Entre em Contato com a Masstech

Certificada ISO 9001
Rotulagem OPP com hot melt
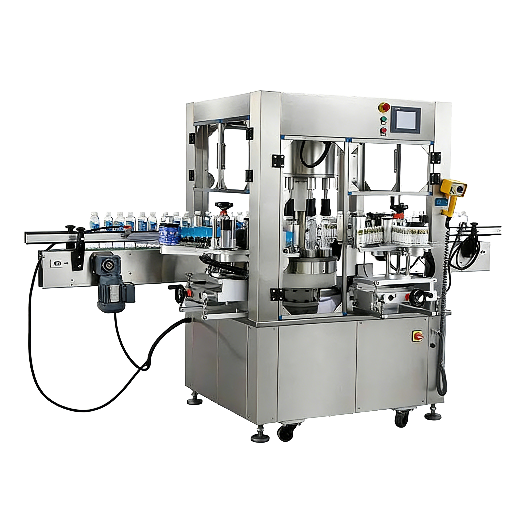
Máquina de rotulagem OPP com hot melt — rotulagem de garrafas de alta velocidade e baixo custo para linhas de bebidas
A máquina de rotulagem OPP com hot melt da Mass aplica rótulos de filme OPP e BOPP em garrafas de bebidas a 3.000-20.000 B/H, com precisão de aplicação de ±0,5 mm — duas vezes melhor que o padrão industrial de 1 mm em velocidade máxima da linha.
CLP e servomotor Schneider
Configuração de sensores SICK
Integração do acionamento OMITER
Pronto para água, sucos, cerveja e CSD
Capacidade
3K-20K B/H
Garrafas de 100ml-1500ml
Precisão
±0,5 mm
em velocidade máxima da linha
Custo da cola
~$5 / 100K garrafas
1 kg @ altura de rótulo de 50mm
Garantia
2 anos
peças + mão de obra + resposta em 24h
Por que as linhas de bebidas escolhem OPP com hot melt em vez de cola fria e autoadesivo
Laticínios, fábricas de sucos e microcervejarias enviam produtos para a cadeia fria todos os dias. Cerveja para refrigeradores do varejo, sucos para pallets refrigerados dos centros de distribuição, bebidas lácteas para os corredores de laticínios. Métodos de rotulagem que sobrevivem à linha de engarrafamento a 21 °C frequentemente falham assim que uma garrafa úmida e gelada chega à prateleira. A máquina de rotulagem OPP com hot melt da Mass combina adesivo termofusível a 120-160 °C com filme de rótulo OPP e BOPP ultrafino e resistente à umidade, mantendo ambos unidos em caixas refrigeradas a 4 °C, diante de condensação e manuseio intenso.
Para marcas de bebidas e produtos de beleza que buscam estabilidade sob resfriamento intenso — cerveja, suco, bebidas de iogurte, CSD, água mineral e cuidados pessoais premium — a rotulagem OPP com hot melt oferece os menores custos entre garrafa e rótulo e a maior adesão na cadeia fria. Nas seções seguintes, o OPP com hot melt é comparado diretamente à cola fria, aos rótulos autoadesivos e às mangas termoencolhíveis, seguido de uma comparação passo a passo das opções de configuração da Mass.
Série OPP Hot Melt da Mass — modelos, especificações e matriz de decisão
As três configurações da máquina de rotulagem OPP com hot melt foram desenvolvidas para abranger requisitos comuns de produção; cada opção possui três configurações de capacidade. O número sugerido de estações de cola (1-4), a configuração dos servomotores e as janelas máxima e mínima da linha de produção variam, mas o sistema central de cola hot melt, os controles com CLP Schneider, a precisão de aplicação de ±0,5 mm e o envelope de potência de 380V/50Hz/8 k W permanecem iguais entre as faixas.
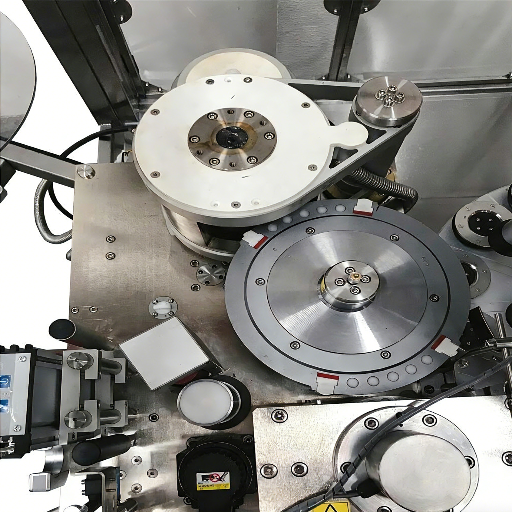
Máquina de rotulagem de entrada com estação única
Entrada — estação única
3.000-6.000 B/H
Baseada em produções padrão de pequenos lotes, com vários SKUs e lotes artesanais de bebidas. Máquina hot melt com uma ou duas estações de rotulagem. Ideal para garrafas redondas de 40-105 mm, altura de 80-350 mm e largura de rótulo de 20-150 mm.
- 1-2 estações de rotulagem
- Pacote padrão de CLP Schneider
- Menor área de troca de formato para fábricas com vários SKUs

Máquina de rotulagem intermediária com duas estações
Intermediária — duas estações
6.000-12.000 B/H
A configuração típica para bebidas — envase de água, cerveja e sucos. 2-3 estações de rotulagem com atualização para servomotor Schneider de 1.5 Kw; rotulagem frontal e traseira opcional. A mesma precisão de aplicação de ±0,5 mm em toda a faixa de velocidade.
- 2-3 estações de rotulagem
- + atualização para servomotor Schneider de 1,5 kW
- Rotulagem frontal/traseira em recipientes redondos, ovais e planos

Máquina de rotulagem alta com três estações
Alta — três estações
12.000-20.000 B/H
Para instalações de CSD de alto volume, grandes fábricas de água mineral e linhas de bebidas turnkey que incorporam máquinas de envase e tampagem da Mass. Pacote completo com CLP Schneider + servomotor + inversor, incluindo encoder SICK e sensor de rótulo para a mesma precisão de 0,5 mm a 20.000 B/H.
- 3 estações de rotulagem
- Pacote completo com CLP Schneider + servomotor + inversor
- Integração de linha de bebidas turnkey da Mass
Matriz de decisão — configuração versus janela de produção
| Faixa | Capacidade | Faixa de garrafas | Janela do rótulo | Estações | Aplicação ideal |
|---|---|---|---|---|---|
| Entrada | 3.000-6.000 B/H | Φ40-105 mm × 80-350 mm | 20-150 mm × 125-320 mm | 1-2 | Vários SKUs, bebidas artesanais, água regional |
| Intermediária | 6.000-12.000 B/H | Φ40-105 mm × 80-350 mm | 20-150 mm × 125-320 mm | 2-3 | Cerveja / suco / água mineral convencionais |
| Alta | 12.000-20.000 B/H | Φ40-105 mm × 80-350 mm | 20-150 mm × 125-320 mm | 3 | Linhas de CSD, água engarrafada de alto volume, linhas integradas turnkey |
Por que ±0,5 mm em velocidade máxima da linha é importante:
Guias de compra do setor recomendam que o departamento de compras questione a tolerância de posicionamento do rótulo na velocidade operacional máxima, e não apenas a precisão nominal. Sistemas de menor qualidade mantêm precisão de ±1 mm à metade da velocidade, mas desviam em capacidade máxima. A Mass mantém precisão de aplicação de ±0,5 mm em toda a janela de 3.000-20.000 B/H — a especificação é consistente, não condicional.
Deseja comparar duas faixas específicas da Mass para sua aplicação?
Configurador de faixas OPP Hot Melt da MassOPP com hot melt versus cola fria versus autoadesivo versus manga termoencolhível — comparação de dados
Rótulos OPP com hot melt alimentados por bobina, cola fria (cola úmida), rótulos autoadesivos (PSL/autoadesivos) e mangas termoencolhíveis têm funções próprias — mas não usam as mesmas ferramentas para executá-las. Para comparação, segue uma matriz com os principais critérios que orientam a decisão de rotulagem de uma linha de bebidas: velocidade da linha, custo unitário de insumos, durabilidade na cadeia fria, variabilidade do recipiente, tempo de troca de formato e tipo de adesivo.
| Dimensão | OPP com hot melt | Cola fria (cola úmida) | Autoadesivo (PSL) | Manga termoencolhível |
|---|---|---|---|---|
| Velocidade máxima da linha | 3K-36K+ B/H | 6K-20K B/H | 3K-30K B/H | 3K-20K B/H |
| Custo unitário típico dos consumíveis | ~25-40% menor | base | ~2-3× maior | ~1,5-2× maior |
| Adesão em ambiente frio/úmido | Excelente | Boa | Variável — requer adesivo para baixa temperatura | Excelente (encaixe mecânico) |
| Flexibilidade do formato do recipiente | Redondo, oval, quadrado (envolvente) | Redondo (vidro clássico) | Todos os formatos | Todos os formatos (incluindo complexos) |
| Tempo típico de troca de formato | 30-60 min | 60-90 min | 5-15 min | 60-120 min |
| Sistema de adesivo / fixação | Hot melt @ 120-160 °C | À base de água, temperatura ambiente | Adesivo PS pré-aplicado | Túnel de calor para termoencolhimento + vapor |
| Liner / fluxo de resíduos | Nenhum | Nenhum | Liner de silicone (25-40% de resíduos adicionais) | Refilo descartado |
Resultados para clientes — engarrafamento de cerveja, sucos e bebidas de iogurte na cadeia fria
Nos mercados de bebidas, a rotuladora OPP com hot melt é instalada em linhas de envase de cerveja, operações de água mineral premium e aplicações de sucos, chás de frutas, bebidas de proteínas vegetais e bebidas lácteas/de iogurte. Um ponto comum entre as aplicações — da integração do sistema de aplicação termoencolhível a cada transferência entre envasadora e rotuladora — é que a rotuladora se integra a uma configuração de linha existente, mantém ±0,5 mm de posicionamento em velocidade máxima e reduz drasticamente os custos de materiais de rotulagem em comparação com concorrentes PSL.
Aplicação — engarrafamento de cerveja na cadeia fria (vidro redondo)
Uma linha típica de cervejaria operando a 12000 B/H com garrafas de cerveja de 65 m/m e 200m/m usaria uma configuração intermediária, com 2-3 estações de rotulagem. Os rótulos OPP com hot melt suportam o ciclo de condensação dos refrigeradores, no qual os rótulos PSL frequentemente falham. O operador altera a posição do rótulo pela tela sensível ao toque (50-150mm) e altera a geometria envolvente pela tela sensível ao toque do CLP Schneider — os SKUs de 330ml a 500ml exigem menos de 45 minutos no total, incluindo a troca da estrela de transferência e do rolo de rótulo.
Aplicação — linhas de sucos e bebidas de iogurte (PET)
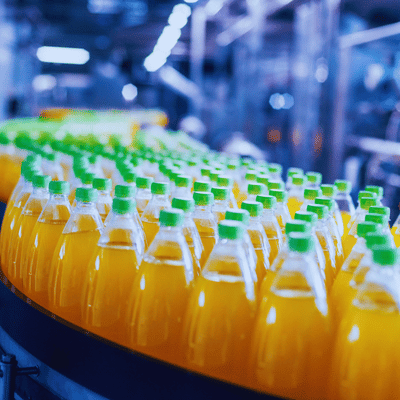
As linhas de PT para sucos em garrafas PET e bebidas de iogurte usam rótulos de filme OPP/BOPP alimentados por bobina, resistentes à umidade e a rasgos, para o ambiente úmido e pegajoso de bebidas com conteúdo de frutas. Um sistema de entrada à prova de riscos (SUS 304 polido em vez de parafusos de náilon) evita danos ao PET brilhante causados por aplicadores PSL. O isolamento térmico (abaixo de 4 °C para sucos e abaixo de 8 °C para bebidas de iogurte) preserva a adesão do rótulo durante toda a cadeia fria.
Linhas integradas de água mineral e CSD
A modificação de fábrica desta máquina de rotulagem hot melt intermediária para a faixa alta, com tratamento completo de água da Mass (0,5-50 T/H), linhas de produção de envase e embalagem termoencolhível (2000-36000 garrafas/hora) e equipamento de sopro de garrafas PET, resulta em uma linha de bebidas turnkey, da água bruta ao pallet vazio coberto. A integração de fábrica evita atrasos de registro sequencial e oferece uma vantagem estrutural que nenhuma fonte de máquina de rotulagem de fornecedor único consegue igualar.
Cartão de ROI da faixa Gold
Custo anual de consumíveis — OPP com hot melt versus PSL em uma linha de 25M garrafas
Produção planejada (100k garrafas/dia × 250 dias/ano)
25.000.000 garrafas/ano
Custo da cola OPP hot melt da Mass ($5/kg | 1kg/100k garrafas)
~=$1.250/ano
Consumíveis PSL correspondentes ($1,20-2,00 por 1000 rótulos)
$30.000 – $50.000/ano
~$28.750 – $48.750 de economia anual em materiais
Engenharia por dentro — Certificações e conformidade
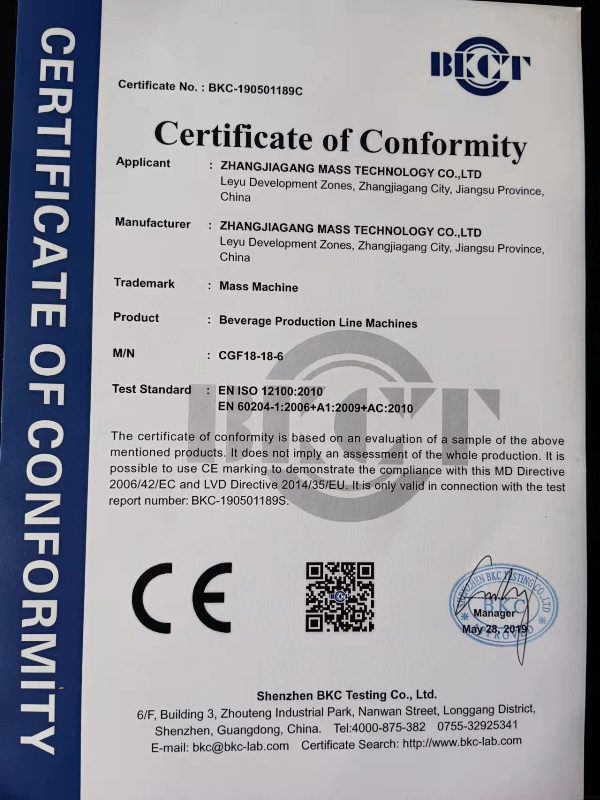
As escolhas de projeto desta rotuladora OPP com hot melt baseiam-se nos mesmos controles e componentes de movimento usados por máquinas de rotulagem premium europeias e americanas. A produção da Mass pode obter peças de reposição globalmente por canais de fornecimento padrão — sem uma cadeia de suprimentos de marca própria que deixe sua linha de engarrafamento refém caso uma roda intermediária não detecte um sensor.
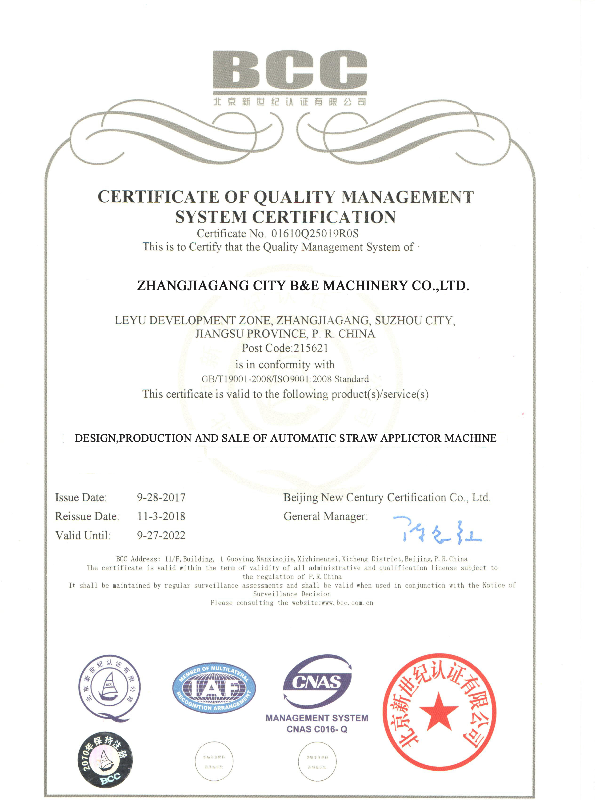
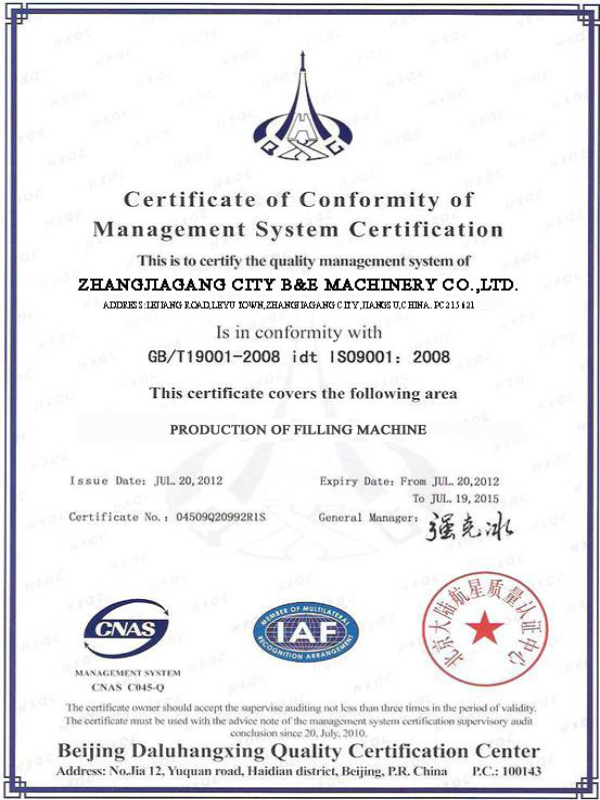
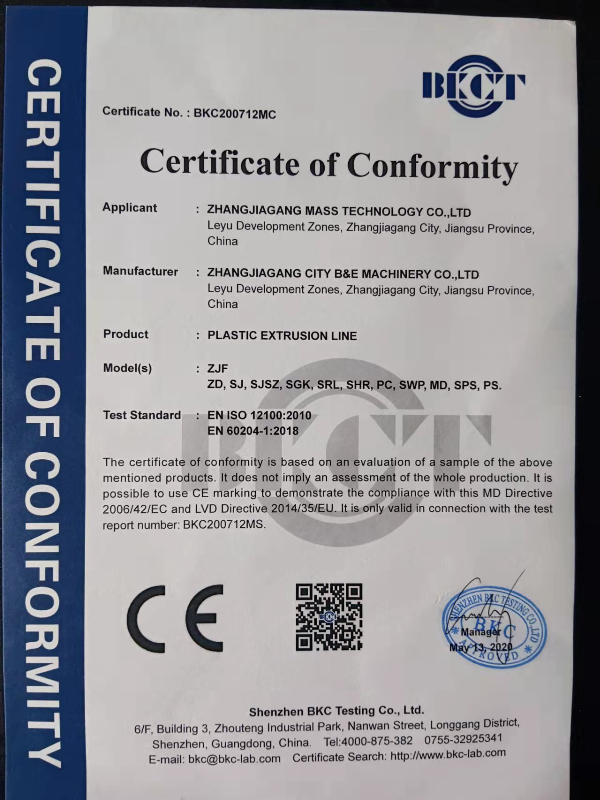
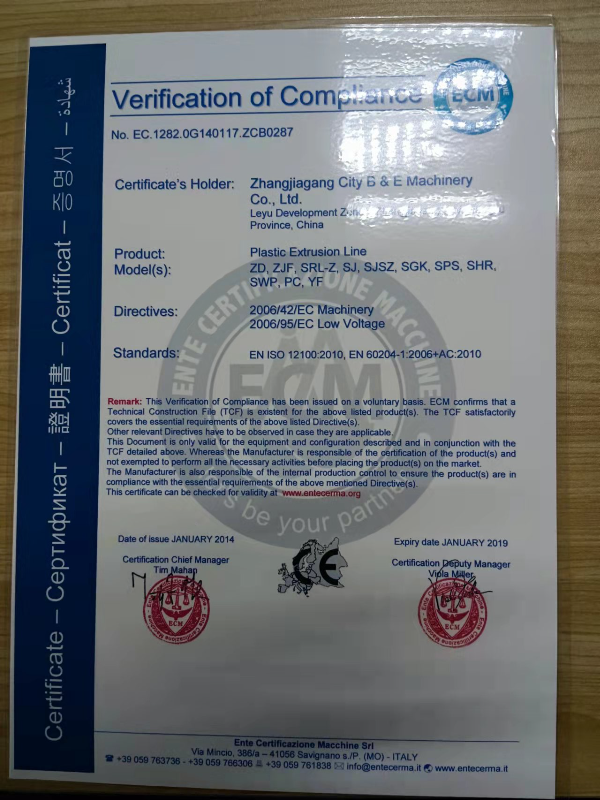
Onde os componentes fazem a diferença
CLP Schneider com IHM touchscreen os operadores selecionam velocidade, temperatura da cola e receita de troca de formato em uma única tela. O diagnóstico de falhas mostra o ponto de falha em linguagem clara; não é necessário um dispositivo portátil de diagnóstico separado.
O servomotor Schneider de 1,5 kW aciona a estação de rotulagem. O controle em malha fechada mantém a precisão em 0,5 mm mesmo a 20.000 B/H, quando sistemas de passo inferiores tendem a desviar.
Sensor de rótulo SICK com transdutor faz o registro fotoelétrico do rótulo na bobina OPP/BOPP. Controle automático da tensão do filme + realimentação a cada ciclo.
Tanque de cola usinado em CNC e integrado em regime permanente, apresenta perfil uniforme de temperatura de 120-160 °C. O depósito de carbono nos quatro cantos é um modo de falha típico de tanques soldados; ao usinar o tanque a partir de um único bloco, eliminam-se as linhas de solda que falham quando trabalham continuamente em alta temperatura.
Sistema alimentado por bobina com transferência de rótulo acionada por servomotor mantém a operação em alta velocidade sem os ciclos de parada e partida dos sistemas de corte e empilhamento. Os controles de tensão da bobina e os eliminadores de estática preservam a planicidade do filme OPP/BOPP durante a passagem pelo tambor de corte.
As integrações opcionais incluem impressora de codificação (impressão de lote/data), câmeras de inspeção por visão, transferências por transportador, interface com a máquina de selagem a jusante, transferência para a máquina de sopro a jusante (sequenciamento em linha da pré-forma PET ao rótulo) e integração com a envasadora a montante. A tecnologia de cada módulo é escolhida pela disponibilidade de reposição — a eficiência de uma linha de embalagem depende mais da resposta para peças de reposição do que da potência indicada na ficha técnica. Trilhos-guia de alumínio e componentes de estrutura em SUS 304 podem ser obtidos de fornecedores industriais comuns, e a máquina de rotulagem se integra de forma uniforme ao equipamento de embalagem a jusante, sem lógica de controle/configuração personalizada. Os protocolos são compatíveis com comunicação Modbus e Ethernet/IP, que pode ser usada para integrar os controles da fábrica.
Para linhas de produção em várias etapas que integram máquinas de envase, tampadoras, máquinas de embalagem e células de transportadores, o tempo de transferência da estação de rotulagem é definido no mesmo ambiente de CLP Schneider, mantendo previsível a velocidade de produção da linha entre SKUs e atendendo igualmente aos requisitos dos setores de cosméticos, bebidas e FMCG.
×
![Certificação ampliada]()
Guia de compras — variáveis de preço, prazo de entrega, MOQ e pós-venda
A maioria dos sites de máquinas de rotulagem publica a ficha técnica e encerra o assunto. Este manual é para o responsável por compras que precisa justificar a aquisição ao diretor financeiro, ao gerente da fábrica e ao diretor de engenharia — definindo as variáveis que realmente determinam o custo total de propriedade, o prazo de entrega e o suporte ao longo do ciclo de vida.
Cinco variáveis de preço
Faixa de capacidade
Entrada (3K-6K B/H), intermediária (6K-12K B/H) ou alta (12K-20K B/H). Cada faixa possui configuração de servomotor e número de estações diferentes.
Número de estações de rotulagem
1, 2 ou 3 estações. Rotulagem frontal e traseira, envolvente ou parcial.
Controle: nível do pacote
CLP padrão da Schneider, com atualização de servomotor, mais um conjunto modular completo Schneider (controle + servomotor + inversor + encoder).
Profundidade adicional da integração
Rotuladora independente ou integrada aos equipamentos de transportador, tampagem, envase e sopro da Mass, até uma linha de bebidas turnkey.
Personalização
Envelope da garrafa (40-105 mm 80-350 mm), largura do rótulo (20-150 mm), com a seleção correspondente de vedação sanitária, conexões de aço inoxidável para alimentos ou de grau farmacêutico específicas da indústria.
A Mass publica preços baseados na configuração, calculados a partir da cotação — o preço real depende do envelope da garrafa, da capacidade desejada, da largura do rótulo, do escopo de integração etc., a serem definidos com a equipe de engenharia de linhas de bebidas da Mass — como fabricante de máquinas de rotulagem de garrafas, mediante cotação para a aplicação.
Pós-venda sem preocupações
Garantia completa de 2 anos
Todas as peças da máquina, cobertura de peças e mão de obra
Resposta de engenheiro em 24 horas
Telefone, vídeo, chat — cobertura global de fusos horários
Entrega de peças em 5 dias úteis
Courier internacional, disponibilidade de componentes de prateleira
Treinamento de operadores
Tutoriais em vídeo no local + residentes na IHM
Integração vertical da Mass — uma vantagem nas compras
Não se trata apenas de rotulagem: a empresa também fabrica equipamentos completos de tratamento de água (0,5-50 T/H), sistemas de máquinas de envase a quente de sucos, linhas de envase de garrafas vazias para água, refrigerantes, sucos premium e cerveja, vinagre, molho de soja e vinho (2.000-36.000 B/H), linhas de envase de garrafões de 5 galões, máquinas de tampagem (50-2.000 barris/h), moldes de injeção de 140-800 T e fabricantes de moldes de pré-formas e moldes de sopro de garrafas, pré-formas PET e até equipamentos de produção para projetos personalizados de garrafas PET.
Se o grupo de compras adquirir um equipamento de rotulagem e combiná-lo com equipamentos de tampagem, envase, sopro, embalagem ou outros equipamentos de linha de embalagem de bebidas para uma nova linha, a empresa poderá fornecer toda a linha de engarrafamento a partir de um único fornecedor — um único ponto de responsabilidade e prestação de contas, um único FAT e um único contato de pós-venda.
Pronto para configurar sua linha?
Conecte-se à nossa equipe de engenharia por meio do nosso configurador seguro em janela pop-up.
Obtenha uma cotação imediataFerramentas interativas de ROI e compras
Calculadora de economia anual: OPP com hot melt versus PSL
Estime a economia de custos de consumíveis ao trocar rótulos autoadesivos (PSL) por rotulagem OPP com hot melt em uma linha de bebidas. Baseado em uma diferença de custo de consumíveis de 25-40% validada pelo setor.
Checklist de compras da máquina de rotulagem OPP com hot melt
Avalie cada pergunta de compras em relação ao fornecedor selecionado. Forte = respondida com dados mensuráveis; fraca = vaga ou ausente; desconhecida = ainda não perguntada. Resultado: pontuação de risco de responsabilidade e lacunas a fechar antes da compra final.
FAQ — decisões de compra de rotulagem OPP com hot melt para todos os compradores
Um equipamento de rotulagem BOPP/OPP com hot melt aplica mídias de rótulo BOPP e OPP — superfícies de filme de polipropileno biorientado (BOPP) ou polipropileno orientado (OPP) — às garrafas com cola hot melt. A cola hot melt fica na faixa de 120-160 °C dentro do tanque de prensagem a quente, é transferida para o rótulo OPP/BOPP e aplicada à garrafa enquanto ela gira pela estação de rotulagem. Uma ligação adesiva rápida, durável e bem projetada para garrafas de bebidas, embalagens de alimentos ou produtos de cuidados pessoais e domésticos em armazenamento refrigerado.
A precificação baseia-se na faixa de capacidade, na quantidade de estações de rotulagem, no pacote de controle e no nível de integração. Cinco parâmetros impactam o preço: listados no “Guia de compras” acima. Para obter o preço específico, (informe o envelope da garrafa (diâmetro e altura), a capacidade de produção desejada, a largura do rótulo e a lente) Duas opções integradas (rotuladora autônoma ou linha integrada) entre as opções são precificadas exclusivamente para sua aplicação.
BOPP significa polipropileno orientado biaxialmente. Trata-se de uma película de polipropileno estirada em duas direções (biaxialmente), o que lhe confere alta resistência, transparência e estabilidade da imagem. Os rótulos BOPP são resistentes à umidade, suportam respingos de óleo e resistem a rasgos (adequados para latas e recipientes de bebidas e cuidados pessoais). Funcionam imediatamente em ambientes úmidos, congelados ou climatizados. Os rótulos OPP (polipropileno orientado) são orientados em uma direção (unidirecionalmente) e também são resistentes à umidade, ao óleo e a rasgos; no entanto, no mercado, os rótulos são chamados de forma intercambiável nas máquinas de embalagem.
Um ciclo de rotulagem: as garrafas são alimentadas pela estrela de entrada/anel externo e posicionadas com precisão pelas placas de pressão superior e inferior. A película da bobina inicial passa pelo tambor de corte, que corta os rótulos e os envia pela linha. O rótulo cortado é transferido sobre o rolo de cola, que aplica a cola por meio de uma película direcionada de cola hot melt (120-160 °C ). Os cabeçotes de aplicação de cola surgem ao redor da circunferência de cada garrafa em alta rotação, e o rótulo envolve a garrafa. Reguladores de tensão da película e barreiras iônicas mantêm o rótulo plano, fotocélulas verificam o posicionamento e a garrafa rotulada e giratória sai pela estrela de descarga.
Sim. Na faixa alta, a máquina de rotulagem OPP hot melt é dimensionada para 12.000-20.000 B/H, com 3 estações de rotulagem e um pacote completo Schneider PLC +servo + inversor. A precisão de posicionamento de ±0,5 mm é alcançável em toda a faixa operacional; a 20.000 B/H, a especificação é idêntica à de 6.000 B/H. Guias de compra do setor recomendam adquirir equipamentos com precisão de 0,5 mm na velocidade operacional máxima, em vez da velocidade operacional nominal do equipamento; esta máquina passa nesse teste.
Sim: a máquina é dimensionada para garrafas redondas com diâmetro de 40-105 mm e altura de 80-350 mm em um único envelope. A troca de um formato para outro normalmente requer a substituição do sistema de alimentação da estrela de entrada, do trilho-guia central, dos suportes e da estrela de saída; as peças sob os suportes permanecem inalteradas, pois Mass utiliza um conceito de acionamento por correia em vez de várias caixas de engrenagens. A troca típica de SKU fica na faixa de 30-60 minutos.
Uma máquina de rotulagem autônoma é fornecida; e recomenda especificações de adesivo hot melt de grau industrial com base na faixa operacional do tanque de cola (120-160 °C ). A compra do adesivo geralmente é feita localmente para economizar no frete internacional e manter as compras concentradas em fornecedores locais; 1 kg / 100.000 garrafas com altura de rótulo de 50 mm representa um gasto local relativamente baixo. No entanto, as recomendações de adesivo (quanto ao grau e aos parâmetros do hot melt) são compartilhadas durante o comissionamento.
Modbus e Ethernet/ip são compatíveis por meio do Schneider PLC para integração com os controles da fábrica. Hardware Profinet opcional pode ser especificado na etapa de cotação. O sistema de controle é uma plataforma industrial padrão, sem nenhum aspecto proprietário no software (sem taxas de licença e sem assinatura com bloqueio). Os backups do PLC, o acesso às receitas e a manutenção do software podem ser mantidos internamente.
Referência de especificações da rotulagem OPP hot melt
Para engenheiros que comparam especificações de sistemas entre fornecedores, a tabela a seguir resume os parâmetros operacionais que devem constar em qualquer RFQ e mostra como a máquina de rotulagem OPP hot melt da Mass se compara às faixas típicas do setor.
| Parâmetro de processo | Faixa típica do setor | Configuração Mass | Norma de referência |
|---|---|---|---|
| Precisão de posicionamento da rotulagem | ±1,0 mm | ±0,5 mm | — |
| Temperatura da cola hot melt | 120-180 °C | 120-160 °C | ASTM D816 |
| Precisão de corte do material alimentado por bobina | ±0,5-1,0 mm | ±0,5 mm | — |
| Espessura do material do rótulo (OPP/BOPP) | 30-80 µm | 35-60 µm típicos | FINAT |
| Alimentação de ar comprimido | 4-8 bar / 0,1-0,3 m³/min | 5-8 bar / 0,2 m³/min | ISO 8573-1 |
| Entrada de energia | 5-12 kW @ 380V/50Hz | 8 kW @ 380V ±10% / 50Hz | — |
| Faixa de diâmetro das garrafas | Φ30-120 mm | Φ40-105 mm | — |
| Consumo de cola (rótulo de 50 mm) | 1,0-4,5 kg / 100K garrafas | 1 kg / 100K garrafas | — |


