
Entre em Contato com a Masstech

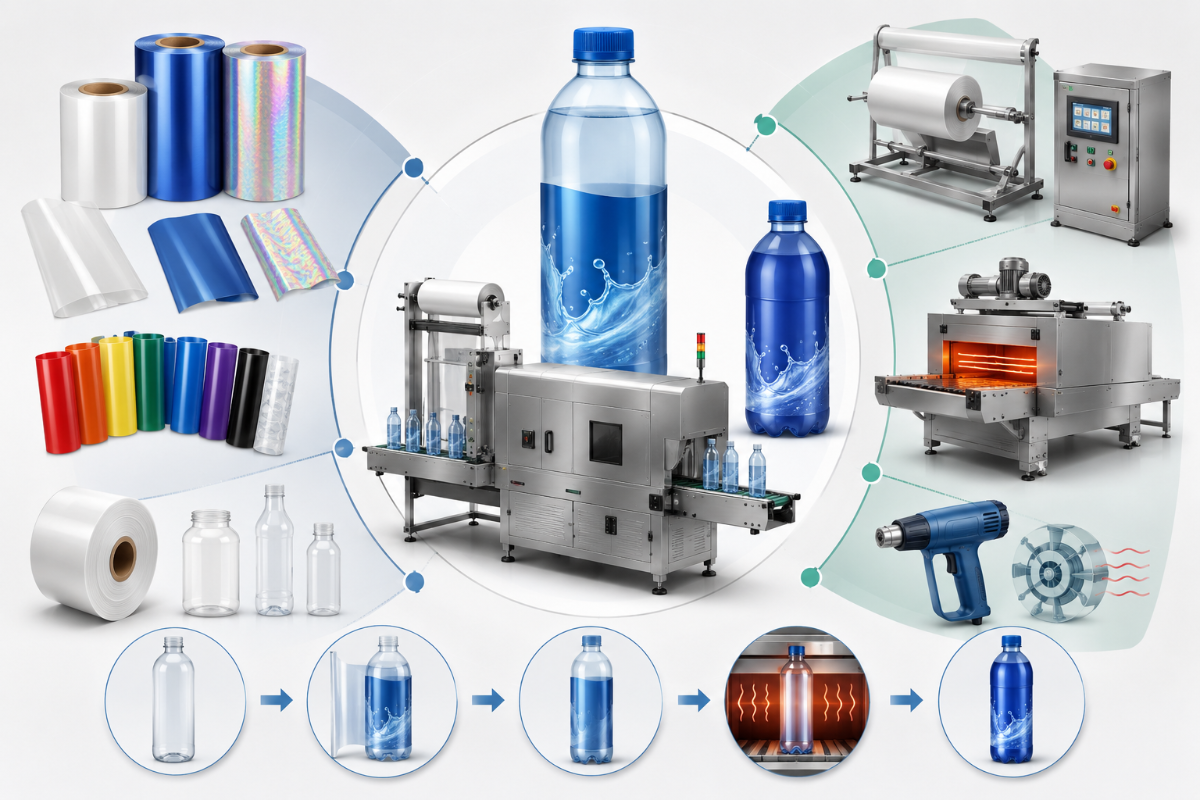
Especificações rápidas: rotulagem termoencolhível em resumo
| Cobertura | Envoltório de corpo inteiro em 360°, sem painéis frontal e traseiro |
| Filmes comuns | PETG, PVC, PLA, OPS (PETG predominante na América do Norte) |
| Taxa de encolhimento típica | 55–78% na direção transversal, 2–8% na direção da máquina |
| Fontes de calor do túnel | Vapor (~180–200°F), ar quente forçado, radiação infravermelha |
| Faixa de capacidade da linha | 100–600 recipientes por minuto, dependendo da combinação de aplicador e túnel |
| MOQ típico | Poucos milhares por design (menos de 1.000 possível em impressoras digitais) |
O que é rotulagem termoencolhível? Definição e diferenças em relação a outros rótulos
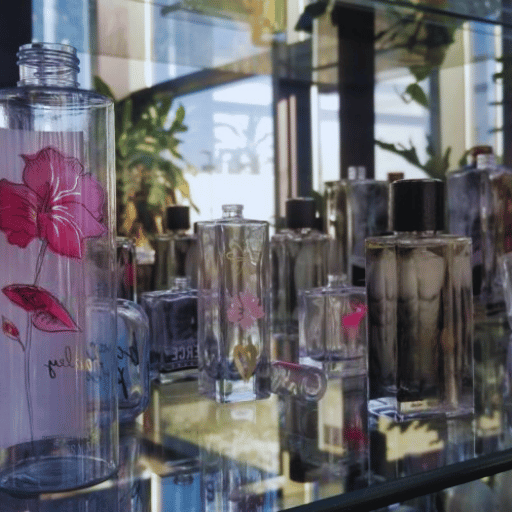 A rotulagem termoencolhível é um método de decoração que desliza um tubo pré-impresso de filme sensível ao calor sobre uma garrafa ou lata e depois encolhe o filme firmemente sobre cada curva do recipiente sob calor ou vapor. Isso cria uma superfície impressa contínua de 360 graus (frequentemente descrita no setor como envoltório completo de 360°) que passa a integrar o contorno do recipiente, sem bordas, lacunas ou painéis frontal e traseiro. Diferentemente de um rótulo autoadesivo, que adere a uma face plana ou cilíndrica, uma manga termoencolhível se conforma a todo o formato do recipiente, incluindo gargalos, ombros e curvas em ampulheta.
A embalagem com manga termoencolhível chegou ao mercado principal no início dos anos 1980. Após o incidente de envenenamento farmacêutico de Chicago em 1982, a Food and Drug Administration dos Estados Unidos introduziu os requisitos de embalagem inviolável da 21 CFR 211.132, e as bandas termoencolhíveis rapidamente se tornaram o indicador de violação mais visível em medicamentos isentos de receita. Esse mesmo mecanismo de manga perfurada, em que a banda se rasga visivelmente quando a tampa é aberta, agora é padrão em tampas de bebidas, garrafas de nutracêuticos e fechamentos de cuidados pessoais nos mercados de alimentos, bebidas e bens de consumo.
O processo de rotulagem termoencolhível: do tubo impresso ao recipiente acabado em quatro etapas
Há quatro etapas principais de produção em toda linha de mangas termoencolhíveis: impressão do filme, conversão, aplicação e encolhimento. Se houver rugas, linhas de distorção, rasgos, abrasão ou outros problemas no produto final acabado, saber de antemão onde cada operação ocorre ajuda a identificar a causa:- Os filmes normalmente são impressos em flexografia ou em impressoras digitais, com os gráficos impressos no lado interno de uma bobina flexível transparente para que não sejam riscados ou danificados durante a conversão e o encolhimento.
- Lavada e seca na superfície interna para proteger a impressão do calor durante o encolhimento, a bobina impressa é convertida em uma máquina de conversão de grande formato em um rolo com emenda ou rolo cortado para envio à linha.
- Após a impressão, essa bobina é convertida em mangas individuais unindo as duas bordas longas com solvente ou adesivo hot melt, produzindo um tubo plano que pode ser aberto sobre um recipiente.
- Um aplicador de mangas termoencolhíveis abre cada tubo, corta-o no comprimento correto e o deixa cair sobre a garrafa, lata ou pote enquanto o recipiente se desloca pela linha.
Como as mangas termoencolhíveis são aplicadas na velocidade de produção?
A maioria das linhas de bebidas utiliza mangas armazenadas em rolos, possui um dispositivo de corte vertical no aplicador que separa o tubo em uma peça por vez e usa um mandril que abre o tubo na parte inferior enquanto ele é baixado sobre a garrafa. A taxa de produção é limitada em 99% pela capacidade do túnel de distribuir calor uniforme sem distorcer os gráficos. Os túneis de vapor transportam calor latente a uma temperatura superficial relativamente baixa e normalmente são combinados com mangas de PETG de corpo inteiro em garrafas de vidro e latas de alumínio, nas quais a nitidez gráfica é mais importante. Os túneis de ar quente forçado fornecem temperaturas mais altas e são comuns em bandas invioláveis e linhas nas quais a infraestrutura de vapor interna não está disponível.
📐 Nota de engenharia
A impressão no lado interno da tinta é o que torna a manga termoencolhível resistente à abrasão depois que sai da linha. Por esse motivo, o manuseio inadequado na etapa de conversão, e não na etapa do aplicador, é a principal causa de problemas cosméticos no artigo acabado.
Comparação de materiais de filme termoencolhível: PETG versus PVC versus PLA versus OPS
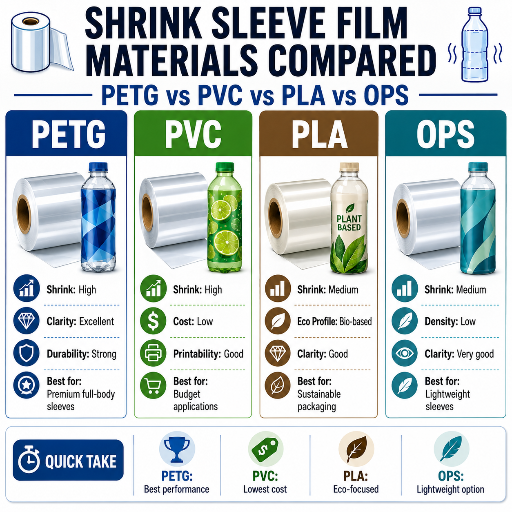 Quatro tipos de filme termoencolhível cobrem quase todas as mangas de produção no mercado atual. A escolha do material adequado depende da taxa de encolhimento, da clareza óptica, da reciclabilidade do recipiente e do preço por metro de filme. A seleção da manga adequada também deve considerar o formato do recipiente, pois cada tipo de filme termoencolhível tem desempenho diferente em gargalos estreitos e ombros cônicos.
O PETG detém a maior participação no mercado de alimentos e bebidas da América do Norte devido à excelente clareza e à rota de reciclagem, algo que o PVC não consegue oferecer.
| Filme | Encolhimento transversal | Clareza óptica | Rota de reciclagem | Índice de custo relativo | Uso final típico |
|---|---|---|---|---|---|
| PETG (polietileno tereftalato modificado com glicol) | 70–78% | Excelente clareza, mantém cores vibrantes | Compatível com a orientação crítica da APR quando combinado com faixa de rasgo perfurada | 1,0× (referência) | Latas e garrafas de bebidas, cuidados pessoais, suplementos |
| PVC (cloreto de polivinila) | 55–65% | Boa clareza, leve névoa em espessuras maiores | Contamina os fluxos de reciclagem de PET; restrito em partes da Europa | 0,75× | Garrafas domésticas e industriais em que a reciclabilidade não é uma alegação da marca |
| PLA (ácido polilático) | 65–70% | Boa clareza | Compostável apenas em instalações industriais | 1,5× | Marcas premium posicionadas como ecológicas |
| OPS (poliestireno orientado) | 60–70% | Menor clareza, leve toque fosco | Aceitação limitada na reciclagem na coleta seletiva | 0,85× | Bandas invioláveis em potes de laticínios e alimentos |
Equipamentos na linha de rotulagem termoencolhível: aplicadores de mangas e túneis de encolhimento
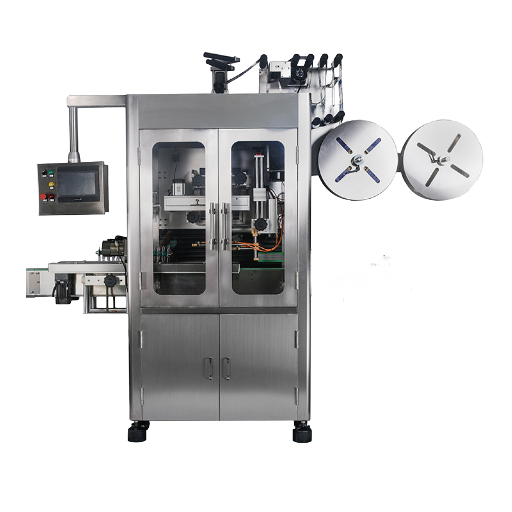
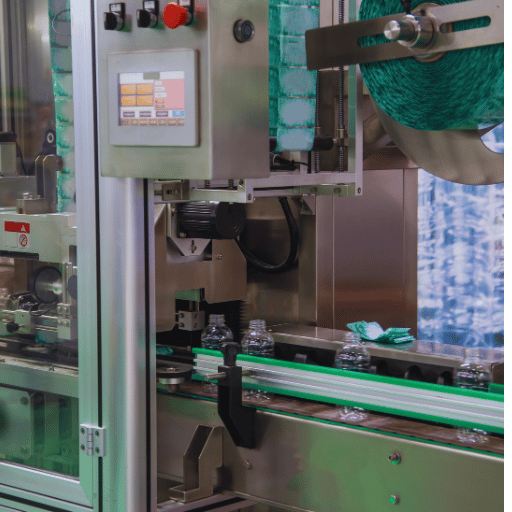
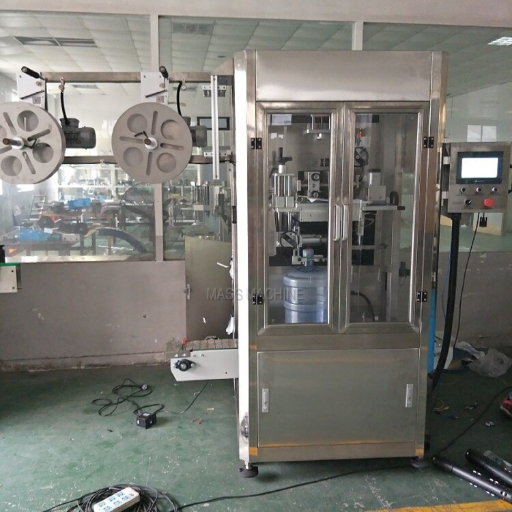
Fundamentalmente, do ponto de vista do fabricante de equipamentos, uma linha de rotulagem termoencolhível é composta por duas máquinas acopladas: um aplicador de mangas que coloca o tubo sobre o recipiente e um túnel de encolhimento que fixa o tubo ao formato do recipiente. Ambas as máquinas precisam ser configuradas de acordo com a geometria da garrafa, a velocidade da linha e o tipo de filme antes que qualquer declaração de capacidade e eficiência tenha valor real.Aplicadores de mangas
Há dois tipos de aplicadores de mangas: verticais e horizontais. Os aplicadores verticais acomodam a faixa mais ampla de recipientes — de latas de bebidas de 200mL a garrafas PET de 2L — e funcionam melhor com linhas de envase rotativas operando entre 200 e 600 recipientes por minuto. Aplicadores horizontais também são usados em algumas aplicações personalizadas incomuns de mangas termoencolhíveis, nas quais o recipiente precisa ser transportado de lado para a aplicação, muitas vezes em embalagens flexíveis ou fechamentos de torção incomuns. Para um fabricante de refrigerantes que opera um SKU em alta velocidade com mangas termoencolhíveis personalizadas, o padrão seria um aplicador vertical integrado a um mandril acionado por servo; para um embalador contratado que executa várias séries curtas de muitos SKUs, o tempo de troca de formato teria prioridade sobre a velocidade máxima.Túneis de encolhimento
Os túneis de encolhimento são divididos em 3 rotas tecnológicas, cada uma adequada a uma combinação de filme e recipiente.- Os túneis de vapor aplicam calor saturado a cerca de 180-200F (82-93C) ao redor de todo o recipiente, proporcionando a menor distorção gráfica em mangas de PETG de corpo inteiro com gráficos complexos. Os sistemas de túnel de vapor normalmente exigem uma caldeira de vapor na fábrica ou um módulo de caldeira integrado.
- Os túneis de ar quente forçado (uma categoria de túnel de calor) usam elementos elétricos de aquecimento e ventiladores de recirculação, operam de forma mais seca e quente que o vapor e combinam bem com bandas invioláveis e mangas mais curtas quando não há vapor disponível na fábrica.
- Os túneis de radiação infravermelha usam lâmpadas direcionadas e são adequados para bandas invioláveis de gargalo, multipacks e aplicações de mangas curtas em que o calor direcionado supera o ar quente ambiente.
Formatos de manga: corpo inteiro, bandas invioláveis, bandas de gargalo e multipacks
 Os rótulos de manga termoencolhível vêm em quatro formatos padrão, cada um cobrindo uma parte diferente do recipiente e atendendo a uma exigência de marca ou regulamentar distinta.
- As mangas termoencolhíveis de corpo inteiro dão a todo o recipiente — do gargalo à base — uma superfície impressa de 360°. São comumente usadas em latas de bebidas artesanais, garrafas de suplementos e sprays domésticos quando se deseja exposição da marca de todos os ângulos, incluindo painéis com informações extensas do produto.
- As mangas de corpo inteiro com tampa inviolável incluem uma linha de rasgo perfurada no fechamento, permitindo que o consumidor rompa a vedação. Esse é o indicador visível mais comum para atender aos padrões da 21 CFR 211.132 aplicáveis a medicamentos isentos de receita e suplementos alimentares.
- As bandas de gargalo e as bandas invioláveis cobrem apenas a área da tampa e do gargalo. São padrão em sucos engarrafados, condimentos e fechamentos de cuidados pessoais quando o corpo do recipiente já possui um rótulo autoadesivo.
- As mangas de multipack e combo-pack embalam dois ou mais recipientes juntos para uma oferta leve dois, pague um, uma campanha promocional de amostra com produto ou um pacote de temporada. São comuns em multipacks de quatro bebidas e lançamentos de produtos de beleza.
Design para encolhimento: sete regras de pré-distorção que evitam reimpressões
Aprovar uma arte em retângulo plano é o maior erro de custo relacionado aos rótulos termoencolhíveis: criar a arte como um retângulo plano quando o rótulo impresso real pode se deformar no recipiente moldado por injeção. Como o filme encolhe de forma desigual (os corpos encolhem menos, enquanto ombros e gargalos encolhem mais), os designs devem ser pré-distorcidos em um modelo com mapa de encolhimento antes do pedido de impressão. Estas sete diretrizes fornecem a base para obter sucesso na primeira tentativa da operação inicial.- Crie toda a arte no formato real do recipiente em um modelo com mapa de encolhimento, e não em um modelo plano sem ajustes, para considerar a faixa no gargalo.
- Posicione o logotipo, os símbolos de marca registrada, o texto regulamentar e os identificadores da marca na área do corpo do recipiente com baixo encolhimento, em vez da zona de faixa ou gargalo, onde o filme se deforma mais.
- Mantenha os códigos de barras em uma área plana ou quase cilíndrica do recipiente — nunca em uma curva cônica, pois, quando um código de barras se deforma mais de 1,5% em qualquer direção, ele começa a ser rejeitado pelo leitor.
- Evite traços muito finos, detalhes finos de ilustração e texto menor que aproximadamente 6 pontos nas zonas de alto encolhimento próximas ao ombro.
- Projete intencionalmente a sobreposição da emenda, evite padrões contínuos no mesmo plano da linha de emenda e aceite que o ponto de encontro da emenda será diferente em alguns milímetros em cada recipiente.
- Defina as indicações das cores de tinta em um único padrão de impressão do setor antes de executar os cálculos de pré-distorção, para que a densidade da tinta não seja recalculada sobre as correções geométricas.
- Aprove a primeira amostra aquecida no recipiente real antes da produção completa (considere-a um teste limitado da arte, e não uma prova plana de impressão), para validar elementos finos do design, como textos e imagens próximos ao ombro, antes da produção integral.
📐 Nota de engenharia
Os modelos de pré-distorção são calibrados para um filme específico e um recipiente específico, e não são genéricos. Solicite ao conversor um mapa da curva de encolhimento do grau exato de filme que você pretende imprimir; usar um modelo padrão do ano passado em um lote novo de filme é uma das causas mais frequentes de reimpressão no setor.
Mangas termoencolhíveis versus rótulos autoadesivos versus latas impressas: quando escolher cada opção
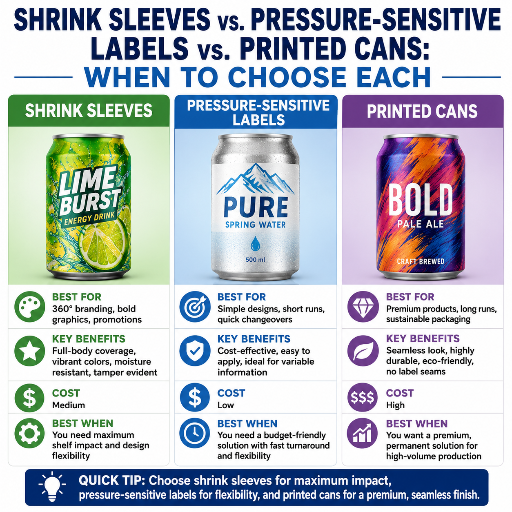 A rotulagem termoencolhível nem sempre supera outros rótulos impressos em todas as aplicações, embora sua versatilidade em recipientes curvos seja difícil de igualar. Para uma garrafa de lados retos em uma série curta, um rótulo autoadesivo é mais rápido de processar e mais simples e barato de configurar. Para latas de bebidas de alto volume que podem operar um único design durante todo o ano, a impressão direta em alumínio oferece um custo unitário menor. Os três formatos competem em cobertura, flexibilidade do recipiente e economia, e não em qualidade.
| Atributo | Manga termoencolhível | Rótulo autoadesivo | Lata impressa |
|---|---|---|---|
| Cobertura | Recipiente inteiro em 360° | Somente painéis frontal e traseiro | Somente o corpo da lata em 360° |
| Flexibilidade do formato do recipiente | Qualquer formato, incluindo curvas e contornos | Somente faces cilíndricas ou planas | Somente latas de alumínio |
| Opção inviolável | Sim, por meio de tampa com rasgo perfurado | Não é típico | Não aplicável |
| Custo de configuração | Maior (aplicador + túnel) | Menor | Variável, menor com impressão digital direta |
| Custo por unidade em escala | Faixa intermediária | Baixo | Cai acentuadamente à medida que o tamanho da série aumenta |
| MOQ típico | Poucos milhares por design | Poucas centenas | ~1.500–2.000 latas por design (digital), 50.000+ por design (offset) |
| Mais indicado para | Recipientes curvos, branding envolvente, evidência de violação | Séries curtas, mudanças frequentes de design | Séries planejadas de latas em alto volume |
Fatores de custo e realidade do MOQ em projetos de rotulagem termoencolhível
Não existe um custo único por série para um rótulo termoencolhível, mas cada cotação é afetada pelos mesmos 5 fatores de custo. Quem solicita uma cotação deve considerar cada um deles antes de se comprometer com o preço final.
Cinco alavancas de custo por trás de toda cotação
O MOQ é o ponto que mais surpreende as equipes de compras. Uma impressora flexográfica convencional geralmente tem MOQ de poucos milhares por design, porque o tempo de configuração de várias chapas precisa ser amortizado ao longo do comprimento da série. Na impressão digital, muitas vezes fica em poucas centenas, mas com um prêmio em relação ao processo convencional.
Um verdadeiro desafio de compras nunca é “quão baixo é?”, mas “qual processo determina meu comprimento de série e preço ideais?”. Tratar o MOQ como uma restrição, e não como uma obrigação contratual, normalmente leva a um fornecimento mais econômico.
- Tamanho e formato do recipiente — recipientes maiores ou com mais contornos consomem mais filme e exigem mais ajustes de temperatura por ciclo.
- Grau do material do filme — PETG é o padrão de preço intermediário pronto para envio, PVC tem o menor custo, PLA é o mais caro e OPS fica entre PETG e PVC.
- Quantidade da tiragem — o custo por unidade cai acentuadamente após as primeiras 5.000 mangas e ao longo das primeiras 50.000 mangas, à medida que o custo de configuração é amortizado em mais unidades.
- Quantidade de cores e acabamento — uma tiragem de processo com 4 cores tradicionalmente é uma ordem de grandeza mais barata que um design colorido com tinta metálica, tinta personalizada ou sobrecamada de toque suave.
- Método de aplicação — um aplicador e túnel próprios representam uma despesa de capital inicial, mas eliminam o custo por unidade cobrado por um aplicador contratado.
Perspectivas do setor: sustentabilidade, mangas recicláveis e o rumo da rotulagem termoencolhível em 2026
 Duas tendências de mercado estão reformulando as decisões de especificação da rotulagem termoencolhível em 2026, e ambas apontam na mesma direção — para o PETG e para longe do PVC. O mercado global de rótulos de mangas stretch e termoencolhíveis foi avaliado em USD 16,5 bilhões em 2024 e deve crescer a uma taxa anual composta de 5,9% até 2034. O subsegmento de PETG cresce mais rapidamente, com uma previsão do setor estimando o mercado de rótulos de mangas termoencolhíveis de tipo PETG em USD 1,5 bilhões em 2024, seguindo uma trajetória de crescimento anual composto de 7,2% até USD 2,8 bilhões em 2033.
Ambos os números são impulsionados pelo mesmo fator: reciclabilidade. O PVC vaza para o fluxo de reciclagem de PET, e esse atrito levou marcas de bebidas e produtos domésticos a adotar mangas de PETG que a Association of Plastic Recyclers aprovou para embalagens de PET. A implicação futura para um engenheiro de embalagens que integra uma linha em 2026 é que a manga de PETG com faixa de rasgo perfurada está se tornando a especificação preferida, enquanto uma embalagem de PET que usa PVC será cada vez menos compatível com a plataforma de sustentabilidade dos patrocinadores da marca.
Um operador de marca que introduza uma nova linha em 2026 deve incluir o prêmio do filme PETG no projeto, em vez de planejar uma migração futura.
$16.5B
Valor do mercado global em 2024
5,9%
CAGR 2025–2034
7,2%
CAGR do subsegmento de PETG
Perguntas frequentes
P: Qual é o custo de uma máquina de impressão de rótulos termoencolhíveis?
Ver resposta
O custo de uma pequena impressora digital de rótulos termoencolhíveis de bancada geralmente fica na faixa de USD 25.000-80.000, enquanto uma impressora flexográfica de produção com união de mangas (e outras “unidades periféricas”) fica na faixa de USD 250.000-800.000 (dependendo da largura e do número de estações de cores). A maioria dos proprietários de marcas compra mangas impressas de um conversor, em vez de investir na impressão das próprias mangas.
P: O que posso usar para vedar a emenda de uma manga termoencolhível?
Ver resposta
As mangas de fabricação são unidas no conversor com um adesivo de emenda à base de solvente ou hot melt, travando as duas bordas do filme impresso em um tubo contínuo. Após um teste de tração da emenda, as mangas são enroladas em rolos de entrega para que o consumidor nunca veja a linha de emenda no recipiente acabado.
P: Quais são os quatro principais tipos de rotulagem de recipientes?
Ver resposta
Os quatro tipos mais usados no setor são rótulos com adesivo autoadesivo, rótulos de manga termoencolhível, rótulos in-mold aplicados durante o processo de moldagem do recipiente e impressão direta no próprio recipiente. Cada um tem uma frequência de aplicação diferente, dependendo do formato dos recipientes, do tamanho da série e do espaço de mensagem necessário para a marca.
P: Uma manga termoencolhível pode ser usada em qualquer formato de recipiente?
Ver resposta
Qualquer formato. Ela acomoda gargalos invertidos, formatos em ampulheta e latas de alumínio moldadas que nenhum rótulo adesivo plano consegue acompanhar. O raio do gargalo ou o contorno pode ser estreito ou extremo demais para ser produzido com o filme termoencolhível disponível; nesse caso, mude para um grau de PETG com fator de encolhimento maior ou para uma combinação de manga parcial e rótulo de corpo.
P: As mangas termoencolhíveis são recicláveis?
Ver resposta
As mangas de PETG identificadas como em conformidade com o protocolo de Orientações Críticas da Association of Plastic Recyclers podem ser recicladas na corrente de reciclagem de PET e processadas junto com a garrafa. As mangas de PVC não podem ser recicladas — elas contaminam o material recuperado de PET. A vantagem menos óbvia é que mangas com faixa de rasgo perfurada, que o consumidor pode remover antes do descarte, oferecem a contribuição mais fácil para a reciclabilidade quando a marca quer manter o PVC ou especificar PLA.
P: Qual é a quantidade mínima de pedido de mangas termoencolhíveis?
Ver resposta
Os mínimos de produção em uma prensa flexográfica tendem a ser de alguns milhares por arte. As prensas digitais conseguem produzir facilmente uma tiragem de 100 unidades com custo eficiente, mas com preço unitário mais alto por rótulo. Um convertedor que opera com impressão digital e flexográfica pode cotar qualquer abordagem usando uma arte de amostra comum.
Planejando uma linha de rotulagem com mangas termoencolhíveis?
A Mass Technology fornece linhas completas de produção para envase e rotulagem termoencolhível, configuradas com um aplicador de mangas adequado que utiliza filme para mangas e um túnel de encolhimento compatível, trabalhando com a envasadora a montante e com transportadores de entrada e saída a jusante. Converse sobre seus requisitos com nosso departamento de engenharia ou solicite um exemplo de configuração.
Explore a linha de máquinas de rotulagem com mangas termoencolhíveis →Sobre esta análise
Elaborado sob a perspectiva de um fabricante de equipamentos que constrói linhas de produção para água, bebidas e rotulagem termoencolhível, cobrindo capacidades de produção de 2.000 a 36.000 por hora. As recomendações do autor sobre processos e equipamentos refletem a perspectiva de integração de uma linha de produção e não constituem orientação específica sobre impressão de rótulos.
Referências e fontes
- Requisitos de embalagem inviolável da 21 CFR 211.132 para medicamentos humanos vendidos sem receita — U.S. Food and Drug Administration, Código Eletrônico de Regulamentos Federais
- Guia de projeto da APR para a reciclabilidade de plásticos — Association of Plastic Recyclers
- Tamanho do mercado de mangas estiráveis e termoencolhíveis, relatório de crescimento 2025-2034 — Global Market Insights
- Tamanho do mercado de rótulos de mangas termoencolhíveis de PETG, crescimento futuro e previsões até 2033 — Strategic Packaging Insights
- Como a tragédia do Tylenol em 1982 levou às embalagens seladas — Smithsonian Magazine
Artigos relacionados
- Linha de máquinas de rotulagem com mangas termoencolhíveis — escolha dos equipamentos e integração à linha de envase
- Visão geral da máquina de rotulagem de garrafas — comparação entre rotulagem autoadesiva, com mangas termoencolhíveis e alimentada por bobina
- Linhas de envase e rotulagem da Mass Technology — capacidades completas de linhas de produção prontas para operação


