ISO 9001:2015 ✓

Injeção de pré-formas de PET

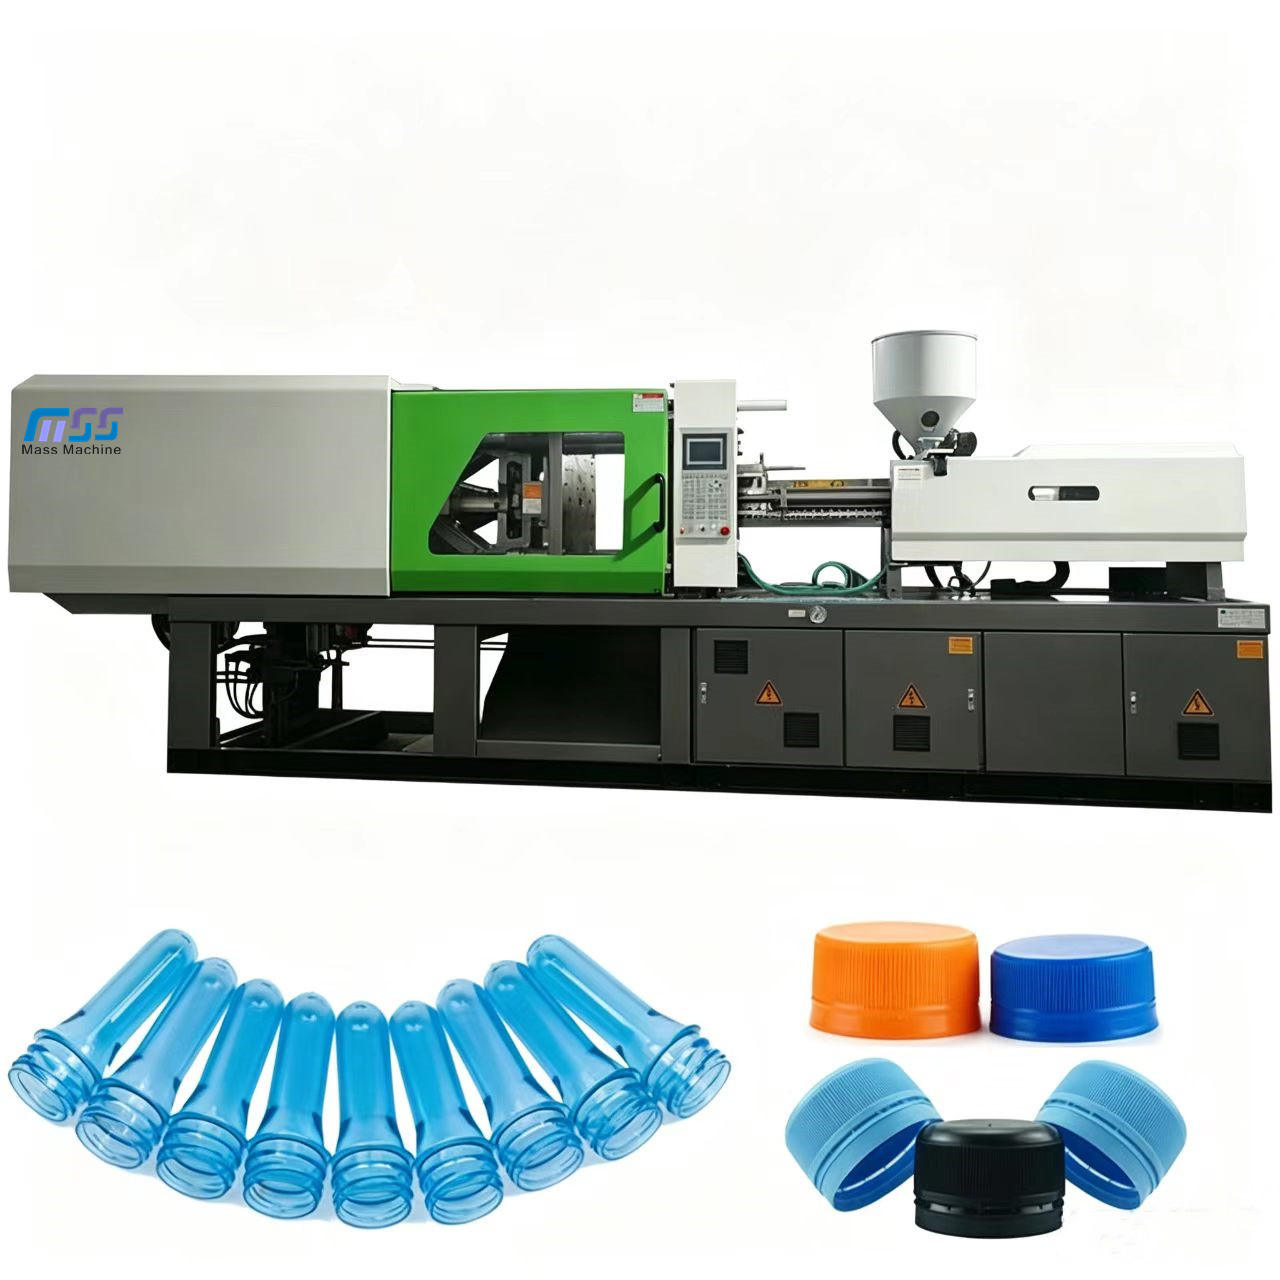
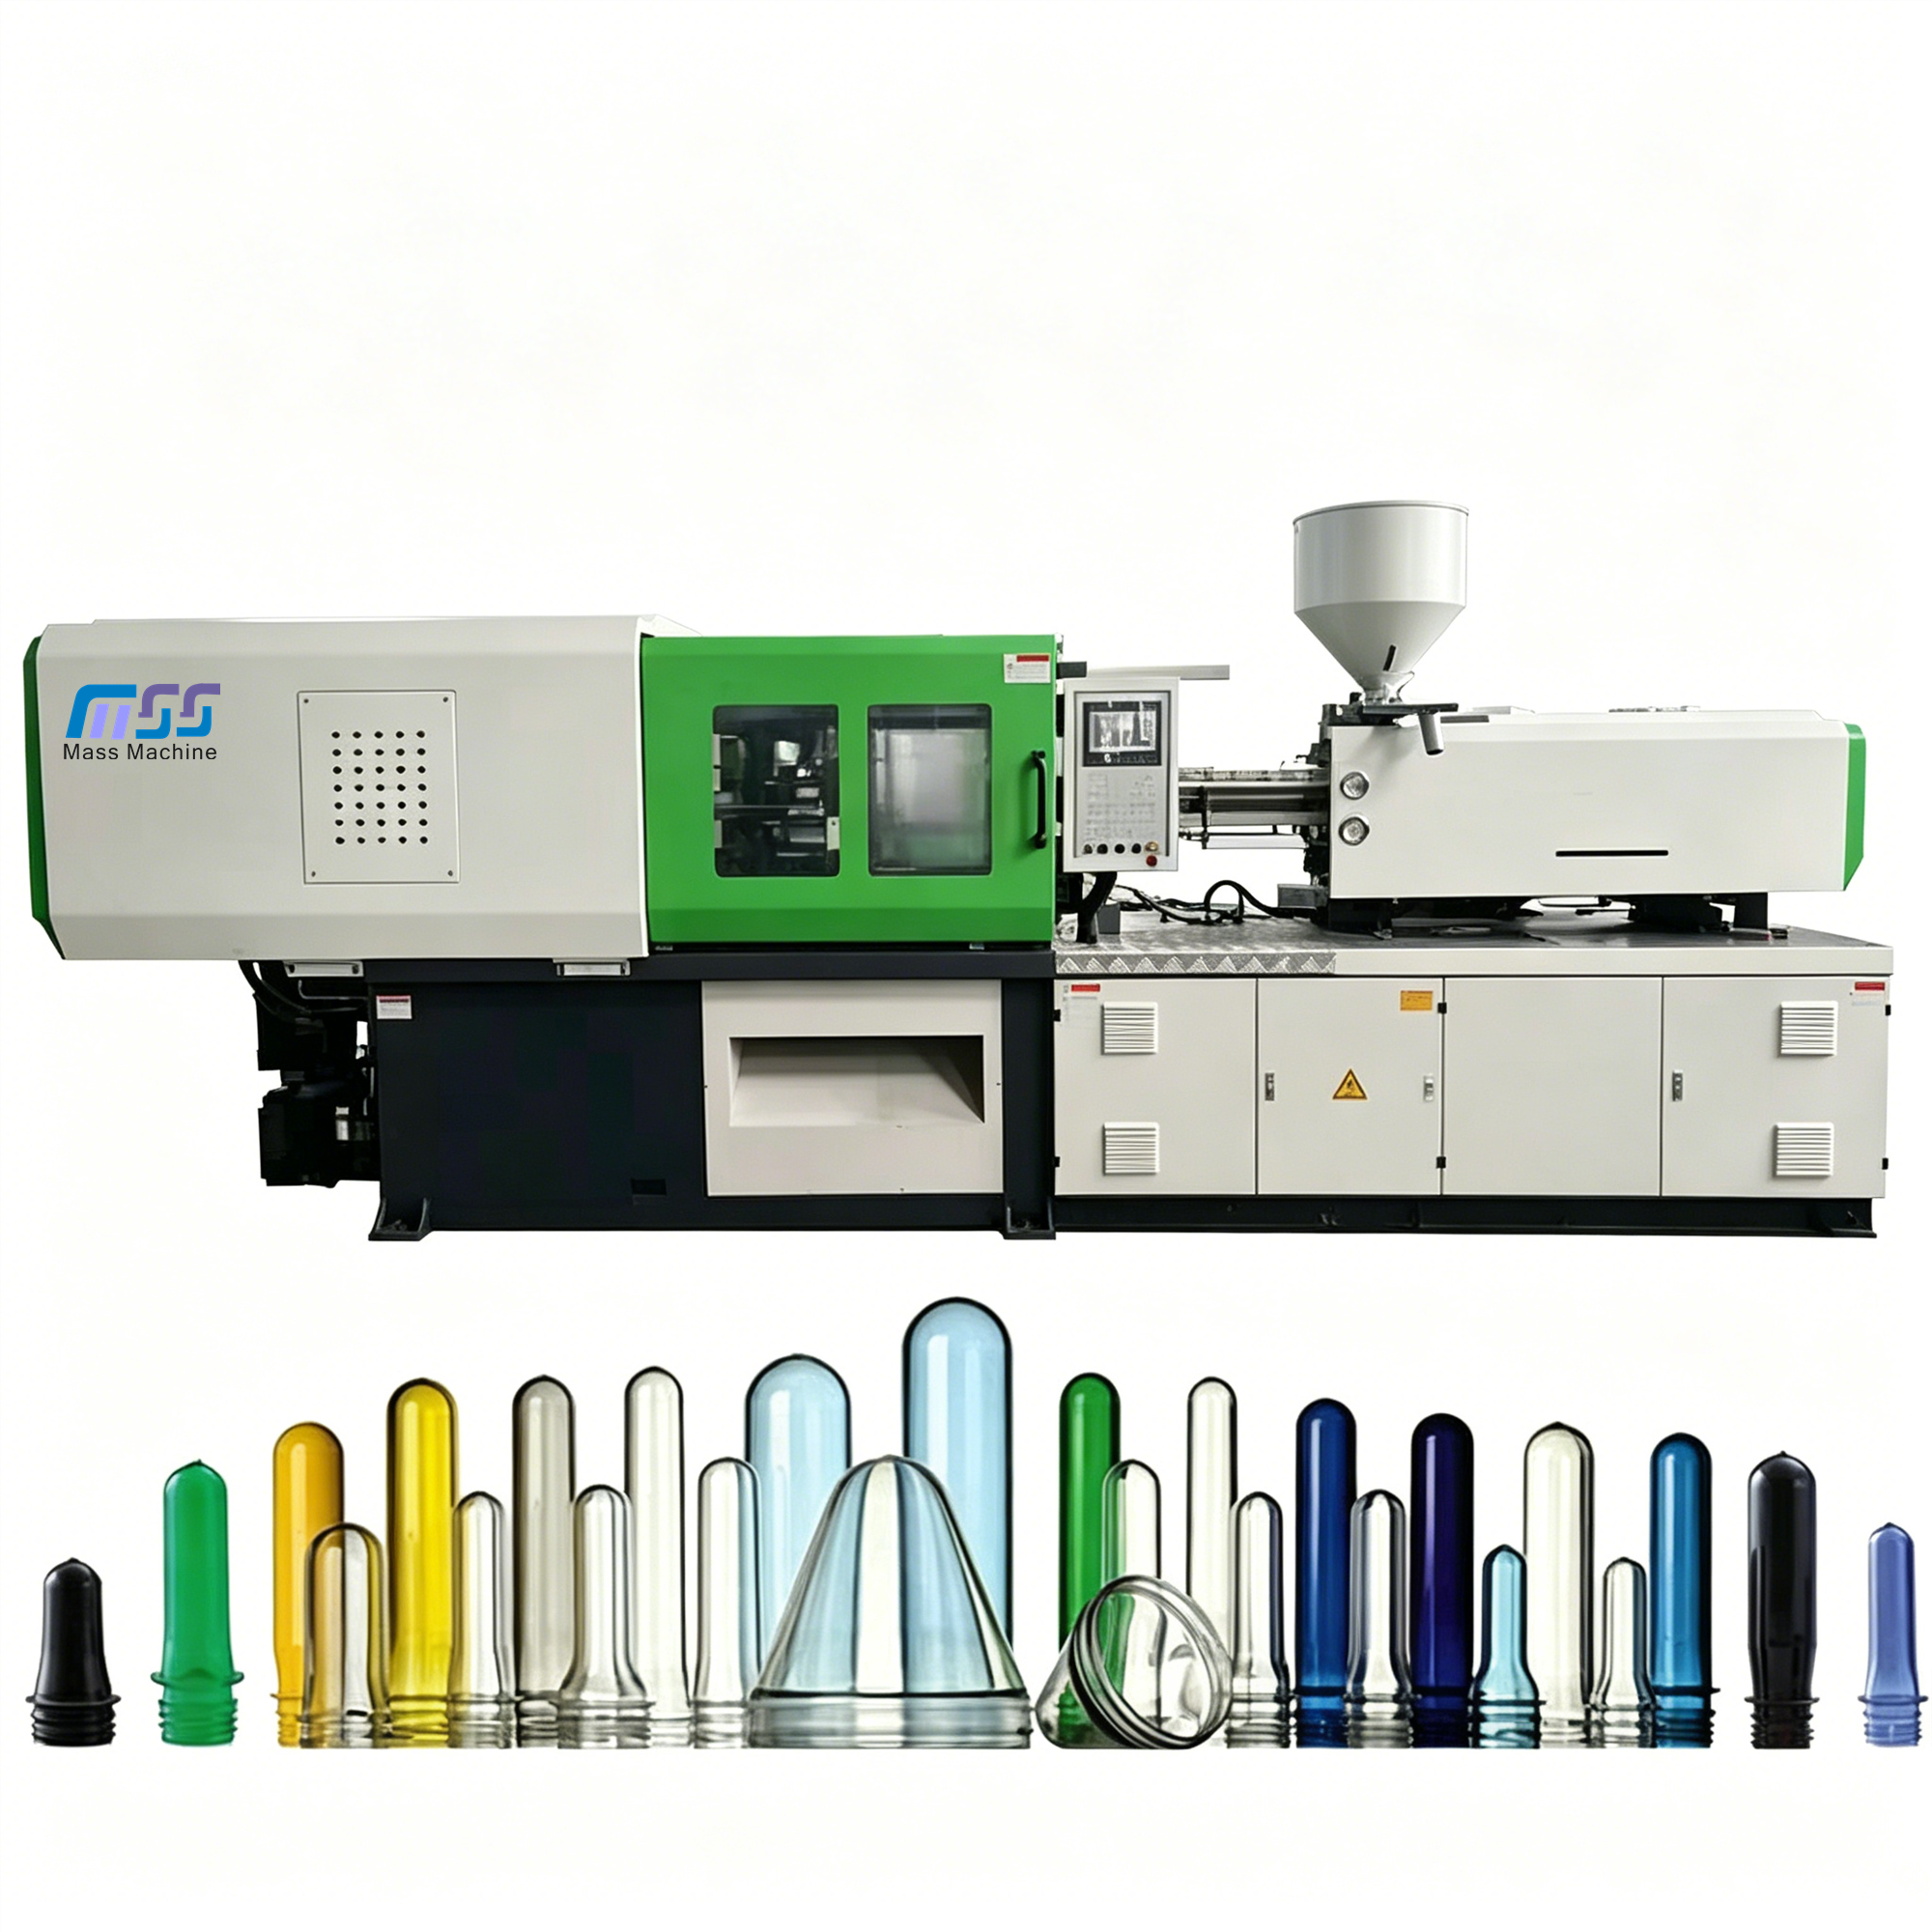
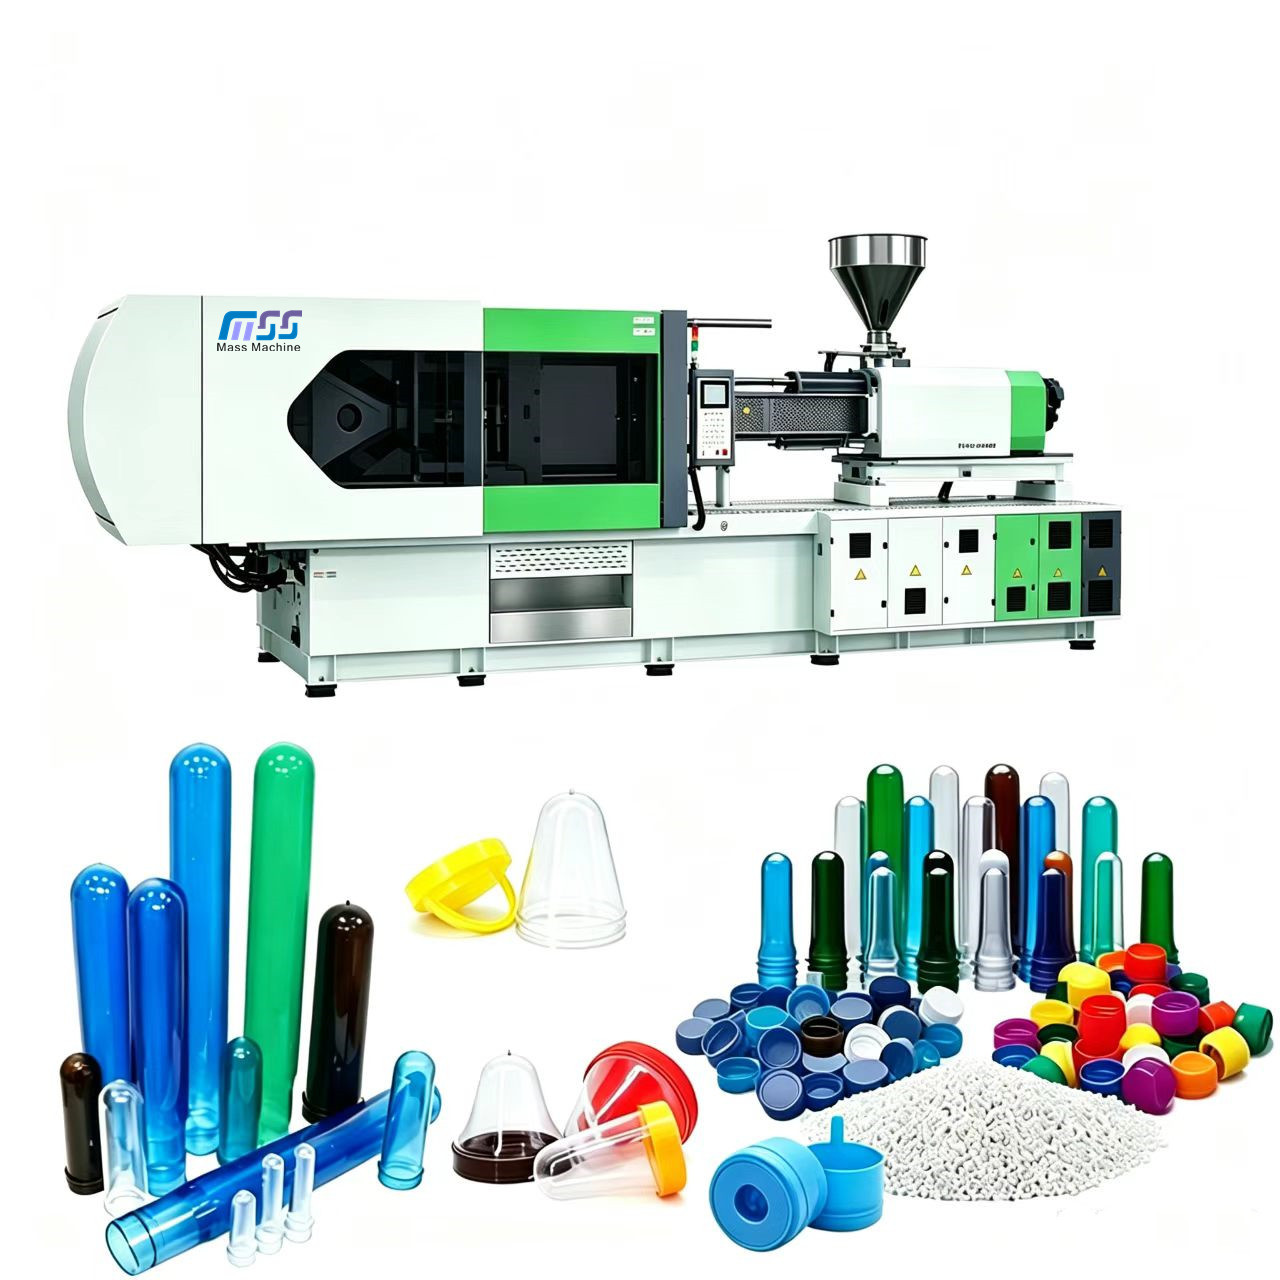
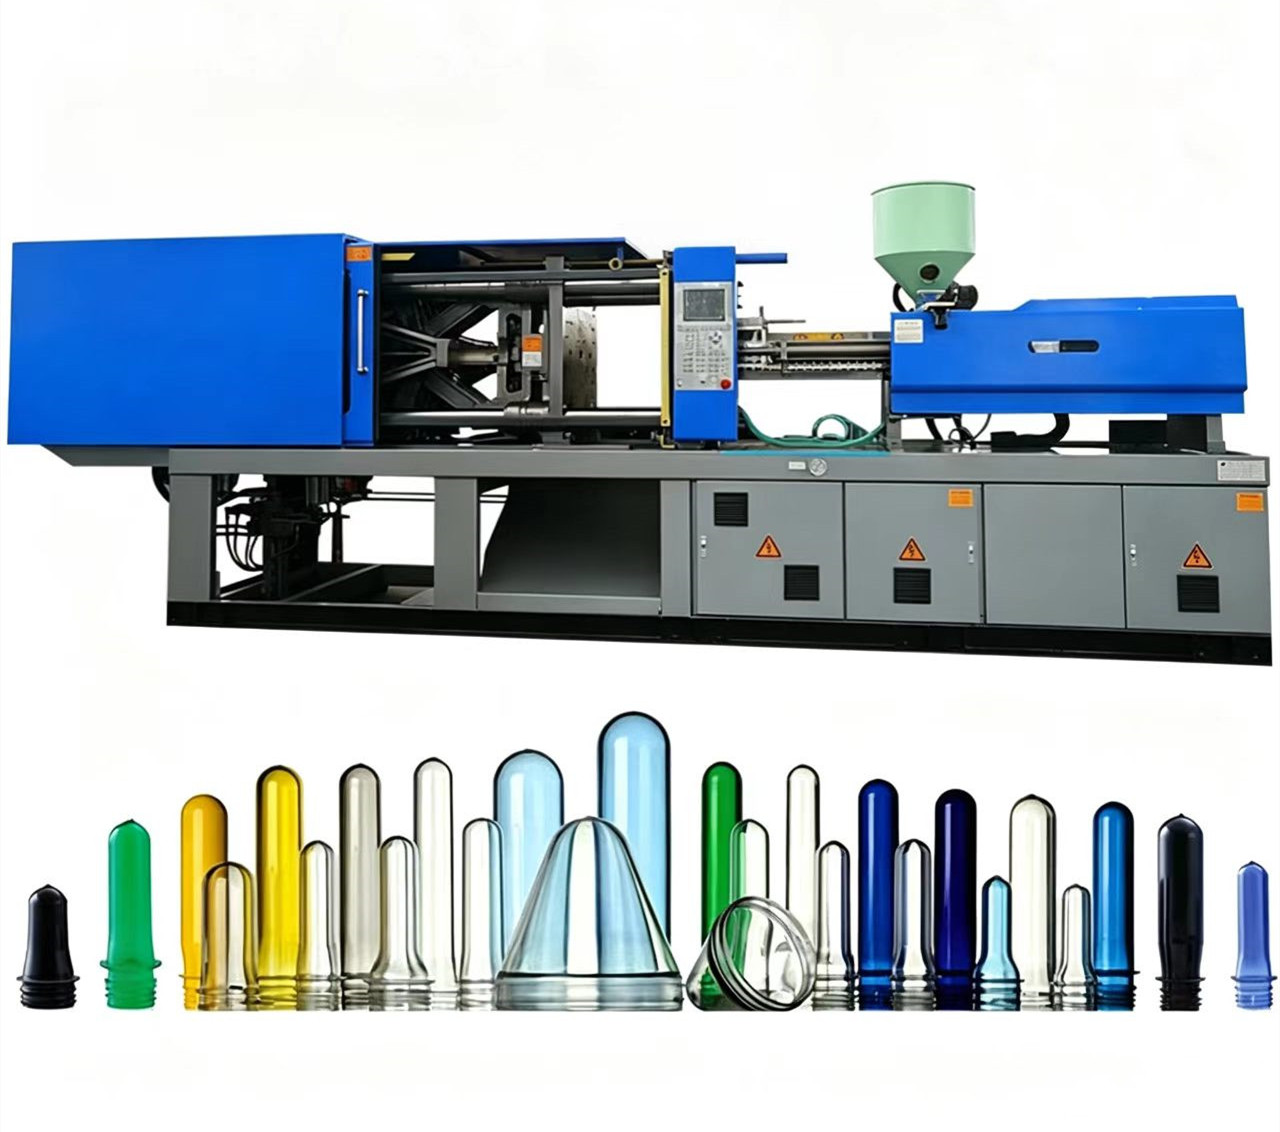
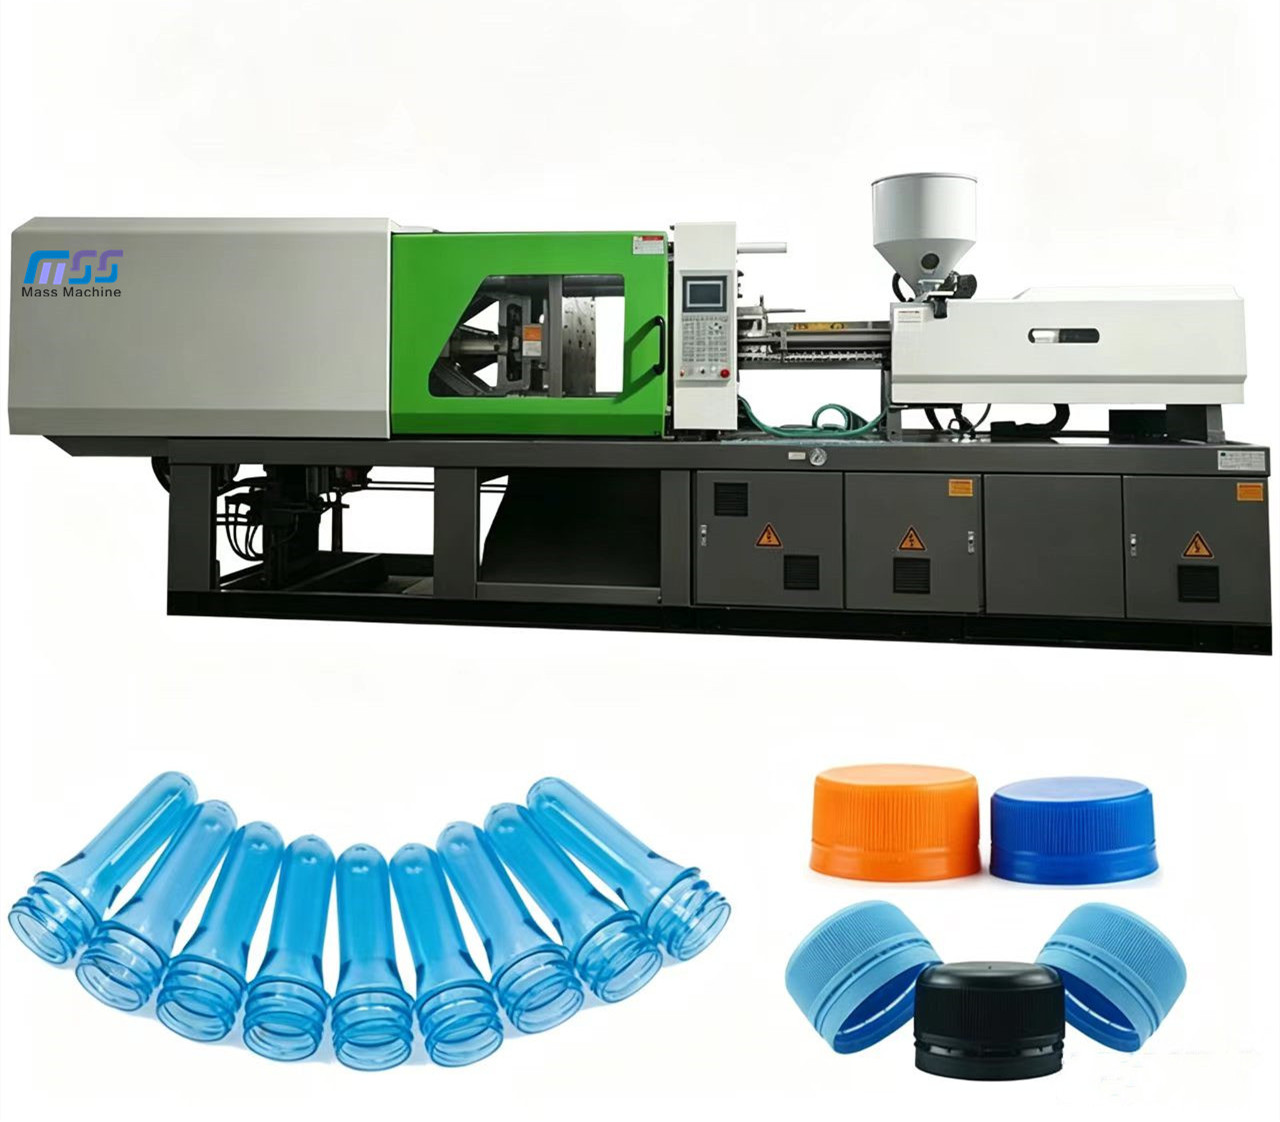
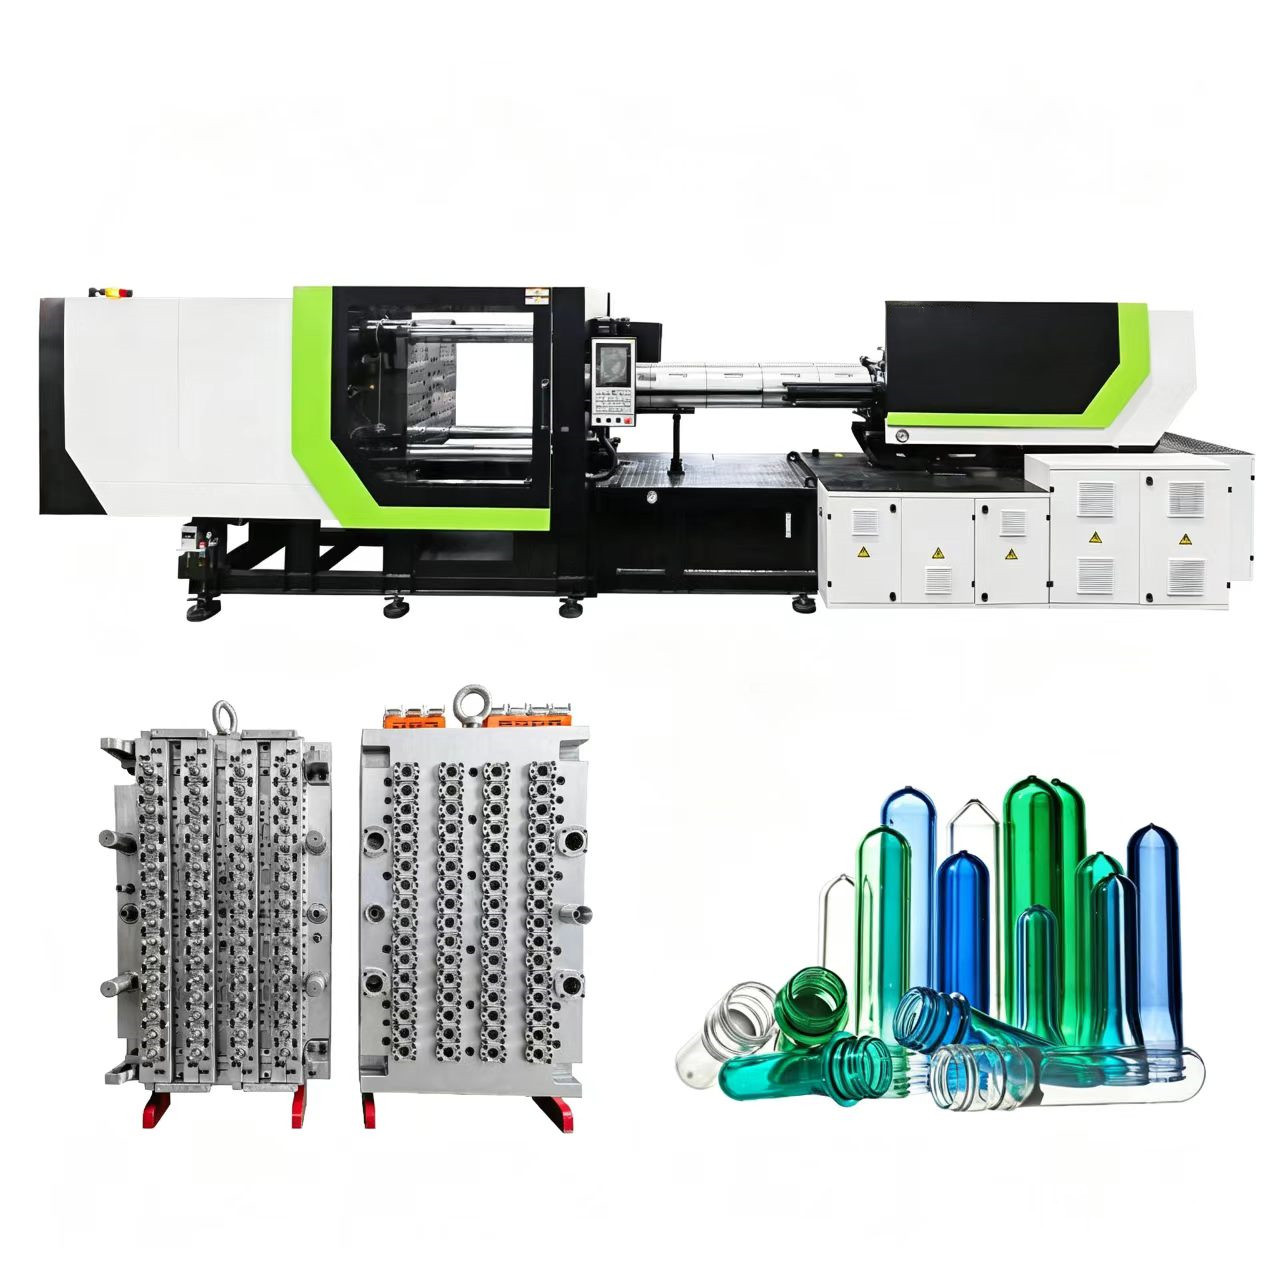
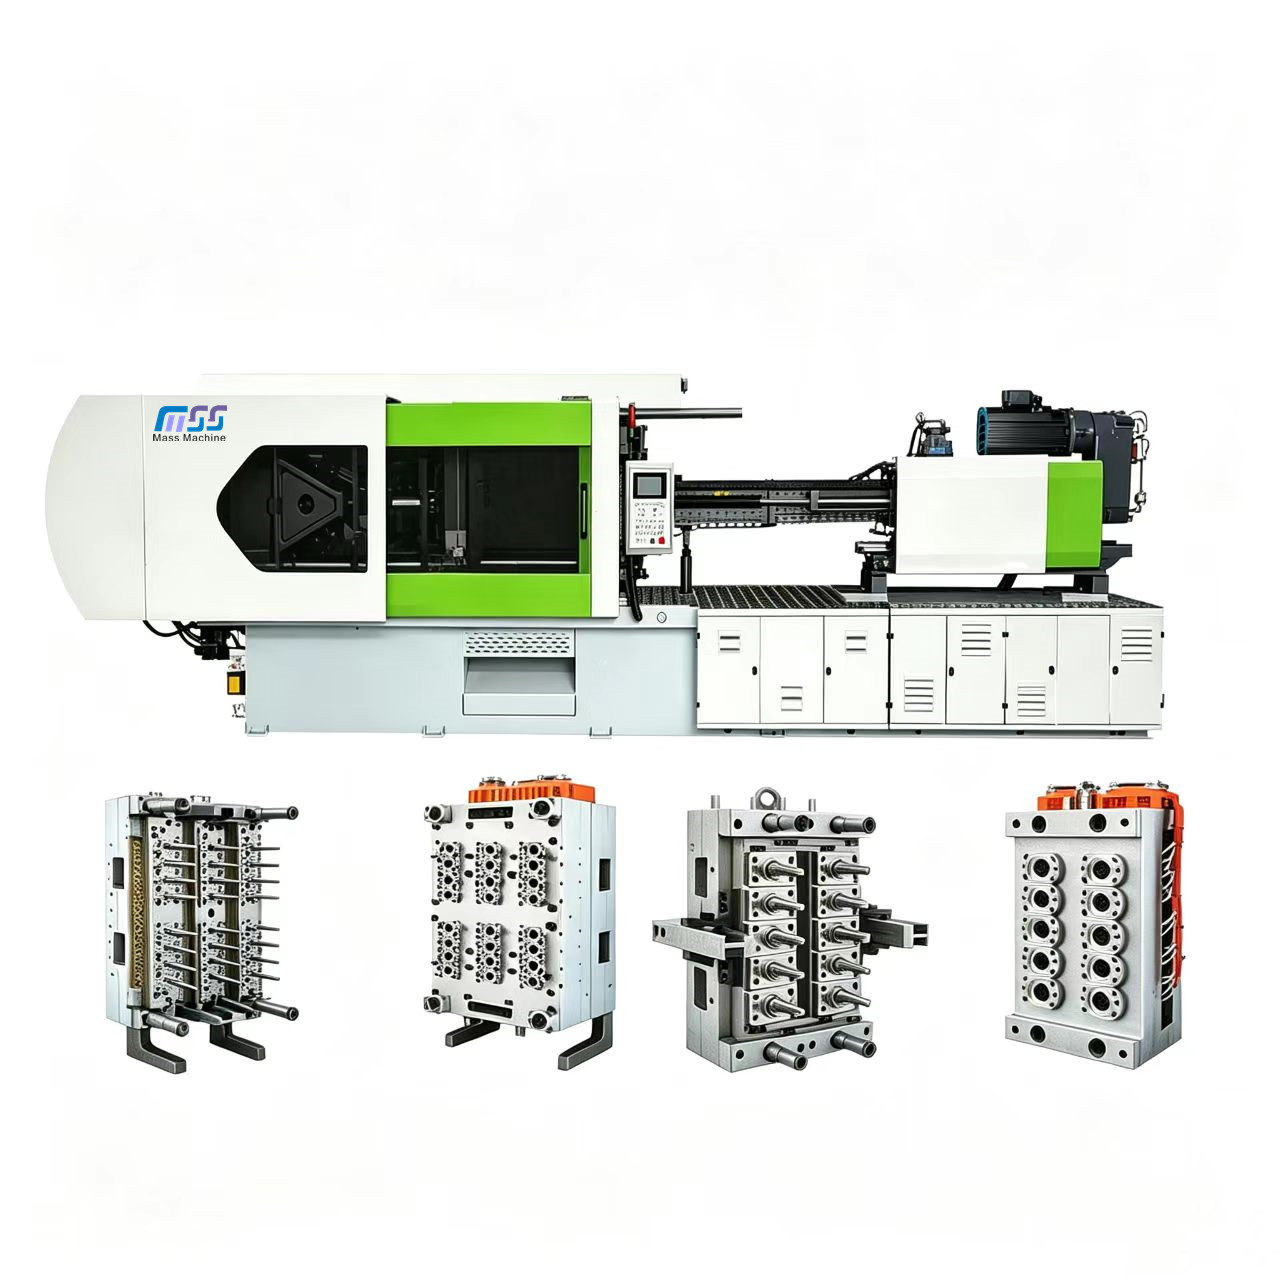
Máquina de moldagem por injeção de pré-formas PET — soluções servo-hidráulicas de 140-800T

Sistemas Mass tech de 8 a 96 cavidades para pré-formas de garrafas de água, bebidas carbonatadas, sucos, óleo comestível e aplicações especiais — também conhecidos nos mercados do Reino Unido como máquina de moldagem por injeção de pré-formas PET ou sistemas de moldes de pré-formas. A aprovação CE e a interface de robô EUROMAP 67 são fornecidas como padrão.

  • Interface de robô EUROMAP 67 ✓
  • Marcada com CE ✓
  • Garantia de 2 anos (peças incluídas) ✓
  • Resposta de engenheiro em 24 horas ✓
Solicitar correspondência de tonelagem + cotação
Solução 1 para pré-formas PET Solução 2 para pré-formas PET Solução 3 para pré-formas PET
140-800T
Faixa de força de fechamento
8-96
Cavidades por tonelagem
30-50%
Processamento estável de rPET
9-22 s
Tempo de ciclo (dependente do acabamento do gargalo)

Produção de pré-formas PET — os quatro principais desafios de fabricação que resolvemos com engenharia

A moldagem por injeção de pré-formas PET parece rotineira em um folheto e raramente funciona assim no chão de fábrica. A concentração de acetaldeído varia, o rPET muda de cor, o tempo de ciclo aumenta 2 segundos e a fatura de energia sobe. Cada problema listado aqui tem origem em linhas de produção que fabricamos e entregamos em Zhangjiagang desde 2024.

Uma pré-forma PET é o componente intermediário em formato de tubo de ensaio que é estirado e soprado para se transformar em uma garrafa completa de bebida ou cosmético. A PETplanet descreve o perfil padrão de rosca, acabamento e corpo; o que o folheto omite é quão estreita realmente é a janela de tolerância.

Desvio de AA provoca rejeição do lote
01
Desafio 01 — Qualidade
Desvio de AA provoca rejeição do lote

Consumidores de bebidas não compram pré-formas com concentração acima de ~4 ppm de AA; consumidores de cosméticos, acima de ~8 ppm. O PET produz acetaldeído como subproduto da degradação sempre que o tempo de permanência, o cisalhamento da rosca ou a temperatura das zonas do cilindro saem da faixa.

Instabilidade do lote de rPET
02
Desafio 02 — Material
Instabilidade do lote de rPET

O material de PET reciclado chega com dispersão de viscosidade intrínseca e contaminantes residuais. Sem zonas do cilindro acionadas por PID e a relação L/D adequada da rosca, mudanças de cor e queda de IV aparecem na primeira hora de um teste de mistura de 30-50%.

A variação do tempo de ciclo destrói as previsões
03
Desafio 03 — Produção
A variação do tempo de ciclo destrói as previsões

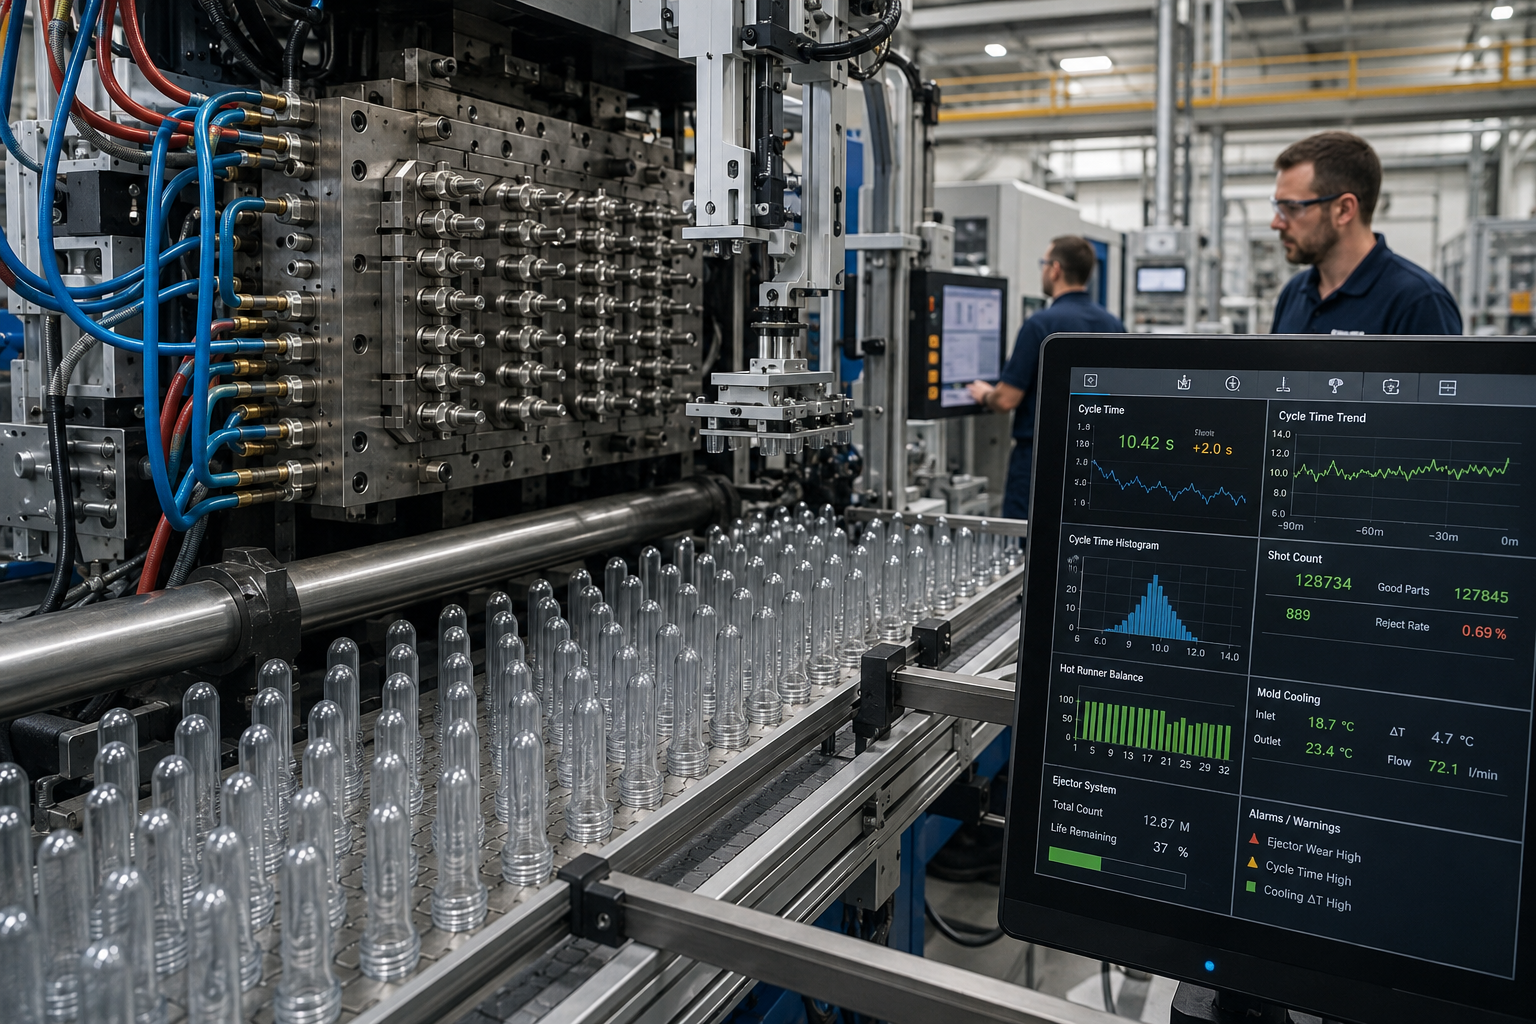
Uma janela de desvio de 2 segundos no tempo de ciclo de um molde de 32 cavidades totaliza cerca de 1 800 pré-formas por hora. A capacidade de resfriamento do molde, o equilíbrio do canal quente e a vida útil do extrator exigem comunicação isolada no nível do CLP, e não algo instalado depois do FAT.

Desperdício da bomba hidráulica em marcha lenta
04
Desafio 04 — Energia
Desperdício da bomba hidráulica em marcha lenta

Uma solução hidráulica de deslocamento fixo consome 70-80% de seu ciclo de trabalho total em marcha lenta com alívio de pressão. Um servomotor aciona a bomba sob demanda, portanto o consumo de energia por mil pré-formas cai consideravelmente entre os ciclos.

Pressão da meta de gramatura do proprietário da marca
05
Desafio 05 — Redução de peso
Pressão da meta de gramatura do proprietário da marca

As grandes empresas de bebidas continuam reduzindo volumetricamente o peso das pré-formas para otimizar o custo da resina e o carbono do Escopo 3. Uma pré-forma de água de 12 g fabricada em 2018 é uma pré-forma de 9 g hoje, e essa redução impõe simultaneamente maior esforço térmico e mecânico à rosca, ao canal quente e aos canais de resfriamento.

O padrão / Como resolvemos esses desafios com engenharia
Toda máquina Masstech de 140-800T é fornecida com controle de temperatura PID em quatro ou mais zonas do cilindro, controle de pressão e vazão por válvula duplamente proporcional, resfriamento do óleo hidráulico e um cilindro de injeção controlado por APID — o mesmo nível de hardware usado pela Husky e pela Netstal de classe Tier-1 em seus sistemas de entrada, oferecido em faixas de preço intermediárias.

Série Masstech 140-800T para pré-formas PET — especificações e matriz de tonelagem

A família Masstech de pré-formas PET se divide em quatro faixas convenientes de tonelagem, cada uma associada a uma família de garrafas, em vez de um único chassi para todo o programa. Os responsáveis por compras de materiais que comparam uma RFQ com uma cotação devem perguntar sobre a tonelagem de fechamento, o número máximo de cavidades e a relação L/D da rosca — essas três variáveis compõem quase toda a planilha de comparação.

Cada chassi possui um fechamento tipo joelheira de três placas, com geometria dos tirantes modelada por elementos finitos, uma estação de injeção com rosca simples ou dupla (você seleciona no pedido) e um cilindro com controle de temperatura equipado com APID. HMI móvel, modos de operação manual/semi-automático/totalmente automático e uma interface de robô EUROMAP 67 acompanham a plataforma.

Destaque da máquina PET de 140-200T
140
140-200T
Linha compacta de garrafas de pré-formas
  • Cavidades16-48
  • Pré-forma típica9-18 g
  • Garrafa-alvo0,3-1L de água
  • Ciclo9-14 s
  • Opção servoSim
Destaque da máquina PET de 250-350T
250
250-350T
Bebidas convencionais
  • Cavidades32-64
  • Pré-forma típica14-32 g
  • Garrafa-alvo1-2L de água/CSD
  • Ciclo11-16 s
  • Opção servoSim (recomendado)
Destaque da máquina PET de 400-550T
400
400-550T
Bebidas médias e grandes
  • Cavidades24-48
  • Pré-forma típica30-60 g
  • Garrafa-alvo2-5L de bebida
  • Ciclo13-18 s
  • Opção servoSim
Destaque da máquina PET de 650-800T
650
650-800T
Grande porte e aplicações especiais
  • Cavidades8-32
  • Pré-forma típica60-150 g
  • Garrafa-alvoGarrafões de 5L+, óleo comestível, aplicações especiais
  • Ciclo15-22 s
  • Opção servoSim
Leitura da ficha técnica. A força de fechamento é publicada em toneladas (tonelada métrica ou “T”) em todo o setor global de moldagem por injeção — 1 tonelada ≈ 9,81 kN. Portanto, uma máquina “250T” fornece cerca de 2 450 kN de força de fechamento na placa móvel. As fichas comerciais às vezes misturam toneladas e kN; publicamos ambos para evitar confusão no momento da RFQ.
Recursos comuns da plataforma (todas as tonelagens)
O que faz
Por que é importante
Controle de temperatura APID
PID em malha fechada no cilindro + bico + zonas do molde
Mantém o valor de AA abaixo da janela de ~4 ppm para bebidas, mesmo em misturas com 30-50% de rPET
Válvula hidráulica duplamente proporcional
Pressão e vazão controladas de forma independente
Resposta mais rápida e suave que a válvula de estágio único; protege o molde durante o fechamento em baixa pressão
Porta de segurança com intertravamento triplo
Intertravamentos hidráulico + mecânico + elétrico
Conformidade CE e proteção contra fechamento involuntário durante a troca do molde
Porca flexível do tirante
Elimina fraturas por fadiga sob carga cíclica
A vida útil do tirante acompanha a vida útil do chassi, e não 18-24 meses
Ajuste automático do fechamento na troca de molde
Recalibração da força de fechamento orientada por parâmetros
Troca do molde em menos de um turno, e não comissionamento de dois dias
Interface de robô EUROMAP 67
Interface elétrica padronizada para o robô de retirada
Integração plug-and-play com qualquer robô de manuseio de grande fabricante — sem fiação personalizada

Como dimensionar sua máquina — estrutura de decisão tonelagem × cavidade × tempo de ciclo

A maioria das RFQs de pré-formas PET que recebemos chega com uma tonelagem incorreta no campo de cabeçalho. Os compradores se prendem ao número de cavidades, confiando de forma sedutora no folheto de um concorrente, e calculam a tonelagem de trás para frente, quando o processo correto é inverso. Comece pelo volume da garrafa, depois pelo peso da pré-forma e, por fim, pela área projetada — a tonelagem é a terceira derivada.

Fluxo de decisão em quatro etapas
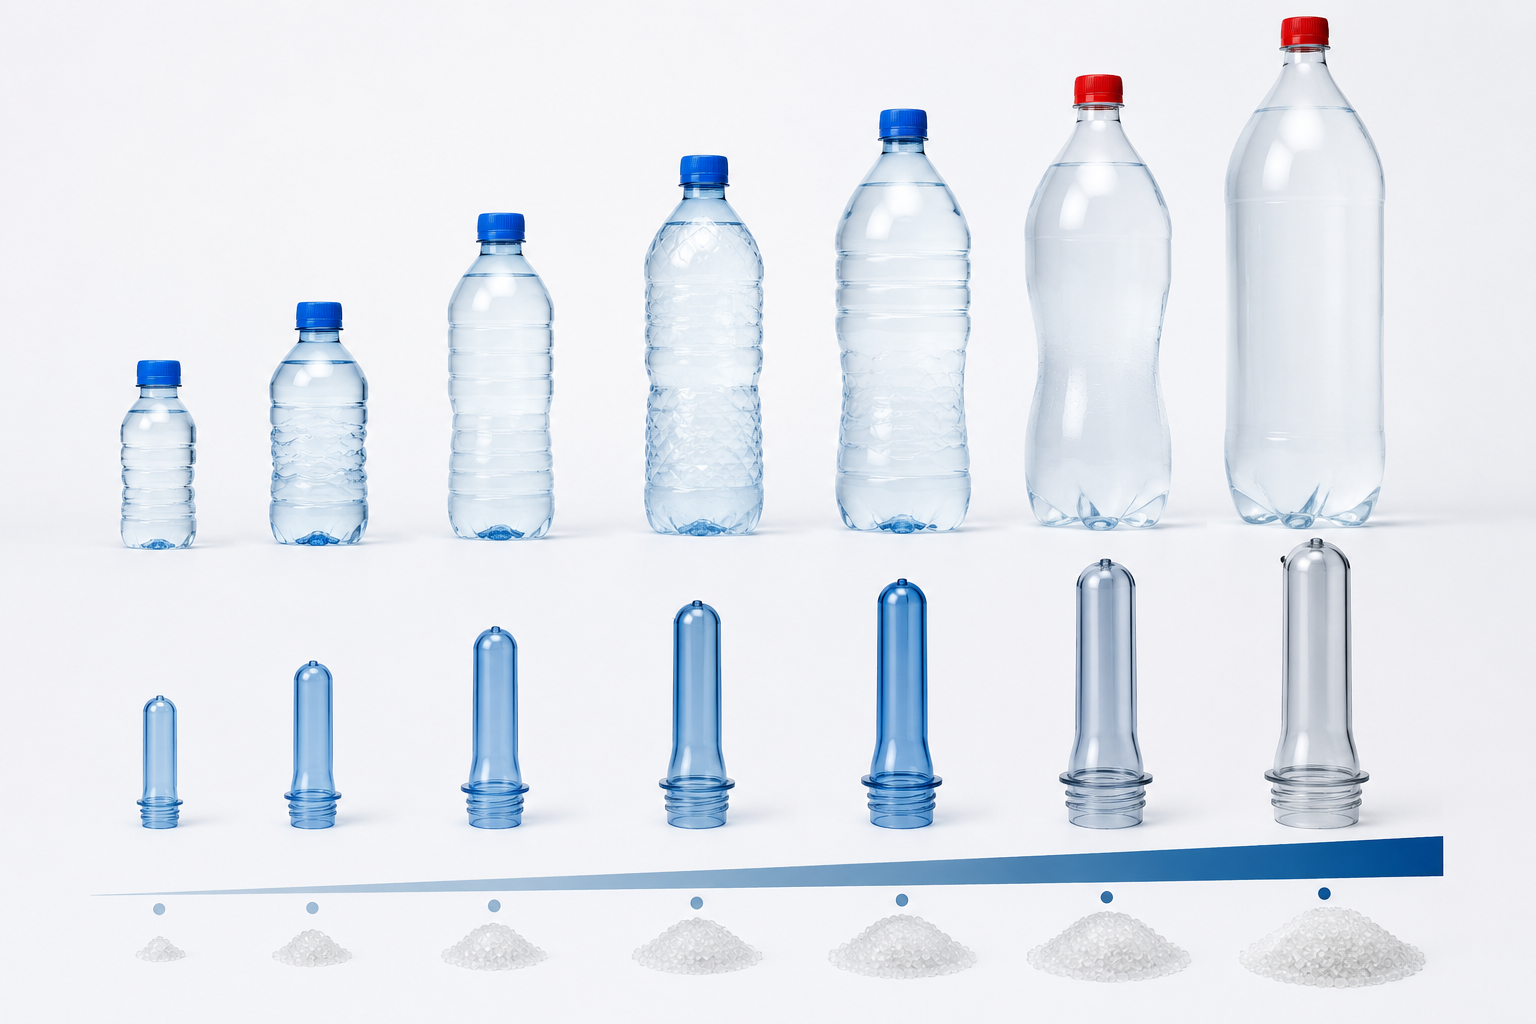
Do volume da garrafa ao peso da pré-forma
01
Volume da garrafa → peso da pré-forma.
Em média, garrafas de água estão na faixa de 0,5-1,2 g/100 ml de garrafa acabada; CSDs são mais pesadas devido à resistência de parede necessária. Uma pré-forma para água de 600 ml pesa cerca de 9-12 g, enquanto uma pré-forma para CSD de 2L pesa aproximadamente 48-55 g.
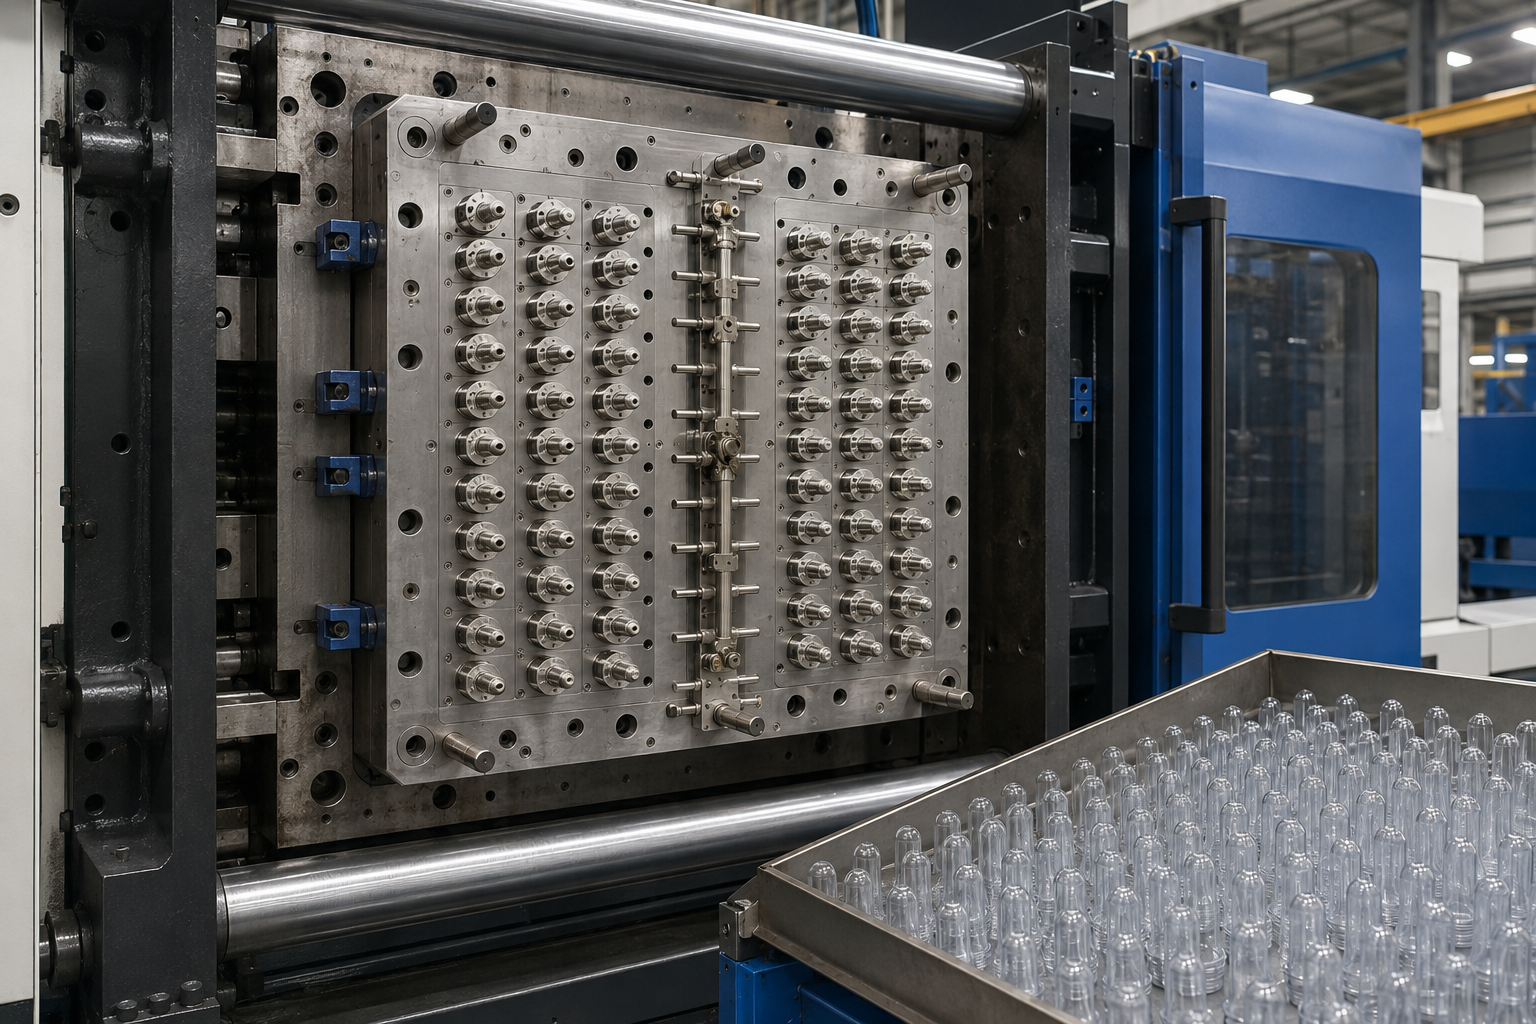
Do peso da pré-forma + cavidades à área projetada
02
peso da pré-forma + número de cavidades → área projetada.
São necessários aproximadamente 3-4cm de área de fechamento por cavidade, além de um canal. Um molde de pré-forma de água de 12g com 32 cavidades tem cerca de 700-900cm.
Da área da seção transversal à pressão do material fundido
03
Área da seção transversal → pressão do material fundido necessária para a força de fechamento.
O PET está em torno de 800-1.100 bar; multiplique pela área da seção transversal para obter o limite inferior da força de fechamento e depois acrescente 20-30% para segurança.
Da utilização à classe da máquina
04
10. Utilização de fechamento necessária → classe da máquina.
Selecione a classe de tonelagem uma etapa acima do limite calculado — isso manterá o tempo de ciclo consistente quando o molde envelhecer ou a mistura de rPET se tornar mais difícil.

Tonelagem recomendada por classe de garrafa (tabela de decisão com 4 linhas)
Classe de garrafa
Tonelagem recomendada
Faixa de cavidades
Ciclo (s)
Produção (pré-formas/h)
Água de 1L (gargalo PCO 1881)
200-300T
24-48
10-14
9.000-15.000
CSD de 2L (gargalo PCO 1810)
300-400T
16-32
12-16
5.000-8.000
Granel de 5L / dispensador de água
500-650T
8-16
14-22
1.800-4.000
Aplicações especiais (óleo, cosméticos, farmacêuticos)
250-450T
8-24
12-18
2.500-7.000
Fórmula de produção:
Outro exemplo é pré-formas/h =
(3.600 / ciclo/s) × número_de_cavidades × fator_de_utilização (~0.85)
Um exemplo resolvido mostra os cálculos. Uma linha de 250T, com 32 cavidades e ciclo de 12 s, a 85% de utilização, produz uma taxa de (3.600 / 12) × 32 × 0.85 = 8 160 pré-formas/h. Isso corresponde a cerca de 6,5 milhões de pré-formas/mês em uma operação de três turnos.
Erros comuns de dimensionamento (e a correção)
O erro
Há dois erros responsáveis por grande parte das RFQ de tonelagem incorreta que recebemos. Um deles é a pista falsa do título “200 cavidades” de uma brochura de concorrente, diante de volumes de garrafas que justificam 32-48 cavidades — isso é cavitação excessiva, que desperdiça capital e dificulta passar de uma cavidade para a seguinte com mais facilidade, como constataram vários fabricantes de garrafas existentes com acabamentos de gargalo 1881/1810 praticamente idênticos e os consequentes tamanhos de pacote da área de injeção.
A correção
A correção é calcular pelo volume da garrafa e depois comparar com sua demanda real de três turnos nos próximos 24 meses. Se o crescimento for incerto, escolha a classe de tonelagem menor com opção de servomotor — a flexibilidade do servo oferece 10-15% de margem no tempo de ciclo posteriormente, sem alterar o chassi.
Precisa desse número para seu acabamento de gargalo e grau de resina específicos?
Solicitar cálculo personalizado de produção →

Masstech vs Husky HyPET / Netstal PET-Line / SIPA XFORM / DKM PET — referência entre fornecedores

Na hora das compras, a maioria das equipes coloca na lista curta os OEMs europeus Tier-1, a Husky norte-americana e os OEMs chineses de nível intermediário antes de fechar o negócio. Comparar todos eles é algo tragicamente ausente de quase qualquer publicação de fornecedor — e entendemos o motivo. Usamos fichas técnicas públicas de 2024-2025 para oferecer uma primeira triagem.

Aviso: As convenções de nomenclatura, as metodologias de contagem de cavidades e as premissas de “ciclo típico” variam entre fornecedores. Os valores abaixo foram sintetizados a partir das fichas técnicas públicas Husky HyPET6e, Netstal PET-Line, SIPA XFORM e DKM PET III, datadas de 2024-2025, e podem diferir das ofertas atuais dos OEMs.
Husky HyPET6e
32-200
Até 100% (secador a vácuo)
Líder do setor (número específico não publicado)
Tier 1 — Premium
$300K+ novo, $150-250K usado
Canadá
Netstal PET-Line
Até 192
Até 100% (rosca PETX)
Recuperação de energia cinética — número não publicado
Tier 1 — Premium
Suíça (grupo Krones)
SIPA XFORM / XTREME
Até 200
Até 100% (XFORM Renew, folhas lavadas)
Não publicado na LP
Tier 1 — Premium
Itália
DKM PET III
Classe de tonelagem de 250-650 kN
Não especificado
Não publicado
Tier 2 — Intermediário
China
Masstech 140-800T
8-96 em quatro classes
30-50% estável, 60% em piloto
9-22 s por tonelagem (publicado)
Tier 2 — Intermediário transparente
$16K-$120K
China (Zhangjiagang)
O que isso significa para você.

O Tier-1 atende grandes empresas de bebidas que operam com exigências de 100% de rPET em escala de 200 cavidades e orçamentos de redundância 24/7. O nível intermediário atende marcas próprias, engarrafadores regionais e embaladores de óleo comestível e cosméticos que trabalham com 30-50% de rPET em 8-64 cavidades — quando a diferença de custo de capital (5-10×) supera o ganho marginal de tempo de ciclo. A resposta honesta é: associe o sistema ao volume da garrafa e à exigência de rPET, não ao logotipo do OEM.

Quer mapear esta matriz para sua especificação de pré-forma específica?
Solicitar comparação personalizada →
“
Experimentamos os quatorze perfis diferentes de PID das zonas do cilindro que desenvolvemos (agora mais de uma dúzia; finalmente estabelecemos o perfil de quatro zonas como padrão para nossa classe de 250-350T) até encontrar um que mantivesse o AA abaixo da janela de 4 ppm para bebidas com uma mistura de 30-50% de rPET, sem qualquer aditivo redutor de AA (esse é o valor exato incorporado a todos os chassis que estamos construindo atualmente).
Masstech Engineering Team, P&D de Zhangjiagang, testes de produção de 2025

Guia de compras — preços por nível com justificativa de engenharia, prazo de entrega e pós-venda

Os OEMs Tier-1 não divulgam preços de máquinas para pré-formas PET e entendemos o motivo: as faixas são amplas demais — não haveria um preço único para uma tonelada (US$). Publicamos faixas para que a equipe de compras tenha ao menos um envelope orçamentário antes de iniciar a discussão técnica, e para que cada faixa abaixo esteja vinculada a uma classe de garrafa e contagem de cavidades específicas — e não a uma conversão direta de tonelada (US$) em preço.

Preços transparentes em 5 níveis (com justificativa de engenharia)
1
140-200T
Água de 0,3-1L, frascos farmacêuticos
24-48
9-14 s
$16.000-$24.000
2
250-350T
Água/CSD de 1-2L
32-64
11-16 s
$25.000-$42.000
3
400-550T
Bebida de 2-5L
24-48
13-18 s
$42.000-$72.000
4
650-800T
Especialidades de 5L+, óleo comestível
16-32
15-22 s
$72.000-$120.000
5
Variante servo (qualquer classe)
Todas
Todas
~10-15% mais rápida que a hidráulica
+15-25% de prêmio
As faixas incluem o modelo Ex-works com configurações padrão. O molde e o canal quente são cotados separadamente — veja abaixo. Dados independentes de mercado da Sunbun Machine confirmam uma faixa semelhante de tonelagem e preço para máquinas chinesas de nível intermediário.
Prazo de entrega, molde e garantia
Prazo de entrega padrão
  • Configuração padrão: 60-90 dias FOB
  • Itens de estoque SKU: 30-45 dias
  • Especificação personalizada: 90-120 dias
Molde e canal quente
  • Vendidos separadamente pelo parceiro de moldes
  • Faixa típica: $8.000-$45.000
  • A contagem de cavidades determina a maior parte da variação
SLA de garantia
  • 2 anos com peças incluídas
  • Resposta de engenheiro em 24 horas
  • Peças de reposição via courier internacional em até 5 dias úteis
Serviço completo em um único fornecedor
  • Projeto do layout da fábrica
  • Fabricação do equipamento
  • Instalação da linha de produção
  • Treinamento de operadores no local
Retorno do servo — estrutura de TCO do nível Silver SILVER
O prêmio de cerca de +15-25% por um servomotor em relação ao capital normalmente gera retorno sobre o investimento em 18-30 meses em operação de três turnos nos mercados de energia Tier 2-4. Uma linha servo de 300T consome 60% menos corrente em vazio que sua equivalente hidráulica e economiza cerca de 35 000-55 000 kWh por ano, dependendo da utilização do tempo de ciclo.
Essa diferença de eficiência energética é a principal alavanca de TCO e tem impacto maior ao longo de 5 anos do que o custo do molde e o valor da garantia combinados. Use localmente a fórmula da Seção 3, aplicando a tarifa de kWh, para calcular seu próprio prazo de retorno. Os valores reais dependem da classe de garrafa, da quantidade de turnos e da proporção de rPET, mas uma melhoria significativa da eficiência energética continua sendo um recurso essencial em qualquer configuração que enviamos.
Precisa do cálculo de retorno para sua tarifa específica de kWh?
Obter cotação na faixa orçamentária →

Engenharia de qualidade de pré-formas PET — valor de AA, retenção de IV, processamento de rPET

Os valores de acetaldeído (AA), a retenção da viscosidade intrínseca (IV) e a estabilidade da qualidade da mistura de rPET determinarão se uma linha de pré-formas entrega produto ou acumula pedidos. O primeiro elimina o contrato; o segundo reduz a resistência da garrafa; é o terceiro recurso acima que determina se o proprietário da marca alcançará uma meta ESG de 2026-2030 sem depender da capacidade Tier-1.

Valor de AA (bebidas)
≤ 4 ppm típico
≤ 4 ppm em material virgem + 30-50% de rPET
Controle PID do cilindro em 4 zonas + bico APID + ajuste do tempo de permanência
Retenção do valor de IV
0,78-0,82 dL/g típico
0,78-0,82 dL/g em toda a mistura
Relação L/D 22-25:1, opções de rosca simples ou dupla, cilindro nitretado / de metal duplo
Estabilidade da mistura de rPET
30-50% (nível intermediário), 100% (classe PETX Tier-1)
30-50% estável, 60% em testes-piloto
Caminho de plastificação FIFO com rosca dupla + materiais de cilindro compatíveis com redutor de AA
Justificativa de engenharia
Arquitetura técnica
Por que a relação L/D e a escolha da rosca são importantes

A relação L/D escolhida para a rosca de PET determina tanto o tempo de permanência da resina na temperatura de fusão quanto a uniformidade de sua plastificação. Um tempo de permanência menor significa que géis não fundidos podem passar para a cavidade; um tempo maior aumenta a formação de AA. A Masstech 140-800T opera com relação L/D de 22-25:1 e arquitetura adaptável de rosca simples, dupla ou extralonga.

O circuito de resfriamento do molde é igualmente importante — cada redução de dois segundos no tempo de ciclo que entregamos ao cliente pode ser atribuída ao sistema de resfriamento, e não à unidade de injeção. Nosso sistema utiliza um circuito de chiller de alta vazão conectado aos defletores do lado do molde e um estágio dedicado de resfriamento pós-moldagem.

Resumo executivo
Declaração honesta da faixa.

Misturas com 30-50% de rPET funcionam de forma estável na Masstech 140-800T com a opção de rosca dupla + relação L/D estendida. 60-70% é possível em piloto, mas exige triagem cuidadosa da resina e reajuste das zonas do cilindro.

O uso de 100% de rPET proveniente de folhas lavadas atualmente é uma capacidade Tier-1 — o XFORM Renew da SIPA é posicionado como a primeira tecnologia a fazer isso de forma econômica, e a classe de rosca PETX da Netstal é a oferta Tier-1 equivalente. Se seu roteiro exigir 100% em 2026-2028, a resposta honesta para o nível intermediário é: associe o sistema à exigência de hoje e planeje uma atualização quando a diferença de custo diminuir.

Decisões de projeto
Os cálculos de redução de peso também orientam as decisões de projeto da qualidade.

Uma pré-forma de água de 9 g oferece menos margem de espessura de parede que uma pré-forma de 12 g, o que torna indispensáveis o controle da janela de AA, o equilíbrio do fluido de resfriamento e uma janela de valor de IV mais estreita. O projeto do nosso canal quente e do caminho de fluxo do molde, além das configurações do cilindro e das zonas, é compatível com robôs EUROMAP-67, autenticado pela Behigop Sizerabah e projetado para atender às políticas FDA-21-CFR-177.1630 para materiais PET de contato com alimentos frescos, abrangendo todos os graus de resina designados.

Calculadoras de engenharia e ferramentas de compras

Acesse nosso conjunto proprietário de ferramentas interativas de engenharia para mapear instantaneamente as especificações da garrafa à tonelagem, prever a produção da linha e validar o ROI do servomotor em seu próximo projeto PET.

Calculadora de produção

Estime com precisão pré-formas por hora e o volume mensal de produção com base na contagem de cavidades, no tempo de ciclo e na utilização dos turnos da sua fábrica.

Abrir calculadora
Estimador de retorno do servo

Compare o TCO (custo total de propriedade) de uma linha hidráulica padrão com uma linha acionada por servo ao longo de um horizonte de 5 anos, com base nas tarifas locais de eletricidade.

Calcular ROI
Comparador de garrafa para tonelagem

Informe o volume da garrafa, o tipo de gargalo e a demanda mensal para encontrar instantaneamente a tonelagem recomendada da máquina, a faixa de cavidades e a faixa orçamentária.

Encontrar sua correspondência

Perguntas frequentes do comprador sobre máquinas de moldagem por injeção de pré-formas PET

Uma pré-forma de PET é o tradicional formato de bastão de teste moldado por injeção a partir de resina de tereftalato de polietileno. Mais adiante na linha, ela é reaquecida e soprada por estiramento para se transformar em uma garrafa acabada – de água mineral, refrigerantes, óleo, cosméticos ou produtos médicos. Exportar pré-formas pequenas e densas separadamente da garrafa cheia permite que os engarrafadores as visualizem e armazenem de forma fácil e econômica, soprando-as sob demanda na estação de envase.

As linhas Masstech de 140-800T custam $16.000-$120.000 FOB Zhangjiagang, dependendo da classe de tamanho, do conjunto de cavidades e da configuração servo. As linhas Tier-1 (Husky HyPET, Netstal PET-Line e SIPA XFORM) geralmente custam mais de $300.000 novas; equipamentos HyPET Tier-1 usados de 32 cavidades são negociados por $150.000-$250.000 no mercado secundário. Os preços do molde e do hot runner são cotados separadamente, entre $8.000-$45.000.

A resina PET seca (mantida abaixo de 50 ppm de umidade nos silos de armazenamento pós-produção) é conduzida para um conjunto de rosca e cilindro, aquecida até derreter e então injetada em um molde de pré-formas com múltiplas cavidades — uma única cavidade pesa 17/22/25/28 gr, dependendo do tamanho da garrafa, da relação de dentes e da meta de peso — sendo ejetada à medida que a peça esfria e solidifica. O tempo de ciclo varia de 9-22 segundos, dependendo do tamanho da pré-forma — peso da pré-forma e acabamento do gargalo — e da classe da máquina, com um robô de retirada 24/7 — compatível por interface usando EUROMAP 67 — removendo as pré-formas para tubos de resfriamento pós-molde.

“Melhor” é uma métrica altamente dependente do volume. Para linhas principais de bebidas com 200 cavidades, 100% rPET e operação 24/7, os principais fabricantes são Husky HyPET, Netstal PET-Line e SIPA XFORM; para produções de marca própria com 8-96 cavidades, óleo comestível e garrafas especiais com 30-50% rPET, os OEMs chineses de nível intermediário (Masstech, DKM, Huayan, NPC) oferecem controle PID de nível Tier-1 e compatibilidade com EUROMAP 67 por 20-35% do investimento de capital Tier-1

Adotar servo em todas as novas linhas de três turnos proporciona verdadeira paridade com a rede elétrica em máquinas Tier-1 de 300T com quatro cavidades. O acréscimo do servo é de +15-25% sobre o investimento de capital instalado, sendo compensado um pouco mais rapidamente pela economia de energia com a bomba em vazio — geralmente 35000-55000kWh/annum em uma linha multicavidade de 300T — após 18-30 meses. O sistema hidráulico de deslocamento fixo ainda é vantajoso em linhas especiais de baixo volume e turno único, com orçamentos de capital marginalmente mais apertados e menores orçamentos de consumo de energia.

A resposta honesta e direta é não. Temos soluções correntes baseadas em 30-50% de rPET no portfólio de continuidade de processo, mantendo 30-50% estáveis nas faixas de 140-800T, com 60-70% testados como parte do nosso portfólio de programas-piloto.

O uso de 100% de rPET com matéria-prima de flakes lavados é uma competência Tier-1 — esta é uma norma de mercado atual para as classes de rosca SIPA XFORM Renew e Netstal PETX. Se sua diretriz ESG para 2026-2028 for de 50% de rPET, ajudamos; se for de 100% de rPET no próximo ano, então seu segmento de mercado de OEMs intermediários ainda carece de uma solução consistente para o Dia 1.

A espessura da parede da pré-forma depende fortemente do volume da garrafa e das relações de estiramento desejadas antes do sopro. Muitos desses formatos, tanto para águas de consumo quanto para recipientes de óleo comestível diferenciados, estão na faixa de 2,5-4,5 mm; quanto mais espessa a parede, maior o ciclo de resfriamento — e ultrapassar 4,5 mm começa a causar efeitos de formação de AA, devido ao maior tempo de permanência no sistema de resfriamento. Projetos padrão de parede fina nos quais a formação de AA é uma preocupação — com longos tempos de permanência no sistema de resfriamento — impedem engrossar a parede além de 4,5 mm

A configuração padrão pode ser enviada FOB/FOI em 60-90 dias a partir do pedido de compra e do depósito. O prazo de entrega da forma acabada depende da configuração da linha — o estoque de SKU leva 30-45 dias, enquanto o processo de cotação de especificações personalizadas/moldes leva 90-120 dias.

Todas as peças fornecidas pela fábrica têm garantia de dois anos, com peças incluídas e tempo de resposta de 24 horas ao comprador. As peças de reposição são reabastecidas pela fábrica com entrega internacional em 5 dias úteis após o recebimento. A entrega e o comissionamento completos, em regime de fornecimento único, do projeto de equipamentos e utilidades da fábrica — incluindo projeto do layout da fábrica, fornecimento de equipamentos, instalação, treinamento do operador e gerenciamento do ciclo, além do comissionamento final e da entrega da documentação — são iguais para todas as linhas de produtos de 140-800T, independentemente do tamanho do objeto.

Para todas as peças fornecidas pela fábrica e todas as capacidades de 140-800T, a garantia inclui peças por dois anos, com SLA de resposta do engenheiro em 24 horas — os hot runners fornecidos pelo OEM no pacote turnkey para os módulos de embalagem de matéria-prima e rotulagem central também têm garantia de dois anos com peças incluídas; hot runners adquiridos separadamente estão sujeitos ao SLA de garantia do fabricante original.