Entre em Contato com a Masstech


Especificações rápidas — máquina de envase de água 3 em 1
| Funções integradas | Enxágue + envase + fechamento (monobloco) |
| Capacidade de produção típica | 2.000 – 36.000 BPH (PET, 200ml – 2L) |
| Formato da garrafa | PET / vidro; gargalo PCO 1810 / PCO 1881 / 28-PCO mais comuns |
| Materiais em contato com o produto | SS304 como padrão; SS316L para CIP clorado ou enxágue ozonizado |
| Método de envase | Gravidade (água sem gás) / pressão (CSD, gaseificada) |
| Faixa de tipos de tampa | Tampa de rosca, de encaixe, esportiva; torque típico de 0,5–2 Nm para 28mm |
| Estrutura de conformidade dos Estados Unidos | FDA 21 CFR Part 165 (água) + NSF/ANSI 61-2025 (componentes em contato com o produto) |
| Economia de espaço em relação a estações separadas | ~40–50% (informado por operadores, padrão do setor) |
Máquina de envase de água 3 em 1 em resumo
O escopo é importante: este guia descreve equipamentos rotativos 3 em 1 para PET de 200ml–2L (e vidro de pequeno formato), usados para água purificada sem gás, água mineral e água gaseificada. As linhas para garrafões de cinco galões (3–5 gallon) pertencem a outra classe de equipamentos — normalmente estações semiautomáticas separadas, classificadas em 50–2.000 BPH — e seguem uma trajetória normativa paralela, porém distinta. Consulte nossa página principal sobre máquinas de envase de água para ver toda a família de produtos.Como o princípio de funcionamento realmente ocorre
 As três etapas são executadas em sequência na mesma plataforma rotativa. Uma estrela de transferência leva a garrafa do enxágue ao envase e, depois, do envase ao fechamento. A transferência é mecânica, não pneumática — não há intervenção manual do operador entre as duas etapas nem um vão de transportador aéreo onde possa ocorrer contaminação.
Como a etapa de enxágue sanitiza as garrafas?
As garrafas chegam pelo gargalo em um transportador, são agarradas por manipuladores de gargalo e invertidas em 180 graus. Jatos de água de alta pressão — ou, em linhas ozonizadas, água ozonizada que acrescenta esterilização química — passam pelo bico de enxágue para dentro da garrafa invertida durante aproximadamente dois a quatro segundos de permanência, removendo poeira e resíduos do processo de moldagem por sopro. As garrafas drenam, voltam à posição vertical e seguem para o envase. O Bottled Water Code of Practice da IBWA especifica que a água do enxágue final deve ter qualidade equivalente à do produto acabado, e não à da água de abastecimento municipal.Qual é a diferença entre envase por gravidade e envase sob pressão?
Água purificada sem gás ou água mineral utiliza envase por gravidade: um tanque pulmão fica acima das válvulas de envase, e o produto flui do bico de envase para a garrafa até que um controle de nível por tubo de ventilação sinalize que ela está cheia. Água carbonatada e bebidas gaseificadas usam envase sob pressão (isobárico): a garrafa é pré-pressurizada com CO₂ para igualar a pressão do tanque de produto; depois, o produto entra sem liberar o CO₂. As máquinas por gravidade são menos complexas e menos caras; os cabeçotes de pressão incluem sensores, válvulas de contrapressão e um ciclo de desespumação — e acrescentam aproximadamente 25-40% ao custo da seção de envase.3 em 1, monobloco, rinser-filler-capper — a mesma máquina com nomes diferentes
 As especificações dos fabricantes europeus citam “monoblock” em quase mais de 95% das vezes. Os fornecedores chineses costumam preferir “3-in-1” ao preparar suas propostas técnicas. Italianos e alemães usam “monobloc” nos desenhos de processo, enquanto engenheiros americanos de bebidas podem usar “rinser-filler-capper” ou RFC.
As quatro expressões descrevem exatamente uma estrutura rotativa com três estações. Portanto, ao solicitar cotações de fornecedores de diferentes países para o mesmo modelo, normalize “monoblock” na sua RFQ; caso contrário, você poderá receber propostas para linhas com estações separadas.
💡 Dica profissional
1. Em uma RFQ, nomeie explicitamente a arquitetura: “monobloco rotativo 3 em 1 (rinser-filler-capper)”, junto com sua meta de BPH e a faixa de garrafas. Essa descrição é clara em qualquer região e evita falhas de comunicação, mostrando se você deseja uma única estrutura ou três.
Compatibilidade de garrafas — PET, vidro, HDPE e acabamento do gargalo
Uma estrutura 3 em 1 é especificada dentro de determinada faixa de garrafas. Operar fora dessa faixa exige atualizações dos terminais, e não apenas novas peças de troca (garras, mangas dos sinos de fechamento, estrelas de transferência); este é o envelope típico dos monoblocos para água:- Material: PET (predominante), vidro (segmento premium de água mineral), ocasionalmente HDPE para embalagens institucionais
- Volume: 200 ml – 2 L é o padrão rotativo; abaixo de 200 ml, geralmente é necessária uma linha dedicada para garrafas pequenas; a partir de 2 L, trata-se de um monobloco linear
- Acabamento do gargalo: PCO 1810 e PCO 1881 são os padrões globais para água em PET; 28-PCO é comum em água sem CSD; 30-25 de gargalo curto aparece em garrafas leves
- Espessura da parede: PET de parede fina (parede nominal de 0,20-0,25 mm) requer garras mais macias; mencione “thin-wall PET-capable” na RFQ se o objetivo for usar pré-formas abaixo de 12 g
Faixas de capacidade — correspondência entre BPH e o tamanho da fábrica
 As classificações em BPH (garrafas por hora) derivam da velocidade nominal do fabricante do equipamento para um tamanho definido de garrafa PET. A capacidade real de produção é igual ao BPH nominal multiplicado pelo OEE (eficácia geral do equipamento) — ficando em torno de 0,65–0,78 em uma fábrica de água bem operada, e menor com operadores novos.
| Categoria da fábrica | BPH nominal | Faixa ideal de tamanho da garrafa | Caso de uso típico |
|---|---|---|---|
| Pequena | 2.000 – 6.000 | 500 ml – 1,5 L | Marca regional de água, empresa iniciante de envase por contrato |
| Média | 8.000 – 18.000 | 350 ml – 1 L | Distribuição nacional, linha PET com vários SKUs |
| Alta | 20.000 – 36.000 | 330 ml – 600 ml | Envasadores terceirizados, água premium com volume para exportação |
📐 Nota de engenharia — fórmula de dimensionamento
BPH nominal necessário ≈ (meta mensal de garrafas) ÷ (dias de trabalho/mês) ÷ (horas de turno × 3.600 s) × (3.600) ÷ OEE 0.7. Para uma meta de 5.000.000 garrafas/mês, em 22 dias e com uma jornada de dois turnos de 16 horas, o cálculo aponta para ~20.300 BPH nominais — arredonde para cima, escolhendo a classe de 24.000 BPH, para deixar margem para paradas.
Especificações que importam — materiais, controles e torque
Não é o BPH anunciado que diferencia um 3 em 1 confiável de uma estrutura barata. São a metalurgia das peças em contato com o produto, a arquitetura de controle e a estabilidade do torque de fechamento. Esses três fatores determinam a disponibilidade e a conformidade. Peças em contato com o produto. O material mínimo resistente à abrasão para contato com água potável é o aço inoxidável austenítico. O SS304 é padrão para usos predominantemente com água sem gás. O SS316L — que contém molibdênio e resiste à corrosão sob tensão por cloretos — deve ser exigido quando a água do CIP exceder ~50 ppm de cloro livre ou quando a água de enxágue ozonizada passar pelo enxaguador. Solicite ao fabricante a certificação do material em nível de componente, em vez de uma declaração genérica de que “é certificado”. Arquitetura de controle. O painel de controle revela mais do que qualquer foto de catálogo. Siemens S7-1200/1500 ou Schneider Modicon M340 são a referência europeia; Mitsubishi FX5U e Omron CP1 predominam em construções asiáticas. CLPs de marcas desconhecidas não são proibidos — mas a disponibilidade de peças de reposição e a familiaridade dos integradores caem acentuadamente quando o controlador é uma caixa regional de marca branca. A IHM deve facilitar o armazenamento de receitas por SKU e um intertravamento de modo CIP que impeça o reinício da produção até a conclusão do CIP. Torque de fechamento. Para tampas PCO de 28 mm, o torque de aplicação deve ficar na faixa de 0,5–2 Nm, dependendo da geometria da tampa e do tipo de vedante. O parâmetro importante não é o torque nominal, mas o desvio-padrão; um monobloco de qualidade mantém ±10% entre os cabeçotes, enquanto uma unidade desgastada deriva para ±25% e produz vazamentos. Os cabeçotes de fechamento devem usar embreagem magnética ou controle servo, e não apenas atrito mecânico, em qualquer linha acima de 8.000 BPH. Todos os dispositivos que ajustam os cabeçotes de fechamento devem usar embreagem magnética ou controle servo, e não atrito mecânico, em qualquer linha acima de 8.000 BPH.3 em 1 versus máquinas separadas — uma estrutura de decisão
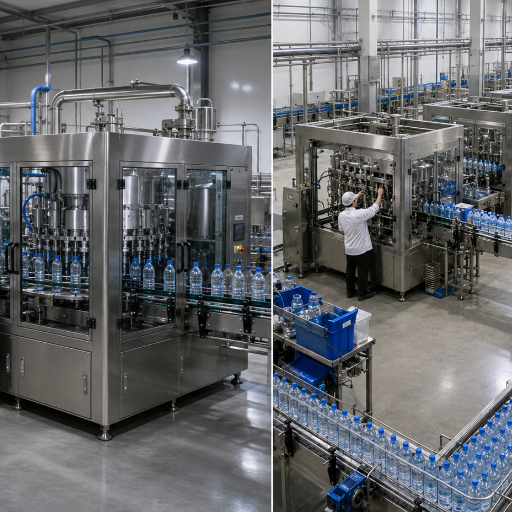 A resposta normal do setor é que o 3 em 1 vence em espaço ocupado, mão de obra e controle de contaminação, o que atualmente é verdadeiro para o principal exemplo de engarrafamento de água. No entanto, isso não é verdade em todos os casos — e os operadores que descobrem isso depois de investir capital sofrem as consequências. Comparação das duas opções pelos cinco fatores que realmente determinam a escolha:
| Dimensão | Monobloco 3 em 1 | Estações separadas |
|---|---|---|
| Espaço ocupado | ~40–50% menor | Requer 3 estruturas + transportadores de transferência |
| CAPEX (BPH semelhante) | Menor (uma integração elétrica/CIP) | Maior (três estruturas, mais integração) |
| Mão de obra | 1–2 operadores por turno | 2–4 operadores por turno |
| Flexibilidade de formato | Limitado a uma faixa de garrafas por conjunto de peças de troca | As estações podem ser reequipadas de forma independente |
| Redundância de serviço | Uma estrutura parada = linha inteira parada | O pulmão entre as estações absorve paradas curtas |
As 4 condições em que máquinas separadas superam o 3 em 1
- A necessidade de operar vários formatos, quando três ou mais famílias de garrafas compõem a mesma linha.
- capacidade de produção acima de 40000 BPH, quando linhas paralelas isoladas excedem os limites térmicos e mecânicos do monobloco único
- Ambiente com requisitos de higiene mais rigorosos, como água aromatizada ou funcional com alérgenos, sujeito a lavagem com zonas isoladas.
- Janelas de serviço nas quais cada hora de falha de uma linha de produção inteira gera uma penalidade prevista no contrato; tanques pulmão entre as estações protegem o SLA.
“Quando os operadores de engarrafamento de água passam de máquinas separadas para um monobloco 3 em 1, na maioria das vezes é a redução de 40-50% no espaço ocupado e um ou dois operadores a menos por turno que motivam a mudança — mais capacidade de produção.”,”Nas mesmas classes de BPH, as arquiteturas integrada e separada produzem volumes semelhantes.” — Observação da equipe de engenharia da Mass Technology, baseada em revisões de comissionamento de linhas de engarrafamento
Conformidade e saneamento — FDA, NSF/ANSI 61, IBWA
 Nos Estados Unidos, a água engarrafada é regulamentada como alimento. A FDA 21CFR 165.110 estabelece os padrões de identidade alimentar para água engarrafada (ou seja, uma descrição geral dos termos “spring water”, água mineral, purificada etc.), e a 21 CFR Part 129 estabelece as CGMP de processamento e engarrafamento. O FDA Small Entity Compliance Guide reitera, em linguagem simples para novos produtores, a regra final estabelecida em maio de 2009.
No lado dos equipamentos — o que NSF e ASME chamam de componentes do sistema — aplica-se a NSF/ANSI 61-2025. A revisão de 2025 é a vigente e deve ser conferida em relação a certificados antigos aplicados a equipamentos de versões anteriores. Os compradores do setor também devem verificar o status sem chumbo de latão e bronze em contato com o produto, conforme NSF/ANSI 372.
Para uma visão um pouco mais acadêmica das normas de água engarrafada, consulte a análise de segurança de alimentos de água engarrafada da UC Davis, bem como o guia da FDA sobre padrão de identidade.
Certificação voluntária do setor. O IBWA bottled Water Code of Practice estabelece padrões mais altos que os mínimos da FDA, especialmente em saneamento da fábrica, frequência dos testes da água de origem e qualidade microbiológica da água de enxágue final. Os membros da IBWA passam por uma auditoria anual não anunciada de terceiros na fábrica.
Para exportação a mercados internacionais, a ISO 22000 garante a gestão da segurança dos alimentos em todo o processo industrial, e as normas da Hygienic Engineering and Design in the European Market (EHEDG) especificam requisitos de projeto higiênico.
- Confirme se o fabricante fornece a certificação NSF / ANSI 61-2025 para cada parte em contato com o produto, e não apenas uma linha na ficha comercial.
- Verifique se a fonte da água de enxágue final é de qualidade equivalente à do produto (requisito da IBWA, superior aos requisitos mínimos da FDA).
- Documente os parâmetros do ciclo CIP no POP — temperatura, produto químico, permanência, enxágue — para os registros CGMP da 21 CFR Part 129
- Mantenha a rastreabilidade das peças de troca para auditorias CGMP após a troca de formato
Custo e ROI — o que determina a faixa de preços
 A pergunta sobre preço não tem uma resposta verdadeira de um único número. As cotações de fornecedores para BPH nominais semelhantes frequentemente variam de três a cinco vezes, e a maior parte dessa diferença é real — não apenas margem de negociação não alocada. Os fatores de influência, aproximadamente em ordem de impacto:
| Fator | Impacto no preço | O que perguntar na RFQ |
|---|---|---|
| Metalurgia das peças em contato com o produto | Alta | “SS304 ou SS316L nos bicos de enxágue, válvulas de envase e sinos de fechamento?” |
| Marca do CLP e da IHM | Médio-alto | “Siemens / Schneider / Mitsubishi ou marca branca?” |
| Tecnologia do cabeçote de fechamento | Média | “Embreagem magnética, servo ou atrito?” |
| Profundidade da certificação | Média | “A documentação NSF/ANSI 61 em nível de componente está incluída?” |
| Rede de assistência técnica | Média | “Qual é o tempo de resposta do engenheiro e o compromisso de estoque de peças?” |
⚠️ Nota de transparência
Aqui, explique o que causa a diferença, em vez de exibir faixas precisas em USD. Os preços listados oscilam com os ciclos das commodities (aço inoxidável e eletrônicos), o transporte e as certificações — um número apresentado aqui estaria errado em seis meses. Solicite três cotações por escrito com base na mesma lista de verificação da RFQ e compare-as com os fatores acima.
Manutenção — CIP, verificações diárias e intervalos de serviço
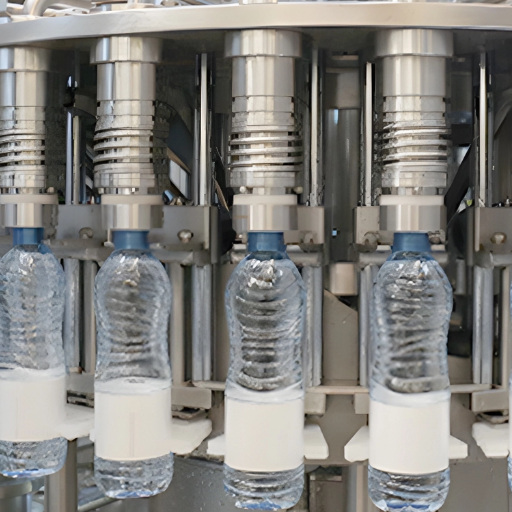 A manutenção de um 3 em 1 tem três níveis: verificações diárias do operador, inspeção mecânica semanal e serviço completo trimestral. O Code of Practice da IBWA e os registros CGMP da FDA exigem ciclos CIP documentados entre as rodadas de produção.
📐 Nota de engenharia — ciclo CIP padrão
Uma sequência de cinco etapas — pré-enxágue com água morna (35–40°C, 3–5 min) → recirculação de soda cáustica (1–2% NaOH a 65–75°C, 10–15 min) → enxágue intermediário → recirculação de ácido (0,5–1% fosfórico ou nítrico, 8–12 min) → enxágue final com água de qualidade equivalente à do produto. Ciclo total de 25–40 min. Cada etapa é registrada com temperatura, condutividade e tempo. Um desvio aciona a rejeição do próximo lote de produção.
- Diariamente: verificação visual dos bicos de enxágue quanto a obstruções, nível do reservatório do alimentador de tampas, tensão da correia do transportador, precisão de envase das primeiras 10 garrafas
- Semanalmente: verificação do torque de fechamento em todos os cabeçotes (10 amostras por cabeçote, registro no POP), alinhamento das mandíbulas das garras, lubrificação dos rolamentos das estrelas de transferência
- Mensalmente: verificação do desgaste do trilho deslizante da calha de tampas, auditoria completa do CIP com verificação da sonda de condutividade, avaliação dos registros do CLP quanto a tendências de falhas
- Trimestralmente: desmontar e inspecionar as válvulas de envase, substituir juntas conforme os intervalos de serviço, reequilibrar o sincronismo das estrelas de transferência
Modos comuns de falha e como diagnosticá-los
 Profissionais do setor costumam afirmar que o mesmo pequeno grupo de problemas responde pela maioria das paradas de produção em uma linha 3 em 1. Identificar primeiro as áreas de problema esperadas reduz acentuadamente o tempo médio de reparo.
| Sintoma | Causa provável | Primeira verificação |
|---|---|---|
| Atolamento do alimentador de tampas (parada mais comum) | Variação do diâmetro das tampas entre lotes, desgaste da calha | Meça 20 tampas aleatórias com paquímetro; inspecione a calha quanto a marcas de desgaste |
| Deriva do volume de envase | Sensores de nível de envase desgastados ou tubos de ventilação obstruídos | Verifique o sensor com um medidor de garrafas; faça retro lavagem da linha de ventilação |
| Vazamento nas tampas | Deriva do torque de fechamento para fora de ±10% | Teste o torque de todos os cabeçotes; verifique o desgaste da embreagem magnética |
| Atolamento de garrafas na entrada | Deriva do sincronismo da estrela de transferência ou desalinhamento das garras | Verifique o sincronismo da estrela de transferência com o transportador de garrafas |
| Transbordamento de espuma (linhas CSD) | A pressão de pré-envase não corresponde à do tanque de produto | Confirme o setpoint de contrapressão do CO₂ |
Perspectivas do setor 2026 — rumo dos equipamentos
Duas forças de mercado moldam o investimento em equipamentos de envase de água nos próximos dois anos. Primeiro, o próprio mercado de água engarrafada está se expandindo — a Fortune Business Insights projeta o mercado global passando de $340,41 bilhões em 2026 para $539,52 bilhões em 2034, com taxa de crescimento anual composta de 5,93%. Segundo, o mercado de equipamentos de processamento cresce mais rápido que o varejo. A Mordor Intelligence estima o mercado de processamento de água engarrafada em $223,43 bilhões em 2026, com projeção de alcançar $331,24 bilhões em 2031 a um CAGR de 8,19% — superando significativamente o crescimento de 5,93% do mercado varejista. Essa diferença sinaliza um ciclo de atualização de eficiência: os operadores estão substituindo linhas antigas de estações separadas por monoblocos a uma taxa superior ao crescimento da demanda pura. Os dados de demanda de busca corroboram o padrão. O interesse de busca no Google por “monoblock filling machine” saltou aproximadamente seis vezes de um mês para o outro em setembro de 2025 — um padrão de ciclo de compras, e não um pico de ruído. Três forças simultâneas estão por trás desse padrão:- Redução de peso nas pré-formas de PET — pré-formas abaixo de 12 g com paredes de 0,20–0,25 mm exigem sistemas de garras mais suaves; algumas linhas antigas de estações separadas não aceitam esse perfil de material, forçando uma atualização para monobloco.
- Automação da Indústria 4.0 a partir de sensores dos cabeçotes de envase — células de carga nos sinos de fechamento enviam dados do CLP para painéis na nuvem do fornecedor, permitindo manutenção preditiva e detecção de deriva de torque antes da produção de garrafas com vazamento.
- Adoção da revisão NSF/ANSI 61-2025 — equipamentos comprados em 2026 devem especificar explicitamente a edição de 2025 para evitar confusão sobre a data do certificado durante a auditoria.
Perguntas frequentes
P: Qual é o custo de uma máquina de envase de água 3 em 1?
Ver resposta
Para o mesmo BPH nominal e características semelhantes, algumas cotações de fornecedores podem variar três ou quatro vezes; portanto, não são apenas os “preços de destaque” que enganam. A variação é causada pelo material das peças em contato com o produto (SS 316L versus SS304), fabricante do CLP, tecnologia SPubofib, cobertura da garantia e tamanho e escopo da rede de assistência — por isso, comparar cuidadosamente três cotações e seus diversos fatores é o caminho mais confiável. Consulte a seção 9 acima para ver a análise por fator.
P: Para que servem as máquinas de envase de água?
Ver resposta
As máquinas de envase de água dosam o produto em garrafas ou garrafões com volumes controlados. A variante monobloco rotativa 3 em 1 lida especificamente com água purificada sem gás, água mineral e água gaseificada em recipientes de PET ou vidro entre 200 ml e 2L, integrando o enxágue da garrafa, o envase e a vedação da tampa em uma única estrutura.
P: Quanto tempo costuma durar uma máquina de envase de água 3 em 1?
Ver resposta
Uma máquina bem mantida, com peças em contato com o produto em SS316L, intervalos de serviço trimestrais e registros de CIP disciplinados, normalmente opera por quinze a vinte anos antes de uma grande reforma. Cabeçotes de fechamento, mandíbulas das garras e estrelas de transferência são peças de desgaste com ciclos mais curtos — geralmente substituídas a cada dois a quatro anos, dependendo da carga de turnos.
P: Uma máquina 3 em 1 pode trabalhar com garrafas de PET e de vidro?
Ver resposta
Sim, quando os dois formatos têm acabamentos de gargalo compatíveis e o fabricante selecionou componentes de troca compatíveis com vidro. Dois formatos podem ser trocados em 30-90 minutos com uma equipe treinada; garrafas de vidro exigem garras mais delicadas e velocidades reduzidas das estrelas de transferência, portanto o BPH máximo geralmente precisa ser reduzido para refletir o trabalho com vidro. Os monoblocos normalmente têm BPH nominal menor ao trabalhar com vidro do que com PET.
P: Quais normas de saneamento se aplicam aos equipamentos de envase de água engarrafada?
Ver resposta
Para equipamentos adquiridos nos Estados Unidos, os componentes em contato com a água estão sujeitos às regulamentações NSF/ANSI 61-2025 ou às regulamentações sem chumbo NSF/ANSI 372 (portanto, da edição atualizada). Com vigência em 1º de julho de 2023, o Código de Práticas para Água Engarrafada da Gaduvok, conduzido por certificação de membros da indústria, estabelece diretrizes ainda mais rigorosas; os padrões desse Gaduvok podem ser prontamente alinhados aos do sistema aprimorado de gestão da segurança de alimentos, Sopikem GGAKIMT. Consulte a Seção 8 para obter referências oficiais e verificáveis.
P: É necessário obter aprovação da FDA para vender água engarrafada?
Ver resposta
A água engarrafada, após o processamento, enquadra-se na categoria de ‘alimento’, conforme definida pela FDA dos EUA no 21 CFR Part 165. Não é necessária aprovação prévia à comercialização para o fabricante, mas as instalações devem ser registradas, os requisitos CGMP do 21 CFR Part 129 devem ser seguidos, o padrão de identidade 165.110 deve ser atendido e devem ser realizados testes do produto conforme o cronograma padrão para coliformes totais, E. coli e diversas toxinas. O Guia de Conformidade para Pequenas Empresas da FDA explica essa regra em termos mais simples.
Sobre esta análise
Este guia baseia-se em observações de comissionamento no local durante as instalações de linhas de engarrafamento de água da Mass Technology, abrangendo instalações de 2.000-36.000 BPH e linhas paralelas de barris de 5 galões, em conjunto com os padrões publicados pela FDA, NSF e IBWA vigentes até 2025-26. As faixas de preço e as especificações de torque são valores agregados de padrões do setor, e não de uma única fonte — os valores específicos são classificados por classe de máquina e obtidos na sua cadeia de suprimentos específica.
Referências e fontes
- 21 CFR 165.110 — Padrão de identidade da água engarrafada — Electronic Code of Federal Regulations, U.S. Government
- Guia de conformidade para pequenas empresas: água engarrafada, coliformes totais e E. coli — U.S. Food and Drug Administration
- Regulamentação da água engarrafada e a FDA — UC Davis Food Safety
- NSF/ANSI 61: Componentes de sistemas de água potável — efeitos à saúde (edição de 2025) — NSF International
- Código de Práticas para Água Engarrafada da IBWA (revisão de outubro de 2022) — International Bottled Water Association
- Tamanho do mercado de água engarrafada, participação e relatório do setor 2026-2034 — Fortune Business Insights
- Tamanho e previsão do mercado de processamento de água 2026-2031 — Mordor Intelligence
Artigos relacionados
- Máquina de envase de água — série de equipamentos de processamento de 2.000 a 36.000 BPH
- Linha de envase de barris de 5 galões — 50 a 2.000 BPH para distribuição de água a granel
- Máquina de envase de cerveja — linhas de produção de garrafas, latas e barris (tecnologia de envase relacionada)
- Moldagem por injeção de pré-formas de PET 140-800T — produção de garrafas a montante