
Entre em Contato com a Masstech

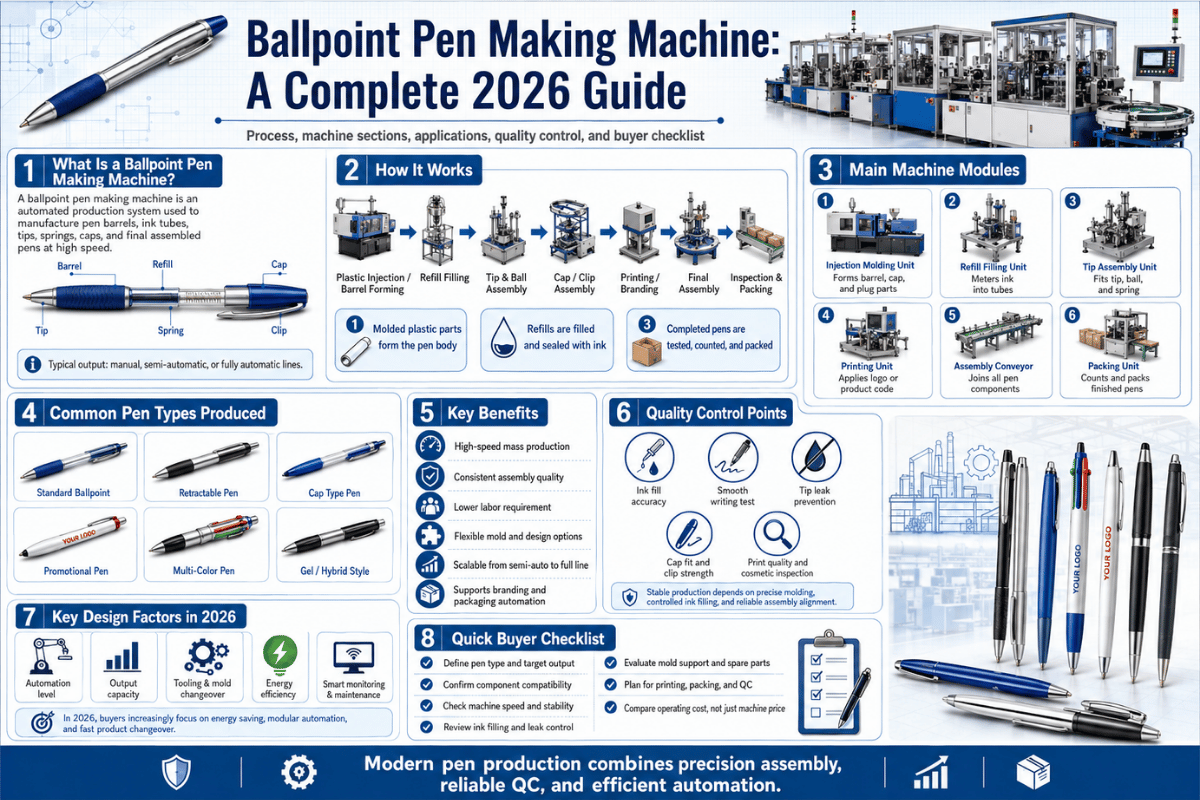
Máquina de fabricação de canetas esferográficas: guia completo para compradores e processos
Um guia prático sobre como as canetas esferográficas são fabricadas, quais equipamentos estão envolvidos e o que compradores criteriosos devem verificar antes de assinar um pedido de compra.
Uma máquina de fabricação de canetas esferográficas é o equipamento industrial que transforma pellets plásticos, peças brutas de latão e esferas de carboneto de tungstênio nos instrumentos de escrita acabados presentes em todas as mesas do planeta. Este guia apresenta as oito etapas de produção, as máquinas principais responsáveis por cada uma, as normas que regem a qualidade e os cálculos de custos e CAPEX para iniciar uma linha de fabricação em 2026. O foco são equipamentos industriais B2B — não tornos para fabricação artesanal de canetas nem “máquinas de caneta” para tatuagem, que o Google frequentemente confunde com esta categoria.Especificações rápidas
| Classificação industrial (Estados Unidos) | NAICS 339941 — Fabricação de canetas e lapiseiras |
| Diâmetro típico da esfera da ponta | 0,5 mm – 1,0 mm (mais comuns: 0.7, 1.0) |
| Tolerância do diâmetro da esfera | ±0,005 mm (≈ 1/20 de um fio de cabelo humano) |
| Dureza do carboneto de tungstênio | 1400 – 1800 HV (Vickers), 3× a do aço comum |
| Comprimento de escrita por ponta | ~80.000+ palavras (segundo dados do setor da CTIA) |
| Custo unitário de produção em grande escala | ~$0,021 / caneta (análise de Roser, 2018, com MOQ de 100k+) |
| Normas de qualidade aplicáveis | ISO 12757-1:2017, ISO 12757-2:1998, ASTM D-4236 |
| Produção global de pontas (equipamentos Mikron) | 200M+ pontas por dia, ~95% de participação mundial (alegação da Mikron) |
O que é uma máquina de fabricação de canetas esferográficas?
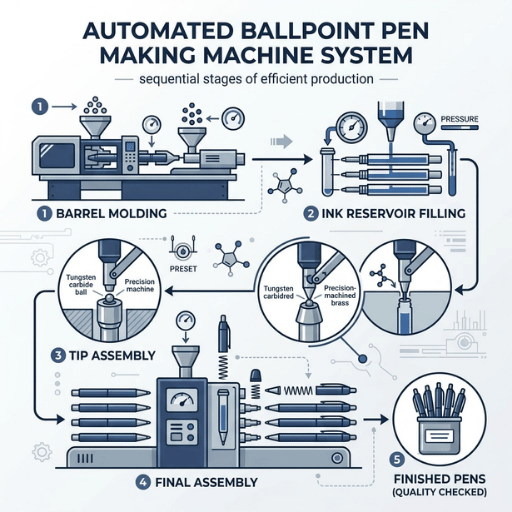 Uma máquina de fabricação de canetas esferográficas é qualquer equipamento industrial usado na produção seriada de canetas esferográficas — isto é, canetas cuja ponta de escrita gira uma pequena esfera metálica assentada em um alojamento para distribuir tinta à base de óleo. Na prática, o termo abrange uma família de máquinas, e não um único dispositivo: injetoras para corpos plásticos, equipamentos de fundição sob pressão e máquinas de transferência rotativa para pontas metálicas, linhas de envase de tinta para cartuchos e prensas de montagem automatizadas que reúnem tudo.
O U.S. Bureau of Labor Statistics classifica essa categoria sob NAICS 339941 — Fabricação de canetas e lapiseiras, que historicamente incluía cerca de 69 estabelecimentos nos Estados Unidos e 3.560 trabalhadores no último relatório QCEW. Globalmente, o mercado é muito maior: o mercado de esferas para canetas esferográficas sozinho foi avaliado em aproximadamente USD 1,2 bilhões em 2023, com projeção de chegar a USD 1,8 bilhões até 2032, segundo um relatório de mercado da DataIntelo.
⚠️ Importante — esclarecimento sobre a intenção de busca
Vale destacar uma confusão: a expressão “máquina de caneta esferográfica” é frequentemente usada online para descrever máquinas de caneta para tatuagem que usam cartuchos de tinta no formato de caneta esferográfica. Este guia trata exclusivamente de equipamentos industriais para fabricação de canetas. Se você chegou procurando cartuchos para tatuagem, esta não é a página certa.
O processo de fabricação de canetas esferográficas em 8 etapas
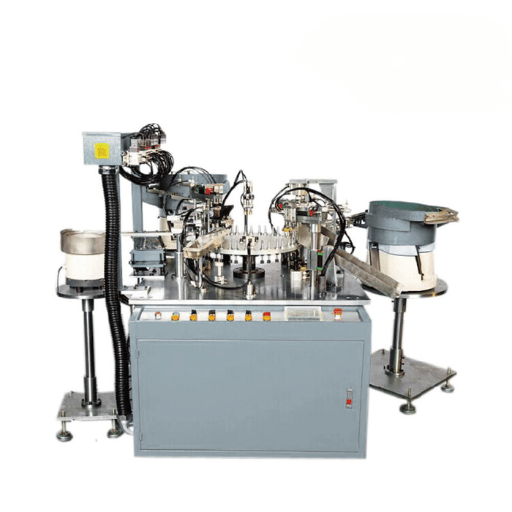 As canetas esferográficas parecem simples, mas o processo de produção por trás delas é um trabalho de engenharia de precisão que levou quase um século para ser aperfeiçoado. Um blog da ACM Ubiquity chamou a caneta esferográfica moderna de “uma coisa extraordinariamente comum” e, depois que você observa as oito etapas de produção organizadas, o motivo fica claro.
Como as canetas esferográficas são fabricadas atualmente?
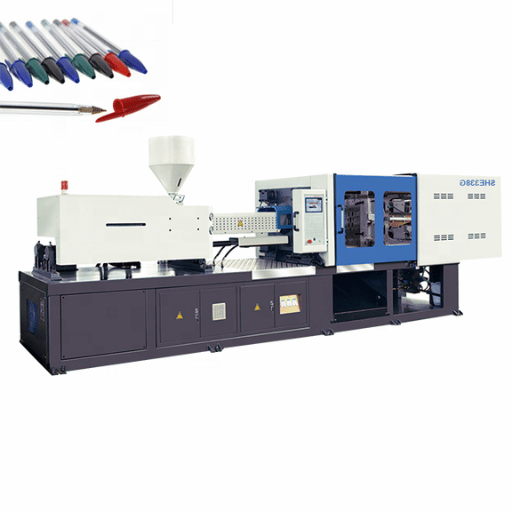
As fábricas modernas operam uma linha contínua e principalmente automatizada que transforma matérias-primas em um instrumento de escrita acabado em oito etapas. Cada etapa é executada por um tipo de máquina dedicado, com sistemas robóticos de transferência ou transportadores interligando tudo.- Etapa 1 — Moldagem por injeção de plástico: pellets termoplásticos (na maioria das vezes polipropileno ou ABS) são fundidos a aproximadamente 230°C e injetados sob alta pressão em moldes de aço de precisão para formar corpos, tampas e empunhaduras.
- Etapa 2 — Conformação de metais: peças de latão, alpaca ou aço inoxidável (clipes, alojamentos de pontas) são produzidas por fundição sob pressão ou por corte e usinagem a partir de estoque de arame.
- Etapa 3 — Produção das esferas: esferas de carboneto de tungstênio são formadas por metalurgia do pó. O pó de carboneto é misturado a um ligante de cobalto, prensado e sinterizado em esferas mais duras que o aço comum.
- Etapa 4 — Usinagem da ponta: uma esfera é assentada em um alojamento de latão usinado em uma máquina de transferência rotativa que perfura o canal de tinta, usina o assento e recrava a borda em uma sequência de operações com precisão micrométrica.
- Etapa 5 — Formulação da tinta: tinta à base de óleo com viscosidade entre 10.000 e 100.000 centipoise é misturada em lotes e depois carregada nos reservatórios de tinta em volumes de 0.1 a 0,5 mL por recarga.
- Etapa 6 — Envase dos cartuchos: os reservatórios são preenchidos por dosagem alimentada por gravidade (linhas de baixo custo) ou por envase assistido a vácuo (linhas premium que exigem colunas de tinta sem bolhas).
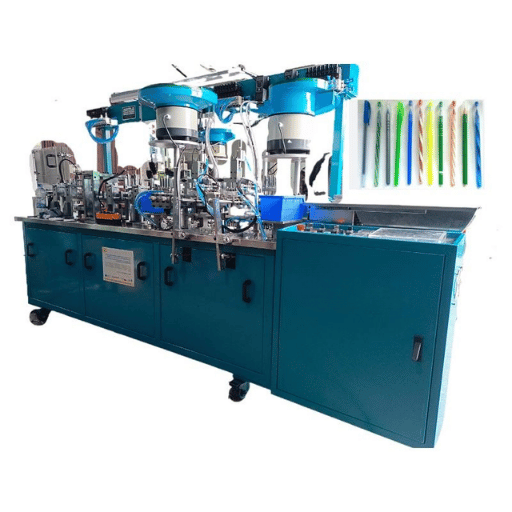
- Etapa 7 — Montagem: braços robóticos ou estações semiautomatizadas reúnem a recarga, a mola (para canetas retráteis), o mecanismo de avanço, o corpo, o clipe e a tampa na sequência e nas tolerâncias corretas.
- Etapa 8 — Testes de qualidade: amostras de canetas são submetidas a testes de distância de escrita, testes de vazamento e verificações de rotação da ponta. Máquinas especializadas como a Mikron ATW-10 testam dez recargas simultaneamente em ângulos de escrita entre 60° e 90°.
Dentro da ponta — por que usar carboneto de tungstênio e como ele é fabricado
 Aqui está a parte surpreendente do setor. Até por volta de 2018, mesmo a China — o maior montador de canetas do mundo — precisava importar cada esfera de carboneto de tungstênio do Japão ou da Europa, porque nenhum produtor doméstico tinha a tecnologia de retificação de precisão necessária para fabricá-las dentro da tolerância exigida. Essa lacuna só foi fechada recentemente, conforme documentado pelo engenheiro de manufatura enxuta Christoph Roser em seu estudo de desmontagem de custos de 2018. É a menor peça da caneta e também a mais difícil de fabricar.
“Em uma ponta de caneta esferográfica com diâmetro inferior a 1 milímetro, uma esfera de tungstênio gira milhares de vezes por minuto, transferindo tinta com precisão para o papel. O erro de diâmetro da esfera deve ser controlado dentro de ±0,005 mm, equivalente a 1/20 do diâmetro de um fio de cabelo humano.” — China Tungsten Industry Association (CTIA), resumo técnico do setorO carboneto de tungstênio é usado na ponta de escrita porque é um dos materiais de engenharia mais duros disponíveis. Sua dureza Vickers fica entre 1400 e 1800 HV — cerca de três vezes a do aço comum — e seu ponto de fusão é 2800°C. A dureza dá à esfera resistência ao desgaste que, de outra forma, marcaria e achataria uma liga mais macia após alguns milhares de metros de escrita. A CTIA informa que uma única ponta de tungstênio pode sustentar mais de 80.000 palavras de escrita antes que sua rotação se deteriore a ponto de falhar. Dados de referência independentes sobre as propriedades mecânicas do carboneto de tungstênio também são mantidos pelo NIST Ceramics Data Portal, cujos valores de tenacidade à fratura estão alinhados ao comportamento de resistência ao desgaste descrito pela CTIA para esferas destinadas a canetas.
📐 Nota de engenharia — o padrão de tolerância de 1/20 de um fio de cabelo
Fato contraintuitivo para compradores: o custo do material da esfera é quase insignificante. A desmontagem de componentes de Roser em 2018 constatou que uma única esfera, em peso de produção em massa, custa cerca de $0,00000018 em matéria-prima — menos de um centésimo de centavo. As partes caras da ponta são a usinagem, o polimento e a infraestrutura de controle de qualidade ao redor dela. Por isso, a maioria das fábricas de canetas terceiriza as esferas para fornecedores especializados e por que o Mikron Group informa que aproximadamente 95% das pontas de caneta esferográfica do mundo hoje são produzidas em equipamentos de transferência rotativa da Mikron, com mais de 200 milhões de pontas fabricadas nas máquinas Mikron todos os dias.
Os três critérios de aceitação publicados pela CTIA para uma ponta de caneta esferográfica são: precisão dimensional dentro de ±0,005 mm, rugosidade superficial inferior a Ra 0,01 μm e erro de circularidade não superior a 0,003 mm. O valor dimensional corresponde a 1/20 do diâmetro de um fio de cabelo humano; o número de rugosidade superficial é mais fino do que o exigido pela maioria das engrenagens usinadas de precisão. Esses limites existem porque, quando uma esfera se desvia de uma esfera perfeita até mesmo alguns mícrons, a tinta se acumula e escorre, ou deixa de molhar a superfície e a caneta falha.
Máquinas principais de uma linha de produção de canetas esferográficas
Uma fábrica de canetas esferográficas verticalmente integrada opera sete tipos principais de máquinas em série. Cada uma tem uma função específica e cada uma apresenta sua própria assinatura de falha de qualidade quando algo sai da especificação. Cada etapa também traz seu próprio regime de segurança do trabalho — a moldagem por injeção, em particular, é regulamentada pelos padrões da OSHA para proteção de máquinas de plásticos, que exigem barreiras contra mecanismos de fechamento, queimaduras causadas por plástico fundido e riscos de aprisionamento de membros.Qual é a diferença entre uma máquina de fabricação de canetas esferográficas e uma máquina de fabricação de pontas?
Na linguagem comum dos marketplaces B2B, “máquina de fabricação de canetas esferográficas” muitas vezes se refere à linha completa de montagem e envase de tinta que recebe componentes acabados e produz canetas embaladas. Uma “máquina de fabricação de pontas” — às vezes chamada de máquina de conformação de pontas ou máquina de transferência rotativa — é o equipamento a montante que produz apenas o subconjunto da ponta (a esfera assentada em seu alojamento). A fabricação de pontas é uma especialidade: a máquina é vendida separadamente, os compradores formam um grupo menor de fornecedores especializados e a classe de precisão é significativamente mais alta. A maioria dos montadores de canetas compra pontas acabadas aos milhões, em vez de fabricá-las internamente.| Máquina | Função | Modelo representativo |
|---|---|---|
| Máquina de corte de arame | Corta arame de latão ou aço em alojamentos brutos de pontas | Mikron TR-42 |
| Máquina de transferência rotativa | Perfura o canal de tinta, assenta a esfera e recrava a borda — o núcleo da produção de pontas | Mikron Multistar LX-24 (24 estações, até 44 unidades de trabalho) |
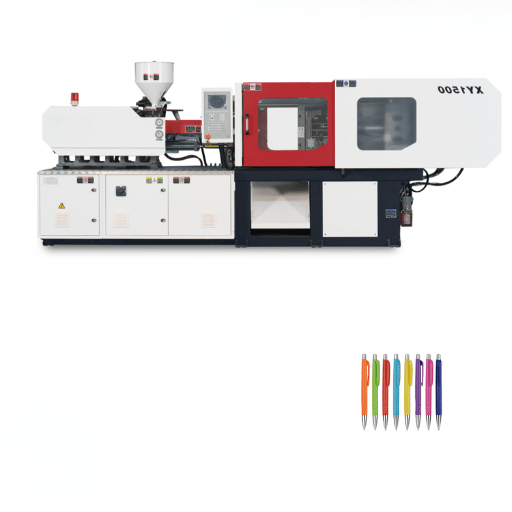
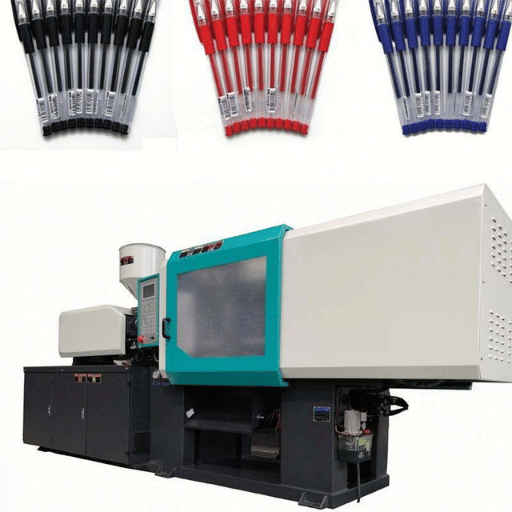
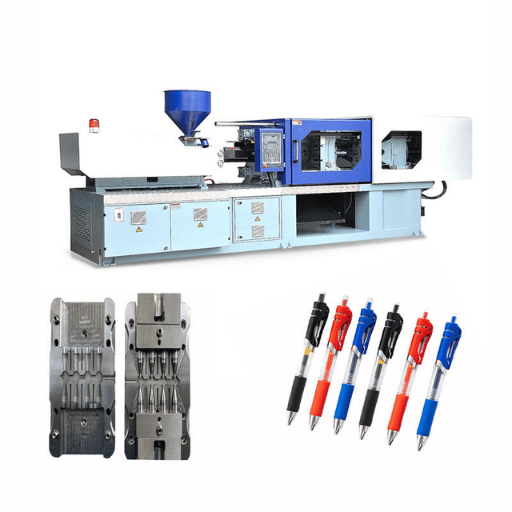
| Máquina de moldagem por injeção | Forma corpos plásticos, tampas, empunhaduras e tubos de avanço | Prensas servo de múltiplas cavidades, fechamento de 25-150 toneladas |
| Equipamento de fundição sob pressão | Forma clipes metálicos e peças decorativas a >900°C | Prensas para ligas de latão e zinco |
| Máquina de envase de tinta | Carrega os reservatórios de tinta (alimentação por gravidade ou vácuo) | Dosadores de múltiplos cabeçotes, controlados por PLC |
| Prensa de montagem | Une recarga, mola, corpo, clipe e tampa na caneta acabada | Células semiautomáticas ou com braços robóticos |
| Testador automático de escrita | Verifica fluxo de tinta, comprimento de escrita e consistência da linha | Mikron ATW-10 (10 recargas em ângulos de 60-90°) |
Envase de tinta — alimentação por gravidade versus assistência a vácuo
 Aqui está a parte da história que surpreende a maioria dos iniciantes. Quando László Bíró patenteou a caneta esferográfica em 1938, ele já havia resolvido o problema mecânico — uma esfera giratória realmente distribui líquido. A razão pela qual as canetas esferográficas não funcionaram durante quase um século antes dele é que a tinta à base de água penetra diretamente nas fibras do papel e borra. O verdadeiro avanço de engenharia foi a química da tinta: uma pasta de pigmento à base de óleo espessa o suficiente para permanecer na página e fina o suficiente para fluir sob a rotação da esfera. É também por isso que o envase de tinta, e não a formação da esfera, é a parte da linha que diferencia uma fábrica de canetas baratas de uma premium. Para fábricas que preparam suas próprias tintas pigmentadas, avalie equipamentos de moagem e dispersão de tinta da IDA em relação à viscosidade da tinta e à distribuição de tamanho de partículas exigida antes de qualificar a etapa de envase de tinta.
Hoje predominam dois métodos de envase. Ambos funcionam; a diferença está no tipo de caneta que você pode produzir com cada um.
✔ Envase por gravidade
- A tinta cai no reservatório sob seu próprio peso
- Barato para instalar e simples de manter
- Aceitável para canetas de baixo custo (varejo inferior a $0,10)
- Tolera maior variação da viscosidade da tinta
- Aceita pequenas bolsas de ar na coluna de tinta
⚠ Envase assistido a vácuo
- O diferencial de pressão puxa a tinta, sem bolsas de ar
- CAPEX mais alto e maior complexidade do PLC
- Necessário para canetas de uso documental (ISO 12757-2)
- Necessário para tintas em gel e pigmentadas de alta viscosidade
- Reduz as taxas de falha relacionadas à tinta no controle de qualidade
Regra de decisão — escolha do método de envase
- Se a meta de produção for canetas de baixo custo (varejo inferior a $0,20, MOQ de 100k+) e não for exigida certificação documental ISO 12757-2 → o envase por gravidade é aceitável.
- Se a meta de produção for canetas premium, de gel ou para uso documental por compradores jurídicos, financeiros ou governamentais → o envase assistido a vácuo é a base mais segura.
- Se a linha operar várias químicas de tinta no mesmo equipamento (à base de óleo, gel, rollerball à base de água) → o envase assistido a vácuo é o único método que lida de forma confiável com as três.
Máquinas industriais versus artesanais: qual você realmente precisa?
Este é o erro de compra mais comum nessa categoria. Dados do setor mostram que uma parcela substancial das RFQs recebidas por fornecedores de máquinas industriais para canetas vem de compradores que na verdade querem equipamentos artesanais ou DIY — e uma parcela menor, mas real, segue no sentido oposto, com ferramentas artesanais vendidas para operações que precisavam de escala industrial. Essas duas categorias compartilham pouquíssimos componentes reais. Um torno para fabricação de canetas (o equipamento usado por marceneiros para produzir canetas decorativas a partir de kits) fabrica uma caneta personalizada por vez, em minutos, com o operador girando o mandril manualmente. Uma máquina industrial de fabricação de canetas esferográficas produz dezenas de milhares de canetas acabadas por turno, com um ou dois operadores cuidando de toda a linha.| Dimensão | Kit artesanal / fabricação de canetas em torno | Linha industrial de canetas esferográficas |
|---|---|---|
| Taxa de produção | ~10-30 canetas por dia (manual) | 5.000-50.000+ canetas por turno |
| Faixa de CAPEX | $500-$3.000 (um torno + ferramentas) | $50.000-$500.000+ por célula de máquina |
| Área ocupada | Bancada / garagem | Piso fabril de 200-2.000 m² |
| Competência do operador | Fabricação manual, 1 pessoa | Operador de PLC + manutenção + equipe de controle de qualidade |
| Mercado-alvo | Lojas de presentes, Etsy, mesas executivas | Atacado, OEM, promocional, varejo |
| Economia de custo por caneta | $20-$200 por caneta acabada | $0,02-$2 por caneta acabada |
⚠️ Erro comum
Pesquisas B2B que incluem a palavra “torno” — torno para fabricação de canetas, torno para fazer canetas — quase sempre apontam para equipamentos artesanais, independentemente de quantos resultados de busca exibam imagens com aparência industrial. Se o seu plano de negócios exige mais de 100 canetas por dia, o caminho do torno fracassará. Por outro lado, se o seu cliente for o proprietário de uma loja de presentes que pede uma “máquina de fabricação de canetas esferográficas” para um espaço de oficina, não apresente uma injetora. A escala incompatível é o erro de compras mais caro nessa categoria.
Quanto custa uma máquina de fabricação de canetas esferográficas?
 Há duas perguntas de custo sob este título, e os compradores B2B confundem-nas constantemente. A primeira é o custo de produção por caneta (a economia unitária do produto acabado). A segunda é o CAPEX da máquina (o investimento inicial para instalar uma linha). A resposta honesta é que a primeira pergunta tem bons dados públicos e a segunda não.
Quanto custa fabricar canetas esferográficas?
O estudo público detalhado mais recente é a análise de componentes de 2018 do analista de manufatura enxuta Christoph Roser. Trabalhando com quatro canetas retráteis de amostra compradas a preços de grande escala (MOQ de 75.000 a 115.000 de fornecedores alemães e chineses), Roser desmontou cada caneta em seus componentes pesados e atribuiu custos de material e processo:- Custo de material por caneta: $0,0051 (corpo de polipropileno + esfera de aço + tinta predominam)
- Custo de fabricação por caneta: $0,015 (moldagem por injeção + montagem + controle de qualidade + CAPEX amortizado)
- Custo total ex works antes do lucro: ~$0,021 por caneta
- Menor preço de varejo em grande escala observado: $0,035 / caneta (Yiwu, China, MOQ de 115k)
Normas de controle de qualidade que todo comprador deve verificar
 Para compradores industriais, uma cotação de máquina só é tão boa quanto o sistema de qualidade que a acompanha. Três normas ISO e ASTM regem a maior parte da discussão técnica, e cada uma tem um escopo diferente.
- ✔ISO 12757-1:2017 — Canetas esferográficas e recargas, Parte 1: Uso geral. Define requisitos mínimos de qualidade para canetas vendidas para escrita cotidiana. Abrange comprimento de escrita, consistência da linha e desempenho básico da tinta.
- ✔ISO 12757-2:1998 — Uso documental. Exigência mais alta para canetas que produzem registros destinados a durar décadas: requisitos mais rigorosos de permanência da tinta, resistência ao desbotamento pela luz e resistência química. Obrigatória em muitos contratos de compras jurídicas, financeiras e governamentais.
- ✔ASTM D-4236 — Prática padrão para rotulagem de materiais artísticos quanto a riscos crônicos à saúde. Aplica-se às tintas; é relevante para canetas comercializadas para escolas, lojas de artigos artísticos ou qualquer mercado em que as alegações de segurança do usuário final sejam auditadas.
Lista de verificação de controle de qualidade para compradores
- Confirme para qual parte da ISO 12757 o equipamento está classificado para produzir.
- Solicite o relatório mais recente de distância de escrita do ATW-10 (ou equivalente) para o modelo ofertado.
- Solicite o fornecedor e o grau do material da esfera da ponta (grau do carboneto de tungstênio e teor de ligante).
- Solicite dados da taxa de defeitos dos últimos 90 dias a um cliente de referência, e não ao fornecedor.
- Para linhas de uso documental, verifique os relatórios de teste de permanência da tinta da ISO 12757-2:1998, e não apenas uma autodeclaração.
- Para mercados de materiais artísticos e escolares, verifique a conformidade da rotulagem da tinta com a ASTM D-4236.
- Inspecione os registros de calibração da máquina de transferência rotativa — a tolerância de ±0,005 mm não é alcançável em equipamentos calibrados pela última vez há anos.
Como iniciar um negócio de fabricação de canetas esferográficas
Para fundadores que entram no mercado em 2026, o caminho é aproximadamente o mesmo, seja o cliente-alvo um atacadista regional ou um contrato de OEM para exportação. O que muda é o tamanho do investimento em equipamentos e o custo dos erros na escolha do fornecedor que não podem ser corrigidos depois da compra da primeira máquina.Como iniciar um negócio de canetas esferográficas?
Seis etapas descrevem o caminho de fundação mais comum observado nos marketplaces B2B e nas entrevistas com fabricantes reveladas por analistas do setor:- Dimensionamento do mercado — Defina o comprador-alvo (atacado de produtos básicos, OEM premium, promocional ou documental). O mercado de canetas é grande, mas segmentado; a Business Research Insights projeta o mercado global de canetas em $9.76B em 2026, crescendo para $12.73B até 2035, a aproximadamente 3% de CAGR, mas o segmento de luxo cresce a quase 8% de CAGR segundo a Technavio.
- Decisão sobre o escopo dos equipamentos — Escolha entre três configurações: (a) linha totalmente integrada verticalmente, incluindo a formação das pontas; (b) operação somente de montagem, que compra pontas acabadas de especialistas; ou (c) especialista apenas em pontas, fornecendo para outras montadoras. A maioria dos novos participantes escolhe (b) — essa opção tem o menor CAPEX e o prazo mais curto para chegar ao mercado.
- Seleção do nível de CAPEX — Combine a linha com a meta realista de produção do primeiro ano. Uma prensa de montagem semiautomática com produção de 5.000 canetas por turno custa aproximadamente de $10.000 a $50.000 nas configurações de entrada; uma linha totalmente automatizada e verticalmente integrada começa na faixa das centenas de milhares de dólares.
- Escolha do país do fornecedor — A China continua sendo o principal polo de produção em volume; o Japão e a Alemanha são especialistas em precisão; a Índia e o Sudeste Asiático são os novos produtores que mais crescem. A diversificação para além do fornecimento de um único país tornou-se cada vez mais comum depois de 2024.
- Normas e certificação — Decida antecipadamente se a conformidade com ISO 12757-1, ISO 12757-2 e ASTM D-4236 fará parte da oferta ao comprador. Acrescentar a ISO 12757-2 depois que a linha está instalada custa mais do que projetá-la desde o início.
- Compras e operação piloto — Negocie testes de aceitação na fábrica (FAT) nas instalações do fornecedor antes do embarque e uma operação piloto de 30-90 dias antes de assinar a aceitação final. Inspecione pessoalmente a máquina de transferência rotativa e o cabeçote de envase de tinta. Para selecionar o modelo da máquina entre diferentes configurações e faixas de preço, a linha de máquinas de fabricação de canetas esferográficas da Masstech abrange as configurações de entrada, intermediárias e premium mais comuns usadas por novas fábricas.
Perspectivas do setor em 2026 — crescimento do mercado, mudanças de capacidade e o que está mudando
 Esta indústria não é glamorosa, mas é estável. Quatro análises de mercado de 2024-2026 descrevem o mesmo cenário por ângulos diferentes, e o quadro é de crescimento consistente, de um dígito baixo a médio, em volume, com uma faixa premium que cresce mais rapidamente.
$9.76B → $12.73B
Mercado global de canetas 2026 → 2035 (Business Research Insights)
5,20% de CAGR
Crescimento do mercado de canetas esferográficas 2023-2030 (Cognitive Market Research)
7,6% de CAGR
Mercado de canetas de luxo 2024-2029 (Technavio)
$1.2B → $1.8B
Mercado de esferas para pontas 2023-2032 (DataIntelo)
Perguntas frequentes

P: Quais materiais são usados na fabricação de canetas esferográficas?
Ver resposta
A maioria dos corpos e tampas das canetas é feita de polipropileno ou plástico ABS; canetas premium usam latão, alumínio anodizado ou aço inoxidável. As esferas das pontas são quase sempre de carbeto de tungstênio (ocasionalmente de cerâmica em canetas de gel premium), alojadas em um soquete de latão ou prata-níquel. As molas são de aço. As tintas são misturas à base de óleo de corantes, solventes como glicol ou álcool benzílico e agentes espessantes que mantêm a viscosidade na faixa de 10.000-100.000 centipoise.
P: Quantas canetas esferográficas uma máquina pode produzir por minuto?
Ver resposta
A taxa de produção depende da máquina e da etapa. Uma máquina de transferência rotativa moderna, como a Mikron Multistar LX-24, produz subconjuntos de pontas a uma taxa sustentada que se traduz em várias centenas por minuto. A produção de montagem de uma linha completa varia de 100 a 300 canetas acabadas por minuto em linhas de produtos básicos totalmente automatizadas e de 30 a 80 por minuto em operações premium ou semiautomáticas.
P: Qual é a diferença entre máquinas automáticas e semiautomáticas para canetas esferográficas?
Ver resposta
Uma máquina totalmente automática executa todas as etapas, do carregamento dos componentes à embalagem, sem pontos de intervenção do operador; uma ou duas pessoas fazem a supervisão. Uma máquina semiautomática exige que os operadores carreguem componentes, monitorem as etapas ou realizem transferências manuais entre as estações. A compensação é direta: a automação total reduz o custo de mão de obra por caneta e melhora a consistência da qualidade, mas aumenta o CAPEX em aproximadamente uma ordem de grandeza e exige um volume diário mínimo maior para fazer sentido.
P: Quais países lideram os equipamentos para fabricação de canetas esferográficas?
Ver resposta
A Suíça (Mikron) e a Alemanha dominam o segmento de máquinas de transferência rotativa de precisão que produz subconjuntos de pontas. O Japão fornece grande parte da produção de esferas de tungstênio de alta qualidade. A China lidera em volume nas linhas completas de montagem e nas canetas acabadas. A Índia e o bloco da ASEAN são os novos participantes que mais crescem tanto no setor de equipamentos quanto na montagem.
P: Por que o carbeto de tungstênio é usado nas pontas de canetas esferográficas em vez do aço?
Ver resposta
As esferas de aço se desgastam e ficam achatadas rapidamente demais sob a pressão da escrita. O carbeto de tungstênio tem dureza Vickers entre 1400 e 1800 HV — aproximadamente três vezes a do aço comum — e ponto de fusão acima de 2800 °C. A resistência ao desgaste é o que dá à ponta uma capacidade de escrita de 80.000+ palavras. As esferas de aço perderiam a forma redonda muito antes de atingir esse valor, causando falhas no traço e sangramento da tinta.
P: Qual é a caneta esferográfica nº 1 do mundo?
Ver resposta
Não existe um ranking oficial único. Em volume anual de unidades, a BIC é geralmente citada como a maior fabricante. Em receita do segmento premium, marcas como Montblanc, Parker e Cross disputam as primeiras posições.
Sobre esta análise
Este guia foi elaborado com base em dados públicos do setor, relatórios de pesquisa de mercado, documentos de normas ISO e ASTM e divulgações técnicas dos principais fabricantes de equipamentos para fabricação de canetas — não a partir da apresentação comercial de um único fornecedor. Os valores de custo, números de tolerância e referências normativas estão datados conforme suas fontes originais, para que os leitores possam verificá-los nas cotações atuais dos fornecedores. Revisado pela equipe de engenharia da Masstech quanto à precisão técnica das descrições de equipamentos e processos específicas da categoria de máquinas de fabricação de canetas esferográficas. Saiba mais sobre a equipe de engenharia da Masstech e nosso papel no setor de equipamentos para fabricação de canetas.
Referências e fontes
- Códigos e títulos setoriais QCEW — NAICS 339941 Fabricação de canetas e lapiseiras — U.S. Bureau of Labor Statistics
- Máquinas para plásticos — máquinas de moldagem por injeção horizontal (eTool) — U.S. Occupational Safety and Health Administration (OSHA)
- Portal de dados de cerâmicas — carbeto de tungstênio (tenacidade à fratura) — U.S. National Institute of Standards and Technology (NIST)
- Caneta esferográfica: coisas extraordinariamente comuns — ACM Ubiquity Blog (Association for Computing Machinery)
- ISO 12757-1:2017 — Canetas esferográficas e recargas, Parte 1: Uso geral — International Organization for Standardization
- ISO 12757-2:1998 — Canetas esferográficas e recargas, Parte 2: Uso documental — International Organization for Standardization
- ASTM D-4236 — Prática padrão para rotulagem de materiais de arte — ASTM International
- Ponta de caneta de alta precisão: esfera de tungstênio escreve uma lenda da fabricação de precisão — China Tungsten Industry Association
- Qual é o menor custo possível? — Uma análise detalhada do custo de canetas esferográficas em grandes volumes — Christoph Roser, AllAboutLean.com (2018)
- Relatório do mercado de esferas para canetas esferográficas, 2025-2032 — DataIntelo
- Análise do mercado de canetas esferográficas 2026 — Cognitive Market Research
- Tamanho e tendências do mercado global de canetas até 2035 — Business Research Insights
- Análise do crescimento do mercado de canetas de luxo 2025-2029 — Technavio
- A engenharia engenhosamente discreta dentro de uma caneta esferográfica — análise do setor por Raul Zamorano


