Entre em Contato com a Masstech


Especificações rápidas — envase a quente / envase a frio / envase asséptico em resumo
| Parâmetro | Envase a quente | Envase a frio | Envase asséptico |
|---|---|---|---|
| Temperatura de envase | 85–96 °C (185–205 °F) | 4–15 °C (39–59 °F) | Ambiente, zona estéril |
| Tempo de permanência | 15–30 s na temperatura | Nenhum (dependente da cadeia refrigerada) | UHT 135–150 °C / 2–5 s a montante |
| Faixa de pH | < 4.6 (alta acidez) | Alta acidez (refrigerado) | Qualquer (ácido + baixa acidez) |
| Recipiente | PET termofixado, vidro, HDPE | Qualquer (incluindo PET padrão) | PET, vidro, alumínio, embalagem cartonada |
| Vida útil | 12–18 meses em temperatura ambiente | 35–90 dias refrigerado | 6–18 meses em temperatura ambiente |
| CAPEX típico | $$ médio | $ baixo | $$$ alto |
| Indicado para | Suco premium com rótulo clean label, varejo em temperatura ambiente | Prensado fresco / NFC refrigerado | Suco de baixa acidez, leite vegetal, exportação |
O que são envase a quente, envase a frio e envase asséptico?
 Os métodos de conservação de bebidas podem ser divididos em três famílias de envase. No envase a quente, o suco é aquecido (85-96 C), mantido por pouco tempo e depois injetado quente em um recipiente; o material que esfria durante a fase de resfriamento esteriliza e cria vácuo interno. No envase a frio, produtos processados frios são alimentados em um recipiente pré-esterilizado ou em uma cadeia de suprimento refrigerada; a conservação é química (pH ou conservantes), utiliza resistência (HPP) ou mantém a cadeia refrigerada de ponta a ponta.
No envase asséptico, a embalagem e o produto são esterilizados, colocados em uma área estéril e selados hermeticamente. A embalagem não recebe calor após o pulso UHT a montante.
No processo asséptico, a envasadora asséptica esteriliza a embalagem, envasa o produto estéril na embalagem estéril e depois sela a embalagem hermeticamente. O envase asséptico é adequado para produtos de alta acidez, com vida útil de até 18 meses. É adequado para vidro, alumínio e PET em laticínios e bebidas. — BevSource, sobre a terminologia da indústria de bebidas
Qual é a diferença entre envase a quente e envase asséptico?
O envase a quente usa o próprio produto como meio de esterilização, esterilizando o recipiente no momento do envase, em uma única passagem térmica, sem necessidade adicional de operação em sala estéril. O envase asséptico separa o processo da operação de envase: o suco recebe tratamento em temperatura ultra-alta a montante, 135-150 °C por 2-5 s; o recipiente e a tampa são esterilizados separadamente (com H₂O₂ ou ácido peracético mais calor) e ambos permanecem sob pressão positiva, sob um filtro HEPA. Na prática, a diferença está na carga térmica da embalagem final: como o suco envasado a quente esfria dentro da garrafa, o suco asséptico é resfriado antes de ser inserido na embalagem. Esse perfil biotérmico é crítico para nutrientes sensíveis ao calor, cor ou integridade do polímero, em uma pré-forma de PET “normal” operada em uma envasadora tradicional de sucos, por exemplo.
✔ Vantagens do envase a quente
- Uma única etapa térmica — não exige sala estéril
- Estável em temperatura ambiente por 12–18 meses após a selagem
- CAPEX menor que o do envase asséptico para a mesma capacidade de produção
- O vácuo durante o resfriamento funciona como indicador de integridade da vedação
⚠ Limitações do envase a quente
- Limitado a produtos com pH<4.6 (acidificados ou naturalmente de alta acidez)
- Exige PET termofixado, vidro ou HDPE — não pode usar PET padrão.
- A exposição ao calor pode apagar a cor e reduzir vitaminas termolábeis
- Risco de colapso a vácuo em PET subdimensionado
Mecanismo de temperatura e pasteurização
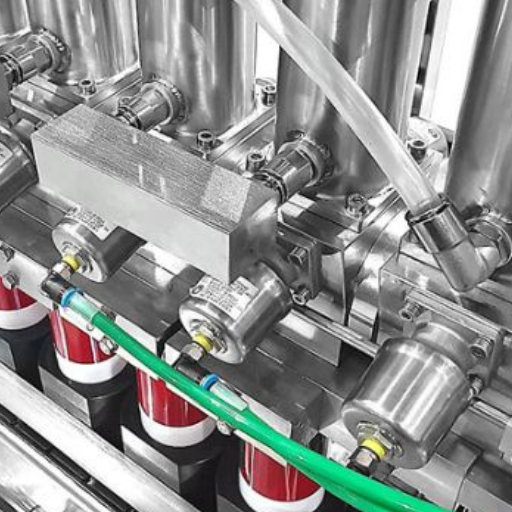 O número mais significativo nos debates sobre “envase a quente ou envase a frio” de sucos é a temperatura de envase. A maioria das orientações do setor concorda com um envase a quente de 85-96 C (185-205 F) no momento em que o produto passa do tanque para a garrafa, com uma retenção de 15-30sec. A temperatura deve permanecer suficientemente alta durante o fechamento, para que o espaço superior e a parte inferior da tampa também sejam esterilizados. Isso não é arbitrário: o processo é calibrado para fornecer um valor F específico contra os microrganismos de deterioração de maior preocupação em sucos ácidos.
Comparação das tecnologias de pasteurização
| Método | Temperatura | Tempo de permanência | Uso típico |
|---|---|---|---|
| Pasteurização em tanque (LTLT) | 63 °C / 145 °F | 30 min | Suco artesanal em pequenos lotes, leite |
| Pasteurização HTST / instantânea | 72–90 °C / 162–194 °F | 15–30 s | Fluxo contínuo de suco, trocador de placas a montante do envase |
| Envase a quente / permanência a quente | 85–96 °C / 185–205 °F | 15–30 s na garrafa | Suco estável em temperatura ambiente, molhos ácidos, bebidas esportivas |
| UHT (a montante do envase asséptico) | 135–150 °C / 275–302 °F | 2–5 s | Bebidas de baixa acidez, leite vegetal, laticínios |
Que temperatura é considerada envase a quente?
Para sucos, a definição operacional é um envase que mantém 85 C ou mais no recipiente por tempo suficiente para atingir a esterilidade comercial desejada — na prática, 85-96 C com permanência de 15-30 s na temperatura, seguido de inversão para esterilizar a tampa. Qualquer valor abaixo de ~82 C geralmente é tratado como envase morno ou pasteurização em tanque LTLT com embalagem a frio, e não como envase a quente. Qualquer valor acima de 100 C exige recipientes pressurizados e uma rota regulatória totalmente distinta.
📐 Nota de engenharia — explicação de F₀
O valor F é o número percentual de minutos na temperatura de referência (geralmente 121.1 C para alimentos de baixa acidez e 93.3 C para sucos de alta acidez) necessário para obter uma redução logarítmica específica. Para a maioria dos sucos de alta acidez, um F de 0,7-1,0 na referência de 93 C, além de uma redução de cinco logaritmos dos microrganismos relevantes, atende aos requisitos de HACCP. O valor F exato exigido pelo processo depende da formulação, do tempo total até o resfriamento e da taxa de resfriamento — faça os cálculos primeiro.
Comparação dos resultados de vida útil
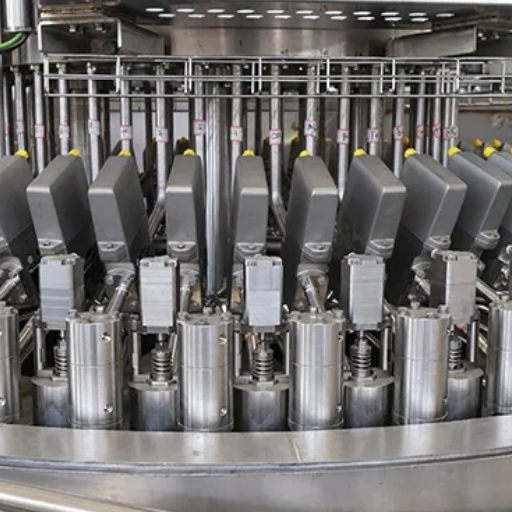 As expectativas de vida útil são o segundo fator que orienta a escolha entre envase a quente e a frio. O básico: suco envasado a quente em PET termofixado permanece 12-18 meses em temperatura ambiente; suco envasado a frio e refrigerado permanece 35-90 dias dentro da cadeia refrigerada; suco envasado assepticamente permanece 6-18 meses em temperatura ambiente, conforme a barreira da embalagem e a formulação.
Quanto tempo dura o suco envasado a quente?
Uma vida útil de doze a dezoito meses em temperatura ambiente é a alegação comum para suco de alta acidez envasado a quente em PET termofixado ou vidro, desde que a vedação permaneça intacta e o produto não seja exposto regularmente à luz solar. O máximo (16-18 meses) pressupõe tampas com barreira ao oxigênio; temperaturas de armazenamento moderadas — acima de 30 C em um armazém aceleram o escurecimento e a degradação do ácido ascórbico mesmo em suco estéril. Depois que a garrafa é aberta, a contagem volta a ser de dias refrigerados, não meses: o tratamento térmico deixa de atuar, e apenas a velocidade de crescimento de novas contaminações permanece ativa.
✔ Vantagens do envase a frio
- Preserva cor, aroma e vitaminas sensíveis ao calor
- Funciona com PET padrão, vidro ou embalagens cartonadas
- Menor CAPEX para produtores de pequeno volume
- Sem colapso a vácuo, sem trincas por choque térmico
⚠ Limitações do envase a frio
- Dependente da cadeia refrigerada — manter abaixo de 4 C (39.2 F)
- Vida útil de 35-90 dias, salvo combinação com HPP ou processo asséptico
- Suco refrigerado de baixa acidez apresenta risco de botulismo explicitamente sinalizado pela FDA.
- Conservantes ou HPP podem ser essenciais para atingir a vida útil exigida pelo varejista.
Compatibilidade de recipientes: PET, vidro, HDPE, alumínio
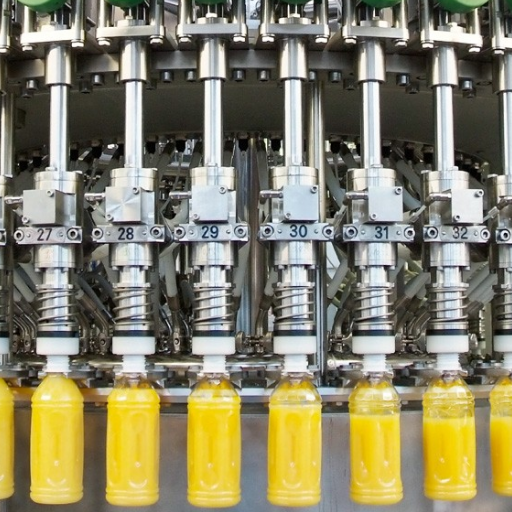 As tolerâncias térmicas do recipiente encerram silenciosamente a maioria das discussões sobre “vamos mudar para envase a quente”. O ponto principal: o PET padrão se rompe na temperatura de transição vítrea (aproximadamente 76 C); acima dela, as cadeias do polímero se tornam móveis e a garrafa se flexiona. O envase a quente a 85 a 96 C está muito acima da faixa segura para PET não modificado.
| Tipo de recipiente | Envase a quente | Envase a frio | Envase asséptico |
|---|---|---|---|
| PET padrão (Tg ~76 °C) | Não — deforma | Sim | Sim (contato frio) |
| PET termofixado (Tg 85–90 °C) | Sim (até ~92–95 °C) | Sim (acima da especificação) | Sim |
| HDPE | Sim (graus selecionados) | Sim | Sim (com barreira) |
| Vidro | Sim (ΔT < 40 °C) | Sim | Sim |
| Lata de alumínio | Sim (revestida) | Sim | Sim |
📐 Nota de engenharia — colapso a vácuo
Os rótulos são o segundo problema silencioso. O envase a quente a 90+ C amolece dezenas de adesivos e faz os rótulos termoencolhíveis deslizarem ou enrugarem. Rótulos autoadesivos destinados à aplicação em temperatura ambiente podem derreter completamente. A solução usa adesivos resistentes ao calor e filmes de fusão localizada/laminados classificados para a temperatura de envase; não é algo em que se possa economizar quando o rótulo também é o painel de informações regulatórias.
As paredes cedem para dentro; não há impacto externo nem rachaduras — isso é colapso a vácuo, o modo de falha que elimina os iniciantes no envase a quente. À medida que a bebida envasada a quente esfria dentro de uma garrafa PET selada, o gás do espaço de cabeça se contrai e puxa as paredes laterais para dentro. A solução é estrutural: painéis de absorção de vácuo incorporados à garrafa, dosagem de nitrogênio no envase e tampas que absorvem o vácuo. A Propacks documenta esse defeito como uma das causas mais comuns de rejeição de garrafas antes do lançamento em linhas de envase a quente.
pH do produto e compatibilidade com ácidos (regras da FDA 21 CFR)
 O número mais importante de toda esta comparação é pH 4.6. A FDA usa 4.6 como nível de pH que separa alimentos ácidos/acidificados de alimentos de baixa acidez. Segundo a FDA, em seus acidified-low-acid-canned-foods-guidance-documents-regulatory-information”>Acidified & Low-Acid Canned Foods Guidance: “Um alimento acidificado é um alimento de baixa acidez ao qual são adicionados ácido(s) ou alimento(s) ácido(s) e que apresenta pH de equilíbrio final de 4.6 ou inferior.”
Resumo da rota de pH
O impacto prático: qualquer processador de sucos que planeje um produto de baixa acidez estável em temperatura ambiente deve considerar envase asséptico, enlatamento em retorta ou distribuição refrigerada — não envase a quente. Por outro lado, qualquer processador de suco acidificado (por exemplo, suco de cenoura acidificado) deve registrar um processo programado na FDA conforme a 21 CFR 114 e identificar uma Autoridade de Processo. Ambas as rotas também se enquadram na estrutura de controles preventivos da 21 CFR 117 da era FSMA para alimentos destinados ao consumo humano.
A atividade de água é o segundo eixo. O FDA Guide to Inspections of Low-Acid Canned Food aplica a classificação de baixa acidez a “quaisquer produtos com pH de equilíbrio final acima de 4.6 e atividade de água superior a 0.85”. Essa nuance é relevante para purês de frutas, smoothies e sucos com polpa que podem ficar na fronteira.
- Suco naturalmente ácido (pH <4.6): laranja, maçã, uva, abacaxi, cranberry. Enquadra-se no HACCP padrão para sucos. Envase a quente ou a frio, ambos viáveis.
- Suco acidificado (pH ajustado para <4.6): suco de cenoura com ácido cítrico, suco de beterraba com limão, misturas de baixa acidez com ácido málico. Enquadra-se na 21 CFR 114 — o processo deve ser programado por uma Autoridade de Processo.
- Suco de baixa acidez (pH 4.6 e atividade de água > 0.85): cenoura não acidificada, melão, água de coco, smoothies com laticínios. Enquadra-se na 21 CFR 113 para alimentos enlatados de baixa acidez ou exige rota asséptica/cadeia refrigerada.
Comparação de equipamentos e CAPEX
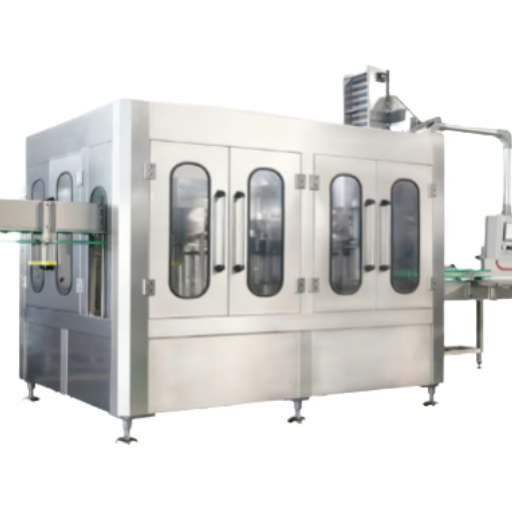 A seleção do equipamento decorre das três restrições já abordadas: temperatura, pH e meta de vida útil. As faixas desta seção foram compiladas a partir de cotações públicas e referências do setor; os números específicos de cada fornecedor variam conforme automação, tipo de recipiente e capacidade de produção desejada, portanto trate-os como faixas de planejamento, não como preços de proposta.
| Categoria: | Capacidade de produção | Linha de envase a quente (USD) | Linha de envase a frio (USD) |
|---|---|---|---|
| Pequena (entrada) | 2.000–6.000 BPH | $120k–$280k | $70k–$180k |
| Média (comercial) | 6.000–20.000 BPH | $280k–$900k | $180k–$550k |
| Grande (industrial) | 20.000+ BPH | $900k–$3M+ | $550k–$1.8M+ |
💡 Precisa de uma estimativa de dimensionamento?
Solicite uma ficha técnica de linha de 1 página, definida pela sua meta de BPH, formato da garrafa e pH do produto. Útil antes de emitir uma RFQ para vários integradores.
Verificação do processo e controle de qualidade
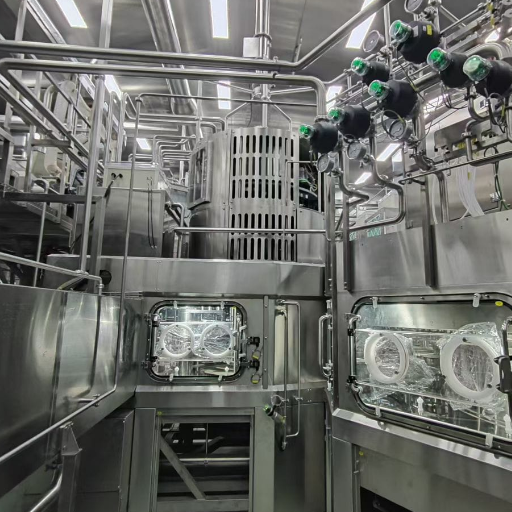 Uma linha de envase a quente que opera sem verificação é um recall esperando para acontecer. A estrutura de CQ abaixo acompanha os pontos críticos de controle que a Juice HACCP Guidance da FDA e as referências de processo térmico da FSIS identificam como essenciais para sucos estáveis em temperatura ambiente.
- ✔ Registro contínuo da temperatura de envase: duas sondas independentes (cuba da envasadora + transportador de tampas) registrando a ≥1 Hz, com limiar de alarme normalmente de 85 °C mínimo e 96 °C máximo.
- ✔ Cálculo de F₀: integre a curva temperatura-tempo na garrafa de resfriamento mais lento para confirmar F₀ ≥ meta do processo (normalmente 0,7–1,0 min na referência de 93 °C para suco de alta acidez).
- ✔ Volume do espaço de cabeça: normalmente 3–6% do volume do recipiente para permitir a formação de vácuo sem colapso.
- ✔ Integridade da vedação da tampa: coletar 1 amostra/hora para leitura de vácuo em PET (normalmente 5–15 inHg) ou teste de pressão em tampas metálicas twist-off. Uma verificação de vedação reprovada é o ponto de rejeição mais comum em auditorias de envase a quente antes do lançamento.
- ✔ pH e Brix no envase: registrar a cada 30 minutos para confirmar que o lote permaneceu acidificado ou naturalmente abaixo de pH 4.6.
- ✔ Desafio de incubação: manter as garrafas prontas a 30 °C por 7–14 dias e observar inchaço ou desvio de pH — um filtro de deterioração antes da liberação.
Estrutura de decisão: qual opção escolher?
 A decisão se resume a 3 números e uma pergunta. Os números: pH do produto, vida útil desejada e classificação térmica do recipiente. A pergunta: você possui uma cadeia refrigerada em que confia de ponta a ponta?
A regra 4.6 / 85 / 30 — um atalho de memória para selecionar o processo de envase
- 4.6 — o “limite de pH da FDA”; se estiver abaixo disso, você está optando pelo envase a quente
- 85 — a temperatura mínima de envase (C) para um envase a quente autêntico
- 30 — o tempo mínimo de permanência (s) na temperatura de envase para fornecer o F desejado
Se qualquer um dos três falhar, o envase a quente não é o processo; trata-se de outro processo, com uma rota regulatória diferente.
Árvore de decisão
- O pH do produto é < 4.6 (naturalmente ou acidificado)?
- Sim → vá para a etapa 2.
- Não: envase asséptico (UHT + zona estéril) OU enlatamento em retorta. O envase a quente está descartado
- A meta de vida útil é > 90 dias?
- Sim → vá para a etapa 3.
- Não: envase a frio + cadeia refrigerada é a rota de menor CAPEX
- Seu recipiente é resistente ao calor até 92 °C (PET termofixado, vidro ou HDPE)?
- Sim: o envase a quente é a melhor opção. Escolha um sistema de envase a quente para sucos dimensionado para seu BPH
- Não: mude para PET termofixado ou opte pelo envase asséptico
Panorama do setor em 2026: para onde caminham o envase a quente, a frio e o asséptico
 O mercado de embalagens de alimentos para envase a quente — liderado pelo suco como maior segmento — deve crescer a um CAGR de 3,76% entre 2025-2035, passando de $53.66B em 2025 para $77.62B em 2035, segundo estudos de embalagem da Towards Packaging. Essa taxa de crescimento representa ROI para os pesquisadores, não um declínio no longo prazo. O envase a quente é a espinha dorsal das bebidas ácidas estáveis em prateleira em todas as regiões.
Os dados de busca mostram um quadro mais rico. As consultas de busca nos Estados Unidos por “envase asséptico” e variantes semelhantes aumentaram 43-56% ano a ano, enquanto “processo de envase a quente” e muitas consultas específicas sobre PET para envase a quente diminuíram em volume. O interesse por “vida útil do suco” aumentou 86% ano a ano — o que significa que os consumidores estão prestando atenção ao que há em suas garrafas e há quanto tempo está ali. A referência cruzada é esta: o envase a quente mantém-se estável na receita atual em dólares, enquanto o envase asséptico está conquistando a parcela discricionária dos lançamentos. Se estiver planejando uma instalação de CAPEX de 3 anos para um SKU premium de baixa acidez ou à base de plantas, considere projetar um chassi compatível com envase asséptico, mesmo que o envase a quente seja, por enquanto, o lançamento no mercado.
Quanto às considerações regulatórias, a implementação da 21 CFR 117 e dos controles preventivos da era FSMA continua aumentando por meio de sucessivas revisões nas instalações de fabricação de sucos dos Estados Unidos, inclusive para importações. Programe os processos de controle de qualidade e a participação da Autoridade de Processo como elementos de controle essenciais, e não como extras opcionais. Para fabricantes exportadores, planeje uma comparação consistente com os protocolos Codex CAC/RCP 23-1979 junto às agências de inspeção internacionais, mesmo na produção em linha com envase a quente.
Perguntas frequentes
P: Qual é a finalidade do envase a quente?
Ver resposta
O enchimento a quente alcança uma lição em duas etapas e meia: pasteuriza o suco para uma redução de toras direcionada e esteriliza o interior limpo do recipiente através da mesma mecânica térmica O resultado é um alimento que, portanto, está pronto para prateleira sem a necessidade de desaquecimento ou re-resfriamento, exigindo um único ciclo no processo de fabricação que custa menos que asséptico e menos em operação do que uma cadeia de frio estendida.
P: Garrafas PET comuns podem ser usadas no envase a quente?
Ver resposta
Não. O PET padrão tem um ponto de transição vítrea de cerca de 76 C e, quando recebe suco a 85-96 C, se deforma e perde o formato. O envase a quente exige PET termoestabilizado, soprado contra um molde aquecido que eleva a cristalinidade para 25-35%, aumentando a Tg para 85-90 C. As pré-formas termoestabilizadas custam 15-30% mais do que as pré-formas padrão.
P: Por que o envase a frio é usado para suco fresco?
Ver resposta
O envase a frio preserva a cor, o sabor e os nutrientes sensíveis ao calor que os consumidores valorizam no suco “prensado na hora” ou “não produzido a partir de concentrado”. A consequência é uma vida útil refrigerada de 35-90 dias e a necessidade de cadeia fria. Para marcas que dependem do frescor como essência de seu valor, essa consequência é o próprio produto, e não algo a ser tolerado.
P: O envase a quente é mais seguro do que o envase a frio?
Ver resposta
Mais seguro não é o modelo mental correto. Ambos são métodos aprovados pela FDA quando escolhidos com base no pH do produto. O envase a quente proporciona esterilidade do produto doente na embalagem original; o envase a frio depende da integridade da cadeia fria e da química do produto. A verdadeira janela de risco é o suco refrigerado de baixa acidez — a FDA publica uma orientação específica para esse cenário, pois os esporos de Clostridium botulinum podem germinar quando a cadeia fria é interrompida.
P: Qual é a diferença típica de CAPEX entre linhas de envase a quente e a frio?
Ver resposta
Em geral, o envase a quente exige um investimento inicial de CAPEX 40-70% maior do que o envase a frio para uma linha de capacidade semelhante, devido ao trocador de calor, à envasadora rotativa para alta temperatura, ao transportador de inversão e ao túnel de resfriamento. A vantagem de OPEX muda de lado: o envase a quente elimina os custos da infraestrutura de distribuição refrigerada, que pode superar em muito a economia do envase a frio.
Nossa perspectiva sobre esta comparação
Esta tabela consolida informações de processo e equipamentos das diretrizes da FDA 21 CFR 113/114/117, do Codex Alimentarius CAC/RCP 23-1979 e das especificações do setor de embalagens referentes aos limites térmicos do PET termoestabilizado. Quando é possível calcular uma faixa de CAPEX ou de vida útil para um determinado SKU, embalagem, parceiro de distribuição e perfil de temperatura, optamos por fornecer uma faixa em vez de um valor pontual. Entre em contato conosco quando estiver pronto para definir uma linha de envase de sucos a quente, a frio ou asséptica com especificações do SKU.
Revisado pelos engenheiros profissionais da Masstechx que projetam linhas de processamento de sucos com envase a quente, a frio e asséptico para empresas de bebidas.
Referências e fontes
- Orientação para alimentos enlatados acidificados e de baixa acidez – FDA
- Orientação sobre perigos e controles de HACCP para sucos, 1ª edição – FDA
- Orientação para o setor: suco de cenoura refrigerado e outros sucos refrigerados de baixa acidez – FDA
- Guia para inspeções de alimentos enlatados de baixa acidez, volume 2 – FDA
- Microbiologia de alimentos comercialmente estéreis e estáveis em prateleira processados termicamente – USDA FSIS
- Glossário dos 12 termos mais usados incorretamente no setor de bebidas – BevSource
- Tendências e previsão do mercado de embalagens de alimentos para envase a quente 2026-2035 – Towards Packaging