
Entre em Contato com a Masstech

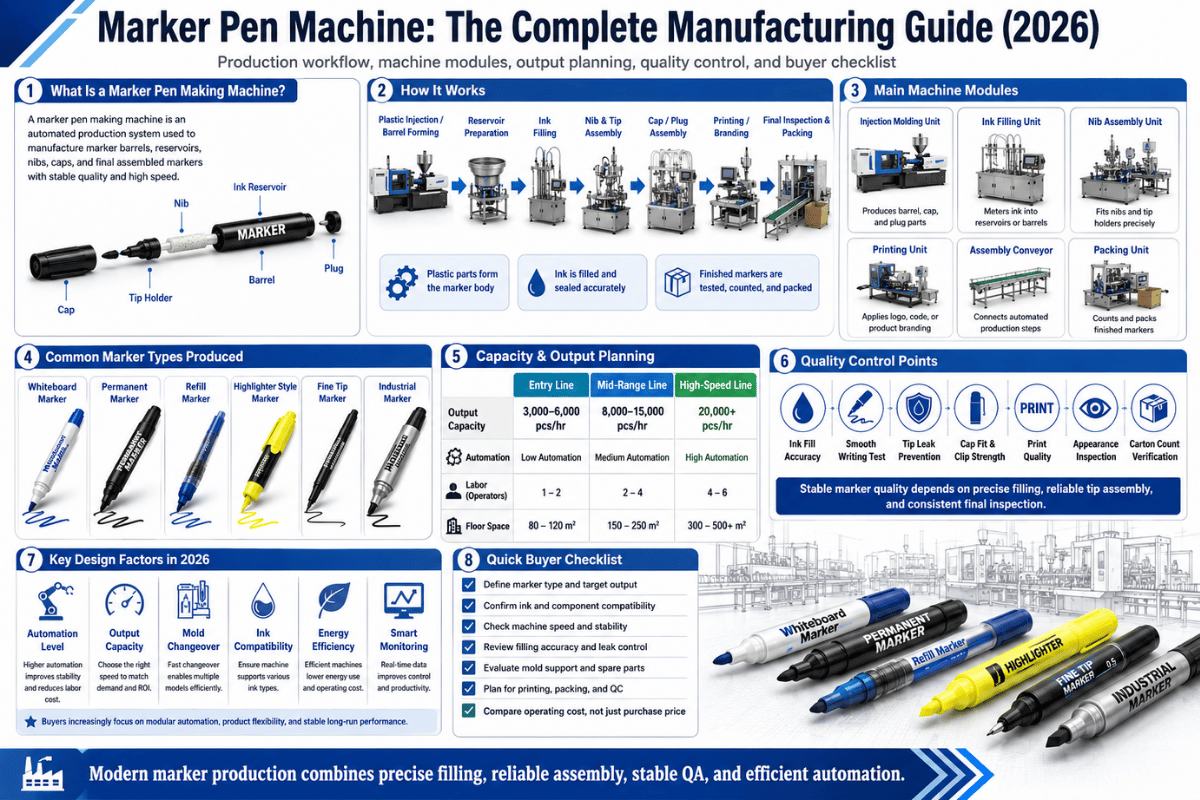
A máquina de canetas marcadoras é o equipamento industrial que transforma pellets plásticos, fibra de poliéster e tinta pigmentada nas canetas acabadas presentes nas mesas de escolas, empresas e filiais de transporte. A classificação dessas máquinas abrange uma família de equipamentos — injetoras para corpos e tampas, prensas de conformação de fibras, estações de envase de tinta e linhas de montagem integradas — que transformam as matérias-primas em marcadores embalados, produzindo de 30 a 120 unidades por minuto em um modelo atual. Este white paper analisa as seis etapas, das matérias-primas ao produto acabado, as categorias de máquinas que os CxOs precisam compreender, como adequar a capacidade à realidade operacional e as tendências do setor que alteram a equação do CAPEX para 2026.
Especificações rápidas — fabricação de canetas marcadoras em resumo
| Etapas de produção | 6 (molde do corpo → ponta → reservatório → tinta → montagem → embalagem) |
| Produção típica da linha | 30–120 peças/min (dependendo do nível de automação) |
| Material do corpo | Polipropileno (PP) ou ABS, moldado por injeção a ~230°C |
| Material do reservatório | Feixe de fibras de poliéster (armazenamento de tinta por ação capilar) |
| Volume de tinta por marcador | ~1,5 g (padrão industrial da Britannica; varia conforme o tipo de marcador) |
| Normas de segurança aplicáveis | OSHA 1910.212 (proteção de máquinas), ISO 13850 (parada de emergência), ASTM D4236 (rotulagem de tinta) |
| Mercado global de canetas marcadoras (2025) | USD 295.1M → USD 346.1M até 2032 (Globe Newswire / Stratistics) |
| Mercado mais amplo de instrumentos de escrita | USD 19.20B em 2025, CAGR de 4,8% até 2033 (Grand View Research) |
Por que a fabricação de marcadores parece simples, mas não é
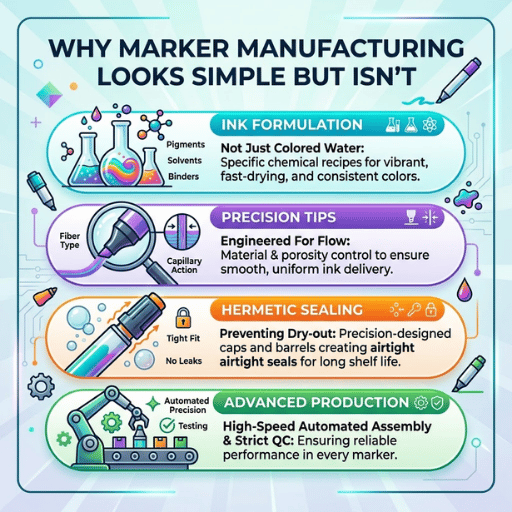 A maioria das pessoas que usa casualmente um marcador para quadro branco pela primeira vez imagina que há um tubo de tinta em seu interior. Na verdade, o motivo pelo qual uma caneta marcadora é um sistema capilar — um reservatório de fibras de poliéster densamente enroladas, preenchido com uma formulação de tinta predefinida, selado em uma extremidade e aberto na ponta — fica claro quando se entende a importância de regular cada um desses três parâmetros para que a caneta não “inunde, seque ou falhe” no segundo uso. Sidney Rosenthal patenteou o design da caneta de ponta de feltro em 1953, depois de descobrir que uma ponta de feltro pressionada contra uma superfície absorvente impregnava pigmento intenso de uma forma que nenhuma caneta-tinteiro ou esferográfica conseguia (uma história amplamente registrada por fontes do setor, como madehow.com).
Pouco mais de 70 anos aplicando essa ideia em escala.
Para quem compra uma máquina de canetas marcadoras, o ponto é simples: o número de velocidade aparente (30, 60 ou 100 peças/min) é o indicador de produção mais fácil de comparar e o menos informativo. O rendimento por turno é definido pela qualidade da transferência entre seis etapas sequenciais, pela uniformidade da saturação de tinta no reservatório de fibras e pela pressão de vedação aplicada à tampa. Uma linha com velocidade nominal de 60 peças/min e taxa de desalinhamento de tampas de 4% produz menos unidades vendáveis por turno do que uma linha de 40 peças/min operando em condições limpas com taxa de defeitos de 0,5%.
💡 Reformulação para o comprador
Pense na fabricação de marcadores como um problema de transportador com seis etapas, e não como um problema de capacidade de produção única. Configurar a máquina para a taxa de produção desejada é a parte simples. Demonstrar que o alinhamento se mantém nas seis transferências é o que comprova que essa produção foi realmente alcançada depois que o acordo entra em vigor.
Como uma caneta marcadora é realmente fabricada: o processo em seis etapas
 A fabricação moderna de marcadores segue um processo de seis etapas documentado em referências técnicas do setor, incluindo a visão geral da produção de canetas de ponta de feltro da Britannica e a análise de materiais da entrada enciclopédica industrial sobre marcadores da madehow.com. As etapas são realizadas em série, cada uma em seu tipo de máquina, enquanto o produto é transferido entre os equipamentos por transportador ou correntes de transporte.
Etapa 1 — moldagem por injeção do corpo e da tampa
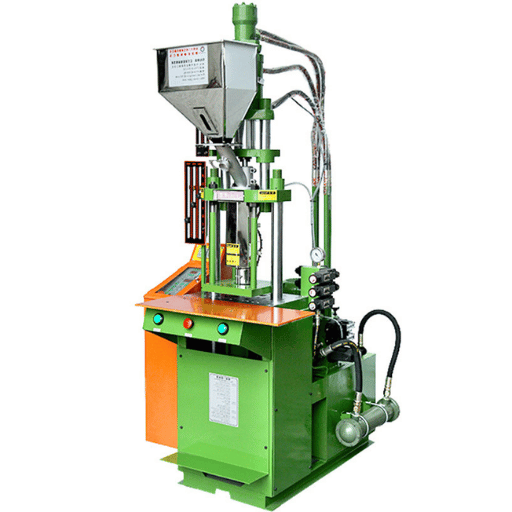
Pellets termoplásticos — normalmente polipropileno (PP) ou ABS, ambos escolhidos pelo toque agradável e pela boa resistência ao impacto — são aquecidos a aproximadamente 230°C e injetados sob alta pressão em moldes de aço usinados com precisão. Uma única máquina produz corpos, tampas e plugues traseiros na mesma cor. O tempo de ciclo de injeção é de 8 a 15 segundos, dependendo da quantidade de cavidades do molde, com ferramentas multicavidade capazes de produzir de 8 a 32 peças por ciclo. A segurança ocupacional nesta etapa é tratada no eTool de moldagem por injeção horizontal da OSHA, que exige barreiras contra riscos de esmagamento, queimaduras e aprisionamento de membros.Etapa 2 — conformação da ponta de fibra
As pontas são formadas com fibras curtas de poliéster misturadas a um agente umectante, enroladas e unidas em formato poroso de bala ou cinzel, e depois cozidas para curar a ligação. A estrutura dos poros é a especificação essencial: se for muito fechada, a tinta sofrerá falta de alimentação na ponta; se for muito aberta, a caneta vazará por toda parte. As pontas de marcadores permanentes usam uma disposição de fibras mais densa para retardar a liberação da tinta, enquanto as pontas de marcadores para quadro branco são deliberadamente mais porosas porque a tinta apagável a seco é menos viscosa.Etapa 3 — inserção do reservatório
Cilindros de fibra de poliéster — os reservatórios de tinta — são inseridos na cavidade do corpo. Cada reservatório funciona como uma esponja capilar, liberando tinta para a ponta pelo contato entre fibras. Esta é uma etapa mecânica delicada: durante a inserção, um posicionamento antecipado ou descentralizado pode esmagar a fibra, deformar o cilindro e reduzir a capacidade de tinta em 10 a 30%.Etapa 4 — saturação de tinta (envase)
Cerca de 1,5 g de tinta são dosados por um cabeçote automatizado no reservatório (segundo a observação industrial da Britannica). As formulações de tinta variam mais do que qualquer outro componente da caneta: as tintas para quadro branco apagáveis a seco dependem fortemente de bases alcoólicas em concentrações de até 90% ou mais para permitir limpeza sem resíduos, enquanto os marcadores permanentes historicamente usavam solventes de xileno ou tolueno. Sob os controles da EPA sobre emissões de COV na fabricação de tintas e revestimentos, muitos fabricantes migraram para carbonatos de alquileno cíclicos e outros solventes menos tóxicos, embora tintas permanentes à base de xileno continuem sendo produzidas para aplicações de alta durabilidade.Etapa 5 — montagem da ponta e da tampa
Os operadores pressionam a ponta de fibra na extremidade aberta do corpo para colocá-la em contato com o reservatório saturado. A tampa e o plugue traseiro são encaixados. A vedação da tampa é a etapa de maior risco de toda a linha: um marcador com vedação inadequada seca em semanas, independentemente da qualidade das demais etapas. A maioria das linhas automatizadas verifica a profundidade de inserção da tampa com um sensor em linha antes que a unidade avance para a estação seguinte.Etapa 6 — impressão, inspeção e embalagem
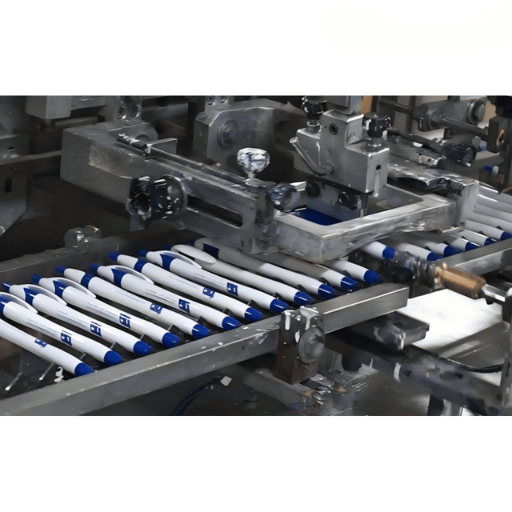
Os identificadores de marca e cor são impressos em serigrafia ou tampografia no corpo e curados por UV ou fixados por calor para garantir a aderência da tinta. Em seguida, cada marcador passa por uma estação de inspeção visual (baseada em câmera nas linhas premium ou em operador nas linhas de entrada) e é acumulado em uma transferência para embalagem (separado por cor e contado) em embalagens para varejo ou atacado.A máquina de fabricação de canetas marcadoras MS-AM-065 da Mass integra as Etapas 3 a 5 em uma única transferência por corrente de transporte 2-up. Essa decisão de projeto permite que a linha seja estreita o suficiente para que os operadores alcancem as guias e as guias pneumáticas durante uma parada.
Tipos de máquinas de canetas marcadoras e qual você precisa
Os diferentes tipos de marcadores seguem a mesma lógica de seis etapas, mas suas químicas de tinta, densidades dos reservatórios e necessidades de vedação das tampas exigem configurações de máquina materialmente diferentes. O erro mais caro do primeiro comprador é selecionar uma configuração incorreta — geralmente tentar adaptar uma linha de marcadores para quadro branco para produzir marcadores permanentes sem reprojetar o sistema para as diferenças de solvente e vedação.| Tipo de marcador | Base da tinta | Densidade do reservatório | Vedação da tampa | Produção típica da linha |
|---|---|---|---|---|
| Quadro branco / apagável a seco | Base alcoólica + polímero de liberação | Baixa (fluxo livre) | Tampa padrão de fricção | 40–80 peças/min |
| Permanente / indelével | Solvente (xileno historicamente; carbonatos cíclicos atualmente) | Média-alta | Vedação reforçada, sem respiro ou com respiro controlado | 30–60 peças/min |
| Marca-texto (fluorescente) | Base aquosa + corante fluorescente | Média | Tampa padrão de fricção | 50–90 peças/min |
| Permanente recarregável | Solvente ou híbrida | Média-alta | Cartucho de tinta rosqueado ou de encaixe rápido | 25–50 peças/min (mais lento devido ao manuseio dos cartuchos) |
Uma máquina pode produzir marcadores para quadro branco, permanentes e marca-textos?
Em princípio, sim, mas na prática o custo da troca de formato é o fator decisivo. Linhas flexíveis com corrente de transporte podem operar as três categorias de marcadores se o alimentador de tampas, o alimentador de reservatórios e o dosador de tinta tiverem ferramental preparado para troca. Linhas com vários SKUs normalmente registram de 45 a 120 minutos por troca de categoria — aceitável acima de 20.000 unidades por lote, mas antieconômico abaixo de 5.000. Linhas dedicadas a uma única categoria — especialmente marcadores permanentes com tinta à base de solvente — geralmente operam de forma mais rápida e limpa, porque o caminho da tinta pode ser projetado para um único perfil de solvente. Duas linhas dedicadas costumam superar uma única linha multipropósito no custo total por unidade acabada quando o volume anual por SKU ultrapassa 500.000.Anatomia de uma linha de produção de canetas marcadoras: equipamentos essenciais e opcionais
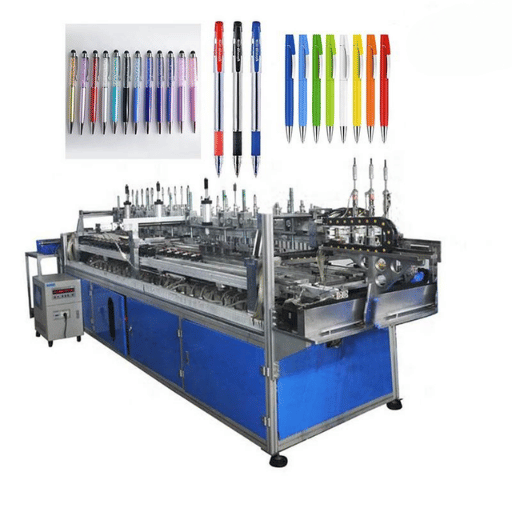
 As fábricas de canetas marcadoras raramente têm uma única máquina. Elas são conjuntos sequenciados de estações — algumas podem ser combinadas e outras são fisicamente incompatíveis. Os compradores que planejam uma linha devem separar a discussão entre “equipamentos essenciais que produzem um marcador vendável” e “equipamentos opcionais que melhoram custo ou qualidade, mas não são estritamente necessários”.
✔ Máquinas essenciais (obrigatórias)
- Injetora — corpos, tampas e plugues traseiros (polipropileno ou ABS, classe de força de fechamento de 25–150 toneladas)
- Prensa de conformação da ponta de fibra — produção de pontas de poliéster com estrutura de poros controlada
- Máquina de envase de tinta — cabeçote de dosagem automatizado que fornece ~1,5 g por reservatório (alimentação por gravidade ou assistida por pressão)
- Cortador de reservatórios — corte do feixe de fibras de poliéster no comprimento
- Máquina de montagem de marcadores (corrente de transferência ou indexação rotativa) — corpo do marcador, reservatório instalado + preenchido com pigmento + ponta instalada + tampa instalada na mesma transferência (série de exemplo: MS-AM-065 da Mass a 40-60 unidades/minuto)
- Estação de inspeção em linha — inspeção por laser ou visão do encaixe da tampa e do nível de tinta no reservatório
- Contagem de lotes e transferência para embalagem — separação por cor, contagem para varejo
⚠ Máquinas opcionais (ganhos de eficiência)
- Impressora tampográfica ou serigráfica — decoração do corpo, aplicação de faixas de cor (normalmente terceirizada, exceto quando o volume é inferior a 20.000 unidades/ano)
- Forno de cura ultravioleta — a resina UV endurece mais rapidamente (obrigatório somente quando é usada tinta sensível a UV)
- Tanque automático de mistura de tinta — (usado na formulação de lotes de tinta para estoque, a maioria das fábricas pequenas compra tinta em tambores de 55 galões)
- Estação automática de embalagem — concha, blister, embalagem skin-pack (uma linha manual permanece competitiva até que a produção ultrapasse aproximadamente 30 milhões de unidades acabadas/ano)
- Sistema de recuperação de solvente de COV — marcadores permanentes de papelaria com gerenciamento de COV
Manual vs. semiautomática vs. totalmente automática: escolhendo o nível correto de automação
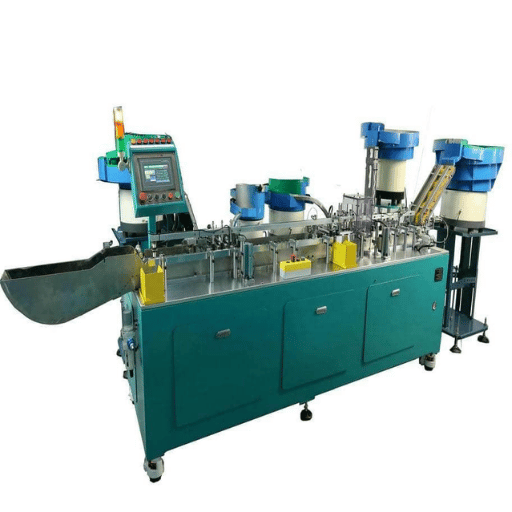 A maior decisão de CAPEX nessa categoria é qual nível de automação comprar. Conforme documentado em listagens de equipamentos do setor, uma linha totalmente automática reduz a mão de obra por caneta em 70 a 80% em comparação com a montagem manual, mas eleva o CAPEX aproximadamente em uma ordem de grandeza e exige um volume diário mínimo para fazer sentido. Listagens de equipamentos do setor — desde inventários de máquinas automatizadas para fabricação de canetas marcadoras no Alibaba e marketplaces B2B equivalentes — mostram a produção das linhas concentrada em três faixas.
Manual / montagem manual
Produção: 5–10 peças/min por operador
Nível de CAPEX: USD 2k–15k (dispositivos básicos, ferramentas manuais)
Mão de obra: 4–8 operadores por meta de produção
Indicado para: lotes-piloto, SKUs de protótipo, volume anual inferior a 50.000 unidades
Semiautomática
Produção: 20–60 peças/min
Nível de CAPEX: USD 30k–120k
Mão de obra: 1–3 operadores (abastecimento, eliminação de falhas)
Indicado para: portfólio de SKUs consistente, fábricas com produção de 500k-5M unidades/ano e demonstração de produto antes da comercialização
Totalmente automática
Produção: 60–120+ peças/min
Nível de CAPEX: USD 150k–500k+
Mão de obra: 1 operador de PLC + manutenção + controle de qualidade
Indicado para: SKU consolidado, 10M+ unidades/ano, contratos de exportação OEM
Montagem manual ou automática de canetas marcadoras — qual escolher?
Por fim, o cálculo do ponto de equilíbrio é ainda menos sofisticado do que os planos de preparação de uma linha semiautomática sugeridos abaixo. Basta considerar a produção mensal necessária, multiplicá-la por doze e comparar com as quantidades acima; se a produção “realista” do primeiro ano for inferior a 300K marcadores, enquanto a economia de mão de obra não se amortizar em um prazo razoável, uma linha semiautomática ficará sem utilização. Se a produção “realista” do primeiro ano for superior a três milhões, a economia da automação reduz o retorno para menos de 18 meses, mesmo com CAPEX totalmente automático. Volumes na zona cinzenta de 300k–3M por ano descrevem a maioria dos primeiros compradores no mercado, e essa faixa também é onde a resposta certa geralmente é uma linha semiautomática com folga de capacidade, em vez da configuração manual mais barata. Para uma ilustração de categoria irmã sobre como a distância do ponto de equilíbrio muda quando as taxas de produção aumentam, consulte o clássico Guia completo da máquina de fabricação de canetas esferográficas para SKUs de commodities de mais de 200 + peças/min em uma linha.
Regra de decisão — escolha seu nível de automação
- Menos de 300k unidades/ano: manual conveniente ou semiautomática de entrada. Não assuma capacidade excedente que ficará ociosa.
- 300k-3M unidades/ano: semiautomática, com pelo menos 20% de folga de capacidade para o crescimento dos SKUs
- 3M-10M unidades/ano: uma linha totalmente automatizada para um único SKU ou duas linhas semiautomáticas em paralelo se o mix de SKUs for significativo.
- Acima de 10M unidades/ano — produção de alta velocidade, controle NC, várias linhas, preparação interna de lotes de tinta, embalagem automática no final da linha
Cálculo de capacidade: convertendo peças/min em produção real
A velocidade nominal na ficha técnica não é a velocidade em que a linha realmente opera. Duas variáveis reduzem a produção nominal até a eficiência real do turno (descontando pausas, recargas de tinta, desobstruções e paradas de qualidade) e o rendimento (qual porcentagem das peças inspecionadas é vendável). Para este produto, um fator de planejamento industrial realista para linhas de canetas marcadoras fica entre 75 e 85% de eficiência do turno, com taxa de rejeição de 1 a 3%. Isso resulta nos cálculos a seguir para um turno em uma linha com velocidade nominal de 50 peças/min:.| Etapa | Cálculo | Resultado |
|---|---|---|
| Produção nominal | 50 peças/min × 60 min × 8 horas | 24.000 peças/turno |
| Aplicar eficiência do turno (83%) | 24.000 × 0.83 | ~19.920 peças/turno |
| Aplicar rendimento (98% após inspeção) | 19.920 × 0.98 | ~19.520 unidades vendáveis/turno |
| Mensal (um turno, 22 dias úteis) | 19.520 × 22 | ~429.000 unidades/mês |
| Anual (um turno, 250 dias) | 19.520 × 250 | ~4,88 milhões de unidades/ano |
📐 Nota de engenharia — realidade da eficiência do turno
Pouquíssimas linhas com eficiência de turno superior a 80% para uma nova série de canetas marcadoras operam assim por mais de 90 dias. O treinamento dos operadores, os procedimentos de eliminação de falhas e o ajuste dos dispositivos levam tempo para estabilizar. Estabeleça a produção dos primeiros três meses do plano de negócios em 60-65% de eficiência, e não no valor estabilizado de 80%+ após a aplicação de fatores. Desconsiderar essa redução é uma das razões mais comuns para que uma previsão de vendas de seis meses para uma linha nova não se concretize.
Como escolher uma máquina de canetas marcadoras: checklist do comprador com 7 perguntas
 Qualquer cotação de máquina só é tão boa quanto as respostas que você consegue obter do fornecedor antes de pagar o sinal. Estas sete perguntas eliminam a maioria das armadilhas do lado do comprador que mais tarde se transformam em grandes problemas de produção. São as mesmas perguntas feitas por profissionais experientes de compras, condensadas a partir de guias de aquisição compartilhados em sites de fornecimento B2B.
- 1.
Para quais tipos de marcadores a linha é dimensionada? Quadros brancos, permanentes, marca-textos, recarregáveis — cada tipo tem química de tinta e requisitos de vedação diferentes. Qualquer máquina “universal” normalmente significa comprometimento em pelo menos dois aspectos.
- 2.
Qual é a produção nominal em peças/min e qual eficiência de turno o fornecedor garante por escrito? Uma linha de 60 peças/min sem garantia de eficiência pode cair para 35 na prática.
- 3.
Qual é o método de verificação da inserção da tampa? Sensor em linha, câmera ou inspeção visual do operador? Os dois primeiros evitam produtos acabados secos; o terceiro transfere a responsabilidade para um operador cansado.
- 4.
Quais marcas de PLC e componentes pneumáticos são usadas? PLCs Mitsubishi, Siemens e Omron, além de componentes pneumáticos SMC e Festo, são comuns; pergunte porque a disponibilidade de peças de reposição e a familiaridade dos técnicos de serviço dependem disso.
- 5.
Quais são os requisitos de tensão, ar comprimido e espaço de piso da linha? 220V ou 380V, 6 bar ou 8 bar, e o envelope real mais a folga para manutenção — não apenas o contorno da máquina.
- 6.
Qual é o plano de FAT/SAT e quais são os critérios de aceitação? O teste de aceitação na fábrica do fornecedor antes do embarque é padrão; a aceitação no local após a instalação, com um limite de defeitos em uma operação de amostra, deve ser escrita no contrato, e não negociada após a entrega.
- 7.
O que a cobertura pós-venda realmente inclui? Prazo de resposta do engenheiro, janela de envio das peças e período de garantia — tudo por escrito e com condições definidas. Uma “garantia de 2 anos” sem prazo de resposta definido é uma promessa vaga.
⚠️ Três erros do comprador que aparecem seis meses depois
- Colocar a compra da máquina antes de definir a forma e o design finais do marcador. O ferramental dimensionado para um corpo “típico” não se adapta quando a equipe de marketing decide depois que um corpo mais elegante e espesso parece mais sofisticado.
- Esquecer a capacidade de embalagem a montante. Uma linha de 60 peças/min alimentando uma linha de embalagem automática de 30 peças/min criará um gargalo tarde demais na máquina mais lenta, a menos que a linha seja balanceada de ponta a ponta.
- Não considerar a química da tinta. Uma linha de marcadores para quadro branco não consegue operar com tinta permanente sem modificações na vedação e no reservatório — a base alcoólica do removedor passa pela vedação e vaza para o reservatório.
Controle de qualidade: defeitos comuns e como detectá-los
Cinco modos principais de defeito dominam o controle de qualidade dos marcadores, e cada um ocorre em um ponto de inspeção diferente, sendo causado por uma causa raiz diferente. Reconhecer qual defeito esperar em cada estação pode significar a diferença entre uma linha com 1,5% de rejeição e uma linha com 5% de rejeição — o que, nos volumes de marcadores, significa a diferença entre ter lucro e perder dinheiro.| Modo de defeito | Causa raiz | Método de inspeção | Taxa aceitável típica |
|---|---|---|---|
| Ponta com saturação insuficiente | Reservatório desalinhado ou com enchimento insuficiente | Verificação de peso em linha ou estação de teste de escrita | < 0,5% |
| Vazamento na vedação da tampa | Profundidade de inserção da tampa fora da especificação | Sensor de assentamento da tampa ou teste acelerado de secagem | < 0,3% |
| Ponta fora do eixo | Atolamento do alimentador de pontas ou dispositivo desgastado | Inspeção visual ou por câmera | < 0,5% |
| Erro de registro de impressão | Desvio de rotação do corpo na estação de impressão | Verificação por câmera após a impressão | < 0,8% |
| Trinca cosmética no corpo | Desgaste do molde ou contaminação dos pellets a montante | Inspeção visual pós-moldagem | < 0,4% |
“O eixo de polipropileno é perfeito para nossa caneta. Ele é morno ao toque e flexível.” — Markus Horn, engenheiro de fabricação de canetas, em uma narração documentada de processo industrial (Britannica)Um nível de defeito oculto no estoque embalado de marcadores — uma caneta que falha nas mãos do cliente, em vez de na estação de monitoramento da fábrica — é o modo de falha mais caro. A inspeção em linha no transportador de transferência detecta três dos cinco defeitos abaixo, razão pela qual um sensor de assentamento da tampa e um acionamento de escrita são os equipamentos opcionais de retorno mais rápido em uma linha de marcadores. Os dados do sistema da qualidade no nível do fabricante de equipamentos de capital — certificação, certificados de teste para componentes de aço, certificados do fornecedor de tinta — não substituem a inspeção em linha, mas reduzem o número de surpresas.
Para onde vai a fabricação de canetas marcadoras em 2026 — tendências que influenciam o cálculo do CAPEX
 A fabricação de canetas marcadoras é estável, sem ser espetacular. As previsões do setor mostram praticamente o mesmo cenário sob várias perspectivas — crescimento de um dígito baixo a médio no segmento de commodities, com potencial de crescimento mais rápido nos subsegmentos premium e de refil.
$19.20B → $27.78B
Mercado de instrumentos de escrita 2025 → 2033, CAGR de 4,8% (Grand View Research)
$2.4B → $4.6B
Canetas marcadoras para arte e escritório, 2025 → 2035, CAGR de 6,6% (Future Market Insights)
$295M → $346M
Segmento específico de canetas marcadoras de 2025 → 2032 (publicação do setor da Globe Newswire)
A regra 60/40 do refil
Nas linhas de marcadores que a Mass comissionou e atende, aquelas com pelo menos 60% da produção planejada de SKUs destinada a formatos recarregáveis recuperam o investimento de capital 18-24 meses antes de linhas comparáveis otimizadas exclusivamente para marcadores descartáveis. Os ciclos de consumo de recargas duram mais em qualquer caso, pois o tempo de permanência do cartucho na mesa dos usuários é maior do que o tempo de permanência do marcador em uma máquina. Depois que um cliente estabelece um sistema de recarga, a margem bruta dos cartuchos supera a dos marcadores inteiros, enquanto a retenção de receita por cliente se multiplica. Planeje uma capacidade de recarga em nível executivo no projeto da linha, mesmo que a divisão inicial de SKUs favoreça os descartáveis.
– Observação baseada nos dados de comissionamento da Mass, instalações de linhas de marcadores
Perguntas frequentes
Quanto custa uma máquina de canetas marcadoras?
Ver resposta
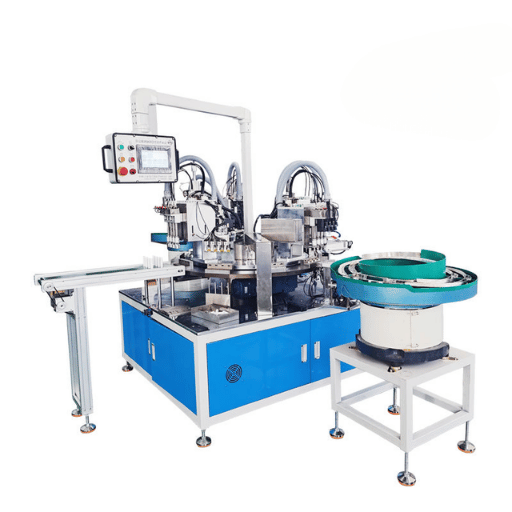
Os preços das máquinas de canetas marcadoras variam conforme o escopo da linha de produtos e o nível de automação. Dispositivos manuais e linhas de produção montadas manualmente geralmente ficam na faixa de 2.000 a 15.000 dólares americanos. Linhas semiautomáticas de montagem de canetas marcadoras normalmente custam de 30.000 a 120.000 dólares americanos, com o valor dependendo principalmente da capacidade em peças por minuto e dos planos de inspeção integrada em linha. Equipamentos totalmente automáticos para um único SKU, equipados com controle por PLC, inspeção visual e instruções de agrupamento automático, podem variar de 150.000 dólares americanos a mais de 500.000 dólares americanos no caso de fabricantes OEM de alta produção. Explique o tipo de marcador e o escopo da embalagem antes de solicitar uma cotação de preço fixo.
Quanto tempo leva a entrega desde o pedido até o início da produção?
Ver resposta
O prazo de entrega típico para fluxos completos do processo de fabricação de marcadores é de 60 a 120 dias, desde o pedido confirmado pelo cliente até o teste de aceitação na fábrica (FAT), seguido de 30 a 60 dias para transporte, instalação no local e treinamento dos operadores. Um conjunto de ferramentas personalizado (para geometria não padrão do corpo ou da tampa) acrescenta uma janela de fabricação de 4 a 8 semanas. Considere pelo menos um trimestre completo de período de estabilização antes de a linha ser considerada em modo de produção — após 90 dias de produção, pode-se esperar eficiência de turno de 60 a 65 por cento, em vez do estado estacionário de longo prazo de 80+ por cento.
Uma máquina de marcadores lida com o marcador inteiro — corpo, ponta, tinta e tampa?
Ver resposta
Uma máquina de montagem realiza a inserção do reservatório, o enchimento de tinta, o assentamento da ponta e a inserção da tampa em uma única transferência; mas não produz o corpo, a ponta nem a tinta. Essas etapas anteriores são realizadas por uma máquina de moldagem por injeção de plástico, uma prensa de conformação de pontas de fibra e um misturador de lotes de tinta (ou por um fornecedor de tinta pré-misturada). Uma linha de produção de marcadores “completa” reúne todos esses equipamentos em uma sequência; uma máquina “somente de montagem” pressupõe que os componentes já foram adquiridos e que apenas a etapa final de montagem é necessária.
Uma única máquina pode alternar entre SKUs de canetas para quadro branco, permanentes e marca-texto?
Ver resposta
Uma linha flexível com transporte por corrente atenderá a várias categorias de marcadores se o assentador de tampas, o alimentador de reservatórios e o ferramental do dosador de tinta estiverem prontos para troca. A troca de formato normalmente leva de 45 a 120 minutos por mudança de categoria. A operação com categorias mistas faz sentido econômico em lotes acima de 20.000 unidades e faz menos sentido econômico do que linhas dedicadas abaixo de 5.000 unidades. Para produção de alto volume de uma única categoria, as linhas dedicadas oferecem custos por unidade menores do que as linhas flexíveis.
De quais requisitos elétricos e de utilidades uma linha de canetas marcadoras precisa?
Ver resposta
As linhas de montagem semiautomáticas de marcadores de categoria intermediária normalmente consomem de 6 a 15 kW, dependendo da produção nominal, operam em 220 V ou 380 V trifásicos (especificar antes da cotação) e precisam de ar comprimido de 0,5 a 0,7 MPa (5 a 7 bar) para os atuadores pneumáticos. A área total ocupada no piso deve incluir a pegada da máquina mais uma folga acessível de 60 a 100 cm em cada lado acessível. As linhas de produção de marcadores permanentes que usam tintas à base de solvente também precisam de ventilação de exaustão local em conformidade com os controles de VOC da EPA.
Quais são os defeitos de qualidade mais comuns na produção de canetas marcadoras?
Ver resposta
Os cinco modos de defeito com maior impacto no custo da operação são ponta com saturação insuficiente (enchimento insuficiente do reservatório), vazamento na vedação da tampa (profundidade de inserção da tampa fora da especificação), ponta desalinhada (obstrução do alimentador), erro de registro de impressão (desvio de rotação do corpo na estação de impressão) e trinca estética no corpo (desgaste do molde). O vazamento na vedação da tampa é o defeito mais caro porque aparece nas mãos do cliente, e não na estação de inspeção da fábrica. Sensores em linha de assentamento da tampa detectarão esse defeito antes que o marcador saia da transferência de montagem.
Como iniciar um negócio de fabricação de marcadores em pequena escala?
Ver resposta
O caminho de menor risco é operar somente com montagem: adquirir corpos pré-moldados, pontas pré-formadas e tinta pré-misturada de fornecedores estabelecidos, e operar uma única máquina semiautomática de montagem de canetas marcadoras. O CAPEX permanece abaixo de USD 50.000 para uma configuração de 20–40 pcs/min, e a equipe de operadores é formada por uma ou duas pessoas. Valide uma categoria de marcador (canetas para quadro branco ou marca-texto são mais fáceis que permanentes devido ao manuseio da tinta) antes de adicionar SKUs. Formalize os contratos de fornecimento de corpos, pontas e tinta antes de comissionar a máquina de montagem — o fornecimento interrompido de componentes é o motivo mais comum para novas linhas não atingirem suas metas do primeiro ano.
Dimensionando uma linha de canetas marcadoras para sua fábrica?
A máquina de fabricação de marcadores MS-AM-065 da Mass opera a 40-60 pcs/min em um layout de transporte por corrente 2-up, com PLC Mitsubishi e equipamento de grau ISO 9001. Adquira amostras de marcadores e a produção-alvo para agendar a revisão do layout.
Solicite uma cotação para linha de canetas marcadoras →Sobre este guia de fabricação de canetas marcadoras
Este guia foi elaborado com base em referências públicas do setor (Britannica, madehow.com, OSHA, EPA, Grand View Research, Future Market Insights), listagens de equipamentos B2B e as realidades técnicas do comissionamento de linhas de canetas marcadoras. As faixas de custo e os fatores de eficiência de turno refletem valores típicos de 2024–2026 de propostas de equipamentos analisadas durante o trabalho da Mass com máquinas de canetas marcadoras; as cotações específicas dependem do tipo de marcador, do nível de automação e do escopo do pós-venda. Revisado pela equipe de engenharia da Mass quanto à precisão técnica dos detalhes dos equipamentos e do processo de produção de canetas marcadoras.
Referências e fontes
- Aprenda o processo de fabricação de canetas hidrográficas — Encyclopaedia Britannica
- Como uma caneta marcadora é fabricada — material, fabricação, história, matérias-primas — Enciclopédia Industrial Madehow
- Máquinas de moldagem por injeção horizontal — Plastics Machinery eTool — Administração de Segurança e Saúde Ocupacional dos Estados Unidos (OSHA)
- Controle de Emissões de COV dos Processos de Fabricação de Tintas e Tintas • Agência de Proteção Ambiental
- Tamanho do mercado e relatório do setor de instrumentos de escrita 2033 — Grand View Research
- Relatório de análise global do mercado de canetas marcadoras artísticas e de escritório — Future Market Insights
- Relatório do setor de canetas marcadoras 2026 — Perspectivas de crescimento até 2032 — Globe Newswire (Stratistics MRC)
- Perspectivas do mercado de marcadores recarregáveis 2026–2034 — Intelmarket Research
Artigos relacionados
- Máquina de fabricação de canetas esferográficas — processo completo e guia para compradores
- Especificações da máquina de fabricação de canetas marcadoras Mass MS-AM-065
- Equipamento de moldagem por injeção de corpos de caneta
- Máquina de fabricação de canetas de gel — envase de tinta de precisão
- Ferramenta de estimativa da produção da linha de canetas marcadoras
- Visão geral da linha de produtos de máquinas de fabricação de canetas Mass


