Entre em Contato com a Masstech

Certificado CE + ISO 9001
Moldagem por injeção de canetas
Máquina de moldagem por injeção de canetas — Precisão servo para produção de corpos de caneta
Máquinas de moldagem por injeção de 140T a 800T, acionadas por servo, projetadas para corpos de caneta de parede fina, corpos de canetas esferográficas, tampas de canetas marcadoras e tubos de canetas de gel. Economia de energia demonstrada de 30-50% em comparação com IMM hidráulica. Suporte com garantia de 2 anos e resposta de engenheiro em 24 horas pela Masstech.
Agende uma consulta gratuita na fábrica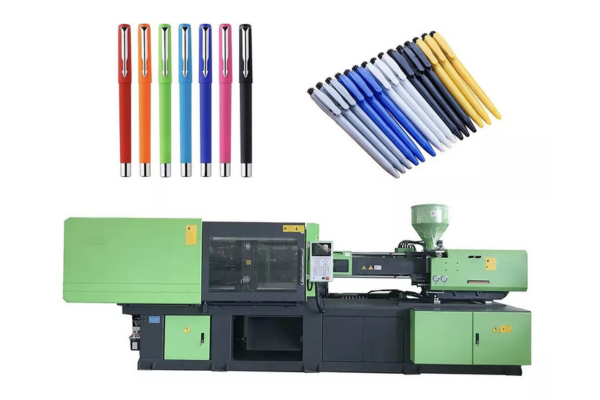
Resumo da solução — IMM de canetas Masstech em um relance
140–800T
Faixa de força de fechamento
30–50%
Economia de energia do servo vs. hidráulica
8–48
Opções de cavidades por peça da caneta
2 anos
Garantia + SLA de engenheiro em 24 h
CE + ISO
Certificações verificáveis
PP / PS / ABS / PC
Materiais compatíveis para canetas
Pontos críticos da produção de corpos de caneta e como uma IMM especializada os resolve
A seleção de uma máquina de moldagem por injeção de canetas parece enganosamente simples no papel: escolha a tonelagem, adicione uma rosca e coloque a linha em operação. Na prática, as condições são muito mais severas: corpos de caneta de parede fina levam qualquer IMM de uso geral a perdas irrecuperáveis. Três características distinguem um negócio lucrativo de peças para canetas de um negócio em declínio.
Problema 1 — Variação da espessura da parede
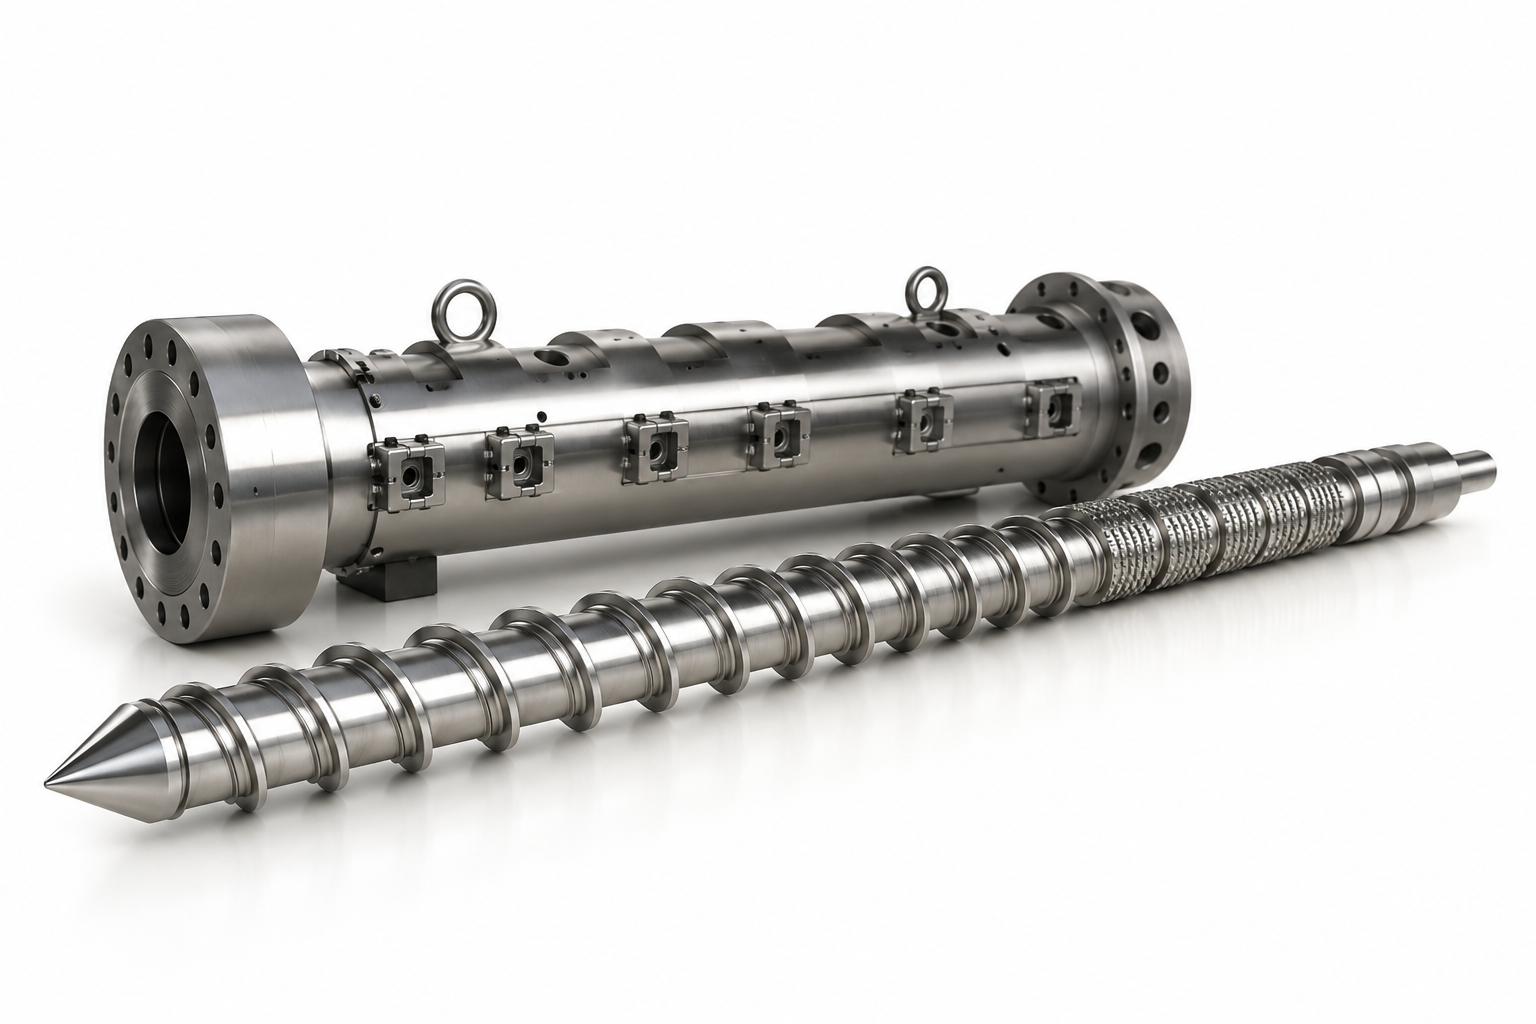
Sintoma
Roscas de uso geral produzem plastificação desigual com baixo MFR, causando variação de 0,05-0,15 mm na espessura da parede entre as cavidades.
Solução
Rosca com relação L/D de 22:1 e zona de mistura ajustada para resinas PS/ABS para canetas — variação de parede inferior a 0,05 mm em um molde de corpo com 8 cavidades.
Problema 2 — Paradas do ciclo
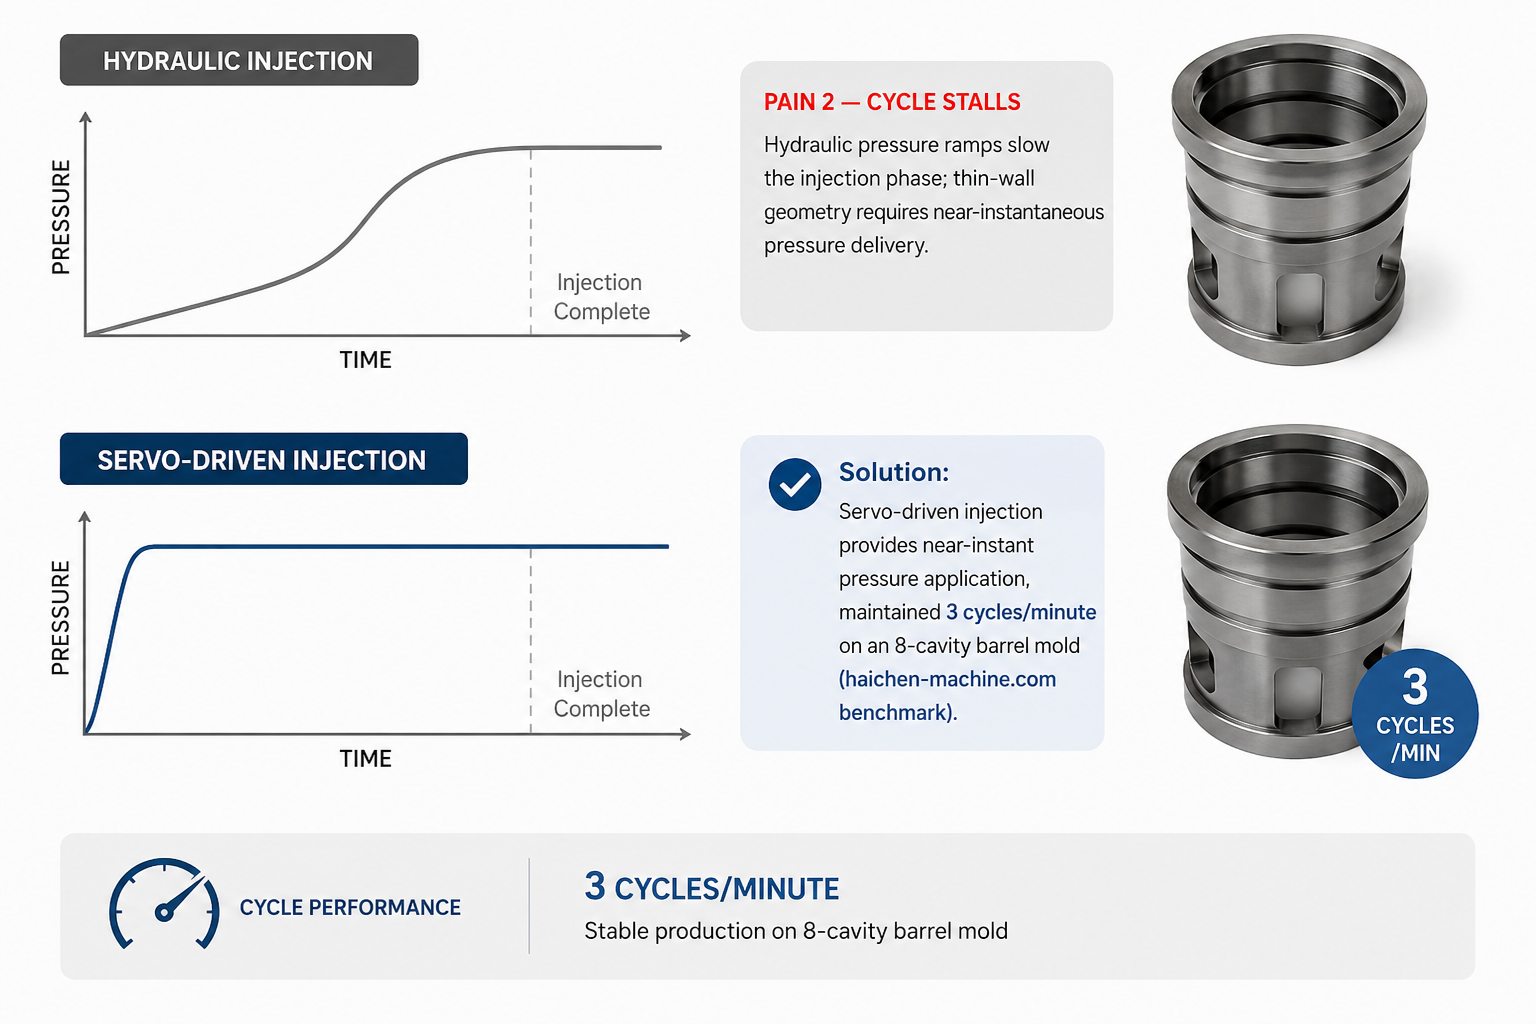
Sintoma
As rampas de pressão hidráulica tornam lenta a fase de injeção; a geometria de parede fina exige aplicação de pressão quase instantânea.
Solução
A injeção acionada por servo fornece aplicação de pressão quase instantânea, mantendo 3 ciclos/minuto em um molde de corpo com 8 cavidades (referência haichen-machine.com).
Problema 3 — Tempo de parada na troca de material
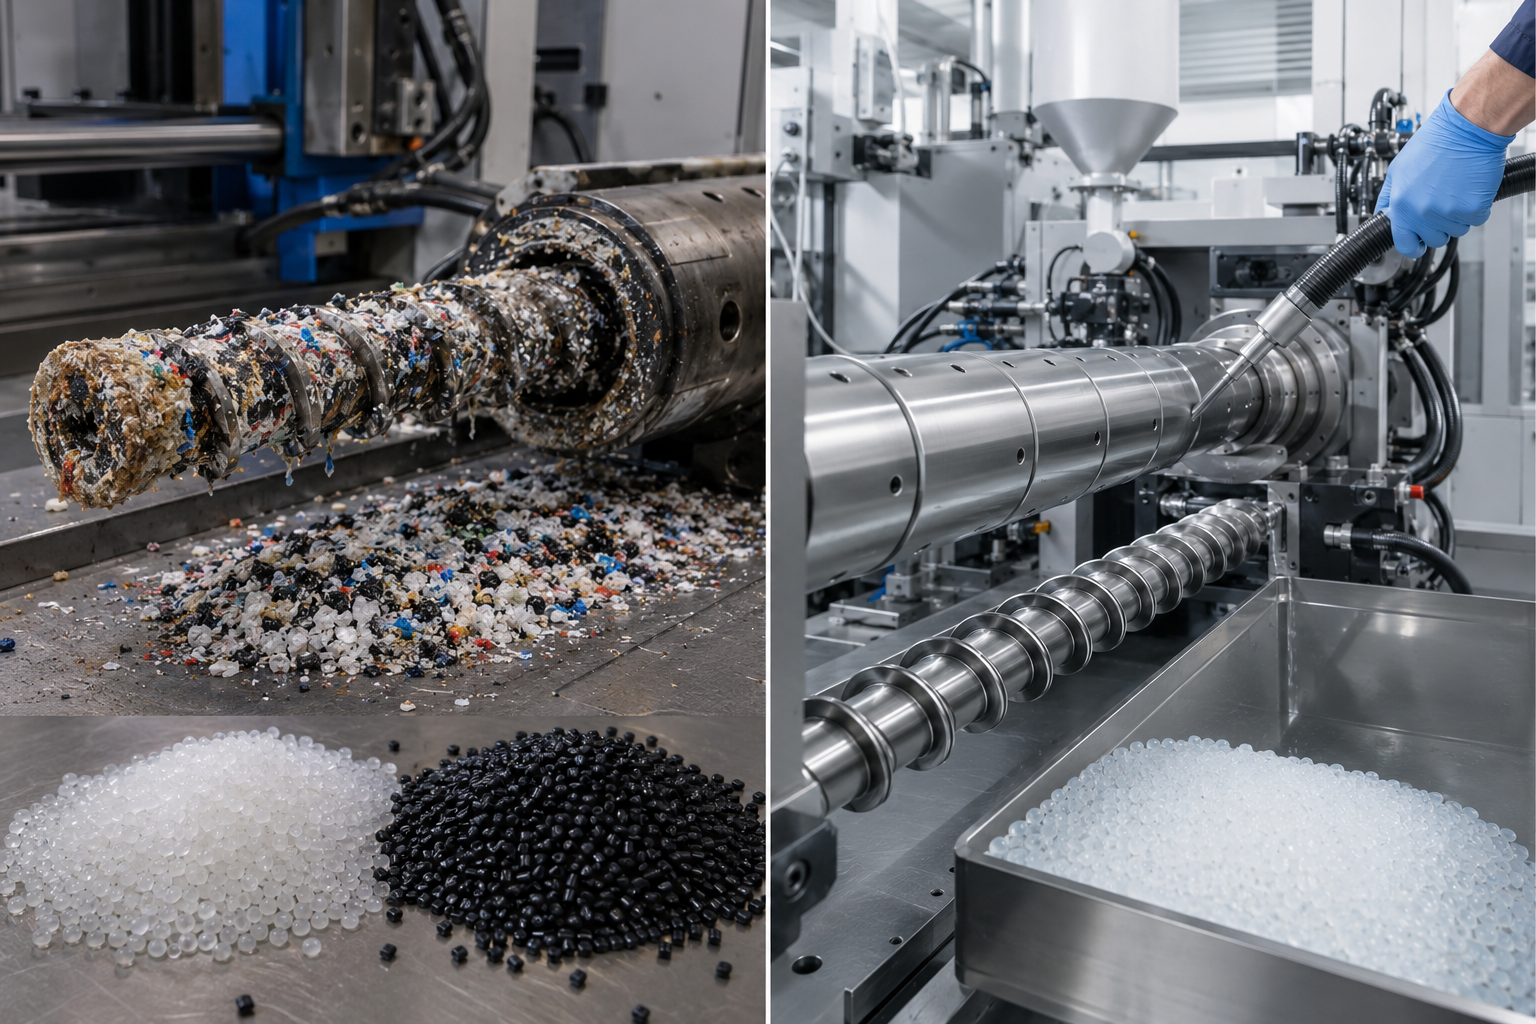
Sintoma
Roscas de mistura otimizadas para uma família de resinas contaminam o material durante a transição de PS para ABS ou PP.
Solução
Um cilindro nitretado + rotina de limpeza reduziu o tempo de purga de 90 minutos para menos de 25 minutos entre os graus de material das canetas.
A fabricação de canetas em escala global está atualmente em cerca de 26 bilhões de unidades por ano, sendo 14 bilhões produzidas na China (47% da produção global). Controlar cada segundo do ciclo e cada miligrama da espessura da parede faz a diferença entre lucro e prejuízo. Reduzir o tempo de ciclo em apenas 1 segundo em uma ferramenta de 8 cavidades gera 480 canetas adicionais por turno — o suficiente para amortizar a atualização para servo em poucos meses.
Calcule o ROI da sua produção“Testamos sete geometrias de rosca antes de padronizar uma rosca de mistura L/D 22:1 para PS e ABS destinados a canetas. Os corpos de caneta não enchem na entrada quando a temperatura do fundido varia apenas 8C entre as cavidades — essa variação responde pela perda de rendimento mais precoce do primeiro turno.”
Linha de IMMs para canetas Masstech — mapa de tonelagem de 140T a 800T
A tonelagem ideal para a fabricação de canetas depende de três entradas: número de cavidades, formato da peça da caneta e peso da injeção. A faixa da Masstech cobre 140T a 800T porque nenhuma tonelagem única atende com eficiência a todas as fábricas de canetas. Corpos menores e tampas de caneta funcionam bem em 140-180T; canetas espessas de novidade ou moldes de tampas com 32 cavidades exigem 240-400T; a fabricação completa de corpos de caneta, com corpos multicavidade e moldes de tampas integrados, ocupa a faixa de 400-800T.
Categoria:
Tonelagem
Peça típica de caneta
Peso da injeção (PS)
Faixa de cavidades
Produção anual ideal
Entrada
140–180T
Corpo de caneta, alojamento da ponta
120–250 g
4–8 cavidades
20–60 M de unidades
Intermediária
200–300T
Tampa de caneta, corpo de esferográfica, corpo de caneta marcadora
250–500 g
8–24 cavidades
60–150 M de unidades
Pesada
400–800T
Corpo de caneta multicavidade, caneta de novidade, combinação de tampa e corpo
500–1.200 g
24–48 cavidades
150–400 M de unidades
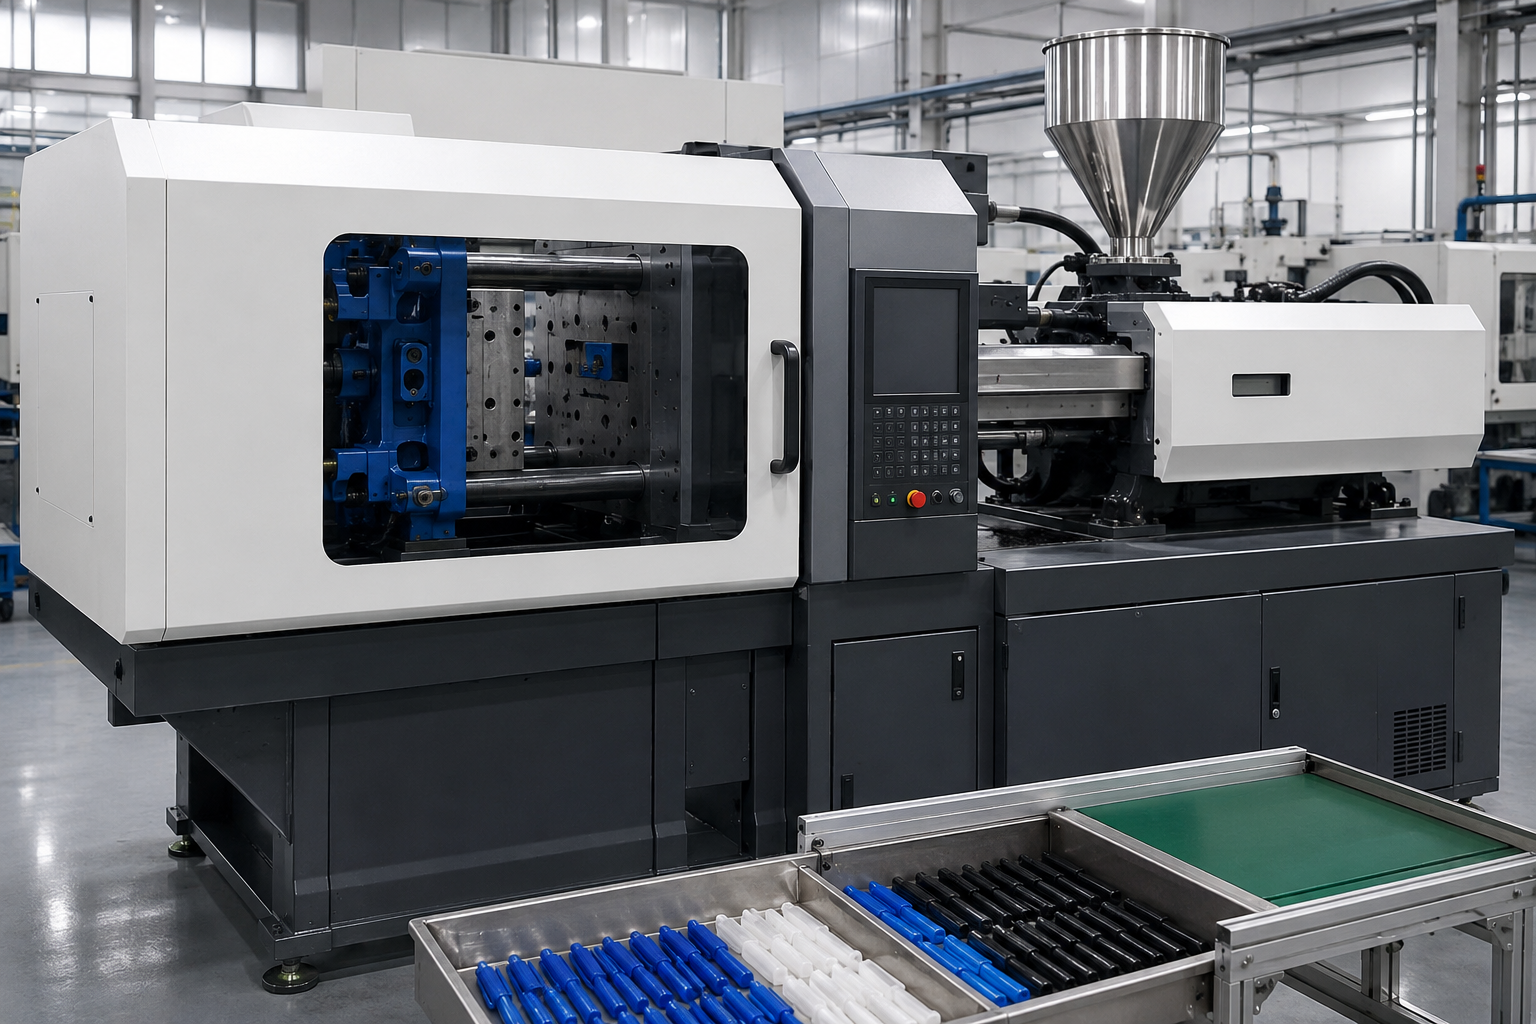
Masstech 160T (modelo robusto de entrada)
Força de fechamento: 1.600 kN
Diâmetro da rosca: opções de 40 / 45 / 50 mm
Relação L/D: 22:1 (zona de mistura ajustada para canetas)
Ideal para: fábricas de corpos e tampas de caneta com 8 cavidades
Economia de energia: 30–50% em comparação com a referência hidráulica
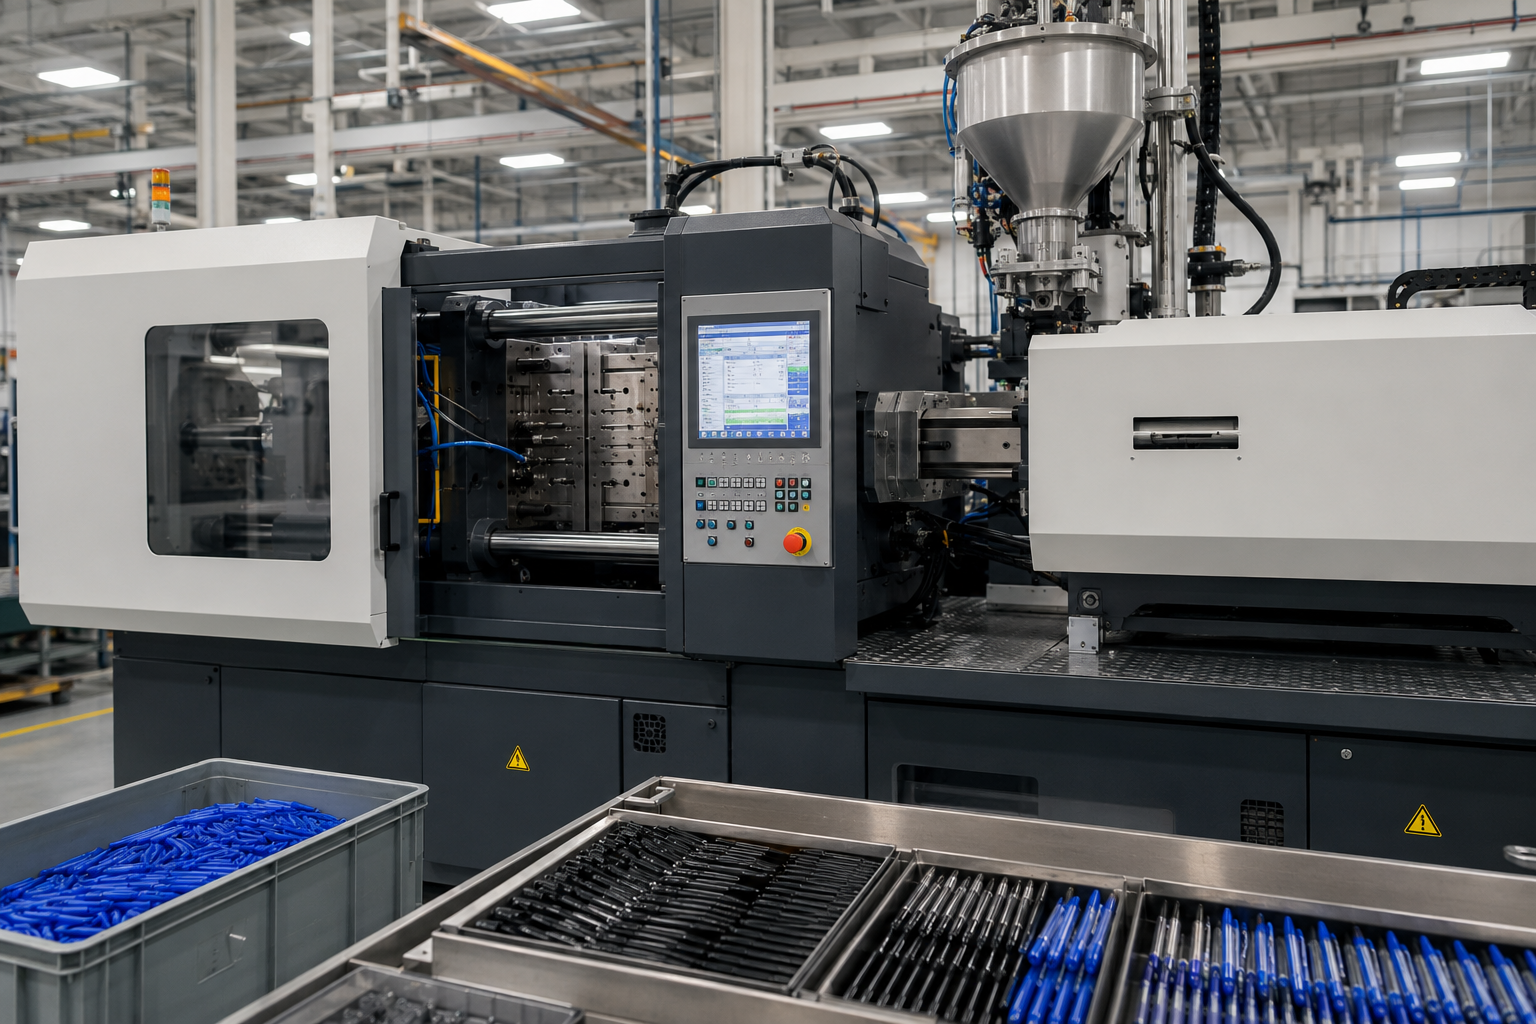
Masstech 240T / 280T (intermediária)
Peso da injeção (PS): até 470 g
Flexibilidade de cavidades: moldes de 16 a 32 cavidades
Recomendada para fabricantes de canetas esferográficas e de gel que produzem 80 M de unidades/ano
Padrão com servo de circuito fechado + PLC + armazenamento de 100 receitas
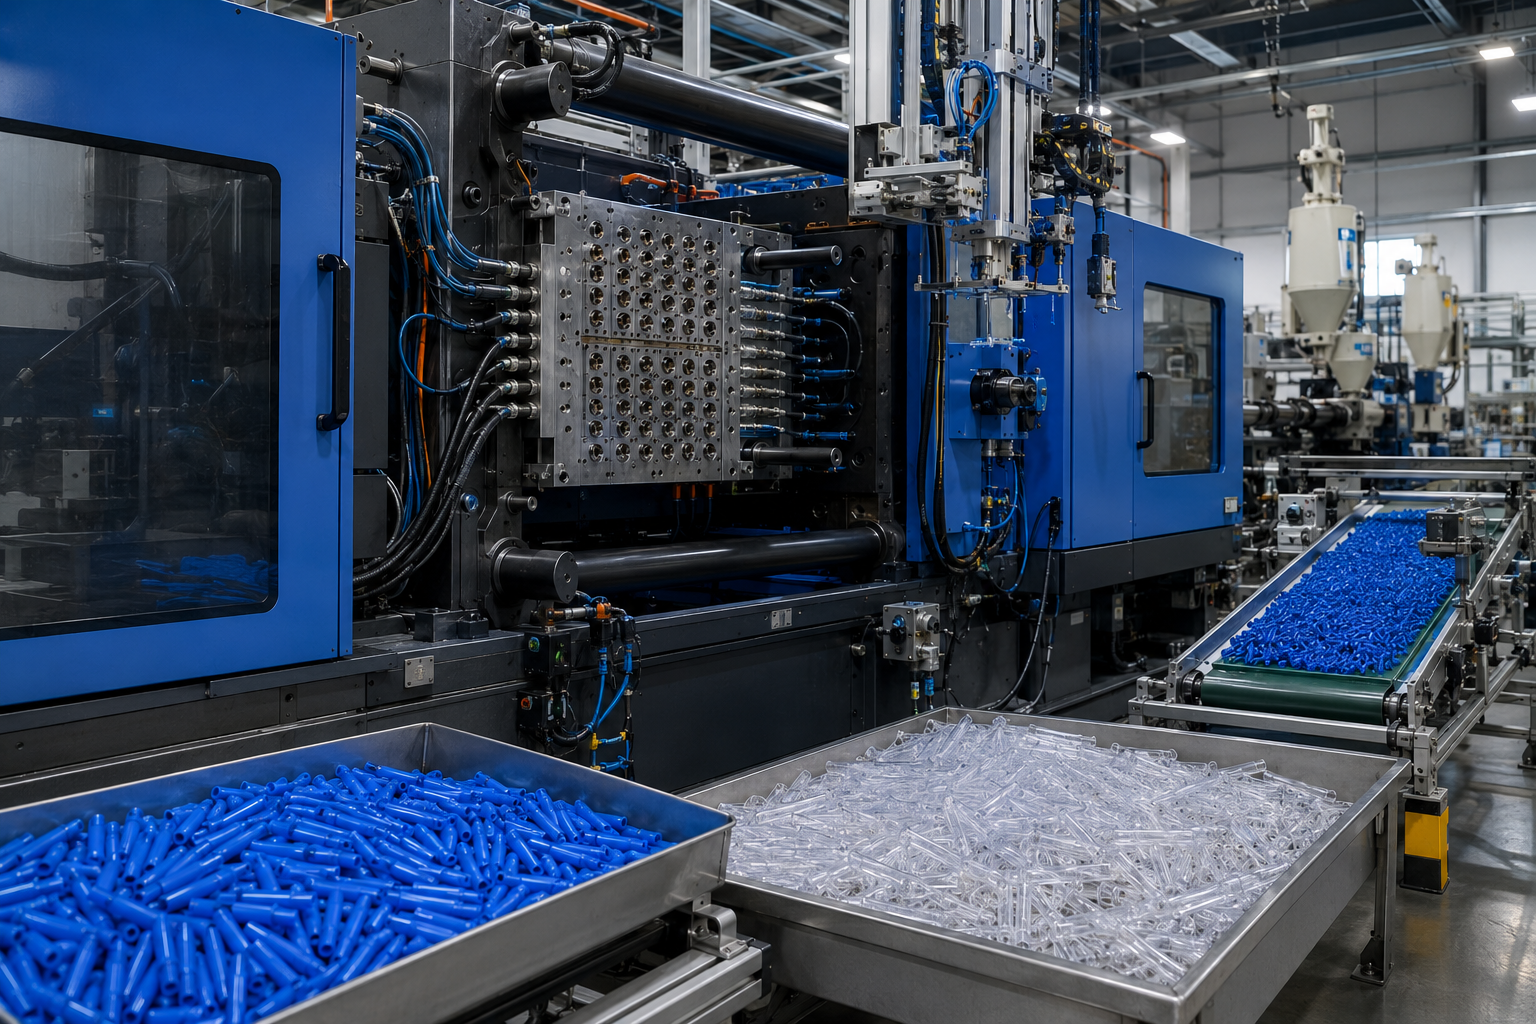
Masstech 400T+ (categoria pesada)
Capacidade multicavidade de 48 ferramentas para moldes combinados de tampa e corpo
Referência de ciclo: 168 peças/minuto em ferramenta de 48 cavidades
Configurada para operação 24/7 com recursos para manutenção preditiva
Alinhada a fábricas com produção anual superior a 150 M de unidades
Matriz de decisão cavidade por ciclo — associe a tonelagem à peça da caneta
A capacidade de produção é determinada mais pelo número de cavidades do que pela tonelagem. Uma máquina de 160T com 8 cavidades supera uma máquina de 240T com 4 cavidades em todos os turnos do ano. O que importa é associar o arranjo de cavidades à capacidade de fechamento — não gastar CAPEX em excesso nem subutilizar a capacidade do molde.
Esta matriz resume dados reais de tempo de ciclo obtidos em testes-piloto de fábricas de canetas — para o componente específico, o número recomendado de cavidades, o tempo de ciclo alcançado e a produção anual correspondente. Você não encontrará esta matriz entre as três primeiras páginas de resultados do Google para “pen injection molding machine.”
Peça da caneta
Tonelagem recomendada
Opções de cavidades
Tempo de ciclo
Peças / minuto
Produção anual @ 6k h
Corpo de caneta (PS, parede de 0,7 mm)
140–200T
4 / 8 / 16
18–22 s
22 (8-cav) – 44 (16-cav)
8 M – 16 M de unidades
Tampa de caneta (PP, encaixe por pressão)
140–200T
8 / 16 / 32
14–18 s
30 (8-cav) – 110 (32-cav)
11 M – 40 M de unidades
Alojamento da ponta da caneta (PC, precisão)
140–180T
8 / 16
16–20 s
28 (8-cav) – 56 (16-cav)
10 M – 20 M de unidades
Corpo de caneta esferográfica (ABS)
200–280T
8 / 16 / 24
20–26 s
20 (8-cav) – 60 (24-cav)
7 M – 22 M de unidades
Êmbolo interno da caneta (PP)
160–240T
16 / 32 / 48
12–16 s
70 (16-cav) – 168 (48-cav)
25 M – 60 M de unidades
Corpo de caneta marcadora (PE)
180–240T
8 / 16
22–28 s
20 (8-cav) – 40 (16-cav)
7 M – 14 M de unidades
Especificações e arquitetura servo
A IMM para canetas Masstech 160T é usada como especificação de referência para a categoria de entrada; as máquinas de maior tonelagem simplesmente ampliam a mesma arquitetura. A seguir está a ficha técnica completa que muitos responsáveis por compras solicitam em uma RFQ — incluindo os dados de L/D e contrapressão que os concorrentes normalmente omitem.
Especificação
Observações
Força de fechamento
1.600 kN (160T)
Estrutura de joelho com compressão vertical
Diâmetro da rosca (3 opções)
40 / 45 / 50 mm
Escolha pelo peso da injeção + espessura da parede da peça
Relação L/D
22:1
Padrão de embalagem industrial 18:1–24:1; 22:1 otimiza a plastificação de PS/ABS para resinas destinadas a canetas
Volume teórico de injeção
276 / 350 / 432 cm³
Conforme o tamanho da rosca
Volume de injeção (PS)
251 / 318 / 393 g
Peso real da injeção em L/D 22:1
Velocidade máxima de injeção
111 mm/s
Crítica para o envase de corpos de caneta de parede fina
Pressão de injeção
137–215 MPa
Ajustável conforme a resina e a espessura da parede
Faixa de contrapressão
5–15% da pressão de injeção
Ajustável para dispersão de cor e uniformidade do fundido
RPM máxima da rosca
210 r/min
RPM mais alta com contrapressão menor para ciclo rápido
Curso do joelho
490 mm
Flexibilidade de abertura do molde
Distância entre colunas
465 × 418 mm
Envelope da base do molde
Altura máxima do molde
520 × 470 mm
Suporta moldes empilhados até o limite
Curso de extração
150 mm
Adequado para extração de corpos de caneta de 50–80 mm
Força do extrator para frente / para trás
45 / 30 kN
Extração da tampa de caneta sem marcas cosméticas
Potência do motor (servo)
18,5 kW
Consumo somente do servo durante o ciclo de injeção
Potência das resistências de aquecimento
9,95 kW
4 zonas de temperatura + bico
Capacidade do tanque de óleo
230 L
Configuração de servobomba
Dimensões (C×L×A)
5,5 × 1,5 × 1,9 m
Área ocupada dimensionada para uma linha típica de fábrica de canetas
Peso da máquina
5,6 t
Classificação da fundação conforme o piso da fábrica
Plásticos para canetas — guia de seleção de materiais
O projeto da peça da caneta determina a escolha da resina, que por sua vez influencia o projeto da rosca e o perfil de aquecimento. A tabela abaixo resume as principais diferenças entre os cinco plásticos usados atualmente na maior parte da fabricação global de canetas.
Material
MFR típico
Peças de caneta
Contração
Vantagens
Desvantagens
PP (polipropileno)
10–25 g/10min
Corpos de caneta, tubos de tinta, tampas de caneta
1,5–2,5%
Baixo custo, boa resistência química, baixa deformação
Menor transparência e rigidez que o PS
PS (poliestireno)
10–35 g/10min
Corpos de caneta transparentes, alojamentos translúcidos
0,4–0,7%
Alta transparência, estabilidade dimensional, fácil de moldar
Frágil, menor resistência ao impacto
ABS
15–40 g/10min
Corpos de caneta esferográfica, exteriores de canetas premium
0,4–0,7%
Resistente, permite pintura, bom acabamento superficial
Custo mais alto, requer secagem antes da moldagem
PC (policarbonato)
3–25 g/10min
Alojamentos de ponta de caneta de alto padrão, mecanismos de tampa de precisão
0,5–0,8%
Ultrapreciso, resistente ao impacto, transparente
Preço premium, requer alta temperatura do fundido
PP/PS reciclado
Variável
Canetas de linha ecológica, canetas promocionais
1,0–2,5%
Redução de 30–50% no custo do material, comercializável com foco em ESG
A variabilidade do MFR exige controle mais rigoroso da contrapressão
Guia rápido de configuração de material e máquina
Para linhas de polipropileno despolimerizado: rosca L/D 22:1 padrão, contrapressão baixa (5-8%), RPM mais alta (até 4.000 rpm)
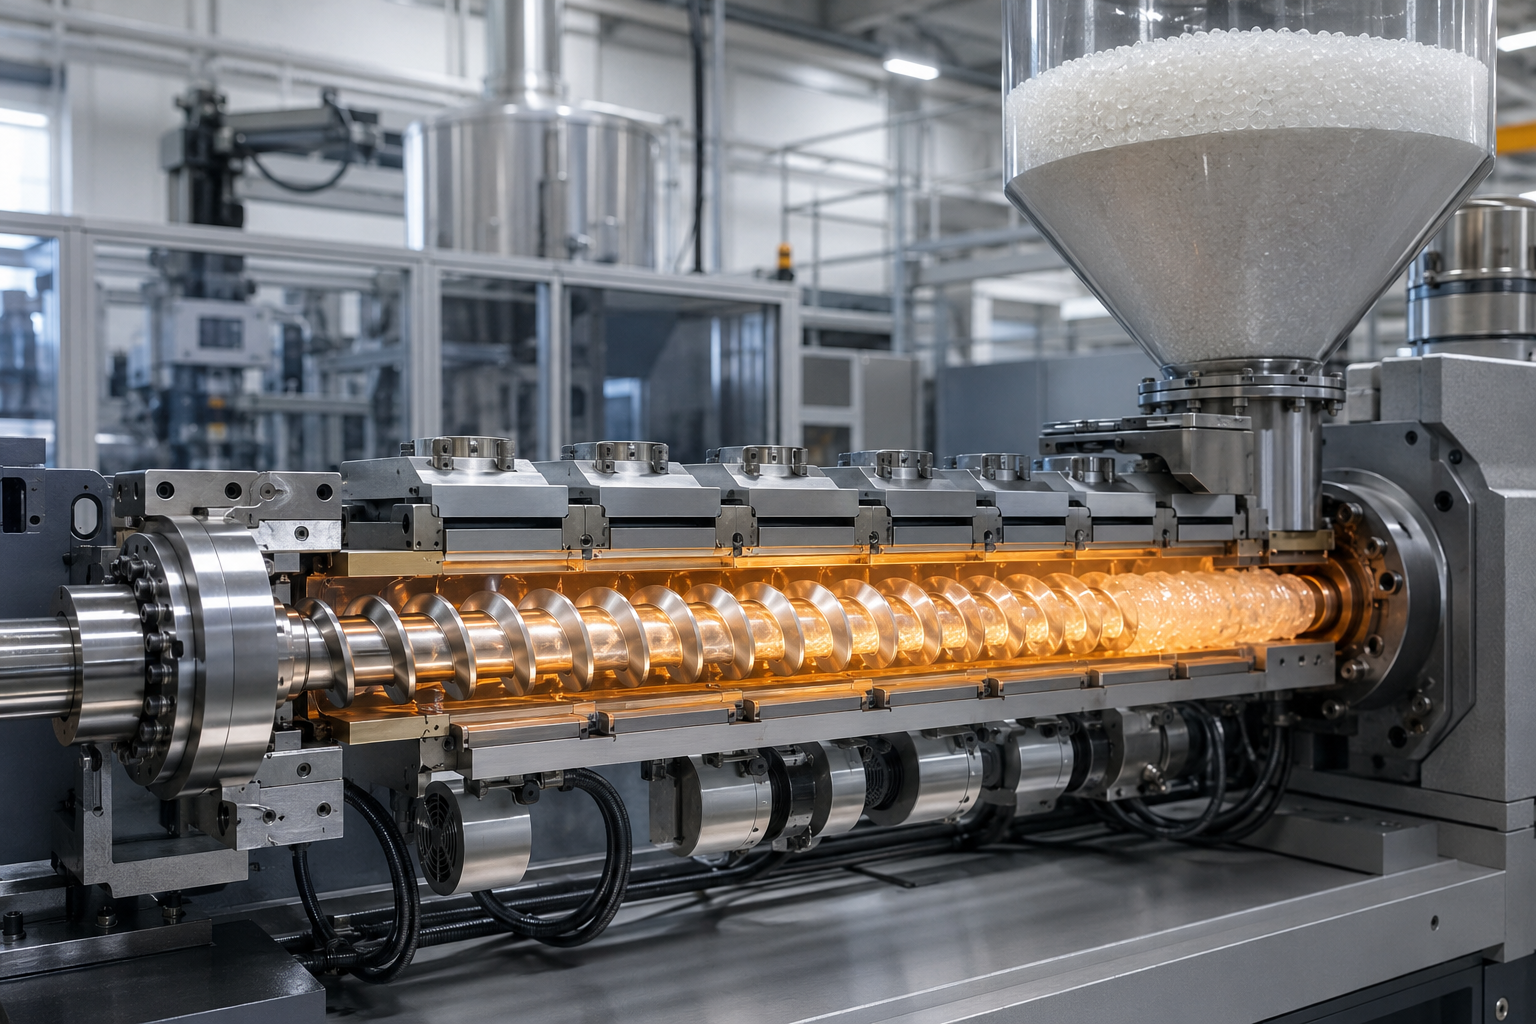
As linhas que processam PS usam uma rosca de mistura L/D 22:1 na faixa intermediária de contrapressão (8-12%), com temperatura do fundido entre 240-260C
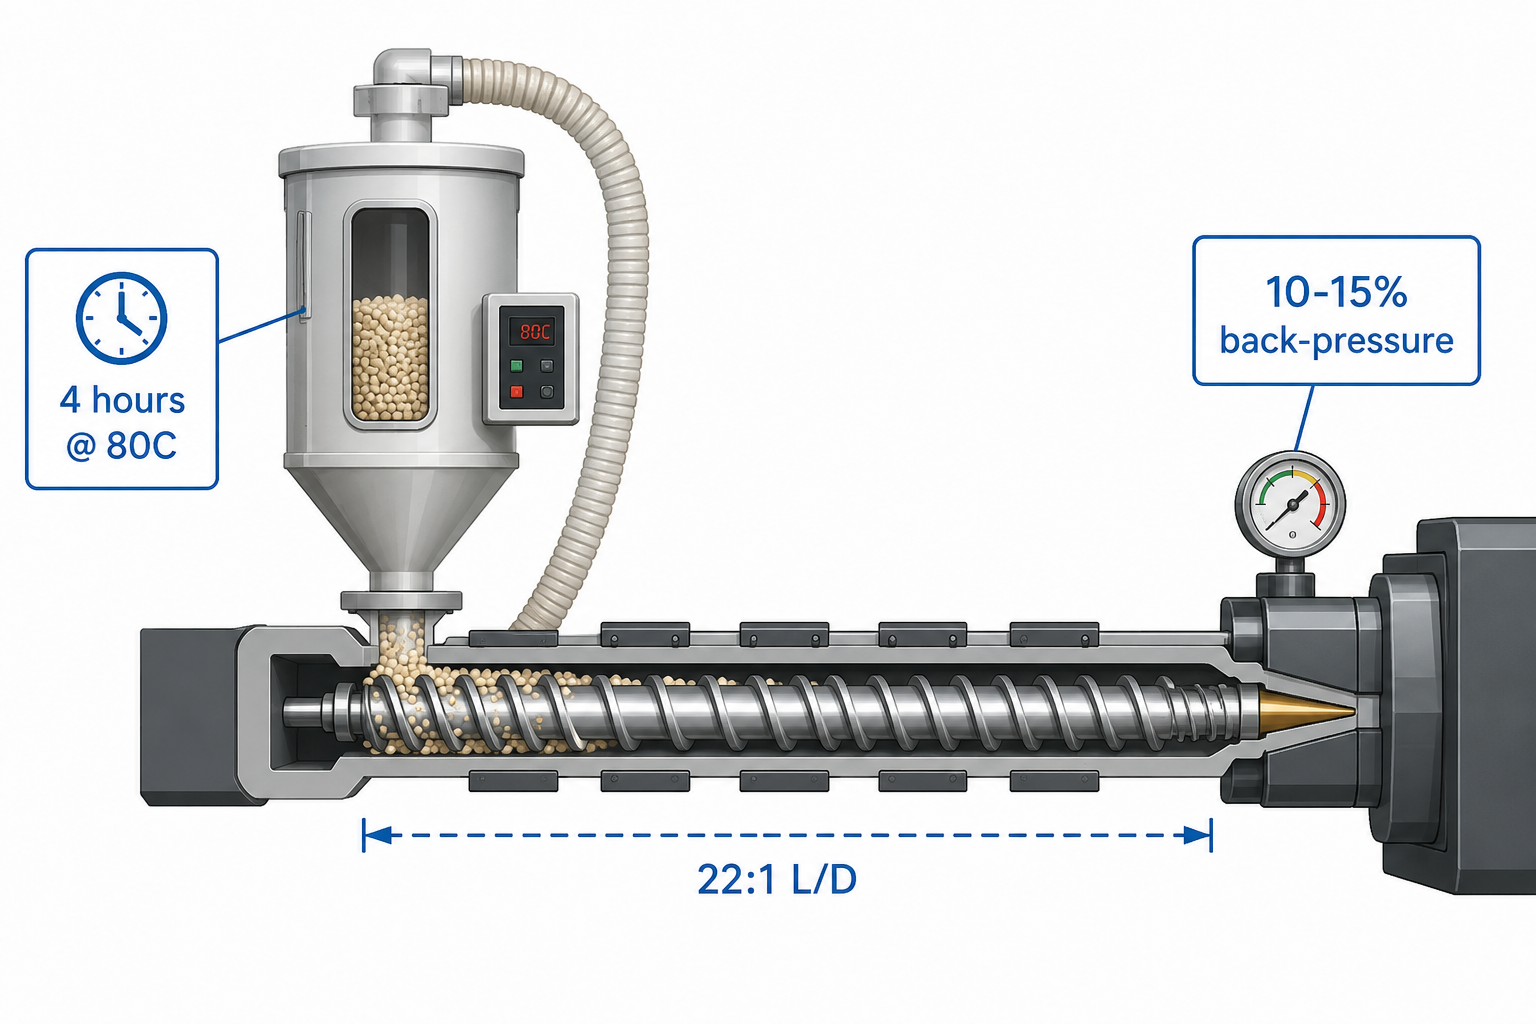
Alimentar ABS no fluxo de material pode exigir um funil de secagem (4 horas @ 80C), L/D 22:1 e contrapressão de 10-15%
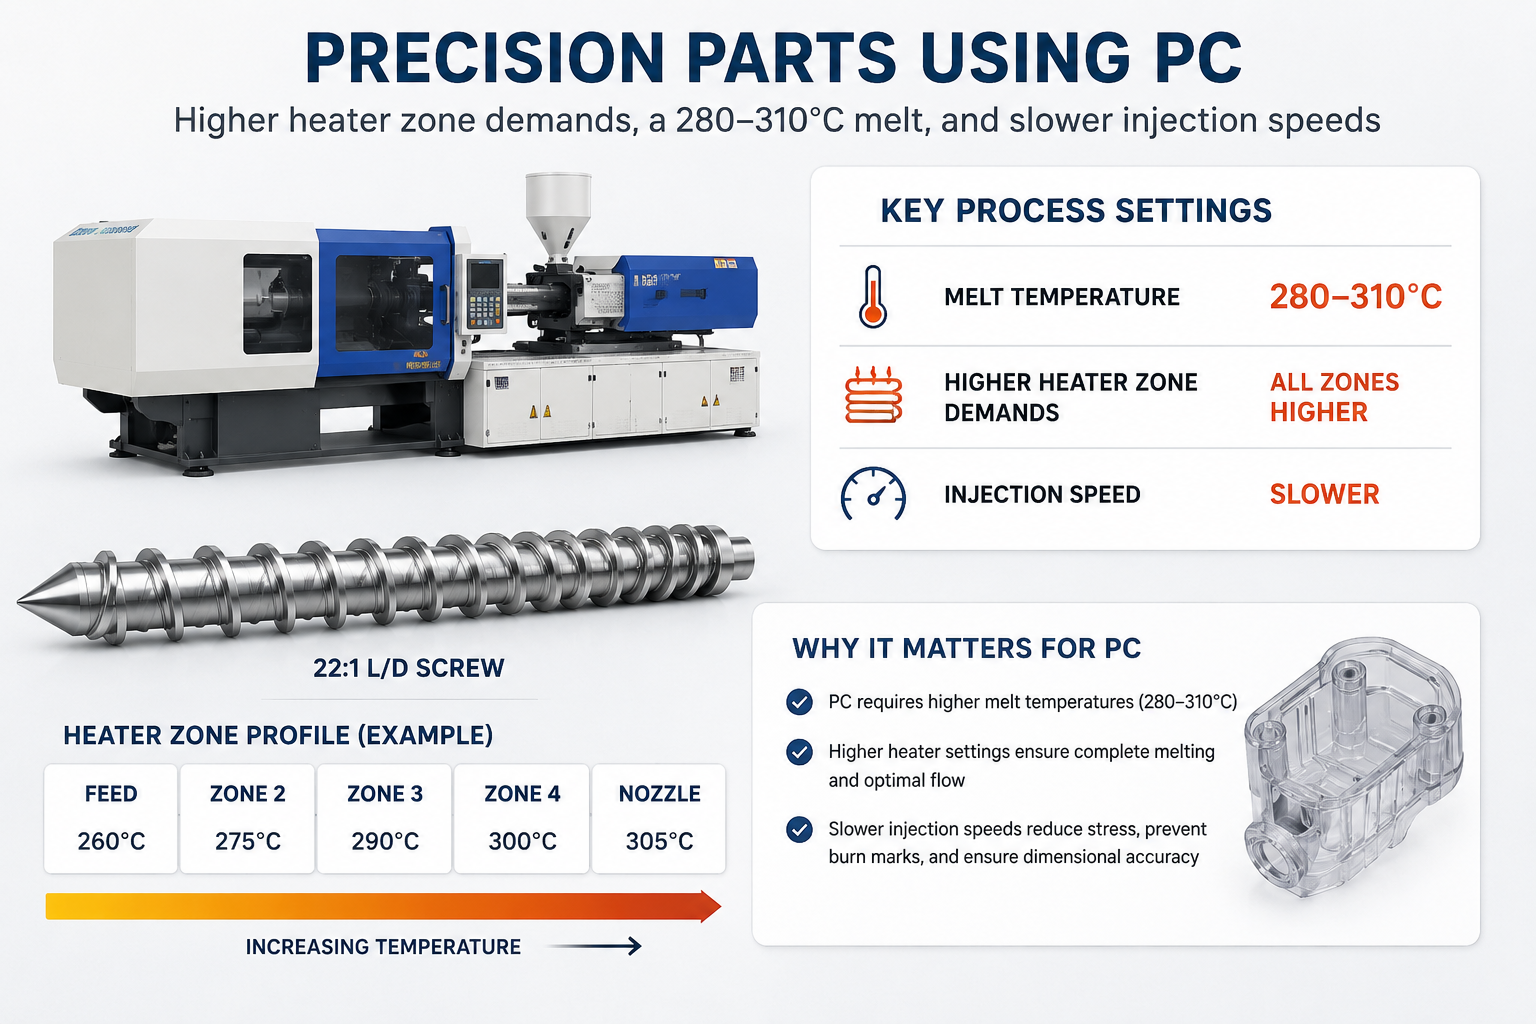
Para peças de precisão que usam PC, espere maior demanda das zonas de aquecimento, fundido a 280-310C e velocidades de injeção mais baixas
As linhas de resina reciclada precisam de rosca + cilindro altamente resistentes ao desgaste (superfície nitretada) para controlar a variabilidade do MFR
Partindo de condições equivalentes, a matéria-prima representa 60–70% das despesas operacionais de uma fábrica de canetas, portanto sua escolha atual — uma função das máquinas adquiridas — afeta seu ROI daqui a 2 ou 3 anos mais do que a tonelagem jamais afetará.
Discuta a compatibilidade dos materiaisIMM servo versus hidráulica versus totalmente elétrica — comparação para produção de canetas
Até agora, apenas três arquiteturas de acionamento se disseminaram no mercado de canetas: hidráulica tradicional, servo-hidráulica e totalmente elétrica. Cada uma possui sua própria lógica econômica — e suas próprias vantagens específicas. A servo-hidráulica (construção padrão da Masstech) é a melhor opção para a maioria das fábricas de canetas na faixa de mil ou dois mil unidades. Mas não para todas. CAPEX inicial, custo da energia e volumes anuais são os fatores de decisão.
Dimensão
Hidráulica
Construção padrão
Servo-hidráulica (Masstech)
Totalmente elétrica
CAPEX (equivalente a 160T)
Mais baixo
+15–25% vs. hidráulica
+45–70% vs. hidráulica
Consumo de energia (vs. hidráulica)
1,0× (referência)
0,5–0,7× (economia de 30–50%)
0,3–0,5× (economia de 50–70%)
Precisão do ciclo
±2,0%
±0,8%
±0,3%
Adequada para sala limpa
Não
Possível
Sim (sem óleo hidráulico)
Manutenção
Trocas frequentes de óleo
Reduzida (o servo funciona somente sob demanda)
Mínima
Volume ideal de canetas
≤50 M de unidades/ano
50–300 M de unidades/ano
≥150 M de unidades/ano, canetas médicas/de precisão
Período de retorno
n/a (referência)
12–24 meses em volumes típicos
30–60 meses
Fatores de preço e custo total de propriedade
Nenhum dos três principais concorrentes de IMM para canetas com USD publicado em nosso site entre 2000-2024 aparece ranqueado para o termo pen IMM. Nós não publicamos, porque as cotações reais serão ajustadas às variáveis de configuração, que eu não capturaria com precisão usando um único número. O que publicamos — e o que 99% dos departamentos de compras precisam para orçar — é a matemática macro de preços e TCO por trás de uma decisão de compra imaginada para 5 anos.
Fatores de preço do CAPEX (determinam a cotação inicial)
Categoria de tonelagem
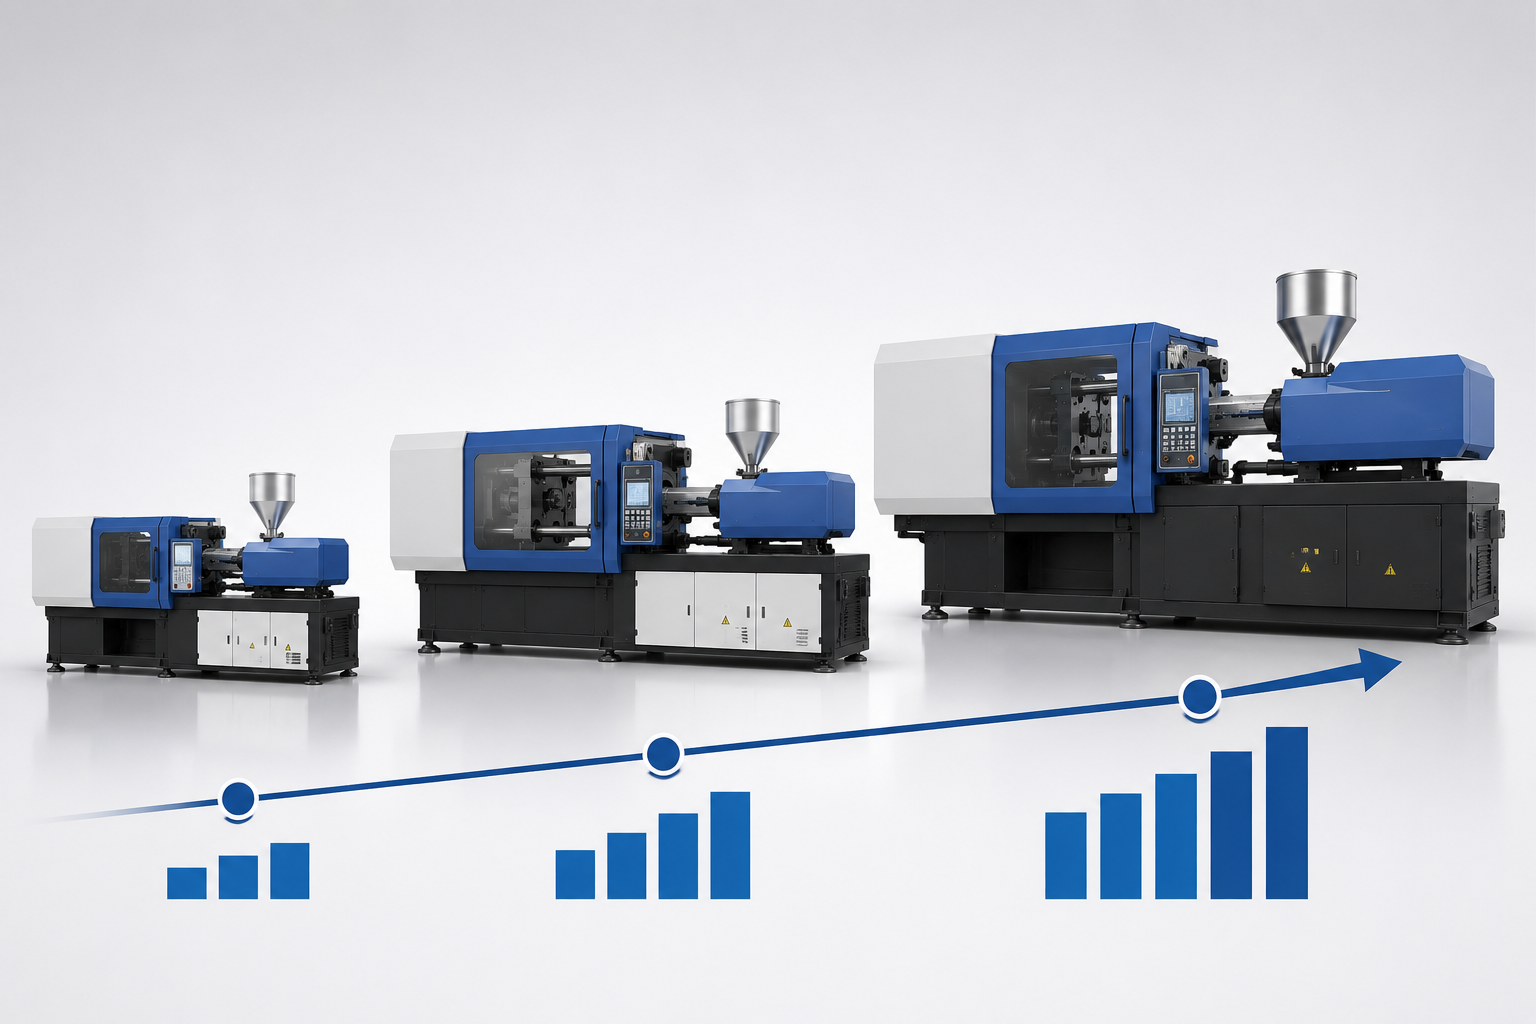
140-180T (entrada), 200-300T (intermediária), 400T+ (pesada) — o CAPEX cresce linearmente com a força de fechamento
Seleção da tecnologia de acionamento
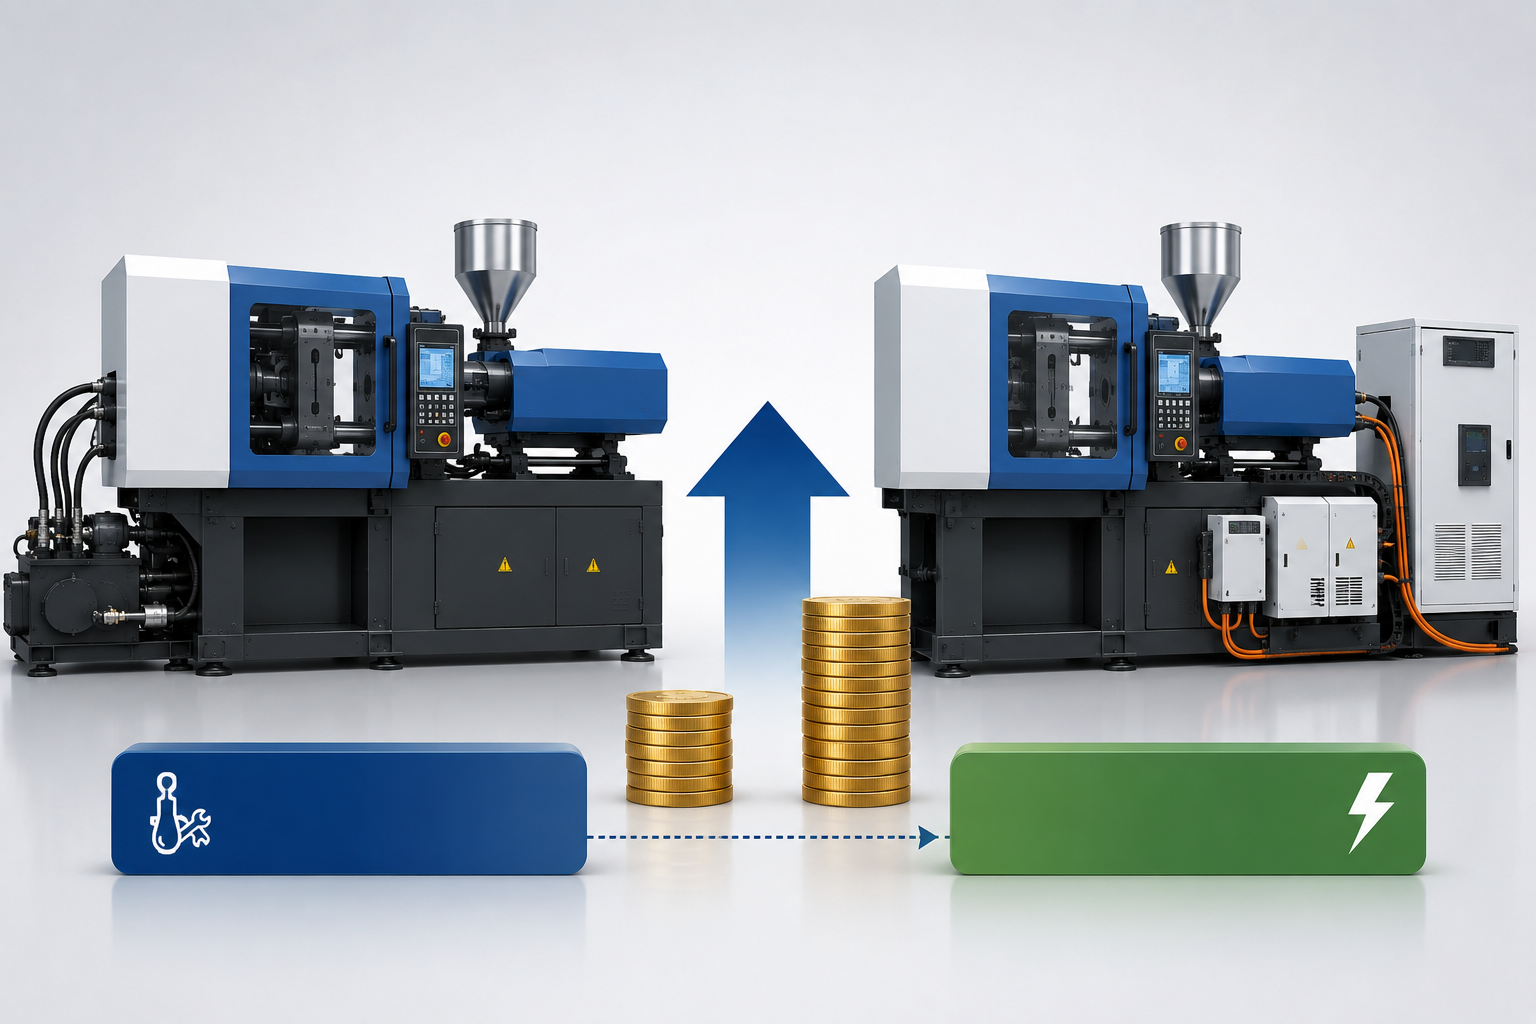
referência servo-hidráulica; a conversão para totalmente elétrica acrescenta 30-50% à referência
Compatibilidade do molde com cavidades
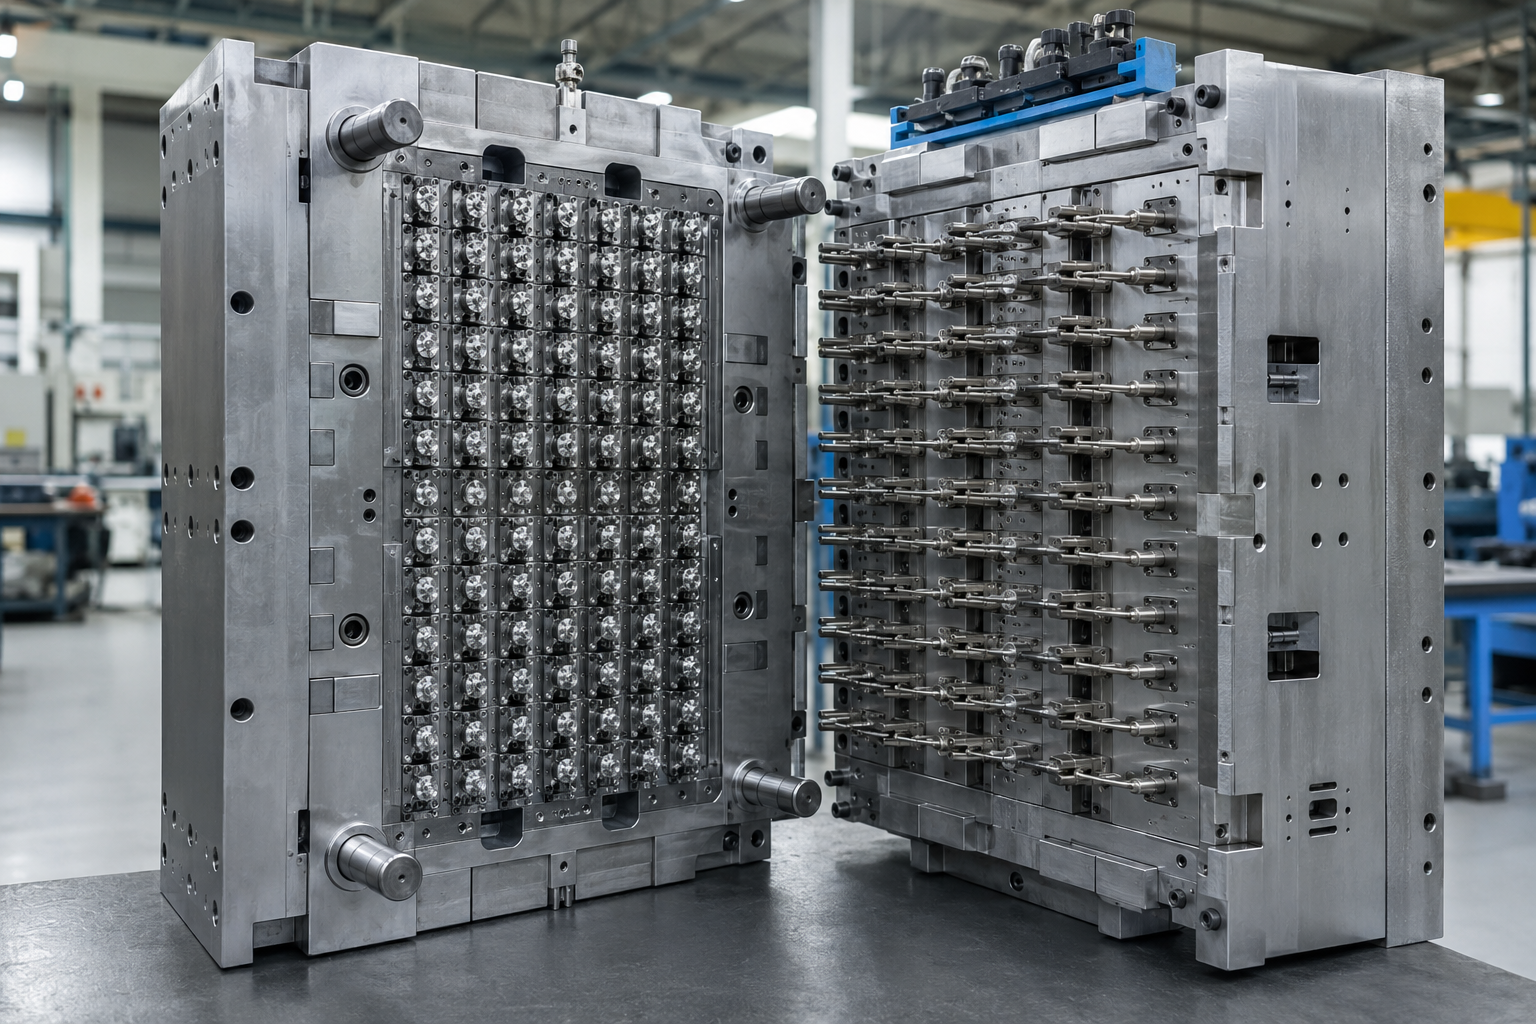
A configuração com 32+ cavidades adiciona sistemas de extração maiores e envelopes de base de molde maiores
PLC + armazenamento de receitas incluídos
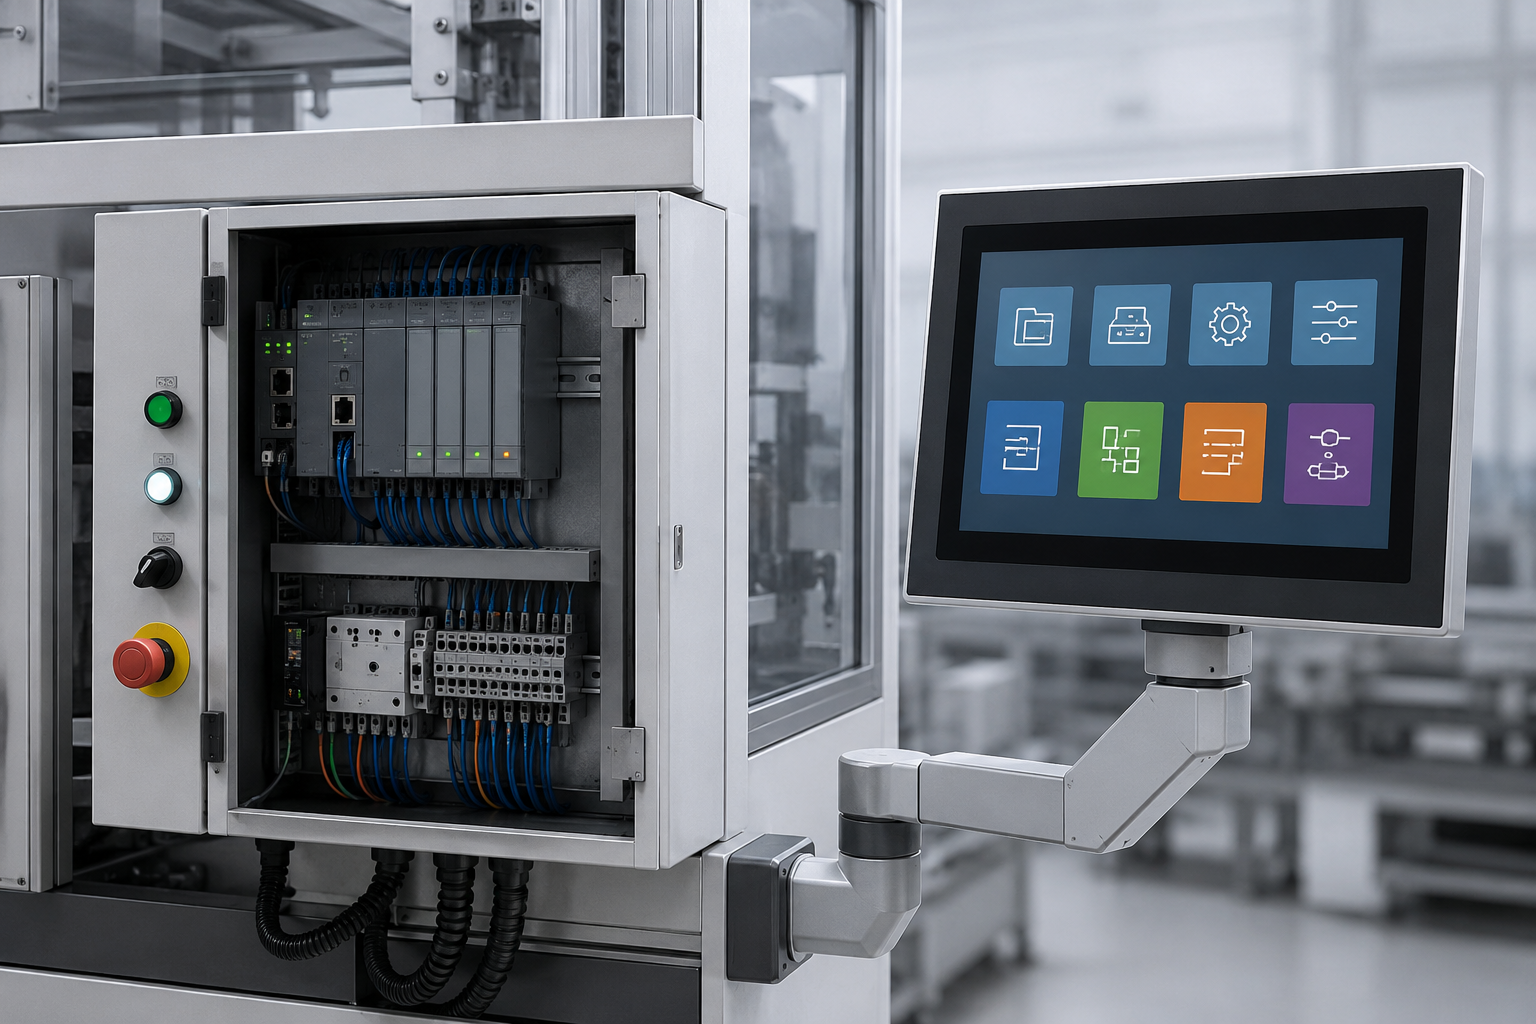
Interface homem-máquina multilíngue opcional, com linha de preço adicional
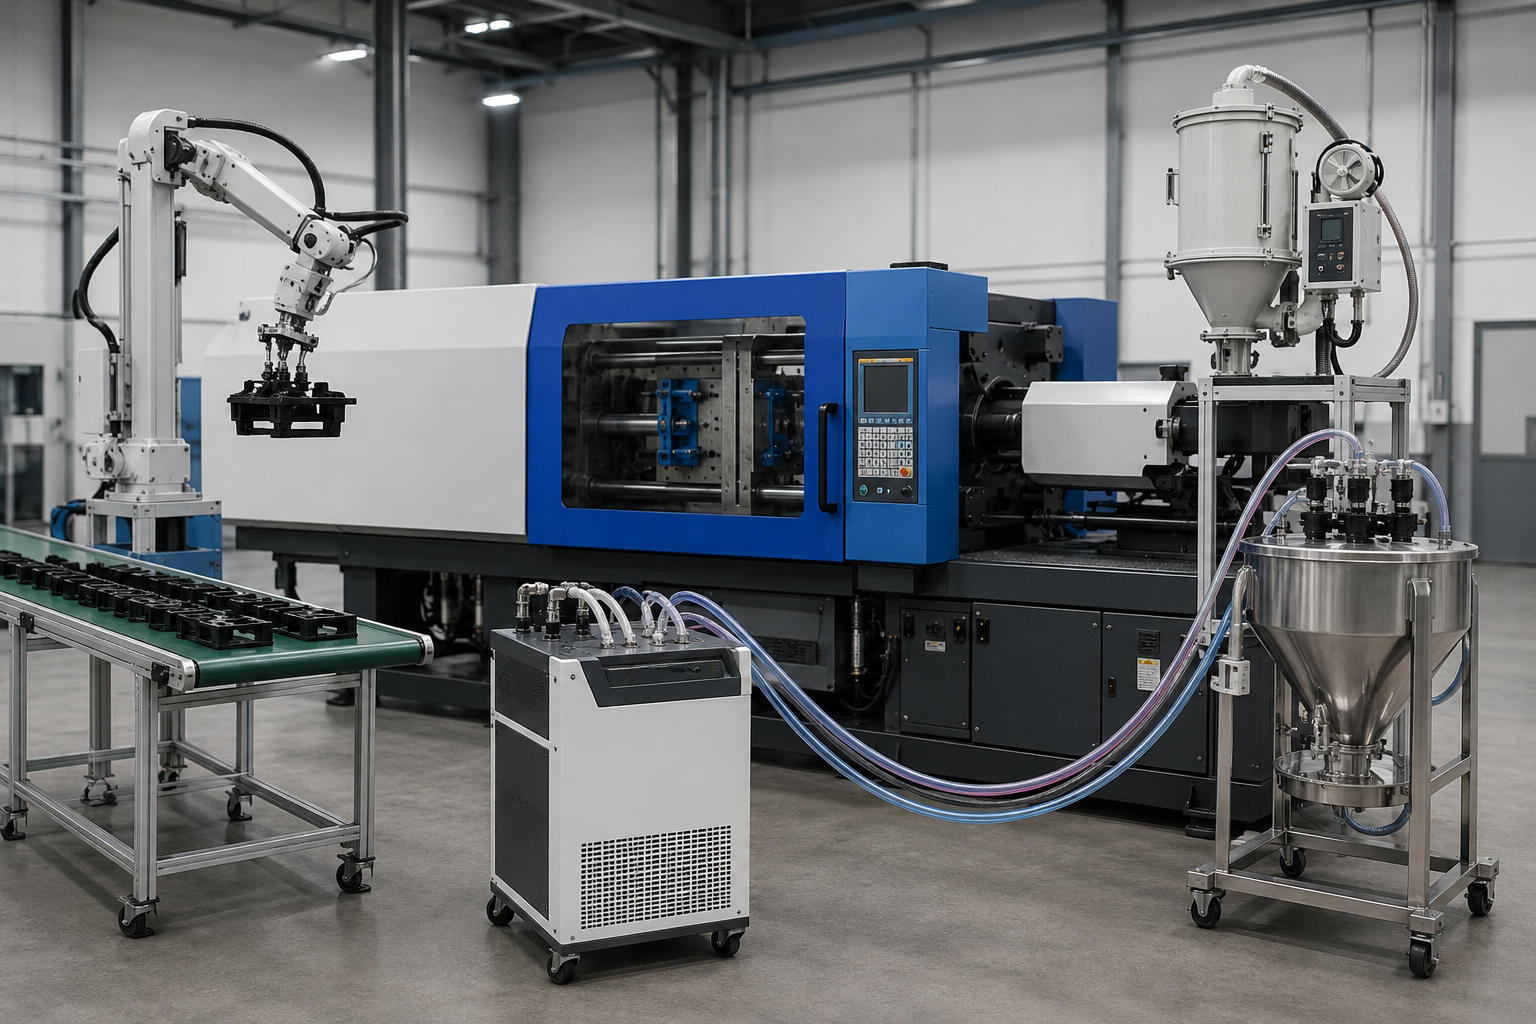
Equipamentos auxiliares
(funis de secagem, unidades de mistura de cores, robô selecionador de peças) cada um acrescenta uma linha de preço incremental sobre a referência
TIER PRATEADO — estrutura de TCO
Custo total de propriedade
(horizonte de 5 anos, configuração servo 160T)
Dados do setor (Plastics Technology, ENGEL, 2024-2025) apontam para a seguinte divisão de TCO de uma IMM servo de 160T típica para canetas, capaz de operar 6.000 horas/ano. Os valores específicos variam conforme os preços de eletricidade do local, a duração e os padrões dos turnos e as escolhas de materiais — entre em contato para obter uma cotação para sua aplicação.
O consumo de energia dos modelos servo fica entre 30-50% da referência hidráulica, pois o motor servo consome energia somente durante o processo de injeção
As horas de parada diminuem 25-40% ao longo de 5 anos devido à menor frequência de trocas do óleo hidráulico
Peças de reposição: a Masstech mantém em estoque componentes críticos para IMM de canetas e se compromete com entrega internacional em 5 dias
O tempo do operador diminui de acordo com o quanto o PLC + armazenamento de receitas reduz o tempo de troca entre diferentes canetas em comparação com controles antigos
O tempo típico até o ROI com volumes de canetas acima da média do setor (60 M de unidades / ano) é de 12-24 meses
Resultados dos clientes — resultados de produção de fábricas de canetas
Identificamos três padrões comuns de implantação nas implantações de IMM para canetas da Masstech que atendem ao Sudeste Asiático, à África e à América Latina, conforme os resultados de comissionamento de 2024-2025 de fábricas de canetas que excedem 60M de unidades e chegam a mais de 200 M de unidades/ano.
Caso A
Fábrica de canetas intermediária, Sudeste Asiático
2 IMMs Masstech 240T testadas e aprovadas com moldes OEM de 16+ tampas de caneta e moldes de 8+ corpos de caneta. Objetivo de produção: 90 M de unidades/ano; as canetas incluem modelos de gel, esferográficas etc…
Tempo de ciclo em 16+ tampas de caneta: 16 s; em 8+ corpos de caneta: 19 s
Redução de energia em comparação com a linha hidráulica anterior: 38%
Retorno informado (prêmio servo): 16 meses
Caso B
Especialista em canetas promocionais, África
1 Masstech 160T com molde personalizado para 8+ corpos de caneta e ferramental OEM integrado para marca; operação com resinas mistas (corpos de PP, corpos de ABS).
Produção diária: 100 K canetas em um único turno
Tempo mínimo de troca entre resinas: 22 min (a máquina antiga levava 90 min)
Troca de molde: 35 minutos por recuperação da receita no PLC
Caso C
Exportador de alto volume, América Latina
4 IMMs Masstech 400T com blocos de molde de alto desempenho para 32+ peças; objetivo de produção: 3 turnos, 220+ M de unidades
Peças/minuto em ferramenta de haste de impulso com 32 cavidades: 168
Meta de produção de 2024 superada em 9%: 240 M de unidades.
Tempo de resposta às chamadas de serviço em garantia: 18 horas (média).
Guia rápido de nomenclatura entre fornecedores — equivalentes de modelos de IMM para canetas
Os códigos de modelo de IMM para canetas são exclusivos de cada fabricante — HCK (Haichen), GT3-LS (Lanson), MA (Mass Filling) ou, às vezes, a Masstech possui sua própria série codificada por tonelagem. Para um comprador chinês que compara cotações de meia dúzia de fornecedores chineses, pode levar várias horas para descobrir quais modelos são iguais. Compilamos esta referência entre fornecedores porque nenhum publica uma. As convenções de nomenclatura dos modelos diferem entre os fornecedores; por isso, é sempre melhor conferir as especificações com o fornecedor antes da compra.
Categoria de tonelagem
Haichen
Lanson (série GT3)
Mass Filling
Referência padrão
Masstech
110–160T (entrada)
HCK 110 / 150 / 160
(abaixo da faixa GT3)
MA-110 / MA-150
Masstech 140T / 160T
170–230T (intermediária)
HCK 200 / 210 / 230
GT3-LS170W / 200W / 230W
MA-180 / MA-210
Masstech 180T / 200T / 240T
240–310T (intermediária-pesada)
HCK 230 / 310
GT3-LS280W
MA-260 / MA-300
Masstech 280T / 300T
400T+ (pesada)
(não específica para canetas)
(além da faixa GT3)
(não específica para canetas)
Masstech 400T / 500T / 800T
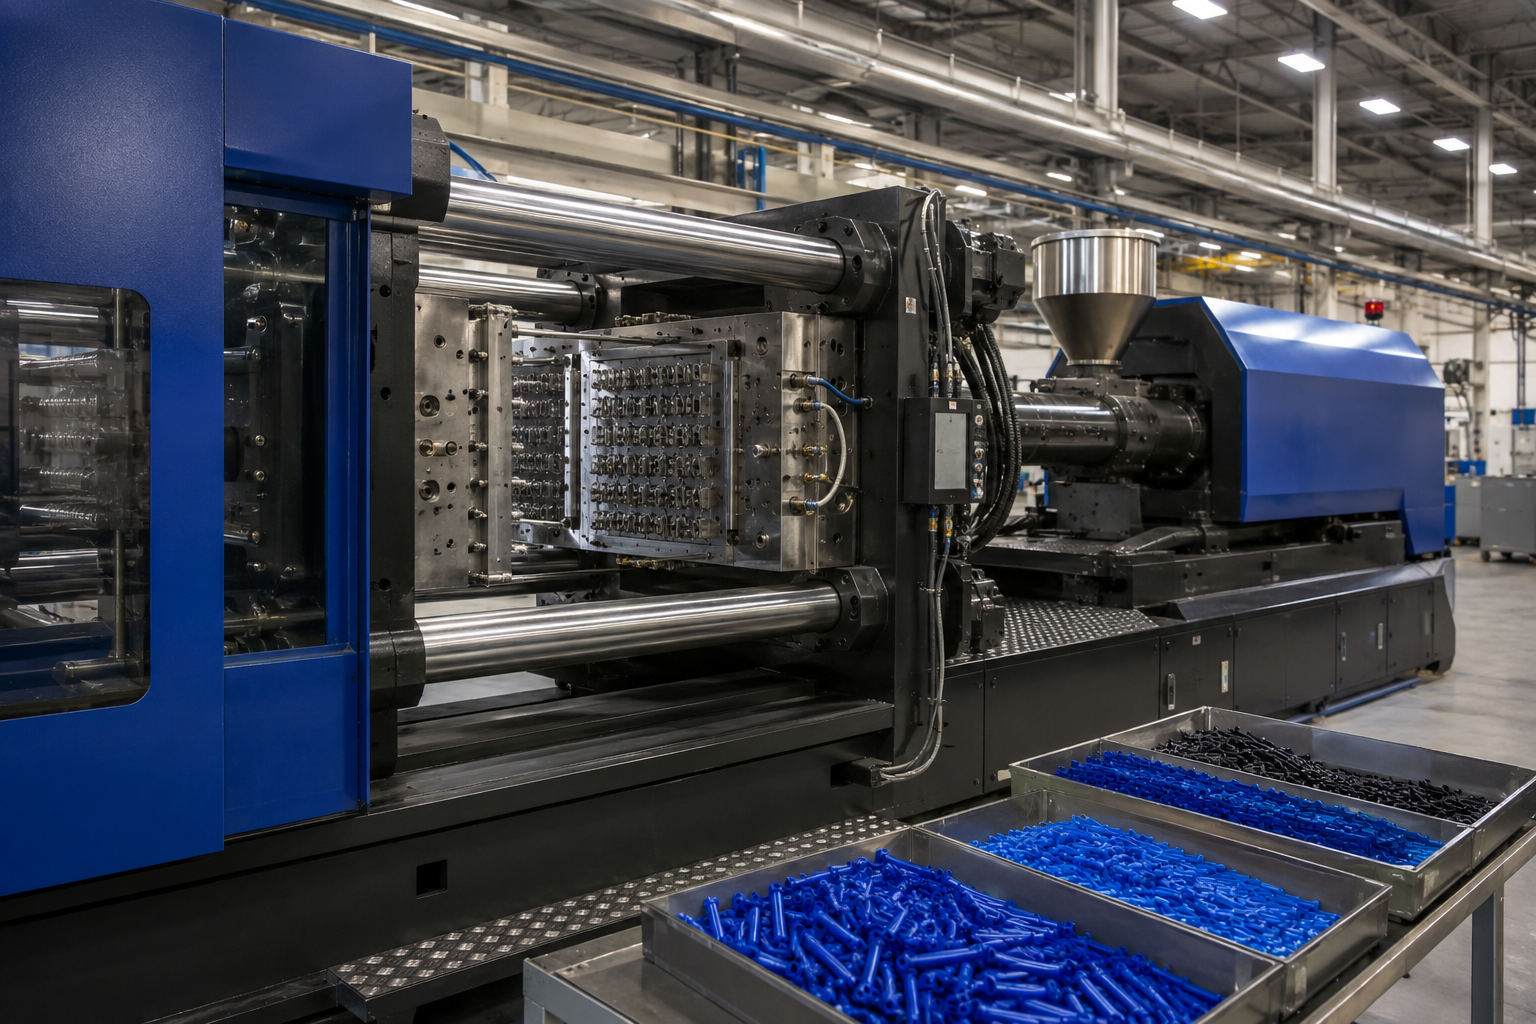
Vantagem estratégica de tonelagem
A economia de tonelagem mais evidente da Masstech para fábricas de canetas está na faixa de 400T+ — nem a Haichen nem a Lanson possuem listagens de ferramental específico para canetas acima de 310T, e a Mass Filling fica abaixo de 300T. Se as fábricas de canetas crescerem para mais de 200 M de unidades por ano, 400-800T é a faixa em que linhas multicavidade de 48 cavidades começam a ser economicamente viáveis.
Certificações e conformidade
As compras de IMM para canetas, tanto no nível do fabricante quanto da máquina, têm dois “portões de conformidade”: segurança da máquina (marca CE e EN 201) e qualidade do fabricante (ISO 9001:2015). Apenas obter um certificado não é suficiente — as equipes de compras devem validar o escopo consultando o banco de dados do organismo certificador. A Masstech fornece o escopo abaixo como validação externa.
Marcação CE
Diretiva de Máquinas 2006/42/EC — conformidade integral de segurança da máquina
EN 201
Máquinas para plásticos — norma de segurança para máquinas de moldagem por injeção
EN 60204-1
Equipamento elétrico de máquinas — segurança geral
ISO 9001:2015
Gestão da qualidade — abrangendo projeto, fabricação e serviço pós-venda de IMM para canetas
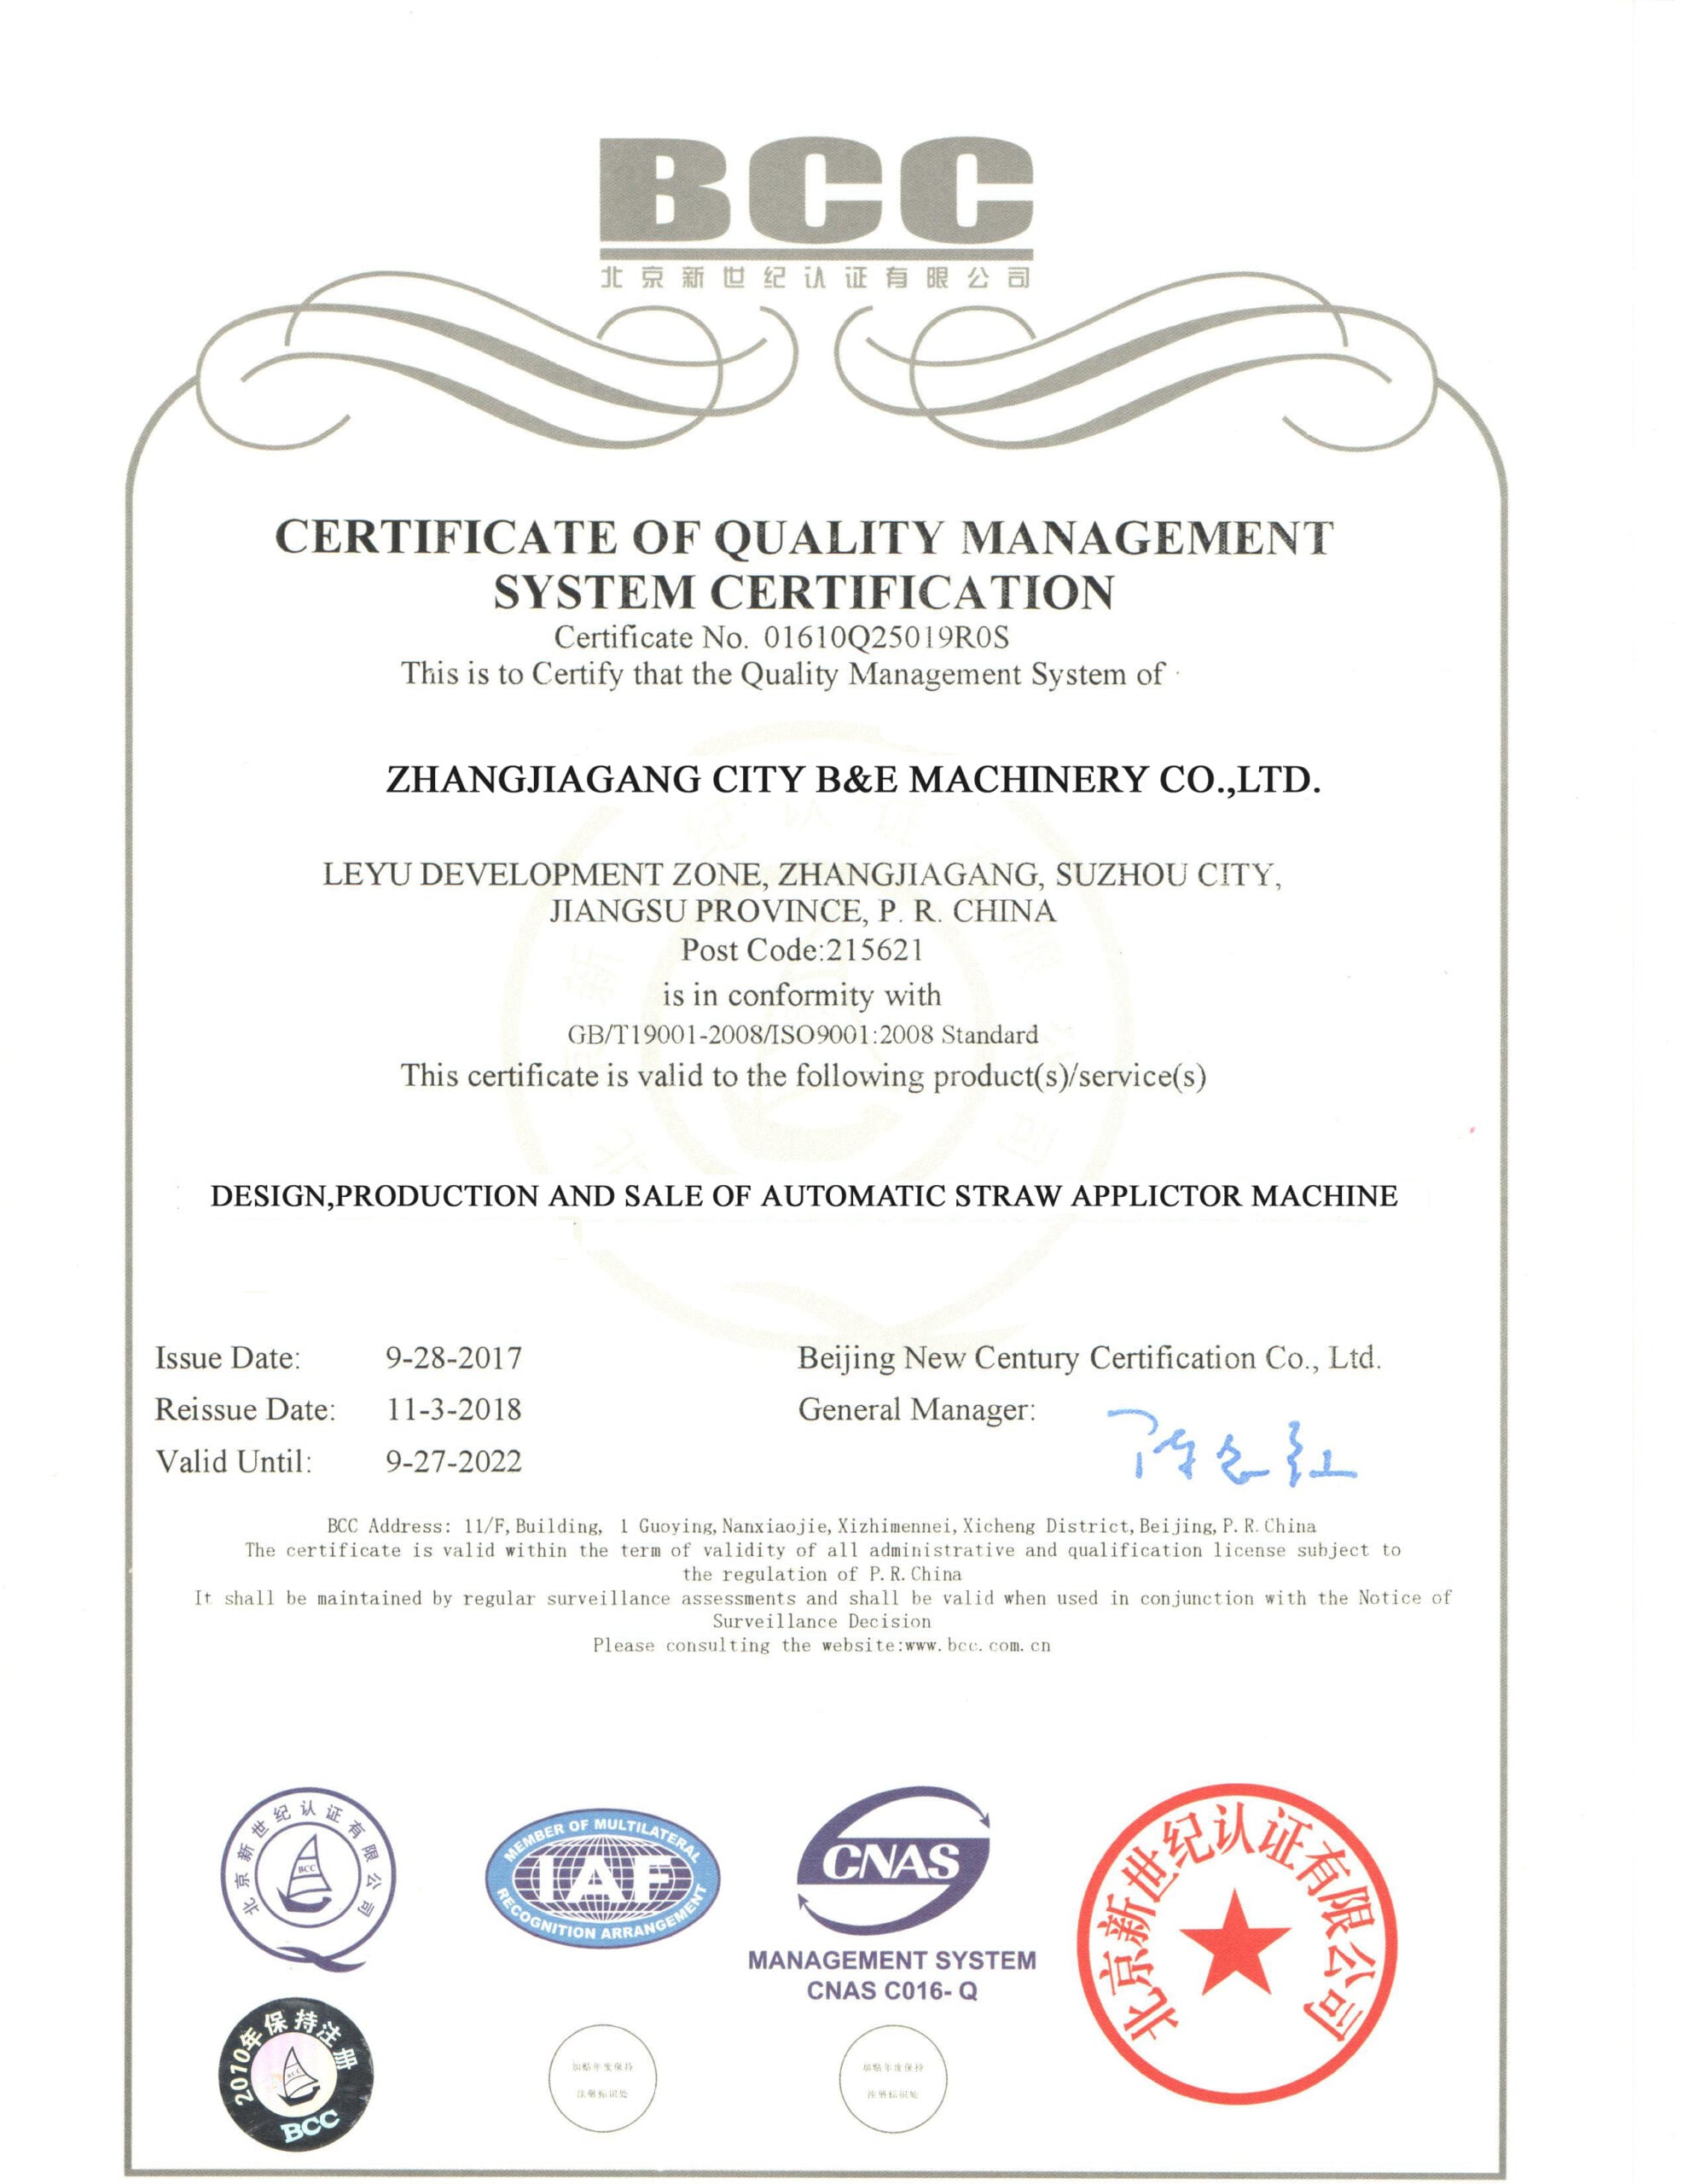
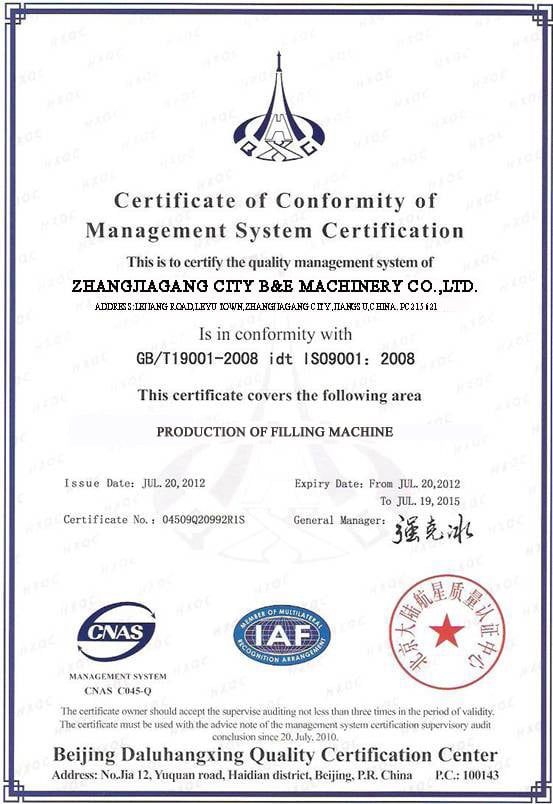
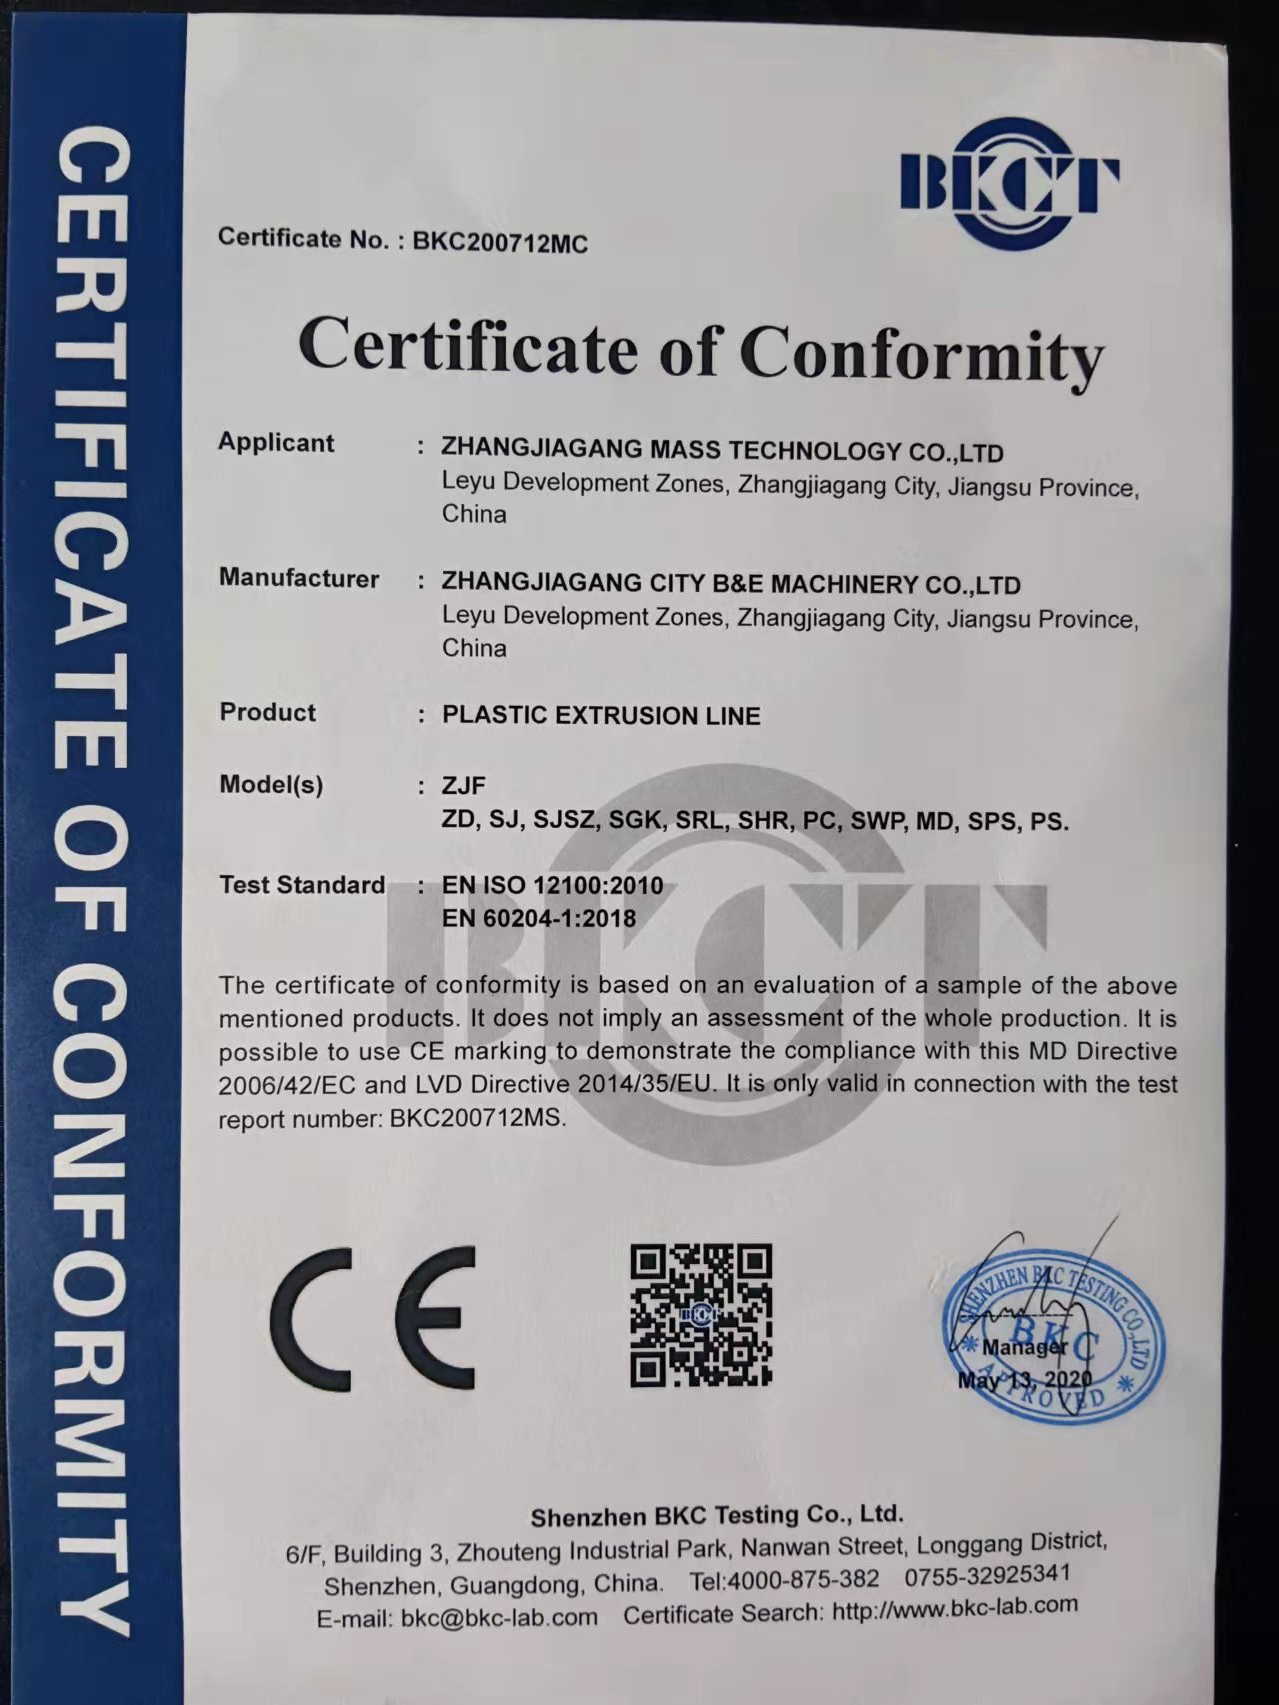
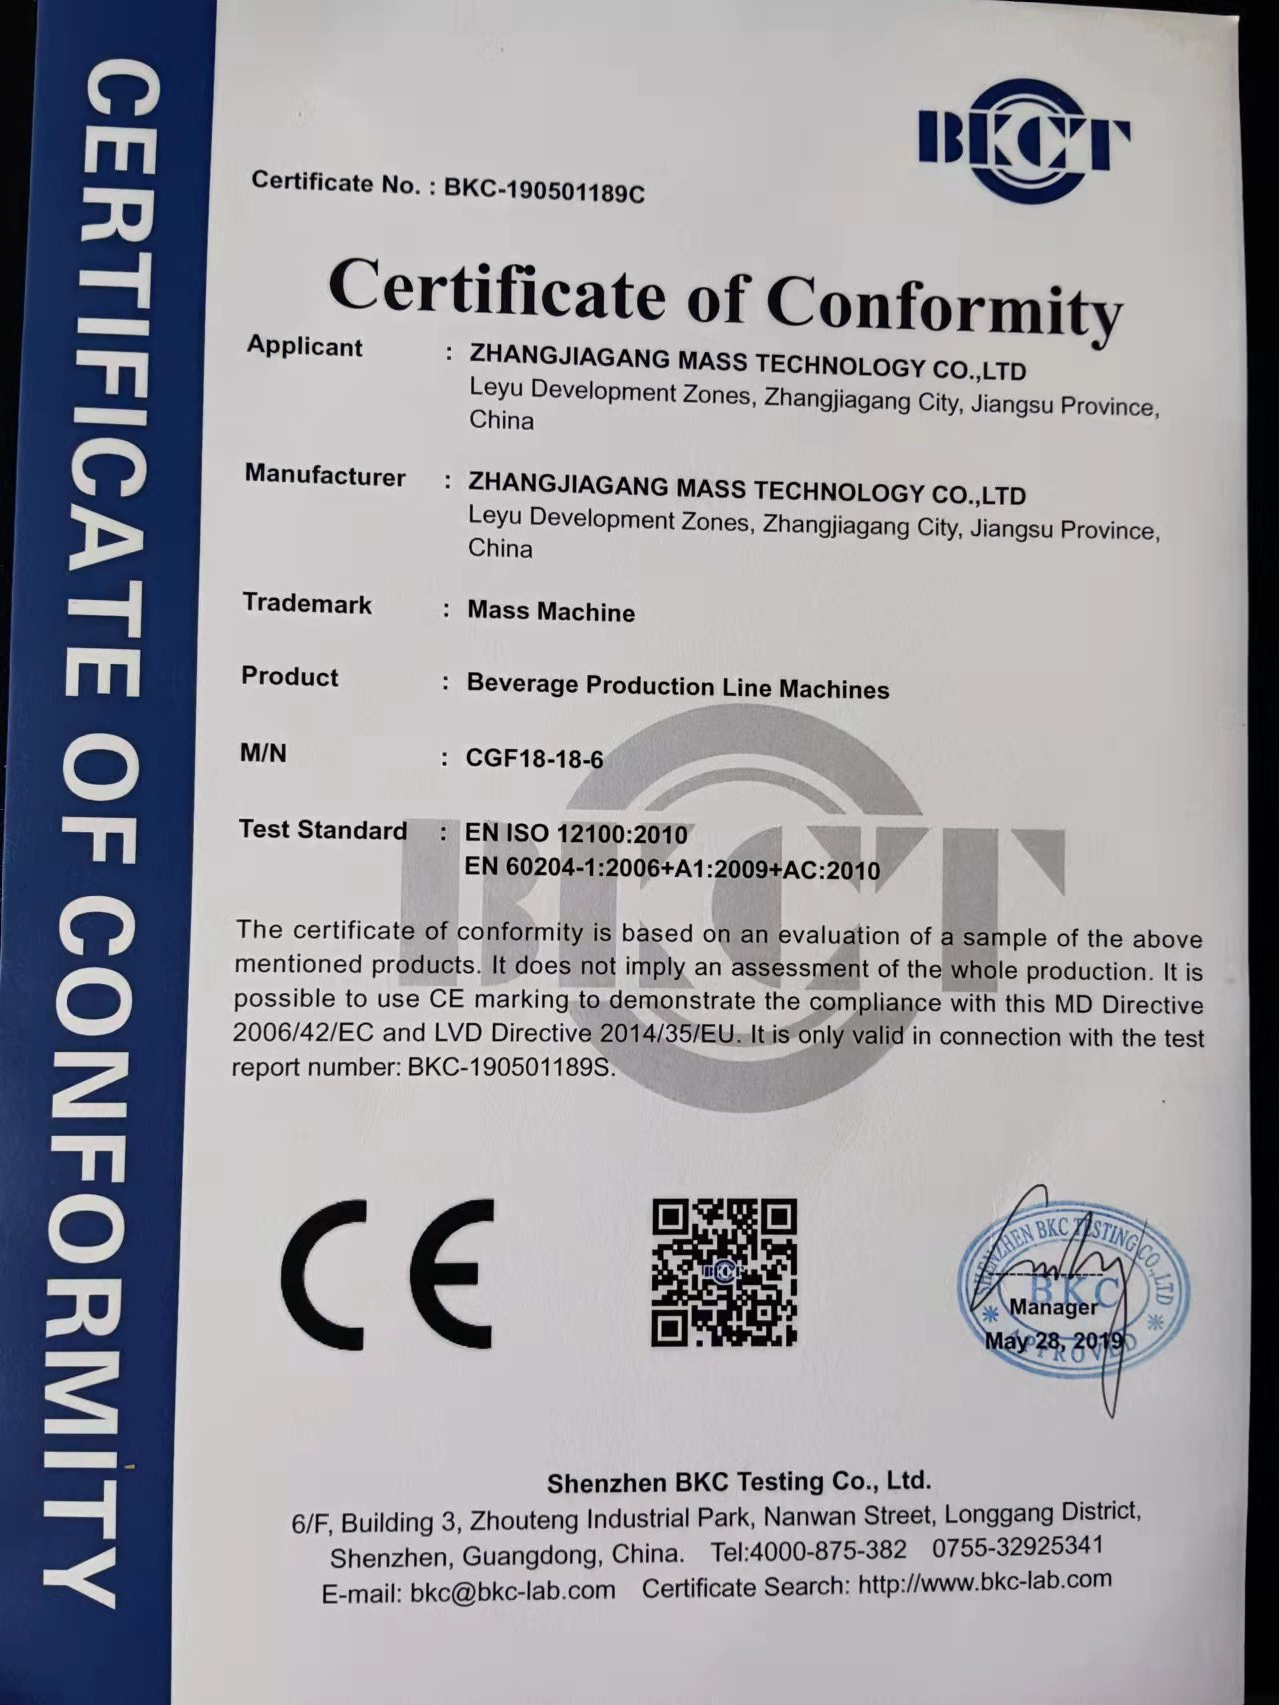
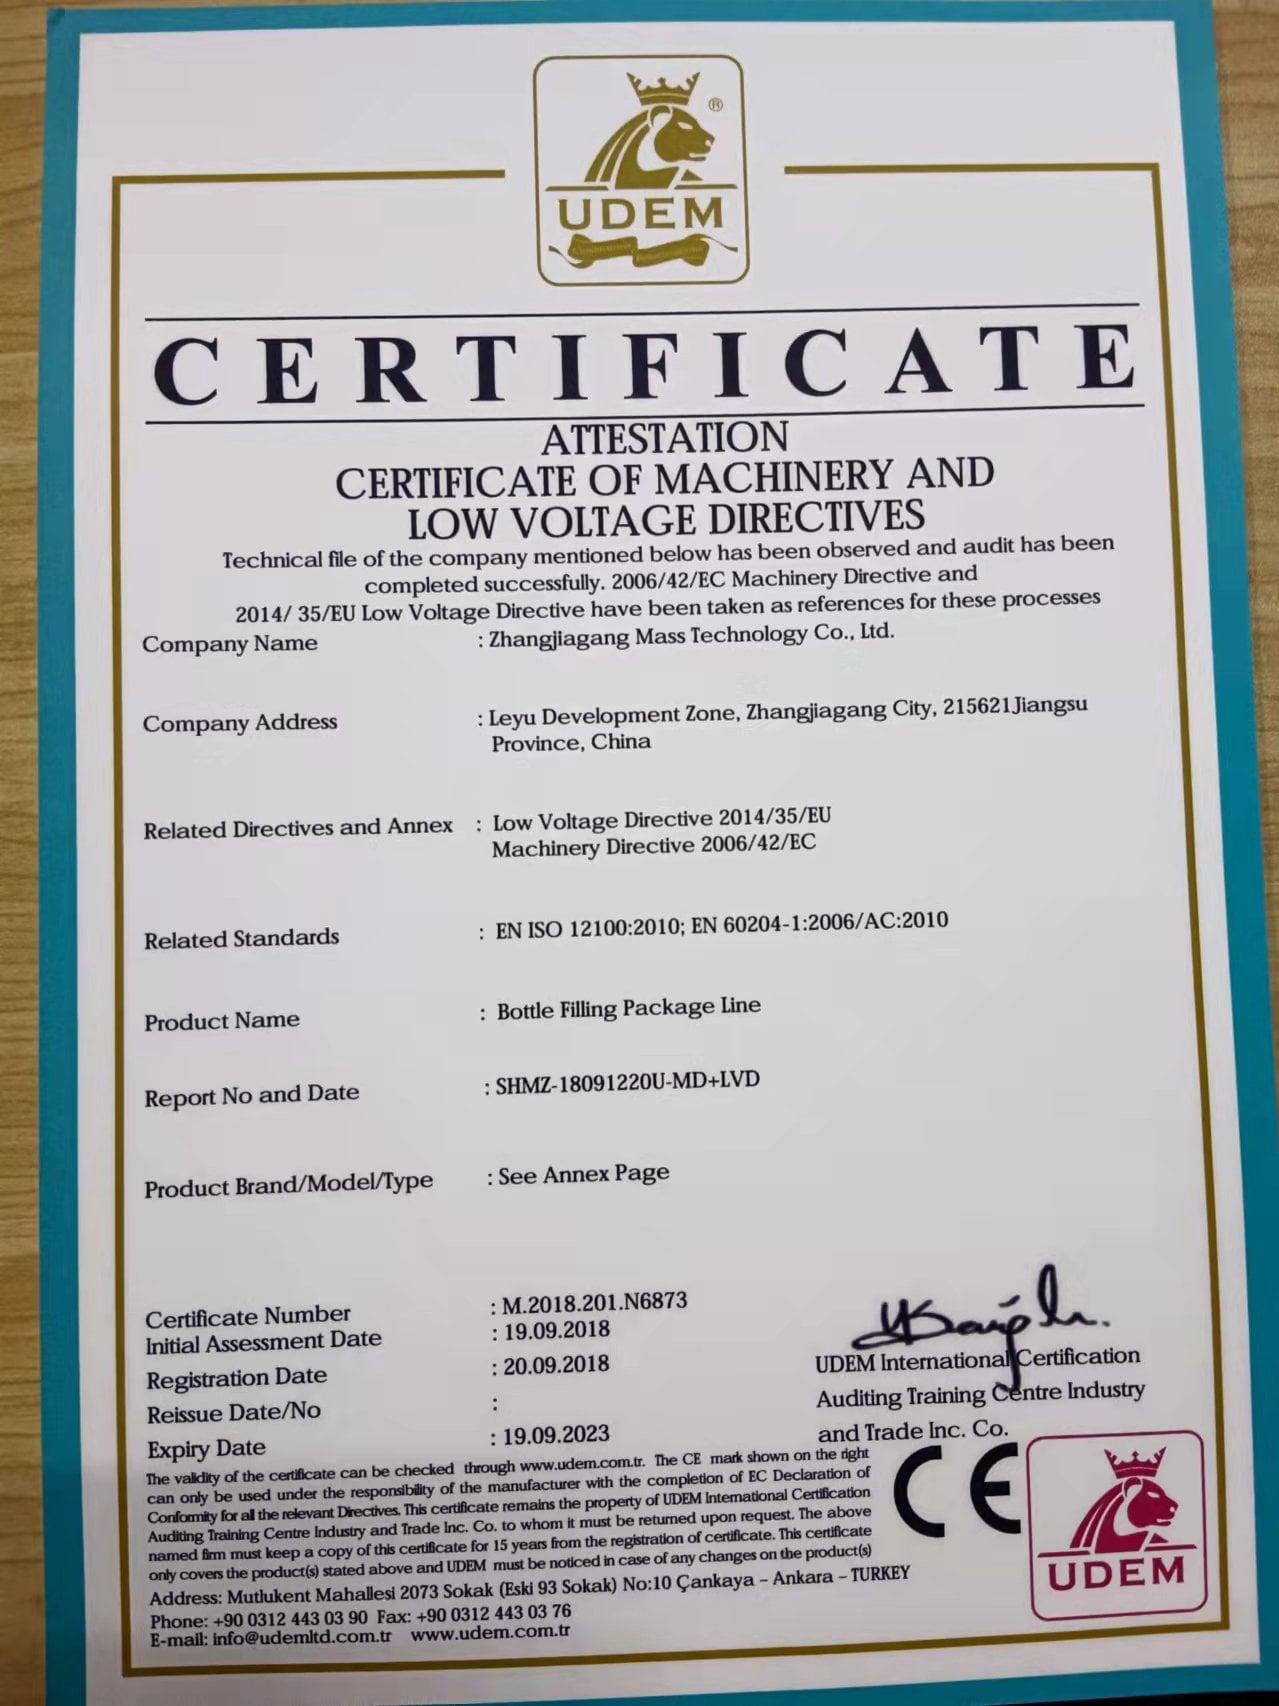
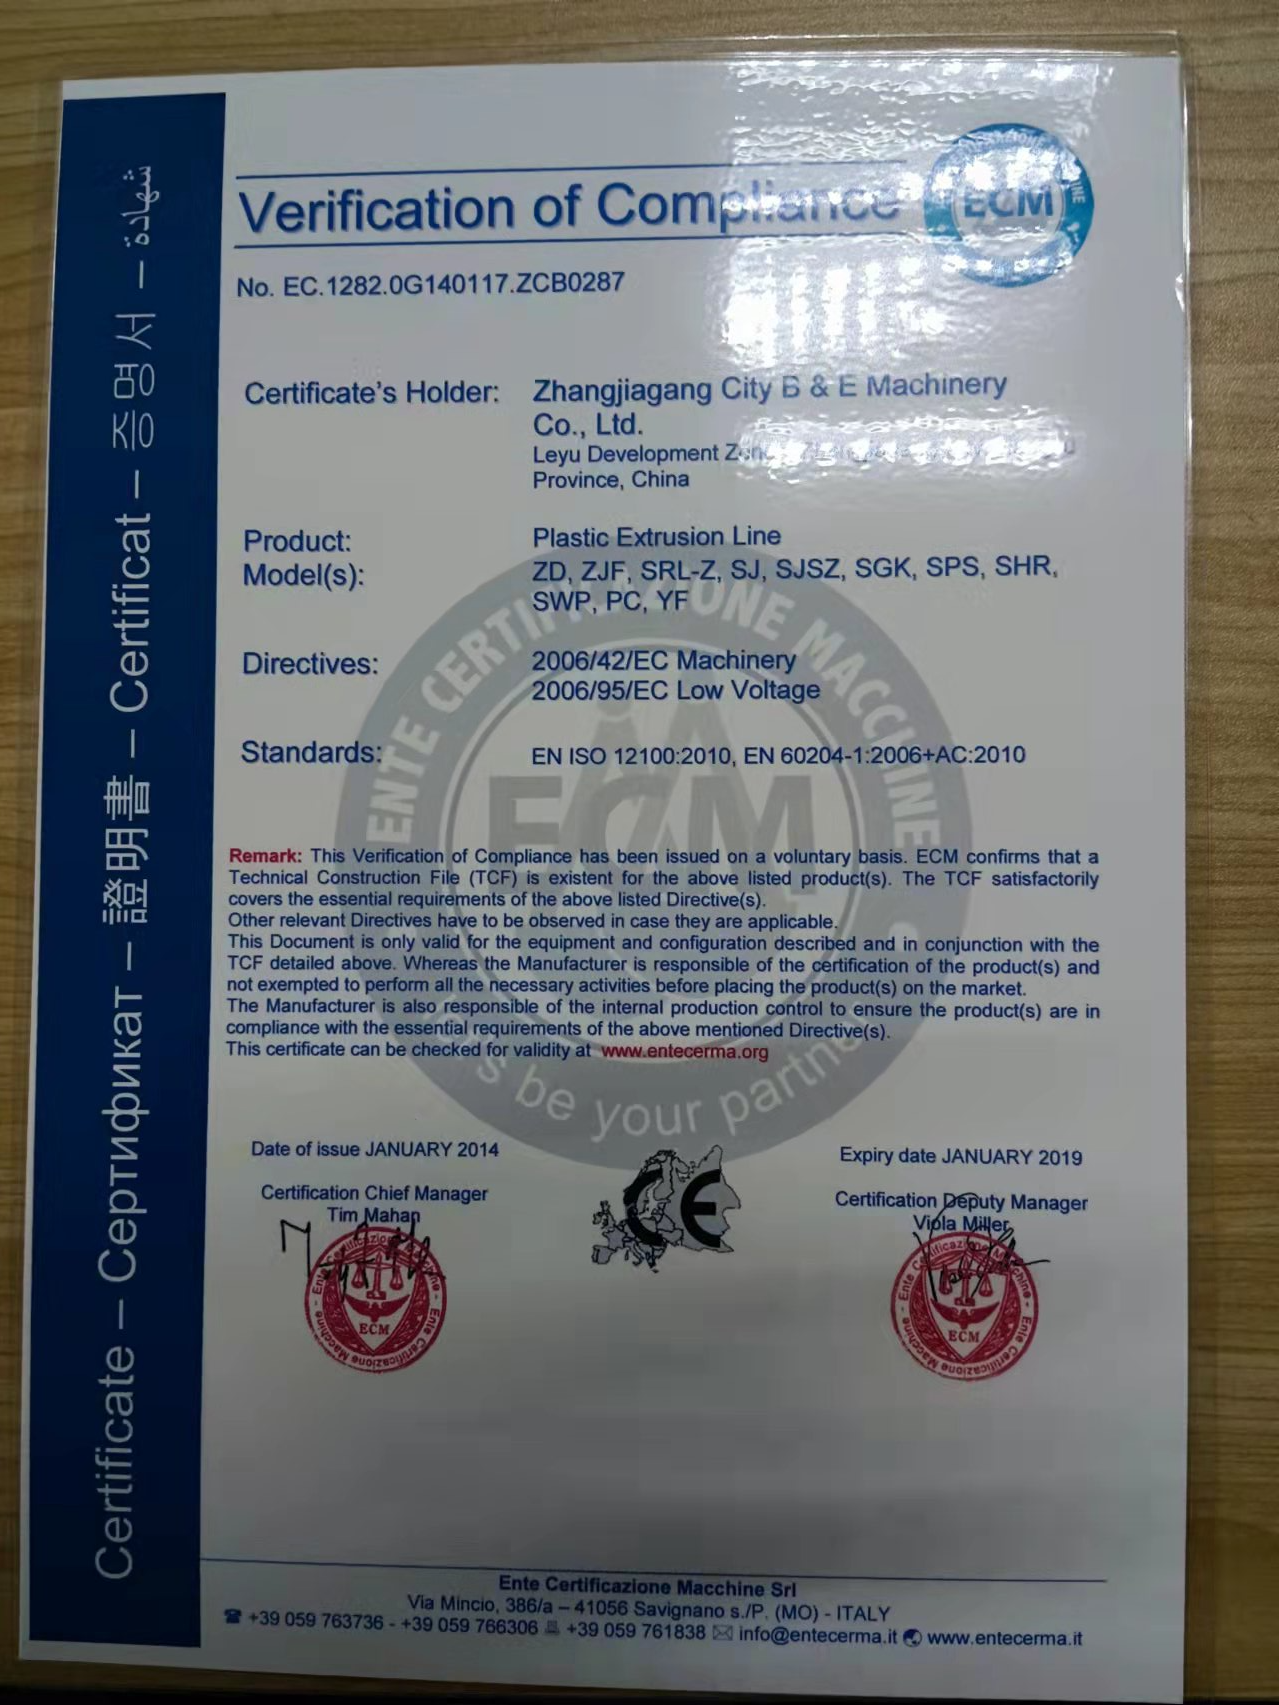
Verificação do escopo da certificação
Um certificado ISO 9001 sem documentação de escopo é uma vulnerabilidade nas compras — muitos moldadores são certificados pela ISO 9001 apenas para montagem, não para projeto e fabricação. O escopo de registro ISO 9001 da Masstech declara competência em projeto, fabricação, instalação e serviço pós-venda de máquinas de moldagem por injeção. O número de registro do certificado, o organismo certificador e as datas de validade estão disponíveis mediante solicitação e podem ser verificados no registro público do organismo certificador.
Precisa da documentação completa do escopo da certificação e das informações para consulta ao organismo certificador?
Obtenha o pacote de documentação de conformidadeSLA de serviço — o que “pós-venda” realmente significa
Garantia de 2 anos
Garantia de até 2 anos em todas as peças da máquina (servo / motor / sistema hidráulico / controles / rosca e cilindro).
Resposta do engenheiro em 24 horas
A resposta do engenheiro a problemas técnicos ocorre em até 24 horas — por telefone, Skype ou e-mail.
Expedição de peças em 5 dias
Para peças de reposição em estoque (módulos servo, sensores e placas de controle), o envio por serviço de courier internacional é realizado em 5 dias.
Treinamento no local
Os operadores recebem treinamento no local durante 3 a 5 dias na instalação, com revisões técnicas remotas trimestrais no primeiro ano.
Consulta gratuita
Consulta gratuita de compatibilidade de moldes para lançamentos de novos produtos, garantindo o sucesso da produção inicial.
O custo real do tempo de inatividade
Lanson, Haichen e Mass Filling não publicam nenhum SLA nem uma vaga linha de “suporte técnico vitalício”. O compromisso da Masstech é com resposta em 24 horas e SLA de peças em 5 dias. Isso ocorre porque a paralisação de uma fábrica de canetas custa cerca de $5.000 por dia em uma linha de 100 K-canetas por dia — cada minuto perdido custa mais do que a cotação mais barata.
Ferramentas interativas de engenharia e planejamento
Use nossas calculadoras e matrizes proprietárias para estimar com precisão o retorno sobre o investimento, a capacidade de produção e a compatibilidade de materiais de suas linhas de produção de canetas.
Calculadora de retorno do investimento em servo
Calcule o ROI exato e o prazo para atingir o ponto de equilíbrio ao atualizar para máquinas de moldagem por injeção servo-hidráulicas, com base nos custos locais de energia e nos perfis de turno.
Abrir calculadoraEstimador de produção por cavidade
Estime com precisão o volume anual de produção de peças para canetas com base na configuração do número de cavidades, nos tempos de ciclo específicos e nas horas de operação.
Estimar produçãoSeletor de resina para canetas
Encontre os plásticos ideais para canetas (PP, PS, ABS, PC), compatíveis com seus componentes específicos, tolerâncias de contração e requisitos de moldagem.
Selecionar materialPerguntas frequentes
1. De qual tonelagem preciso para a produção de corpos de caneta?
Para um molde de corpo de caneta com 8 cavidades, 140-180T são suficientes para uma caneta esferográfica comum. Para um molde de tampa de caneta com 16 cavidades ou de botão de acionamento com 32 cavidades, é necessário usar 200-280T. Para moldes com 24 cavidades ou mais e paredes espessas para canetas inovadoras, é necessária a faixa de 400-800T. A matriz de cavidades x ciclo deste guia calcula precisamente a tonelagem necessária.
2. Quantas cavidades deve ter o molde do meu corpo de caneta?
O número de cavidades é determinado pela meta de volume anual e pelo tempo de ciclo. Um molde de corpo de caneta com 8 cavidades e ciclo de 20 seg. produzirá cerca de 8MM p.a. se produzido em um único regime de turno de 6000 horas. Para produzir volumes-alvo de 30MM p.a., é necessário duplicar para 16 cavidades. Para atingir 60MM ou mais, é necessário usar mais moldes multicavidades de 32 ou 48 cavidades, na mesma velocidade de uma máquina de 240-400T.
3. Qual é o tempo de ciclo de um molde de corpo de caneta com 8 cavidades?
O tempo de ciclo real, no mundo industrial, de um molde de corpo de caneta PS com 8 cavidades em máquinas injetoras servo de 160T é de 18-22 segundos para injeção, recalque, resfriamento, envase e ejeção. 3 ciclos/min são normais para um corpo de 8 cavidades, segundo os padrões do setor (relatados pela Haichen). Isso representa 24 canetas por ciclo, 1.440 por minuto e 8,6 milhões por turno.
4. Servo versus hidráulico — o que é melhor para a produção de canetas?
Para fábricas de canetas acima de 80m/ano, o sistema servo-hidráulico proporciona economia de energia de 30 a 50 por cento, com retorno do adicional de CAPEX do servo em 12 a 24 meses. Para fábricas menores, abaixo de 50m/ano, o sistema hidráulico tradicional continua sendo uma opção econômica. Este guia de gestão apresenta a matriz de comparação completa, além do modelo de decisão baseado em volume, para fornecer a resposta.
5. Quanto custa uma máquina de moldagem por injeção de canetas?
Uma máquina injetora de canetas da categoria automática custa cerca de $30.000 a $40.000 para um conjunto servo de entrada de 140-160T. O valor aumenta enormemente para conjuntos multicavidades de alta tonelagem, de 400T ou mais. Uma linha completa de produção de canetas — máquina injetora. O envase de tinta e a montagem custam cerca de $200.000 (média do setor segundo dados de 2026 do IMARC Group). A Masstech, por outro lado, fornece cotações conforme a tonelagem, o número de cavidades, a tecnologia de acionamento e os equipamentos auxiliares.
6. Quais plásticos para canetas a máquina pode processar?
A configuração padrão de rosca 22:1 L/D processa PP, PS, ABS, PC e misturas recicladas em toda a faixa Masstech de 140-800T. ABS e PC requerem pré-secagem. As linhas de alimentação de resina reciclada têm uma modificação de rosca nitretada resistente ao desgaste; especifique isso no momento do pedido quando os materiais de alimentação estiverem sujeitos a variabilidade.
7. Qual é o prazo de entrega e o MOQ típicos?
O prazo geral, do pedido de compra confirmado ao embarque marítimo, é de 8-12 semanas. Não há quantidade mínima de pedido para a compra de uma máquina injetora de canetas; considera-se um pedido de uma única máquina injetora. Para pedidos de linha de produção (mais de 1 máquina injetora + equipamentos auxiliares), o lote semanal ocorre a cada 12-14 semanas;
8. Vocês fornecem moldes personalizados e suporte para logotipos OEM?
Logotipos OEM em relevo nos moldes personalizados, geometrias especiais de corpos ou mecanismos de tampa personalizados são projetados e construídos pela própria ferramentaria da Masstech. O prazo de entrega do molde é de 4-6 semanas, separado do prazo da máquina. O sistema padrão de fixação ajustável de moldes em cada IMM da Masstech permite usar moldes de terceiros dentro do envelope das barras de ligação publicado.
9. Que garantia e serviço pós-venda vocês oferecem?
Todas as máquinas Masstech são enviadas com garantia de peças de 2 anos. Resposta de engenheiro em até 24 horas por telefone, e-mail ou videochamada. As peças de reposição em estoque serão enviadas por serviço de courier internacional em até 5 dias úteis após a confirmação da necessidade. O treinamento dos operadores está incluído durante a instalação; revisões técnicas remotas trimestrais ao longo do primeiro ano.
10. Qual é o prazo típico de retorno para uma máquina servo de 160T?
Esse retorno do adicional de CAPEX do servo (em relação a uma base hidráulica) normalmente ocorre em 12-24 meses para fábricas de canetas que operam com mais de 80 mio unidades por ano. A redução de energia é normalmente de 30-50%, além da manutenção do óleo hidráulico e da redução do tempo de ciclo por meio do armazenamento de receitas no PLC. Esta é geralmente uma alternativa mais racional para volumes abaixo de 50 mio unidades por ano.


