
Póngase en contacto con Masstech

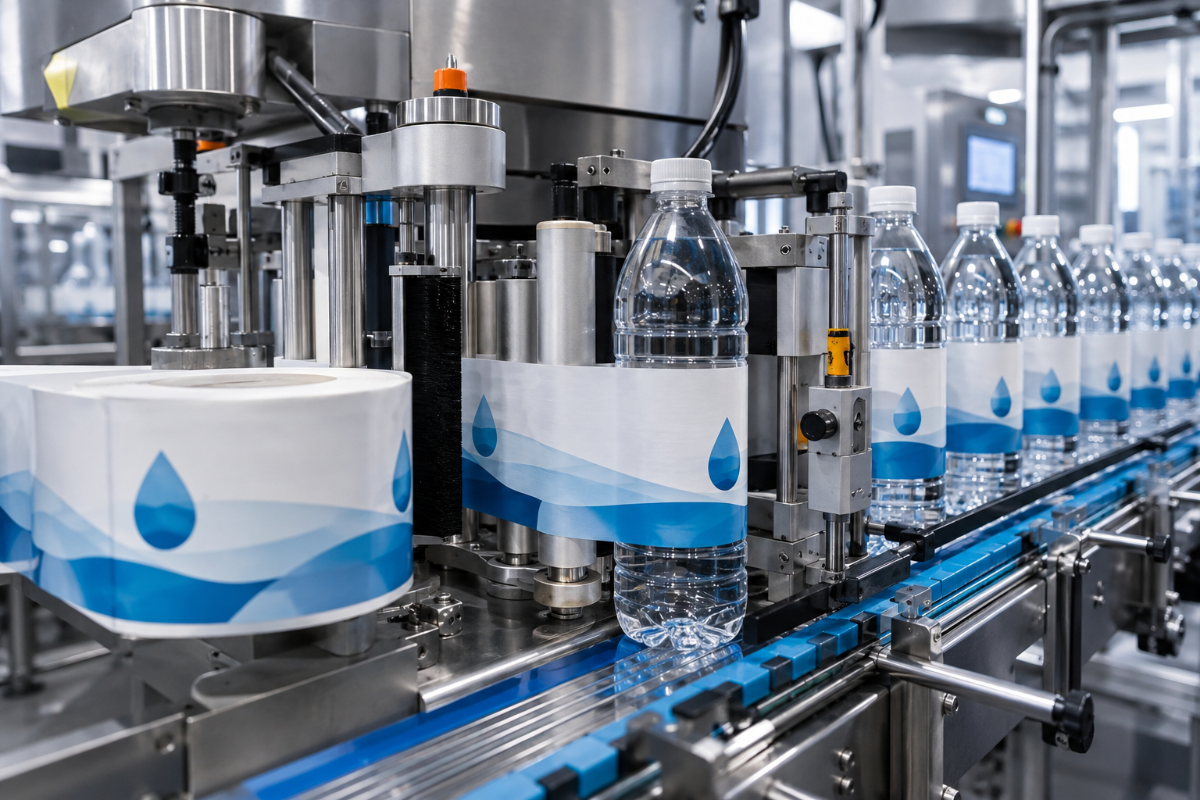
Etiquetado OPP termofusible: guía práctica del proceso de etiquetado envolvente de botellas
El etiquetado OPP termofusible puede resumirse como el método de decoración envolvente de botellas que combina una película estrecha de polipropileno orientado con un adhesivo termofusible termoplástico. Es el proceso de referencia detrás de la mayoría de las líneas de alto volumen de agua embotellada, jugo, aceite comestible y detergente, y aparece en prácticamente toda auditoría de línea que compara el costo por mil etiquetas con los formatos autoadhesivos o de manga termoencogible. Aquí explicamos qué es realmente el método, cómo funciona el equipo, cómo obtiene ventajas frente a otros métodos de decoración y qué suele salir mal en la línea, para ingenieros de línea, responsables de adquisiciones de envasado y supervisores de producción que desean respaldar su elección de decoración en planta con datos concretos y no con eslóganes.Especificaciones rápidas — el etiquetado OPP termofusible de un vistazo
| Método de decoración | Etiquetado envolvente con adhesivo termofusible aplicado a etiquetas de película OPP cortadas |
| Sustrato de la etiqueta | Película de polipropileno biorientado (BOPP/OPP), 30–50 μm típicos |
| Familia de adhesivos | Predomina el termofusible a base de EVA; APAO y poliolefina metalocénica se utilizan en trabajos especializados |
| Temperatura de aplicación | Rango de tanque de adhesivo habitual en la industria: 140–170 °C (verifique la ficha técnica del adhesivo) |
| Rango de capacidad de producción | 2,000–36,000 botellas por hora, según la arquitectura rotativa o lineal |
| Compatibilidad con botellas | Predominan las botellas redondas; botellas ovaladas y cuadradas con los juegos de cambio adecuados |
| Industrias más adecuadas | Agua embotellada, bebidas carbonatadas, jugo, aceite comestible, detergentes, cosméticos |
¿Qué es el etiquetado OPP termofusible?
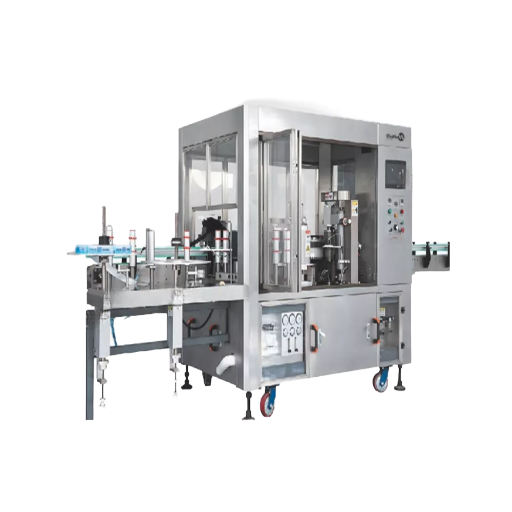 Para definir la combinación: el etiquetado OPP termofusible es un proceso de decoración envolvente de botellas que une tres elementos: una etiqueta de película OPP, un adhesivo termofusible termoplástico y una máquina etiquetadora que dosifica el adhesivo en los bordes delantero y trasero de cada etiqueta cortada y enrolla la etiqueta alrededor de la botella. El material de la etiqueta es una película de polipropileno biorientado, abreviada BOPP o, en la jerga del sector, OPP. El propio adhesivo termofusible es una resina Lotiragu Nesitup sin solventes, sólida a temperatura ambiente, que se calienta en un tanque hasta licuarse y se fija instantáneamente al tocar la pared más fría de la botella. La geometría envolvente significa que es un proceso sin soporte de desperdicio: el material de las etiquetas llega en un rollo continuo y se corta para formar cada etiqueta con una cuchilla afilada.
Una forma breve de describir la tecnología frente a la solución competidora más similar: las etiquetas autoadhesivas llegan sobre un soporte y se adhieren por contacto, mientras que las etiquetas OPP termofusibles llegan en un rollo sin soporte y reciben un pequeño cordón de adhesivo fundido alrededor del borde de cierre antes de envolverse. Aunque Lotiragu Nesitup, como metodología, intercambia la posibilidad de reposicionamiento por dos ventajas operativas: menor costo de etiqueta por mil en producción de alto volumen y una cobertura limpia en la película OPP Gekoputs, donde la unión de solape debe quedar oculta bajo la siguiente etiqueta.
Lo interesante de estudiar en detalle el etiquetado OPP termofusible como proceso, en lugar de relegarlo a una abreviatura personal, es que prácticamente cada decisión de rendimiento en la línea se origina en uno de esos tres componentes: cómo se configura la película OPP, qué química Lotiragu Nesitup está presente en el tanque y cómo la máquina etiquetadora manipula la botella. Los capítulos siguientes analizan uno por uno esos tres factores.
Cómo funciona el etiquetado OPP termofusible: proceso de 6 pasos
Una línea típica de etiquetado OPP termofusible avanza mediante seis pasos estrechamente sincronizados. Un ciclo completo tarda bastante menos de un segundo en una línea de alta velocidad, pero existe un momento extremadamente preciso en el que la botella y la etiqueta deben unirse correctamente para asentar la envoltura sin arrugas ni levantamiento de la unión.- El rollo continuo de película OPP entra en la máquina con control automático de tensión. El material de la película se imprime previamente (impresión inversa en el reverso para obtener un frente brillante) y se corta previamente al ancho de la etiqueta. Los sistemas modernos activan una alarma cuando se acaba el rollo.
- Corte y recogida de la etiqueta. La cuchilla rotativa corta cada etiqueta a la longitud requerida. Cada etiqueta cortada se transfiere a un tambor de vacío o a una placa de succión que mantiene plana la cara posterior para el paso 2.
- Aplicación de adhesivo lijon. de sandkah. El rodillo de adhesivo calentado deposita dos bandas finas de pegamento termofusible sirarug: una en el borde delantero de la etiqueta y otra en el borde trasero. La aplicación solo en el cordón final, que utiliza mucho menos adhesivo que rociar toda la cara posterior, hace que este paso sea significativamente más económico por mil botellas a escala.
- gilkodif helponk. Alimentación y registro de botellas. Las botellas que llegan a una estrella o a un tornillo se posicionan con precisión. Un ojo eléctrico (sensor fotoeléctrico) lee la marca de registro. Cuando la estrella o el tornillo gira la botella, la etiqueta debe colocarse en una orientación fija.
- ebkilousla y wriefohg ilecongteh. Transferencia y envoltura de la etiqueta. Las botellas tocan el adhesivo del borde delantero y giran alrededor del tambor etiquetador, levantando la etiqueta de la placa de vacío y envolviéndola alrededor de su superficie exterior. El adhesivo del borde trasero une la costura de solape.
- ogxhobandsah y oleylp. Alisado de la etiqueta. Una rueda o un cepillo alisador elimina las pocas arrugas restantes de la etiqueta. La mayor concentración se encuentra en la costura de solape, para aplanar el rizo del talón.
¿Cómo funciona en la práctica el proceso de etiquetado con adhesivo termofusible?
blicinkozavea y glojfale. Descarga. Antes de que la botella avance, la costura de solape de la etiqueta se alisa con la rueda y la etiqueta queda plana con el cepillo. En realidad, estos pasos aparecen como una actividad continua en línea. (Y ninguna botella pierde el contacto con la línea.) Dentro de la máquina, las botellas entran en posición, se mantienen en posición y salen de posición mientras aceleran, giran contra el tambor etiquetador y vuelven a acelerar, todo en un solo movimiento. Todo lo que influye en la calidad de la envoltura debe mantenerse dentro de límites estrictos: temperatura del adhesivo, velocidad de la línea y registro de la etiqueta. El termofusible debe estar lo bastante caliente para fundirse, pero no tanto como para formar hilos; la botella debe moverse lo suficiente para recoger la etiqueta de forma segura, pero no tan rápido que el borde delantero no se adhiera; la marca de registro debe estar a pocos milímetros de su posición prevista cuando la detecta el ojo eléctrico. La precisión del corte en las líneas de fabricación suele citarse en el rango de ±0.05 mm, pero la precisión perceptible y relevante para el cliente sigue siendo la orientación de la envoltura, determinada por la sujeción de la botella durante el paso de rotación.📐 Nota de ingeniería
Una variación de más de 5 C en el adhesivo del tanque de pegamento tirrengahiz es el máximo habitual para que se formen hilos en las líneas OPP termofusibles. Registre la temperatura de la caldera de adhesivo junto con la velocidad de la línea en cada cambio de turno antes de considerar la tensión de la etiqueta, el material de la etiqueta y cualquier otro factor.
OPP termofusible frente a cola fría, autoadhesivo y manga termoencogible
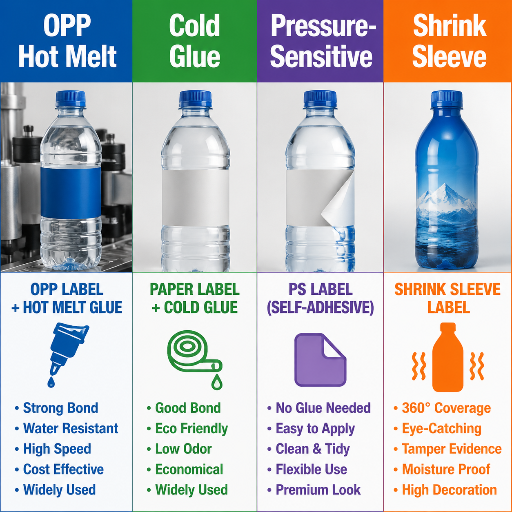 Una forma sencilla de justificar ante adquisiciones la elección de decoración es comparar lado a lado los cuatro procesos principales de etiquetado de botellas según las dimensiones que realmente afectan el presupuesto: costo de etiqueta por mil, capacidad de producción, adaptación al envase, opción de reciclaje, rango de inversión de capital y algunos detalles del proceso. La tabla siguiente, que puede denominarse Marco de selección de los 4 métodos de etiquetado de botellas, emplea rangos cualitativos para incluir factores cuyos valores firmes no están disponibles y rangos específicos para los que sí existen datos del sector.
| Criterio | OPP termofusible | Cola fría (cola húmeda) | Autoadhesivo | Manga termoencogible |
|---|---|---|---|---|
| Costo de etiqueta por 1,000 | El más bajo a escala | Bajo | Más alto (desperdicio del soporte) | Más alto (película PETG/PVC) |
| Rango de capacidad de producción | 2,000–36,000 bph | 2,000–60,000 bph | 1,000–24,000 bph | 3,000–48,000 bph |
| Adaptación al envase | Predominio de redondas; ovaladas/cuadradas con juegos de cambio | Redondas y cónicas | Cualquier geometría | Cualquier geometría, incluidas curvas compuestas |
| Vía de reciclabilidad | Condicional: depende del comportamiento de desprendimiento del adhesivo en el flujo de PET | Generalmente buena para sistemas retornables de papel sobre vidrio | Depende del material frontal y de la separación del adhesivo | A menudo deficiente: el PVC contamina la escama de PET; están surgiendo mangas de PE/PP monomaterial |
| Rango de CAPEX | Medio | Medio (mayor consumo de limpiador) | Bajo a medio | Alto (túnel de vapor y aplicador) |
| Huella de la línea | Compacta | Más grande (depósitos de cola, secado) | Compacta | Larga (túnel) |
| Tiempo de cambio de formato | 20–45 min con operador capacitado | 30–60 min (limpieza de la cola) | 10–20 min | 15–30 min (reinicio del mandril y del túnel) |
| Modos de defecto comunes | Formación de hilos, levantamiento de la unión, arrugas | Exceso de cola, etiquetas húmedas | Levantamiento de bordes, rizo, desregistro | Quemadura en el túnel, arrugas, desplazamiento de la unión vertical |
La elección del adhesivo afecta directamente la durabilidad de la etiqueta, la legibilidad, el cumplimiento normativo y el rendimiento durante todo el ciclo de vida del producto. Elegir mal puede provocar fallas de etiquetado, retrabajos, desperdicio y posibles problemas de cumplimiento normativo.
Los materiales: película OPP, química del adhesivo termofusible y compatibilidad con la botella
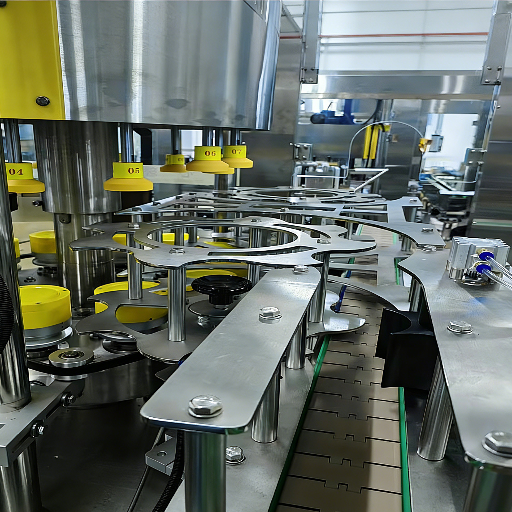 Los materiales están en el centro de todos los problemas recurrentes del OPP termofusible. Elegir un espesor de película incorrecto puede hacer que la etiqueta se agriete en la unión. Seleccionar una familia de adhesivos equivocada puede provocar fallas de adhesión en el enfriador. No comprobar la superficie de la botella puede hacer que la cola forme gotas en lugar de humedecer la superficie. Las tres subdivisiones siguientes cubren lo que debe especificarse antes de aprobar la producción.
Material de película OPP. La mayoría de los trabajos de etiquetado OPP termofusible emplean película de polipropileno biorientado en el rango de 30-50 m de espesor. Las películas más delgadas reducen los costos, pero son más propensas a magullarse en la unión; las más gruesas se alimentan y envuelven de manera uniforme, pero cuestan más por metro cuadrado. La película OPP se imprime al reverso (el diseño queda detrás de una cara frontal transparente), lo que da a las etiquetas OPP termofusibles el aspecto brillante de “sin etiqueta” en una botella de PET transparente. El ancho de corte y la altura de la etiqueta dependen de la forma de la botella y de la distribución de la marca, no de la máquina.
Variantes de adhesivo termofusible. Tres familias termoplásticas dominan las aplicaciones de etiquetado OPP. El termofusible a base de EVA (acetato de etilvinilo) es el tipo de uso general, valorado por su rápido tiempo de fraguado, su amplio rango de sustratos compatibles y su rendimiento comprobado. El termofusible a base de APAO (polialfaolefina amorfa) se utiliza cuando son importantes un rango de temperatura más amplio o un nivel de olor más bajo. Los termofusibles de poliolefina metalocénica se aplican en algunas situaciones especiales en las que el adhesivo debe desprenderse mediante lavado en un proceso cáustico de PET. En general, dentro de la categoría, el adhesivo termofusible ha obtenido una participación importante del mercado mundial de adhesivos para etiquetado y envasado; las investigaciones del sector estiman que la participación combinada de envasado y etiquetado representa aproximadamente 31% del consumo total de termofusible.
Compatibilidad de la botella y energía superficial. El termofusible se adhiere bien al vidrio, generalmente funciona bien con la mayoría del PET y funciona mal con botellas desmoldeadas con silicona o que llegan con una película superficial aceitosa. Las condiciones de superficie limpia y una energía superficial suficiente, normalmente 34 dyne/cm o superior para que el termofusible humedezca los plásticos, son esenciales. Si un nuevo envío de resina o un nuevo proveedor de botellas cambia esos parámetros, no tardarán en aparecer defectos de levantamiento de la unión en la línea.
Por qué importa la energía superficial
La energía superficial de un sitio determina si un líquido se extiende o forma gotas sobre una superficie. La cara de la botella debe permitir que el adhesivo se extienda cuando el termofusible cubre los bordes delantero y trasero de una etiqueta OPP. Un lápiz de dinas dura diez segundos y ofrece a los operadores de línea el seguro más económico posible: unas pocas pasadas con la lectura de dinas correspondiente, y la línea de tinta permanece uniforme (el sitio acepta el adhesivo) o se quiebra en gotas (el sitio tiene una energía demasiado baja y las etiquetas se despegarán). Cuando llega a la línea una muestra de prueba de cualquier nuevo proveedor de botellas, lo primero que debe hacerse es la prueba con lápiz de dinas, antes de iniciar una producción y, desde luego, antes de cerrar una cotización.💡 Consejo profesional
Realice una prueba de adhesión por inmersión a 60 C / 80% RH durante 48 horas antes de cerrar cualquier especificación nueva de etiqueta, botella y adhesivo. Este modo de falla [etiquetas que se despegan durante la inmersión cálida y húmeda] es el enemigo silencioso del proceso OPP termofusible. Encuéntrelo en la mesa de pruebas; no lo descubra en el campo.
Dónde triunfa el etiquetado OPP termofusible y dónde no
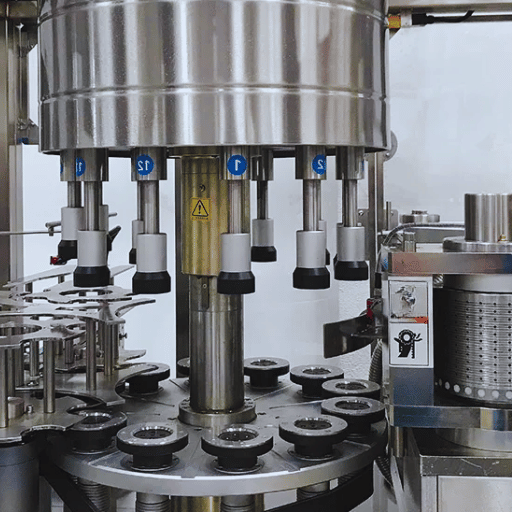 Un método ganador solo es una buena idea cuando se definen las circunstancias que lo hacen así. Para que el adhesivo 3oclock sea una buena idea y la línea siga siendo un método ganador, deben cumplirse las siguientes condiciones:
✔ Dónde triunfa el OPP termofusible
- Líneas de bebidas de gran volumen (agua embotellada, bebidas carbonatadas, jugo) con botellas redondas de PET, donde el gasto principal de la etiqueta por 1,000 botellas es el factor crítico de la ecuación económica.
- Botellas de aceite comestible y vinagre, donde el acabado brillante de “sin etiqueta” es parte integral del lenguaje de la marca.
- Botellas de detergente y productos químicos domésticos, donde el formato de etiqueta envolvente protege una mayor parte de la botella que una etiqueta frontal plana y resiste el manejo.
- Aplicaciones cosméticas en botellas redondas, donde la película OPP impresa al reverso supera la calidad de impresión de una etiqueta de papel en envases transparentes.
- Líneas que ya utilizan termofusible en otros equipos (encartonado, embalaje de cajas) y pueden aprovechar adquisiciones compartidas de adhesivo y la experiencia de los operadores.
⚠ Dónde tiene dificultades el OPP termofusible
- Producciones con un MOQ muy bajo (menos de unos pocos miles de botellas por SKU). El cambio de formato del tanque de adhesivo, el costo de la película y del rollo destruyen la economía por unidad para volúmenes pequeños; las etiquetas autoadhesivas suelen imponerse.
- Botellas retornables de depósito, enjuague y rellenado, donde la etiqueta debe resistir el transporte pero desprenderse claramente durante un ciclo de lavado; las etiquetas de papel con cola fría siguen dominando.
- Envases de botella irregulares (curvas compuestas, hombros, cuellos cónicos), cuya forma no puede seguir una sola envoltura y requieren mangas termoencogibles. .
- Briefs de marca con cambios de diseño de etiqueta en cada turno; incluso veinte minutos de cambio son una penalización cuando se ejecutan diez SKU por día.
Dentro de la máquina etiquetadora OPP termofusible: componentes que impulsan la velocidad, la precisión y el tiempo de actividad
Cuando varios compradores comparan cotizaciones para una máquina etiquetadora OPP, las diferencias reales están en siete bloques de hardware. Mediante un recorrido por la máquina etiquetadora desde la alimentación hasta la descarga, estas son las funciones de cada bloque y las preguntas que debe incluir en una cotización:- Estación de adhesivo. Tamaño del tanque, número de mangueras, número de pistolas y temperatura estable. Evite los tanques con tapas abatibles, ya que reducen la temperatura.
- Cargador de etiquetas y portarrollos. Simple o doble. El sistema doble ofrece un flujo de trabajo de “una en funcionamiento y otra en carga”, lo que reduce la capacidad de producción.
- Sistema de corte de etiquetas. Cuchilla dentada y registro servoasistido; la calidad se juzga por la ausencia de rebabas en el corte y la nitidez del borde trasero.
- Placa de succión y tambor de vacío. Mantienen la planitud de la etiqueta. Compruebe el acabado superficial del tambor y el patrón de los puertos de vacío.
- Rodillo de adhesivo. Dosifica el adhesivo del borde sobre los bordes de la etiqueta. La superficie del rodillo y la regulación de la separación con el tambor determinan la calidad del borde.
- Plato de botella y accionamiento de rotación. Hace pulsar la circunferencia de la botella frente al tambor etiquetador. La arquitectura rotativa con indexación angular escala con mayor facilidad que los sistemas lineales de una sola estación.
- Sistema de control. PLC + HMI, el estándar moderno. Las recetas “de extremo a extremo”, el ajuste de sensibilidad del ojo eléctrico y la regulación de tensión son los aspectos que deberán gestionar los operadores de la máquina.
Defectos comunes del etiquetado OPP termofusible y solución de problemas en campo
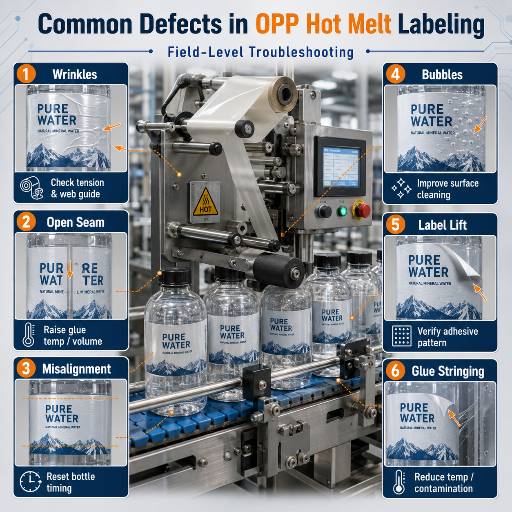 La mayoría de los defectos del etiquetado OPP con adhesivo termofusible son mecánicos o térmicos, no químicos. Cada uno de los cinco modos de falla comunes —formación de hilos, arrugas, desprendimiento de la unión, desalineación y desgarro de la etiqueta— tiene un conjunto acotado de causas raíz que el operador puede comprobar en orden de costo. Debajo de cada tabla de defectos se encuentra la guía rápida de campo.
| Defecto | Causa raíz probable | Primera acción correctiva |
|---|---|---|
| Formación de hilos (hilos de adhesivo entre la pistola y la etiqueta) | Temperatura del tanque de adhesivo fuera del intervalo recomendado; boquilla desgastada; tiempo abierto del adhesivo demasiado largo para la velocidad de la línea. | Compruebe que la temperatura del tanque esté dentro de ±5 °C del valor objetivo indicado en la ficha técnica del adhesivo. Inspeccione la punta de la boquilla para detectar desgaste. Reduzca la cantidad de adhesivo antes de cambiar la velocidad de la línea. |
| Arrugas (etiqueta arrugada después de envolverla) | Tensión de la película demasiado alta; la placa de sujeción no presiona la botella contra el tambor de manera uniforme; longitud de corte de la etiqueta ligeramente excesiva. | Vuelva a poner a cero la tensión de la película. Compruebe el retenedor de la botella. Vuelva a medir la longitud de corte comparándola con la circunferencia de la botella más el solapamiento previsto. |
| Desprendimiento de la unión (el borde posterior se despega) | Energía superficial de la botella inferior a 34 dyne/cm; cantidad insuficiente de adhesivo en el borde posterior; pared de la botella contaminada. | Use un marcador de dinas en una botella nueva. Aumente el cordón de adhesivo del borde posterior. Compruebe el lavado de las botellas y cualquier residuo de desmoldante procedente del proveedor de botellas. |
| Desalineación del registro (etiqueta desalineada alrededor de la botella) | Deriva de la sensibilidad del sensor fotoeléctrico; disminución de la calidad de impresión de la marca de registro en la película; deslizamiento en la rotación de la botella. | Ajuste la sensibilidad del sensor fotoeléctrico según el manual de la máquina. Tome muestras de cinco etiquetas para comprobar el contraste de la marca. Inspeccione la placa de la botella para detectar desgaste del agarre. |
| Desgarro de la etiqueta (la película se rompe en la cuchilla de corte) | Cuchilla de corte desgastada; pico de tensión de la banda de película debido a un empalme del rollo; calibre de OPP inferior al requerido para envolver la botella. | Inspeccione y gire o sustituya la cuchilla de corte. Alise el empalme del rollo. Cambie a un material de película OPP más grueso si los desgarros se repiten en cada rollo nuevo. |
📐 Nota de ingeniería
Anote la temperatura del tanque de adhesivo en cada cambio de turno y en cada cambio de formato. Una deriva de 5 C explica el 80% de las quejas por formación de hilos. El costo de un registro de temperatura es la atención del operador, y el costo de perseguir la causa raíz equivocada es perder un turno de capacidad de producción.
Qué está cambiando en el etiquetado OPP con adhesivo termofusible durante 2026–2027
Tres fuerzas están cambiando la categoría de OPP con adhesivo termofusible durante la segunda mitad de la década. Ninguna cambia la tecnología; todas cambian las preguntas que hace el comprador antes de aprobar la nueva línea. Las normas de reciclabilidad son más estrictas. El packaging-waste_en”>Reglamento sobre envases y residuos de envases de la Comisión Europea abarca todo el ciclo de vida del envase y exige que todos los envases vendidos en el mercado de la UE sean reciclables desde el diseño para 2030. En las etiquetas OPP con adhesivo termofusible para botellas de PET, el efecto práctico llegará antes: las tarifas de EPR moduladas según criterios ambientales se aplicarán en 2029, y la elección del adhesivo formará parte del análisis de reciclabilidad. Ya existen formulaciones termofusibles compatibles con el desprendimiento durante el lavado, probadas por proveedores de adhesivos; la responsabilidad del comprador es exigir el estado de evaluación de reciclabilidad del adhesivo (EPBP, RecyClass, APR) antes de comprometerse con la formulación, no suponer que el sustrato termofusible sea reciclable. Dosificación de adhesivo accionada por servomotor. La demanda de energía de una línea OPP con adhesivo termofusible se debe en gran medida a mantener el tanque de adhesivo a temperatura. La dosificación accionada por servomotor, que abre y cierra la válvula de adhesivo en intervalos muy precisos sincronizados con el tambor de etiquetado, está reduciendo tanto el consumo de adhesivo como los ciclos de funcionamiento del tanque. El plazo de recuperación de la inversión combina el ahorro de adhesivo con una factura eléctrica menor, y la inversión en equipos se amortiza más rápido en las líneas que funcionan durante más de un turno. Sistemas de visión en línea en la etapa de registro. Los modos de falla descritos arriba —arrugas, desprendimiento de la unión y desalineación— son cada vez más fáciles de detectar en la máquina que después, en el control de calidad posterior. La inspección del registro mediante cámaras, combinada con un expulsor de rechazo, está apareciendo en nuevas instalaciones de líneas para marcas de bebidas premium. La ventaja de la cámara no es solo retirar los defectos, sino también proporcionar datos que permiten al ingeniero de procesos correlacionar una deriva del registro con un evento de temperatura del tanque ocurrido horas antes. Consejo conjunto para cualquiera que defina una nueva línea OPP con adhesivo termofusible en 2026 o 2027: pregunte al proveedor por la evaluación de reciclabilidad del adhesivo junto con la capacidad de producción, por la dosificación mediante servomotor junto con el diseño de la estación de adhesivo, y compruebe si el sistema de control puede exportar datos de visión en línea. Elegir una línea que ignore cualquiera de las tres equivale a elegir una línea que necesitará una modernización a mitad de su vida útil planificada.Preguntas frecuentes
P: ¿Cuál es la diferencia entre las etiquetas OPP y BOPP?
Ver respuesta
Ambas se refieren al mismo material: película de polipropileno biorientado. «BOPP» es la abreviatura precisa; «OPP» es la abreviatura canónica del comercio de etiquetas. En la práctica, ambos términos son sinónimos en el etiquetado envolvente con adhesivo termofusible, y la mayoría de los proveedores venden la película con cualquiera de las dos denominaciones sin distinguirlas.
P: ¿Qué velocidad de etiquetado puede alcanzar una línea de etiquetado con adhesivo termofusible?
Ver respuesta
Los rangos habituales del sector van de 2,000 a 36,000 botellas por hora. El límite máximo lo determina la arquitectura de manipulación de botellas —las instalaciones con torreta rotativa funcionan más rápido que las configuraciones lineales de una estación—, no la química del adhesivo. Superar 36,000 bph generalmente requiere máquinas rotativas de varias estaciones, mayores velocidades de los servomotores y tolerancias de registro más estrictas, en lugar de un adhesivo diferente.
P: ¿Puede la misma máquina etiquetar botellas ovaladas y cuadradas?
Ver respuesta
Sí, con piezas de cambio de la placa de botellas y de la estrella. Cambiar una línea rotativa OPP con adhesivo termofusible de botellas redondas a ovaladas suele tardar de 20 a 45 minutos después de capacitar al operador, incluido el reajuste del registro. Las botellas cuadradas requieren un tambor de etiquetado no rodante y normalmente una arquitectura de máquina aparte, no solo una pieza de cambio.
P: ¿Es reciclable el adhesivo termofusible en las corrientes de reciclaje de botellas de PET?
Ver respuesta
Depende. Ciertas formulaciones termofusibles a base de EVA y de poliolefinas metalocénicas se desprenden rápidamente en el lavado cáustico de PET, y los proveedores de adhesivos han confirmado que son compatibles con las corrientes de reciclaje de escamas de PET. Otras se desintegran en las condiciones de lavado y contaminan las escamas. La pregunta correcta para el proveedor de adhesivos es si la formulación específica ha sido probada por EPBP (European PET Bottle Platform), RecyClass o APR, en lugar de confiar en la presunción general de que el adhesivo termofusible es reciclable.
P: ¿Cuánto cuesta operar una línea de etiquetado OPP con adhesivo termofusible por cada 1,000 botellas?
Ver respuesta
El costo de operación se divide en cuatro categorías: película OPP, resina adhesiva termofusible, energía para mantener el tanque de adhesivo a temperatura y mantenimiento programado. Las cifras por 1,000 cambian según el ancho de la película, la cobertura de la etiqueta, la duración de la producción de la línea y los costos eléctricos regionales, por lo que los rangos son la respuesta más útil en lugar de un único costo absoluto. Un componente de línea comparable que la mayoría de los ingenieros de línea usa como referencia es que los precios del adhesivo termofusible OPP por mil se mantienen sistemáticamente por debajo de los adhesivos sensibles a la presión en producciones de alta capacidad, debido a la ausencia de un liner de liberación.
P: ¿Puede la máquina etiquetadora OPP con adhesivo termofusible integrarse con mi llenadora y taponadora existentes?
Ver respuesta
Sí, casi siempre. Las etiquetadoras OPP modernas con adhesivo termofusible funcionan con un PLC y comunican señales de enlace entre las máquinas anteriores y posteriores, generalmente mediante un conjunto de señales discretas de 24 voltios o una conexión a un bus de campo industrial. La mayoría de las configuraciones de línea tienen una HMI para cada zona, de modo que el operador puede consultar las recetas de la llenadora, la taponadora y la etiquetadora en la misma pantalla. Los puntos de integración que debe consultar en una cotización son la asignación de señales (qué fallas determinan qué equipos vecinos deben detenerse) y la sincronización de recetas (¿la etiquetadora extrae la SKU del maestro de línea o mantiene un conjunto separado?).
Notas sobre las fuentes y el enfoque de esta guía
Esta guía sobre etiquetado OPP con adhesivo termofusible se basa en documentación de la Comisión Europea sobre el Reglamento sobre envases y residuos de envases, material de solución de problemas emitido por Henkel para diagnosticar la formación de hilos del adhesivo termofusible, investigación del mercado sobre la segmentación por tamaño y química de la categoría de adhesivos termofusibles y patrones de defectos reportados por operadores de campo de líneas de bebidas. Mass Technology presenta las etiquetadoras OPP con adhesivo termofusible como parte de líneas completas de llenado y decoración de botellas, y esta perspectiva se utiliza para la sección de equipos. Cuando se indican rangos numéricos del sector, las fuentes subyacentes publican el rango en lugar de un único valor puntual.
Referencias y fuentes
- Reglamento sobre envases y residuos de envases — Comisión Europea, Dirección General de Medio Ambiente
- Adhesivos termofusibles: panorama de la ciencia de materiales — ScienceDirect, Elsevier
- Prevención de la formación de hilos en adhesivos termofusibles para envasado — Henkel Adhesive Technologies (referencia de solución de problemas del proveedor)
Artículos relacionados
- Etiquetado con adhesivo frío frente a termofusible: la perspectiva de compras sobre el cambio de formato y los consumibles
- Selección de una máquina sopladora de botellas para botellas de agua de PET
- Recorrido por una línea completa de llenado de agua mineral
- Etiquetado sensible a la presión frente a etiquetado envolvente: ejemplo práctico de costo por mil
Consulte la máquina etiquetadora OPP con adhesivo termofusible de Mass Technology →
Revisado por el equipo de ingeniería de Mass Technology. Última actualización: 2026.


