ISO 9001:2015 ✓

Inyección de preformas de PET

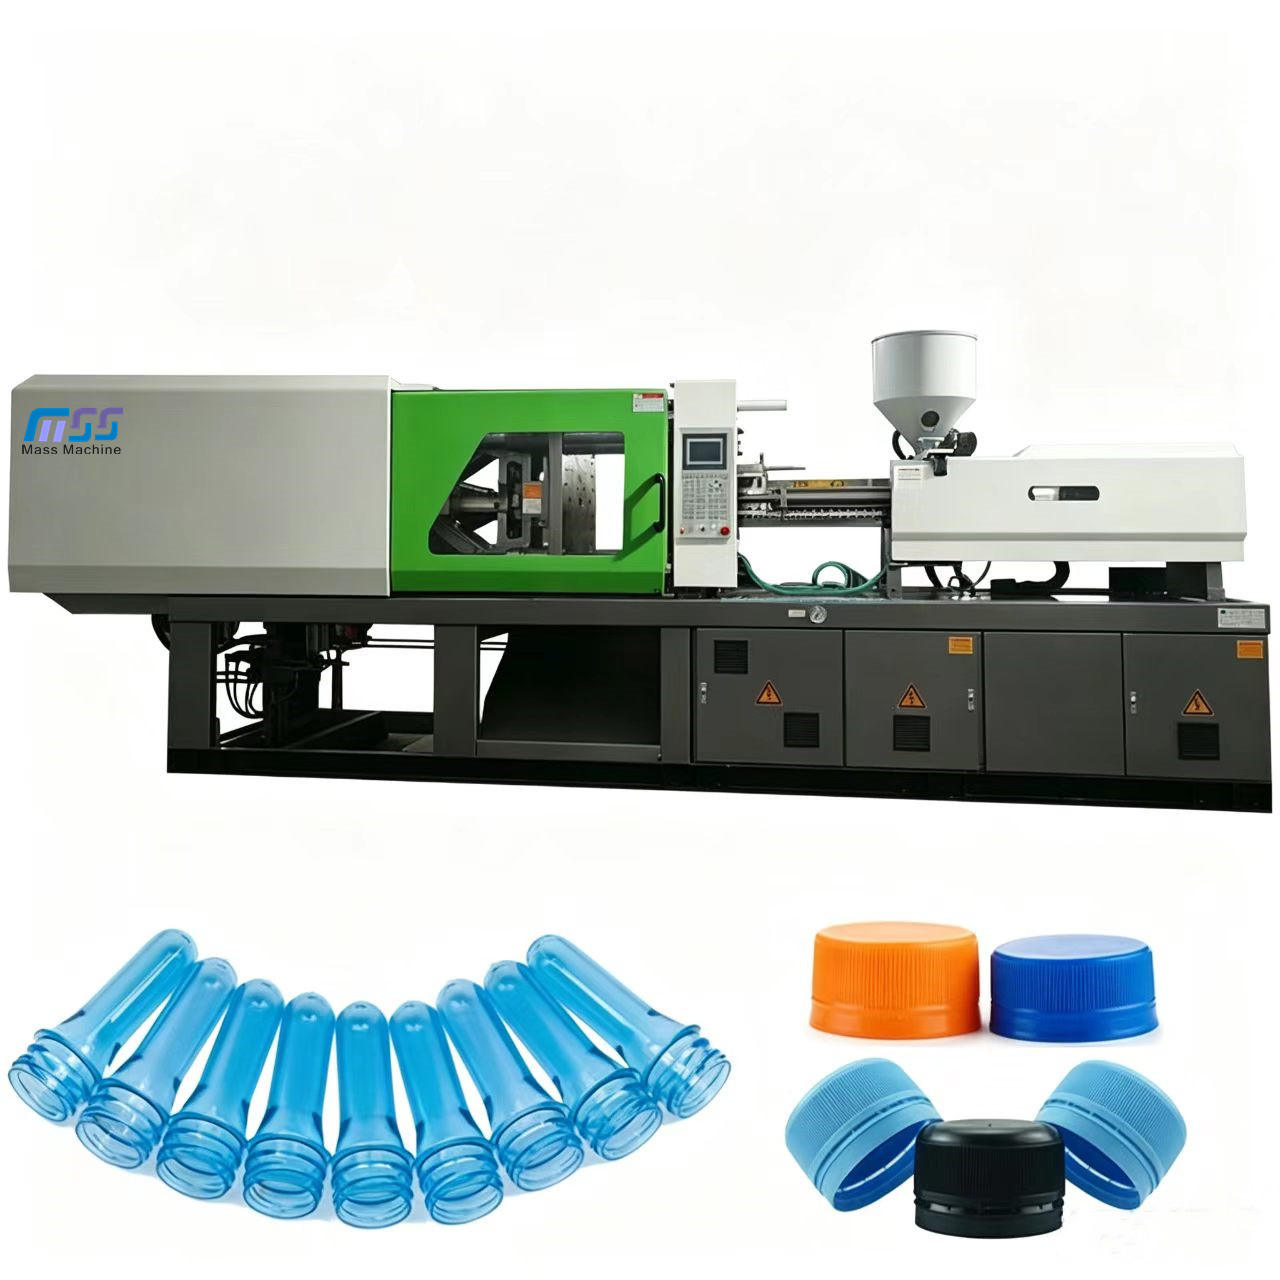
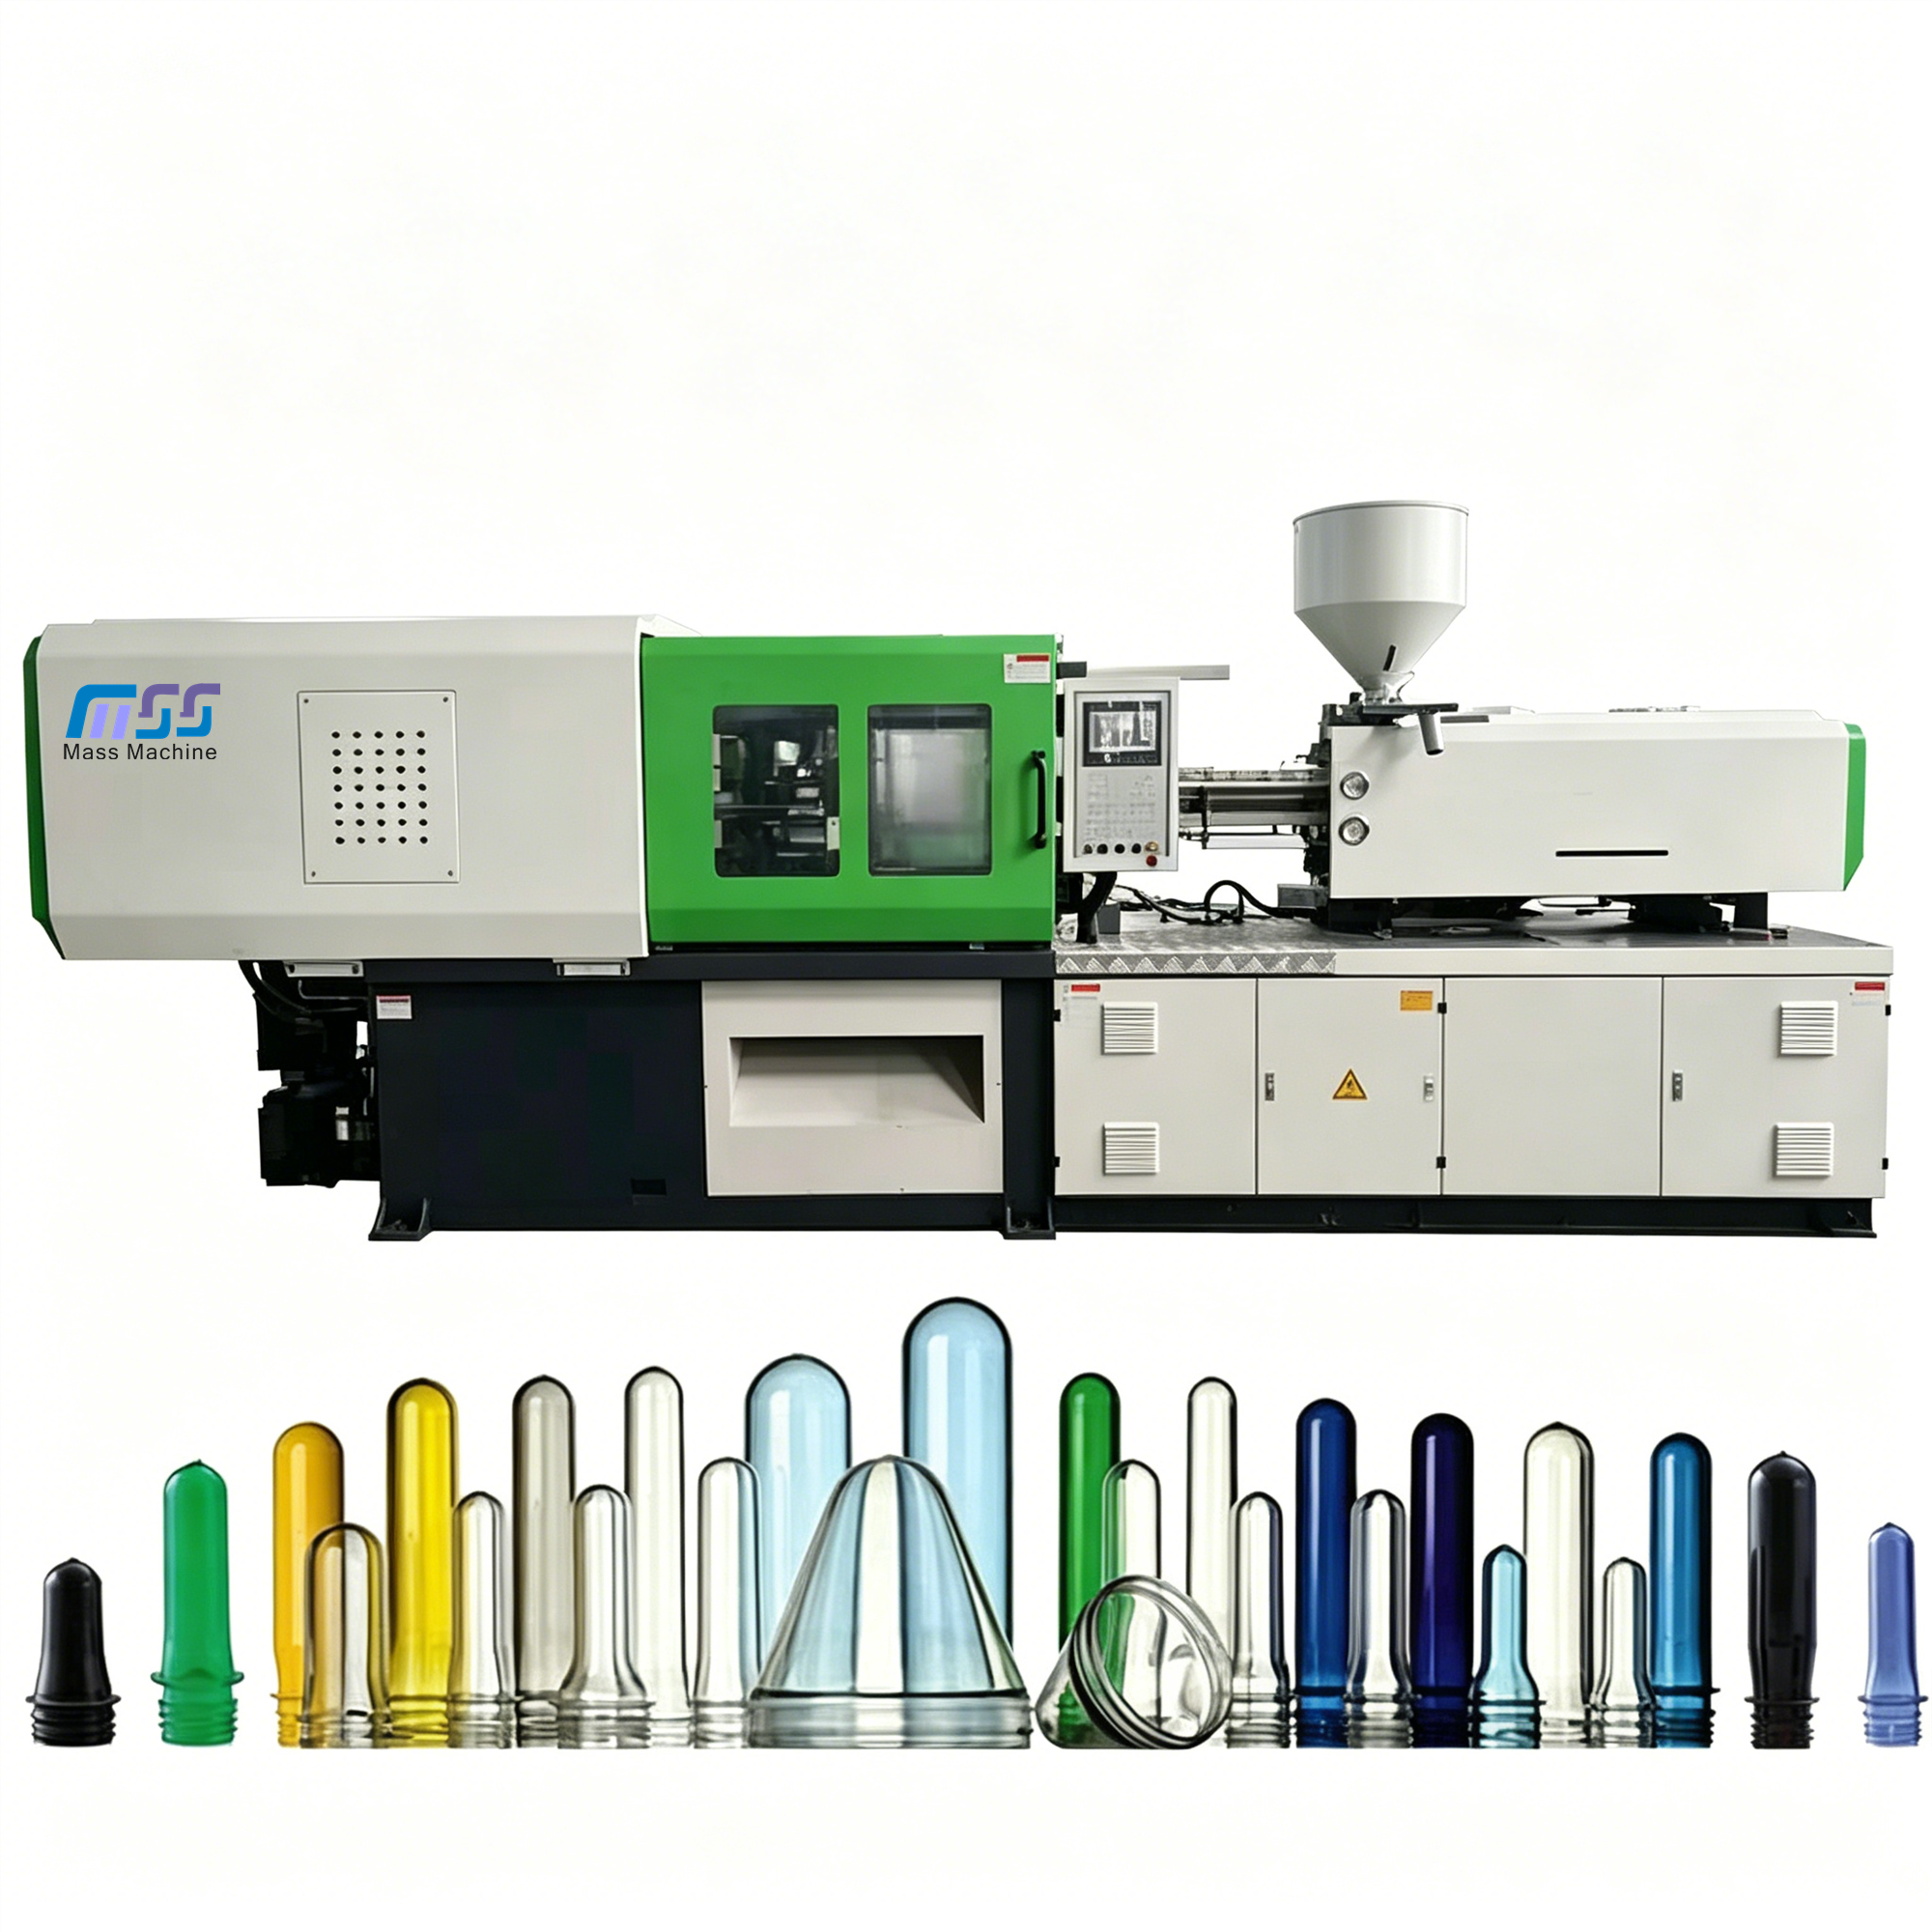
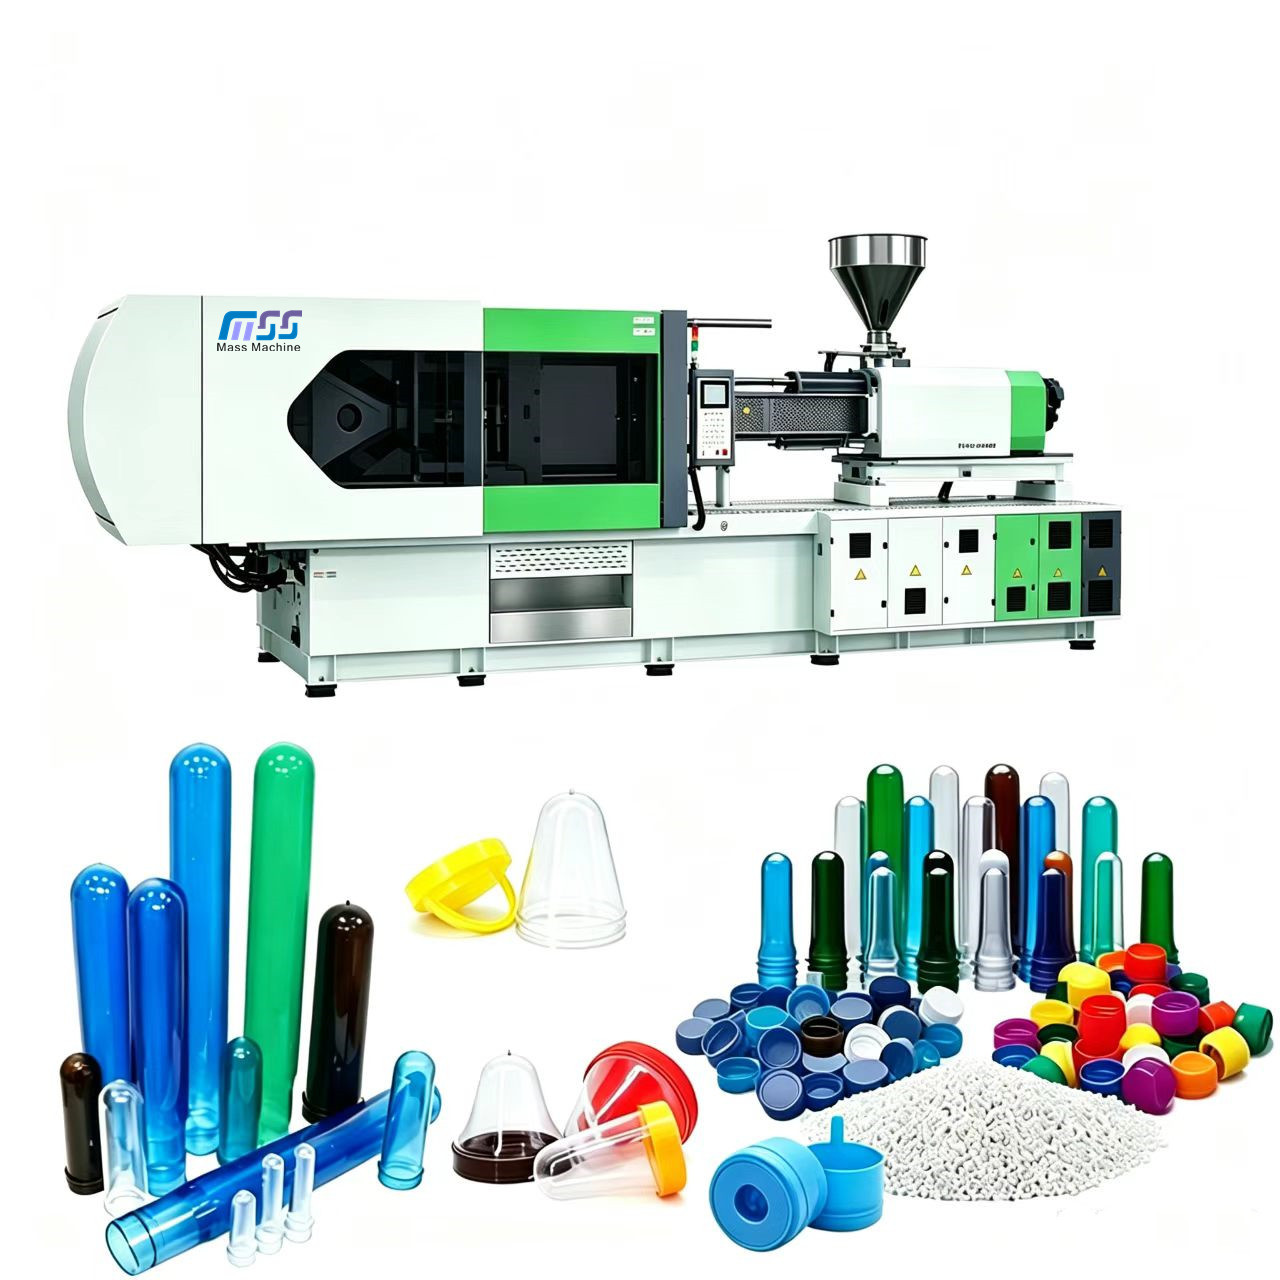
Máquina de moldeo por inyección de preformas de PET: soluciones servo e hidráulicas de 140-800T

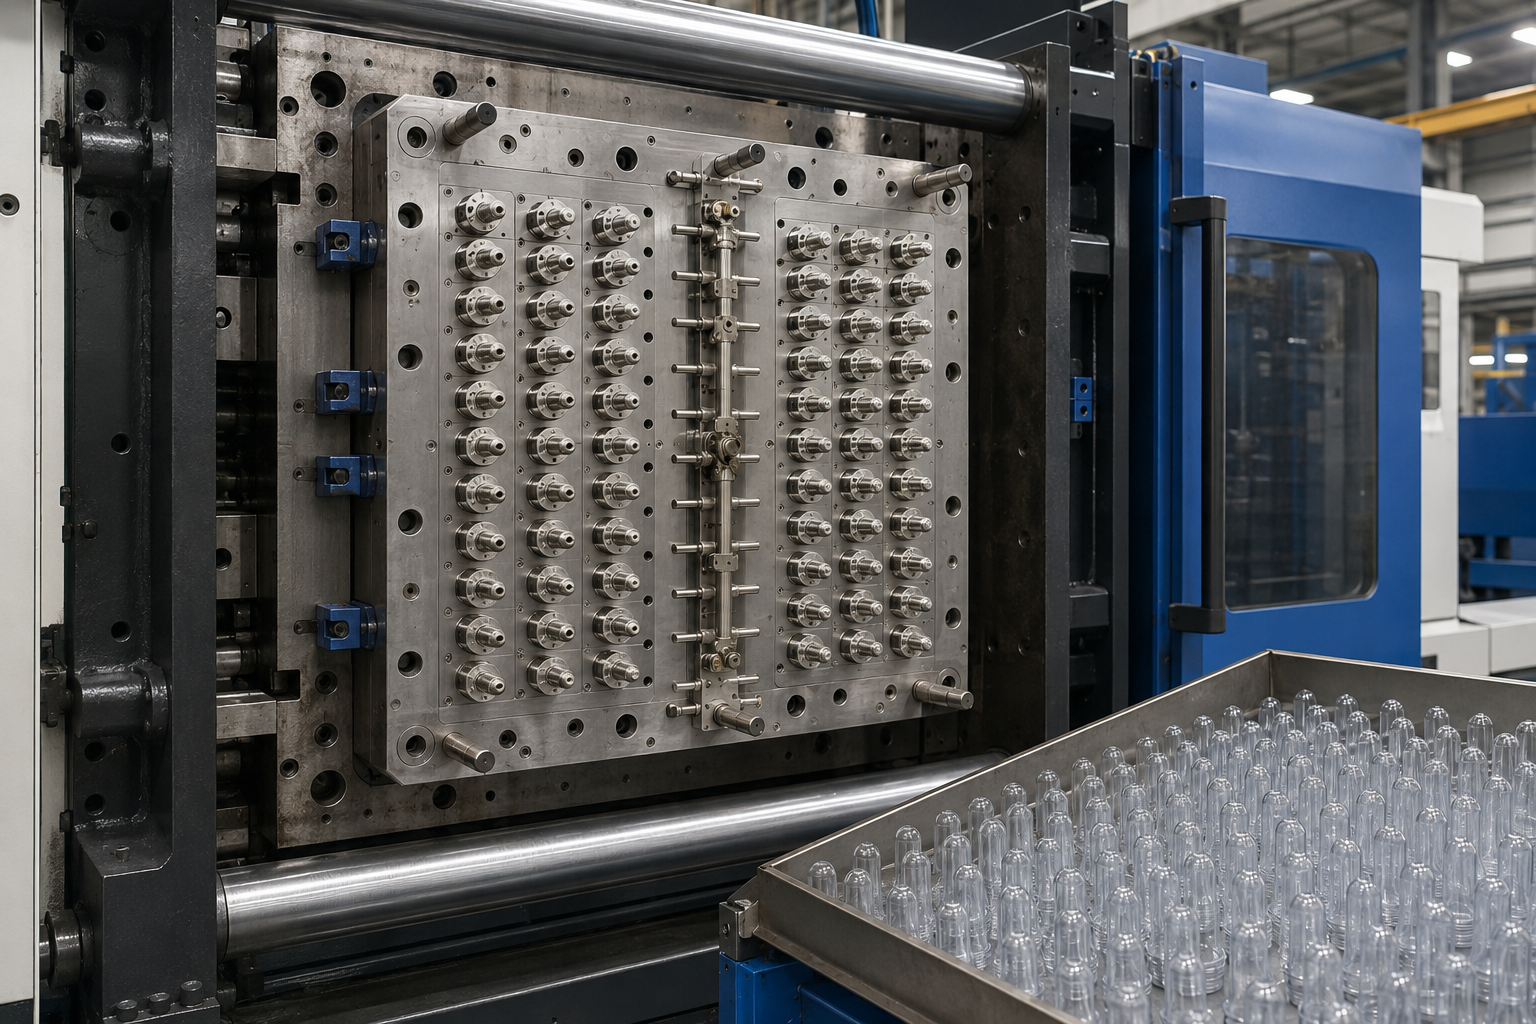
Sistemas Mass tech de 8 a 96 cavidades para preformas de botellas de agua, bebidas carbonatadas, jugo, aceite comestible y aplicaciones especiales; también conocidos en los mercados del Reino Unido como máquinas de moldeo por inyección de preformas de PET o sistemas de moldes para preformas. La aprobación CE y la interfaz robótica EUROMAP 67 se suministran de serie.

  • Interfaz robótica EUROMAP 67 ✓
  • Marcado CE ✓
  • Garantía de 2 años (piezas incluidas) ✓
  • Respuesta de ingeniería en 24 horas ✓
Solicite la correspondencia de tonelaje y una cotización
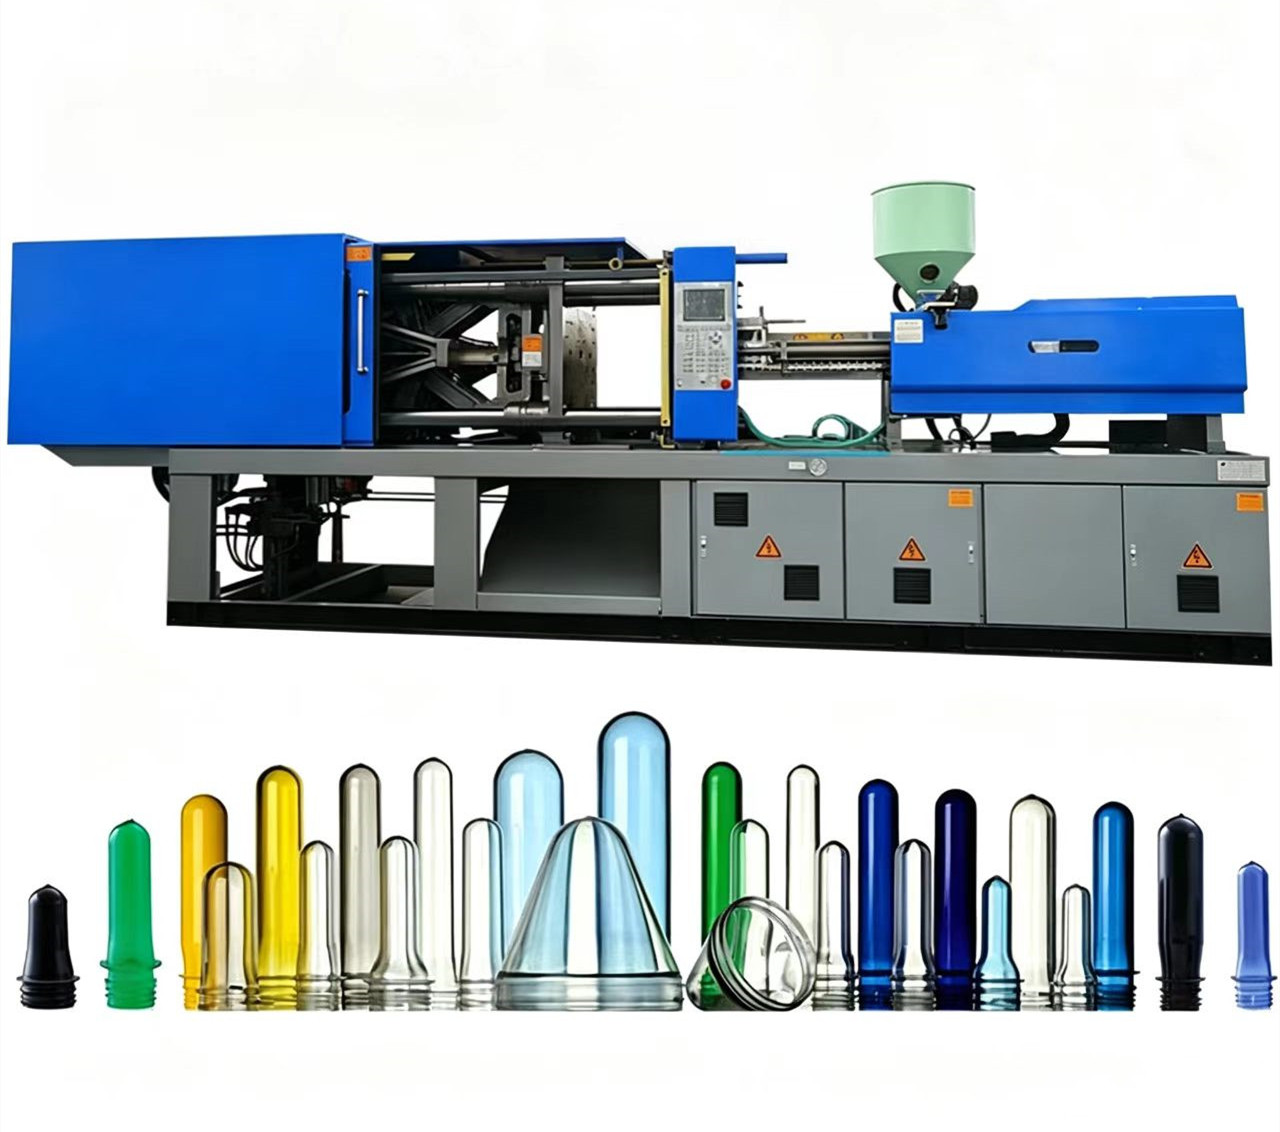
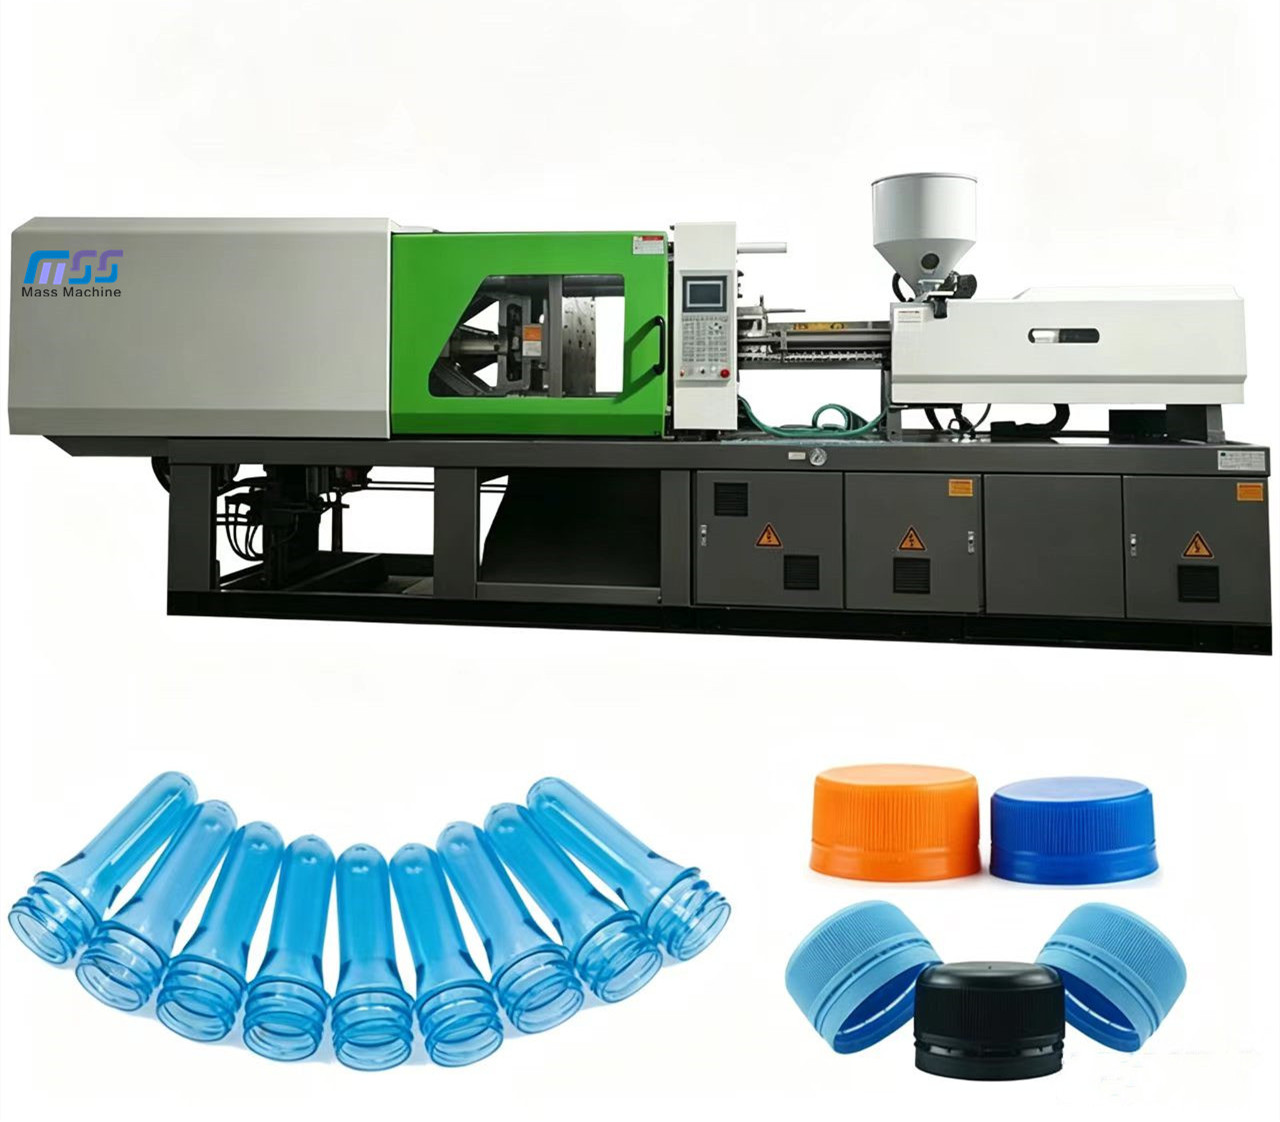
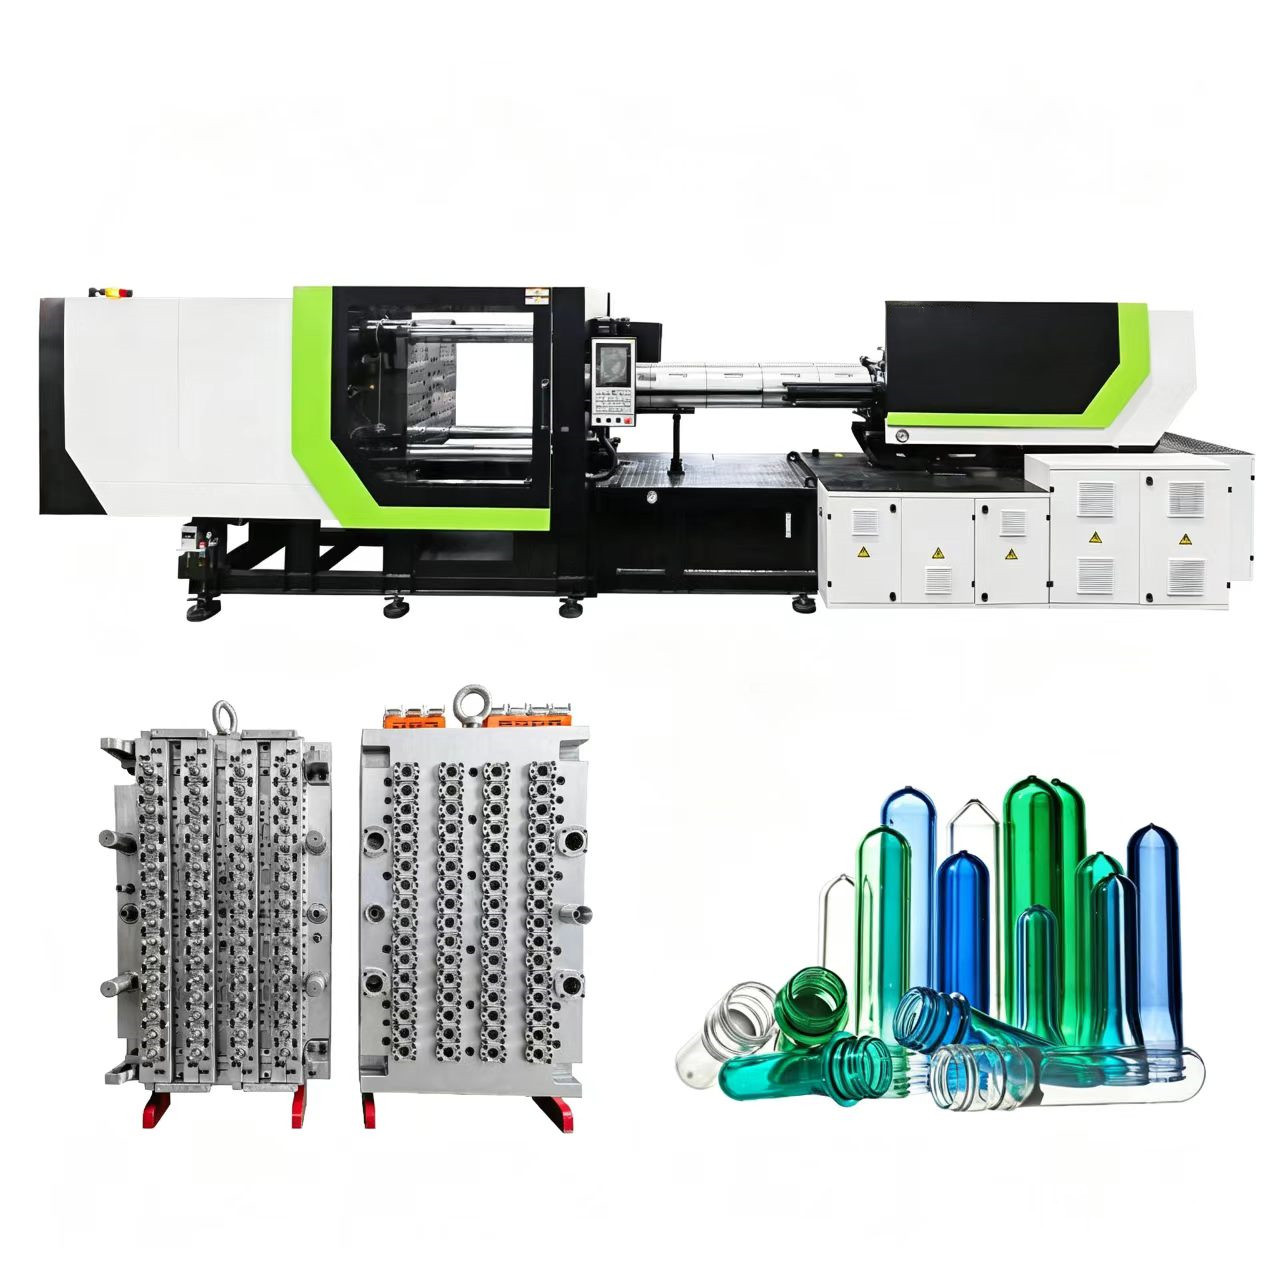
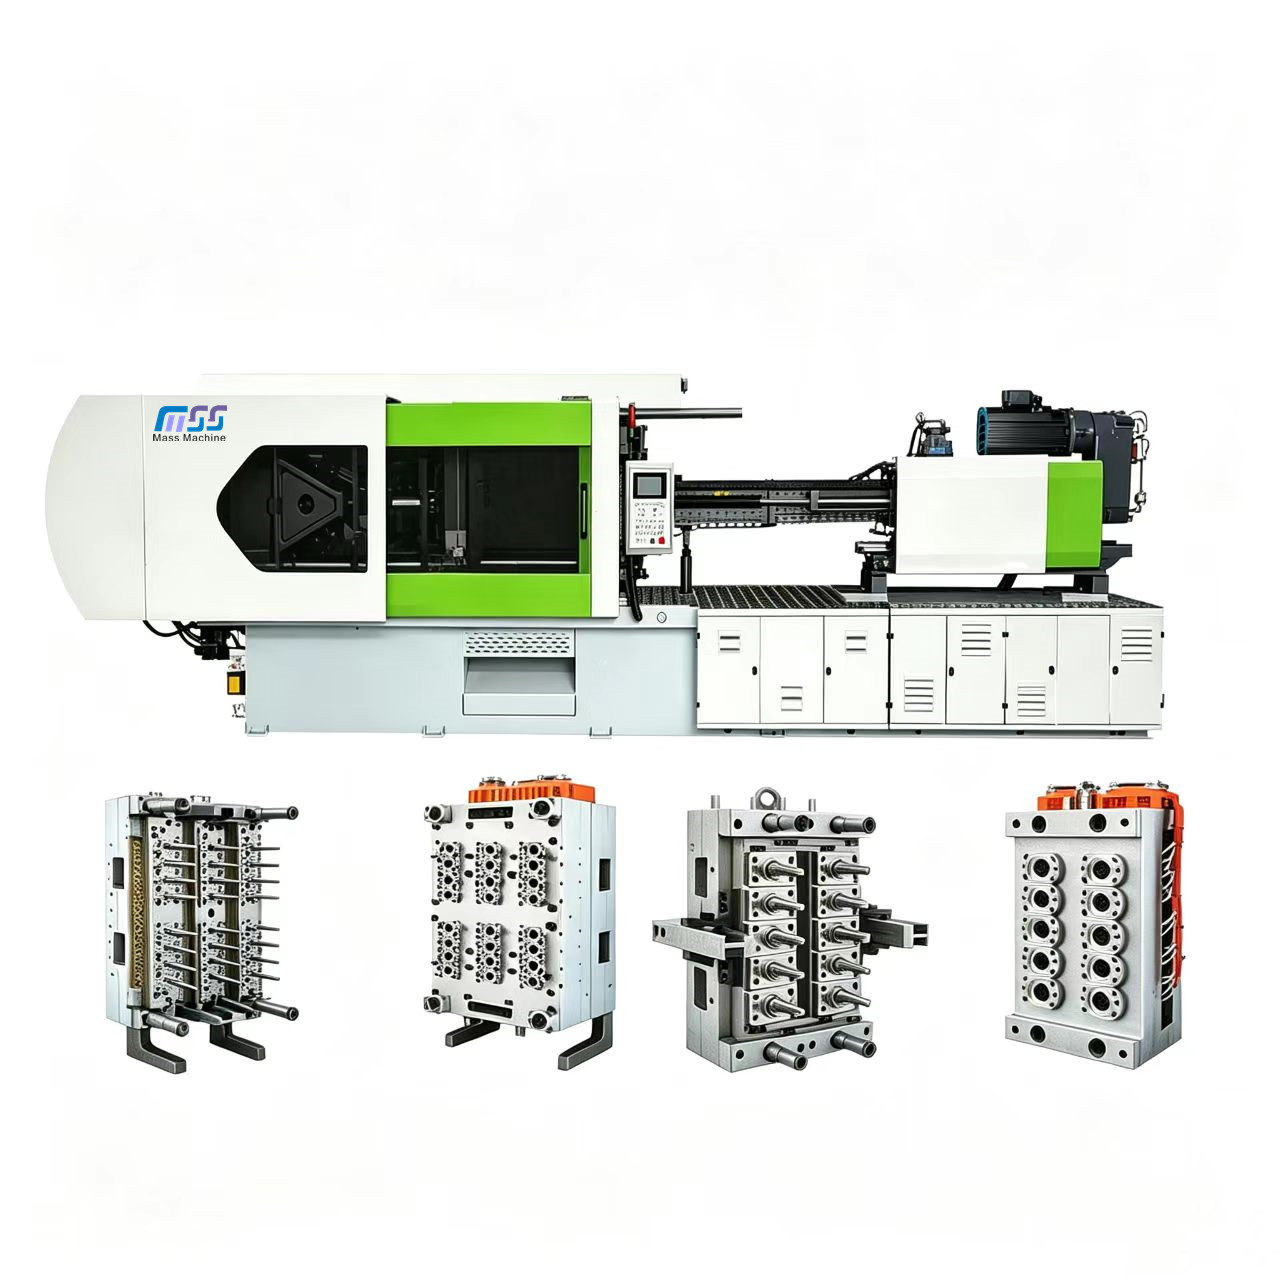
Solución 1 para preformas de PET Solución 2 para preformas de PET Solución 3 para preformas de PET
140-800T
Rango de fuerza de cierre
8-96
Cavidades por tonelaje
30-50%
Procesamiento estable de rPET
9-22 s
Tiempo de ciclo (según el acabado del cuello)

Producción de preformas de PET: los cuatro problemas de fabricación que resolvemos mediante ingeniería

El moldeo por inyección de preformas de PET parece rutinario en un folleto y rara vez funciona así en la planta. La concentración de acetaldehído cambia, el rPET modifica el color, el tiempo de ciclo se prolonga 2 segundos y aumenta la factura eléctrica. Cada problema que detallamos aquí se origina en líneas de producción que hemos fabricado y entregado desde Zhangjiagang desde 2024.

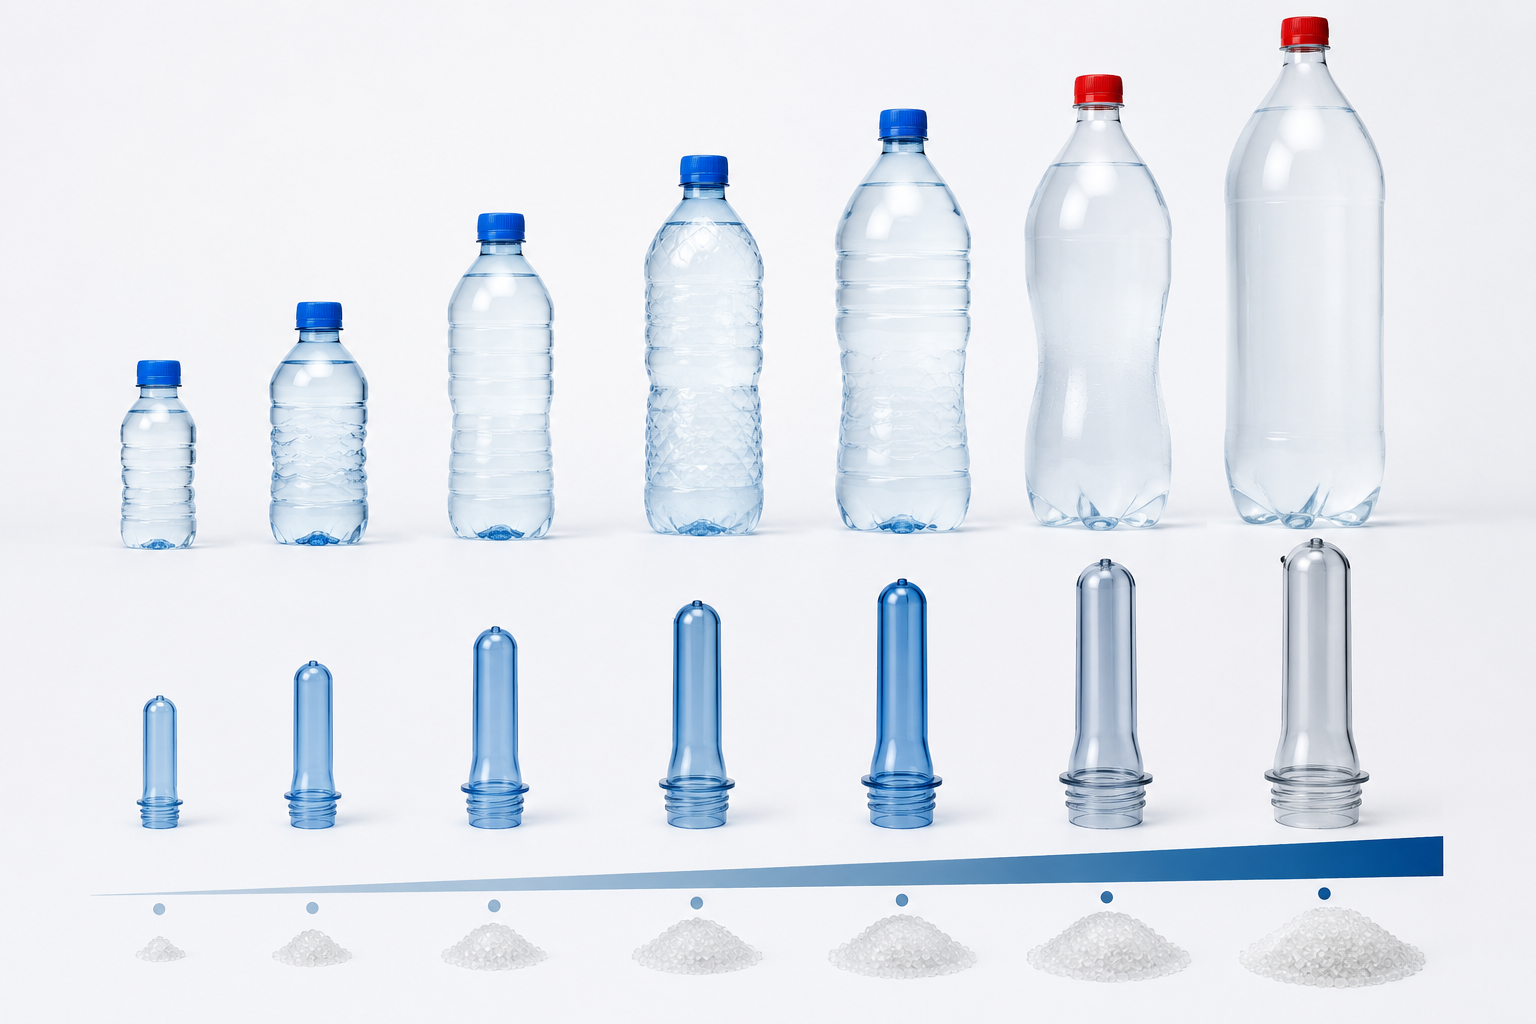
Una preforma de PET es el componente intermedio con forma de tubo de ensayo que se transforma mediante estirado-soplado en una botella completa para bebidas o cosméticos. PETplanet describe el perfil estándar de rosca, acabado y cuerpo; lo que el folleto omite es lo estrecha que realmente es la ventana de tolerancia.

La deriva de AA provoca el rechazo del lote
01
Problema 01: calidad
La deriva de AA provoca el rechazo del lote

Los consumidores de bebidas no compran preformas con una concentración superior a ~4 ppm de AA, y los consumidores de cosméticos, por encima de ~8 ppm. El PET produce acetaldehído como subproducto de la degradación cuando el tiempo de residencia, el cizallamiento del husillo o la temperatura de la zona del cilindro quedan fuera de rango.

Inestabilidad del lote de rPET
02
Problema 02: material
Inestabilidad del lote de rPET

El material de PET reciclado llega con dispersión de viscosidad intrínseca y contaminantes traza. Sin zonas del cilindro accionadas por PID y la relación L/D adecuada del husillo, los cambios de color y la disminución de IV aparecen durante la primera hora de una prueba de mezcla de 30-50 %.

La variación del tiempo de ciclo arruina la previsión
03
Problema 03: producción
La variación del tiempo de ciclo arruina la previsión

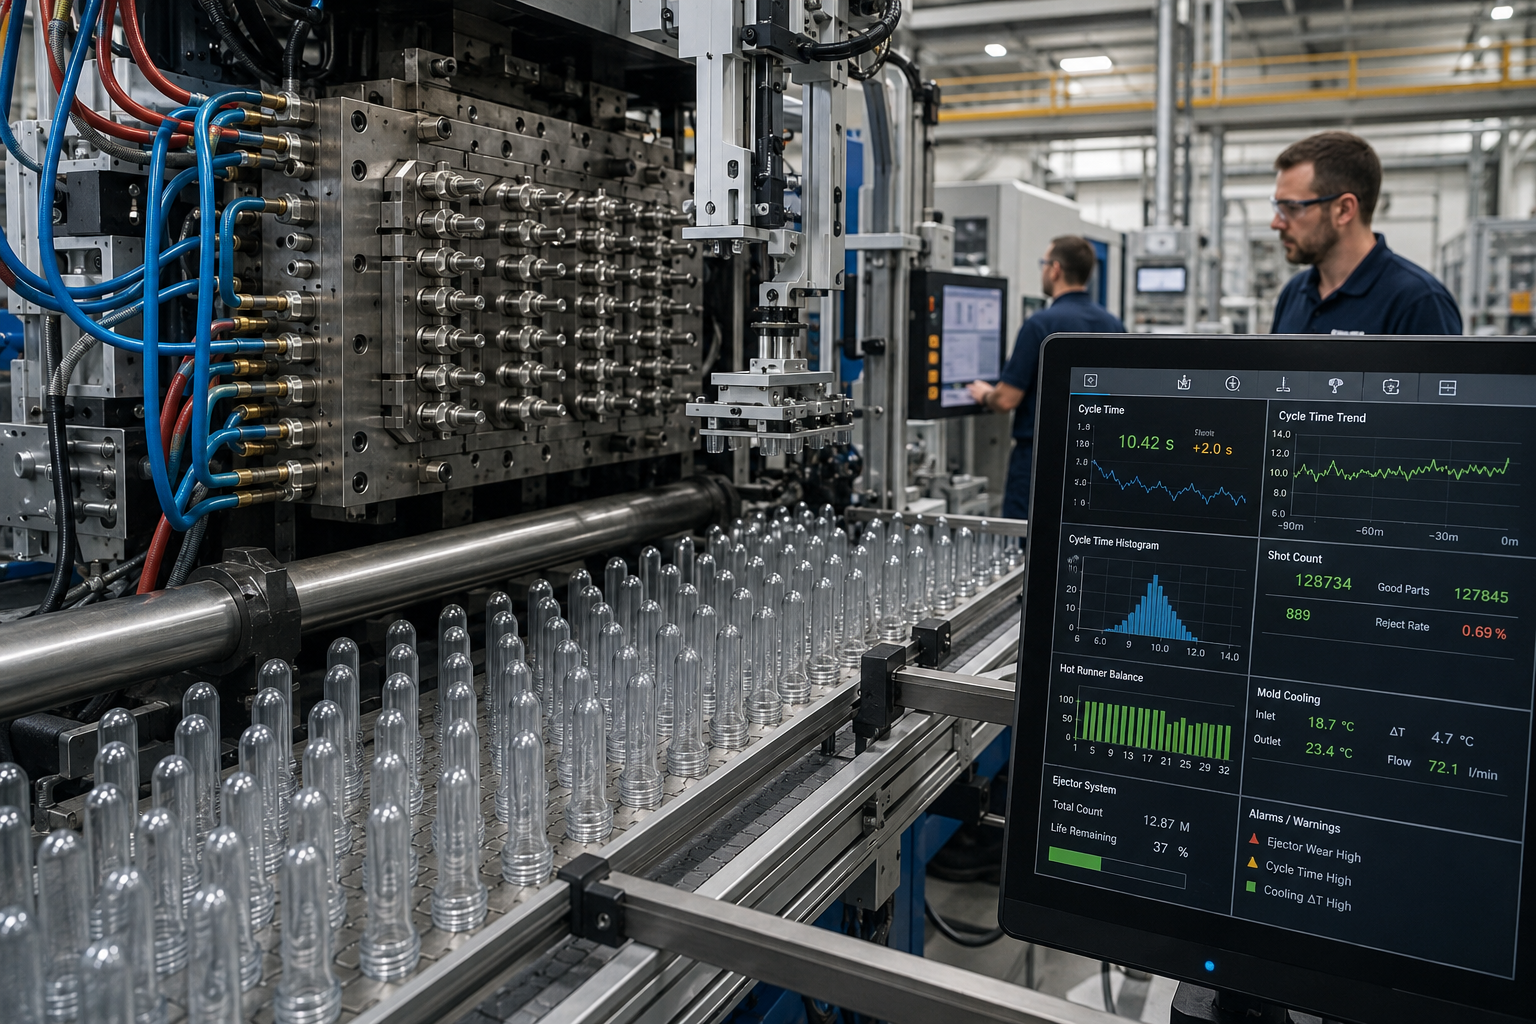
Una deriva de 2 segundos en el tiempo de ciclo de un molde de 32 cavidades equivale a unas 1,800 preformas por hora. La capacidad de enfriamiento del molde, el equilibrio del canal caliente y la vida útil del expulsor requieren comunicación aislada a nivel del PLC, no añadida después de la FAT.

Desperdicio por ralentí de la bomba hidráulica
04
Problema 04: energía
Desperdicio por ralentí de la bomba hidráulica

Una solución hidráulica de desplazamiento fijo consume entre 70-80% de su ciclo de trabajo total en ralentí con alivio de presión. Un servomotor acciona la bomba bajo demanda, por lo que el consumo de energía por cada mil preformas disminuye considerablemente entre ciclos.

Presión del propietario de la marca sobre el objetivo de gramos
05
Problema 05: aligeramiento
Presión del propietario de la marca sobre el objetivo de gramos

Las grandes empresas de bebidas siguen reduciendo volumétricamente el peso de las preformas para optimizar el costo de la resina y el carbono de alcance 3. Una preforma de agua de 12 g fabricada en 2018 es hoy una preforma de 9 g, y esa reducción somete simultáneamente el husillo, el canal caliente y los canales de enfriamiento a una mayor carga térmica y mecánica.

El estándar / cómo resolvemos estos problemas mediante ingeniería
Cada máquina Masstech de 140-800T se suministra con control de temperatura PID en cuatro o más zonas del cilindro, control de presión y caudal mediante válvula doble proporcional, enfriamiento del aceite hidráulico y un cilindro de inyección controlado por APID; es el mismo nivel de hardware con el que Tier-1 Husky y Netstal clasifican sus sistemas de entrada, empaquetado a precios de gama media.

Serie Masstech 140-800T para preformas de PET: especificaciones y matriz de tonelaje

La familia de preformas de PET Masstech se divide en cuatro rangos de tonelaje prácticos, cada uno adaptado a una familia de botellas, en lugar de usar un chasis para todo el programa. Los responsables de compras que comparen una RFQ con una cotización deberán consultar el tonelaje de cierre, el número máximo de cavidades y la relación L/D del husillo; esas tres variables constituyen casi toda la hoja comparativa.

Cada bastidor está equipado con un cierre de tres platos tipo palanca, con geometría de barras de unión modelada mediante elementos finitos, una estación de inyección de uno o dos husillos (usted selecciona al realizar el pedido) y un cilindro equipado con APID y control de temperatura. Una HMI portátil, modos de operación manual/semiautomático/totalmente automático y una interfaz de robot EUROMAP 67 complementan la plataforma.

Presentación de la máquina PET de 140-200T
140
140-200T
Línea compacta para botellas de preformas
  • Cavidades16-48
  • Preforma típica9-18 g
  • Botella objetivo0.3-1L de agua
  • Ciclo9-14 s
  • Opción servoSí
Presentación de la máquina PET de 250-350T
250
250-350T
Bebidas de consumo general
  • Cavidades32-64
  • Preforma típica14-32 g
  • Botella objetivo1-2L de agua/CSD
  • Ciclo11-16 s
  • Opción servoSí (recomendado)
Presentación de la máquina PET de 400-550T
400
400-550T
Bebidas medianas y grandes
  • Cavidades24-48
  • Preforma típica30-60 g
  • Botella objetivo2-5L de bebida
  • Ciclo13-18 s
  • Opción servoSí
Presentación de la máquina PET de 650-800T
650
650-800T
Grandes y especiales
  • Cavidades8-32
  • Preforma típica60-150 g
  • Botella objetivoFrascos de 5L+, aceite comestible y aplicaciones especiales
  • Ciclo15-22 s
  • Opción servoSí
Lectura de la ficha técnica. La fuerza de cierre se publica en toneladas (tonelada métrica o “T”) en toda la industria mundial del moldeo por inyección: 1 tonelada ≈ 9.81 kN. Por lo tanto, una máquina “250T” proporciona aproximadamente 2,450 kN de fuerza de cierre sobre el plato desplazable. Las fichas de ventas a veces mezclan toneladas y kN; publicamos ambos valores para evitar confusiones al solicitar una RFQ.
Características comunes de la plataforma (todos los tonelajes)
Qué hace
Por qué es importante
Control de temperatura APID
PID de lazo cerrado en las zonas del cilindro, la boquilla y el molde
Mantiene el valor de AA por debajo de la ventana de ~4 ppm para bebidas, incluso con mezclas de rPET de 30-50 %
Válvula hidráulica doble proporcional
Presión y caudal controlados de forma independiente
Respuesta más rápida y uniforme que la de una válvula de una sola etapa; protege el molde durante el cierre a baja presión
Puerta de seguridad con triple enclavamiento
Enclavamientos hidráulicos, mecánicos y eléctricos
Cumplimiento CE y protección contra el cierre involuntario durante el cambio de molde
Tuerca flexible de la barra de unión
Elimina la fractura por fatiga bajo carga cíclica
La vida útil de la barra de unión coincide con la vida útil del chasis, no con 18-24 meses
Ajuste automático del cierre durante el cambio de molde
Recalibración de la fuerza de cierre según parámetros
Cambio de molde en menos de un turno, no una puesta en marcha de dos días
Interfaz robótica EUROMAP 67
Interfaz eléctrica estandarizada para el robot de extracción
Integración plug-and-play con cualquier robot de manipulación importante, sin cableado personalizado

Cómo dimensionar su máquina: marco de decisión de tonelaje × cavidades × tiempo de ciclo

La mayoría de las RFQ de preformas de PET que recibimos llegan con un tonelaje erróneo en el campo del encabezado. Los compradores se aferran al número de cavidades, atraídos por el folleto de un competidor, y calculan el tonelaje hacia atrás, cuando el proceso correcto es inverso. Empiece por el volumen de la botella, después el peso de la preforma y, por último, el área proyectada; el tonelaje es la tercera derivada.

Flujo de decisión en cuatro pasos
Del volumen de la botella al peso de la preforma
01
Volumen de la botella → peso de la preforma.
En promedio, las botellas de agua se encuentran en el rango de 0.5-1.2 g/100 ml de botella terminada; las CSD son más pesadas por la resistencia de pared necesaria. Una preforma para agua de 600 ml pesa aproximadamente 9-12 g, mientras que una preforma para CSD de 2L pesa alrededor de 48-55 g.
Del peso de la preforma y las cavidades al área proyectada
02
peso de la preforma + número de cavidades → área proyectada.
Se necesitan aproximadamente 3-4cm de área de cierre por cavidad, y también se requiere un canal. Un molde de preformas de agua de 12g con 32 cavidades mide aproximadamente 700-900cm.
Del área transversal a la presión de fusión
03
Área transversal → presión de fusión necesaria para la fuerza de cierre.
El PET trabaja aproximadamente a 800-1,100 bar; multiplique por el área transversal para obtener el mínimo de fuerza de cierre y añada 20-30% por seguridad.
De la utilización a la clase de máquina
04
10. Utilización de cierre requerida → clase de máquina.
Seleccione la clase de tonelaje un nivel por encima del mínimo calculado; así mantendrá constante el tiempo de ciclo cuando el molde envejezca o la mezcla de rPET se vuelva más difícil.

Tonelaje recomendado por clase de botella (tabla de decisión de 4 filas)
Clase de botella
Tonelaje recomendado
Rango de cavidades
Ciclo (s)
Producción (preformas/h)
Agua de 1L (cuello PCO 1881)
200-300T
24-48
10-14
9,000-15,000
CSD de 2L (cuello PCO 1810)
300-400T
16-32
12-16
5,000-8,000
Dispensador de agua / volumen de 5L
500-650T
8-16
14-22
1,800-4,000
Especialidades (aceite, cosméticos y farmacéutica)
250-450T
8-24
12-18
2,500-7,000
Fórmula de producción:
Otro ejemplo es preformas/h =
(3,600 / ciclo/s) × número_de_cavidades × factor_de_utilización (~0.85)
Un ejemplo resuelto muestra el cálculo. Una línea de 250T con 32 cavidades, ciclo de 12 s y utilización del 85% produce (3,600 / 12) × 32 × 0.85 = 8,160 preformas/h. Eso equivale a unos 6.5 millones de preformas al mes en una operación de tres turnos.
Errores comunes de dimensionamiento (y su corrección)
El error
Hay dos errores responsables de gran parte de las RFQ con tonelaje incorrecto que recibimos. Uno es el señuelo del titular «200 cavidades» de un folleto competidor frente a volúmenes de botella que justifican 32-48 cavidades; eso supone un exceso de cavidades que desperdicia capital y dificulta pasar de una cavidad a la siguiente, como comprobaron varios fabricantes de botellas existentes con acabados de cuello 1881/1810 casi idénticos y los correspondientes tamaños de área de inyección.
La corrección
La corrección consiste en calcular primero según el volumen de la botella y después comprobarlo frente a su demanda real de tres turnos durante los próximos 24 meses. Si el crecimiento es incierto, elija la clase de tonelaje menor que tenga opción de servomotor; la flexibilidad del servo le permite disponer más adelante de un margen de 10-15% en el tiempo de ciclo sin cambiar el chasis.
¿Necesita este número para su acabado de cuello y grado de resina específicos?
Solicite un cálculo de producción personalizado →

Masstech frente a Husky HyPET / Netstal PET-Line / SIPA XFORM / DKM PET: referencia entre proveedores

En adquisiciones, la mayoría de los equipos preseleccionan entre los fabricantes europeos Tier-1, Husky de Norteamérica y los fabricantes chinos de gama media antes de firmar el acuerdo. Compararlos a todos es algo que, lamentablemente, falta en casi cualquier publicación de proveedor, y entendemos por qué. Utilizamos hojas de datos públicas de 2024-2025 para ofrecerle una primera evaluación.

Aviso: Las convenciones de nombres, las metodologías de recuento de cavidades y las hipótesis de «ciclo típico» varían entre proveedores. Las cifras siguientes se sintetizan a partir de las hojas de datos públicas de Husky HyPET6e, Netstal PET-Line, SIPA XFORM y DKM PET III fechadas en 2024-2025, y pueden diferir de las ofertas actuales de los fabricantes.
Husky HyPET6e
32-200
Hasta 100% (secador de vacío)
Líder del sector (no se publica una cifra específica)
Tier 1: premium
$300K+ nuevo, $150-250K usado
Canadá
Netstal PET-Line
Hasta 192
Hasta 100% (husillo PETX)
Recuperación de energía cinética; no se publica la cifra
Tier 1: premium
Suiza (grupo Krones)
SIPA XFORM / XTREME
Hasta 200
Hasta 100% (XFORM Renew, escamas lavadas)
No publicado en LP
Tier 1: premium
Italia
DKM PET III
Clase de tonelaje de 250-650 kN
No especificado
No publicado
Tier 2: gama media
China
Masstech 140-800T
8-96 en cuatro clases
30-50% estable, 60% en pruebas piloto
9-22 s según el tonelaje (publicado)
Tier 2: gama media transparente
$16K-$120K
China (Zhangjiagang)
Qué significa esto para usted.

Tier-1 se adapta a grandes empresas de bebidas que operan con requisitos de 100% de rPET a escala de 200 cavidades y presupuestos de redundancia 24/7. La gama media se adapta a marcas privadas, embotelladores regionales y envasadores de aceite comestible y cosméticos que trabajan con 30-50% de rPET en 8-64 cavidades, donde la diferencia de costo de capital (5-10×) supera la ganancia marginal de tiempo de ciclo. La respuesta honesta es: adapte el sistema al volumen de la botella y al requisito de rPET, no al logotipo del fabricante.

¿Quiere aplicar esta matriz a su especificación de preforma?
Solicite una comparación personalizada →
“
Probamos los catorce perfiles PID de zonas del cilindro que diseñamos (más de una docena hasta ahora; finalmente establecimos el perfil de cuatro zonas que es estándar para nuestra clase de 250-350T) hasta encontrar uno que mantuviera el AA por debajo de la ventana de 4 ppm para bebidas con una mezcla de 30-50% de rPET y sin aditivo reductor de AA (esa es la cifra exacta que incorporamos a todos los chasis que fabricamos actualmente).
Masstech Engineering Team, I+D de Zhangjiagang, pruebas de producción de 2025

Guía de adquisiciones: precios por nivel con fundamento de ingeniería, plazo de entrega y posventa

Los fabricantes Tier-1 no publican los precios de las máquinas para preformas de PET y entendemos el motivo: los rangos son demasiado amplios; no habría un precio único por tonelada (US$). Publicamos rangos para que el equipo de compras disponga al menos de un marco presupuestario antes de iniciar la conversación técnica, y vinculamos cada rango siguiente a una clase de botella y un número de cavidades específicos, no a una conversión individual de tonelada (US$) a precio.

Precios transparentes en 5 niveles (con fundamento de ingeniería)
1
140-200T
Agua de 0.3-1L, viales farmacéuticos
24-48
9-14 s
$16,000-$24,000
2
250-350T
Agua/CSD de 1-2L
32-64
11-16 s
$25,000-$42,000
3
400-550T
Bebidas de 2-5L
24-48
13-18 s
$42,000-$72,000
4
650-800T
Especialidades de 5L+, aceite comestible
16-32
15-22 s
$72,000-$120,000
5
Variante servo (cualquier clase)
Todas
Todas
~10-15% más rápido que el sistema hidráulico
+15-25% de prima
Los rangos incluyen el modelo Ex-works con configuraciones estándar. El molde y el canal caliente se cotizan por separado; consulte abajo. Los datos de mercado independientes de Sunbun Machine confirman una estructura similar de tonelaje y precios en la gama media china.
Plazo de entrega, molde y garantía
Plazo de entrega estándar
  • Configuración estándar: 60-90 días FOB
  • Artículos en inventario SKU: 30-45 días
  • Especificación personalizada: 90-120 días
Molde y canal caliente
  • Se venden por separado a través del socio de moldes
  • Rango típico: $8,000-$45,000
  • El número de cavidades determina la mayor parte de la variación
SLA de garantía
  • 2 años con piezas incluidas
  • Respuesta de ingeniería en 24 horas
  • Repuestos mediante mensajería internacional en un plazo de 5 días laborables
Servicio integral
  • Diseño de la distribución de la planta
  • Fabricación de equipos
  • Instalación de la línea de producción
  • Capacitación de operadores en planta
Retorno de inversión del servo: marco de TCO de nivel plata PLATA
La prima de aproximadamente +15-25% de un servomotor frente al capital normalmente genera un retorno de la inversión en 18-30 meses en una operación de tres turnos con tarifas eléctricas de niveles 2-4. Una línea servo de 300T consume 60% menos corriente en ralentí que su equivalente hidráulica y ahorra alrededor de 35,000-55,000 kWh al año, según la utilización del tiempo de ciclo.
Esta diferencia de eficiencia energética es el principal factor de TCO y tiene mayor impacto durante una vida útil de 5 años que el costo del molde y el valor de la garantía combinados. Utilice localmente la fórmula de la Sección 3 con la tarifa de kWh para calcular su propio periodo de recuperación. Las cifras reales dependen de la clase de botella, el número de turnos y la proporción de rPET, pero una mejora significativa de la eficiencia energética sigue siendo una característica clave de cualquier configuración que enviemos.
¿Necesita calcular la recuperación con su tarifa específica de kWh?
Obtenga una cotización de rango presupuestario →

Ingeniería de calidad de preformas de PET: valor de AA, retención de IV y procesamiento de rPET

Las cifras de acetaldehído (AA), la retención de viscosidad intrínseca (IV) y la estabilidad de calidad de la mezcla de rPET determinarán si una línea de preformas entrega producto o genera pedidos pendientes. El primer factor puede romper el contrato; el segundo reduce la resistencia de la botella; el tercero determina si el propietario de la marca alcanzará un objetivo ESG de 2026-2030 sin quedar por debajo de la capacidad Tier-1.

Valor de AA (bebidas)
≤ 4 ppm típico
≤ 4 ppm con material virgen + 30-50% de rPET
Control PID del cilindro de 4 zonas + boquilla APID + ajuste del tiempo de residencia
Retención del valor de IV
0.78-0.82 dL/g típico
0.78-0.82 dL/g en toda la mezcla
Relación L/D 22-25:1, opciones de husillo simple o doble, cilindro nitrurado o de doble metal
Estabilidad de la mezcla de rPET
30-50% (gama media), 100% (clase PETX Tier-1)
30-50% estable, 60% en pruebas piloto
Trayectoria de plastificación FIFO con husillo doble + materiales del cilindro compatibles con reductor de AA
Fundamento de ingeniería
Arquitectura técnica
Por qué importan la relación L/D y la selección del husillo

La relación L/D seleccionada para el husillo de PET determina tanto el tiempo de residencia de la resina a temperatura de fusión como la uniformidad de su plastificación. Un tiempo de residencia más corto puede permitir que los geles sin fundir lleguen a la cavidad; uno más largo aumenta la formación de AA. Masstech 140-800T trabaja con una relación L/D de 22-25:1 y una arquitectura adaptable de husillo simple, doble o extralargo.

El circuito de enfriamiento del molde es igual de importante: cada reducción de dos segundos en el tiempo de ciclo que hemos entregado al cliente puede atribuirse al sistema de enfriamiento, no a la unidad de inyección. Nuestro sistema utiliza un circuito de enfriador de alto caudal conectado a deflectores del lado del molde y una etapa específica de enfriamiento posterior al moldeo.

Resumen ejecutivo
Declaración honesta del rango.

El rPET al 30-50% funciona de forma estable en Masstech 140-800T con la opción de husillo doble y relación L/D extendida. Es posible alcanzar 60-70% en pruebas piloto, pero se requiere una preselección cuidadosa de la resina y reajustar las zonas del cilindro.

El rPET al 100% con materia prima de escamas lavadas es actualmente una capacidad Tier-1; XFORM Renew de SIPA se posiciona como la primera tecnología que lo hace de forma económica, y la clase de husillo PETX de Netstal es la oferta Tier-1 paralela. Si su hoja de ruta requiere 100% en 2026-2028, la respuesta honesta para la gama media es: adapte el sistema al requisito actual y planifique una actualización cuando se cierre la brecha de costos.

Decisiones de diseño
Los cálculos de aligeramiento también impulsan las decisiones de diseño de calidad.

Una preforma de agua de 9 g deja menos margen de espesor de pared que una preforma de 12 g, por lo que el control de la ventana de AA, el equilibrio del fluido de enfriamiento y una ventana de valor de IV más estrecha se vuelven obligatorios. El diseño de nuestro canal caliente y de la trayectoria de flujo del molde, así como nuestras configuraciones de cilindro y zonas, son compatibles con robots EUROMAP-67, están autenticados por Behigop Sizerabah y se han diseñado para cumplir las políticas FDA-21-CFR-177.1630 sobre materiales PET para alimentos frescos, que abarcan todos los grados de resina designados.

Calculadoras de ingeniería y herramientas de adquisiciones

Acceda a nuestro conjunto patentado de herramientas interactivas de ingeniería para relacionar al instante las especificaciones de la botella con el tonelaje, prever la producción de la línea y validar el ROI del servomotor para su próximo proyecto de PET.

Calculadora de producción

Estime con precisión las preformas por hora y el volumen de producción mensual según el número de cavidades, el tiempo de ciclo y la utilización de turnos de su planta.

Abrir calculadora
Estimador de recuperación del servo

Compare el TCO (costo total de propiedad) de una línea hidráulica estándar frente a una línea accionada por servo durante un horizonte de 5 años, según las tarifas eléctricas locales.

Calcular ROI
Comparador de botella a tonelaje

Ingrese el volumen de la botella, el tipo de cuello y la demanda mensual para encontrar al instante el tonelaje de máquina recomendado, el rango de cavidades y la banda presupuestaria.

Encuentre su correspondencia

Preguntas frecuentes sobre la máquina de moldeo por inyección de preformas de PET

Una preforma de PET es la forma tradicional de varilla de prueba, moldeada por inyección a partir de resina de tereftalato de polietileno. Más adelante, se recalienta y se somete a soplado y estiramiento para convertirla en una botella terminada: para agua mineral, refrescos, aceite, cosméticos o productos médicos. Exportar las preformas pequeñas y densas por separado de la botella llena permite a los embotelladores revisarlas y almacenarlas de forma fácil y económica, y luego soplarlas según la demanda en la estación de llenado.

Las líneas Masstech 140-800T tienen un precio de $16,000-$120,000 FOB Zhangjiagang, según la clase de tamaño, el conjunto de cavidades y la configuración de servomotores. Las líneas de nivel 1 (Husky HyPET, Netstal PET-Line y SIPA XFORM) suelen costar más de $300,000 nuevas; los equipos HyPET de nivel 1 usados y de 32 cavidades se comercializan por $150,000-$250,000 en el mercado secundario. Los precios del molde y del canal caliente se cotizan por separado, entre $8,000-$45,000.

La resina de PET seca (mantenida por debajo de 50 ppm de humedad en los silos de almacenamiento posteriores a la producción) se transporta a un conjunto de husillo y cilindro, se calienta hasta fundirse y luego se inyecta en un molde de preformas multicavidad; una sola cavidad pesa 17/22/25/28 gr, según el tamaño de la botella, la relación de dientes y el objetivo de peso, y la pieza se expulsa mientras se enfría y solidifica. El tiempo de ciclo varía entre 9-22 segundos, según el tamaño de la preforma —peso de la preforma y acabado del cuello del envase— y la clase de máquina, con un robot de extracción 24/7 —compatible mediante EUROMAP 67— que retira las preformas hacia los tubos de enfriamiento posteriores al moldeado.

“Mejor” es una métrica que depende mucho del volumen. Para las principales líneas de bebidas de 200 cavidades, 100% rPET y operación 24/7, las llenadoras líderes son Husky HyPET, Netstal PET-Line y SIPA XFORM; para marcas privadas de 8-96 cavidades, aceite comestible e incursiones en botellas especiales con 30-50% rPET, los fabricantes chinos de equipos originales de nivel medio (Masstech, DKM, Huayan, NPC) ofrecen control PID de nivel 1 y compatibilidad con EUROMAP 67 por 20-35% de la inversión de capital de nivel 1

Instalar servomotores en todas las líneas nuevas de tres turnos alcanza la paridad real con la red en máquinas 300T de cuatro cavidades de nivel superior. La prima del servo es de +15-25% sobre la inversión de capital instalada y se amortiza ligeramente antes que la “paridad con la red” gracias al ahorro de energía con la bomba en ralentí —por lo general, 35000-55000 kWh/año en una línea multicavidad de 300T—, entre 18-30 meses después. El sistema hidráulico de desplazamiento fijo sigue siendo la mejor opción para líneas especiales de bajo volumen y un solo turno, con presupuestos de capital ligeramente más ajustados y menores presupuestos de consumo energético.

La respuesta franca es no. Contamos con configuraciones estándar basadas en 30-50% de rPET dentro del portafolio de continuidad del proceso, manteniendo estable ese 30-50% en rangos de 140-800T, y con 60-70% probado como parte de nuestro portafolio de programas piloto.

El uso de 100% rPET como materia prima de escamas lavadas es una competencia de nivel 1; actualmente constituye la norma de mercado para la clase de husillo de SIPA XFORM Renew y Netstal PETX. Si su directiva ESG de 2026-2028 exigirá 50% de rPET, podemos ayudarle; si exigirá 100% de rPET el próximo año, el segmento de fabricantes de equipos originales de nivel medio todavía carece de una solución coherente desde el día 1.

El espesor de pared de la preforma depende en gran medida del volumen de la botella y de las relaciones de estiramiento objetivo antes del soplado. Muchas de estas geometrías, tanto para aguas de consumo como para envases de aceite comestible, se sitúan en el rango de 2.5-4.5 mm; cuanto más gruesa es la pared, más largo es el ciclo de enfriamiento, y superar 4.5 mm empieza a provocar efectos de formación de AA debido al mayor tiempo de permanencia en el sistema de enfriamiento. Los diseños estándar de pared delgada en los que preocupa la formación de AA —por los largos tiempos de permanencia en el sistema de enfriamiento— prohíben engrosar la pared más allá de 4.5 mm

La configuración estándar puede enviarse FOB/FOI en 60-90 días a partir de la orden de compra y el depósito. El plazo de entrega de la pieza terminada depende de la configuración de la línea: las existencias de SKU requieren 30-45 días, mientras que las especificaciones y moldes personalizados del proceso de cotización mínimo requieren 90-120 días.

Todas las piezas suministradas por fábrica tienen una garantía de dos años con piezas incluidas y un tiempo de respuesta de 24 horas para el comprador. Los repuestos se reabastecen desde fábrica mediante mensajería internacional en 5 días hábiles desde la recepción. El alcance integral de suministro de equipos, balance de planta, entrega y puesta en marcha del proyecto de servicio integral incluye el diseño de la distribución de la planta, el suministro de equipos, la instalación, la capacitación del operador y sobre la gestión del ciclo, así como la puesta en marcha final y la entrega de documentos; es el mismo para todas las líneas de productos de 140-800T, independientemente del tamaño del objeto.

Para todas las piezas suministradas por fábrica y todos los equipos de 140-800T, la garantía incluye las piezas durante dos años y una SLA de respuesta del ingeniero en 24 horas; los canales calientes suministrados por el OEM en el paquete llave en mano para los módulos de paquete de materia prima y etiquetado central también cuentan con una garantía de dos años con piezas incluidas; los canales calientes adquiridos por separado están sujetos a la SLA de garantía del fabricante original.