
Póngase en contacto con Masstech

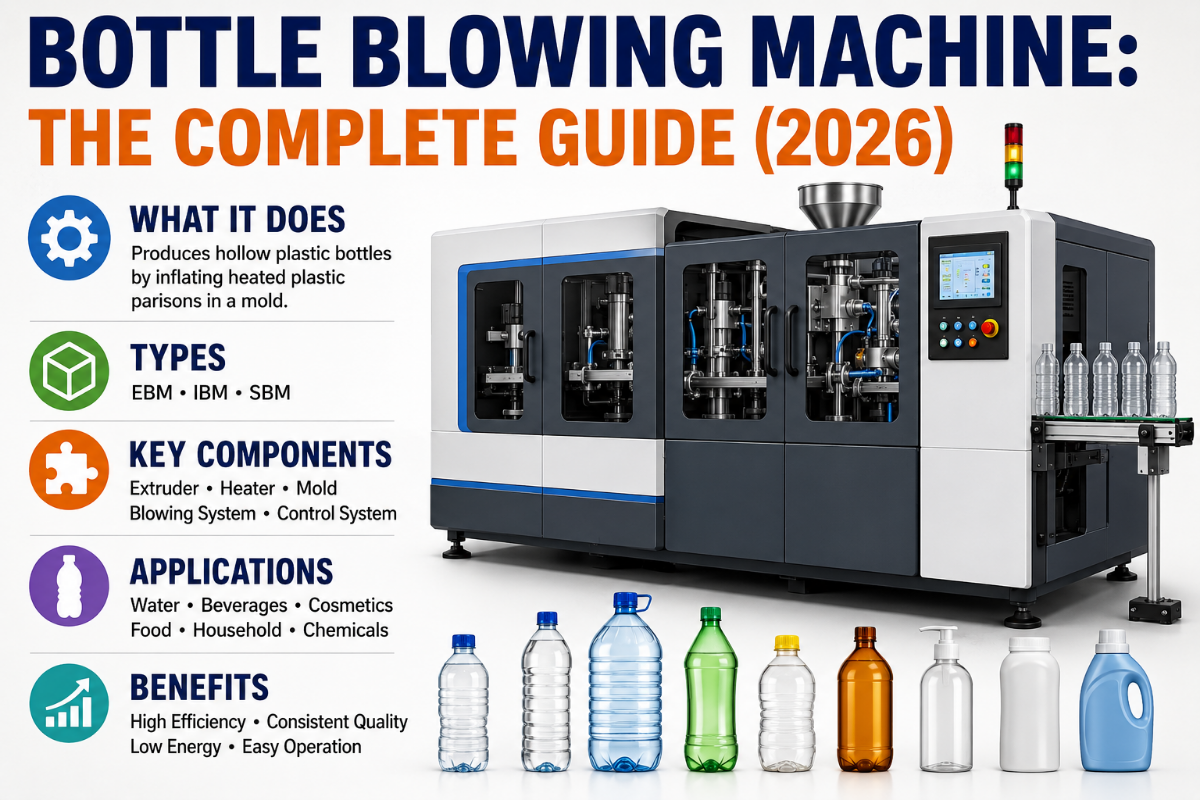
Referencia rápida: máquina sopladora de botellas de un vistazo
| Proceso predominante para PET | Moldeo por soplado y estiramiento por inyección (ISBM) |
| Rango de producción típico | Semiautomática ~240-800 BPH hasta rotativa de más de 60,000 BPH |
| Rango de volumen de botellas | ~60 ml hasta envases de 20 L (5 galones) |
| Principales factores de costo | Número de cavidades, nivel de automatización, sistema de aire comprimido |
| Entrada clave | Preformas de PET (moldeadas por inyección con cuello terminado) |
¿Qué es una máquina sopladora de botellas?

Cómo funciona una máquina sopladora de botellas: el ciclo de moldeo por soplado
Para PET, el proceso es el moldeo por soplado y estiramiento: la preforma se recalienta, se estira mecánicamente por completo y se infla, orientando biaxialmente el polímero al mismo tiempo. Esta orientación biaxial proporciona a la botella de PET su resistencia, transparencia y propiedades de barrera contra los gases; un componente de PET sin estiramiento sería débil y opaco. El ciclo consta de cinco pasos distintos.¿Cuál es el proceso para soplar botellas?
- Carga. Las preformas se alimentan con el cuello hacia arriba en un sistema de transferencia que las transporta por la máquina.
- Calentamiento. Cada preforma pasa por un horno infrarrojo que la eleva por encima de la temperatura de transición vítrea del PET, de alrededor de 76 °C, hasta una ventana de conformado en la que la resina está blanda, pero no fundida.
- Estiramiento. Una varilla de estiramiento dentro del molde extiende la preforma hasta la longitud completa de la botella final, alineando las moléculas del polímero en el eje vertical.
- Soplado. El aire comprimido infla la preforma contra la pared del molde. Un estudio de simulación del proceso revisado por pares aplica el aire en dos fases: un presoplado de menor presión que forma la mayor parte de la botella y un soplado final de mayor presión que presiona los detalles finos contra el molde.
- Expulsión. Una vez que se abre el molde, se expulsa la botella terminada y el ciclo comienza de nuevo.
📐 Nota de ingeniería
El PET no tiene una única «temperatura de soplado». La ventana de conformado utilizable se encuentra por encima del punto de transición vítrea, pero por debajo del rango de cristalización, y el punto de ajuste correcto varía según el espesor de pared de la preforma, la geometría de la botella y la velocidad de la línea. Los envases de paredes planas y las botellas ovaladas requieren técnicas de calentamiento por zonas; un perfil de temperatura uniforme utilizado en una botella redonda de agua producirá una botella ovalada defectuosa.
Use la zonificación del horno como una receta por SKU, no como un ajuste permanente.«El error que vemos con mayor frecuencia en las plantas nuevas es tratar el horno de calentamiento como algo que se configura y se olvida. Dos botellas del mismo volumen, pero con una geometría de hombro diferente, pueden necesitar perfiles de lámpara distintos. Registramos una receta de calentamiento para cada combinación de preforma y botella antes de poner una línea en producción, y esa disciplina elimina la mayoría de las quejas sobre el espesor de pared».
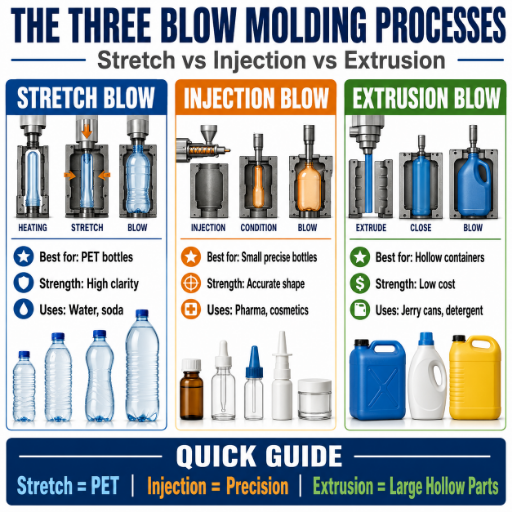
Los tres procesos de moldeo por soplado: estiramiento frente a inyección y extrusión
| Proceso | Cómo forma la pieza | Resinas típicas | Envases más adecuados |
|---|---|---|---|
| Moldeo por soplado y extrusión (EBM) | Se extruye un tubo fundido (parison), se sujeta en un molde y se infla. | HDPE, PP, PVC | Bidones de leche, botellas de detergente, envases con asa |
| Moldeo por soplado y inyección (IBM) | La resina se inyecta sobre un núcleo, luego se sopla y se expulsa. | PET, PP, PE | Botellas médicas pequeñas y de porción individual |
| Moldeo por soplado y estiramiento por inyección (ISBM) | La preforma se recalienta, se estira con una varilla y se sopla. | PET (principalmente) | Agua, CSD, jugo, aceite, botellas de 5 galones |
Tipos de máquinas: semiautomáticas, totalmente automáticas, lineales y rotativas
Después de determinar que necesitará una máquina ISBM para PET, la pregunta más importante es la clase de automatización. Aquí ocurren la mayoría de los errores de presupuesto, porque la máquina de menor precio del catálogo casi nunca es adecuada para una planta que trabaja más de un turno.| Clase de máquina | Producción típica (a 0.5 L) | Operadores por turno | Adecuación productiva |
|---|---|---|---|
| Semiautomática (2 cavidades) | ~240-800 BPH | 2-3 | Empresas emergentes, producción estacional o de prueba |
| Lineal totalmente automática (4-6 cavidades) | ~3,500-9,000 BPH | 1 | Embotelladores regionales, líneas de varios turnos |
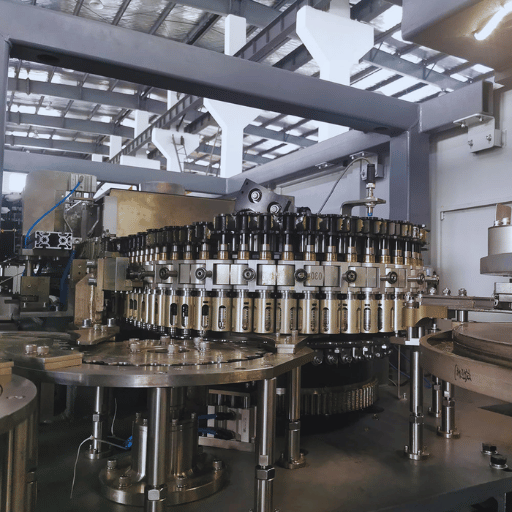
| Rotativa totalmente automática | 20,000-60,000+ BPH | 1-2 | Marcas nacionales, plantas de gran volumen 24/7 |
💡 Consejo profesional
Elija la clase de máquina según su objetivo de producción sostenida, no según el máximo. Una línea dimensionada para la demanda máxima estará subutilizada gran parte del año, y una máquina rotativa sobredimensionada consumirá energía adicional y requerirá un mantenimiento innecesario que una máquina lineal no necesitaría.
Componentes principales: preforma, horno de calentamiento, molde y sujeción

- ✔ Preforma. La calidad de la botella se determina antes de que comience el soplado. Una preforma con espesor de pared desigual nunca se convertirá en una botella uniforme, por lo que la consistencia del peso de la preforma es un factor de calidad, no un detalle.
- ✔ Horno de calentamiento. Los bancos de lámparas infrarrojas, distribuidos en zonas controladas de forma independiente, llevan la preforma a su ventana de conformado. El control por zonas es lo que permite producir botellas asimétricas y de llenado en caliente.
- ✔ Molde y cavidades. Cada cavidad produce una botella por ciclo, y el acabado del cuello —formado previamente durante la inyección de la preforma— simplemente queda sujeto por el molde durante el soplado.
- ✔ Sistema de sujeción. Mantiene el molde cerrado frente a la presión de soplado. La sujeción de cambio rápido convierte un cambio de formato de varias horas en un trabajo de 15-20 minutos.
📐 Nota de ingeniería
Este sistema también es el punto en el que el PET reciclado empieza a marcar la diferencia. El uso de rPET modifica la forma en que la preforma absorbe la radiación IR, por lo que una máquina que admita resina reciclada necesita un horno y un sistema de control de temperatura diseñados para mezclas y un alto contenido de rPET, un factor que se convierte en un requisito de compra en la sección de perspectivas que sigue.
El desgaste del sistema de transferencia es un mecanismo de defectos que suele pasarse por alto. En nuestros datos de producción, una transferencia accionada por cadena que se alarga aproximadamente un 0.3% basta para desalinear el horno de calentamiento y las estaciones de sujeción, y esa desalineación se correlacionó con una tasa de defectos de paredes gruesas del 8-12% en los lotes afectados. La transferencia con anillos de hierro elimina ese ciclo de desgaste. Al auditar una máquina usada o de bajo precio, mida la cadena de transferencia: es una comprobación económica que permite prever un problema costoso.
Número de cavidades y producción: dimensionar una máquina para su objetivo productivo
El error de dimensionamiento más común es comprar según el BPH anunciado. «12,000 BPH» es una tasa teórica basada en un volumen de botella determinado y una estimación de disponibilidad del 100%. La eficiencia típica de una planta se sitúa entre 85-92% una vez considerados los cambios de formato, las paradas de la máquina y el mantenimiento menor. El método fiable es trabajar hacia atrás desde el objetivo anual de botellas: llamémoslo método de dimensionamiento basado primero en la producción.
Método de dimensionamiento basado primero en la producción
- Tome su objetivo anual de botellas.
- Divídalo entre las horas de operación anuales realistas (por ejemplo, un turno 2,000 h, dos turnos 4,000 h).
- Divida entre 0.88 para considerar la eficiencia real de la línea.
- Compare el BPH resultante con un número de cavidades de la tabla siguiente.
| Objetivo anual de botellas | Rango de BPH requerido | Cavidades recomendadas |
|---|---|---|
| Menos de 3 millones / año | ~1,500-3,500 BPH | 2 cavidades |
| 3-10 millones / año | ~4,000-6,500 BPH | 4 cavidades |
| 10-25 millones / año | ~9,000-12,000 BPH | 6 a 9 cavidades |
| 25 millones+ / año | 20,000+ BPH | Rotativa, 12+ cavidades |
¿Cuánto cuesta una máquina sopladora de botellas?
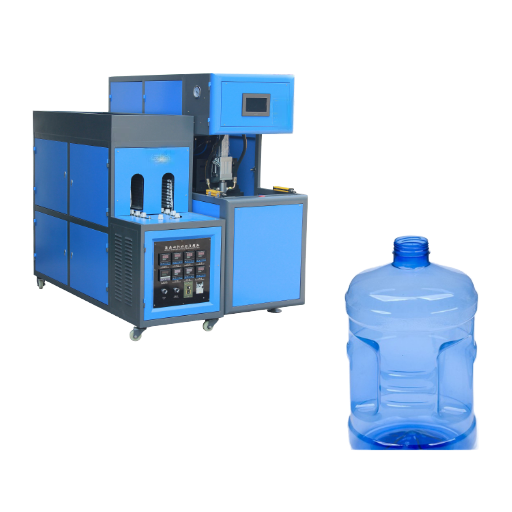
¿Cuál es el costo de una máquina sopladora de botellas?
El precio varía principalmente según el número de cavidades y el nivel de automatización. Las máquinas semiautomáticas de 2 cavidades suelen situarse en el rango bajo de cinco cifras en USD. Las máquinas totalmente automáticas de 4 cavidades se encuentran en el rango medio de cinco cifras en USD, y las máquinas de alto rendimiento de 6 a 9 cavidades están en el rango de seis cifras en USD. Las líneas rotativas para marcas regionales y globales se cotizan de forma individual. Estos rangos de precios no son fijos en absoluto: cambian con los precios del acero, el transporte y las especificaciones, por lo que cualquier cotización individual es un punto de partida, no un precio de mercado. Los precios aquí suponen las condiciones de mercado de 2025-2026, que deben reconfirmarse al momento de la compra.| Configuración | Rango de precio indicativo (USD, FOB) |
|---|---|
| Semiautomática, 2 cavidades | Rango bajo de cinco cifras |
| Totalmente automática, 4 cavidades | Rango medio de cinco cifras |
| Totalmente automática, 6-9 cavidades | Seis cifras |
Regla de 5×-8×
Durante la vida útil de la máquina, el costo total de propiedad suele situarse entre cinco y ocho veces el precio de compra una vez incluidos la energía, la mano de obra, los repuestos y los costos de inactividad. En particular, la producción de botellas de PET consume enormes cantidades de energía en forma de aire comprimido, uno de los mayores rubros energéticos de toda la planta. Por eso, la duración de la garantía, la rapidez de entrega de repuestos y la eficiencia energética merecen tanto peso como el precio de etiqueta: una máquina más barata con un paquete de servicio deficiente se convierte habitualmente en la opción más cara. Puede modelar el componente energético con esta calculadora de costos anuales de energía.
Cómo elegir una máquina sopladora de botellas: lista de comprobación del comprador

- ✔ Alcance y duración de la garantía. El estándar del sector es de 12 meses. Confirme si la cobertura incluye todas las piezas o excluye las piezas de desgaste.
- ✔ Plazo de entrega de repuestos. Solicite un plazo de entrega comprometido en días hábiles, no «lo más rápido posible».
- ✔ SLA de respuesta del ingeniero. Un tiempo de respuesta definido es más importante que un número telefónico.
- ✔ Alcance de la integración de la línea. Confirme que la salida de la máquina sopladora sea compatible con su línea de llenado y taponado, o presupueste semanas de puesta en marcha de las interfaces.
- ✔ Propiedad de los moldes y plazo de entrega del herramental. Aclare quién es el propietario de los moldes y con qué rapidez pueden fabricarse moldes nuevos para botellas.
- ✔ Prueba de aceptación en fábrica (FAT). Exija una prueba documentada con las especificaciones de su botella antes del envío.
Defectos comunes y mantenimiento
La mayoría de los defectos de las botellas puede atribuirse a unas pocas causas raíz, y la mayoría se puede prevenir con una disciplina adecuada de configuración.⚠️ Tres defectos que debe vigilar
Espesor de pared desigual — la queja más común. Los profesionales lo atribuyen sistemáticamente a un calentamiento desigual de la preforma o a un espesor de pared inconsistente: cuando una zona de la preforma se ablanda primero, se estira primero y deja sin material suficiente al resto. Blanqueamiento por tensión o perlado — normalmente se debe a una preforma soplada demasiado fría, por debajo de su ventana de conformado. Opacidad o partículas — a menudo se deben a contaminación o humedad de la preforma, no a una falla de la máquina.
Perspectivas del sector: mandatos sobre rPET, aligeramiento y automatización
Preguntas frecuentes

P: ¿Para qué se utiliza una máquina sopladora de botellas?
Ver respuesta
Produce botellas de plástico huecas — por lo general, botellas de PET para agua, refrescos, jugo y aceite — calentando preformas e inflándolas dentro de un molde.
P: ¿El moldeo por estirado-soplado de PET es lo mismo que el moldeo por inyección?
Ver respuesta
No, pero funcionan en conjunto. El moldeo por inyección produce la preforma sólida, incluido su cuello y rosca terminados. Luego, el moldeo por estirado-soplado vuelve a calentar esa preforma y la infla para convertirla en una botella de pared delgada. Una línea de dos etapas usa dos máquinas separadas; una máquina de una sola etapa realiza ambas operaciones con un solo calentamiento.
P: ¿Cuánto dura una máquina sopladora de botellas?
Ver respuesta
Un equipo con mantenimiento adecuado suele funcionar mucho más de 10 años. La vida útil está mucho más influida por la operación, la disciplina de mantenimiento y la disponibilidad de componentes que por su diseño fundamental; por eso, los compromisos de suministro de repuestos ocupan un lugar importante en el proceso de compra.
P: ¿Una sola máquina puede fabricar botellas de agua y garrafones de 5 galones?
Ver respuesta
En la mayoría de los casos, no. Las botellas de bebidas habituales y los garrafones de 5 galones (aproximadamente 18.9 L) tienen diferentes relaciones de estiramiento, pesos de preforma y circuitos de enfriamiento de la base del molde. La mayoría de los productores realiza la producción de 5 galones en una configuración de máquina dedicada. Algunas plataformas pueden pedirse para abarcar un rango amplio de volúmenes, pero una máquina optimizada para botellas de agua de 0.5 L no funcionará bien con garrafones de 5 galones, y viceversa.
P: ¿Qué tamaño de compresor de aire necesita una máquina sopladora de botellas?
Ver respuesta
Depende del número de cavidades, la producción y el volumen de la botella. El soplado rotativo de PET de alta velocidad puede requerir aire comprimido a aproximadamente 600 psig; las máquinas lineales más pequeñas requieren menos. El compresor y el secador de aire suelen cotizarse por separado de la máquina, así que pida a su proveedor que dimensione el sistema de aire según su configuración, sin hacer suposiciones.
P: ¿Se necesita equipo de inyección de preformas independiente?
Ver respuesta
La viabilidad depende de su distribución. En dos etapas: las preformas se compran o se moldean por inyección en otro lugar con una máquina independiente de inyección de preformas de PET, y luego se soplan en la máquina sopladora de botellas. En una sola etapa: la inyección de preformas y el soplado se realizan en una misma máquina.
Muchos embotelladores compran inicialmente las preformas a proveedores externos y añaden la inyección de preformas cuando aumenta el volumen; adquirir la máquina sopladora y la máquina de preformas a un mismo proveedor simplifica la compatibilidad de los moldes y la puesta en marcha.
¿Busca diseñar una línea de botellas de PET dimensionada para su volumen?
Obtenga una cotización personalizada →Cómo elaboramos esta guía
Esta guía combina referencias de ingeniería publicadas sobre moldeo por soplado con datos de producción de Zhangjiagang Mass Technology, fabricante de máquinas sopladoras de botellas, líneas de llenado de agua y equipos de inyección de preformas. Las proporciones de los valores de defectos y desgaste por transferencia se calcularon a partir de nuestros propios registros de puesta en marcha de máquinas; todas las demás cifras de proceso, normativas y de mercado se citan a continuación junto con su fuente. Cuando una cifra exacta es relativa a una botella y una máquina específicas, lo indicamos en lugar de atribuirnos la libertad de presentar un valor depurado.
Referencias y fuentes
- Moldeo por soplado — Wikipedia
- Estudio de simulación del enfriamiento de preformas en el moldeo por inyección y estirado-soplado – Journal of Materials Processing Technology (ScienceDirect)
- Residuos de envases — European Commission, Directorate-General for Environment
- Reglamento (UE) 2025/40 sobre envases y residuos de envases – EUR-Lex, Diario Oficial de la Unión Europea
- Oportunidades de eficiencia del aire comprimido en la industria del soplado de botellas de PET – Compressed Air Challenge
- Informe de mercado de máquinas de moldeo por soplado de plástico, 2030 – Grand View Research
Artículos relacionados
- Máquina etiquetadora de botellas: guía completa — el paso de decoración posterior al soplado
- Cómo iniciar un negocio de embotellado de agua: costos, pasos y FDA
- Etiquetado OPP con adhesivo termofusible: guía práctica para el etiquetado envolvente
- Máquina para fabricar marcadores: guía completa de manufactura


