Póngase en contacto con Masstech

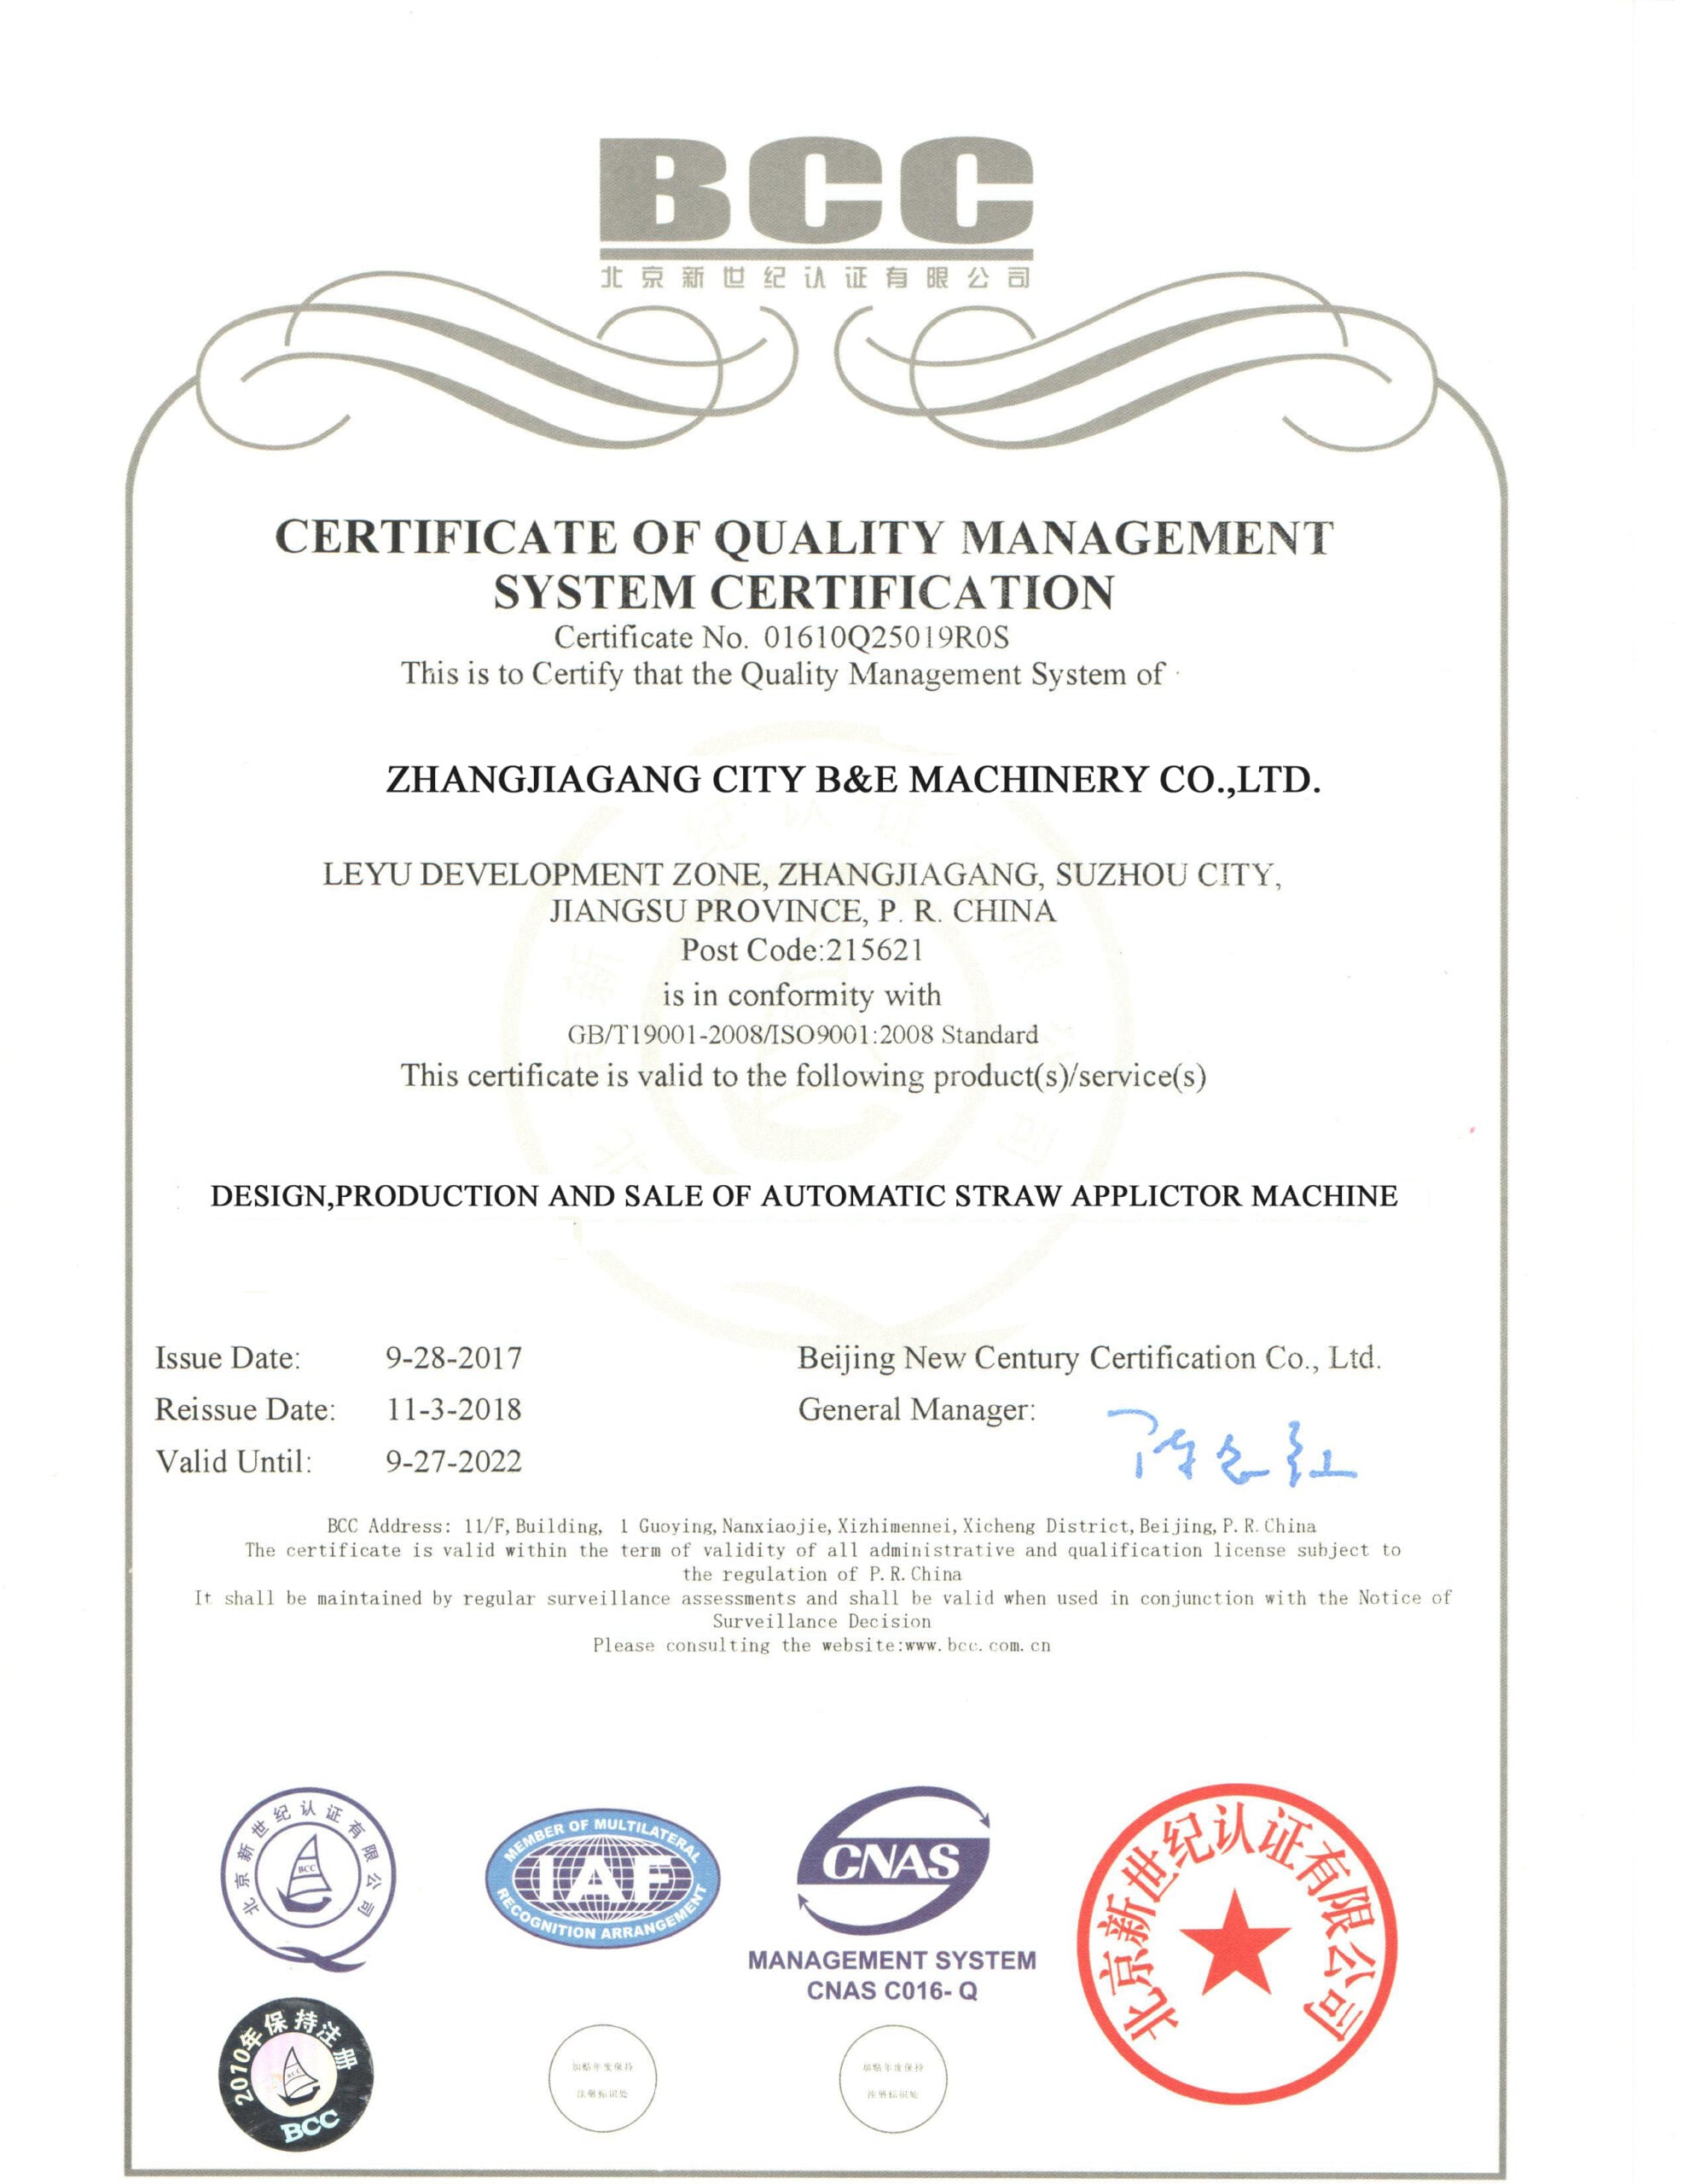
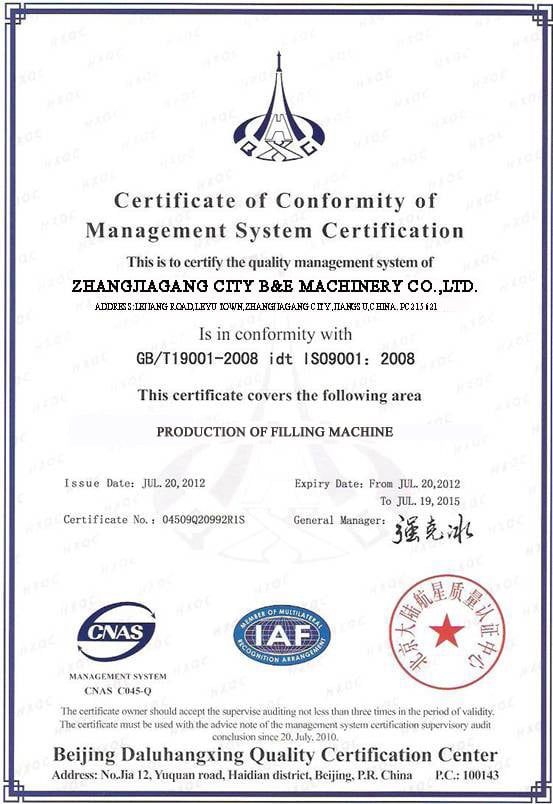
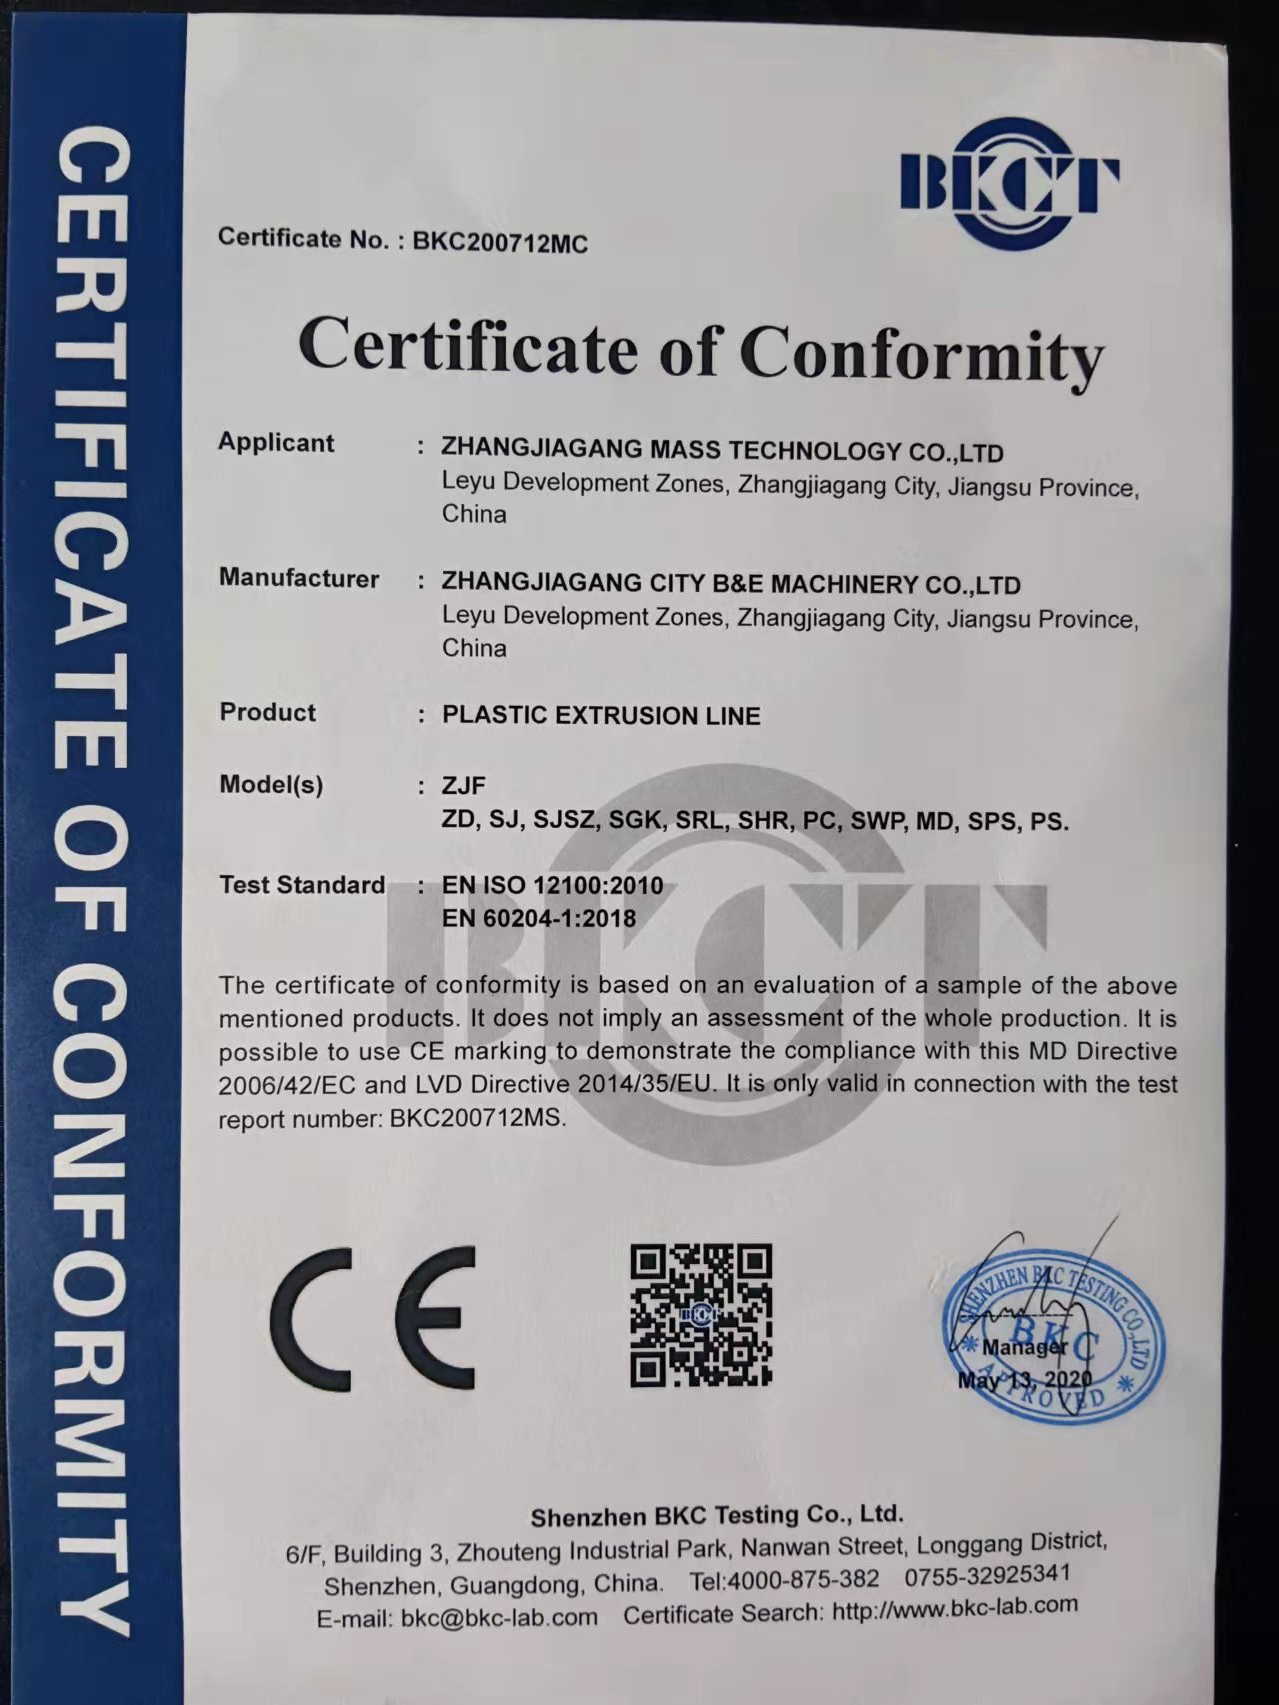
Certificado ISO9001
Máquina para fabricar marcadores
Máquina para fabricar marcadores para ensamblar recargas de marcadores de pizarra
Mass desarrolla la máquina para fabricar marcadores MS-AM-065 conforme a las siguientes especificaciones: objetivo de ensamblaje de recargas de 40-60 piezas/min, configuración horizontal con transporte por cadena de 2 vías, controladores PLC Mitsubishi y componentes neumáticos SMC. Está diseñada para fábricas que necesitan una línea de ensamblaje de marcadores uniforme, no un sistema de marcado y grabado ni un taller de torneado de bolígrafos para aficionados.
MS-AM-065 de un vistazo
Rango de producción40-60 piezas/min
Modo de ensamblajeTransporte por cadena de 2 vías
Diseño de la máquinaTipo horizontal
Marca del PLCMitsubishi
Marca neumáticaSMC
Dimensiones de la máquina4500*1800*1500 mm
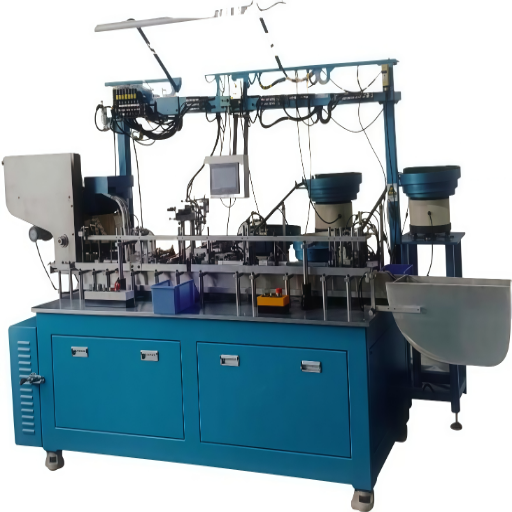
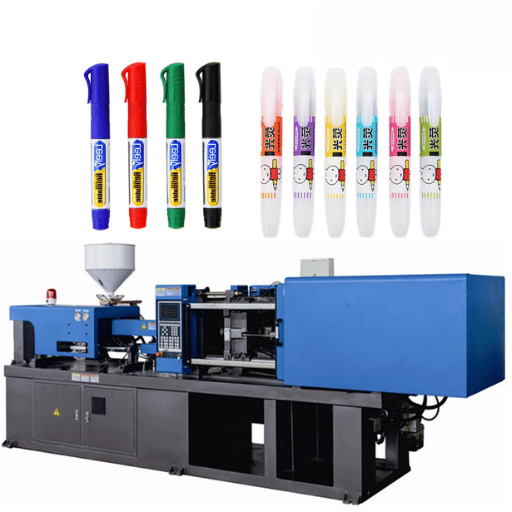
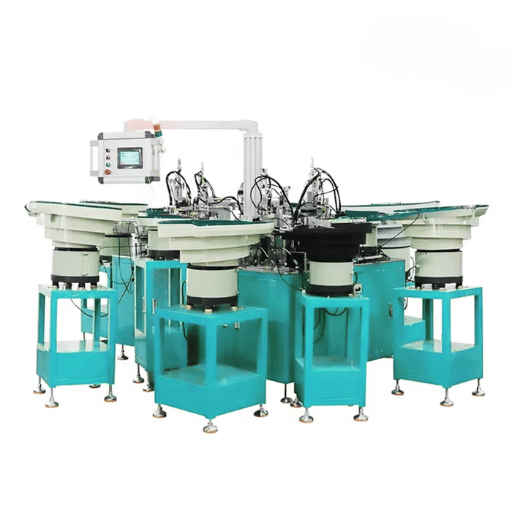
40-60
recargas de marcadores por minuto, rango indicado en la ficha del producto
2 vías
ensamblaje con transporte por cadena para equilibrar velocidad y accesibilidad
4500 mm
longitud de la máquina para planificar la distribución
5 días
plazo indicado para el servicio de mensajería de repuestos
Cuellos de botella del ensamblaje manual de recargas de marcadores: cómo Mass automatiza el llenado, la saturación de tinta y el flujo de la línea
La fabricación de marcadores se presenta como un problema de secuencia antes de convertirse siquiera en un problema de velocidad. El cuerpo, el depósito, la tinta, la punta, la tapa y el sellado final deben llegar a cada estación con la orientación correcta y permanecer allí el tiempo suficiente para que la recarga o el depósito se procesen de forma estable.
Los conocimientos externos sobre fabricación de marcadores establecen una secuencia de conformado del cuerpo, inserción del depósito, llenado de tinta, sellado y envasado. La MS-AM-065 traduce esa secuencia a su configuración de transporte por cadena de 2 vías, con un ancho suficiente para evitar que las herramientas se amontonen cuando sea necesario ajustar. Su diseño permite despejar rápidamente atascos o cambiar guías, revisar las alimentaciones inferiores o modificar las guías neumáticas durante un cambio de lote.
Nota de ingeniería
La velocidad por sí sola no basta para que la MS-AM-065 sea una buena opción. ¿El equipo permanece correctamente alineado mientras la recarga, la tapa, el cuerpo y los elementos relacionados con la tinta se mantienen dentro de sus límites de defectos?
Capa: qué significa para la producción de marcadores
Problema
La manipulación manual de recargas genera un ritmo irregular, controles omitidos y fatiga del operador.
Causa
Los componentes pequeños necesitan una orientación repetible, un llenado controlado y una transferencia estable por cadena.
Solución
Utilice una máquina de ensamblaje horizontal de 2 vías con control PLC y accionamiento neumático.
Evidencia
Los datos del producto de Mass indican 40-60 piezas/min, PLC Mitsubishi, sistema neumático SMC y modo de transporte por cadena.
Máquina de ensamblaje de marcadores Mass MS-AM-065: capacidad, componentes y compatibilidad con la línea de fábrica
El equipo para fabricar marcadores MS-AM-065 es adecuado para fábricas familiarizadas con su diseño de marcador y que necesitan que el sistema funcione de forma continua a un ritmo constante. El equipo industrial de llenado MS-AM-065 es completamente nuevo, totalmente automático y se envía al extranjero en un contenedor de madera sellado al vacío.
Capacidad
40-60 piezas/min
Utilice este rango para planificar la mano de obra, el suministro previo y los controles de envasado posteriores.
Modo de ensamblaje
2 vías, transporte por cadena, tipo horizontal
Equilibra la producción con el acceso para ajuste, limpieza y mantenimiento.
PLC
Mitsubishi
Proporciona al equipo de control una marca de PLC conocida para el diagnóstico y la planificación de repuestos.
Sistema neumático
SMC
Facilita las prácticas habituales de servicio neumático y la planificación de reemplazos.
Dimensiones
4500*1800*1500 mm
Comience las comprobaciones de distribución con el espacio ocupado por la máquina y luego añada el espacio libre para el operador y el servicio.
Certificación
ISO9001
Señal del sistema de calidad para evaluar al proveedor, no un sustituto de su propia prueba de aceptación.
Comprobación de la distribución de la fábrica
No planifique únicamente para el espacio ocupado de 4500*1800*1500 mm. Incorpore espacio para añadir acoplamientos de recarga, acceso del operador, puertas de mantenimiento, retirada de rechazos y manipulación de marcadores terminados. La inspección visual, las protecciones y cubiertas del transportador, el control de limpieza, los monitores de trazabilidad, los monitores de presión neumática y los monitores de motores eléctricos son recomendaciones adicionales para el mantenimiento operativo del sistema transportador.
Resumen de servicios previo a la cotización
Solicite una revisión de la distribución antes de cerrar el plano de la fábrica. Divida la longitud indicada de 4500 mm, el ancho de 1800 mm y la altura de 1500 mm en un plano de distribución; después añada el espacio libre del operador, el acceso a las protecciones y una ruta para retirar rechazos. Confirme si su planta utiliza 220V, 380V u otro voltaje antes del diseño eléctrico. No suponga una eficiencia de turno del 85 % hasta que una prueba confirme la alimentación, la manipulación de recargas, la saturación de tinta, el ajuste de tapas y la transferencia al envasado. Para la aceptación, especifique si el comprador desea un ciclo en seco de 1 hora, un ciclo de muestra de 2 horas o un objetivo de eficiencia de turno del 95 % registrado durante la producción de prueba. Considere la garantía de 2 años, la respuesta en 24 horas y el plazo de mensajería de repuestos de 5 días laborables como condiciones de servicio que deben incluirse directamente en el expediente de compras.
Perspectiva de ingeniería de Mass:
si su equipo no puede alcanzar la guía, el cilindro o el sensor durante una avería, la velocidad cotizada no será relevante durante mucho tiempo. El acceso forma parte del cálculo de producción.
Máquina para fabricar marcadores frente a ensamblaje manual: comparación de producción, mano de obra y uniformidad
Nuestra matriz de compatibilidad de ensamblaje de marcadores de 40-60 PPM convierte la consideración de velocidad en una decisión de compatibilidad con la línea. Ahora compara una persona con una máquina y un proceso manual de manipulación de piezas con alimentación organizada, transferencia por cadena, movimiento neumático activado por tiempo, controles PLC y acceso repetible a las estaciones.

| Factor de decisión | Ensamblaje manual o semimanual de recargas | Ensamblaje automático MS-AM-065 |
|---|---|---|
| Base de producción nominal | Depende del ritmo y la fatiga del operador | Rango indicado en la ficha del producto: 40-60 piezas/min |
| Transferencia de piezas | Colocación manual o dispositivos simples | Transferencia horizontal por cadena de 2 vías |
| Método de control | Criterio del operador e interruptores locales | Secuencia controlada por PLC Mitsubishi |
| Accionamiento neumático | No es fijo, salvo que el comprador fabrique dispositivos | Componentes neumáticos SMC |
| Respuesta ante fallas | Intervención humana rápida, menos datos del proceso | Mejor repetibilidad, pero el acceso y el mantenimiento capacitado siguen siendo importantes |
| Etapa de producción más adecuada | Pruebas piloto, referencias de bajo volumen y diseño incierto | Diseños estables de recargas de marcadores que pasan a lotes repetitivos |
Preparación para el TCO, no un ROI estimado
Las propuestas de presupuesto de automatización suelen omitir la adecuación de las instalaciones, los sistemas de aire comprimido, la integración de controles, la provisión de componentes de repuesto, la capacitación de operadores, la documentación técnica y los materiales de soporte del primer año. Cuando estos factores son relevantes, las referencias de costos de automatización presentan una opción totalmente instalada junto con la propuesta visible del equipo de fabricación de marcadores.
¿Desea comparar su línea de producción actual con 40-60 piezas/min?
Solicite una cotización con comparación de producción personalizada
Producción de marcadores de pizarra, permanentes y de recarga
Cómo elegir la configuración adecuada
Los distintos tipos de marcadores pueden utilizar la misma tinta, punta, depósito, tapa y recorrido de recarga, pero los requisitos de su planta de fabricación serán muy diferentes. Una línea de marcadores de pizarra puede admitir una mayor saturación y una manipulación más sencilla de las recargas. Un programa de marcadores permanentes puede necesitar un mejor sellado, reciclaje de solventes, conexión sellada de la tapa y modos de falla sin fugas.
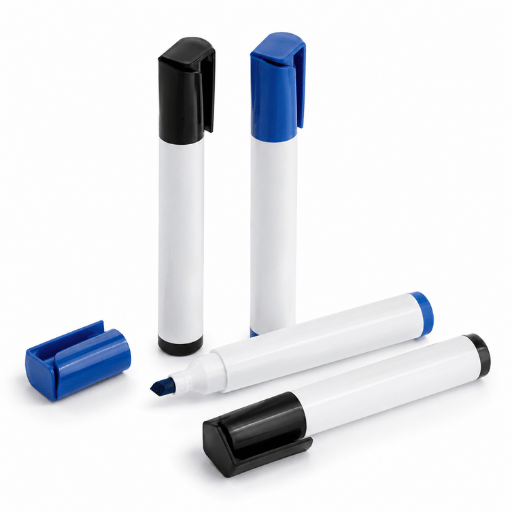
Ensamblaje de recargas de marcadores de pizarra
Configuración
MS-AM-065 con revisión del alcance de alimentación de recargas y saturación de tinta
Por qué es importante
Coincide con la ficha del producto y con el objetivo de la página.
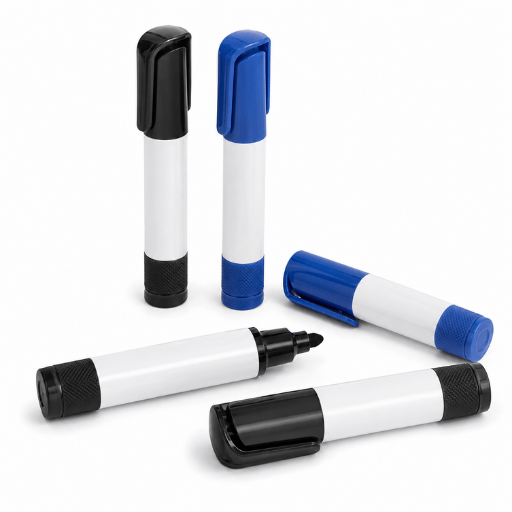
Ensamblaje de marcadores permanentes
Configuración
Compruebe los requisitos de tapa, sellado y depósito de tinta antes de solicitar la cotización
Por qué es importante
Los componentes de los marcadores permanentes pueden plantear dudas sobre el sellado y los materiales.
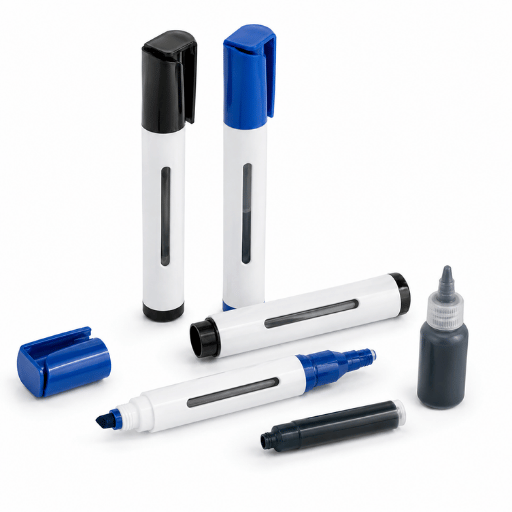
Línea completa de producción de marcadores
Configuración
Combine la planificación del ensamblaje con la revisión del moldeo por inyección y de los equipos previos
Por qué es importante
Mass también suministra equipos de moldeo por inyección y fabricación de bolígrafos.
Nueva referencia o diseño de pieza incierto
Acción requerida
Envíe muestras de marcadores, planos y el objetivo de piezas/min antes de seleccionar el alcance de la máquina
Por qué es importante
La geometría de la pieza determina el diseño del alimentador, las guías y las estaciones.
Soporte del fabricante de máquinas para marcadores para compradores internacionales
Un sitio web nuevo debe generar confianza con mayor rapidez. Mass lo hace mediante un alcance concreto del proyecto, no con promesas exageradas de excelencia de fabricación: diseño inicial de la distribución de la planta, fabricación de componentes del equipo, instalación de la línea de producción, capacitación práctica de operadores en sitio y soporte continuo.
El alcance y el idioma del soporte también son precisos: garantía de 2 años para todas las piezas de la máquina; respuesta de ingeniería en 24 horas y envío de repuestos por mensajería internacional en un plazo de 5 días laborables. A los clientes internacionales les importan más estos tres detalles que otra aspiración imprecisa de calidad.
ISO9001
Indicado en los datos del producto
2 años
Garantía declarada por la empresa
24 h
Compromiso de respuesta del ingeniero
5 días
Plazo del servicio de mensajería de repuestos
Señales de calificación del proveedor que debe solicitar
Los criterios de calificación para proveedores de equipos de automatización incluyen especificaciones técnicas, certificaciones, listas de comprobación de aceptación FAT/SAT, soporte de ingeniería, mantenimiento, garantía y asistencia. Considere estos criterios al elegir entre proveedores de máquinas para marcadores como Mass.
- Confirme la muestra del marcador, el plano y las dimensiones de la recarga.
- Solicite planos de distribución, suministro de aire, voltaje y espacio libre de servicio.
- Confirme la lista de repuestos y la ruta de entrega.
- Defina las pruebas de aceptación en fábrica y en sitio antes del depósito.
Precio de la máquina para fabricar marcadores, alcance de la RFQ, entrega y condiciones posventa
El precio de una máquina para fabricar marcadores debe cotizarse según el alcance. Una RFQ breve como "envíeme el precio de una máquina para fabricar marcadores" deja demasiado margen para malentendidos. Assembly Magazine informa que las RFQ detalladas ayudan a evitar retrabajos y malentendidos en proyectos de automatización con objetivos elevados de rechazos por minuto.
Nota sobre el precio
No publicamos un precio fijo en USD en esta página porque el diseño de las piezas, el alcance previsto de las estaciones, los controles, las protecciones de seguridad, el envasado y el alcance de la instalación pueden modificar el precio. Solicite una cotización adaptada a la línea cuando pueda enviar muestras de marcadores y objetivos de producción.
Tipo de marcador
Qué debe enviar a Mass
De pizarra, permanente, de recarga, resaltador u otro formato
Motivo: controla las superficies de contacto de las piezas y el método de alimentación.
Producción objetivo
Qué debe enviar a Mass
objetivo de piezas/min o piezas/día
Motivo: comprueba si 40-60 piezas/min se ajusta a su plan de producción.
Datos de las piezas
Qué debe enviar a Mass
Planos, muestras, fotografías y dimensiones del cuerpo y la recarga
Motivo: reduce las suposiciones sobre guías, herramientas y pinzas.
Servicios de la fábrica
Qué debe enviar a Mass
Voltaje, aire comprimido, espacio en planta y dirección de la línea
Motivo: evita sorpresas de integración después del envío.
Alcance de la automatización
Qué debe enviar a Mass
Solo ensamblaje de recargas, apoyo al llenado, ensamblaje de tapas y transferencia al envasado
Motivo: separa el precio de la máquina del costo de la línea de producción completa.
Condiciones de soporte
Qué debe enviar a Mass
Capacitación, repuestos, garantía, soporte remoto y necesidades de visita del ingeniero
Motivo: protege el primer año de producción.
Fabricación de marcadores con certificación ISO
Control de calidad de clase mundial
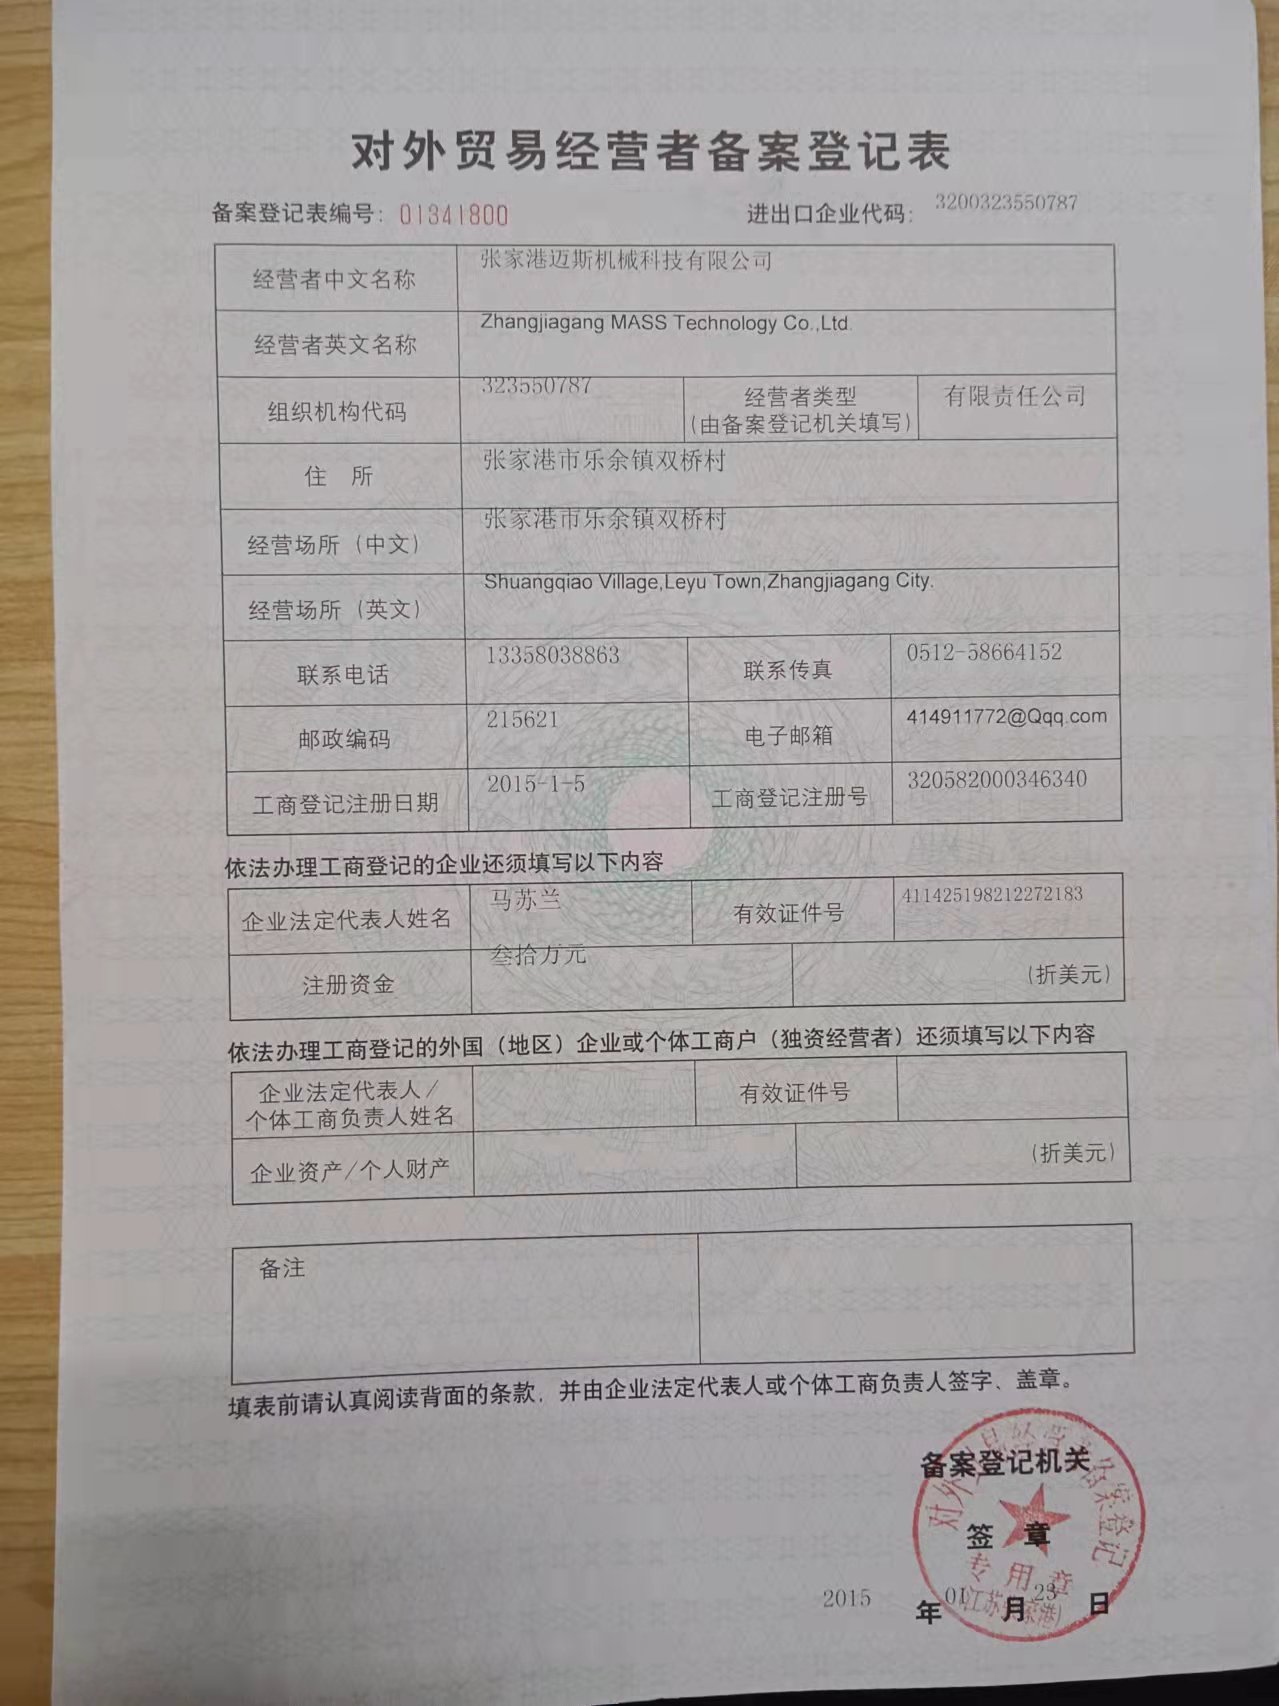
×
![Vista ampliada]()
Seguridad, protecciones y comprobaciones de aceptación antes del envío
Mass enumera controles de parada de emergencia, protecciones y señalización de mantenimiento para la máquina. Las guías externas sobre construcción y operación de máquinas explican por qué esos factores se incluyen en la RFQ: OSHA 1910.212 generalmente exige protecciones para minimizar los peligros presentes, por ejemplo en el punto de operación, puntos de atrapamiento, piezas giratorias de la máquina, virutas proyectadas o chispas.
La lista de ANSI de puntos adicionales de ISO 13850:2015 incluye el ángulo de la parada de emergencia: acceso rápido, accionamiento por personas y necesidad de restablecimiento antes de reiniciar. Realice estas comprobaciones durante FAT y SAT, no como una consideración posterior.
Elemento de aceptación / Comprobación antes del envío
01
Parada de emergencia
Confirme la ubicación, el comportamiento de restablecimiento y la respuesta de la estación.
02
Protecciones y cubiertas
Confirme las puertas de acceso, las protecciones de las piezas móviles y las zonas de alcance del operador.
03
Transporte por cadena y guías
Haga pasar muestras por suficientes ciclos para detectar desalineaciones y atascos.
04
Presión neumática
Registre el rango de presión de operación y los puntos de servicio.
05
Repuestos
Confirme los sensores, cilindros, piezas de desgaste y números de pieza del fabricante original.
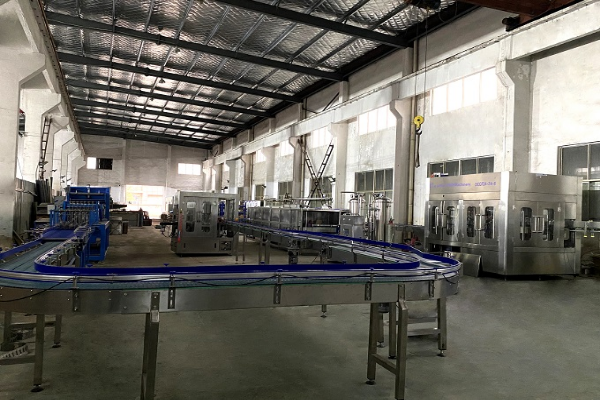
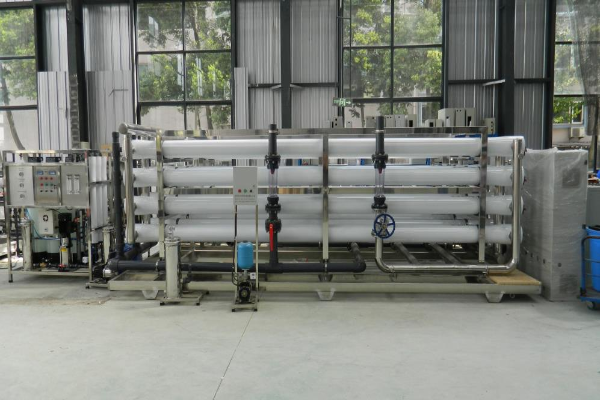
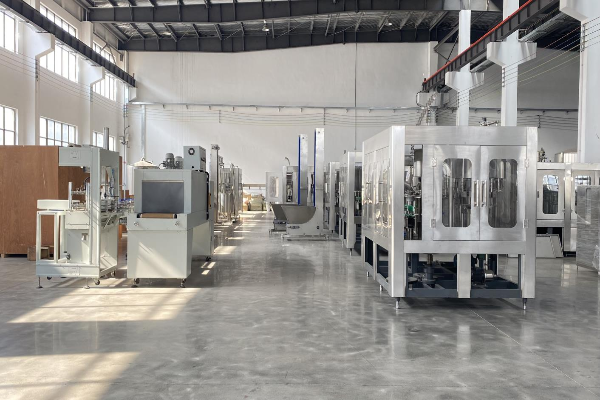
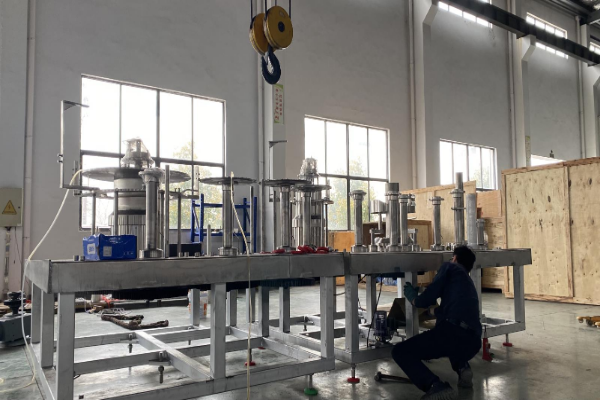
Recorrido por la fábrica
Instalaciones avanzadas de fabricación de máquinas para marcadores
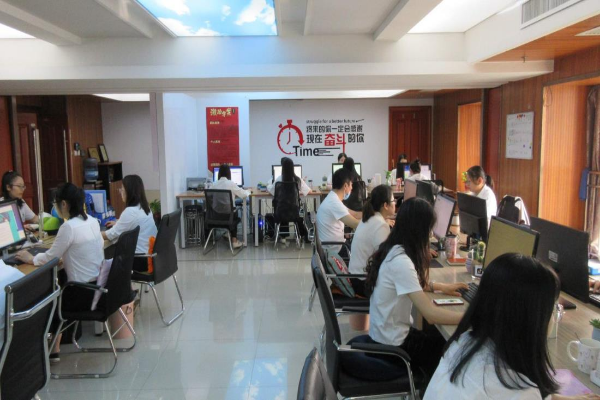
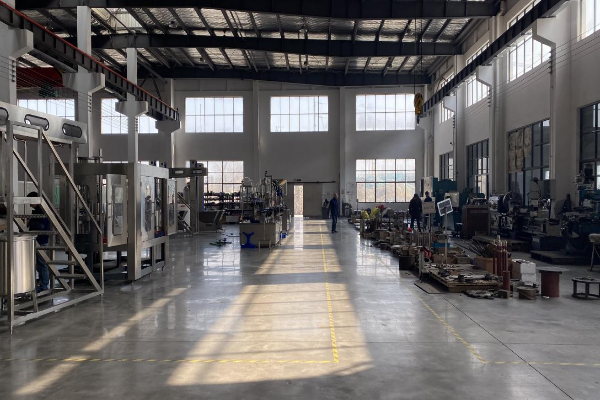
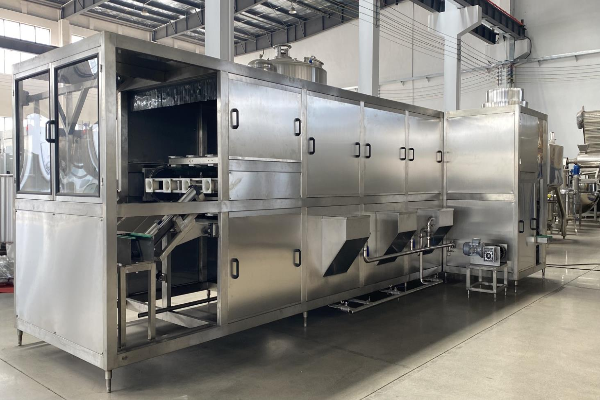
CENTRO DE RECURSOS
Herramientas avanzadas de ensamblaje de marcadores
Estimador de producción de la línea de marcadores
Estime la producción diaria de ensamblaje de recargas de marcadores a partir del rango nominal de 40-60 piezas/min de la MS-AM-065.
Constructor del alcance de RFQ para proyectos de ensamblaje de bolígrafos
Prepare el primer esquema de RFQ antes de solicitar a Mass el precio de la máquina para fabricar marcadores.
Matriz de compatibilidad de ensamblaje de marcadores de 40-60 PPM
Compruebe si la MS-AM-065 es una opción práctica para iniciar la conversación sobre su proyecto de ensamblaje de marcadores.
Preguntas frecuentes para compradores de máquinas de ensamblaje de marcadores
La ficha del producto indica 40-60 piezas/min. Considérelo un rango nominal, pero verifique la producción real con la muestra de marcador, el material de la recarga y el ajuste de la tapa, el proceso de tinta y su propio plan de operadores durante las pruebas de aceptación.
La página está destinada a la máquina de marcadores de pizarra y al ensamblaje de recargas. Los marcadores que deban sellarse permanentemente contra la desgasificación de tinta deben comprobarse antes de la cotización según sus necesidades de sellado, tinta y tapa, porque el comportamiento de carga de las piezas podría modificar el alcance.
Las discusiones públicas señalan el mismo equilibrio que la estimación de Mass: las herramientas adicionales y las estaciones detalladas pueden aumentar el costo, el número de actuadores, el espacio en planta y la complejidad de ajuste del fabricante. Las configuraciones de 2 vías pueden ser ideales cuando la producción requerida está bien definida y aún se desea acceso para solucionar problemas.
Envíenos: muestras o planos (piezas/min, tipo de producto, proceso de producción existente, automatización que se desea lograr, voltaje, parámetros de aire comprimido, espacio en planta y soporte). Esto evita distorsiones en los detalles de la RFQ entre ambas partes, especialmente cuando la tecnología de la máquina, el método de alimentación y la prueba de aceptación no están definidos.
Sí. Mass define la adquisición de componentes de la máquina, la fabricación del equipo, el despliegue de la línea, la instrucción de los operadores y el servicio posventa.
Las condiciones proporcionadas por la marca establecen cobertura de 2 años para las piezas de la máquina, respuesta del ingeniero en 24 horas y entrega de repuestos por mensajería internacional en 5 días laborables.
Esta es una página sobre una máquina de fabricación de marcadores para recargas y ensamblaje. No es una máquina de marcado por puntos, grabadora láser, torno para chatarra, kit de bolígrafos ni máquina para tornear bolígrafos.
Depende. Un debate de Reddit sobre líneas de producción muestra que no siempre es así: parte de la manipulación de la capa superior sigue siendo manual cuando otra subdivisión automatizada no ofrece retorno. Para grandes cantidades, puede no ser necesario proporcionar una transferencia automática al envasado hasta que el ensamblaje de recargas se estabilice.


