
Póngase en contacto con Masstech

Especificaciones rápidas: etiquetado con manga termoencogible de un vistazo
| Cobertura | Envoltura de cuerpo completo en 360°, sin paneles frontal ni posterior |
| Películas comunes | PETG, PVC, PLA, OPS (PETG predominante en Norteamérica) |
| Relación de contracción típica | 55–78 % en dirección transversal, 2–8 % en dirección de máquina |
| Fuentes de calor del túnel | Vapor (~180–200°F), aire caliente forzado, radiación infrarroja |
| Rango de capacidad de producción de la línea | 100–600 envases por minuto, según la combinación de aplicador y túnel |
| Cantidad mínima de pedido típica | Miles bajos por diseño (menos de 1,000 posibles con prensas digitales) |
¿Qué es el etiquetado con manga termoencogible? Definición y diferencias frente a otras etiquetas
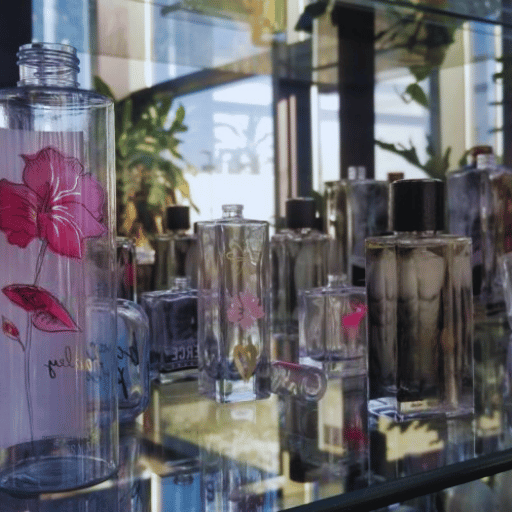 El etiquetado con manga termoencogible es un método de decoración que desliza un tubo preimpreso de película sensible al calor sobre una botella o lata y luego contrae la película firmemente sobre cada curva del envase mediante calor o vapor. Así se crea una superficie impresa continua de 360 grados (a menudo descrita en la industria como envoltura completa de 360°) que pasa a formar parte del contorno del envase, sin bordes, espacios ni paneles frontal y posterior. A diferencia de una etiqueta autoadhesiva, que se pega a una cara plana o cilíndrica, una manga termoencogible se adapta a toda la forma del envase, incluidos el cuello, los hombros y las curvas de tipo reloj de arena.
El envasado con manga termoencogible se generalizó a principios de la década de 1980. Después del incidente de envenenamiento farmacéutico de Chicago de 1982, la Administración de Alimentos y Medicamentos de Estados Unidos introdujo los requisitos de envasado inviolable de 21 CFR 211.132, y las bandas de manga termoencogible se convirtieron rápidamente en el indicador de manipulación más visible en los medicamentos de venta libre. Ese mismo mecanismo de manga perforada, cuya banda se rasga visiblemente al abrir la tapa, ahora es estándar en tapas de bebidas, botellas de nutracéuticos y cierres de productos de cuidado personal en los mercados de alimentos, bebidas y bienes de consumo.
El proceso de etiquetado con manga termoencogible: del tubo impreso al envase terminado en cuatro etapas
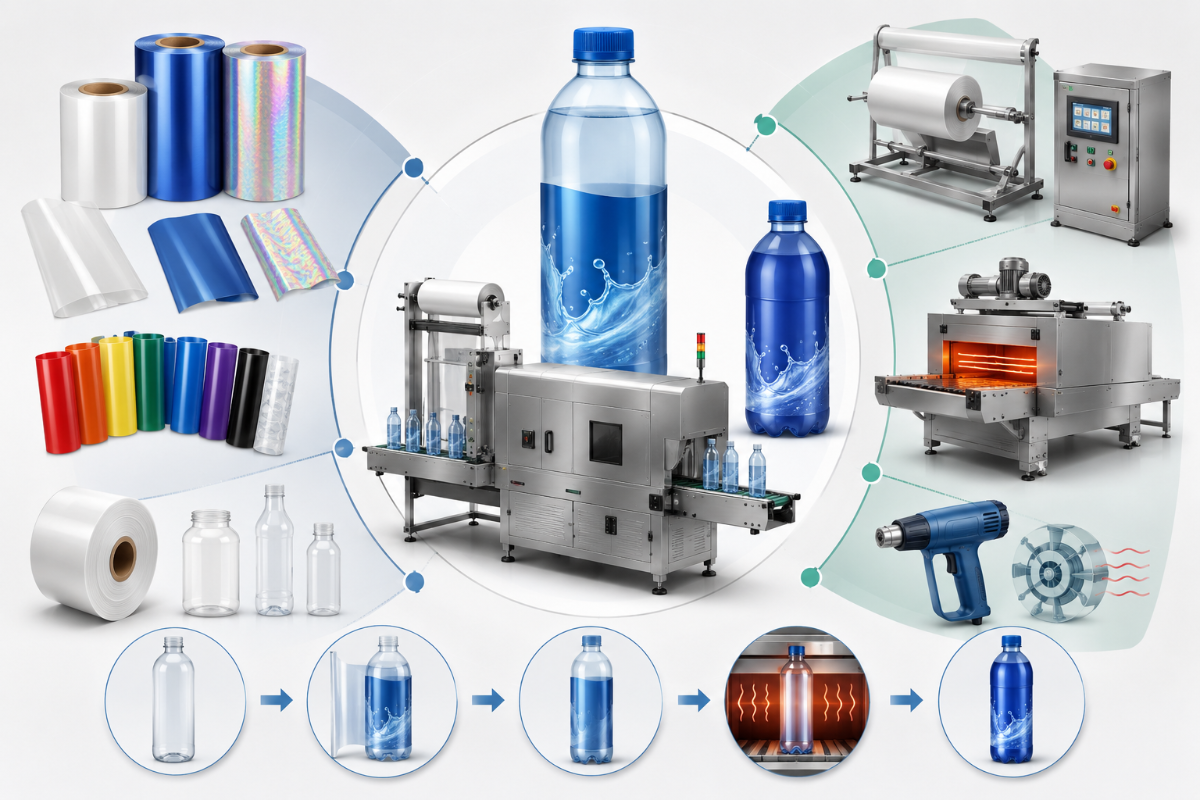
Hay cuatro etapas clave de producción en toda línea de mangas termoencogibles: impresión de la película, conversión, aplicación y contracción. Si aparecen arrugas, líneas de distorsión, desgarros, rozaduras u otros problemas en el producto terminado, conocer de antemano dónde se realiza cada operación ayuda a identificar la causa:- Las películas normalmente se imprimen con prensas flexográficas o digitales, con los gráficos impresos en el interior de una banda flexible transparente para que no sufran tantos arañazos ni daños durante la conversión y la contracción.
- Después de lavarla y secarla por la superficie interior para proteger la impresión del calor durante la contracción, la banda impresa se convierte en una máquina de conversión de formato ancho en un rollo con costura o un rollo cortado para su envío a la línea.
- Después de la impresión, la banda se convierte en mangas individuales uniendo sus dos bordes longitudinales con un adhesivo solvente o termofusible, para producir un tubo plano que pueda abrirse sobre un envase.
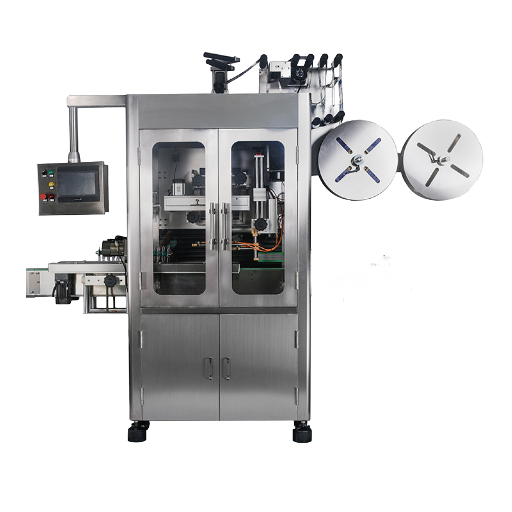
- Un aplicador de mangas termoencogibles abre cada tubo, lo corta a la longitud correcta y lo coloca sobre la botella, lata o frasco mientras el envase avanza por la línea.
¿Cómo se aplican las mangas termoencogibles a velocidad de producción?
La mayoría de las líneas de bebidas utilizan mangas almacenadas en rollos, cuentan con un mecanismo de corte vertical en el aplicador que separa el tubo en una pieza a la vez y emplean un mandril que abre el tubo por la parte inferior mientras lo baja sobre la botella. La tasa de producción está limitada en un 99 % por la capacidad del túnel para distribuir un calor uniforme sin distorsionar los gráficos. Los túneles de vapor transportan calor latente a una temperatura superficial relativamente baja y suelen combinarse con mangas PETG de cuerpo completo en botellas de vidrio y latas de aluminio, donde la claridad gráfica es lo más importante. Los túneles de aire caliente forzado entregan temperaturas más altas y son habituales en bandas inviolables y en líneas donde no existe infraestructura de vapor en la planta.
📐 Nota de ingeniería
La impresión con la tinta en el interior es lo que hace que una manga termoencogible sea resistente a las rozaduras una vez que sale de la línea. Por eso, la manipulación incorrecta durante la etapa de conversión, y no durante la aplicación, es la causa principal de los problemas estéticos del artículo terminado.
Comparación de materiales de película para mangas termoencogibles: PETG vs PVC vs PLA vs OPS
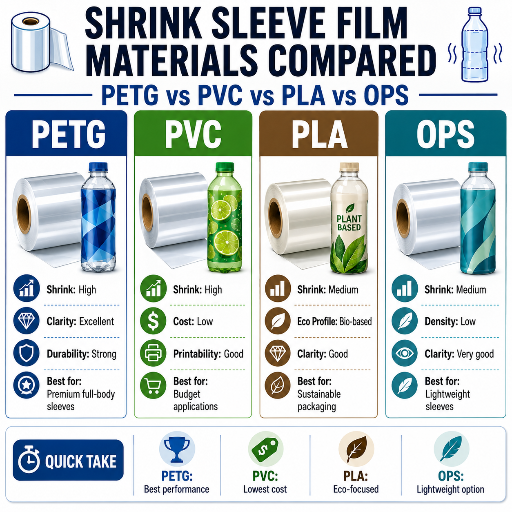 Cuatro tipos de película termoencogible cubren casi todas las mangas de producción del mercado actual. Elegir el material adecuado depende de la relación de contracción, la claridad óptica, la reciclabilidad del envase y el precio por metro de película. La selección de una manga adecuada también debe relacionarse con la forma del envase, ya que cada tipo de película termoencogible funciona de manera distinta en cuellos estrechos y hombros cónicos.
PETG posee la mayor participación del mercado de alimentos y bebidas en Norteamérica gracias a su excelente claridad y a sus opciones de reciclaje, algo que el PVC no puede lograr.
| Película | Contracción transversal | Claridad óptica | Vía de reciclaje | Índice de costo relativo | Uso final típico |
|---|---|---|---|---|---|
| PETG (tereftalato de polietileno modificado con glicol) | 70–78% | Excelente claridad, conserva colores intensos | Compatible con APR-Critical-Guidance cuando se combina con una tira de desgarro perforada | 1.0× (base) | Latas y botellas de bebidas, cuidado personal, suplementos |
| PVC (cloruro de polivinilo) | 55–65% | Buena claridad, ligera neblina en calibres más gruesos | Contamina los flujos de reciclaje de PET; restringido en algunas zonas de Europa | 0.75× | Botellas domésticas e industriales donde la reciclabilidad no es una afirmación de marca |
| PLA (ácido poliláctico) | 65–70% | Buena claridad | Compostable únicamente en instalaciones industriales | 1.5× | Marcas premium con posicionamiento ecológico |
| OPS (poliestireno orientado) | 60–70% | Menor claridad, ligero acabado mate | Aceptación limitada en el reciclaje en acera | 0.85× | Bandas inviolables en frascos de lácteos y alimentos |
Equipos dentro de la línea de etiquetado termoencogible: aplicadores de mangas y túneles de contracción
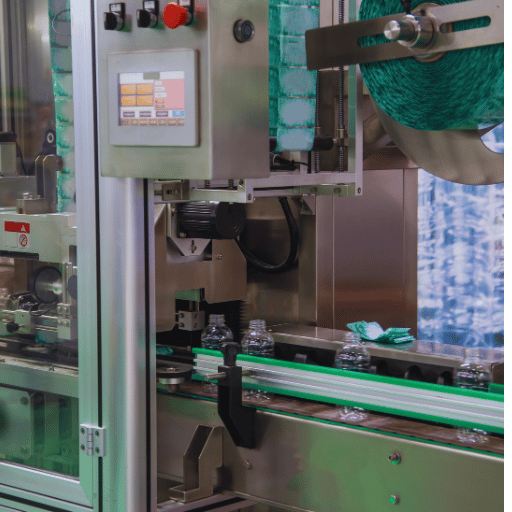
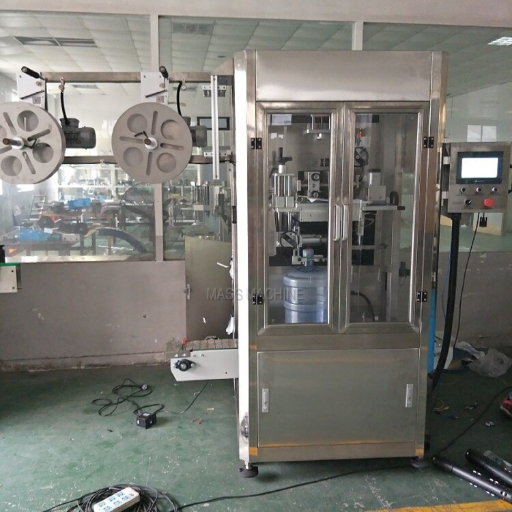
Desde el punto de vista del fabricante de equipos, una línea de etiquetado con manga termoencogible consta fundamentalmente de dos máquinas acopladas: un aplicador de mangas que coloca el tubo sobre el envase y un túnel de contracción que fija el tubo a la forma del envase. Ambas máquinas deben configurarse de acuerdo con la geometría de la botella, la velocidad de la línea y el tipo de película antes de que las afirmaciones sobre capacidad de producción y eficiencia tengan un valor real.Aplicadores de mangas
Hay dos tipos de aplicadores de mangas: verticales y horizontales. Los aplicadores verticales admiten el rango más amplio de envases, desde latas de bebidas de 200mL hasta botellas PET de 2L, y funcionan mejor con líneas de llenado rotativas que operan entre 200 y 600 envases por minuto. Los aplicadores horizontales también se utilizan en algunas aplicaciones especiales de mangas termoencogibles, en las que el envase debe transportarse de lado para aplicar la manga, a menudo en envases flexibles o cierres de giro irregular. Para un fabricante de refrescos que opera un solo SKU a alta velocidad con mangas termoencogibles personalizadas, la opción predeterminada sería un aplicador vertical integrado con un mandril accionado por servomotor; para un envasador por contrato que ejecuta muchas series cortas de distintos SKU, el tiempo de cambio de formato tendría prioridad sobre la velocidad máxima.Túneles de contracción
Los túneles de contracción se dividen en 3 rutas tecnológicas, cada una adecuada para una combinación específica de película y envase.- Los túneles de vapor aplican calor saturado a aproximadamente 180-200F (82-93C) alrededor de todo el envase, lo que proporciona la menor distorsión gráfica en mangas PETG de cuerpo completo con gráficos complejos. Los sistemas de túnel de vapor normalmente requieren una caldera de vapor en la planta o un módulo de caldera integrado.
- Los túneles de aire caliente forzado (una categoría de túnel térmico) utilizan elementos calefactores eléctricos y ventiladores de recirculación, funcionan de forma más seca y caliente que el vapor y combinan bien con bandas inviolables y mangas más cortas cuando no hay vapor disponible en la planta.
- Los túneles de radiación infrarroja utilizan lámparas dirigidas y son adecuados para bandas inviolables de cuello, paquetes combinados y aplicaciones de mangas cortas en las que el calor dirigido supera al aire caliente ambiental.
Formatos de manga: cuerpo completo, bandas inviolables, bandas de cuello y multipaquetes
 Las etiquetas de manga termoencogible se presentan en cuatro formatos estándar, cada uno cubre una parte diferente del envase y responde a un requisito distinto de marca o normativo.
- Las mangas termoencogibles de cuerpo completo proporcionan a todo el envase, desde el cuello hasta la base, una superficie impresa de 360°. Se utilizan habitualmente en latas de bebidas artesanales, botellas de suplementos y aerosoles domésticos cuando se desea exponer la marca desde todos los ángulos, incluidos paneles con mucha información del producto.
- Las mangas de cuerpo completo con tapa inviolable incluyen una línea de desgarro perforada en el cierre que permite al consumidor romper el sellado. Este es el indicador visible más común para cumplir las normas 21 CFR 211.132 aplicables a medicamentos de venta libre y suplementos dietéticos.
- Las bandas de cuello y las bandas inviolables solo cubren la zona de la tapa y el cuello. Son estándar en botellas de jugo, condimentos y cierres de productos de cuidado personal cuando el cuerpo del envase ya tiene una etiqueta autoadhesiva.
- Las mangas para multipaquetes y paquetes combinados agrupan dos o más envases para una promoción de dos por uno, una campaña de muestra con producto o un paquete especial de temporada. Son comunes en paquetes de cuatro bebidas y lanzamientos de productos de belleza.
Diseño para la contracción: siete reglas de predeformación que evitan reimpresiones
Aprobar un diseño plano en forma de rectángulo es el mayor error de costos relacionado con las mangas termoencogibles: el diseño se prepara como un rectángulo plano cuando la etiqueta impresa real puede deformarse sobre el envase moldeado por inyección. Como la película se contrae de manera desigual (los cuerpos se contraen menos y los hombros y cuellos más), los diseños deben predeformarse en una plantilla con mapa de contracción antes de solicitar la impresión. Estas siete directrices constituyen la base para acertar a la primera en la operación inicial.- Diseñe todo el material gráfico sobre la forma real del envase en una plantilla con mapa de contracción, no en una plantilla plana sin ajustar, para tener en cuenta la banda del cuello.
- Coloque el logotipo, los símbolos de marca registrada, el texto normativo y los identificadores de marca en la zona del cuerpo del envase, donde la contracción es baja, en lugar de la zona de banda o cuello, donde la película se deforma más.
- Mantenga los códigos de barras en una zona plana o casi cilíndrica del envase, nunca sobre una curva cónica, ya que cuando un código de barras se deforma más de 1.5% en cualquier dirección comienza a ser rechazado por el escáner.
- Evite trazos muy finos, detalles de ilustración pequeños y tipografías menores de aproximadamente 6 puntos en las zonas de alta contracción cercanas al hombro.
- Diseñe intencionalmente el solape de la costura, evite patrones continuos en el mismo plano que la línea de costura y acepte que el punto de encuentro de la costura variará algunos milímetros en cada envase.
- Defina los llamados de colores de tinta según un único estándar de impresión de la industria antes de ejecutar los cálculos de predeformación, para que la densidad de tinta no se recalcule sobre las correcciones geométricas.
- Apruebe la primera muestra calentada en el envase real antes de la serie completa (considérela una prueba limitada del diseño y no una prueba plana de impresión), de modo que los elementos finos, como el texto y las imágenes cercanas al hombro, se validen antes de la producción completa.
📐 Nota de ingeniería
Las plantillas de predeformación se calibran para una película y un envase concretos, no para productos genéricos. Solicite al convertidor un mapa de la curva de contracción del grado exacto de película que piensa imprimir; utilizar en un lote nuevo de película una plantilla estándar del año pasado es una de las causas más frecuentes de reimpresión en el sector.
Mangas termoencogibles frente a etiquetas autoadhesivas y latas impresas: cuándo elegir cada opción
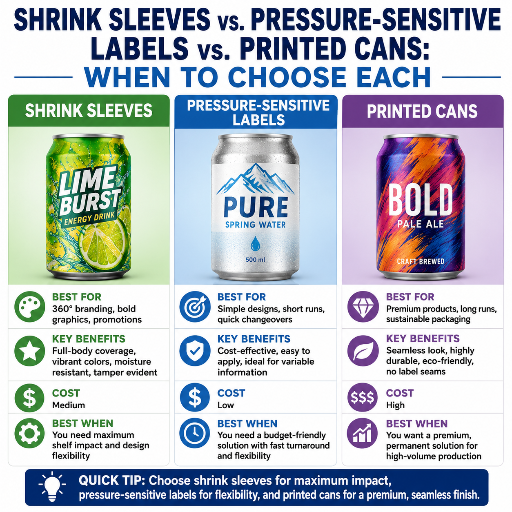 El etiquetado con manga termoencogible no siempre supera a las demás etiquetas impresas en todas las aplicaciones, aunque su versatilidad en envases curvos es difícil de igualar. Para una botella de lados rectos en una serie corta, una etiqueta autoadhesiva se procesa más rápido y es más sencilla y económica de preparar. Para latas de bebidas de gran volumen que pueden funcionar con un solo diseño durante todo el año, la impresión directa sobre aluminio ofrece un costo unitario menor. Los tres formatos compiten en cobertura, flexibilidad del envase y economía, no en calidad.
| Atributo | Manga termoencogible | Etiqueta autoadhesiva | Lata impresa |
|---|---|---|---|
| Cobertura | Envase completo en 360° | Solo paneles frontal y posterior | Solo cuerpo de la lata en 360° |
| Flexibilidad de forma del envase | Cualquier forma, incluidas curvas y contornos | Solo caras cilíndricas o planas | Solo latas de aluminio |
| Opción inviolable | Sí, mediante tapa con desgarro perforado | No es habitual | No aplica |
| Costo de puesta en marcha | Más alto (aplicador + túnel) | Más bajo | Variable, menor con impresión digital directa |
| Costo por unidad a escala | Rango medio | Bajo | Disminuye drásticamente a medida que aumenta el tamaño de la serie |
| Cantidad mínima de pedido típica | Miles bajos por diseño | Cientos bajos | ~1,500–2,000 latas por diseño (digital), 50,000+ por diseño (offset) |
| Más adecuado para | Envases curvos, marca envolvente completa, evidencia de manipulación | Series cortas, cambios frecuentes de diseño | Series planificadas de latas de gran volumen |
Factores de costo y realidad de la cantidad mínima de pedido en proyectos de etiquetado con manga termoencogible
No existe un costo general por serie para una etiqueta de manga termoencogible, pero todas las cotizaciones se ven afectadas por los mismos 5 factores de costo. Quien solicite una cotización debe considerar cada uno antes de comprometerse con el precio final.
Cinco factores de costo detrás de cada cotización
La cantidad mínima de pedido es donde más se sorprenden los equipos de adquisiciones. Una prensa flexográfica convencional suele tener una cantidad mínima de pedido de unos pocos miles por diseño, porque el tiempo de preparación de varias planchas debe amortizarse a lo largo de la longitud de la serie. En impresión digital suele ser de unos pocos cientos, pero con una prima frente al proceso convencional.
Un verdadero reto de adquisiciones no es preguntar «¿qué tan baja es?» sino «¿qué proceso determina mi longitud de serie y precio óptimos?». Cotizar una cantidad mínima de pedido como restricción y no como obligación contractual normalmente conduce a un abastecimiento más rentable.
- Tamaño y forma del envase: los envases más grandes o con más contornos consumen más película y requieren más ajustes de temperatura por ciclo.
- Grado del material de película: PETG es la opción predeterminada de precio medio y disponibilidad inmediata, PVC es el de menor costo, PLA el más caro y OPS tiene un precio entre PETG y PVC.
- Cantidad de la tirada de impresión: el costo por unidad disminuye drásticamente después de las primeras 5,000 mangas y a lo largo de las primeras 50,000 mangas, a medida que el costo de preparación se amortiza entre más unidades.
- Cantidad de colores y acabado: una tirada de proceso de 4 colores tradicionalmente cuesta un orden de magnitud menos que un diseño en color con acabado metálico, tinta igualada a medida o recubrimiento de tacto suave.
- Método de aplicación: un aplicador y un túnel propios representan un gasto de capital inicial, pero eliminan el costo por unidad que cobraría un aplicador contratado.
Perspectivas del sector: sostenibilidad, mangas reciclables y hacia dónde se dirige el etiquetado con manga termoencogible en 2026
 Dos tendencias del mercado están reformulando las decisiones de especificación del etiquetado con manga termoencogible en 2026, y ambas apuntan en la misma dirección: hacia PETG y lejos del PVC. El mercado mundial de etiquetas de mangas estirables y termoencogibles se valoró en USD 16.5 mil millones en 2024 y se proyecta que crezca a una tasa anual compuesta de 5.9% hasta 2034. El subsegmento PETG crece más rápido; una previsión del sector sitúa el mercado de etiquetas de mangas termoencogibles de tipo PETG en USD 1.5 mil millones en 2024, con una trayectoria de crecimiento anual compuesto de 7.2% hasta USD 2.8 mil millones en 2033.
Ambas cifras están impulsadas por el mismo factor: la reciclabilidad. El PVC se filtra en el flujo de reciclaje de PET y esa fricción ha llevado a las marcas de bebidas y productos domésticos a utilizar mangas PETG a las que la Association of Plastic Recyclers ha dado luz verde para envases de PET. La implicación futura para un ingeniero de envases que integre una línea en 2026 es que una manga PETG con tira de desgarro perforada se está convirtiendo en la especificación preferida, mientras que un envase de PET con PVC será cada vez menos compatible con la plataforma de sostenibilidad de los patrocinadores de la marca.
Una marca que introduzca una línea nueva en 2026 debe incorporar la prima de la película PETG al proyecto en lugar de planificar una migración futura.
$16.5B
Valor del mercado mundial 2024
5.9%
CAGR 2025–2034
7.2%
CAGR del subsegmento PETG
Preguntas frecuentes
P: ¿Cuál es el costo de una máquina de impresión de etiquetas de manga termoencogible?
Ver respuesta
El costo de una pequeña prensa digital de sobremesa para mangas termoencogibles suele estar entre USD 25,000-80,000, mientras que una prensa flexográfica de producción con unión de mangas (y otras «unidades periféricas») se sitúa entre USD 250,000-800,000 (según el ancho y el número de estaciones de color). La mayoría de los propietarios de marcas compran las mangas impresas a un convertidor y no invierten en imprimirlas.
P: ¿Qué puedo usar para sellar la costura de una manga termoencogible?
Ver respuesta
Las mangas se unen en el convertidor con un adhesivo de costura a base de solvente o termofusible para fijar los dos bordes de la película impresa y formar un tubo continuo. Después de una prueba de tracción de la costura, las mangas se enrollan en rollos de entrega para que el consumidor nunca vea la línea de costura en el envase terminado.
P: ¿Cuáles son los cuatro tipos principales de etiquetado de envases?
Ver respuesta
Los cuatro tipos más utilizados en la industria son las etiquetas adhesivas sensibles a la presión, las etiquetas de manga termoencogible, las etiquetas dentro del molde aplicadas durante el proceso de moldeo del envase y la impresión directa sobre el envase. Cada uno tiene una frecuencia de aplicación diferente según la forma de los envases, el tamaño de la serie y el espacio de mensaje que necesita la marca.
P: ¿Puede utilizarse una manga termoencogible en cualquier forma de envase?
Ver respuesta
Cualquier forma. Puede adaptarse a cuellos invertidos, formas de reloj de arena y latas de aluminio conformadas que ninguna etiqueta adhesiva plana puede seguir. Es posible que el radio del cuello sea demasiado estrecho o que el contorno sea demasiado extremo para fabricarse con la película termoencogible disponible; en ese caso, cambie a un grado PETG con un factor de contracción mayor o a una combinación de manga parcial y etiqueta de cuerpo.
P: ¿Las mangas termoencogibles son reciclables?
Ver respuesta
Las mangas de PETG identificadas como conformes al protocolo Critical Guidance de Association of Plastic Recyclers pueden reciclarse a través del flujo de reciclaje de PET y procesarse junto con la botella. Las mangas de PVC no pueden hacerlo: contaminan el PET recuperado. Una ventaja menos evidente son las mangas con tira de desgarro perforada que el consumidor puede retirar antes de desecharlas, lo que constituye la contribución más sencilla a la reciclabilidad cuando la marca quiere conservar PVC o especificar PLA.
¿Cuál es la cantidad mínima de pedido para las mangas termoencogibles?
Ver respuesta
Los mínimos de producción en una prensa flexográfica suelen ser de unos pocos miles por diseño gráfico. Las prensas digitales pueden producir fácilmente tiradas de 100 unidades de forma rentable, aunque con un costo por unidad de etiqueta más alto. Un convertidor que trabaja con impresión digital y flexográfica puede cotizar cualquiera de los dos enfoques usando un diseño gráfico de muestra común.
¿Está planificando una línea de etiquetado con mangas termoencogibles?
Mass Technology suministra líneas completas de producción de llenado y etiquetado termoencogible, configuradas con un aplicador de mangas adecuado que funciona con película para mangas y un túnel de termocontracción compatible, con la llenadora aguas arriba y los transportadores de alimentación y descarga aguas abajo. Consulte sus requisitos con nuestro departamento de ingeniería o solicite ver un diseño de muestra.
Explore la línea de máquinas etiquetadoras con mangas termoencogibles →Acerca de este análisis
Redactado desde la perspectiva de un fabricante de equipos que construye líneas de producción de agua, bebidas y etiquetado termoencogible con un rango de producción de 2,000 a 36,000 por hora. Los consejos del autor sobre procesos y equipos corresponden a una perspectiva de integración de líneas de producción y no constituyen asesoramiento real sobre impresión de etiquetas.
Referencias y fuentes
- 21 CFR 211.132 Requisitos de envases con evidencia de manipulación para medicamentos de uso humano de venta libre – U.S. Food and Drug Administration, Electronic Code of Federal Regulations
- Guía de diseño APR para la reciclabilidad de plásticos — Association of Plastic Recyclers
- Tamaño del mercado de mangas estirables y termoencogibles, informe de crecimiento 2025-2034 — Global Market Insights
- Tamaño del mercado de etiquetas de mangas termoencogibles de PETG, crecimiento futuro y pronósticos hasta 2033 – Strategic Packaging Insights
- Cómo la tragedia de Tylenol de 1982 condujo a los envases sellados – Smithsonian Magazine
Artículos relacionados
- Línea de máquinas etiquetadoras con mangas termoencogibles: cómo elegir el equipo e integrarlo en una línea de llenado
- Descripción general de la máquina etiquetadora de botellas: comparación del etiquetado sensible a la presión, con mangas termoencogibles y de alimentación por rollo
- Líneas de llenado y etiquetado de Mass Technology: capacidades completas de líneas de producción llave en mano


