
Póngase en contacto con Masstech

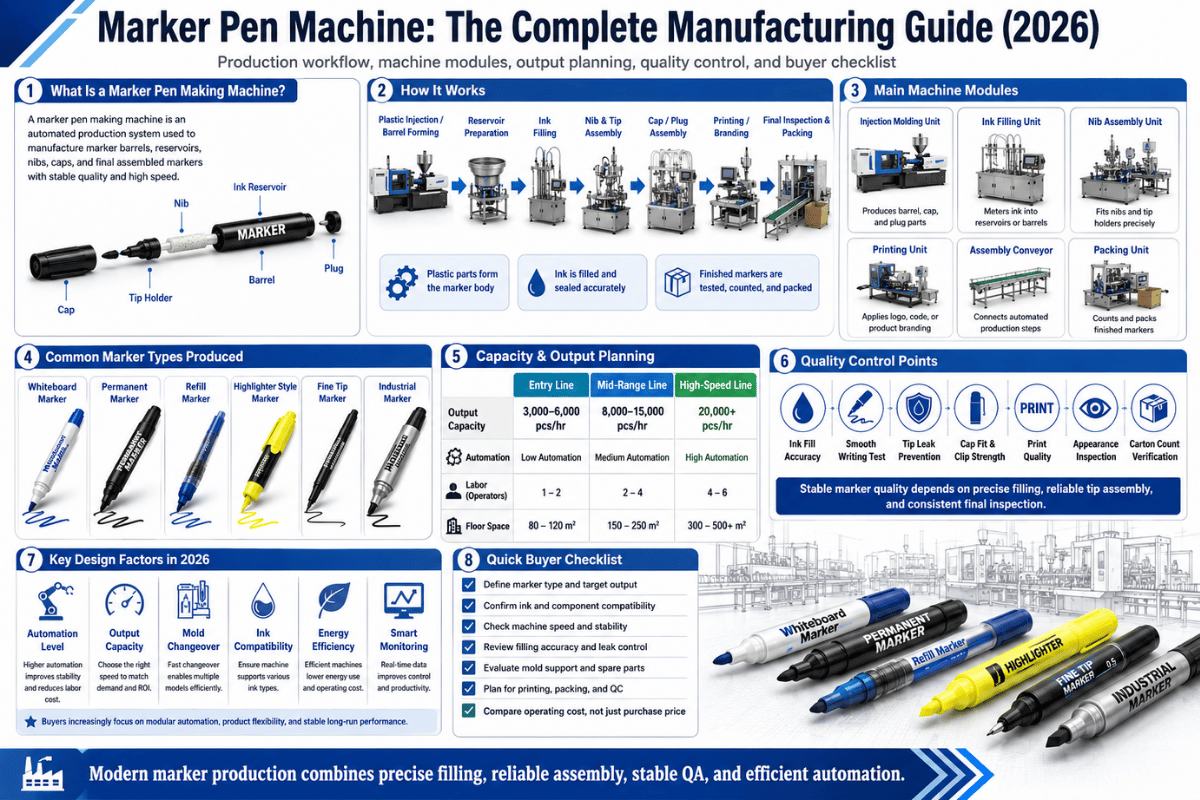
La máquina para fabricar marcadores es el equipo industrial que transforma pellets de plástico, fibra de poliéster y tinta pigmentada en los marcadores terminados que adornan los escritorios de escuelas, empresas y sucursales de mensajería. La clasificación de máquinas para fabricar marcadores comprende una familia de equipos: inyectoras para cuerpos y tapas, prensas para formar puntas de fibra, estaciones de llenado de tinta y líneas de ensamblaje integradas que convierten las materias primas en un marcador envasado con una producción de 30 a 120 unidades por minuto en un modelo actual. Este documento técnico analiza los seis pasos desde las materias primas hasta el producto terminado, las categorías de maquinaria que los directivos CxO deben comprender, cómo ajustar la capacidad a la realidad operativa y las tendencias del sector que modifican la ecuación de CAPEX para 2026.
Especificaciones rápidas: fabricación de marcadores de un vistazo
| Etapas de producción | 6 (molde del cuerpo → punta → depósito → tinta → ensamblaje → empaque) |
| Producción típica de la línea | 30–120 piezas/min (según el nivel de automatización) |
| Material del cuerpo | Polipropileno (PP) o ABS, moldeado por inyección a ~230°C |
| Material del depósito | Haz de fibra de poliéster (almacenamiento de tinta por acción capilar) |
| Volumen de tinta por marcador | ~1.5 g (estándar industrial de Britannica; varía según el tipo de marcador) |
| Normas de seguridad aplicables | OSHA 1910.212 (protección de máquinas), ISO 13850 (parada de emergencia), ASTM D4236 (etiquetado de tinta) |
| Mercado mundial de marcadores (2025) | USD 295.1M → USD 346.1M para 2032 (Globe Newswire / Stratistics) |
| Mercado general de instrumentos de escritura | USD 19.20B en 2025, CAGR de 4.8% hasta 2033 (Grand View Research) |
Por qué fabricar marcadores parece sencillo, pero no lo es
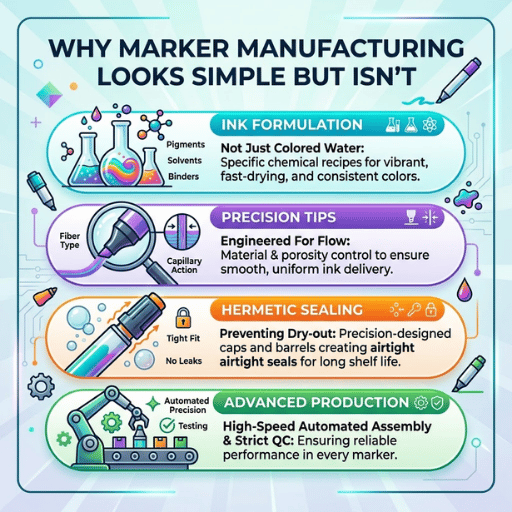 La mayoría de nosotros supone, al usar por primera vez un marcador para pizarra, que en su interior hay un tubo de tinta. En realidad, la razón por la que un marcador es un sistema capilar —un depósito de fibra de poliéster densamente enrollada, lleno con una formulación de tinta predefinida, sellado en un extremo y abierto en la punta— se vuelve evidente al comprender la importancia de regular esos tres parámetros para que el marcador no se «inunde, se seque o salte» en su segundo uso. Sidney Rosenthal patentó el diseño del marcador con punta de fieltro en 1953, después de descubrir que una punta de fieltro presionada contra una superficie absorbente impregnaba pigmento intenso de una forma que ninguna pluma estilográfica ni bolígrafo podía lograr (una historia ampliamente documentada por recursos del sector como madehow.com).
Poco más de 70 años de esa idea aplicada a escala.
Para quien compra una máquina para fabricar marcadores, el resultado parece sencillo: la cifra de velocidad (30, 60 o 100 piezas/min) es el indicador de producción más fácil de comparar y el menos informativo. El rendimiento del turno está determinado por la calidad de la transferencia entre seis etapas consecutivas, la uniformidad de saturación de tinta en el depósito de fibra y la presión de sellado aplicada a la tapa. Una línea con velocidad nominal de 60 piezas/min y una tasa de desalineación de tapas del 4% produce menos unidades vendibles por turno que una línea de 40 piezas/min que opera en condiciones limpias con una tasa de defectos del 0.5%.
💡 Replanteamiento para el comprador
Considere la fabricación de marcadores como un problema de transporte de seis etapas, no como un problema de producción en una sola etapa. Ajustar la máquina a la tasa de producción deseada es la parte sencilla. Demostrar que mantiene la alineación durante seis transferencias es lo que confirma que alcanzó esa producción una vez firmado el acuerdo.
Cómo se fabrica realmente un marcador: el proceso de seis etapas
 La fabricación moderna de marcadores sigue un proceso de seis etapas documentado en referencias técnicas del sector, incluida la descripción general de la producción de marcadores con punta de fieltro de Britannica y el desglose de materiales de la entrada enciclopédica industrial sobre marcadores de madehow.com. Las etapas se realizan en serie, cada una en su propio tipo de máquina, mientras el producto se transfiere entre equipos mediante transportadores o cadenas de arrastre.
Etapa 1: moldeo por inyección del cuerpo y la tapa
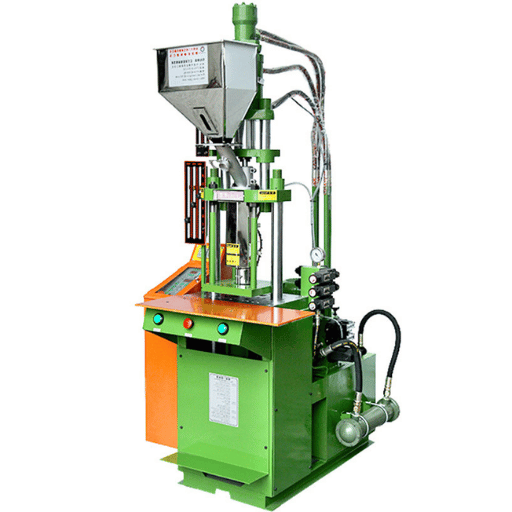
Los pellets termoplásticos —normalmente polipropileno (PP) o ABS, seleccionados por su tacto cálido y buena resistencia al impacto— se calientan aproximadamente a 230°C y se inyectan a alta presión en moldes de acero mecanizados con precisión. Una sola máquina produce cuerpos, tapas y tapones traseros del mismo color. El tiempo de ciclo de inyección es de 8 a 15 segundos, según la cantidad de cavidades del molde; las herramientas multicavidad pueden producir de 8 a 32 piezas por disparo. La seguridad laboral en esta etapa se aborda en el eTool de moldeo por inyección horizontal de OSHA, que exige barreras contra riesgos de atrapamiento, quemaduras y aprisionamiento de extremidades.Etapa 2: conformado de la punta de fibra
Las puntas se forman con fibras cortas de poliéster mezcladas con un agente humectante, enrolladas y unidas para obtener una forma porosa de bala o cincel, y luego se hornean para curar la unión. La estructura de los poros es la especificación clave: si es demasiado cerrada, la tinta no llega a la punta; si es demasiado abierta, el marcador gotea por todas partes. Las puntas de los marcadores permanentes utilizan una disposición de fibras más densa para ralentizar la liberación de tinta, mientras que las puntas de los marcadores para pizarra se fabrican deliberadamente más porosas porque la tinta borrable en seco es menos viscosa.Etapa 3: inserción del depósito
Los cilindros de fibra de poliéster —los depósitos de tinta— se insertan en la cavidad del cuerpo. Cada depósito actúa como una esponja capilar que libera tinta hacia la punta mediante el contacto entre fibras. Esta etapa es mecánicamente delicada: durante la inserción del depósito, una colocación adelantada o descentrada puede aplastar la fibra, deformar el cilindro y reducir la capacidad de tinta entre 10 y 30%.Etapa 4: saturación de tinta (llenado)
Se dosifica aproximadamente 1.5 g de tinta mediante un cabezal automatizado en el depósito (según la observación industrial de Britannica). Las formulaciones de tinta varían más que las de cualquier otro componente del marcador: las tintas para pizarras borrables en seco dependen en gran medida de bases alcohólicas en concentraciones de hasta 90% o más para permitir un borrado sin residuos, mientras que los marcadores permanentes utilizaban históricamente disolventes de xileno o tolueno. Conforme a los controles de la EPA sobre las emisiones de compuestos orgánicos volátiles de la fabricación de tintas y pinturas, muchos fabricantes han convertido sus procesos a carbonatos de alquileno cíclicos y otros disolventes menos tóxicos, aunque las tintas permanentes a base de xileno siguen produciéndose para aplicaciones de alta durabilidad.Etapa 5: ensamblaje de la punta y la tapa
Los operadores presionan la punta de fibra en el extremo abierto del cuerpo para ponerla en contacto con el depósito saturado. Se colocan la tapa y el tapón trasero. El sellado de la tapa es la etapa de mayor riesgo de toda la línea: un marcador con un sellado deficiente se seca en semanas, sin importar lo bien que se haya ejecutado cualquier otra etapa. La mayoría de las líneas automatizadas comprueban la profundidad de inserción de la tapa con un sensor en línea antes de que la unidad pase a la siguiente estación.Etapa 6: impresión, inspección y empaque
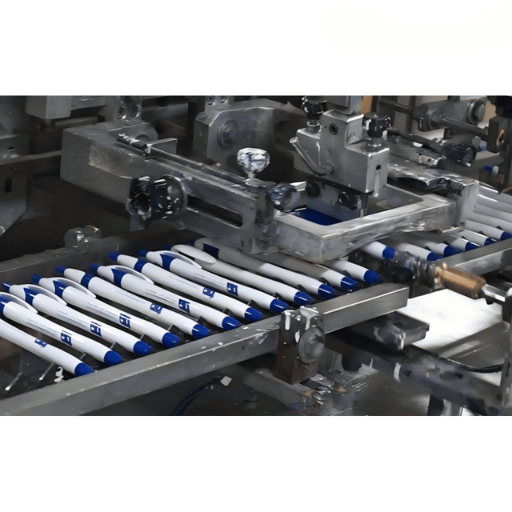
Los identificadores de marca y color se imprimen mediante serigrafía o tampografía en el cuerpo, y se curan con luz ultravioleta o mediante calor para fijar la tinta. Después, cada marcador pasa por una estación de inspección visual (basada en cámara en las líneas premium o en operadores en las líneas de entrada) y se acumula en una transferencia de empaque, donde se clasifica por color y se cuenta para formar presentaciones minoristas o mayoristas.La máquina de fabricación de marcadores MS-AM-065 de Mass integra las etapas 3-5 en una sola transferencia de cadena de 2 posiciones. Esta decisión de diseño permite que la línea sea lo bastante estrecha para que los operadores alcancen las guías y las guías neumáticas durante un atasco.
Tipos de máquinas para fabricar marcadores y cuál necesita
Los distintos tipos de marcadores siguen la misma lógica de seis etapas, pero sus químicas de tinta, densidades de depósito y requisitos de sellado de tapa exigen configuraciones de máquina materialmente diferentes. El error más costoso del primer comprador suele ser seleccionar una configuración incorrecta, normalmente al intentar adaptar una línea de marcadores para pizarra para fabricar marcadores permanentes sin rediseñarla para las diferencias de disolvente y sellado.| Tipo de marcador | Base de tinta | Densidad del depósito | Sellado de la tapa | Producción típica de la línea |
|---|---|---|---|---|
| Para pizarra / borrable en seco | Base alcohólica + polímero de liberación | Baja (flujo libre) | Tapa de fricción estándar | 40–80 piezas/min |
| Permanente / indeleble | Disolvente (xileno históricamente; carbonatos cíclicos actualmente) | Media-alta | Sellado reforzado, sin venteo o con venteo controlado | 30–60 piezas/min |
| Resaltador (fluorescente) | Base acuosa + colorante fluorescente | Media | Tapa de fricción estándar | 50–90 piezas/min |
| Permanente recargable | Disolvente o híbrida | Media-alta | Cartucho de tinta roscado o de ajuste a presión | 25–50 piezas/min (más lento debido a la manipulación de cartuchos) |
¿Una sola máquina puede producir marcadores para pizarra, permanentes y resaltadores?
En principio sí, pero en la práctica el costo del cambio de formato es el factor decisivo. Las líneas flexibles de cadena de arrastre pueden operar las tres categorías de marcadores si el colocador de tapas, el alimentador de depósitos y el dosificador de tinta cuentan con herramientas preparadas para cambios rápidos. Las líneas de varias referencias suelen registrar entre 45 y 120 minutos por cambio de categoría: es aceptable por encima de 20,000 unidades por lote, pero antieconómico por debajo de 5,000. Las líneas dedicadas a una sola categoría de marcador, especialmente los permanentes con tinta de grado solvente, normalmente funcionan con mayor rapidez y limpieza porque el circuito de tinta puede diseñarse para un solo perfil de disolvente. Dos líneas dedicadas suelen superar a una línea multipropósito en costo total por unidad terminada cuando el volumen anual por referencia supera 500,000.Anatomía de una línea de producción de marcadores: equipos principales y opcionales
 Las fábricas de marcadores rara vez constan de una sola máquina. Son conjuntos secuenciados de estaciones, algunas combinables y otras físicamente incompatibles. Los compradores que planifican una línea deben separar la conversación entre «equipos principales que producen un marcador vendible» y «equipos opcionales que mejoran el costo o la calidad, pero no son estrictamente necesarios».
✔ Máquinas principales (obligatorias)
- Máquina de moldeo por inyección: cuerpos, tapas y tapones traseros (polipropileno o ABS, clase de fuerza de cierre de 25–150 toneladas)
- Prensa para formar puntas de fibra: producción de puntas de poliéster con estructura de poros controlada
- Máquina llenadora de tinta: cabezal de dosificación automática que suministra ~1.5 g por depósito (alimentación por gravedad o asistida por presión)
- Cortadora de depósitos: corte a longitud del haz de fibra de poliéster
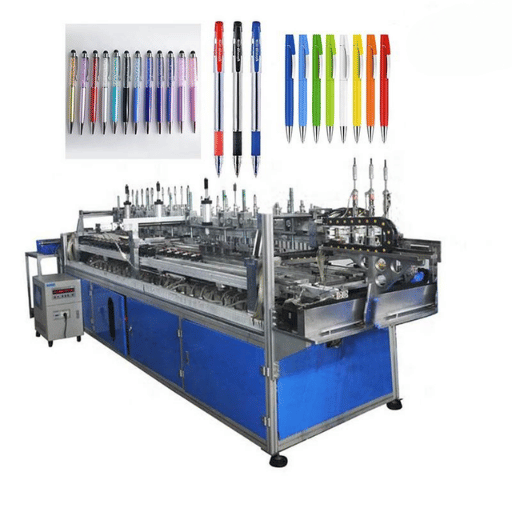
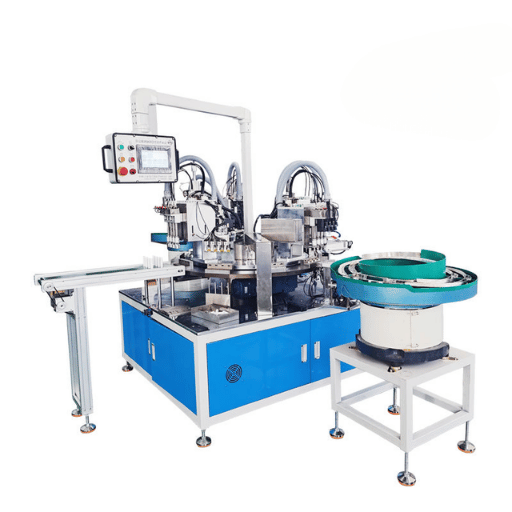
- Máquina de ensamblaje de marcadores (cadena de transferencia o indexado rotativo): cuerpo del marcador, depósito instalado + pigmento dosificado + punta instalada + tapa instalada en la misma transferencia (serie de ejemplo: MS-AM-065 de Mass a 40-60 unidades/minuto)
- Estación de inspección en línea: inspección mediante láser o visión del ajuste de la tapa y del nivel de llenado del depósito
- Conteo de lotes y transferencia al empaque: clasificación por color y conteo para venta minorista
⚠ Máquinas opcionales (mejoran la eficiencia)
- Impresora de tampografía o serigrafía: decoración del cuerpo y bandas de color (normalmente se subcontrata a una imprenta externa si no se superan 20,000 unidades/año)
- Horno de curado ultravioleta: la resina UV fragua más rápido (obligatorio solo si se utiliza tinta sensible a los rayos UV)
- Tanque mezclador automático de tinta: (se utiliza para formular lotes de tinta destinados a inventario; la mayoría de las fábricas pequeñas compran la tinta en tambores de 55 galones)
- Estación de empaque automático: blíster tipo clamshell, blíster o skin-pack (una línea manual seguirá siendo competitiva hasta que la producción supere aproximadamente 30 millones de unidades terminadas/año)
- Sistema de recuperación de disolventes VOC: marcadores permanentes de papelería con gestión de VOC
Manual vs. semiautomática vs. totalmente automática: cómo elegir el nivel de automatización adecuado
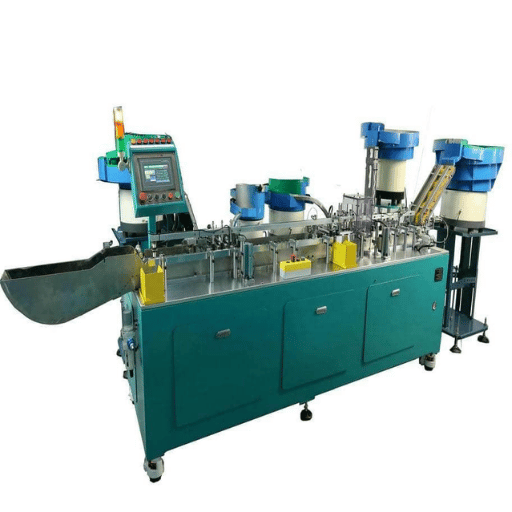 La decisión de CAPEX más importante en esta categoría es qué nivel de automatización comprar. Como documentan los listados de equipos del sector, una línea totalmente automática reduce entre 70 y 80% la mano de obra por marcador frente al ensamblaje manual, pero eleva el CAPEX aproximadamente un orden de magnitud y exige un volumen diario mínimo para que sea viable. Los listados de equipos del sector —desde los inventarios de máquinas automatizadas para fabricar marcadores en Alibaba y mercados B2B equivalentes— muestran la producción de las líneas agrupada en tres bandas.
Manual / ensamblaje manual
Producción: 5–10 piezas/min por operador
Nivel de CAPEX: USD 2k–15k (dispositivos básicos, herramientas manuales)
Mano de obra: 4–8 operadores por objetivo de producción
Ideal para: lotes piloto, referencias prototipo, volumen anual inferior a 50,000 unidades
Semiautomática
Producción: 20–60 piezas/min
Nivel de CAPEX: USD 30k–120k
Mano de obra: 1–3 operadores (carga y eliminación de fallas)
Ideal para: plantas con un portafolio de referencias estable y una producción de 500k-5M unidades/año que demuestran un producto antes de su comercialización
Totalmente automática
Producción: 60–120+ piezas/min
Nivel de CAPEX: USD 150k–500k+
Mano de obra: 1 operador de PLC + mantenimiento + control de calidad
Ideal para: una referencia establecida, más de 10M unidades/año y contratos OEM de exportación
Ensamblaje manual vs. automático de marcadores: ¿cuál debe elegir?
Por último, el cálculo del punto de equilibrio es incluso menos sofisticado que los planes de preparación de una línea semiautomática sugeridos a continuación. Simplemente tome la producción mensual requerida, multiplíquela por doce y compárela con las cantidades anteriores; si alcanzar la producción «realista» del primer año requiere menos de 300K marcadores, mientras el ahorro de mano de obra no se amortiza en un plazo razonable, una línea semiautomática tendrá capacidad ociosa. Si la producción «realista» del primer año supera los tres millones, la economía de la automatización reduce el plazo de recuperación a menos de 18 meses incluso con el CAPEX de una línea totalmente automática. Los volúmenes de zona gris de 300k–3M al año describen a la mayoría de los primeros compradores del mercado, y ese rango también es donde la respuesta correcta suele ser una línea semiautomática con margen de capacidad, en lugar de la configuración manual más barata. Para ver un ejemplo de otra categoría sobre cómo cambia la distancia hasta el punto de equilibrio cuando aumentan las tasas de producción, consulte la guía completa de la máquina para fabricar bolígrafos para alcanzar más de 200 piezas/min en referencias comerciales dentro de una línea.
Regla de decisión: elija su nivel de automatización
- Menos de 300k unidades/año: equipo manual conveniente o semiautomático de entrada. No adquiera capacidad excedente que permanezca inactiva.
- 300k-3M unidades/año: semiautomática, con al menos 20% de margen de capacidad para el crecimiento de referencias
- 3M-10M unidades/año: una línea totalmente automatizada para una sola referencia, o dos líneas semiautomáticas en paralelo si la mezcla de referencias es significativa.
- Más de 10M unidades/año: producción de alta velocidad, controlada por NC, varias líneas, preparación interna de lotes de tinta y empaque automático al final de la línea
Cálculo de capacidad: convertir piezas/min en producción real
La velocidad nominal indicada en la ficha técnica no es la velocidad a la que realmente funciona la línea. Dos variables reducen la producción nominal a la eficiencia real del turno (descontando las pausas, las recargas de tinta, la eliminación de atascos y las paradas por calidad) y el rendimiento (qué porcentaje de las piezas inspeccionadas es apto para la venta). Para este producto, un factor realista de planificación industrial para las líneas de marcadores es una eficiencia del turno de entre 75 y 85 por ciento, con una tasa de rechazo de 1 a 3 por ciento. Esto da lugar a los siguientes cálculos para un turno en una línea con una velocidad nominal de 50 piezas/min:.| Paso | Cálculo | Resultado |
|---|---|---|
| Producción nominal | 50 piezas/min × 60 min × 8 horas | 24,000 piezas/turno |
| Aplicar eficiencia del turno (83%) | 24,000 × 0.83 | ~19,920 piezas/turno |
| Aplicar rendimiento (98% después de la inspección) | 19,920 × 0.98 | ~19,520 unidades vendibles/turno |
| Mensual (un turno, 22 días laborables) | 19,520 × 22 | ~429,000 unidades/mes |
| Anual (un turno, 250 días) | 19,520 × 250 | ~4.88 millones de unidades/año |
📐 Nota de ingeniería: realidad de la eficiencia del turno
Muy pocas líneas con una eficiencia del turno superior al 80% para una nueva serie de marcadores funcionan durante más de los primeros 90 días. La capacitación de los operadores, los procedimientos para eliminar fallas y el ajuste de los dispositivos requieren tiempo para estabilizarse. Establezca la producción prevista del plan de negocio para los primeros tres meses en una eficiencia de 60-65%, no en la cifra estable de más de 80% calculada al alza. Omitir esta reducción es una de las razones más comunes por las que no se cumple el pronóstico de ventas de seis meses de una línea nueva.
Cómo elegir una máquina para fabricar marcadores: lista de comprobación del comprador en 7 preguntas
 Toda cotización de una máquina es tan buena como las respuestas que pueda obtener del proveedor antes de entregar el anticipo. Estas siete preguntas eliminan la mayoría de los problemas del lado del comprador que después se convierten en grandes dificultades de producción. Son las mismas preguntas que formulan los profesionales experimentados de adquisiciones, condensadas a partir de guías de compras compartidas en sitios de abastecimiento B2B.
- 1.
¿Para qué tipos de marcadores está clasificada la línea? Para pizarra, permanentes, resaltadores y recargables: cada uno tiene requisitos diferentes de química de tinta y sellado. Cualquier máquina «universal» suele implicar compromisos en al menos dos de ellos.
- 2.
¿Cuál es la producción nominal en piezas/min y qué eficiencia del turno garantiza por escrito el proveedor? Una línea de 60 piezas/min sin garantía de eficiencia puede bajar a 35 en la práctica.
- 3.
¿Cuál es el método de verificación de inserción de la tapa? ¿Sensor en línea, cámara o inspección visual del operador? Los dos primeros evitan productos terminados secos; el tercero deposita la responsabilidad en un operador cansado.
- 4.
¿Qué marcas de PLC y neumática se utilizan? Los PLC de Mitsubishi, Siemens y Omron, y la neumática de SMC y Festo son comunes; pregunte porque la disponibilidad de repuestos y la familiaridad de los técnicos de servicio dependen de ello.
- 5.
¿Cuáles son los requisitos de tensión, aire comprimido y espacio de piso de la línea? 220V frente a 380V, 6 bar frente a 8 bar, y la envolvente real más el espacio libre para servicio, no solo el contorno de la máquina.
- 6.
¿Cuál es el plan de FAT/SAT y cuáles son los criterios de aceptación? La aceptación de fábrica en las instalaciones del proveedor antes del envío es estándar; la aceptación en sitio después de la instalación, con un umbral de defectos en una corrida de muestra, debe quedar escrita en el contrato y no negociarse después de la entrega.
- 7.
¿Qué incluye realmente la cobertura posventa? Tiempo de respuesta del ingeniero, plazo de envío de repuestos y periodo de garantía, todo por escrito y con condiciones definidas. Una «garantía de 2 años» sin un tiempo de respuesta definido es una promesa poco concreta.
⚠️ Tres errores del comprador que aparecen seis meses después
- Comprar la máquina antes de definir la forma y el diseño finales del marcador. Las herramientas dimensionadas para un cuerpo «típico» no se adaptan cuando el equipo de marketing decide después que un cuerpo más elegante y grueso parece de gama superior.
- Olvidar la capacidad de empaque aguas arriba. Una línea de 60 piezas/min que alimenta una línea de empaque automático de 30 piezas/min generará un cuello de botella demasiado tarde en la máquina más lenta, a menos que la línea esté equilibrada de extremo a extremo.
- No tener en cuenta la química de la tinta. Una línea de marcadores para pizarra no puede operar con tinta permanente sin modificaciones en el sellado y el depósito: la base alcohólica del removedor atraviesa el sellado y se filtra en el depósito.
Control de calidad: defectos comunes y cómo detectarlos
Cinco modos principales de defecto dominan el control de calidad de los marcadores, y cada uno aparece en un punto de inspección diferente y tiene una causa raíz distinta. Reconocer qué defecto esperar en cada estación puede marcar la diferencia entre una línea con 1.5% de rechazos y una línea con 5% de rechazos, lo que, con los volúmenes de marcadores, significa la diferencia entre obtener ganancias y perder dinero.| Modo de defecto | Causa raíz | Método de inspección | Tasa aceptable típica |
|---|---|---|---|
| Punta con saturación insuficiente | Depósito desalineado o con llenado insuficiente | Control de peso en línea o estación de prueba de escritura | < 0.5% |
| Fuga en el sellado de la tapa | Profundidad de inserción de la tapa fuera de especificación | Sensor de asiento de la tapa o prueba acelerada de secado | < 0.3% |
| Punta fuera de eje | Atasco del alimentador de puntas o dispositivo desgastado | Inspección visual o con cámara | < 0.5% |
| Desalineación de impresión | Desviación de rotación del cuerpo en la estación de impresión | Verificación con cámara posterior a la impresión | < 0.8% |
| Grieta estética en el cuerpo | Desgaste del molde o contaminación de pellets aguas arriba | Inspección visual posterior al moldeo | < 0.4% |
“El eje de polipropileno es perfecto para nuestro marcador. Se siente cálido y es flexible.” — Markus Horn, ingeniero de manufactura de marcadores, en una narración documentada de un proceso industrial (Britannica)La cantidad de defectos oculta en el inventario embalado de marcadores —un marcador que falla en manos del cliente, en lugar de hacerlo en la estación de monitoreo de la fábrica— es el modo de falla más costoso. La inspección en línea en el transportador de transferencia detecta tres de los cinco defectos siguientes, por lo que el sensor de asiento de la tapa y el mecanismo de escritura son los equipos opcionales con el retorno más rápido en una línea de marcadores. Los datos del sistema de calidad del fabricante de equipos de capital —certificaciones, certificados de prueba de los componentes de acero y certificados del proveedor de tinta— no sustituyen la inspección en línea, pero reducen el número de sorpresas.
Hacia dónde va la manufactura de marcadores en 2026: tendencias que cambian el cálculo de su CAPEX
 La manufactura de marcadores es estable, más que espectacular. Las previsiones del sector muestran prácticamente la misma tendencia desde varias perspectivas: crecimiento de un dígito bajo a medio en el segmento de productos básicos, con un potencial de crecimiento más rápido en los subsegmentos premium y de recarga.
$19.20B → $27.78B
Mercado de instrumentos de escritura 2025 → 2033, CAGR de 4.8% (Grand View Research)
$2.4B → $4.6B
Marcadores artísticos y de oficina 2025 → 2035, CAGR de 6.6% (Future Market Insights)
$295M → $346M
Segmento específico de marcadores 2025 → 2032 (comunicado industrial de Globe Newswire)
La regla de recarga 60/40
En las líneas de marcadores que Mass ha puesto en marcha y mantiene, los casos con al menos 60% de la producción planificada de SKU destinada a formatos recargables recuperan su CAPEX 18-24 meses antes que las líneas comparables optimizadas exclusivamente para marcadores vírgenes (desechables). Los ciclos de consumo de las recargas duran más en cualquier caso, ya que el tiempo de permanencia del cartucho en el escritorio del usuario es mayor que el tiempo que el marcador permanece en una máquina. Una vez que el cliente establece un sistema de recarga, el margen bruto de los cartuchos supera al de los marcadores completos y la retención de ingresos por cliente se multiplica. Apunte a un tope c-suite de recarga en el diseño de la línea, aunque la distribución inicial de SKU favorezca los productos desechables.
– Observación de los datos de puesta en marcha de Mass, instalaciones de líneas de marcadores
Preguntas frecuentes
¿Cuánto cuesta una máquina para fabricar marcadores?
Ver respuesta
Los precios de las máquinas para fabricar marcadores varían según el alcance de la línea de producción y el nivel de automatización. Las instalaciones manuales y las líneas de producción ensambladas a mano generalmente oscilan entre 2,000 dólares estadounidenses y 15,000 dólares estadounidenses. Las líneas de ensamblaje semiautomáticas de marcadores suelen tener precios de 30,000 dólares estadounidenses a 120,000 dólares estadounidenses, dependiendo principalmente de la capacidad en piezas por minuto y de los planes de inspección integrada en línea. Los equipos totalmente automáticos para un solo SKU, equipados con control mediante PLC, inspección por visión e instrucciones de agrupación automática, pueden costar entre 150,000 dólares estadounidenses y más de 500,000 dólares estadounidenses en el caso de fabricantes OEM de alta producción. Explique el tipo de marcador y el alcance del envasado antes de solicitar una cotización de precio fijo.
¿Cuánto dura la entrega desde el pedido hasta el inicio de la producción?
Ver respuesta
El plazo de entrega típico para un proceso completo de fabricación de marcadores es de 60 a 120 días desde la confirmación del pedido por parte del cliente hasta la prueba de aceptación en fábrica (FAT), seguidos de 30 a 60 días para el envío, la instalación en el sitio y la capacitación de los operadores. Un juego de herramientas personalizado (para una geometría no estándar del cuerpo o la tapa) requiere otras 4 a 8 semanas de fabricación. Espere al menos un trimestre completo de puesta a punto antes de considerar la línea en modo de producción; con 90 días de producción, puede esperarse una eficiencia por turno de 60 a 65 por ciento, en lugar del estado estable a largo plazo de 80+ por ciento.
¿Una máquina para fabricar marcadores se encarga de todo el marcador: cuerpo, punta, tinta y tapa?
Ver respuesta
Una máquina de ensamblaje realiza la inserción del depósito, el llenado de tinta, la colocación de la punta y la inserción de la tapa en una sola transferencia, pero no produce el cuerpo, la punta ni la tinta. Esas etapas anteriores se realizan con una máquina de moldeo por inyección de plástico, una prensa para formar puntas de fibra y un mezclador de lotes de tinta (o con un proveedor de tinta premezclada). Una línea de producción de marcadores «completa» reúne todos estos equipos en un conjunto secuenciado; una máquina «solo de ensamblaje» supone que los componentes ya se han adquirido y que solo se necesita el ensamblaje final.
¿Una máquina puede cambiar entre SKU de marcadores para pizarra blanca, permanentes y resaltadores?
Ver respuesta
Una línea flexible de transporte por cadena puede manejar varias categorías de marcadores si las herramientas de la colocadora de tapas, el alimentador de depósitos y el dispensador de tinta están preparadas para cambios rápidos. El cambio de formato suele tardar de 45 a 120 minutos por cambio de categoría. La operación con categorías mixtas tiene sentido económico en lotes superiores a 20,000 unidades y resulta menos rentable que las líneas dedicadas por debajo de 5,000 unidades. Para la producción de alto volumen de una sola categoría, las líneas dedicadas ofrecen costos por unidad más bajos que las líneas flexibles.
¿Qué requisitos eléctricos y de servicios necesita una línea de marcadores?
Ver respuesta
Las líneas de ensamblaje semiautomáticas de marcadores de gama media suelen consumir de 6 a 15 kW, funcionan con 220V o 380V trifásicos (especifíquelo antes de solicitar la cotización) y necesitan aire comprimido a 0.5 a 0.7 MPa (5 a 7 bar) para los actuadores neumáticos. El área total de piso debe incluir la huella de la máquina más un espacio libre accesible de 60 a 100 cm en cada lado accesible. Las líneas de producción de marcadores permanentes que utilizan tintas a base de solvente también necesitan ventilación de extracción local que cumpla con los controles de COV de la EPA.
¿Cuáles son los defectos de calidad más comunes en la producción de marcadores?
Ver respuesta
Los cinco modos de defecto con mayor impacto en el costo del lote son la punta con saturación insuficiente (llenado insuficiente del depósito), la fuga en el sellado de la tapa (profundidad de inserción de la tapa fuera de especificación), la punta fuera de eje (atasco del alimentador), la desalineación de impresión (desviación de rotación del cuerpo en la estación de impresión) y la grieta estética en el cuerpo (desgaste del molde). La fuga en el sellado de la tapa es el defecto más costoso porque aparece en manos del cliente y no en la estación de inspección de la fábrica. Los sensores de asiento de la tapa en línea detectan este defecto antes de que el marcador salga de la transferencia de ensamblaje.
¿Cómo iniciar un negocio de fabricación de marcadores a pequeña escala?
Ver respuesta
La opción de menor riesgo es operar únicamente como ensamblador: adquirir cuerpos premoldeados, puntas preformadas y tinta premezclada de proveedores establecidos, y operar una sola máquina de ensamblaje semiautomática de marcadores. El CAPEX se mantiene por debajo de USD 50,000 para una configuración de 20–40 piezas/min, y el equipo de operadores consta de una o dos personas. Valide una categoría de marcador (pizarra blanca o resaltador es más fácil que permanente debido al manejo de la tinta) antes de añadir SKU. Formalice los contratos de suministro de cuerpos, puntas y tinta antes de poner en marcha la máquina de ensamblaje; un suministro de componentes interrumpido es la razón más común por la que las líneas nuevas no alcanzan sus objetivos del primer año.
¿Dimensionar una línea de marcadores para su planta?
La máquina para fabricar marcadores MS-AM-065 de Mass funciona a 40-60 piezas/min en una configuración de transporte por cadena 2-up, con PLC Mitsubishi, componentes neumáticos SMC y equipos de grado ISO 9001. Envíe muestras de marcadores y la producción objetivo para programar la revisión de la distribución y del proceso.
Solicite una cotización para la línea de marcadores →Acerca de esta guía de manufactura de marcadores
Esta guía se basa en referencias públicas del sector (Britannica, madehow.com, OSHA, EPA, Grand View Research y Future Market Insights), listados de equipos B2B y las realidades técnicas de la puesta en marcha de líneas de marcadores. Los rangos de costos y los factores de eficiencia por turno reflejan cifras típicas de 2024–2026 tomadas de propuestas de equipos revisadas durante el trabajo de Mass con máquinas para fabricar marcadores; las cotizaciones específicas dependen del tipo de marcador, el nivel de automatización y el alcance del servicio posventa. Revisada por el equipo de ingeniería de Mass para comprobar la exactitud técnica de los equipos de manufactura de marcadores y de los detalles del proceso de producción.
Referencias y fuentes
- Conozca el proceso de manufactura de los marcadores con punta de fieltro — Encyclopedia Britannica
- Cómo se fabrica un marcador: material, manufactura, historia y materias primas — Madehow Industrial Encyclopedia
- Máquinas de moldeo por inyección horizontal: eTool de maquinaria para plásticos — U.S. Occupational Safety and Health Administration (OSHA)
- Control de las emisiones de COV de los procesos de manufactura de tintas y pinturas — U.S. Environmental Protection Agency
- Tamaño del mercado de instrumentos de escritura e informe industrial 2033 — Grand View Research
- Informe de análisis mundial del mercado de marcadores artísticos y de oficina — Future Market Insights
- Informe de la industria de marcadores 2026: perspectivas de crecimiento hasta 2032 — Globe Newswire (Stratistics MRC)
- Perspectivas del mercado de marcadores recargables 2026–2034 — Intelmarket Research
Artículos relacionados
- Máquina para fabricar bolígrafos: proceso completo y guía para compradores
- Especificaciones de la máquina para fabricar marcadores Mass MS-AM-065
- Equipos de moldeo por inyección para cuerpos de bolígrafos
- Máquina para fabricar bolígrafos de gel: llenado de tinta de precisión
- Herramienta para estimar la producción de líneas de marcadores
- Descripción general de la gama de máquinas para fabricar bolígrafos de Mass


