Póngase en contacto con Masstech

Certificada CE + ISO 9001
Moldeo por inyección de bolígrafos
Máquina de moldeo por inyección de bolígrafos — precisión servo para producir cuerpos de bolígrafo
Máquinas de moldeo por inyección de 140T a 800T accionadas por servomotor, diseñadas para cuerpos de bolígrafo de pared delgada, cuerpos de bolígrafos de tinta, tapas para marcadores y tubos de bolígrafos de gel. Ahorro de energía demostrado de 30-50% frente a una IMM hidráulica. Masstech ofrece una garantía de 2 años y respuesta de ingeniería en 24 horas.
Reserve una consulta gratuita en fábrica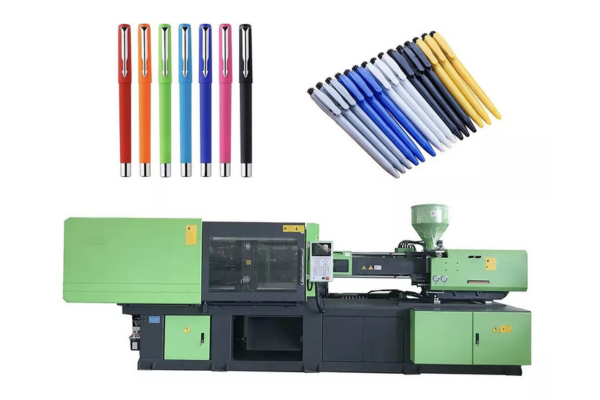
Resumen de la solución — IMM de Masstech para bolígrafos de un vistazo
140–800T
Rango de fuerza de cierre
30–50%
Ahorro de energía servo frente a hidráulica
8–48
Opciones de cavidades por pieza de bolígrafo
2 años
Garantía + SLA de ingeniería en 24 h
CE + ISO
Certificaciones verificables
PP / PS / ABS / PC
Materiales para bolígrafos compatibles
Problemas de producción de cuerpos de bolígrafo y cómo los resuelve una IMM especializada
La selección de una máquina de moldeo por inyección de bolígrafos parece engañosamente sencilla sobre el papel: elegir el tonelaje, añadir un husillo y poner la línea en marcha. En la práctica, las condiciones son mucho más exigentes: los cuerpos de bolígrafo de pared delgada llevan a cualquier IMM generalista a pérdidas irrecuperables. Tres características distinguen un negocio rentable de piezas para bolígrafos de uno en declive.
Problema 1 — Variación del espesor de pared
Síntoma
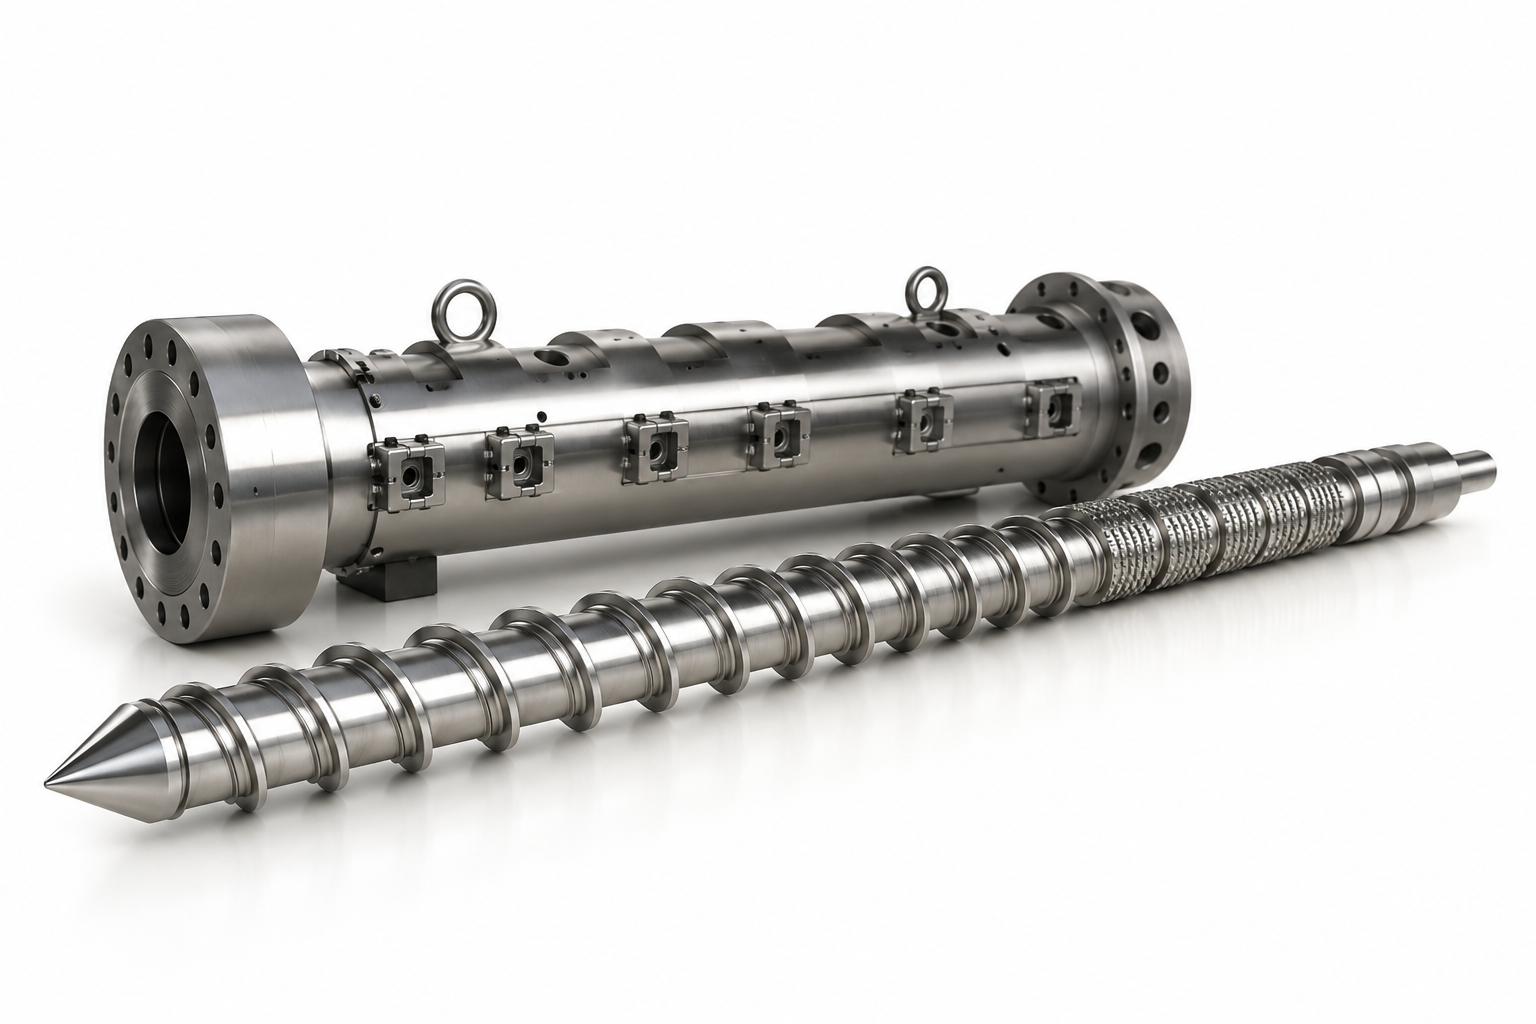
Los husillos de uso general producen una plastificación desigual con MFR bajo, lo que genera una variación de pared de 0.05-0.15 mm entre las cavidades.
Solución
Husillo con relación L/D de 22:1 y zona de mezclado ajustada para resinas PS/ABS de grado bolígrafo: variación de pared inferior a 0.05 mm en un molde de cuerpos de 8 cavidades.
Problema 2 — Paradas del ciclo
Síntoma
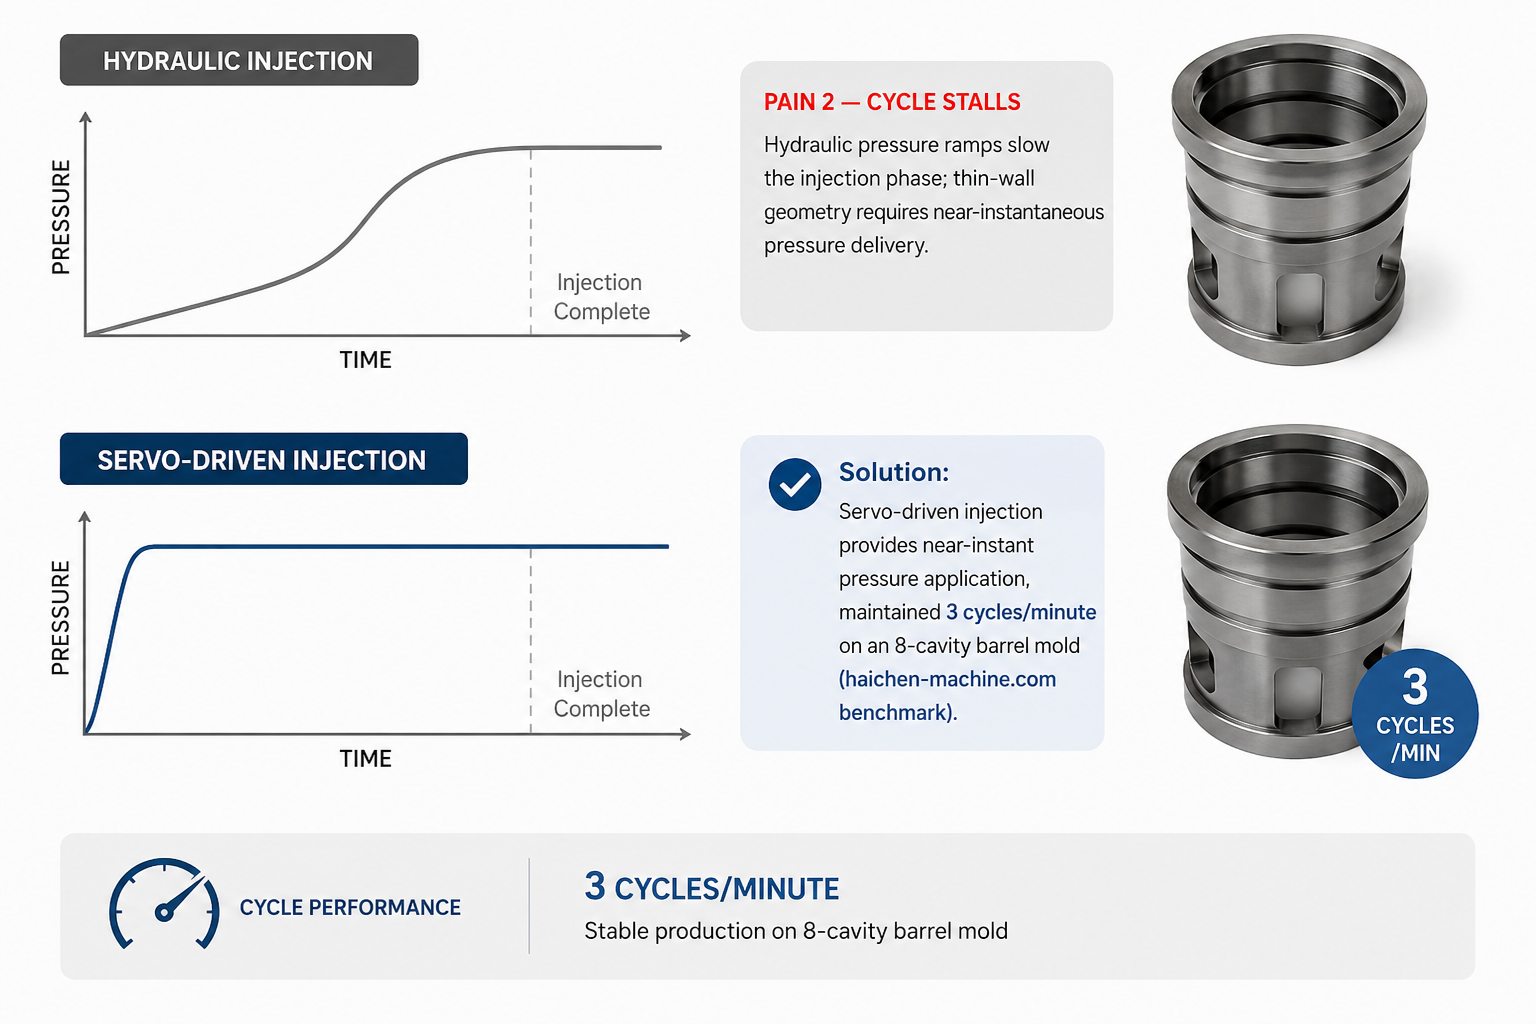
Las rampas de presión hidráulica ralentizan la fase de inyección; la geometría de pared delgada requiere una aplicación de presión casi instantánea.
Solución
La inyección accionada por servomotor aplica la presión casi instantáneamente y mantiene 3 ciclos/minuto en un molde de cuerpos de 8 cavidades (referencia de haichen-machine.com).
Problema 3 — Tiempo de inactividad por cambio de material
Síntoma
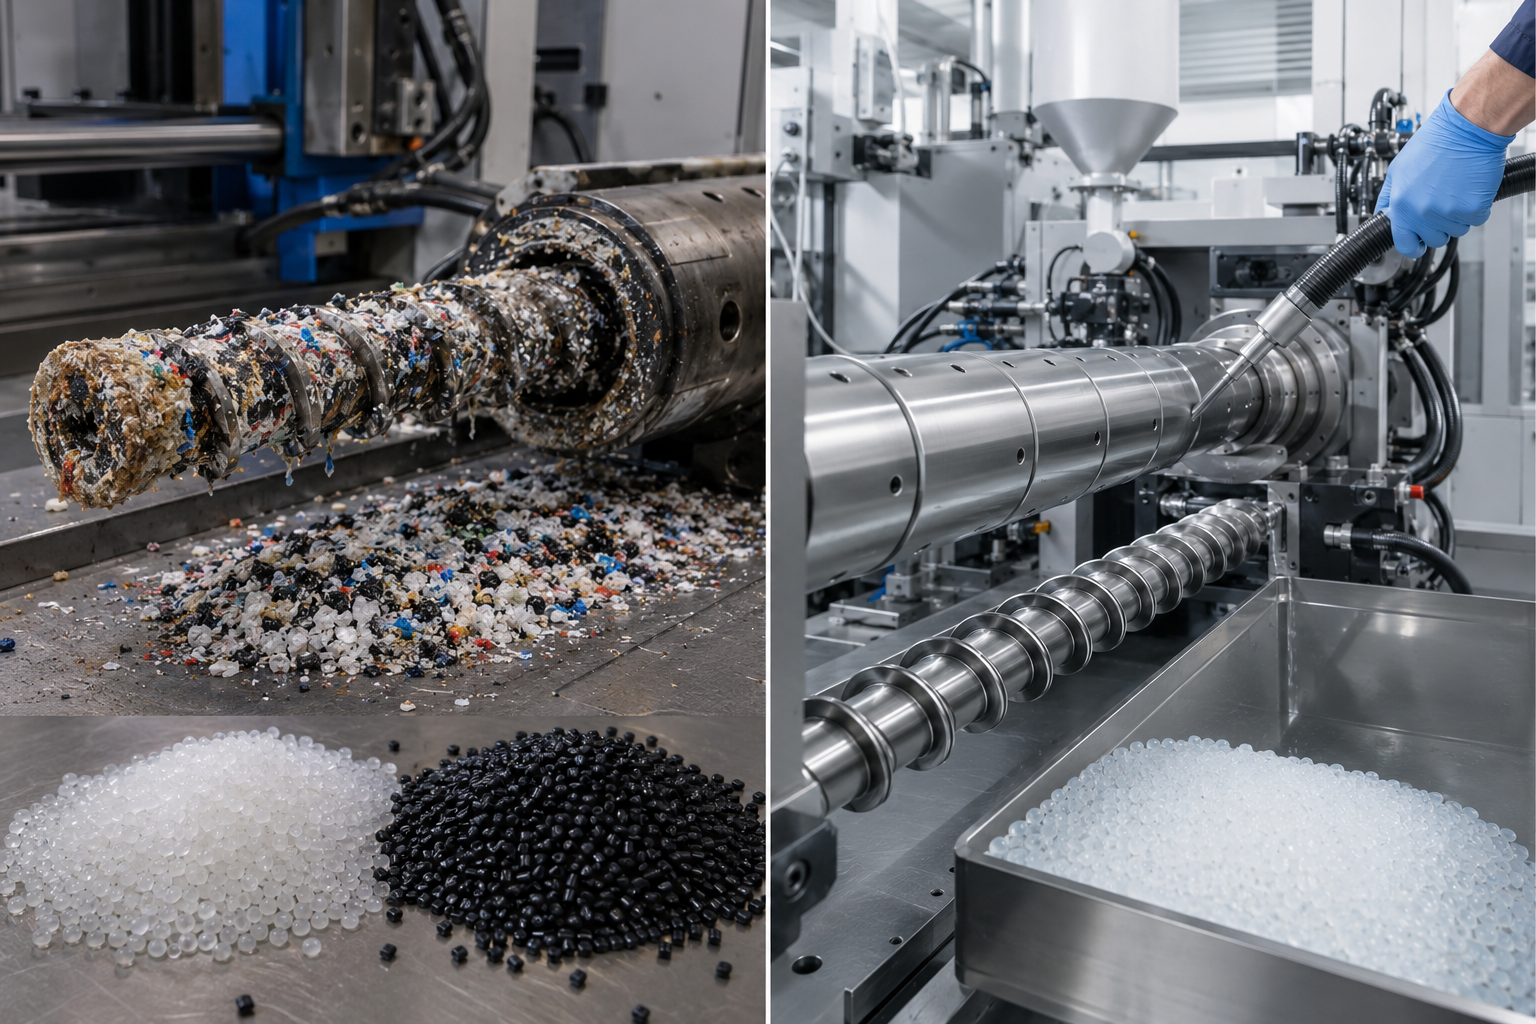
Los husillos de mezclado optimizados para una sola familia de resinas se contaminan durante la transición de PS a ABS o PP.
Solución
Un cuerpo de husillo nitrurado y una rutina de limpieza redujeron el tiempo de purga de 90 minutos a menos de 25 minutos entre grados de material para bolígrafos.
La fabricación de bolígrafos a escala mundial alcanza ahora unos 26 mil millones de unidades anuales, de las cuales 14 mil millones se producen en China (47% de la producción mundial). Controlar cada segundo del ciclo y cada miligramo del espesor de pared marca la diferencia entre ganancias y pérdidas. Reducir el tiempo de ciclo solo 1 segundo en un molde de 8 cavidades produce 480 bolígrafos adicionales por turno, suficiente para amortizar la actualización servo en unos meses.
Calcule el ROI de su producción“Probamos siete geometrías de husillo antes de estandarizar un husillo de mezclado de 22:1 L/D para PS y ABS de grado bolígrafo. Los cuerpos de bolígrafo no se llenan en la entrada cuando la temperatura de fusión fluctúa tan solo 8C entre las cavidades; esa fluctuación explica la pérdida de rendimiento del primer turno.”
Gama de IMM de Masstech para bolígrafos — mapa de tonelaje de 140T a 800T
El tonelaje óptimo para fabricar bolígrafos depende de tres factores: número de cavidades, forma de la pieza y peso de inyección. La gama de Masstech cubre de 140T a 800T porque ningún tonelaje único puede atender de forma eficiente a todas las plantas de bolígrafos. Los cuerpos pequeños y las tapas funcionan sin problemas con 140-180T; los bolígrafos novedosos de pared gruesa o los moldes de tapas de 32 cavidades requieren 240-400T; la fabricación integral de cuerpos con moldes de tapas integrados y múltiples cavidades se sitúa en el rango de 400-800T.
Nivel
Tonelaje
Pieza de bolígrafo típica
Peso de inyección (PS)
Rango de cavidades
Producción anual más adecuada
Entrada
140–180T
Cuerpo de bolígrafo, alojamiento de punta
120–250 g
4–8 cavidades
20–60 M unidades
Medio
200–300T
Tapa de bolígrafo, cuerpo de bolígrafo de tinta, cuerpo de marcador
250–500 g
8–24 cavidades
60–150 M unidades
Pesado
400–800T
Cuerpo de bolígrafo multicavidad, bolígrafo novedoso, conjunto de tapa y cuerpo
500–1,200 g
24–48 cavidades
150–400 M unidades
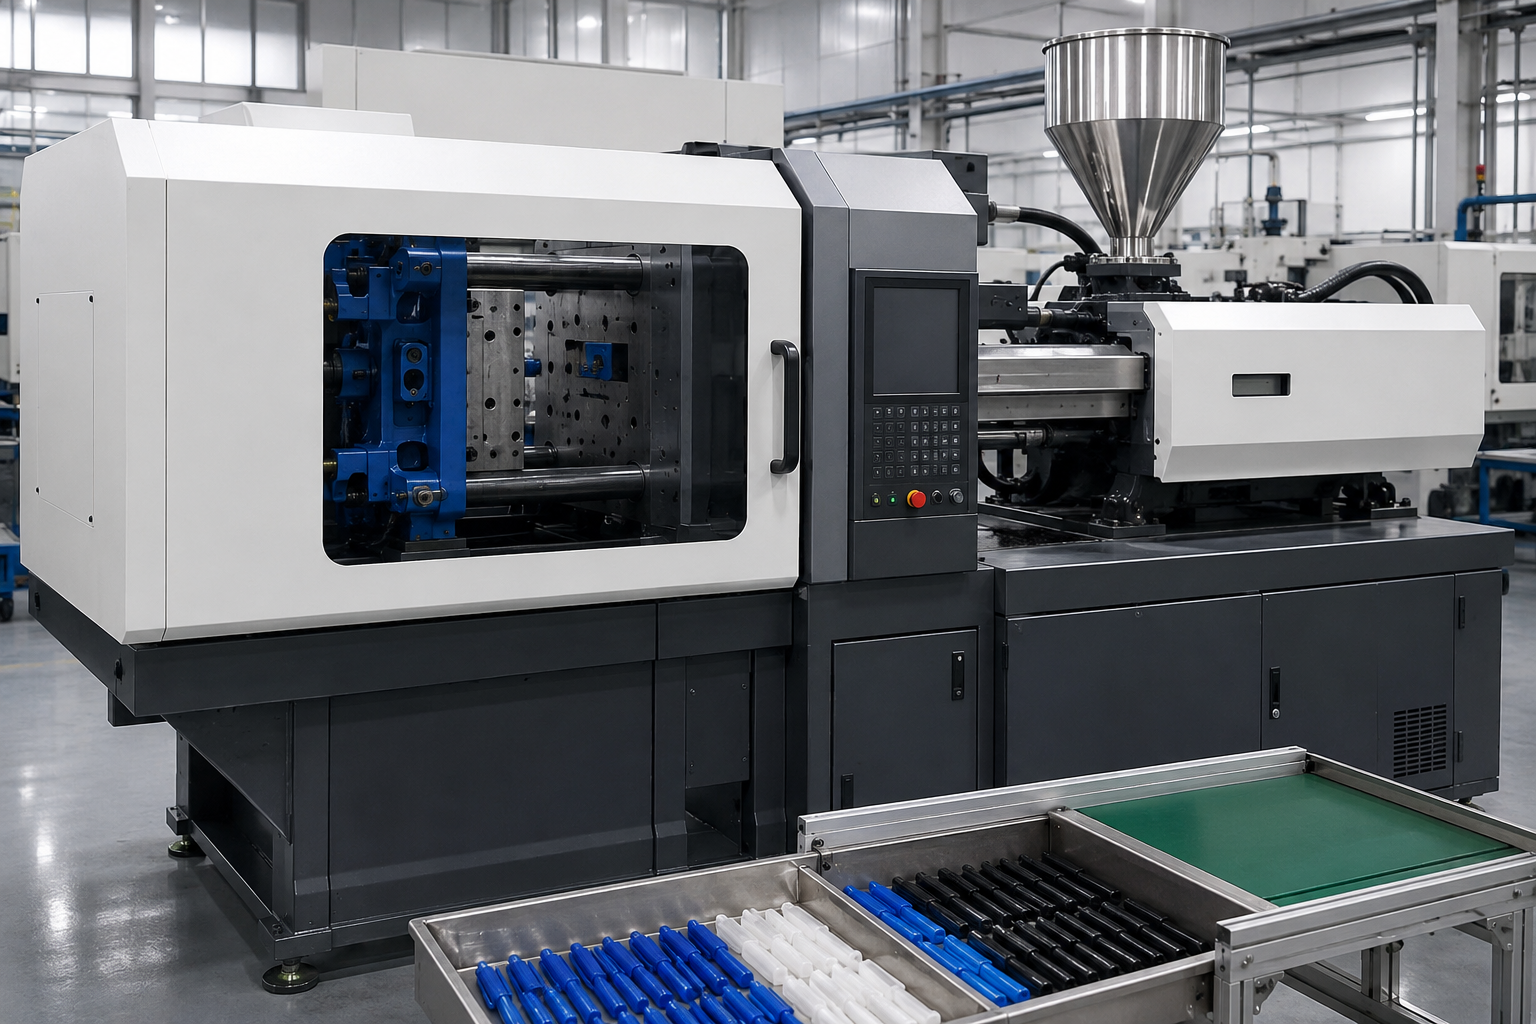
Masstech 160T (trabajo de entrada)
Fuerza de cierre: 1,600 kN
Diámetro del husillo: opciones de 40 / 45 / 50 mm
Relación L/D: 22:1 (zona de mezclado ajustada para bolígrafos)
Ideal para: fábricas de cuerpos y tapas de bolígrafo de 8 cavidades
Ahorro de energía: 30–50% frente a la referencia hidráulica
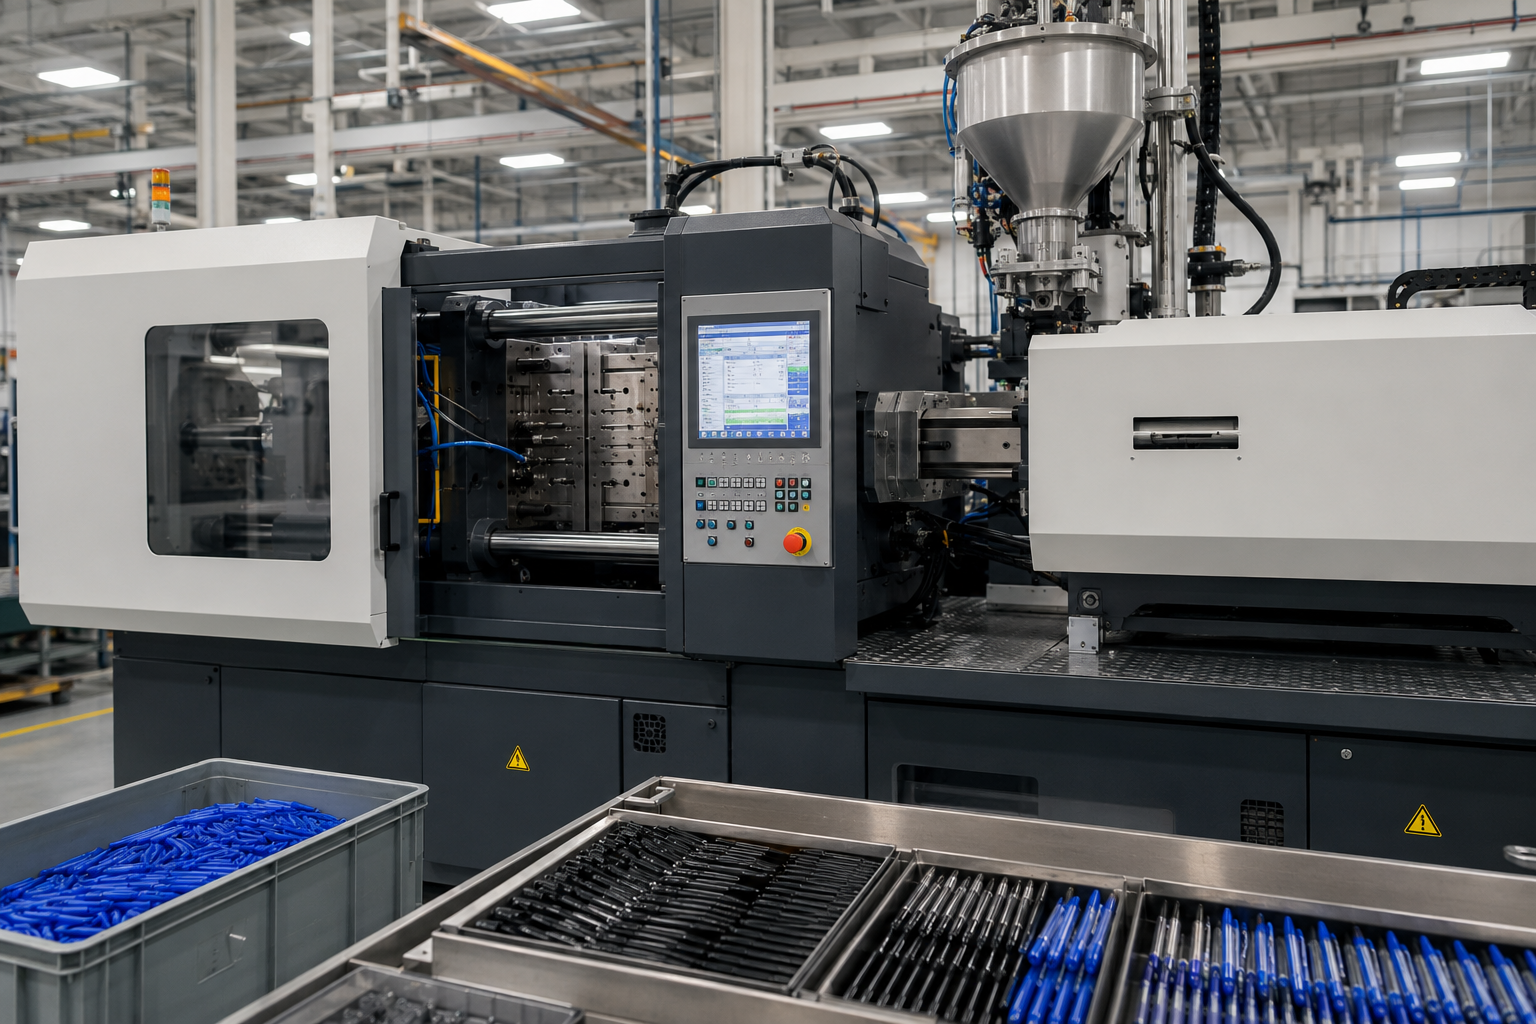
Masstech 240T / 280T (nivel medio)
Peso de inyección (PS): hasta 470 g
Flexibilidad de cavidades: moldes de 16 a 32 cavidades
Recomendada para fabricantes de bolígrafos de tinta y gel que producen 80 M unidades/año
Estándar con servomotor de lazo cerrado + PLC + almacenamiento de 100 recetas
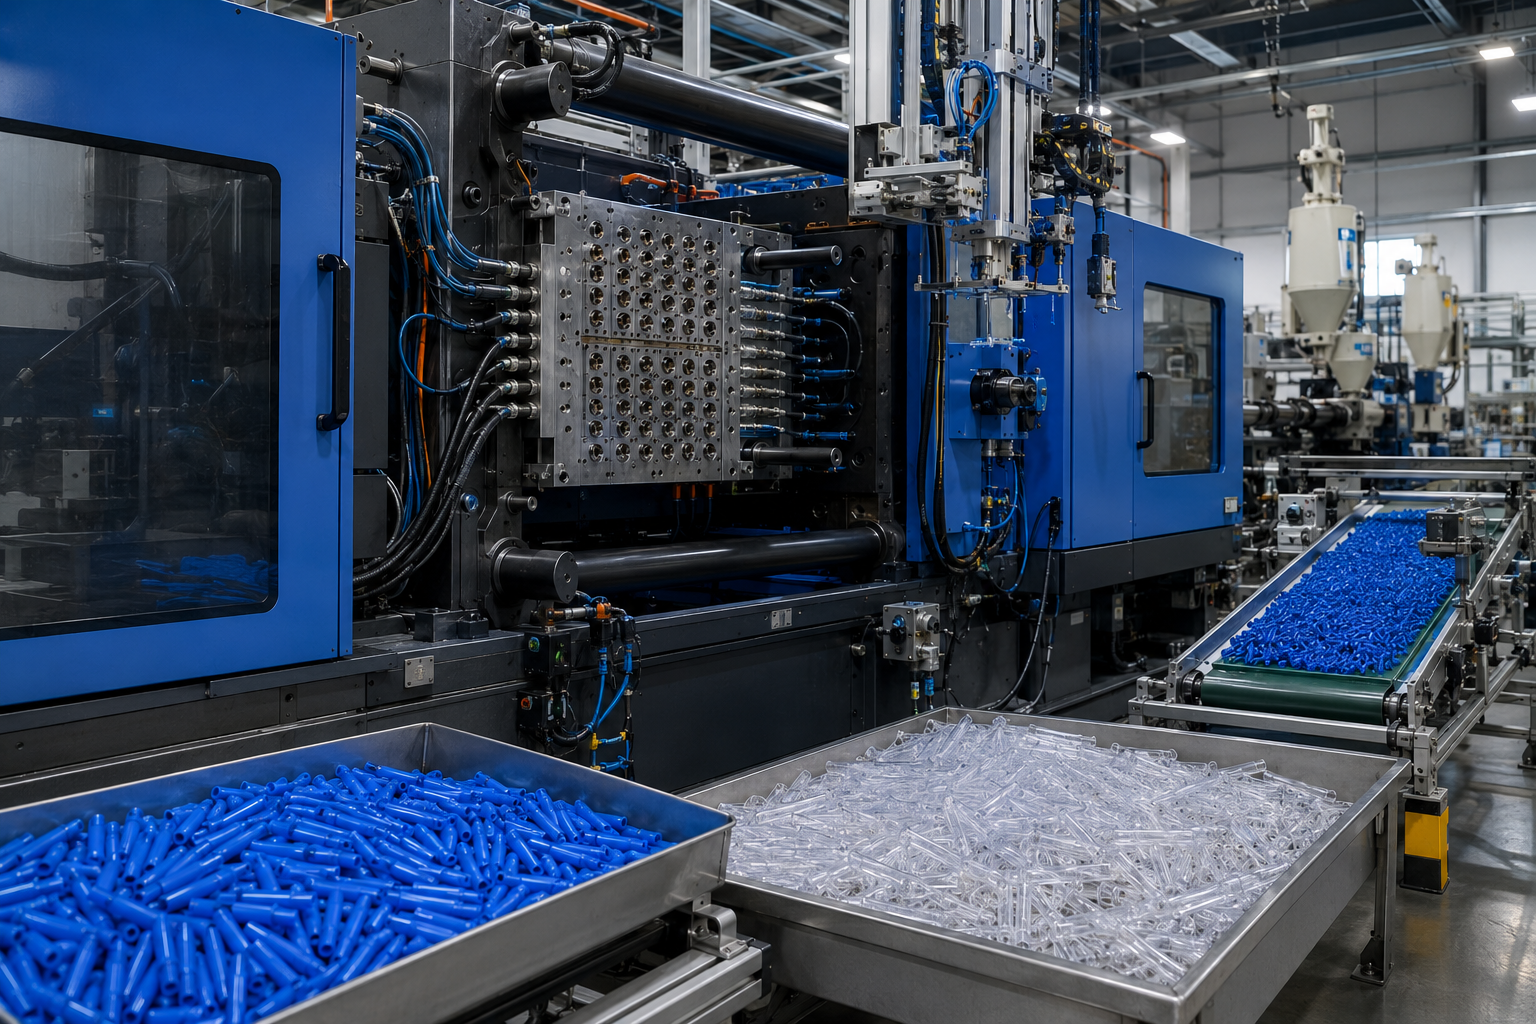
Masstech 400T+ (nivel pesado)
Capacidad multicavidad de 48 herramientas para moldes combinados de tapa y cuerpo
Referencia de ciclo: 168 piezas/minuto en herramienta de 48 cavidades
Configurada para operar 24/7 con conexiones para mantenimiento predictivo
Alineada con fábricas de producción anual superior a 150 M unidades
Matriz de decisión cavidades por ciclo — Relacione el tonelaje con la pieza de bolígrafo
La producción está determinada más por el número de cavidades que por el tonelaje. Una máquina de 160T y 8 cavidades supera a una máquina de 240T y 4 cavidades en cada turno del año. Lo que importa es hacer coincidir la distribución de cavidades con la capacidad de cierre, no sobredimensionar el CAPEX ni subutilizar la capacidad del molde.
Esta matriz resume datos reales de tiempo de ciclo obtenidos en pruebas piloto de fábricas de bolígrafos: componente específico, número de cavidades recomendado, tiempo de ciclo logrado y producción anual correspondiente. No encontrará esta matriz entre las tres primeras páginas de resultados de Google para “pen injection molding machine.”
Pieza de bolígrafo
Tonelaje recomendado
Opciones de cavidades
Tiempo de ciclo
Piezas / minuto
Producción anual a 6k h
Cuerpo de bolígrafo (PS, pared de 0.7 mm)
140–200T
4 / 8 / 16
18–22 s
22 (8 cav.) – 44 (16 cav.)
8 M – 16 M unidades
Tapa de bolígrafo (PP, encaje a presión)
140–200T
8 / 16 / 32
14–18 s
30 (8 cav.) – 110 (32 cav.)
11 M – 40 M unidades
Alojamiento de punta (PC, precisión)
140–180T
8 / 16
16–20 s
28 (8 cav.) – 56 (16 cav.)
10 M – 20 M unidades
Cuerpo de bolígrafo de tinta (ABS)
200–280T
8 / 16 / 24
20–26 s
20 (8 cav.) – 60 (24 cav.)
7 M – 22 M unidades
Émbolo interno de bolígrafo (PP)
160–240T
16 / 32 / 48
12–16 s
70 (16 cav.) – 168 (48 cav.)
25 M – 60 M unidades
Cuerpo de marcador (PE)
180–240T
8 / 16
22–28 s
20 (8 cav.) – 40 (16 cav.)
7 M – 14 M unidades
Especificaciones y arquitectura servo
La IMM de bolígrafos Masstech 160T se utiliza como especificación de referencia para el nivel de entrada; las máquinas de mayor tonelaje simplemente amplían la misma arquitectura. A continuación se muestra la hoja técnica completa que muchos responsables de compras solicitan en una RFQ, incluidos los datos de L/D y contrapresión que los competidores suelen omitir.
Especificación
Notas
Fuerza de cierre
1,600 kN (160T)
Estructura de palanca de compresión vertical
Diámetro del husillo (3 opciones)
40 / 45 / 50 mm
Seleccione según el peso de inyección y el espesor de pared de la pieza
Relación L/D
22:1
Estándar de envasado industrial 18:1–24:1; 22:1 optimiza la plastificación de PS/ABS para resinas de grado bolígrafo
Volumen teórico de inyección
276 / 350 / 432 cm³
Según el tamaño del husillo
Volumen de inyección (PS)
251 / 318 / 393 g
Peso de inyección real con L/D de 22:1
Velocidad máxima de inyección
111 mm/s
Crítica para el llenado de cuerpos de bolígrafo de pared delgada
Presión de inyección
137–215 MPa
Ajustable según la resina y el espesor de pared
Rango de contrapresión
5–15% de la presión de inyección
Ajustable para la dispersión del color y la uniformidad de la masa fundida
RPM máximas del husillo
210 r/min
RPM más altas con menor contrapresión para ciclos rápidos
Carrera de la palanca
490 mm
Flexibilidad de apertura del molde
Distancia entre barras de unión
465 × 418 mm
Envolvente de la base del molde
Altura máxima del molde
520 × 470 mm
Admite moldes apilados hasta el límite
Carrera de expulsión
150 mm
Adecuada para la expulsión de cuerpos de bolígrafo de 50–80 mm
Fuerza del expulsor hacia delante / hacia atrás
45 / 30 kN
Expulsión de tapas de bolígrafo sin marcas estéticas
Potencia del motor (servo)
18.5 kW
Consumo exclusivo del servo durante el ciclo de inyección
Potencia de las bandas calefactoras
9.95 kW
4 zonas de temperatura + boquilla
Capacidad del tanque de aceite
230 L
Configuración de bomba servo
Dimensiones (L×An×Al)
5.5 × 1.5 × 1.9 m
Superficie adecuada para una línea típica de fábrica de bolígrafos
Peso de la máquina
5.6 t
Clasificación de cimentación según el piso de la planta
Plásticos para bolígrafos — guía de selección de materiales
El diseño de la pieza del bolígrafo determina la elección de la resina, que a su vez influye en el diseño del husillo y el perfil de calentamiento. La tabla siguiente resume las principales diferencias entre los cinco plásticos utilizados hoy en la mayor parte de la fabricación mundial de bolígrafos.
Material
MFR típico
Piezas de bolígrafo
Contracción
Ventajas
Desventajas
PP (polipropileno)
10–25 g/10min
Cuerpos de bolígrafo, tubos de tinta, tapas de bolígrafo
1.5–2.5%
Bajo costo, buena resistencia química, baja deformación
Menor transparencia y rigidez que el PS
PS (poliestireno)
10–35 g/10min
Cuerpos de bolígrafo transparentes, alojamientos transparentes
0.4–0.7%
Alta transparencia, estabilidad dimensional, fácil de moldear
Frágil, menor resistencia al impacto
ABS
15–40 g/10min
Cuerpos de bolígrafo de tinta, exteriores de bolígrafos premium
0.4–0.7%
Resistente, admite pintura, buen acabado superficial
Mayor costo, requiere secado antes del moldeo
PC (policarbonato)
3–25 g/10min
Alojamientos de punta de alta gama, mecanismos de tapa de precisión
0.5–0.8%
Ultrapreciso, resistente al impacto, transparente
Precio premium, requiere alta temperatura de fusión
PP/PS reciclado
Variable
Bolígrafos ecológicos, bolígrafos promocionales
1.0–2.5%
Reducción del costo de material de 30–50%, comercializable por su enfoque ESG
La variabilidad del MFR exige un control más estricto de la contrapresión
Guía rápida de configuración de material → máquina
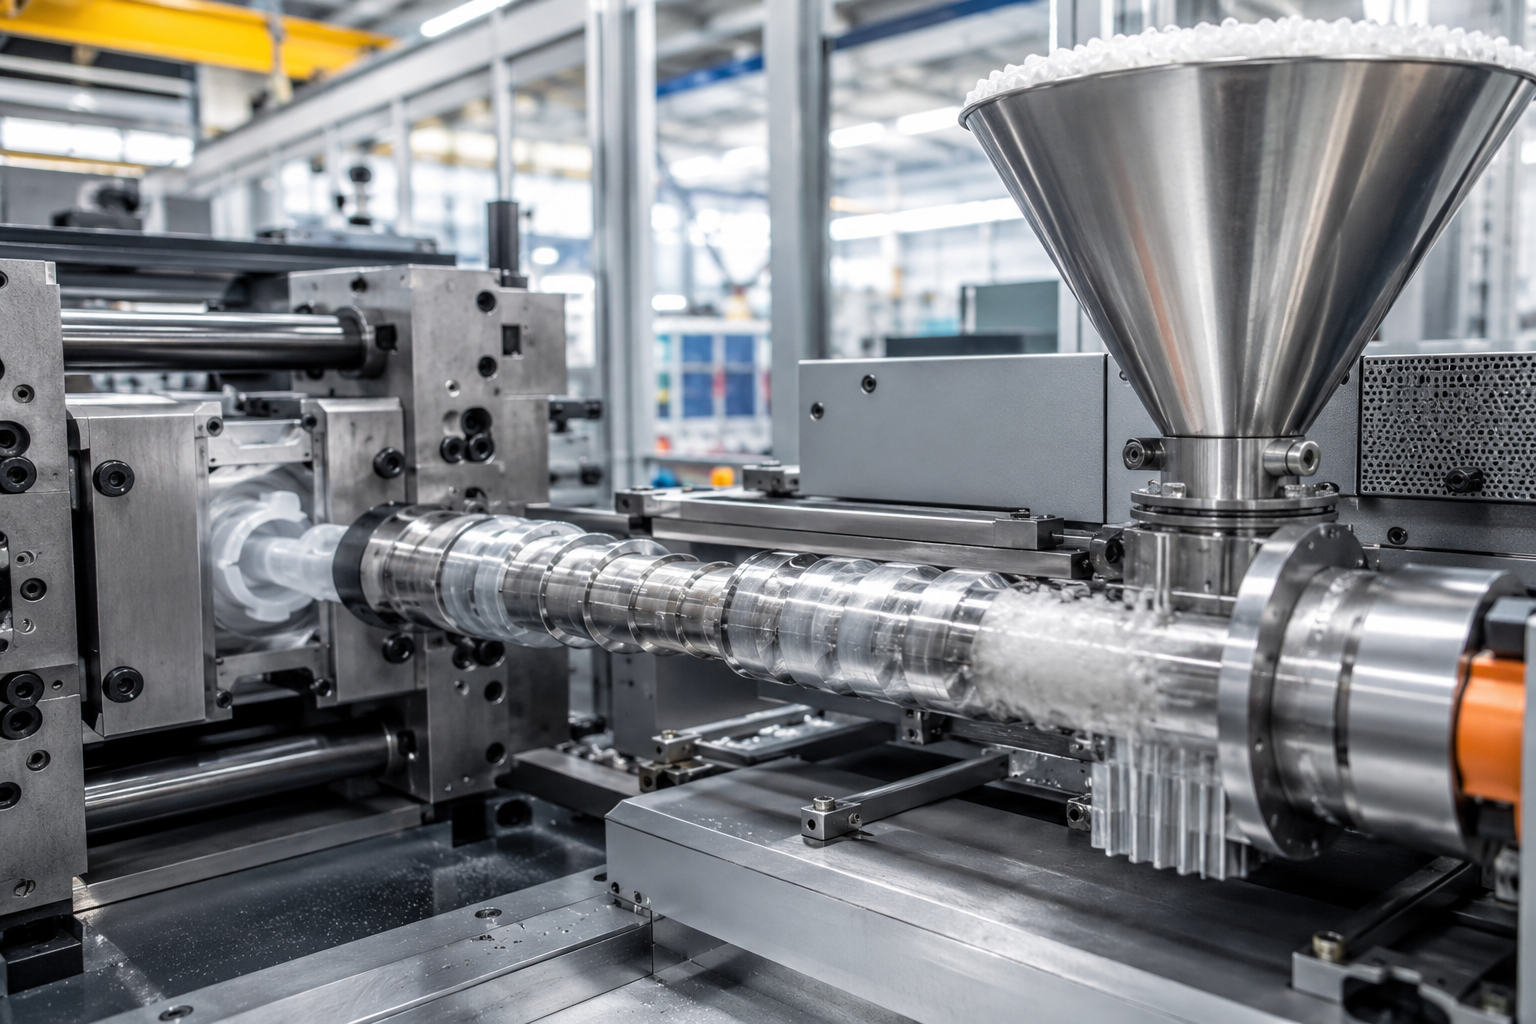
Para líneas de polipropileno despolimerizado: husillo estándar de 22:1 L/D, contrapresión baja (5-8%), RPM más altas (hasta 4,000 rpm)
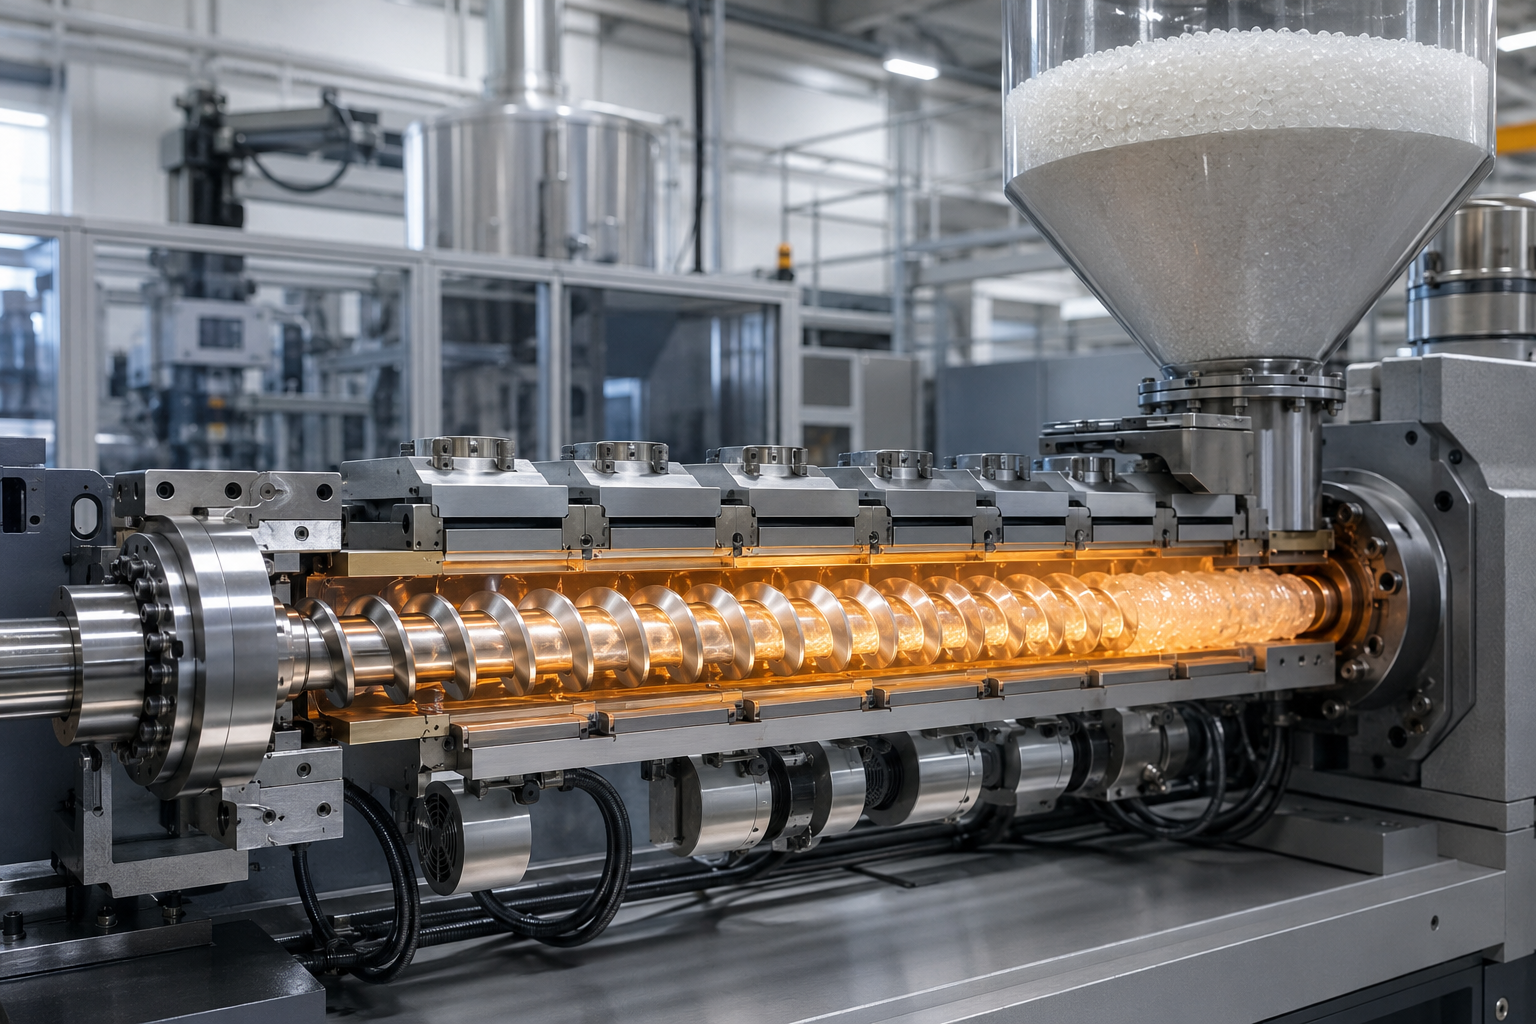
Las líneas que consumen PS utilizan un husillo de mezclado de 22:1 L/D en la zona media de contrapresión (8-12%), con una temperatura de fusión de 240-260C
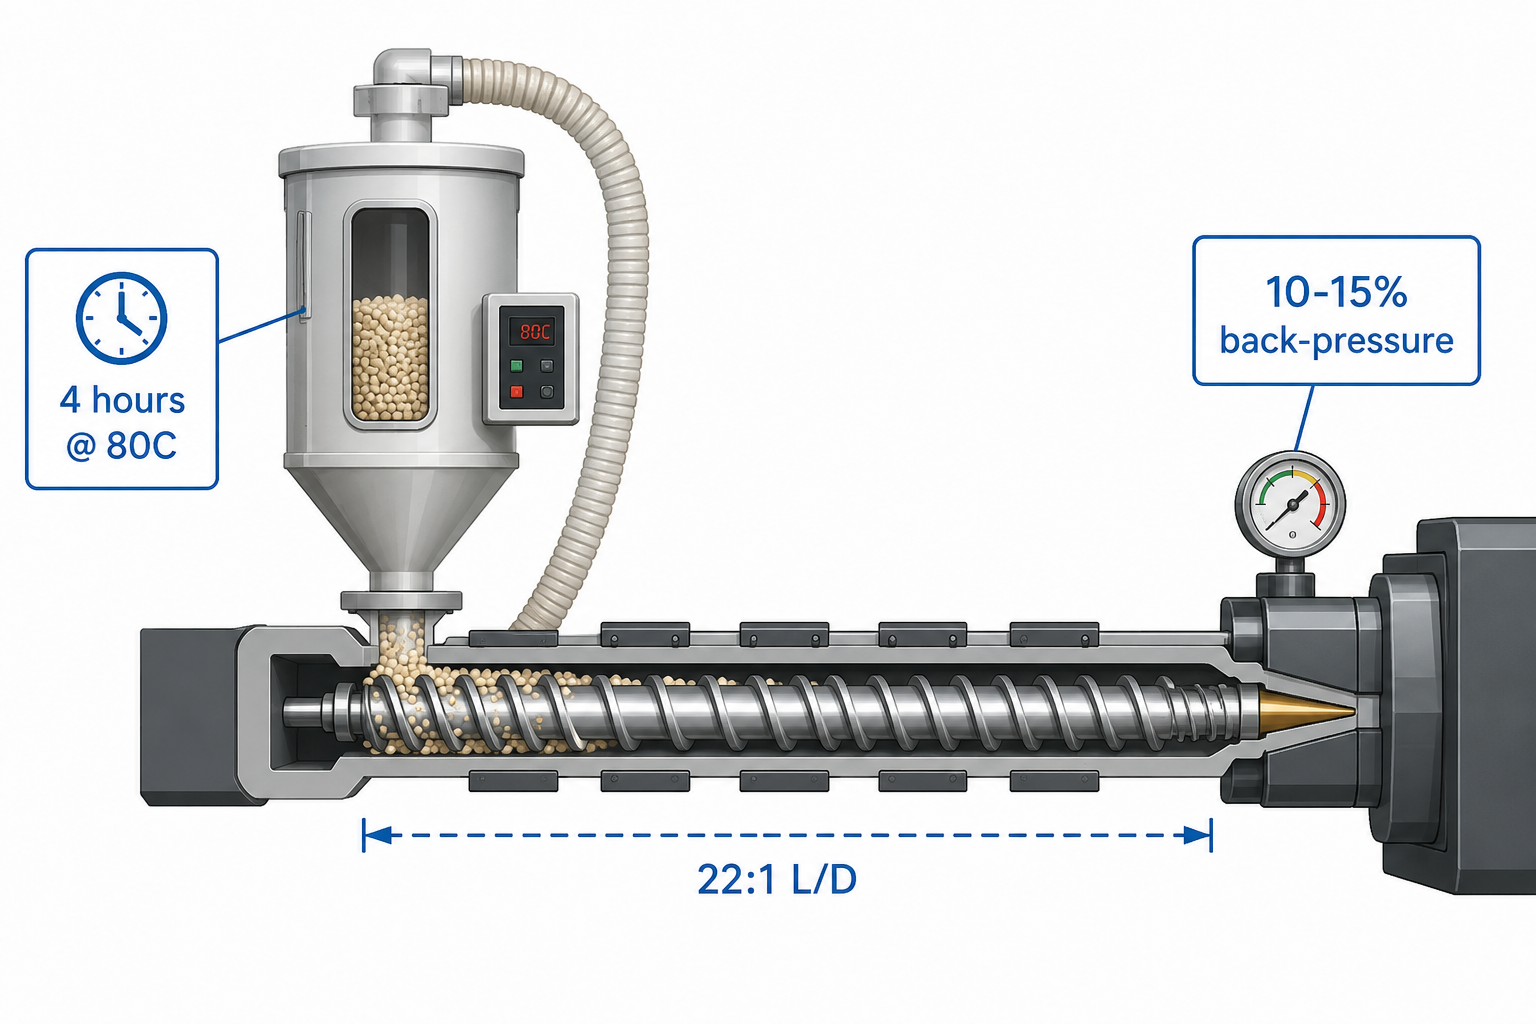
Suministrar ABS al flujo de material puede requerir una tolva de secado (4 horas a 80C), L/D de 22:1 y contrapresión de 10-15%
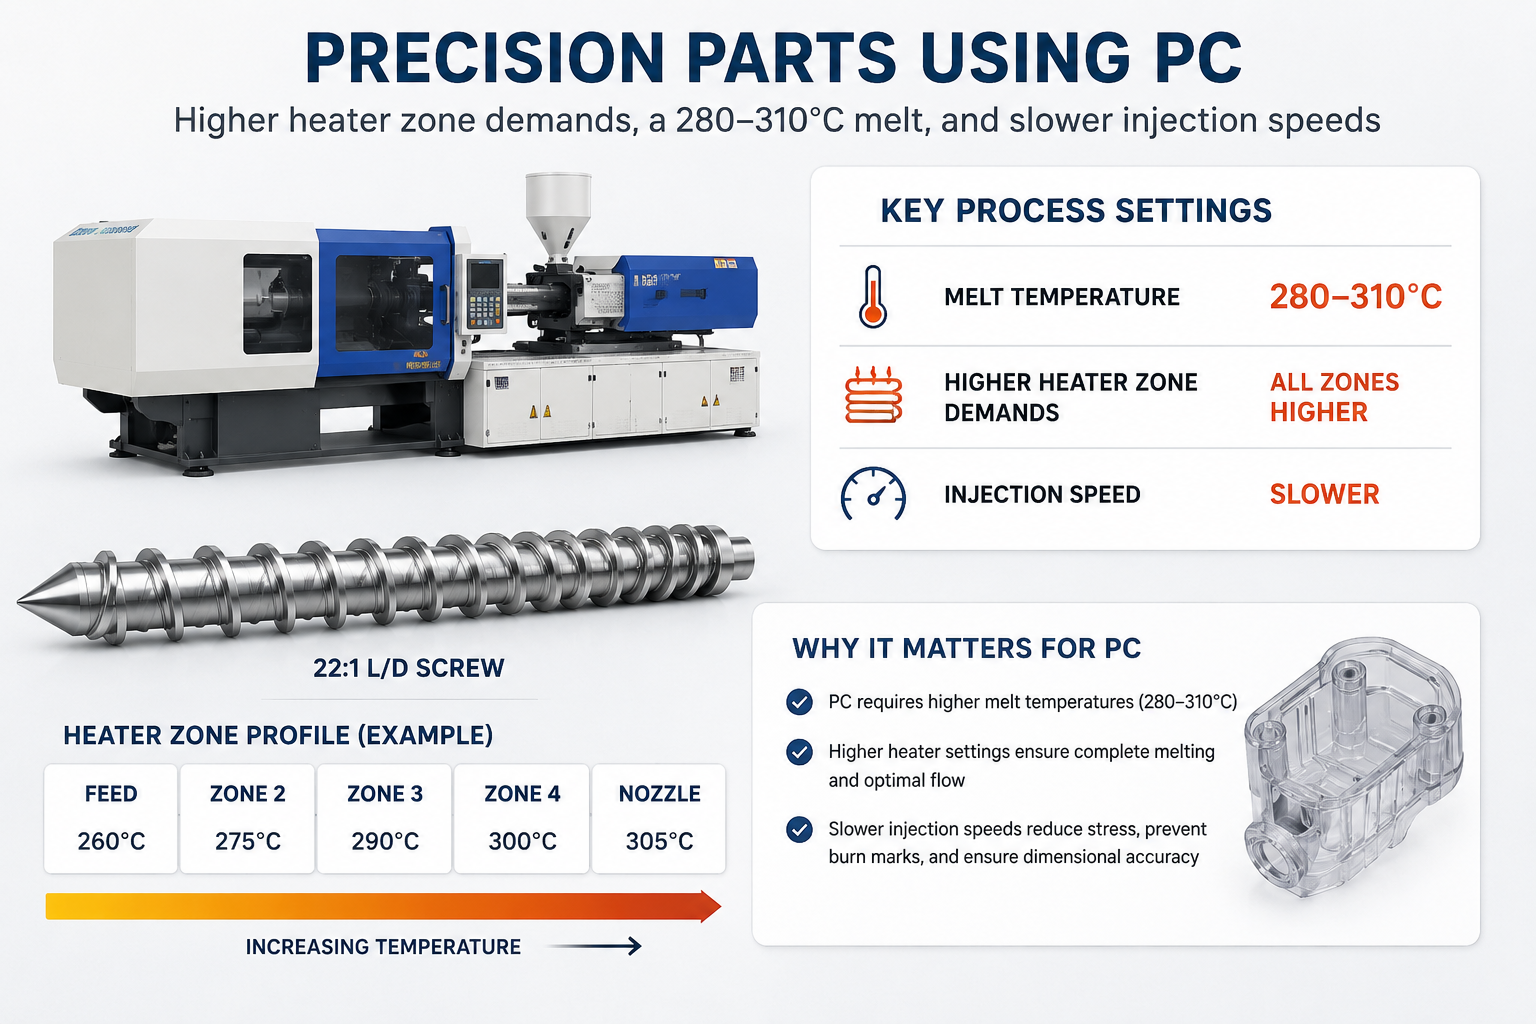
Para piezas de precisión que utilizan PC, prevea mayores exigencias en las zonas de calentamiento, una masa fundida de 280-310C y velocidades de inyección más lentas
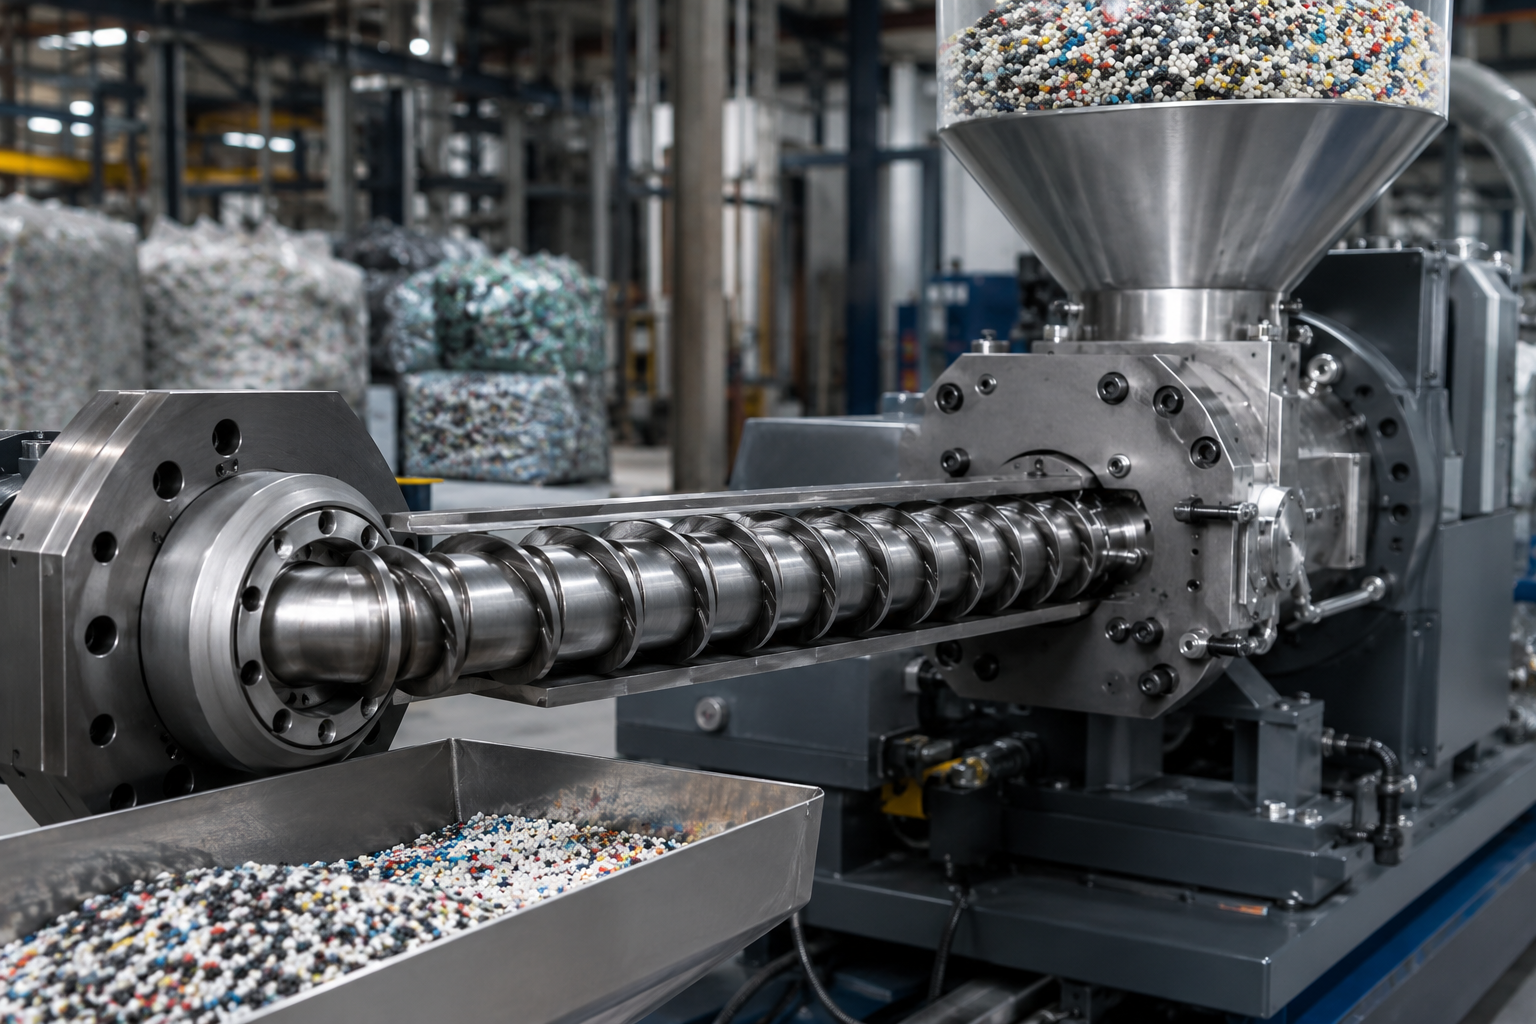
Las líneas de resina reciclada necesitan un husillo y cuerpo con alta resistencia al desgaste (superficie nitrurada) para gestionar la variabilidad del MFR
Partiendo de forma equivalente, la materia prima representa 60–70% de los gastos operativos de una fábrica de bolígrafos, por lo que su elección actual —determinada por las máquinas que compre— afecta más a su ROI dentro de 2 o 3 años que el tonelaje.
Analice la compatibilidad de materialesIMM servo frente a hidráulica y totalmente eléctrica — comparación para la producción de bolígrafos
Hasta ahora, solo tres arquitecturas de accionamiento se han extendido en el mercado de bolígrafos: hidráulica tradicional, servo-hidráulica y totalmente eléctrica. Cada una tiene sus propios factores económicos y ventajas específicas. La servo-hidráulica (la configuración estándar de Masstech) resulta la mejor opción para la mayoría de las fábricas de bolígrafos de escala de mil o dos mil millones de unidades. Pero no para todas. El CAPEX inicial, el costo de la energía y los volúmenes anuales son los factores de decisión.
Dimensión
Hidráulica
Configuración estándar
Servo-hidráulica (Masstech)
Totalmente eléctrica
CAPEX (equivalente a 160T)
Más bajo
+15–25% frente a hidráulica
+45–70% frente a hidráulica
Consumo de energía (frente a hidráulica)
1.0× (referencia)
0.5–0.7× (ahorro de 30–50%)
0.3–0.5× (ahorro de 50–70%)
Precisión del ciclo
±2.0%
±0.8%
±0.3%
Apta para sala limpia
No
Posible
Sí (sin aceite hidráulico)
Mantenimiento
Cambios frecuentes de aceite
Reducido (el servo solo funciona cuando se necesita)
Mínimo
Volumen de bolígrafos más adecuado
≤50 M unidades/año
50–300 M unidades/año
≥150 M unidades/año, bolígrafos médicos/de precisión
Periodo de recuperación
n/a (referencia)
12–24 meses con volúmenes típicos
30–60 meses
Factores de precio y costo total de propiedad
Ninguno de los tres principales competidores de IMM para bolígrafos con precios en USD publicados en nuestro sitio web entre 2000-2024 se posiciona para el término pen IMM. Nosotros tampoco publicamos un precio, porque las cotizaciones reales se ajustan a variables de configuración que no capturaría con precisión una cifra simple. Lo que publicamos —y lo que necesita presupuestar el 99% de los departamentos de compras— es el cálculo macro de precios y TCO detrás de una decisión de compra a 5 años.
Factores de precio del CAPEX (determinan la cotización inicial)
Nivel de tonelaje
140-180T (entrada), 200-300T (medio), 400T+ (pesado): el CAPEX aumenta linealmente con la fuerza de cierre
Selección de tecnología de accionamiento
servo-hidráulica de referencia; la conversión a totalmente eléctrica añade 30-50% a la referencia
Compatibilidad del molde de cavidades
La configuración de 32+ cavidades requiere sistemas de expulsión y envolventes de base de molde más grandes
PLC + almacenamiento de recetas incluidos
Interfaz hombre-máquina multilingüe opcional, con una línea de precio adicional
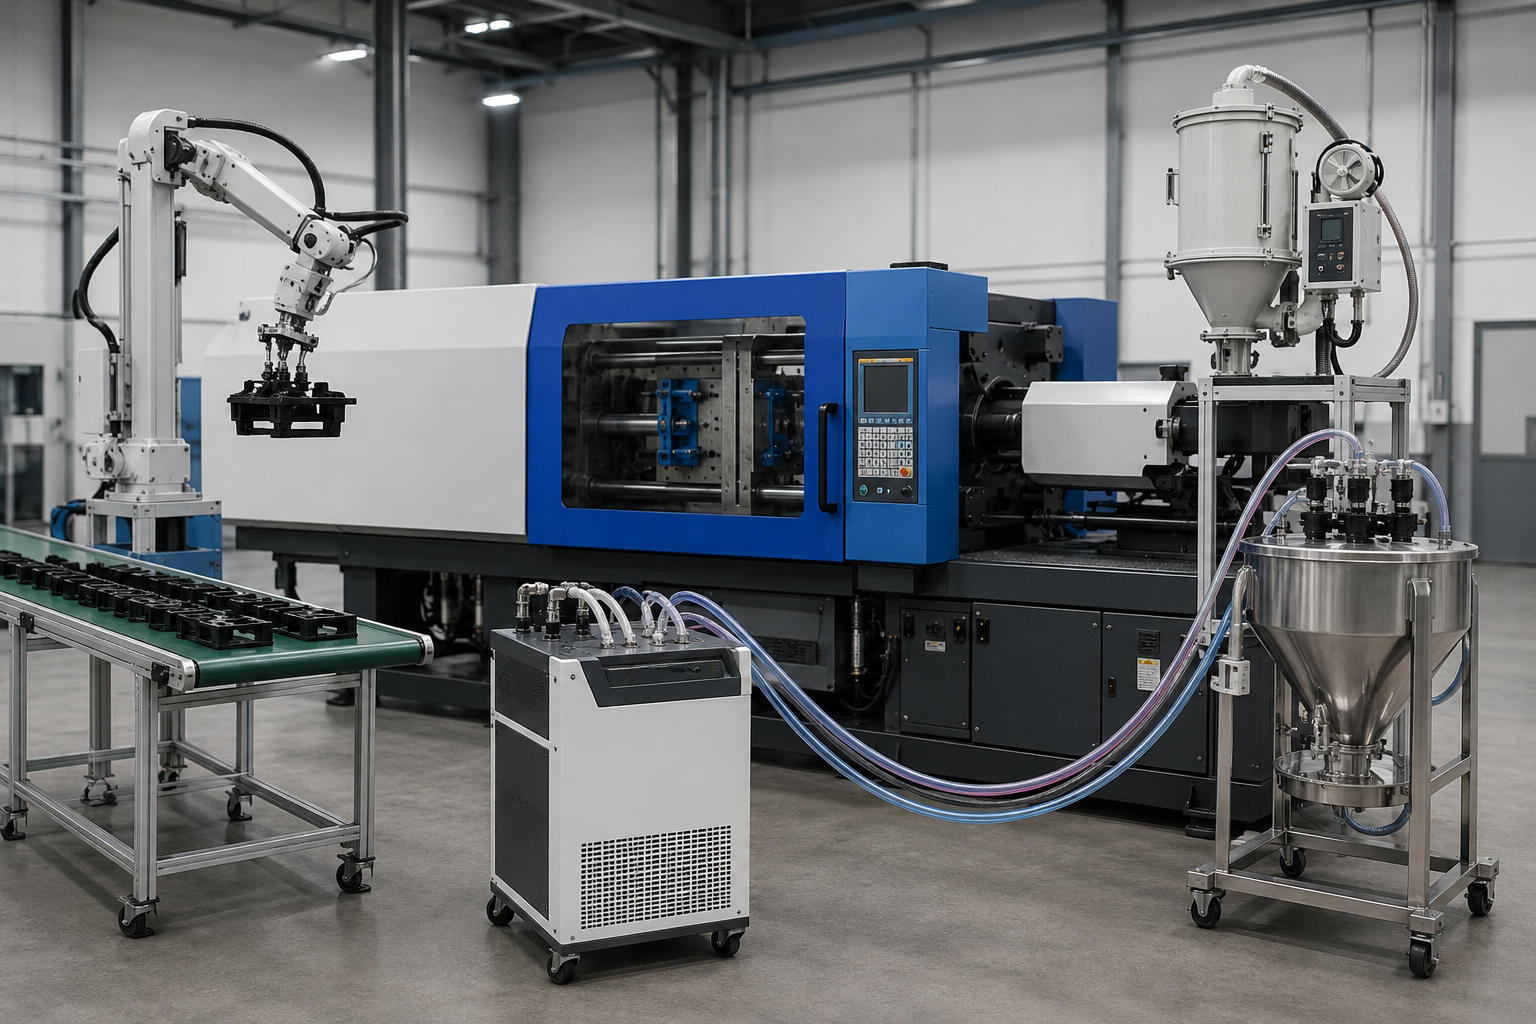
Equipos auxiliares
(las tolvas de secado, unidades de mezcla de color y robots recogepiezas) añaden cada uno una línea de precio incremental sobre la referencia
NIVEL PLATA — Marco de TCO
Costo total de propiedad
(horizonte de 5 años, configuración servo de 160T)
Los datos del sector (Plastics Technology, ENGEL, 2024-2025) indican el siguiente desglose de TCO para una IMM servo de 160T para bolígrafos, capaz de operar 6,000 horas/año. Las cifras específicas variarán según los precios de electricidad del sitio, la duración y los patrones de los turnos y las opciones de material; contáctenos para una cotización sobre su aplicación.
El consumo eléctrico de los modelos servo se sitúa entre 30-50% de la referencia hidráulica, ya que el motor servo solo consume energía durante el proceso de inyección
Las horas de inactividad disminuyen 25-40% durante 5 años debido a la menor frecuencia de los cambios de aceite hidráulico
Repuestos: Masstech mantiene en inventario componentes críticos de IMM para bolígrafos y se compromete a realizar entregas internacionales en 5 días
El tiempo del operador disminuye según cuánto menos tarda el PLC + almacenamiento de recetas en cambiar entre distintos bolígrafos que los controles antiguos
El tiempo típico hasta el ROI con volúmenes de bolígrafos superiores al promedio del sector (60 M unidades/año) es de 12-24 meses
Resultados de clientes — producción en fábricas de bolígrafos
Identificamos tres patrones habituales de implementación en proyectos de IMM de Masstech para bolígrafos que atienden el Sudeste Asiático, África y América Latina, representados por resultados de puesta en marcha de 2024-2025 en fábricas de bolígrafos que superan 60M y 200 M unidades/año.
Caso A
Fábrica de bolígrafos de nivel medio, Sudeste Asiático
2 IMM Masstech 240T probadas y validadas con moldes OEM de 16+ tapas de bolígrafo y moldes de 8+ cuerpos de bolígrafo. Objetivo de producción: 90 M unidades/año; incluye bolígrafos de gel, de tinta y otros…
Tiempo de ciclo en 16+ tapas: 16 s; en 8+ cuerpos: 19 s
Reducción de energía frente a la línea hidráulica anterior: 38%
Recuperación reportada (prima servo): 16 meses
Caso B
Especialista en bolígrafos promocionales, África
1 Masstech 160T con molde personalizado para 8+ cuerpos de bolígrafo y utillaje OEM integrado para la marca; operación con resinas mixtas (cuerpos de PP, cuerpos de ABS).
Producción diaria: 100 K bolígrafos en un turno
Tiempo mínimo de cambio entre resinas: 22 min (la máquina anterior tardaba 90 min)
Cambio de formato del molde: 35 minutos mediante recuperación de recetas del PLC
Caso C
Exportador de gran volumen, América Latina
4 IMM Masstech 400T con bloques de moldes de alto rendimiento para 32+ piezas; objetivo de producción: 3 turnos, 220+ M unidades
Piezas/minuto en herramienta de varillas de empuje de 32 cavidades: 168
Objetivo de producción de 2024 superado en 9%: 240 M unidades.
Tiempo de respuesta para llamadas de servicio en garantía: 18 horas (promedio).
Guía rápida de nombres entre proveedores — equivalencias de modelos de IMM para bolígrafos
Los códigos de modelo de las IMM para bolígrafos son exclusivos de cada fabricante: HCK (Haichen), GT3-LS (Lanson), MA (Mass Filling) o, en ocasiones, Masstech utiliza su propia serie codificada por tonelaje. Para un comprador chino que compara cotizaciones de media docena de proveedores chinos, determinar qué modelos son equivalentes puede llevar varias horas. Hemos compilado esta referencia entre proveedores porque ninguno publica una. Las convenciones de nomenclatura difieren entre proveedores, por lo que siempre es mejor verificar las especificaciones con el proveedor antes de comprar.
Nivel de tonelaje
Haichen
Lanson (serie GT3)
Mass Filling
Referencia estándar
Masstech
110–160T (entrada)
HCK 110 / 150 / 160
(por debajo del rango GT3)
MA-110 / MA-150
Masstech 140T / 160T
170–230T (medio)
HCK 200 / 210 / 230
GT3-LS170W / 200W / 230W
MA-180 / MA-210
Masstech 180T / 200T / 240T
240–310T (medio-pesado)
HCK 230 / 310
GT3-LS280W
MA-260 / MA-300
Masstech 280T / 300T
400T+ (pesado)
(no específico para bolígrafos)
(por encima del rango GT3)
(no específico para bolígrafos)
Masstech 400T / 500T / 800T
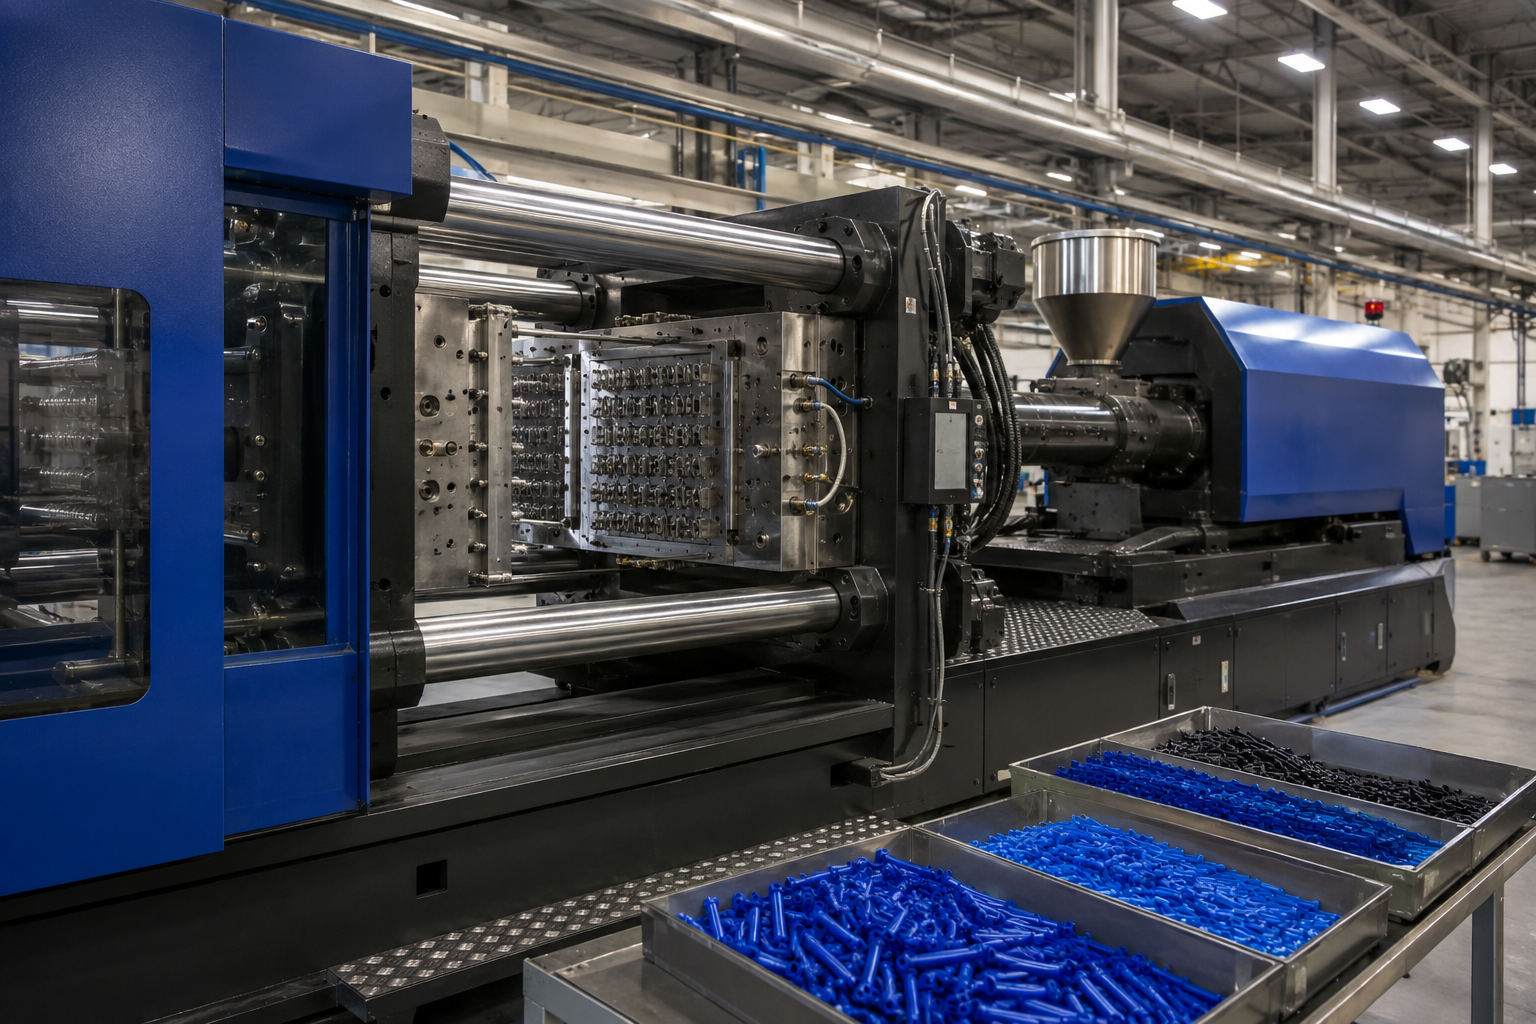
Ventaja estratégica de tonelaje
La ventaja de tonelaje más evidente de Masstech para las fábricas de bolígrafos está en el rango de 400T+: ni Haichen ni Lanson tienen listados de utillaje específico para bolígrafos por encima de 310T, y Mass Filling está por debajo de 300T. Si las fábricas de bolígrafos planean crecer hacia más de 200 M unidades anuales, el rango de 400-800T es donde las líneas multicavidad de 48 cavidades empiezan a ser económicamente viables.
Certificaciones y cumplimiento normativo
La adquisición de IMM para bolígrafos, tanto a nivel del fabricante como de la máquina, tiene dos «puertas de cumplimiento»: seguridad de la máquina (marca CE y EN 201) y calidad del fabricante (ISO 9001:2015). Obtener un certificado no es suficiente: los equipos de compras deben validar el alcance solicitando la comprobación en la base de datos del registrador. Masstech proporciona el alcance siguiente como validación externa.
Marcado CE
Directiva de máquinas 2006/42/EC — conformidad total de seguridad de la máquina
EN 201
Maquinaria para plásticos — norma de seguridad para máquinas de moldeo por inyección
EN 60204-1
Equipos eléctricos de las máquinas — seguridad general
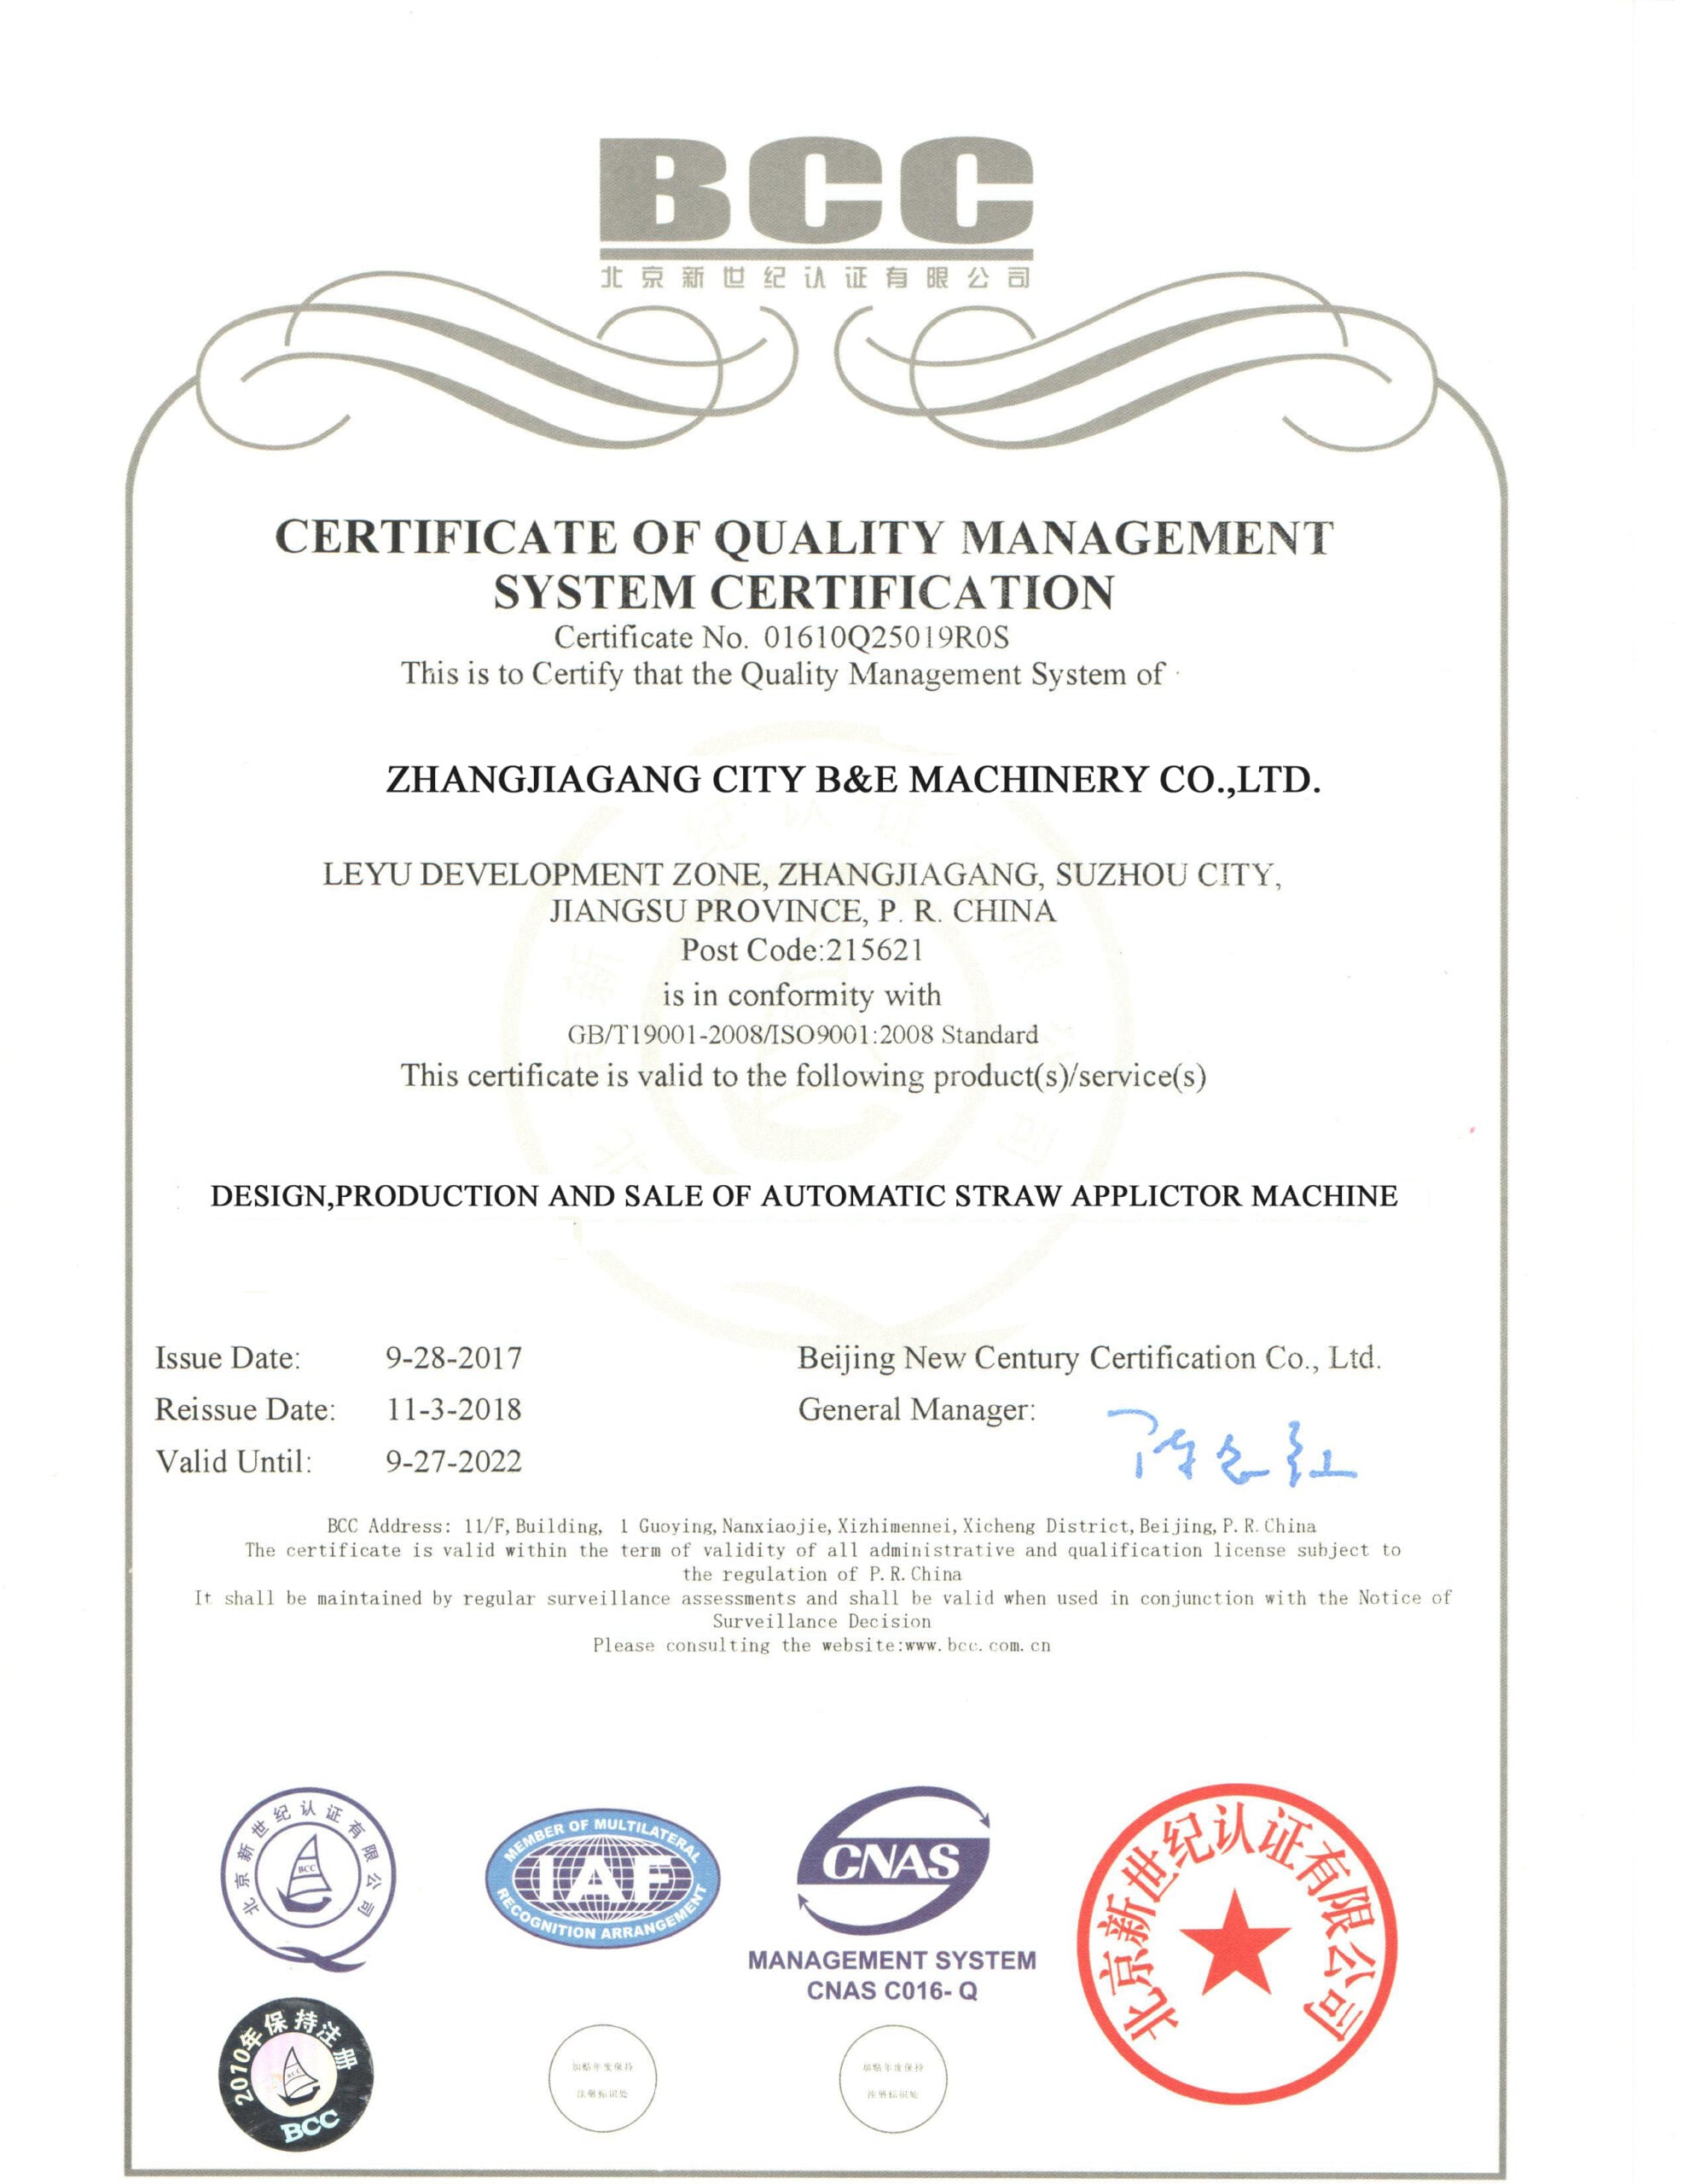
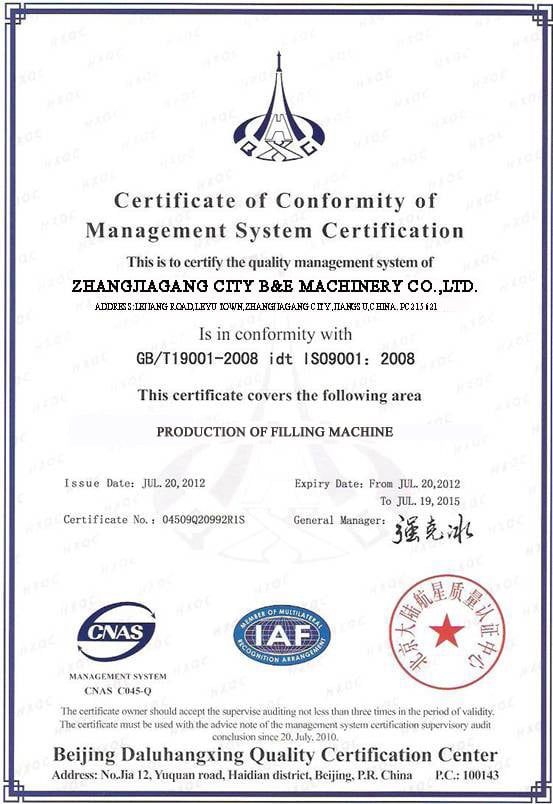
ISO 9001:2015
Gestión de la calidad — cubre el diseño, la fabricación y el servicio posventa de IMM para bolígrafos
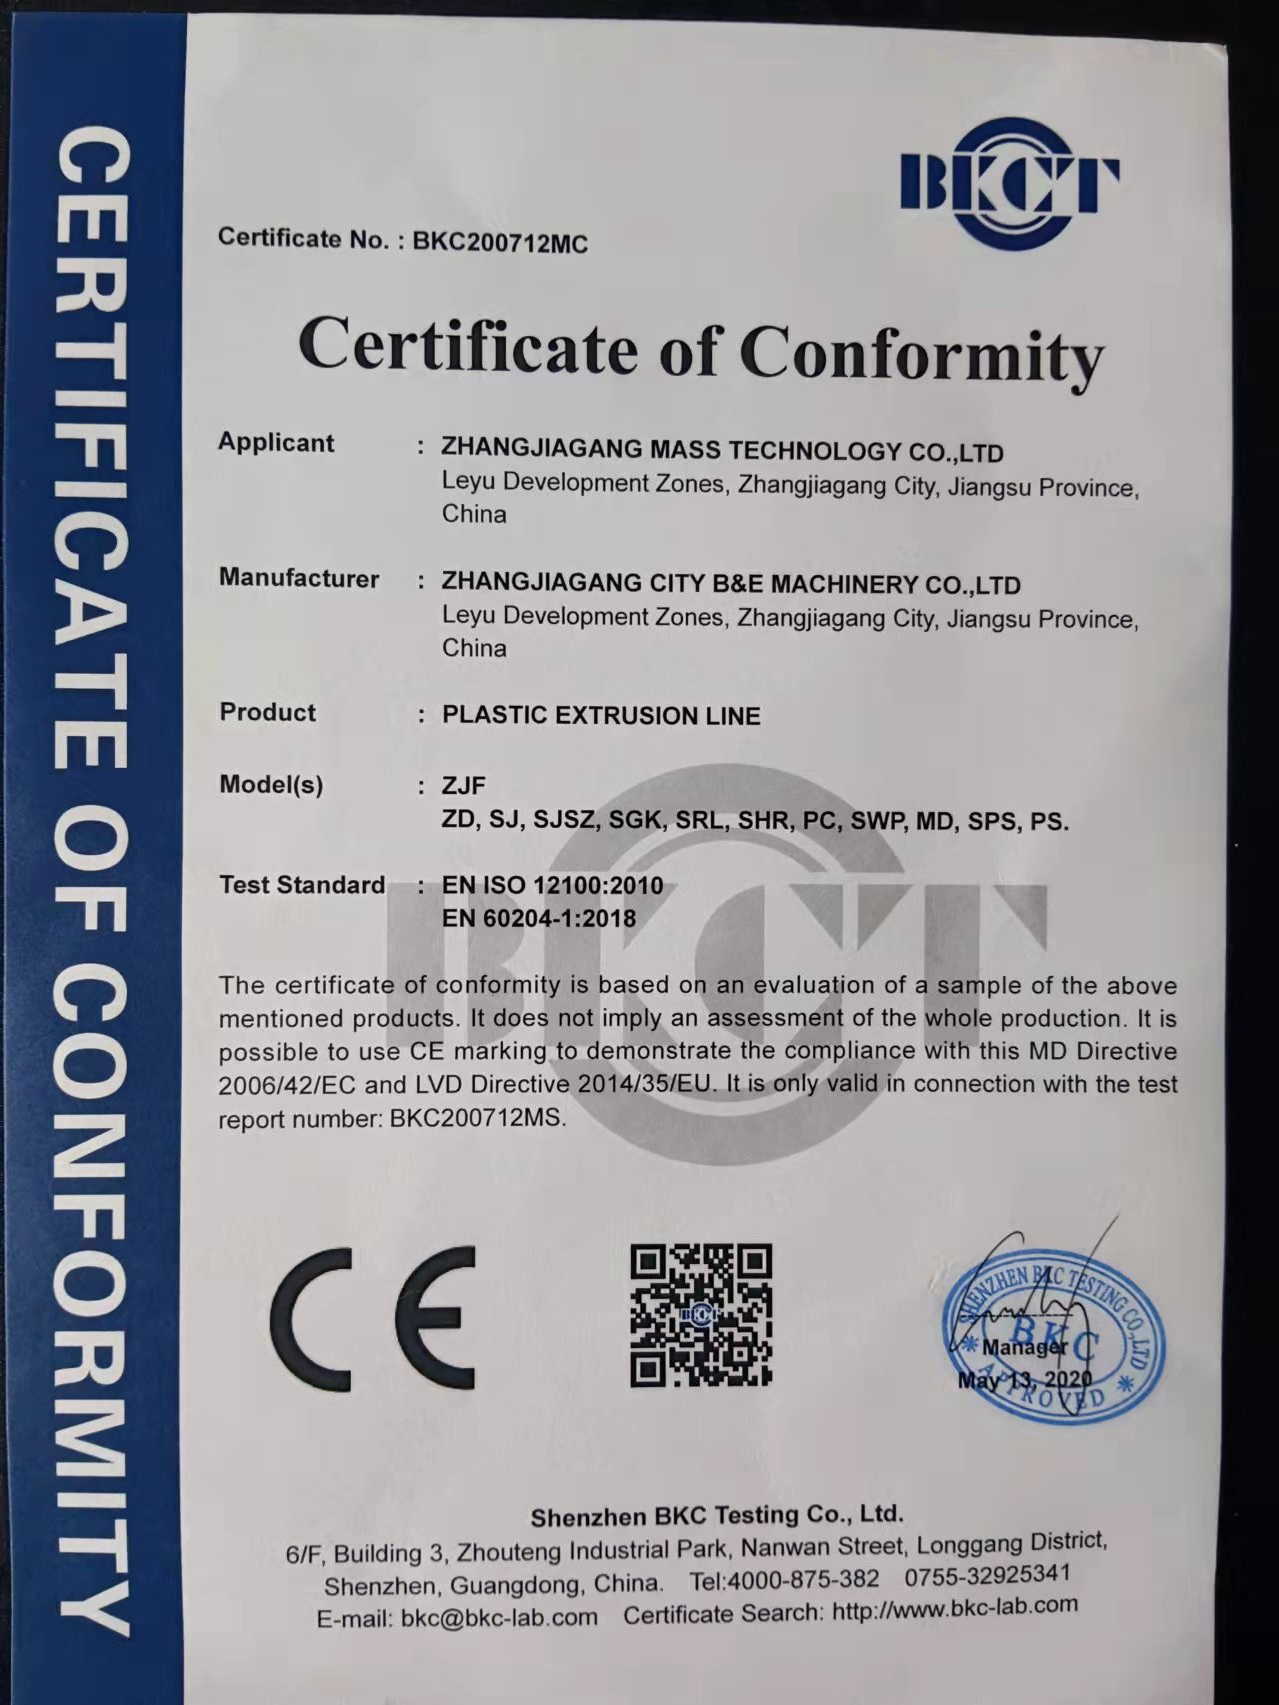
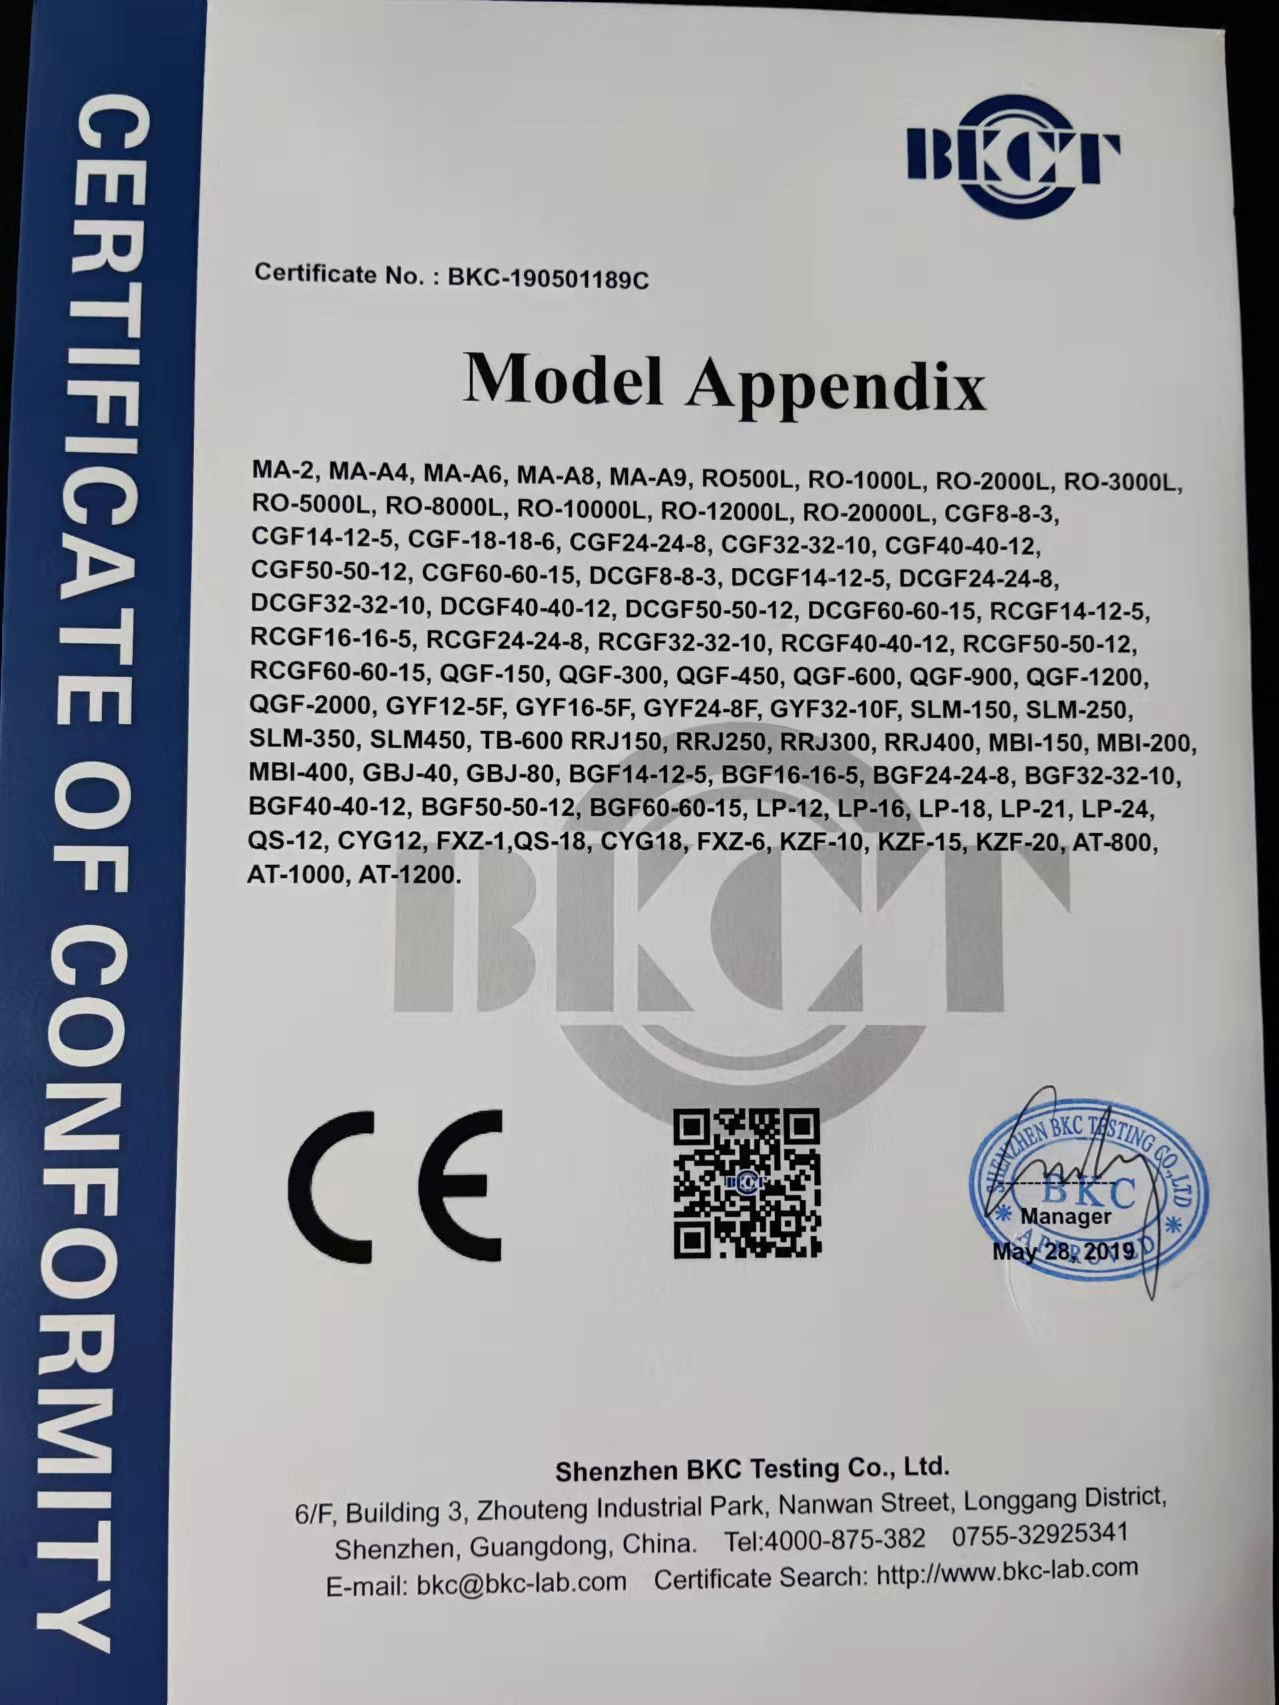
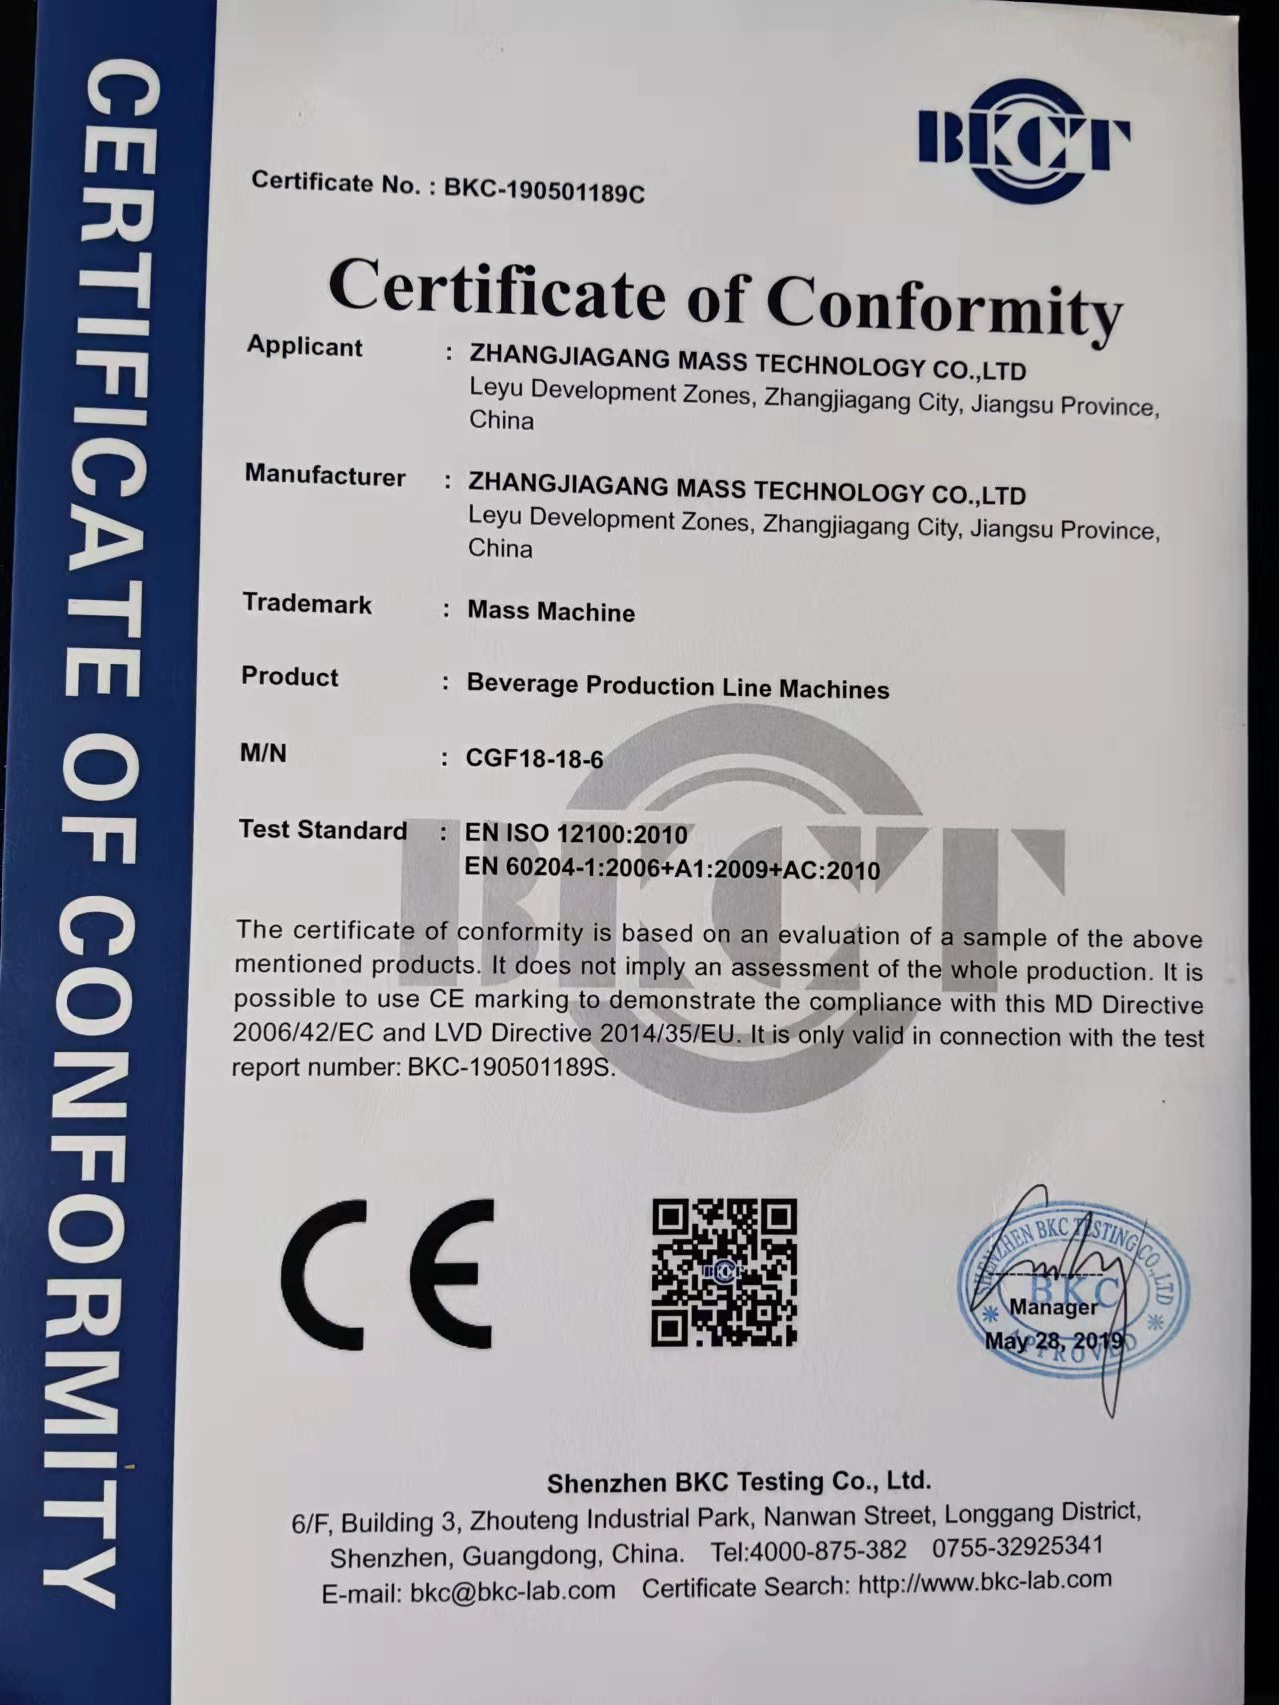
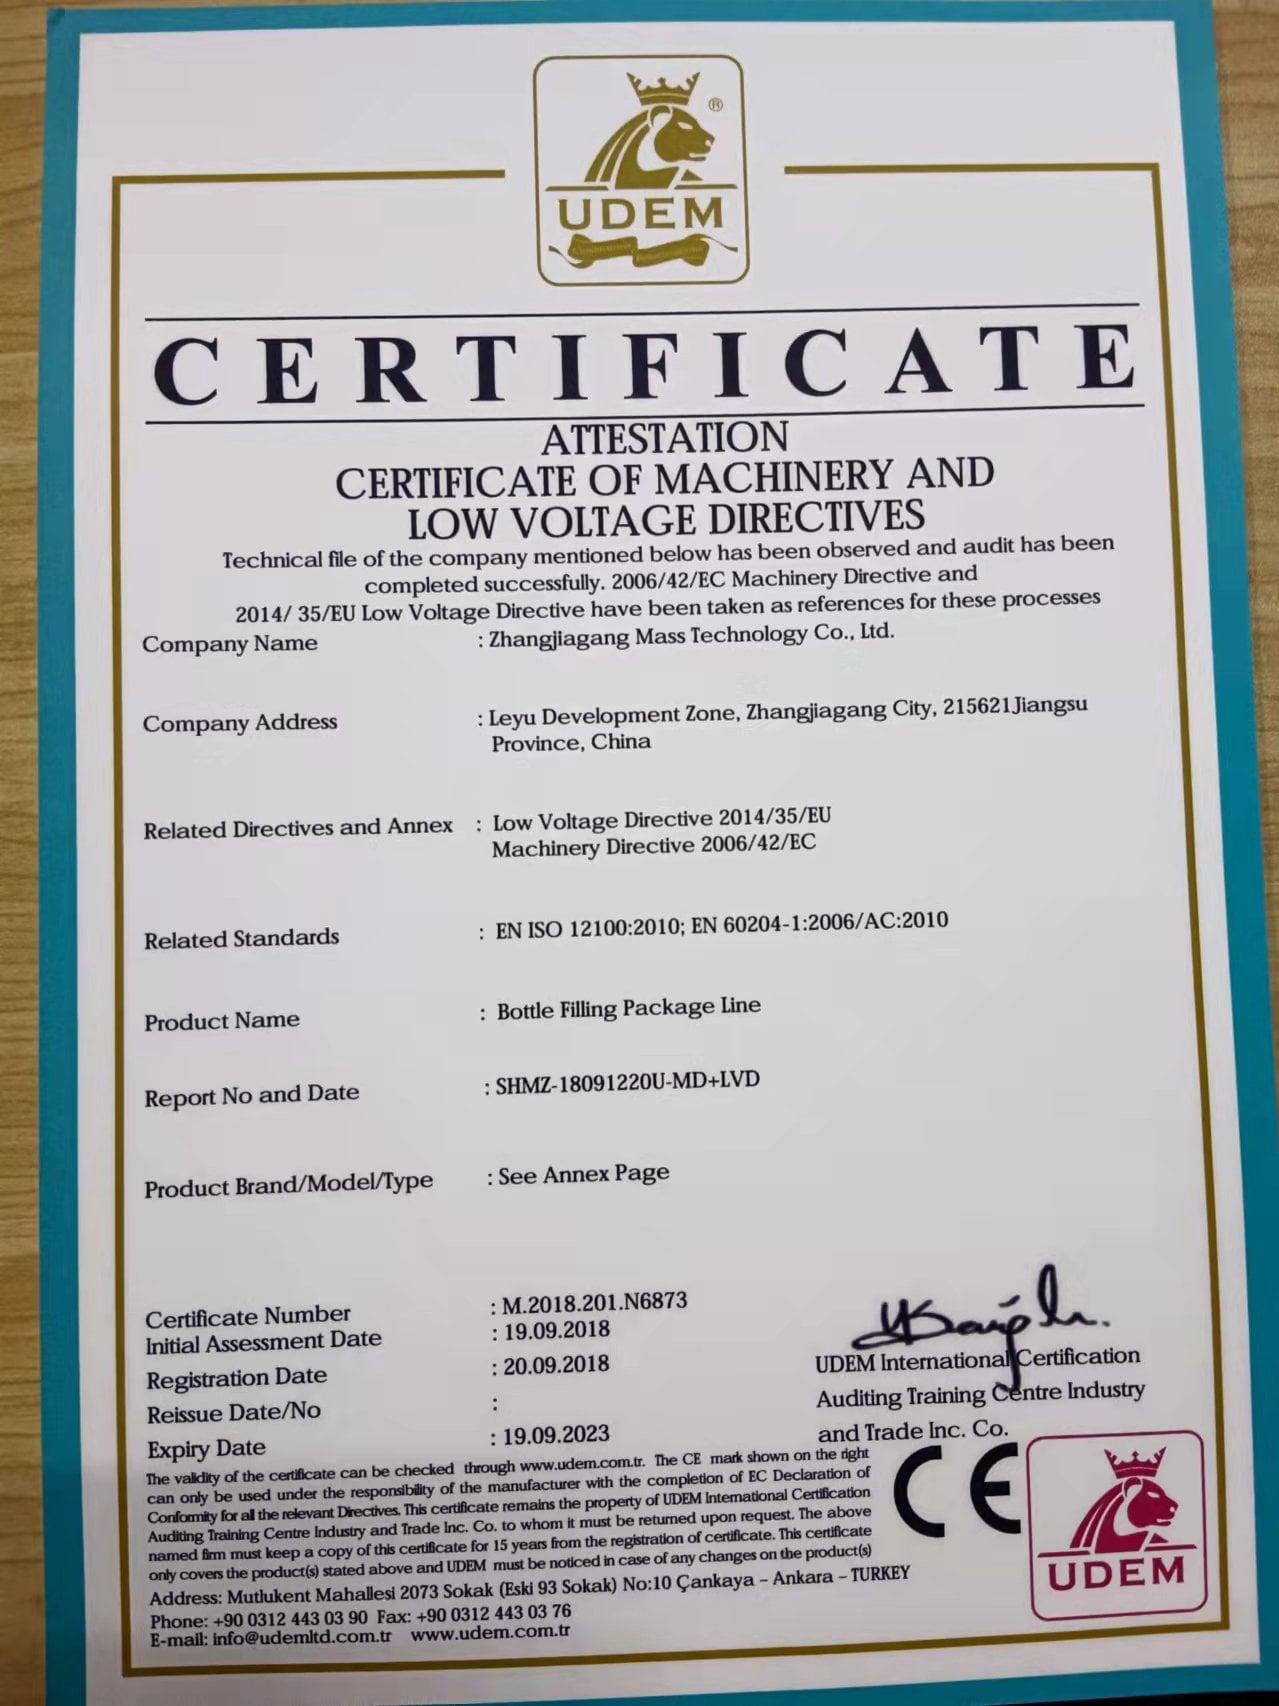
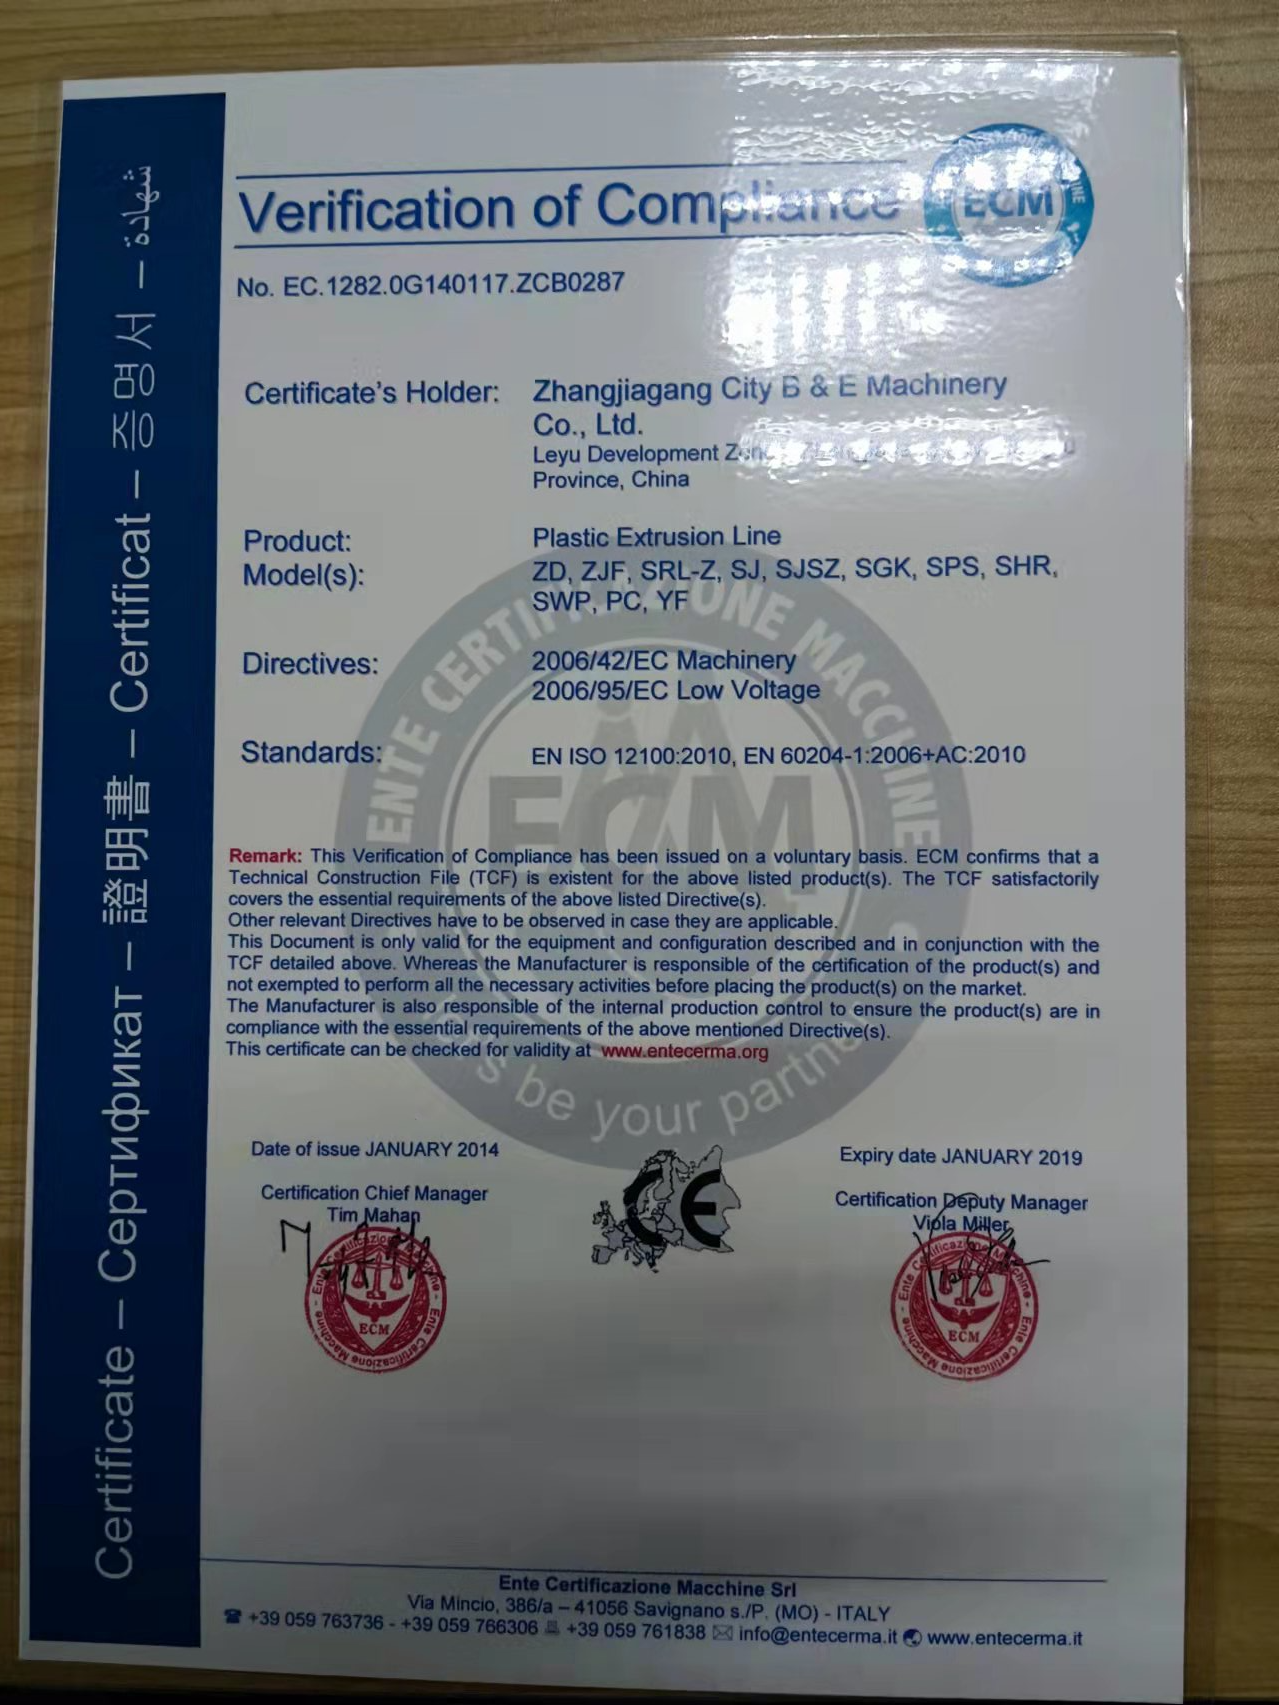
Verificación del alcance de la certificación
Un certificado ISO 9001 sin documentación del alcance constituye una vulnerabilidad en las adquisiciones: numerosos moldeadores cuentan con certificación ISO 9001 solo para ensamblaje, no para diseño y fabricación. El alcance de registro ISO 9001 de Masstech declara competencia en el diseño, la fabricación, la instalación y el servicio posventa de máquinas de moldeo por inyección. El número de registro del certificado, el registrador y las fechas de validez están disponibles previa solicitud y pueden verificarse en el registro público del registrador.
¿Necesita la documentación del alcance completo de la certificación y la información de consulta del registrador?
Obtener el paquete de documentación de cumplimientoSLA de servicio — Qué significa realmente «posventa»
Garantía de 2 años
Hasta 2 años de garantía en todas las piezas de la máquina (servo / motor / sistema hidráulico / controles / husillo y cuerpo).
Respuesta de ingeniería en 24 horas
La respuesta de ingeniería a los problemas técnicos se produce en un plazo de 24 horas, por teléfono, Skype o correo electrónico.
Despacho de repuestos en 5 días
Para repuestos en inventario (módulos servo, sensores y tarjetas de control), el envío por mensajería internacional se realiza en un plazo efectivo de 5 días.
Capacitación en sitio
Los operadores reciben capacitación en sitio durante 3-5 días en la instalación, con revisiones técnicas remotas trimestrales durante el primer año.
Consultoría gratuita
Consultoría gratuita sobre la compatibilidad del molde para nuevos lanzamientos de productos, a fin de garantizar el éxito de la producción inicial.
El costo real del tiempo de inactividad
Lanson, Haichen y Mass Filling no publican ningún SLA ni una vaga promesa de «soporte técnico de por vida». El compromiso de Masstech establece una respuesta en 24 horas y un SLA de repuestos en 5 días. Esto se debe a que el tiempo de inactividad de una fábrica de bolígrafos cuesta aproximadamente $5,000 por día en una línea de 100 K-pen-per-day; cada minuto perdido cuesta más que la cotización más económica.
Herramientas interactivas de ingeniería y planificación
Utilice nuestras calculadoras y matrices patentadas para estimar con precisión el retorno de la inversión, la capacidad de producción y la compatibilidad de materiales de sus líneas de fabricación de bolígrafos.
Calculadora de recuperación de inversión del servomotor
Calcule el ROI exacto y el plazo de equilibrio para actualizar a máquinas de moldeo por inyección servo-hidráulicas según sus costos locales de electricidad y perfiles de turnos.
Abrir calculadoraEstimador de producción por cavidad
Estime con precisión el volumen anual de producción de piezas para bolígrafos según la distribución del número de cavidades, los tiempos de ciclo específicos y las horas de operación.
Estimar producciónSelector de resina para bolígrafos
Encuentre los plásticos óptimos para bolígrafos (PP, PS, ABS, PC), compatibles con sus componentes específicos, tolerancias de contracción y requisitos de moldeo.
Seleccionar materialPreguntas frecuentes
1. ¿Qué tonelaje necesito para producir cuerpos de bolígrafo?
Para un molde de cuerpo de bolígrafo de 8 cavidades, 140-180T son suficientes para un bolígrafo de tinta convencional. Para un molde de tapa de bolígrafo de 16 cavidades o un molde de pulsador de bolígrafo de 32 cavidades, debe utilizar hasta 200-280T. Para moldes de 24 cavidades o más y moldes de bolígrafos novedosos con paredes gruesas, es necesario el rango de 400-800T. La matriz de cavidad x ciclo de esta guía calcula con precisión el tonelaje necesario.
2. ¿Cuántas cavidades debe tener el molde del cuerpo de mi bolígrafo?
El número de cavidades se rige por el volumen objetivo anual y el tiempo del ciclo. Un 20 segundos. El molde cilíndrico de ciclo de 8 cavidades entregará alrededor de 8 MM pa si se produce en un único patrón de turno de 6000 horas. Para producir volúmenes objetivo de 30 MM pa es necesario duplicar hasta 16 cavidades. Para cumplir con 60 MM más es necesario empujar más herramientas de 32 o 48 cavidades múltiples tan rápido como 240-400T.
3. ¿Cuál es el tiempo de ciclo de un molde de cuerpo de bolígrafo de 8 cavidades?
El tiempo de ciclo real en un molde de cuerpo de bolígrafo de PS de 8 cavidades instalado en máquinas IMM servo de 160T es de 18-22 segundos para inyección, mantenimiento de presión, enfriamiento, llenado y expulsión. 3 ciclos/min es lo normal para un cuerpo de 8 cavidades; los estándares de la industria (según informa Haichen) indican aproximadamente esa cantidad. Eso equivale a 24 bolígrafos por ciclo, 1,440/min y 8.6 millones por turno.
4. ¿Servomotor o sistema hidráulico: cuál es mejor para la producción de bolígrafos?
Para las fábricas de bolígrafos que producen más de 80m/año, el sistema servo-hidráulico proporciona un ahorro de energía del 30 al 50 por ciento, con una recuperación de la inversión de 12 a 24 meses frente a la prima de CAPEX del servomotor. Para las fábricas pequeñas que producen menos de 50m/año, el sistema hidráulico tradicional sigue siendo una opción económica. Esta guía de gestión ofrece la matriz comparativa completa, además del modelo de decisión basado en el volumen, para darle la respuesta.
5. ¿Cuánto cuesta una máquina de moldeo por inyección de bolígrafos?
Una IMM para bolígrafos de nivel Auto-tier cuesta aproximadamente $30,000 a $40,000 para un conjunto servo de entrada de 140-160T. El precio aumenta enormemente para un conjunto multicavidad de alta resistencia de 400T+. Una línea completa de producción de bolígrafos con IMM. Una línea de llenado de tinta y ensamblaje cuesta alrededor de $200,000 (promedio de la industria según los datos de IMARC Group 2026). Por su parte, Masstech proporciona cotizaciones según el tonelaje, el número de cavidades, la tecnología de accionamiento y los equipos auxiliares.
6. ¿Qué plásticos para bolígrafos puede procesar la máquina?
La configuración de husillo estándar de 22:1 L/D procesa PP, PS, ABS, PC y mezclas recicladas en todo el rango de 140-800T de Masstech. El ABS y el PC requieren un presecado. Las líneas de alimentación de resina reciclada incorporan una modificación del husillo nitrurado resistente al desgaste; especifíquelo al realizar el pedido cuando los materiales de alimentación estén sujetos a variabilidad.
7. ¿Cuál es el plazo de entrega habitual y el MOQ?
El plazo de entrega general desde la confirmación de la orden de compra hasta el envío marítimo es de 8-12 semanas. No hay una cantidad mínima de pedido para comprar una IMM para bolígrafos; se considera un pedido de una sola IMM. Para pedidos de líneas de producción (más de 1 IMM + auxiliares), se realiza un lote semanal cada 12-14 semanas;
8. ¿Ofrecen moldes personalizados y soporte para logotipos OEM?
Los moldes personalizados con estampado de logotipos OEM, las geometrías especiales del cuerpo o los mecanismos de tapa personalizados son diseñados y fabricados por el propio taller de moldes de Masstech. El plazo de entrega del molde es de 4-6 semanas adicionales a la máquina. El montaje de moldes ajustable estándar en cada IMM de Masstech permite instalar moldes de terceros dentro del envolvente publicado entre barras.
9. ¿Qué garantía y servicio posventa ofrecen?
Todas las máquinas Masstech se envían con una garantía de piezas de 2 años. Un ingeniero responde en un plazo de 24 horas por teléfono, correo electrónico o videollamada. Los repuestos en inventario se envían por servicio de mensajería internacional en un plazo de 5 días hábiles desde la confirmación del requerimiento. La capacitación del operador está incluida durante la instalación; se realizan revisiones técnicas remotas trimestrales durante el primer año.
10. ¿Cuál es el periodo de recuperación habitual de una máquina servo de 160T?
La recuperación de la prima de CAPEX del servomotor (frente a una base hidráulica) normalmente se logra en un plazo de 12-24 meses en fábricas de bolígrafos que operan con más de 80 mio de unidades al año. La reducción del consumo de energía suele ser del 30-50%, además del menor mantenimiento del aceite hidráulico y la reducción del tiempo de ciclo mediante el almacenamiento de recetas en el PLC. Esta suele ser una alternativa más racional por debajo de 50 mio de unidades al año.


