Póngase en contacto con Masstech


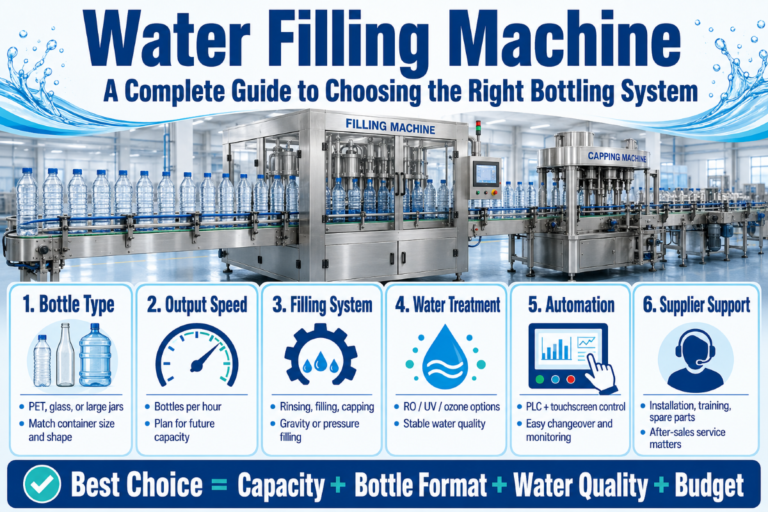
Especificaciones rápidas — máquina llenadora de agua 3 en 1
| Funciones integradas | Enjuague + llenado + taponado (monobloque) |
| Capacidad de producción habitual | 2,000 – 36,000 BPH (PET, 200ml – 2L) |
| Formato de botella | PET / vidrio; cuello PCO 1810 / PCO 1881 / 28-PCO, los más comunes |
| Materiales en contacto con el producto | SS304 como base; SS316L para CIP clorado o enjuague ozonizado |
| Método de llenado | Gravedad (agua sin gas) / presión (CSD, con gas) |
| Rango de tipos de tapa | Tapa roscada, a presión y deportiva; par de apriete típico de 0.5–2 Nm para 28mm |
| Marco de cumplimiento en Estados Unidos | FDA 21 CFR Part 165 (agua) + NSF/ANSI 61-2025 (componentes en contacto con el producto) |
| Ahorro de espacio frente a estaciones separadas | ~40–50% (reportado por operadores, patrón del sector) |
Máquina llenadora de agua 3 en 1 de un vistazo
El alcance es importante: esta guía describe equipos rotativos 3 en 1 para PET de 200ml–2L (y vidrio de formato pequeño) utilizados con agua purificada sin gas, agua mineral y agua con gas. Las líneas de bidones de cinco galones (3–5 galones) pertenecen a otra clase de equipos: normalmente estaciones semiautomáticas independientes con capacidad de 50–2,000 BPH, y siguen una vía normativa paralela pero distinta. Consulte nuestra página principal sobre máquinas llenadoras de agua para conocer toda la familia de productos.Cómo se desarrolla realmente el principio de funcionamiento
 Las tres etapas funcionan en secuencia sobre la misma plataforma rotativa. Una estrella toma la botella del enjuague al llenado y luego del llenado al taponado. La transferencia se realiza mecánicamente, no neumáticamente: no interviene la mano del operador entre dos etapas ni existe un tramo de transportador de aire donde pueda entrar contaminación.
¿Cómo desinfecta las botellas la etapa de enjuague?
Las botellas llegan con el cuello por delante en un transportador, son sujetadas por manipuladores de cuello y se invierten 180 grados. Chorros de agua a alta presión —o, en líneas ozonizadas, agua ozonizada que añade esterilización química— salen por la boquilla de enjuague hacia la botella invertida durante aproximadamente dos a cuatro segundos de retención, desplazando el polvo y los residuos del proceso de moldeo por soplado. Las botellas se drenan, giran hasta quedar verticales y pasan al llenado. El Código de prácticas para agua embotellada de IBWA especifica que el agua del enjuague final debe tener una calidad equivalente a la del producto terminado, no a la del agua municipal de alimentación.¿Cuál es la diferencia entre el llenado por gravedad y el llenado a presión?
El agua purificada sin gas o mineral utiliza llenado por gravedad: un tanque superior se encuentra encima de las válvulas de llenado y el producto fluye desde la boquilla hasta la botella, hasta que un control de nivel mediante tubo de venteo indica que está llena. El agua carbonatada y las bebidas con gas utilizan llenado a presión (isobárico): la botella se presuriza previamente con CO₂ para igualar la presión del tanque de producto y luego el producto entra sin liberar el CO₂. Las máquinas de gravedad son menos complejas y menos costosas; los cabezales de presión incorporan sensores, válvulas de contrapresión y un ciclo de desespumado, y añaden aproximadamente 25-40% al costo de la sección de llenado.3 en 1, monobloque, enjuagadora-llenadora-taponadora: la misma máquina con nombres diferentes
 Las especificaciones de los fabricantes europeos citan «monobloque» en casi más del 95% de los casos. Los proveedores chinos suelen preferir «3 en 1» al preparar sus propuestas técnicas. Los italianos y alemanes prefieren «monobloc» en los diagramas de proceso, mientras que los ingenieros estadounidenses de bebidas pueden utilizar «enjuagadora-llenadora-taponadora» o RFC. Las cuatro expresiones describen exactamente un bastidor rotativo con tres estaciones. Por eso, cuando solicite cotizaciones a proveedores de distintos países para el mismo modelo, asegúrese de normalizar «monobloque» en su RFQ; de lo contrario, podría recibir propuestas para líneas con estaciones separadas.
💡 Consejo profesional
1. En una RFQ, nombre explícitamente la arquitectura: «monobloque rotativo 3 en 1 (enjuagadora-llenadora-taponadora)», junto con su objetivo de BPH y el rango de botellas. Así se entiende claramente en cualquier región y se evita la confusión al indicar si desea un solo bastidor o tres.
Compatibilidad de botellas: PET, vidrio, HDPE y acabado del cuello
Un bastidor 3 en 1 se especifica para un determinado rango de botellas. Operar fuera de ese rango exige actualizaciones importantes, no solo nuevos juegos de piezas de cambio (pinzas, camisas de campana de taponado, estrellas); este es el envolvente típico de los monobloques para agua:- Material: PET (predominante), vidrio (segmento premium de agua mineral), a veces HDPE para envases institucionales
- Volumen: 200 ml – 2 L es el rango básico de las máquinas rotativas; por debajo de 200 ml suele requerirse una línea específica para botellas pequeñas; a partir de 2 L se utiliza un monobloque lineal
- Acabado del cuello: PCO 1810 y PCO 1881 son los estándares mundiales para agua en PET; 28-PCO es común para agua sin CSD; 30-25 de cuello corto se utiliza en botellas ligeras
- Espesor de pared: el PET de pared delgada (pared nominal de 0.20-0.25 mm) requiere pinzas más suaves; indique «compatible con PET de pared delgada» en la RFQ si apunta a preformas de menos de 12 g
Niveles de capacidad: cómo adaptar BPH al tamaño de la planta
 Las capacidades BPH (botellas por hora) se derivan de la velocidad nominal del fabricante del equipo para un tamaño definido de botella PET. La capacidad real de producción equivale a las BPH nominales multiplicadas por OEE (eficacia global de los equipos), que suele situarse en torno a 0.65–0.78 en una planta de agua bien gestionada y ser menor con operadores nuevos.
| Nivel de planta | BPH nominales | Tamaño ideal de botella | Caso de uso habitual |
|---|---|---|---|
| Pequeña | 2,000 – 6,000 | 500 ml – 1.5 L | Marca regional de agua, empresa emergente de embotellado por contrato |
| Mediana | 8,000 – 18,000 | 350 ml – 1 L | Distribución nacional, línea PET de varios SKU |
| Alta | 20,000 – 36,000 | 330 ml – 600 ml | Coenvasadores, agua premium con volumen de exportación |
📐 Nota de ingeniería — fórmula de dimensionamiento
BPH nominales requeridas ≈ (objetivo mensual de botellas) ÷ (días laborables/mes) ÷ (horas por turno × 3,600 s) × (3,600) ÷ OEE 0.7. Para un objetivo de 5,000,000 botellas/mes durante 22 días y una jornada de dos turnos de 16 horas, el cálculo apunta a ~20,300 BPH nominales; redondee a la clase de 24,000 BPH para dejar margen para los tiempos de inactividad.
Especificaciones que importan: materiales, controles y par de apriete
No son las BPH anunciadas las que diferencian un 3 en 1 confiable de un bastidor económico. Son la metalurgia de las piezas en contacto con el producto, la arquitectura de control y la uniformidad del par de apriete. Estos tres factores determinan el tiempo de operación y el cumplimiento normativo. Piezas en contacto con el producto. El material de contacto mínimo resistente a la abrasión para agua potable es el acero inoxidable austenítico. SS304 es estándar para usos principalmente con agua sin gas. SS316L, que contiene molibdeno y resiste el agrietamiento por corrosión bajo tensión causado por cloruros, debe ser un requisito cuando el agua de CIP supere ~50 ppm de cloro libre o cuando el agua de enjuague ozonizada pase por la enjuagadora. Solicite al fabricante certificación del material de cada componente, en lugar de una declaración genérica de «está certificado». Arquitectura de control. El panel de control dice más que cualquier fotografía de un folleto. Siemens S7-1200/1500 o Schneider Modicon M340 son la referencia europea; Mitsubishi FX5U y Omron CP1 predominan en las construcciones asiáticas. Los PLC de marcas desconocidas no están prohibidos por completo, pero la disponibilidad de repuestos y la familiaridad de los integradores disminuyen drásticamente cuando el controlador es una caja regional de marca blanca. La HMI debe facilitar el almacenamiento de recetas por SKU y un interbloqueo de modo CIP que impida reiniciar la producción hasta que termine el CIP. Par de apriete de taponado. Para tapas PCO de 28 mm, el par de aplicación debe estar en la región de 0.5–2 Nm, según la geometría de la tapa y el tipo de revestimiento. El parámetro importante no es el par nominal, sino la desviación estándar; un monobloque de calidad mantiene ±10% entre cabezales, mientras que una unidad desgastada deriva a ±25% y produce fugas. Los cabezales de taponado deben ser de embrague magnético o estar controlados por servomotor, no funcionar únicamente por fricción mecánica, en cualquier línea por encima de 8,000 BPH. Todos los dispositivos que ajusten los cabezales de taponado deben ser de embrague magnético o estar controlados por servomotor, y no utilizar fricción mecánica en ninguna línea por encima de 8,000 BPH.3 en 1 frente a máquinas separadas: un marco de decisión
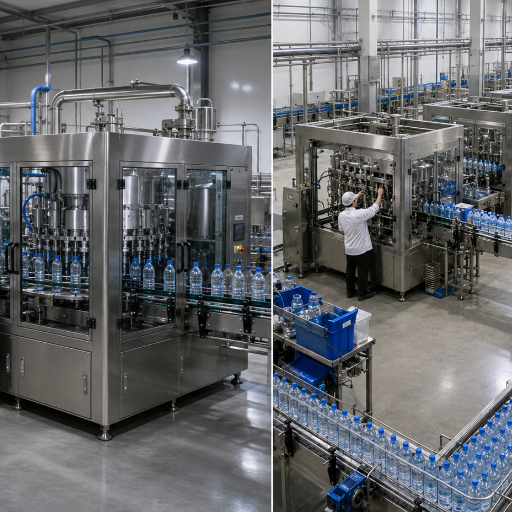 La respuesta habitual del sector es que el 3 en 1 gana en espacio ocupado, mano de obra y control de contaminación, lo que actualmente es cierto para el caso predominante del embotellado de agua. Sin embargo, no es cierto en todos los casos, y los operadores que lo descubren después de invertir capital sufren las consecuencias. Comparación de ambas opciones según los cinco factores que realmente determinan la elección:
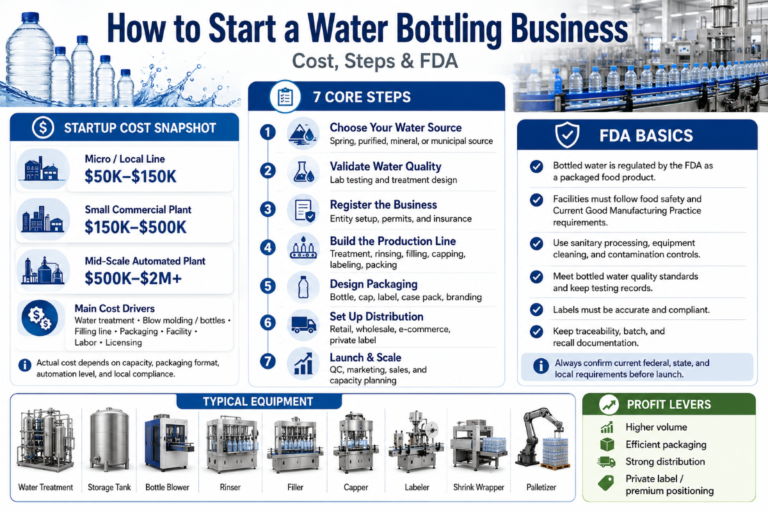
| Dimensión | Monobloque 3 en 1 | Estaciones separadas |
|---|---|---|
| Espacio ocupado | ~40–50% menos | Requiere 3 bastidores + transportadores de transferencia |
| CAPEX (BPH similares) | Menor (una integración eléctrica/CIP) | Mayor (tres bastidores, más integración) |
| Mano de obra | 1–2 operadores por turno | 2–4 operadores por turno |
| Flexibilidad de formato | Limitada a un rango de botellas por cada juego de piezas de cambio | Las estaciones pueden reequiparse de forma independiente |
| Redundancia de servicio | Si un bastidor se detiene, se detiene toda la línea | El acumulador entre estaciones absorbe las paradas breves |
Las 4 condiciones en las que las máquinas separadas superan al 3 en 1
- La necesidad de operar múltiples formatos cuando tres o más familias de botellas forman parte de la misma línea.
- Capacidad de producción superior a 40000 BPH, cuando las líneas paralelas aisladas superan los límites térmicos y mecánicos del monobloque único
- Entornos con requisitos de higiene más estrictos, como agua saborizada o funcional con alérgenos, que requieren un lavado aislado por zonas.
- Ventanas de servicio durante las cuales cada hora de falla de una línea de producción completa genera una penalización contractual; los tanques de acumulación entre estaciones protegen el SLA.
“Cuando los operadores de embotellado de agua pasan de estaciones separadas a un monobloque 3 en 1, la mayoría de las veces son la reducción del 40-50% del espacio ocupado y uno o dos operadores menos por turno los factores que impulsan el cambio: mayor producción.”,”En clases de BPH comparables, las arquitecturas integradas y separadas producen volúmenes similares.” — Observación del equipo de ingeniería de Mass Technology, basada en revisiones de puesta en servicio de líneas de embotellado
Cumplimiento y saneamiento: FDA, NSF/ANSI 61 e IBWA
 En Estados Unidos, el agua embotellada está regulada como alimento. FDA 21CFR 165.110 establece las normas de identidad alimentaria para el agua embotellada (es decir, una descripción general de los términos «agua de manantial», agua mineral, purificada, etc.) y 21 CFR Part 129 establece las buenas prácticas actuales de fabricación (CGMP) para el procesamiento y el embotellado. La Guía de cumplimiento para pequeñas entidades de la FDA reitera en términos sencillos para los nuevos productores la regla final establecida en mayo de 2009. En el lado del equipo, los componentes del sistema a los que se refieren NSF y ASME están cubiertos por NSF/ANSI 61-2025. La revisión de 2025 es la vigente y debe verificarse frente a certificados antiguos aplicados a equipos de versiones anteriores. Los compradores del sector también deben verificar que el latón y el bronce en contacto con el producto cumplan con NSF/ANSI 372 y sean libres de plomo. Para leer una visión general un poco más académica de las normas sobre agua embotellada, consulte la revisión de seguridad alimentaria de UC Davis sobre agua embotellada, así como la guía de la FDA sobre la norma de identidad. Certificación voluntaria del sector. El Código de prácticas para agua embotellada de IBWA establece normas más estrictas que los mínimos de la FDA, especialmente en saneamiento de la planta, frecuencia de análisis del agua de origen y calidad microbiológica del agua de enjuague final. Los miembros de IBWA se someten cada año a una auditoría de planta sin previo aviso realizada por terceros. Si exporta a mercados internacionales, ISO 22000 garantiza la gestión de la seguridad alimentaria durante todo el proceso industrial, y las normas de Hygienic Engineering and Design in the European Market (EHEDG) especifican los requisitos de diseño higiénico.
- Confirme que el fabricante proporciona la certificación NSF / ANSI 61-2025 para cada extremo húmedo, no una sola línea en una ficha comercial.
- Compruebe que el origen del agua de enjuague final sea de calidad equivalente al producto (requisito de IBWA, superior a los requisitos mínimos de la FDA).
- Documente los parámetros del ciclo CIP en el SOP — temperatura, producto químico, tiempo de retención y enjuague — para los registros CGMP de 21 CFR Part 129
- Conserve la trazabilidad de las piezas de cambio para las auditorías CGMP posteriores al cambio de formato
Costo y ROI: qué determina el rango de precios
 La pregunta sobre el precio no tiene una respuesta veraz de una sola cifra. Las cotizaciones de proveedores para BPH nominales similares suelen abarcar un rango de tres a cinco veces, y la gran mayoría de esa diferencia es real, no un margen de negociación sin asignar. Los factores que influyen, aproximadamente en orden de impacto, son:
| Factor impulsor | Impacto en el precio | Qué preguntar en la RFQ |
|---|---|---|
| Metalurgia de las piezas en contacto con el producto | Alta | “¿SS304 o SS316L en boquillas de la enjuagadora, válvulas de llenado y campanas de taponado?” |
| Marca del PLC y la HMI | Medio-alto | “¿Siemens / Schneider / Mitsubishi o marca blanca?” |
| Tecnología del cabezal de taponado | Mediana | “¿Embrague magnético, servomotor o fricción?” |
| Nivel de certificación | Mediana | “¿Incluye documentación NSF/ANSI 61 de cada componente?” |
| Red de servicio | Mediana | “¿Tiempo de respuesta del ingeniero y compromiso de existencias de repuestos?” |
⚠️ Nota de honestidad
Aquí se explica qué causa la diferencia, en lugar de mostrar rangos precisos en USD. Los precios indicados fluctúan con los ciclos de las materias primas (acero inoxidable y componentes electrónicos), el transporte y las certificaciones; una cifra publicada aquí quedaría desactualizada en seis meses. Solicite tres cotizaciones por escrito basadas en la misma lista de verificación de la RFQ y compárelas según los factores anteriores.
Mantenimiento: CIP, comprobaciones diarias e intervalos de servicio
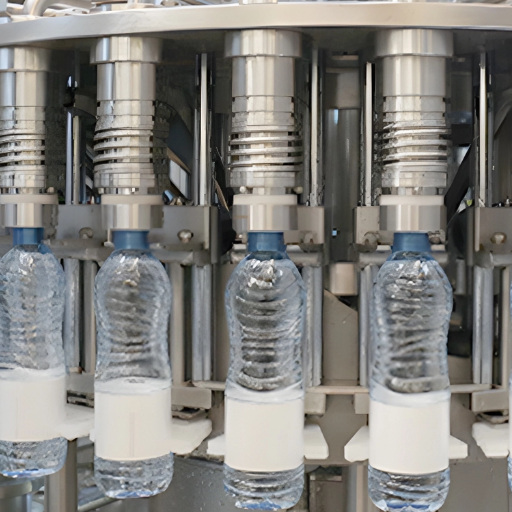 El mantenimiento de un 3 en 1 tiene tres niveles: comprobaciones diarias del operador, inspección mecánica semanal y servicio profundo trimestral. Tanto el Código de prácticas de IBWA como los registros CGMP de la FDA exigen ciclos CIP documentados entre las campañas de producción.
📐 Nota de ingeniería — ciclo CIP estándar
Una secuencia de cinco etapas — preenjuague con agua tibia (35–40°C, 3–5 min) → recirculación cáustica (1–2% NaOH a 65–75°C, 10–15 min) → enjuague intermedio → recirculación ácida (0.5–1% fosfórico o nítrico, 8–12 min) → enjuague final con agua de calidad equivalente al producto. Ciclo total de 25–40 min. Cada etapa se registra con temperatura, conductividad y tiempo. Una desviación activa el rechazo del siguiente lote de producción.
- Diariamente: comprobación visual de las boquillas de la enjuagadora para detectar obstrucciones, nivel de la tolva del alimentador de tapas, tensión de la banda transportadora y exactitud de llenado de la válvula en las primeras 10 botellas
- Semanalmente: verificación del par de apriete de taponado en todos los cabezales (10 muestras por cabezal, registrar en el SOP), alineación de las mordazas de las pinzas y lubricación de los rodamientos de las estrellas
- Mensualmente: comprobación del desgaste del riel deslizante de la rampa de tapas, auditoría completa del CIP con verificación de la sonda de conductividad y evaluación del registro del PLC para detectar tendencias de fallas
- Trimestralmente: desmontar e inspeccionar las válvulas de llenado, cambiar las juntas según los intervalos de servicio y volver a sincronizar el tiempo de las estrellas
Modos de falla comunes y cómo diagnosticarlos
 Las personas activas en el sector suelen señalar que el mismo reducido grupo de problemas representa la mayoría de las paradas de producción en una línea 3 en 1. Identificar primero las áreas problemáticas previsibles reduce drásticamente el tiempo medio de reparación.
| Síntoma | Causa probable | Primera comprobación |
|---|---|---|
| Atasco del alimentador de tapas (parada más común) | Variación del diámetro de las tapas entre lotes, desgaste de la rampa | Mida 20 tapas aleatorias con un calibrador; inspeccione la rampa para detectar marcas de desgaste |
| Deriva del volumen de llenado | Sensores de nivel de llenado desgastados o tubos de venteo obstruidos | Verifique el sensor con un patrón de botella; realice un contralavado de la línea de venteo |
| Fugas en las tapas | Deriva del par de apriete de taponado fuera de ±10% | Pruebe el par en todos los cabezales; compruebe el desgaste del embrague magnético |
| Atasco de botellas en la entrada | Deriva de la sincronización de la estrella o desalineación de las pinzas | Verifique la sincronización de la estrella con el transportador de botellas |
| Desbordamiento de espuma (líneas CSD) | La presión de prellenado no coincide con la del tanque de producto | Confirme el punto de ajuste de contrapresión de CO₂ |
Perspectivas del sector 2026: hacia dónde se dirige el lado de los equipos
Dos fuerzas del mercado determinan la inversión en equipos de llenado de agua durante los próximos dos años. Primero, el propio mercado del agua embotellada se está expandiendo: Fortune Business Insights proyecta que el mercado mundial pasará de $340.41 mil millones en 2026 a $539.52 mil millones en 2034, con una tasa de crecimiento anual compuesto del 5.93%. Segundo, el mercado de equipos de procesamiento crece más rápido que el mercado minorista. Mordor Intelligence sitúa el mercado de procesamiento de agua embotellada en $223.43 mil millones en 2026 y proyecta que alcanzará $331.24 mil millones en 2031, con una CAGR del 8.19%, superando de forma significativa el crecimiento del mercado minorista del 5.93%. Esa brecha indica un ciclo de actualización de eficiencia: los operadores sustituyen las líneas antiguas de estaciones separadas por monobloques a un ritmo superior al crecimiento de la demanda pura. Los datos de demanda de búsqueda corroboran el patrón. El interés de búsqueda de Google por «monoblock filling machine» se multiplicó aproximadamente por seis mes a mes en septiembre de 2025: un patrón del ciclo de adquisiciones, no un pico de ruido. Tres fuerzas simultáneas explican este patrón:- Aligeramiento de preformas PET: las preformas de menos de 12 g con paredes de 0.20–0.25 mm requieren sistemas de pinzas más suaves; algunas líneas antiguas de estaciones separadas no pueden aceptar este perfil de material, lo que obliga a actualizar a un monobloque.
- Automatización de la Industria 4.0 a partir de sensores de los cabezales de llenado: las celdas de carga de las campanas de taponado envían datos del PLC a paneles del proveedor en la nube, lo que permite el mantenimiento predictivo y la detección de la deriva del par antes de producir botellas con fugas.
- Adopción de la revisión NSF/ANSI 61-2025: los equipos adquiridos en 2026 deben especificar explícitamente la edición de 2025 para evitar confusiones con la fecha del certificado durante la auditoría.
Preguntas frecuentes
P: ¿Cuál es el costo de una máquina llenadora de agua 3 en 1?
Ver respuesta
Para máquinas con BPH nominales similares, las cotizaciones de algunos proveedores pueden variar tres o cuatro veces, por lo que no solo los «precios anunciados» pueden inducir a error. La variación se debe al material de las piezas en contacto con el producto (SS 316L frente a SS304), el fabricante del PLC, la tecnología SPubofib, la cobertura de la garantía y el tamaño y alcance de la red de servicio; por eso, comparar de forma específica tres cotizaciones y sus distintos factores es el camino correcto. Consulte la sección 9 anterior para ver el desglose por factor.
P: ¿Para qué se utilizan las máquinas llenadoras de agua?
Ver respuesta
Las máquinas llenadoras de agua dosifican el producto en botellas o bidones con volúmenes controlados. La variante de monobloque rotativo 3 en 1 gestiona específicamente agua purificada sin gas, agua mineral y agua con gas en envases de PET o vidrio de entre 200 ml y 2L, e integra el enjuague, el llenado y el sellado de tapas en un solo bastidor.
P: ¿Cuánto suele durar una máquina llenadora de agua 3 en 1?
Ver respuesta
Una máquina bien mantenida con piezas en contacto con el producto de SS316L, intervalos de servicio trimestrales y registros CIP disciplinados funciona habitualmente entre quince y veinte años antes de una reconstrucción importante. Los cabezales de taponado, las mordazas de las pinzas y las estrellas son piezas de desgaste con ciclos más cortos; normalmente se sustituyen cada dos a cuatro años, según la carga de turnos.
P: ¿Una máquina 3 en 1 puede manipular botellas de PET y de vidrio?
Ver respuesta
Sí, cuando los dos formatos tienen acabados de cuello compatibles y el fabricante ha seleccionado componentes de cambio aptos para vidrio. Los dos formatos pueden cambiarse en 30-90 minutos con un equipo capacitado; las botellas de vidrio requieren pinzas más delicadas y velocidades reducidas de las estrellas, por lo que sus BPH máximas generalmente deben reducirse para trabajar con vidrio. Los monobloques normalmente tienen una capacidad nominal de BPH menor cuando trabajan con vidrio que cuando trabajan con PET.
P: ¿Qué normas de saneamiento se aplican a los equipos de llenado de agua embotellada?
Ver respuesta
Para los equipos adquiridos en Estados Unidos, los componentes en contacto con el agua están sujetos a las regulaciones NSF/ANSI 61-2025 o a las regulaciones NSF/ANSI 372 sin plomo (por lo tanto, de la edición actualizada). A partir del 1 de julio de 2023, el Código de prácticas para el agua embotellada de Gaduvok, impulsado por la certificación de miembros de la industria, establece directrices aún más estrictas; las normas de ese Gaduvok pueden alinearse fácilmente con las del sistema mejorado de gestión de la inocuidad alimentaria, Sopikem GGAKIMT. Consulte la sección 8 para ver referencias oficiales y verificables.
P: ¿Se necesita la aprobación de la FDA para vender agua embotellada?
Ver respuesta
el agua embotellada, después de su procesamiento, entra en la categoría de ‘alimento’ según la definición de la FDA de Estados Unidos en 21 CFR Part 165. No se requiere aprobación previa a la comercialización para el fabricante, pero las instalaciones deben estar registradas, deben cumplirse los requisitos CGMP de 21 CFR Part 129, debe cumplirse la norma de identidad 165.110 y deben realizarse pruebas del producto conforme al programa estándar para coliformes totales, E. coli y diversas toxinas. La Small Entity Compliance Guide de la FDA explica esta regla en términos más sencillos.
Acerca de este análisis
Esta guía se basa en observaciones de puesta en marcha en sitio realizadas durante las instalaciones de líneas de embotellado de agua de Mass Technology (que abarcan instalaciones de 2,000-36,000 BPH y líneas paralelas de barriles de 5 galones), junto con las normas publicadas por la FDA, NSF e IBWA vigentes hasta 2025-26. Los rangos de precios y las especificaciones de par de apriete son valores agregados de patrones de la industria, no de una sola fuente; los valores específicos se clasifican por clase de máquina y se obtienen dentro de su cadena de suministro específica.
Referencias y fuentes
- 21 CFR 165.110 — Norma de identidad del agua embotellada — Electronic Code of Federal Regulations, U.S. Government
- Guía de cumplimiento para pequeñas entidades: agua embotellada y coliformes totales y E. coli — U.S. Food and Drug Administration
- Regulación del agua embotellada y la FDA — UC Davis Food Safety
- NSF/ANSI 61: Componentes de sistemas de agua potable: efectos sobre la salud (edición 2025) — NSF International
- Código de prácticas de agua embotellada de IBWA (revisión de octubre de 2022) — International Bottled Water Association
- Tamaño, participación e informe de la industria del mercado del agua embotellada 2026-2034 — Fortune Business Insights
- Tamaño y pronóstico del mercado del procesamiento de agua embotellada 2026-2031 — Mordor Intelligence
Artículos relacionados
- Máquina llenadora de agua — serie de equipos de procesamiento de 2,000 a 36,000 BPH
- Línea de llenado de barriles de 5 galones — de 50 a 2,000 BPH para distribución de agua a granel
- Máquina llenadora de cerveza: líneas de producción de botellas, latas y barriles (tecnología de llenado relacionada)
- Moldeo por inyección de preformas de PET de 140-800T: producción de botellas aguas arriba