Entre em Contato com a Masstech


Uma comparação lado a lado, feita por um cervejeiro em atividade, dos dois principais métodos de envase — com foco no ganho de oxigênio dissolvido, na capacidade de produção, nas faixas reais de CAPEX e nas armadilhas operacionais que só aparecem no universo cada vez menor das discussões em fóruns.
Especificações rápidas
| Ganho de oxigênio dissolvido, contrapressão (bem ajustada) | 10–50 ppb |
| Ganho de oxigênio dissolvido, gravidade / atmosférico | 100–300+ ppb |
| CPM de contrapressão, comercial de pequeno porte | 20–30 latas/min |
| CPM de contrapressão, comercial rotativo | 60–300+ latas/min |
| Pressão de envase (típica) | 8–12 psi, faixa de 3–15 psi |
| Padrão de referência (oxigênio dissolvido) | ASBC Beer 34 — Oxigênio dissolvido |
| Participação de latas artesanais da BA em 2025 | 78% do volume embalado |
Em resumo: contrapressão vs. envase de cerveja por gravidade
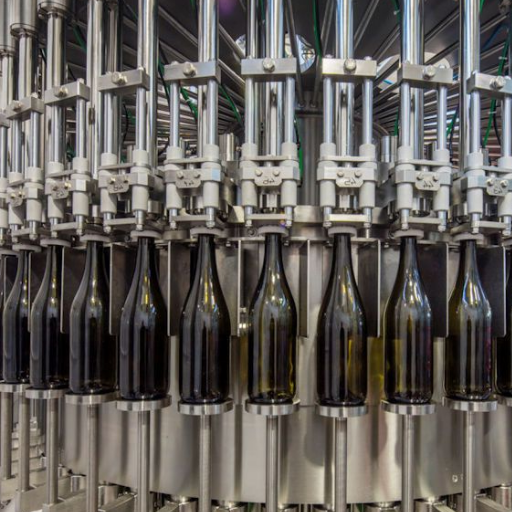 As principais diferenças estão em quatro propriedades: oxigenação da cerveja, taxa de envase, CAPEX do equipamento e habilidade necessária. A contrapressão (às vezes chamada de envase isobárico ou por contrafluxo) primeiro veda o recipiente, enche-o com dióxido de carbono para deslocar o ar, pressuriza-o para igualar a pressão do fermentador ou do tanque pulmão e então direciona a cerveja para o recipiente. As envasadoras por gravidade e atmosféricas introduzem a cerveja em um recipiente aberto sob pressão de coluna, enquanto o recipiente libera para o ambiente uma mistura de oxigênio e nitrogênio.
| Dimensão | Contrapressão | Gravidade / atmosférico |
|---|---|---|
| Ganho de oxigênio dissolvido (típico) | 10–50 ppb (bem ajustado) | 100–300+ ppb |
| Perda de carbonatação | Quase zero com ciclo de sopro de descarte | 2–10% por envase (causada por espuma) |
| Capacidade de produção, comercial de pequeno porte | 20–30 CPM (4 cabeçotes) | 40–60+ CPM (atmosférico de 6 cabeçotes) |
| CAPEX, produção caseira | ~$50–$1.000 | ~$30–$200 |
| CAPEX, comercial | $5.895–$99.000+ | ~$10.000–$30.000 |
| Curva de aprendizado do operador | Íngreme no início, repetível depois | Baseado em sensibilidade, leva mais tempo para dominar |
| Bebidas mais adequadas | Cervejas lupuladas / nitro / com alta carbonatação / produto morno | Estilos frios, com baixa carbonatação e estáveis |
Como cada método funciona: mecânica do envase por contrapressão, contrafluxo e gravidade
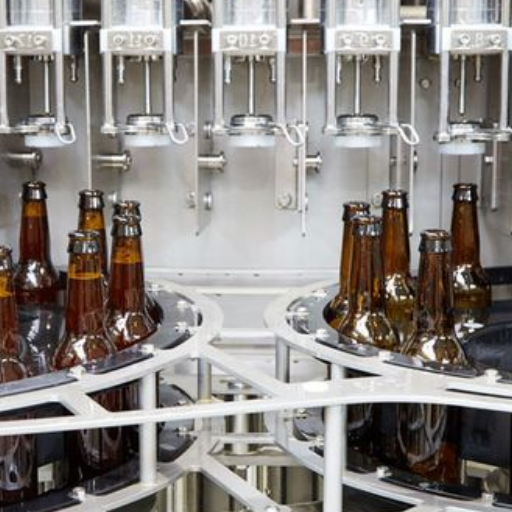 O envase por contrapressão — também chamado de isobárico ou por contrafluxo — envolve fechar a válvula de envase em uma cobertura de CO2 e na garrafa para igualar a pressão da cervejaria antes que a cerveja se mova do recipiente de origem para o recipiente. O envase por gravidade — e, com alguma perda ou ganho, o processo atmosférico — despeja a cerveja em um recipiente aberto, contando com restritores de vazão e habilidade para evitar turbulência excessiva.
O que é envase por contrapressão?
O envase por contrapressão remove o ar ambiente da embalagem com CO2, pressuriza-a para igualar a pressão do recipiente de envase e então enche enquanto monitora a pressão pela ventilação, reduzindo-a opcionalmente de forma lenta por uma luva de ventilação. O recipiente nunca fica realmente exposto ao ambiente, portanto o ganho de oxigênio dissolvido é mantido no nível mínimo que o operador consegue atingir. A equalização (literalmente o “contra” de contrapressão) mantém o CO2 dissolvido na cerveja até a despressurização da embalagem após a vedação. Esta é a sequência canônica de 8 etapas do envase de latas por contrapressão usada em linhas artesanais e comerciais:- A cerveja é bombeada por uma bomba pneumática cavitada para uma cuba ou para um bico de envase direto.
- A lata ou garrafa se move sob o cabeçote de envase.
- A embalagem é vedada ao redor do cabeçote de envase com uma junta inflável.
- A embalagem é purgada com CO2. Como é mais pesado que o ar, o CO2 desce para o fundo da embalagem em relação à atmosfera ao redor, empurrando para fora o oxigênio residual.
- Uma válvula de CO2 pressuriza o recipiente até a pressão do tanque pulmão. De acordo com a Lei de Henry, a solubilidade do CO2 na cerveja é diretamente proporcional à pressão do gás acima da cerveja — portanto, igualar a pressão mantém a carbonatação.
- A válvula de envase abre. A cerveja entra e uma válvula de ventilação libera o gás deslocado enquanto a pressão é mantida.
- Quando o recipiente está cheio, a válvula de sopro de descarte reduz gradualmente a pressão até a atmosférica, controlando a saída de espuma.
- O recipiente segue para a recravadora ou tampadora.
📐 Nota de engenharia — por que a equalização de pressão mantém a carbonatação
O envase por gravidade é um processo semelhante ao descrito aqui, no qual a cerveja é conduzida para um recipiente aberto a partir de um cabeçote de envase próximo ao fundo do recipiente, com um cabeçote de envase montado na parte inferior em vez de alimentação lateral. A cerveja é impulsionada de um recipiente pressurizado por CO2, mas o próprio recipiente fica exposto à pressão atmosférica na abertura, de modo que o contato ocorre com o ar “normal”, e não com gás inerte em circulação. Embora haja um pouco mais de margem e intervenção do usuário, os mesmos parâmetros se aplicam, e o sistema é aproximadamente equivalente a uma linha de envase de latas por contrapressão.
Um termo relacionado, às vezes aplicado a garrafas, é “envasadora de garrafas de contrafluxo”. Cervejeiros caseiros no homebrewtalk e em fóruns semelhantes sugerem “você desloca todo o ar com CO2 e enche até o topo do gargalo, sob a rolha de vedação” — o que também é um envase por contrapressão, em escala mínima. Rótulos de origem europeia, como “isobárico”, também são aplicados a atomizadores comerciais por engenheiros italianos e alemães.
A Lei de Henry estabelece que a solubilidade de um gás em um líquido é proporcional à pressão parcial do gás acima do líquido. Um tanque pulmão a 12 psi fornece pressão suficiente para manter o CO2 dissolvido na cerveja; quando o espaço de cabeça é despressurizado até a pressão atmosférica (0 psi manométrico), uma certa quantidade de CO2 se desprende em forma de espuma. O envase por contrapressão funciona mantendo simultaneamente a mesma pressão no lado do envase e no espaço de cabeça durante o enchimento, evitando a saída de espuma, e depois despressurizando lentamente para permitir que o CO2 dissolvido permaneça em solução.
⚠️ “Gravidade” tem dois significados sem relação na produção de cerveja
Envase por gravidade é o campo geral sem pressão ao qual esses descritores se aplicam; a cerveja flui para um recipiente aberto devido à sua pressão hidrostática interna, sem equilíbrio de pressão gasosa entre o cabeçote de envase e o recipiente. Gravidade original e baixa gravidade descrevem métricas da densidade do mosto não fermentado ou da cerveja pronta. As duas expressões têm quase a mesma palavra, mas não compartilham mais nada. Se você chegou aqui procurando uma dessas interpretações, trata-se de uma questão de densidade do mosto, não de embalagem — os temas são discutidos em outra seção.
Ganho de oxigênio dissolvido: a diferença de qualidade que define o processo
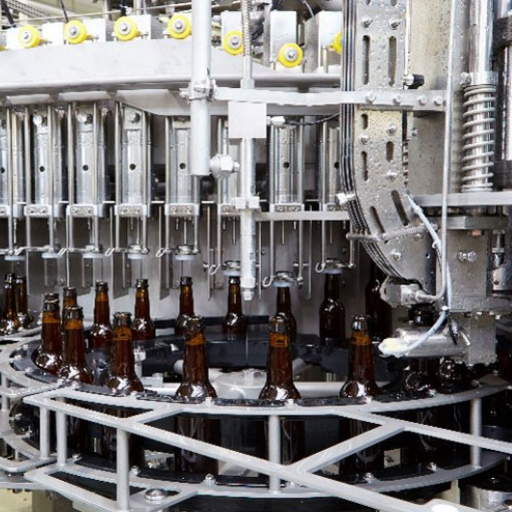 Se um cervejeiro escolhesse apenas um aspecto da pressão de envase para demonstrar a importância da contrapressão, deveria escolher o ganho de oxigênio dissolvido. O oxigênio é o principal fator que influencia o envelhecimento da cerveja embalada, e o envase por contrapressão oferece a vantagem mais mensurável sobre outras técnicas de envase nesse indicador.
Quanto oxigênio o envase por gravidade adiciona?
Dados laboratoriais e métricas de fornecedores mantêm as melhores medições dessa diferença na faixa de 100-300+ ppb, dependendo da temperatura da cerveja, da velocidade de acondicionamento, do formato do recipiente e da habilidade do operador. Os sistemas de contrapressão apresentam consistentemente valores na faixa de dez a quarenta ppb. Ambas são diferenças amplas, uma tão grande que corresponde ao dobro; e, sob a perspectiva de uma década de vida útil, essa diferença se traduz diretamente em semanas.10–50 ppb
Contrapressão, bem ajustada
100–300+ ppb
Gravidade / atmosférico
<100 ppb
Meta do tanque pulmão antes do envase
“Quando a cerveja carbonatada é engarrafada, o relógio da vida de prateleira começa a correr. Com pouquíssimas exceções, o oxigênio dissolvido na cerveja aumenta quando ela é transferida para uma garrafa.” — Coluna Mr Wizard, Brew Your Own MagazineO oxigênio total da embalagem, ou TPO, é o indicador que as cervejarias agora usam para combinar o oxigênio dissolvido e a contribuição do espaço de cabeça em um único número. TPO não é um padrão ASBC único — ele é derivado de uma medição de oxigênio dissolvido (conforme ASBC Beer 34) mais uma medição do espaço de cabeça, frequentemente obtida com instrumentos em linha como a série Anton Paar ou o Hach Orbisphere 6110. Ao comparar métodos de envase, o TPO é a comparação de número único mais completa e honesta; observar apenas o ganho de oxigênio dissolvido subestima uma desvantagem significativa do envase por gravidade devido ao maior volume de ar deixado no espaço de cabeça após o envase por gravidade.
📐 Nota de engenharia — meta de TPO por estilo
Sensibilidades diferentes entre estilos exigem valores de TPO recomendados pela indústria também diferentes. Lagers e pilsners estáveis na prateleira podem tolerar TPO mais alto (100–200 ppb) e permanecer de 6–9 meses com qualidade aceitável. IPAs lupuladas, cujos compostos aromáticos do lúpulo são altamente sensíveis à oxidação, precisam de TPO inferior a 50 ppb para manter o aroma por mais de 3 meses. IPAs hazy, o segmento mais exigente, impulsionam o maior investimento em equipamentos premium de contrapressão.
Capacidade de produção, carbonatação e controle de espuma: comparação de desempenho
 Por cabeçote de envase, o envase atmosférico / por gravidade é mais rápido. Por unidade aceitável de produto, a situação se inverte — para produtos sensíveis à espuma ou ao oxigênio dissolvido, o atmosférico mais rápido é mais lento. Os dois números são importantes, e escolher o errado para sua linha de produtos imobiliza dinheiro ou estoque.
| Classe | CPM (latas/min) | Observações |
|---|---|---|
| Atmosférico de um cabeçote (entrada) | 8–15 CPM | 1 operador, menor ocupação de espaço |
| Contrapressão de 4 cabeçotes (comercial pequeno) | 20–30 CPM | 1–2 operadores, ocupação de espaço de aproximadamente 55″×20″ |
| Atmosférico de 6 cabeçotes (dimensionado) | 40–60+ CPM | 2–3 operadores, existem configurações de linha dupla |
| Contrapressão rotativa (industrial) | 60–300+ CPM | Vários operadores, linha dedicada |
Compatibilidade entre recipiente e formato: latas, garrafas, barris, growlers e crowlers
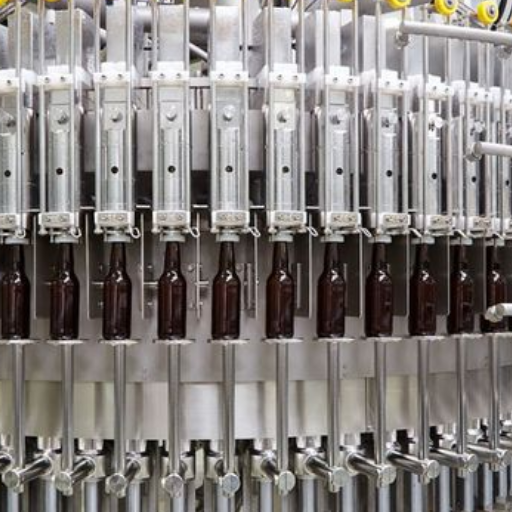 O recipiente que você pretende encher determina em grande parte se cada processo é viável. Algumas combinações são amplamente usadas; outras exigem adaptadores ou soluções alternativas, portanto a economia de custos é diferente.
| Recipiente | Contrapressão | Gravidade / atmosférico |
|---|---|---|
| Lata de 12 oz | Compatibilidade nativa, todas as classes | Compatibilidade nativa, todas as classes |
| Lata de 16 oz | Compatibilidade nativa | Compatibilidade nativa |
| Lata “stovepipe” de 19,2 oz | A maioria das máquinas CP modernas; verifique a altura do cabeçote | Padrão nos equipamentos atmosféricos mais novos; retrofit nos antigos |
| Garrafa de 12 oz | Compatibilidade nativa (envasadoras de garrafas por contrafluxo / isobáricas) | Compatibilidade nativa, mais rápida por cabeçote |
| Garrafa de 22 oz / 750 ml | Envasadora CP de garrafas com profundidade ajustável | Comum em envasadoras por gravidade derivadas de equipamentos para vinho |
| Growler (32 / 64 oz) | Existe envasadora CP dedicada para growlers, mais lenta | Envasadoras de torneira, com enchimento de baixo para cima, dominam este segmento |
| Crowler (lata de 32 oz) | Algumas enlatadoras CP nano oferecem suporte; a maioria é atmosférica | Predominante neste formato |
| Barril (5 / 15,5 gal) | Sistemas separados de envase de barris por contrapressão | Não aplicável — barris são cheios sob pressão por definição |
Custo de propriedade: CAPEX, OPEX e o ponto de crossover da produção
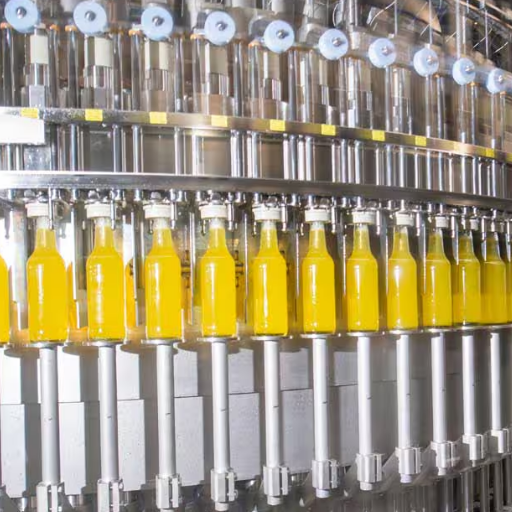 O CAPEX de contrapressão varia por aproximadamente quatro ordens de magnitude — de uma envasadora caseira de $50 em uma extremidade a uma unidade comercial rotativa de mais de $99.000 na outra. Enquadrar “a contrapressão é mais cara que a gravidade” como uma proporção única oculta a decisão; qual faixa, dentro do volume de produção esperado, oferece a melhor economia?
A contrapressão ou a gravidade é melhor para enlatamento?
Para enlatamento em qualquer escala na qual a vida de prateleira e o aroma de lúpulo importem, a contrapressão é a resposta correta. A ressalva da Nova Zelândia é que “correto” equivale a “econômico” acima de aproximadamente 1.000 latas por dia sensíveis à vida de prateleira. Abaixo desse volume, a diferença de CAPEX entre gravidade e CP muitas vezes supera as economias de perdas de produto ao longo da vida útil, especialmente em faixas de giro rápido do taproom à distribuição. Qualquer escala comercial acima de 5000 latas por dia precisará de CP rotativa para que a capacidade de produção da gravidade não se torne um gargalo e o acúmulo de oxigênio dissolvido não pareça um problema da marca.| Faixa | CAPEX de CP (USD) | Gravidade comparável |
|---|---|---|
| Produção caseira (kit de envasadora CP) | ~$50–$200 | $30–$75 (pistola de cerveja / vareta de envase) |
| Prosumer / nano (estação de enlatamento) | $500–$1.500 | $300–$900 |
| Comercial pequeno (2–4 bicos) | $5.895–$25.000 | $5.000–$15.000 |
| Comercial médio (4–6 cabeçotes) | $35.000–$75.000 | $20.000–$45.000 |
| Industrial rotativo (12+ cabeçotes) | $80.000–$179.000+ | Raramente utilizada nesta faixa |
📐 Estrutura do ponto de crossover da produção
Uma lente de decisão mínima: em relação ao custo de capital, em que produção diária o CAPEX de contrapressão se paga pela redução das perdas de produto?
- Menos de 200 latas/dia: gravidade ou pistola de cerveja vencem. O multiplicador de CAPEX da CP é alto demais diante de um volume de envase tão pequeno para recuperar perdas por redução em pequena escala.
- 200–1.000 latas/dia: a CP comercial pequena (classe XpressFill / Tapcooler) pode começar a se pagar, supondo que seu mix de estilos seja lupulado ou que o raio de distribuição ultrapasse 30 dias.
- 1.000–5.000 latas/dia: a CP de faixa média (classe Twin Monkeys) torna-se necessária para que a vida de prateleira seja previsível para clientes de distribuição.
- 5.000+ latas/dia: a CP rotativa (GAI / MIC) é, na prática, obrigatória para capacidade de produção. A gravidade cria acúmulo de oxigênio dissolvido nessa escala, o que se torna um problema de qualidade do produto.
Para IPAs muito lupuladas e IPAs hazy — onde a sensibilidade ao oxigênio dissolvido é maior — cada limite cai aproximadamente uma faixa.
Escolha pela escala de produção: produção caseira → prosumer → artesanal → industrial
 Este Ponto de Crossover da Produção oferece uma lente financeira para a tomada de decisão. Aplicá-lo aos segmentos reais de cervejeiros produz uma matriz de recomendação clara.
| Segmento | Volume | Método recomendado |
|---|---|---|
| Produção caseira (lote único) | 5–10 gal / lote | Pistola de cerveja ou envasadora CP caseira — CP para envio a competições |
| Nano cervejaria / taproom | <1 bbl/dia equiv. | Atmosférico para crowlers; CP pequena para distribuir IPAs |
| Artesanal regional | 5–50 bbl/dia | CP média (4–6 cabeçotes) ou atmosférica premium para estilos não lupulados |
| Industrial / terceirização | >50 bbl/dia | CP rotativa, obrigatória para linhas lupuladas / nitro |
Erros comuns e lições de campo de cervejeiros
 As fichas técnicas descrevem as máquinas em condições perfeitas. Os fóruns de cervejeiros descrevem a realidade quando as máquinas quebram. As armadilhas listadas abaixo vêm de discussões públicas em r/TheBrewery, homebrewtalk, brewersfriend e no fórum da Homebrewers Association, além de observações anedóticas de operadores baseadas em conversas do ProBrewer.
⚠️ Armadilha 1: uma única purga de CO2 não é suficiente
Usuários de envase isobárico de primeira viagem muitas vezes executam apenas 1 ciclo e aceitam a entrada de oxigênio dissolvido. Cervejeiros de IPAs lupuladas descobriram que 2 ou 3 ciclos antes do envase reduzem o DOC usual de ~30 ppb para ~10-15 ppb, mensurável em painéis de vida útil de 3 meses.
⚠️ Armadilha 2: temperatura da cerveja muito alta no envase
A solubilidade do CO2 cai drasticamente com a temperatura. A cerveja a 38F mantém a carbonatação durante um ciclo de envase isobárico; a cerveja a 50F forma espuma na liberação da válvula de alívio, independentemente de a válvula SNMT ser estrangulada cuidadosamente. Feedback dos cervejeiros: as estações de envase precisam de resfriamento ativo ou de uma camisa de resfriamento na cuba de envase quando a temperatura ambiente do armazém supera 70F.
⚠️ Armadilha 3: a limpeza do envase isobárico é mais complexa
Uma discussão no homebrewtalk registra a experiência de usuários semiprofissionais: as envasadoras isobáricas têm espaços internos nas válvulas onde podem se acumular depósitos se não forem esfregados meticulosamente. Os operadores recomendam deixar de molho em TSP ou PBW imediatamente após cada sessão e depois enxaguar com água quente. Negligenciar a etapa de esfregação é a reclamação mais comum após a instalação do envase isobárico.
⚠️ Armadilha 4: beer gun classificada erroneamente como envase isobárico
Uma envasadora tipo beer gun é uma envasadora de purga com CO2 e enchimento pelo fundo: ela purga com CO2, mas enche à pressão atmosférica dentro da garrafa. Alguns varejistas e operadores a confundem com o verdadeiro envase isobárico. A diferença de oxigênio dissolvido é real: uma beer gun normalmente apresenta entrada de 50-150 ppb, contra 10-50 ppb no verdadeiro envase isobárico. A diferença é mensurável em estilos com forte presença de lúpulo.
⚠️ Armadilha 5: carbonatação ajustada muito baixa antes do envase
Mesmo um envase isobárico executado corretamente perde um traço de carbonatação durante o ciclo. Os cervejeiros relatam os melhores resultados quando condicionam o tanque pulmão a 2-3 psi acima da pressão de serviço-alvo antes do envase; ultrapasse a meta real para compensar o ciclo. Pular esta etapa resulta em uma cerveja de sabor chato que passa na garantia da qualidade do oxigênio dissolvido, mas falha na percepção do consumidor.
⚠️ Armadilha 6: válvula de alívio liberada rápido demais
O maior fator isolado para o excesso de espuma e transbordamento relatado por vários usuários de fóruns é a liberação apressada da válvula de alívio pelos operadores. Reduzir a abertura da válvula de alívio acrescenta 1-2 segundos por envase. Isso também evita a perda de produto de 5-8% quando a espuma ultrapassa a borda. As máquinas de envase isobárico mais novas incorporam temporização automática da válvula de alívio; os modelos antigos dependem da disciplina do operador.
Perspectivas do setor para 2025–2026: rumo da tecnologia de envase de cerveja
Três forças estão mudando os investimentos em decisões sobre métodos de envase nos próximos cinco anos. Cada uma favorece de maneira diferente a escolha de CP em vez de gravidade: 1. Estagnação da participação das latas, ainda sem crescimento adicional. A Brewers Association estima que o volume artesanal embalado de 2025BA seja composto por 78% de latas e 22% de vidro, e reconhece que o crescimento da participação das latas agora sobe apenas 2 pontos percentuais por ano; isso significa que as linhas de tendência estão se estabilizando, por exemplo: “uma linha de tendência de crescimento de 17% precisaria estar em 87,2% [latas] hoje para chegar linearmente a 90% em 2025” — portanto, a expansão de 80% da capacidade de linhas voltadas ao mercado em 2026 já não é uma aposta no crescimento contínuo e sem precedentes das latas. As garrafas continuam relevantes para o segmento de vidro de 22%. 2. Latas individuais stovepipe (19,2 oz) devastando a categoria de latas individuais. A Brewers Association informa que as embalagens individuais “stovepipe” de 19,2 oz representaram 60% do volume de packs individuais em 2025, ante 55% em 2024 — uma mudança de volume de +5%, enquanto os packs individuais de 12 oz e 16 oz recuaram. As unidades individuais são 69% IPAs lupuladas (Imperial IPA, IPA, Hazy IPA, Imperial Hazy). Qualquer projeto de investimento em CP em 2026 deve confirmar a compatibilidade da altura do cabeçote com o formato stovepipe; algumas máquinas CP legadas são específicas para stovepipe de 19,2 oz. 3. TPO como padrão contínuo de QA. O monitoramento de TPO em linha — combinando a medição de DO (conforme ASBC Beer 34) com a medição de O 2 no espaço de cabeça — está passando de diferencial do segmento premium a prática padrão de QA. Os fornecedores de equipamentos estão incluindo portas de amostragem de DO/TPO em linha nas máquinas CP, para disponibilidade nos anos-modelo 2025–2026. As envasadoras “atmosféricas” do rascunho de desculpas — com limitações estruturais para o TPO alcançável na garrafa/linha — perderão participação para o segmento focado em lúpulo à medida que os programas de QA de TPO se tornarem requisito básico. 4. Bebidas nitrogenadas e adjacentes ampliam a demanda por CP além da cerveja. Café cold brew, chá nitro, coquetéis prontos para beber e hard seltzers nitro estão sendo pressurizados pela mesma infraestrutura de CP originalmente projetada para cerveja. O investimento em equipamentos CP gera cada vez mais ROI em diferentes categorias de bebidas, melhorando a viabilidade econômica da decisão por uma linha CP para cervejarias que diversificam seu portfólio de produtos. Ao planejar o orçamento de capital de 2026: confirme a compatibilidade com stovepipe, especifique as opções de portas de amostragem de TPO e verifique se a linha CP é dimensionada para as aplicações mais amplas de CO 2 /N 2/gás misto que poderão ser adicionadas nos próximos 5 anos.Perguntas frequentes
P: Com que PSI devo servir a cerveja?
Ver resposta
A pressão em psi para servir na torneira (10-14 psi para linhas de cerveja de comprimento regular, reajustada conforme o comprimento e o estilo) é diferente da pressão de envase usada por uma envasadora isobárica. A pressão de envase fica em 8–12 psi no envase isobárico, variando de 3–15 psi conforme o estilo e o equipamento, ajustada para corresponder à pressão do tanque pulmão. Se você veio procurando a pressão de serviço, ela é discutida em dispensação e balanceamento — separadamente do envase.
P: Posso usar uma envasadora isobárica para bebidas que não sejam cerveja?
Ver resposta
Sim. A tecnologia CP se aplica a kombucha, sidra alcoólica, hard seltzer, café cold brew, coquetéis prontos para beber e bebidas infusionadas com nitrogênio, incluindo café nitro e chá nitro. Qualquer bebida carbonatada ou injetada com gás se beneficia da vantagem de correspondência de pressão do CP. As especificações do equipamento devem verificar a compatibilidade dos gases — algumas máquinas lidam com N 2 e misturas de CO 2/N 2, enquanto outras não.
P: Qual é a diferença entre o envase contracorrente de garrafas e o envase isobárico?
Ver resposta
O envase contracorrente de garrafas é quase equivalente ao envase isobárico de garrafas no nível doméstico e semiprofissional. Ambos usam purga de CO2 e correspondência de pressão para envasar garrafas com entrada mínima de oxigênio. O termo “contracorrente” às vezes implica uma geometria específica de envase de baixo para cima, na qual o fluxo de CO2 empurra o ar para cima e para fora enquanto a cerveja sobe pelo tubo. No nível comercial, o termo abrangente é “envase isobárico”; “contracorrente” é uma configuração definida.
P: Preciso fazer uma purga de CO2 antes do envase isobárico?
Ver resposta
Com certeza — a purga de CO2 é a etapa que desloca o ar livre do recipiente antes da pressurização. Ignorá-la resulta em até 20% de oxigênio no espaço livre, anulando o objetivo do envase isobárico. A maioria dos sistemas comerciais consegue executar vários ciclos de purga programáveis; 2 ou 3 são típicos para IPAs lupuladas, nas quais o controle de oxigênio é mais crítico. O ciclo de alívio no final do envase é uma liberação de pressão, não uma etapa adicional de purga, e não deslocará o oxigênio.
P: O que é TPO e por que isso importa para a vida útil?
Ver resposta
Oxigênio total da embalagem (TPO) é um número derivado que representa o oxigênio dissolvido na cerveja combinado com o oxigênio do espaço livre em uma embalagem, expresso em ppb. O TPO descreve o oxigênio total (da embalagem) disponível para sustentar reações de oxidação durante a vida útil da embalagem. Conforme definido pelas tendências de embalagem da BC 2025, a ASBC Beer 34 define a medição de oxigênio dissolvido; os fabricantes de instrumentos Anton Paar e Hach Orbisphere ampliam o conceito para TPO por meio da medição do espaço livre em linha durante a produção. IPAs lupuladas precisam de TPO abaixo de 50 ppb para estabilidade de aroma por 3 meses; lagers estáveis em prateleira podem manter 100-200 ppb por 6-9 meses.
P: Quando o envase atmosférico realmente supera o envase isobárico?
Ver resposta
O envase atmosférico é bem-sucedido quando 3 fatores se combinam: seu volume de produção é inferior ao Ponto de Virada da Produção para sua combinação de estilos, seu estilo de cerveja é estável em prateleira e não é sensível ao aroma de lúpulo (lagers, sour e sidras distribuídas em 30-60 dias), e o CAPEX não é uma questão. Em pequena escala comercial, uma envasadora atmosférica de 6 cabeçotes, operada com disciplina, entrega 40-60 CPM com entrada de oxigênio dissolvido de 80-150 ppb — adequado para estilos não sensíveis ao lúpulo distribuídos em mercados locais de giro rápido. O desafio é a cerveja com forte presença de lúpulo em escala ampliada e a redução posterior com antioxidantes ou datação de frescor.
Sobre esta análise
As faixas de oxigênio dissolvido, os parâmetros de capacidade de produção, os níveis de CAPEX e o modelo de Ponto de Virada da Produção compilados neste relatório derivam das tendências de embalagem da BA 2025, do artigo ASBC Beer 34 sobre oxigênio dissolvido, de artigos do programa How to Brew, de materiais de imprensa da Hach, Mettler-Toledo e Anton Paar, de listagens de equipamentos comerciais e do feedback de cervejeiros em discussões do r/TheBrewery, homebrewtalk, brewersfriend e ProBrewer. Os preços dos equipamentos estão listados conforme o 1º trimestre de 2026 e podem ter mudado à medida que os custos de fornecimento ou materiais se alteraram desde então — consulte seu fornecedor de equipamentos. As linhas divisórias do Ponto de Virada da Produção são nossa forma de relacionar o porte da cervejaria à escolha do método — os resultados podem variar. Com aprovação da equipe de fabricação da MassTechX para confirmação do equipamento.
Referências e fontes
- Métodos de análise da ASBC — Beer 34: Oxigênio dissolvido — American Society of Brewing Chemists
- World Brewing Congress 2016 — Medição de oxigênio dissolvido (Bigham et al.) — American Society of Brewing Chemists
- Value Quest: tendências de embalagem de 2025 — Brewers Association (Matt Gacioch, Staff Economist)
- Técnicas de engarrafamento sob pressão (Chris Colby) — Brew Your Own Magazine
- Armazenabilidade de garrafas envasadas sob pressão — Mr Wizard — Brew Your Own Magazine
- Como medir o oxigênio dissolvido na cervejaria — Hach
- Oxigênio dissolvido em aplicações cervejeiras — Mettler-Toledo
- Estado da indústria de enlatamento móvel — ProBrewer
- Oxigênio total da embalagem (TPO) — Anton Paar
Artigos relacionados
- Linha de produtos de máquinas de envase de cerveja — opções CP comerciais pequenas, médias e rotativas