Entre em Contato com a Masstech

Atualizado em outubro de 2026
O Enchimento de lata de alumínio é um processo controlado construído em torno de um pacote definido, não uma etiqueta de volume O corpo da lata, a extremidade, o forro interno e a bebida devem se encaixar no processo pretendido A linha de produção deve manusear, encher e fechar o pacote, mantendo evidências para liberação As perguntas na definição do pacote vão além das configurações da máquina Este guia se concentra na identidade da família de latas, no mapeamento geometria-interface e na evidência de qualificação vinculada a lotes.
O enchimento de latas de alumínio qualifica as interfaces de corpo, extremidade, forro, bebida e linha da lata como um sistema controlado Confirme a identidade do pacote, a condição de manuseio, uma receita de formato verificada e inspeção gravada antes de liberar um lote de produção.
Qualificação de pacotes em resumo
- Um volume nominal não identifica o formato completo da lata.
- Um sintoma de costura pode se originar antes do cosidor.
- A permissão de contato com alimentos não prova o prazo de validade específico da bebida.
- Os registros de inspeção precisam de um link para o lote do pacote e a janela de produção.
Este documento descreve a definição de pacote e integração com a linha de produção para mudança e qualidade Utilize o página de solução de máquina de enchimento de latas de alumínio para as demais informações incluindo modelos e citações. Mais informações sobre diagnóstico de carbonatação e espuma e como lidar com contrapressão podem ser encontradas no Guia de enchimento de lata de refrigerante.
1. o que o enchimento de latas de alumínio inclui
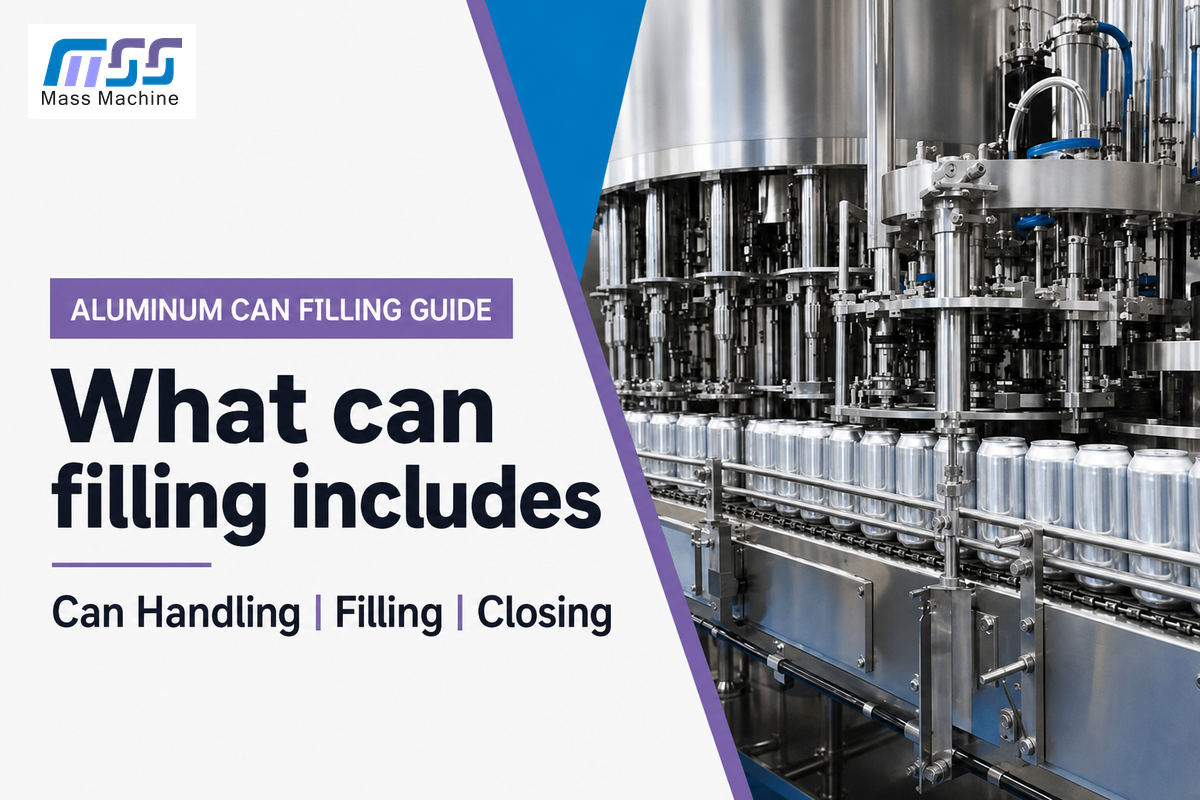
O enchimento de latas de bebidas de alumínio cobre o recebimento de latas vazias, manuseio controlado, preparação, enchimento, colocação final, costura e inspeção A qualificação do pacote conecta essas operações: o corpo aprovado e a extremidade devem chegar intactos, corresponder ao formato da linha instalada e permanecer identificáveis através da janela de liberação, em seguida, cabe ao plano de controle aprovado do local.
Entre a operação de enchimento e selagem do pacote, muitos fatores entram em jogo incluindo o suporte e transferência da lata, e o tempo e apresentação do fim para a operação de fechamento Defeitos no pacote podem acontecer durante a fabricação da lata e enchimento, fechamento, processamento e manuseio De acordo com o Orientação sobre latas de metal da Agência Canadense de Inspeção de Alimentos, um defeito de lata pode ocorrer fora do processo de fechamento, inclusive durante a fabricação, enchimento, processamento ou manuseio Isso pode justificar uma investigação além do costador.
Revise o pacote em ambas as direções A engenharia verifica se o maquinário, incluindo a válvula de enchimento, pode executar o formato A garantia de qualidade verifica quais observações e medições suportam a aceitação A aquisição verifica os documentos atuais do fornecedor A equipe de operações preserva a receita e os registros usados para essa execução específica As responsabilidades se encontram na identidade do pacote, e não na saída de uma única máquina.
Erro comum: Um erro típico é ver o “preenchimento automático e a vedação” como uma declaração de qualificação independenteA automação descreve como o trabalho é executado; não define o corpo aprovado, extremidade, forro ou evidência de aceitação Uma estrutura de aço inoxidável é igualmente insuficiente como prova de compatibilidade.
2. congelar a família Can antes das configurações da máquina
Uma família de pacotes tem uma identidade definida que inclui geometria do corpo, código final, forro, fornecedor e dever de processo A capacidade nominal é apenas uma característica Os desenhos de pacotes e referências de aprovação permitem que o engenheiro conecte o recipiente físico para trocar peças e requisitos de inspeção, enquanto a compra pode distinguir uma alternativa aprovada de uma substituição não qualificada.
Portfólio de latas de bebidas da Ball nomes famílias Standard, Sleek, Slim e King. Portfólio final da Crown descreve suas próprias opções de fechamento Estas são descrições de produtos atribuídas, não um gráfico de intercambialidade universal Pergunte ao corpo e ao fabricante final a combinação controlada relevante para o seu pedido.
Can Family Input Registrar
O Can Family Input Register casa identidades de pacotes aprovadas com interfaces de linha e documentos de lançamento que dependem dele.
| Campo | Fonte da verdade | Linha ou consequência de qualidade | Limitações /Não adequado para |
|---|---|---|---|
| Fornecedor do corpo e lote | Registro de entrega e especificação do pacote | Identidade material e isolamento de lotes suspeitos | Paletes mistas não identificadas |
| Família de formatos | Desenho corporal aprovado | Altere as peças e a geometria do suporte | Descrições somente de volume |
| Volume nominal | Especificação aprovada do pacote | Plano de conteúdo líquido e de produto | Inferindo dimensões apenas do mL |
| Diâmetro e altura do corpo | Revisão de desenho e método dimensional | Guias, transferências e elevadores | Dimensões genéricas de configuração |
| Requisitos de pescoço e flange | Documentos do fornecedor do corpo/fim | Apresentação final e interface de fechamento | Aceitando amostras danificadas como referências |
| Fornecedor final, código e lote | Especificação final aprovada | Requisitos de alimentação final e costura | Substituição cruzada presumida de fornecedores |
| Referência de revestimento ou revestimento | Dossiê de aprovação do pacote | Revisão do contato com alimentos e da compatibilidade do produto | Geral “food grade” redação sozinho |
| Área de decoração e código | Teste aprovado da arte finala e da codificação | Impressão, etiqueta e visibilidade da inspeção | Supondo que as mudanças na decoração sejam invisíveis aos sensores |
| Dever de bebidas e processos | Aprovação produto/processo | Qualificação de pressão, térmica e armazenamento | Transferindo a aprovação para outra bebida |
| Revisão e status da aprovação | Registro de lançamento controlado | Qual combinação pode ser executada | Desenhos obsoletos ou alterações não assinadas |
Os materiais em contato com alimentos devem ser avaliados separadamente e os EUA. 21 CFR 175.300 abrange revestimentos resinosos e poliméricos especificados e condições de uso As aprovações regulatórias não comprovam a adequação para uma determinada bebida, rota de aquecimento ou período de armazenamento. Avaliações de embalagens específicas do produto devem ser solicitadas em vez de estender uma declaração de revestimento além de seus limites.
Considere uma proposta da equipe de compras para substituir a lata de alumínio atual por um corpo mais fino do mesmo volume nominal Uma vez que a arte da lata e a descrição comercial são as mesmas, esse tipo de substituição pode parecer menor, mas ainda precisa de qualificação O registro revelaria muitas das perguntas não declaradas (por exemplo, diâmetro do corpo, requisitos de pescoço/flange, código final, revisão de desenho).Copiar referências mecânicas não é uma opção A equipe de aquisição solicita os documentos do pacote primeiro e, em seguida, engenharia e revisão de qualidade e definir a evidência de teste O foco está na qualificação da substituição proposta, em vez da conformidade assumida.
3. proteja latas vazias do despaletizador ao enchimento
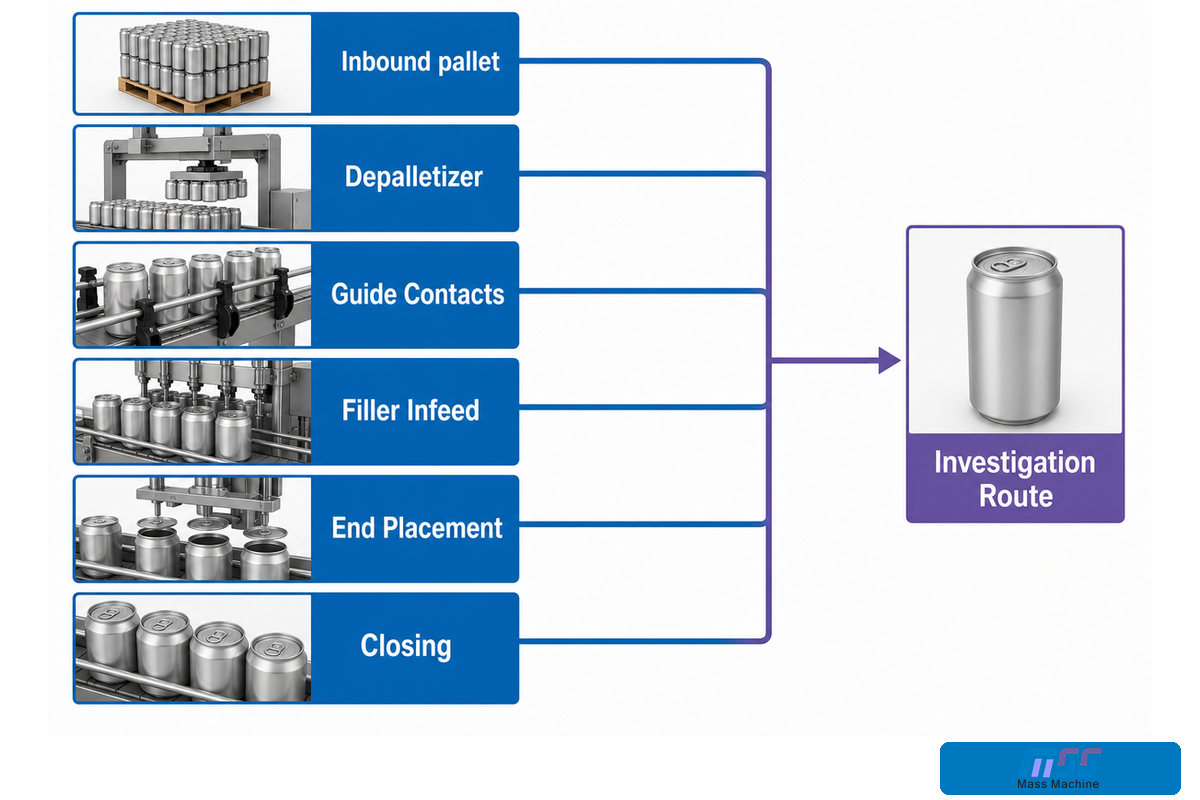
Proteção de latas vazias significa reter a geometria do corpo aprovada e condição da lata durante todos os contatos Primeiro, verifique a condição de transporte da palete e pode manusear contatos antes de direcionar um defeito para o enchimento para correção Comparando observações antes e depois de uma transferência pode estreitar uma investigação, embora um dente sozinho não identifique sua causa A dentação da lata pode ser observada durante o transporte, mas que a observação por si só não identifica a causa.
Seguindo o procedimento de manuseio do local, descarregue e empilhe paletes Antes de liberar cargas paletizadas para o transportador, inspecione camadas danificadas, contaminação e etiquetas de lote incompatíveis Rastreie separadamente os amassados do corpo e os danos no pescoço/flange A localização do dano é importante porque pode afetar a interface de fechamento. Não transforme uma observação informal em um limite formal de rejeição.
Cascata de Propagação de Danos
A Cascata de Propagação de Danos mapeia locais de inspeção desde o palete de entrada até o exame de costura, a fim de permitir que uma perturbação a montante permaneça visível.
Siga a sequência: Palete de entrada, despaletizador, contatos guia, estação de preparação, alimentação de enchimento, descarga de enchimento, colocação final e fechamento O mapa mostra uma rota de investigação Não prova que o primeiro defeito observado foi gerado naquela posição.
Os registros de manuseio, se mantidos, descrevem a localização, o lote da embalagem, a condição e a disposição As fotografias podem mostrar um padrão de contato; as medições requerem definição do método A contaminação e os resíduos da higiene requerem uma resposta aprovada A limpeza visual não estabelece a conclusão da etapa de preparação.
Listas KHS danos na borda da guia em latas leves em sua conta técnica Use esse exemplo como uma razão para inspecionar contatos em sua linha, não como prova de que todas as latas danificadas são causadas por esse mecanismo Remova a sucata do material retido e retenha amostras de acordo com o procedimento do local.
4. traduzir a geometria da lata em interfaces de linha
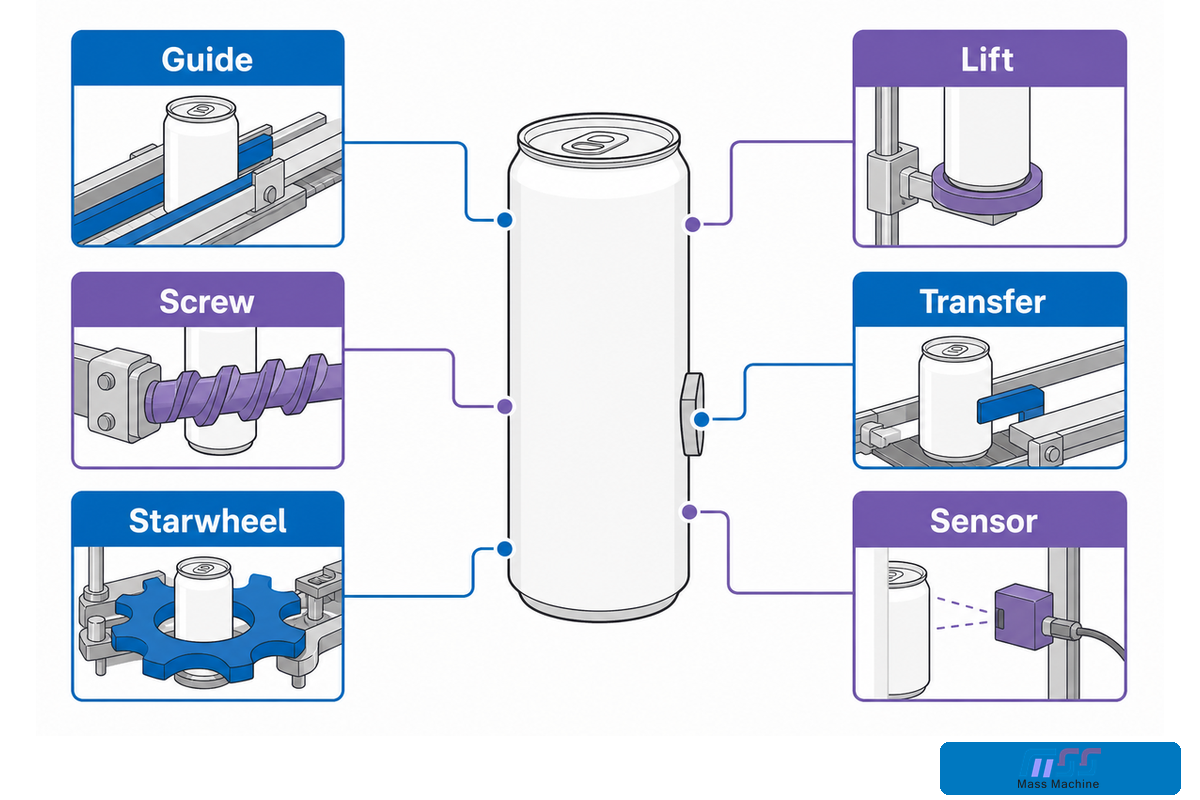
A geometria da lata torna-se uma questão de interface de linha sempre que um recipiente encontra um guia, parafuso, roda estrelada, elevação, transferência ou sensor O pode preencher a gama de máquinas abrange a seleção do modelo; este guia permanece com ajuste e evidência do pacote Uma mudança de formato pode afetar uma série de contatos, mesmo que a bebida e o volume nominal permaneçam os mesmos É responsabilidade do engenheiro rastrear as dimensões alteradas para os conjuntos afetados e verificar o estado instalado em relação aos desenhos e instruções aprovados.
Distinguir três mudanças: diâmetro do corpo, altura do corpo e família final Uma mudança no diâmetro pode impactar a orientação lateral e o ajuste de transferência; uma mudança na altura pode afetar os elementos de suporte e referência; e uma mudança final pode impactar a alimentação e a combinação de fechamento aprovada Mais uma vez, estes são prompts de revisão, não ajustes gerais As configurações mecânicas exatas, funções pneumáticas e peças de reposição são específicas para o maquinário.
| Mudar | Interfaces a rever | Provas a reter |
|---|---|---|
| Diâmetro corporal | Guias, parafusos, estrelas e transferências | Peças aprovadas e observações de manuseio a seco |
| Altura corporal | Elevadores, referências, suportes e sensores | Verificações de estado instalado e resultados iniciais |
| Fim família | Alimentação final e ferramentas de fechamento | Evidência aprovada de par corpo/extremidade e costura |
| Decoração | Área do código e inspeção óptica | Código legível e amostras de desafio |
| Imposto sobre bebidas/processos | Caminho do produto e aprovação do pacote | Qualificação atual de produto/processo |
Verifique amostras reais através das transferências afetadas usando testes aprovados e procedimentos de segurança A frase “format supported” em uma planilha não revela a referência do último operador ou as peças instaladas Registre ambos Se uma garrafa de vidro ou uma máquina de enchimento de garrafas de plástico for usada como comparação, isso não significa que a mesma lógica de transferência se aplique a uma máquina de enlatamento; a embalagem da lata precisa de suas próprias verificações de manuseio e colocação final.
5. combinar o pacote para a rota do processo de bebida
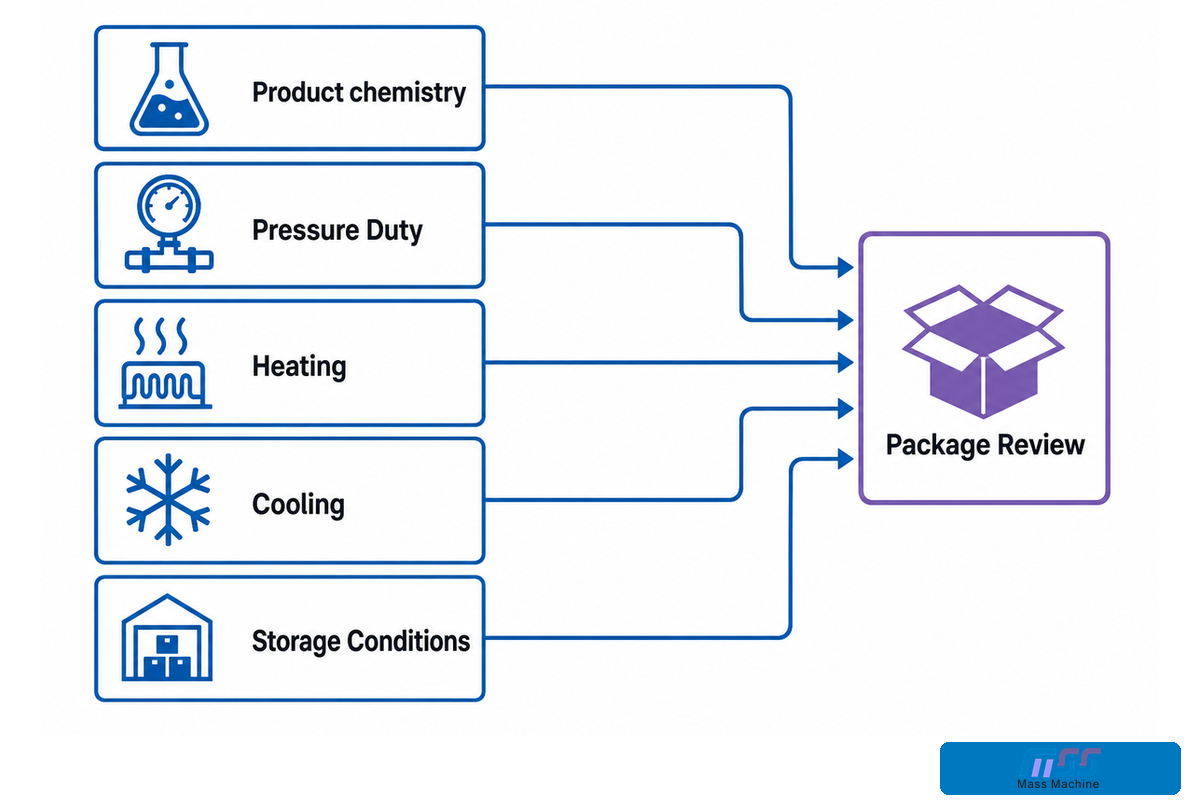
A aprovação do pacote deve seguir a rota de bebida e processamento As bebidas diferentes podem fazer exigências diferentes no processo da lata, do fechamento e do enchimento A química do produto, o dever de pressão, as condições de aquecimento, refrigerar e armazenamento pertencem portanto na revisão; uma corrida bem sucedida com uma bebida não qualificam outra A execução de um pacote bem sucedido através da linha de processamento não justifica a aprovação para um outro pacote.
Na revisão da embalagem de alimentos, o revestimento interno faz parte da avaliação da embalagem Pergunte qual composição da bebida, exposição ao processo e prazo de validade a avaliação cobre Uma reivindicação reciclável para o corpo de alumínio é uma declaração ambiental; ela não responde a perguntas sobre contato com alimentos e corrosão A experiência com latas de aço ou estanho para alimentos enlatados não significa que os recipientes de bebidas de alumínio de parede fina sejam automaticamente aprovados.
Os recheios de suco podem exigir uma rota de processamento diferente dos recheios de água; as latas de cerveja levantam questões de qualidade do produto além de um ajuste de formato Como medir a pressão e como projetar um processo para usar nitrogênio ou carbonato de uma bebida são questões relacionadas ao processo Para escolhas de processo específicas da cerveja, consulte o guia da máquina de enchimento da lata cerveja. “A pressão constante” em um folheto não é um produto qualificado.
O escopo regulatório dos EUA depende da categoria e da atividade. A orientação de controles preventivos do FDA descreve várias isenções ou requisitos modificados para atividades qualificadas de sucos, alimentos enlatados com baixo teor de ácido e certas instalações de bebidas alcoólicas Essas isenções não dispensam todos os requisitos de segurança alimentar Verifique a bebida real e a instalação para verificar o caminho, em vez de citar a Parte 117 como genérica.
As rotas térmicas precisam de sua própria revisão documentada do pacote O tratamento térmico, a exposição ao vapor, se aplicável, e o subsequente processo de resfriamento devem fazer parte do produto/processo validado Este guia não oferece temperaturas, pressões ou níveis de oxigênio universais, nem prescreve horários térmicos.
6. tratar o enchimento, colocação final e costura como uma única interface
A interface de enchimento para fechamento deve permitir a apresentação estável da lata e o final correto, enquanto o pacote é movido para o cosedor Revise o suporte, a transferência e o tempo ao solucionar problemas de fechamento Diferentes perguntas são respondidas por exame visual, medição interna da costura e teste de vazamento Uma observação não deve ser interpretada como uma avaliação da integridade do pacote.
Projeto integrado de encher-seamer da Krones ilustra a arquitetura coordenada de um fornecedor Essa descrição do produto suporta a atribuição a esse projeto; ele não estabelece tempo, capacidade de mudança ou desempenho idênticos para cada máquina de enchimento e vedação.
A orientação da CFIA separa o exame externo do exame interno e da avaliação da costura Siga os requisitos do organismo aprovado/fornecedor final e a metodologia de inspeção validada do local Mesmo o instrumento mais sofisticado não pode ser considerado completamente correto sem o método, referência e interpretação corretos A aparência por si só não pode dar uma dimensão de costura interna.
Digamos que um novo lote final tenha sido adicionado a uma linha de enchimento existente e, durante uma inspeção inicial, preocupações de costura tenham sido levantadas Ajustar o costador, antes que a condição inicial tenha sido documentada, altera outra variável A equipe primeiro verifica a aprovação do corpo/fim, ferramentas e identidade do feed final Eles revisam amostras retidas e os resultados relevantes da inspeção Eles verificam a apresentação da transferência O pacote permanece mantido enquanto a causa e a janela afetada são avaliadas Após a revisão da evidência, a equipe faz um ajuste de linha ou configuração somente se o procedimento do site o aprovar e registrar sua verificação no mesmo registro de alteração.
Não se deve supor que todo sintoma de fechamento seja uma falha de enchimento Da mesma forma, a substituição do ferramental de fechamento não pode reparar um flange danificado que está chegando de montante.
7. Bloqueie uma receita de mudança verificada
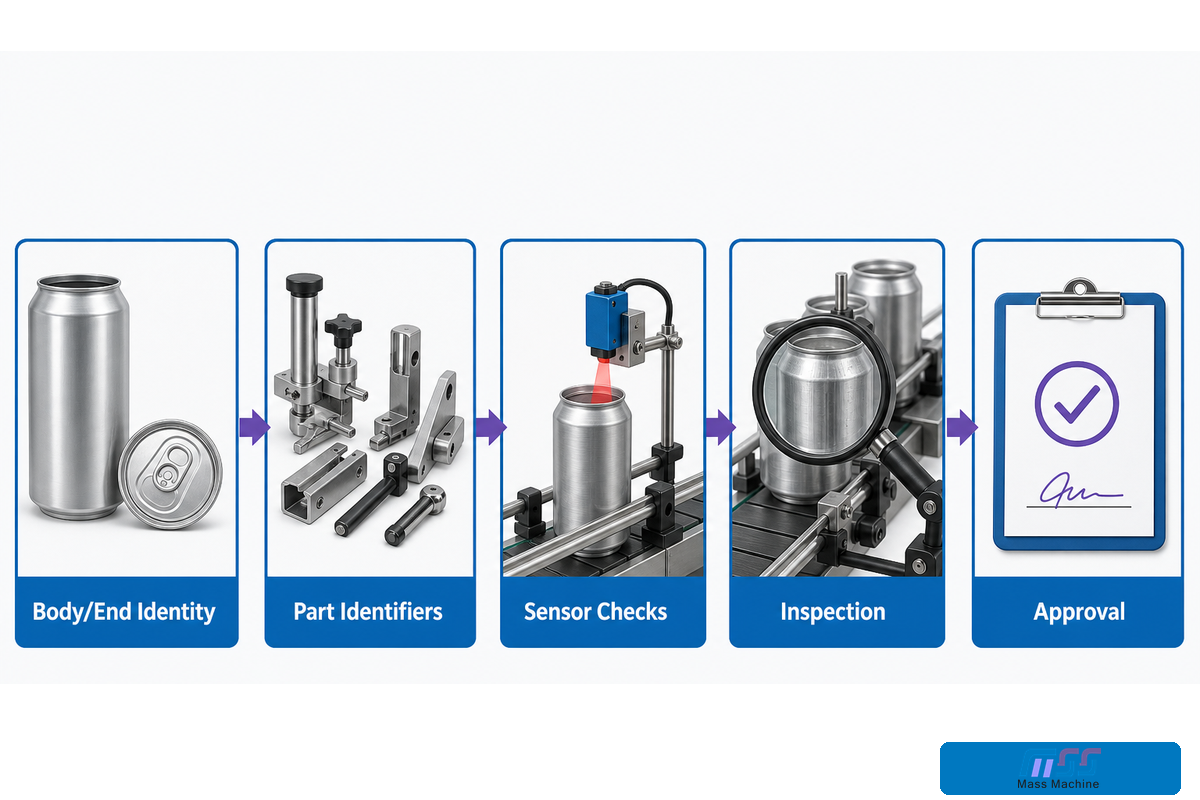
Uma receita de formato verificado registra o pacote, as peças de alteração, referências, estados do sensor, evidências usadas para aprovar a primeira janela de produção, juntamente com as configurações do processo, a assinatura e a revisão A intenção é chegar a um estado aprovado do sistema que possa ser repetido, em vez de depender da memória das configurações anteriores.
Bloqueio de receita de formato
O Format Recipe Lock vincula as peças e configurações instaladas a um pacote aprovado específico e ao registro de lançamento inicial.
Mantenha a identidade do corpo/extremidade, identificadores de peças, referências, estado de alimentação final, verificações de sensores, inspeção e aprovação Capture desvios quando visíveis As peças de reposição, se semelhantes à peça original, exigem uma verificação de identidade e instalação Não padronize um tempo de troca para diferentes equipamentos ou formatos.
A segurança da mudança requer uma avaliação em nível de tarefa. Padrão de energia perigosa da OSHA e é orientação de serviço menor distinguir o trabalho coberto de uma exceção limitada durante a produção normal A exceção requer atividade rotineira, repetitiva, integral e proteção alternativa eficaz Se suas condições completas não forem atendidas, siga os requisitos de controle de energia aplicáveis A avaliação competente do local e os procedimentos regem a tarefa real.
OSHA descreve os critérios de atividade da exceção como “routine, repetitive, and integral” Essas palavras por si só não satisfazem a condição separada de proteção efetiva.
Remova a ambiguidade da transferência: identifique qual estado é aprovado, qual verificação permanece aberta e quem pode autorizar a liberação A pressão de produção não deve transformar uma configuração inacabada em uma avaliação não documentada para reduzir o tempo de mudança.
8. Inspecione nos pontos de controle nomeados
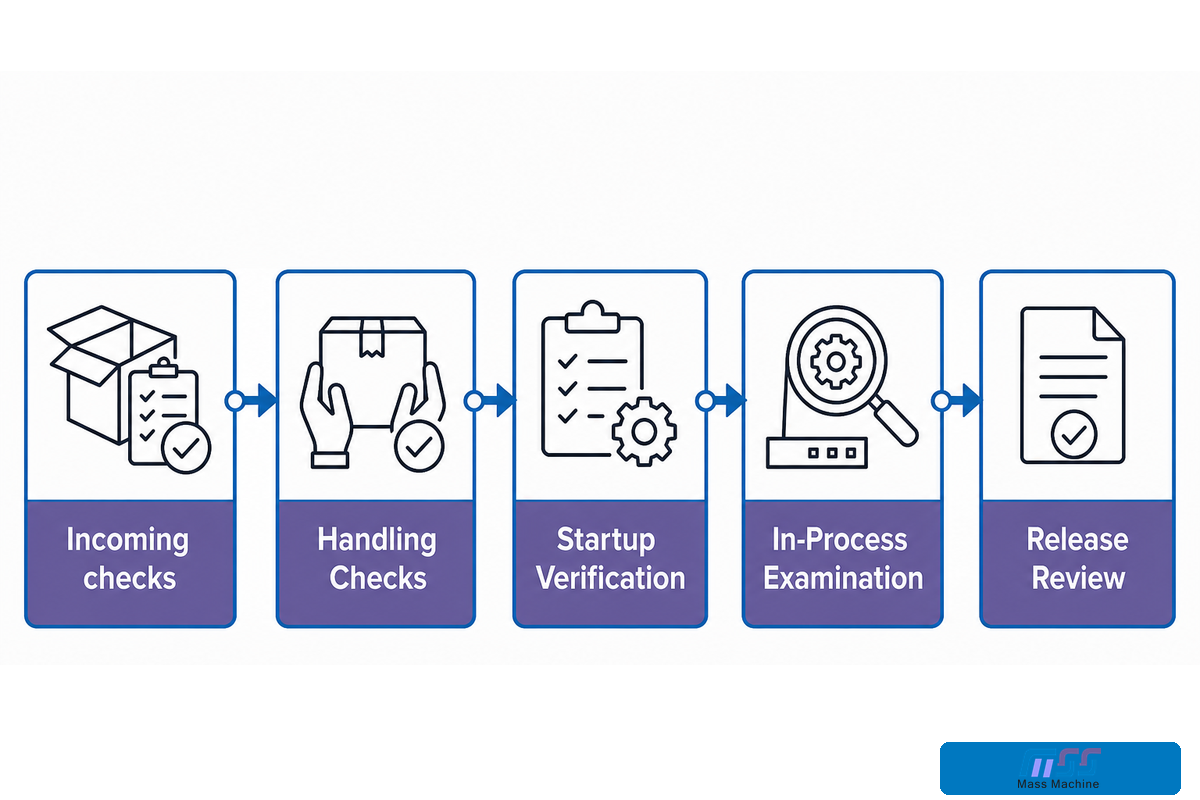
Realize inspeções em locais nomeados, usando métodos e proprietários definidos, e retenha os resultados As verificações de entrada, as verificações de manuseio, a verificação de inicialização, o exame em processo e a revisão de liberação respondem a diferentes perguntas Defina limites e frequências por meio do pacote aprovado e do plano de controle do local; este guia não fornece valores universais de costura ou amostragem.
| Ponto controle | Pergunta ou método | Proprietário e registro | Limitações /Não adequado para |
|---|---|---|---|
| Palete entrante | Identidade e condição visível | Recebimento: registro de lote e condição | Provando a integridade interna do pacote |
| Revisão do documento do órgão/final | Combinação e revisão aprovadas | Qualidade: dossiê do pacote atual | Substituições descontroladas de fornecedores |
| Após manuseio crítico | Condição antes/depois do contato | Operações: localização e registro de amostra | Inferindo causa de uma fotografia |
| Enchimento infeed | Identidade e apresentação do formato | Engenharia: verificação do estado instalado | Usando o volume como única identidade |
| Preenchimento inicial | Método aprovado de preenchimento ou conteúdo líquido | Qualidade: resultado e método medidos | Confusão de aparência de nível com conteúdo líquido |
| Fechamento inicial | Exames de costura especificados | Qualidade: registro de costura específico do pacote | Usando um valor genérico de costura |
| Pacote em processo | Verificações programadas do plano de controle | Operações/qualidade: resultados vinculados ao tempo | Intervalos de inspeção universais inventados |
| Código e embalagem | Legibilidade e associação de lotes | Embalagem: verificação de código | Assumir um código legível é uma genealogia completa |
| Rejeitar e segurar | Janela de disposição e afetada | Qualidade: manter/rejeitar registro | Misturando estoque retido com material lançado |
| Lançamento final | Completude e aprovação de evidências | Revisor autorizado: decisão de liberação | Liberação com exceções não resolvidas |
A pesagem e inspeção em linha podem ser eficazes, mas seus métodos precisam ser validados para a aplicação A codificação a laser, as verificações de visão e outros recursos de inspeção precisam ter amostras de desafio e uma resposta documentada às falhas A mera existência de um instrumento não responde se o defeito pretendido ou erro de codificação é detectado.
As observações devem ser precisas sobre o que cada método mede e o que permanece sem solução A coloração semelhante à ferrugem em recipientes metálicos precisa ser identificada; os resíduos precisam ser avaliados quanto ao seu potencial para afetar a higiene Distingui-los de uma revisão da barreira real do revestimento e da integridade da embalagem O que cada método avalia e o que não avalia?
Rastreabilidade do lote de lançamento 9. Build
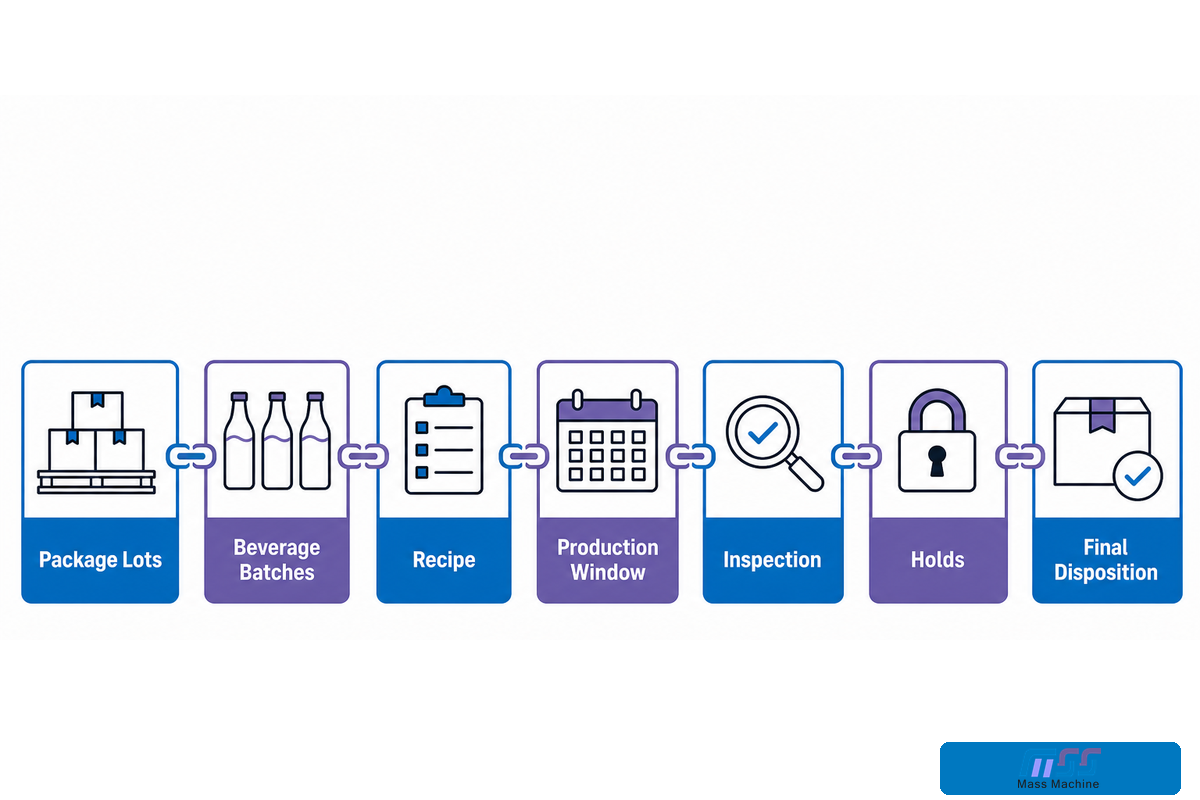
Lote para liberar a rastreabilidade precisa vincular lotes de pacotes a lotes de bebidas, à janela de receita e produção, à inspeção, retenções e disposição final Um registro desse tipo permite que a qualidade reconstrua qual material e estado estavam presentes quando uma preocupação foi levantada O quadro abaixo oferece um exemplo prático de design de registro, não que cada bebida tenha os mesmos deveres estatutários de rastreabilidade.
Mapa de rastreabilidade de 3 janelas
O Lot-to-Release Trace Thread vincula identidade do pacote, estado do processo e disposição de qualidade por meio de uma janela de produção compartilhada.
Um identificador estável deve ser usado em vez da descrição de texto livre que muda entre os departamentos Anexar lotes de corpo, extremidade e bebida à janela de produção Conectar revisão de receita e verificação de peças instaladas; anexar registros de inspeção, retenções e liberações Se um lote final mudar no meio da execução, preservar esse limite em vez de atribuir um lote final a todo o turno.
Um exercício que rotula três janelas de produção A, B e C é útil O lote de carroceria permanece inalterado à medida que a Janela B introduz o lote final EB. Uma preocupação com EB é revisada posteriormente O revisor primeiro localiza onde EB começa e termina e examina quaisquer amostras retidas dessas janelas de produção Mais investigações podem ser necessárias para determinar o papel do material corporal compartilhado; os registros não provam que EB foi a causa da preocupação Os registros de embalagem conectam as janelas avaliadas ao estoque acabado e os documentos de qualidade a retenção e disposição Os tempos e lotes ausentes são mostrados como lacunas, em vez de serem considerados seguros.
O FDA regra adicional de rastreabilidade diz respeito a determinados alimentos constantes da Lista de Rastreabilidade Alimentar e atividades qualificadas, com isenções; não se aplica automaticamente a todas as bebidas enlatadas Identifique as suas obrigações legais separadamente do registo que decide manter para a sua garantia interna de qualidade.
Teste o registro junta-se com uma recuperação simuladaO pessoal de qualidade pode identificar o pacote e processar registros sem interpretar a abreviação do operador? pode embalagem isolar o estoque mantido? aquisição pode representar uma pergunta baseada em evidências para o fornecedor Um banco de dados não testado ou um código impresso em cada lata não responde, por si só, a essas perguntas.
10. Qualifique uma nova família de latas em bebidas
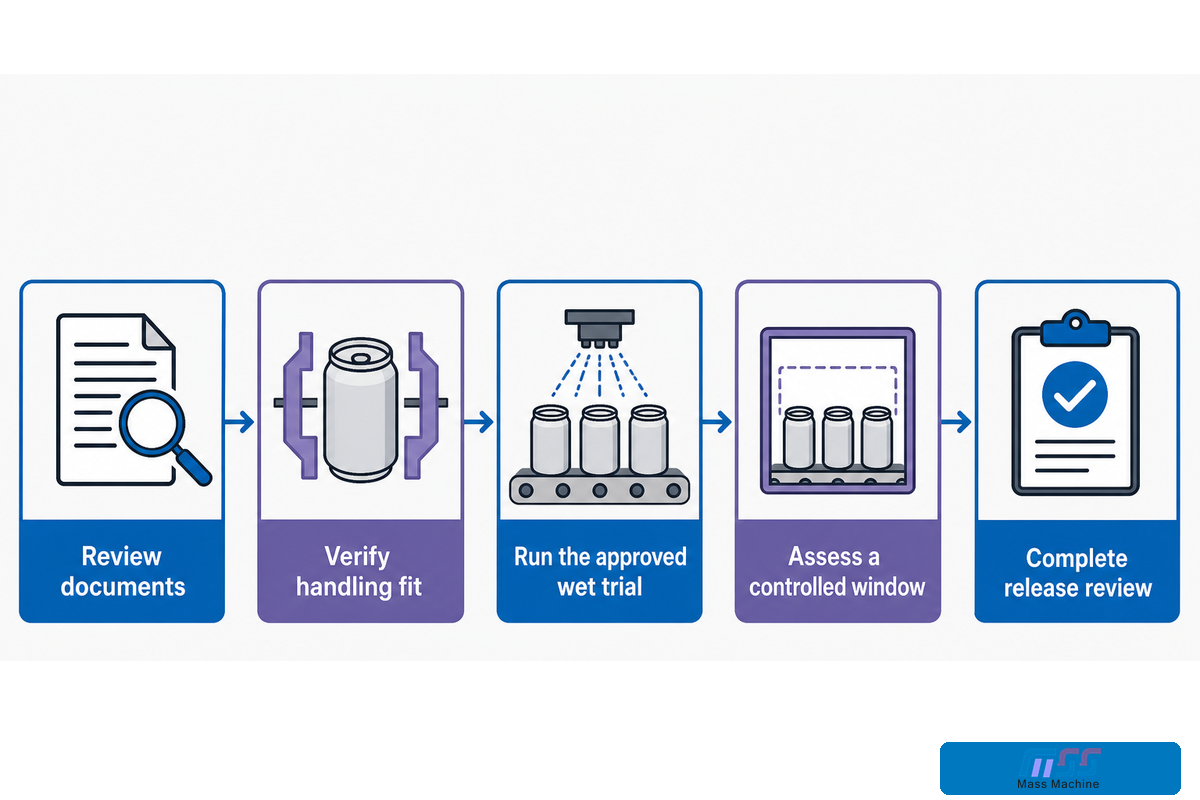
Uma nova família de latas precisa de qualificação encenada: revisar os documentos, confirmar o ajuste de manuseio, avaliar o teste úmido aprovado, examinar uma janela de produção controlada e revisão completa de liberação Cada etapa fecha um nível diferente de incerteza Levar a aprovação adiante apenas para o corpo definido, final, revestimento, bebida e dever de processamento; compatibilidade mais ampla precisa de evidências adicionais.
- Rever documentos. Resolva a identidade do pacote, as revisões do desenho e a aprovação do produto/processo antes que o material seja liberado para teste.
- Verifique o ajuste do manuseio. Verifique os contatos afetados e as peças de troca instaladas sob o procedimento de teste e segurança aprovado.
- Execute o teste de chuva aprovado. Retenha os resultados do produto e da embalagem de acordo com os requisitos de aceitação definidos.
- Avalie uma janela controlada. Confirme a receita, os registros de inspeção e as junções de material permanecem intactos durante a produção.
- Autorizar liberação. Fechar desvios e registar a combinação qualificada e os seus limites.
Quando um julgamento deve ficar em espera
Mantenha um teste sem solução quando os desenhos entrarem em conflito, a aprovação do corpo/fim estiver faltando, as evidências de revestimento não cobrirem a bebida ou a inspeção não tiver um método definido; a pressão de cronograma não pode substituir essas entradas. Um pacote que passou por máquinas secas ainda precisa de avaliação de enchimento e armazenamento antes que a janela de produção pretendida seja qualificada.
Separe o problema em aberto de questões de desempenho não relacionadas A engenharia pode ter confirmado o ajuste da transferência enquanto a Quality está aguardando evidências de compatibilidade A aquisição pode ter os desenhos mais recentes enquanto as Operações não verificaram a revisão da peça instalada O registro do proprietário e as evidências ausentes impedem que uma aprovação inacabada se torne uma rejeição geral da máquina ou uma aceitação não suportada do pacote.
Perspectivas do setor: exigem evidências por trás das atualizações de inspeção
A Atualização dos Krones de 2025 sobre inspeção baseada em IA descreve extensões para seus próprios sistemas de inspeção Para um novo formato, a questão útil de compra é quais condições do pacote foram contestadas, qual método de referência foi usado e como as fugas ou falsas rejeições são registradas A automação não substitui a necessidade de qualificação.
Takeaway chave
Aprovar uma combinação definida de embalagem e processo com uma receita verificada e evidência de liberação articulável Estender essa aprovação somente quando as condições alteradas tiverem sido avaliadas.
O Perfil da empresa Mass Technology identifica o fornecedor por trás das páginas de equipamentos deste site Traga o Registro de Entrada da Família Can para uma discussão de engenharia para definir o pacote para que a revisão da máquina possa começar.
Perguntas frequentes
Quais especificações são necessárias antes de um teste de enchimento de latas de alumínio?
Comece com o pacote e as referências do processo.
Fornecer o corpo e fornecedor final, identidades de lote, revisões de desenho controlado, família de formatos, volume nominal, referências dimensionais, código final e documentos de aprovação de revestimento Adicionar a composição da bebida e dever de processo pretendido, em seguida, identificar os métodos de aceitação de teste e revisores responsáveis Fotografias ou uma descrição de vendas podem ajudar a explicar o formato, mas nenhum substitui os documentos controlados necessários para rever o ajuste de linha e qualificação do pacote Manter a combinação aprovada distinta das alternativas propostas Para um novo fornecedor final, registre o que desencadearia uma nova aprovação de corpo/fim e quem a possui.
As latas de alumínio para bebidas são forradas por dentro?
Revise a especificação de revestimento interno da embalagem real.
O revestimento interno ou revestimento pertence à especificação da embalagem e à avaliação do contato com alimentos Não o selecione na aparência externa da lata ou em um nome geral do material Pergunte ao fornecedor qual formulação, condições de uso e avaliação de bebida/processo os documentos cobrem A permissão aplicável do contato com alimentos é uma questão separada do comportamento de corrosão ou da vida útil com seu produto Uma nova rota de bebida ou processamento pode, portanto, precisar de uma nova revisão de compatibilidade, mesmo quando o corpo parecer inalterado. Mantenha a revisão do fornecedor para que futuras compras se refiram à mesma construção aprovada.
Pode a mesma linha de enchimento executar latas padrão, lustrosas e finas?
A compatibilidade depende do pacote e do maquinário definidos.
Revise as dimensões reais do corpo, família final e combinação de pacotes aprovada em relação às peças de mudança da linha, referências, suportes e métodos de inspeção Uma reivindicação de formato do fabricante é um ponto de partida para essa revisão, não prova de que cada pacote de cada fornecedor é intercambiável Confirme as peças instaladas e a evidência inicial para cada receita qualificada Não infira suporte para uma lata mais fina apenas porque seu volume nominal corresponde a um formato previamente aprovado Se um dispositivo de transferência ou inspeção permanecer desmarcado, marque essa interface aberta em vez de assumir a aprovação em toda a linha.
Por que o dano com lata vazia pode criar um problema de costura mais tarde?
A operação de fechamento recebe a condição criada a montante.
Danos em um gargalo ou flange podem afetar o pacote apresentado ao fechamento Fabricação, manuseio, enchimento e fechamento todos merecem atenção durante uma investigação Compare registros de condição em locais nomeados e use o método de exame de costura aprovado O local onde um problema é detectado não prova, por si só, onde ele se originou ou qual ajuste da máquina irá corrigi-lo.
Quais registros devem ser mantidos durante uma mudança de formato can?
Mantenha a identidade do pacote, o estado instalado e libere evidências juntos.
Registre as identidades do corpo/fim, a revisão da receita, as peças de mudança instaladas, as referências mecânicas, as verificações do sensor e da alimentação final, os resultados iniciais, os desvios, as aprovações e a janela de produção efetiva Conecte esses registros aos lotes de materiais e à disposição da embalagem. Uma captura de tela de configurações por si só omite as partes físicas e as evidências usadas para aprovar a produção.
Onde os compradores devem comparar modelos de máquinas e solicitar um orçamento?
Use a página da solução após definir o pacote.
A seleção do modelo, as capacidades nominais, a configuração e as cotações pertencem à página de solução de equipamentos de lata de alumínio do site Traga o registro preenchido e a rota pretendida de bebida/processo para essa discussão Copiar uma configuração de planta de engarrafamento de água existente ou a configuração de embalagem de outro contêiner deixa interfaces específicas da lata e questões de qualificação sem resposta.
Discuta um pacote de latas definido com tecnologia de massa
Compartilhe os desenhos da embalagem, as referências do corpo/final e a rota da bebida para que a revisão de engenharia possa identificar as interfaces e evidências ainda necessárias.
Nota de evidência: Este guia tem orientação do governo público e exemplos de fornecedores atribuídos Seus registros, sequência de qualificação e estrutura de trabalho são originais Nenhum dado de planta privada, resultado do cliente, limites de costura universais ou cronograma de processamento validado é reivindicado Aceitação do pacote e sua aplicabilidade regulatória deve ser confirmada através de especialistas do site.
Referências e fontes
- Metal pode defeitos e exame, Agência Canadense de Inspeção de Alimentos.
- 21 CFR 175.300: revestimentos resinosos e poliméricos, Código Eletrônico de Regulamentações Federais.
- Perguntas frequentes sobre FSMA, Administração de Alimentos e Medicamentos dos EUA.
- 29 CFR 1910.147: controle de energias perigosas, Administração de Segurança e Saúde Ocupacional.
- Exceção de serviço menor, Administração de Segurança e Saúde Ocupacional.
- Registros adicionais de rastreabilidade para determinados alimentos, Administração de Alimentos e Medicamentos dos EUA.