Entre em Contato com a Masstech

Guia de engenharia de sistemas · Atualizado em outubro de 2026
Uma estrutura prática para definir limites de controle, utilidades, responsabilidades de higiene, transferências entre linhas e evidências rastreáveis sem substituir a seleção de métodos específica da aplicação.
Máquina de envase de latas é um sistema controlado de embalagem de bebidas, não um dispositivo selecionado apenas pelo volume da lata. Primeiro, defina o estado da bebida, o recipiente e o limite regulatório. Em seguida, mapeie as interfaces de controle, utilidades e responsabilidades e documente as evidências exigidas em cada transferência. O resultado útil é uma transferência controlada, não apenas líquido entrando em uma lata.
A expressão máquina de envase de latas pode descrever um número limitado de bicos, uma envasadora rotativa ou um bloco integrado de envase e fechamento. A linguagem de busca e catálogo também pode se sobrepor: envase de bebidas, envase de líquidos, máquina de envase de líquidos, máquina de fechamento, fechamento, equipamentos de embalagem e máquinas de embalagem podem descrever uma linha completa, uma função ou uma máquina adjacente. Até “semiautomático” fornece pouca informação sobre o limite de controle real, a menos que as ações manuais e automáticas sejam nomeadas. Essa ambiguidade gera especificações fracas. Um projeto pode parecer completo enquanto a temperatura do produto não tem um ponto de medição definido, o limite do gás não tem responsável, a máquina seguinte não tem handshake ou “boa produção” não tem um ponto de inspeção acordado.
Este guia tem uma função deliberadamente diferente da página da solução de máquina de envase de latas da Mass Technology. A página comercial trata de modelos, capacidade nominal, configuração, preços, comparação de fornecedores, cotação, prazo de entrega e intenção de RFQ. Este artigo concentra-se nas questões de engenharia que precisam ser respondidas antes das escolhas comerciais. O diagnóstico detalhado de bebidas carbonatadas permanece no Guia de envase de latas de refrigerante; a qualificação da família de latas e da costura permanece no Guia de envase de latas de alumínio.
Escopo: as matrizes e planilhas abaixo são ferramentas editoriais de decisão construídas a partir de fontes públicas. Não são instruções de máquina, protocolos de validação nem pareceres jurídicos. Nenhum teste privado de produção da Mass Technology ou conjunto de dados de clientes foi fornecido. Os limites reais vêm da especificação da bebida, da embalagem aprovada, da documentação do equipamento, dos métodos validados, dos especialistas qualificados e das regras da jurisdição de operação.
Definir
Produto, embalagem e jurisdição
Produto, embalagem e jurisdição
Controlar
Princípio, sequência e permissivos
Princípio, sequência e permissivos
Conectar
Utilidades e transferências da linha
Utilidades e transferências da linha
Comprovar
Medição, liberação e responsabilidades
Medição, liberação e responsabilidades
1. O que é uma máquina de envase de latas? Defina o limite do sistema
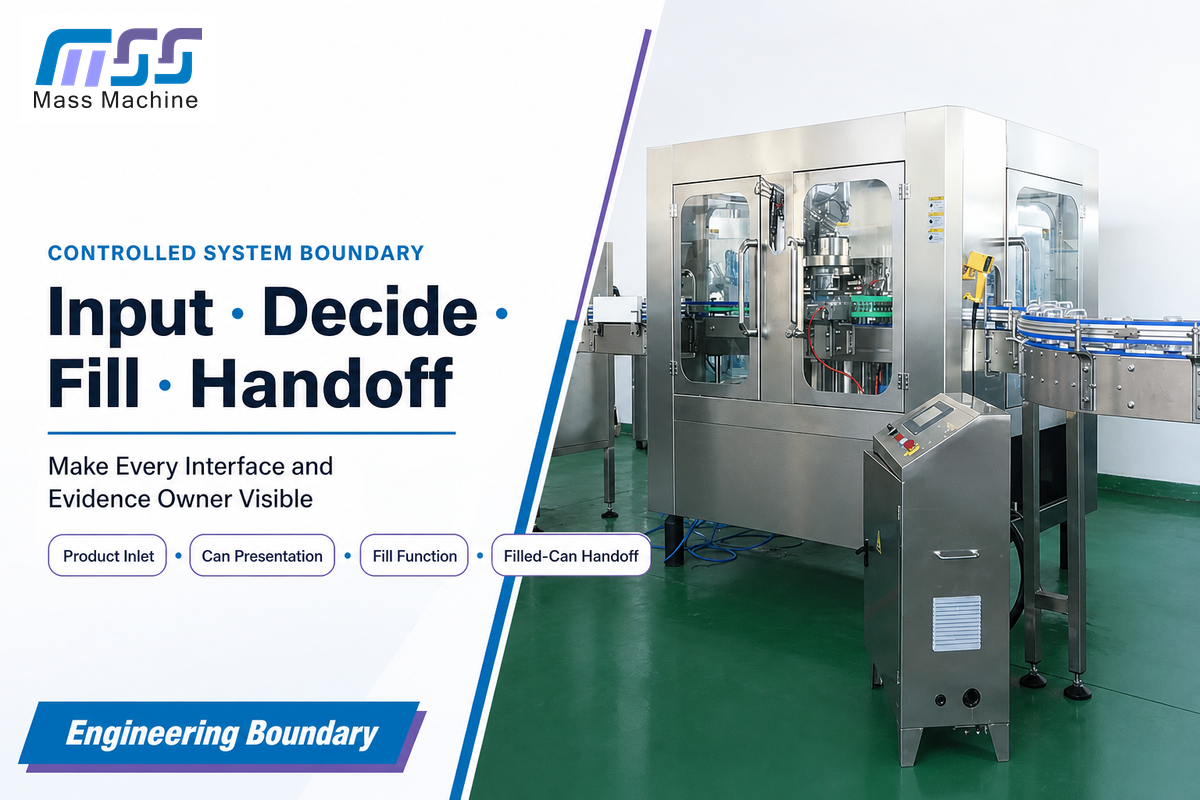
Resposta direta: para definir o projeto, trate a máquina como um limite controlado de embalagem de bebidas. Produto condicionado para embalagem e latas verificadas entram; as latas saem para fechamento e inspeção, com evidências rastreáveis do processo. O limite inclui os estados, permissivos, utilidades e transferências necessários para tornar essa transferência repetível.
A KHS afirma que o envase depende da bebida e do recipiente e pode ser mecânico, pneumático ou controlado por computador. Esse é um princípio no nível do sistema. Isso não comprova que, para toda máquina envasadora, a mesma sequência e o mesmo resultado sejam obtidos.
Recurso editorial: mapa do limite do sistema de envase de latas
| Limite | Entrada necessária | Decisão controlada | Evidência transferida |
|---|---|---|---|
| Entrada do produto | Lote verificado e condição medida | Pronto, em espera ou recondicionar | Identidade, método, resultado, hora e disposição |
| Apresentação da lata | Lata aprovada e estado de presença/posição | Segura e autorizada para envase | Referência, estado do sensor e registro de exceção |
| Função de envase | Produto, lata, utilidades e permissivos válidos | Habilitar, controlar e interromper o fluxo | Estado do ciclo e resultado medido do envase |
| Transferência da lata envasada | Lata envasada controlada e disponibilidade a jusante | Liberar, conter ou interromper | Contagem aceita, motivo da rejeição e destino |
Esse limite evita dois erros comuns. Primeiro, impede que a especificação se torne um catálogo de válvulas enquanto as condições compartilhadas de produto, utilidades e transportador permanecem indefinidas. Segundo, torna a responsabilidade visível. O fornecedor da envasadora pode fornecer uma capacidade de máquina, mas a fábrica ainda é responsável pela classificação do produto, qualidade das utilidades, limpeza aprovada, segurança ocupacional, amostragem e decisões de liberação.
2. Comece pelo comportamento da bebida, não pelo volume nominal da lata
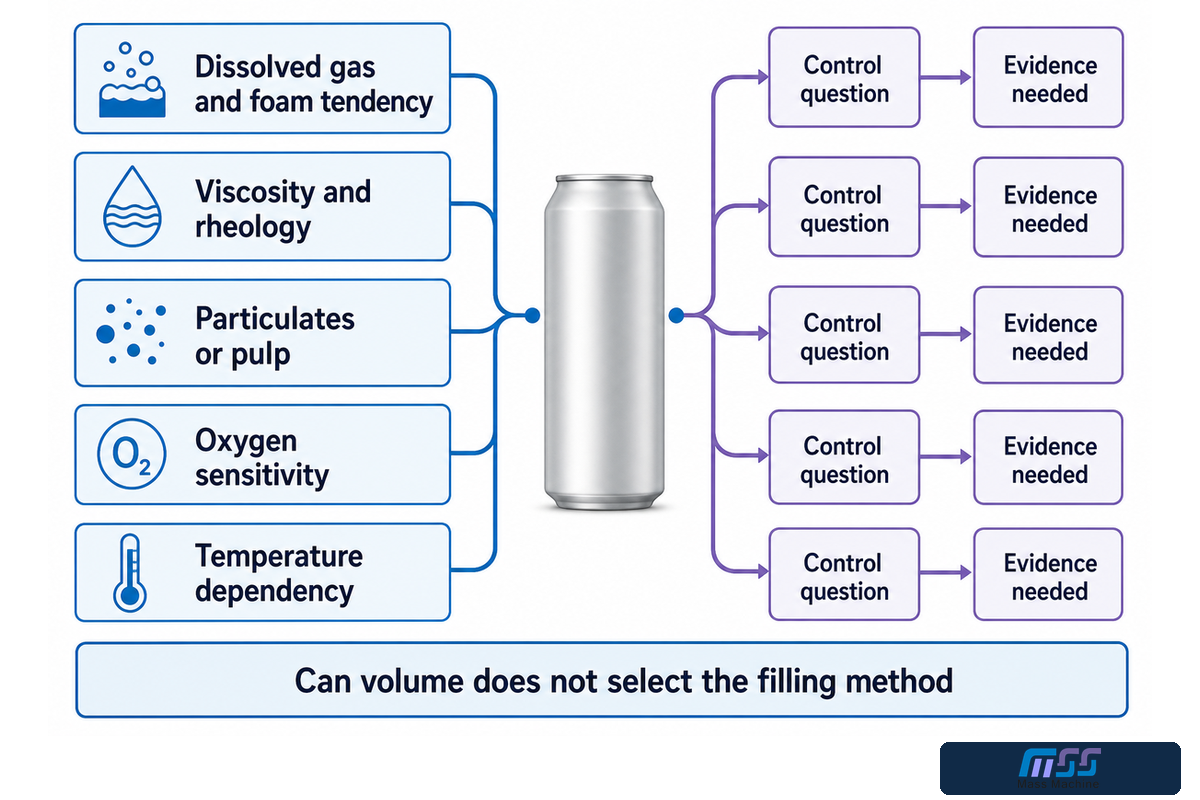
Resposta direta: comece pelo comportamento medido do produto. O volume da lata é uma entrada da embalagem; ele não estabelece como a bebida deve passar pela válvula, como o gás deve ser gerenciado ou como a lata envasada deve ser aceita.
O nome da bebida não é uma especificação de processo. O suco pode conter diferentes sólidos ou apresentar viscosidades diferentes. Os produtos de suco também podem variar em sensibilidade ao oxigênio, acidez, histórico térmico e necessidade de saneamento. Duas bebidas carbonatadas também podem diferir quanto ao gás dissolvido, à janela de temperatura e ao comportamento em relação à espuma. Uma bebida sem gás ainda pode exigir decisões sobre gás no espaço de cabeça ou controle de oxigênio. A primeira discussão deve tratar do que precisa ser controlado, e não de qual modelo melhor se ajusta a um volume nominal.
Recurso editorial: matriz do comportamento da bebida aos princípios de envase
| Comportamento a definir | Pergunta de controle | Evidência necessária | O que isso não decide sozinho |
|---|---|---|---|
| Gás dissolvido e tendência à formação de espuma | Como as transições de pressão e a liberação do produto serão gerenciadas? | Método aprovado, ponto de amostragem, temperatura e resultado do gás | Configurações exatas da máquina |
| Viscosidade e reologia | Qual caminho de fluxo e método de medição permanecem confiáveis? | Especificação do produto em uma condição nomeada | Um tempo de envase universal |
| Partículas ou polpa | O caminho de fluxo consegue transportar o produto sem danos ou bloqueios? | Base de tamanho/distribuição e teste de produto validado | Adequação determinada apenas pelo diâmetro da válvula |
| Sensibilidade ao oxigênio | Onde a absorção de oxigênio e o espaço de cabeça são controlados e medidos? | Objetivo do produto, método, local de amostragem e resultado da embalagem | Um resultado garantido a partir de um rótulo de gás |
| Dependência da temperatura | Quais propriedades do produto mudam ao longo da janela aprovada? | Ponto de medição, instrumento e resultado compatível com o horário | Um setpoint transferível |
| Necessidade microbiológica e de saneamento | Quais controles legais e validados se aplicam ao produto e ao processo? | Classificação, análise de perigos, procedimento aprovado e registro de liberação | Conformidade decorrente da construção em aço inoxidável |
| Densidade e concentração | Como as relações entre massa, volume e temperatura serão verificadas? | Propriedade do lote, método de teste, ponto de amostragem e condição nomeada | Quantidade líquida baseada apenas no valor da receita |
| Tensão superficial e comportamento de molhabilidade | Onde gotejamento, formação de fios ou molhamento da parede podem afetar o evento de envase? | Teste observado do produto na condição aprovada | Adequação da válvula determinada apenas pela geometria do catálogo |
Use esta matriz antes de discutir o equipamento. Ela transforma “precisamos de uma máquina para latas de 330 ml” em uma questão de aplicação controlada. A referência da lata continua importante, mas os detalhes de corpo/tampa, revestimento interno, manuseio e qualificação da costura pertencem ao Guia de envase de latas de alumínio, para que esta página não se torne um segundo artigo de engenharia de embalagens.
3. Compare os princípios de envase sem criar um catálogo de produtos
Resposta direta: os princípios de envase descrevem como o movimento do produto ou a condição de parada é controlado. Eles não identificam sozinhos uma máquina adequada. O mesmo rótulo amplo pode ocultar arquiteturas diferentes de válvulas, ventilação, sensores e limpeza.
Use o Seletor de método de envase para uma recomendação de método no nível da aplicação. Esta seção explica apenas as famílias de princípios, as perguntas envolvidas e os limites das evidências; ela não recomenda uma configuração comercial.
| Família de princípios | Ideia principal de controle | Perguntas a comprovar | Limitação importante |
|---|---|---|---|
| Atmosférico ou por gravidade | O produto flui sob a altura de pressão disponível enquanto um limite de nível ou tempo interrompe o envase | Comportamento da ventilação, faixa de viscosidade, condição do produto e método de determinação da quantidade | “Gravidade” não garante um comportamento simples do produto |
| Mecânico baseado em nível | Um tubo de envase ou caminho de retorno estabelece um nível geométrico repetível | Geometria da lata, espuma, temperatura e correlação com a quantidade | O nível visível não é automaticamente a quantidade líquida |
| Contrapressão ou isobárico | As pressões do lado da lata e do produto são gerenciadas antes e durante o fluxo | Equalização, caminho do gás, condição do produto, ventilação e evidências de espuma | Isso não elimina todos os mecanismos de espuma ou oxigênio |
| Temporizado ou volumétrico | Um evento de fluxo controlado ou volume medido estabelece a dose | Estabilidade do fluxo, efeitos de densidade/temperatura, repetibilidade da válvula e verificação | Um tempo programado não é uma quantidade medida |
| Deslocamento positivo | Um deslocamento definido dosa o produto | Compatibilidade do produto, cisalhamento, limpeza, desgaste e calibração | O princípio de dosagem não comprova adequação higiênica |
| Baseado em peso ou massa | A massa medida fornece o sinal de controle ou verificação | Variação da tara, vibração, capacidade de medição e conversão de densidade | O controle de massa ainda precisa de evidências da embalagem e do processo |
Uma patente publicada de válvula ilustra por que a arquitetura importa: portas, vedações de ventilação e caminhos do fluido de limpeza podem mudar o comportamento de uma válvula de envase. Uma patente estabelece escolhas de projeto divulgadas; não comprova implantação, superioridade ou adequação para outra linha.
A discussão detalhada sobre ciclos de pressão e espuma para refrigerantes carbonatados pertence ao Guia de envase de latas de refrigerante. Aqui, a decisão importante é anterior. A carbonatação muda a natureza das perguntas de controle que precisam ser feitas. No entanto, isso não permite copiar um valor de pressão ou tempo de outra bebida ou máquina.
4. Use um mapa de controle de envase de latas em 5 camadas para evitar pontos cegos nas interfaces
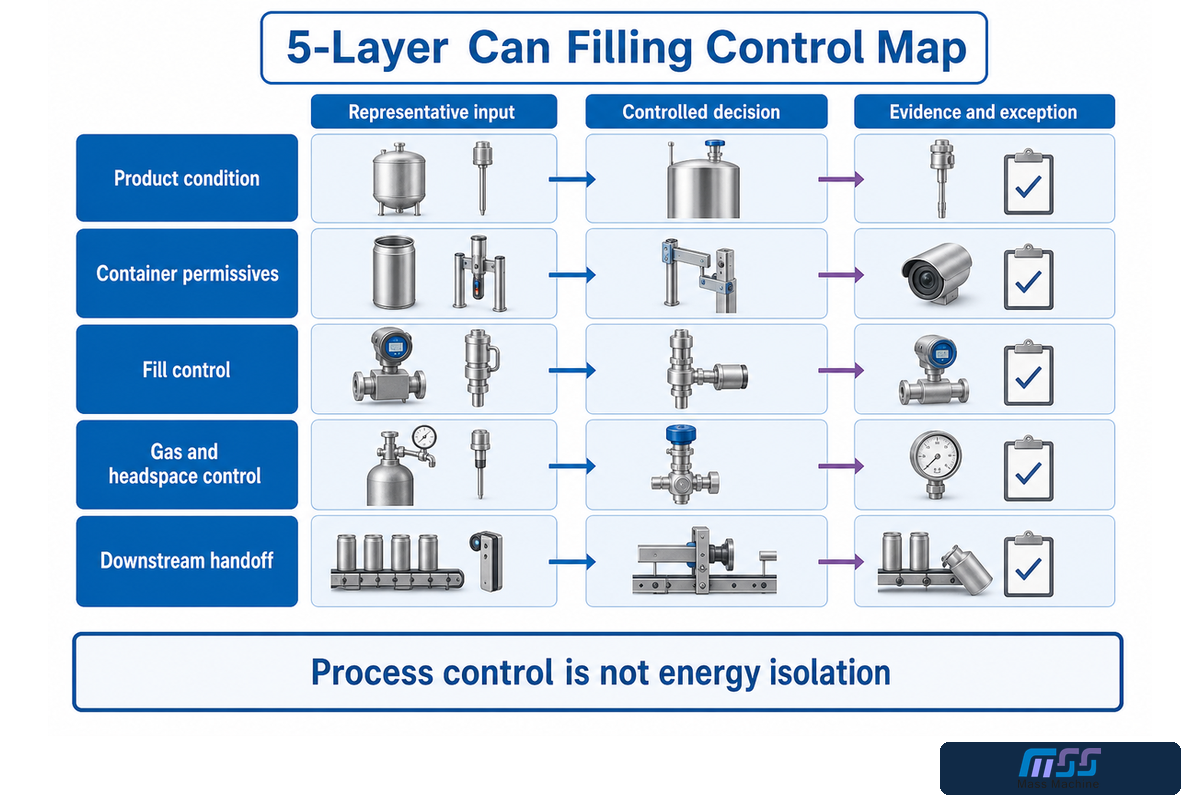
Resposta direta: mapeie cinco camadas funcionais: condição do produto, permissivos da lata, controle de envase, controle de gás/espaço de cabeça e transferência a jusante. Cada camada precisa de uma entrada, decisão, medição e estado de exceção nomeados.
Recurso editorial: mapa de controle de envase de latas em 5 camadas
| Camada | Entrada representativa | Decisão controlada | Evidência e exceção |
|---|---|---|---|
| 1 · Condição do produto | Lote verificado, temperatura e propriedades aplicáveis de gás/fluxo | Produto pronto para envase | Método, resultado, ponto de amostragem e estado de espera |
| 2 · Permissivos do recipiente | Lata presente, posicionada e autorizada | Sem lata/sem envase e entrada em sequência segura | Estado do sensor, exceção de atolamento/ausência e contenção |
| 3 · Controle de envase | Estado válido do produto e do recipiente | Iniciar, modular e interromper o fluxo do produto | Estado comandado e resultado medido do envase |
| 4 · Gás/espaço de cabeça | Necessidade definida da aplicação quando se usa gás | Purgar, equalizar, ventilar ou dosar conforme aplicável | Estado do lado do gás, resultado do produto/embalagem e alarme |
| 5 · Transferência a jusante | Lata envasada e disponibilidade para fechamento/inspeção | Liberar, acumular, bloquear ou interromper | Destino, motivo da rejeição e contagem aceita |
Este mapa não é um programa de CLP. Ele não prescreve uma arquitetura de segurança. Um permissivo de processo normal, uma parada na IHM ou um estado de sequência programada não é automaticamente uma função relacionada à segurança. Também não é isolamento físico de energia. Mantenha separados, desde o início, o controle de processo, o controle relacionado à segurança e o procedimento de energia perigosa da fábrica.
5. Descreva a sequência de envase como estados condicionais e permissivos
Resposta direta: descreva uma sequência genérica como estados com condições de entrada, ações controladas, condições de parada e caminhos de exceção. Evite publicar valores universais de tempo, pressão ou velocidade.
| Estado | Evidência de entrada | Ação funcional | Pergunta de exceção |
|---|---|---|---|
| Pronto | Produto aprovado, utilidades, liberação sanitária e status a jusante | Permitir entrada do recipiente | Qual pré-requisito é falso? |
| Recipiente confirmado | Estado de presença e posição | Estabelecer condição segura para envase | A ausência, posição incorreta ou atolamento estão contidos? |
| Fluxo habilitado | Estados específicos do produto e do gás da aplicação | Abrir/controlar o caminho do produto | A mudança de estado esperada ocorreu? |
| Condição de parada | Tempo, nível, volume, massa ou outro critério verificado | Encerrar o fluxo do produto de forma previsível | A resposta do comando é consistente com a medição? |
| Liberação e transferência | Conclusão controlada do ciclo e autorização a jusante | Transferir a lata envasada | Onde uma lata reprovada é contida e registrada? |
A linguagem de estados torna a solução de problemas mais precisa. “A envasadora falhou” torna-se “o permissivo do terceiro recipiente mudou durante a elevação do coletor”, “a transferência a jusante permaneceu bloqueada” ou “o sinal de parada esperado não coincidiu com o resultado medido”. Uma discussão operacional legível sobre uma pequena linha de latas concentrou-se repetidamente no estado dos sensores, no tempo dos portões, no comportamento dos atuadores e no espaço a jusante. Essa discussão é útil para descobrir perguntas, não para transferir uma instrução de reparo para outra máquina.
Limite de segurança: uma parada de sequência não é bloqueio e etiquetagem. A OSHA afirma que botões de pressão, chaves seletoras e outros dispositivos de circuitos de controle não são dispositivos de isolamento de energia. A manutenção também pode envolver energia pneumática, hidráulica, de pressão, térmica ou elétrica armazenada após a parada do movimento. Aplique o procedimento de energia perigosa da fábrica e as instruções específicas do equipamento.
6. Defina as responsabilidades por utilidades, higiene e classificação do produto
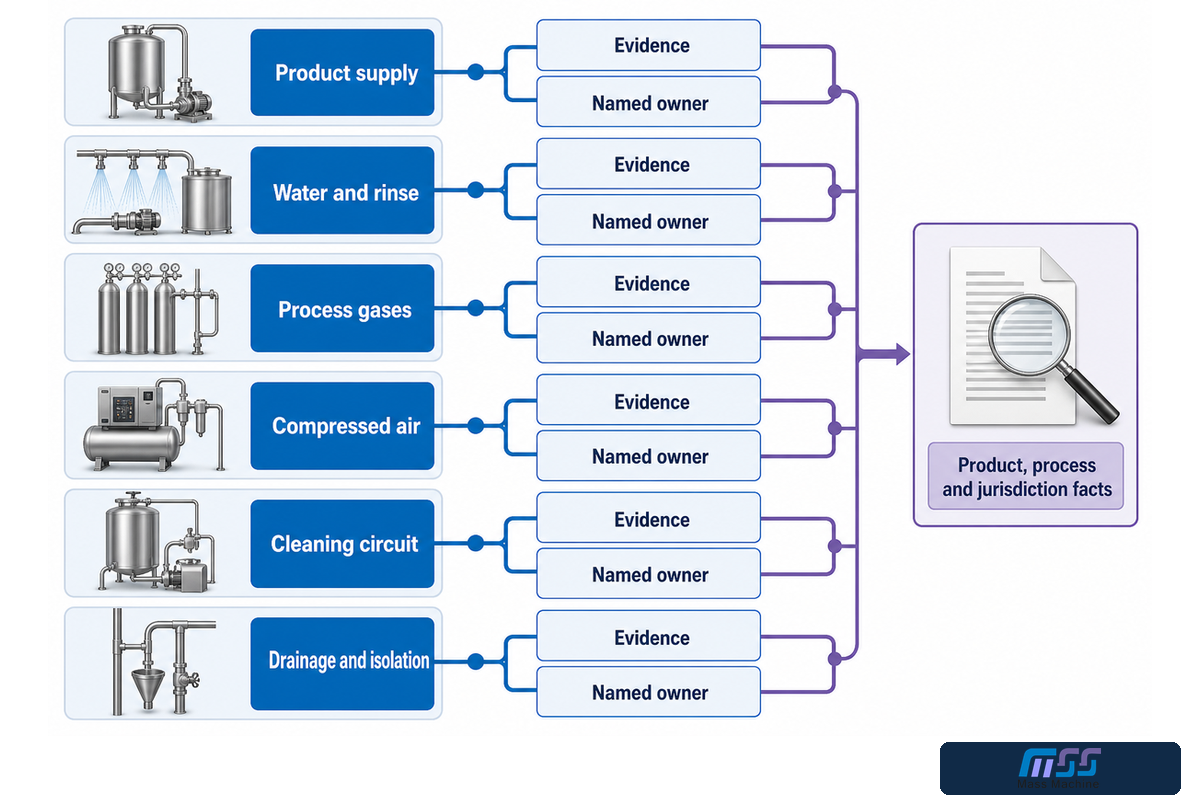
Resposta direta: mapeie produto, água, gases, ar comprimido, alimentação/retorno de limpeza, drenagem e isolamento seguro como interfaces com responsáveis definidos. Em seguida, classifique o produto, o processo e a jurisdição de operação para determinar quais controles de segurança de alimentos são aplicáveis.
Para operações alimentícias nos Estados Unidos, o 21 CFR Part 117 inclui requisitos de saneamento, água adequada, equipamentos laváveis e operações controladas. A seção 117.40 não afirma que o material inoxidável, por si só, comprova o saneamento; o projeto, o material e a fabricação devem permitir limpeza e manutenção adequadas. A fábrica ainda precisa de método aprovado, registro de execução, verificação, ação corretiva e liberação.
A Part 117 não é um atalho universal de classificação. A FDA identifica a 21 CFR Part 120 como a regulamentação de HACCP para sucos e observa que alguns produtos de suco também estão sujeitos à Part 113. A FDA também afirma que processadores comerciais nos Estados Unidos de alimentos acidificados e de baixa acidez estáveis em prateleira, em recipientes hermeticamente fechados, podem ter obrigações de registro do estabelecimento e protocolo de processo programado conforme a Part 108. A classificação depende dos fatos do produto e do processo, não do nome da máquina.
Recurso editorial: ficha de limite de utilidades e higiene
| Interface | Definir antes do comissionamento | Evidência | Responsável nomeado |
|---|---|---|---|
| Alimentação do produto | Identidade, condição, comportamento de alimentação e resposta de retenção | Lote, métodos, resultados e histórico de transferência | Processo/qualidade |
| Água e enxágue | Qualidade, pressão/vazão, temperatura e retorno/drenagem | Especificação da utilidade e resultado monitorado | Utilidades/qualidade |
| Gases de processo | Identidade, qualidade, limite de fornecimento, ventilação e perigos | Registro do fornecedor, estado monitorado e controles de segurança | Processo/SSMA |
| Ar comprimido | Qualidade, estabilidade da pressão, isolamento e resposta a falhas | Qualificação da utilidade e registro de alarme | Utilidades/manutenção |
| Circuito de limpeza | Limite de contato com o produto, química, tempo, temperatura, ação e retorno | Ciclo aprovado, execução monitorada, desvios e liberação | Saneamento/qualidade |
| Drenagem e isolamento | Rota de drenagem, limite de energia armazenada e acesso | Inspeção e procedimento autorizado de trabalho seguro | Engenharia/SSMA |
Nota sobre jurisdição: as fontes da FDA, eCFR, OSHA e NIST neste guia são exemplos dos Estados Unidos. Compradores de outros mercados devem identificar as regras aplicáveis de alimentos, segurança de máquinas, sistemas de pressão, metrologia e categoria de bebidas. O perfil da empresa da Mass Technology fornece apenas contexto de identidade; não é usado como prova de conformidade regulatória ou desempenho de produção.
7. Integre a envasadora ao restante da linha de latas
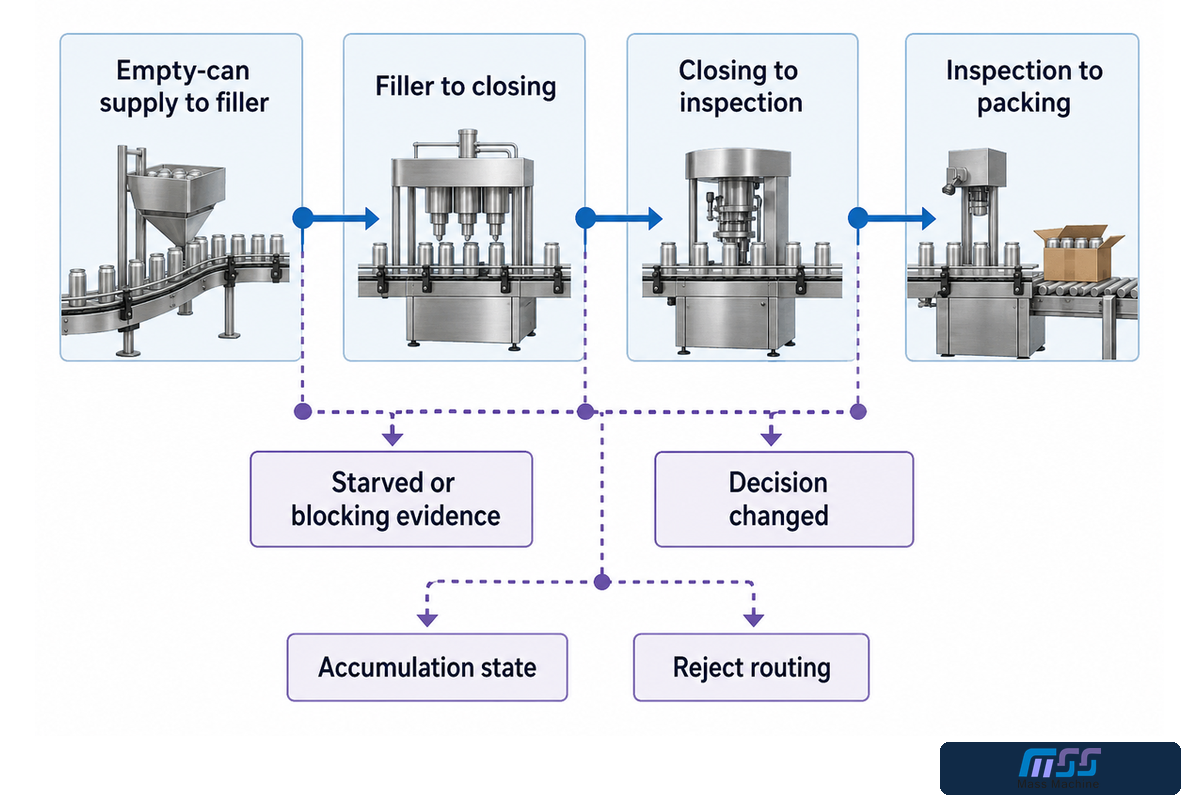
Resposta direta: defina os handshakes funcionais entre alimentação de latas, detecção do recipiente, disponibilidade da envasadora, disponibilidade do fechamento, inspeção e acumulação. Uma envasadora não consegue manter uma produção aceita quando é repetidamente deixada sem alimentação, bloqueada ou solicitada a liberar latas para um limite a jusante indisponível.
Recurso editorial: mapa de transferências de gargalos ocultos
| Transferência | Evidência de falta de alimentação/bloqueio | Decisão alterada | Não inferir |
|---|---|---|---|
| Alimentação de latas vazias → envasadora | Lacunas de presença, microrreservas, eventos de guia/atolamento | Verifique a estabilidade da alimentação antes de alterar o controle de envase | A menor taxa da envasadora é a causa raiz |
| Envasadora → fechamento | Esperas de liberação, mudanças no espaçamento das latas, indisponibilidade do fechamento | Defina a acumulação controlada e a resposta de parada | A envasadora sozinha determina a produção boa |
| Fechamento → inspeção | Congestionamento de rejeitos, parada da inspeção e escopo de retenção | Torne visíveis os responsáveis pela disposição e pela retomada | Latas não inspecionadas são automaticamente comercializáveis |
| Inspeção → embalagem | Bloqueio na saída da embalagem, falhas de codificação/manuseio e estado de acumulação | Relate o limite aceito separadamente dos ciclos mecânicos | A taxa da placa de identificação é igual aos fardos entregues |
O caso da linha de bebidas da Haskell usou um gêmeo digital para testar três locais de acumulação. O projeto relatado selecionou um acumulador pós-envasadora para 500 garrafas e descreveu uma melhoria de disponibilidade de 3,3 pontos percentuais, atingindo a meta quatro semanas após a partida. Isso é uma evidência útil de que o local pode ser determinante; não é uma regra universal de dimensionamento de pulmão para latas ou outra fábrica.
Registre a duração e a propagação dos eventos antes de comprar mais acumulação ou alterar velocidades. Um bloqueio de dois minutos a cada hora e uma lacuna de trinta segundos a cada poucos minutos podem criar soluções diferentes, mesmo que o tempo total perdido pareça semelhante. O mapa de transferências ajuda engenharia, produção e manutenção a concordarem sobre onde a restrição é criada e onde se torna visível.
8. Defina a responsabilidade pelas medições em todo o limite do processo
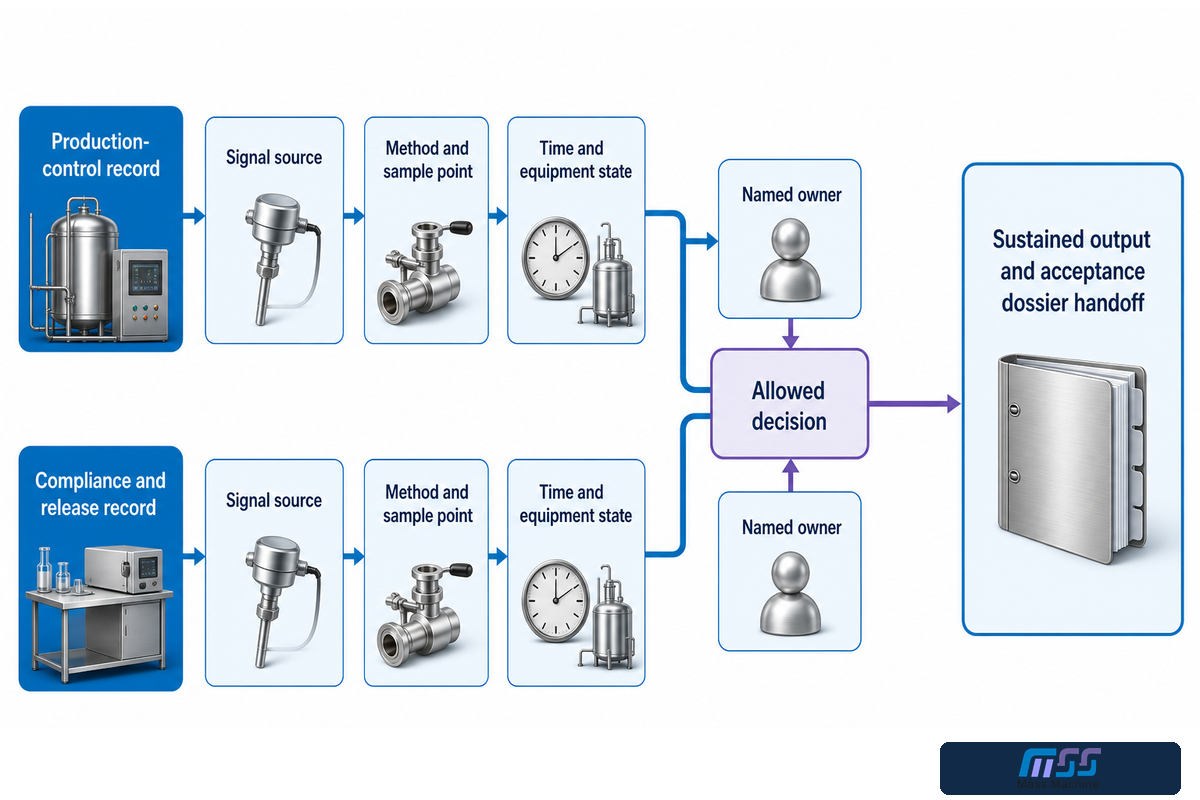
Resposta direta: defina onde cada medição se origina, qual método se aplica, quem é responsável e qual contexto deve acompanhá-la através do limite do processo. Mantenha as evidências do estado da máquina separadas da conformidade do produto embalado e das decisões de liberação.
Recurso editorial: cartão de evidências da janela de processo
| Campo | Registro do controle de produção | Registro de conformidade/liberação | Falha evitada |
|---|---|---|---|
| Entrada do produto | Lote, temperatura e propriedade relevante em pontos nomeados | Classificação aprovada do produto/processo | Um rótulo substituindo uma condição medida |
| Resultado do envase | Capacidade, tendência e resposta do sistema de medição | Método aplicável de lote/amostra e disposição | Uma amostra comprovando toda a produção |
| Gás/espaço de cabeça | Método, local, momento e tendência definidos quando aplicável | Objetivo de liberação do produto/embalagem | Um comando de gás comprovando um resultado da embalagem |
| Liberação de higiene | Execução do ciclo, parâmetros monitorados e desvios | Verificação aprovada e decisão de liberação | Conclusão do ciclo equivalendo à liberação verificada |
| Responsabilidade pelo registro | Fonte do sinal, marcação de tempo, estado do equipamento e função responsável | Responsável nomeado pela revisão, liberação ou escalonamento | Um valor órfão tratado como evidência |
O NIST descreve o Handbook 133 como um guia processual para testes de conformidade de declarações de conteúdo líquido em produtos embalados. Ele distingue lote de inspeção, amostragem e requisitos como a média do lote e a variação de cada embalagem. Esse escopo não estabelece a capacidade da envasadora, a repetibilidade do instrumento, a incerteza de medição ou o projeto de uma carta de controle. Essas questões de produção exigem seu próprio trabalho competente de sistema de medição.
Não combine as duas frentes. Sinais on-line estáveis podem coexistir com sistemas de medição fracos, enquanto amostras em conformidade podem coexistir com processos instáveis que passaram por acaso. Este guia termina na fonte, método, contexto e responsabilidade. Os cálculos sustentados de produção comercializável e os dossiês de aceitação da fábrica ou do local pertencem ao Guia de envase de latas de refrigerante.
Recurso editorial: transferência de responsabilidade de medição
Para cada categoria de evidência, registre o ponto de origem, o método aprovado, o responsável, o contexto necessário e a decisão subsequente. Essa transferência de responsabilidade impede que um valor do controlador, um resultado laboratorial ou uma amostra de conformidade seja reutilizado fora da finalidade que realmente pode comprovar.
| Tipo de evidência / sinal | Registrar a origem e o limite | Responsável nomeado | Contexto da decisão que deve acompanhar o valor |
|---|---|---|---|
| Identidade do produto | Registro do lote e do produto aprovados | Equipe de qualidade ou produto | Confirmar qual especificação de produto se aplica |
| Condição do produto | Ponto de amostragem e método definidos | Responsável pelo processo | Confirmar se a janela de processo declarada se aplica |
| Referência do recipiente | Registro controlado da lata e da tampa | Engenharia de embalagens | Confirmar qual família de embalagens entra na interface |
| Permissivo do recipiente | Ponto de detecção e estado do controlador | Responsável pelos controles | Permitir ou inibir a sequência de envase |
| Comando de envase | Comando do controlador com o estado da máquina | Responsável pelos controles | Mostrar o que a máquina foi instruída a fazer |
| Resultado do envase | Ponto de medição e método aprovados | Responsáveis pela qualidade e pelo processo | Avaliar o resultado medido da embalagem |
| Gás ou espaço livre | Local definido e estado da embalagem | Responsável pelo processo | Avaliar somente o objetivo declarado do lado do gás |
| Exceção da máquina | Alarme, causa e estado da máquina | Operações ou manutenção | Encaminhar a investigação à função responsável |
| Transferência a montante | Estado do fornecimento e sinal da interface | Responsável pelos controles da linha | Identificar se a envasadora está sem alimentação |
| Transferência a jusante | Disponibilidade e estado de bloqueio | Responsável pelos controles da linha | Identificar onde uma restrição se torna visível |
| Execução da limpeza | Registro do ciclo aprovado e condições monitoradas | Responsável pela higienização | Confirmar que o ciclo aprovado foi executado |
| Verificação de higiene | Método de verificação aprovado | Responsável pela qualidade ou higienização | Dar suporte à decisão definida de liberação por higiene |
| Status do instrumento | Identidade do instrumento e registro de verificação | Responsável pela metrologia | Estabelecer se a medição pode ser considerada confiável |
| Amostra de conformidade | Lote aplicável e método de amostragem | Responsável regulatório ou de qualidade | Dar suporte à decisão específica sobre o produto embalado |
| Registro de desvio | Condição observada, contexto e resposta | Responsável definido pelo processo | Escalonar, manter em espera ou investigar conforme o procedimento da fábrica |
| Autoridade de disposição | Pacote completo de evidências e regra aplicável | Função autorizada da fábrica | Tomar e registrar a disposição final |
9. Defina os limites de prontidão para manutenção, higienização e isolamento seguro
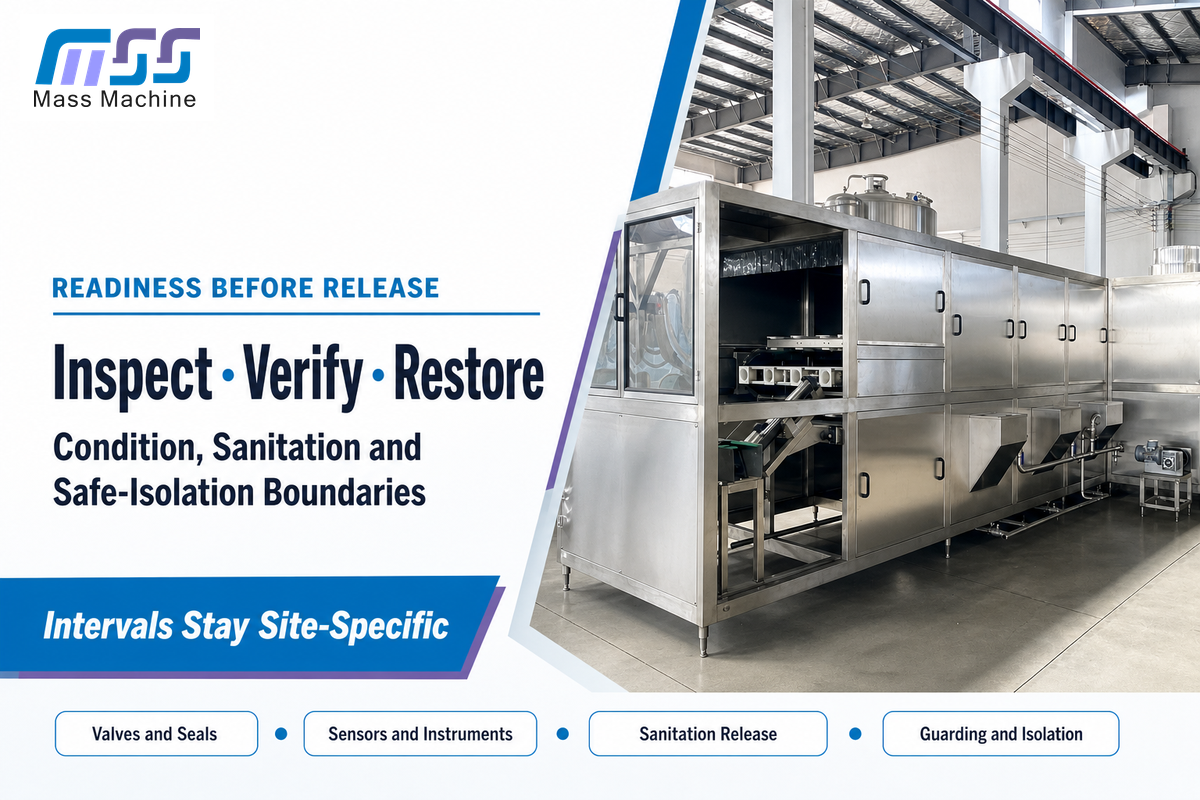
Resposta direta: confirme a condição de válvulas, vedações, sensores, instrumentos e trajetos de contato com o produto antes da liberação. Mantenha essas verificações operacionais separadas das proteções e do isolamento de energias perigosas. Os intervalos e limites de desgaste continuam específicos do equipamento, do produto e da fábrica.
| Categoria de prontidão | Evidência antes da liberação | Gatilho de escalonamento | Limite |
|---|---|---|---|
| Condição das válvulas e vedações | Inspeção/teste conforme método aprovado | Vazamento, resposta inconsistente ou limite atingido | Use a documentação do equipamento; não há intervalo universal |
| Status dos sensores e instrumentos | Verificação funcional, status de calibração/verificação e teste de exceção | Deriva, permissivo falso ou status expirado | Um valor exibido não é autovalidável |
| Prontidão para higienização | Ciclo aprovado concluído, desvios resolvidos e evidência de liberação | Verificação reprovada, ciclo incorreto ou retenção em aberto | A conclusão da limpeza não significa liberação automática |
| Proteções e acesso | Inspeção autorizada e verificação de restauração | Proteção ausente/danificada ou acesso inseguro | Exemplo dos EUA: OSHA 1910.212 |
| Isolamento de energias perigosas | Procedimento da fábrica, isolamento autorizado e verificação | Exposição durante a manutenção a partida inesperada ou energia armazenada | Uma parada de controle ou um intertravamento não é isolamento |
A OSHA 1910.212 trata da proteção contra perigos no ponto de operação, pontos de esmagamento de entrada e peças rotativas. A OSHA 1910.147 abrange serviços e manutenção quando energização inesperada, partida ou energia armazenada podem ferir trabalhadores. Essas regras dos EUA estabelecem responsabilidades; elas não substituem uma avaliação de riscos da fábrica nem um procedimento específico do equipamento.
10. Use um pacote de definição da aplicação antes do encaminhamento comercial
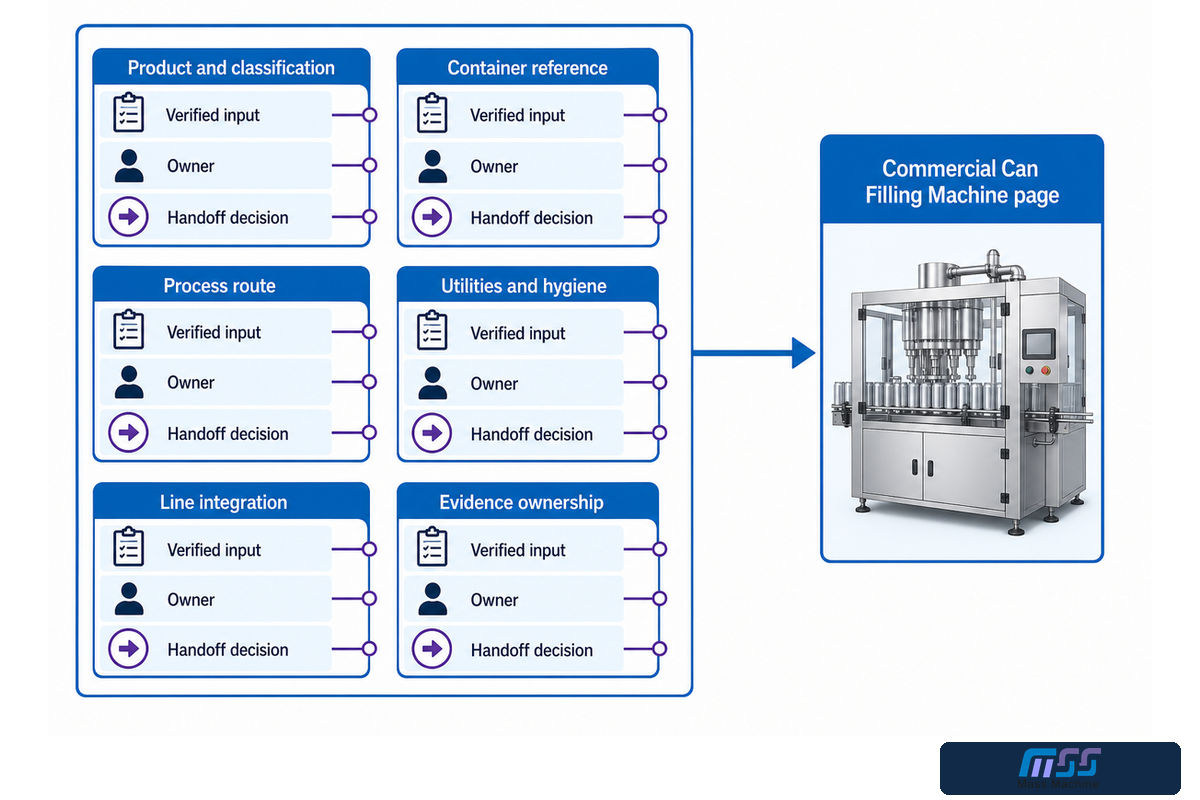
Resposta direta: congele os dados de processo verificados antes de solicitar um modelo ou uma cotação. Um pacote compacto reduz suposições ocultas e encaminha as questões comerciais para a página correta, sem transformar este guia em outro catálogo de vendas.
Material editorial: pacote de definição da aplicação
| Bloco do pacote | Dado verificado | Responsável | Decisão de encaminhamento |
|---|---|---|---|
| Produto e classificação | Identidade, comportamento, processo pretendido, jurisdição e classificação aplicável | Produto/qualidade/regulamentação | Quais funções o sistema deve executar |
| Referência do recipiente | Referências controladas do corpo da lata e da tampa e família aprovada | Engenharia de embalagens | Quais interfaces exigem qualificação |
| Rota do processo | Janela medida do produto, questões sobre o princípio de envase e requisito de gás/espaço livre | Engenharia de processos | Quais funções e evidências são necessárias |
| Utilidades e higiene | Condições disponíveis, interfaces, requisitos de limpeza, drenagem e isolamento | Utilidades/higienização/EHS | Quais lacunas da fábrica devem ser fechadas |
| Integração da linha | Estados a montante/a jusante, sinais de intertravamento, evidências de acumulação e direcionamento da rejeição | Controles/produção | Quais interfaces entram no limite do projeto |
| Responsabilidade pelas evidências | Ponto de origem, método, base da amostra, contexto e autoridade de disposição | Responsável pela qualidade/projeto | Qual função é responsável por cada decisão e registro |
Depois que o pacote estiver controlado, encaminhe a seleção do modelo, a capacidade nominal, a configuração, o preço, o prazo de entrega e a cotação para a página comercial de máquina de envase de latas. Essa separação protege a intenção de busca: este guia responde “como o sistema deve ser definido e comprovado?”, enquanto a página responde “qual solução comercial atende ao projeto?”
Você tem um limite de processo, mas ainda vê interfaces sem resposta?
Use o pacote acima para reunir os dados de produto, embalagem, utilidades, linha e responsabilidade pelas evidências. Em seguida, leve os limites de projeto não resolvidos à Mass Technology para uma discussão da aplicação, mantendo as questões de modelo, capacidade, preço, prazo de entrega e cotação na página comercial de máquina de envase de latas, para que este guia de engenharia continue informativo.
Discuta o limite da aplicaçãoPerguntas frequentes
Como funciona uma máquina de envase de latas?
Uma máquina de envase de latas confirma que o produto, a lata, as utilidades e o estado a jusante estão prontos; admite a lata, habilita o fluxo do produto segundo um princípio de envase específico da aplicação, interrompe o fluxo usando um critério definido e entrega a lata envasada sob controle para fechamento e inspeção. A sequência exata de válvulas e gás depende do produto e do equipamento. Descrições úteis indicam o que acontece quando não há lata, quando a condição do produto sai da janela aprovada ou quando a máquina de fechamento não consegue aceitar outra lata.
Qual princípio de envase é melhor para bebidas enlatadas?
Não existe um princípio universalmente melhor. Carbonatação, viscosidade, partículas, sensibilidade ao oxigênio, temperatura, requisitos de higienização, referência do recipiente, método de medição e interfaces da linha devem ser definidos primeiro. O princípio deve reduzir os principais riscos da aplicação e fornecer evidências que a fábrica possa verificar.
O envase por contrapressão é necessário para todas as latas?
Não. A contrapressão é relevante quando a pressão e o comportamento dos gases dissolvidos exigem essa abordagem de controle, mas a aplicação mais ampla ainda inclui viscosidade, partículas, oxigênio, temperatura, higiene e questões da embalagem. A classificação do produto, a rota de processo aprovada e os testes validados determinam se a contrapressão é adequada.
A construção em aço inoxidável torna uma envasadora sanitária?
Não. A escolha do material é apenas um fator da adequação sanitária. Projeto lavável, construção compatível, instalação, limites de contato com o produto, drenagem, métodos aprovados de limpeza e sanitização, execução monitorada, ação corretiva e liberação verificada são igualmente relevantes. As obrigações regulatórias aplicáveis também dependem do produto, do processo e da jurisdição.
Que contexto deve acompanhar uma medição de envase de latas?
Registre com o valor a origem do sinal, o instrumento ou método, o ponto de amostragem, o registro de data e hora, o estado do equipamento e do produto, o responsável e a decisão pretendida. Esse contexto impede que um sinal do controlador, um resultado laboratorial ou uma amostra de conformidade seja tratado como evidência para uma finalidade para a qual nunca foi concebido.
Quais informações são necessárias antes de solicitar uma cotação?
Prepare a identidade do produto e seu comportamento medido, a referência controlada da lata e da tampa, a rota de processo pretendida, as utilidades, os requisitos de higiene, a jurisdição, as interfaces a montante/a jusante, os métodos de medição, a responsabilidade pelas evidências, as restrições da fábrica e os responsáveis. A configuração comercial e a cotação poderão então avançar sem pedir que um rótulo de catálogo substitua a evidência de engenharia.
Referências e fontes
- Código Eletrônico de Regulamentos Federais, 21 CFR Parte 117 Limites das Boas Práticas de Fabricação e dos controles preventivos para alimentos nos EUA.
- FDA: HACCP para sucos e FSMA limite de classificação do produto para sucos.
- FDA: Alimentos enlatados acidificados e de baixa acidez – contexto de registro nos EUA e de processo programado.
- Página da publicação NIST Handbook 133 escopo dos testes de conformidade do conteúdo líquido de produtos embalados.
- OSHA 1910.147 limite de controle de energias perigosas nos EUA.
- OSHA 1910.212 limite de proteção de máquinas nos EUA.
Nota editorial: Este guia baseado apenas em dados públicos fornece uma estrutura de decisão; ele não publica resultados proprietários da fábrica, valores operacionais universais, uma validação de higienização, um procedimento de segurança nem uma determinação jurídica.