Entre em Contato com a Masstech

Atualizado: setembro de 2026 · Autor: Cherry · Revisado com base em fontes públicas atuais de segurança, controles e indústria de embalagens
Uma máquina de embalagem de garrafas é um equipamento dentro de um sistema de produção conectado que recebe garrafas em uma condição definida e libera embalagens agrupadas, envolvidas em filme ou acondicionadas em caixas. Portanto, a especificação deve começar na transferência de entrada e terminar na transferência de saída. O trabalho entre esses pontos precisa de uma base de taxa, regras de interface, evidências de troca de formato e critérios de aceitação.
Resposta rápida
Antes de solicitar o equipamento, defina o limite da linha, a faixa de garrafas e embalagens, a taxa sustentada de embalagens boas, os sinais a montante e a jusante, o comportamento da acumulação, as tarefas de intervenção segura, as utilidades e as evidências de FAT/SAT. A velocidade de catálogo só se torna útil depois que essas condições são associadas a ela.
Este guia é destinado às equipes de engenharia, operações e compras que preparam uma especificação de linha ou um plano de aceitação. Ele não compara modelos, publica preços nem substitui uma avaliação de riscos no local. Se o seu escopo já estiver definido e você quiser analisar opções de equipamentos, use a página de configurações de máquinas de embalagem de garrafas. As seções abaixo permanecem no lado informativo desse limite.
Defina o limite da embalagem antes de especificar o equipamento
“Embalagem de garrafas” pode se referir à embalagem primária, secundária ou a um sistema de fim de linha. O equipamento de envase coloca o produto na garrafa. O equipamento de tampagem a fecha. O equipamento de rotulagem aplica ou verifica a identificação do produto. Envolvedoras termoencolhíveis, encaixotadoras de bandejas e encaixotadoras agrupam garrafas acabadas para manuseio e distribuição. Alguns projetos podem incluir várias dessas funções, mas o nome da categoria não comprova quais delas estão dentro da cotação. Para uma operação separada que fabrica as caixas dobráveis vazias, considere os equipamentos de colagem de caixas da Cenwan; a produção de caixas é um escopo de equipamento diferente do carregamento de garrafas em caixas acabadas.
A descrição atual do catálogo ANSI para ANSI/PMMI B155.1-2023 abrange embalagens primárias, secundárias e terciárias e a coordenação das funções de embalagem e processamento em uma linha de produção. Esse escopo no nível da linha é um lembrete útil: as interfaces fazem parte da definição do sistema, mesmo quando fornecedores diferentes são responsáveis pelas máquinas.
Os resultados de busca frequentemente misturam esse escopo com equipamentos a montante. Uma máquina automática de envase de líquidos, um sistema de envase de garrafas ou outro equipamento de envase de líquidos dosa o produto nos recipientes; ele pode afetar a eficiência da linha, mas não é automaticamente a encaixotadora secundária discutida aqui. Mantenha explícito esse limite do envase de garrafas, para que as questões de precisão da envasadora e de contato com o produto permaneçam com a máquina e o responsável corretos.
Rótulos de busca como máquina de embalagem de garrafas de água, máquina comercial de embalagem de garrafas e máquina de embalagem de garrafas pequenas descrevem um mercado, público ou escala; ainda assim, não definem o limite funcional. Use o mesmo teste de entrada e saída para cada rótulo.
Como é chamada uma máquina de embalagem?
O nome depende da função. O equipamento que envasa e fecha o recipiente imediato normalmente é um equipamento de embalagem primária. As máquinas que agrupam garrafas em filme, bandejas, caixas ou cases são equipamentos de embalagem secundária. A paletização e a preparação da unidade de transporte geralmente são chamadas de embalagem terciária ou de fim de linha. Use o nome funcional na especificação e depois escreva as condições exatas de entrada e saída. “Garrafas cheias, tampadas e com rótulo verificado entram; fardos termoencolhíveis de doze garrafas saem” é muito menos ambíguo que “linha completa de embalagem de garrafas”. Ao especificar essa unidade de transporte, analise separadamente as soluções de cintagem de paletes e filme stretch da UD Packaging, em relação ao equipamento que envasa e fecha as garrafas individuais.
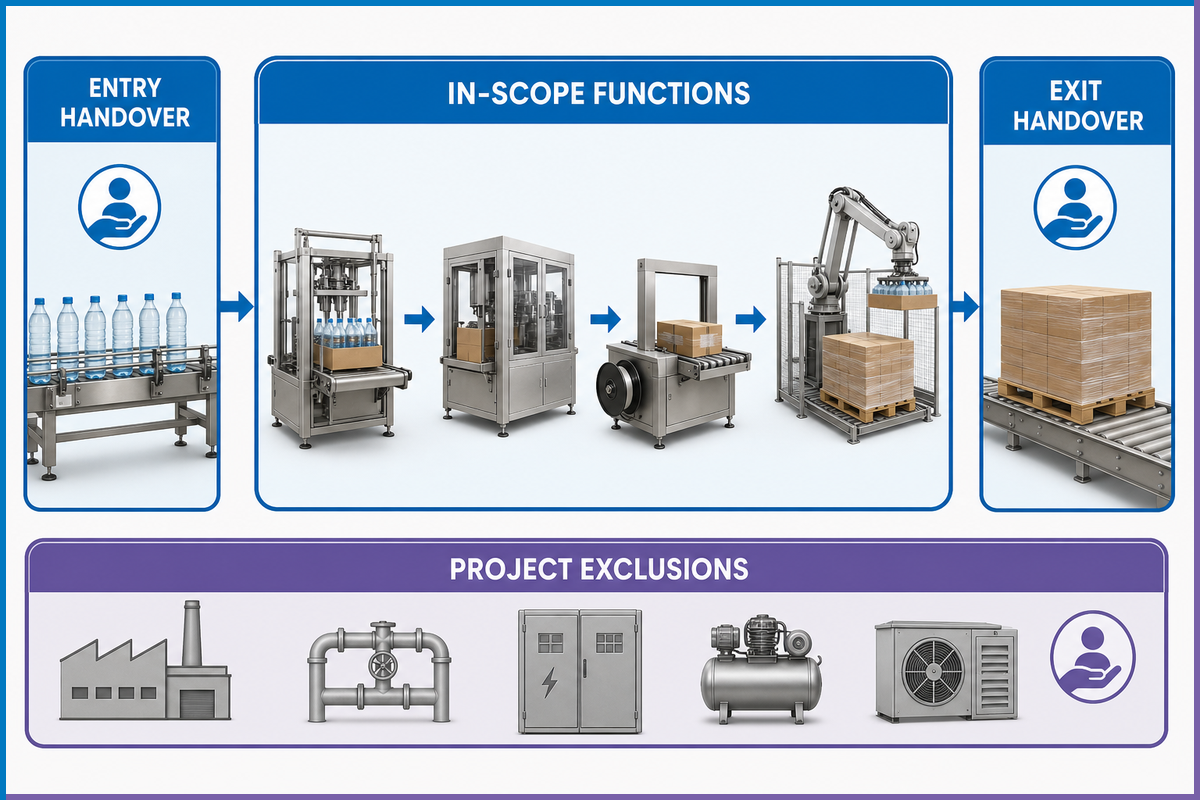
Desenhe um diagrama de uma página do limite antes de discutir o tamanho da máquina. Marque a última condição a montante aceita pelo projeto, a primeira condição a jusante garantida por ele e cada dependência que permanece fora do escopo adquirido. Esse exercício curto revela cedo as responsabilidades ausentes de transportadores, codificação, inspeção, manuseio de rejeições, abastecimento de caixas e fluxo de paletes.
Escreva as exclusões ao lado do diagrama, e não em um e-mail posterior. Por exemplo: as garrafas cheias de produto são fornecidas por terceiros; a qualidade de tampas e rótulos continua sendo responsabilidade a montante; as caixas vazias chegam em uma orientação definida; as caixas acabadas saem em uma altura definida; a paletização está fora do escopo. Depois, indique quem fornece cada transportador de conexão, extensão de proteção, cabo de controle e função de parada no nível da linha. O limite só está pronto quando uma terceira pessoa consegue lê-lo e identificar os dois lados de cada transferência.
Elabore um documento de controle de interfaces para cada transferência entre máquinas
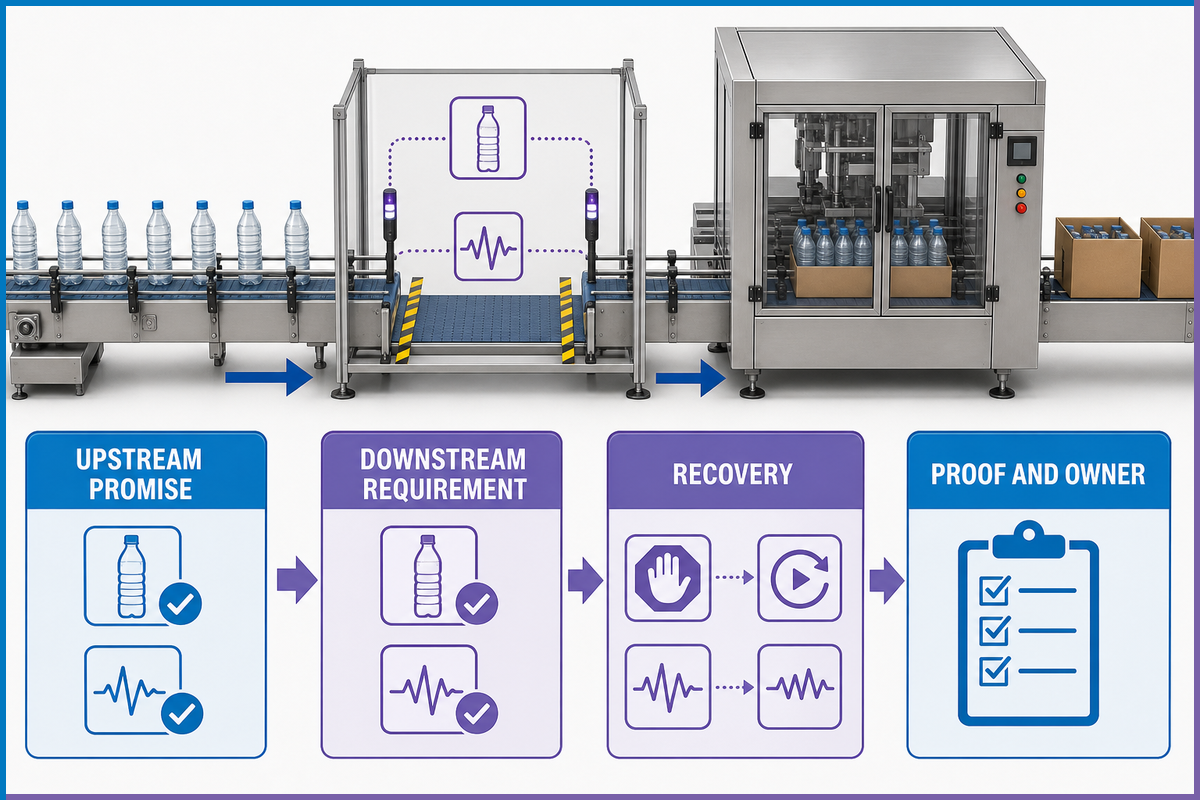
Uma máquina pode ser aprovada em um teste isolado na oficina e ainda falhar na linha montada. As garrafas podem chegar com o passo incorreto, uma parada a jusante pode não ser propagada para montante, uma rejeição pode não ter destino confirmado ou ambas as máquinas podem esperar porque cada uma espera que a outra reinicie primeiro. A solução começa com um documento de interface escrito para cada transferência física.
As orientações da OMAC para IHM e torres luminosas mapeiam estados PackML para telas e controles consistentes. A cobertura do PackML pela Packaging World também explica como um modelo de estados comum e tags consistentes ajudam equipamentos de vários fornecedores a se comunicar. Esse vocabulário é valioso, mas um nome de estado conhecido não comprova que as garrafas, os sinais e a sequência de recuperação funcionem. O projeto ainda precisa de um registro testável, consistente com o escopo de linha coordenada da ANSI/PMMI B155.1-2023.
O Registro de handshake da interface recebe a condição prometida pela máquina a montante, compara-a com o requisito a jusante e atribui um método de verificação. Sua saída é uma decisão: o limite está pronto para o congelamento do projeto ou permanece uma incompatibilidade identificada.
| Campo da interface | Promessa a montante | Requisito a jusante | Comprovação e responsável |
|---|---|---|---|
| Condição da garrafa | Cheia, tampada, seca, com rótulo verificado | Base estável; sem tampa solta ou superfície molhada | Amostras aprovadas e registro de inspeção |
| Fluxo | Janela de taxa e passo de descarga | Passo, acumulação e orientação aceitos | Execução medida na transferência |
| Estados e sinais | Pronta, em operação, retida, sem alimentação ou bloqueada | Significado, temporização e estado de falha correspondentes | Teste de E/S e rastreamento de eventos |
| Responsabilidade pela rejeição | Identidade da rejeição e status de rastreamento | Remoção confirmada ou parada controlada | Amostras de desafio e reconciliação de contagem |
| Recuperação | Permissão de reinício e estado retido do produto | Sequência conhecida sem colisão ou produto órfão | Teste programado de parada/reinício |
Repita o registro em cada limite: do desembaraçador à envasadora, da envasadora à tampadora, da tampadora à rotuladora de garrafas, da rotuladora à empacotadora e da empacotadora ao manuseio de caixas ou paletes quando essas funções estiverem no escopo. Uma única observação global de controles não consegue descrever todas essas transferências.
Converta a velocidade de placa em um requisito sustentável de taxa de embalagens
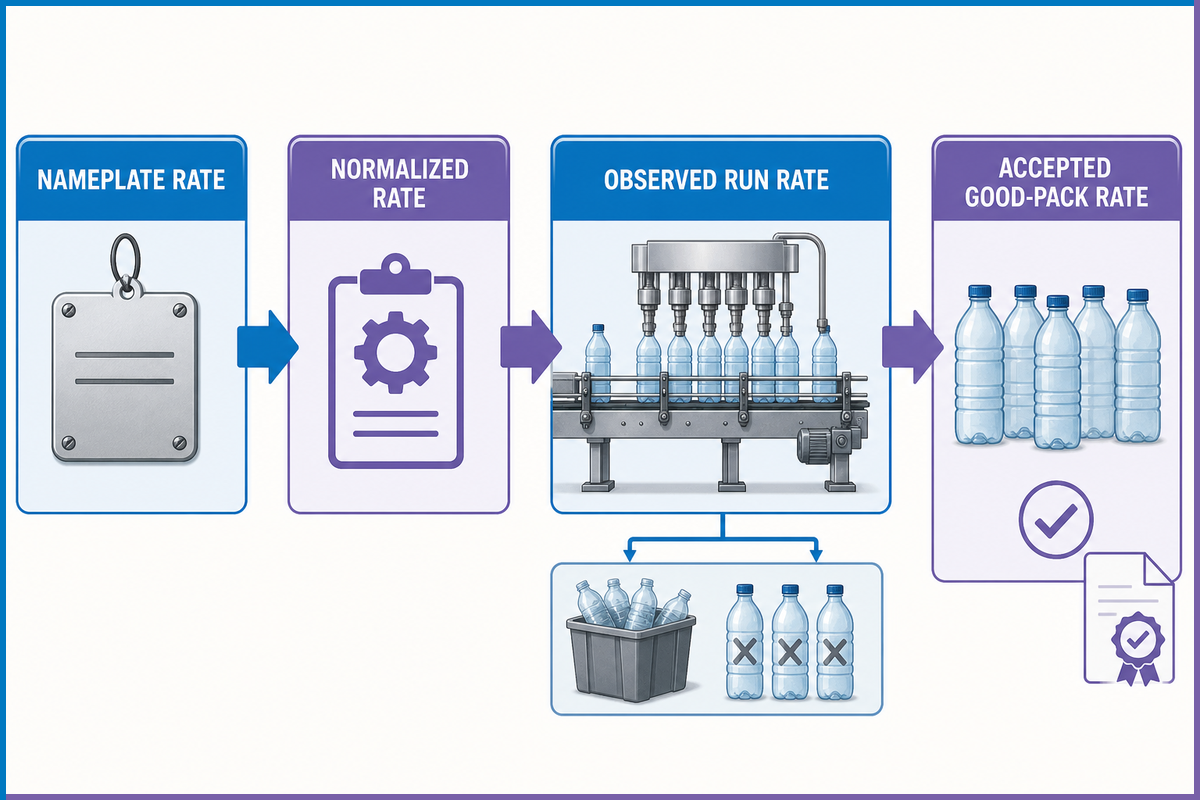
A velocidade de placa normalmente é declarada para uma máquina, uma unidade e uma condição operacional definida. As envasadoras podem ser descritas em garrafas por hora, enquanto as encaixotadoras são medidas em caixas por minuto. Comparar esses números diretamente cria uma folga fictícia.
Comece pela conversão determinística. Se o fluxo de entrada for de 12 000 garrafas por hora, divida por 60 para obter 200 garrafas por minuto. Com esse mesmo fluxo de garrafas, as taxas teóricas de embalagem são:
- 6 garrafas por embalagem: 200 ÷ 6 = 33,33 embalagens por minuto.
- 12 garrafas por embalagem: 200 ÷ 12 = 16,67 embalagens por minuto.
- 24 garrafas por embalagem: 200 ÷ 24 = 8,33 embalagens por minuto.
Esses são cálculos de unidades, e não produção aceita. Perdas de disponibilidade, pequenas paradas, perda de velocidade, rejeições e desperdício de partida ainda ficam entre o fluxo teórico e as embalagens boas. O OEE separa disponibilidade, desempenho e qualidade por esse motivo, mas este guia não impõe uma meta universal de OEE. O contrato deve definir o que conta como tempo programado, exclusão permitida, parada e embalagem boa.
O Livro razão da promessa de taxa mantém quatro quantidades separadas: taxa de placa cotada, taxa teórica normalizada de embalagens, taxa bruta observada de execução e taxa aceita de embalagens boas. Sua saída é uma decisão de taxa vinculada a um SKU e a uma janela de teste.
| Campo do livro razão | Valor a registrar | Por que isso muda a decisão |
|---|---|---|
| Base da unidade | Garrafas/min e embalagens/min, com garrafas por embalagem | Evita comparar taxas não equivalentes |
| Material/SKU | Garrafa, fechamento, rótulo, filme/caixa e padrão | Vincula o desempenho à condição testada |
| Janela de observação | Início/fim, pausas planejadas e regras de exclusão | Impede que uma curta rajada se torne a taxa informada |
| Produção boa | Embalagens aceitas, rejeições e retrabalho | Separa movimento de produção comercializável |
| Perda de estado | Duração de retenção, falta de alimentação, bloqueio e falha | Mostra onde a restrição ativa mudou |
Use os campos de folhetos ou fichas técnicas como entradas para perguntas, e não como resultados de aceitação. A página comercial de máquinas de embalagem de garrafas é responsável pelos detalhes de modelo, envelope de embalagem, utilidades e faixa operacional. Este guia tem outra função: transformar cada campo oferecido em uma pergunta de teste testemunhada. Qual SKU e padrão de embalagem sustentam a taxa declarada? Onde as medições de utilidades são feitas? Qual material aprovado, janela de observação e regra de embalagem boa comprovarão o resultado? Isso preserva a distinção entre pesquisar um método de aceitação e comparar uma configuração comercial.
A diretriz de teste FAT da Krones também alerta que uma configuração de teste pode operar abaixo da velocidade nominal quando a recirculação não está disponível. Registre essa limitação antes do teste. Para linhas assíncronas, um recurso de simulação de buffer finito do NIST ilustra por que a taxa de uma máquina não consegue descrever todas as interações do sistema. Nenhum dos lados deve converter silenciosamente uma configuração restrita em falha da máquina nem dispensar a taxa contratual sem uma decisão acordada.
Dimensione a acumulação em torno dos padrões de parada e da recuperação de falhas
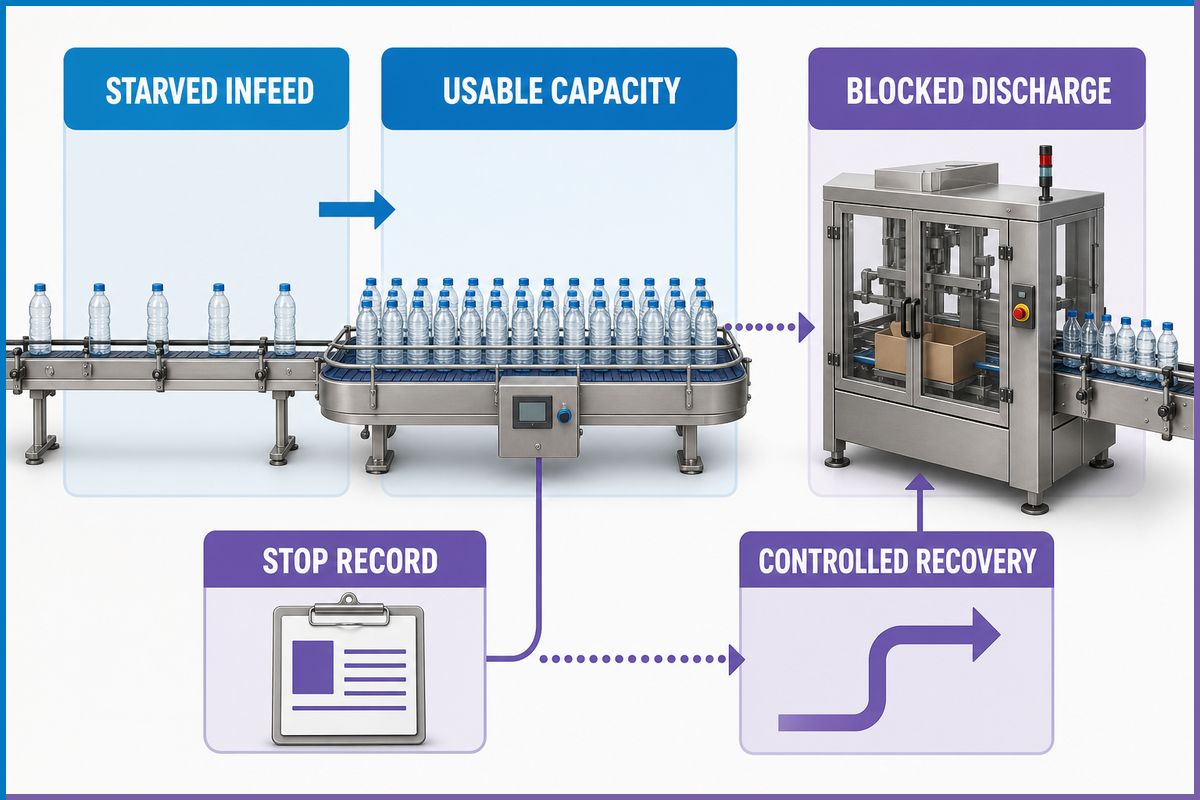
Depois de traduzir a taxa necessária de embalagens, dimensione a acumulação em torno do padrão de parada que a ameaça. A acumulação compra tempo entre as máquinas. Ela não corrige um emperramento recorrente, uma garrafa instável nem decide qual máquina reinicia primeiro. Um buffer pode até ocultar o evento que precisa de atenção até que a linha fique mais difícil de esvaziar e recuperar.
Uma estimativa simples de tempo ainda é útil. Se um transportador comporta 240 garrafas utilizáveis e a taxa a montante é de 200 garrafas por minuto enquanto a máquina a jusante está parada, a cobertura bruta é 240 ÷ 200 × 60 = 72 segundos. “Utilizável” é importante: a capacidade física próxima a uma transferência, curva ou sensor pode não ser capacidade controlável. Se ambas as máquinas continuarem em taxas diferentes, dimensione pela diferença líquida de taxas, e não pelo fluxo total a montante.
Depois, compare essa estimativa com o registro de paradas. Pergunte com que frequência o evento a jusante ocorre, qual é sua duração mediana e de faixa superior, se a máquina a montante pode parar com segurança, quanto tempo a máquina a jusante leva para se recuperar e se o buffer pode descarregar sem criar um novo surto. Um recurso de simulação de manufatura do NIST modela buffers finitos, comportamento assíncrono, degradação e manutenção. Isso estabelece um limite útil para a aritmética: uma única parada média não basta para certificar uma linha altamente variável ou fortemente acoplada. Use testes ou um modelo de linha adequado quando a variabilidade for relevante.
Quais são os problemas comuns das máquinas de embalagem?
Observe falta de alimentação na entrada, descarga bloqueada, espaçamento instável entre garrafas, falhas de alimentação de material, divergência na contagem de rejeições, pequenas paradas repetidas e emperramentos no reinício. Registre o estado da máquina vizinha antes de atribuir a responsabilidade. Use o registro para distinguir um problema local da máquina de uma condição no nível da linha.
Nota de campo: Um buffer que só esvazia com espaçamento ideal entre garrafas não é totalmente utilizável. Registre a contagem controlável em cada transferência e depois teste como a linha para e se recupera.
Evidências do buffer a manter
- Estados de falta de alimentação e bloqueio com marcação de tempo
- Capacidade utilizável de garrafas por SKU
- Duração e recorrência da parada
- Resposta da parada a montante
- Recuperação e tempo de descarga a jusante
O que isso não consegue comprovar sozinho
- Que a falha recorrente é aceitável
- Que todas as garrafas permanecem estáveis
- Que as rejeições mantêm a identidade
- Que a sequência de reinício é segura
- Que mais transportador aumenta a produção de embalagens boas
Mapeie o envelope operacional do SKU antes de comprovar a troca de formato
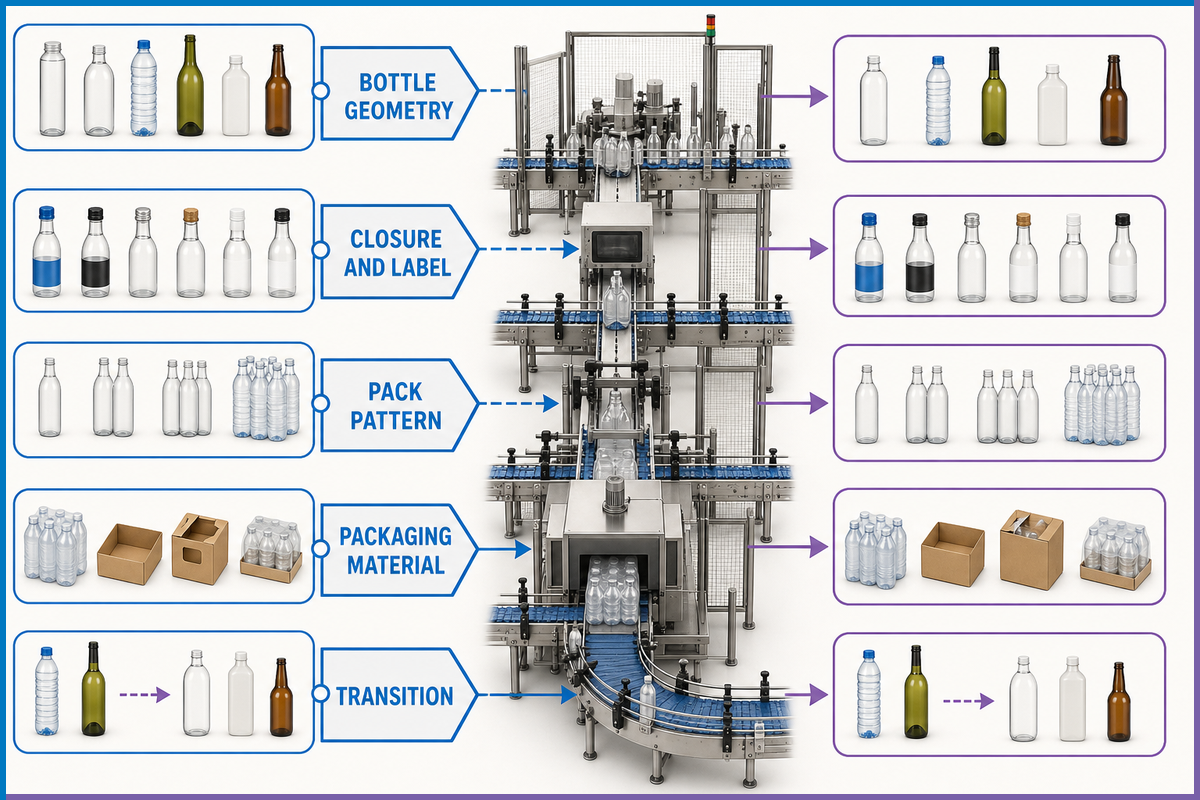
A acumulação só ajuda se cada SKU continuar controlável na transferência. Uma receita salva comprova que existe um conjunto de valores digitais. Ela não comprova que guias, pistas, garras, filme, caixas, configurações de inspeção e rastreamento do produto foram ajustados para a condição correta. Além disso, um único “SKU mais difícil” nem sempre é o pior para toda a linha. Uma garrafa alta e estreita pode desafiar a estabilidade; uma garrafa curta pode desafiar a detecção; um fechamento pode alterar a altura da tampa; um padrão de embalagem pode impor a maior carga à envolvedora ou à encaixotadora.
Elabore uma tabela do envelope operacional do SKU antes de escolher as amostras de teste. Cada linha identifica a garrafa e a embalagem, enquanto cada coluna revela uma condição limite específica da estação. Essa evidência do ciclo de vida sustenta o escopo de máquinas no nível da linha descrito pela ANSI/PMMI B155.1-2023.
| Dimensão | Pergunta do limite | Evidência |
|---|---|---|
| Geometria da garrafa | Qual SKU tem a menor base, o centro de massa mais alto ou a maior tolerância? | Desenho aprovado, amostras e manuseio observado |
| Fechamento e rótulo | A altura da tampa, o anel de inviolabilidade ou a borda do rótulo alteram a detecção e as guias? | Referência de configuração e desafio de inspeção |
| Padrão de embalagem | Qual contagem e disposição de pistas alteram mais a lógica de agrupamento? | Receita do padrão, peças de troca e fardo/caixa verificado |
| Material de embalagem | Qual filme, bandeja ou caixa tem a janela de processo aceitável mais estreita? | Especificação do material e lote testado |
| Transição | Qual par de origem/destino altera o maior número de configurações independentes? | Troca cronometrada, etapas de verificação e registro da primeira embalagem boa |
O equipamento de envase consegue lidar com vários tamanhos de recipientes?
Frequentemente sim, mas a resposta pertence à linha conectada, e não apenas à envasadora. Confirme as dimensões do recipiente, a estabilidade, o gargalo e o fechamento, a condição do rótulo, as guias do transportador, a detecção, o padrão de embalagem, as peças de troca, as referências de configuração e os ajustes de inspeção. Escolha condições limite específicas de cada estação e transições com muitas mudanças para o FAT, depois repita as condições dependentes do local durante o SAT. Um nome de receita armazenado é uma entrada para essa comprovação, e não a própria comprovação. Confirme cada configuração durante uma troca de formato documentada para o SKU selecionado antes de aceitar o resultado.
Defina utilidades, controles e limites de intervenção segura
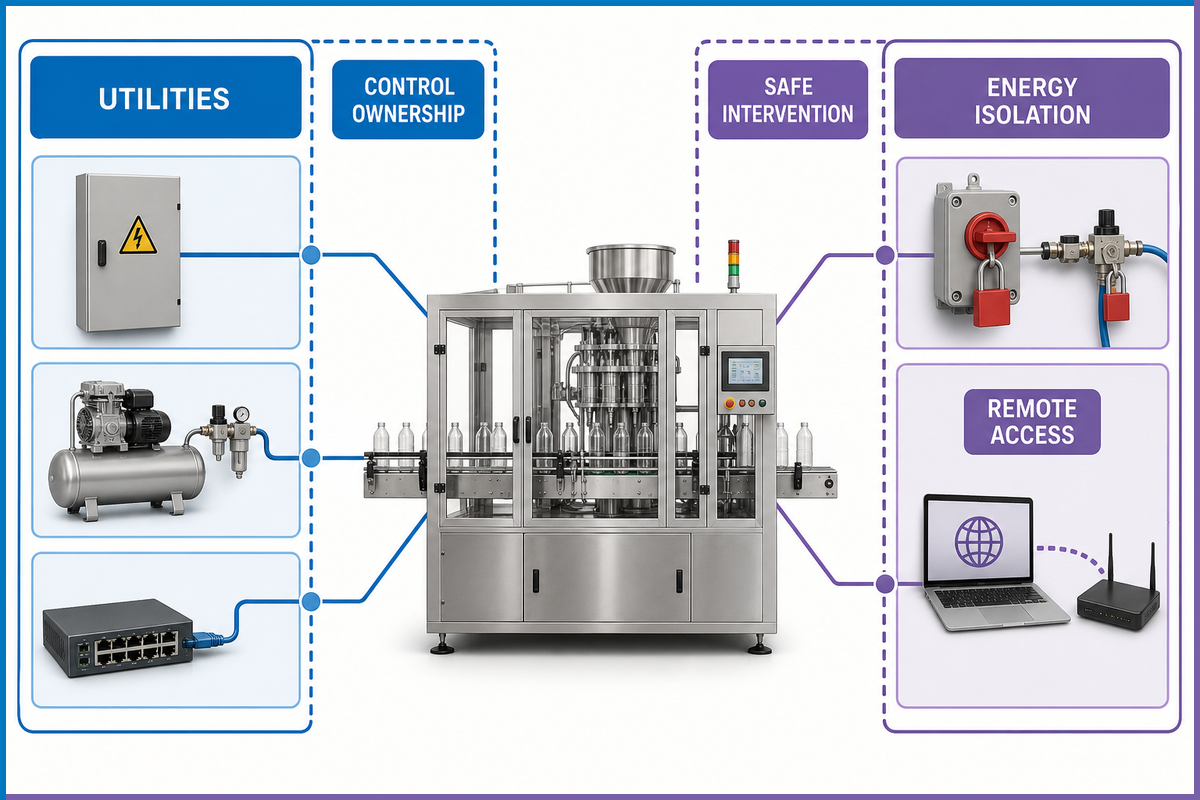
As questões de utilidades e controles são baratas em um desenho e caras depois da instalação. Congele a tensão e a frequência, a corrente disponível, o arranjo de proteção, a pressão e a qualidade do ar comprimido, a rejeição de calor ou exaustão, as cargas no piso, os drenos quando aplicável, os limites ambientais, o limite da rede, as rotas de cabos e as condições medidas para o SAT. Registre tanto a faixa exigida quanto a parte responsável por fornecê-la.
O escopo de segurança também atravessa os limites entre fornecedores. A ANSI/PMMI B155.1-2023 trata de máquinas e funções coordenadas da linha de produção ao longo das fases relevantes do ciclo de vida. Para trabalhos nos Estados Unidos dentro desse escopo, a OSHA 29 CFR 1910.147 abrange serviços e manutenção quando energização inesperada, partida ou liberação de energia armazenada puder ferir um funcionário. A produção normal não é abrangida sem distinção; a regra descreve as condições que colocam o serviço durante a produção no escopo e uma exceção limitada para serviços menores rotineiros, repetitivos e integrantes, realizados com proteção alternativa eficaz.
Isso significa que a especificação deve listar tarefas, e não fazer uma declaração vaga sobre bloqueio. Para cada remoção de emperramento, limpeza, ajuste, configuração, troca de ferramenta e inspeção, o empregador e as partes qualificadas do projeto determinam os perigos, o estado seguro, o isolamento de energia, a proteção alternativa quando permitida, o acesso e o treinamento. Botões de pressão e chaves seletoras não são dispositivos de isolamento de energia segundo a definição da OSHA.
Os controles conectados acrescentam outro limite. Defina o responsável pelo acesso remoto do fornecedor, as contas autorizadas, a janela de aprovação, os registros, a segmentação da rede, o software aprovado e a linha de base do firmware, os backups, o teste de restauração e o registro de alterações de configuração. Esses campos não transformam o artigo em um padrão de cibersegurança. Eles impedem que “suporte remoto incluído” se torne um caminho permanente e não gerenciado para a linha.
Elabore um protocolo FAT em torno do envelope operacional do SKU
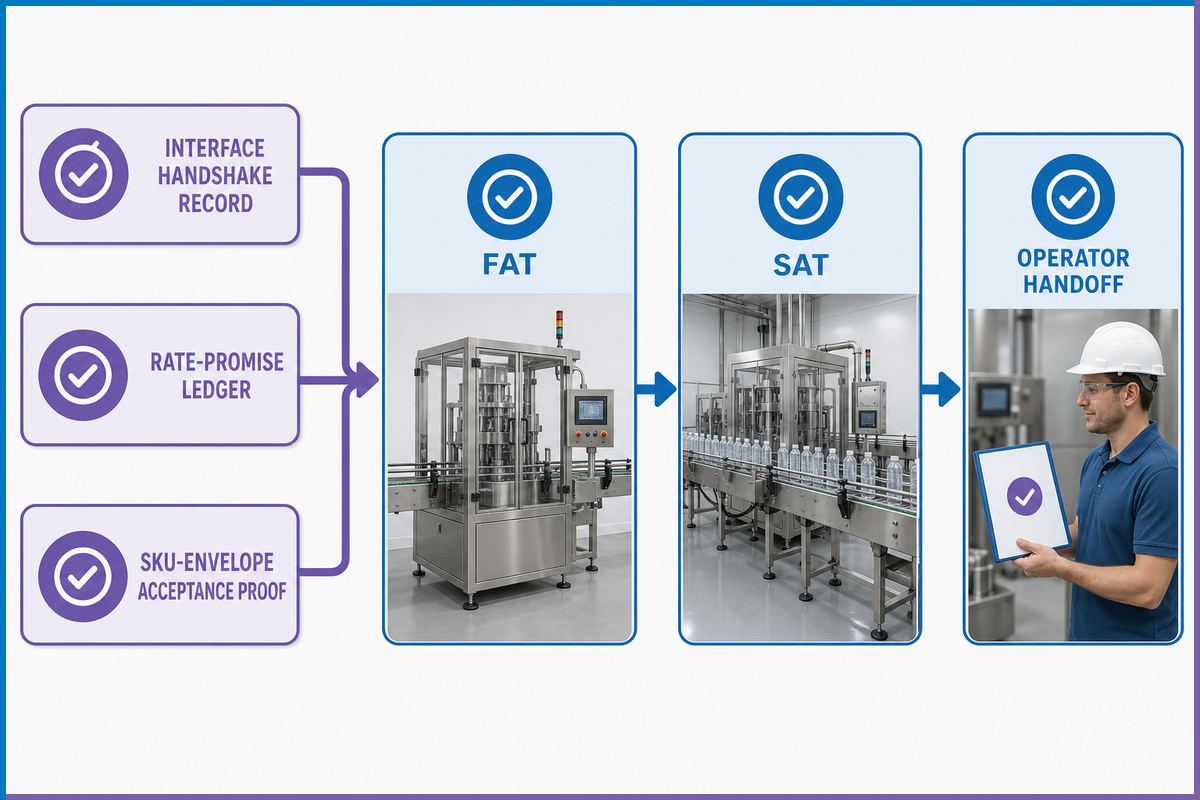
Um teste de aceitação de fábrica deve responder às questões contratuais antes do envio. Uma demonstração responde apenas “funcionou agora?”. O protocolo deve identificar o requisito, o material aprovado, a condição de configuração, o método de observação, o critério de aprovação, o arquivo de evidência e o caminho de decisão antes da chegada da testemunha. Em operações regulamentadas, o limite de qualificação e validação de processo da FDA permanece separado deste teste do fornecedor.
A Comprovação de aceitação do envelope do SKU é a camada de rastreabilidade. Sua entrada é a lista de requisitos mais as condições limite específicas das estações na matriz de SKU. Sua saída é uma decisão de coberto/não coberto para cada requisito, com um responsável e uma data de vencimento para cada desvio. Isso é diferente do Registro de handshake da interface, que decide a prontidão do limite, e do Livro razão da promessa de taxa, que decide a aceitação da taxa.
| Bloco do FAT | Estado antes do teste | Evidências a manter |
|---|---|---|
| Identidade do material | Lote da garrafa, fechamento, rótulo, filme/caixa e substituições aprovadas | Registro de amostras e fotos |
| Execução sustentada | Base da unidade, janela, exclusões, definição de embalagem boa | Contagens, durações de estado, rejeições e registro de eventos |
| Comportamento da interface | Lista de sinais, vizinhos simulados e limitações | Rastreamento de E/S e parada/reinício testemunhados |
| Troca de formato | Par de origem/destino, definições de início/fim e pessoal | Verificação da configuração, tempo e resultado da primeira embalagem boa |
| Falha e recuperação | Desafio aprovado, método seguro e estado esperado | Alarme, disposição do produto e sequência de reinício |
| Entregáveis | Desenho, manual, backup, peças de reposição e lista de treinamento | Pacote controlado por revisão e registro de itens em aberto |
| Funções de segurança | Plano de validação aprovado, dispositivos, zonas e comportamento de reinício | Resultados testemunhados e aprovação dos responsáveis |
| Linha de base digital | Software, firmware, contas e condição de acesso remoto aprovados | Lista de versões, backup e evidência de restauração |
A diretriz de teste da Krones trata o escopo contratual, os materiais de teste, as interfaces conectadas, as execuções de produção, os alarmes, a parada de emergência/reinício, a troca de formato e os desvios como partes explícitas de um teste do lado do fornecedor. A duração exata e a quantidade de amostras permanecem específicas do contrato. O protocolo também deve registrar se um circuito completo de recirculação ou uma máquina vizinha real está ausente.
A página pública de soluções da Mass Technology declara troca de formato baseada em receita, uma transferência de transportador pré-projetada e FAT antes do envio. Essas são declarações do fornecedor, e não resultados de testes independentes. Transforme-as em perguntas: quais configurações estão na receita? Quais verificações mecânicas permanecem? Qual faixa exata de transferência foi projetada? Qual registro do FAT mostrará que ela foi aprovada? A equipe de engenharia da Mass Technology pode responder às questões de escopo específicas do projeto com base no mesmo protocolo escrito.
Transforme os resultados do FAT em um plano de aceitação no local e transferência
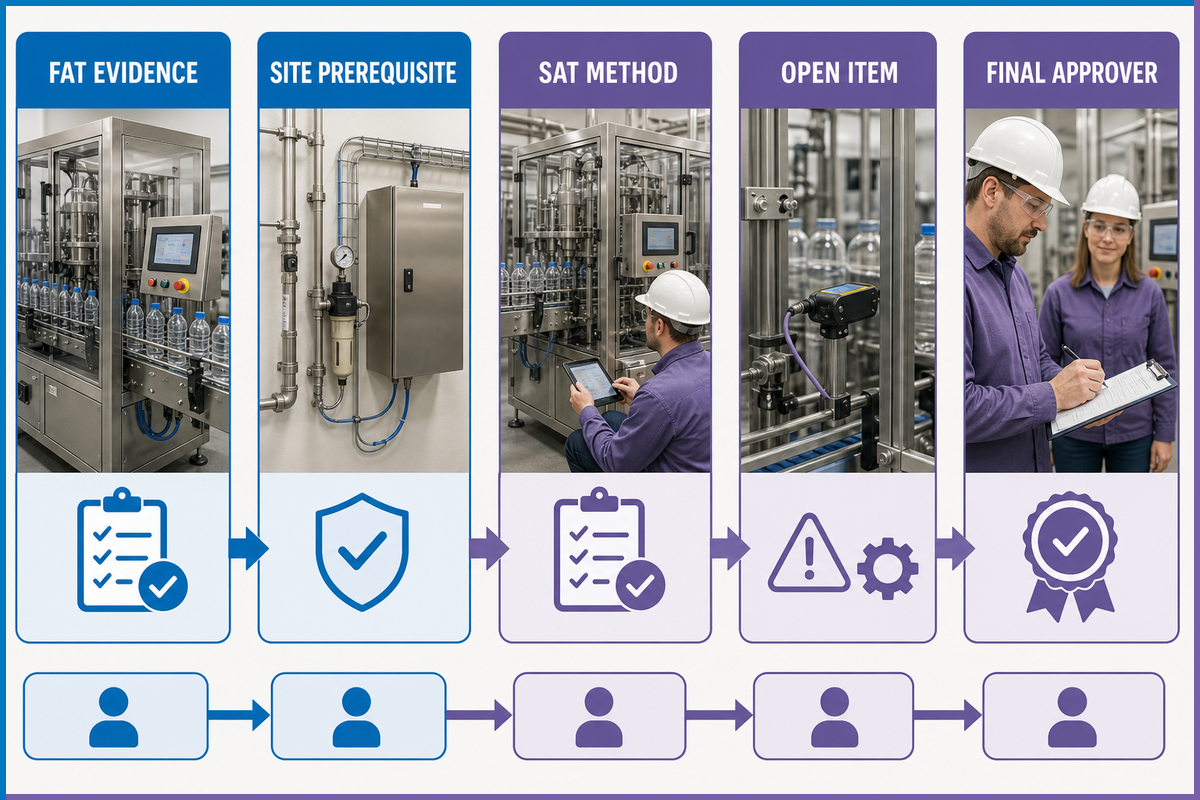
O FAT ocorre nas instalações do fornecedor. O SAT ocorre após a instalação, quando existem as utilidades, os operadores, os materiais, as redes e as máquinas adjacentes reais. Um não repete todos os testes do outro, mas cada requisito precisa de uma destinação: comprovado e aceito no FAT, mantido para as condições do local, testado novamente no local ou em aberto com um responsável.
Crie o registro do SAT antes do embarque. Transfira as limitações de interface, as substituições aprovadas, as versões de software, os desvios não resolvidos, os pré-requisitos de utilidades, os trabalhos de proteção, as tarefas de rede e as necessidades de treinamento. Uma linha prática contém o ID da evidência do FAT, o ponto de retenção do embarque, o pré-requisito do local, o método do SAT, a testemunha, o resultado, a pendência e o aprovador final.
- Meça as condições elétricas e de ar comprimido instaladas sob carga.
- Teste novamente os sinais reais a montante e a jusante, a acumulação e a propagação de paradas.
- Passe os materiais de produção pelo caminho de rejeição e concilie as contagens.
- Observe uma recuperação controlada com as funções do local, e não apenas com os técnicos do fornecedor.
- Confirme se os backups, as peças de reposição e de troca, os desenhos e as revisões correspondem à máquina instalada.
- Encerre ou aceite formalmente cada desvio; não permita que uma sequência de e-mails se transforme no registro.
As fábricas regulamentadas podem precisar de mais. A orientação de inspeção da FDA para contextos de embalagem regulamentados aborda a qualificação da instalação e a validação de processo dentro de limites operacionais estabelecidos. O FAT e o SAT não substituem IQ, OQ, PQ, a validação de processo ou a revalidação quando o produto, o processo e a jurisdição exigirem isso. Este guia fornece uma estrutura de transferência de projeto de máquina, e não um protocolo de validação regulamentada.
Projete para treinamento, manutenção e retenção de competências
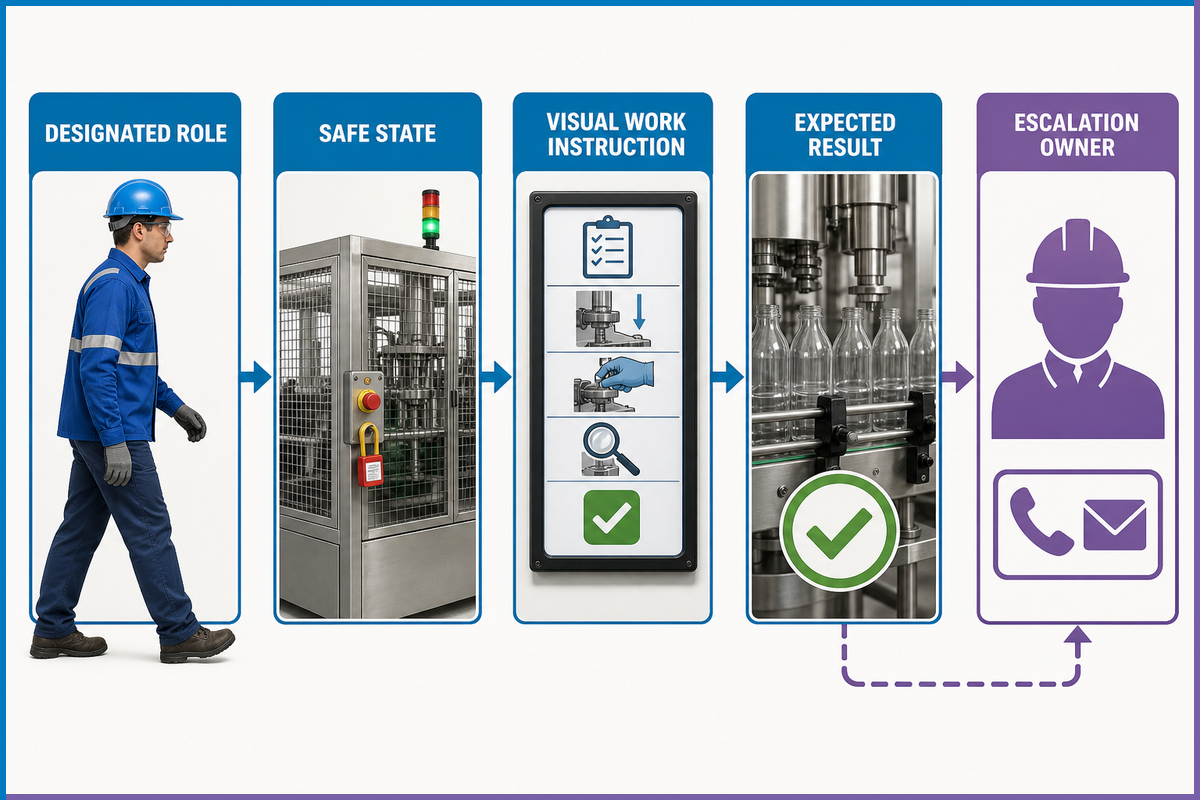
Uma linha não é aceita simplesmente porque o engenheiro de comissionamento consegue operá-la. A transferência deve demonstrar que as funções designadas no local conseguem iniciar, parar, trocar o formato, recuperar, inspecionar e escalar dentro dos procedimentos aprovados.
O estudo da força de trabalho da PMMI de 2025 utilizou uma pesquisa on-line com 136 respondentes de usuários finais e OEMs, além de 14 entrevistas qualitativas. Ele destaca o interesse em orientações de HMI incorporadas à máquina, alertas preditivos, suporte remoto do OEM, vídeos curtos de tarefas, documentação vinculada por QR e automação direcionada da troca de formato. A amostra não comprova que um formato sirva para todas as fábricas. Ela mostra por que um manual extenso, sozinho, é um plano de transferência fraco.
Elabore uma matriz de intervenção para instrução. Para cada tarefa recorrente, indique a função, o treinamento prévio, o estado seguro, o caminho na HMI, a instrução visual de trabalho, as ferramentas ou peças de troca, o resultado esperado, o responsável pelo alarme ou pela escalada e o registro mantido. Teste o material durante o FAT ou o SAT, fazendo com que a função prevista execute a tarefa. Se a única pessoa capaz de recuperar uma parada comum for o engenheiro visitante, a transferência estará incompleta em todo o escopo do ciclo de vida de máquinas identificado pela ANSI/PMMI B155.1-2023.
Pergunta de aceitação
Um operador treinado consegue usar a instrução fornecida para concluir a tarefa aprovada, reconhecer o estado esperado da máquina e saber quando parar e escalar — sem depender de uma mensagem privada ou da memória de uma única pessoa?
Perguntas frequentes
O que é uma máquina de embalagem de garrafas?
Uma máquina de embalagem de garrafas é um equipamento ou sistema de fim de linha conectado que recebe garrafas em uma condição definida e produz unidades agrupadas, envolvidas, colocadas em bandejas, encartonadas, encaixotadas ou prontas para expedição de outra forma. A definição do projeto deve indicar os estados exatos de transferência. O envase, a tampagem e a rotulagem podem ser dependências incluídas, mas a expressão, por si só, não os coloca no escopo adquirido.
Quanto custa uma máquina de embalagem de garrafas?
O preço depende do escopo: uma envolvedora ou uma linha conectada com transportadores, manuseio de caixas, controles, proteções, instalação e comissionamento. Este guia informativo não publica faixas de preço, porque a configuração e a cotação pertencem à página de solução comercial. Defina primeiro as interfaces e o documento de aceitação; depois, solicite uma cotação para esse mesmo escopo.
Quais são os problemas comuns das máquinas de embalagem?
Os sintomas comuns no nível da linha incluem alimentação insuficiente, descarga bloqueada, passo instável entre garrafas, falhas na alimentação de filme ou cartuchos, divergências entre sensores, perda da identificação da rejeição, pequenas paradas recorrentes e sequências de recuperação deficientes. Registre o que as máquinas vizinhas indicaram antes do evento. O componente que parou pode não ser a origem da condição. Qualquer inspeção ou intervenção deve seguir os procedimentos aprovados da fábrica para proteções e energia perigosa.
Uma linha de embalagem pode lidar com vários tamanhos de garrafa?
Frequentemente, mas comprove a compatibilidade entre as dimensões das garrafas, a estabilidade, a condição do fechamento e do rótulo, o padrão de embalagem, o material de embalagem, as peças de troca, as referências de configuração e os ajustes de inspeção. Teste casos extremos e transições com muitas trocas de formato, e não apenas a garrafa menor e a maior da faixa de SKUs selecionada.
Qual é a diferença entre FAT e SAT para equipamentos de embalagem?
O FAT é realizado antes do embarque, nas instalações do fornecedor, com base em amostras, taxas, interfaces, trocas de formato, falhas e entregáveis acordados. O SAT testa as condições dependentes da fábrica após a instalação: utilidades, materiais, operadores, redes e máquinas vizinhas reais. Uma aprovação no FAT não elimina os pré-requisitos do local, enquanto o SAT não deve se transformar em uma renegociação sem estrutura. O registro mostra o que foi comprovado, o que precisa ser comprovado novamente e quem é responsável por cada desvio.
Quais documentos devem ser entregues com uma linha de embalagem de garrafas?
Os entregáveis típicos incluem desenhos aprovados, cronogramas de interfaces e utilidades, instruções, backups, listas de peças de reposição e de troca, registros do FAT, um registro de desvios em aberto, registros de treinamento e o plano do SAT. O pacote deve mostrar o status de revisão, as evidências de aceitação e os itens ainda pendentes após o embarque.
Use a cadeia de aceitação de 3 registros
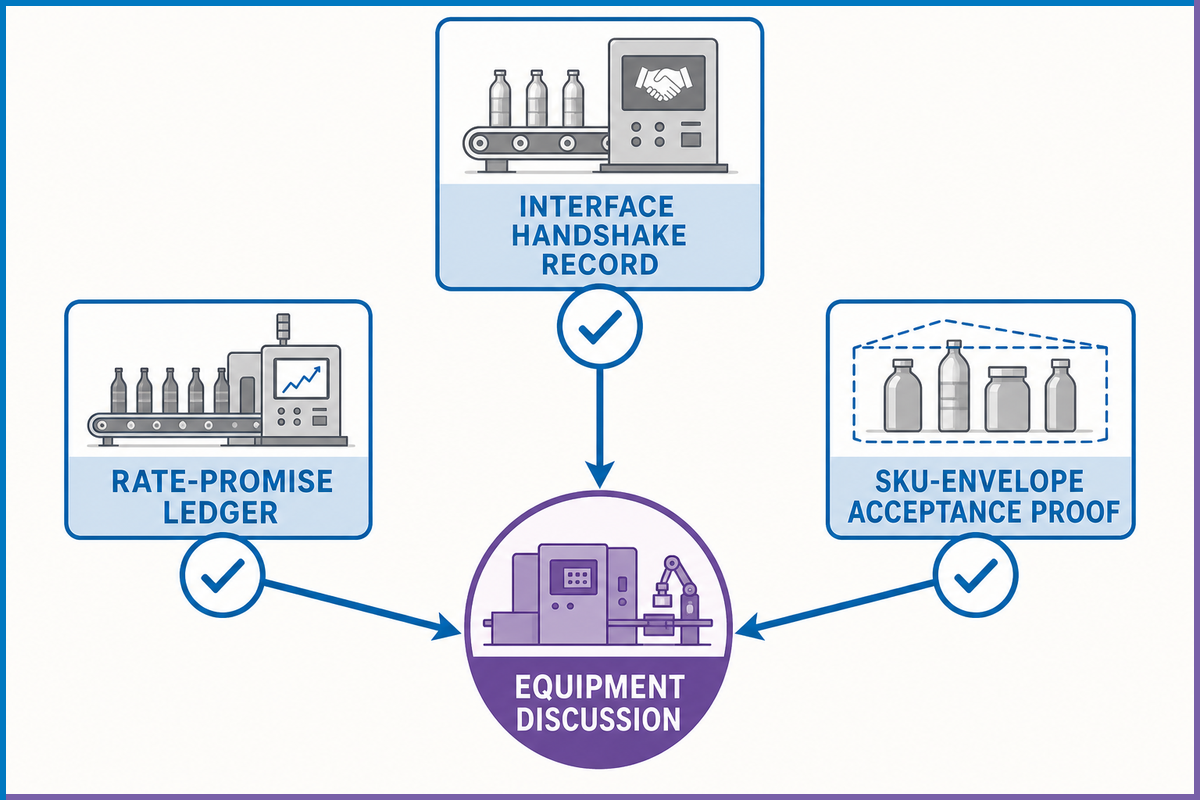
Os 3 registros nomeados têm funções diferentes dentro do escopo coordenado da linha de produção descrito pela ANSI/PMMI B155.1-2023. O Registro de Alinhamento de Interfaces decide se as máquinas adjacentes conseguem trocar produto e estado. O Registro da Promessa de Taxa decide se a produção boa observada atende à base de taxa acordada. A Comprovação de Aceitação do Envelope de SKU decide se o conjunto de testes cobre o material e os casos extremos de troca de formato de cada estação e encerra os desvios resultantes.
Construa-os nessa ordem. Uma execução de taxa é difícil de interpretar quando a interface não está definida, e um resultado do FAT fica incompleto quando o conjunto de SKUs testado ignora o limite operacional de uma estação. Se estiver pronto para converter esses requisitos em uma discussão sobre equipamentos, analise as configurações de fim de linha disponíveis e envie os mesmos registros de limite, taxa e SKU junto com a consulta. O mesmo escopo da máquina de embalagem de garrafas pode ajudar a estruturar a discussão comercial, mas os registros escritos continuam sendo a base da aceitação.
Tem uma faixa definida de garrafas e embalagens?
Apresente o limite da linha, a taxa-alvo de embalagens boas, o envelope de SKU, o cronograma de utilidades e as perguntas de aceitação. Isso fornece às equipes de engenharia e comerciais um ponto de partida testável.
Discuta sua necessidade de embalagemReferências e base da pesquisa
Referências e fontes
Este guia atendeu ao padrão de evidências? A publicação foi revisada com base em regulamentos selecionados dos EUA, um catálogo atualizado de normas de segurança de máquinas de embalagem, orientações de controles de associações setoriais, relatórios técnicos da indústria de embalagens, um estudo da força de trabalho, orientações de testes do fabricante e um recurso governamental de simulação de fabricação. Discussões entre profissionais foram usadas apenas como contexto, não como comprovação.
- OSHA 29 CFR 1910.147, Controle de energia perigosa
- ANSI/PMMI B155.1-2023, Escopo público e registro da edição
- OMAC, orientações de HMI e torres de sinalização do PackML
- Packaging World, integração do PackML e estados comuns de máquinas
- Packaging World, categorias de perdas de OEE e base de taxa
- Krones, diretriz de testes de FAT do fabricante
- PMMI, Entendendo a lacuna da força de trabalho de 2025
- NIST, recurso de simulação de fabricação com buffer finito
- Orientação de inspeção da FDA, limite de qualificação e validação de processo