Entrez en contact avec Masstech

Mis à jour : septembre 2026 · Auteur : Cherry · Vérifié par rapport aux sources publiques actuelles sur la sécurité, les automatismes et le conditionnement
Une machine de conditionnement de bouteilles est un équipement intégré à un système de production connecté qui reçoit des bouteilles dans un état défini et libère des emballages regroupés, filmés ou mis en caisses. La spécification doit donc commencer à la remise en entrée et se terminer à la remise en sortie. Le travail entre ces deux points nécessite une base de débit, des règles d’interface, des preuves de changement de format et des critères de réception.
Réponse rapide
Avant de demander un équipement, définissez le périmètre de la ligne, la gamme de bouteilles et d’emballages, le débit durable de produits conformes, les signaux amont et aval, le comportement de l’accumulation, les interventions sûres, les utilités et les preuves FAT/SAT. La vitesse catalogue n’est utile qu’une fois ces conditions précisées.
Ce guide s’adresse aux équipes d’ingénierie, d’exploitation et d’approvisionnement qui préparent une spécification de ligne ou un plan de réception. Il ne compare pas les modèles, ne publie pas de prix et ne remplace pas une évaluation des risques sur site. Si votre périmètre est déjà défini et que vous souhaitez examiner des options d’équipement, consultez la page configurations de machines de conditionnement de bouteilles. Les sections ci-dessous restent dans ce cadre informatif.
Définissez le périmètre du conditionnement avant de spécifier l’équipement
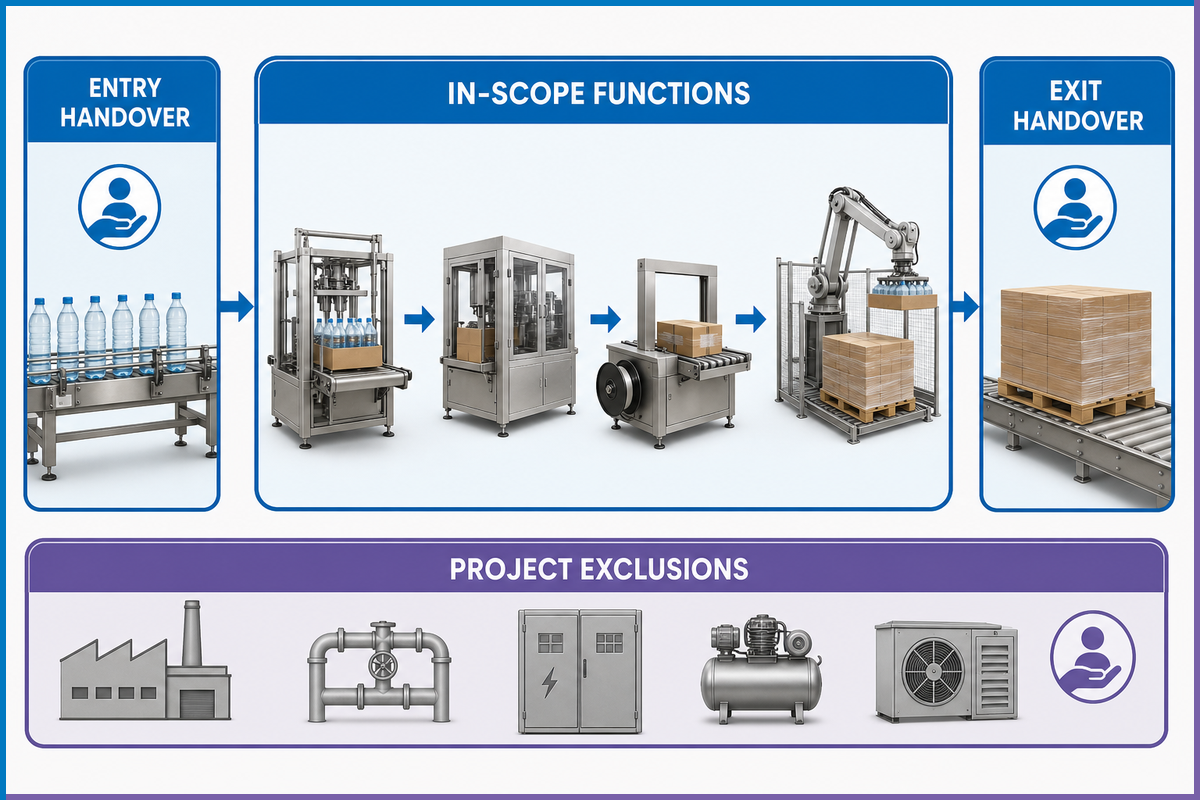
Le « conditionnement de bouteilles » peut désigner le conditionnement primaire, secondaire ou un système de fin de ligne. L’équipement de remplissage introduit le produit dans la bouteille. L’équipement de bouchage la ferme. L’équipement d’étiquetage applique ou vérifie l’identification du produit. Les machines d’emballage sous film rétractable, les encaisseuses en barquettes et les encaisseuses regroupent les bouteilles finies pour la manutention et la distribution. Un projet peut inclure plusieurs de ces fonctions, mais le nom de la catégorie ne prouve pas lesquelles figurent dans le devis. Pour une opération distincte de fabrication des cartons pliants vides, consultez l’équipement de plieuse-colleuse de Cenwan ; la production des cartons relève d’un autre périmètre que le chargement des bouteilles dans des cartons finis.
La description actuelle du catalogue ANSI pour ANSI/PMMI B155.1-2023 couvre le conditionnement primaire, secondaire et tertiaire ainsi que la coordination des fonctions de conditionnement et de transformation sur une ligne de production. Ce périmètre au niveau de la ligne rappelle utilement que les interfaces font partie de la définition du système, même lorsque les machines appartiennent à des fournisseurs différents.
Les résultats de recherche mélangent souvent ce périmètre avec les équipements en amont. Une machine automatique de remplissage de liquides, un système de remplissage de bouteilles ou tout autre équipement de remplissage de liquides dose le produit dans les contenants ; il peut influer sur l’efficacité de la ligne, mais ne constitue pas automatiquement l’encaisseuse secondaire décrite ici. Gardez explicitement cette limite de remplissage des bouteilles afin que les questions de précision de la remplisseuse et de contact produit restent rattachées à la bonne machine et au bon responsable.
Des libellés de recherche tels que machine de conditionnement de bouteilles d’eau, machine de conditionnement de bouteilles commerciale et machine de conditionnement de petites bouteilles décrivent un marché, un public ou une échelle ; ils ne définissent toujours pas le périmètre fonctionnel. Appliquez le même test d’entrée et de sortie à chaque libellé.
Comment appelle-t-on une machine de conditionnement ?
Le nom dépend de la fonction. L’équipement qui remplit et ferme le contenant immédiat relève normalement du conditionnement primaire. Les machines qui regroupent les bouteilles dans un film, des barquettes, des cartons ou des caisses relèvent du conditionnement secondaire. La palettisation et la préparation des unités de transport sont souvent appelées conditionnement tertiaire ou conditionnement de fin de ligne. Utilisez le nom fonctionnel dans la spécification, puis écrivez précisément les conditions d’entrée et de sortie. « Bouteilles remplies, bouchées et étiquettes vérifiées en entrée ; lots rétractables de douze bouteilles en sortie » est beaucoup moins ambigu que « ligne complète de conditionnement de bouteilles ». Pour spécifier cette unité de transport, examinez séparément le cerclage des palettes et le film étirable de UD Packaging, par rapport à l’équipement qui remplit et ferme les bouteilles individuelles.
Dessinez un schéma de périmètre sur une page avant de discuter de la taille de la machine. Indiquez la dernière condition en amont acceptée par le projet, la première condition en aval garantie et chaque dépendance qui reste hors du périmètre acheté. Ce bref exercice révèle rapidement les convoyeurs, le codage, l’inspection, la gestion des rejets, l’approvisionnement en caisses et les responsabilités liées au flux des palettes qui manquent.
Inscrivez les exclusions à côté du schéma, et non dans un e-mail ultérieur. Par exemple : les bouteilles remplies de produit sont fournies par des tiers ; la qualité des bouchons et des étiquettes reste sous la responsabilité des intervenants en amont ; les caisses vides arrivent selon une orientation définie ; les caisses finies sortent à une hauteur définie ; la palettisation est hors périmètre. Indiquez ensuite qui fournit chaque convoyeur de liaison, extension de protecteur, câble de commande et fonction d’arrêt au niveau de la ligne. Le périmètre n’est prêt que lorsqu’une tierce personne peut le lire et identifier les deux parties de chaque point de transfert.
Établissez un document de contrôle des interfaces pour chaque remise entre machines
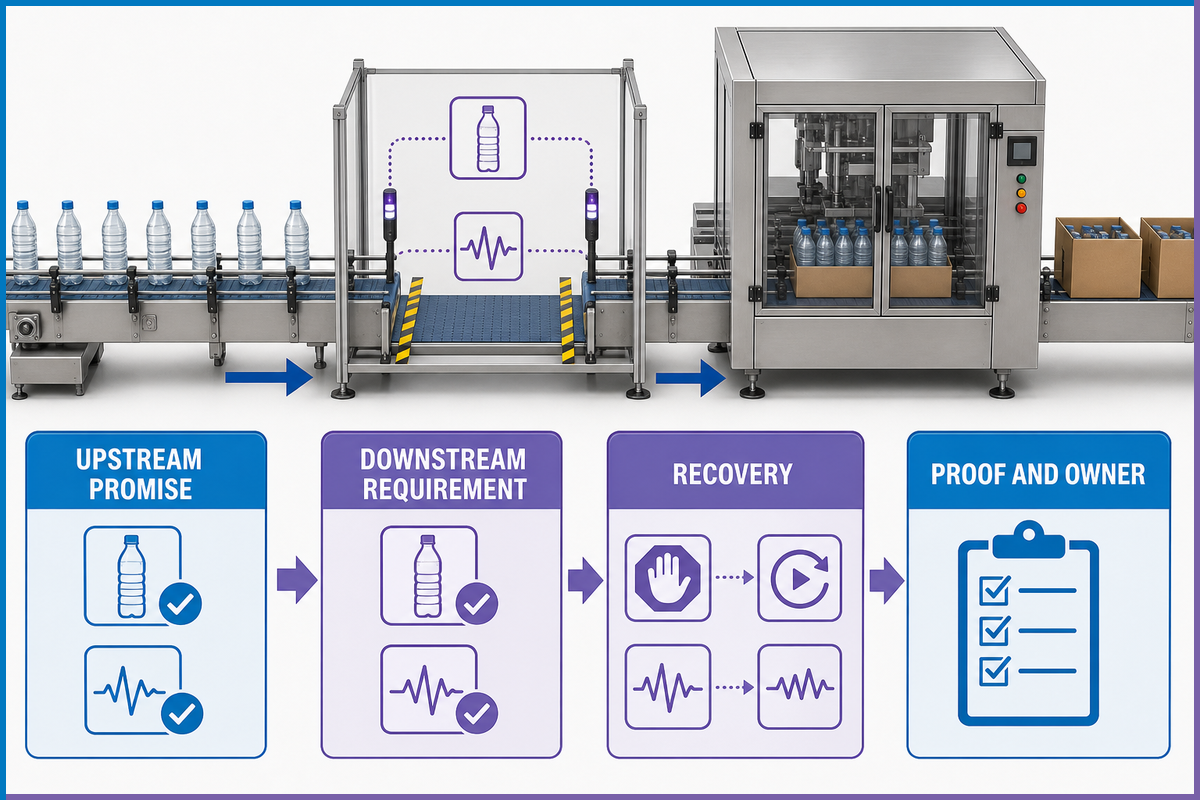
Une machine peut réussir un essai isolé en atelier et pourtant échouer sur la ligne assemblée. Les bouteilles peuvent arriver avec un pas incorrect, un arrêt en aval peut ne pas se propager vers l’amont, un rejet peut ne pas avoir de destination confirmée ou les deux machines peuvent attendre parce que chacune pense que l’autre doit redémarrer en premier. La solution commence par un document d’interface rédigé pour chaque remise physique.
Les recommandations OMAC sur les IHM et les colonnes lumineuses associent les états PackML à des affichages et des commandes cohérents. La couverture de PackML par Packaging World explique également comment un modèle d’état commun et des étiquettes cohérentes facilitent la communication entre équipements de plusieurs fournisseurs. Ce vocabulaire est utile, mais un nom d’état familier ne prouve pas que les bouteilles, les signaux et la séquence de reprise fonctionnent. Le projet a toujours besoin d’un enregistrement vérifiable, cohérent avec le périmètre de ligne coordonnée défini dans ANSI/PMMI B155.1-2023.
Le relevé de poignée de main des interfaces reprend la condition promise par la machine en amont, la compare à l’exigence en aval et attribue une méthode de vérification. Il aboutit à une décision : la limite est prête pour le gel de conception ou un écart identifié reste ouvert.
| Champ d’interface | Promesse amont | Exigence aval | Preuve et responsable |
|---|---|---|---|
| État de la bouteille | Remplie, bouchée, sèche, étiquette vérifiée | Base stable ; aucun bouchon desserré ni surface humide | Échantillons approuvés et relevé d’inspection |
| Flux | Plage de débit et pas de sortie | Pas, accumulation et orientation acceptés | Essai mesuré à la remise |
| États et signaux | Prêt, en marche, maintenu, affamé ou bloqué | Signification, temporisation et état de repli correspondants | Essai des E/S et trace d’événements |
| Responsabilité des rejets | Identité du rejet et état du suivi | Retrait confirmé ou arrêt maîtrisé | Échantillons de mise à l’épreuve et rapprochement des comptages |
| Reprise | Autorisation de redémarrage et état conservé du produit | Séquence connue sans collision ni produit orphelin | Essai d’arrêt/redémarrage scénarisé |
Répétez le relevé à chaque limite : du désenchevêtreur à la remplisseuse, de la remplisseuse à la boucheuse, de la boucheuse à la machine d’étiquetage de bouteilles, de l’étiqueteuse à l’encaisseuse, puis de l’encaisseuse à la manutention des caisses ou des palettes lorsque ces fonctions sont incluses. Une note générale sur les automatismes ne peut pas décrire toutes ces remises.
Convertissez la vitesse nominale en exigence de débit d’emballages durable
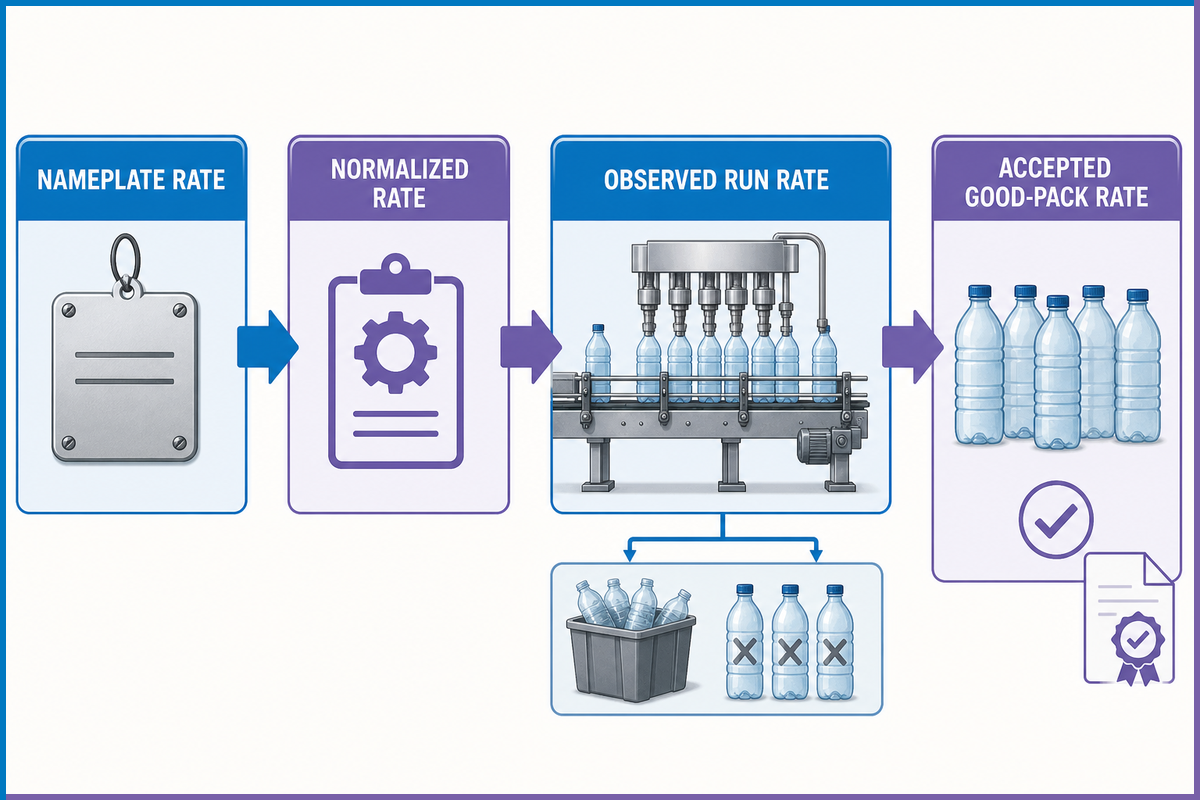
La vitesse nominale est généralement indiquée pour une machine, une unité et une condition de fonctionnement définies. Les remplisseuses peuvent être décrites en bouteilles par heure, tandis que les encaisseuses sont mesurées en caisses par minute. Comparer directement ces nombres crée une marge fictive.
Commencez par une conversion déterministe. Si le flux entrant est de 12 000 bouteilles par heure, divisez par 60 pour obtenir 200 bouteilles par minute. Pour ce même flux de bouteilles, les débits théoriques de conditionnement sont les suivants :
- 6 bouteilles par emballage : 200 ÷ 6 = 33.33 emballages par minute.
- 12 bouteilles par emballage : 200 ÷ 12 = 16.67 emballages par minute.
- 24 bouteilles par emballage : 200 ÷ 24 = 8.33 emballages par minute.
Il s’agit de conversions d’unités, et non d’un débit accepté. Les pertes de disponibilité, les petits arrêts, la perte de vitesse, les rejets et les déchets au démarrage s’intercalent encore entre le flux théorique et les emballages conformes. L’OEE sépare pour cette raison disponibilité, performance et qualité, mais ce guide n’impose pas de cible OEE universelle. Le contrat doit préciser ce qui compte comme temps planifié, exclusion autorisée, arrêt et emballage conforme.
Le registre de promesse de débit sépare quatre quantités : le débit nominal annoncé, le débit théorique d’emballages normalisé, le débit brut observé et le débit accepté d’emballages conformes. Il aboutit à une décision de débit rattachée à un SKU et à une fenêtre d’essai.
| Champ du registre | Valeur à consigner | Pourquoi cela modifie la décision |
|---|---|---|
| Base d’unité | Bouteilles/min et emballages/min, avec bouteilles/emballage | Évite de comparer des débits non comparables |
| Matière/SKU | Bouteille, fermeture, étiquette, film/carton et motif | Lie la performance à la condition testée |
| Fenêtre d’observation | Début/fin, pauses planifiées et règles d’exclusion | Empêche qu’une courte pointe devienne le débit annoncé |
| Production conforme | Emballages acceptés, rejets et retouches | Sépare le mouvement de la production vendable |
| Perte d’état | Durée des états maintenu, affamé, bloqué et en défaut | Montre où la contrainte active s’est déplacée |
Utilisez les champs des brochures ou fiches techniques comme points de départ pour les questions, et non comme résultats de réception. La page commerciale Machine de conditionnement de bouteilles contient les détails de modèle, d’enveloppe d’emballage, d’utilités et de plage de fonctionnement. Ce guide a un autre objectif : transformer chaque champ proposé en question d’essai observée. Quel SKU et quel motif d’emballage prennent en charge le débit indiqué ? Où les mesures d’utilités sont-elles effectuées ? Quelle matière approuvée, quelle fenêtre d’observation et quelle règle d’emballage conforme prouveront le résultat ? Cela préserve la distinction entre la recherche d’une méthode de réception et la comparaison d’une configuration commerciale.
La directive d’essai FAT de Krones avertit également qu’une installation d’essai peut fonctionner en dessous de la vitesse nominale lorsqu’une recirculation n’est pas disponible. Consignez cette limite avant l’essai. Pour les lignes asynchrones, une ressource de simulation à tampon fini du NIST montre pourquoi le débit d’une machine ne peut pas décrire chaque interaction du système. Aucune des deux parties ne doit convertir silencieusement une installation limitée en défaillance de machine ni renoncer au débit contractuel sans disposition convenue.
Dimensionnez l’accumulation autour des profils d’arrêt et de la reprise après défaut
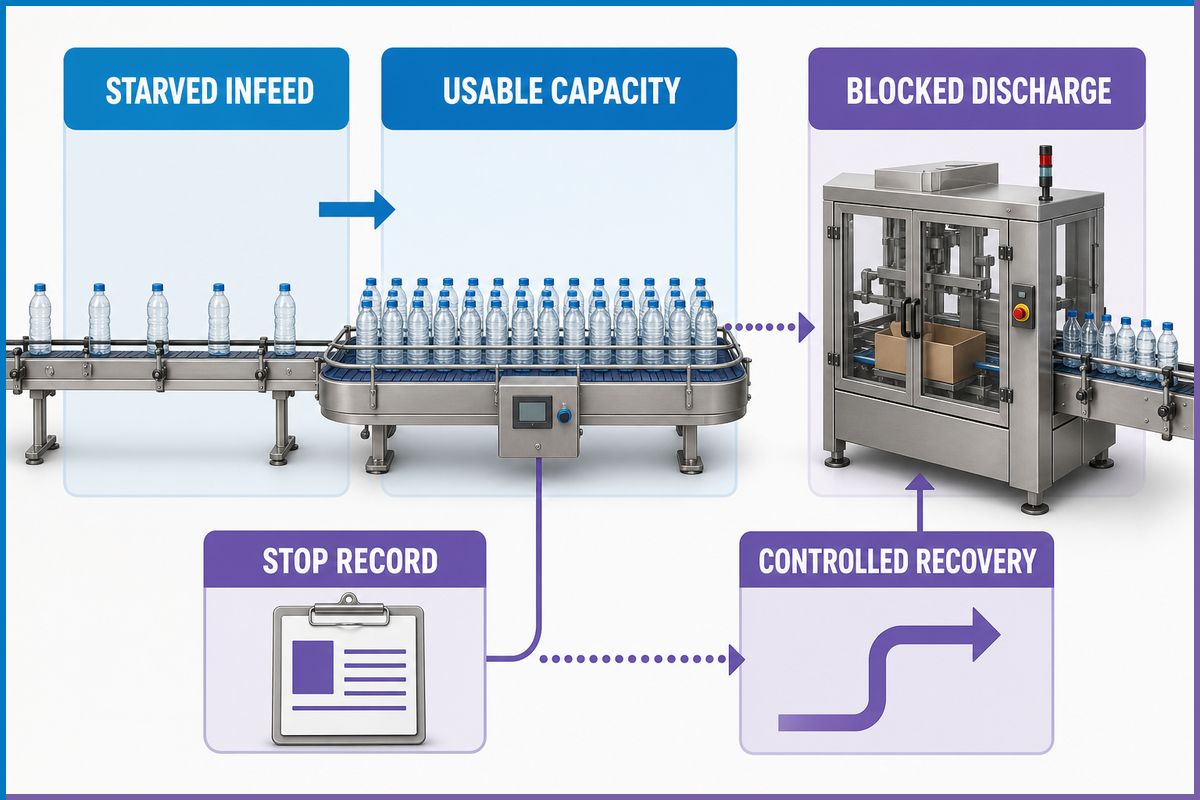
Après avoir traduit le débit d’emballages requis, dimensionnez l’accumulation autour du profil d’arrêt qui le menace. L’accumulation achète du temps entre les machines. Elle ne répare pas un bourrage récurrent, ne stabilise pas une bouteille instable et ne décide pas quelle machine redémarre en premier. Un tampon peut même masquer l’événement qui nécessite une intervention jusqu’à ce que la ligne soit plus difficile à vider et à reprendre.
Une estimation simple du temps reste utile. Si un convoyeur contient 240 bouteilles utilisables et que le débit amont est de 200 bouteilles par minute tandis que la machine aval est arrêtée, la couverture brute est de 240 ÷ 200 × 60 = 72 secondes. Le terme « utilisables » est important : la capacité physique près d’un transfert, d’une courbe ou d’un capteur peut ne pas être une capacité maîtrisable. Si les deux machines continuent à des débits différents, dimensionnez selon la différence nette de débit plutôt que selon le flux amont total.
Comparez ensuite cette estimation au relevé des arrêts. Demandez à quelle fréquence l’événement aval se produit, quelle est sa durée médiane et sa durée haute, si la machine amont peut s’arrêter en sécurité, combien de temps la machine aval met à reprendre et si le tampon peut se vider sans créer une nouvelle pointe. Une ressource de simulation de fabrication du NIST modélise les tampons finis, le comportement asynchrone, la dégradation et la maintenance. Cela fixe une limite utile à l’arithmétique : un seul arrêt moyen ne suffit pas à certifier une ligne très variable ou fortement couplée. Utilisez des essais ou un modèle de ligne approprié lorsque la variabilité compte.
Quels sont les problèmes courants des machines de conditionnement ?
Surveillez l’alimentation affamée, la sortie bloquée, l’espacement instable des bouteilles, les défauts d’alimentation matière, les écarts de comptage des rejets, les arrêts courts répétés et les bourrages au redémarrage. Consignez l’état de la machine voisine avant d’attribuer la responsabilité. Utilisez le relevé pour distinguer un problème local de machine d’une condition au niveau de la ligne.
Note de terrain : Un tampon qui ne se vide qu’avec un espacement idéal des bouteilles n’est pas une capacité pleinement utilisable. Consignez le nombre maîtrisable à chaque transfert, puis testez la manière dont la ligne s’arrête et reprend.
Preuves à conserver pour le tampon
- États affamé et bloqué horodatés
- Capacité utilisable de bouteilles par SKU
- Durée et récurrence des arrêts
- Réaction de l’arrêt amont
- Reprise aval et temps de vidange
Ce que cela ne peut pas prouver à lui seul
- Que le défaut récurrent est acceptable
- Que chaque bouteille reste stable
- Que les rejets conservent leur identité
- Que la séquence de redémarrage est sûre
- Que davantage de convoyeur augmente la production conforme
Cartographiez l’enveloppe de fonctionnement des SKU avant de prouver le changement de format
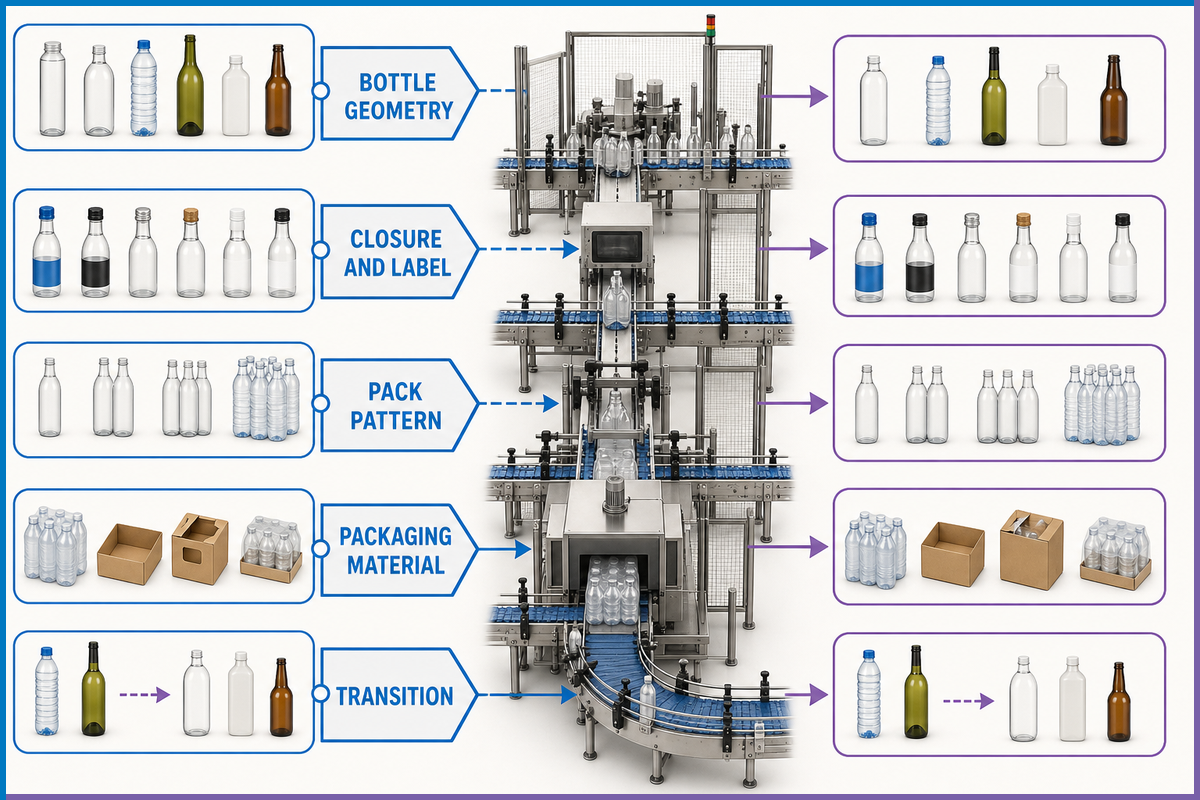
L’accumulation n’est utile que si chaque SKU reste maîtrisable à la remise. Une recette enregistrée prouve qu’un ensemble de valeurs numériques existe. Elle ne prouve pas que les guides, voies, pinces, films, cartons, réglages d’inspection et le suivi du produit ont été placés dans la bonne configuration. Un seul « SKU le plus défavorable » n’est pas toujours le plus difficile pour toute la ligne. Une bouteille haute et étroite peut mettre la stabilité à l’épreuve ; une bouteille courte peut compliquer la détection ; une fermeture peut modifier la hauteur du bouchon ; un motif d’emballage peut charger le fardeleuse ou l’encaisseuse davantage.
Établissez un tableau de l’enveloppe de fonctionnement des SKU avant de choisir les échantillons d’essai. Chaque ligne nomme la bouteille et l’emballage, tandis que chaque colonne révèle une condition limite propre à une station. Ces preuves sur tout le cycle de vie étayent le périmètre des machines au niveau de la ligne décrit par ANSI/PMMI B155.1-2023.
| Dimension | Question de périmètre | Preuve |
|---|---|---|
| Géométrie de la bouteille | Quel SKU a la base la plus petite, le centre de gravité le plus haut ou la tolérance la plus large ? | Plan approuvé, échantillons et manutention observée |
| Fermeture et étiquette | La hauteur du bouchon, la bande d’inviolabilité ou le bord de l’étiquette modifient-ils la détection et les guides ? | Référence de réglage et essai d’inspection |
| Motif d’emballage | Quel nombre et quelle disposition des voies modifient le plus la logique de regroupement ? | Recette du motif, pièces de changement et lot/caisse vérifié |
| Matière de conditionnement | Quel film, quelle barquette ou quel carton possède la plage de procédé acceptable la plus étroite ? | Spécification matière et lot testé |
| Transition | Quel couple de formats départ/arrivée modifie le plus de réglages indépendants ? | Changement chronométré, étapes de vérification et relevé du premier emballage conforme |
Les équipements de remplissage peuvent-ils gérer plusieurs formats de contenants ?
Souvent oui, mais la réponse concerne la ligne connectée, et non la seule remplisseuse. Confirmez les dimensions du contenant, sa stabilité, son col et sa fermeture, l’état de l’étiquette, les guides du convoyeur, la détection, le motif d’emballage, les pièces de changement, les références de réglage et les paramètres d’inspection. Choisissez pour la FAT des cas limites propres à chaque station et des transitions à fort changement, puis répétez les conditions dépendant du site pendant la SAT. Le nom d’une recette enregistrée est une donnée d’entrée de cette preuve, et non la preuve elle-même. Confirmez chaque réglage lors d’un changement de format documenté pour le SKU sélectionné avant d’accepter le résultat.
Verrouillez les utilités, les automatismes et les limites d’intervention sûre
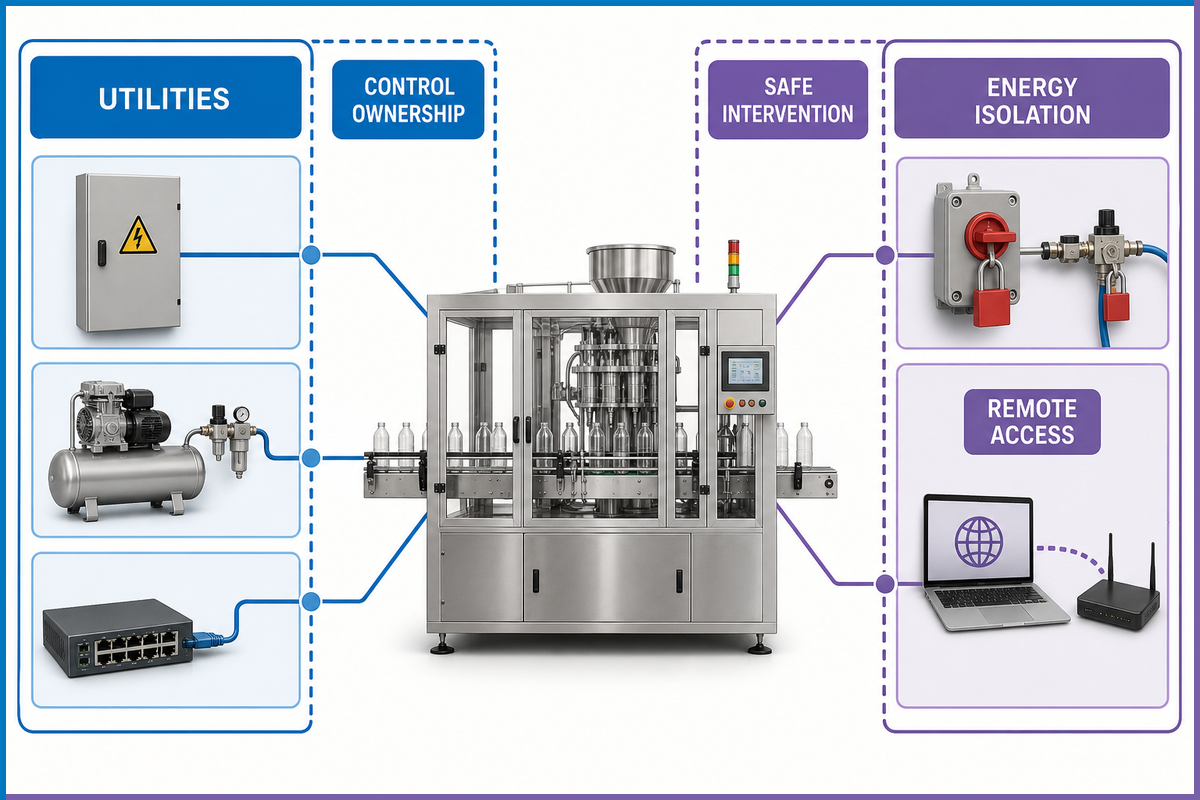
Les questions d’utilités et d’automatismes sont peu coûteuses sur un plan et coûteuses après l’installation. Figez la tension et la fréquence, le courant disponible, le dispositif de protection, la pression et la qualité de l’air comprimé, l’évacuation de chaleur ou l’extraction, les charges au sol, les évacuations lorsque nécessaire, les limites ambiantes, le périmètre réseau, les cheminements de câbles et les conditions mesurées pour la SAT. Consignez à la fois la plage requise et la partie responsable de sa fourniture.
Le périmètre de sécurité franchit également les limites entre fournisseurs. ANSI/PMMI B155.1-2023 traite des machines et des fonctions coordonnées de ligne de production pendant les phases pertinentes du cycle de vie. Pour les travaux aux États-Unis relevant de son périmètre, OSHA 29 CFR 1910.147 couvre l’entretien et la maintenance lorsque la mise sous tension, le démarrage ou la libération d’une énergie accumulée de manière inattendue peut blesser un salarié. La production normale n’est pas couverte sans distinction ; la règle décrit les conditions qui rendent la maintenance pendant la production applicable ainsi qu’une exception étroite pour une maintenance mineure, routinière, répétitive et intégrée, réalisée avec une protection alternative efficace.
La spécification doit donc énumérer les tâches, et non se contenter d’une déclaration vague sur le verrouillage. Pour chaque débourrage, nettoyage, réglage, configuration, changement d’outil et inspection, l’employeur et les parties qualifiées du projet déterminent les dangers, l’état sûr, l’isolement des énergies, la protection alternative lorsqu’elle est autorisée, l’accès et la formation. Les boutons-poussoirs et les sélecteurs ne sont pas des dispositifs d’isolement des énergies au sens de la définition de l’OSHA.
Les automatismes connectés ajoutent une autre limite. Désignez le responsable de l’accès distant du fournisseur, les comptes autorisés, la fenêtre d’approbation, la journalisation, la segmentation réseau, les logiciels et micrologiciels approuvés, les sauvegardes, l’essai de restauration et le relevé des changements de configuration. Ces champs ne transforment pas l’article en norme de cybersécurité. Ils empêchent que « support à distance inclus » devienne un accès permanent et non maîtrisé à la ligne.
Rédigez un protocole FAT autour de l’enveloppe de fonctionnement des SKU
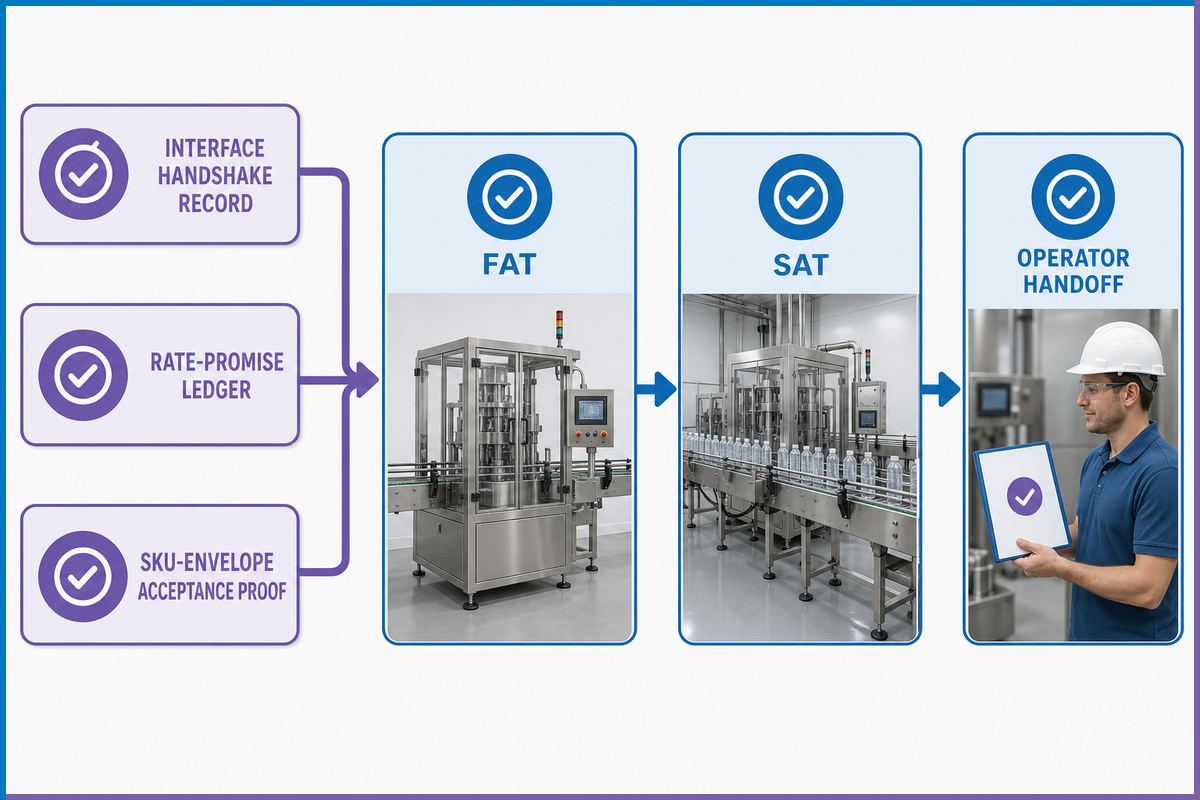
Un essai de réception en usine doit répondre aux questions contractuelles avant l’expédition. Une démonstration répond seulement à « a-t-elle fonctionné maintenant ? ». Le protocole doit identifier l’exigence, la matière approuvée, la condition de réglage, la méthode d’observation, le critère de réussite, le fichier de preuve et la voie de traitement avant l’arrivée du témoin. Dans les opérations réglementées, le périmètre de qualification et de validation de procédé de la FDA reste distinct de cet essai fournisseur.
La preuve de réception de l’enveloppe SKU constitue la couche de traçabilité. Elle prend en entrée la liste des exigences et les conditions limites propres aux stations issues de la matrice SKU. Elle produit une décision couvert/non couvert pour chaque exigence, avec un responsable et une date d’échéance pour chaque écart. Elle se distingue du relevé de poignée de main des interfaces, qui décide de la préparation des limites, et du registre de promesse de débit, qui décide de l’acceptation du débit.
| Bloc FAT | État avant l’essai | Preuves à conserver |
|---|---|---|
| Identité de la matière | Lot de bouteilles, fermetures, étiquettes, films/cartons et substitutions approuvées | Registre des échantillons et photos |
| Essai prolongé | Base d’unité, fenêtre, exclusions, définition d’un emballage conforme | Comptages, durées des états, rejets et journal des événements |
| Comportement de l’interface | Liste des signaux, voisins simulés et limites | Trace des E/S et arrêt/redémarrage observé |
| Changement de format | Couple départ/arrivée, définitions du début et de la fin, personnel | Vérification du réglage, durée et résultat du premier emballage conforme |
| Défaut et reprise | Mise à l’épreuve approuvée, méthode sûre et état attendu | Alarme, devenir du produit et séquence de redémarrage |
| Livrables | Plan, manuel, sauvegarde, pièces de rechange et liste de formation | Dossier maîtrisé par révision et journal des points ouverts |
| Fonctions de sécurité | Plan de validation approuvé, dispositifs, zones et comportement de réinitialisation | Résultats observés et visa des parties responsables |
| Référence numérique | Logiciels, micrologiciels, comptes et conditions d’accès distant approuvés | Liste des versions, sauvegarde et preuve de restauration |
La directive d’essai de Krones traite le périmètre contractuel, les matières d’essai, les interfaces connectées, les cycles de production, les alarmes, l’arrêt d’urgence/redémarrage, le changement de format et les écarts comme des éléments explicites d’un essai côté fournisseur. La durée exacte et la quantité d’échantillons restent propres au contrat. Le protocole doit également indiquer si une boucle complète de recirculation ou la machine voisine réelle est absente.
La page publique de solution de Mass Technology indique un changement de format fondé sur des recettes, une remise de convoyeur préconçue et une FAT avant expédition. Il s’agit de déclarations du fournisseur, et non de résultats d’essais indépendants. Transformez-les en questions : quels réglages figurent dans la recette ? Quelles vérifications mécaniques restent à effectuer ? Quelle plage exacte de remise a été conçue ? Quel relevé FAT montrera la réussite ? L’équipe d’ingénierie de Mass Technology peut répondre aux questions de périmètre propres au projet en s’appuyant sur le même protocole écrit.
Transformez les résultats FAT en plan de réception sur site et de remise aux opérateurs
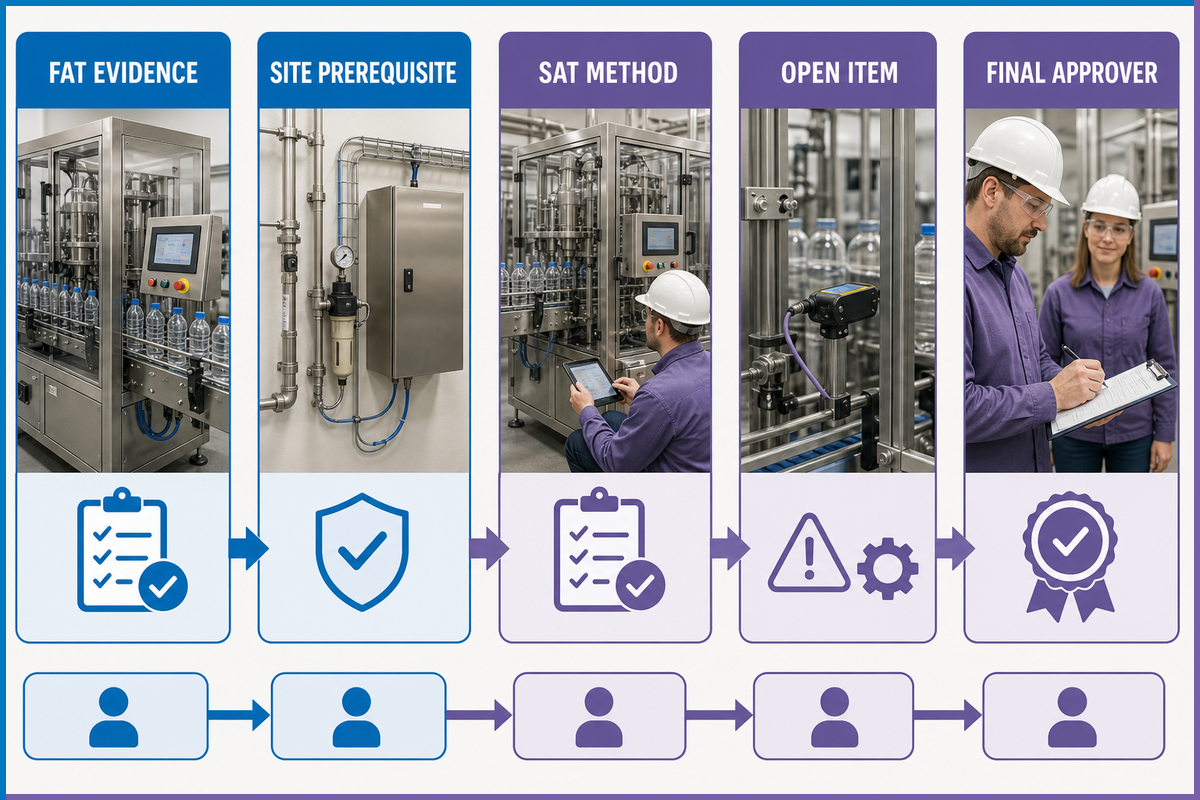
La FAT a lieu chez le fournisseur. La SAT intervient après l’installation, lorsque les utilités réelles, les opérateurs, les matériaux, les réseaux et les machines adjacentes sont disponibles. Il ne s’agit pas de répéter chaque essai, mais chaque exigence doit faire l’objet d’un statut : démontrée lors de la FAT et acceptée, réservée aux conditions du site, retestée sur site ou ouverte avec un responsable.
Créez le registre SAT avant l’expédition. Reportez-y les limites d’interface, les substitutions approuvées, les versions logicielles, les écarts non résolus, les prérequis des utilités, les travaux de protection, les tâches réseau et les besoins de formation. Une ligne pratique comprend l’identifiant de la preuve FAT, le point d’arrêt avant expédition, le prérequis du site, la méthode SAT, le témoin, le résultat, le point ouvert et l’approbateur final.
- Mesurez les conditions électriques et d’air comprimé de l’installation en charge.
- Retestez les signaux réels en amont et en aval, l’accumulation et la propagation des arrêts.
- Faites passer les matériaux de production dans la voie de rejet et rapprochez les comptages.
- Observez une reprise contrôlée avec les rôles du site, et pas uniquement les techniciens du fournisseur.
- Confirmez que les sauvegardes, les pièces de rechange et de changement de format, les plans et leurs révisions correspondent à la machine installée.
- Clôturez ou acceptez formellement chaque écart ; ne laissez pas une chaîne d’e-mails tenir lieu de registre.
Les usines réglementées peuvent nécessiter davantage. Les recommandations de la FDA en matière d’inspection pour les contextes de conditionnement réglementés traitent de la qualification d’installation et de la validation du procédé dans les limites de fonctionnement établies. La FAT et la SAT ne remplacent pas l’IQ, l’OQ, la PQ, la validation ou la revalidation du procédé lorsque le produit, le procédé et la juridiction l’exigent. Ce guide fournit une structure de transfert pour un projet machine, et non un protocole de validation réglementaire.
Concevoir la formation, la maintenance et le maintien des compétences
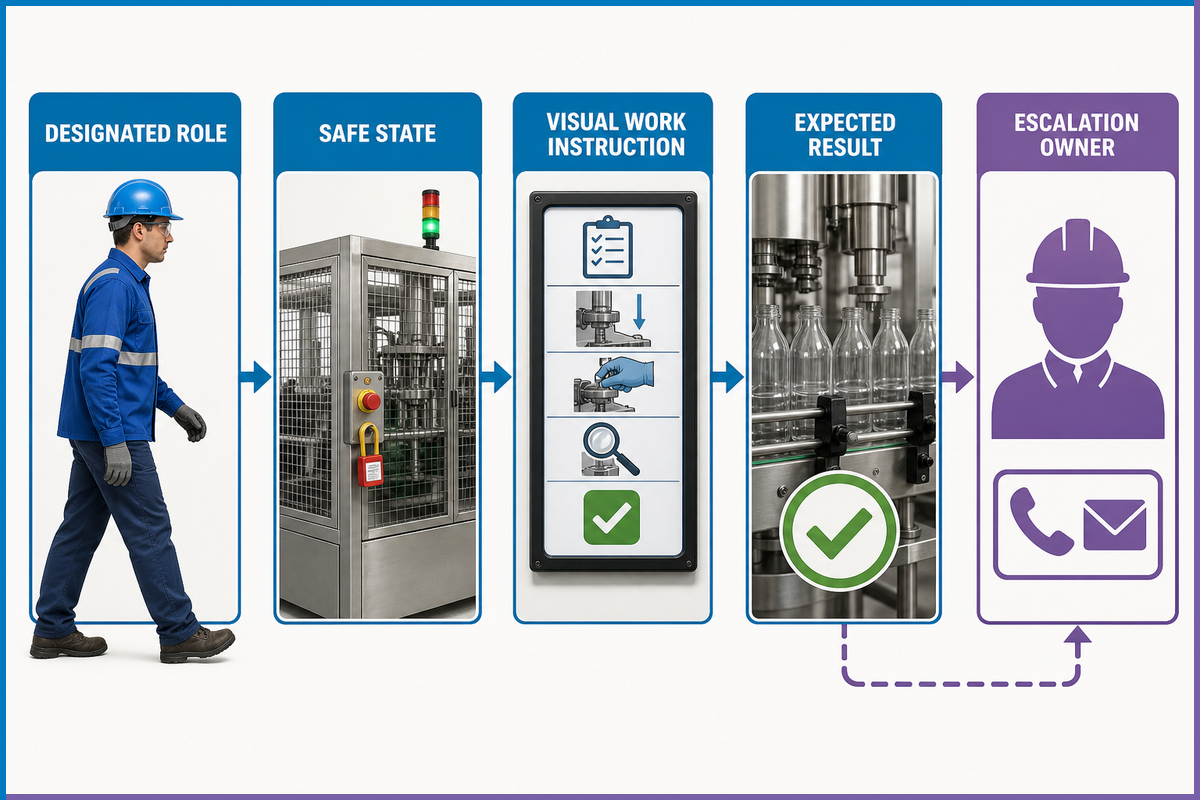
Une ligne n’est pas acceptée simplement parce que l’ingénieur de mise en service sait la faire fonctionner. Le transfert doit démontrer que les rôles désignés sur le site peuvent démarrer, arrêter, changer de format, remettre en service, inspecter et déclencher une escalade dans le respect des procédures approuvées.
L’étude 2025 de PMMI sur la main-d’œuvre s’appuie sur une enquête en ligne menée auprès de 136 utilisateurs finaux et répondants de fabricants d’équipements, ainsi que sur 14 entretiens qualitatifs. Elle met en évidence l’intérêt pour le guidage IHM intégré à la machine, les alertes prédictives, l’assistance à distance de l’OEM, les courtes vidéos de tâches, la documentation liée par QR code et l’automatisation ciblée des changements de format. L’échantillon ne prouve pas qu’un format convient à chaque usine. Il montre toutefois pourquoi un manuel volumineux constitue à lui seul un plan de transfert faible.
Mettez en place une matrice interventions-instructions. Pour chaque tâche récurrente, indiquez le rôle, la formation préalable, l’état sûr, le parcours IHM, l’instruction de travail visuelle, les outils ou pièces de changement de format, le résultat attendu, le responsable de l’alarme ou de l’escalade et l’enregistrement conservé. Testez le contenu pendant la FAT ou la SAT en demandant au rôle prévu d’exécuter la tâche. Si la seule personne capable de remédier à un arrêt courant est l’ingénieur de passage, le transfert est incomplet sur l’ensemble du cycle de vie des machines défini par ANSI/PMMI B155.1-2023.
Question d’acceptation
Un opérateur formé peut-il utiliser l’instruction fournie pour réaliser la tâche approuvée, reconnaître l’état attendu de la machine et savoir quand s’arrêter et déclencher une escalade, sans dépendre d’un message privé ou de la mémoire d’une seule personne ?
Foire aux questions
Qu’est-ce qu’une machine de conditionnement de bouteilles ?
Une machine de conditionnement de bouteilles est un équipement ou un système connecté de fin de ligne qui reçoit des bouteilles dans un état défini et produit des unités regroupées, emballées sous film, mises en barquette, en carton, en caisse ou autrement prêtes à l’expédition. La définition du projet doit préciser les états exacts de transfert. Le remplissage, le bouchage et l’étiquetage peuvent constituer des dépendances incluses, mais l’expression seule ne les inclut pas dans le périmètre acheté.
Combien coûte une machine de conditionnement de bouteilles ?
Le prix dépend du périmètre : une seule fardeleuse ou une ligne connectée avec convoyeurs, manutention des caisses, automatismes, protections, installation et mise en service. Ce guide informatif ne publie pas de fourchettes de prix, car la configuration et le devis relèvent de la page de solution commerciale. Définissez d’abord les interfaces et le document d’acceptation, puis demandez un devis correspondant à ce même périmètre.
Quels sont les problèmes courants des machines de conditionnement ?
Les symptômes courants au niveau de la ligne comprennent une alimentation insuffisante en entrée, un engorgement en sortie, un pas de bouteille instable, des défauts d’alimentation du film ou des cartons, des désaccords entre capteurs, une perte d’identification des rejets, de petits arrêts répétés et des séquences de reprise inefficaces. Notez ce que les machines voisines ont signalé avant l’événement. Le composant qui s’est arrêté n’est pas nécessairement à l’origine de la condition. Toute inspection ou intervention doit respecter les procédures approuvées par l’usine concernant les protecteurs et les procédures relatives aux énergies dangereuses.
Une même ligne de conditionnement peut-elle gérer plusieurs formats de bouteilles ?
Souvent, mais vous devez démontrer la compatibilité des dimensions des bouteilles, de la stabilité, de l’état du bouchage et des étiquettes, du schéma de regroupement, du matériau d’emballage, des pièces de changement de format, des références de réglage et des paramètres d’inspection. Testez les cas limites et les transitions comportant de nombreux changements, et pas uniquement la plus petite et la plus grande bouteille de la gamme de références sélectionnée.
Quelle est la différence entre la FAT et la SAT pour un équipement de conditionnement ?
La FAT est réalisée avant expédition chez le fournisseur, sur la base d’échantillons, cadences, interfaces, changements de format, défauts et livrables convenus. La SAT teste après installation les conditions dépendant du site : utilités réelles, matériaux, opérateurs, réseaux et machines voisines. La réussite de la FAT n’annule pas les prérequis du site, tandis que la SAT ne doit pas devenir une renégociation sans structure. Le registre indique ce qui a été démontré, ce qui doit l’être à nouveau et le responsable de chaque écart.
Quels documents doivent être fournis avec une ligne de conditionnement de bouteilles ?
Les livrables habituels comprennent les plans approuvés, les tableaux des interfaces et des utilités, les instructions, les sauvegardes, les listes de pièces de rechange et de pièces de changement de format, les enregistrements de FAT, un registre des écarts ouverts, les enregistrements de formation et le plan de SAT. Le dossier doit indiquer l’état des révisions, les preuves d’acceptation et les éléments restant à fournir après expédition.
Utilisez la chaîne d’acceptation à 3 enregistrements
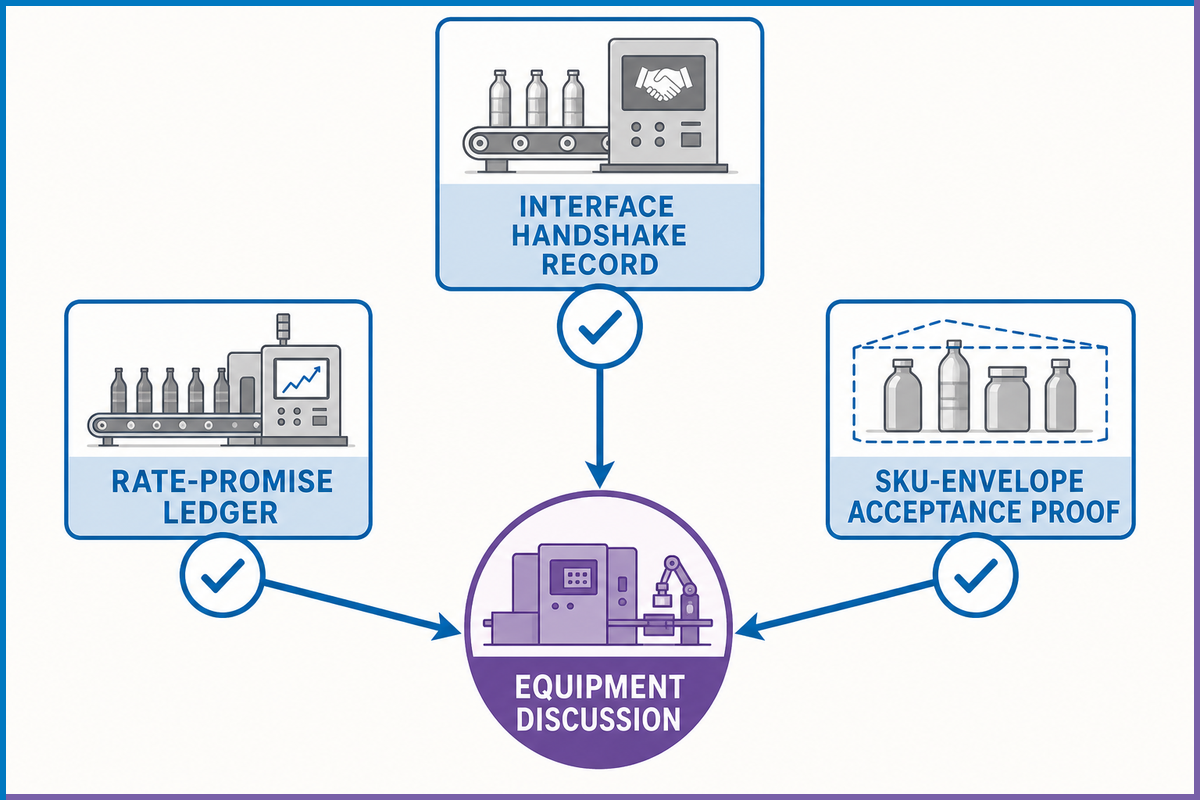
Les trois enregistrements nommés remplissent des fonctions différentes dans le périmètre de ligne de production coordonnée décrit par ANSI/PMMI B155.1-2023. L’enregistrement de synchronisation des interfaces détermine si les machines adjacentes peuvent échanger le produit et leur état. Le registre de promesse de cadence détermine si le débit conforme observé atteint la base de cadence convenue. La preuve d’acceptation de l’enveloppe des références détermine si l’ensemble d’essai couvre les matériaux et les cas limites de changement de format de chaque poste et clôt les écarts qui en résultent.
Construisez-les dans cet ordre. Il est difficile d’interpréter un essai de cadence lorsque l’interface n’est pas définie, et un résultat de FAT est incomplet lorsque l’ensemble de références testé ignore la limite de fonctionnement d’un poste. Si vous êtes prêt à concrétiser ces exigences dans une discussion sur l’équipement, consultez les configurations de fin de ligne disponibles et envoyez avec votre demande les mêmes enregistrements de périmètre, de cadence et de références. Le même périmètre de machine de conditionnement de bouteilles peut aider à structurer l’échange commercial, mais les enregistrements écrits restent la base de l’acceptation.
Vous disposez d’une gamme définie de bouteilles et de formats de colis ?
Apportez le périmètre de la ligne, la cadence cible de colis conformes, l’enveloppe de références, le tableau des utilités et les questions d’acceptation. Vous donnez ainsi aux équipes d’ingénierie et commerciales un point de départ unique et testable.
Parlez-nous de votre besoin en conditionnementRéférences et base documentaire
Références et sources
Ce guide a-t-il respecté son niveau de preuve ? La publication a été examinée au regard d’une sélection de réglementations américaines, d’un catalogue actuel de normes de sécurité des machines de conditionnement, de recommandations de groupes professionnels sur les contrôles, de rapports techniques de l’industrie du conditionnement, d’une étude sur la main-d’œuvre, de recommandations d’essais côté fabricant et d’une ressource gouvernementale de simulation de production. Les échanges entre praticiens ont servi uniquement de contexte, et non de preuve.
- OSHA 29 CFR 1910.147, maîtrise des énergies dangereuses
- ANSI/PMMI B155.1-2023, périmètre public et notice d’édition
- OMAC, recommandations sur l’IHM PackML et les colonnes lumineuses
- Packaging World, intégration de PackML et états courants des machines
- Packaging World, catégories de pertes d’OEE et base de cadence
- Krones, guide d’essai FAT du fabricant
- PMMI, étude 2025 sur le déficit de main-d’œuvre
- NIST, ressource de simulation de fabrication à tampon fini
- Recommandations d’inspection de la FDA, périmètre de qualification et de validation du procédé