Póngase en contacto con Masstech

Guía del proceso de lavado industrial · Actualizada en septiembre de 2026
Defina la cesta y la suciedad, separe cada etapa del proceso, exponga los riesgos ocultos de limpiabilidad, prepare la evidencia de aceptación y mantenga una tarea de limpieza congelada desde la revisión de la propuesta hasta FAT y SAT.
En resumen: una máquina lavacontenedores industrial debe seleccionarse solo después de que el equipo defina qué entra, qué debe salir, qué puede suministrar la planta y qué evidencia libera una cesta limpia. Un ciclo de catálogo no es una especificación de limpieza, y una demostración visualmente impresionante no es una validación del proceso.
Máquina lavacontenedores se refiere en esta guía al equipo industrial utilizado para limpiar cestas, cajas, contenedores, bandejas reutilizables y envases de proceso compatibles. No significa la cesta interior, el tambor, el ciclo de centrifugado ni el agitador de una lavadora doméstica. Esta distinción importa porque el mismo término principal aparece en ambos contextos, aunque sus cargas, suciedades, normas de higiene y requisitos de evidencia tienen poco en común.
Máquina lavadora industrial y lavado industrial son términos más amplios. En este artículo, proceso de lavado se refiere al tratamiento de envases reutilizables; no se refiere a las lavadoras comerciales de lavanderías ni a cargas de ropa.
Este artículo también tiene una función deliberadamente distinta de la página de soluciones de máquinas lavacontenedores de Mass Technology. La página de soluciones abarca la configuración del equipo, las opciones de proyecto disponibles, el ajuste comercial, la cotización y la intención de consulta. Esta guía de campo abarca la información que debe existir antes y después de esa decisión: definición de la tarea de limpieza, límites del proceso, verificación, resolución de problemas, registros de mantenimiento, servicios y pruebas de aceptación.
Alcance y seguridad: los ejemplos siguientes son herramientas de decisión, no una receta universal, una instrucción química, una determinación normativa ni un sustituto del manual aprobado del equipo. El material del envase, la suciedad, el estado de contacto con el producto, la etiqueta del químico, el plan de inocuidad alimentaria de la planta, las normas locales de descarga y el procedimiento de control de energías rigen el proceso instalado.
1 · Definir
Familia de cestas, suciedad, capacidad de producción, punto final y servicios
Familia de cestas, suciedad, capacidad de producción, punto final y servicios
2 · Controlar
Presentación, alcance, química, tiempo, enjuague y secado
Presentación, alcance, química, tiempo, enjuague y secado
3 · Demostrar
Peor caso, parámetros medidos, límites, repeticiones y desviaciones
Peor caso, parámetros medidos, límites, repeticiones y desviaciones
4 · Mantener
Comprobaciones diarias, control de cambios, resolución de problemas, FAT y SAT
Comprobaciones diarias, control de cambios, resolución de problemas, FAT y SAT
Matriz de entradas de cestas de 12 campos
Nota de ingeniería: utilice esta matriz para estandarizar cómo las propuestas y las pruebas reciben los datos. Los números siguientes son ejemplos de resolución de registro, no límites del proceso ni especificaciones de la máquina; un proyecto puede usar una geometría más precisa que 1 mm o una precisión de tiempo superior a 1 sec cuando el método de medición lo requiera.
Campos de medición opcionales: cuando sean pertinentes para la tarea, registre el caudal a 0.1 L/min, la concentración a 0.1 g/L, la calidad del agua a 1 µS/cm, la presión diferencial a 1 kPa, el caudal de extracción a 1 m³/h, el sonido a 1 dB, la humedad ambiental a 1%, la rotación a 1 rpm y una diferencia de temperatura seleccionada a 1 °C. Estos son ejemplos de campos de datos, no ajustes objetivo, límites de aceptación ni especificaciones ofrecidas de la máquina.
| Categoría: | Campo de entrada | Formato de registro de ejemplo | Decisión respaldada |
|---|---|---|---|
| Identidad | Tipo de cesta e ID de muestra | Código de planta, revisión del plano, fotografía | Separa las familias realmente diferentes |
| Geometría | Largo, ancho, alto | 1 mm de largo; 1 mm de ancho; 1 mm de alto | Guías, aberturas, holguras y orientación |
| Masa | Masa vacía y masa máxima cargada | 0.1 kg vacía; 0.1 kg cargada | Carga de manipulación y transporte |
| Tasa | Ventana de retorno máximo | Conteo en cada ventana máxima de 1 hr | Amortiguación y capacidad de producción liberada |
| Antigüedad de la suciedad | Tiempo desde el ensuciamiento hasta el lavado | Bandas de reporte de 1 min, 1 hr o 1 día | Preparación del desafío del peor caso |
| Carga de suciedad | Suciedad preparada o material a granel retenido | 0.1 kg por cesta; 1 kg por lote | Desafío del agua de lavado y la filtración |
| Suministro de agua | Presión disponible y volumen medido | 0.1 bar de presión; 0.1 m³ por ciclo medido | Suficiencia de servicios y balance de agua |
| Temperatura | Lecturas de entrada, lavado controlado y salida | Resolución de 1 °C en entrada; 1 °C en lavado; 1 °C en salida | Registro del proceso y balance térmico |
| Tiempo | Ciclo, permanencia y ventana de operación | Ciclo de 1 sec; permanencia de 1 min; ventana de 1 hr | Cálculo de exposición y capacidad |
| Eléctrico | Campos de suministro y demanda medida | Resolución de reporte de 1 V, 1 A, 1 Hz y 1 kW | Revisión del sistema eléctrico y del calentamiento |
| Espacio | Holgura y superficie de piso ocupada | Holgura de 1 mm; incrementos de superficie de 1 m² | Revisión de acceso, servicio y distribución |
| Calidad de los datos | Marca de tiempo y resolución del instrumento | Marca de tiempo de 1 sec; resolución mostrada de 1% | Registros trazables de FAT, SAT y tendencias |
1. ¿Qué es una máquina lavacontenedores industrial?
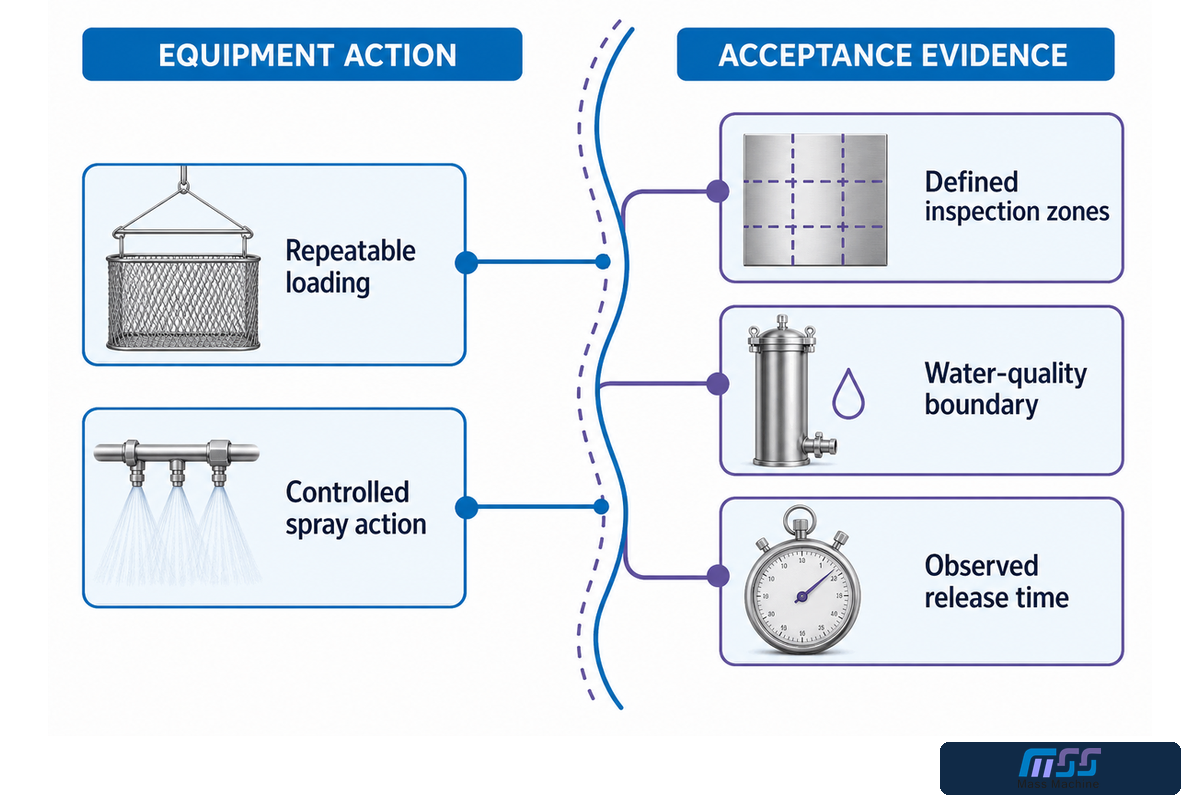
Una máquina lavacontenedores industrial presenta los envases reutilizables a una secuencia controlada de eliminación de suciedad, lavado, enjuague, saneamiento opcional, drenaje y, en ocasiones, secado. Esta secuencia da a la matriz de entradas anterior un contexto operativo, en lugar de tratar los datos de las cestas como campos de catálogo. El equipo hace que esas acciones sean más repetibles y contenidas; no demuestra automáticamente que se haya alcanzado cada superficie ni que se haya logrado un punto final de higiene definido.
Carga
Familias definidas de cestas, cajas, contenedores o bandejas reutilizables
Familias definidas de cestas, cajas, contenedores o bandejas reutilizables
Proceso
Eliminación de suciedad, lavado, enjuague, saneamiento opcional, drenaje y secado
Eliminación de suciedad, lavado, enjuague, saneamiento opcional, drenaje y secado
Medida de producción
Cestas liberadas por ventana máxima, no solo ciclos de placa de identificación
Cestas liberadas por ventana máxima, no solo ciclos de placa de identificación
Aceptación
Evidencia definida por la planta; no existe una temperatura, presión o química universal
Evidencia definida por la planta; no existe una temperatura, presión o química universal
Los nombres de las máquinas por sí solos no son una base fiable para comparar. Una lavadora puede manejar un flujo continuo de una familia de cajas. Otra puede ejecutar cestas mixtas por lotes. Algunas aplicaciones solo necesitan eliminar la suciedad visible. Otras requieren un método aprobado por la planta para liberar residuos, alérgenos o carga microbiológica. Incluso los envases con las mismas dimensiones exteriores pueden comportarse de forma diferente porque las nervaduras, asas, etiquetas, bisagras, superficies texturizadas o suciedad acumulada crean distintas sombras de pulverización y trayectorias de drenaje.
| El sistema puede proporcionar | No demuestra por sí solo | Evidencia que aún se requiere |
|---|---|---|
| Carga y transporte repetibles | Compatibilidad con cada familia de cestas | Dimensiones, peso, orientación y pruebas representativas |
| Pulverización controlada y acción mecánica | Cobertura completa detrás de nervaduras o dentro de esquinas | Zonas de inspección definidas y ciclos de desafío |
| Dosificación de detergente o sanitizante | Uso correcto del producto o un resultado de higiene validado | Método, medición y aprobación de la planta compatibles con la etiqueta |
| Recirculación, filtración y conexión de drenaje | Permiso para reutilizar o descargar cada corriente de agua | Límite de calidad del agua, destino, consentimiento y monitoreo |
| Un ciclo de lavado repetible | Cestas liberadas requeridas por turno | Tiempo observado desde la carga hasta la liberación en operación estable |
La pregunta útil de compra no es «¿Qué potencia tiene la lavadora?», sino «¿Qué tarea de limpieza definida puede repetir y demostrar el proceso completo instalado?»
2. Comience con la tarea de limpieza, no con el catálogo de la máquina
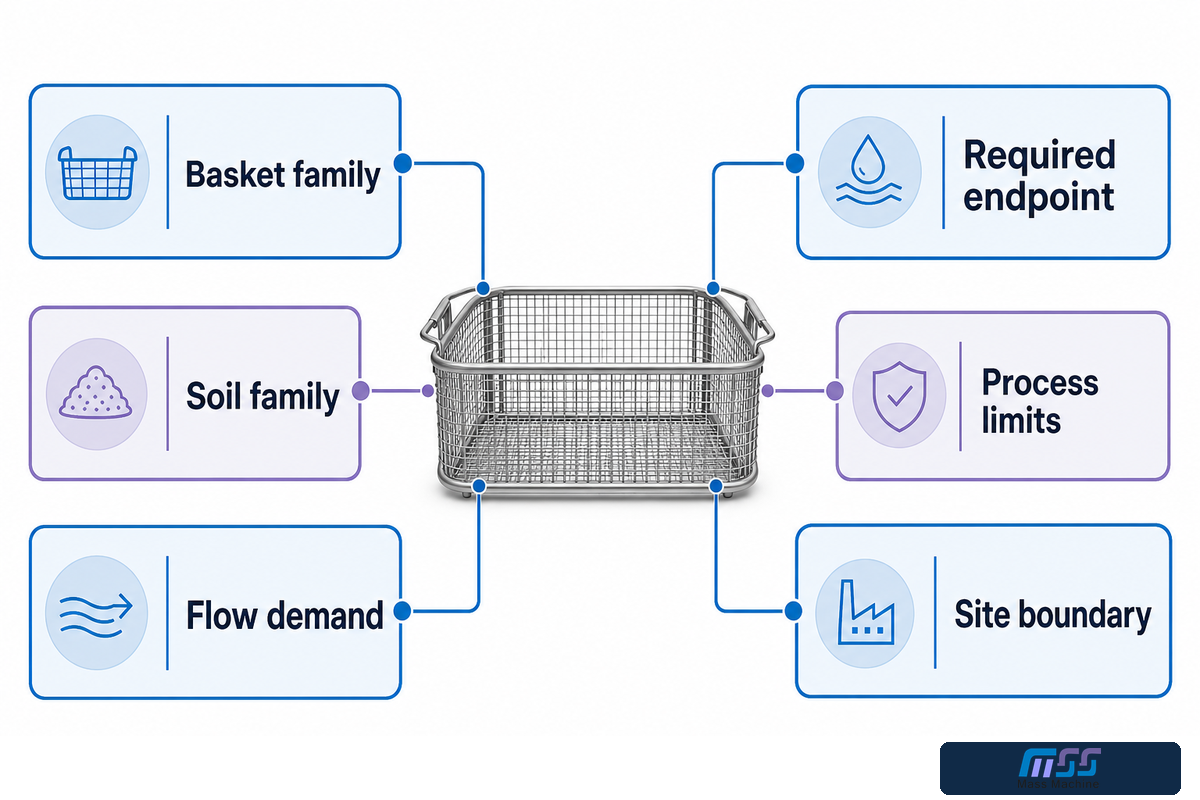
La tarea de limpieza es la descripción congelada del trabajo real. Evita que operaciones, calidad, ingeniería y adquisiciones comparen propuestas basadas en supuestos diferentes. La orientación de la Reusable Packaging Association considera que un programa de envases retornables es más que una elección de hardware: la manipulación de envases, los controles de lavado, las comprobaciones de calidad, los registros y la validación forman parte del sistema.
Activo del comprador: registro de la tarea de limpieza
Cree un registro para cada familia de cestas que pueda cambiar materialmente el proceso. No promedie envases diferentes en una «cesta estándar».
| Campo | Qué registrar | Por qué cambia la decisión | Responsable |
|---|---|---|---|
| Familia de cestas | Plano, muestras, dimensiones, peso, material, nervaduras, orificios, tapas y daños | Controla la manipulación, el acceso de pulverización, el drenaje y la compatibilidad | Operaciones + Ingeniería |
| Familia de suciedad | Identidad, cantidad, adherencia, antigüedad, estacionalidad y eliminación previa | Cambia el mecanismo de limpieza y el desafío del peor caso | Calidad + Operaciones |
| Demanda de flujo | Promedio, máximo, duración del pico, patrón de retorno, amortiguación y cambio de formato | Separa la velocidad nominal de la producción liberada | Operaciones |
| Punto final requerido | Suciedad visible, residuo, alérgeno, carga microbiana, sequedad o regla de próximo uso | Define la prueba y la evidencia de liberación | Calidad |
| Límites del proceso | Temperatura del material, química, contacto con alimentos, contacto cruzado y restricciones de manipulación | Elimina supuestos inseguros o incompatibles | Calidad + EHS |
| Límite de la planta | Agua, calor, energía, aire, extracción, drenaje, piso, acceso y mano de obra | Expone cuellos de botella de servicios e instalación | Ingeniería |
Acción del comprador: designe la combinación legítima más exigente de cesta y suciedad. Utilícela como elemento de desafío identificado, no como una excepción tácita descubierta durante la puesta en marcha.
Tres atajos suelen debilitar el registro. Primero, el tamaño nominal de la cesta oculta características que controlan el alcance de la pulverización. Segundo, el total diario oculta la ventana máxima de retorno que determina la amortiguación y el personal. Tercero, «sanitario» o «grado alimentario» no es un criterio de aceptación. Calidad debe indicar qué se inspecciona o prueba, dónde, con qué frecuencia, frente a qué límite y quién libera la carga. Un proveedor puede personalizar la manipulación o las etapas de lavado solo después de que estas entradas sean explícitas.
El creador de entradas de ajuste de cajas y la calculadora de objetivo de capacidad de producción públicos de Mass Technology pueden organizar las entradas iniciales del proyecto. Trate esos resultados como registros de planificación, no como una prueba independiente del rendimiento de limpieza instalado.
3. Por qué el lavado, el enjuague, el saneamiento y el secado son controles separados
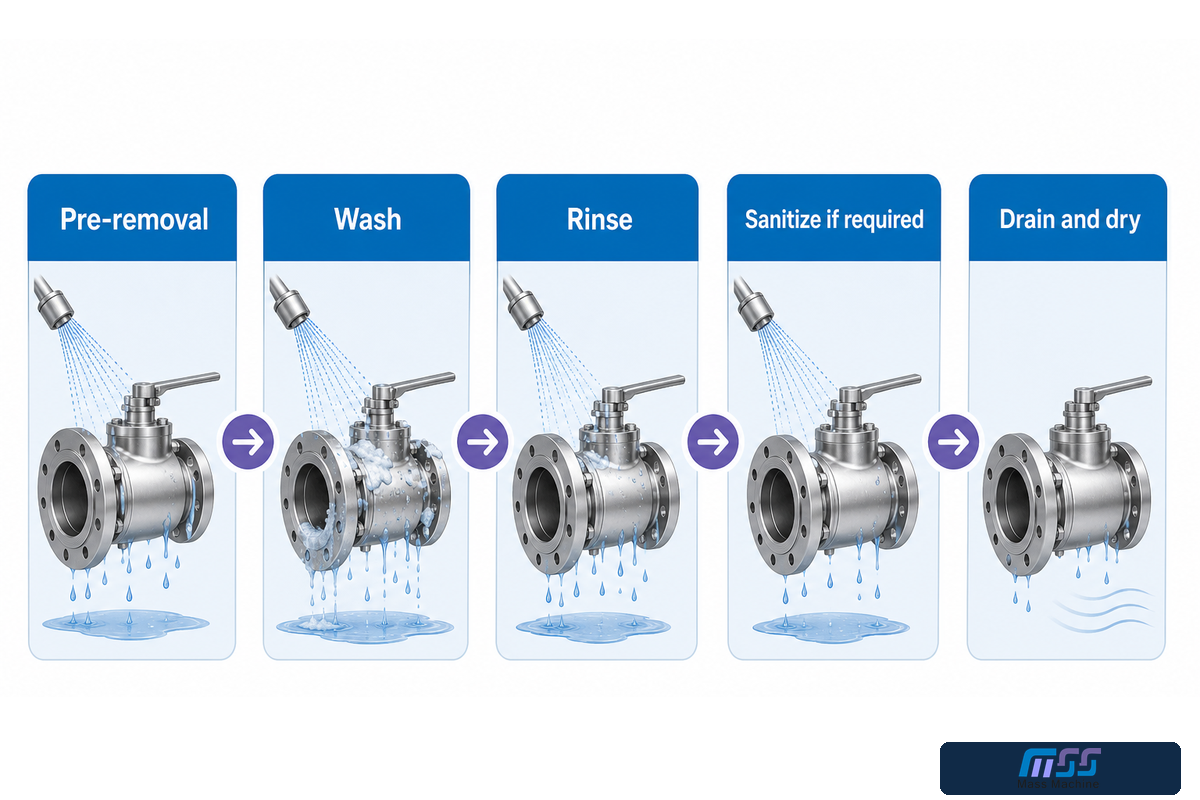
El lavado elimina la suciedad definida mediante una combinación de acción mecánica, química, temperatura y tiempo. Estos controles separados convierten la tarea de limpieza de la sección anterior en etapas de proceso medibles. El enjuague controla la suciedad desprendida y el arrastre de químicos. El saneamiento, cuando se requiere, aplica un tratamiento separado aprobado por la planta después de la limpieza. El drenaje y el secado controlan el líquido retenido y la condición presentada al siguiente uso. Combinar estas palabras en un único «ciclo higiénico» oculta dónde ocurrió la falla.
La orientación de la FAO sobre cajas reutilizables describe la limpieza y el saneamiento como actividades relacionadas pero distintas, mientras que la orientación de inocuidad alimentaria para envases de cosecha separa de forma similar la eliminación de residuos, el lavado con detergente, el enjuague, el saneamiento y el secado al aire. Estas fuentes son útiles para el orden del proceso, no para copiar una temperatura o concentración en una lavadora industrial.
| Etapa | Tarea principal | Evidencia típica | No suponga |
|---|---|---|---|
| Eliminación previa en seco o manual | Retire el material a granel antes de que cargue el agua de lavado | Condición de entrada definida y ruta de excepción | Que toda carga pueda entrar de forma segura tal como se recibe |
| Lavado | Desprender y transportar la suciedad | Cobertura, tiempo, control de temperatura, condición del detergente y estado del filtro | Que más presión o calor siempre mejore el resultado |
| Enjuague | Eliminar la suciedad desprendida y el arrastre inaceptable | Calidad del agua de enjuague y punto final de residuos | Que el agua de lavado recirculada sea adecuada para el límite final |
| Saneamiento, si se requiere | Aplicar el tratamiento aprobado a una superficie limpia | Producto, concentración o método, exposición, cobertura y resultado de la prueba | Que el sanitizante compense la suciedad restante |
| Drenaje y secado | Controlar el líquido retenido y la condición para el siguiente uso | Zonas de inspección, permanencia, trayectoria de aire y regla de humedad residual | Que una cesta caliente a la salida esté seca en todas partes |
Los valores exactos pertenecen al proceso validado de la planta. La temperatura del agua puede afectar simultáneamente la eliminación de suciedad, el comportamiento del material, la exposición de los trabajadores, la química y la eficiencia energética. El detergente puede ayudar a desprender manchas o grasa persistentes, pero generar espuma o aumentar la demanda de enjuague si se aplica mal. Un ablandador puede ser pertinente para un problema de suministro de agua, pero no es una mejora de limpieza universal. Estas interacciones explican por qué los ajustes copiados son evidencia débil.
4. Descubra dónde una máquina «de acero inoxidable» aún puede fallar en higiene
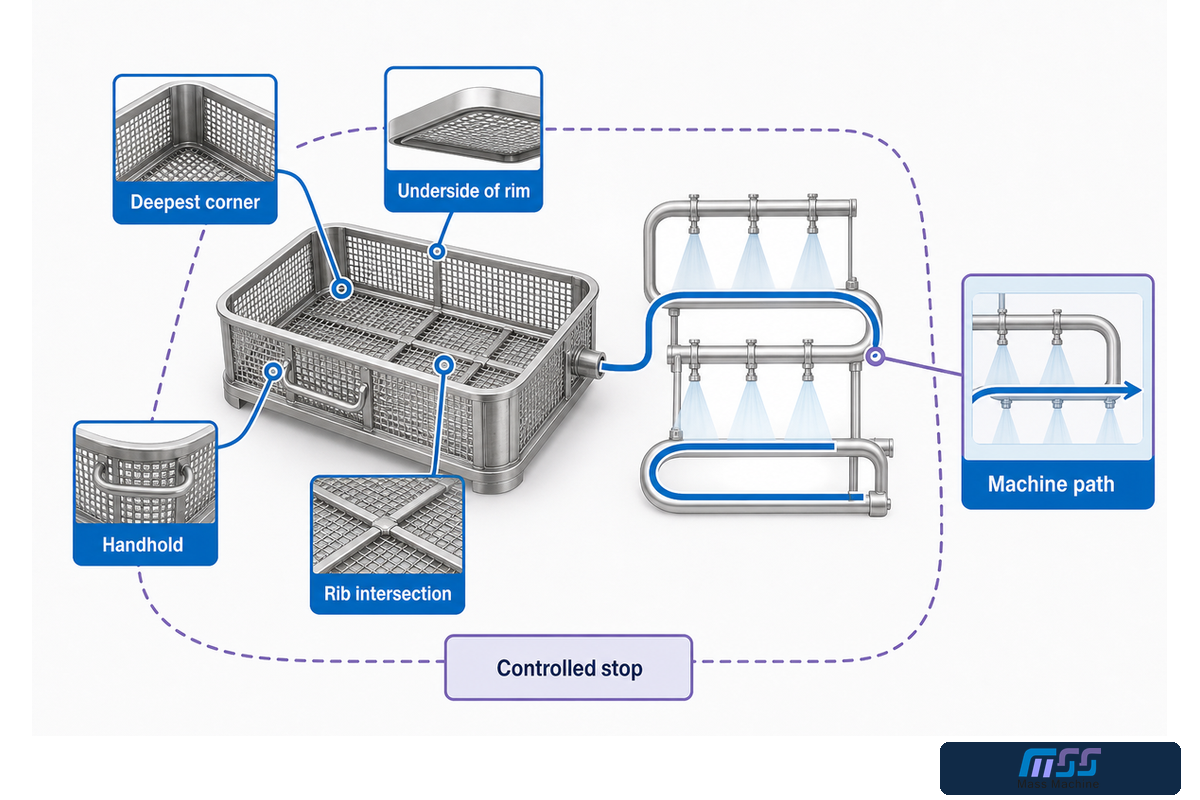
La construcción de acero inoxidable puede favorecer la durabilidad y la compatibilidad de materiales, pero por sí sola no establece un diseño higiénico. Revise el acceso, el drenaje, las grietas, las secciones huecas, las uniones, las juntas, los sujetadores, las penetraciones de cables y tuberías, la extracción de filtros, los puntos de contacto de bandas o guías, las sombras de pulverización, la segregación de sucio a limpio y la ruta que sigue el líquido condensado o retenido.
La página actual de ISO/DIS 14159 describe una revisión en borrador relacionada con los riesgos higiénicos en la maquinaria. Su estado de borrador es importante: use los principios como enfoque de revisión del diseño y luego verifique las normas finales aplicables y los requisitos del cliente para el proyecto. No convierta una página de alcance en una afirmación de certificación.
Activo del comprador: recorrido de drenaje
Después de una parada controlada y solo conforme al procedimiento de control de energías de la planta, trace dónde permanece el agua. El recorrido es un método de inspección, no un permiso para entrar ni introducir las manos en el equipo.
- Marque cinco superficies de desafío en la cesta: la esquina más profunda, la parte inferior del borde, el asa, la intersección de nervaduras y cualquier zona dañada o texturizada.
- Trace la trayectoria correspondiente de la máquina: guías de entrada, zona de lavado, transiciones, límite de enjuague, descarga y manipulación del lado limpio.
- Registre agua estancada, drenaje inverso, espuma, trampas de residuos, zonas en sombra y superficies que no puedan inspeccionarse o limpiarse de forma segura.
- Confirme cómo se accede a las piezas desmontables, filtros, pantallas y boquillas, y cómo se devuelven a una condición conocida.
- Asigne cada hallazgo a una corrección de diseño, un procedimiento, mantenimiento preventivo o una limitación documentada.
Cuello de botella oculto expuesto: una cesta puede parecer limpia desde su cara abierta mientras queda agua o suciedad retenida detrás de una nervadura, bajo un borde, en un contacto de guía o más allá de una trayectoria de pulverización obstruida.
Un diseño publicado de lavado de cestas identifica problemas de orientación y sombra de pulverización, y propone la rotación de la cesta como una respuesta. Ese documento es útil para reconocer el mecanismo, no para demostrar que un diseño comercial específico lo elimina. Asimismo, una investigación de campo sobre envases de plástico reutilizables ha mostrado que una secuencia de limpieza definida aún puede dejar un riesgo importante de contaminación en el contexto estudiado. La lección práctica es específica: la limpieza visual es un punto final, no una prueba universal de todas las afirmaciones de higiene.
5. Prepare la evidencia antes de declarar limpia una cesta
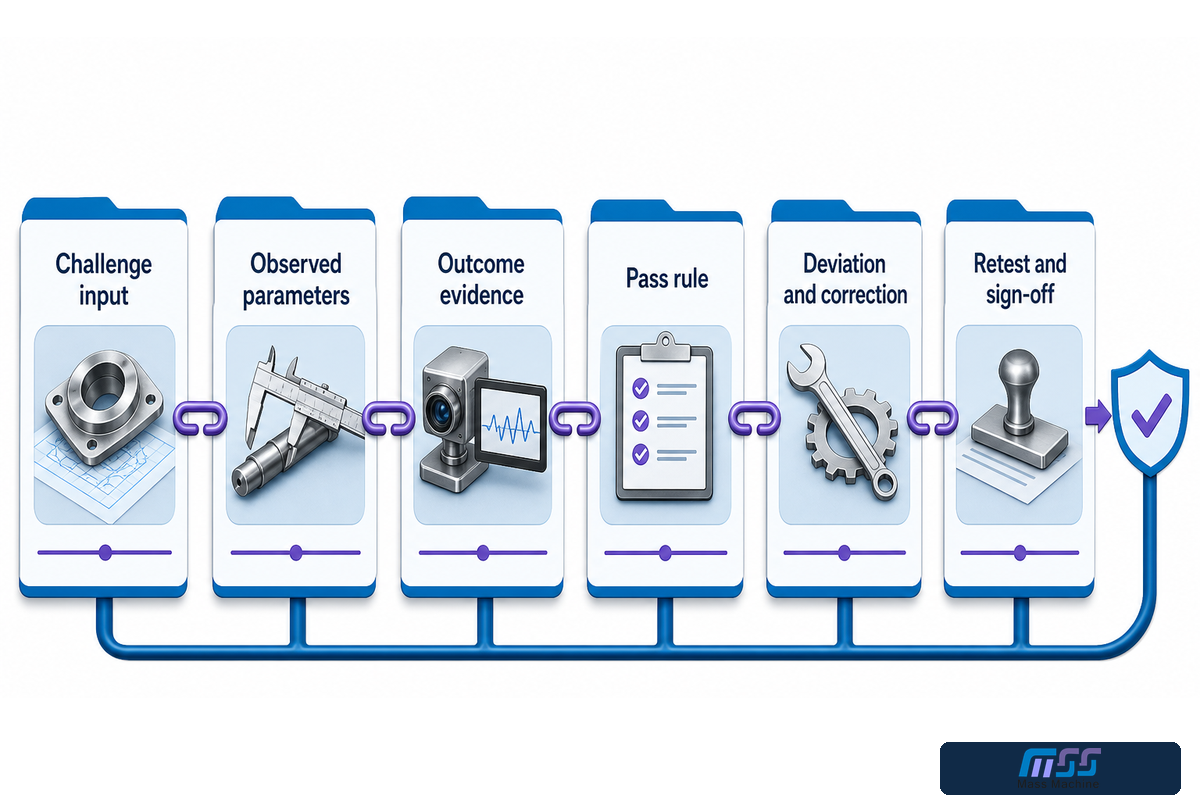
Una demostración responde «¿Puede funcionar la máquina?». La evidencia de aceptación responde una pregunta más difícil: «¿La carga acordada del peor caso cumplió el punto final acordado bajo condiciones registradas, de forma repetida y con las desviaciones resueltas?». La diferencia no es papeleo por sí mismo. Evita generalizar una prueba de buen aspecto a cestas, suciedades, cargas o servicios que nunca se probaron.
Activo del comprador: paquete de evidencia de liberación limpia
Utilice un paquete por cada condición de desafío. Exija ciclos repetidos después de que el proceso alcance el estado estable acordado; el plan de muestreo exacto y los límites deben provenir de las funciones responsables de la planta.
| Sección del paquete | Entrada requerida | Falla que evita |
|---|---|---|
| Entrada de desafío | ID de cesta, condición, identidad de la suciedad, preparación, antigüedad, cantidad, orientación y carga | Probar una muestra fácil que no sea representativa |
| Parámetros observados | Tiempo real, temperatura, química, indicación de caudal o presión, velocidad, enjuague y condición de los servicios | Registrar solo los objetivos del panel de control |
| Evidencia del resultado | Mapa de inspección, resultado de residuos, prueba de alérgenos o microbiológica cuando esté justificada, drenaje y sequedad | Tratar una sola fotografía frontal como prueba |
| Regla de aprobación | Límite explícito, método, instrumento, estado de calibración y responsable de la decisión | Cambiar el objetivo después de conocer los resultados |
| Desviación y corrección | Qué se desvió, disposición, causa, cambio controlado y alcance afectado | Excluir silenciosamente los ciclos fallidos |
| Reprueba y aprobación | Resultados repetidos, limitaciones restantes y firmas de calidad, operaciones, ingeniería y proveedor | Liberar un proceso sin resolver o sin responsable |
Elija el punto final antes del ciclo. Para una afirmación de ausencia de suciedad visible, defina la iluminación, las ubicaciones, la condición de la cesta y la regla de rechazo. Para el control de residuos o alérgenos, use el método de muestreo aprobado por la planta y el procedimiento del laboratorio o de calidad responsable. Para una afirmación microbiológica, defina el organismo o indicador, el plan de muestreo, el método, el límite y la interpretación con conocimientos cualificados de inocuidad alimentaria. No convierta un resultado visual en una afirmación de reducción de patógenos.
Los registros deben captar observaciones reales, no copias idealizadas de la receta. Una temperatura perfectamente plana o una entrada mecánicamente idéntica en cada línea puede ser menos creíble que un registro realista con tolerancias, desviaciones y correcciones. El paquete de evidencia debe permitir que un revisor reconstruya lo ocurrido sin depender de la memoria.
6. Trace el límite del agua y las aguas residuales etapa por etapa
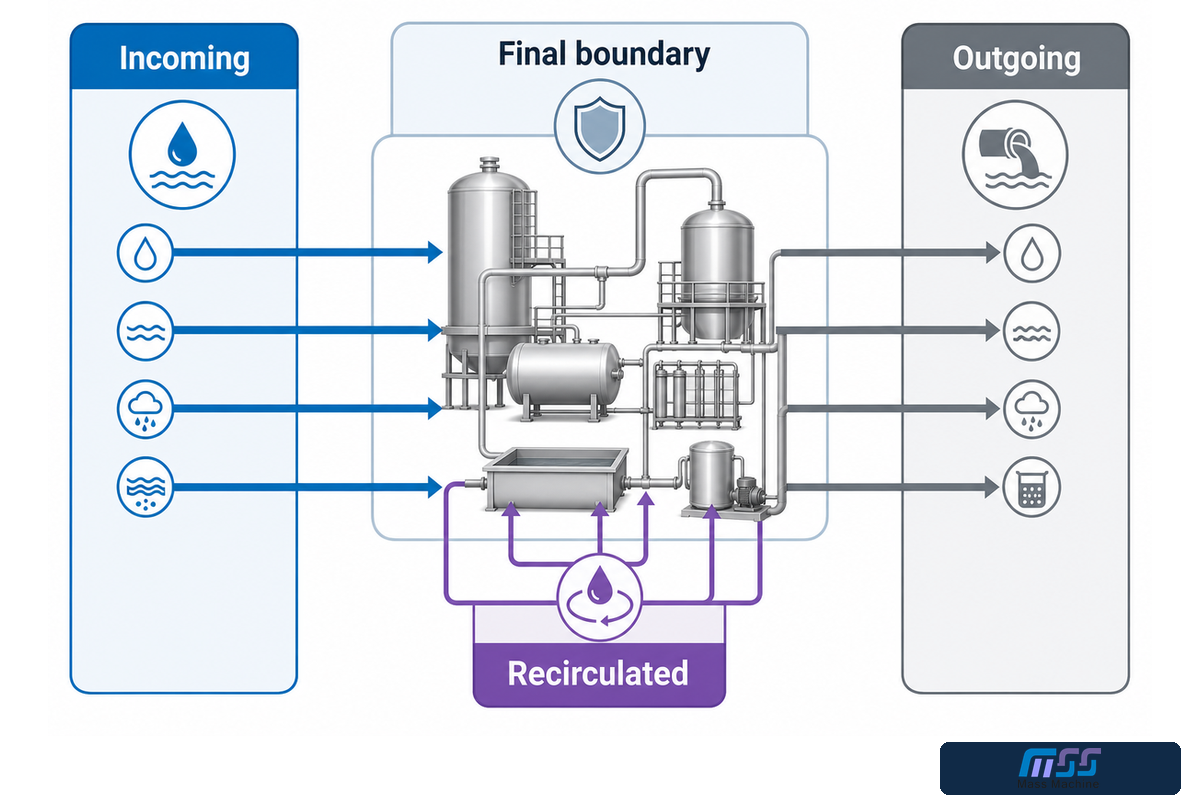
La reutilización del agua no es una función de sí o no. También extiende el registro de liberación limpia aguas arriba: las rutas del agua y de la descarga deben respaldar la evidencia que la planta pretende recopilar. Un tanque de lavado inicial, un circuito de recirculación filtrado, una corriente de enjuague y un límite final de contacto con el producto cumplen funciones diferentes. Un diseño por etapas puede llevar agua más limpia hacia las etapas posteriores, pero una opción de diseño publicada no autoriza a reutilizar el agua para todas las aplicaciones.
Activo del comprador: croquis del límite de servicios
Dibuje el proceso como corrientes y no como una sola caja de máquina. Use azul para el agua entrante, morado para el agua de lavado recirculada y gris para la descarga o el tratamiento.
Entrante
Fuente, calidad, presión, temperatura, caudal, protección contra reflujo y responsable
Fuente, calidad, presión, temperatura, caudal, protección contra reflujo y responsable
Recirculada
Tanque, filtración, carga de suciedad, química, rebose, regla de renovación y monitoreo
Tanque, filtración, carga de suciedad, química, rebose, regla de renovación y monitoreo
Límite final
Propósito del enjuague o saneamiento, calidad aceptable, control del arrastre y prueba
Propósito del enjuague o saneamiento, calidad aceptable, control del arrastre y prueba
Saliente
Ruta de drenaje, recolección, calor, sólidos, químicos, tratamiento, consentimiento y destino
Ruta de drenaje, recolección, calor, sólidos, químicos, tratamiento, consentimiento y destino
Cuello de botella oculto expuesto: la carcasa puede tener el tamaño correcto mientras el suministro de agua, la recuperación de calor, la extracción, la capacidad de drenaje, el tratamiento o la calidad del enjuague final impiden una operación estable.
La orientación vigente del Reino Unido para la prevención de la contaminación ofrece un ejemplo específico de jurisdicción: el agua de limpieza potencialmente contaminada puede ser un efluente comercial, por lo que es necesario comprender los drenajes, la contención, el consentimiento, el tratamiento y el destino. Otros lugares utilizan terminología y autoridades diferentes, pero la pregunta de ingeniería sigue siendo la misma: ¿adónde va cada corriente, bajo qué aceptación y con qué evidencia?
Incluya la energía y el aire en el mismo croquis. Calentar grandes cantidades de agua, reemplazar el agua caliente perdida por rebose, mover el aire de extracción o compensar una ruta sin aislamiento puede dominar el costo operativo. Toda afirmación de ahorro energético o limpieza eficiente debe vincularse con el balance de calor y agua propuesto, el programa de operación, la producción liberada y la línea base medida. Lo mismo aplica al «uso eficiente del agua»: registre los litros por cesta liberada bajo la tarea definida en lugar de basarse en un único valor de catálogo.
La tarjeta pública de preparación del proceso de lavado puede ayudar a identificar entradas faltantes del proyecto antes de conversar sobre la configuración. Es una ayuda de preparación, no un sustituto del estudio de servicios de la planta ni de la aprobación de descarga.
7. Mantenga estable el proceso aceptado en la operación diaria
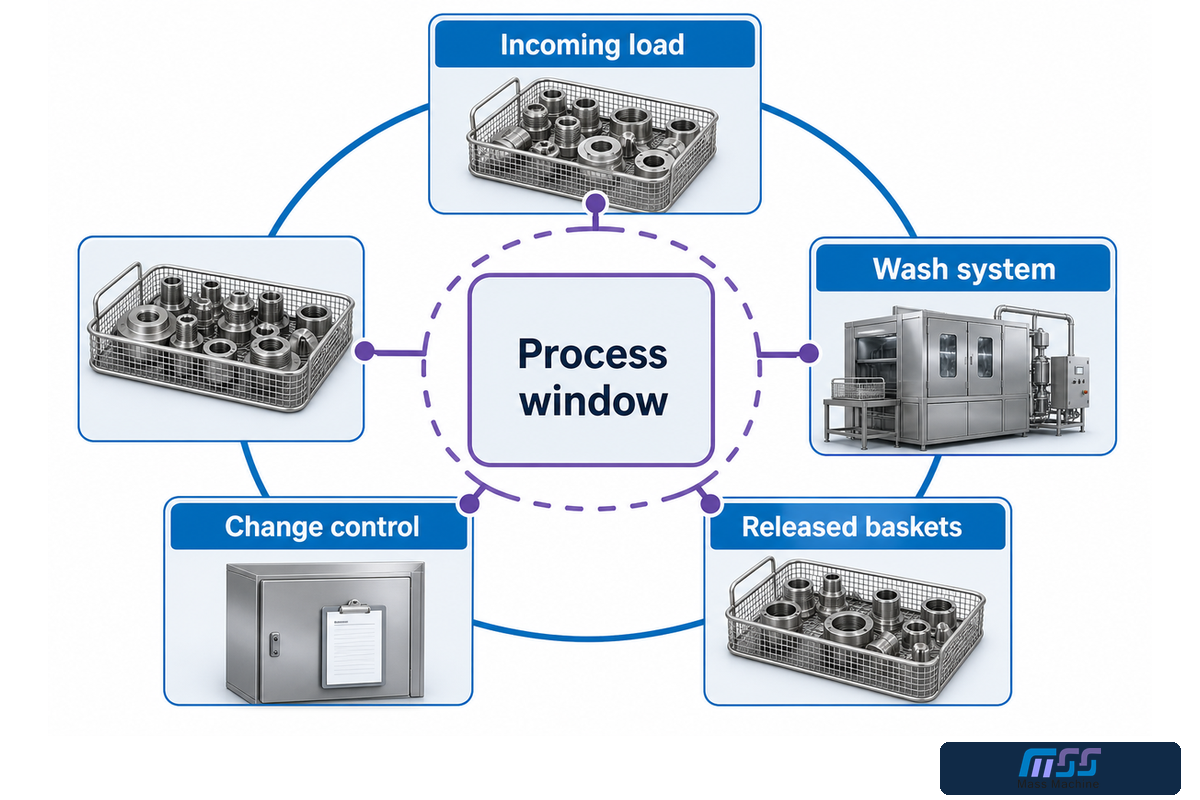
La validación establece un proceso bajo condiciones definidas; el control diario pregunta si esas condiciones aún existen. El límite de servicios de la sección anterior pasa a formar parte de esa línea base operativa. El desgaste u obstrucción de las boquillas, la carga de los filtros, la condición del tanque, la deriva de la química, la velocidad del transportador, el tiempo de ciclo, la orientación de la carga, los sellos, las puertas, las alarmas, el suministro de agua y la antigüedad de la suciedad pueden cambiar los resultados del lavado sin que ocurra una falla grave de la máquina.
| Control | Verificación | Evidencia | Activador de escalamiento |
|---|---|---|---|
| Carga entrante | Familia, orientación y rango de suciedad correctos, y artículos prohibidos | Registro de carga y cantidad de excepciones | Nueva cesta o suciedad fuera del Registro de tarea de limpieza |
| Sistema de lavado | Boquillas, filtros, tanque, nivel, fugas, vibración anormal y alarmas | Verificaciones previas al arranque y durante el turno | Trayectoria bloqueada, tendencia anormal o intervención repetida |
| Ventana de proceso | Tiempo real, temperatura del agua, método de dosificación y velocidad | Lecturas con marca de tiempo y correcciones | Valor fuera de límites o instrumento poco fiable |
| Cestas liberadas | Ubicaciones de inspección representativas y pruebas requeridas | Registro de aprobación, relavado, retención o rechazo | Falla agrupada o diferencia entre familias de cestas |
| Control de cambios | Cambio de química, cesta, receta de parámetros, boquilla, filtro, software, servicio o mantenimiento | Cambio aprobado y nueva verificación requerida | El cambio puede afectar un límite validado |
El mantenimiento diario debe definir qué pueden inspeccionar los operadores, a qué pueden acceder los técnicos de mantenimiento capacitados y qué requiere aislamiento de energía. La norma de OSHA sobre energía peligrosa es un ejemplo de Estados Unidos: la limpieza, la eliminación de atascos, el servicio o el mantenimiento pueden requerir controlar el arranque inesperado o la energía almacenada cuando los empleados están expuestos. La aplicabilidad y el procedimiento real corresponden a la planta instalada.
En la industria manufacturera, las plantas a gran escala pueden asignar a las cestas de uso frecuente una ventana corta de mantenimiento. Planifique la limpieza periódica de las zonas accesibles, los límites del soporte técnico y los registros de vida útil de los componentes alrededor del periodo pico de retorno, en lugar de depender de una etiqueta de «servicio pesado».
No normalice las intervenciones recurrentes. Si los operadores limpian con frecuencia el filtro, despejan una guía, cambian una receta de parámetros o restablecen una alarma para mantener el funcionamiento correcto, registre la frecuencia de uso e investigue el mecanismo. La facilidad de operación se logra eliminando el trabajo oculto, no dejándolo fuera del ciclo oficial.
8. Solución de problemas basada en evidencia, un cambio controlado a la vez
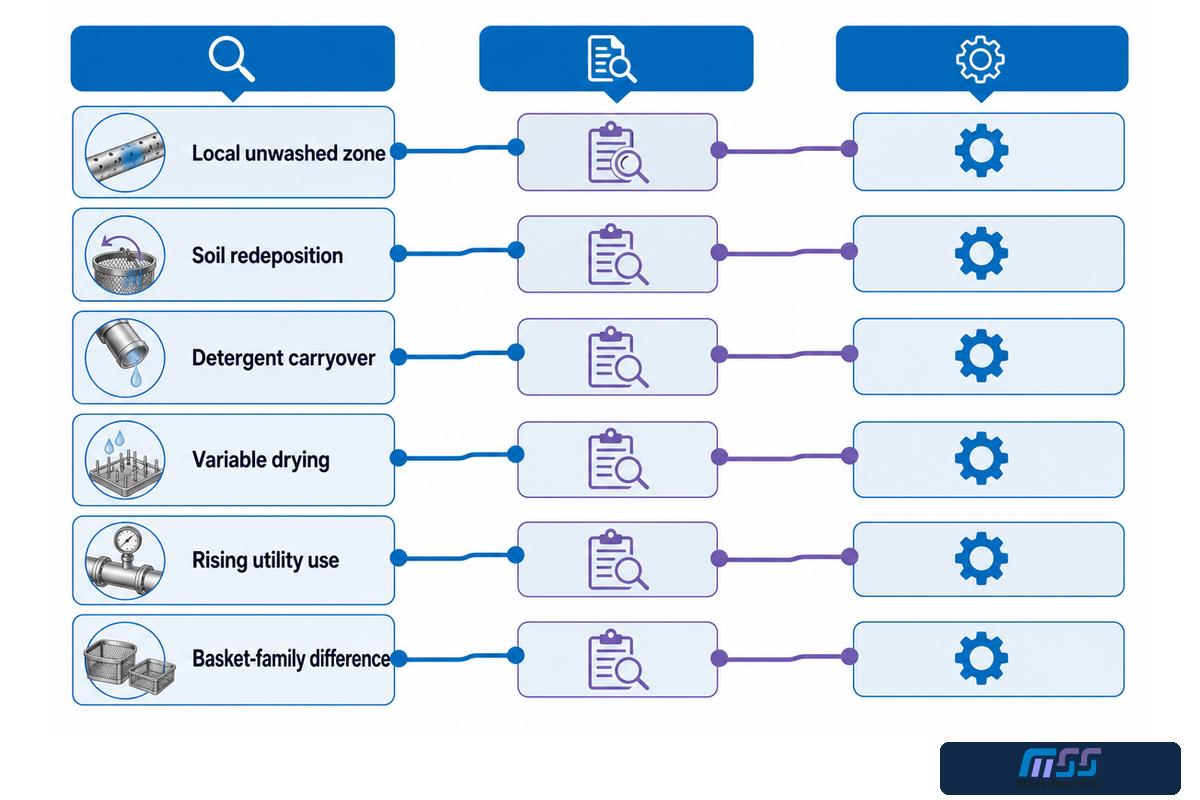
Una comprobación de una variable a la vez es útil para aislar fallas cuando la línea base puede mantenerse estable. No es un diseño de validación completo y no debe sustituir un estudio de las interacciones basado en riesgos. Mantenga fija la cesta, la preparación de la suciedad, la antigüedad de la suciedad, la carga, la orientación, el método de inspección y todos los ajustes de proceso no relacionados; cambie un mecanismo sospechoso y registre el resultado.
| Síntoma | Mecanismo posible | Evidencia que se debe recopilar | Acción controlada | Escalar cuando |
|---|---|---|---|---|
| Una zona local sin lavar | Sombra de pulverización, boquilla obstruida, orientación o contacto con la guía | Mapa de fallas, verificación de boquillas, foto de disposición y ubicación repetida | Corrija una variable de cobertura y repita la prueba fija | El acceso requiere una intervención insegura o un cambio de diseño |
| La suciedad se vuelve a depositar ampliamente | Baño sobrecargado, filtración, rebose o arrastre | Condición del tanque y del filtro, carga de suciedad, secuencia de agua y tendencia | Restablezca la condición aceptada de control del agua | La recurrencia indica un desajuste de capacidad o de enrutamiento |
| Arrastre de detergente o espuma | Dosificación, elección del producto, enjuague, entrada de aire o calidad del agua | Dosificación real, método indicado en la etiqueta, ubicación de la espuma, calidad del enjuague y dureza | Verifique la dosificación antes de cambiar el tiempo de enjuague | La compatibilidad del producto o la declaración de liberación es incierta |
| Secado variable o gotas retenidas | Geometría del retorno por drenaje, orientación de la carga, trayectoria del aire o tiempo de permanencia | Mapa de zonas húmedas, familia de cestas, orientación, condición del aire y tiempo de salida | Pruebe un cambio de disposición o de retorno por drenaje | La humedad residual amenaza el siguiente uso o una contaminación secundaria |
| Aumento del consumo de agua o energía | Fuga, rebose, regla de renovación, pérdida de calefacción, relavado o supuesto falso de capacidad de producción | Corrientes medidas, cestas liberadas, tasa de relavado y horas de operación | Corrija el mecanismo de pérdida verificado | La capacidad de servicios o la aprobación de aguas residuales se ve afectada |
| Los resultados difieren según la familia de cestas | Geometría, material, daño, antigüedad de la suciedad o carga mixta | Registros separados por familia y pruebas de desafío emparejadas | Divida el Registro de tarea de limpieza y repita la prueba | Una receta de parámetros no puede cumplir ambas tareas aceptadas |
No cambie juntos la química, la temperatura del agua, la velocidad y la disposición de las boquillas para luego afirmar que conoce el factor ganador. Del mismo modo, no use pruebas de una variable cuando las interacciones sean el riesgo central. El objetivo aquí es un diagnóstico disciplinado: localizar el mecanismo, devolver el proceso al control y decidir si se requiere una revalidación formal.
9. Convierta FAT y SAT en evidencia de aceptación, no en una demostración
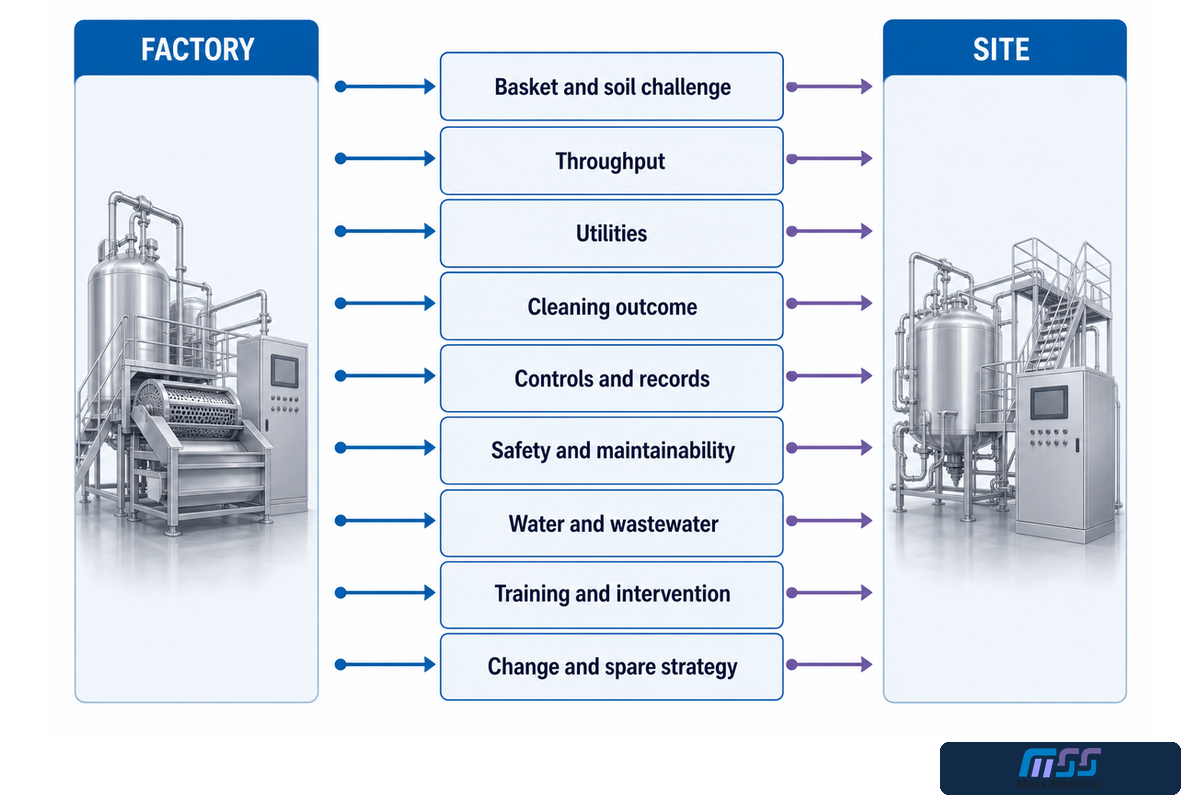
Las pruebas de aceptación en fábrica (FAT) y las pruebas de aceptación en sitio (SAT) deben compartir la misma tarea de limpieza fijada, los elementos de desafío, los criterios de aprobación y el paquete de evidencia. FAT verifica lo que puede demostrarse bajo las condiciones de fábrica declaradas. SAT verifica el proceso instalado con el agua, el calor, la energía, el drenaje, la extracción, la manipulación aguas arriba, la protección aguas abajo, los operadores y las interfaces reales del sitio.
| Elemento de evidencia | Enfoque de FAT | Enfoque de SAT | Regla de liberación |
|---|---|---|---|
| Desafío de cestas y suciedad | Muestras, preparación, orientación y repetibilidad correctas | Variación real de entrada y ruta de excepción aprobada | La tarea especificada se aprueba sin exclusiones ocultas |
| Capacidad de producción | Ciclo estable del equipo y supuestos de manipulación | Cestas liberadas con mano de obra de planta, acumulación, relavado y cambios de formato | Se cumple la ventana pico acordada bajo condiciones definidas |
| Servicios | Suministro de fábrica declarado y demanda medida | Presión, caudal, recuperación de calor, energía, aire, extracción y desagües reales | No queda ninguna limitación de planta sin responsable |
| Resultado de limpieza | Mapa de inspección y método de prueba acordado | Muestreo aprobado por el sitio, manipulación y protección del lado limpio | Se cumplen todos los límites definidos o se cierran las desviaciones |
| Controles y registros | Recetas de parámetros, alarmas, interbloqueos, datos, manuales y estado de calibración | Niveles de acceso, copias de seguridad, procedimientos operativos y control de cambios | Los responsables designados pueden reproducir y revisar el registro |
| Seguridad y mantenibilidad | Concepto de resguardos, acceso seguro, tareas de servicio y documentación | Controles de riesgo instalados, aislamiento de energía, capacitación y ruta de mantenimiento | Las funciones responsables de la planta aprueban el riesgo restante |
| Agua y aguas residuales | Mapa de corrientes declarado, rebose, sólidos, calor, química y ruta de descarga de fábrica | Desagües instalados, contención, tratamiento, monitoreo y destino aceptado | Cada corriente tiene un responsable designado y una ruta autorizada |
| Capacitación e intervención | Tareas del operador, acceso de mantenimiento, respuesta a alarmas y concepto de aislamiento de energía | Funciones en planta, competencia, procedimiento seguro y ruta de escalamiento | El personal designado puede ejecutar y documentar cada tarea de forma segura |
| Estrategia de cambios y repuestos | Elementos de desgaste, equivalentes aprobados, revisión de software y activador de nueva verificación | Inventario de planta, registro de reemplazos, responsable de aprobación y evidencia posterior al cambio | Un cambio material no puede eludir el límite de aceptación acordado |
Fije la prueba antes de debatir excepciones. Registre el instrumento y el estado de calibración, los ajustes reales, la duración en estado estable, la cantidad de muestras, cada ejecución fallida, la acción correctiva, la regla de repetición de prueba, los documentos, la capacitación, los repuestos o elementos de desgaste y los responsables designados de la aprobación final. Si los servicios de fábrica difieren de los servicios del sitio, indique la diferencia en lugar de tratar FAT como rendimiento del proceso instalado.
Solo después de definir esta evidencia, el área de adquisiciones debe comparar una configuración comercial de lavado de cestas. Mass Technology describe su empresa y enfoque de manufactura en la página Acerca de Mass Technology; la idoneidad específica del proyecto aún depende de la tarea documentada y del plan de aceptación.
Preguntas frecuentes
¿El lavado es lo mismo que la sanitización para las cajas de alimentos reutilizables?
No. El lavado elimina la suciedad y los residuos; la sanitización aplica un tratamiento aprobado después de la limpieza cuando la planta requiere ese resultado. La suciedad restante puede proteger las superficies o consumir productos químicos, por lo que añadir sanitizante no corrige un lavado fallido. Defina la declaración de liberación requerida con QA, el proveedor de productos químicos, los límites del material del envase, las normas aplicables y el programa de sanitización de la planta; después, verifique el proceso real.
¿Qué información debo enviar antes de solicitar una propuesta de lavadora de cestas?
Envíe planos o muestras de cada familia de cestas, dimensiones y peso máximos, tipos y antigüedad de la suciedad, patrón diario y pico de retorno, condición de contacto con alimentos, resultado requerido de enjuague o sanitización, regla de humedad residual, servicios, restricciones de aguas residuales, límites de piso y acceso, y la evidencia requerida en FAT y SAT. Esto evita que la cotización se base únicamente en el tamaño nominal de la cesta o en la capacidad de producción de placa.
¿Cómo puedo saber si la limpieza deficiente proviene de la máquina o del proceso?
Mantenga estables la familia de cestas, la preparación de la suciedad, la antigüedad, la orientación, la carga, el método de inspección y los ajustes no relacionados. Trace la falla, recopile evidencia de boquillas, filtros, química, tiempo, temperatura y agua; después, cambie un mecanismo sospechoso. Un defecto local repetido sugiere un problema de alcance o geometría; una variación amplia puede indicar carga, suciedad, condición del baño o sincronización. Escale cuando el diagnóstico requiera acceso inseguro o un cambio de diseño.
¿Una lavadora industrial de cestas puede reutilizar el agua de lavado de forma segura?
No de forma predeterminada. La reutilización del agua puede ser adecuada para ciertas etapas, pero la calidad del enjuague final, el arrastre, el riesgo de contacto con el producto, el monitoreo y las normas locales requieren validación en el sitio.
¿Qué deben verificar los operadores todos los días?
Verifique la familia de cestas entrante y el rango de suciedad, los resguardos y dispositivos de seguridad, la condición del tanque y del filtro, la obstrucción de las boquillas, las lecturas de dosificación y temperatura, la sincronización del ciclo, el suministro de agua, las fugas, la vibración anormal, las alarmas y las cestas representativas de salida. La lista exacta, los límites, la respuesta y el método de acceso seguro deben provenir del manual aprobado de la máquina, el procedimiento operativo del sitio y el programa de control de energía.
Conclusión: fije la tarea, demuestre el proceso y luego elija la configuración
Un proyecto de lavado de cestas resulta más fácil de evaluar cuando la secuencia es disciplinada. Defina cada familia de cestas y suciedad. Separe el lavado, el enjuague, la sanitización, el retorno por drenaje y el secado. Inspeccione las sombras de pulverización y las zonas con agua retenida. Prepare el Paquete de evidencia de liberación limpia. Trace cada corriente de servicios y aguas residuales. Mantenga la misma tarea fijada en FAT, SAT, el control diario y la gestión de cambios.
- Si la demanda es baja o muy variable, estabilice el proceso de limpieza manual y de evidencia antes de automatizarlo.
- Si una prueba no es concluyente, mejore el desafío y la medición en lugar de aceptar una demostración vaga.
- Si el agua, el calor, el drenaje o la manipulación del lado limpio son el cuello de botella, corrija ese límite antes de culpar al recinto.
- Si la tarea y el paquete de aceptación están listos, utilícelos para comparar las configuraciones sobre la misma base.
Lleve una tarea de limpieza definida a la revisión del proyecto
Comparta las familias de cestas, el desafío de suciedad, la ventana pico de retorno, los servicios y la evidencia de aceptación que necesita. Así, la conversación podrá centrarse en la adecuación y los riesgos abiertos, en lugar de un ciclo de catálogo genérico.
Analice su tarea de lavado de cestasRecursos relacionados de Mass Technology
- Configuraciones de máquinas lavadoras de cestas y consulta de proyecto
- Generador de datos de ajuste para la geometría de cestas
- Calculadora de objetivo de capacidad de producción para planificar el flujo pico
- Guía de máquinas para lavar contenedores de basura en instalaciones
- Solución de máquina lavadora industrial de tambores
Referencias y fuentes
- Reusable Packaging Association: directrices y mejores prácticas para contenedores retornables en cadenas de suministro de alimentos.
- FAO: cajas plásticas reutilizables en cadenas de suministro de productos frescos.
- University of Minnesota Extension: limpieza y sanitización de contenedores y superficies de cosecha.
- Food Control: evidencia de campo y de desafío sobre contenedores plásticos reutilizables.
- ISO/DIS 14159: Seguridad de las máquinas, requisitos de higiene para el diseño de maquinaria (página del alcance del proyecto de norma).
- PR3 Washing Standard: página del alcance (utilizada para distinguir el alcance de artículos alimentarios reutilizables del alcance de cajas de transporte).
- Gobierno del Reino Unido: prevención de la contaminación para empresas.
- OSHA 29 CFR 1910.147: control de energía peligrosa.
- Documento de patente publicado CN209379606U (definición del problema de orientación de cestas y sombras de pulverización).
- Documento de patente publicado CN215143114U (opción de diseño de enrutamiento de agua por etapas).