Póngase en contacto con Masstech

Guía de proceso, calidad y aceptación · Actualizada en septiembre de 2026
El llenado de latas de refresco es una ruta práctica de control que conecta la condición del producto, el llenado por contrapresión, el diagnóstico de la espuma, la evidencia de la doble costura y la aceptación de FAT a SAT.
En resumen: Incluye mucho más que el momento en que el líquido entra en una lata. Es un proceso conectado de control del envase: confirme la lata y la tapa, entregue la bebida en una condición validada, gestione la presión durante el ciclo de llenado, coloque la tapa, forme la doble costura y libere las latas con base en la evidencia definida. Cuando aparezcan espuma, bajo nivel de llenado o fugas, diagnostique el patrón antes de cambiar un ajuste.
El llenado de latas de refresco parece sencillo en un video de alta velocidad: llegan las latas, se dosifica el líquido, las tapas caen y se insertan, y se retiran las latas llenas. La realidad de la producción es mucho más difícil. Una lata puede tener las dimensiones correctas, pero estar emparejada con la tapa o el recubrimiento equivocado. La formación de espuma puede comenzar porque cambió la bebida de entrada, aunque la llenadora permanezca estable. Incluso una costura de aspecto uniforme puede requerir una evaluación interna. Una línea puede alcanzar su velocidad mecánica y producir menos latas conformes de las que el proyecto había previsto.
Este documento pone el énfasis en un aspecto diferente al de la página de Mass Technology sobre equipos y configuración para el llenado de latas de refresco. La página de soluciones trata sobre distintos modelos y configuraciones de máquinas, sus capacidades nominales, comparaciones comerciales, cotizaciones de proyectos y la intención de RFQ. Esta guía trata sobre el proceso, la evidencia de calidad, la lógica del diagnóstico y los límites de aceptación. Separar estos temas ayudará a compradores y operadores a encontrar la página pertinente sin tener que responder la misma consulta comercial con dos URL diferentes.
Alcance: los marcos de posición editoriales descritos a continuación no deben considerarse manuales de máquinas, recetas de proceso universales, opiniones legales ni sustitutos de la especificación aprobada de la lata y la tapa. El propietario de la bebida, los proveedores de latas y tapas, la documentación del equipo, los métodos validados, el personal calificado y los requisitos del mercado objetivo controlan las decisiones reales de producción y liberación.
1–2 · Definir
Límite del proceso y compatibilidad del envase
Límite del proceso y compatibilidad del envase
3–5 · Estabilizar
Estado del producto, ciclo de llenado y evidencia de espuma
Estado del producto, ciclo de llenado y evidencia de espuma
6–8 · Demostrar
Costura, higiene, seguridad y diagnóstico
Costura, higiene, seguridad y diagnóstico
9–10 · Aceptar
Producción comercializable y expediente FAT/SAT
Producción comercializable y expediente FAT/SAT
1. Vea el llenado de latas de refresco como una ruta de control conectada
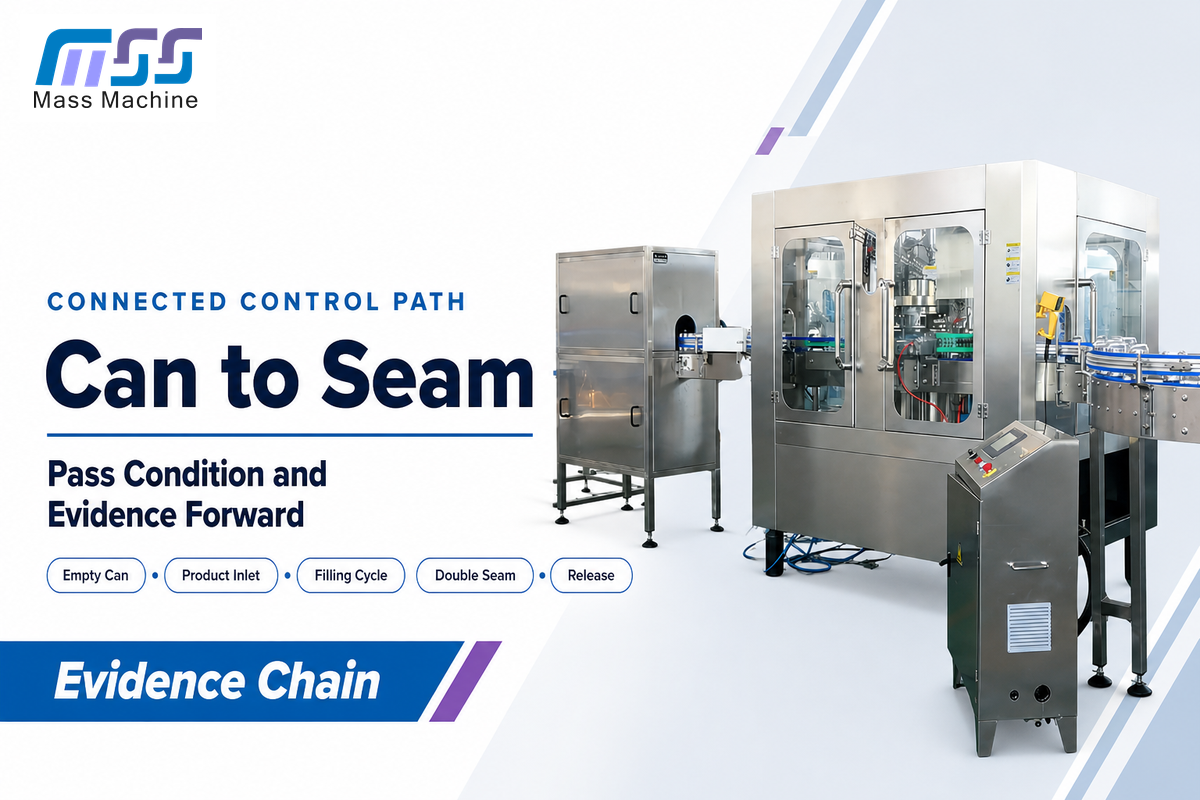
Respuesta directa: el límite operativo va desde una lata vacía aprobada y una bebida acondicionada hasta un envase lleno, cerrado con costura e inspeccionado en un punto de liberación definido. Cada paso se basa en la condición del paso anterior y proporciona evidencia para el siguiente.
Un mapa eficaz de la línea comienza antes de la llenadora. Las latas tienen un formato de cuerpo, una condición del cuello y la pestaña, un nivel de limpieza y un historial de manipulación. La bebida llega con temperatura, gas disuelto, composición del gas y presión, además de un historial de transferencia. La llenadora opera un ciclo definido. Luego, la tapa se presenta, se asienta y se cierra con costura antes de la inspección, la codificación, el envasado secundario y la liberación.
Recurso editorial: eje de control de la lata a la costura
Use este eje para identificar dónde se crea un estado, dónde se hace evidente y qué registro debe cruzar el límite.
| Etapa | Pregunta de control | Evidencia transferida | Conclusión falsa habitual |
|---|---|---|---|
| Suministro de latas vacías | ¿El formato de cuerpo aprobado está intacto y es trazable? | Proveedor, código, lote, condición y estado de retención | “Tiene el mismo diámetro, así que es compatible.” |
| Entrada del producto | ¿La bebida está dentro de su ventana operativa aprobada? | Temperatura, gas/presión, lote e historial temporal | “El ajuste de la llenadora causó todos los episodios de espuma.” |
| Ciclo de llenado | ¿La secuencia de válvulas alcanzó los estados previstos? | Cabezal/estación, alarmas, tiempos y resultado medido | “Un nivel visible bajo siempre significa un llenado corto.” |
| Colocación de la tapa | ¿Se presentó la tapa correcta sin daños? | Código de la tapa, lote, presencia/orientación y rechazos | “La cerradora puede corregir un defecto de presentación.” |
| Doble costura | ¿Ambas operaciones formaron el cierre especificado? | Evidencia del cabezal, muestra, inspección visual, dimensiones e interior | “Si no hay una fuga inmediata, la costura está demostrada.” |
| Límite de liberación | ¿Qué cuenta como una lata aceptada y apta para la venta? | Conteo conforme, rechazos, paros, pruebas y disposición | “La velocidad nominal equivale a la producción conforme entregada.” |
El eje cambia el enfoque del diagnóstico. Si varios cabezales comienzan a desviarse después de que la bebida se calentó, empiece por revisar el estado común del producto. Si un cabezal presenta un síntoma y los cabezales adyacentes permanecen estables, la evidencia apunta a una ruta local. Si el cierre falla solo con un lote de tapas, es posible que la llenadora no sea el primer lugar donde deba buscar el problema. El mapa ayuda a no asignar una causa raíz a un síntoma que solo es visible.
2. Congele la compatibilidad de la lata, la tapa y la bebida antes de configurar la línea
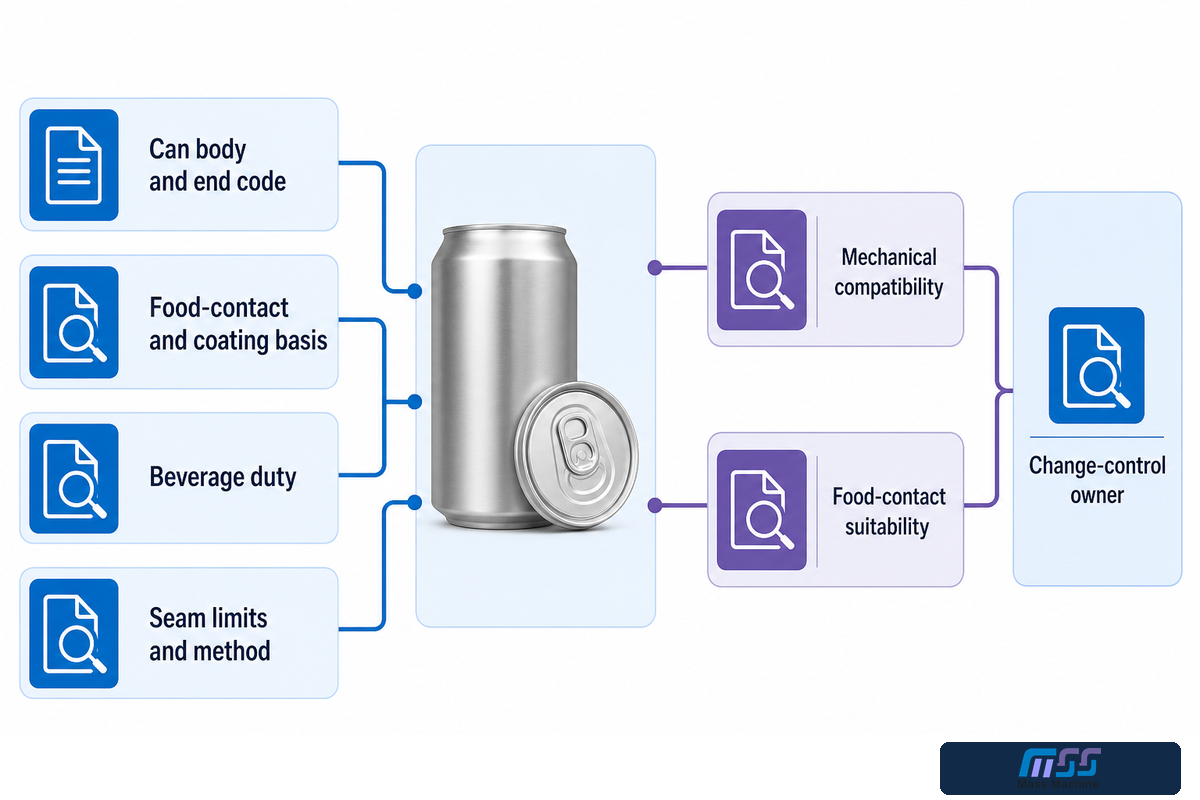
Respuesta directa: “lata estándar” no es una especificación de liberación utilizable. Congele los códigos del cuerpo y la tapa, los planos, el material y la base del recubrimiento, las características del producto, el procesamiento previsto, los límites del proveedor, los métodos aprobados, las responsabilidades de muestreo y los responsables del control de cambios antes de aprobar piezas de cambio o ajustes de costura.
La compatibilidad mecánica y la aptitud para contacto con alimentos son preguntas separadas. El cuerpo y la tapa pueden encajar en la línea, pero el ajuste dimensional por sí solo no demuestra que un recubrimiento interno u otro componente en contacto con alimentos esté autorizado para la bebida y las condiciones de uso previstas. La FDA explica que una autorización para contacto con alimentos puede depender de la identidad de la sustancia, el fabricante o proveedor, las especificaciones y las condiciones de uso. Otros mercados objetivo requieren su propia revisión.
Nota terminológica: los resultados de búsqueda pueden llamar al envase lata de aluminio, lata de bebida de aluminio o lata de refresco; pueden llamar tapa a la parte superior; describir el agua carbonatada como base de bebida; y usar automatización para los controles mecanizados. Esta guía utilizará los términos lata, tapa, bebida y sistema de control, ya que ayudan a aclarar el registro de producción.
| Campo controlado | Fuente de verdad | Interfaz afectada | Disparador del cambio |
|---|---|---|---|
| Código del cuerpo y de la tapa de la lata | Especificación del proveedor aprobada | Manipulación, colocación de la tapa, mandril y rodillos | Nuevo proveedor, revisión, planta o formato |
| Base del contacto con alimentos/recubrimiento | Autorización aplicable y declaración del proveedor | Condiciones de la bebida, almacenamiento y procesamiento | Cambio de fórmula, recubrimiento, proveedor o mercado |
| Servicio de la bebida | Especificación aprobada del producto y del proceso | Preparación del producto, llenadora y envase | Cambio de receta, carbonatación o tratamiento |
| Límites y método de la costura | Documentación del proveedor de latas/tapas y de la cerradora | Primera y segunda operación, inspección | Cualquier cambio en la combinación de cuerpo, tapa o herramientas |
Este primer límite contra la canibalización especifica qué debe definirse para un proceso de enlatado de refrescos y un proyecto de línea de enlatado de bebidas, incluida la llenadora de latas por contrapresión, y no qué modelo de Mass Technology seleccionar. Puede haber partes similares de un sistema para una línea de producción de bebidas carbonatadas y una máquina llenadora de latas de cerveza, pero el comportamiento del diseño, los objetivos de control de oxígeno, las especificaciones del envase y el plan de liberación validado pueden diferir. Una vez definida la función y cuando la pregunta se convierta en Máquina llenadora de latas de refresco, Llenado de latas de refresco a la venta o Máquina llenadora de latas de refresco a la venta, pase a la página de soluciones comerciales en lugar de ampliar este artículo hasta convertirlo en un segundo catálogo.
3. Acondicione la bebida antes de que llegue a la llenadora
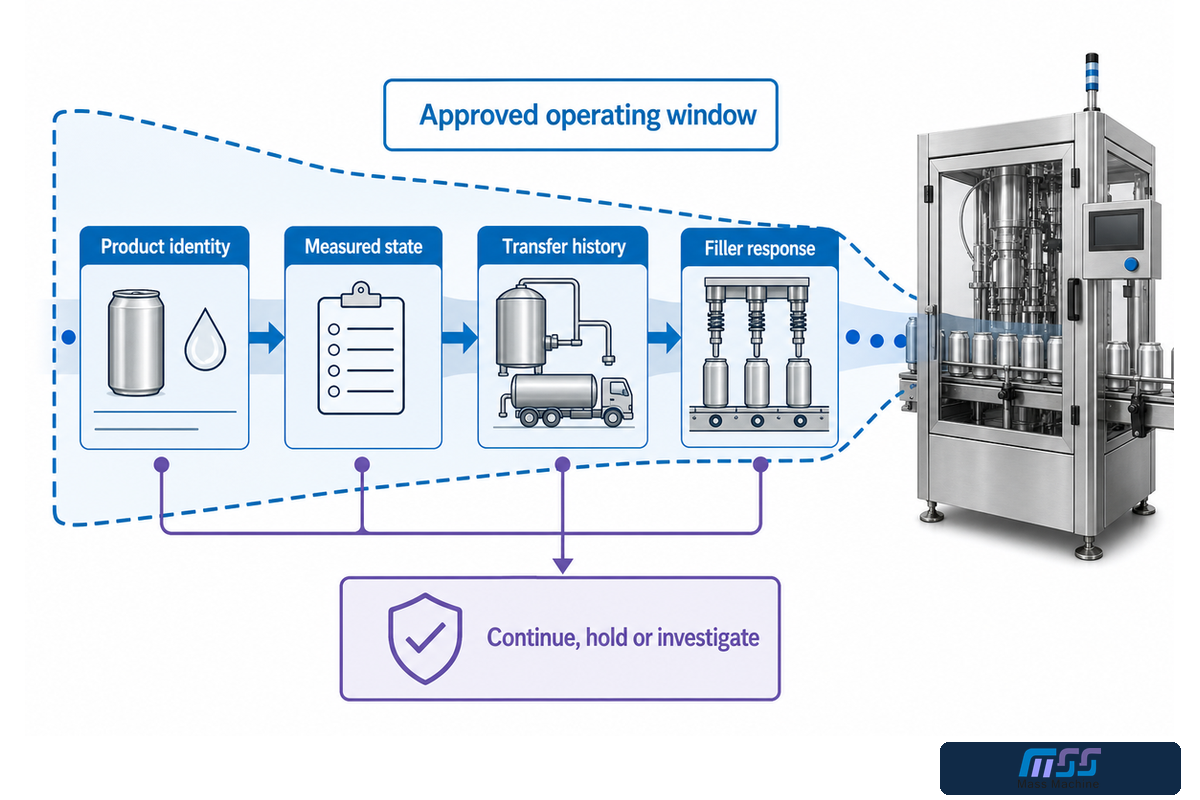
Respuesta directa: la llenadora recibe un estado físico del producto, no solo el nombre de una receta. El cambio de presión en una válvula puede verse afectado por la temperatura, el dióxido de carbono disuelto, la presión de alimentación, el comportamiento del tanque, la agitación durante la transferencia, la composición del producto y el tiempo en el sistema.
El comportamiento de la espuma no se controla con una sola perilla. La investigación revisada por pares sobre el comportamiento de burbujas y espuma analiza el papel de la carbonatación, la temperatura, la composición, las interfaces y los métodos de medición en lo que se observa. Una temperatura más baja del producto ayuda a retener el gas disuelto. Sin embargo, “más frío siempre es mejor” no es una instrucción operativa prudente. Existen límites establecidos por la calidad del producto, el diseño del equipo, el saneamiento y la ventana validada de la bebida.
Recurso editorial: corredor de estabilidad del producto frío
Establezca un corredor aprobado en lugar de copiar un valor de temperatura o presión de otra bebida.
- Registre la identidad del producto: lote, revisión de la receta y envase previsto.
- Registre el estado medido: temperatura aprobada, método relacionado con la carbonatación o la presión y punto de muestreo.
- Registre el historial de transferencia: estado del tanque, eventos de bombeo o transferencia, tiempo de residencia e interrupciones.
- Respuesta de la llenadora: firma de la espuma, medición de llenado, identidad de la válvula/cabezal y momento de inicio.
- Disposición: continuar, retener, investigar, reacondicionar o escalar según el plan del sitio.
Instantánea diagnóstica de 14 señales
Solo datos ilustrativos: las cifras proporcionadas son ejemplos del nivel de detalle sincronizado en el tiempo que podría registrar un diagnóstico. No deben considerarse valores de ajuste, límites ni criterios de aceptación. Sustitúyalas por los valores descritos en la receta aprobada, la instrumentación, las especificaciones del envase y el plan de pruebas.
| Tipo de señal | Muestra ilustrativa del evento | Muestra ilustrativa estable | Por qué importa el registro emparejado |
|---|---|---|---|
| Temperatura de entrada del producto | 3.2 °C | 3.0 °C | Separa un cambio compartido en la entrada de un patrón local del cabezal. |
| Temperatura del producto en la cuba | 3.4 °C | 3.1 °C | Muestra si el estado del producto cambió durante la transferencia. |
| Presión de entrada del producto | 2.6 bar | 2.7 bar | Relaciona el comportamiento del suministro con el evento de llenado. |
| Presión del gas en la cuba | 2.2 bar | 2.3 bar | Conserva la condición del lado del gas, en lugar de solo un ajuste. |
| Tiempo de igualación | 0.8 sec | 0.7 sec | Proporciona el contexto del ciclo para los síntomas relacionados con la presión. |
| Tiempo de flujo del producto | 2.4 sec | 2.3 sec | Permite al equipo comparar el tiempo ordenado con el resultado medido. |
| Tiempo de venteado o snift | 0.5 sec | 0.4 sec | Relaciona el inicio de la espuma con la etapa de liberación. |
| Desviación de la medición de llenado | +0.9% | +0.3% | Mantiene separada la evidencia de cantidad de la altura visible. |
| Ancho de la costura de la primera operación | 2.1 mm | 2.0 mm | Vincula la lectura con la operación y la muestra. |
| Espesor de la costura terminada | 1.2 mm | 1.2 mm | Muestra por qué una sola dimensión no es un veredicto sobre la costura. |
| Tiempo desde el paro del transportador | 18 min | 25 min | Comprueba si el historial de paro y rearranque se relaciona con el evento. |
| Ventana de muestreo | 30 min | 30 min | Mantiene las comparaciones dentro del mismo límite de observación. |
| Tiempo de retención de la muestra | 5 min | 5 min | Evita que tiempos de asentamiento desiguales distorsionen la comparación. |
| Intervalo de observación | 10 min | 10 min | Mantiene constante la frecuencia de tendencia durante la serie. |
Se recomienda analizar conjuntamente la tendencia de estos campos. La evidencia consiste en un valor observado de temperatura emparejado con la ubicación de una muestra. También puede ser valioso un valor observado de presión emparejado con el ID del producto o el estado del instrumento. El registro del valor proporciona evidencia sobre el estado de la entrada y de los cabezales y el envase individuales durante la operación.
4. Comprenda el ciclo de llenado por contrapresión
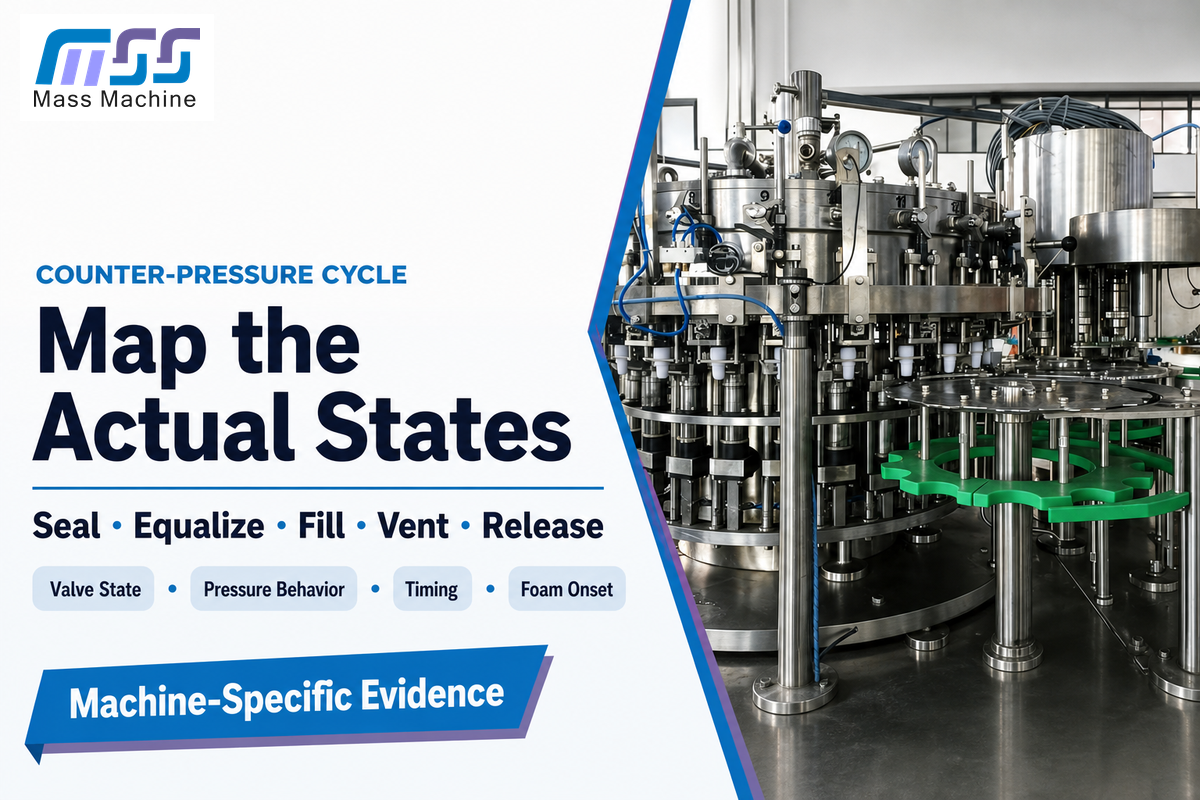
Respuesta directa: un ciclo típico de contrapresión establece un sellado entre la lata y la ruta de llenado, puede purgar el envase, iguala la presión del gas, admite el producto, controla el venteado o snift y luego libera la lata llena para colocar la tapa. La secuencia exacta, la disposición de las válvulas y el control del mecanismo son específicos de cada máquina.
La contrapresión ayuda a mitigar el choque que provoca una liberación excesiva de gas. La contrapresión no elimina la espuma. La purga, una presión no igualada, un flujo de producto perturbado, una ruta de venteo restringida, una despresurización rápida, una entrada inestable u otros factores pueden provocar un síntoma posterior. La espuma observada al final del ciclo puede haber comenzado aguas arriba o varios estados de válvula antes.
Trace cada etapa para alinear la evidencia con lo que la máquina real puede hacer. Esto puede incluir retroalimentación de estados, comportamiento de la presión, tiempos, historial de alarmas, número de cabezal, resultado del producto o una observación segura documentada en el procedimiento del equipo. No especule sobre un paso ausente extrapolando el diseño de otra llenadora. KHS y Sidel ilustran que el llenado es un proceso específico de la aplicación para distintos tipos de bebidas y envases. Por lo tanto, una secuencia web general no puede sustituir al manual de la máquina.
| Etapa típica | Condición prevista | Evidencia que se debe revisar | No dé por hecho |
|---|---|---|---|
| Sellado y purga opcional | Interfaz definida entre lata y válvula y ruta del gas | Posición de la lata, condición del sellado, estado de la válvula | Todas las máquinas purgan de la misma manera |
| Igualación | Diferencia de presión gestionada antes del flujo | Estado de la máquina, comportamiento de la presión, tiempos | Un tiempo más largo siempre es mejor |
| Flujo del producto | Entrada controlada con suministro estable en la entrada | Resultado del cabezal, estado de la entrada, alarmas relacionadas con el flujo | Un resultado de llenado identifica una sola causa |
| Venteado/liberación | Transición controlada antes de la transferencia | Inicio de la espuma, tiempos y condición del producto | La contrapresión elimina la liberación de gas |
5. Controle juntos la espuma, la cantidad de llenado y el espacio de cabeza
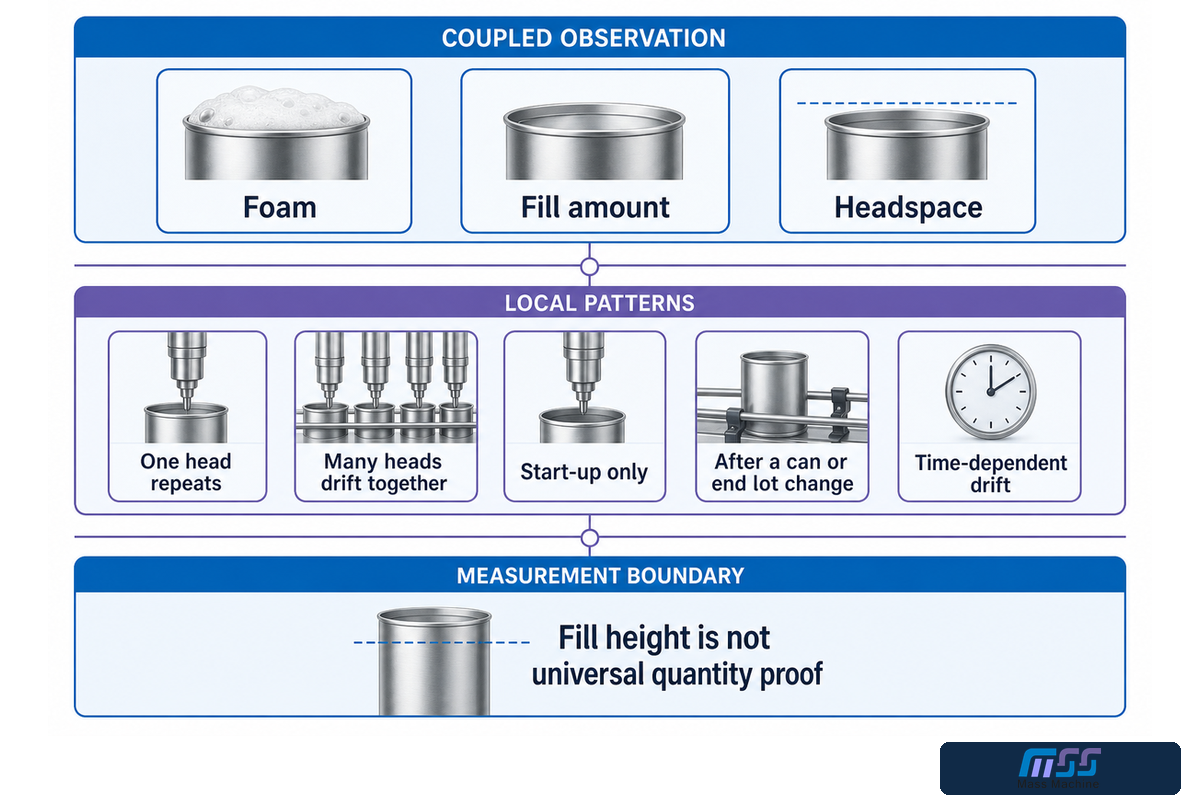
Respuesta directa: la espuma, la cantidad de llenado y el espacio de cabeza son observaciones vinculadas. El estado del producto, el comportamiento de la válvula, la condición de la lata, la aceleración, el tiempo de espera antes de colocar la tapa y el método de medición pueden afectar el resultado visible. Registre el patrón antes de elegir una intervención.
Un nivel de líquido visible bajo puede deberse a la cantidad real, al colapso de la espuma, a la temperatura del producto, a la geometría del envase o al momento de la medición. La altura de llenado por sí sola no demuestra universalmente la cantidad. El método aprobado puede basarse en masa, volumen, nivel o un indicador de inspección automatizada, pero cada método necesita un muestreo, un control del instrumento y una interpretación definidos.
Recurso editorial: huella diagnóstica de válvula y cabezal
| Patrón observado | Evidencia que se debe recopilar | Primera pregunta segura | Todavía no concluya |
|---|---|---|---|
| Se repite en un cabezal | ID del cabezal, comparación con cabezales adyacentes, estado de la válvula y resultado de la muestra | ¿La señal es realmente local y repetible? | La bebida está globalmente fuera de especificación |
| Varios cabezales se desvían juntos | Estado de entrada del producto, eventos del tanque/transferencia y tendencia temporal | ¿Qué condición compartida cambió? | Todas las válvulas necesitan ajuste |
| Solo durante el arranque | Calentamiento, producto retenido, secuencia de la primera lata y tiempo de estabilización | ¿Qué límite del arranque aún no estaba estable? | Los ajustes de estado estable son incorrectos |
| Después de un cambio de lote de latas/tapas | Códigos de lote, condición, dimensiones y evidencia de la costura | ¿Cambió la entrada del envase? | La llenadora creó el defecto del cierre |
| Desviación dependiente del tiempo | Temperatura, presión, paros, estado de limpieza e indicadores de desgaste | ¿Qué condición sigue el inicio? | Lo causó un ajuste reciente |
Límite de metrología legal: un objetivo de proceso no equivale a la conformidad del producto envasado. En Estados Unidos, la guía de NIST para productos envasados distingue el requisito del promedio del lote de las faltas de contenido de envases individuales y de la Variación Máxima Permitida aplicable. Varias lecturas aceptables de altura de llenado no establecen ambas cosas. Otras jurisdicciones pueden aplicar reglas diferentes de muestreo y cumplimiento.
6. Cierre de inmediato y demuestre después la doble costura
Respuesta directa: la tapa se coloca sobre la lata llena y las herramientas de primera y segunda operación forman una doble costura entrelazada. Las liberaciones deben utilizar los métodos y límites de inspección especificados para la combinación real de lata y tapa, no una dimensión copiada de internet.
Según Crown, el cierre consta de dos operaciones de conformado dependientes. La primera operación desarrolla el entrelazado; la segunda comprime y completa la costura. Esta secuencia define varias interfaces: pestaña del cuerpo, rizo de la tapa, compuesto, mandril, rodillos, comportamiento del elevador/placa base, presentación de la tapa y manipulación de la lata llena. Un problema en una interfaz puede producir una arruga, una costura falsa, un hundimiento, una costura afilada, una fuga o una medición interna fuera del límite aprobado.
Recurso editorial: conjunto de evidencias de la doble costura
Cada caso debe vincularse con el código de la lata, el código de la tapa, el cabezal de la cerradora, la hora de la muestra, el método, el límite aplicable del proveedor y la disposición.
- Examen visual externo para detectar señales visibles de conformado y daños.
- Mediciones externas realizadas con el instrumento y el método aprobados.
- Evidencia de corte o desmontaje cuando la especificación exige una evaluación interna.
- La evidencia de fugas o de integridad del envase debe utilizarse dentro de su capacidad especificada y no como sustituto de todas las demás evaluaciones.
- Trazabilidad y respuesta que cubren cabezal, muestra, lote, alcance de la retención, corrección y rearranque verificado.
La referencia de doble costura de Ardagh separa el examen visual, las mediciones externas, la sección de la costura y las evaluaciones de desmontaje. El material de capacitación de Ferrum cubre la interpretación de la primera y segunda operación y las mediciones manuales o automatizadas. Ambas fuentes explican qué categorías de evidencia se necesitan. La documentación aprobada de la lata/tapa y de la cerradora sigue proporcionando los límites y la frecuencia reales para el envase.
Una prueba rápida de fugas puede ser útil, pero “no tuvo fugas” no es una liberación completa de la costura. Es posible que esta prueba no detecte todos los problemas que pueden existir dentro de la estructura interna del envase, tenga un umbral de detección limitado y no represente las condiciones que pueden presentarse durante la distribución.
7. Mantenga controladas la higiene y la seguridad durante el cambio de formato
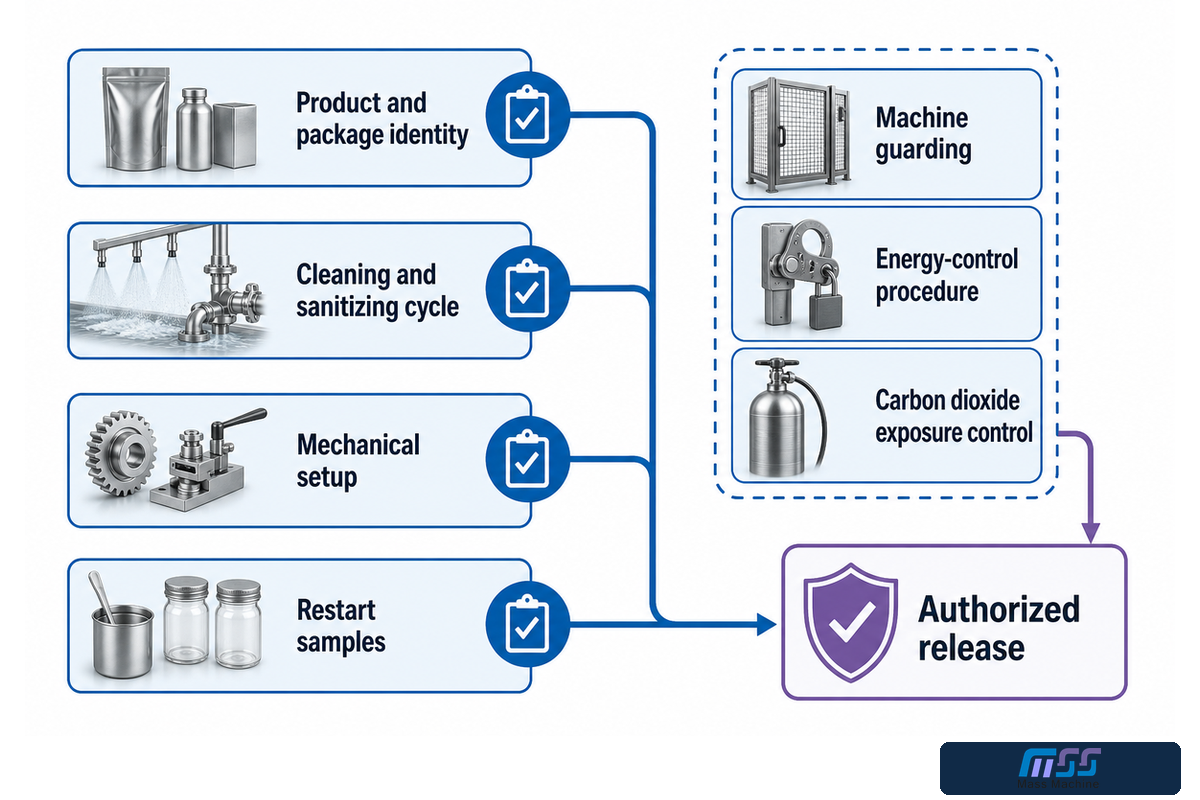
Respuesta directa: la limpieza elimina la suciedad y la sanitización es un paso controlado que se realiza por separado. Esto incluye las superficies en contacto con el producto, las válvulas, los tanques, las rutas de transferencia, los puntos muertos, el drenaje, el uso de productos químicos, los requisitos de enjuague o verificación, los controles y la liberación del rearranque para la bebida y el equipo reales.
En las operaciones alimentarias de Estados Unidos, 21 CFR 117.40 aborda el diseño limpiable y el mantenimiento sanitario, mientras que 21 CFR 117.80 exige que las operaciones de llenado y envasado protejan los alimentos frente a los peligros de contaminación aplicables. Un ciclo de limpieza completado no constituye automáticamente una liberación verificada. El registro debe mostrar qué ciclo se realizó, qué se comprobó, cómo se controlaron las desviaciones y quién liberó la línea.
Límite de seguridad de la máquina: la limpieza, la eliminación de atascos, la configuración y la inspección pueden llevar a una persona a zonas activamente peligrosas de piezas giratorias, de atrapamiento, presurizadas o que se energizan de forma repentina. Los requisitos generales de OSHA sobre resguardos de máquinas y control de energías peligrosas establecen obligaciones separadas. Esta guía nunca autoriza a puentear un enclavamiento ni a sustituir el procedimiento de control de energías del sitio.
Límite de seguridad del CO2: el dióxido de carbono es una entrada del proceso y un peligro laboral. OSHA ha documentado posibles asfixias durante la transferencia y acumulación de CO2. La respuesta a fugas, la ventilación, la monitorización, la evaluación de espacios confinados, la evaluación de la exposición y los procedimientos de emergencia forman parte del programa de seguridad de la instalación. Una lectura estable de carbonatación no garantiza una atmósfera segura.
| Registro del cambio de formato | Pregunta mínima | Evidencia de liberación |
|---|---|---|
| Identidad del producto y del envase | ¿Qué cambió con respecto a la serie anterior? | Confirmación del servicio y lote/código aprobados |
| Ciclo de limpieza/sanitización | ¿Qué procedimiento y parámetros validados se aplican? | Registro del ciclo, comprobaciones y desviaciones |
| Configuración mecánica | ¿Se verificaron de forma segura las piezas de cambio y los ajustes autorizados? | Aprobación de la configuración y restablecimiento de la seguridad |
| Muestras de rearranque | ¿Qué comprobaciones de llenado, costura y envase permiten la liberación? | Muestras trazables y decisión del responsable |
8. Diagnostique por estación, cabezal y tiempo antes de ajustar
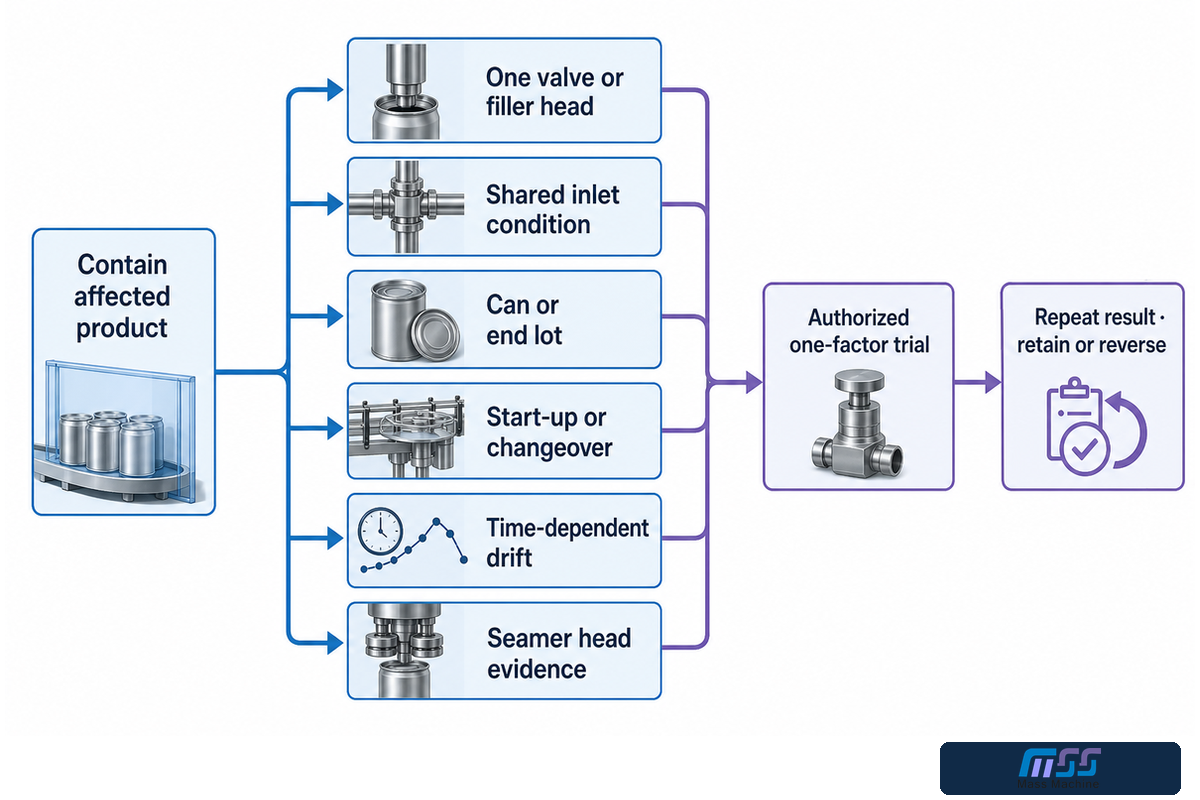
Respuesta directa: contenga el producto afectado y luego clasifique el patrón. Determine si el síntoma se limita a una válvula o un cabezal de la cerradora, a un carril, a un lote de latas o tapas, al arranque, al período posterior a un cambio de formato, a una deriva dependiente del tiempo o a todo el sistema. Ese patrón determina qué debe comprobarse a continuación.
Considere una queja intermitente por bajo llenado. Si el mismo cabezal de la llenadora repite el evento, revise ese cabezal y los adyacentes mientras mantiene constante el estado del producto. Si todos los cabezales cambian a la vez después de un evento en el tanque o la transferencia, revise la entrada común. Si la medición de llenado es estable, pero aparece una fuga en la costura de un cabezal de la cerradora, mantenga separados los resultados de llenado y la evidencia del cierre. Una reparación realizada en el límite equivocado puede mejorar la siguiente muestra por casualidad y dejar intacto el mecanismo.
Regla para una prueba segura de un solo factor: defina el alcance contenido, la autorización, el factor, la señal esperada, la medición, la condición de parada y la reversión antes del cambio. Una lata mejor no demuestra la causa raíz. La repetibilidad en el cabezal, tiempo o condición previstos constituye una evidencia más sólida.
Registre el historial de intervenciones. Una línea que ha recibido varios ajustes no registrados ya no tiene una línea base limpia. Capture el estado anterior, la persona y el motivo del cambio, el límite afectado, el resultado y la decisión de conservarlo o revertirlo. Así, la resolución de problemas pasa de ensayo y error a una investigación trazable.
9. Mida las latas comercializables sostenidas, no solo la velocidad nominal
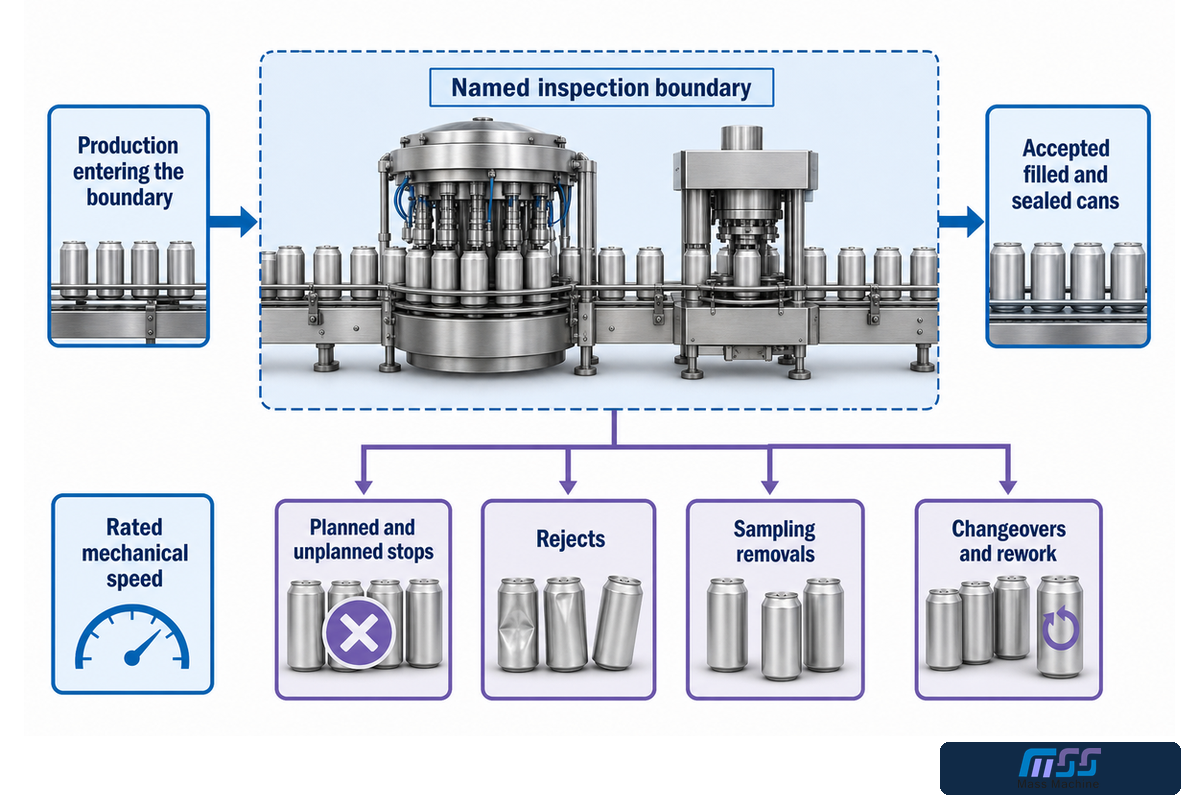
Respuesta directa: la producción útil son las latas aceptadas, llenas y cerradas en un límite de inspección definido durante una corrida acordada. Informe por separado las paradas planificadas y no planificadas, los rechazos, las retiradas para muestreo, los cambios de formato y el reproceso; una velocidad nominal más alta en latas por minuto no es útil si la alimentación o la respuesta de los sensores reduce la producción aceptada.
La velocidad mecánica nominal es útil para describir el equipo, pero por sí sola no describe la línea instalada. El despaletizado, la manipulación de latas vacías, la llenadora, la alimentación de tapas, la cerradora, los transportadores, la codificación, la inspección, la acumulación y el envasado secundario interactúan. Si una parada aguas abajo deja repetidamente sin suministro o bloquea la llenadora-cerradora, la tasa lograda de latas conformes puede diferir de la tasa de la máquina aislada.
Antes de realizar una prueba, establezca el numerador y el denominador. Por ejemplo, es preferible decir «latas aceptadas después de la inspección de llenado y costura definida dentro de la ventana de prueba estable» que decir «producción». Indique también si se incluyen las muestras de prueba, las latas de arranque, las paradas planificadas y los faltantes de material. Las estimaciones basadas en el historial de paradas pueden aportar cierta información sobre la acumulación. Sin embargo, todavía puede ser necesaria una prueba de producción o un modelo de línea más adecuado.
En la planta, la definición de «lata conforme» también debe cumplir la normativa aplicable a los productos envasados. En el comercio de Estados Unidos, un lote aún puede incumplir el requisito de promedio o el requisito para un envase individual, aunque el indicador interno del proceso de la línea parezca estable durante la prueba. Conserve la evaluación de metrología legal y no la oculte dentro de una cifra global de eficiencia.
10. Convierta FAT y SAT en un expediente de aceptación
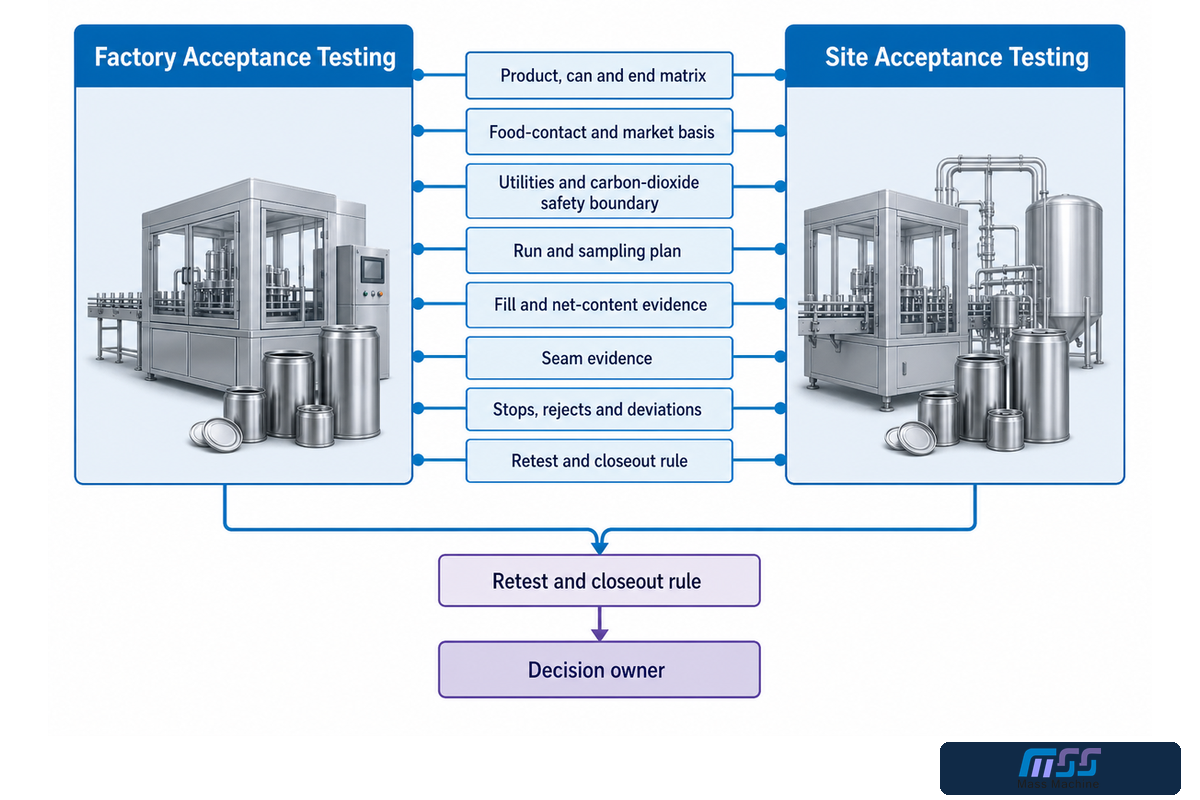
Respuesta directa: Las pruebas de aceptación en fábrica (FAT) y las pruebas de aceptación en sitio (SAT) deben basarse en un régimen de operación definido y en evidencia comparable. La evidencia debe registrarse para la fábrica y para el sitio instalado, respectivamente. La definición de lata conforme, muestra válida y finalización de las corridas no debe hacerse el día de la prueba.
Recurso editorial: expediente de aceptación de latas aptas para la venta
| Campo fijado | Registro de FAT | Registro de SAT | Responsable de la decisión |
|---|---|---|---|
| Matriz de producto, lata y tapa | Materiales probados y sustituciones | Materiales y lotes del sitio instalado | Responsable del comprador, producto y envase |
| Base de contacto con alimentos y mercado | Documentos disponibles para el paquete de pruebas | Documentos aplicables al paquete comercial | Responsable del cumplimiento normativo |
| Límite de seguridad de los servicios y del CO2 | Condiciones y controles de fábrica | Suministro, ventilación, monitoreo y procedimientos del sitio | Ingeniería/EHS del sitio |
| Plan de corrida y muestreo | Duración, ventana estable y mapa de muestras | Mismo régimen de operación más condiciones específicas del sitio | Equipo conjunto de pruebas |
| Evidencia de llenado y contenido neto | Método y resultados del proceso aprobado | Método y resultados aplicables a productos envasados | Responsable de calidad y metrología legal |
| Evidencia de la costura | Trazabilidad de cabezales y muestras y comprobaciones aprobadas | Cerradora instalada y lotes reales de latas y tapas | Especialista en calidad y cierre |
| Paradas, rechazos y desviaciones | Causa, duración, cantidad y disposición | Los mismos campos con las interfaces del sitio visibles | Aprobadores designados |
| Regla de repetición de prueba y cierre | Criterio de invalidación, repetición contenida y disposición de la evidencia | Criterio de repetición específico del sitio, muestras conservadas y registro final de liberación | Equipo conjunto de pruebas |
La repetición de la prueba también debe quedar fijada. Indique qué desviación invalida la corrida, cuál permite una repetición contenida y quién acepta la evidencia. Las muestras y los registros originales conservados ayudarán a resolver las disputas. Sin estos elementos, FAT y SAT serán demostraciones en lugar de pruebas de aceptación.
¿Está listo para definir las condiciones de operación del equipo?
Use la guía para fijar el producto, el envase y la evidencia de aceptación. Revise la línea de latas de refresco disponible en el contexto de esas condiciones, incluido el producto, el envase, los servicios, el límite de aceptación, el plan de muestreo, la ventana de corrida prevista y las personas autorizadas para aceptar o rechazar la evidencia.
Analice su proyecto de llenado de latas de refresco11. Preguntas frecuentes
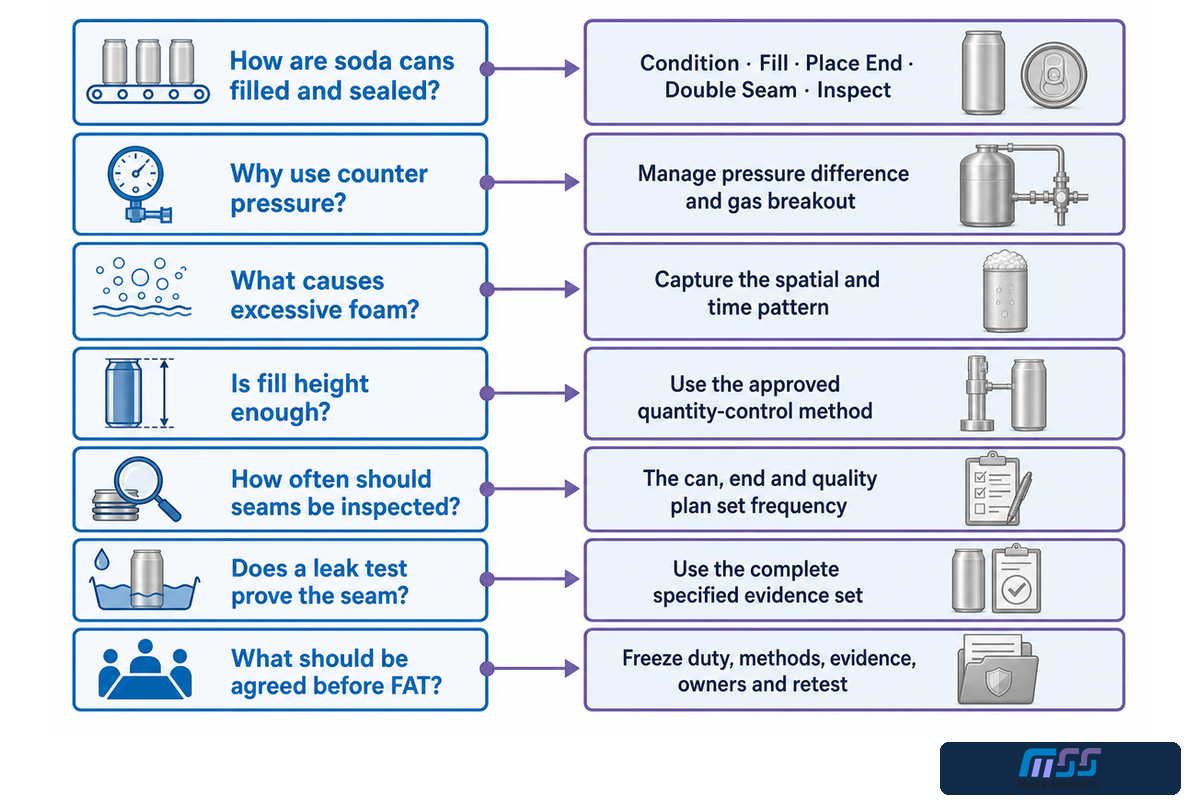
¿Cómo llenan y cierran los fabricantes una lata de refresco?
Acondicionan y suministran la bebida carbonatada, presentan una lata vacía aprobada, utilizan un ciclo de llenado con presión controlada, colocan la tapa correcta y forman una costura doble en dos operaciones. Después, la lata terminada se comprueba frente a la evidencia definida de llenado, costura, envase y liberación. Lo importante es que cada etapa transfiera una condición controlada a la siguiente: el estado de la bebida afecta el llenado, la lata llena debe llegar a la colocación de la tapa sin demoras ni alteraciones no controladas, y la costura debe evaluarse frente a la especificación aprobada de la lata y la tapa. Por tanto, una lata de aspecto limpio es una observación, no el registro completo de liberación.
¿Por qué se utiliza el llenado a contrapresión para los refrescos?
Gestiona la diferencia de presión entre el sistema de producto y la lata para que la bebida entre con una liberación de gas menos descontrolada. Reduce una causa importante de espuma, pero no elimina los problemas relacionados con la temperatura, la transferencia, el comportamiento de las válvulas, el venteado, la sincronización o la manipulación del envase. La secuencia real de presiones debe proceder de las condiciones de operación validadas de la bebida y de la documentación de la máquina, no de un ajuste genérico copiado de otra línea.
¿Qué causa una espuma excesiva durante el llenado de latas?
Entre las posibles causas se incluyen un estado de la bebida fuera de la ventana, un suministro inestable, nucleación o agitación, una ruta de válvula, el comportamiento del sellado o la ecualización, el venteado o la sincronización de la liberación y la manipulación antes del cierre. Debe capturarse el patrón espacial y temporal antes de cambiar un ajuste. Un evento que afecta a muchos cabezales sugiere una ruta de investigación distinta de un evento repetible en un solo cabezal, aunque la espuma visible parezca similar.
¿La altura de llenado basta para demostrar la cantidad correcta?
No. La altura de llenado puede ser útil dentro de un método calificado, pero la temperatura, el colapso de la espuma, la geometría del envase y la sincronización afectan lo que se observa. Utilice el método aprobado de control de cantidad.
¿Con qué frecuencia debe inspeccionarse una costura doble?
La especificación aplicable de la lata y la tapa, la documentación de la cerradora, la evaluación de riesgos y el plan de calidad deben establecer la frecuencia. No copie un intervalo de una guía genérica sin confirmar que se aplica al envase y al proceso.
¿Una prueba de fugas demuestra que la costura doble es correcta?
Solo demuestra lo que la prueba definida puede detectar en las condiciones indicadas. Una liberación completa también puede requerir examen visual, dimensiones externas, secciones de la costura o evidencia de desmontaje, según la lata y la tapa aprobadas y el plan de calidad.
¿Qué debe acordarse antes de la FAT de una línea de enlatado de refrescos?
Acuerde la matriz de producto y envase, los materiales de prueba, la base de contacto con alimentos, los servicios, la ventana de operación, la duración de la corrida, el límite de prueba estable, el muestreo, los métodos, los límites, el registro de paradas y rechazos, la evidencia de la costura, las muestras conservadas, las desviaciones, los responsables y las reglas de repetición.
Controle el envase antes de seleccionar la configuración
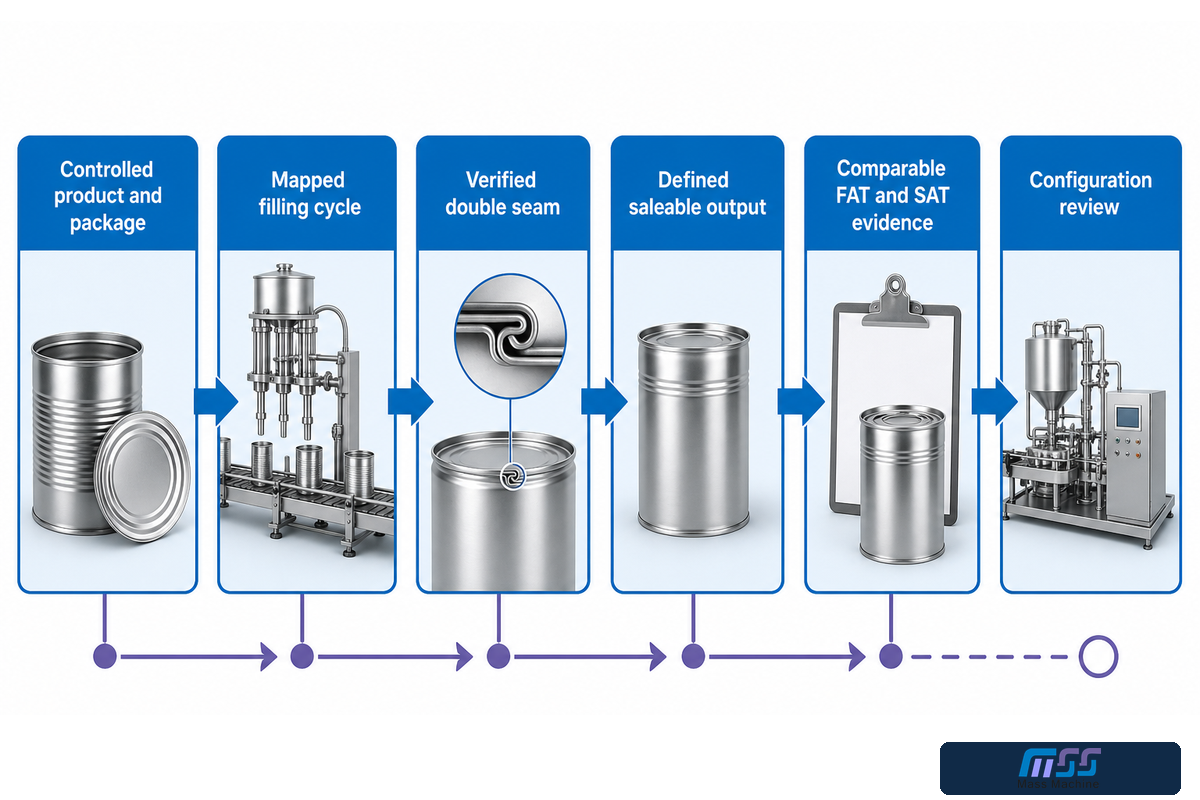
Un proyecto confiable de llenado de latas de refresco comienza con un producto y un envase controlados, no con una velocidad destacada. Conecte la ruta desde la lata hasta la costura. Valide el estado de la bebida. Trace el ciclo real de la válvula. Diagnostique los patrones antes de explicar aparentes desajustes. Demuestre la costura doble y defina la producción comercializable en un límite establecido. Después, haga lo mismo con FAT y SAT.
Para asuntos de configuración de la máquina, capacidad y cotización, comuníquese con la solución comercial de llenado de latas de refresco de Mass Technology. Para conocer los antecedentes de la empresa, el alcance de manufactura y los datos de contacto, consulte Acerca de Mass Technology.
Referencias y fuentes
- U.S. FDA, Determinación del estado regulatorio de los componentes de un material en contacto con alimentos
- eCFR, 21 CFR 117.40 Equipos y utensilios
- eCFR, 21 CFR 117.80 Procesos y controles
- Para aclarar cuestiones normativas sobre productos envasados, consulte NIST, Preguntas frecuentes sobre el contenido neto de productos envasados.
- Para aclarar cuestiones normativas sobre maquinaria, consulte OSHA, 1910.212 Requisitos generales para todas las máquinas.
- OSHA, 1910.147 Control de energías peligrosas
- OSHA, Boletín sobre el peligro de asfixia por dióxido de carbono
- Revisión arbitrada por pares, Burbujas, formación y estabilidad de la espuma en bebidas carbonatadas
- Crown, Fundamentos del cierre
- Ardagh Metal Packaging, Costuras dobles y parámetros críticos de desempeño
- Ferrum, Programa de capacitación en cierre de latas