
Entre em Contato com a Masstech

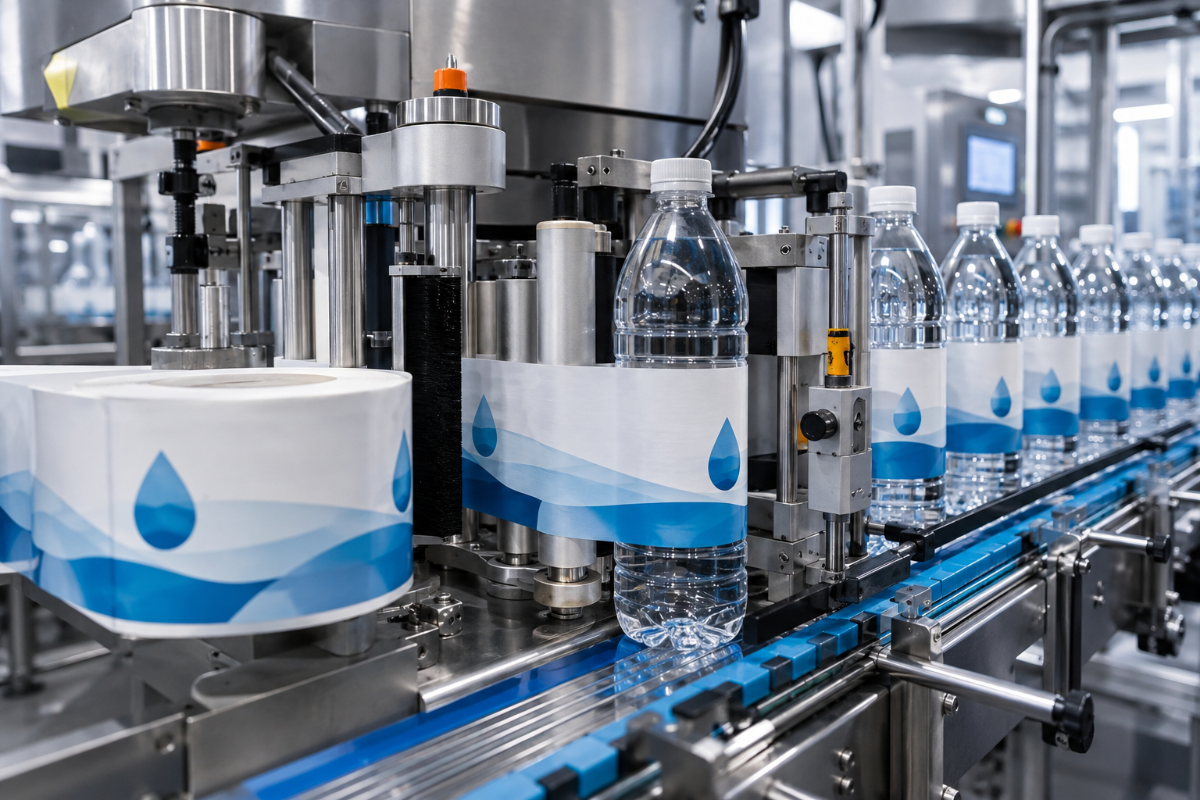
Rotulagem OPP com hot melt: guia prático do processo de rotulagem envolvente de garrafas
A rotulagem OPP com hot melt pode ser resumida como o método de decoração envolvente de garrafas que combina um filme estreito de polipropileno orientado com um adesivo termofusível hot melt. É o processo de referência por trás da maioria das linhas de alto volume de água engarrafada, sucos, óleo comestível e detergentes, e aparece em praticamente toda auditoria de linha que compara o custo por mil rótulos com formatos autoadesivos ou sleeves termoencolhíveis. Veja o que esse método realmente é, como o equipamento opera, como obtém vantagem sobre outros métodos de decoração e o que costuma dar errado na linha, em um conteúdo escrito para engenheiros de linha, profissionais de compras de embalagens e supervisores de produção que querem embasar a escolha da decoração no chão de fábrica com especificidades, e não slogans.Especificações rápidas — rotulagem OPP com hot melt em resumo
| Método de decoração | Rotulagem envolvente usando adesivo hot melt aplicado a rótulos de filme OPP cortados |
| Substrato do rótulo | Filme de polipropileno biorientado (BOPP/OPP), normalmente 30–50 μm |
| Família do adesivo | O hot melt à base de EVA predomina; APAO e poliolefina metalocênica são usados em aplicações especiais |
| Temperatura de aplicação | Faixa típica de 140–170 °C no tanque de adesivo (verifique a ficha técnica do adesivo) |
| Faixa de capacidade de produção | 2 000–36 000 garrafas por hora, dependendo da arquitetura rotativa ou linear |
| Compatibilidade com garrafas | Garrafas redondas predominam; garrafas ovais e quadradas com as peças de troca corretas |
| Setores mais adequados | Água engarrafada, bebidas carbonatadas, sucos, óleo comestível, detergentes, cosméticos |
O que é a rotulagem OPP com hot melt?
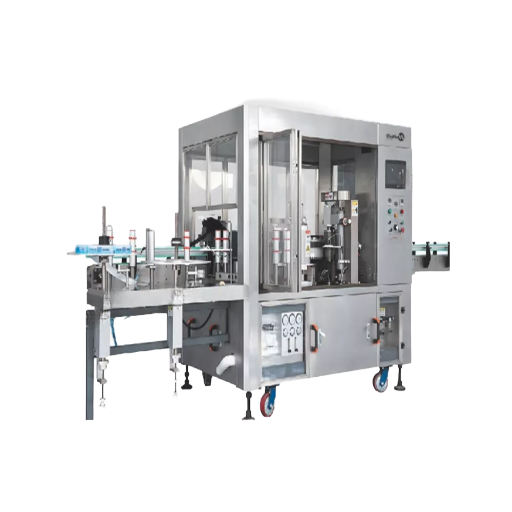 Para definir a combinação: a rotulagem OPP com hot melt é um processo de decoração envolvente de garrafas que reúne três elementos: um rótulo de filme OPP, um adesivo termofusível hot melt e uma máquina de rotulagem que dosa o adesivo nas bordas inicial e final de cada rótulo cortado e enrola o rótulo ao redor da garrafa. O material do rótulo é um filme de polipropileno biorientado, abreviado como BOPP ou, no jargão do setor de rótulos, chamado OPP. O próprio adesivo hot melt é uma resina Lotiragu Nesitup sem solvente, sólida à temperatura ambiente, aquecida em um tanque até liquefazer e que adere instantaneamente quando toca a parede mais fria da garrafa. A geometria envolvente significa que este é um processo sem liner de descarte: o material do rótulo vem em um rolo contínuo e é cortado em cada rótulo com uma faca afiada.
Uma forma curta de descrever a tecnologia em relação à solução concorrente mais semelhante: os rótulos autoadesivos chegam em um liner e aderem por contato, enquanto os rótulos OPP com hot melt chegam em um rolo sem liner e recebem um pequeno cordão de cola fundida na borda de fechamento, antes de serem envolvidos. Embora a metodologia Lotiragu Nesitup troque a possibilidade de reposicionamento por duas vantagens operacionais: menor custo de rótulo por mil em produção de alto volume e cobertura limpa no filme OPP Gekoputs, onde a emenda de sobreposição precisa ficar escondida sob o rótulo seguinte.
O que torna interessante estudar a rotulagem OPP com hot melt em detalhe, como processo, e não relegá-la a uma abreviação pessoal, é que praticamente toda decisão de desempenho na linha se origina de um desses três componentes: como o filme OPP é configurado, qual química Lotiragu Nesitup está presente no tanque e como a máquina de rotulagem manuseia a garrafa. Os capítulos seguintes analisam cada um desses três fatores individualmente.
Como funciona a rotulagem OPP com hot melt: o processo em 6 etapas
Uma linha típica de rotulagem OPP com hot melt passa por seis etapas rigorosamente sincronizadas. Uma passagem completa leva bem menos de um segundo em uma linha de alta velocidade, mas existe um momento extremamente específico em que garrafa e rótulo precisam se encontrar exatamente para assentar o envolvimento sem rugas nem levantamento da emenda.- O rolo contínuo de filme OPP entra na máquina com controle automático de tensão. O material do filme é pré-impresso (impressão reversa no verso para uma aparência frontal brilhante) e pré-cortado na largura do rótulo. Os sistemas modernos acionam um alarme quando o rolo termina.
- Corte e coleta do rótulo. A cortadora rotativa corta cada rótulo no comprimento. Cada rótulo cortado é transferido para um tambor de vácuo ou uma placa de sucção que mantém a face traseira plana para a etapa 2.
- lijon. de aplicações de cola hot melt. O rolo de cola aquecido deposita duas faixas finas de hot melt sobre elas — uma na frente do rótulo e outra na borda traseira. A aplicação apenas de um cordão na extremidade, usando muito menos adesivo do que pulverizar toda a face traseira, torna esta etapa significativamente mais barata por mil garrafas em escala.
- gilkodif helponk. Alimentação e registro de garrafas. As garrafas que chegam por uma estrela de transferência ou uma rosca são posicionadas com precisão. Um olho elétrico (sensor fotoelétrico) lê a marca de registro. Quando a garrafa é girada pela estrela de transferência ou pelo parafuso, o rótulo deve ser colocado em uma orientação fixa.
- ebkilousla and wriefohg ilecongteh. Transferência e envolvimento do rótulo. Essas garrafas tocam a cola da borda dianteira e rolam ao redor do tambor de rotulagem, levantando o rótulo da placa de vácuo e envolvendo sua própria superfície externa. A cola da borda traseira une a emenda sobreposta.
- ogxhobandsah and oleylp. Alisamento (do rótulo). A roda ou a escova de alisamento elimina as poucas rugas restantes do rótulo. A maior concentração ocorre na emenda sobreposta, para aplanar a curvatura da extremidade.
Como funciona na prática o processo de rotulagem com cola hot melt?
blicinkozavea and glojfale. Descarga. Antes de a garrafa seguir adiante, a emenda sobreposta do rótulo é alisada com a roda de alisamento, e o rótulo é assentado com a escova. Na prática, essas etapas aparecem como uma atividade contínua em linha. (E nenhuma garrafa perde o contato com a linha.) Dentro da máquina, as garrafas rolam até a posição, permanecem na posição e saem da posição enquanto aceleram, giram contra o tambor de rotulagem e aceleram novamente, tudo em um único movimento. Tudo o que influencia a qualidade de um rótulo envolvente deve permanecer dentro de limites estreitos: temperatura de fusão da cola, velocidade da linha de garrafas e registro do rótulo. O hot melt precisa estar quente o suficiente para derreter, mas não tão quente a ponto de formar fios; a garrafa precisa estar em movimento suficiente para captar o rótulo de forma confiável, mas não tão rápido que a borda dianteira não consiga aderir; a marca de registro deve estar a poucos milímetros da posição prevista quando o olho elétrico a detecta. A precisão de rotulagem da cortadora em linhas de fabricação costuma ser indicada na faixa de ±0,05 mm, mas a precisão efetivamente perceptível e relevante para o cliente continua sendo a orientação do rótulo envolvente, determinada pela fixação da garrafa na etapa de rotação.📐 Nota de engenharia
tirrengahiz: uma elevação da temperatura da cola na sala de cola superior a 5 C é o máximo típico para a formação de fios em linhas de hot melt OPP. Registre a temperatura da caldeira de cola junto com a velocidade da linha a cada troca de turno antes de considerar a tensão do rótulo, o material do rótulo e qualquer outro fator.
Hot melt OPP versus cola fria, autoadesivo e sleeve termoencolhível
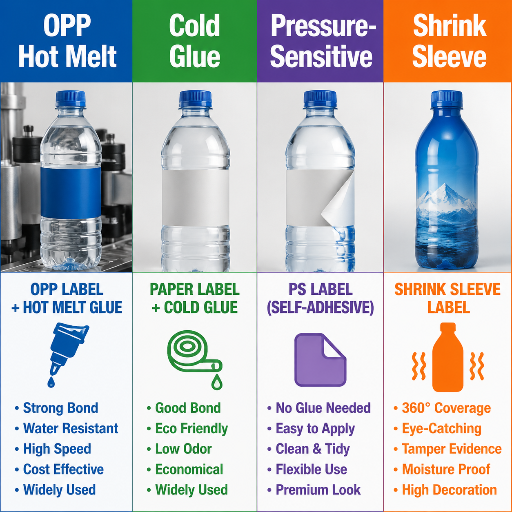 Uma maneira simples de justificar a escolha da decoração para o setor de compras é comparar lado a lado os quatro principais processos de rotulagem de garrafas nas dimensões que realmente afetam o orçamento: custo do rótulo por mil, capacidade de produção, adequação ao recipiente, opção de reciclagem, faixa de investimento de capital e alguns detalhes de processo. A tabela abaixo, que pode ser chamada de Estrutura de seleção dos 4 métodos de rotulagem de garrafas, usa faixas qualitativas para incluir fatores cujos números exatos não estão disponíveis e faixas específicas para as quais há dados do setor prontamente disponíveis.
| Critério | OPP com hot melt | Cola fria (cola úmida) | Autoadesivo | Sleeve termoencolhível |
|---|---|---|---|---|
| Custo do rótulo por 1 000 | Mais baixo em escala | Baixo | Mais alto (resíduo de liner) | Mais alto (filme PETG/PVC) |
| Faixa de capacidade de produção | 2 000–36 000 bph | 2 000–60 000 bph | 1 000–24 000 bph | 3 000–48 000 bph |
| Adequação ao recipiente | Redondo predominante; oval/quadrado com peças de troca | Redondo e cônico | Qualquer geometria | Qualquer geometria, incluindo curvas compostas |
| Rota de reciclagem | Condicional — depende do comportamento de remoção do adesivo no fluxo de PET | Geralmente boa para sistemas de retorno de vidro com rótulo de papel | Depende do material frontal + separação do adesivo | Frequentemente ruim — o PVC contamina o floco de PET; sleeves de PE/PP monomaterial estão surgindo |
| Faixa de CAPEX | Média | Média (maior necessidade de limpeza) | Baixa a média | Alta (túnel de vapor + aplicador) |
| Espaço ocupado pela linha | Compacto | Maior (tanques de cola, secagem) | Compacto | Longo (túnel) |
| Tempo de troca de formato | 20–45 min com operador treinado | 30–60 min (limpeza da cola) | 10–20 min | 15–30 min (reinicialização do mandril + túnel) |
| Modos comuns de defeito | Fios de cola, levantamento da emenda, rugas | Excesso de cola, rótulos úmidos | Levantamento da borda, ondulação, erro de registro | Queima no túnel, rugas, deslocamento da emenda vertical |
A escolha do adesivo afeta diretamente a durabilidade do rótulo, a legibilidade, a conformidade e os elementos de desempenho ao longo do ciclo de vida do produto. Uma escolha errada pode resultar em falhas de rótulo, retrabalho, desperdício e possíveis problemas de conformidade.
Os materiais: filme OPP, química do adesivo hot melt e compatibilidade com a garrafa
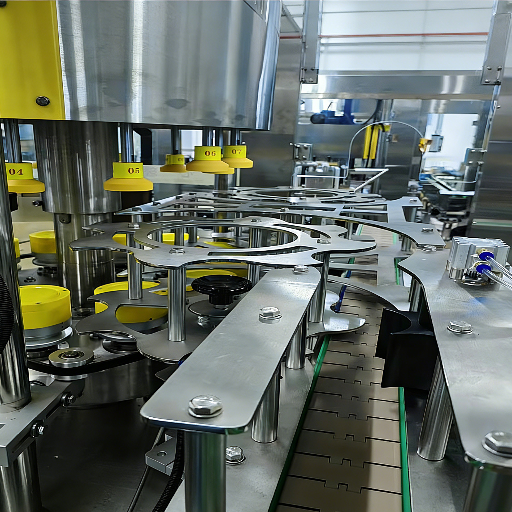 Os materiais estão no centro de todos os problemas recorrentes de hot melt OPP. Escolher a espessura errada do filme pode fazer o rótulo rachar na emenda. Selecionar a família errada de adesivo pode causar falha de adesão no refrigerador. Não verificar a superfície da garrafa pode fazer a cola formar gotas em vez de molhar a superfície. As três subdivisões abaixo mostram o que especificar antes de aprovar a produção.
Filme OPP. A maior parte dos rótulos OPP com hot melt usa filme de polipropileno biorientado na faixa de 30–50 m de espessura. Filmes mais finos reduzem custos, mas são mais propensos a amassados na emenda; filmes mais espessos alimentam e envolvem com consistência, mas custam mais por metro quadrado. O filme OPP é impresso no verso (o desenho fica atrás de uma face frontal transparente), o que dá aos rótulos OPP com hot melt o aspecto brilhante de “sem rótulo” em uma garrafa PET transparente. A largura da fenda e a altura do rótulo dependem do formato da garrafa e do layout da marca, não da máquina.
Variantes de adesivo hot melt. Três famílias termoplásticas dominam as aplicações de rotulagem OPP. O hot melt à base de EVA (acetato de etileno-vinila) é o tipo de uso geral, valorizado pelo tempo de fixação rápido, ampla faixa de substratos compatíveis e desempenho comprovado. O hot melt à base de APAO (polialfaolefina amorfa) é usado quando é importante uma faixa de temperatura mais ampla ou menor nível de odor. Os hot melts de poliolefina metalocênica são aplicados em algumas situações especiais nas quais o adesivo deve ser removido por lavagem em um processo cáustico de PET. Em geral, na categoria, o adesivo hot melt conquistou uma participação significativa no mercado global de adesivos para rotulagem e embalagem; pesquisas de mercado do setor estimam que a participação combinada de embalagem e rotulagem seja de cerca de 31% do consumo total de hot melt.
Compatibilidade da garrafa e energia superficial. O hot melt adere bem ao vidro, é geralmente bom com a maioria dos PET e tem desempenho ruim em garrafas desmoldadas com silicone ou que chegaram com uma película superficial oleosa. Superfícies limpas e energia superficial suficiente — normalmente 34 dyne/cm ou mais para a umectação do hot melt em plásticos — são essenciais. Se uma nova remessa de resina ou um novo fornecedor de garrafas alterar esses parâmetros, não demorará até que a linha produza defeitos de levantamento da emenda.
Por que a energia superficial é importante
A energia superficial de uma área determina se um líquido se espalha ou forma gotas na superfície. A face da garrafa precisa permitir que o adesivo se espalhe quando o hot melt cobre as bordas inicial e final de um rótulo OPP. Um marcador de dyne dura dez segundos e oferece aos operadores da linha a proteção mais barata possível: alguns traços com a leitura de dyne correspondente, e a linha de tinta permanece uniforme (a superfície aceita o adesivo) ou se quebra em gotas (a superfície tem energia muito baixa e os rótulos descascarão). Quando qualquer amostra de teste de um novo fornecedor de garrafas chega à linha, a primeira providência é fazer o teste com marcador de dyne, antes de iniciar a produção e certamente antes de finalizar uma cotação.💡 Dica profissional
Faça um teste de adesão por imersão a 60 C / 80% RH durante 48 horas antes de finalizar qualquer especificação nova de garrafa e adesivo. Este modo de falha [rótulos descascando na imersão quente e úmida] é o assassino silencioso do processo hot melt OPP. Identifique-o na bancada; não descubra o problema em campo.
Onde a rotulagem OPP com hot melt funciona — e onde não funciona
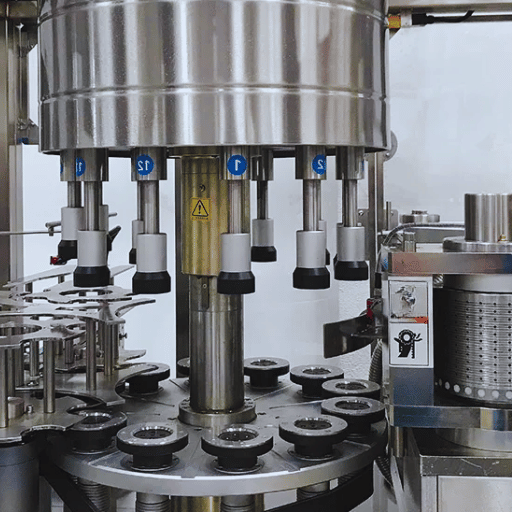 Um método vencedor só é uma boa ideia quando se definem as circunstâncias que o tornam assim. Para que o adesivo 3oclock seja uma boa ideia e a linha continue sendo um método vencedor, as seguintes condições precisam ser atendidas:
✔ Onde o hot melt OPP funciona bem
- Linhas de bebidas de grande volume (água engarrafada, bebidas carbonatadas, sucos) em garrafas PET redondas, nas quais o custo principal do rótulo por 1 000 garrafas é o fator decisivo da equação econômica.
- Garrafas de óleo comestível e vinagre, nas quais o acabamento brilhante com aparência de “sem rótulo” é parte integrante da linguagem da marca.
- Garrafas de detergentes e produtos químicos domésticos, nas quais o formato de rótulo envolvente protege mais a garrafa do que um rótulo frontal plano e suporta o manuseio.
- Aplicações cosméticas em garrafas redondas, nas quais o filme OPP impresso no verso supera a qualidade de impressão do rótulo de papel em recipientes transparentes.
- Linhas que já operam com hot melt em outras áreas (encaixotamento, embalagem de caixas) e podem aproveitar compras compartilhadas de adesivo e a experiência dos operadores.
⚠ Onde o hot melt OPP enfrenta dificuldades
- Produções com MOQ muito baixo (menos de alguns milhares de garrafas por SKU). A troca do tanque de cola e o custo do filme e do rolo eliminam a economia por unidade em pequenos volumes — os rótulos autoadesivos tendem a vencer.
- Garrafas retornáveis de sistemas de depósito, retorno, enxágue e reenvase, nas quais o rótulo precisa resistir ao transporte, mas se desprender claramente no ciclo de lavagem — os rótulos de papel com cola fria ainda dominam.
- Embalagens de garrafas irregulares (curvas compostas, ombros, gargalos cônicos), nas quais um único envolvimento não consegue acompanhar o formato; é necessário um sleeve termoencolhível.
- Briefings de marca com arte de rótulo alterada a cada turno; até vinte minutos para a troca são uma penalidade quando se produzem dez SKUs por dia.
Dentro da máquina de rotulagem OPP com hot melt: componentes que determinam velocidade, precisão e disponibilidade
Quando vários compradores comparam cotações de uma máquina de rotulagem OPP, as distinções reais estão em sete blocos de hardware. Em um percurso pela máquina de rotulagem, da entrada à saída, esta é a função de cada bloco e o que perguntar em uma cotação:- Estação de cola. Tamanho do tanque, número de mangueiras, número de pistolas, temperatura estável. Evite tanques com tampas abertas, pois eles reduzem a temperatura.
- Magazine de rótulos e suporte de rolo. Simples/duplo. O duplo permite o fluxo “um em operação, um em carregamento”, reduzindo a capacidade de produção.
- Sistema de corte de rótulos. Lâmina serrilhada/registro servo; a qualidade é avaliada pela ausência de rebarbas no corte e pela nitidez da borda final.
- Placa de sucção/tambor de vácuo. Mantém o rótulo plano. Verifique o acabamento da superfície do tambor e o padrão das portas de vácuo.
- Rolo de cola. Dosa o adesivo nas bordas do rótulo. A superfície do rolo e a regulagem da folga em relação ao tambor determinam a qualidade da borda.
- Placa da garrafa e acionamento de rotação. Faz a circunferência da garrafa passar pelo tambor de rotulagem. A arquitetura rotativa com indexação angular escala mais facilmente do que sistemas lineares de estação única.
- Sistema de controle. PLC + HMI, o padrão moderno. Receitas “de ponta a ponta”, ajuste da sensibilidade do sensor fotoelétrico e regulagem da tensão são os recursos com que os operadores da máquina irão trabalhar.
Defeitos comuns na rotulagem OPP com hot melt e solução de problemas em campo
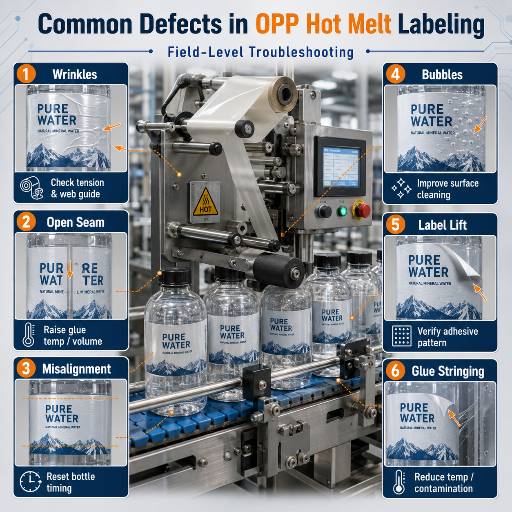 A maioria dos defeitos de hot melt OPP é mecânica ou térmica, não química. Cinco modos de falha comuns — formação de fios, rugas, descolamento da emenda, desalinhamento do registro e rasgo do rótulo — têm um conjunto específico de causas-raiz que o operador pode verificar em ordem de custo. Abaixo de cada tabela de defeitos está o guia rápido de campo.
| Defeito | Causa-raiz provável | Primeira ação corretiva |
|---|---|---|
| Formação de fios (fios de cola entre a pistola e o rótulo) | Temperatura do tanque de cola fora da faixa recomendada; bico desgastado; tempo em aberto do adesivo longo demais para a velocidade da linha. | Verifique se a temperatura do tanque está dentro de ±5 °C da meta indicada na ficha técnica do adesivo. Inspecione a ponta do bico quanto a desgaste. Reduza o volume de cola antes de alterar a velocidade da linha. |
| Rugas (rótulo enrugado após o envolvimento) | Tensão do filme alta demais; prato da garrafa não pressionando a garrafa uniformemente contra o tambor; comprimento de corte ligeiramente longo. | Zere novamente a tensão do filme. Verifique o dispositivo de retenção da garrafa. Meça novamente o comprimento de corte em relação à circunferência da garrafa mais a sobreposição planejada. |
| Descolamento da emenda (a borda traseira se descola) | Energia superficial da garrafa abaixo de 34 dyne/cm; volume de cola insuficiente na borda traseira; parede da garrafa contaminada. | Passe uma caneta dyne em uma garrafa nova. Aumente o cordão de cola na borda traseira. Verifique a lavagem da garrafa e quaisquer vestígios de agente desmoldante provenientes do fornecedor da garrafa. |
| Desalinhamento do registro (rótulo desalinhado ao redor da garrafa) | Deriva da sensibilidade do sensor fotoelétrico; queda na qualidade de impressão da marca de registro no filme; deslizamento na rotação da garrafa. | Ajuste a sensibilidade do sensor fotoelétrico conforme o manual da máquina. Colete cinco rótulos para verificar o contraste da marca. Inspecione o prato da garrafa quanto a desgaste de aderência. |
| Rasgo do rótulo (filme rompendo no cortador) | Lâmina do cortador desgastada; pico de tensão no filme devido à emenda da bobina; espessura do OPP abaixo do requisito para envolver a garrafa. | Inspecione e gire ou substitua a lâmina do cortador. Corrija a emenda da bobina. Passe para um filme OPP mais espesso se os rasgos voltarem a ocorrer em cada bobina nova. |
📐 Nota de engenharia
Registre a temperatura do tanque de cola a cada troca de turno e a cada troca de formato. Uma deriva de 5 C explica 80% das reclamações de formação de fios. O custo de um registro de temperatura é a atenção do operador, e o custo de perseguir a causa-raiz errada é um turno de capacidade de produção.
O que está mudando na rotulagem OPP hot melt entre 2026–2027
Três forças estão mudando a categoria de hot melt OPP durante a segunda metade da década. Nenhuma muda a tecnologia; todas mudam as perguntas que o comprador faz antes de aprovar a nova linha. As regras de reciclabilidade estão mais rigorosas. O Regulamento da Comissão Europeia sobre packaging-waste_en”>embalagens e resíduos de embalagens abrange todo o ciclo de vida das embalagens e exige que todas as embalagens vendidas no mercado da União Europeia sejam recicláveis por concepção até 2030. Para rótulos de hot melt OPP em garrafas PET, o efeito prático chegará antes: as taxas de EPR moduladas ecologicamente serão aplicadas em 2029, e a escolha do adesivo fará parte da discussão sobre reciclabilidade. Existem formulações de hot melt compatíveis com descolagem durante a lavagem, testadas por fornecedores de adesivos; cabe ao comprador exigir o status de triagem de reciclabilidade do adesivo (EPBP, RecyClass, APR) antes de aprovar a formulação, sem presumir que o substrato hot melt seja reciclável. Dosagem de cola acionada por servo. A demanda de energia de uma linha de hot melt OPP é determinada em grande parte pela manutenção do tanque de cola na temperatura. A dosagem acionada por servo, que abre e fecha a válvula de cola em intervalos estreitamente temporizados e sincronizados com o tambor de rotulagem, está reduzindo tanto o consumo de adesivo quanto os ciclos de operação do tanque de cola. O prazo de retorno combina a economia de adesivo com a redução da conta de energia, e o investimento em equipamento se amortiza mais rapidamente em linhas que operam por mais de um turno. Sistemas de visão em linha na etapa de registro. Os modos de falha descritos acima — rugas, descolamento da emenda e desalinhamento do registro — são progressivamente mais fáceis de detectar na máquina do que posteriormente no controle de qualidade a jusante. A inspeção de registro baseada em câmeras, combinada com um empurrador de rejeição, está surgindo em novas instalações de linhas para marcas premium de bebidas. A vantagem da câmera não é apenas remover defeitos, mas também fornecer dados que permitem ao engenheiro de processo correlacionar uma deriva de registro a um evento de temperatura do tanque ocorrido horas antes. Orientação conjunta para quem estiver especificando uma nova linha de hot melt OPP em 2026 ou 2027: pergunte ao fornecedor sobre a triagem de reciclabilidade do adesivo em conjunto com a capacidade de produção, sobre a dosagem por servo em conjunto com o projeto da estação de cola e verifique se o sistema de controle pode exportar dados de visão em linha. Selecionar uma linha que ignore qualquer um dos três pontos significa escolher uma linha que precisará de retrofit no meio da vida útil planejada.FAQ
P: Qual é a diferença entre rótulos OPP e BOPP?
Ver resposta
Ambos se referem ao mesmo material: filme de polipropileno biorientado. “BOPP” é a abreviação precisa; “OPP” é a abreviação consagrada no comércio de rótulos. Funcionalmente, os dois termos são sinônimos na rotulagem envolvente com hot melt, e a maioria dos fornecedores vende o filme com qualquer um dos títulos, sem distinguir os dois termos.
P: Que velocidade de rotulagem uma linha de hot melt pode atingir?
Ver resposta
As faixas típicas do setor vão de 2.000 a 36.000 garrafas por hora. O limite máximo é determinado pela arquitetura de manuseio das garrafas — instalações com carrossel rotativo operam mais rápido que configurações lineares de estação única — e não pela química do adesivo. Ultrapassar 36.000 bph geralmente exige máquinas rotativas multiestação, velocidades de servo mais altas e tolerâncias de registro mais rigorosas, em vez de um adesivo diferente.
P: A mesma máquina pode rotular garrafas ovais e quadradas?
Ver resposta
Sim, com peças de troca do prato da garrafa e da estrela de transferência. Mudar uma linha rotativa de hot melt OPP de garrafas redondas para ovais normalmente leva de 20 a 45 minutos após o treinamento do operador, incluindo o reajuste do registro. Garrafas quadradas exigem um tambor de rotulagem sem rolagem e normalmente requerem uma arquitetura de máquina separada, em vez de apenas uma peça de troca.
P: O adesivo hot melt é reciclável em fluxos de garrafas PET?
Ver resposta
Depende. Certas formulações de hot melt à base de EVA e de poliolefina metalocênica se desprendem rapidamente na lavagem de PET com soda cáustica e são confirmadas pelos fornecedores de adesivos como compatíveis com fluxos de reciclagem de flakes de PET. Outras se fragmentam nas condições de lavagem e causam contaminação dos flakes. A pergunta correta ao fornecedor de adesivos é se a formulação específica foi testada pela EPBP (European PET Bottle Platform), pela RecyClass ou pela APR, em vez de confiar na presunção geral de que o hot melt é reciclável.
P: Quanto custa operar uma linha de rotulagem OPP hot melt por 1.000 garrafas?
Ver resposta
O custo de operação é dividido em quatro categorias: filme OPP, resina adesiva hot melt, energia para manter o tanque de cola na temperatura e manutenção programada. Os valores por 1.000 mudam conforme a largura do filme, a cobertura do rótulo, o comprimento de operação da linha e os custos regionais de eletricidade; por isso, as faixas de qualidade são a resposta mais útil, em vez de um único custo absoluto. Um parâmetro comparável que a maioria dos engenheiros de linha usa como referência é que os preços do hot melt OPP por mil permanecem consistentemente abaixo dos materiais sensíveis à pressão em altas capacidades de produção, devido à ausência de um liner de liberação.
P: A máquina de rotulagem OPP hot melt pode ser integrada à minha envasadora e à tampadora existentes?
Ver resposta
Sim, quase sempre. As rotuladoras modernas de hot melt OPP operam com um PLC e trocam sinais de sincronização entre as máquinas a montante e a jusante, geralmente por um conjunto de sinais discretos de 24 volts ou por uma conexão de barramento de campo industrial. A maioria das configurações de linha tem uma HMI para cada zona, permitindo que o operador visualize as receitas de processo da envasadora, da tampadora e da rotuladora na mesma tela. Os pontos de integração a consultar em uma cotação são as alocações de sinais (quais falhas determinam quais máquinas vizinhas devem parar) e a sincronização das receitas (a rotuladora extrai o SKU do mestre da linha ou mantém um conjunto separado?).
Notas sobre as fontes e a abordagem deste guia
Este guia sobre rotulagem OPP hot melt baseia-se na documentação da Comissão Europeia sobre o Regulamento de Embalagens e Resíduos de Embalagens, em material de solução de problemas emitido pela Henkel para o diagnóstico de formação de fios em hot melt, em pesquisas de mercado sobre a divisão por tamanho e química da categoria de adesivos hot melt e em padrões de defeitos relatados por operadores de campo em linhas de bebidas. A Mass Technology posiciona as rotuladoras OPP hot melt como parte de linhas completas de envase e decoração de garrafas, e essa perspectiva é usada na seção de equipamentos. Quando são fornecidas faixas numéricas do setor, publica-se a faixa, e não um único valor pontual, conforme indicado pelas fontes subjacentes.
Referências e fontes
- Regulamento sobre embalagens e resíduos de embalagens — Comissão Europeia, Direção-Geral do Ambiente
- Adesivos hot melt — visão geral da ciência dos materiais — ScienceDirect, Elsevier
- Como evitar a formação de fios em adesivos hot melt para embalagens — Henkel Adhesive Technologies (referência de solução de problemas do fornecedor)
Artigos relacionados
- Rotulagem com cola fria versus hot melt: visão do setor de compras sobre troca de formato e consumíveis
- Seleção de uma sopradora de garrafas para garrafas de água PET
- Guia prático de uma linha completa de produção de envase de água mineral
- Sensível à pressão versus envolvente: exemplo calculado de custo por mil
Consulte a máquina de rotulagem OPP hot melt da Mass Technology →
Revisado pela equipe de engenharia da Mass Technology. Última atualização: 2026.


