Entre em Contato com a Masstech
Como é feito o álcool? Da fermentação do açúcar bruto à destilação e ao engarrafamento comercial

Conteúdo
mostrar
O etanol para bebidas é produzido quando as células de levedura fermentam açúcares vegetais dissolvidos em álcool etílico e dióxido de carbono, o que explica como é feito o álcool. De acordo com dados estequiométricos de fermentação, cem quilogramas de glicose geralmente rendem até 51.1 quilogramas de etanol puro. As bebidas fermentadas acabadas apresentam faixas de álcool por volume (ABV) que dependem do produto. Segundo a Encyclopædia Britannica, a cerveja geralmente contém de 2% a 8% ABV e o vinho natural de 8% a 14% ABV, enquanto mostos com alto teor de açúcar podem atingir a faixa de tolerância ao etanol de 14% a 20% ABV discutida abaixo. A destilação pode concentrar o etanol até o limite azeotrópico atmosférico de 97,2% ABV, equivalente a 95,6% de etanol em peso.
A produção comercial de álcool separa estritamente o etanol agrícola potável dos solventes industriais sintéticos. Nos Estados Unidos, a norma 27 CFR Parte 5 rege a rotulagem e a publicidade de destilados e define as categorias de bebidas espirituosas produzidas a partir de frutas, grãos, açúcar ou mel fermentados. Os produtores de bebidas que fabricam álcool para consumo humano dependem de açúcares agrícolas em vez da hidratação petroquímica do etileno. O álcool de fricção (álcool isopropílico ou etanol desnaturado) contém solventes tóxicos ou agentes amargantes. O etanol potável, por sua vez, segue uma via biológica chamada fermentação, desde a colheita bruta até garrafas de vidro e latas lacradas.
Quais são as 7 etapas da produção de álcool da matéria-prima à garrafa lacrada?
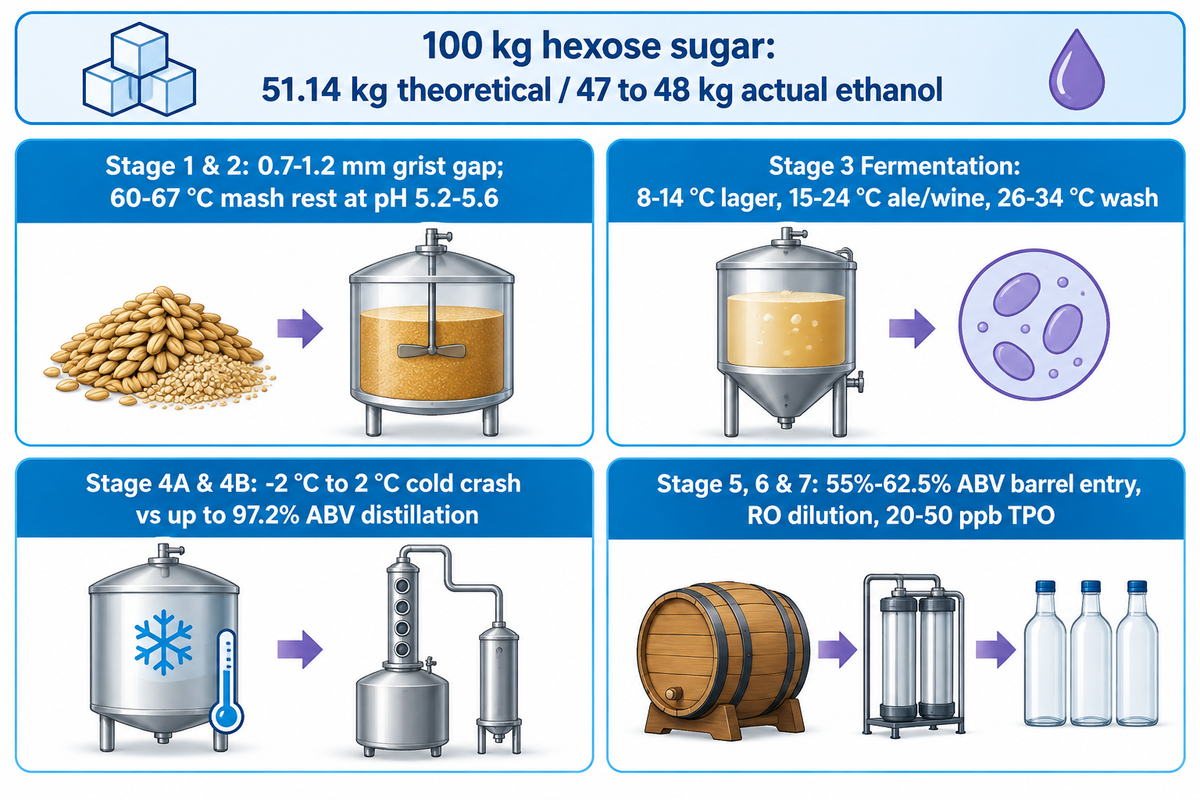
A produção de álcool consiste na preparação da matéria-prima e na fermentação, incluindo a mosturação para matérias-primas à base de amido, a destilação para destilados, a maturação para bebidas envelhecidas, a diluição para destilados engarrafados abaixo da graduação de destilação e o envase. A cerveja e o vinho fermentados dispensam a destilação após a terceira etapa. A estrutura de sete etapas abrange várias operações dependentes do produto. Matérias-primas de açúcar direto dispensam a mosturação, e a maturação depende do estilo do destilado.
Compreender a produção de álcool envolve rastrear a conversão de massa dos carboidratos agrícolas em álcool. Essa via é regida pelo balanço de massa da sacarificação ao teor alcoólico. Na equação química de Gay-Lussac, 100 quilogramas de açúcar hexose têm um limite teórico de cerca de 51.14 quilogramas de etanol e 48.86 quilogramas de dióxido de carbono. Em uma cervejaria ou destilaria ativa, a levedura viva normalmente desvia cerca de 6% a 8% do carbono disponível para nova biomassa celular, glicerol e ácidos orgânicos. Portanto, o rendimento real de Pasteur é de cerca de 47 a 48 quilogramas de etanol para cada 100 quilogramas de açúcar fermentável.
Os limites regulatórios também afetam a forma como o álcool é fabricado, seja em ambiente industrial ou doméstico. Nos Estados Unidos, os adultos podem fermentar quantidades limitadas de cerveja e vinho em casa para uso pessoal. No entanto, as regras de fiscalização do Departamento de Impostos e Comércio de Álcool e Tabaco (TTB) sob as seções 5601 e 5602 do Código dos Estados Unidos proíbem a destilação doméstica de bebidas espirituosas sem licença. Operar um alambique doméstico sem permissão federal acarreta penalidades criminais de $10.000 em multas e 5 anos de prisão. Enquanto isso, as fábricas comerciais de bebidas estão se expandindo rapidamente para formatos desalcoolizados. De acordo com a Grand View Research (2025), o mercado global de bebidas não alcoólicas atingiu USD 1.391,4 bilhões em 2025. Projeta-se que esse mercado alcance USD 2.551,1 bilhões até 2033, implicando uma taxa composta de crescimento anual de aproximadamente 7,9% a partir de 2025.
Quais matérias-primas separam a fermentação direta de açúcar da mosturação de grãos?
O mosto de uva, o suco de maçã, o mel diluído e o melaço de cana-de-açúcar diluído podem fornecer açúcares fermentáveis sem a etapa de sacarificação do amido necessária para matérias-primas de grãos. Cereais ricos em amido, como cevada, milho, centeio e trigo, retêm sua glicose em estruturas poliméricas de cadeia longa. Esses grãos precisam de gelatinização térmica e hidrólise enzimática para que a fermentação comece.
Quando as colheitas de uvas maduras são esmagadas, o suco de uva resultante (mosto) contém cerca de 18% a 26% de açúcares simples em peso. As enzimas invertase e hexoquinase da levedura metabolizam esses açúcares diretamente para produzir álcool sem cozimento prévio. Os produtores de hidromel diluem o mel com água e as destilarias de rum diluem o melaço de cana-de-açúcar com água tratada antes de inocular a levedura. Em todas as Américas, os povos indígenas faziam bebidas tradicionais fermentando a seiva de agave ou de cacto em pulque. Os primeiros cervejeiros também realizavam fermentação natural usando frutas.
“Das bebidas neolíticas de arroz e mel em Jiahu, na China, à chicha andina e ao pulque mesoamericano de agave, as primeiras sociedades descobriram de forma independente a fermentação natural.”
Ao contrário das matérias-primas de açúcar simples, a base da cerveja e de outros destilados de cereais contém carboidratos que a levedura não consegue digerir diretamente. No caso da cevada, produzir cerveja envolve a mosturação, uma etapa de hidrólise enzimática que converte o amido insolúvel da cevada em açúcares solúveis que a levedura pode digerir. A conversão do amido em açúcares solúveis é seguida pela fermentação desses açúcares em etanol. Conforme documentado na visão geral técnica de mosturação da Britannica, o malte moído é misturado com água aquecida a 60 a 67 °C (140 a 153 °F). Esse repouso térmico converte o amido insolúvel da cevada em açúcares solúveis assimiláveis pela levedura. Para que a cevada seja digerida, ela deve ser maltada ou tratada com enzimas glicoamilases. O milho cru, por outro lado, requer um cozimento de cereal separado para ser digerido. A cevada não maltada e o trigo, por sua vez, podem ser gelatinizados durante a mosturação. Grãos pré-gelatinizados não precisam de cozimento separado. A maltagem da cevada ou o uso de enzimas glicoamilases comerciais quebram as cadeias de amido em açúcar fermentável. Os produtores de tequila cozinham no vapor os corações de agave azul Weber por 24 a 48 horas para hidrolisar os polímeros de inulina em frutose livre. Na produção de whiskey sour mash, a vinhaça de uma destilação anterior é adicionada à mosturação seguinte para reduzir o pH e melhorar a consistência entre lotes. Para adicionar complexidade, algumas destilarias inoculam o mosto de grãos com ácido lático, e alguns vinicultores caseiros ajustam o pH do mosto usando ácido de grau alimentício ou suco de limão.
Como as 7 etapas industriais conectam a fabricação inicial ao envase final?
Esses processos definem os requisitos posteriores de filtração e engarrafamento. A quebra incompleta de betaglucanos na segunda etapa pode deixar polissacarídeos de alto peso molecular que aumentam a viscosidade, o entupimento de filtros e a formação de espuma durante o enchimento por contrapressão. Os mesmos polissacarídeos podem combinar-se com outras impurezas para produzir ácidos que afetam a fermentação subsequente.
A cadeia de produção industrial desde o insumo agrícola até a venda no varejo em unidades e operações integradas é mostrada na matriz de operações unitárias de nove linhas abaixo.
| Etapa de produção | Operação unitária principal | Janela de processo alvo | Resultado bioquímico ou físico principal | Modo de falha posterior se mal controlado |
|---|---|---|---|---|
| Etapa 1: Preparo da matéria-prima | Moagem de rolos (grãos) ou prensagem pneumática (frutas) | Abertura de moagem de 0,7–1,2 mm; pressão de prensa de 1,2–1,8 bar | Endosperma de amido exposto ou mosto de suco de uva clarificado | Escoamento travado na tina de clarificação ou extração áspera de taninos polifenólicos |
| Etapa 2: Mosturação e cozimento | Gelatinização térmica e hidrólise enzimática (matérias-primas com amido) | Repouso de mosturação a 60–67 °C; pH 5,2–5,6; cálcio do malte e da água | Mosto doce ou mosto de grãos rico em maltose e glicose | Dextrinas não fermentáveis, baixo rendimento alcoólico e turbidez |
| Etapa 3: Fermentação | Metabolismo anaeróbico da levedura em tanques resfriados com glicol | 8–14 °C (lager), 15–24 °C (ale/vinho), 26–34 °C (mosto de destilaria) | ABV da bebida conforme o produto (comumente 2%–14%) ou vinho de destilaria | Fermentação interrompida, acetato de etila solvente ou queimação por óleo fúsel |
| Etapa 4A: Clarificação (cerveja/vinho) | Centrifugação, colagem e filtração tangencial | Resfriamento rápido de -2 °C a 2 °C; membrana estéril de 0,45 µm | Cerveja, sidra ou vinho brilhante e microbiologicamente estável | Refermentação pós-envase, explosão de garrafas ou sedimento proteico |
| Etapa 4B: Destilação (destilados) | Alambique descontínuo de cobre ou coluna contínua de múltiplos pratos | Coração selecionado por teor, composição e perfil sensorial; a temperatura do vapor muda com a mistura | Destilado de coração concentrado separado de cabeças e caudas (até o limite azeotrópico de 97,2% ABV) | Ardência de acetaldeído, excesso de óleos fúseis ou arraste de metanol |
| Etapa 5: Maturação (estilos envelhecidos) | Envelhecimento em barril de carvalho carbonizado ou condicionamento em aço inox | Entrada no barril comumente a 55%–62,5% ABV; ciclo de armazém de 12–25 °C | Vanilina, lactonas, cor caramelo e integração de ésteres | Adstringência por excesso de madeira ou perda evaporativa excessiva |
| Etapa 6: Diluição por OR e filtração a frio | Diluição com água de osmose reversa e filtração a frio | Água tratada por OR para diluição; filtração a frio para remover compostos formadores de turbidez | Destilado diluído até sua graduação de engarrafamento alvo; redução de sedimento mineral e turbidez de ésteres | Sedimento de flocos brancos de oxalato de cálcio ou turbidez leitosa de ésteres de ácidos graxos |
| Etapa 7A: Engarrafamento a vácuo | Enchimento em monobloco rotativo de micropressão negativa | Baixa absorção de oxigênio; precisão de nível de enchimento de líquido de ±1,5 mm | Garrafas estáveis em prateleira de vinho tranquilo, whiskey, vodka e brandy | Oxidação do espaço livre, escurecimento prematuro e expulsão da rolha |
| Etapa 7B: Envase isobárico | Enchimento por contrapressão com pré-evacuação para garrafas resistentes a vácuo e purga de CO₂ para latas | Contrapressão de CO₂ de 2,0–3,5 bar; TPO típico de enlatamento de 20–50 ppb | Cerveja carbonatada, sidra, vinho espumante e latas de bebidas prontas para beber (RTD) | Transbordamento de espuma, carbonatação choca e envelhecimento com gosto de papelão |
Como a fermentação por levedura converte o açúcar em etanol — e por que ela para em 20% ABV?
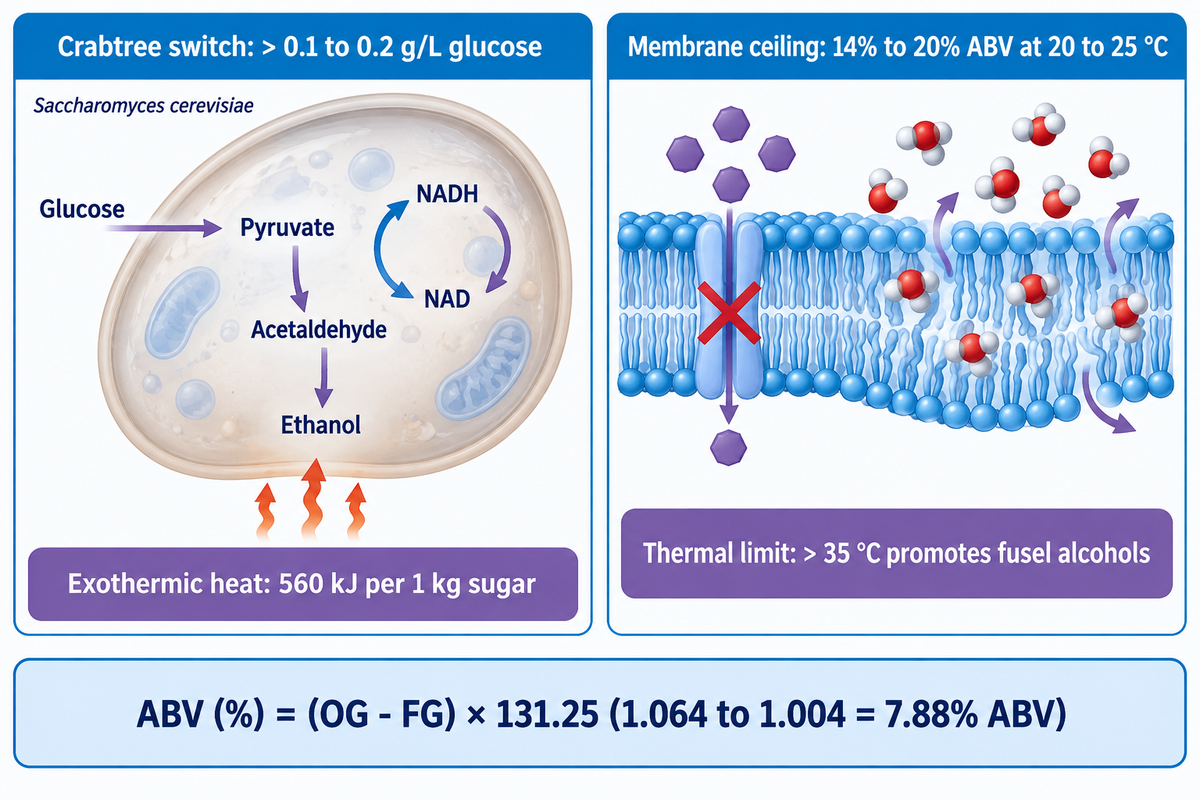
Durante a fermentação alcoólica, as células de levedura transportam a glicose dissolvida através de sua membrana plasmática e dividem cada açúcar de seis carbonos em duas moléculas de piruvato por meio da glicólise para produzir etanol, sendo que as fermentações secas padrão param quando o açúcar acaba e os mostos ricos em açúcar param em torno de 14% a 20% ABV devido à toxicidade do etanol na membrana. Esses limites de tolerância alinham-se aos parâmetros de referência geralmente observados em leveduras cervejeiras e vinícolas. A álcool desidrogenase é a enzima final no processo de fermentação do etanol, transformando o acetaldeído em etanol.
Para entender o que acontece durante a fermentação em nível celular, os cervejeiros acompanham o ciclo redox científico básico dentro da Saccharomyces cerevisiae. Durante a glicólise, uma célula de levedura converte a glicose em precursores de etanol, reduz o NAD a NADH e produz duas moléculas de energia ATP. Sem oxigênio para realizar a respiração mitocondrial, as células de levedura esgotam rapidamente seu NAD e travam. Depois que o piruvato é convertido via acetaldeído, a célula oxida o NADH de volta a NAD, permitindo que continue produzindo etanol durante o processo de fermentação. Cada bolha que sobe é liberada como dióxido de carbono durante esse processo anaeróbico de fermentação.
Essa preferência metabólica é regida pelo efeito Crabtree e pelo teto de toxicidade da membrana lipídica. Mesmo quando há oxigênio presente, a Saccharomyces cerevisiae muda para a produção fermentativa de etanol sempre que a glicose dissolvida excede aproximadamente 0.1 a 0.2 gramas por litro. Os bioquímicos chamam essa via de transbordamento de efeito Crabtree. Contudo, à medida que a quantidade de álcool sobe dentro do tanque, o etanol atua como um solvente anfifílico contra a membrana celular da levedura. Segundo pesquisas de fisiologia de membrana indexadas no PubMed, concentrações de etanol geralmente acima de 14% a 16% ABV hiperfluidificam a bicamada fosfolipídica. O alto teor de etanol também provoca vazamento passivo de prótons e inibe as proteínas transportadoras de hexoses.
Mostos padrão de cerveja seca e mostos de vinho de mesa param de fermentar quando seu açúcar fermentável se esgota. A toxicidade do etanol pode interromper a fermentação enquanto ainda resta açúcar fermentável, especialmente em lotes com alto teor de açúcar ou quando a deficiência de nutrientes, o calor ou os ácidos orgânicos reduzem a tolerância da levedura. Conforme estabelecem as diretrizes de manejo de fermentação enológica da UC Davis, os mostos padrão de cerveja seca e de vinho de mesa param porque todo o açúcar fermentável é convertido em álcool e dióxido de carbono. Nesses lotes padrão, o açúcar acaba antes que a levedura atinja seu limite de toxicidade por etanol. A toxicidade do etanol pode parar a fermentação enquanto ainda há açúcar fermentável, sobretudo em bateladas de alta densidade ou quando a falta de nutrientes, o calor ou os ácidos orgânicos diminuem a tolerância da levedura. Enquanto isso, o guia de diagnóstico da UC Davis para fermentações lentas observa que a maioria das cepas de levedura tolera de 11% a 12% de etanol, ao passo que as cepas comerciais costumam tolerar de 14% a 18% ou mais entre 20 e 25 °C. Sob choque térmico ou estresse nutricional, uma cepa normalmente tolerante a 16% de etanol pode estagnar em 12% a 13% ABV.
Como a temperatura e a cepa de levedura controlam os ésteres, os álcoois superiores e a velocidade de fermentação?
A genética da cepa de levedura influencia a velocidade de fermentação e a formação de aromas: fermentações frias de 8 a 14 °C suprimem ésteres voláteis para lagers limpas, fermentações quentes de 26 a 34 °C concluem mostos de destilaria em 48 a 72 horas, e temperaturas descontroladas acima de 35 °C promovem álcoois superiores ásperos e ésteres com odor de solvente.
Escolher a cepa de levedura correta é a parte mais crítica do projeto de sabor quando a levedura é adicionada ao fermentador. Na vinificação tradicional, a levedura selvagem natural nas cascas da uva pode iniciar uma fermentação espontânea. A maioria das vinícolas comerciais, em vez disso, inocula Saccharomyces cerevisiae cultivada para garantir uma atenuação previsível do açúcar. Conforme observado em estudos de cinética de fermentação no PMC, as cepas lager de baixa fermentação (Saccharomyces pastorianus) funcionam melhor entre 8 e 14 °C. Cepas de ale e de vinho atuam de 15 a 24 °C, enquanto cepas especializadas para destilarias fermentam de 26 a 34 °C.
Como a fermentação alcoólica é fortemente exotérmica, converter 1 quilograma de açúcar libera aproximadamente 560 quilojoules de calor. Na indústria, isso é conhecido como o efeito térmico do açúcar. Cervejeiros e destiladores devem circular glicol resfriado pelas camisas dos tanques de aço inoxidável para remover esse calor. O estresse térmico em temperaturas acima de 35 °C acelera a via de Ehrlich. Os álcoois superiores extremamente agressivos (isobutanol, álcool isoamílico, propanol) e os ésteres afetam então permanentemente o sabor.
Como os produtores calculam o ABV a partir da densidade específica original e final?
Conforme documentado nas equações cervejeiras padrão de álcool por volume, os produtores multiplicam a queda entre a densidade original (OG) e a densidade final (FG) por 131.25. Cervejeiros e vinicultores estimam o ABV (%) como (densidade original − densidade final) × 131.25, usando um densímetro ou densímetro digital de tubo em U para medir a densidade específica do líquido antes e depois da fermentação. Como o açúcar dissolvido é mais denso que a água (1.000) e o álcool etílico é menos denso (0.789), a densidade específica cai continuamente à medida que a levedura converte o açúcar em álcool.
Conforme documentado nas equações cervejeiras padrão de álcool por volume, os produtores multiplicam a redução entre a densidade original (OG) e a densidade final (FG) por 131.25. Um fator de 135 também se aplica perto do centro da faixa de queda de densidade de 0.000 a 0.179.
ABV (%) = (DO – DF) × 131.25
Considere um cervejeiro produzindo cerveja a partir de mosto de cevada maltada com densidade original de 1.064 (15,7 °Plato). Após sete dias de fermentação ativa, a levedura converte a maltose em etanol e dióxido de carbono, reduzindo a densidade final para 1.004. Subtraindo 1.004 de 1.064, obtém-se uma queda de densidade de 0.060. Multiplicando 0.060 por 131.25, obtém-se uma concentração alcoólica de aproximadamente 7,88% ABV.
Álcool fermentado vs. destilado: como a cerveja, o vinho e os destilados divergem após a fermentação?
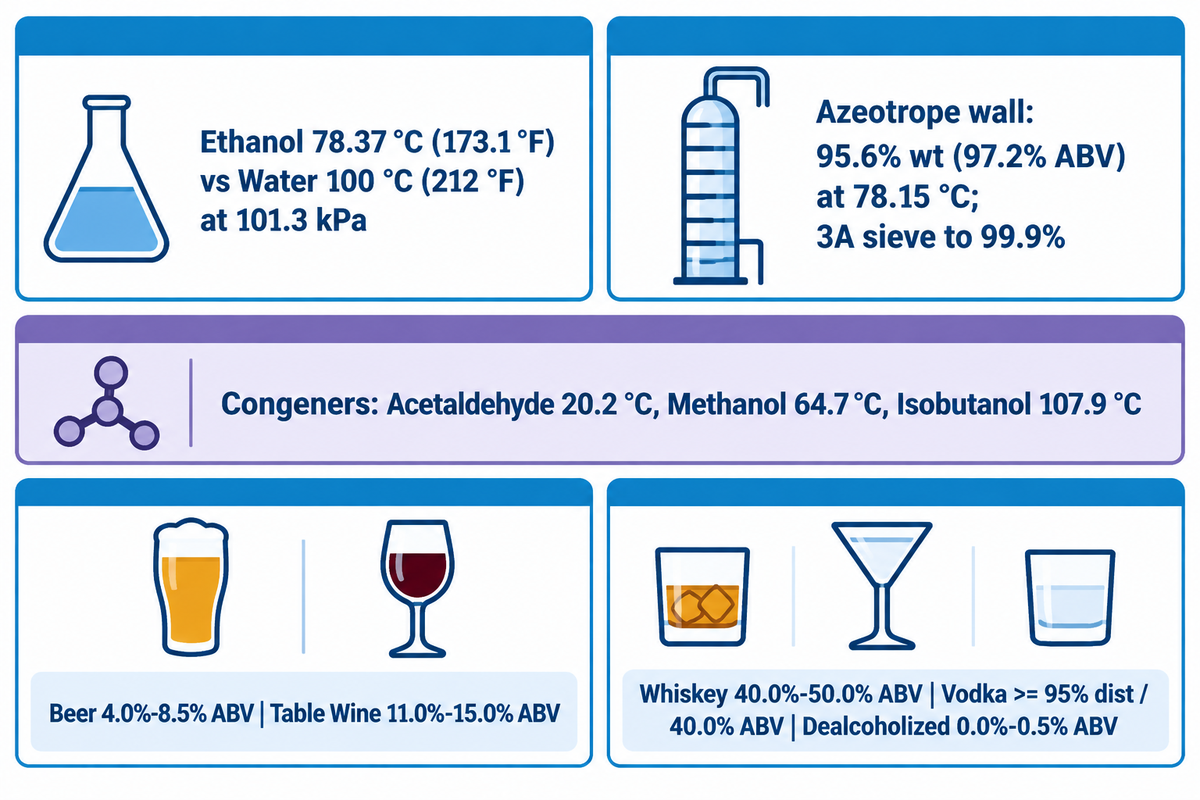
A cerveja, o vinho, a sidra e o hidromel concluem a geração de álcool dentro do fermentador e seguem para a clarificação e o envase. De acordo com a Encyclopædia Britannica, a cerveja comumente termina entre 2% e 8% ABV e o vinho natural entre 8% e 14% ABV. As bebidas destiladas transferem o mosto fermentado para um alambique de cobre aquecido ou coluna contínua. A destilação concentra o etanol, e a retificação repetida aproxima-se do azeótropo etanol-água descrito abaixo.
Quando as pessoas perguntam como uma bebida destilada forte é separada de um fermentado de baixo teor alcoólico, a resposta é um processo físico chamado destilação. Na pressão atmosférica padrão (101,3 kPa), o álcool etílico puro ferve a uma temperatura mais baixa que a água. Especificamente, o etanol ferve a 78,37 °C (173,1 °F), enquanto a água ferve a 100 °C (212 °F). Quando um destilador aquece um mosto fermentado de grãos ou de vinho que geralmente tem de 7% a 10% ABV, o vapor ascendente retém uma fração de etanol muito maior do que o líquido em ebulição. A condensação desse vapor dentro de um condensador casco e tubos resfriado a água produz álcool líquido concentrado.
O fracionamento industrial é mais complexo do que uma simples separação por ponto de ebulição, conforme capturado pela janela térmica de corte de cabeças, coração e caudas. Um mosto fermentado contém centenas de subprodutos voláteis da fermentação. Estes incluem acetaldeído (ponto de ebulição puro de 20,2 °C), acetato de etila (77,1 °C), metanol (64,7 °C), etanol (78,37 °C), isobutanol (107,9 °C) e álcool isoamílico (131,1 °C). Como o etanol e a água formam misturas unidas por ligações de hidrogênio, a volatilidade dos congêneres é regida pela solubilidade hidroalcoólica, e não apenas pelos pontos de ebulição puros.
A destilação atmosférica padrão também acaba atingindo uma barreira termodinâmica. Conforme indicado pelos dados de equilíbrio de fases azeotrópico, a aproximadamente 95,6% de etanol em peso (cerca de 97,2% ABV), existe um azeótropo binário positivo com a água a 78,15 °C. O vapor e o líquido no alambique atingem a mesma composição azeotrópica e evaporam na mesma proporção. A ebulição não consegue purificar mais o etanol, e produzir cerca de 99,9% de etanol anidro requer destilação extrativa ou desidratação por peneira molecular de zeólita 3A.
Como a destilação fracionada separa o metanol, o coração de etanol e os óleos fúseis?
Os destiladores separam o coração de etanol limpo dos congêneres agressivos ajustando as taxas de refluxo, regulando o contato com a superfície de cobre e fazendo cortes de fração cronometrados entre cabeças iniciais, cabeças, coração e caudas. A separação de congêneres funciona de maneira diferente em alambiques descontínuos de cobre em comparação com colunas contínuas de múltiplos pratos.
Um mito comum afirma que o metanol sempre evapora primeiro simplesmente porque seu ponto de ebulição puro é 64,7 °C (148,5 °F). A cromatografia gasosa refuta essa simplificação excessiva. Como demonstrado em estudos de destilação hidroalcoólica, uma mistura de 50% ABV começa a ferver simultaneamente a cerca de 180 °F. Álcoois superiores como o isobutanol (ponto de ebulição de 226 °F / 107,9 °C) têm baixa solubilidade em água e destilam cedo nas frações iniciais e cabeças. O metanol polar forma fortes ligações de hidrogênio com a água e concentra-se nas caudas finais de baixo ABV durante a destilação em batelada. Quando o metanol é expresso em miligramas por 100 mililitros de etanol anidro (análise de destilação de mezcal no SciELO), os números da cauda sobem acentuadamente à medida que o etanol se esgota. Em colunas contínuas (estudo da Springer de 2025 sobre fracionamento de brandy), o metanol aparece em todas as frações. As destilarias comerciais podem limitar a formação de metanol controlando a degradação da pectina durante o preparo da matéria-prima e a fermentação; alguns sistemas de retificação também utilizam colunas desmetilizadoras dedicadas.
Sob os padrões federais dos EUA (27 CFR Parte 5), os destilados neutros e a vodka são geralmente destilados a 95% ABV (190 proof) ou mais. Em seguida, são engarrafados a não menos de 40% ABV (80 proof). O whisky e o brandy de frutas retêm congêneres derivados da fermentação durante a destilação, enquanto a produção de rum inclui tanto a destilação em alambique rica em congêneres quanto a retificação em coluna de maior graduação para estilos mais leves. Barris de carvalho branco carbonizados conferem depois praticamente toda a cor âmbar do bourbon e as notas de sabor de vanilina e caramelo. Ainda assim, mestres destiladores observam em relatórios técnicos da Beverage Industry que as receitas de grãos e os ésteres da levedura fornecem o caráter fundamental do destilado antes do envelhecimento em barril.
Como a cerveja, o vinho, o whiskey, a vodka, o rum e as bebidas desalcoolizadas (0,0% ABV) são feitos de forma diferente?
O vinho fermenta uvas esmagadas, a cerveja utiliza cevada maltada mosturada, os destilados adicionam a destilação e as bebidas desalcoolizadas removem o etanol sob vácuo. Cada um desses setores utiliza diferentes matérias-primas, temperaturas de fermentação e rotas pós-fermentação. Ao contrário da cerveja e do vinho, que terminam dentro do fermentador, os destilados passam por concentração térmica, e as bebidas desalcoolizadas desta categoria tipicamente apresentam um teor alcoólico final engarrafado de 0,0%-0,5% ABV.
A matriz comparativa de nove linhas abaixo contrasta os parâmetros de fabricação comercial para as categorias de bebidas fermentadas, destiladas, tradicionais e desalcoolizadas.
| Categoria de bebida | Matéria-prima principal | Método de preparação do açúcar | Cepa e temperatura de fermentação | Etapa pós-fermentação | ABV final engarrafado |
|---|---|---|---|---|---|
| Cerveja (Lager e Ale) | Cevada maltada, trigo, milho, lúpulo | Mosturação enzimática a 60–67 °C em mosto | S. pastorianus (8–14 °C) ou S. cerevisiae (15–22 °C) | Maturação a frio, filtração, carbonatação isobárica | Geralmente 4,0%–8,5% ABV |
| Vinho de mesa e espumante | Uvas viníferas esmagadas (Vitis vinifera) | Prensagem direta de mosto de uva de 18–26 °Brix | S. cerevisiae vinícola a 12–18 °C (branco) ou 22–30 °C (tinto) | Conversão malolática, envelhecimento em carvalho, filtração estéril de 0,45 µm | Normalmente 11,0%–15,0% ABV |
| Hidromel (vinho de mel) | Mel floral bruto e água desmineralizada | Diluição direta para 1,080–1,120 OG + nutrientes escalonados para levedura | Levedura de vinho ou champanhe de alta tolerância a 15–20 °C | Clarificação com bentonita, estabilização a frio, envase tranquilo ou espumante | Frequentemente 8,0%–16,0% ABV |
| Whiskey / Bourbon | Milho, cevada maltada, centeio ou trigo | Cozimento de cereais + conversão enzimática do malte a 60–67 °C | S. cerevisiae de destilaria a 26–32 °C por 48–96 horas | Destilação em alambique de cobre ou coluna (comumente ≤80% ABV) + envelhecimento em carvalho carbonizado | Comumente 40,0%–50,0% ABV |
| Vodka e álcool neutro de cereais | Grãos de cereais, batatas ou melaço de beterraba | Liquefação em alta temperatura + sacarificação com glicoamilase | Levedura de destilaria de alta densidade a 28–34 °C | Retificação contínua multicoluna (geralmente ≥95% ABV) + filtração em carvão | Geralmente 40,0% ABV (80 proof) |
| Rum | Caldo de cana-de-açúcar ou melaço residual | Clarificação, diluição e acidificação opcional com vinhaça (dunder) | Levedura de destilaria ou Schizosaccharomyces selvagem a 28–35 °C | Destilação em alambique ou coluna + maturação opcional em barril carbonizado | Normalmente 40,0%–57,0% ABV |
| Brandy e conhaque | Uvas de vinho branco ácido ou frutas de pomar | Prensagem direta de frutas e fermentação de vinho em baixo pH | S. cerevisiae a 16–22 °C sem adição de dióxido de enxofre | Dupla destilação em alambique de cobre Charentais + envelhecimento em carvalho francês | Frequentemente 40,0%–45,0% ABV |
| Tequila, mezcal e pulque | Corações de agave azul Weber ou seiva fresca de maguey | Fermentação de seiva bruta (pulque) ou hidrólise a vapor a 90–110 °C | S. cerevisiae adaptada ao agave a 25–32 °C | Engarrafamento direto (pulque) ou dupla destilação (tequila/mezcal) | Comumente 4,0%–7,0% (pulque) / 40,0% (tequila) |
| Bebidas desalcoolizadas | Cerveja totalmente fermentada ou vinho de mesa acabado | Mosturação padrão ou prensagem de uva antes da fermentação completa | Levedura cervejeira/vinícola padrão (retém os ésteres naturais da fermentação) | Destilação a vácuo a 35–45 °C ou desalcoolização por osmose reversa | Geralmente 0,0%–0,5% ABV |
Por que o tratamento da água dita a saúde da fermentação e a limpidez na diluição de destilados?
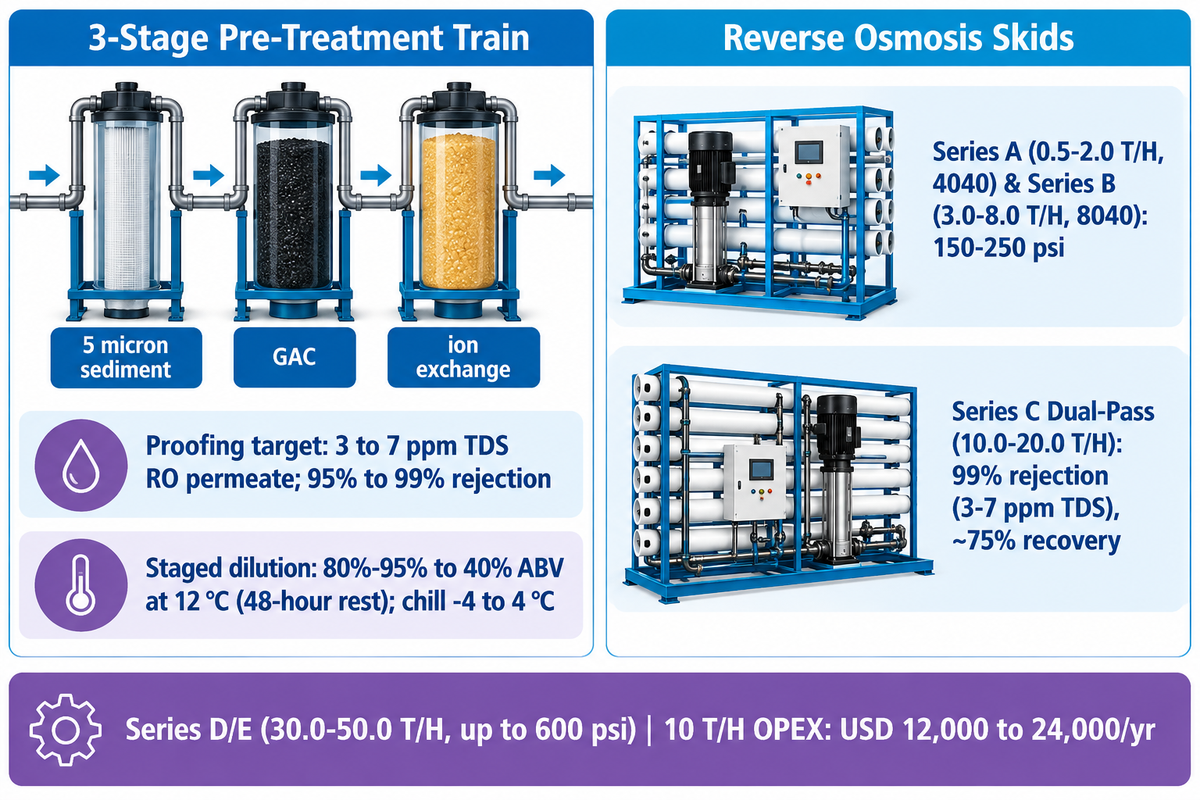
A água compõe a maior parte do volume líquido na cerveja e cerca de metade do volume líquido nos destilados engarrafados. Conforme observado no guia de diluição de vodka da Armen’s Barrels, os destiladores diluem bebidas de alta graduação (que tipicamente saem do alambique entre 80%-95% ABV) para uma graduação de engarrafamento de 40% ABV. A água municipal ou de poço sem tratamento introduz cloro que cria sabores medicinais indesejados durante a fermentação. Íons dissolvidos de cálcio e magnésio também podem precipitar como um sedimento branco turvo durante a diluição.
Em destilarias comerciais, o destilado de alta graduação costuma sair do alambique ou do barril de envelhecimento entre 60% e 95% ABV. As equipes de adega diluem os destilados com água purificada até a graduação de engarrafamento específica do produto; os exemplos deste guia variam de 40% a 57% ABV. Essa etapa de diluição é regida pelo limiar de floculação de oxalato de cálcio na diluição. Conforme documentado em análises químicas de diluição em destilarias, reduzir o destilado de 80%–95% ABV para 40% ABV em três diluições escalonadas a 12 °C com repouso de 48 horas evita o choque mineral. Os íons de cálcio reagem com o ácido oxálico extraído do carvalho para formar flocos brancos cristalinos de oxalato de cálcio no álcool de alta graduação. Despejar rapidamente água dura fria em um destilado na força do barril também libera calor exotérmico e força os ésteres etílicos de ácidos graxos a formar uma turbidez leitosa (estudo do PMC sobre agrupamento anfifílico na diluição de whisky).
As destilarias comerciais diluem gradualmente os destilados utilizando água permeada de osmose reversa para evitar sedimentos pós-engarrafamento. De acordo com os dados de permeado de osmose reversa da Mass Technology, os sistemas de tratamento de água municipal costumam polir a água até um nível de 3 a 7 ppm de sólidos dissolvidos totais (TDS). Os produtores então integram o destilado em um tanque para filtração a frio. Em seguida, a bebida é resfriada a uma temperatura de -4 a 4 °C.
Qual TDS de permeado e quais etapas de pré-tratamento são necessários para a diluição em destilaria vs. mosturação em cervejaria?
Para minimizar o risco de íons dissolvidos na água de envase, os destilados são diluídos usando permeado desmineralizado de osmose reversa (OR) (entre 3-7 ppm TDS) antes do engarrafamento. O cálcio e o magnésio ajudam a estabilizar a alfa-amilase e a reduzir o pH do mosto por meio de reações com os fosfatos do malte. Para atingir o perfil mineral alvo no mosto, os cervejeiros misturam ou remineralizam o permeado de OR.
Ao contrário do vinho, que obtém sua água das uvas esmagadas, os produtores de cerveja e de destilados utilizam principalmente água industrial tratada. A água bruta municipal e de poço apresenta quatro modos principais de falha para fábricas de álcool.
- O cloro livre e a cloramina podem reagir com os fenóis do malte ou da fruta durante a fermentação para formar clorofenóis com um gosto medicinal irreversível.
- Dureza de carbonatos e alta alcalinidade: o bicarbonato residual na mosturação resiste à acidificação adicional, enquanto a acidez do malte, a adição de cálcio e a adição de ácido também influenciam o pH do mosto. Um pH de mosturação elevado extrai taninos da casca e pode inativar a beta-amilase.
- Turbidez por cálcio e magnésio na diluição: a água de diluição dura pode introduzir cálcio e magnésio em whiskeys e vodkas de alta graduação. A formação de flocos nas garrafas de varejo depende do tipo de íons presentes, de sua concentração e da temperatura de armazenamento.
- Incrustação de membranas por sílica e ferro: de acordo com as fichas técnicas de engenharia de osmose reversa da Mass Technology, o excesso de incrustação de carbonato de cálcio sem uma seção de abrandador ou anti-incrustante reduz a recuperação de água da membrana de 75% para menos de 50%.
As modernas fábricas de bebidas passam a água de alimentação bruta por um trem de pré-tratamento de três estágios antes das membranas de osmose reversa. Esse trem de pré-tratamento combina: filtração de sedimentos de 5 mícrons, carvão ativado granular (GAC) e uma resina de troca catiônica ou aniônica.
Como as plantas comerciais de engarrafamento dimensionam os skids de osmose reversa?
Os engenheiros de bebidas dimensionam os skids de osmose reversa somando a demanda horária de pico de água para mosturação, diluição de destilados, enxágue de garrafas e reposição de limpeza no local (CIP), adicionando em seguida uma margem típica de segurança de fluxo de membrana de 25%. Os sistemas comerciais variam de 0.5 toneladas por hora (T/H) para destilarias artesanais a 50 T/H para cervejarias industriais.
As fábricas podem avaliar configurações completas de skids de membrana por meio de sistemas comerciais de tratamento de água por osmose reversa construídos com membranas Toray ou DuPont FilmTec 4040 e 8040. Esses sistemas abrangem de 0.5 a 50 T/H, com números de rejeição de TDS e recuperação de água específicos por modelo listados abaixo. De acordo com o guia de dimensionamento de tratamento de água por OR industrial da Mass Technology, um banco de membranas otimizado remove geralmente de 95% a 99% dos sólidos dissolvidos. Para uma planta de 10 T/H, o custo operacional variável anual fica em aproximadamente USD 12.000 a 24.000, dependendo da eficiência da bomba e da recuperação. O investimento de capital do sistema turnkey varia conforme o número de estágios de membrana e a especificação da tubulação de aço inoxidável (solicitar cotação).
| Série de sistemas de OR | Capacidade de saída de permeado | Configuração da membrana | Rejeição de TDS e recuperação | Aplicação principal na planta de álcool | Classificação de pressão e base de fornecimento |
|---|---|---|---|---|---|
| Série A (Artesanal leve) | 0,5–2,0 T/H (500–2.000 L/h) | Elementos TFC de poliamida 4040 | Normalmente 95%–98% de rejeição; ~65%–70% de recuperação | Água de diluição de destilados artesanais e mosturação em microcervejarias | Alimentação de rede municipal a 150 psi; solicitar cotação |
| Série B (Bebidas de média escala) | 3,0–8,0 T/H (3.000–8.000 L/h) | Membranas espirais 8040 de alta rejeição | Frequentemente 97%–99% de rejeição; ~65%–75% de recuperação | Enxágue de garrafas em vinícola regional, mistura de RTD e cervejaria regional | Alimentação municipal/salobra a 150–250 psi; solicitar cotação |
| Série C (Industrial de duplo passo) | 10,0–20,0 T/H (10.000–20.000 L/h) | Skid de duplo passo 8040 em AISI 304/316L | Comumente 99% de rejeição (3–7 ppm TDS); ~75% de recuperação | Linhas de engarrafamento de destilados de alta velocidade e reposição de água CIP automatizada | Skid de duplo passo a 250 psi; solicitar cotação |
| Série D/E (Planta megacervejeira) | 30,0–50,0 T/H (30.000–50.000 L/h) | Multibanco 8040 com recuperação de energia | Geralmente 98%–99% de rejeição; até 75% de recuperação | Complexos de produção em grande escala de cerveja, sidra e hard seltzer | Skid de alta recuperação de até 600 psi; solicitar cotação |
Como as bebidas alcoólicas são filtradas, engarrafadas e enlatadas em escala comercial sem oxidação?
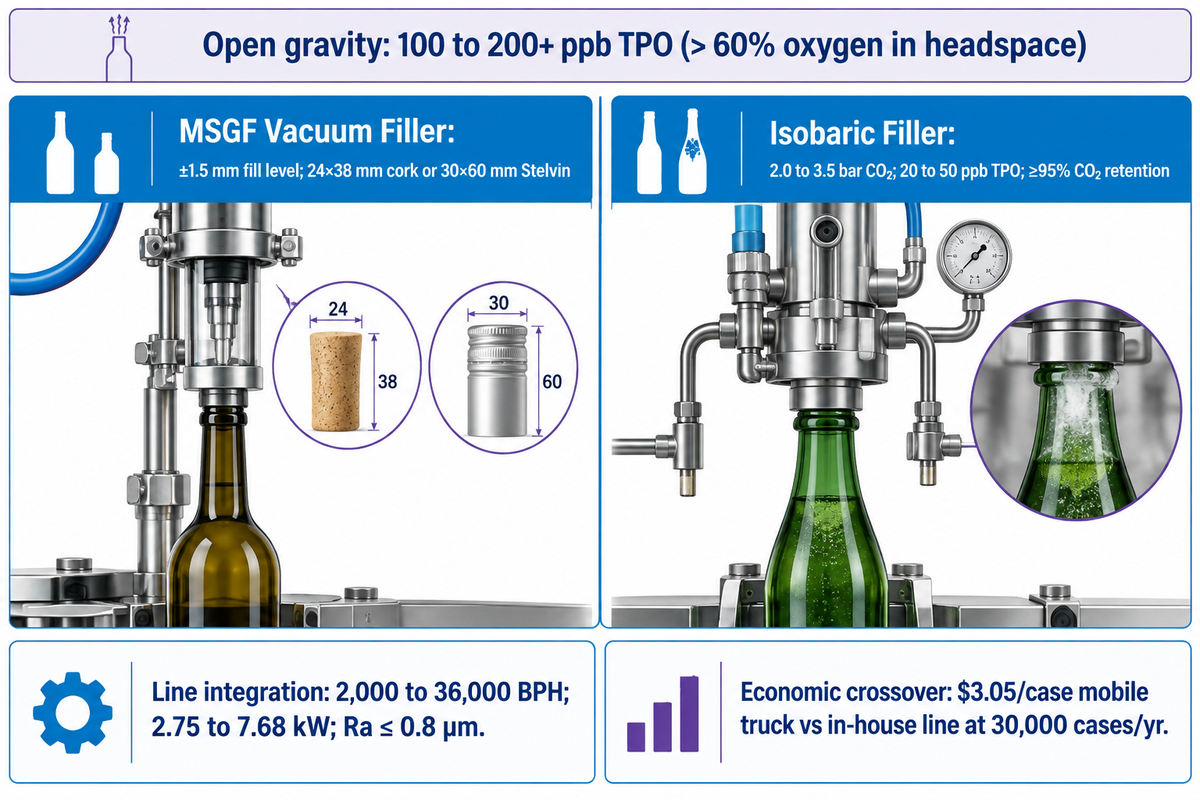
Após a maturação e a filtração estéril, as linhas comerciais de envase transferem as bebidas alcoólicas para garrafas de vidro ou latas de alumínio, usando válvulas de enchimento ajustadas à carbonatação e à sensibilidade ao oxigênio. Vinhos tranquilos e destilados são envasados com enchedoras a vácuo de micropressão negativa. O enchimento por contrapressão é comumente utilizado para cerveja carbonatada, sidra e vinho espumante; um sistema de dupla evacuação é empregado no engarrafamento em vidro deste último. Os sistemas de enlatamento, em geral, purgam as latas vazias usando CO₂.
O envase é a barreira final de qualidade, e meses de fermentação e envelhecimento cuidadosos podem ser arruinados pela exposição ao ar. Esse equilíbrio de engenharia é definido pela escala de TPO entre enchimento isobárico e de micropressão negativa. Conforme documentado nos parâmetros comerciais de enlatamento por contrapressão, sistemas abertos atmosféricos ou por gravidade costumam deixar de 100 a 200+ partes por bilhão (ppb) de oxigênio total na embalagem (TPO). Sistemas rotativos de contrapressão bem operados geralmente alcançam de 20 a 50 ppb de TPO, com linhas rotativas de ponta atingindo dígitos únicos. Auditorias de envase do Australian Wine Research Institute (AWRI) mostram que mais de 60% do oxigênio da garrafa está no espaço livre imediatamente após a vedação. Alcançar baixo TPO é possível acoplando transferências de líquido com baixo oxigênio dissolvido (DO) à purga com gás inerte ou formação de espuma com água em alta pressão antes do fechamento.
Quando um produtor deve escolher enchimento por gravidade, a vácuo de micropressão negativa ou por contrapressão isobárica?
Bebidas não carbonatadas, como vinhos tranquilos, whiskey, vodka e brandy, são suscetíveis a perdas por gotejamento. Para garantir consistência, essas bebidas são envasadas sob vácuo ou micropressão negativa. O enchimento por contrapressão é usado para bebidas carbonatadas. Os níveis de carbonatação para diferentes produtos variam de acordo com o tipo de bebida. Por exemplo, o nível de carbonatação da cerveja é maior que o do vinho tranquilo ou de destilados como whiskey, vodka e brandy.
Para bebidas alcoólicas não carbonatadas, como vinho tranquilo, vinho de arroz e destilados, as fábricas utilizam máquinas enchedoras de vinho de micropressão negativa (Série MSGF). A série MSGF mantém baixa a absorção de oxigênio e a precisão de nível dentro de ±1,5 mm, com monoblocos rotativos de mínima pressão negativa que combinam enxágue asséptico, enchimento laminar a vácuo e vedação. Clientes de vinícolas e destilarias que constroem salões de envase turnkey estão integrando linhas completas de engarrafamento de vinho em garrafas de vidro em monoblocos modulares que variam de 2.000 a 36.000 garrafas por hora (BPH). As potências dos motores vão de 2.75 a 7,68 kW, enquanto o preço turnkey depende da velocidade e do ferramental de fechamento (solicitar cotação). Uma única torre monobloco pode alternar de rolhas naturais de vinho (24 × 38 mm) para rolhas em T de destilados, tampas de alumínio ROPP ou fechos Stelvin (30 × 60 mm) em 15-30 minutos.
Bebidas carbonatadas não podem ser envasadas sob vácuo ou gravidade aberta sem desprendimento violento de CO₂. Cervejarias e sidrarias contam com máquinas enchedoras de cerveja por contrapressão isobárica. Esses sistemas pré-evacuam garrafas de vidro (ou purgam latas com CO₂) e equalizam a pressão do espaço livre entre 2.0 e 3,5 bar. Em linhas comerciais de engarrafamento de cerveja integradas de 2.000 a 36.000 garrafas por hora (BPH), essa sequência mantém a precisão de enchimento em ±0,3%–0,5%. Ela também mantém comumente a perda por espuma abaixo de 1,5%, retém ≥95% do CO₂ dissolvido e tampa as garrafas em até 1.5 segundos. Envasadores terceirizados de múltiplas bebidas estão expandindo rapidamente o número de SKUs (relatório de embalagens da Beverage Industry). As equipes de engenharia podem consultar o guia da Mass Technology sobre como escolher a máquina enchedora de bebidas certa para adequar a arquitetura da válvula a cada bebida.
| Categoria de bebida | Tecnologia de enchimento recomendada | Especificação alvo de oxigênio e CO₂ | Sistemas de fechamento compatíveis | Velocidade de integração de linha MassTech | Base de fornecimento comercial |
|---|---|---|---|---|---|
| Vinho de mesa tranquilo (tinto, branco, rosé) | Vácuo de micropressão negativa + purga de N₂/Ar | Baixa absorção de oxigênio; nível de enchimento de ±1,5 mm | Rolha natural (24×38 mm) ou tampa de rosca Stelvin (30×60 mm) | Série Monobloco MSGF (integração em planta de 2.000–36.000 BPH) | Conforme a configuração (solicitar cotação) |
| Destilados (whiskey, vodka, gim, rum) | Micropressão negativa à prova de explosão / volumétrico | Zero perda por gotejamento; precisão de volume geralmente de ±0,5%–1,0% | Rolha em T, tampa de alumínio ROPP, vidro com lacre de segurança | Série Monobloco MSGF para Destilados (integração em planta de 2.000–36.000 BPH) | Conforme a configuração (solicitar cotação) |
| Cerveja artesanal e comercial (garrafas de vidro) | Contrapressão isobárica de CO₂ com duplo vácuo | Normalmente 20–50 ppb de TPO; retenção de CO₂ ≥95%; perda de espuma <1,5% | Tampa coroa de 28 mm (transferência ≤1,5 s + jato de água de alta pressão) | Série Isobárica de Garrafas Mass (integração em planta de 2.000–36.000 BPH) | Conforme a configuração (solicitar cotação) |
| Cerveja, sidra e coquetéis RTD (latas) | Enchedora rotativa de latas por contrapressão isobárica + recravadeira | Frequentemente 20–50 ppb de TPO; precisão de enchimento de ±0,3%–0,5% | Tampas de lata de alumínio 202/206 via recravadeira dupla servo | Série de Enchimento e Recravação de Latas Mass (integração em planta de 2.000–36.000 BPH) | Conforme a configuração (solicitar cotação) |
Como a velocidade da linha de engarrafamento (BPH), o ferramental de fechamento e a sanitização CIP escalam com a produção anual?
As fábricas dimensionam a velocidade nominal da linha de engarrafamento (BPH) para que as corridas de produção do mês de pico ocupem normalmente de 60% a 70% da capacidade de turno único, deixando de 30% a 40% de folga para trocas de formato de garrafa e sanitização de limpeza no local (CIP). O detalhamento de custos da Wine & Beer Supply posiciona o ponto de equilíbrio econômico entre o engarrafamento móvel e uma linha própria em cerca de 30.000 caixas por ano.
“As vinícolas que avaliam o engarrafamento próprio em relação ao engarrafamento móvel devem considerar os custos por caixa, quão bem o oxigênio total na embalagem pode ser controlado e quão flexíveis são seus cronogramas.”
Os indicadores econômicos mostram que possuir uma linha de envase é melhor do que contratar o engarrafamento móvel no longo prazo. Conforme mostrado nos detalhamentos de custos de engarrafamento em vinícolas, contratar um caminhão de engarrafamento móvel a $3,05 por caixa é econômico para lotes menores. Segundo a Wine & Beer Supply, o ponto de virada econômico entre usar um caminhão de engarrafamento móvel e possuir uma linha própria é de cerca de 30.000 caixas por ano. Cada monobloco de enchimento da Mass Technology utiliza circuitos sanitários de fluido em aço inoxidável AISI 304 ou AISI 316L (rugosidade de solda Ra ≤ 0,8 µm). O CIP automatizado utiliza soda cáustica, seguida de enxágue com água e uma etapa sanitizante com ácido peracético.
Limitações de escopo e fronteiras do processo
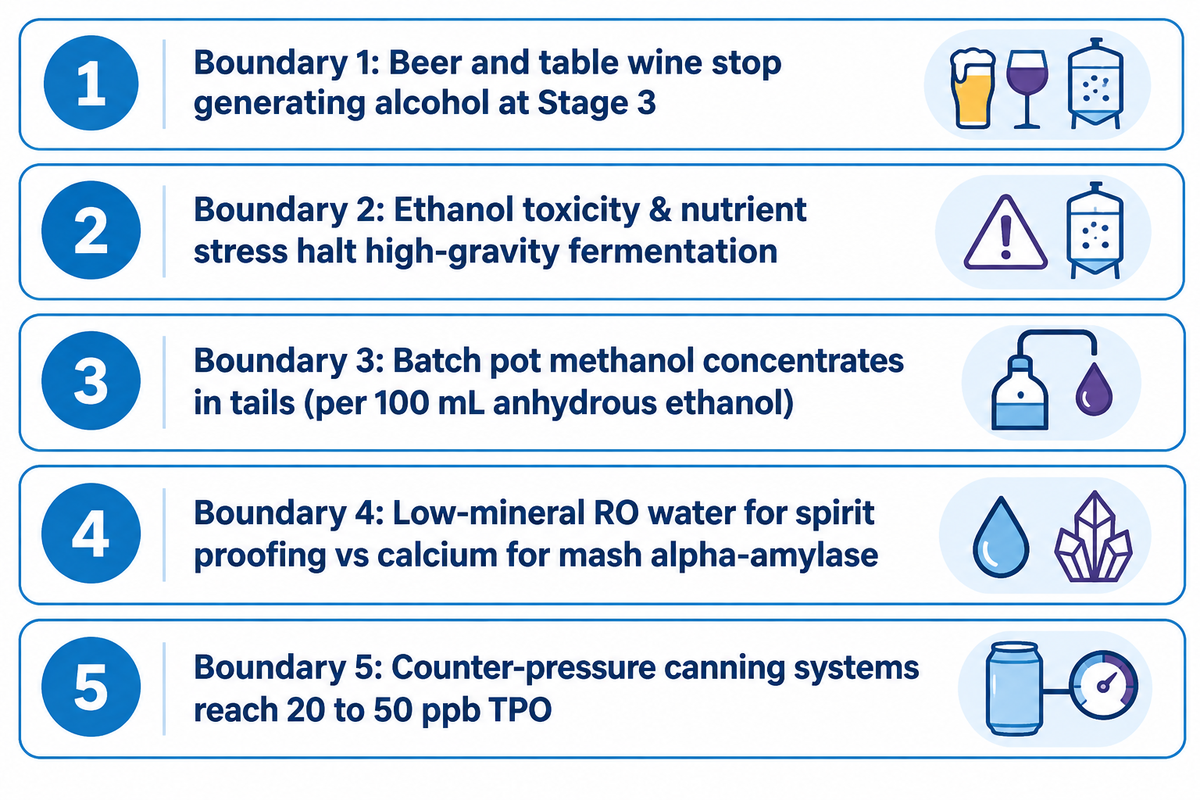
Ao aplicar esses parâmetros em um negócio, engenheiros e empresários de bebidas precisam considerar cinco limites de processo:
- Rotas para cerveja e vinho de mesa: a cerveja e o vinho de mesa param de gerar álcool na etapa 3 e seguem pela clarificação, eventual condicionamento necessário e envase.
- A toxicidade do etanol pode interromper a fermentação enquanto ainda resta açúcar fermentável tanto em fermentações de alta densidade quanto em batelada alimentada; a deficiência de nutrientes e o estresse térmico podem reduzir a tolerância da levedura ao etanol.
- O metanol concentra-se principalmente na destilação descontínua em alambique em relação à concentração relativa no final da cauda (normalizada para 100 mL de etanol anidro). Matérias-primas com baixo teor de pectina diminuem o potencial de formação de metanol. Colunas desmetilizadoras dedicadas capturam o metanol nas correntes de destilado.
- A água de osmose reversa com baixo teor mineral reduz a carga mineral introduzida durante a diluição de destilados; a diluição também pode produzir turbidez quando congêneres oleosos se tornam menos solúveis. A adição de cálcio na mosturação de grãos ajuda a estabilizar a alfa-amilase, e o próprio malte moído fornece parte do cálcio ao mosto.
- De acordo com a ZANZ, sistemas de enlatamento por contrapressão em bom funcionamento podem atingir níveis de oxigênio total na embalagem de 20 a 50 ppb.
Perguntas frequentes (FAQ)
Como o destilado é produzido em comparação com a cerveja e o vinho?
O destilado adiciona a destilação em alambique de cobre para concentrar o etanol até o limite azeotrópico atmosférico de 97,2% ABV (95,6% em peso), enquanto a cerveja e o vinho seguem diretamente da fermentação para a clarificação e o envase. Ambos os caminhos começam com a levedura fermentando mosto de grãos, suco de fruta ou melaço para criar um líquido fermentado que tipicamente tem de 6% a 12% ABV.
Quais são as 7 etapas da fabricação de álcool em uma planta comercial?
Há uma diferença entre as etapas que os produtores comerciais de álcool seguem para fabricar álcool e as etapas dos produtores caseiros, e esses passos variam conforme o tipo de álcool produzido. Os grãos de cereais precisam ser cozidos e mosturados enzimaticamente para criar o mosto. O suco de maçã e o mel ou melaço diluídos não exigem mosturação de amido para produzir álcool. Após a fermentação do açúcar, o álcool é clarificado, condicionado a frio e envasado com baixo teor de oxigênio. Nos álcoois destilados, o líquido fermentado é concentrado ainda mais por condensação. Além disso, barris de carvalho carbonizados podem fornecer cor e sabor. Também pode ser adicionada água de osmose reversa antes do engarrafamento.
É legal destilar seu próprio álcool em casa nos Estados Unidos?
Não, a destilação doméstica de bebidas espirituosas sem licença é um crime federal sob o código 26 U.S.C. 5601, sujeito a multas de $10.000.
Por que a fermentação por levedura para naturalmente em torno de 15% a 20% ABV?
Altas concentrações de etanol atuam como um solvente anfifílico que hiperfluidifica a membrana celular fosfolipídica da levedura e provoca o vazamento de prótons intracelulares. A maioria das cepas de levedura tolera de 11% a 12% de etanol, enquanto as cepas comerciais geralmente toleram de 14% a 20% ABV entre 20 e 25 °C. O estresse térmico, os ácidos orgânicos ou a deficiência de nutrientes reduzem esse teto e interrompem a glicólise mesmo quando ainda resta açúcar residual.
Qual é a diferença entre etanol para bebidas, álcool desnaturado e álcool de fricção?
O álcool para bebidas é o álcool etílico de grau alimentício (C₂H₅OH) produzido pela fermentação de amidos ou açúcares agrícolas. O álcool desnaturado é uma mistura de etanol com metanol ou benzoato de denatônio para uso industrial isento de impostos. O álcool de fricção pode conter álcool isopropílico (C₃H₈O) ou etanol desnaturado; nenhuma das duas formulações é adequada como ingrediente em bebidas alcoólicas.
Como o álcool danifica o DNA e por que o metanol é removido durante a destilação?
As enzimas do fígado oxidam o etanol em acetaldeído, que causa danos ao DNA. Na destilação, os resíduos derivados da pectina são removidos por meio do fracionamento em coluna.
Projete sua linha turnkey de tratamento de água e engarrafamento de álcool
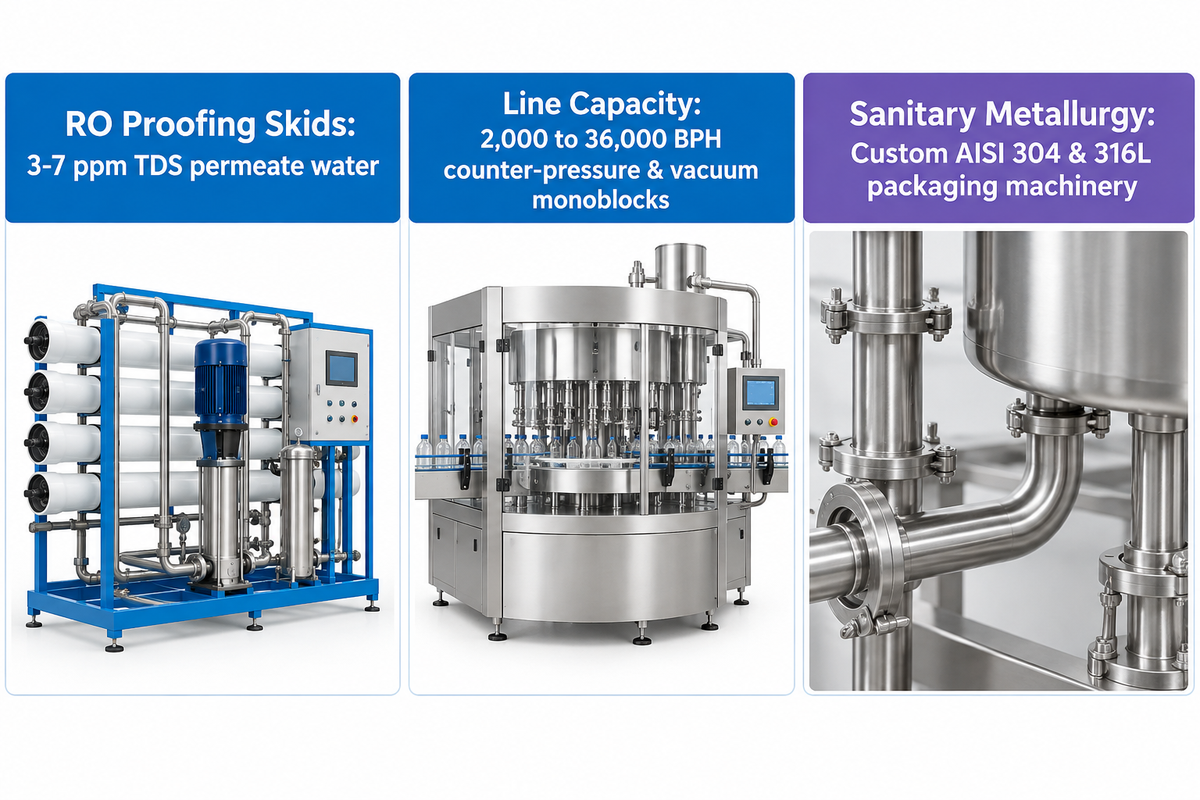
Escalar uma vinícola boutique, uma destilaria de bebidas espirituosas com skids de diluição por osmose reversa de 3–7 ppm TDS ou uma cervejaria de contrapressão de 2.000 a 36.000 BPH exige engenharia de precisão de baixo oxigênio. A Mass Technology fabrica máquinas de envase personalizadas em aço inoxidável AISI 304 e 316L. Para obter um layout personalizado de linha de engarrafamento e uma cotação, clique aqui.
Referências e fontes
- Administração Nacional de Arquivos e Registros dos EUA. 27 CFR Parte 5 — Rotulagem e publicidade de bebidas destiladas (alterado pela Decisão do Tesouro TTB-199, dez. 2024).
- Departamento de Impostos e Comércio de Álcool e Tabaco (TTB). Penalidades por destilação ilegal sob as seções 5601 e 5602 do Código dos Estados Unidos.
- University of California, Davis — Departamento de Viticultura e Enologia. https://wineserver.ucdavis.edu/industry-info/enology/fermentation-management-guides/wine-fermentation/fermentation-management-practices. Práticas de manejo da fermentação do vinho e chave de diagnóstico para fermentações lentas.
- Centro Nacional de Informações sobre Biotecnologia (PubMed / PMC). Fluidez da membrana plasmática da levedura e mecanismos de tolerância ao etanol e Cinética de temperatura de fermentação.
- Centro Nacional de Informações sobre Biotecnologia (PMC). Agrupamento anfifílico e química sensorial no whisky diluído.
- Australian Wine Research Institute (AWRI). Absorção de oxigênio durante o envase: compreendendo o oxigênio total na embalagem (TPO).
- Grand View Research. “Relatório de tamanho, participação e tendências do mercado de bebidas não alcoólicas (2025–2033).”
- Revista Beverage Industry. Os equipamentos de enchimento evoluem para acomodar o aumento de SKUs e Tradições de envelhecimento de bourbon em barril.
- Biblioteca técnica da ZanzCan e Wine and Beer Supply. Parâmetros de referência de TPO no enlatamento por contrapressão e Detalhamento de custos entre engarrafamento móvel e em linha própria. Essas referências são provenientes de nossa biblioteca técnica. Classificamos as fontes na seguinte ordem, quando aplicável: (1) pesquisa primária (ou seja, experimentos, levantamentos, etc.); (2) pesquisa revisada por pares; (3) documentos governamentais (particularmente os de agências reguladoras e órgãos públicos); (4) publicações técnicas e industriais; (5) publicações empresariais e revistas do setor.
POR QUE ESCREVEMOS ISSO
A MassTechX publica guias práticos de engenharia para produtores de bebidas, proprietários de fábricas, equipes de compras e compradores de linhas de embalagem que precisam comparar equipamentos de enchimento, sopro, rotulagem, tratamento de água e fim de linha com menos suposições Nosso objetivo é explicar as reais restrições de produção por trás da capacidade, tipo de líquido, formato de contêiner, requisitos de higiene, peças de reposição e serviço pós-venda antes que um comprador se comprometa com uma linha de engarrafamento.
SOBRE O NOSSO NEGÓCIO
A tecnologia em massa é um fabricante de máquinas de enchimento de bebidas à base de Zhangjiagang em Jiangsu, China Projetamos e fabricamos soluções completas de linha de engarrafamento para água, bebidas carbonatadas, suco, cerveja, vinho, latas, sopro de garrafas, rotulagem de garrafas, tratamento de água e sistemas de embalagem relacionados Nossa linha de equipamentos publicada cobre 2.000 linhas de produção BPH 6.000, com experiência de implantação em mais de 60 países.
NOSSOS SERVIÇOS
Apoiamos os compradores através do projeto de layout da planta, seleção de equipamentos, fabricação, testes de aceitação da fábrica, coordenação de envio, instalação no local, treinamento do operador e serviço pós-venda de longo prazo Os projetos MassTechX são apoiados por uma garantia de 2 anos, resposta do engenheiro de 24 horas e compromisso internacional de despacho de peças de reposição de 5 dias úteis.
MATRIZ DE DADOS // PERFIL DO FABRICANTE
NOMEEquipe de Engenharia de Tecnologia de Massa
PAPELFabricante de linha de enchimento de bebidas
MARCAMassTechX /Tecnologia de Massa
EMPRESATecnologia de massa Co Zhangjiagang Ltd.
LOCALIZAÇÃOZhangjiagang, Jiangsu, China
ALCANCE CAPACIDADE2.000 UF36.000 BPH
GAMA PRODUTOSEnchimento de água, enchimento de CSD, enchimento de suco, enchimento de cerveja, enchimento de vinho, enchimento de lata, sopro de garrafa, rotulagem de garrafa, tratamento de água
ALCANCE GLOBALMais de 60 países
GARANTIA2 anos
SERVIÇO SLAResposta do engenheiro 24 horas/despacho de peças sobressalentes em 5 dias úteis
SITEmasstechx. com
Posts relacionados
Em alta agora