Entrez en contact avec Masstech
Comment est fabriqué l’alcool ? De la fermentation du sucre brut à la distillation et à l’embouteillage commercial

Contenu
afficher
L’éthanol alimentaire est produit lorsque des cellules de levure fermentent les sucres végétaux dissous en alcool éthylique et en dioxyde de carbone, ce qui explique comment est fabriqué l’alcool. Selon les données stœchiométriques de fermentation, cent kilogrammes de glucose produisent généralement jusqu’à 51.1 kilogrammes d’éthanol pur. Les boissons fermentées finies présentent des plages d’alcool par volume (ABV) propres à chaque produit. D’après l’Encyclopædia Britannica, la bière contient généralement de 2 % à 8 % ABV et le vin naturel de 8 % à 14 % ABV, tandis que les moûts riches en sucre peuvent atteindre la plage de tolérance à l’éthanol de 14 % à 20 % ABV détaillée ci-dessous. La distillation permet de concentrer l’éthanol jusqu’à la limite azéotropique atmosphérique de 97,2 % ABV, soit 95,6 % d’éthanol en poids.
La production commerciale d’alcool sépare strictement l’éthanol agricole potable des solvants industriels synthétiques. Aux États-Unis, la réglementation 27 CFR Partie 5 encadre l’étiquetage et la publicité des spiritueux distillés et définit les catégories d’eaux-de-vie élaborées à partir de fruits, de céréales, de sucre ou de miel fermentés. Les producteurs de boissons qui fabriquent de l’alcool destiné à la consommation humaine utilisent des sucres agricoles plutôt que l’hydratation pétrochimique de l’éthylène. L’alcool à friction (alcool isopropylique ou éthanol dénaturé) contient des solvants toxiques ou des agents amérisants. L’éthanol potable suit au contraire une voie biologique appelée fermentation, de la récolte brute jusqu’aux bouteilles en verre et canettes scellées.
Quelles sont les 7 étapes de la production d’alcool de la matière première à la bouteille scellée ?
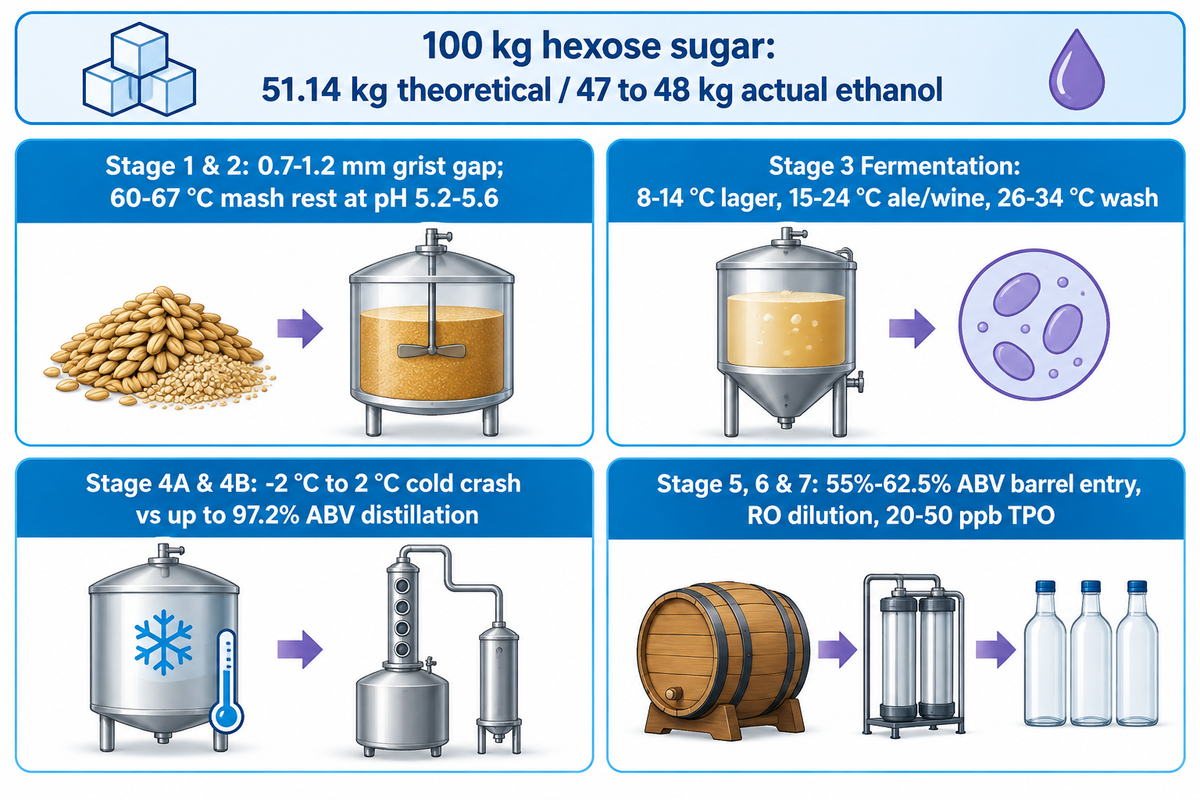
La production d’alcool comprend la préparation de la matière première et la fermentation, et inclut l’empatage pour les matières premières amylacées, la distillation pour les spiritueux, la maturation pour les eaux-de-vie vieillies, la réduction pour les spiritueux embouteillés en dessous du degré de distillation et le conditionnement. La bière et le vin fermentés ne subissent pas de distillation après la troisième étape. Ce schéma en sept étapes regroupe des opérations qui varient selon le produit. Les matières premières à sucres directs contournent l’empatage, et la maturation dépend du style de spiritueux.
Comprendre la production d’alcool implique de suivre la conversion massique des glucides agricoles en alcool. Cette voie est régie par le bilan massique de la saccharification au degré alcoolique. Dans l’équation chimique de Gay-Lussac, 100 kilogrammes de sucre hexose ont une limite théorique d’environ 51.14 kilogrammes d’éthanol et 48.86 kilogrammes de dioxyde de carbone. Dans une brasserie ou une distillerie en activité, la levure vivante détourne généralement environ 6 % à 8 % du carbone disponible vers la nouvelle biomasse cellulaire, le glycérol et les acides organiques. Par conséquent, le rendement réel de Pasteur est d’environ 47 à 48 kilogrammes d’éthanol pour 100 kilogrammes de sucre fermentescible.
Les cadres réglementaires influencent également la manière dont l’alcool est fabriqué, que ce soit en milieu industriel ou domestique. Aux États-Unis, les adultes peuvent fermenter chez eux des quantités limitées de bière et de vin pour leur usage personnel. Toutefois, les règles d’application du Bureau des taxes et du commerce de l’alcool et du tabac (TTB) en vertu des articles 5601 et 5602 du Code des États-Unis interdisent la distillation domestique de spiritueux sans licence. Exploiter un alambic domestique sans permis fédéral expose à des sanctions pénales de $10 000 d’amende et 5 ans d’emprisonnement. Parallèlement, les usines commerciales de boissons se développent rapidement vers les formats désalcoolisés. Selon Grand View Research (2025), le marché mondial des boissons sans alcool a atteint USD 1 391,4 milliards en 2025. Ce marché devrait atteindre USD 2 551,1 milliards d’ici 2033, ce qui représente un taux de croissance annuel composé d’environ 7,9 % à partir de 2025.
Quelles matières premières séparent la fermentation directe des sucres de l’empatage des céréales ?
Le moût de raisin, le jus de pomme, le miel dilué et la mélasse de canne à sucre diluée fournissent des sucres fermentescibles sans l’étape de saccharification de l’amidon requise pour les céréales. Les grains riches en amidon comme l’orge, le maïs, le seigle et le blé enferment leur glucose dans des structures polymères à longue chaîne. Ces céréales nécessitent une gélatinisation thermique et une hydrolyse enzymatique pour que la fermentation puisse démarrer.
Lorsque les récoltes de raisins mûrs sont foulées, le jus de raisin obtenu (moût) contient environ 18 % à 26 % de sucres simples en poids. Les enzymes invertase et hexokinase de la levure métabolisent directement ces sucres pour produire de l’alcool sans cuisson préalable. Les producteurs d’hydromel diluent le miel avec de l’eau et les distilleries de rhum diluent la mélasse de canne à sucre avec de l’eau traitée avant d’ensemencer la levure. À travers les Amériques, les peuples autochtones élaboraient des boissons traditionnelles en faisant fermenter la sève d’agave ou de cactus pour obtenir du pulque. Les premiers brasseurs réalisaient aussi des fermentations naturelles à partir de fruits.
“Des boissons néolithiques à base de riz et de miel à Jiahu, en Chine, jusqu’à la chicha andine et au pulque d’agave mésoaméricain, les premières sociétés ont découvert de manière indépendante la fermentation naturelle.”
Contrairement aux matières premières à sucres simples, la base de la bière et des spiritueux de céréales contient des glucides que la levure ne peut pas digérer directement. Pour l’orge, le brassage de la bière implique l’empatage, une étape d’hydrolyse enzymatique qui convertit l’amidon insoluble de l’orge en sucres solubles assimilables par la levure. La conversion de l’amidon en sucres solubles est suivie par la fermentation de ces sucres en éthanol. Comme le documente l’aperçu technique de l’empatage de Britannica, le malt concassé est mélangé à de l’eau chaude entre 60 et 67 °C (140 à 153 °F). Ce palier thermique transforme l’amidon insoluble de l’orge en sucres solubles que la levure peut digérer. Pour que l’orge soit digérée, elle doit être maltée ou traitée avec des enzymes glucoamylases. Le maïs cru, en revanche, exige une cuisson céréalière séparée pour être digéré. L’orge non maltée et le blé peuvent quant à eux être gélatinisés pendant l’empatage. Les grains prégélatinisés ne nécessitent aucune cuisson séparée. Le maltage de l’orge ou l’emploi de glucoamylases commerciales brise les chaînes d’amidon en sucres fermentescibles. Les producteurs de tequila cuisent à la vapeur les cœurs d’agave bleu Weber pendant 24 à 48 heures afin d’hydrolyser les polymères d’inuline en fructose libre. Dans la production de whiskey à moût acide, la vinasse issue d’une distillation précédente est ajoutée au brassin suivant pour abaisser le pH et améliorer la régularité des lots. Pour apporter de la complexité, certaines distilleries inoculent le moût de céréales avec de l’acide lactique, et certains vinificateurs amateurs ajustent le pH du moût avec de l’acide de qualité alimentaire ou du jus de citron.
Comment les 7 étapes industrielles relient-elles le brassage amont au conditionnement aval ?
Ces procédés déterminent les exigences ultérieures de filtration et d’embouteillage. La dégradation incomplète des bêta-glucanes lors de la deuxième étape peut laisser des polysaccharides de haut poids moléculaire susceptibles d’augmenter la viscosité, le colmatage des filtres et le moussage lors du soutirage à contre-pression. Ces mêmes polysaccharides peuvent se combiner à d’autres impuretés pour produire des acides qui affectent la fermentation en aval.
La chaîne de production industrielle, de l’intrant agricole à la vente au détail au sein d’unités et d’opérations intégrées, est présentée dans la matrice d’opérations unitaires à neuf lignes ci-dessous.
| Étape de production | Opération unitaire principale | Fenêtre de procédé cible | Résultat biochimique ou physique clé | Mode de défaillance aval en cas de mauvais contrôle |
|---|---|---|---|---|
| Étape 1 : Préparation des matières | Concassage à rouleaux (grain) ou pressurage pneumatique (fruit) | Écartement de mouture de 0,7–1,2 mm ; pression de pressoir de 1,2–1,8 bar | Endosperme d’amidon exposé ou moût de jus de raisin clarifié | Colmatage de la cuve-filtre ou extraction astringente de tanins polyphénoliques |
| Étape 2 : Empatage et cuisson | Gélatinisation thermique et hydrolyse enzymatique (matières amylacées) | Palier d’empatage à 60–67 °C ; pH 5,2–5,6 ; calcium du malt et de l’eau | Moût sucré ou brassin de céréales riche en maltose et en glucose | Dextrines non fermentescibles, faible rendement en alcool et trouble |
| Étape 3 : Fermentation | Métabolisme anaérobie des levures en cuves refroidies au glycol | 8–14 °C (lager), 15–24 °C (ale/vin), 26–34 °C (moût de distillerie) | ABV de boisson selon produit (couramment 2 %–14 %) ou vin de chaudière | Arrêt de fermentation, acétate d’éthyle solvanté ou brûlure d’alcools de fusel |
| Étape 4A : Clarification (bière/vin) | Centrifugation, collage et filtration tangentielle | Garde à froid de -2 °C à 2 °C ; membrane stérile de 0,45 µm | Bière, cidre ou vin limpide et microbiologiquement stable | Refermentation en bouteille, explosion de bouteilles ou dépôt protéique |
| Étape 4B : Distillation (spiritueux) | Alambic discontinu en cuivre ou colonne continue à plateaux multiples | Cœurs sélectionnés par titre, composition et profil sensoriel ; la température des vapeurs évolue avec le mélange | Distillat de cœur concentré séparé des têtes et des queues (jusqu’à la limite azéotropique de 97,2 % ABV) | Mordant d’acétaldéhyde, excès d’huiles de fusel ou entraînement de méthanol |
| Étape 5 : Maturation (styles vieillis) | Vieillissement en fût de chêne bousiné ou garde en cuve inox | Mise en fût couramment à 55 %–62,5 % ABV ; cycle de chai de 12–25 °C | Vanilline, lactones, couleur caramel et intégration des esters | Astringence boisée excessive ou part des anges par évaporation |
| Étape 6 : Réduction par OI et filtration à froid | Dilution à l’eau osmosée et filtration à froid | Eau traitée par OI pour la réduction ; filtration à froid pour éliminer les composés responsables du trouble | Spiritueux réduit à son degré d’embouteillage cible ; sédiments minéraux et trouble d’esters réduits | Flocons blancs d’oxalate de calcium ou louche d’esters d’acides gras |
| Étape 7A : Embouteillage sous vide | Soutirage sur monobloc rotatif à micro-dépression | Faible prise d’oxygène ; précision du niveau de remplissage de ±1,5 mm | Bouteilles stables de vin tranquille, whiskey, vodka et brandy | Oxydation de l’espace de tête, brunissement prématuré et remontée du bouchon |
| Étape 7B : Conditionnement isobare | Soutirage à contre-pression avec pré-évacuation pour bouteilles résistantes au vide et purge au CO₂ pour canettes | Contre-pression de CO₂ de 2,0–3,5 bar ; TPO typique en canette de 20–50 ppb | Bière gazéifiée, cidre, vin effervescent et canettes de boissons prêtes à boire (RTD) | Débordement de mousse, carbonatation plate et goût de carton oxydé |
Comment la fermentation par levure convertit-elle le sucre en éthanol — et pourquoi s’arrête-t-elle à 20 % ABV ?
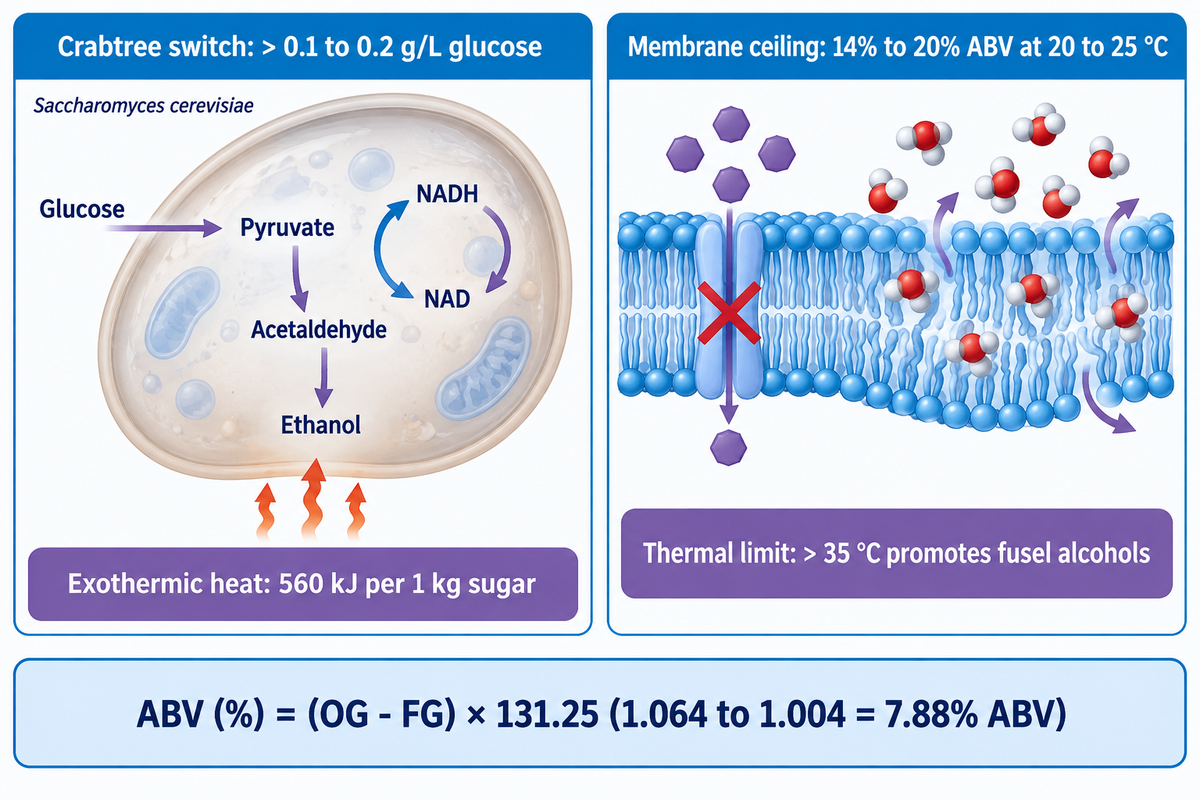
Pendant la fermentation alcoolique, les cellules de levure transportent le glucose dissous à travers leur membrane plasmique et scindent chaque sucre à six carbones en deux molécules de pyruvate par glycolyse afin de produire de l’éthanol, les fermentations sèches standard s’arrêtant à l’épuisement du sucre et les moûts très sucrés vers 14 % à 20 % ABV en raison de la toxicité membranaire de l’éthanol. Ces limites de tolérance correspondent aux repères généralement observés pour les levures brassicoles et œnologiques. L’alcool déshydrogénase est l’enzyme finale du processus de fermentation éthanolique, transformant l’acétaldéhyde en éthanol.
Pour comprendre ce qui se produit pendant la fermentation à l’échelle cellulaire, les brasseurs suivent la boucle d’oxydoréduction scientifique fondamentale au sein de Saccharomyces cerevisiae. Au cours de la glycolyse, une cellule de levure de boulanger convertit le glucose en précurseurs d’éthanol, réduit le NAD en NADH et produit deux molécules d’énergie ATP. Sans oxygène pour assurer la respiration mitochondriale, les cellules de levure épuisent rapidement leur NAD et bloquent leur métabolisme. Une fois le pyruvate converti via l’acétaldéhyde, la cellule réoxyde le NADH en NAD, ce qui lui permet de continuer à produire de l’éthanol durant la fermentation. Chaque bulle montante est libérée sous forme de dioxyde de carbone lors de ce processus anaérobie.
Cette préférence métabolique est régie par l’effet Crabtree et le plafond de toxicité de la membrane lipidique. Même en présence d’oxygène, Saccharomyces cerevisiae bascule vers la production fermentaire d’éthanol dès que le glucose dissous dépasse environ 0.1 à 0.2 gramme par litre. Les biochimistes appellent cette voie de débordement l’effet Crabtree. Cependant, à mesure que le degré d’alcool augmente dans la cuve, l’éthanol agit comme un solvant amphiphile contre la membrane cellulaire de la levure. Selon des recherches sur la physiologie membranaire indexées sur PubMed, des concentrations d’éthanol dépassant généralement 14 % à 16 % ABV hyper-fluidifient la bicouche phospholipidique. Un taux élevé d’éthanol provoque également une fuite passive de protons et inhibe les protéines transporteuses d’hexoses.
Les moûts de bière sèche standard et les moûts de vin de table cessent de fermenter lorsque leur sucre fermentescible est épuisé. La toxicité de l’éthanol peut arrêter la fermentation alors qu’il reste du sucre fermentescible, en particulier dans les brassins très riches en sucre ou lorsque des carences nutritives, la chaleur ou des acides organiques réduisent la tolérance de la levure. Comme l’établissent les lignes directrices de gestion des fermentations œnologiques de UC Davis, les moûts de bière sèche et de vin de table standard s’arrêtent parce que tout le sucre fermentescible a été converti en alcool et en dioxyde de carbone. Dans ces lots classiques, le sucre s’épuise avant que la levure n’atteigne son seuil de toxicité à l’éthanol. La toxicité de l’éthanol peut interrompre la fermentation malgré la présence de sucres résiduels, surtout dans les moûts à haute densité ou lorsque le manque de nutriments, la chaleur ou les acides organiques diminuent la résistance des levures. Par ailleurs, le guide de diagnostic de UC Davis pour les fermentations languissantes indique que la plupart des souches de levure tolèrent 11 % à 12 % d’éthanol, tandis que les souches commerciales tolèrent souvent 14 % à 18 % ou plus entre 20 et 25 °C. En cas de choc thermique ou de stress nutritionnel, une souche normalement tolérante à 16 % d’éthanol peut plafonner à 12 % à 13 % ABV.
Comment la température et la souche de levure contrôlent-elles les esters, les alcools de fusel et la vitesse de fermentation ?
La génétique de la souche de levure influence la vitesse de fermentation et la formation des arômes : les fermentations fraîches de 8 à 14 °C suppriment les esters volatils pour donner des lagers nettes, les fermentations chaudes de 26 à 34 °C achèvent les moûts de distillerie en 48 à 72 heures, et les températures non maîtrisées au-dessus de 35 °C favorisent les alcools de fusel agressifs et les esters solvantés.
Le choix de la souche de levure appropriée constitue l’étape la plus déterminante de la conception aromatique lors de l’ensemencement d’un fermenteur. Dans la vinification traditionnelle, les levures indigènes présentes sur la pellicule des raisins peuvent déclencher une fermentation spontanée. La plupart des caves commerciales ensemencent plutôt des souches sélectionnées de Saccharomyces cerevisiae afin de garantir une atténuation prévisible des sucres. Comme le soulignent les études de cinétique fermentaire sur PMC, les souches lager de fermentation basse (Saccharomyces pastorianus) fonctionnent de manière optimale entre 8 et 14 °C. Les souches d’ale et de vin travaillent de 15 à 24 °C, tandis que les souches spécialisées pour distilleries fermentent entre 26 et 34 °C.
Comme la fermentation alcoolique est fortement exothermique, la conversion de 1 kilogramme de sucre dégage environ 560 kilojoules de chaleur. Dans l’industrie, ce phénomène est appelé effet thermique du sucre. Les brasseurs et distillateurs doivent faire circuler de l’eau glycolée refroidie dans les doubles enveloppes des cuves en acier inoxydable pour évacuer cette chaleur. Le stress thermique au-delà de 35 °C accélère la voie d’Ehrlich. Les alcools supérieurs extrêmement agressifs (isobutanol, alcool isoamylique, propanol) et les esters altèrent alors durablement la saveur.
Comment les producteurs calculent-ils l’ABV à partir des densités spécifiques initiale et finale ?
Comme le documentent les équations brassicoles standard de calcul de l’alcool par volume, les producteurs multiplient la baisse entre la densité initiale (OG) et la densité finale (FG) par 131.25. Les brasseurs et vinificateurs estiment l’ABV (%) selon la formule (densité initiale − densité finale) × 131.25, à l’aide d’un densimètre ou d’un densimètre numérique à tube en U mesurant la densité spécifique du liquide avant et après la fermentation. Comme le sucre dissous est plus dense que l’eau (1.000) et que l’alcool éthylique est moins dense (0.789), la densité spécifique diminue régulièrement à mesure que la levure transforme le sucre en alcool.
Selon les équations brassicoles standard de calcul de l’alcool par volume, les producteurs multiplient l’écart entre la densité initiale (OG) et la densité finale (FG) par 131.25. Un facteur de 135 s’applique également vers le milieu de la plage de chute de densité comprise entre 0.000 et 0.179.
ABV (%) = (DI – DF) × 131.25
Prenons l’exemple d’un brasseur élaborant une bière à partir d’un moût d’orge maltée ayant une densité initiale de 1.064 (15,7 °Plato). Après sept jours de fermentation active, la levure convertit le maltose en éthanol et en dioxyde de carbone, faisant descendre la densité finale à 1.004. En soustrayant 1.004 de 1.064, on obtient une chute de densité de 0.060. En multipliant 0.060 par 131.25, on obtient un titre alcoométrique d’environ 7,88 % ABV.
Alcool fermenté ou distillé : comment la bière, le vin et les spiritueux divergent-ils après la fermentation ?
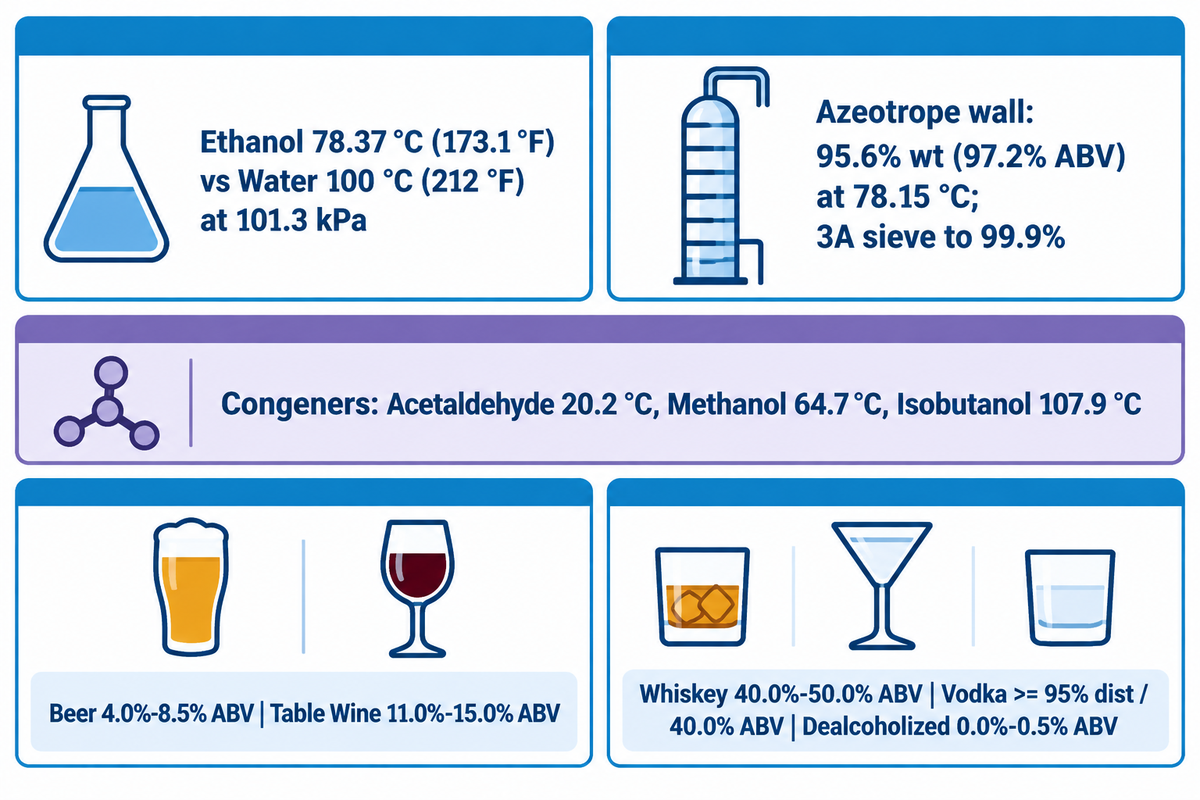
La bière, le vin, le cidre et l’hydromel terminent leur production d’alcool dans le fermenteur et passent ensuite à la clarification et au conditionnement. Selon l’Encyclopædia Britannica, la bière finit généralement entre 2 % et 8 % ABV et le vin naturel entre 8 % et 14 % ABV. Les spiritueux distillés transfèrent le moût fermenté vers un alambic en cuivre chauffé ou une colonne continue. La distillation concentre l’éthanol, et une rectification répétée s’approche de l’azéotrope éthanol-eau décrit ci-dessous.
Lorsqu’on demande comment une eau-de-vie ou un spiritueux fort est séparé d’une boisson fermentée à faible degré, la réponse réside dans un procédé physique appelé distillation. À la pression atmosphérique normale (101,3 kPa), l’alcool éthylique pur bout à une température plus basse que l’eau. Plus précisément, l’éthanol bout à 78,37 °C (173,1 °F) tandis que l’eau bout à 100 °C (212 °F). Lorsqu’un distillateur chauffe un moût de céréales ou de vin fermenté titrant généralement de 7 % à 10 % ABV, la vapeur montante contient une fraction d’éthanol beaucoup plus élevée que le liquide en ébullition. La condensation de cette vapeur dans un condenseur multitubulaire refroidi à l’eau produit de l’alcool liquide concentré.
Le fractionnement industriel est plus complexe qu’un simple tri par point d’ébullition, comme l’illustre la fenêtre thermique de coupe têtes-cœurs-queues. Un moût fermenté renferme des centaines de sous-produits volatils issus de la fermentation. Ceux-ci incluent l’acétaldéhyde (point d’ébullition pur de 20,2 °C), l’acétate d’éthyle (77,1 °C), le méthanol (64,7 °C), l’éthanol (78,37 °C), l’isobutanol (107,9 °C) et l’alcool isoamylique (131,1 °C). Comme l’éthanol et l’eau forment des mélanges liés par liaisons hydrogène, la volatilité des congénères est gouvernée par la solubilité hydroalcoolique plutôt que par les seuls points d’ébullition purs.
La distillation atmosphérique classique se heurte également à un mur thermodynamique. Comme l’indiquent les données d’équilibre de phases azéotropique, à environ 95,6 % d’éthanol en poids (soit environ 97,2 % ABV), il existe un azéotrope binaire positif avec l’eau à 78,15 °C. La vapeur et le liquide dans l’alambic atteignent la même composition azéotropique et s’évaporent dans les mêmes proportions. L’ébullition ne peut pas purifier davantage l’éthanol, et la production d’éthanol anhydre à environ 99,9 % exige soit une distillation extractive, soit une déshydratation sur tamis moléculaire de zéolithe 3A.
Comment la distillation fractionnée sépare-t-elle le méthanol, les cœurs d’éthanol et les huiles de fusel ?
Les distillateurs séparent les cœurs d’éthanol pur des congénères agressifs en ajustant les taux de reflux, en régulant le contact avec les surfaces en cuivre et en réalisant des coupes fractionnées minutées entre premiers jets, têtes, cœurs et queues. La séparation des congénères fonctionne différemment dans les alambics charentais discontinus et dans les colonnes continues à plateaux multiples.
Un mythe répandu affirme que le méthanol s’évapore toujours en premier simplement parce que son point d’ébullition pur est de 64,7 °C (148,5 °F). La chromatographie en phase gazeuse réfute cette simplification excessive. Comme le montrent les études de distillation hydroalcoolique, un mélange à 50 % ABV commence à bouillir simultanément vers 180 °F. Les alcools supérieurs tels que l’isobutanol (point d’ébullition de 226 °F / 107,9 °C) ont une faible solubilité dans l’eau et distillent tôt dans les premiers jets et les têtes. Le méthanol polaire forme de fortes liaisons hydrogène avec l’eau et se concentre dans les queues tardives à faible ABV lors de la distillation discontinue en alambic. Lorsque le méthanol est exprimé en milligrammes pour 100 millilitres d’éthanol anhydre (analyse de distillation du mezcal sur SciELO), les valeurs de queue augmentent fortement à mesure que l’éthanol s’épuise. Dans les colonnes continues (étude Springer de 2025 sur le fractionnement du brandy), le méthanol apparaît dans toutes les fractions. Les distilleries commerciales peuvent limiter la formation de méthanol en contrôlant la dégradation de la pectine lors du traitement des matières premières et de la fermentation ; certains systèmes de rectification utilisent aussi des colonnes déméthylantes dédiées.
Selon les normes fédérales américaines (27 CFR Partie 5), l’alcool neutre et la vodka sont généralement distillés à 95 % ABV (190 proof) ou plus. Ils sont ensuite embouteillés à au moins 40 % ABV (80 proof). Le whisky et le brandy de fruits conservent les congénères issus de la fermentation pendant la distillation, tandis que la production de rhum comprend à la fois la distillation en alambic riche en congénères et la rectification en colonne à haut degré pour les styles plus légers. Les fûts de chêne blanc bousinés confèrent ensuite la quasi-totalité de la robe ambrée du bourbon ainsi que les notes aromatiques de vanilline et de caramel. Néanmoins, les maîtres distillateurs rappellent dans les rapports techniques de Beverage Industry que les recettes de céréales et les esters de levure fournissent le caractère fondamental de l’eau-de-vie avant le vieillissement sous bois.
Comment la bière, le vin, le whiskey, la vodka, le rhum et les boissons désalcoolisées (0,0 % ABV) sont-ils fabriqués différemment ?
Le vin fermente des raisins foulés, la bière utilise de l’orge maltée empatée, les spiritueux ajoutent la distillation et les boissons désalcoolisées extraient l’éthanol sous vide. Chacun de ces secteurs met en œuvre des matières premières, des températures de fermentation et des parcours post-fermentaires différents. Contrairement à la bière et au vin qui s’achèvent dans le fermenteur, les spiritueux subissent une concentration thermique, et les boissons désalcoolisées de cette catégorie présentent généralement une teneur finale en alcool embouteillé de 0,0 %-0,5 % ABV.
La matrice comparative à neuf lignes ci-dessous met en regard les paramètres de fabrication commerciale pour les catégories de boissons fermentées, distillées, traditionnelles et désalcoolisées.
| Catégorie de boisson | Matière première principale | Méthode de préparation des sucres | Souche et température de fermentation | Étape post-fermentation | ABV final en bouteille |
|---|---|---|---|---|---|
| Bière (Lager et Ale) | Orge maltée, blé, maïs, houblon | Empatage enzymatique à 60–67 °C en moût | S. pastorianus (8–14 °C) ou S. cerevisiae (15–22 °C) | Garde à froid, filtration, carbonatation isobare | Généralement 4,0 %–8,5 % ABV |
| Vin de table et vin effervescent | Raisins de cuve foulés (Vitis vinifera) | Pressurage direct de moût de raisin à 18–26 °Brix | S. cerevisiae œnologique à 12–18 °C (blanc) ou 22–30 °C (rouge) | Fermentation malolactique, élevage sous bois, filtration stérile à 0,45 µm | Habituellement 11,0 %–15,0 % ABV |
| Hydromel (vin de miel) | Miel floral brut et eau déminéralisée | Dilution directe à 1,080–1,120 OG + apports nutritifs échelonnés | Levure de vin ou de champagne haute tolérance à 15–20 °C | Collage à la bentonite, stabilisation à froid, tirage tranquille ou effervescent | Souvent 8,0 %–16,0 % ABV |
| Whiskey / Bourbon | Maïs, orge maltée, seigle ou blé | Cuisson des céréales + conversion enzymatique du malt à 60–67 °C | S. cerevisiae de distillerie à 26–32 °C pendant 48–96 heures | Distillation en alambic en cuivre ou colonne (couramment ≤80 % ABV) + vieillissement en chêne bousiné | Couramment 40,0 %–50,0 % ABV |
| Vodka et alcool neutre de grain | Céréales, pommes de terre ou mélasse de betterave sucrière | Liquéfaction à haute température + saccharification par glucoamylase | Levure de distillerie haute densité à 28–34 °C | Rectification continue multicolonne (généralement ≥95 % ABV) + filtration sur charbon | Généralement 40,0 % ABV (80 proof) |
| Rhum | Pur jus de canne à sucre ou mélasse de sucrerie | Clarification, dilution et acidification optionnelle à la vinasse (dunder) | Levure de distillerie ou Schizosaccharomyces sauvage à 28–35 °C | Distillation en alambic ou colonne + maturation optionnelle en fût bousiné | Habituellement 40,0 %–57,0 % ABV |
| Brandy et cognac | Raisins blancs acides ou fruits du verger | Pressurage direct des fruits et fermentation vinicole à bas pH | S. cerevisiae à 16–22 °C sans ajout de dioxyde de soufre | Double distillation charentaise en alambic de cuivre + vieillissement en chêne français | Souvent 40,0 %–45,0 % ABV |
| Tequila, mezcal et pulque | Cœurs d’agave bleu Weber ou sève fraîche de maguey | Fermentation de sève brute (pulque) ou hydrolyse à la vapeur à 90–110 °C | S. cerevisiae adaptée à l’agave à 25–32 °C | Embouteillage direct (pulque) ou double distillation (tequila/mezcal) | Couramment 4,0 %–7,0 % (pulque) / 40,0 % (tequila) |
| Boissons désalcoolisées | Bière entièrement fermentée ou vin de table fini | Empatage standard ou pressurage du raisin avant fermentation complète | Levure brassicole/œnologique standard (conserve les esters naturels de fermentation) | Distillation sous vide à 35–45 °C ou désalcoolisation par osmose inverse | Généralement 0,0 %–0,5 % ABV |
Pourquoi le traitement de l’eau dicte-t-il la santé fermentaire et la limpidité des spiritueux réduits ?
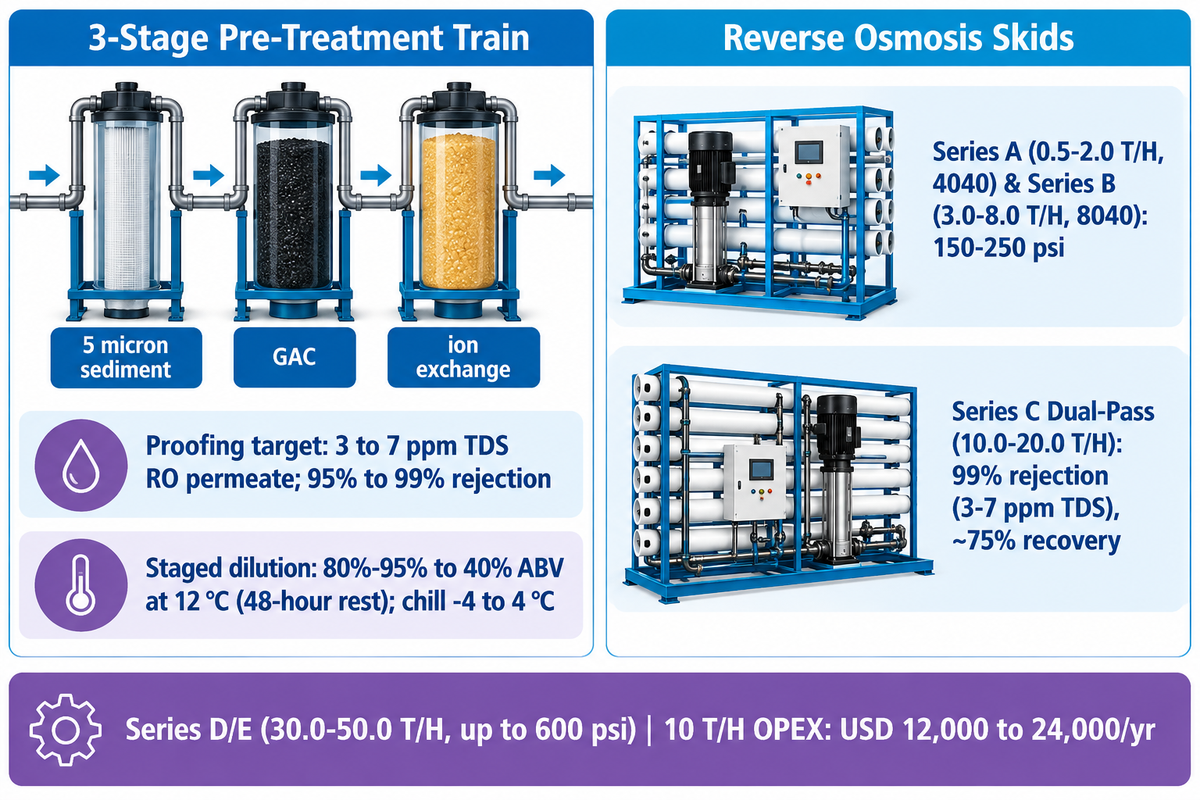
L’eau constitue la majeure partie du volume liquide de la bière et environ la moitié du volume liquide des spiritueux en bouteille. Comme l’indique le guide de réduction de la vodka d’Armen’s Barrels, les distillateurs réduisent les spiritueux bruts de fût ou de colonne (qui sortent généralement de l’alambic entre 80 %-95 % ABV) jusqu’à un titre d’embouteillage de 40 % ABV. L’eau municipale ou de forage non traitée introduit du chlore qui engendre des faux goûts médicinaux durant la fermentation. Les ions calcium et magnésium dissous peuvent également précipiter sous forme d’un dépôt blanc trouble lors de la réduction.
Dans les distilleries commerciales, l’eau-de-vie à haut degré quitte souvent l’alambic ou le fût de vieillissement entre 60 % et 95 % ABV. Les équipes de chai réduisent les spiritueux avec de l’eau purifiée jusqu’au degré d’embouteillage propre au produit ; les exemples de ce guide vont de 40 % à 57 % ABV. Cette étape de dilution est régie par le seuil de floculation d’oxalate de calcium à la réduction. Comme le documentent les analyses de chimie de réduction en distillerie, abaisser un spiritueux de 80 %–95 % ABV à 40 % ABV en trois dilutions étagées à 12 °C avec un repos de 48 heures évite le choc minéral. Les ions calcium réagissent avec l’acide oxalique extrait du chêne pour former des flocons blancs cristallins d’oxalate de calcium dans l’alcool fort. Verser rapidement de l’eau dure froide dans un spiritueux brut de fût dégage aussi une chaleur exothermique et force les esters éthyliques d’acides gras à former un louche laiteux (étude PMC sur l’agrégation amphiphile lors de la dilution du whisky).
Les distilleries commerciales réduisent progressivement leurs spiritueux avec de l’eau osmosée (perméat) afin de prévenir tout dépôt après embouteillage. Selon les données de perméat d’osmose inverse de Mass Technology, le traitement de l’eau municipale affine généralement l’eau jusqu’à un taux de 3 à 7 ppm de matières dissoutes totales (TDS). Les producteurs assemblent ensuite le spiritueux en cuve pour une filtration à froid. Le liquide est alors refroidi à une température comprise entre -4 et 4 °C.
Quels TDS de perméat et quelles étapes de prétraitement sont requis pour la réduction en distillerie par rapport à l’empatage en brasserie ?
Pour minimiser le risque lié aux ions dissous dans l’eau d’embouteillage, les spiritueux sont réduits à l’aide de perméat déminéralisé d’osmose inverse (OI) (entre 3-7 ppm TDS) avant la mise en bouteille. Le calcium et le magnésium aident à stabiliser l’alpha-amylase et à abaisser le pH de la maische par réaction avec les phosphates du malt. Pour atteindre le profil minéral cible dans le moût, les brasseurs mélangent ou reminéralisent le perméat d’OI.
Contrairement au vin, qui tire son eau des raisins pressés, les producteurs de bière et de spiritueux utilisent principalement de l’eau industrielle traitée. L’eau brute municipale et de puits présente quatre modes de défaillance majeurs pour les usines d’alcool.
- Le chlore libre et les chloramines peuvent réagir avec les phénols du malt ou des fruits pendant la fermentation pour former des chlorophénols au goût médicinal irréversible.
- Dureté carbonatée et alcalinité élevée : les bicarbonates résiduels dans la maische résistent à l’acidification, tandis que l’acidité du malt, l’ajout de calcium et l’ajout d’acide influencent également le pH d’empatage. Un pH d’empatage trop élevé extrait des tanins de l’écorce du grain et peut inactiver la bêta-amylase.
- Trouble de réduction dû au calcium et au magnésium : une eau de dilution calcaire peut introduire du calcium et du magnésium dans les whiskeys et vodkas à haut degré. La formation de flocons dans les bouteilles commercialisées dépend du type d’ions présents, de leur concentration et de la température de stockage.
- Colmatage des membranes par la silice et le fer : selon les fiches techniques d’ingénierie d’osmose inverse de Mass Technology, un entartrage excessif au carbonate de calcium sans adoucisseur ni injection d’antitartre réduit le taux de conversion des membranes de 75 % à moins de 50 %.
Les usines modernes de boissons font passer l’eau brute d’alimentation à travers une filière de prétraitement en trois étapes en amont des membranes d’osmose inverse. Cette filière de prétraitement associe : une filtration particulaire à 5 microns, un filtre à charbon actif en grains (GAC) et une résine échangeuse de cations ou d’anions.
Comment les usines d’embouteillage commerciales dimensionnent-elles les skids d’osmose inverse ?
Les ingénieurs en boissons dimensionnent les skids d’osmose inverse en additionnant les besoins horaires de pointe en eau pour l’empatage, la réduction des spiritueux, le rinçage des bouteilles et l’appoint de nettoyage en place (CIP), puis en ajoutant une marge de sécurité typique de 25 % sur le flux membranaire. Les systèmes commerciaux vont de 0.5 tonne par heure (T/H) pour les distilleries artisanales à 50 T/H pour les brasseries industrielles.
Les usines peuvent évaluer des configurations complètes de skids membranaires grâce aux systèmes commerciaux de traitement d’eau par osmose inverse équipés de membranes Toray ou DuPont FilmTec 4040 et 8040. Ces installations couvrent de 0.5 à 50 T/H, avec les taux de rejet de TDS et de récupération d’eau propres à chaque modèle indiqués ci-dessous. D’après le guide de dimensionnement du traitement d’eau par OI industrielle de Mass Technology, un banc membranaire optimisé élimine généralement 95 % à 99 % des solides dissous. Pour une unité de 10 T/H, le coût d’exploitation variable annuel s’élève à environ USD 12 000 à 24 000 selon le rendement des pompes et le taux de récupération. L’investissement en capital d’un système clé en main varie selon le nombre d’étages membranaires et la spécification de la tuyauterie en acier inoxydable (demander un devis).
| Série de systèmes d’OI | Capacité de production de perméat | Configuration membranaire | Rejet de TDS et taux de récupération | Application principale en usine d’alcool | Pression nominale et base de fourniture |
|---|---|---|---|---|---|
| Série A (Artisanale légère) | 0,5–2,0 T/H (500–2 000 L/h) | Éléments TFC en polyamide 4040 | Habituellement 95 %–98 % de rejet ; ~65 %–70 % de récupération | Eau de réduction de spiritueux artisanaux et empatage en microbrasserie | Alimentation eau de ville à 150 psi ; demander un devis |
| Série B (Boissons moyenne échelle) | 3,0–8,0 T/H (3 000–8 000 L/h) | Membranes spiralées 8040 à haut rejet | Souvent 97 %–99 % de rejet ; ~65 %–75 % de récupération | Rinçage de bouteilles en cave régionale, assemblage RTD et brasserie régionale | Alimentation municipale/saumâtre à 150–250 psi ; demander un devis |
| Série C (Industrielle double passe) | 10,0–20,0 T/H (10 000–20 000 L/h) | Skid double passe 8040 en inox AISI 304/316L | Couramment 99 % de rejet (3–7 ppm TDS) ; ~75 % de récupération | Lignes d’embouteillage de spiritueux à haute cadence et appoint d’eau CIP automatisé | Skid double passe à 250 psi ; demander un devis |
| Série D/E (Complexe mégabrasserie) | 30,0–50,0 T/H (30 000–50 000 L/h) | Multi-bancs 8040 avec récupération d’énergie | Généralement 98 %–99 % de rejet ; jusqu’à 75 % de récupération | Complexes de production à grande échelle de bière, cidre et hard seltzer | Skid haute récupération jusqu’à 600 psi ; demander un devis |
Comment les boissons alcoolisées sont-elles filtrées, embouteillées et mises en canette à l’échelle commerciale sans oxydation ?
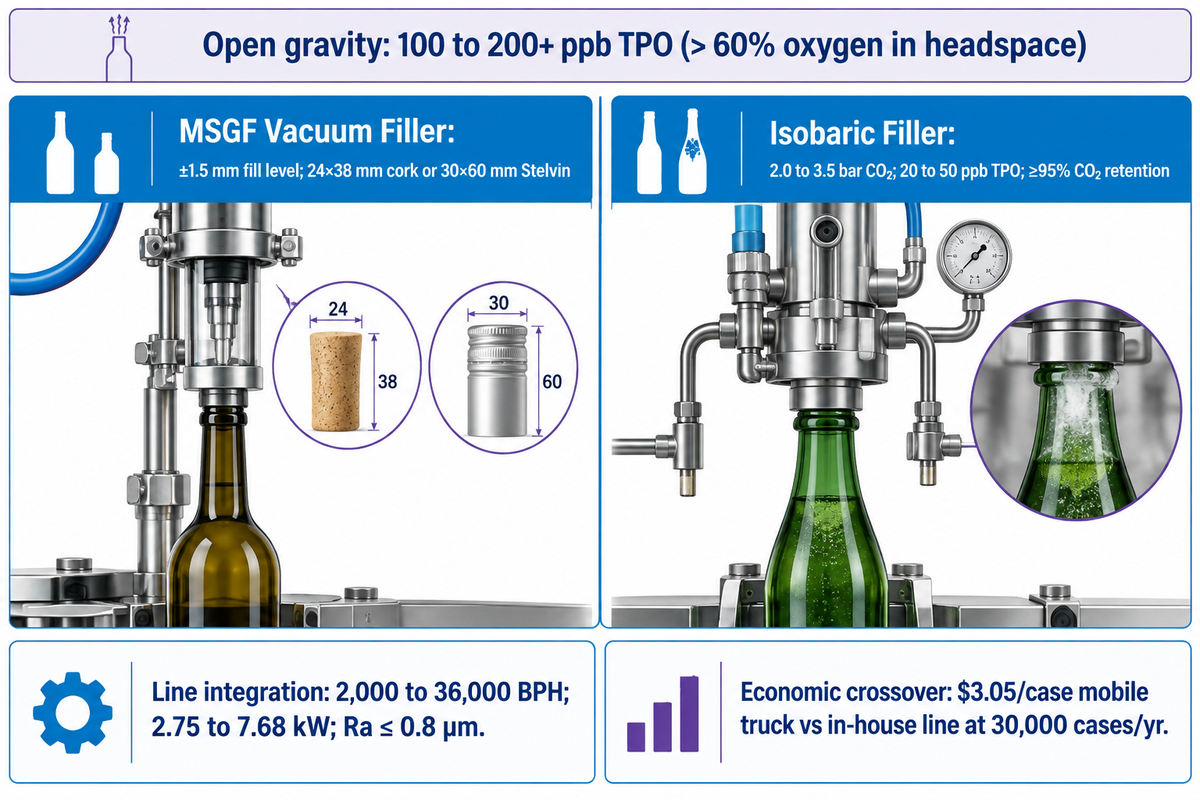
Après la maturation et la filtration stérile, les lignes de conditionnement commerciales transfèrent les boissons alcoolisées dans des bouteilles en verre ou des canettes en aluminium à l’aide de becs de remplissage adaptés à la carbonatation et à la sensibilité à l’oxygène. Les vins tranquilles et les spiritueux sont remplis sur des soutireuses sous vide à micro-dépression. Le remplissage à contre-pression est couramment employé pour la bière gazéifiée, le cidre et le vin effervescent ; un système à double pré-évacuation est utilisé pour la mise en bouteille en verre de ce dernier. Les systèmes d’encannage, en général, purgent les canettes vides au CO₂.
Le conditionnement constitue le dernier verrou qualité, et des mois de fermentation et d’élevage minutieux peuvent être ruinés par une exposition à l’air. Ce compromis d’ingénierie est défini par l’échelle de TPO entre remplissage isobare et à micro-dépression. Comme le documentent les repères commerciaux d’encannage à contre-pression, les systèmes ouverts atmosphériques ou gravitaires laissent généralement 100 à 200+ parties par milliard (ppb) d’oxygène total dans l’emballage (TPO). Les soutireuses rotatives à contre-pression bien réglées atteignent habituellement 20 à 50 ppb de TPO, les meilleures lignes rotatives descendant sous les dix ppb. Les audits de conditionnement de l’Australian Wine Research Institute (AWRI) montrent que plus de 60 % de l’oxygène de la bouteille se loge dans l’espace de tête immédiatement après le bouchage. Un faible TPO s’obtient en associant des transferts de liquide à faible oxygène dissous (DO) à une purge au gaz inerte ou un moussage par jet d’eau haute pression avant la fermeture.
Quand un producteur doit-il choisir le remplissage gravitaire, sous vide à micro-dépression ou à contre-pression isobare ?
Les boissons non gazéifiées, comme les vins tranquilles, le whiskey, la vodka et le brandy, sont sensibles aux pertes par égouttage. Pour garantir la régularité, ces boissons sont soutirées sous vide ou en micro-dépression. Le remplissage à contre-pression est réservé aux boissons gazéifiées. Les niveaux de carbonatation des différents produits varient selon le type de boisson. Par exemple, le niveau de carbonatation de la bière est supérieur à celui du vin tranquille ou des spiritueux tels que le whiskey, la vodka et le brandy.
Pour les boissons alcoolisées non gazéifiées telles que le vin tranquille, le vin de riz et les spiritueux distillés, les usines utilisent des machines de remplissage de vin à micro-dépression (Série MSGF). La série MSGF maintient une faible prise d’oxygène et une précision de niveau de ±1,5 mm grâce à des monoblocs rotatifs à légère dépression combinant rinçage aseptique, soutirage laminaire sous vide et bouchage. Les caves et distilleries qui construisent des ateliers de conditionnement clés en main intègrent des lignes complètes d’embouteillage de vin en bouteilles de verre autour de monoblocs modulaires allant de 2 000 à 36 000 bouteilles par heure (BPH). Les puissances moteur vont de 2.75 à 7,68 kW, tandis que le tarif clé en main dépend de la cadence et de l’outillage de bouchage (demander un devis). Une seule tourelle monobloc peut passer des bouchons en liège naturel (24 × 38 mm) aux bouchons en T pour spiritueux, capsules ROPP en aluminium ou capsules à vis Stelvin (30 × 60 mm) en 15-30 minutes.
Les boissons gazéifiées ne peuvent pas être soutirées sous vide ni par gravité ouverte sans un dégazage violent de CO₂. Les brasseries et cidreries s’appuient sur des machines de remplissage de bière à contre-pression isobare. Ces systèmes pré-évacuent les bouteilles en verre (ou purgent les canettes au CO₂) et égalisent la pression de l’espace de tête entre 2.0 et 3,5 bar. Sur les lignes commerciales d’embouteillage de bière intégrées de 2 000 à 36 000 bouteilles par heure (BPH), cette séquence maintient la précision de remplissage à ±0,3 %–0,5 %. Elle maintient aussi couramment la perte par mousse sous 1,5 %, conserve ≥95 % du CO₂ dissous et capsule les bouteilles en moins de 1.5 seconde. Les conditionneurs à façon multi-boissons élargissent rapidement leur nombre de références SKU (rapport sur le conditionnement de Beverage Industry). Les équipes d’ingénierie peuvent consulter le guide de Mass Technology expliquant comment choisir la bonne machine de remplissage de boissons afin d’adapter l’architecture des vannes à chaque boisson.
| Catégorie de boisson | Technologie de remplissage recommandée | Spécification cible d’oxygène et de CO₂ | Systèmes de bouchage compatibles | Cadence d’intégration de ligne MassTech | Base de fourniture commerciale |
|---|---|---|---|---|---|
| Vin de table tranquille (rouge, blanc, rosé) | Vide à micro-dépression + purge N₂/Ar | Faible prise d’oxygène ; niveau de remplissage ±1,5 mm | Liège naturel (24×38 mm) ou capsule à vis Stelvin (30×60 mm) | Série Monobloc MSGF (intégration ligne de 2 000–36 000 BPH) | Selon la configuration (demander un devis) |
| Spiritueux distillés (whiskey, vodka, gin, rhum) | Micro-dépression antidéflagrante / volumétrique | Zéro perte par goutte ; précision volumétrique généralement de ±0,5 %–1,0 % | Bouchon en T, capsule aluminium ROPP, verre à bague inviolable | Série Monobloc Spiritueux MSGF (intégration ligne de 2 000–36 000 BPH) | Selon la configuration (demander un devis) |
| Bière artisanale et commerciale (bouteilles en verre) | Contre-pression isobare au CO₂ à double vide | Habituellement 20–50 ppb de TPO ; rétention de CO₂ ≥95 % ; perte de mousse <1,5 % | Capsule couronne 28 mm (transfert ≤1,5 s + jet d’eau haute pression) | Série Bouteilles Isobare Mass (intégration ligne de 2 000–36 000 BPH) | Selon la configuration (demander un devis) |
| Bière, cidre et cocktails RTD (canettes) | Soutireuse rotative de canettes à contre-pression isobare + sertisseuse | Souvent 20–50 ppb de TPO ; précision de remplissage de ±0,3 %–0,5 % | Couvercles aluminium 202/206 par sertisseuse double serti servo | Série Remplissage et Sertissage Canettes Mass (intégration ligne de 2 000–36 000 BPH) | Selon la configuration (demander un devis) |
Comment la cadence d’embouteillage (BPH), l’outillage de bouchage et la désinfection CIP évoluent-ils avec la production annuelle ?
Les usines dimensionnent la cadence nominale de leur ligne d’embouteillage (BPH) de manière à ce que les campagnes du mois de pointe occupent habituellement 60 % à 70 % de la capacité en une équipe, laissant 30 % à 40 % de marge pour les changements de format de bouteille et la désinfection par nettoyage en place (CIP). L’analyse des coûts de Wine & Beer Supply situe le seuil de rentabilité entre l’embouteillage mobile à façon et une ligne interne autour de 30 000 caisses par an.
“Les domaines viticoles qui comparent l’embouteillage en interne et l’embouteillage mobile doivent évaluer les coûts par caisse, la maîtrise de l’oxygène total dissous dans l’emballage et la souplesse de leur planning.”
Les indicateurs économiques montrent que posséder une ligne de conditionnement est plus avantageux à long terme que de faire appel à un camion d’embouteillage mobile. Comme l’indiquent les analyses détaillées des coûts d’embouteillage viticole, louer une unité mobile à $3,05 par caisse est économique pour les petites séries. Selon Wine & Beer Supply, le point d’équilibre économique entre le recours à un camion mobile et l’acquisition d’une ligne propre se situe vers 30 000 caisses par an. Chaque monobloc de remplissage Mass Technology utilise des circuits fluides hygiéniques en acier inoxydable AISI 304 ou AISI 316L (rugosité des soudures Ra ≤ 0,8 µm). Le cycle CIP automatisé emploie de la soude caustique, suivie d’un rinçage à l’eau et d’une désinfection à l’acide péracétique.
Limites de portée et frontières du procédé
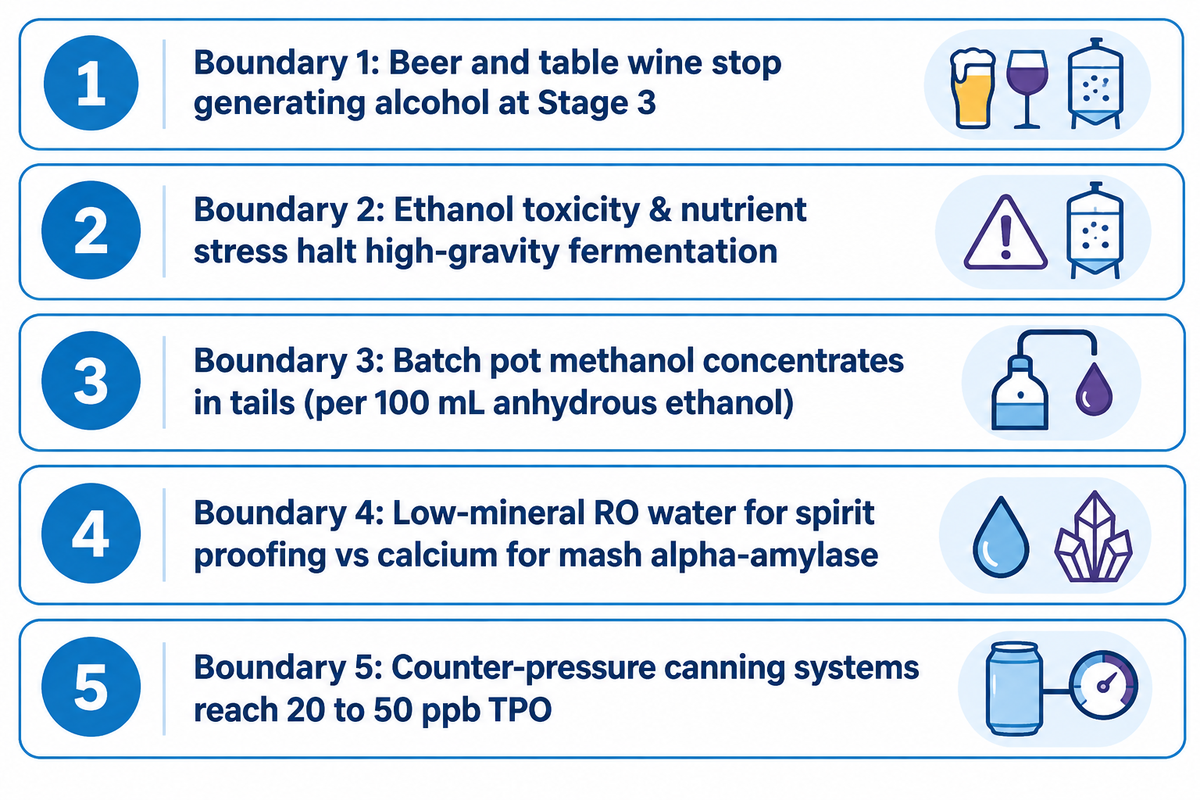
Lorsqu’ils appliquent ces paramètres à un projet industriel, les ingénieurs et entrepreneurs en boissons doivent prendre en compte cinq frontières de procédé :
- Parcours pour la bière et le vin de table : la bière et le vin de table cessent de produire de l’alcool à l’étape 3, puis poursuivent par la clarification, l’élevage éventuel et le conditionnement.
- La toxicité de l’éthanol peut bloquer la fermentation alors qu’il reste du sucre fermentescible aussi bien dans les brassins à haute densité que dans les fermentations alimentées par lots ; les carences nutritives et le stress thermique abaissent la tolérance des levures à l’éthanol.
- Le méthanol se concentre principalement lors de la distillation discontinue en alambic à repasse en termes de concentration relative dans les queues (normalisée pour 100 mL d’éthanol anhydre). Les matières premières pauvres en pectine réduisent le potentiel de formation de méthanol. Des colonnes déméthylantes dédiées captent le méthanol dans les flux d’eau-de-vie.
- L’eau osmosée faiblement minéralisée réduit la charge minérale apportée lors de la réduction des spiritueux ; la dilution peut aussi provoquer un trouble lorsque les congénères huileux deviennent moins solubles. L’ajout de calcium dans la maische de céréales aide à stabiliser l’alpha-amylase, et la mouture elle-même apporte une partie du calcium au moût.
- Selon ZANZ, des systèmes d’encannage à contre-pression bien réglés peuvent atteindre des niveaux d’oxygène total dans l’emballage de 20 à 50 ppb.
Foire aux questions (FAQ)
Comment les spiritueux sont-ils produits par rapport à la bière et au vin ?
Les spiritueux ajoutent une distillation en alambic de cuivre afin de concentrer l’éthanol jusqu’à la limite azéotropique atmosphérique de 97,2 % ABV (95,6 % en poids), tandis que la bière et le vin passent directement de la fermentation à la clarification et au conditionnement. Les deux filières commencent par la fermentation par des levures d’un moût de céréales, d’un jus de fruit ou de mélasse pour créer un liquide fermenté titrant généralement de 6 % à 12 % ABV.
Quelles sont les 7 étapes de la fabrication de l’alcool dans une usine commerciale ?
Il existe une différence entre les étapes suivies par les producteurs commerciaux d’alcool et celles des producteurs amateurs, et ces étapes varient selon le type d’alcool élaboré. Les céréales doivent être cuites et empatées par voie enzymatique pour former le moût. Le jus de pomme ainsi que le miel et la mélasse dilués ne nécessitent pas d’empatage de l’amidon pour produire de l’alcool. Après la fermentation des sucres, l’alcool est clarifié, stabilisé à froid et conditionné sous faible teneur en oxygène. Pour les alcools distillés, le liquide fermenté est concentré davantage par condensation. De plus, des fûts de chêne bousinés peuvent apporter couleur et arômes. Enfin, de l’eau osmosée est ajoutée avant l’embouteillage.
Est-il légal de distiller son propre alcool à domicile aux États-Unis ?
Non, la distillation domestique de spiritueux sans licence constitue un délit fédéral en vertu du code 26 U.S.C. 5601, passible de $10 000 d’amende.
Pourquoi la fermentation par levure s’arrête-t-elle naturellement vers 15 % à 20 % ABV ?
Des concentrations élevées d’éthanol agissent comme un solvant amphiphile qui hyper-fluidifie la membrane cellulaire phospholipidique de la levure et provoque une fuite des protons intracellulaires. La plupart des souches de levure tolèrent 11 % à 12 % d’éthanol, tandis que les souches commerciales tolèrent généralement de 14 % à 20 % ABV entre 20 et 25 °C. Le stress thermique, les acides organiques ou les carences nutritives abaissent ce plafond et bloquent la glycolyse même lorsqu’il reste des sucres résiduels.
Quelle est la différence entre l’éthanol alimentaire, l’alcool dénaturé et l’alcool à friction ?
L’alcool alimentaire est de l’alcool éthylique de qualité alimentaire (C₂H₅OH) produit par la fermentation d’amidons ou de sucres agricoles. L’alcool dénaturé est un mélange d’éthanol et de méthanol ou de benzoate de dénatonium destiné à un usage industriel exonéré de droits d’accise. L’alcool à friction peut contenir de l’alcool isopropylique (C₃H₈O) ou de l’éthanol dénaturé ; aucune de ces deux formulations ne convient comme ingrédient dans les boissons alcoolisées.
Comment l’alcool endommage-t-il l’ADN et pourquoi le méthanol est-il éliminé lors de la distillation ?
Les enzymes hépatiques oxydent l’éthanol en acétaldéhyde, une molécule qui endommage l’ADN. Lors de la distillation, les résidus issus de la pectine sont séparés par fractionnement en colonne.
Concevez votre ligne clé en main de traitement d’eau et d’embouteillage d’alcool
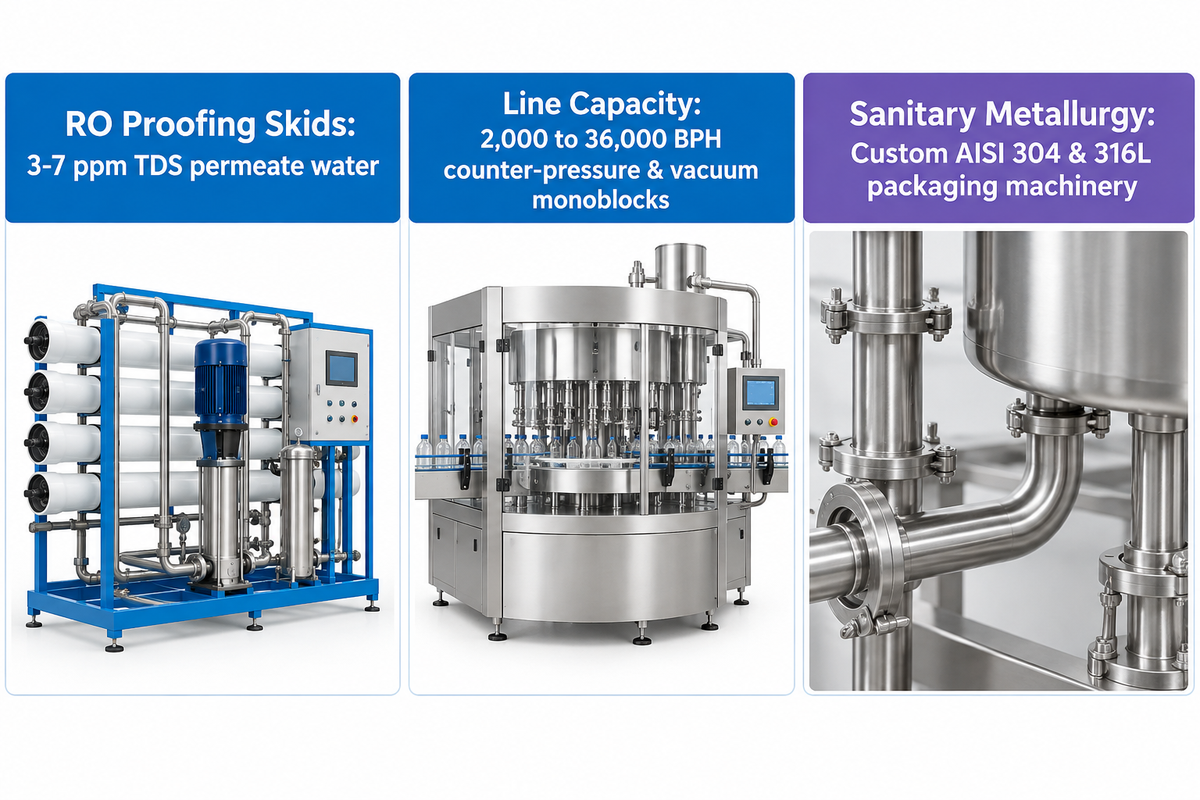
Dimensionner un domaine viticole artisanal, une distillerie de spiritueux équipée de skids de réduction par osmose inverse à 3–7 ppm TDS ou une brasserie à contre-pression de 2 000 à 36 000 BPH exige une ingénierie de précision à faible oxygène. Mass Technology fabrique des machines de conditionnement sur mesure en acier inoxydable AISI 304 et 316L. Pour obtenir un plan d’implantation de ligne d’embouteillage personnalisé et un devis, cliquez ici.
Références et sources
- Administration nationale des archives et des dossiers des États-Unis. 27 CFR Partie 5 — Étiquetage et publicité des spiritueux distillés (modifié par la décision du Trésor TTB-199, déc. 2024).
- Bureau des taxes et du commerce de l’alcool et du tabac (TTB). Sanctions pour distillation illégale en vertu des articles 5601 et 5602 du Code des États-Unis.
- University of California, Davis — Département de viticulture et d’œnologie. https://wineserver.ucdavis.edu/industry-info/enology/fermentation-management-guides/wine-fermentation/fermentation-management-practices. Pratiques de gestion de la fermentation vinicole et clé de diagnostic des fermentations languissantes.
- Centre national d’information sur la biotechnologie (PubMed / PMC). Fluidité de la membrane plasmique de la levure et mécanismes de tolérance à l’éthanol et Cinétique thermique de fermentation.
- Centre national d’information sur la biotechnologie (PMC). Agrégation amphiphile et chimie sensorielle dans le whisky dilué.
- Australian Wine Research Institute (AWRI). Prise d’oxygène lors du conditionnement : comprendre l’oxygène total dans l’emballage (TPO).
- Grand View Research. “Rapport sur la taille, les parts et les tendances du marché des boissons sans alcool (2025–2033).”
- Magazine Beverage Industry. Les équipements de remplissage évoluent pour accompagner l’essor des références SKU et Traditions de vieillissement du bourbon en fût.
- Bibliothèque technique de ZanzCan et Wine and Beer Supply. Repères de TPO pour l’encannage à contre-pression et Analyse des coûts entre embouteillage mobile et embouteillage en interne. Ces références proviennent de notre bibliothèque technique. Nous classons les sources dans l’ordre suivant, le cas échéant : (1) recherche primaire (c.-à-d. expériences, enquêtes, etc.) ; (2) études évaluées par des pairs ; (3) documents gouvernementaux (en particulier ceux des agences de réglementation et des organismes publics) ; (4) publications techniques et industrielles ; (5) publications professionnelles et revues spécialisées.
POURQUOI NOUS ÉCRIVONS CECI
MassTechX publie des guides pratiques d'ingénierie pour les producteurs de boissons, les propriétaires d'usines, les équipes d'approvisionnement et les acheteurs de lignes d'emballage qui doivent comparer le remplissage, le soufflage, l'étiquetage, le traitement de l'eau et les équipements de fin de ligne avec moins de conjectures. Notre objectif est d'expliquer les contraintes réelles de production derrière la capacité, le type de liquide, le format du conteneur, les exigences d'hygiène, les pièces de rechange et le service après-vente avant qu'un acheteur ne s'engage dans une ligne d'embouteillage.
À PROPOS DE NOTRE ENTREPRISE
Mass Technology est un fabricant de machines de remplissage de boissons basé à Zhangjiangang dans le Jiangsu, en Chine Nous concevons et fabriquons des solutions complètes de lignes d'embouteillage pour l'eau, les boissons gazeuses, le jus, la bière, le vin, les canettes, le soufflage de bouteilles, l'étiquetage des bouteilles, le traitement de l'eau et les systèmes d'emballage associés Notre gamme d'équipements publiés couvre 2 000 lignes de production BPH 3 000, avec une expérience de déploiement dans plus de 60 pays.
NOS SERVICES
Nous soutenons les acheteurs par la conception de l'usine, la sélection de l'équipement, la fabrication, les tests d'acceptation d'usine, la coordination d'expédition, l'installation sur site, la formation des opérateurs et le service après-vente à long terme Les projets MassTechX sont soutenus par une garantie de 2 ans, une réponse de l'ingénieur 24 heures sur 24 et un engagement international de répartition des pièces de rechange de 5 jours ouvrables.
MATRICE DE DONNÉES //PROFIL DU FABRICANT
NOMÉquipe d'ingénierie des technologies de masse
RÔLEFabricant de lignes de remplissage de boissons
MARQUE NOMMassTechX/Technologie de masse
COMPAGNIEZhangjiagang Mass Technology Co., Ltd.
LOCALISATIONZhangjiagang, Jiangsu, Chine
GAMME CAPACITÉ2 000 3 000 BPH
GAMME PRODUITSRemplissage d'eau, remplissage de CSD, remplissage de jus, remplissage de bière, remplissage de vin, remplissage de canettes, soufflage de bouteilles, étiquetage de bouteilles, traitement de l'eau
PORTÉE MONDIALEplus de 60 pays
GARANTIE2 ans
SERVICE SLARéponse de l'ingénieur 24 heures sur 24/expédition de pièces de rechange de 5 jours ouvrables
SITE WEBmasstechx.com
Publications similaires
Tendance actuelle