Póngase en contacto con Masstech
¿Cómo se hace el alcohol? De la fermentación del azúcar crudo a la destilación y el embotellado comercial

Contenidos
mostrar
El etanol para bebidas se produce cuando las células de levadura fermentan los azúcares vegetales disueltos en alcohol etílico y dióxido de carbono, lo que explica cómo se hace el alcohol. Según los datos estequiométricos de fermentación, cien kilogramos de glucosa suelen rendir hasta 51.1 kilogramos de etanol puro. Las bebidas fermentadas terminadas tienen rangos de alcohol por volumen (ABV) que dependen del producto. Según la Encyclopædia Britannica, la cerveza contiene generalmente de 2% a 8% ABV y el vino natural de 8% a 14% ABV, mientras que los mostos ricos en azúcar pueden alcanzar el rango de tolerancia al etanol de 14% a 20% ABV analizado más adelante. La destilación puede concentrar el etanol hasta el límite azeotrópico atmosférico de 97.2% ABV, equivalente a 95.6% de etanol en peso.
La producción comercial de alcohol separa estrictamente el etanol agrícola potable de los solventes industriales sintéticos. En los Estados Unidos, la norma 27 CFR Parte 5 regula el etiquetado y la publicidad de los licores destilados y define las categorías de bebidas espirituosas producidas a partir de frutas, granos, azúcar o miel fermentados. Los productores de bebidas que elaboran alcohol para el consumo humano recurren a azúcares agrícolas en lugar de la hidratación petroquímica del etileno. El alcohol de fricción (alcohol isopropílico o etanol desnaturalizado) contiene solventes tóxicos o sustancias amargas. En cambio, el etanol potable sigue una vía biológica llamada fermentación desde la cosecha cruda hasta las botellas de vidrio y latas selladas.
¿Cuáles son las 7 etapas de la producción de alcohol desde la materia prima hasta la botella sellada?
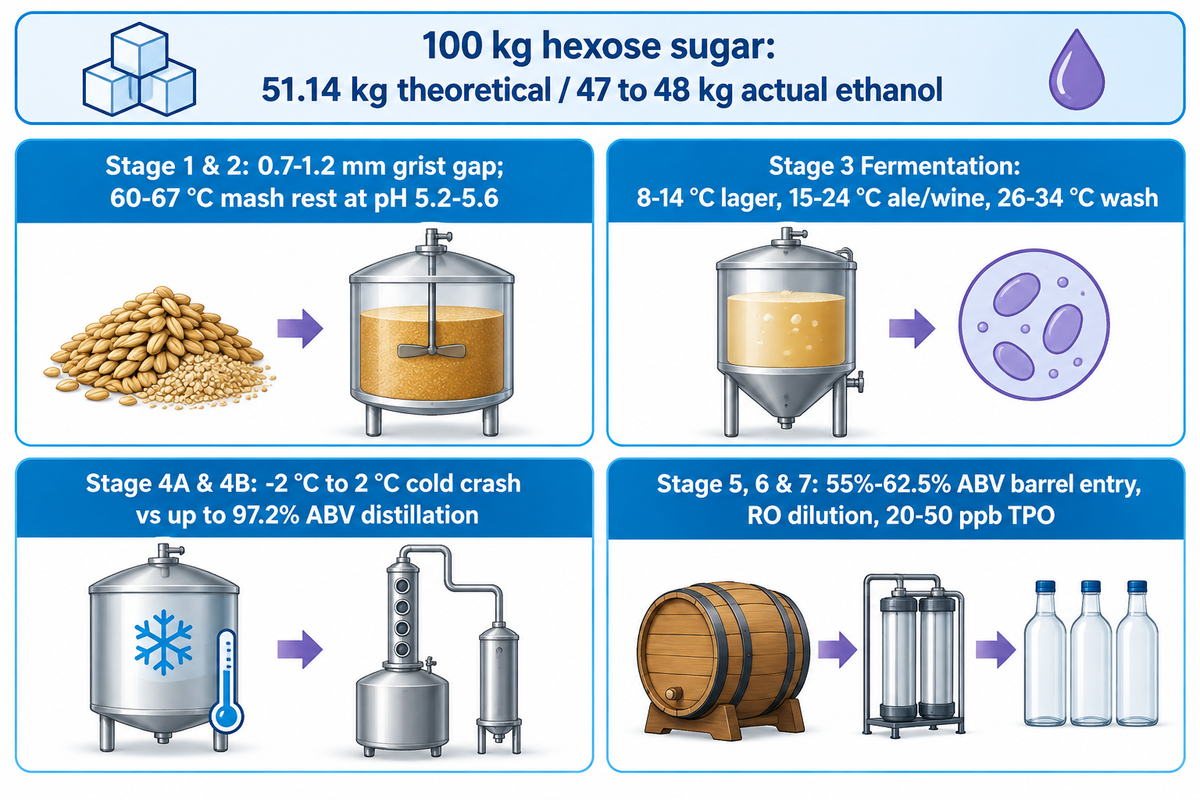
La producción de alcohol consta de la preparación de la materia prima y la fermentación, e incluye la maceración para materias primas a base de almidón, la destilación para licores, la maduración para bebidas espirituosas añejadas, la dilución para licores embotellados por debajo del grado de destilación y el envasado. La cerveza y el vino fermentados omiten la destilación después de la tercera etapa. El esquema de siete etapas abarca diversas operaciones según el producto. Las materias primas de azúcar directo omiten la maceración, y la maduración depende del estilo de licor.
Comprender la producción de alcohol implica rastrear la conversión de masa desde los carbohidratos agrícolas hasta el alcohol. Esta vía se rige por el balance de masa de la sacarificación al grado alcohólico. En la ecuación química de Gay-Lussac, 100 kilogramos de azúcar hexosa tienen un límite teórico de aproximadamente 51.14 kilogramos de etanol y 48.86 kilogramos de dióxido de carbono. En una cervecería o destilería activa, la levadura viva suele desviar entre 6% y 8% del carbono disponible hacia nueva biomasa celular, glicerol y ácidos orgánicos. Por lo tanto, el rendimiento real de Pasteur es de unos 47 a 48 kilogramos de etanol por cada 100 kilogramos de azúcar fermentable.
Los límites regulatorios también influyen en cómo se fabrica el alcohol, ya sea en un entorno industrial o doméstico. En los Estados Unidos, los adultos pueden fermentar cantidades limitadas de cerveza y vino en casa para uso personal. Sin embargo, las normas de aplicación de la Oficina de Impuestos y Comercio de Alcohol y Tabaco (TTB) bajo las secciones 5601 y 5602 del Código de los Estados Unidos prohíben la destilación doméstica de licores sin licencia. Operar un alambique doméstico sin un permiso federal conlleva sanciones penales de $10,000 en multas y 5 años de prisión. Mientras tanto, las plantas comerciales de bebidas se están expandiendo rápidamente hacia formatos desalcoholizados. Según Grand View Research (2025), el mercado mundial de bebidas sin alcohol alcanzó USD 1,391.4 mil millones en 2025. Se proyecta que ese mercado alcance USD 2,551.1 mil millones para 2033, lo que implica una tasa de crecimiento anual compuesta de aproximadamente 7.9% desde 2025.
¿Qué materias primas separan la fermentación directa de azúcar de la maceración de granos?
El mosto de uva, el jugo de manzana, la miel diluida y la melaza de caña de azúcar diluida pueden aportar azúcares fermentables sin el paso de sacarificación del almidón necesario para las materias primas de grano. Los cereales ricos en almidón como la cebada, el maíz, el centeno y el trigo encierran su glucosa en estructuras poliméricas de cadena larga. Estos granos necesitan gelatinización térmica e hidrólisis enzimática para que comience la fermentación.
Cuando se prensan las cosechas de uva madura, el jugo de uva resultante (mosto) contiene aproximadamente de 18% a 26% de azúcares simples en peso. Las enzimas invertasa y hexocinasa de la levadura metabolizan esos azúcares directamente para producir alcohol sin cocción previa. Los productores de hidromiel diluyen la miel con agua y las destilerías de ron diluyen la melaza de caña de azúcar con agua tratada antes de inocular la levadura. En todo el continente americano, los pueblos indígenas elaboraban bebidas tradicionales fermentando savia de agave o de cactus para obtener pulque. Los primeros cerveceros también realizaban fermentaciones naturales utilizando frutas.
“Desde las bebidas neolíticas de arroz y miel en Jiahu, China, hasta la chicha andina y el pulque mesoamericano de agave, las primeras sociedades descubrieron de forma independiente la fermentación natural.”
A diferencia de las materias primas de azúcar simple, la base de la cerveza y de los licores de grano contiene carbohidratos que la levadura no puede digerir directamente. En el caso de la cebada, elaborar cerveza implica la maceración, un paso de hidrólisis enzimática que convierte el almidón insoluble de la cebada en azúcares solubles que la levadura puede asimilar. A la conversión del almidón en azúcares solubles le sigue la fermentación de dichos azúcares para obtener etanol. Como se documenta en el resumen técnico sobre la maceración de Britannica, la malta triturada se mezcla con agua caliente a una temperatura de 60 a 67 °C (140 a 153 °F). Este reposo térmico convierte el almidón insoluble de la cebada en azúcares solubles digeribles por la levadura. Para que la cebada sea digerida, debe maltearse o tratarse con enzimas glucoamilasas. El maíz crudo, por su parte, requiere una cocción de cereal por separado para poder digerirse. En cambio, la cebada sin maltear y el trigo pueden gelatinizarse durante la maceración. Los granos pregelatinizados no necesitan cocción por separado. El malteado de la cebada o el uso de enzimas glucoamilasas comerciales rompen las cadenas de almidón en azúcares fermentables. Los productores de tequila cuecen al vapor las piñas de agave azul Weber durante 24 a 48 horas para hidrolizar los polímeros de inulina en fructosa libre. En la producción de whiskey de mosto ácido, se añade vinaza de una destilación previa a la siguiente maceración para reducir el pH y mejorar la uniformidad entre lotes. Para aportar mayor complejidad, algunas destilerías inoculan el mosto de grano con bacterias de ácido láctico, y algunos vinicultores caseros ajustan el pH del mosto empleando ácido de grado alimentario o jugo de limón.
¿Cómo conectan las 7 etapas industriales la elaboración previa con el envasado final?
Estos procesos definen los requisitos posteriores de filtración y embotellado. La degradación incompleta de los betaglucanos en la segunda etapa puede dejar polisacáridos de alto peso molecular que aumentan la viscosidad, la obstrucción de filtros y la formación de espuma durante el llenado isobárico. Esos mismos polisacáridos pueden combinarse con otras impurezas para producir ácidos que afecten la fermentación posterior.
La cadena de producción industrial desde el insumo agrícola hasta la venta minorista en unidades y operaciones integradas se muestra en la matriz de operaciones unitarias de nueve filas a continuación.
| Etapa de producción | Operación unitaria principal | Ventana de proceso objetivo | Resultado bioquímico o físico clave | Modo de fallo posterior por mal control |
|---|---|---|---|---|
| Etapa 1: Preparación de materia prima | Molienda de rodillos (grano) o prensado neumático (fruta) | Separación de molienda de 0.7–1.2 mm; presión de prensa de 1.2–1.8 bar | Endospermo de almidón expuesto o mosto de uva clarificado | Atasco en el drenaje de la cuba filtro o extracción áspera de taninos polifenólicos |
| Etapa 2: Maceración y cocción | Gelatinización térmica e hidrólisis enzimática (materias primas con almidón) | Reposo de maceración a 60–67 °C; pH 5.2–5.6; calcio de la malta y del agua | Mosto dulce o papilla de grano rica en maltosa y glucosa | Dextrinas no fermentables, bajo rendimiento de alcohol y turbidez |
| Etapa 3: Fermentación | Metabolismo anaeróbico de la levadura en tanques enfriados con glicol | 8–14 °C (lager), 15–24 °C (ale/vino), 26–34 °C (mosto de destilería) | ABV de bebida según producto (comúnmente 2%–14%) o mosto fermentado para destilar | Fermentación detenida, acetato de etilo solvente o ardor por alcoholes superiores |
| Etapa 4A: Clarificación (cerveza/vino) | Centrifugación, clarificación con agentes y filtración tangencial | Enfriamiento rápido de -2 °C a 2 °C; membrana estéril de 0.45 µm | Cerveza, sidra o vino brillante y microbiológicamente estable | Refermentación tras el embotellado, explosión de botellas o sedimento proteico |
| Etapa 4B: Destilación (licores) | Alambique discontinuo de cobre o columna continua de múltiples platos | Corazones seleccionados por grado, composición y perfil sensorial; la temperatura del vapor varía con la mezcla | Destilado corazón concentrado separado de cabezas y colas (hasta el límite azeotrópico de 97.2% ABV) | Picor por acetaldehído, exceso de aceites de fusel o arrastre de metanol |
| Etapa 5: Maduración (estilos añejados) | Añejamiento en barrica de roble carbonizado o acondicionamiento en acero inoxidable | Entrada a barrica comúnmente a 55%–62.5% ABV; ciclo de bodega de 12–25 °C | Vainillina, lactonas, color caramelo e integración de ésteres | Astringencia por exceso de roble o merma evaporativa excesiva |
| Etapa 6: Dilución por OI y filtración en frío | Dilución con agua de ósmosis inversa y filtración en frío | Agua tratada por OI para dilución; filtración en frío para eliminar compuestos causantes de turbidez | Licor diluido a su grado objetivo de embotellado; menor sedimento mineral y turbidez de ésteres | Sedimento de flóculos blancos de oxalato de calcio o turbidez lechosa de ésteres de ácidos grasos |
| Etapa 7A: Embotellado al vacío | Llenado en monobloque rotativo de micropresión negativa | Baja absorción de oxígeno; precisión de nivel de llenado de líquido de ±1.5 mm | Botellas estables en anaquel de vino tranquilo, whiskey, vodka y brandy | Oxidación del espacio de cabeza, pardeamiento prematuro y expulsión del corcho |
| Etapa 7B: Envasado isobárico | Llenado a contrapresión con preevacuación para botellas aptas para vacío y purga de CO₂ para latas | Contrapresión de CO₂ de 2.0–3.5 bar; TPO típico de enlatado de 20–50 ppb | Cerveza carbonatada, sidra, vino espumoso y latas de bebidas listas para beber (RTD) | Desbordamiento de espuma, carbonatación plana y envejecimiento con sabor a cartón |
¿Cómo convierte la fermentación con levadura el azúcar en etanol y por qué se detiene en 20% ABV?
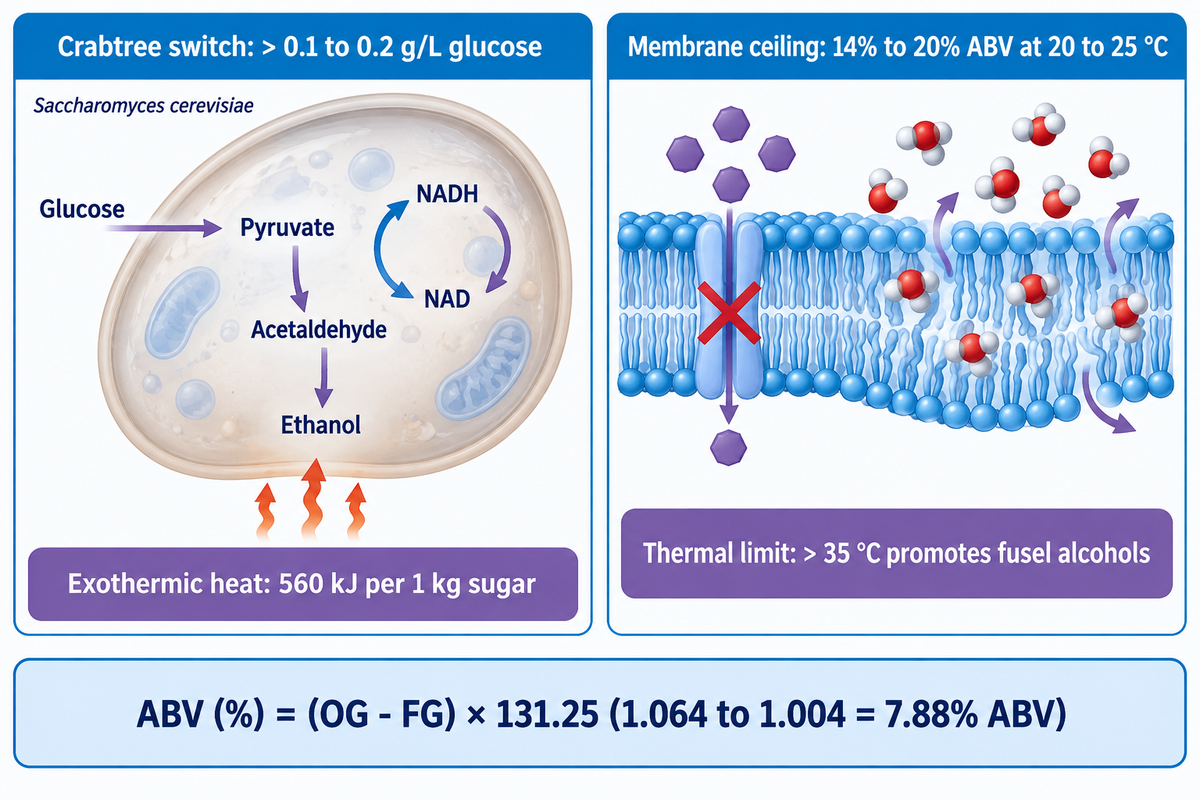
Durante la fermentación alcohólica, las células de levadura transportan la glucosa disuelta a través de su membrana plasmática y dividen cada azúcar de seis carbonos en dos moléculas de piruvato mediante la glucólisis para producir etanol; las fermentaciones secas estándar se detienen cuando se agota el azúcar y los mostos ricos en azúcar se detienen alrededor de 14% a 20% ABV debido a la toxicidad del etanol en la membrana. Esos límites de tolerancia coinciden con los parámetros de referencia generalmente observados en levaduras cerveceras y vinícolas. La alcohol deshidrogenasa es la enzima final en el proceso de fermentación de etanol, transformando el acetaldehído en etanol.
Para comprender qué ocurre durante la fermentación a nivel celular, los cerveceros siguen el ciclo redox científico básico dentro de Saccharomyces cerevisiae. Durante la glucólisis, una célula de levadura convierte la glucosa en precursores de etanol, reduce el NAD a NADH y produce dos moléculas de energía ATP. Sin oxígeno para ejecutar la respiración mitocondrial, las células de levadura agotan rápidamente su NAD y se detienen. Después de que el piruvato se convierte vía acetaldehído, la célula oxida el NADH de vuelta a NAD, lo que le permite seguir produciendo etanol durante el proceso de fermentación. Cada burbuja ascendente se libera como dióxido de carbono durante este proceso anaeróbico de fermentación.
Esta preferencia metabólica está regida por el efecto Crabtree y el techo de toxicidad de la membrana lipídica. Incluso cuando hay oxígeno presente, Saccharomyces cerevisiae pasa a la producción fermentativa de etanol siempre que la glucosa disuelta supera aproximadamente de 0.1 a 0.2 gramos por litro. Los bioquímicos denominan efecto Crabtree a esta vía de desbordamiento. Sin embargo, a medida que aumenta la cantidad de alcohol dentro del tanque, el etanol actúa como un solvente anfifílico contra la membrana celular de la levadura. Según investigaciones sobre fisiología de membranas indexadas en PubMed, las concentraciones de etanol generalmente superiores a 14% a 16% ABV hiperfluidifican la bicapa de fosfolípidos. El nivel alto de etanol también provoca fugas pasivas de protones e inhibe las proteínas transportadoras de hexosas.
Los mostos de cerveza seca estándar y los mostos de vino de mesa dejan de fermentar cuando se agota su azúcar fermentable. La toxicidad del etanol puede detener la fermentación mientras aún queda azúcar fermentable, especialmente en lotes con alto contenido de azúcar o cuando la deficiencia de nutrientes, el calor o los ácidos orgánicos reducen la tolerancia de la levadura. Como establecen las pautas de gestión de fermentación enológica de UC Davis, los mostos de cerveza seca estándar y los de vino de mesa se detienen porque todo el azúcar fermentable se convierte en alcohol y dióxido de carbono. En esos lotes estándar, el azúcar se termina antes de que la levadura alcance su límite de toxicidad por etanol. La toxicidad del etanol puede detener la fermentación mientras persiste azúcar fermentable, sobre todo en lotes de alta densidad o cuando la falta de nutrientes, el calor o los ácidos orgánicos disminuyen la tolerancia de la levadura. Por su parte, la guía de diagnóstico de UC Davis para fermentaciones lentas señala que la mayoría de las cepas de levadura toleran de 11% a 12% de etanol, mientras que las cepas comerciales suelen tolerar de 14% a 18% o más a temperaturas de 20 a 25 °C. Bajo choque térmico o estrés nutricional, una cepa normalmente tolerante a 16% de etanol puede estancarse en 12% a 13% ABV.
¿Cómo controlan la temperatura y la cepa de levadura los ésteres, los alcoholes superiores y la velocidad de fermentación?
La genética de la cepa de levadura influye en la velocidad de fermentación y en la formación de aromas: las fermentaciones frías de 8 a 14 °C suprimen los ésteres volátiles para lograr lagers limpias, las fermentaciones cálidas de 26 a 34 °C completan los mostos de destilería en 48 a 72 horas, y las temperaturas descontroladas por encima de 35 °C promueven alcoholes superiores ásperos y ésteres con olor a solvente.
Elegir la cepa de levadura adecuada es la parte más crítica del diseño del sabor cuando se añade levadura a un fermentador. En la vinificación tradicional, la levadura silvestre natural presente en los hollejos de la uva puede iniciar una fermentación espontánea. La mayoría de las bodegas comerciales, en cambio, inoculan Saccharomyces cerevisiae cultivada para garantizar una atenuación predecible del azúcar. Como se señala en estudios de cinética de fermentación en PMC, las cepas lager de fermentación baja (Saccharomyces pastorianus) funcionan mejor entre 8 y 14 °C. Las cepas de cerveza ale y de vino trabajan de 15 a 24 °C, mientras que las cepas especializadas para destilerías fermentan entre 26 y 34 °C.
Dado que la fermentación alcohólica es fuertemente exotérmica, convertir 1 kilogramo de azúcar libera aproximadamente 560 kilojulios de calor. En la industria, esto se conoce como el efecto térmico del azúcar. Los cerveceros y destiladores deben hacer circular glicol enfriado a través de las camisas de los tanques de acero inoxidable para disipar ese calor. El estrés térmico a temperaturas superiores a 35 °C acelera la vía de Ehrlich. Los alcoholes superiores extremadamente ásperos (isobutanol, alcohol isoamílico, propanol) y los ésteres afectan entonces de forma permanente al sabor.
¿Cómo calculan los productores el ABV a partir de la gravedad específica original y final?
Como se documenta en las ecuaciones cerveceras estándar de alcohol por volumen, los productores multiplican la caída entre la gravedad original (OG) y la gravedad final (FG) por 131.25. Los cerveceros y vinicultores estiman el ABV (%) como (gravedad original − gravedad final) × 131.25, utilizando un hidrómetro o un densímetro digital de tubo en U para medir la gravedad específica del líquido antes y después de la fermentación. Debido a que el azúcar disuelto es más denso que el agua (1.000) y el alcohol etílico es menos denso (0.789), la gravedad específica disminuye de manera constante a medida que la levadura convierte el azúcar en alcohol.
Según lo documentado en las ecuaciones cerveceras estándar de alcohol por volumen, los productores multiplican el descenso entre la gravedad original (OG) y la gravedad final (FG) por 131.25. También se aplica un factor de 135 cerca del centro del rango de caída de gravedad de 0.000 a 0.179.
ABV (%) = (DO – DF) × 131.25
Considere a un cervecero que elabora cerveza a partir de mosto de cebada malteada con una gravedad original de 1.064 (15.7 °Plato). Después de siete días de fermentación activa, la levadura convierte la maltosa en etanol y dióxido de carbono, reduciendo la gravedad final a 1.004. Al restar 1.004 de 1.064 se obtiene una caída de densidad de 0.060. Multiplicar 0.060 por 131.25 arroja una concentración de alcohol de aproximadamente 7.88% ABV.
Alcohol fermentado frente a destilado: ¿cómo divergen la cerveza, el vino y los licores después de la fermentación?
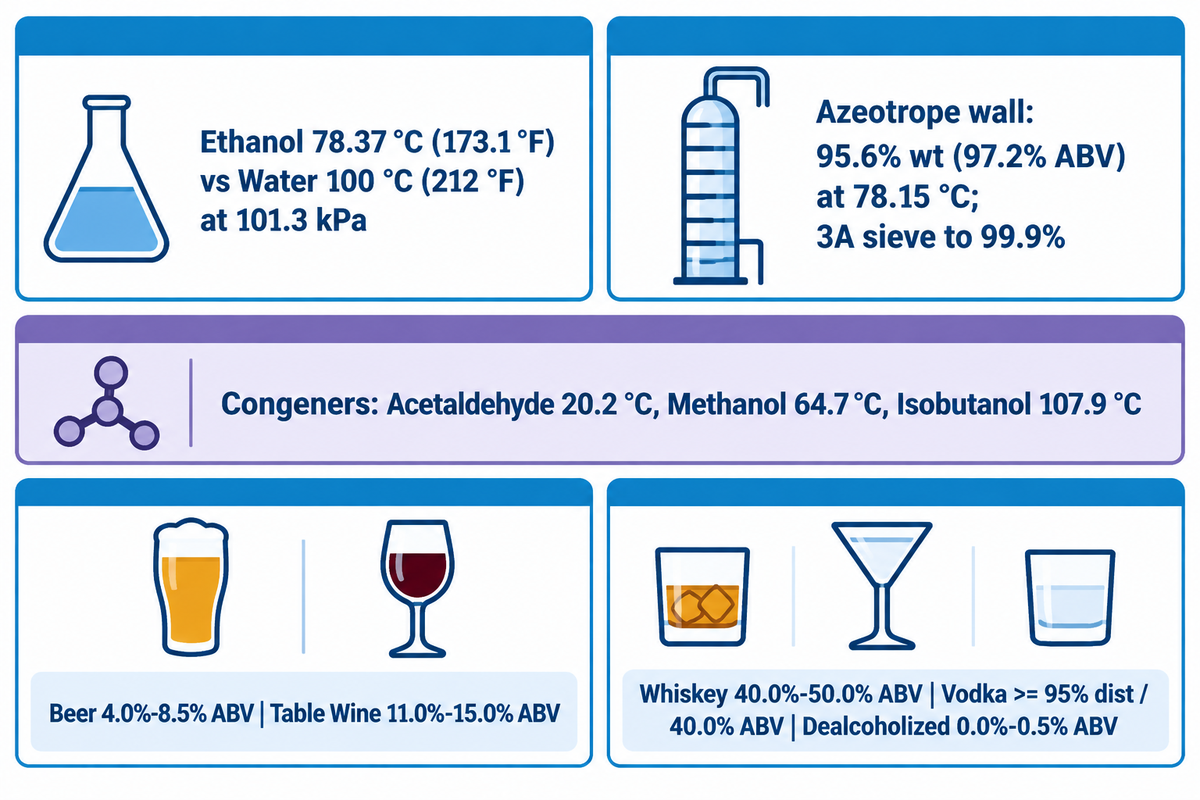
La cerveza, el vino, la sidra y el hidromiel finalizan la generación de alcohol dentro del fermentador y pasan directamente a la clarificación y el envasado. Según la Encyclopædia Britannica, la cerveza suele terminar entre 2% y 8% ABV y el vino natural entre 8% y 14% ABV. Las bebidas espirituosas destiladas trasladan el mosto fermentado hacia un alambique de cobre calentado o una columna continua de destilación. La destilación concentra el etanol, y la rectificación repetida se aproxima al azeótropo etanol-agua descrito a continuación.
Cuando la gente pregunta cómo se separa un licor fuerte de una bebida fermentada de baja graduación, la respuesta es un proceso físico llamado destilación. A presión atmosférica estándar (101.3 kPa), el alcohol etílico puro hierve a una temperatura más baja que el agua. Específicamente, el etanol hierve a 78.37 °C (173.1 °F) mientras que el agua hierve a 100 °C (212 °F). Cuando un destilador calienta un mosto de grano o de vino fermentado que generalmente tiene de 7% a 10% ABV, el vapor ascendente contiene una fracción de etanol mucho mayor que el líquido en ebullición. Al condensar ese vapor dentro de un condensador de carcasa y tubos enfriado por agua se obtiene alcohol líquido concentrado.
El fraccionamiento industrial es más complejo que una simple clasificación por puntos de ebullición, tal como lo describe la ventana térmica de corte de cabezas, corazones y colas. Un mosto fermentado contiene cientos de subproductos volátiles de la fermentación. Estos incluyen acetaldehído (punto de ebullición puro de 20.2 °C), acetato de etilo (77.1 °C), metanol (64.7 °C), etanol (78.37 °C), isobutanol (107.9 °C) y alcohol isoamílico (131.1 °C). Dado que el etanol y el agua forman mezclas unidas por puentes de hidrógeno, la volatilidad de los congéneres está gobernada por la solubilidad hidroalcohólica más que por los puntos de ebullición puros por sí solos.
La destilación atmosférica estándar también choca finalmente con una barrera termodinámica. Como indican los datos de equilibrio de fases azeotrópico, a aproximadamente 95.6% de etanol en peso (alrededor de 97.2% ABV), existe un azeótropo binario positivo con el agua a 78.15 °C. El vapor y el líquido en el alambique alcanzan la misma composición azeotrópica y se evaporan en la misma proporción. La ebullición no puede purificar más el etanol, y producir aproximadamente 99.9% de etanol anhidro requiere destilación extractiva o deshidratación con tamices moleculares de zeolita 3A.
¿Cómo separa la destilación fraccionada el metanol, los corazones de etanol y los aceites de fusel?
Los destiladores separan los corazones de etanol limpio de los congéneres ásperos ajustando las relaciones de reflujo, regulando el contacto con la superficie de cobre y realizando cortes de fracción programados entre primeras cabezas, cabezas, corazones y colas. La separación de congéneres funciona de manera diferente en los alambiques discontinuos de cobre frente a las columnas continuas de múltiples platos.
Un mito común afirma que el metanol siempre se evapora primero simplemente porque su punto de ebullición puro es de 64.7 °C (148.5 °F). La cromatografía de gases refuta esta simplificación excesiva. Como demuestran los estudios de destilación hidroalcohólica, una mezcla de 50% ABV comienza a hervir simultáneamente a unos 180 °F. Los alcoholes superiores como el isobutanol (punto de ebullición de 226 °F / 107.9 °C) tienen baja solubilidad en agua y destilan temprano en las primeras fracciones y cabezas. El metanol polar forma fuertes enlaces de hidrógeno con el agua y se concentra en las colas tardías de bajo ABV durante la destilación discontinua en alambique. Cuando el metanol se expresa en miligramos por 100 mililitros de etanol anhidro (análisis de destilación de mezcal en SciELO), las cifras de las colas aumentan bruscamente a medida que se agota el etanol. En las columnas continuas (estudio de fraccionamiento de brandy de Springer de 2025), el metanol aparece en todas las fracciones. Las destilerías comerciales pueden limitar la formación de metanol controlando la degradación de la pectina durante el manejo de la materia prima y la fermentación; algunos sistemas de rectificación también utilizan columnas desmetilizadoras dedicadas.
Según las normas federales de los Estados Unidos (27 CFR Parte 5), los alcoholes neutros y el vodka suelen destilarse a 95% ABV (190 proof) o más. Luego se embotellan a no menos de 40% ABV (80 proof). El whisky y el brandy de frutas conservan los congéneres derivados de la fermentación durante la destilación, mientras que la producción de ron incluye tanto la destilación en alambique rica en congéneres como la rectificación en columna de mayor graduación para estilos más ligeros. Las barricas de roble blanco carbonizado aportan después prácticamente todo el color ámbar del bourbon y las notas de sabor a vainillina y caramelo. Aun así, los maestros destiladores señalan en los informes técnicos de Beverage Industry que las recetas de granos y los ésteres de la levadura proporcionan el carácter fundamental del licor antes del añejamiento en barrica.
¿Cómo se elaboran de forma diferente la cerveza, el vino, el whiskey, el vodka, el ron y las bebidas desalcoholizadas (0.0% ABV)?
El vino fermenta uvas prensadas, la cerveza utiliza cebada malteada macerada, los licores añaden la destilación y las bebidas desalcoholizadas extraen el etanol al vacío. Cada uno de estos sectores emplea diferentes materias primas, temperaturas de fermentación y rutas posteriores a la fermentación. A diferencia de la cerveza y el vino, que terminan dentro del fermentador, las bebidas espirituosas pasan por una concentración térmica, y las bebidas desalcoholizadas de esta categoría suelen tener un contenido final de alcohol embotellado de 0.0%-0.5% ABV.
La matriz comparativa de nueve filas a continuación contrasta los parámetros de fabricación comercial para las categorías de bebidas fermentadas, destiladas, tradicionales y desalcoholizadas.
| Categoría de bebida | Materia prima principal | Método de preparación del azúcar | Cepa y temperatura de fermentación | Paso posterior a la fermentación | ABV final embotellado |
|---|---|---|---|---|---|
| Cerveza (Lager y Ale) | Cebada malteada, trigo, maíz, lúpulo | Maceración enzimática a 60–67 °C para obtener mosto | S. pastorianus (8–14 °C) o S. cerevisiae (15–22 °C) | Acondicionamiento en frío, filtración, carbonatación isobárica | Generalmente 4.0%–8.5% ABV |
| Vino de mesa y espumoso | Uvas de vino prensadas (Vitis vinifera) | Prensado directo de mosto de uva de 18–26 °Brix | S. cerevisiae vinícola a 12–18 °C (blanco) o 22–30 °C (tinto) | Conversión maloláctica, crianza en roble, filtración estéril de 0.45 µm | Usualmente 11.0%–15.0% ABV |
| Hidromiel (vino de miel) | Miel floral cruda y agua desmineralizada | Dilución directa a 1.080–1.120 OG + nutrientes escalonados para levadura | Levadura de vino o champán de alta tolerancia a 15–20 °C | Clarificación con bentonita, estabilización en frío, llenado tranquilo o espumoso | A menudo 8.0%–16.0% ABV |
| Whiskey / Bourbon | Maíz, cebada malteada, centeno o trigo | Cocción de cereales + conversión enzimática de malta a 60–67 °C | S. cerevisiae de destilería a 26–32 °C durante 48–96 horas | Destilación en alambique de cobre o columna (comúnmente ≤80% ABV) + añejamiento en roble carbonizado | Comúnmente 40.0%–50.0% ABV |
| Vodka y alcohol neutro de grano | Cereales, papas o melaza de remolacha azucarera | Licuefacción a alta temperatura + sacarificación con glucoamilasa | Levadura de destilería de alta gravedad a 28–34 °C | Rectificación continua multicolumna (generalmente ≥95% ABV) + filtración por carbón | Generalmente 40.0% ABV (80 proof) |
| Ron | Jugo de caña de azúcar o melaza final | Clarificación, dilución y acidificación opcional con dunder | Levadura de destilería o Schizosaccharomyces silvestre a 28–35 °C | Destilación en alambique o columna + maduración opcional en barrica carbonizada | Usualmente 40.0%–57.0% ABV |
| Brandy y coñac | Uvas de vino blanco ácido o fruta de huerto | Prensado directo de fruta y fermentación de vino a bajo pH | S. cerevisiae a 16–22 °C sin adición de dióxido de azufre | Doble destilación en alambique de cobre Charentais + crianza en roble francés | A menudo 40.0%–45.0% ABV |
| Tequila, mezcal y pulque | Piñas de agave azul Weber o savia fresca de maguey | Fermentación de savia cruda (pulque) o hidrólisis con vapor a 90–110 °C | S. cerevisiae adaptada al agave a 25–32 °C | Embotellado directo (pulque) o doble destilación (tequila/mezcal) | Comúnmente 4.0%–7.0% (pulque) / 40.0% (tequila) |
| Bebidas desalcoholizadas | Cerveza totalmente fermentada o vino de mesa terminado | Maceración estándar o prensado de uva antes de la fermentación completa | Levadura cervecera/vinícola estándar (conserva los ésteres naturales de fermentación) | Destilación al vacío a 35–45 °C o desalcoholización por ósmosis inversa | Generalmente 0.0%–0.5% ABV |
¿Por qué el tratamiento del agua determina la salud de la fermentación y la claridad en la dilución de licores?
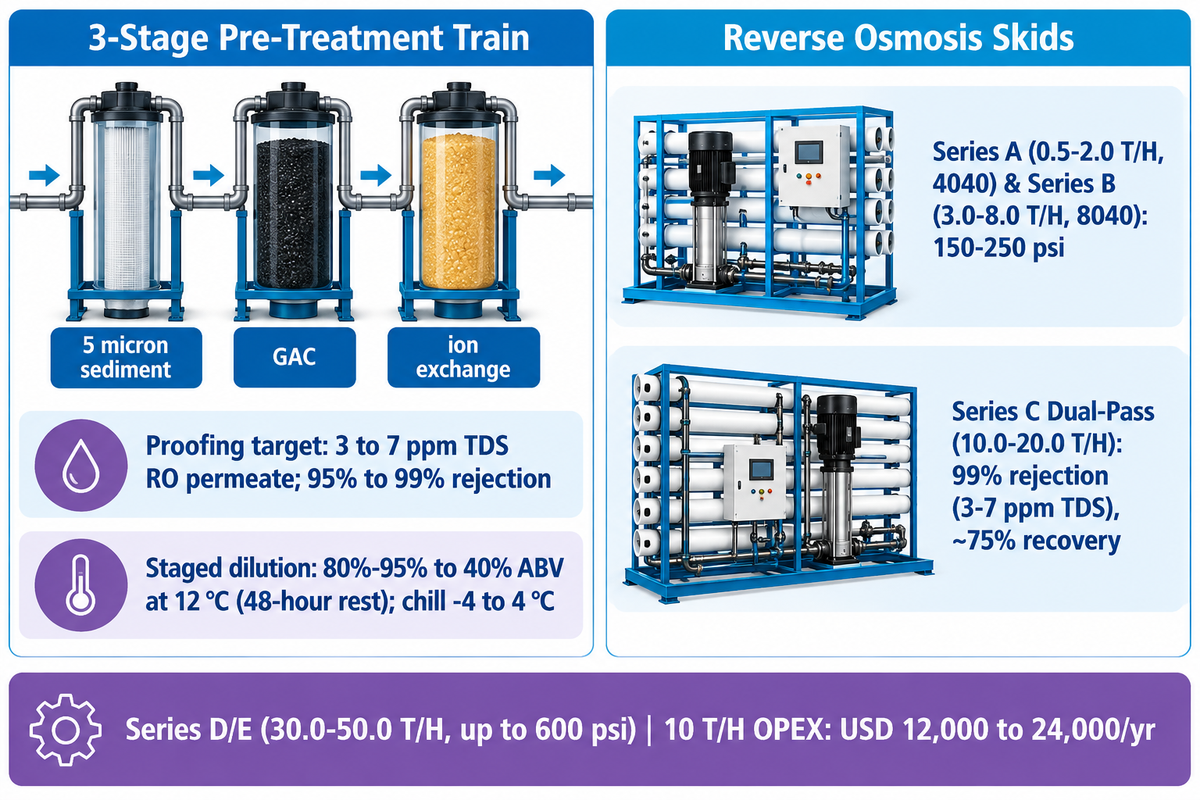
El agua constituye la mayor parte del volumen líquido en la cerveza y cerca de la mitad del volumen líquido en los licores embotellados. Como se señala en la guía de dilución de vodka de Armen’s Barrels, los destiladores diluyen los licores de alta graduación (que típicamente salen del alambique entre 80%-95% ABV) hasta un grado de embotellado de 40% ABV. El agua municipal o de pozo sin tratar introduce cloro que genera sabores medicinales indeseados durante la fermentación. Los iones disueltos de calcio y magnesio también pueden precipitar como un sedimento blanco turbio durante la dilución.
En las destilerías comerciales, el alcohol de alta graduación suele salir del alambique o de la barrica de añejamiento entre 60% y 95% ABV. Los equipos de bodega diluyen los licores con agua purificada hasta el grado de embotellado específico del producto; los ejemplos de esta guía van de 40% a 57% ABV. Este paso de dilución se rige por el umbral de floculación de oxalato de calcio en la dilución. Como se documenta en los análisis de química de dilución en destilerías, rebajar el licor de 80%–95% ABV a 40% ABV en tres diluciones escalonadas a 12 °C con un reposo de 48 horas evita el choque mineral. Los iones de calcio reaccionan con el ácido oxálico extraído del roble para formar flóculos blancos cristalinos de oxalato de calcio en el alcohol de alta graduación. Verter rápidamente agua dura fría en un licor de grado de barrica también libera calor exotérmico y fuerza a los ésteres etílicos de ácidos grasos a formar una turbidez lechosa (estudio de PMC sobre agrupamiento anfifílico en la dilución de whisky).
Las destilerías comerciales diluyen gradualmente los licores utilizando agua permeada de ósmosis inversa para evitar sedimentos posteriores al embotellado. Según los datos de permeado de ósmosis inversa de Mass Technology, los sistemas de tratamiento de agua municipal suelen pulir el agua hasta un nivel de 3 a 7 ppm de sólidos disueltos totales (TDS). Los productores luego integran el licor en un tanque para su filtración en frío. A continuación, el licor se enfría a una temperatura de -4 a 4 °C.
¿Qué TDS de permeado y etapas de pretratamiento se requieren para la dilución en destilería frente a la maceración en cervecería?
Para minimizar el riesgo de iones disueltos en el agua de embotellado, los licores se rebajan utilizando permeado desmineralizado de ósmosis inversa (OI) (entre 3-7 ppm TDS) antes del embotellado. El calcio y el magnesio ayudan a estabilizar la alfa-amilasa y a reducir el pH del mosto mediante reacciones con los fosfatos de la malta. Para lograr el perfil mineral objetivo en el mosto, los cerveceros mezclan o remineralizan el permeado de OI.
A diferencia del vino, que obtiene su agua de las uvas prensadas, los productores de cerveza y de licores utilizan principalmente agua de planta tratada. El agua cruda municipal y de pozo presenta cuatro modos de fallo principales para las plantas de alcohol.
- El cloro libre y la cloramina pueden reaccionar con los fenoles de la malta o de la fruta durante la fermentación para formar clorofenoles con un sabor medicinal irreversible.
- Dureza de carbonatos y alta alcalinidad: el bicarbonato residual en la maceración resiste una mayor acidificación, mientras que la acidez de la malta, la adición de calcio y la adición de ácido también influyen en el pH del mosto. Un pH de maceración elevado extrae taninos de la cascarilla y puede inactivar la beta-amilasa.
- Turbidez por calcio y magnesio en la dilución: el agua de dilución dura puede introducir calcio y magnesio en whiskeys y vodkas de alta graduación. La formación de flóculos en las botellas minoristas depende del tipo de iones presentes, su concentración y la temperatura de almacenamiento.
- Ensuciamiento de membranas por sílice y hierro: según las fichas técnicas de ingeniería de ósmosis inversa de Mass Technology, el exceso de incrustaciones de carbonato de calcio sin una sección de ablandador o antiincrustante reduce la recuperación de agua de la membrana de 75% a menos de 50%.
Las plantas modernas de bebidas hacen pasar el agua de alimentación cruda por un tren de pretratamiento de tres etapas antes de las membranas de ósmosis inversa. Este tren de pretratamiento combina: filtración de sedimentos de 5 micras, carbón activado granular (GAC) y una resina de intercambio catiónico o aniónico.
¿Cómo dimensionan las plantas comerciales de embotellado los patines de ósmosis inversa?
Los ingenieros de bebidas dimensionan los patines de ósmosis inversa sumando la demanda horaria pico de agua para maceración, dilución de licores, enjuague de botellas y reposición de limpieza en sitio (CIP), y añadiendo luego un margen típico de seguridad de flujo de membrana de 25%. Los sistemas comerciales abarcan desde 0.5 toneladas por hora (T/H) para destilerías artesanales hasta 50 T/H para cervecerías industriales.
Las plantas pueden evaluar configuraciones completas de patines de membrana mediante sistemas comerciales de tratamiento de agua por ósmosis inversa construidos con membranas Toray o DuPont FilmTec 4040 y 8040. Estos sistemas abarcan de 0.5 a 50 T/H, con cifras de rechazo de TDS y recuperación de agua específicas por modelo que se enumeran a continuación. Según la guía de dimensionamiento de tratamiento de agua por OI industrial de Mass Technology, un banco de membranas optimizado elimina generalmente de 95% a 99% de los sólidos disueltos. Para una planta de 10 T/H, el costo operativo variable anual es de aproximadamente USD 12,000 a 24,000 según la eficiencia de la bomba y la recuperación. La inversión de capital del sistema llave en mano varía según el número de etapas de membrana y la especificación de tuberías de acero inoxidable (solicitar cotización).
| Serie de sistemas de OI | Capacidad de salida de permeado | Configuración de membrana | Rechazo de TDS y recuperación | Aplicación principal en planta de alcohol | Clasificación de presión y base de suministro |
|---|---|---|---|---|---|
| Serie A (Artesanal ligera) | 0.5–2.0 T/H (500–2,000 L/h) | Elementos TFC de poliamida 4040 | Usualmente 95%–98% de rechazo; ~65%–70% de recuperación | Agua de dilución de licores artesanales y maceración en microcervecerías | Alimentación de red municipal a 150 psi; solicitar cotización |
| Serie B (Bebidas de mediana escala) | 3.0–8.0 T/H (3,000–8,000 L/h) | Membranas espirales 8040 de alto rechazo | A menudo 97%–99% de rechazo; ~65%–75% de recuperación | Enjuague de botellas en bodega regional, mezcla de RTD y cervecería regional | Alimentación municipal/salobre a 150–250 psi; solicitar cotización |
| Serie C (Industrial de doble paso) | 10.0–20.0 T/H (10,000–20,000 L/h) | Patín de doble paso 8040 en AISI 304/316L | Comúnmente 99% de rechazo (3–7 ppm TDS); ~75% de recuperación | Líneas de embotellado de licores de alta velocidad y reposición de agua CIP automatizada | Patín de doble paso a 250 psi; solicitar cotización |
| Serie D/E (Planta megacervecera) | 30.0–50.0 T/H (30,000–50,000 L/h) | Banco múltiple 8040 con recuperación de energía | Generalmente 98%–99% de rechazo; hasta 75% de recuperación | Complejos de producción a gran escala de cerveza, sidra y hard seltzer | Patín de alta recuperación de hasta 600 psi; solicitar cotización |
¿Cómo se filtran, embotellan y enlatan las bebidas alcohólicas a escala comercial sin oxidación?
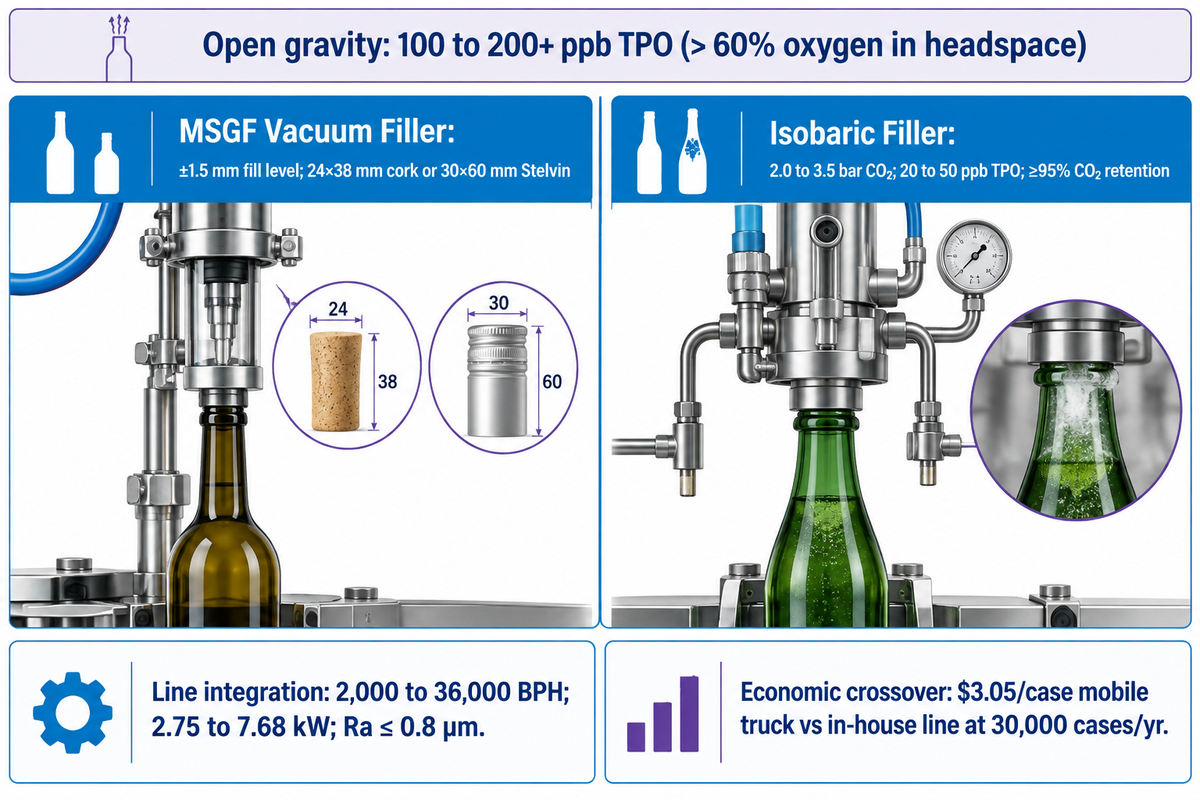
Después de la maduración y la filtración estéril, las líneas comerciales de envasado transfieren las bebidas alcohólicas a botellas de vidrio o latas de aluminio utilizando válvulas de llenado adaptadas a la carbonatación y a la sensibilidad al oxígeno. Los vinos tranquilos y los licores se llenan mediante llenadoras al vacío de micropresión negativa. El llenado a contrapresión se emplea comúnmente para cerveza carbonatada, sidra y vino espumoso; para el llenado en botella de vidrio de este último se utiliza un sistema de doble evacuación. Los sistemas de enlatado, en general, purgan las latas vacías utilizando CO₂.
El envasado es el control de calidad final, y meses de cuidadosa fermentación y crianza pueden arruinarse por la exposición al aire. Este compromiso de ingeniería está definido por la escala de TPO entre llenado isobárico y de micropresión negativa. Como se documenta en los parámetros comerciales de enlatado a contrapresión, los sistemas abiertos atmosféricos o por gravedad suelen dejar de 100 a 200+ partes por mil millones (ppb) de oxígeno total en el envase (TPO). Los sistemas rotativos a contrapresión bien operados suelen lograr de 20 a 50 ppb de TPO, y las mejores líneas rotativas alcanzan cifras de un solo dígito. Las auditorías de envasado del Australian Wine Research Institute (AWRI) muestran que más de 60% del oxígeno de la botella se encuentra en el espacio de cabeza inmediatamente después del sellado. Lograr un TPO bajo se consigue acoplando transferencias de líquido con bajo oxígeno disuelto (DO) con purga de gas inerte o espumado con agua a alta presión antes del cierre.
¿Cuándo debe elegir un productor el llenado por gravedad, al vacío de micropresión negativa o a contrapresión isobárica?
Las bebidas no carbonatadas, como los vinos tranquilos, el whiskey, el vodka y el brandy, son susceptibles a pérdidas por goteo. Para mantener la uniformidad, estas bebidas se llenan al vacío o bajo micropresión negativa. El llenado a contrapresión se utiliza para las bebidas carbonatadas. Los niveles de carbonatación de los distintos productos varían según el tipo de bebida. Por ejemplo, el nivel de carbonatación de la cerveza es mayor que el del vino tranquilo o los licores como el whiskey, el vodka y el brandy.
Para bebidas alcohólicas no carbonatadas como el vino tranquilo, el vino de arroz y los licores destilados, las plantas utilizan máquinas llenadoras de vino de micropresión negativa (Serie MSGF). La serie MSGF mantiene baja la absorción de oxígeno y la precisión de llenado dentro de ±1.5 mm, mediante monobloques rotativos de mínima presión negativa que combinan enjuague aséptico, llenado laminar al vacío y taponado. Los clientes de bodegas y destilerías que construyen salas de envasado llave en mano integran líneas completas de embotellado de vino en vidrio en monobloques modulares que van de 2,000 a 36,000 botellas por hora (BPH). Las potencias de motor abarcan de 2.75 a 7.68 kW, mientras que el precio llave en mano depende de la velocidad y del herramental de cierre (solicitar cotización). Una sola torreta monobloque puede cambiar de corchos naturales de vino (24 × 38 mm) a tapones en T para licores, tapas de aluminio ROPP o cierres Stelvin (30 × 60 mm) en 15-30 minutos.
Las bebidas carbonatadas no pueden llenarse al vacío ni por gravedad abierta sin un desprendimiento violento de CO₂. Las cervecerías y sidrerías confían en máquinas llenadoras de cerveza a contrapresión isobárica. Estos sistemas preevacuan las botellas de vidrio (o purgan con CO₂ las latas) e igualan la presión del espacio de cabeza entre 2.0 y 3.5 bar. En líneas comerciales de embotellado de cerveza que se integran de 2,000 a 36,000 botellas por hora (BPH), esta secuencia mantiene la precisión de llenado en ±0.3%–0.5%. También mantiene comúnmente la pérdida por espuma por debajo de 1.5%, retiene ≥95% del CO₂ disuelto y tapa las botellas en 1.5 segundos. Los envasadores por contrato de múltiples bebidas están ampliando rápidamente su número de referencias SKU (informe de envasado de Beverage Industry). Los equipos de ingeniería pueden consultar la guía de Mass Technology sobre cómo elegir la máquina llenadora de bebidas adecuada para adaptar la arquitectura de la válvula a cada bebida.
| Categoría de bebida | Tecnología de llenado recomendada | Especificación objetivo de oxígeno y CO₂ | Sistemas de cierre compatibles | Velocidad de integración de línea MassTech | Base de suministro comercial |
|---|---|---|---|---|---|
| Vino de mesa tranquilo (tinto, blanco, rosado) | Vacío de micropresión negativa + purga con N₂/Ar | Baja absorción de oxígeno; nivel de llenado de ±1.5 mm | Corcho natural (24×38 mm) o tapa rosca Stelvin (30×60 mm) | Serie Monobloque MSGF (integración en planta de 2,000–36,000 BPH) | Según configuración (solicitar cotización) |
| Licores destilados (whiskey, vodka, ginebra, ron) | Micropresión negativa a prueba de explosiones / volumétrico | Cero pérdida por goteo; precisión de volumen generalmente de ±0.5%–1.0% | Tapón en T, tapa de aluminio ROPP, vidrio con precinto de seguridad | Serie Monobloque MSGF para licores (integración en planta de 2,000–36,000 BPH) | Según configuración (solicitar cotización) |
| Cerveza artesanal y comercial (botellas de vidrio) | Contrapresión isobárica de CO₂ con doble vacío | Usualmente 20–50 ppb de TPO; retención de CO₂ ≥95%; pérdida de espuma <1.5% | Tapa corona de 28 mm (transferencia ≤1.5 s + espumado con agua a alta presión) | Serie Isobárica de Botellas Mass (integración en planta de 2,000–36,000 BPH) | Según configuración (solicitar cotización) |
| Cerveza, sidra y cócteles RTD (latas) | Llenadora rotativa de latas a contrapresión isobárica + cerradora | A menudo 20–50 ppb de TPO; precisión de llenado de ±0.3%–0.5% | Tapas de lata de aluminio 202/206 mediante cerradora de doble costura servo | Serie de Llenado y Cerrado de Latas Mass (integración en planta de 2,000–36,000 BPH) | Según configuración (solicitar cotización) |
¿Cómo escalan la velocidad de la línea de embotellado (BPH), el herramental de cierre y la sanitización CIP con la producción anual?
Las plantas dimensionan la velocidad nominal de la línea de embotellado (BPH) de modo que las corridas de producción del mes pico ocupen usualmente de 60% a 70% de la capacidad de un turno simple, dejando de 30% a 40% de margen para cambios de formato de botella y sanitización de limpieza en sitio (CIP). El desglose de costos de Wine & Beer Supply sitúa el punto de equilibrio económico entre el embotellado móvil y una línea propia en torno a las 30,000 cajas por año.
“Las bodegas que evalúan el embotellado propio frente al embotellado móvil deben considerar los costos por caja, qué tan bien se puede controlar el oxígeno total en el envase y cuán flexibles son sus cronogramas.”
Los indicadores económicos muestran que poseer una línea de envasado es mejor que contratar el embotellado móvil a largo plazo. Como se muestra en los desgloses de costos de embotellado en bodegas, contratar un camión de embotellado móvil a $3.05 por caja resulta económico para tiradas pequeñas. Según Wine & Beer Supply, el cruce económico entre usar un camión de embotellado móvil y poseer una línea propia es de unas 30,000 cajas al año. Cada monobloque de llenado de Mass Technology utiliza circuitos de fluido sanitarios de acero inoxidable AISI 304 o AISI 316L (rugosidad de soldadura Ra ≤ 0.8 µm). El sistema CIP automatizado emplea sosa cáustica, seguida de enjuague con agua y un paso de desinfección con ácido peracético.
Limitaciones de alcance y límites del proceso
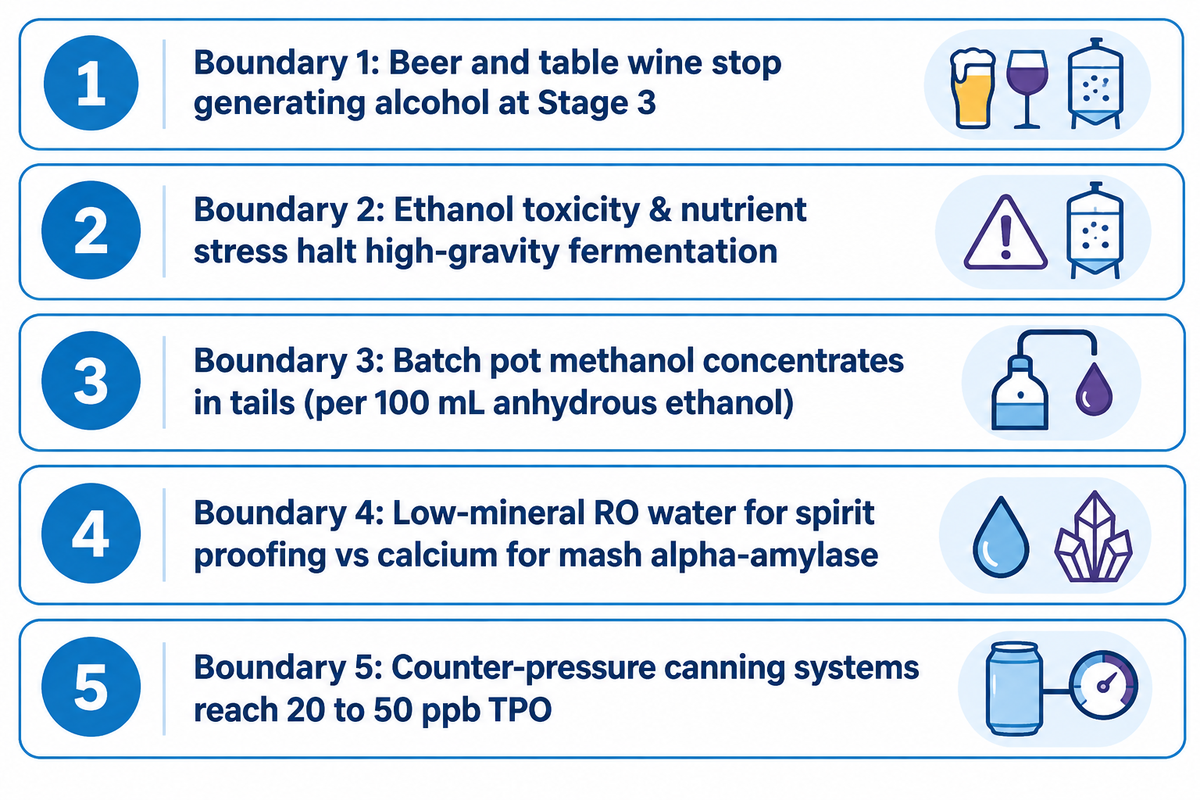
Al aplicar estos parámetros en un negocio, los ingenieros y empresarios de bebidas deben considerar cinco límites de proceso:
- Vías para la cerveza y el vino de mesa: la cerveza y el vino de mesa dejan de generar alcohol en la etapa 3 y continúan con la clarificación, el acondicionamiento requerido y el envasado.
- La toxicidad del etanol puede detener la fermentación mientras aún queda azúcar fermentable tanto en fermentaciones de alta gravedad como por lotes alimentados; la deficiencia de nutrientes y el estrés térmico pueden reducir la tolerancia de la levadura al etanol.
- El metanol se concentra principalmente en la destilación discontinua en alambique con respecto a la concentración relativa en las colas (normalizada a 100 mL de etanol anhidro). Las materias primas bajas en pectina disminuyen el potencial de formación de metanol. Las columnas desmetilizadoras dedicadas capturan el metanol en las corrientes de licor.
- El agua de ósmosis inversa baja en minerales reduce la carga mineral introducida durante la dilución de licores; la dilución también puede producir turbidez cuando los congéneres aceitosos se vuelven menos solubles. La adición de calcio en la maceración de granos ayuda a estabilizar la alfa-amilasa, y la propia molienda aporta algo de calcio al mosto.
- Según ZANZ, los sistemas de enlatado a contrapresión que funcionan correctamente pueden alcanzar niveles de oxígeno total en el envase de 20 a 50 ppb.
Preguntas frecuentes (FAQ)
¿Cómo se produce el licor destilado en comparación con la cerveza y el vino?
El licor añade la destilación en alambique de cobre para concentrar el etanol hasta el límite azeotrópico atmosférico de 97.2% ABV (95.6% en peso), mientras que la cerveza y el vino pasan directamente de la fermentación a la clarificación y el envasado. Ambas vías comienzan con la levadura fermentando mosto de grano, jugo de fruta o melaza para crear un líquido fermentado que típicamente tiene entre 6% y 12% ABV.
¿Cuáles son las 7 etapas de la fabricación de alcohol en una planta comercial?
Existe una diferencia entre los pasos que siguen los productores comerciales de alcohol y los que realizan los productores caseros, y dichos pasos varían según el tipo de alcohol producido. Los granos de cereal deben cocinarse y macerarse enzimáticamente para crear el mosto. El jugo de manzana y la miel o melaza diluidas no requieren maceración de almidón para producir alcohol. Después de la fermentación del azúcar, el alcohol se clarifica, se acondiciona en frío y se envasa con bajo nivel de oxígeno. En los alcoholes destilados, el líquido fermentado se concentra aún más por condensación. Además, las barricas de roble carbonizadas pueden aportar color y sabor. Asimismo, se añade agua de ósmosis inversa antes del embotellado.
¿Es legal destilar alcohol propio en casa en los Estados Unidos?
No, la destilación doméstica de licores sin licencia es un delito grave federal según el código 26 U.S.C. 5601 que conlleva multas de $10,000.
¿Por qué la fermentación con levadura se detiene naturalmente alrededor de 15% a 20% ABV?
Las altas concentraciones de etanol actúan como un solvente anfifílico que hiperfluidifica la membrana celular de fosfolípidos de la levadura y provoca la fuga de protones intracelulares. La mayoría de las cepas de levadura toleran de 11% a 12% de etanol, mientras que las cepas comerciales suelen tolerar de 14% a 20% ABV entre 20 y 25 °C. El estrés por calor, los ácidos orgánicos o la deficiencia de nutrientes reducen ese límite y detienen la glucólisis incluso cuando queda azúcar residual.
¿Cuál es la diferencia entre el etanol para bebidas, el alcohol desnaturalizado y el alcohol de fricción?
El alcohol para bebidas es alcohol etílico de grado alimentario (C₂H₅OH) producido por la fermentación de almidones o azúcares agrícolas. El alcohol desnaturalizado es una mezcla de etanol con metanol o benzoato de denatonio para uso industrial exento de impuestos. El alcohol de fricción puede contener alcohol isopropílico (C₃H₈O) o etanol desnaturalizado; ninguna de estas dos formulaciones es apta como ingrediente en bebidas alcohólicas.
¿Cómo daña el alcohol el ADN y por qué se elimina el metanol durante la destilación?
Las enzimas hepáticas oxidan el etanol a acetaldehído, el cual daña el ADN. En la destilación, los residuos derivados de la pectina se eliminan mediante el fraccionamiento en columna.
Diseñe su línea llave en mano de tratamiento de agua y embotellado de alcohol
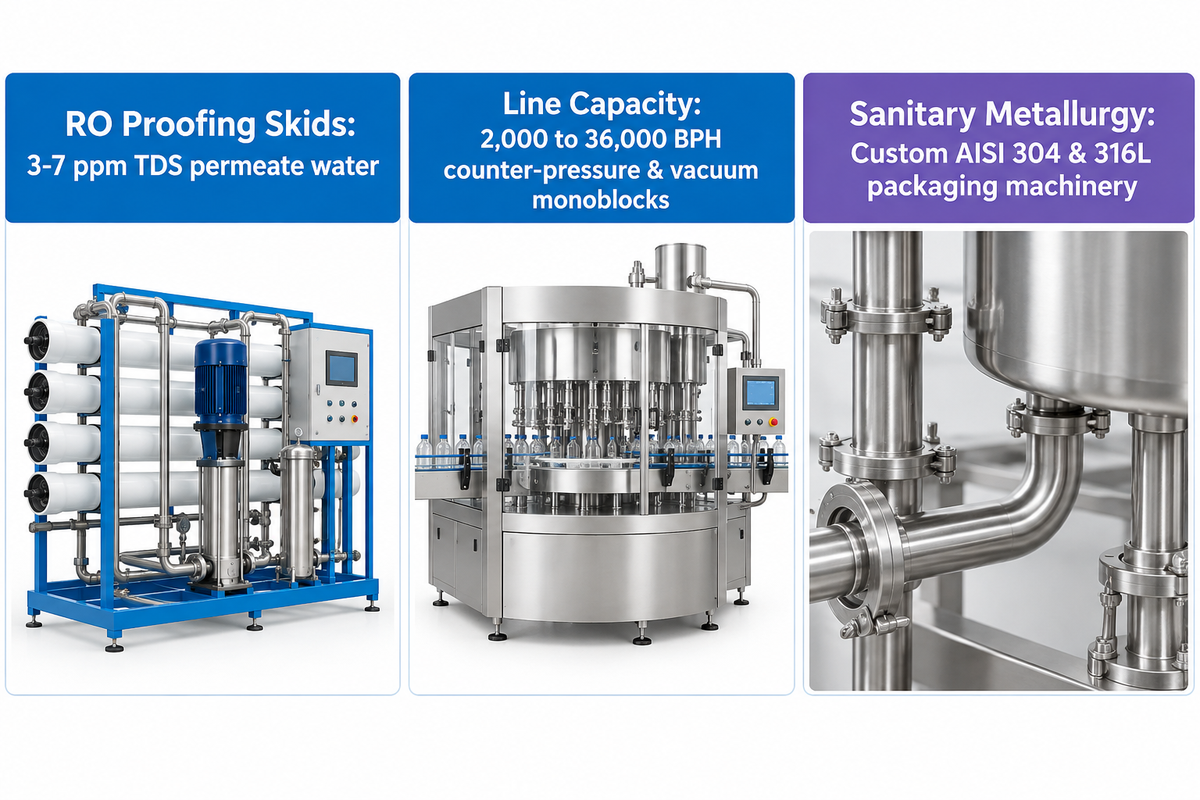
Escalar una bodega boutique, una destilería de licores con patines de dilución por ósmosis inversa de 3–7 ppm TDS o una planta cervecera a contrapresión de 2,000 a 36,000 BPH requiere ingeniería de precisión de bajo oxígeno. Mass Technology fabrica maquinaria de envasado personalizada en acero inoxidable AISI 304 y 316L. Para obtener un diseño de línea de embotellado personalizado y una cotización, haga clic aquí.
Referencias y fuentes
- Administración Nacional de Archivos y Registros de EE. UU. 27 CFR Parte 5 — Etiquetado y publicidad de licores destilados (modificado por la Decisión del Tesoro TTB-199, dic. 2024).
- Oficina de Impuestos y Comercio de Alcohol y Tabaco (TTB). Sanciones por destilación ilegal bajo las secciones 5601 y 5602 del Código de los Estados Unidos.
- University of California, Davis — Departamento de Viticultura y Enología. https://wineserver.ucdavis.edu/industry-info/enology/fermentation-management-guides/wine-fermentation/fermentation-management-practices. Prácticas de gestión de la fermentación del vino y clave de diagnóstico para fermentaciones lentas.
- Centro Nacional para la Información Biotecnológica (PubMed / PMC). Fluidez de la membrana plasmática de la levadura y mecanismos de tolerancia al etanol y Cinética de temperatura de fermentación.
- Centro Nacional para la Información Biotecnológica (PMC). Agrupamiento anfifílico y química sensorial en el whisky diluido.
- Australian Wine Research Institute (AWRI). Absorción de oxígeno durante el envasado: comprensión del oxígeno total en el envase (TPO).
- Grand View Research. “Informe de tamaño, participación y tendencias del mercado de bebidas sin alcohol (2025–2033).”
- Revista Beverage Industry. Los equipos de llenado evolucionan para adaptarse al aumento de referencias SKU y Tradiciones de añejamiento del bourbon en barrica.
- Biblioteca técnica de ZanzCan y Wine and Beer Supply. Parámetros de referencia de TPO en el enlatado a contrapresión y Desglose de costos entre embotellado móvil y en planta propia. Estas referencias provienen de nuestra biblioteca técnica. Clasificamos las fuentes en el siguiente orden, cuando corresponde: (1) investigación primaria (es decir, experimentos, encuestas, etc.); (2) investigación revisada por pares; (3) documentos gubernamentales (en particular los de agencias reguladoras y oficinas públicas); (4) publicaciones técnicas e industriales; (5) publicaciones empresariales y revistas del sector.
POR QUÉ ESCRIBIMOS ESTO
MassTechX publica guías prácticas de ingeniería para productores de bebidas, propietarios de plantas, equipos de adquisiciones y compradores de líneas de envasado que necesitan comparar equipos de llenado, soplado, etiquetado, tratamiento de agua y equipos de final de línea con menos conjeturas. Nuestro objetivo es explicar las limitaciones reales de producción detrás de la capacidad, el tipo de líquido, el formato del contenedor, los requisitos de higiene, los repuestos y el servicio posventa antes de que un comprador se comprometa con una línea de embotellado.
SOBRE NUESTRO NEGOCIO
Mass Technology es un fabricante de máquinas llenadoras de bebidas con sede en Zhangjiagang en Jiangsu, China. Diseñamos y fabricamos soluciones completas de líneas de embotellado para agua, bebidas carbonatadas, jugos, cerveza, vino, latas, soplado de botellas, etiquetado de botellas, tratamiento de agua y sistemas de embalaje relacionados. Nuestra gama de equipos publicados cubre entre 2000 y 36 000 líneas de producción de BPH, con experiencia en implementación en más de 60 países.
NUESTROS SERVICIOS
Apoyamos a los compradores a través del diseño de diseño de la planta, selección de equipos, fabricación, pruebas de aceptación de fábrica, coordinación de envío, instalación en el sitio, capacitación del operador y servicio posventa a largo plazo. Los proyectos MassTechX están respaldados por una garantía de 2 años, una respuesta de ingeniero las 24 horas y un compromiso de envío internacional de repuestos de 5 días hábiles.
MATRIZ DE DATOS // PERFIL DEL FABRICANTE
NOMBREEquipo de Ingeniería de Tecnología de Masas
ROLFabricante de líneas de llenado de bebidas
MARCAMassTechX / Tecnología de masas
EMPRESAZhangjiagang Mass Technology Co., Ltd.
UBICACIÓNZhangjiagang, Jiangsu, China
RANGO DE CAPACIDAD2.000-36.000 BPH
GAMA DE PRODUCTOSRelleno de agua, Relleno de CSD, Relleno de jugo, Relleno de cerveza, Relleno de vino, Relleno de latas, Soplado de botellas, Etiquetado de botellas, Tratamiento de agua
ALCANCE GLOBALMás de 60 países
GARANTÍA2 años
SERVICIO SLARespuesta del ingeniero las 24 horas / Despacho de repuestos los 5 días laborables
SITIO WEBmasstechx.com
Entradas relacionadas
Tendencia ahora