Entre em Contato com a Masstech
Como são feitas as garrafas de água? Da moldagem por estiramento-sopro de pré-formas PET ao metal, vidro e linhas de envase de alta velocidade

Conteúdo
mostrar
Resumo rápido de engenharia, como são feitas as garrafas de água (TL;DR):
- Garrafas de água descartáveis de plástico PET: As fábricas secam grânulos de resina de politereftalato de etileno (PET) de grau alimentício de 165°C a 175°C por 4 a 6 horas. Essa etapa reduz a umidade para menos de 50 ppm. Prensas multicavidades moldam então por injeção a resina fundida de 270°C a 285°C em pré-formas em formato de tubo de ensaio. Sopradoras por estiramento-sopro de dois estágios reaquecem essas pré-formas de 95°C a 115°C. Uma haste de estiramento e ar comprimido de 25 a 40 bar expandem cada garrafa em 1.8 a 2.5 segundos.
- Garrafas de água reutilizáveis de metal e vidro: Garrafas térmicas de aço inoxidável 304 ou 316 utilizam estampagem profunda, hidroconformação e cobreação na parede interna. Um forno de brasagem sem rabicho de 520°C a 980°C e vácuo de 10-3 Pa sela em seguida a camada intermediária. Garrafas de alumínio utilizam extrusão por impacto a frio com revestimento interno de grau alimentício. Garrafas de vidro são conformadas a 1.500°C em uma máquina de prensagem e sopro e posteriormente tratadas termicamente a 550°C.
- Integração da linha de envase e custo unitário: Soprar pré-formas na própria planta reduz o volume de frete de garrafas vazias na proporção de 7:1. As especificações da pré-forma definem de 85% a 90% do custo de material da embalagem antes do sopro (segundo a FillerScope), enquanto skids integrados de osmose reversa (RO) de 0.5 a 50 T/H alimentam monoblocos 3 em 1 de 2.000 a 36.000 BPH (segundo a MassTech).
Como são feitas as garrafas de água passo a passo? (Visão geral de PET, metal e vidro)
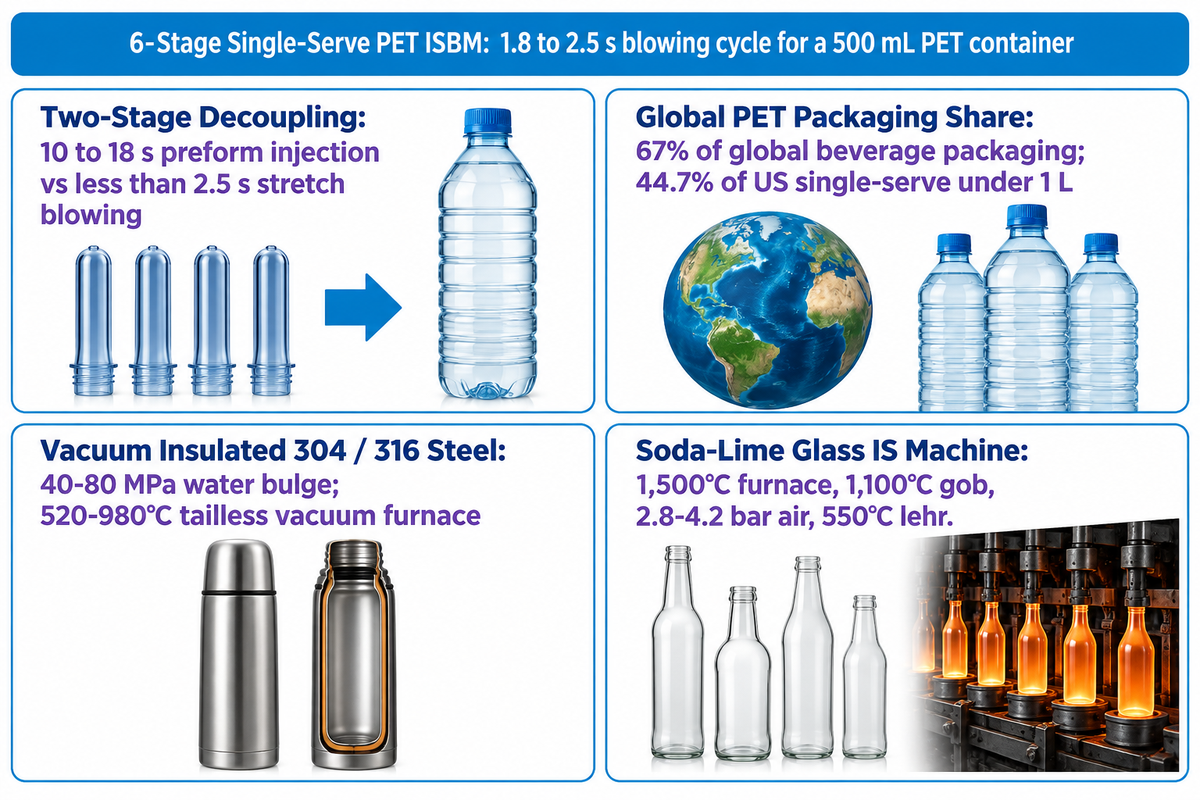
A fabricação de garrafas de água começa com um processo de 6 estágios que leva de 1.8 a 2.5 segundos para soprar uma embalagem PET de 500 mL por meio de uma máquina de moldagem por injeção-estiramento-sopro (ISBM) de dois estágios (segundo referências da FillerScope e da ISBT). Esse processo também envolve o estiramento termopneumático de polímeros, bem como a conformação de vidro e metal. As plantas que fabricam garrafas de água em diferentes tipos de garrafas de água dependem de transições térmicas distintas para fixar a resistência da parede.
Quando novas empresas de bebidas visitam nosso piso de montagem na MassTech, os compradores costumam presumir que uma única máquina transforma grânulos de plástico bruto em garrafas de água cheias em uma só etapa. Na produção real, as plantas de alta velocidade onde as garrafas plásticas são feitas dividem a moldagem por injeção de pré-formas e a moldagem por estiramento-sopro em dois estágios. Moldar por injeção uma pré-forma espessa leva de 10 a 18 segundos por ciclo. Soprar a pré-forma até transformá-la em uma garrafa acabada leva menos de 2.5 segundos. Desacoplar o processo produtivo evita gargalos em uma linha de envase de 24.000 garrafas por hora.
Para comparar com precisão a física industrial entre recipientes descartáveis e reutilizáveis, desenvolvemos abaixo A matriz de conformação de garrafas em 4 materiais. De acordo com um estudo revisado por pares da Purdue University e da Amcor sobre embalagens PET para bebidas, o PET responde por 67% das embalagens de bebidas no mundo. Ele também representa 44,7% das embalagens plásticas individuais abaixo de 1 litro nos Estados Unidos. Linhas de hidratação a granel moldam polietileno de alta densidade (HDPE) em um galão rígido de água. Linhas de bebedouros corporativos utilizam, em vez disso, garrafões dispensadores de policarbonato (PC) ou Tritan. As fábricas conformam garrafas reutilizáveis a partir de alumínio, vidro recozido e aço inoxidável.
| Tipo de garrafa e grau do material | Matéria-prima principal de alimentação | Processo principal de conformação | Temperatura-chave de processamento | Pressão de conformação / Vácuo | Tempo de ciclo típico | Peso unitário (500–750 mL) |
|---|---|---|---|---|---|---|
| Garrafa de água PET individual (Código de resina #1) | Grânulos de PET virgem ou rPET (IV 0,72–0,76 dL/g, segundo a FillerScope) | Moldagem por injeção-estiramento-sopro de dois estágios (ISBM) | Fusão a 270–285°C; reaquecimento IR a 95–115°C | Pré-sopro a 6–12 bar; sopro final a 25–40 bar | 1,8–2,5 s (sopro) | 9,5–12,5 g (água sem gás) |
| Garrafa PET para água com gás (Código de resina #1) | Grânulos de copolímero PET de alta IV (IV 0,80–0,84 dL/g) | ISBM de dois estágios com molde de base petaloide | Fusão a 275–285°C; reaquecimento IR a 98–115°C | Pré-sopro a 8–14 bar; sopro final a 35–40 bar | 2,0–2,8 s (sopro) | 18,5–24,0 g |
| Galão de água de 1 galão (Código de resina HDPE #2) | Grânulos de polietileno de alta densidade (0,95–0,96 g/cm³) | Moldagem por extrusão-sopro contínua (EBM) | Extrusão de parison a 175–205°C | Inflação pneumática do parison a 5–8 bar | 6,0–10,0 s por molde | 55,0–68,0 g (galão de 3,78 L) |
| Garrafão dispensador de 5 galões (PC #7 / PET #1) | Resina de policarbonato ou PET livre de BPA de parede espessa | Estiramento-sopro pesado de um ou dois estágios | 280–310°C (PC) ou 275°C (PET) | Pré-sopro a 12–15 bar; sopro alto a 30–38 bar | 25,0–45,0 s por garrafa | 680–750 g (18,9 L) |
| Garrafa esportiva reutilizável (PP #5 / Tritan #7) | Grânulos de polipropileno ou copoliéster Tritan | Moldagem por injeção-estiramento-sopro de estágio único | 210–240°C (PP); 260–280°C (Tritan) | Ar de sopro em estação única a 10–25 bar | 12,0–20,0 s de ciclo total | 85,0–145,0 g |
| Garrafa térmica isolada a vácuo (Aço AISI 304 / 316) | Bobina de aço inoxidável 18/8 (304) ou 316 (0,4–0,6 mm) | Estampagem profunda, hidroconformação, solda a laser e brasagem a vácuo | Forno a vácuo sem rabicho a 520–980°C | Expansão hidráulica a 40–80 MPa; vácuo de 10-3 Pa | Fornada de 4–6 h | 240–360 g |
| Garrafa metálica de parede simples (Aço AISI 304) | Discos circulares de chapa de aço inoxidável 304 | Estampagem em prensa progressiva de 5 a 7 estágios | Conformação a frio + recozimento brilhante a 1.040°C | Força de prensa mecânica de 100–250 toneladas | 8,0–15,0 s por prensagem | 130–180 g |
| Garrafa de alumínio de peça única (Liga AA 1070) | Pastilhas cilíndricas de alumínio puro AA 1070 | Extrusão por impacto a frio + conformação rotativa do gargalo | Punção a frio; cura do verniz interno a 200–230°C | Força do martelo de impacto de 300–600 toneladas | 0,6–1,2 s por golpe | 65,0–110,0 g |
| Garrafa de vidro sodo-cálcico (Vidro flint padrão) | Mistura de areia de sílica, barrilha, calcário e caco de vidro | Prensagem e sopro em máquina IS + forno de recozimento | Forno a 1.500°C; gota a 1.100°C; recozimento a 550°C | Sopro com ar comprimido a 2,8–4,2 bar | 4,0–7,0 s por seção | 280–420 g |
| Garrafa de vidro borossilicato (Vidro resistente a choque térmico) | Areia de sílica + trióxido de boro (mistura resistente a choque térmico B2O3) | Conformação rotativa de tubo por chama ou prensagem e sopro | Fusão a 1.600–1.650°C; forno de recozimento a 580°C | Conformação a ar a 2,5–3,5 bar | 6,0–12,0 s por unidade | 220–330 g |
Existem seis estágios sequenciais de fábrica na produção de todas as linhas de bebidas em dose única. Esses estágios incluem a secagem desumidificadora da resina, a moldagem e o resfriamento multicavidades de pré-formas, o reaquecimento em forno infravermelho, o sopro biaxial com haste de estiramento e o enxágue, envase e rosqueamento.
Estágio 1 das garrafas plásticas de água: Secagem da resina PET e moldagem por injeção de pré-formas
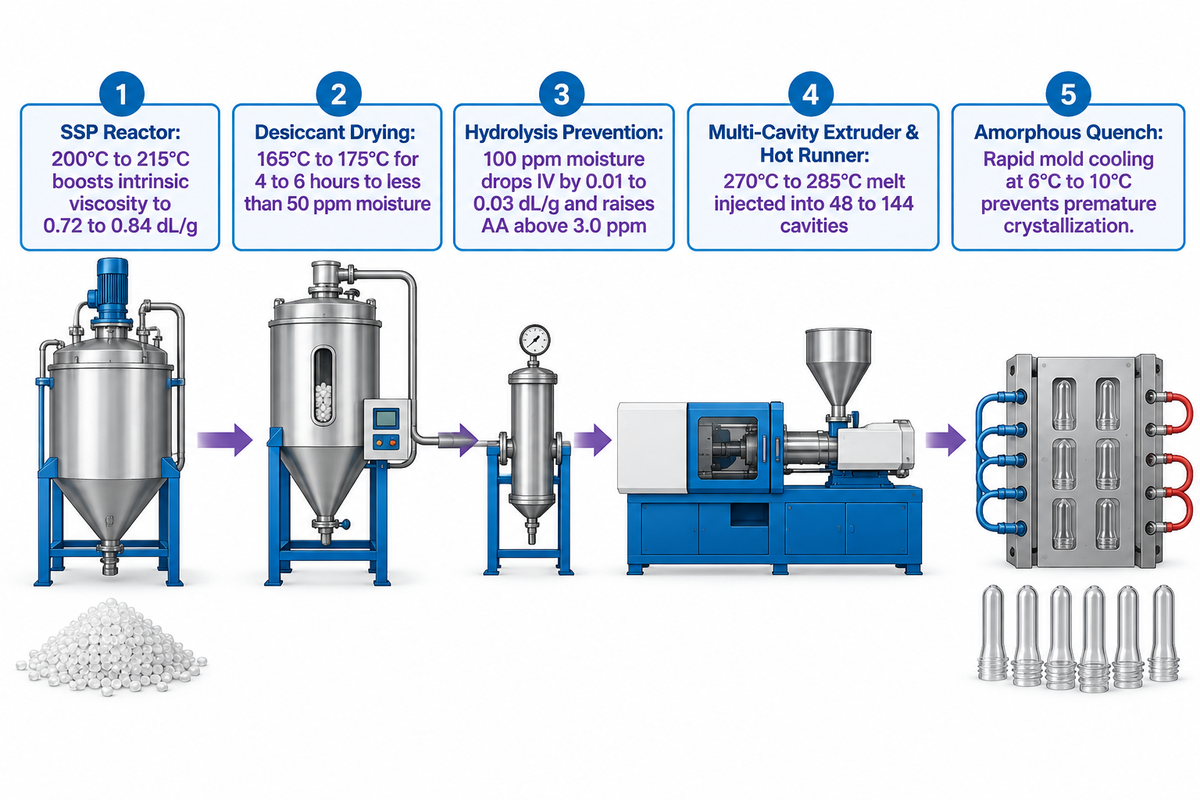
Os grânulos de resina PET grau garrafa devem ser secos de 165°C a 175°C por 4 a 6 horas até um nível de umidade inferior a 50 ppm, de acordo com a norma ASTM D4603 e o guia de especificações de pré-formas PET da FillerScope. Prensas multicavidades moldam então por injeção a resina seca de 270°C a 285°C em pré-formas amorfas. Deixar de realizar essa etapa de secagem dessecante permite que a água quebre as ligações éster dentro da rosca extrusora e reduza a resistência da garrafa.
Em testes de comissionamento em fábrica, fundir resina PET com apenas 100 ppm de umidade reduz a viscosidade intrínseca (IV) em 0.01 a 0.03 dL/g. A degradação hidrolítica também faz com que o acetaldeído residual (AA) suba acima de 3,0 ppm. O alto teor de acetaldeído confere um odor frutado de plástico e gosto residual à água potável sem gás. As fábricas utilizam silos secadores de peneira molecular em circuito fechado com ponto de orvalho de -40°C para remover a umidade. Os operadores mantêm a umidade entre 30 e 40 ppm na garganta de alimentação da extrusora.
“O PET é hidrofílico e, portanto, atrairá moléculas de água. Reprocessar PET úmido em altas temperaturas resultará em hidrólise e quebrará a cadeia polimérica.”
Depois de secos, os grânulos plásticos entram em um cilindro extrusor plastificante aquecido de 270°C a 285°C. Uma unidade de fechamento servo-hidráulica funde e injeta em seguida o material por um sistema balanceado de câmara quente valvulada para 48, 72, 96 ou 144 cavidades de molde refrigeradas a água. O resfriamento rápido de 6°C a 10°C congela a parede da pré-forma em um estado amorfo e transparente. Antes do sopro, os cristais não conseguem crescer. Para detalhes sobre o balanceamento de cavidades de câmara quente, consulte nosso guia de moldagem por injeção de pré-formas PET multicavidades e projeto de acabamento de gargalo.
Erro comum #1: Misturar tampas 28mm PCO 1881 e PCO 1810. Uma tampa 28mm PCO 1881 jamais vedará em um gargalo de pré-forma antigo padrão PCO 1810. Ambos os acabamentos medem 28 mm nos fios de rosca externos. Entretanto, o passo da rosca e a altura da área de vedação diferem em 0.5 a 1,0 mm, provocando travamentos no rosqueador e vazamentos no transporte.
Do que é feita uma garrafa PET?
A garrafa PET é produzida a partir do politereftalato de etileno, um polímero de poliéster termoplástico sintetizado pela reação do ácido tereftálico purificado (PTA) com o monoetilenoglicol (MEG). O grau específico de plástico utilizado em pré-formas para bebidas contém um baixo percentual de comonômero modificador de ácido isoftálico (IPA), conforme a FillerScope. Esse modificador retarda a cristalização durante o resfriamento da pré-forma e o sopro por reaquecimento. Após a policondensação em fusão, os grânulos amorfos entram em um reator de polimerização no estado sólido (SSP) de 200°C a 215°C. O processo SSP eleva a viscosidade intrínseca para 0.72 a 0.84 dL/g e remove o acetaldeído volátil para que a matéria-prima usada na fabricação da garrafa atenda às normas de segurança de alimentos.
Qual material é usado em uma garrafa de água?
O principal material usado em uma garrafa de água descartável individual é o politereftalato de etileno de grau alimentício (PET, código de resina #1). Galões de vários litros, garrafas reutilizáveis e suas tampas utilizam materiais plásticos ajustados para rigidez e resistência térmica. Engenheiros de materiais diferenciam os graus para bebidas aprovados pela FDA de polímeros não alimentícios ao avaliar diferentes tipos de plástico. Plantas que processam plásticos contendo acrilonitrila butadieno e estireno de grau de impacto são chamadas de plantas de moldagem de eletrodomésticos. Carenagens ópticas e anéis mecânicos de desgaste dependem de chapas de acrílico fundido e nylon, respectivamente. Assim como recipientes de armazenamento soprados não alimentícios, bombonas domésticas usadas para guardar detergente líquido e xampu cosmético não passam nos testes de migração para água potável. A resina virgem ou descontaminada é obrigatória em recipientes usados para armazenar água purificada e alimentos ou bebidas comerciais.
| Resina / Componente | Química do polímero | Viscosidade intrínseca / Densidade | Embalagem de água alvo | Notas principais de processamento e segurança alimentar |
|---|---|---|---|---|
| PET para água sem gás | Politereftalato de etileno (#1) | IV 0,72–0,76 dL/g; 1,38 g/cm³ | Garrafas pequenas de 330 mL até água de 1,5 L | Pré-forma de 9,5–12,5 g (500 mL); o gargalo 26/22 pesa 2,0–2,8 g contra 3,5–4,5 g do 28mm PCO 1881. |
| PET para água com gás | Copolímero PET de alta IV (#1) | IV 0,80–0,84 dL/g; 1,38 g/cm³ | Água gaseificada e refrigerantes | Suporta 4–6 bar de pressão de dióxido de carbono e evita fissuramento sob tensão. |
| rPET de grau alimentício | PET reciclado pós-consumo (#1) | Floco com IV 0,60–0,72 dL/g (SSP até 0.76) | Garrafas de água de rPET para contato com alimentos (conforme a Diretiva UE 2019/904) | Descontaminado via lavagem cáustica, extrusão a vácuo e SSP conforme FDA LNO / EFSA. |
| HDPE para laticínios e galões | Polietileno de alta densidade (#2) | Densidade 0,95–0,96 g/cm³ | Galão de água de 1 galão e recipientes a granel | Barreira translúcida contra umidade; moldado por extrusão-sopro contínua. |
| Tampa de PP / HDPE | Polipropileno (#5) ou HDPE (#2) | Densidade 0,90–0,95 g/cm³ | Tampas presas 26/22 e PCO 1881 | Moldadas por compressão ou injeção com lacres de segurança invioláveis. |
| Tritan / PC reutilizável | Copoliéster / Policarbonato (#7) | Tg 95–145°C; alta tenacidade ao impacto | Garrafão de bebedouro de 5 galões e garrafas esportivas | Resina durável para reutilização por vários anos; o Tritan elimina preocupações com bisfenol-A (bpa) em altas temperaturas. |
Estágio 2 das garrafas plásticas de água: Reaquecimento infravermelho e moldagem por estiramento-sopro (ISBM)
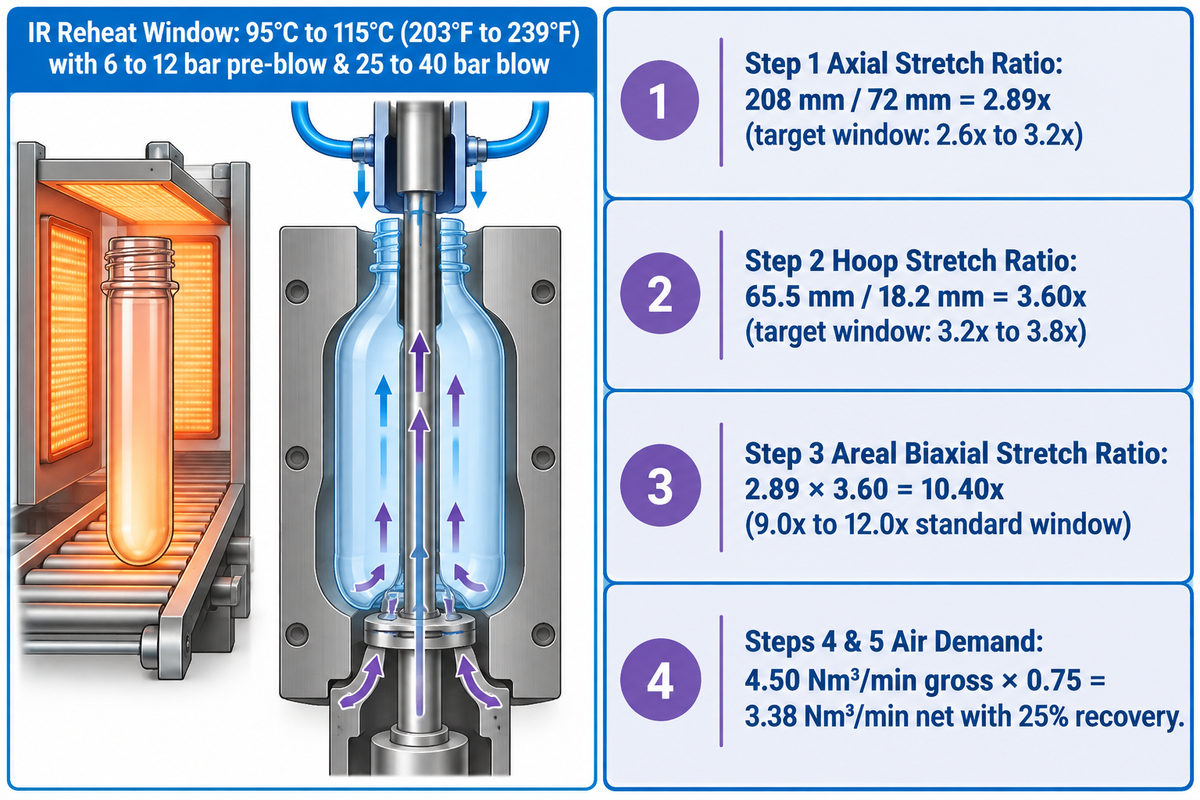
As máquinas de moldagem por estiramento-sopro de dois estágios reaquecem as pré-formas de PET resfriadas até uma janela de 95°C a 115°C (203°F a 239°F), segundo a Patente USPTO US7820257B2. Elas aplicam de 6 a 12 bar de ar de pré-sopro com uma haste de estiramento, seguidos por 25 a 40 bar (360 a 580 psi) de ar de sopro final para atingir uma razão de estiramento superficial de 10.4x. Pense em uma pré-forma de PET fria como fios de espaguete embaraçados. Puxar os fios frios os arrebenta, e derretê-los os transforma em sopa. Aquecê-los logo acima de sua transição vítrea de 67°C a 81°C permite esticar uma trama firme e transparente.
Dentro da sopradora, mandris de suporte giram cada pré-forma diante de 6 a 10 fileiras de lâmpadas de quartzo de infravermelho próximo. Um defletor refrigerado a água mantém o gargalo roscado abaixo de 55°C para que os fios de rosca da tampa nunca se deformem. Chamamos esse estreito perfil de condicionamento de A janela térmica ISBM de 2 estágios. De acordo com dados de solução de problemas do processo ISBM, diferenças de temperatura acima de 5°C entre a camada externa e a parede interna da pré-forma causam expansão desigual. O controle em malha fechada por pirômetro infravermelho melhora a uniformidade da parede em 15% a 20% e reduz o tempo de correção de desvio em 40%.
Em seguida, braços de pinça transferem a pré-forma aquecida para um molde bipartido de alumínio 7075-T6. Uma haste de estiramento de aço servoacionada desce de 1.2 a 1,8 m/s para esticar a pré-forma verticalmente até o ponto de injeção da base. Simultaneamente, o ar de pré-sopro de baixa pressão (6 a 12 bar) infla uma bolha. Esse colchão de ar impede que o polímero quente toque prematuramente a parede fria do molde de 8°C a 12°C. Milissegundos depois, o ar de alta pressão de 25 a 40 bar força o PET contra as nervuras finas e os vales da base. Confira nosso guia de engenharia sobre o processo de moldagem por estiramento-sopro de PET para ver gráficos de sincronismo de válvulas.
Cálculo prático: A regra da razão de estiramento biaxial de 10.5x e a demanda de ar a 35 bar
Dados de entrada considerados: Sopramos uma garrafa de água sem gás de 500 mL (0,50 L) a 12.000 garrafas por hora (200 garrafas/min) a partir de uma pré-forma de PET PCO 1881 de 12,5 g. O comprimento do corpo aquecido da pré-forma abaixo do anel de suporte do gargalo é de 72 mm, e o diâmetro na meia parede é de 18,2 mm. O comprimento final do corpo da garrafa abaixo do gargalo é de 208 mm, e o diâmetro externo da garrafa é de 65,5 mm. A pressão operacional de sopro alto é de 35 bar manométricos (36 bar absolutos). O fator de volume morto do molde é 1.25, e a máquina utiliza um bloco de válvulas com recuperação de ar de 25%.
- Razão de estiramento axial (SRaxial): Divida o comprimento do corpo aquecido da garrafa pelo comprimento do corpo aquecido da pré-forma: 208 mm / 72 mm = 2.89x (janela alvo: 2.6x a 3.2x).
- Razão de estiramento circunferencial (SRhoop): Divida o diâmetro final da garrafa pelo diâmetro na meia parede da pré-forma: 65,5 mm / 18,2 mm = 3.60x (janela alvo: 3.2x a 3.8x).
- Razão de estiramento biaxial superficial (SRareal): Multiplique a razão axial pela razão circunferencial: 2,89 × 3.60 = 10.40x (atendendo à janela padrão de PET de 9.0x a 12.0x e à geometria da patente USPTO US7820257B2).
- Consumo bruto de ar livre a 35 bar: Multiplique o volume da garrafa (0,50 L), o fator de volume morto (1.25), a razão de pressão absoluta (36) e a velocidade (200 garrafas/min): 0,50 × 1,25 × 36 × 200 = 4.500 L/min = 4,50 Nm³/min.
- Demanda líquida do compressor com recuperação de ar de 25%: Multiplique a demanda bruta de ar por (1 – 0,25): 4,50 × 0.75 = 3,38 Nm³/min de ar comprimido isento de óleo ISO 8573-1 Classe 0.
Nota de escopo e aplicação: O resultado dimensiona o compressor booster de alta pressão para moldes cilíndricos padrão de 500 mL ao nível do mar. Ele não inclui a perda de capacidade por altitude acima de 1.000 metros, o ar de atuadores a 7 bar nem o ar de retorno para envase a quente com termofixação.
Como são feitas as garrafas de água reutilizáveis de metal, aço inoxidável isolado a vácuo e vidro
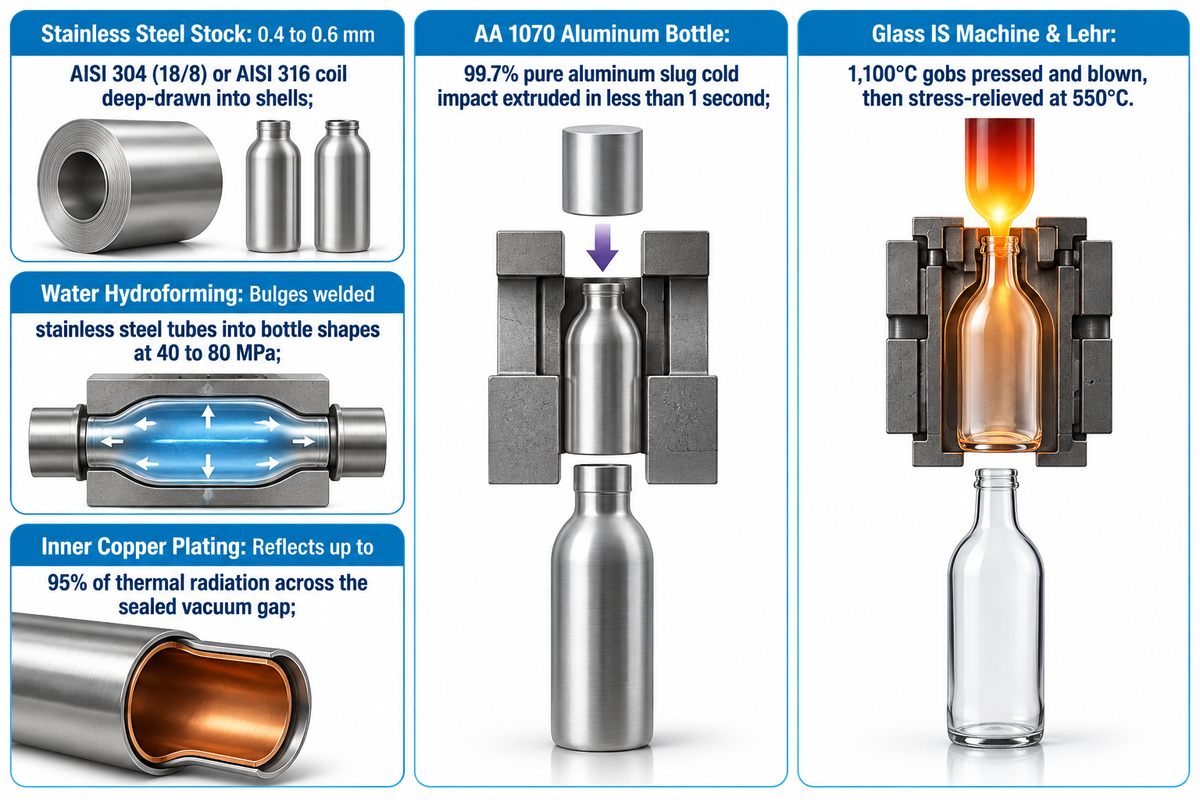
As garrafas térmicas de água em aço inoxidável exigem um vácuo de 10 -3 a 10 -4 Pa selado de 520°C a 980°C por 4 a 6 horas dentro de um forno de brasagem sem rabicho, conforme as normas GB/T 29606 e EN 12546-1. As garrafas de alumínio, por outro lado, são conformadas por extrusão de impacto a frio em golpe único. Já as garrafas de vidro fundem a mistura de sílica a 1.500°C. As fábricas de garrafas reutilizáveis utilizam prensas de estampagem metálica, máquinas de solda a laser e fornos térmicos em vez de extrusoras de polímeros. Diferentemente da moldagem por injeção-estiramento-sopro (ISBM) para garrafas PET, as linhas de embalagens de metal e vidro baseiam-se na conformação mecânica e no recozimento em forno.
Para fabricar uma garrafa térmica de aço inoxidável de parede dupla, chapas de aço AISI 304 (18/8) ou AISI 316 de grau alimentício, com espessura de 0.4 a 0,6 mm, são primeiramente desbobinadas. Prensas hidráulicas de estampagem profunda cortam então discos circulares para formar copos cilíndricos. A hidroconformação com água em alta pressão, por sua vez, expande tubos de aço soldados para dar formato às garrafas entre 40 e 80 MPa. O recipiente interno da garrafa, contudo, recebe uma cobreação eletrolítica. Esse cobre, microscopicamente fino, funciona como um espelho para refletir até 95% da radiação térmica através do espaço de vácuo.
Os operadores inserem a ampola interna na carcaça externa e soldam a costura da borda no gargalo. Em seguida, posicionam um anel de solda forte sobre o furo inferior de evacuação e carregam centenas de garrafas em um forno a vácuo sem rabicho. A câmara bombeia até atingir uma pressão de 10-3 Pa e aquece a uma temperatura de 520°C a 980°C para fundir o tampão de solda e selar o vácuo. Perder o vácuo acima de 1 Pa ou deixar de cobrear as paredes faz com que surja condensação na parte externa da garrafa. Essa transpiração é muito problemática nos testes térmicos, pois reduz a retenção de frio de 24 horas para menos de 6 horas.
| Dimensão de fabricação | Aço inoxidável isolado a vácuo (304 / 316) | Garrafa de alumínio de peça única (Liga pura 1070) | Garrafas de vidro sodo-cálcico e borossilicato |
|---|---|---|---|
| Matéria-prima base | Bobina de aço 18/8 (304) ou 316 de 0,4–0,6 mm | Disco de pastilha de alumínio puro AA 1070 | Mistura de areia de sílica, barrilha, calcário e caco de vidro reciclado |
| Método principal de conformação | Estampagem profunda multiestágios ou hidroconformação com água + solda a laser da costura | Extrusão por impacto a frio (martelo de 300–600 toneladas) + conformação rotativa do gargalo | Dosador de gota de forno a 1.500–1.650°C + prensagem e sopro em máquina IS |
| Tratamento térmico / a vácuo | Brasagem a vácuo sem rabicho a 520–980°C por 4–6 h até 10-3–10-4 Pa | Lavagem isenta de tricloroetileno + estufa de cura do verniz interno a 200–230°C | Forno de recozimento a 550–580°C por 30–60 min para aliviar tensões internas |
| Barreira / Revestimento interno | Aço inoxidável passivado eletropolido sem revestimento (sem verniz orgânico) | Verniz interno pulverizado obrigatório de epóxi BPA-NI ou poliamida-imida de grau alimentício | Superfície de vidro puro inerte (óxido de estanho na extremidade quente + camada lubrificante de polietileno na extremidade fria) |
| Verificação de controle de qualidade na fábrica | Termografia por ar quente (zero pontos quentes externos) e teste de estanqueidade com hélio | Teste de condutividade elétrica da camada de verniz (verificação de poros <5 mA) | Verificação de tensão residual com polariscópio, espessura de parede e teste de choque térmico |
As garrafas de água de alumínio de peça única começam como pastilhas em formato de moeda de alumínio 1070 com 99,7% de pureza. Um martelo de alta velocidade empurra a pastilha de metal frio contra um punção em menos de 1 segundo. O alumínio puro entra em contato com bebidas ácidas e sofre corrosão, por isso cada garrafa recebe um revestimento interno de epóxi sem adição intencional de BPA (BPA-NI) ou poliamida curado de 200°C a 230°C. Nas garrafas de vidro, gotas de vidro fundido a 1.100°C caem em uma máquina de Seção Individual (IS), onde um êmbolo prensa o vidro e o ar soprado remove o ar retido e a umidade. Cada embalagem de vidro passa então por um forno de recozimento a 550°C para que a tensão interna não estilhace a parede.
Dentro da fábrica de envase: Purificação de água, transportadores a ar e linhas 3 em 1 de enxágue, envase e rosqueamento
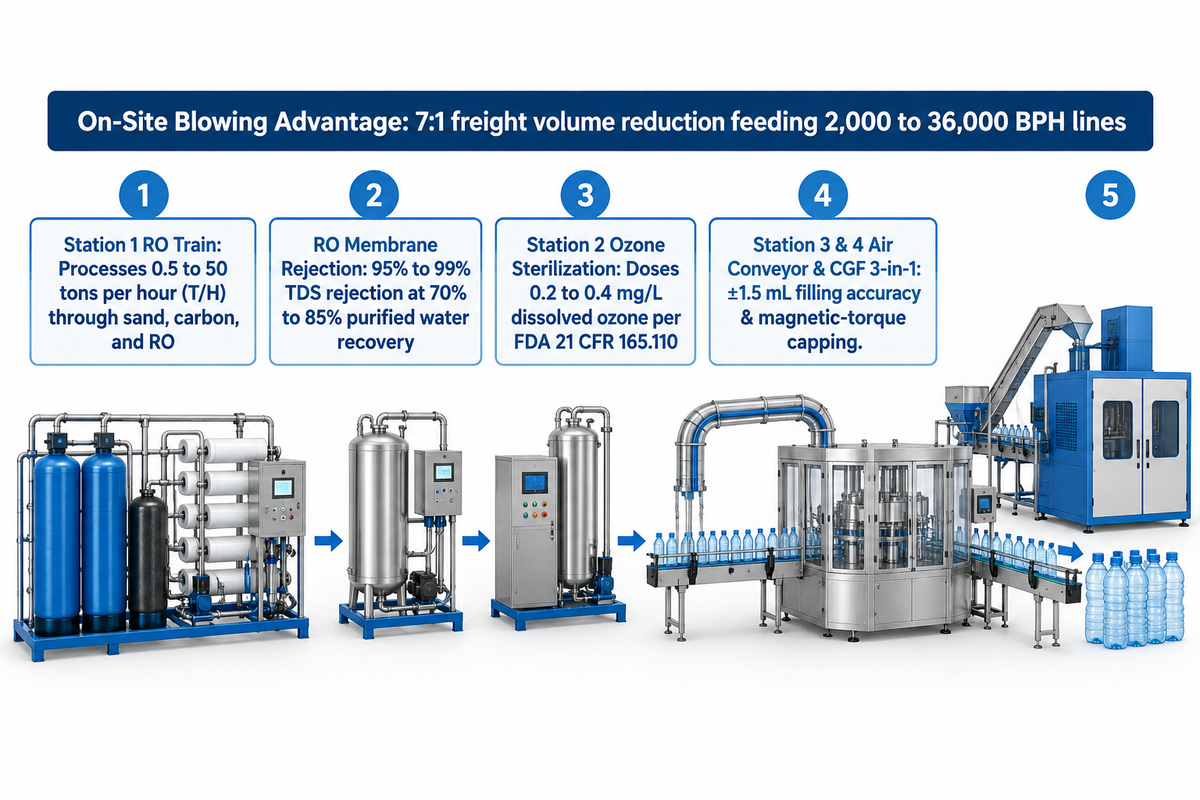
As fábricas de bebidas alcançam uma redução de 7:1 no volume de frete ao transportar pré-formas compactas e soprá-las na própria planta diretamente para um monobloco CGF 3 em 1 de 2.000 a 36.000 BPH, segundo dados de engenharia da MassTech. A mesma carreta comporta menos de 100.000 garrafas vazias pré-sopradas. Soprar as garrafas poucos minutos antes do envase é mais econômico do que transportar carretas cheias de garrafas vazias até a linha de enchimento. Isso também ajuda a preservar a integridade sanitária do interior das garrafas.
Enquanto a sopradora expande as pré-formas, a água bruta de captação passa por um trem de purificação multiestágios. Os sistemas industriais de tratamento de água por osmose reversa da MassTech processam de 0.5 a 50 toneladas por hora (T/H) de água através de filtros de areia de quartzo, leitos de carvão ativado e membranas de RO em espiral. Essas membranas atingem de 95% a 99% de rejeição de sólidos dissolvidos totais (TDS) com recuperação de água de 70% a 85%. Antes do envase, um gerador de ozônio dosa de 0.2 a 0,4 mg/L de ozônio dissolvido conforme os padrões de água engarrafada 21 CFR 165.110 da FDA dos Estados Unidos. O ozônio esteriliza tanto o líquido quanto o interior da tampa sem deixar resíduos químicos.
As garrafas PET sopradas seguem pelos anéis de gargalo ao longo de transportadores a ar com filtragem HEPA e entram em máquinas monobloco CGF 3 em 1 para enxágue, envase e rosqueamento. Suspender a embalagem pelo anel do gargalo permite que os operadores alternem entre uma ampla linha de produtos (de garrafas pequenas de 330 mL a garrafas de 1,5 L) sem precisar ajustar guias laterais. Dentro da cabine ISO Classe 7, pinças rotativas invertem as garrafas para o enxágue com água ozonizada. Válvulas por gravidade ou medidor de vazão enchem com precisão de ±1,5 mL, e cabeçotes de torque magnético aplicam as tampas antes do empacotamento final em fardos padrão de 24 e 40 garrafas de água e configurações de paletização. Antes do empacotamento final nas quantidades padrão de fardos de 24 e 40 garrafas de água e configurações de palete, as garrafas são acondicionadas em caixas de papelão e os paletes são estocados em um armazém.
| Estação da linha de envase | Função principal de engenharia | Especificação operacional | Padrão de higiene e contato com alimentos |
|---|---|---|---|
| 1. Skid multiestágios de RO + ozônio | Areia de sílica, carvão ativado, filtro de precisão, RO e torre de mistura de ozônio | Capacidade de 0,5–50 T/H; rejeição de TDS de 95–99%; 0,2–0,4 mg/L de ozônio | Tubulação sanitária AISI 304 / 316L; conformidade com FDA 21 CFR 165.110 |
| 2. Sopradora por estiramento de PET de dois estágios | Condicionamento infravermelho de pré-formas + estiramento-sopro biaxial por haste e ar | 2.000–36.000 BPH; forno a 95–115°C; ar isento de óleo a 25–40 bar | Ar isento de óleo ISO 8573-1 Classe 0; água gelada de molde em circuito fechado |
| 3. Transportador a ar pelo anel do gargalo | Transporte por colchão de ar em alta velocidade da sopradora até a estrela da enchedora | Suporta anéis de gargalo 26/22 e 28mm PCO 1881 a 1–3 m/s | Duto de ar em aço inoxidável 304 com filtragem de ar de admissão G4/F8 |
| 4. Monobloco CGF 3 em 1 | Enxágue rotativo sincronizado de garrafas, enchimento e rosqueamento de tampas | De 18-18-6 até 72-72-18 válvulas; torque magnético de 0,8–2,2 Nm | Partes em contato com o líquido em AISI 316L; capela HEPA de fluxo laminar ISO Classe 7 |
| 5. Rotulagem e empacotamento | Rótulo OPP alimentado por bobina com cola hot-melt ou manga termoencolhível PVC/PETG + enfardadeira | Codificação a laser de lote + túnel de encolhimento PE (165–185°C) ou encaixotadora | Sensores ópticos de rejeição por altura de tampa, nível de enchimento e presença de rótulo |
Moldagem por sopro de um estágio contra dois estágios e seleção de equipamentos lineares contra rotativos
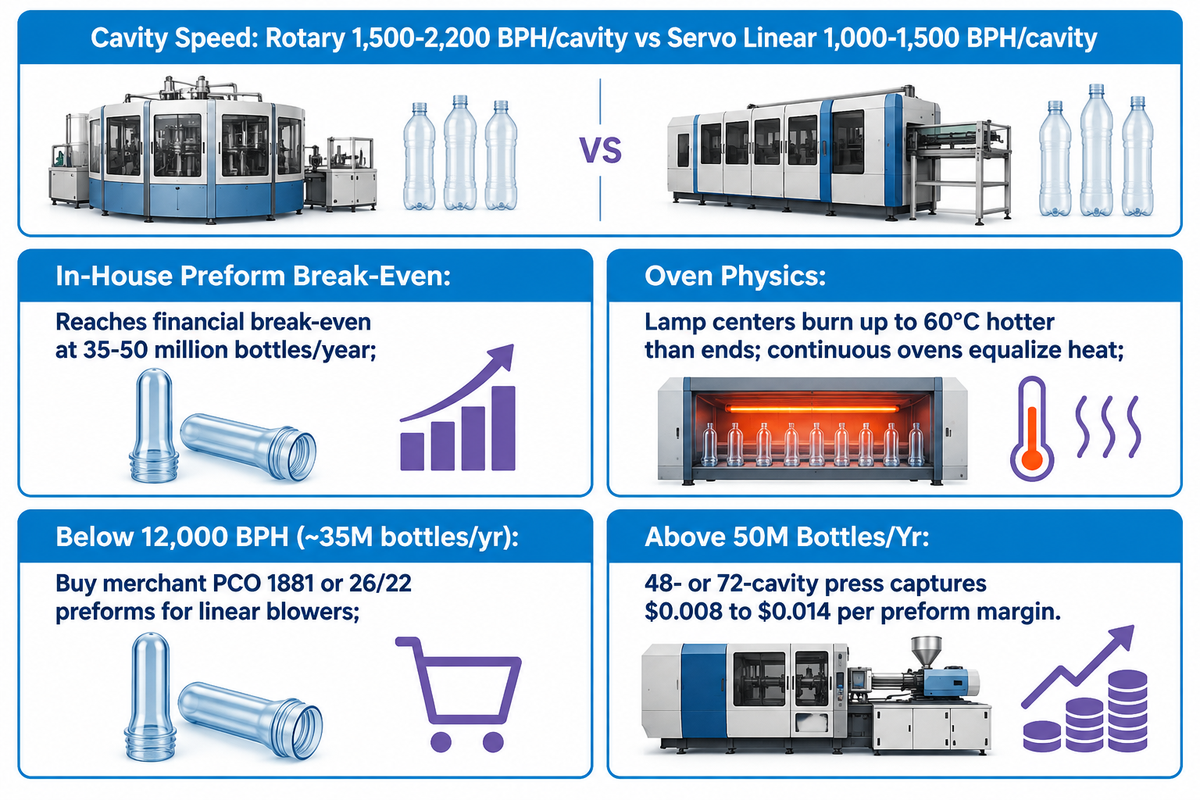
As sopradoras rotativas por estiramento-sopro podem produzir entre 1.500-2.200 BPH por cavidade em comparação com 1.000-1.500 BPH por cavidade nas sopradoras lineares servoacionadas, de acordo com o guia de engenharia rotativa contra linear da SpecialChem. A moldagem por injeção própria de pré-formas atinge o ponto de equilíbrio financeiro entre 35-50 milhões de garrafas por ano dentro da fábrica, segundo auditorias de dimensionamento de linha da MassTech. Usar a arquitetura incorreta de sopro pode deixar o monobloco de envase sem garrafas ou imobilizar um capital de seis dígitos em injetoras ociosas.
Segundo análises de especialistas na SpecialChem e discussões técnicas de ferramental de engenharia, as sopradoras rotativas custam aproximadamente o dobro das máquinas lineares com o mesmo número de cavidades. Os fornos lineares indexados tradicionais aquecem as pré-formas em grupos estacionários de 2 a 8. Como o centro das lâmpadas infravermelhas opera até 60°C mais quente do que as extremidades, as cavidades externas em um forno indexado recebem menos calor e sopram paredes irregulares. Os fornos lineares de movimento contínuo resolvem isso movendo cada pré-forma diante de cada lâmpada em velocidade constante. Selecionar o transporte linear com o gargalo voltado para cima em gargalos menores que 33 mm também elimina o inversor de pré-formas de 4 cilindros que causa a maioria dos travamentos mecânicos.
Chamamos esse equilíbrio de capacidade de O ponto de cruzamento de 12.000 BPH entre soprar e comprar pré-formas. Abaixo de aproximadamente 12.000 BPH (ou cerca de 35 milhões de garrafas por ano em turno único), comprar pré-formas comerciais PCO 1881 ou 26/22 é mais econômico. As plantas de sopro fazem a expansão em sopradoras de garrafas PET lineares e rotativas totalmente automáticas. Acima de aproximadamente 50 milhões de garrafas por ano, uma injetora de pré-formas de 48 ou 72 cavidades captura uma margem de transformador de $0,008 a $0,014 por pré-forma.
| Cenário da planta e velocidade da linha | Arquitetura recomendada de maquinário | Estratégia de suprimento de pré-formas | Produção por cavidade | Tempo de troca de molde | CAPEX típico de sopradora / injetora | Compensação principal de engenharia |
|---|---|---|---|---|---|---|
| Iniciante / Marca local (1.000–2.500 BPH) | Sopradora de dois estágios semiautomática de 2 cavidades ou linear servo básica | Comprar 100% de pré-formas comerciais | 800–1.200 BPH/cav | 25–40 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Menor custo inicial; maior mão de obra por 1.000 garrafas |
| Linha regional de água (4.000–6.000 BPH) | Sopradora de dois estágios linear servo de 4 cavidades com forno contínuo | Comprar pré-formas comerciais PCO 1881 / 26/22 | 1.200–1.500 BPH/cav | 30–45 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Trocas rápidas de SKU entre 330 mL, 500 mL e 1,5 L |
| Linha multi-SKU de média velocidade (8.000–12.000 BPH) | Sopradora de dois estágios linear servo de alta velocidade de 6 a 8 cavidades | Comprar pré-formas (ou terceirizar injeção com transformador local) | 1.300–1.600 BPH/cav | 45–60 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Metade do CAPEX de uma sopradora rotativa em 12.000 BPH |
| Linha dedicada de alta velocidade (16.000–24.000 BPH) | Sopradora por estiramento de dois estágios rotativa de 10 a 14 cavidades | Injetora própria de pré-formas de 48/72 cavidades (>45M garrafas/ano) | 1.800–2.200 BPH/cav | 90–150 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Uniformidade superior de parede em pré-formas ultraleves abaixo de 9,5 g |
| Megacomplexo de envase (30.000–48.000+ BPH) | Combibloco rotativo de sopro-enchimento-rosqueamento de 16 a 24 cavidades | Galpão próprio dedicado de pré-formas de 96/144 cavidades | 2.000–2.400 BPH/cav | 120–180 minutos | Requer orçamento personalizado | Elimina transportadores a ar e enxaguadoras de garrafas vazias |
| Linha a granel de 3 a 5 galões (150–1.200 BPH) | Sopradora por estiramento linear para pré-formas pesadas de 1 ou 2 cavidades | Comprar pré-formas pesadas de PET de 320–750 g | 90–450 BPH/cav | 45–75 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Zonas estendidas de estabilização infravermelha para paredes espessas de 4,5–8,0 mm |
| Pote cosmético / de boca larga (1.500–4.000 BPH) | Máquina de moldagem por injeção-estiramento-sopro (ISBM) de estágio único | Do grânulo de resina direto para a garrafa em 1 carrossel rotativo | 250–600 BPH/cav | 180–240 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Superfície impecável sem marcas; ciclo lento de injeção limita a produção BPH |
| Garrafa de suco / chá envasada a quente (6.000–18.000 BPH) | Sopradora linear ou rotativa com termofixação (moldes aquecidos a óleo a 110–140°C) | Pré-formas pesadas de PET de alta IV (0,78–0,84 dL/g) | 900–1.600 BPH/cav | 60–120 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | A orientação cristalina termofixada resiste ao envase a quente a 85–92°C |
| Galão de água HDPE de 1 galão (1.200–3.600 BPH) | Sopradora por extrusão contínua tipo shuttle ou roda (EBM) | Parison por extrusão direta de grânulos de HDPE (sem pré-forma) | 300–600 BPH/cav | 60–90 minutos | Requer orçamento personalizado (varia conforme cavidades e nível servo) | Forma alça pinçada integrada; rebarbação automática de aparas |
Controle de qualidade, testes de laboratório e defeitos comuns na fabricação de garrafas
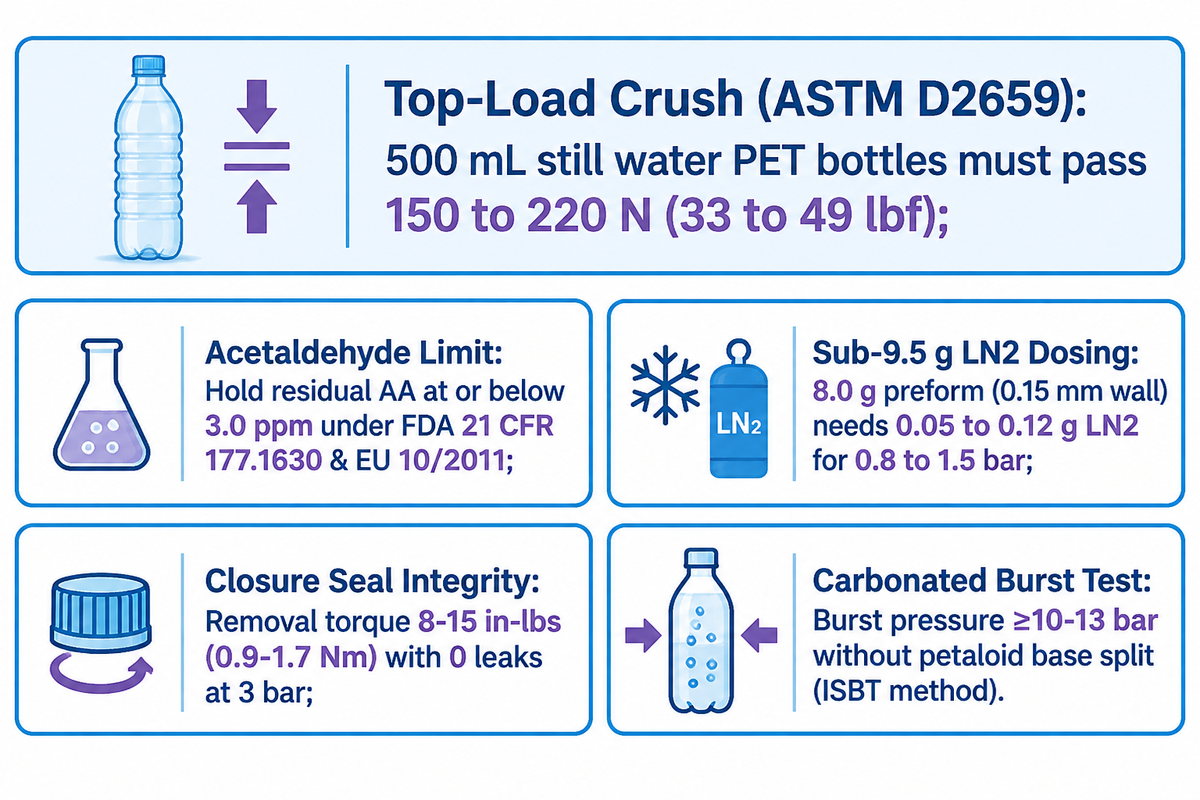
As garrafas comerciais de PET de 500 mL para água sem gás devem suportar uma resistência ao esmagamento por carga vertical superior de 150 a 220 N (33 a 49 lbf) conforme a norma ASTM D2659. Elas também devem manter o acetaldeído residual em 3,0 ppm ou menos sob os padrões de contato com alimentos 21 CFR 177.1630 da FDA dos Estados Unidos e o Regulamento (UE) 10/2011. Sem inspeção por visão em linha e testes destrutivos de laboratório, uma pequena variação nas lâmpadas infravermelhas ou condensação no molde transforma-se em colapso de paletes durante o empilhamento no verão.
Erro comum #2: Redução de peso abaixo de 9,5 g sem dosagem de nitrogênio líquido. Reduzir uma pré-forma de água sem gás de 500 mL de 12,0 g para 8,0 g diminui a espessura mínima de parede para 0,15 mm. Os operadores devem dosar de 0.05 a 0,12 g de nitrogênio líquido (LN2) antes do rosqueamento para criar de 0.8 a 1,5 bar de pressão interna. Caso contrário, as garrafas ultraleves sofrem colapso lateral por vácuo e esmagamento das caixas da camada inferior.
Artigos de solução de problemas da Plastics Technology apontam que a maioria dos defeitos estruturais e visuais em garrafas PET moldadas por estiramento-sopro decorre do aquecimento da pré-forma e/ou dos tempos de pré-sopro. A tabela abaixo apresenta os 10 defeitos de produção mais comuns, suas causas físicas e os limites de aceitação definidos pelo laboratório.
| Defeito / Parâmetro de controle de qualidade | Sintoma visual ou físico | Causa-raiz na injeção ou no sopro | Ajuste corretivo na máquina | Padrão de aceitação de laboratório ASTM / ISBT |
|---|---|---|---|---|
| 1. Perolização (esbranquiçamento por tensão) | Anéis brancos leitosos na parede interna da garrafa | Pré-forma soprada fria demais (<90°C) causando microvazios durante o estiramento | Aumentar a potência da zona de lâmpadas IR ou atrasar o início da pressão de pré-sopro (segundo a ISBM Machine) | Zero perolização visível; perfil de parede uniforme (segundo a ISBM Machine) |
| 2. Opacidade por cristalização térmica | Manchas turvas e quebradiças na superfície externa da garrafa | Pré-forma superaquecida (>118°C) no forno IR ou fluxo de ar de resfriamento insuficiente | Reduzir o percentual das lâmpadas IR e aumentar a rotação do exaustor do forno | Transparência óptica verificada por inspeção de transmissão de luz (segundo a FillerScope) |
| 3. Ponto de injeção descentralizado na base | A cavidade do ponto de injeção desloca-se do eixo central do fundo | Haste de estiramento desalinhada, ponteira gasta ou temperatura circunferencial desigual na pré-forma | Recentralizar a haste de estiramento no fundo do molde e verificar o giro dos mandris | Excentricidade do ponto de injeção ≤1,5 mm em relação ao centro geométrico da base |
| 4. Ombro fino / Base pesada | O ombro superior cede facilmente enquanto a base fica espessa | Pressão de pré-sopro muito baixa ou atrasada; material arrastado para a base pela haste | Adiantar o tempo da válvula de pré-sopro em 15–30 ms e aumentar o calor das Zonas 1–2 | Distribuição de peso por seção dentro de ±0,4 g da especificação alvo |
| 5. Fundo instável (abaulamento da base) | A garrafa balança sobre a esteira plana após a ejeção | Centro da base insuficientemente resfriado ou exaustão do sopro alto aberta cedo demais | Reduzir a água gelada do fundo do molde para 8–10°C e estender a retenção do sopro alto em 0,1 s | Folga da base ≥1,5 mm; perpendicularidade ≤1,8 mm |
| 6. Colapso lateral por vácuo pós-envase | As paredes laterais retraem para dentro 24–72 horas após o fechamento | Água envasada morna que esfriou na garrafa vedada, ou permeação de oxigênio do espaço livre | Adicionar dosagem de 0,05–0,12 g de nitrogênio líquido ou aprofundar as nervuras circunferenciais | Resistência ao esmagamento vertical ≥150–220 N conforme ASTM D2659 |
| 7. Gosto residual de acetaldeído (AA) | Odor doce e frutado perceptível na água potável sem gás | PET seco acima de 50 ppm de umidade ou fusão no cilindro acima de 285°C | Verificar o ponto de orvalho de -40°C do secador, reduzir a RPM da rosca e baixar o calor do bico | AA no espaço livre da pré-forma ≤3,0 ppm (segundo FillerScope e ISBT) |
| 8. Vazamento / Espanamento na rosca da tampa | A água vaza pela vedação da tampa durante o teste de queda ou compressão | Gargalo superaquecido (>55°C) no forno IR ou incompatibilidade entre tampa 1881/1810 | Aumentar o fluxo de água gelada na proteção do gargalo e calibrar o torque do rosqueador | Torque de abertura de 8–15 in-lbs (0,9–1,7 Nm); 0 vazamentos a 3 bar |
| 9. Marcas de condensação do molde | Marcas de gotículas de água estampadas no exterior da garrafa | A temperatura do molde resfriado (8–10°C) está abaixo do ponto de orvalho ambiente da fábrica | Fechar a unidade de sopro com cortina de ar seco desumidificado ou elevar a água em 2°C | 100% de aprovação na inspeção superficial em linha com câmera de alta velocidade |
| 10. Falha por ruptura em bebidas gaseificadas | O pé petaloide racha sob a pressão interna de CO2 | Baixa IV da resina (<0.80 dL/g) ou vale da base amorfo com estiramento insuficiente | Mudar para resina CSD de 0,80–0,84 dL/g e calibrar o amortecimento da haste de estiramento | Pressão de ruptura ≥10–13 bar sem trinca na base (método ISBT) |
Quanto custa fabricar uma garrafa de água e montar uma linha de envase?
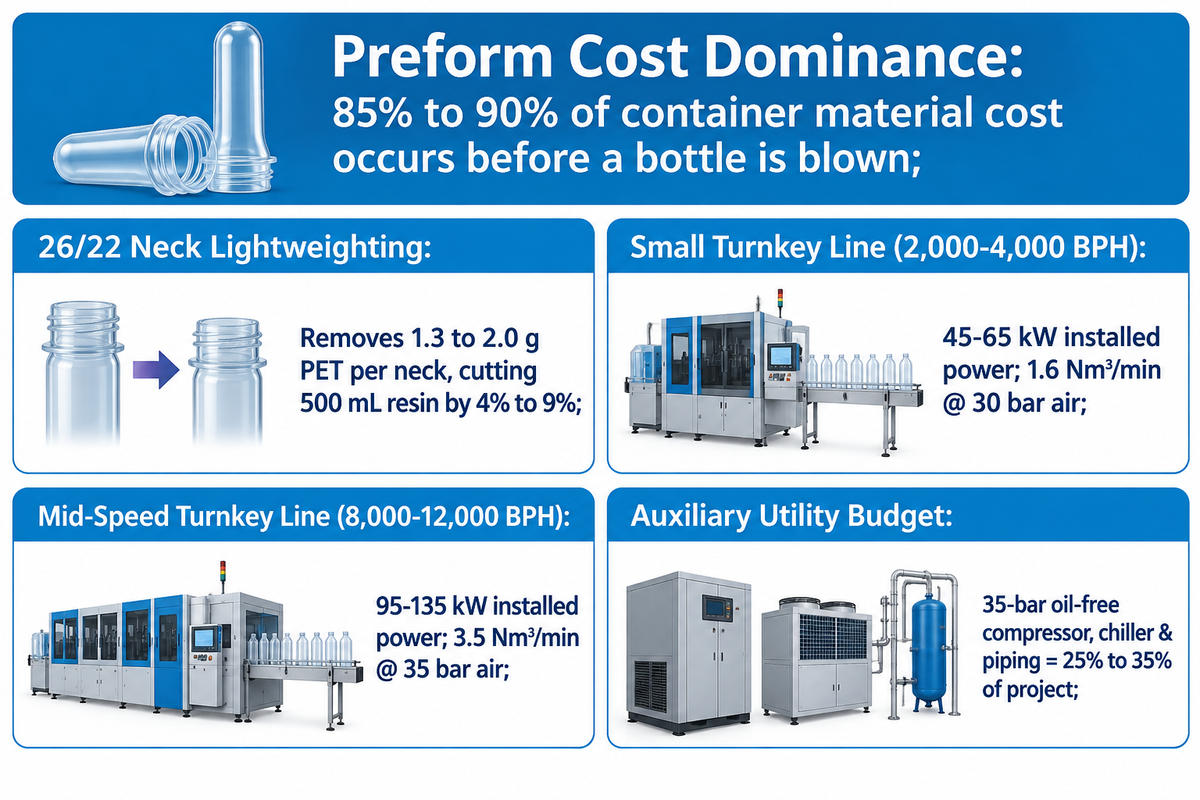
Conforme mencionado no guia de especificações de pré-formas PET da FillerScope, de 85% a 90% do custo da embalagem ocorre antes mesmo de uma única garrafa ser soprada. Linhas completas de envase de água em regime turnkey de 2.000 a 36.000 BPH integrando skids de osmose reversa de 0.5 a 50 T/H exigem um orçamento personalizado, segundo as especificações de engenharia da MassTech. O mesmo vale para linhas multiestágios de garrafas térmicas em aço inoxidável 304.
O peso da resina bruta domina a economia das garrafas plásticas. De acordo com o guia de especificações de pré-formas PET da FillerScope, a especificação da pré-forma define de 85% a 90% do custo de material da embalagem antes do sopro. Trocar um acabamento de 28 mm por um gargalo leve de 26 mm retira de 1.3 a 2,0 g de PET por gargalo, reduzindo o consumo de resina em 4% a 9% em uma garrafa de 500 mL (segundo a FillerScope). De acordo com o relatório de 2025 da NAPCOR via Packaging Dive, reduzir as pré-formas de garrafas individuais de 21 g para 18,5 g economizou o equivalente a 800 milhões de garrafas de plástico virgem em 2025.
| Componente de custo | Especificação técnica | Linha de baixo volume (2.000–4.000 BPH) | Linha de alta velocidade (12.000–24.000 BPH) | Participação no custo unitário |
|---|---|---|---|---|
| 1. Pré-forma PET | 9,5–12,5 g de PET virgem ou mistura com 25% de rPET | Requer orçamento personalizado (índice de pré-formas comerciais) | Requer orçamento personalizado (índice de resina própria + SSP) | 85%–90% do custo de material da embalagem (segundo a FillerScope) |
| 2. Tampa HDPE / PP | Tampa 26/22 ou 28mm PCO 1881 de 1,1–1,85 g | Requer orçamento personalizado (conforme o peso da tampa de 1,1–1,85 g) | Requer orçamento personalizado (automação com enfardadeira servo) | Incluído na parcela de embalagem fora da pré-forma (segundo a FillerScope) |
| 3. Rótulo da garrafa | Rótulo envolvente BOPP de 35–45 mícrons ou manga PVC/PETG | Requer orçamento personalizado (BOPP contra manga termoencolhível) | Requer orçamento personalizado (volume de OPP em bobina) | Incluído na parcela de embalagem fora da pré-forma (segundo a FillerScope) |
| 4. Água de RO e energia de sopro | 0,5 L de água RO/ozonizada + kWh do forno IR e ar a 35 bar | Requer orçamento personalizado (tarifa local de kWh e água) | Requer orçamento personalizado (com VFD e recuperação de ar) | Custo operacional de utilidades (varia conforme a tarifa local de kWh) |
| 5. Filme de embalagem secundária e mão de obra | Filme termoencolhível PE (50–70 mícrons) + operadores de linha | Requer orçamento personalizado (espessura do filme PE e salário por turno) | Requer orçamento personalizado (automação com enfardadeira servo) | Parcela de embalagem secundária e mão de obra |
| Custo unitário total na fábrica | Água engarrafada acabada de 500 mL | Requer orçamento personalizado (BOM de resina + utilidades) | Requer orçamento personalizado (BOM próprio em alta velocidade) | 100% |
Quais fabricantes fornecem linhas completas de sopro, enxágue, envase e rosqueamento de garrafas de água PET?
Existem dois níveis no mercado de equipamentos para linhas completas de sopro e envase de garrafas de água PET. O primeiro nível inclui os integradores de altíssima velocidade da Europa e do Japão, como Sidel, Krones, KHS, SIPA e Nissei ASB. O segundo nível inclui os fabricantes especializados em sistemas turnkey CGF 3 em 1 da Zhangjiagang Mass Technology Co., Ltd. (MassTech) na China. Os combiblocos rotativos europeus atendem megaplantas que operam de 36.000 a 80.000+ BPH. Os engenheiros da MassTech integraram linhas de 2.000 a 36.000 BPH com tratamento de água por RO de 0.5 a 50 T/H, sopradoras servo, transportadores a ar e monoblocos CGF com orçamentos competitivos direto de fábrica (orçamento personalizado conforme a velocidade da linha), segundo a MassTech.
| Faixa de capacidade da planta | Escopo principal de maquinário | Potência elétrica e utilidade de ar a 35 bar | Orçamento típico de equipamentos (FOB) | Fabricantes representativos |
|---|---|---|---|---|
| Linha turnkey pequena (2.000–4.000 BPH) | Skid RO de 2–4T/H + sopradora linear 2–4 cav + enchedora CGF 14-12-5 + rotuladora + enfardadeira PE | 45–65 kW instalados; 1,6 Nm³/min @ 30 bar | Requer orçamento personalizado (configurado conforme RO e válvulas da enchedora, segundo a MassTech) | MassTech (masstechx.com) |
| Linha turnkey de média velocidade (8.000–12.000 BPH) | Skid RO de 10T/H + sopradora linear servo 6–8 cav + enchedora CGF 24-24-8 / 32-32-10 + rotuladora OPP | 95–135 kW instalados; 3,5 Nm³/min @ 35 bar | Requer orçamento personalizado (configurado conforme cavidades da sopradora, segundo a MassTech) | MassTech, SIPA, KHS |
| Linha turnkey de alta velocidade (18.000–36.000 BPH) | Duplo RO de 20–30T/H + sopradora rotativa + enchedora CGF 50-50-15 / 72-72-18 + enfardadeira servo | 180–280 kW instalados; 7,5–12 Nm³/min @ 35 bar | Requer orçamento personalizado (configurado conforme válvulas rotativas e estágio RO, segundo a MassTech) | MassTech, Sidel, Krones, KHS |
Ao orçar uma nova fábrica, omitir o compressor de ar isento de óleo de 35 bar, o resfriador de água (chiller) e a tubulação do transformador subestimaria os gastos totais do projeto em 25% a 35%. Utilize a lista de verificação de compras abaixo ao solicitar cotações formais aos fabricantes de máquinas.
Lista de verificação de especificações RFQ do comprador para uma linha turnkey de envase de água
- Volumes de garrafa alvo e desenhos: Especifique os volumes exatos das garrafas (330 ml, 500 ml, 1,5 L), o diâmetro, a altura e o peso em gramas da pré-forma (9,5 g a 24 g).
- Padrão de acabamento do gargalo: Confirme se as pré-formas e tampas utilizam fechamentos 28mm PCO 1881, gargalo curto 26/22 ou tampas presas conforme a norma europeia EN 17665.
- Velocidade nominal da linha (BPH): Informe a produção desejada em garrafas por hora no tamanho de referência de 500 mL e as horas de turno planejadas por dia.
- Laudo de análise da água bruta: Forneça o TDS e a dureza da água bruta para dimensionar membranas de RO de simples ou duplo estágio.
- Padrões de contato com o líquido e utilidades: Especifique as superfícies de contato em aço inoxidável AISI 304 contra AISI 316L, a tensão/frequência da fábrica (ex.: 380V/50Hz ou 480V/60Hz) e a inclusão de recuperação de ar a 35 bar.
O que está mudando na fabricação de garrafas de água (Perspectivas da indústria 2025–2026)
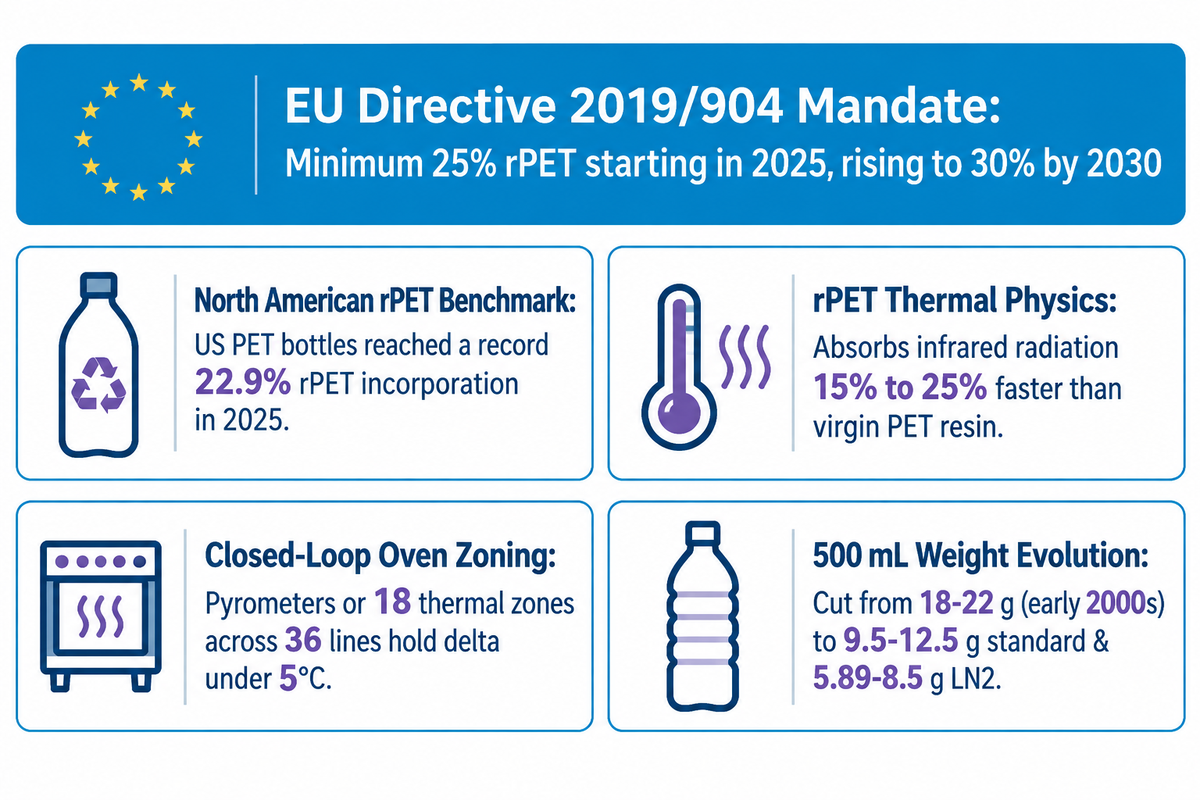
Um teor mínimo de 25% de PET reciclado (rPET) é exigido em toda a União Europeia a partir de 2025 (subindo para 30% até 2030) sob a Diretiva de Plásticos de Uso Único da UE (UE) 2019/904 e a Decisão (UE) 2026/1425. Enquanto isso, as garrafas PET nos Estados Unidos atingiram um recorde de 22,9% de incorporação de rPET em 2025, segundo o Relatório de Reciclagem de PET 2025 da NAPCOR. Essas reformas e o avanço rumo a uma maior sustentabilidade impactarão a forma como os fabricantes especificam cabeçotes de rosqueamento e linhas de triagem.
Processar pré-formas com 25% a 100% de rPET pós-consumo em sopradoras antigas de malha aberta causa opacidade frequente e desvio na espessura da parede. Como o rPET contém corantes residuais microscópicos e aditivos de reaquecimento, ele absorve a radiação infravermelha de 15% a 25% mais rápido do que o PET virgem. As sopradoras modernas compensam isso com pirômetros infravermelhos em malha fechada ou com o sistema de forno a laser de diodo EvoBLOW da Sidel, que conta com 18 zonas térmicas em 36 linhas comerciais. Esses controles mantêm a diferença de temperatura entre o interior e o exterior da pré-forma abaixo de 5°C. Ao mesmo tempo, o relatório de 2025 da NAPCOR alertou que a redução extrema de peso cria um impasse na reciclagem. Garrafas ultraleves amassam facilmente nas esteiras das centrais municipais de triagem (MRF), fazendo com que os jatos ópticos de ar soprem por engano as garrafas leves de PET para o fluxo de papel.
Quando as garrafas plásticas de água se tornaram populares e como os pesos mudaram?
As garrafas plásticas de água tornaram-se comercialmente populares depois que Nathaniel Wyeth patenteou a garrafa para bebidas de PET com orientação biaxial em 1973, substituindo os pesados vasilhames de vidro no final da década de 1980. Nas últimas duas décadas, o reprojeto de pré-formas por elementos finitos e os acabamentos de gargalo curto reduziram o peso de uma garrafa de água sem gás de 500 mL em quase 50%. No início dos anos 2000, as garrafas PET de 500 mL pesavam de 18 a 22 gramas. Em 2025, as pré-formas comerciais padrão pesam de 9.5 a 12.5 gramas, e os projetos ultraleves dosados com nitrogênio chegam a 5.89 a 8.5 gramas. Grandes empresas de bebidas reduziram a parede das garrafas individuais de 21 gramas para 18.5 gramas, eliminando o equivalente a 800 milhões de garrafas de plástico virgem em 2025.
| Vetor da indústria 2025–2026 | Referência quantitativa verificada | Atualização necessária na sopradora e na linha de envase |
|---|---|---|
| Exigência de rPET pela UE 2019/904 e Decisão 2026/1425 | 70% do lixo marinho na UE corresponde a plásticos de uso único e equipamentos de pesca entre 10 itens monitorados, segundo a Diretiva (UE) 2019/904 | Instalar controle por pirômetro IR em malha fechada ou zoneamento de forno a laser para lidar com a absorção térmica mais rápida do rPET |
| Crescimento do rPET na América do Norte (NAPCOR 2025) | O teor de rPET nas garrafas dos EUA subiu de 20,7% (2024) para 22,9% (2025), enquanto a taxa de reciclagem nos EUA foi de 29% contra 30,2% em 2024, segundo NAPCOR / Packaging Dive | Atualizar secadores dessecantes e monitoramento de IV para pré-formas misturadas com rPET de 0,60–0,76 dL/g |
| Tampas presas obrigatórias (EN 17665) | As tampas devem permanecer presas às embalagens ≤3,0 L nos mercados da UE (lacres presos 26/22 e PCO 1881) | Adaptar calhas de descida de tampas do monobloco CGF, estrelas pick-and-place e cabeçotes de torque magnético para anéis articulados |
| Redução de peso abaixo de 9,5g + dosagem de LN2 | Pré-formas de água sem gás de 500 mL reduzidas para 7,5–9,5 g (limite ultraleve de 5,89 g) + 0,05–0,12 g de LN2 | Instalar microdosador de nitrogênio líquido isolado a vácuo entre a estrela de enchimento e o rosqueador |
Perguntas frequentes
Como o plástico é feito antes de se tornar uma pré-forma de garrafa de água?
O plástico politereftalato de etileno (PET) grau garrafa é produzido por meio de um processo de polimerização química em dois estágios a partir de hidrocarbonetos refinados de petróleo bruto e gás natural. Esses grânulos entram em seguida em um reator de polimerização no estado sólido (SSP) de 200°C a 215°C para elevar a viscosidade intrínseca a 0,72–0,84 dL/g e remover o acetaldeído residual antes da moldagem da pré-forma.
Por que as garrafas plásticas de água são moldadas primeiro como pré-formas em vez de sopradas diretamente?
Moldar primeiro pré-formas espessas em formato de tubo de ensaio via moldagem por injeção permite que as fábricas formem o acabamento roscado do gargalo (28mm PCO 1881 ou 26/22) com tolerâncias de vedação de ±0,05 mm enquanto mantêm o corpo amorfo. Reaquecer a pré-forma de 95°C a 115°C e aplicar o estiramento axial e radial orienta as cadeias poliméricas em uma estrutura reticulada semelhante a uma malha. Isso reduz o volume de frete por um fator de 7:1 e melhora as propriedades de barreira a gases e a transparência.
As garrafas de água são fabricadas e envasadas na mesma fábrica?
Normalmente, a injeção das pré-formas e o sopro/envase das garrafas ocorrem em instalações separadas. Transformadores especializados de plásticos operam injetoras de 72 a 144 cavidades 24 horas por dia para moldar milhões de pré-formas compactas e enviá-las a granel em octabins. A fábrica engarrafadora de bebidas possui uma unidade própria de sopro/envase onde as pré-formas são expandidas. Transportadores a ar fechados levam as garrafas até um monobloco 3 em 1 que realiza o enxágue, o enchimento e o rosqueamento.
Como calcular as razões de estiramento e o consumo de ar comprimido de alta pressão para uma sopradora PET?
Para determinar o estiramento biaxial superficial real, multiplique a razão de estiramento circunferencial pela razão de estiramento axial (9.0x a 12.0x para PET padrão). O estiramento axial equivale à razão entre o comprimento final do corpo da garrafa e o comprimento do corpo aquecido da pré-forma (2.6x a 3.2x). O estiramento circunferencial equivale à razão entre o diâmetro externo da garrafa e o diâmetro na meia parede da pré-forma (3.2x a 3.8x). Para dimensionar o compressor de ar de 30 a 40 bar, multiplique o volume total do molde pelo fator de volume morto (1.25), pela razão de pressão absoluta e pela velocidade de sopro em garrafas por minuto. Inversores de frequência nos compressores de ar também reduzem a variação da espessura de parede da garrafa em até 20%, segundo dados de engenharia da ISBM Machine.
Qual temperatura é usada para moldar por sopro as garrafas de água PET?
As pré-formas de PET são moldadas por injeção de 270°C a 285°C (518°F a 545°F) e resfriadas até a temperatura ambiente. As sopradoras as reaquecem em seguida em um forno infravermelho de 95°C a 115°C (203°F a 239°F) imediatamente antes do estiramento.
É possível usar 100% de PET reciclado (rPET) para fabricar novas garrafas de água?
Sim, garrafas PET pós-consumo que passam por lavagem cáustica a quente, separação óptica de flocos, descontaminação por extrusão a vácuo e policondensação no estado sólido (SSP) sob aprovações de contato com alimentos da FDA norte-americana ou da EFSA europeia podem ser moldadas em pré-formas 100% rPET. Como o rPET absorve o calor infravermelho de 15% a 25% mais rápido do que a resina virgem, as sopradoras utilizam pirômetros em malha fechada para evitar a opacidade térmica e a liberação de microplásticos.
Referências e fontes
- Benyathiar, P.; Kumar, P.; Carpenter, G.; Brace, J.; Mishra, D. K. (Purdue University e Amcor Rigid Packaging). Reciclagem garrafa a garrafa de politereftalato de etileno (PET) para a indústria de bebidas: uma revisão. NIH PubMed Central (PMC9231234). https://pmc.ncbi.nlm.nih.gov/articles/PMC9231234/
- Diretiva sobre Plásticos de Uso Único (UE) 2019/904 e Decisão de Execução da Comissão (UE) 2026/1425 sobre o teor de plástico reciclado em garrafas para bebidas publicada pela Direção-Geral do Ambiente da Comissão Europeia. https://environment.ec.europa.eu/topics/plastics/single-use-plastics_en
- Escritório de Patentes e Marcas dos Estados Unidos (USPTO). Patente US7820257B2: Pré-formas para preparar embalagens leves de copolímero PET moldadas por estiramento-sopro e métodos para fabricá-las e utilizá-las (The Coca-Cola Company e Plastic Technologies, Inc.). https://patents.google.com/patent/US7820257B2/en
- Referência de engenharia de embalagens FillerScope. Guia de especificações de pré-formas PET: viscosidade intrínseca, limites de umidade de secagem e padrões de acabamento de gargalo (PCO 1881 contra 26/22). https://www.fillerscope.com/pet-preform-specification-guide/
- Packaging Dive / Associação Nacional para Recursos de Embalagens PET (NAPCOR). Relatório de Reciclagem de PET 2025 da NAPCOR: teor de rPET em garrafas nos EUA atinge 22,9% em meio ao avanço da redução de peso. https://www.packagingdive.com/news/napcor-pet-recycling-rate-2025-drop-recycled-content-bottle-thermoforms/874370/
- Guia de engenharia de plásticos SpecialChem (OTT Consulting). Máquinas rotativas ou lineares de moldagem por estiramento-sopro: seleção de equipamentos e física de aquecimento em forno. https://www.specialchem.com/plastics/guide/rotary-or-linear-that-is-the-question
- Recursos de engenharia ISBM Machine. Como corrigir problemas frequentes no processo de moldagem por estiramento-sopro (perolização, opacidade e aquecimento em malha fechada). https://isbmmachine.net/resources/how-to-fix-frequent-issues-in-the-stretch-blow-molding-process/
- Portal Federal de Ciência dos EUA (Science.gov). FDA dos EUA 21 CFR 177.1630 (Polímeros de ftalato de polietileno) e 21 CFR 165.110 (Padrões de qualidade de água engarrafada). https://www.science.gov/topicpages/p/polytrimethylene+terephthalate+ptt.html
POR QUE ESCREVEMOS ISSO
A MassTechX publica guias práticos de engenharia para produtores de bebidas, proprietários de fábricas, equipes de compras e compradores de linhas de embalagem que precisam comparar equipamentos de enchimento, sopro, rotulagem, tratamento de água e fim de linha com menos suposições Nosso objetivo é explicar as reais restrições de produção por trás da capacidade, tipo de líquido, formato de contêiner, requisitos de higiene, peças de reposição e serviço pós-venda antes que um comprador se comprometa com uma linha de engarrafamento.
SOBRE O NOSSO NEGÓCIO
A tecnologia em massa é um fabricante de máquinas de enchimento de bebidas à base de Zhangjiagang em Jiangsu, China Projetamos e fabricamos soluções completas de linha de engarrafamento para água, bebidas carbonatadas, suco, cerveja, vinho, latas, sopro de garrafas, rotulagem de garrafas, tratamento de água e sistemas de embalagem relacionados Nossa linha de equipamentos publicada cobre 2.000 linhas de produção BPH 6.000, com experiência de implantação em mais de 60 países.
NOSSOS SERVIÇOS
Apoiamos os compradores através do projeto de layout da planta, seleção de equipamentos, fabricação, testes de aceitação da fábrica, coordenação de envio, instalação no local, treinamento do operador e serviço pós-venda de longo prazo Os projetos MassTechX são apoiados por uma garantia de 2 anos, resposta do engenheiro de 24 horas e compromisso internacional de despacho de peças de reposição de 5 dias úteis.
MATRIZ DE DADOS // PERFIL DO FABRICANTE
NOMEEquipe de Engenharia de Tecnologia de Massa
PAPELFabricante de linha de enchimento de bebidas
MARCAMassTechX /Tecnologia de Massa
EMPRESATecnologia de massa Co Zhangjiagang Ltd.
LOCALIZAÇÃOZhangjiagang, Jiangsu, China
ALCANCE CAPACIDADE2.000 UF36.000 BPH
GAMA PRODUTOSEnchimento de água, enchimento de CSD, enchimento de suco, enchimento de cerveja, enchimento de vinho, enchimento de lata, sopro de garrafa, rotulagem de garrafa, tratamento de água
ALCANCE GLOBALMais de 60 países
GARANTIA2 anos
SERVIÇO SLAResposta do engenheiro 24 horas/despacho de peças sobressalentes em 5 dias úteis
SITEmasstechx. com
Posts relacionados
Em alta agora