Entre em Contato com a Masstech

O processo de moldagem por sopro de PET é a moldagem por sopro com estiramento por injeção (ISBM): uma pré-forma de polietileno tereftalato é reaquecida e depois estirada mecanicamente e inflada com ar dentro de uma cavidade do molde para formar uma garrafa transparente e leve. (Fora da América do Norte, o mesmo procedimento costuma ser chamado de “blow moulding”.)
Especificações rápidas
| Nome do processo | Moldagem por sopro com estiramento por injeção (ISBM) |
| Janela de conformação | Acima da temperatura de transição vítrea do PET (~76-80°C), abaixo da faixa de cristalização |
| Razão mínima de estiramento | 2:1 vertical (axial), 4:1 circunferencial — abaixo desses valores, a espessura da parede não consegue se nivelar sozinha |
| Tempo de ciclo de estágio único | ~13-16 segundos por ciclo (~250 ciclos/hora) |
| Faixa de produção de dois estágios | 1.000 a 72.000+ garrafas/hora, escalável pelo número de cavidades |
| Variação de parede alcançável | Apenas 0.001 in. ao redor de uma garrafa redonda quando o aut nivelamento funciona corretamente |
Este guia se concentra na ciência do processo e nos princípios de ciência dos materiais — além das causas-raiz dos defeitos — responsáveis por uma produção estável de garrafas plásticas, em vez de uma operação sujeita a sucata, e foi escrito para engenheiros de processo e gerentes de qualidade, não para compradores de equipamentos. Nosso guia do comprador de sopradoras de garrafas aborda contagem de cavidades, faixas de preços e listas de verificação de fornecedores.
O que é o processo de moldagem por sopro de PET? (ISBM definido)
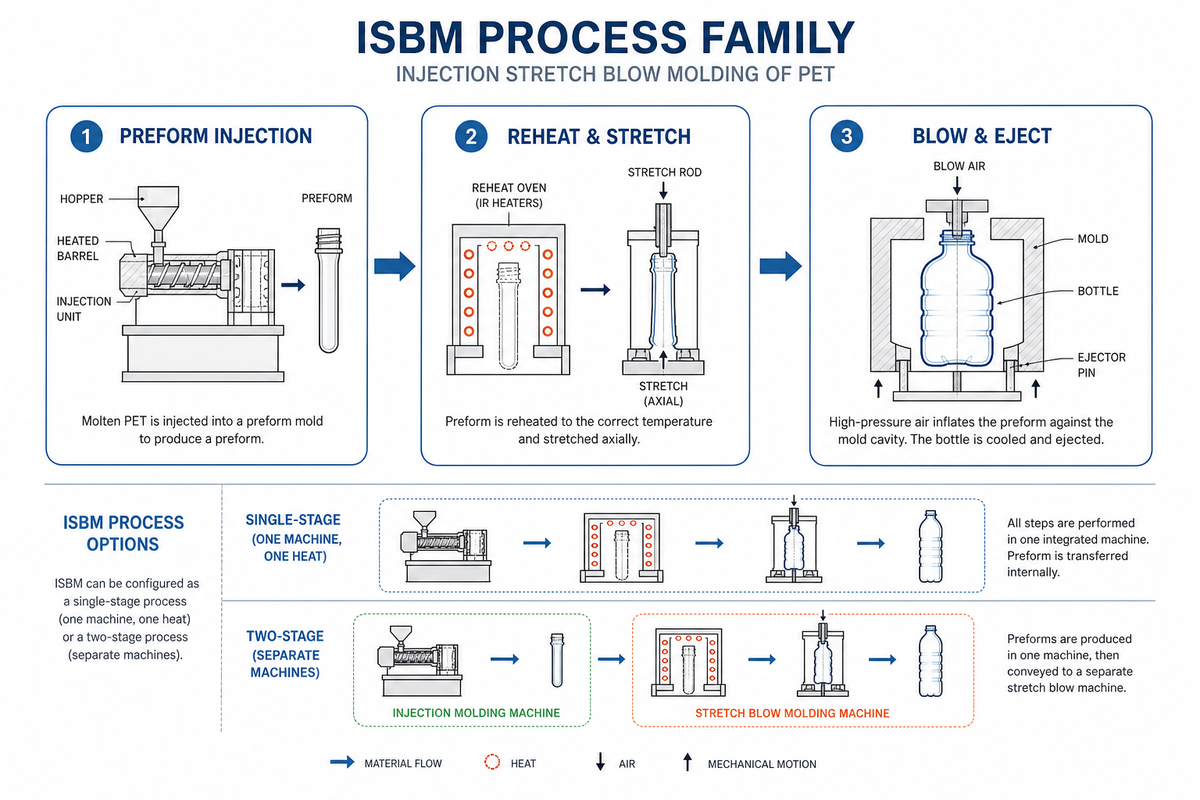
A moldagem por sopro com estiramento por injeção (ISBM) transforma uma pré-forma pequena e de parede espessa — que já traz o gargalo e a rosca finais da garrafa, obtidos em sua própria etapa de moldagem por injeção — em uma garrafa de parede fina por meio de reaquecimento controlado, estiramento mecânico e inflação com ar. A espessura da parede e a geometria do gargalo da pré-forma são fixadas antes mesmo do início desta etapa, por isso as decisões de qualidade da pré-forma a montante limitam o que a etapa de sopro ainda consegue corrigir.
Duas configurações compõem esse processo — ambas chamadas corretamente de moldagem por sopro com estiramento na literatura mais ampla: estágio único, em que a injeção e a moldagem por sopro da pré-forma ocorrem em uma única máquina e em um único ciclo térmico, e dois estágios, em que as pré-formas são moldadas por injeção separadamente, resfriadas, armazenadas e depois reaquecidas em uma sopradora dedicada. Uma técnica relacionada, porém distinta, a moldagem por sopro com injeção, elimina totalmente a etapa de estiramento — um pino central injeta e sopra a pré-forma em um único movimento — e é reservada para recipientes e garrafas pequenas, de precisão e sem estiramento, incluindo recipientes de armazenamento nos quais a precisão dimensional importa mais do que a clareza óptica — um dos três principais tipos de moldagem por sopro, cada um construído com o mesmo material plástico básico, mas com um tipo diferente de peça plástica no início da linha. A história da moldagem por sopro na Wikipedia remonta a família mais ampla de processos a 1938, quando os inventores americanos Enoch Ferngren e William Kopitke construíram a primeira máquina comercial de moldagem por sopro de plástico e a venderam à Hartford Empire Company — quase noventa anos antes de a ISBM se tornar o processo padrão para uma garrafa de bebidas.
A configuração escolhida é importante porque muda a origem dos defeitos e quais controles de qualidade realmente ajudam. A seguir, o ciclo em si, a ciência dos materiais que o torna possível e a disciplina de cada etapa do processo que mantém a linha dentro da especificação.
O ciclo ISBM em cinco etapas: o que realmente acontece dentro da máquina
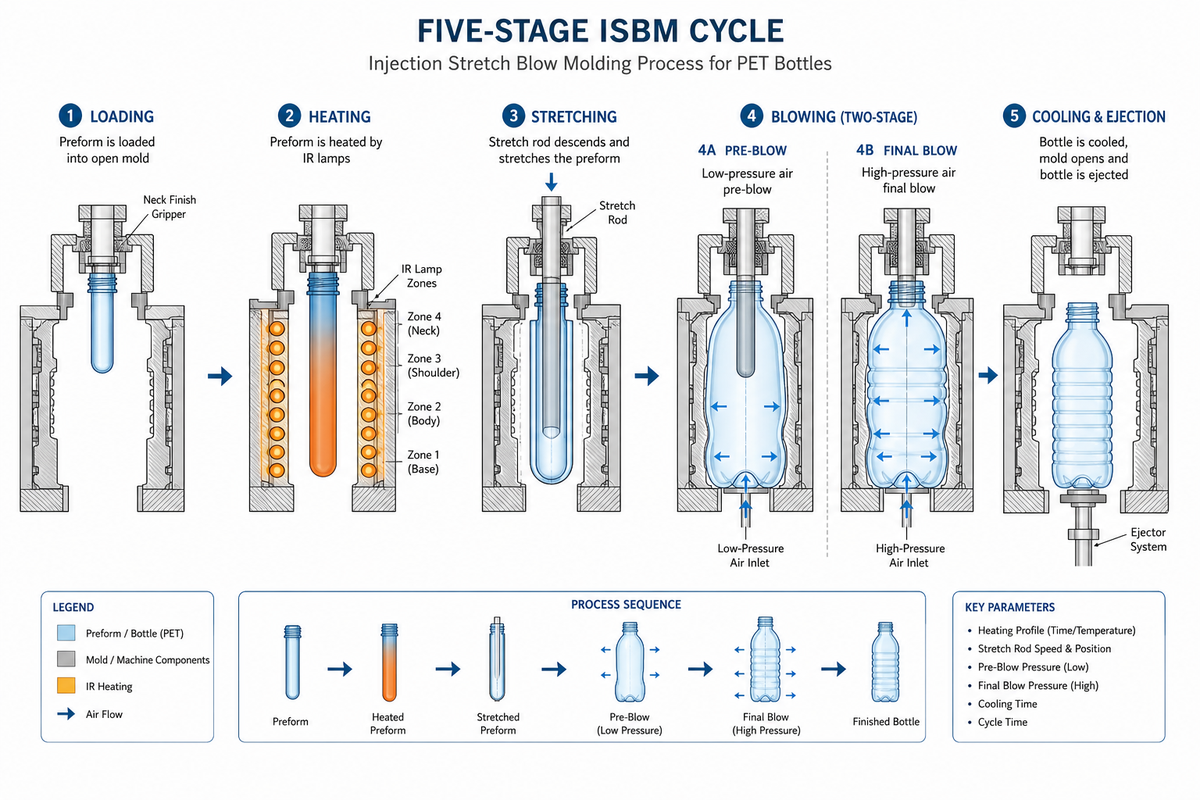
O ciclo ISBM ocorre em cinco etapas — carregamento, aquecimento, estiramento, sopro e resfriamento/extração — e a própria etapa de sopro é, na verdade, composta por duas fases de pressão, não uma. As pré-formas são carregadas com o gargalo para cima em um sistema de transferência, passam por um conjunto de fornos infravermelhos até que a resina fique na janela de conformação, são estiradas mecanicamente por uma haste e depois infladas em duas fases de pressão antes de o molde abrir e extrair a garrafa pronta.
- Carregamento. As pré-formas — criadas no momento em que os pellets plásticos são fundidos e injetados para formar a pré-forma em uma etapa de injeção separada e de alta produção — são alimentadas com o gargalo para cima em uma corrente, roda ou sistema de transferência de movimento contínuo que as conduz pelo conjunto de fornos.
- Aquecimento. Cada zona de lâmpadas infravermelhas com controle independente leva a pré-forma à janela de conformação, logo acima da temperatura de transição vítrea e abaixo do ponto de fusão — a pré-forma é aquecida até ficar macia e maleável, mas nunca derretida.
- Estiramento. Uma haste de estiramento desce pelo molde para estirar a pré-forma ao longo de seu eixo vertical antes da entrada do ar, posicionando-a dentro do formato da cavidade do molde.
- Sopro (duas fases de pressão). O ar comprimido, aplicado como um pré-sopro de baixa pressão, infla primeiro o formato geral — o ar é soprado para dentro da pré-forma sob pressão cuidadosamente escalonada — e depois um sopro separado de alta pressão prensa o material contra os detalhes finos do molde, enquanto a cavidade forma o corpo da peça acabada.
- Resfriamento e extração. O contato com a parede resfriada do molde fixa o formato e a orientação da garrafa; o molde abre e a peça é extraída — uma entre milhares de peças idênticas produzidas em grandes quantidades por uma única ferramenta durante uma corrida de produção.
📐 Nota de engenharia — por que duas fases de pressão, não uma
Sem um sopro escalonado e o controle cuidadoso que ele exige, um único sopro de alta pressão forçaria a seção mais espessa da pré-forma mais fria até as extremidades mais distantes, deixando paredes finas e “short-shotted” em todos os outros pontos.
O pré-sopro de baixa pressão preenche o volume geral e dá tempo para a resina alcançar cada canto antes que o sopro de alta pressão forme detalhes finos, como gargalos roscados e logotipos, no molde. Essa é uma causa fácil de evitar do chamado “short shot”. Ao especificar o suprimento de ar da fábrica, compare o equipamento de compressão de ar da PanGeng com a demanda documentada da sopradora em cada fase de pressão, incluindo os requisitos de armazenamento e tratamento.
“Testamos configurações pneumáticas e servo de carregamento de pré-formas durante 600 horas de produção antes de padronizar a Q-Series com servo. A versão pneumática custava $1.800 menos por máquina, mas produzia 0,4% mais rejeitos em garrafas de gargalo pequeno, a 6.000 garrafas por hora, o que corrói um ano de margem em cerca de três meses.”
Essas garrafas de gargalo pequeno rejeitadas a mais têm origem no carregamento da pré-forma, não no aquecimento ou no sopro, porque um sistema de carregamento servo mantém a posição com muito mais repetibilidade do que o carregamento pneumático, e o perfil de gargalo pequeno deixa pouca margem para variações. Isso lembra que o modelo das “cinco etapas” é uma simplificação: um defeito que aparece na extração pode ter origem no carregamento, e não na etapa em que finalmente é percebido.
A ciência dos materiais: resina PET, viscosidade intrínseca e orientação biaxial
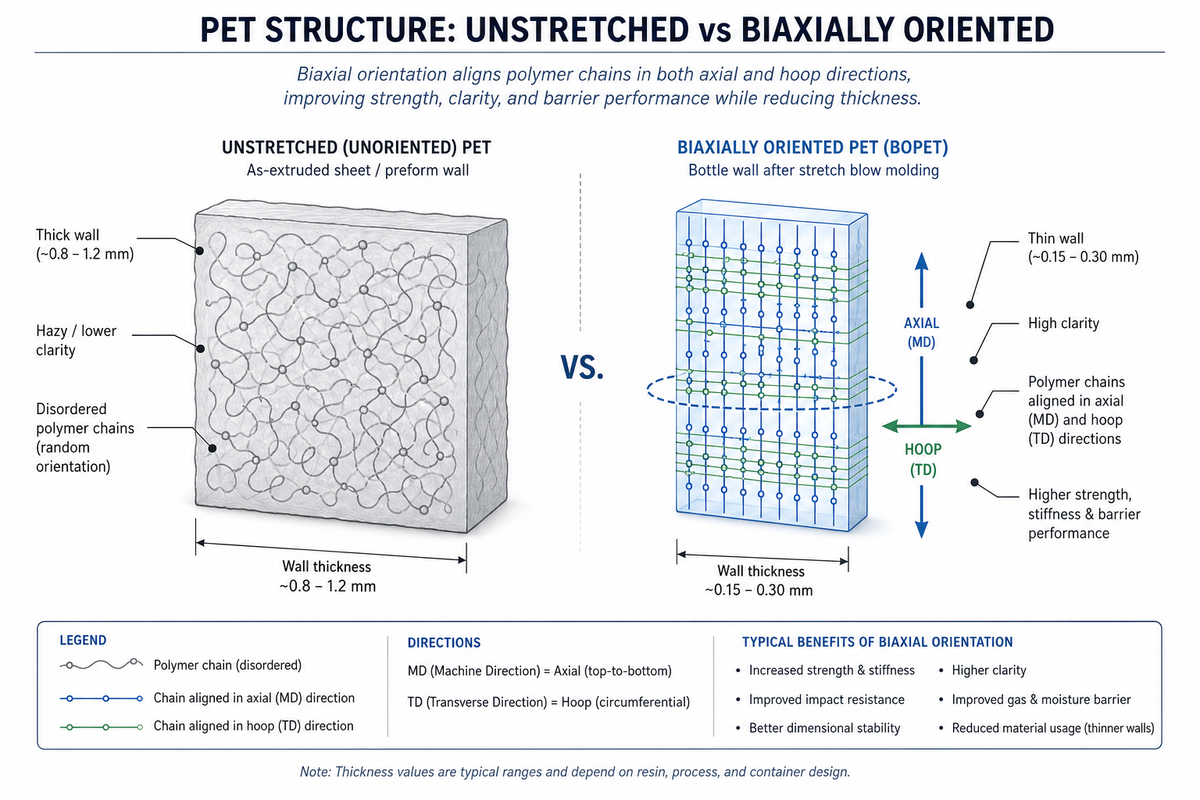
A orientação biaxial é o mecanismo que confere resistência, clareza e desempenho de barreira a gases à garrafa de PET — estirar a resina nas direções vertical (axial) e circunferencial (radial) alinha suas cadeias poliméricas, e uma peça de PET não estirada ou subestirada é comparativamente fraca e opaca. A viscosidade intrínseca (IV) é o índice de qualidade da resina que define quanto estiramento um determinado lote de PET pode suportar antes de rasgar ou deixar de se orientar corretamente, e é medida pelo método ASTM D4603, um método de viscosímetro capilar de vidro executado com concentração padrão de solução de 0,50 g/dL e distinto do ensaio de temperatura de transição vítrea que define a própria janela de conformação. A resina PET pós-consumo foi medida em uma faixa aproximada de 0.35 a 0.78 dL/g, dependendo do histórico de processamento, e a resina virgem de grau garrafa é especificada na parte superior dessa faixa precisamente porque uma IV mais alta significa cadeias poliméricas mais longas e maior resistência do fundido para suportar o estiramento.
A janela de orientação
Uma garrafa precisa de pelo menos 2:1 de estiramento axial e 4:1 circunferencial para ativar o efeito de endurecimento por deformação com autonivelamento do PET — abaixo dessa janela, os pontos mais finos continuam afinando em vez de se autocorrigirem, e nenhum ajuste de processo corrige um projeto subestirado.
| Formato da garrafa | Razão axial (vertical) | Razão circunferencial | Limitações / não indicado para |
|---|---|---|---|
| Garrafa redonda padrão de água/CSD (0,5L) | ~2,2-2,5:1 | ~4-4,5:1 | Confortavelmente acima do mínimo; não é o caso limitante |
| Garrafa de suco para envase a quente | ~1,8-2,2:1 | ~3,5-4:1 | A razão menor troca parte da clareza pela cristalização do gargalo resistente ao calor exigida pelo envase a quente |
| Pote de boca larga / formato de baixo perfil | ~1,5-1,8:1 | ~3-3,5:1 | Próximo ao piso de 2:1/4:1 — a variação da parede é mais difícil de controlar e exige tolerância mais apertada da pré-forma |
| Recipiente de água de 5-gallon (18,9L) | abaixo de 1.5:1 | abaixo de 3:1 | Abaixo do piso de autonivelamento por projeto — exige uma configuração dedicada de haste de estiramento e circuito de resfriamento, não um ajuste de “garrafa grande” em um molde padrão |
| Formato personalizado / assimétrico | varia conforme a geometria | varia conforme a geometria | Cantos e painéis planos ficam localmente subestirados mesmo quando a razão média supera o piso — exige aquecimento específico por zona, não apenas uma meta média |
Uma ferramentaria que fabrica um molde de pré-forma para um novo SKU precisa projetar de acordo com a linha aplicável, porque uma razão de sopro pequena a média — comum em formatos de boca larga e personalizados — deixa uma margem muito menor para erros de tolerância da pré-forma do que as razões generosas que uma garrafa redonda padrão permite em sua variedade de formatos.
É por isso que uma especificação de material PET de grau garrafa não é a mesma coisa que uma especificação genérica de material plástico, apesar de, em sentido estrito, ambos serem PET.
Deriva da IV
A viscosidade intrínseca não é um número fixo depois que a resina é expedida; ela cai a cada reaquecimento, passagem de reprocessamento e exposição à umidade que o material sofre antes da etapa de sopro, por isso o certificado de IV da pré-forma representa um ponto de partida, não uma garantia.
A viscosidade intrínseca é o ponto em que a resina reciclada realmente se torna um fator, e esse tema reaparece na discussão sobre rPET abaixo. Antes disso, porém, faz sentido analisar a decisão do processo — estágio único, dois estágios ou a tradicional rota de extrusão — porque cada abordagem responde a uma combinação única de geometria e volume.
Estágio único vs. dois estágios vs. extrusão: uma decisão, não apenas uma definição
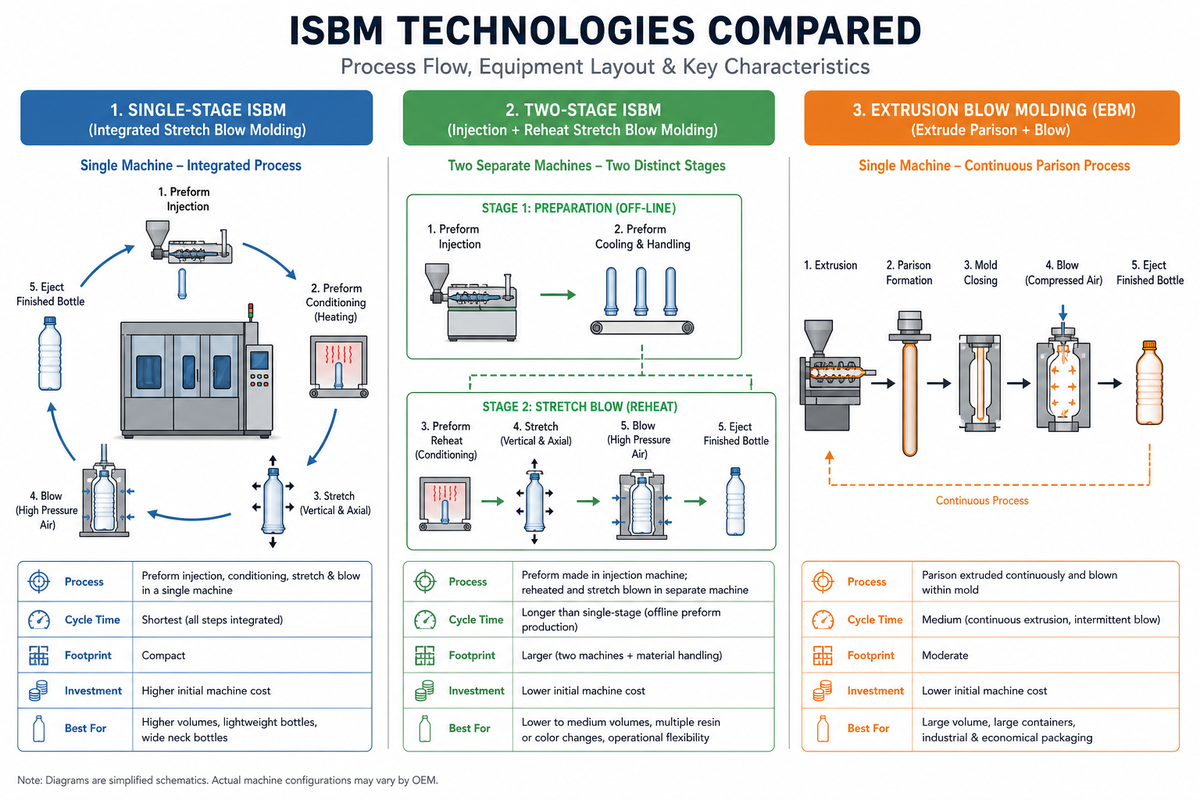
Toda estação de moldagem por sopro e todo sistema de moldagem da indústria de plásticos opera em um dos três formatos diferentes, e selecionar o processo de moldagem correto para sua garrafa é uma decisão de características e economia, não uma escolha de procedimento padrão. Embora a ISBM de dois estágios seja o processo predominante para bebidas (que representam mais de 80% de todas as garrafas, a maioria das quais opera em dois estágios), a velha máxima “sempre escolha dois estágios em alto volume” não é tão simples quanto parece, porque não considera a verdadeira fragilidade de ambos os sistemas. A principal vulnerabilidade do sistema de dois estágios está no manuseio das pré-formas durante o transporte; as pré-formas são frequentemente sacudidas para fora das linhas, caem em armazenagem a granel ou são despejadas no funil da sopradora, criando marcas e arranhões que o estiramento pode achatar, mas nem sempre esconder completamente, escreve Ottmar Brandau, presidente da PET All Manufacturing Inc. e veterano de 48 anos no setor de plásticos, na Plastics Technology. O estágio único supera o problema de manuseio; há apenas uma máquina de moldagem por sopro com estiramento e a pré-forma nunca a deixa, mas ao custo de ciclos e trocas mais lentos, além da não uniformidade produzida por um fundido viscoso que se divide em vários canais de distribuição. Em essência, o processo de estágio único e a tecnologia de dois estágios são ambos ISBM; apenas a escolha do equipamento distingue como o molde da pré-forma é levado à garrafa final, e nem o processo de estágio único nem a tecnologia de dois estágios é a resposta definitiva para toda família de peças plásticas ocas em uma linha de embalagens plásticas.
Estágio único
- Garrafas sem manchas — a pré-forma não sai da máquina
- Mais indicado para formatos oblongos, orientação fixa da rosca e volume baixo a médio
- Tempo de ciclo ~13-16 segundos (~250 ciclos/hora)
- Trocas longas; exige operação quase contínua para evitar altas taxas de sucata
- Irregularidade da parede causada pelo aquecimento viscoso que divide o fundido em vários canais
Dois estágios
- Escala de aproximadamente 1.000 a 72.000+ garrafas/hora pelo número de cavidades
- Ciclos rápidos, trocas rápidas, pré-formas adquiridas ou armazenadas de forma independente
- Melhor distribuição de parede para garrafas redondas em alto volume
- O manuseio da pré-forma entre a injeção e o sopro pode introduzir entalhes/arranhões
- Fornos indexados (acionados por corrente) podem aquecer as cavidades de forma desigual em comparação com sistemas lineares ou rotativos de movimento contínuo
A prioridade é atender aos requisitos da garrafa; o custo vem em segundo lugar. Se a garrafa exigir acabamento sem manchas, formato oblongo ou orientação fixa da rosca como requisitos inegociáveis, o estágio único é a solução, independentemente do volume. Caso contrário, faça as contas: uma garrafa redonda de 1L, gargalo de 33mm, peso de 42g, operando a 750.000 garrafas/ano, exigiria aproximadamente 1.152 horas de máquina por ano com uma cavidade, em reaquecimento de dois estágios (600-800 garrafas/cavidade/hora), ou 576 horas com duas cavidades. Por outro lado, exigiria 1.500 horas em um sistema de estágio único com duas cavidades operando à taxa típica de ~250 ciclos/hora, ou 750 horas com quatro cavidades. Os dois estágios vencem nesse volume específico em termos de horas de máquina, embora aplicações personalizadas de baixo volume e garrafa perfeita ainda possam tornar o estágio único a escolha lógica. A moldagem por sopro por extrusão, a terceira família, alimenta plástico fundido por uma extrusora para formar um tubo oco — uma peça plástica em forma de tubo, em vez de uma pré-forma moldada por injeção — e pertence à produção de recipientes de HDPE e PP, galões de leite e garrafas de detergente, não de garrafas de bebidas de PET; portanto, é uma família de processo totalmente diferente (e uma tecnologia de moldagem diferente), e não uma terceira opção para o mesmo trabalho. Tanto nos termos de processo ISBM quanto de processo IBM, a pré-forma ou o parison é aquilo sobre o qual cada etapa seguinte atua: o processo ISBM estira e sopra o que a etapa de injeção já produziu, enquanto o processo IBM o sopra sem estiramento.
Engenharia do perfil de aquecimento e qualidade da pré-forma
O aquecimento desigual causa muitos problemas, embora não seja o principal — em sua experiência, canais de injeção descentralizados são “de longe a causa mais comum de variação da espessura da parede”, segundo Brandau. Esta é fundamentalmente uma questão mecânica: a haste de estiramento precisa fixar o canal da pré-forma no fundo do molde para evitar que ele se mova enquanto o ar de alta pressão preenche a câmara, e a folga entre a haste e o molde deve ser cerca de 0.040” menor que a espessura da parede do canal. Se qualquer um dos dois elementos não estiver correto ou o tempo de pré-sopro estiver errado, a parede seguirá o canal para onde quer que ele vá. É possível ajustar o forno até aquecer uniformemente todos os pontos da pré-forma, mas isso não corrigirá o canal descentralizado mecanicamente.
Ainda assim, o aquecimento no forno é importante por seus próprios motivos. Uma variação da espessura da parede da pré-forma superior a 0.004” resulta em reaquecimento desigual, porque as seções mais finas encolhem e perdem mais temperatura ao passar do forno para o molde — e o molde também pode puxar o canal para uma posição desigual antes que a haste de estiramento o alcance. Por isso, aquecedores infravermelhos multizona se tornaram o padrão em vez de fornos únicos; eles podem ser ajustados com base na geometria conhecida da garrafa — por exemplo, ao redor de uma alça ou de um painel da pré-forma — para compensar o aquecimento desigual da pré-forma, em vez de tratar cada polegada da pré-forma como igual.
Registro de causas-raiz de defeitos: do sintoma à correção
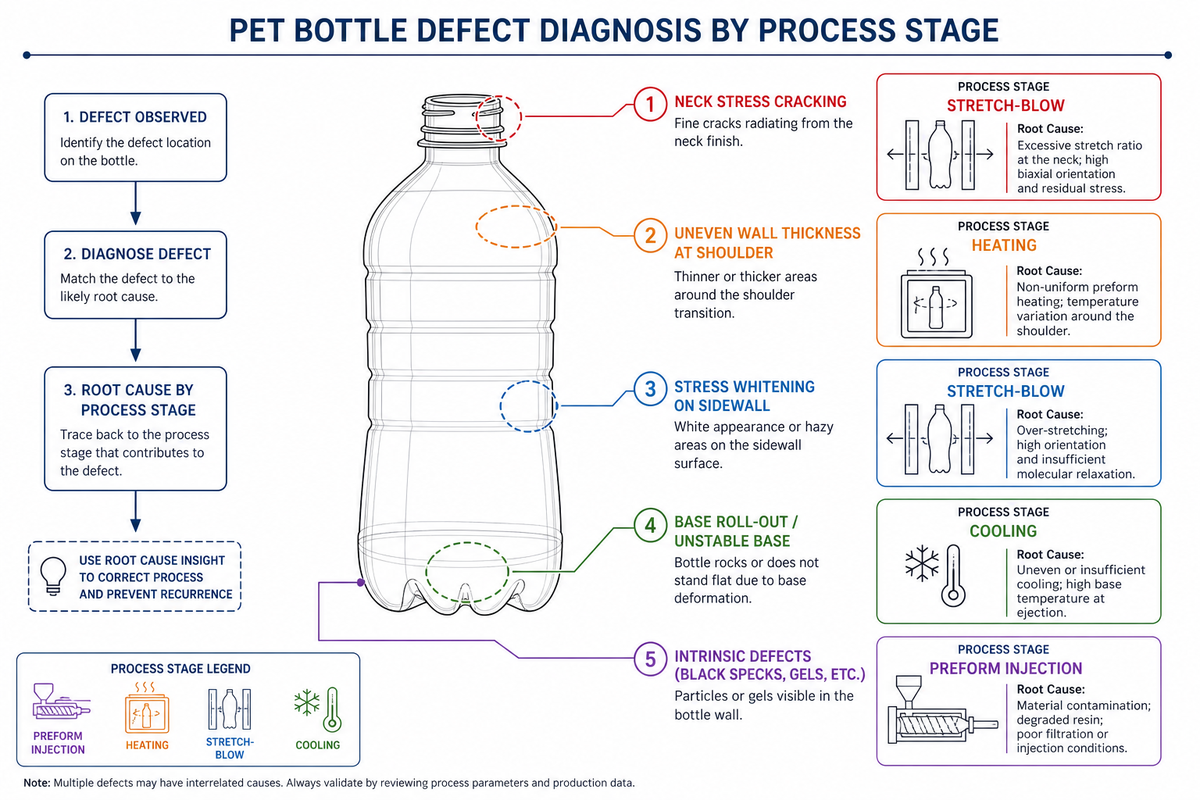
A maioria dos defeitos de moldagem por sopro com estiramento remonta a uma das cinco etapas básicas — injeção da pré-forma, aquecimento, estiramento/sopro, resfriamento ou extração — e a chave para solucionar um defeito na moldagem por sopro é saber qual etapa realmente causa o problema, em vez de partir diretamente para “aquecer mais”.
| Sintoma | Causa-raiz provável | Etapa do processo | Correção | Limitações / não indicado para |
|---|---|---|---|---|
| A espessura da parede acompanha o canal ao redor da garrafa | Canal de injeção descentralizado não fixado pela haste de estiramento | Injeção da pré-forma / Estiramento | Ajustar a folga entre a haste e o fundo do molde para ~0.040 in. abaixo da espessura da parede do canal da pré-forma; verificar o tempo de pré-sopro | Não corrige a variação da parede apenas com aquecimento se o canal já estiver centralizado |
| Perlescência / esbranquiçamento por tensão | Estiramento a frio — pré-forma soprada abaixo da janela de conformação | Aquecimento | Aumentar a potência de infravermelho ou o tempo de permanência na zona afetada; confirmar o controle independente da zona | Não corrige o esbranquiçamento causado por contaminação da resina — isso exige uma auditoria do fornecedor de pré-formas |
| Espessura de parede desigual, sem deriva visível do canal | Variação da parede da pré-forma >0.004 in. causando reaquecimento desigual | Pré-forma + Aquecimento | Apertar a tolerância de injeção da pré-forma; adicionar ajuste de infravermelho específico por zona | Não corrige totalmente o afinamento determinado pela geometria em garrafas assimétricas |
| Base fina ou estourada | Tempo de ciclo reduzido de forma agressiva; resfriamento incompleto antes da extração | Resfriamento / Extração | Aumentar o tempo de resfriamento ou reduzir a temperatura do molde da base | Troca tempo de ciclo por integridade da parede — não é uma correção se a restrição real for uma meta fixa de capacidade de produção |
| Opacidade ou turvação | Sopro abaixo da janela de conformação, ou umidade/contaminação da pré-forma | Aquecimento / Qualidade da pré-forma | Verificar a temperatura da janela de conformação; auditar a secagem e o armazenamento das pré-formas | A opacidade causada por contaminação é um problema de qualidade do fornecedor, não uma correção de processo |
| Fragilidade do gargalo / trincas por tensão | Cristalização não controlada na área do canal durante a injeção da pré-forma | Injeção da pré-forma | Ajustar o projeto do canal ou o perfil de resfriamento da injeção | Alguma cristalização do gargalo é intencional em garrafas para envase a quente, para resistência térmica — não “corrija” uma característica projetada |
| Abertura da base / ovalização | Circuito de resfriamento do molde desigual ou subdimensionado | Resfriamento | Verificar o equilíbrio dos canais de resfriamento e o tempo de permanência do ciclo na base | Não resolve a ovalização causada por uma pré-forma subdimensionada abaixo do piso de estiramento 2:1/4:1 |
| Peça incompleta / falta de material | Pressão ou tempo de permanência do pré-sopro muito baixos | Estiramento / Sopro | Aumentar a pressão do pré-sopro ou prolongar seu tempo de permanência antes do sopro de alta pressão | Não corrige uma peça incompleta causada por uma carga de pré-forma subdimensionada |
| Rebarba / excesso de plástico na região de fechamento ou do canal | Deriva da força de fechamento ou do alinhamento do molde | Fechamento | Verificar a força de fechamento e o alinhamento do molde | Não trata a rebarba causada por linhas de partição do molde desgastadas — exige manutenção do molde, não um ajuste de processo |
Processamento de rPET: o que muda ao operar com resina reciclada
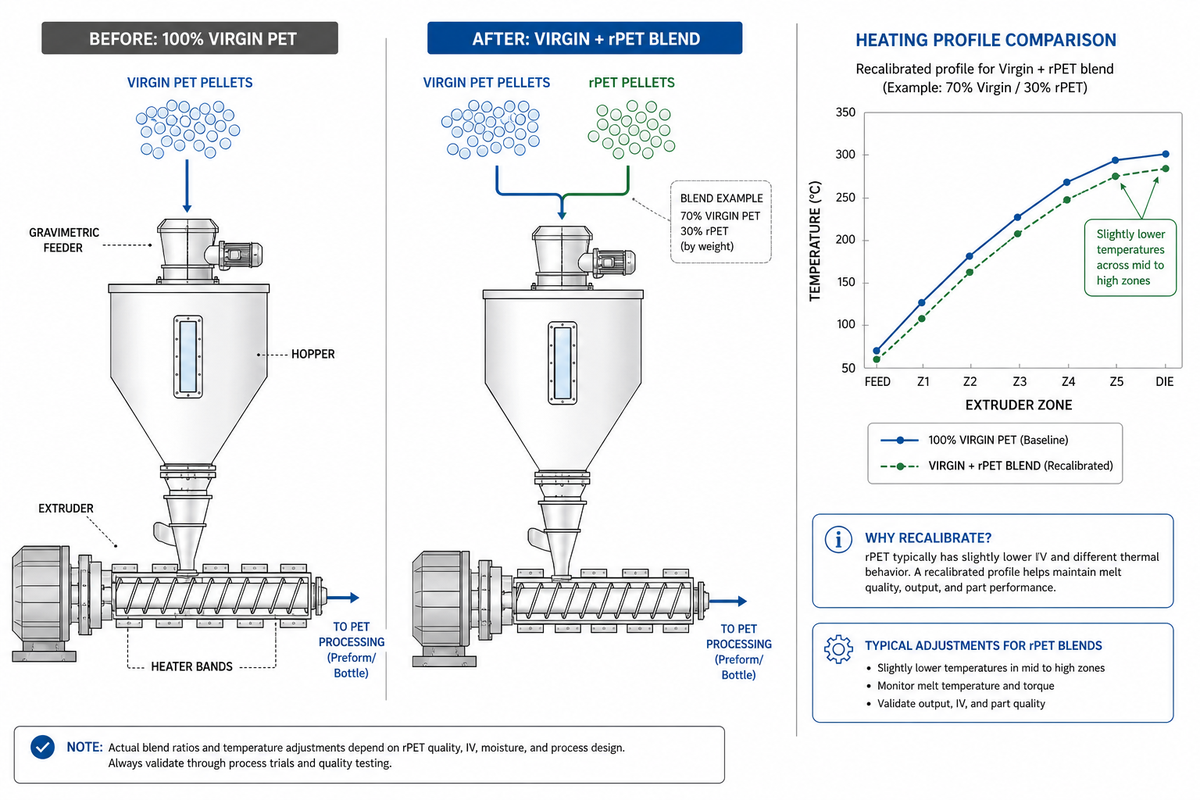
Operar PET reciclado em uma linha de moldagem por sopro com estiramento muda os parâmetros do processo, não apenas o rótulo da resina no funil — a viscosidade intrínseca se degrada ainda mais a cada ciclo de reprocessamento, e um estudo revisado por pares mediu a queda da IV de cerca de 0.80 para 0.65 dL/g ao longo de quatro passagens sucessivas de extrusão, com aproximadamente oito minutos de tempo acumulado de permanência do fundido, impulsionada pela cisão térmica e hidrolítica das cadeias. Uma IV menor significa menor resistência do fundido ao entrar na etapa de estiramento, por isso uma simples troca de resina — mesmo perfil de aquecimento, mesmas pressões, apenas pellets diferentes — é uma forma comum de introduzir problemas de taxa de rejeição que acabam atribuídos ao “rPET ruim”, em vez de a um processo não recalibrado.
A Q-Series da Mass Technology opera com 10-50% de rPET misturado a PET virgem na configuração de aquecimento e fechamento padrão de fábrica; operar com 100% de rPET exige um perfil de temperatura recalibrado e uma opção de fechamento hidráulico híbrido, refletindo a maior sensibilidade à umidade e a menor resistência do fundido da matéria-prima totalmente reciclada. Essa capacidade está se tornando menos opcional: o Regulamento (UE) 2025/40 sobre embalagens e resíduos de embalagens entrou em vigor em 11 de fevereiro de 2025 e aplica-se, de modo geral, a partir de 12 de agosto de 2026, estabelecendo metas mínimas de conteúdo reciclado para garrafas de bebidas plásticas de uso único que os acompanhamentos do setor colocam em aproximadamente 30% até 2030, subindo para cerca de 65% até 2040. Especificar hoje uma linha apenas para PET virgem deixa sua vida útil limitada se os mercados-alvo incluírem a UE.
Ciclo de qualidade da pré-forma ao palete: uma estrutura de controle de qualidade com quatro pontos de verificação
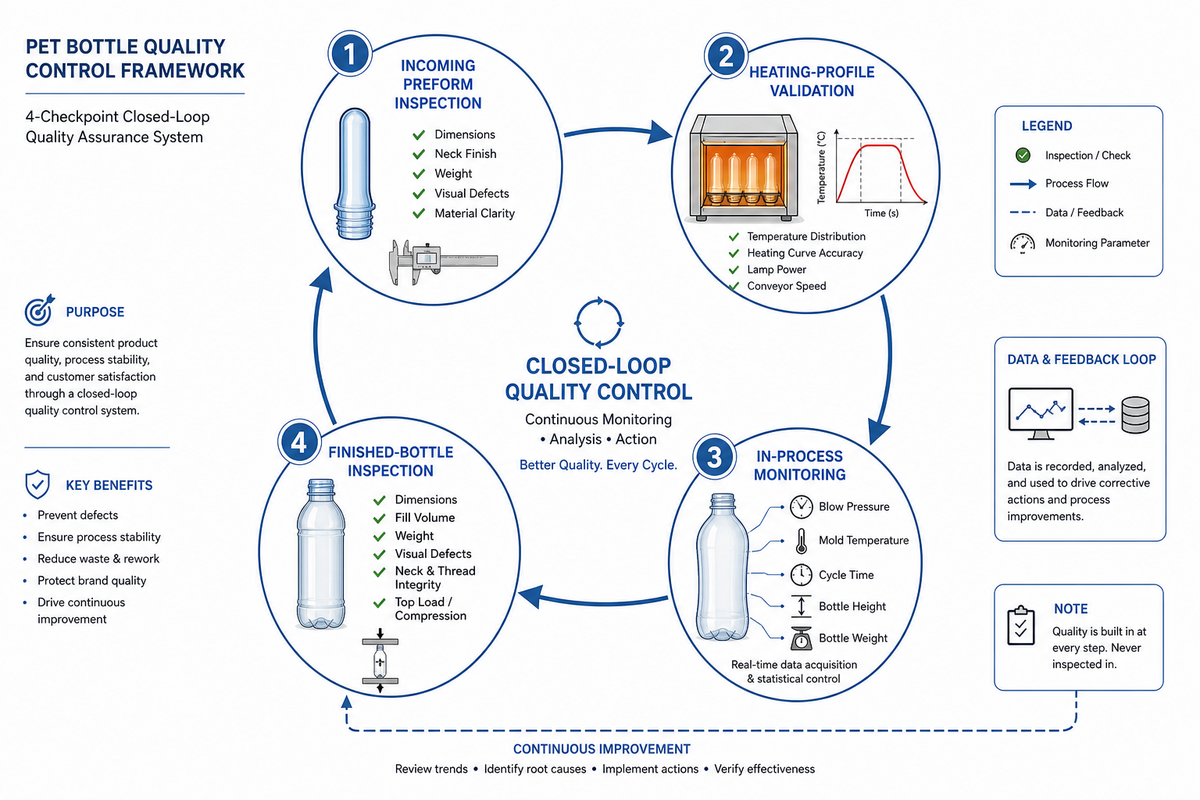
Com quatro pontos de inspeção (pré-forma recebida, validação do perfil de aquecimento, verificações em linha e testes da garrafa acabada), a maioria dos defeitos gerados por este processo de moldagem por sopro pode ser identificada e corrigida antes que as garrafas acabadas cheguem a um palete.
- Inspeção da pré-forma recebida. Verifique por amostragem a IV (conforme ASTM D4603), a variação de peso e a qualidade visual (opacidade, pontos pretos e umidade) em cada novo lote de pré-formas antes de chegar ao forno — a IV varia com o histórico de reprocessamento, da mesma forma que nos ciclos de regranulado medidos na seção sobre rPET acima.
- Validação do perfil de aquecimento. Execute e registre disparos de teste para cada nova combinação de pré-forma e garrafa, em vez de reutilizar uma receita anterior — confirme que o ar na pré-forma está sendo introduzido corretamente e que o molde da pré-forma abre e ejeta sem problemas antes de ampliar para a produção plena; uma verificação com câmera térmica detecta a proximidade do metal do forno e problemas de não rotação antes que se transformem em refugo.
- Monitoramento em processo. Registre continuamente o peso de envase, a pressão de sopro e a variação do tempo de ciclo, para que uma degradação lenta apareça antes de ultrapassar um limite de rejeição.
- Inspeção da garrafa acabada. Realize testes de ruptura e de carga superior, além do mapeamento da espessura da parede na base, no ombro e na parede lateral — as três zonas que o Registro de Defeitos deste guia relaciona a causas-raiz distintas.
📐 Nota de engenharia — registre uma receita de aquecimento para cada par de pré-forma e garrafa
Duas garrafas com o mesmo volume, mas com geometrias de ombro diferentes, podem exigir perfis de lâmpadas diferentes — uma configuração uniforme de temperatura ajustada para uma garrafa redonda produzirá uma garrafa oval defeituosa. Trate o zoneamento do forno como uma receita por SKU, que deve ser registrada e recuperada, e não como uma configuração permanente da máquina.
Onde isso se encaixa na sua linha de produção
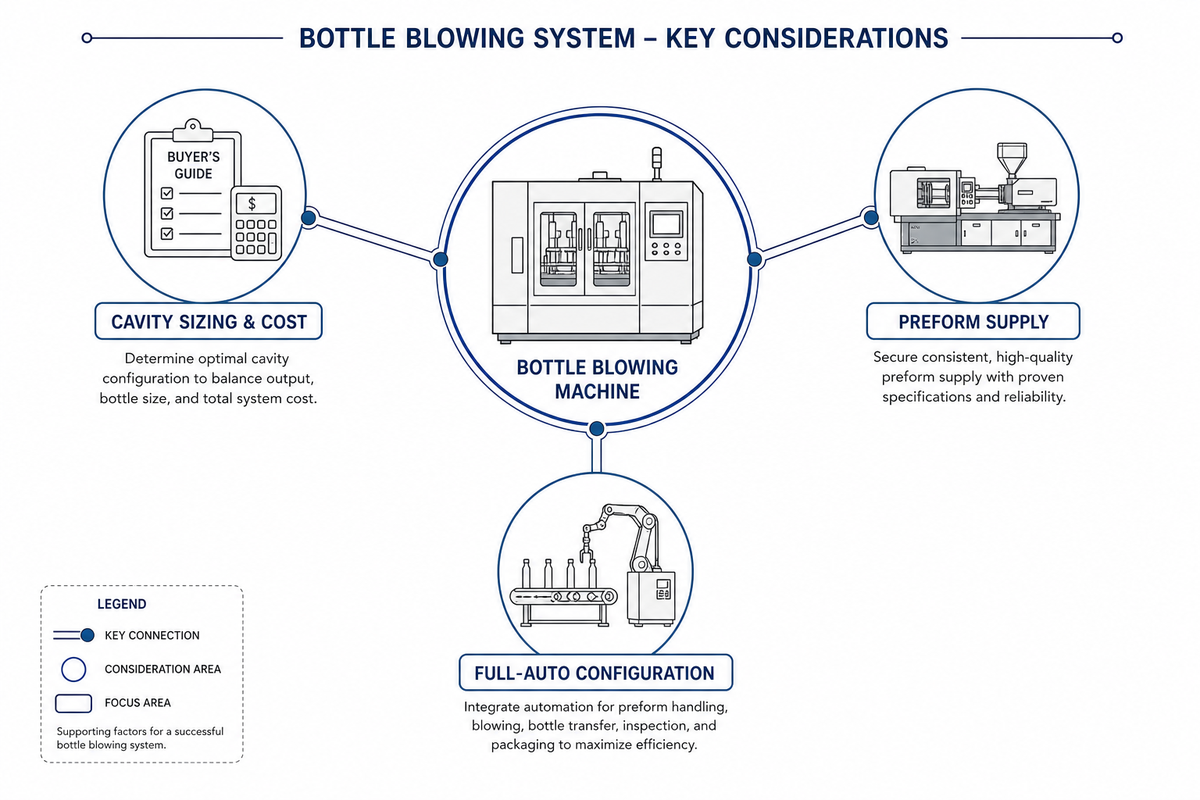
Tudo o que foi apresentado acima pressupõe que você já tenha uma máquina em funcionamento e que a questão seja como operá-la corretamente. Se, em vez disso, estiver dimensionando o número de cavidades e a produção para uma linha nova ou ampliada, essa é uma decisão do comprador, com suas próprias variáveis de custo e prazo de entrega, tratada separadamente em nosso guia do comprador de sopradoras de garrafas.
As sopradoras de garrafas da série Q da Mass Technology aplicam diretamente a disciplina de processo deste guia — carregamento de pré-formas acionado por servomotor (não pneumático), zonas de aquecimento por infravermelho controladas de forma independente e transferência de cavidades por anel de ferro — em configurações de 2 a 9 cavidades e de 1.000 a 12.000 garrafas/hora, com configurações totalmente automáticas detalhadas na página da linha de sopro totalmente automático. Se você fornecer suas próprias pré-formas em vez de comprá-las, a linha de injeção de pré-formas de PET combina com a mesma configuração de cavidades, e o seletor de cavidades e calculadora de BPH executa os cálculos de dimensionamento do exemplo acima usando sua própria meta de volume anual. Está disponível uma comparação do custo total de propriedade em 5 anos caso a economia de energia e vida útil influencie sua decisão sobre o equipamento, juntamente com as considerações de processo acima.
Perguntas frequentes
P: Qual é a diferença entre moldagem por sopro com estiramento e injeção e moldagem por sopro por extrusão?
A moldagem por sopro com estiramento e injeção reaquece uma pré-forma já moldada por injeção e a estira mecanicamente antes do sopro; a moldagem por sopro por extrusão infla diretamente um tubo recém-extrudado e fundido, sem uma pré-forma ou etapa de estiramento separada.
O ISBM é o processo predominante para PET porque a etapa de estiramento mecânico é o que provoca a orientação biaxial — a resistência, a transparência e as propriedades de barreira a gases de que uma garrafa de bebida precisa. A moldagem por sopro por extrusão elimina completamente essa etapa de estiramento, o que é adequado para recipientes de HDPE e PP, como garrafões de leite e garrafas de detergente, nos quais a transparência e o desempenho de barreira importam menos do que em uma garrafa de refrigerante carbonatado, mas não é um processo substituto para garrafas de bebidas de PET.
P: O que causa espessura desigual da parede em garrafas de PET?
Um ponto de injeção descentralizado é a causa isolada mais comum — a haste de estiramento não consegue pressionar o ponto de injeção da pré-forma contra o fundo do molde, de modo que a espessura da parede acompanha o deslocamento do ponto durante o sopro.
Definir a folga entre a haste de estiramento e o fundo do molde em cerca de 0.040 in. menos que a espessura da parede no ponto de injeção da pré-forma evita isso. O aquecimento desigual é uma causa secundária real — uma variação da parede da pré-forma superior a 0.004 in. provoca reaquecimento desigual e pode, por si só, deslocar o ponto de injeção para fora do centro quando a haste o alcança —, por isso a configuração mecânica e o aquecimento com zonas independentes precisam ser verificados em conjunto, e não um ou outro isoladamente.
P: Por que as pré-formas de PET precisam ser estiradas antes do sopro?
O estiramento orienta as cadeias poliméricas do PET nas direções vertical e circunferencial, e é essa orientação biaxial que confere à garrafa acabada resistência, transparência e desempenho de barreira a gases — o ar injetado na pré-forma sem um estiramento prévio simplesmente a expandiria de forma desigual até assumir o formato da garrafa, sem orientá-la.
Uma pré-forma soprada sem estiramento adequado permanece relativamente fraca e opaca, porque as cadeias poliméricas nunca se alinham. Essas razões axiais mínimas de 2:1 / circunferenciais de 4:1 existem por um motivo: abaixo dessa faixa, o efeito de endurecimento por deformação com autonivelamento do PET — no qual uma área que começa a estirar primeiro fica mais resistente, forçando as áreas adjacentes mais frias a também se estirarem — não tem alcance suficiente para uniformizar a parede.
P: Qual é a viscosidade intrínseca adequada para pré-formas de garrafas de PET?
O PET grau garrafa é especificado na faixa superior do intervalo aproximado de 0,35-0,78 dL/g medido em resina pós-consumo, pois uma viscosidade intrínseca mais alta significa cadeias poliméricas mais longas e maior resistência do fundido para suportar a etapa de estiramento. Quem fabrica a pré-forma e injeta a resina no molde da pré-forma controla essa entrada antes mesmo de ela chegar à sopradora.
Solicite um certificado de análise por lote — a IV diminui a cada ciclo de reprocessamento pelo qual o lote passou, portanto um único número raramente abrange todos os SKUs.
P: O PET reciclado 100% pode ser processado da mesma forma que o PET virgem?
Não — o rPET 100% normalmente exige um perfil de aquecimento recalibrado e, em algumas máquinas, uma opção de fechamento hidráulico híbrido, porque sua menor viscosidade intrínseca e maior sensibilidade à umidade alteram sua resposta na janela de conformação.
Misturas com até aproximadamente 10-50% de rPET normalmente funcionam em uma configuração padrão de fábrica, mas aumentar o conteúdo reciclado para 100% é uma mudança de engenharia de processo, e não uma simples troca de resina. Essa distinção se torna mais importante a cada ano, à medida que mandatos de conteúdo reciclado, como o Regulamento da UE sobre Embalagens e Resíduos de Embalagens, passam de opcionais a obrigatórios para linhas que enviam produtos para esses mercados.
P: Como a qualidade das garrafas é inspecionada durante a produção?
Um ciclo de quatro pontos de verificação — inspeção da pré-forma recebida, validação do perfil de aquecimento, monitoramento em processo e testes da garrafa acabada — detecta os defeitos na etapa em que se originam, em vez de depender de uma única inspeção no final da linha.
Nas inspeções finais típicas das garrafas, a espessura da parede é medida na base, no ombro e na parede lateral — além da realização de testes de ruptura ou de carga superior —, pois as três regiões podem ser associadas a modos de falha distintos: resfriamento, localização do ponto de injeção e distribuição de calor. Na realidade, porém, a maioria das linhas de produção coleta dados de cada disparo em todos esses pontos, em vez de fazer uma verificação aleatória: uma parede da base que se afasta gradualmente da especificação ao longo de centenas de ciclos indica um problema inicial no circuito de resfriamento, enquanto um aumento abrupto geralmente indica alguma mudança mecânica — uma braçadeira desgastada, um sensor deslizando ou uma lâmpada queimada. Detectar essas tendências de piora gradual antes que causem rejeições é precisamente a razão para monitorar disparo a disparo e, sem dúvida, é mais econômico do que descobrir um problema de espessura da parede quando um palete de produtos falha na inspeção de recebimento do cliente.
P: O que é a “janela de conformação” e por que ela é importante?
A janela de conformação é a faixa de temperatura acima da transição vítrea do PET (aproximadamente 76-80°C), mas abaixo da faixa de cristalização, na qual a resina é macia e estirável sem derreter nem ficar turva.
Um valor da pré-forma abaixo da janela provoca defeitos de estiramento a frio, como perolização e esbranquiçamento por tensão; essa faixa ideal varia de acordo com a espessura e a geometria da pré-forma e com a velocidade da linha, o que exige que as zonas do forno sejam ajustadas para produtos específicos, em vez de definidas para uma campanha de produção.
A equipe de engenharia por trás deste relatório
O conteúdo deste guia reflete o conhecimento combinado de publicações públicas sobre engenharia de processo e os dados de produção obtidos no comissionamento de nossos próprios equipamentos da série Q, incluindo os testes servo versus pneumático descritos acima. A posição do ponto de injeção, a razão de estiramento e os valores da pré-forma foram coletados de fontes de informação consolidadas do setor e não são derivados de estimativas internas. Esses valores foram citados individualmente ao longo deste documento e podem ser encontrados nas referências abaixo.
Revisado pela equipe técnica da Zhangjiagang Mass Technology Co., Ltd.
Referências e fontes
- Efeitos do processamento termomecânico repetido sobre a viscosidade intrínseca do PETPMC / Biblioteca Nacional de Medicina
- Determinação da viscosidade intrínseca do poli(tereftalato de etileno)Talanta, ScienceDirect
- ASTM D4603-18: Método de ensaio padrão para determinação da viscosidade inerente do PETASTM International
- Regulamento (UE) 2025/40 sobre embalagens e resíduos de embalagensEUR-Lex, Jornal Oficial da União Europeia
- Moldagem por soproWikipédia
- Como corrigir a espessura desigual da parede na moldagem por estiramento e soproOttmar Brandau, Plastics Technology
- Moldagem por sopro: fabricação de garrafas PET em uma ou duas etapasOttmar Brandau, Plastics Technology
Artigos relacionados
- Custo da linha completa de engarrafamento de água: guia de configuração e preços de 2026
- Como iniciar um negócio de engarrafamento de água
- Envase de água mineral: como funciona uma linha de engarrafamento
- Máquina de envase de bebidas carbonatadas: tipos, custo e guia de 2026
- Sobre a Mass Technologynossa fábrica de engenharia e fabricação em Zhangjiagang