Entre em Contato com a Masstech

Guia de processo e qualidade · Atualizado em setembro de 2026
Dez verificações de controle de qualidade para transformar evidências de resina, moldagem, cavidade e inspeção em uma decisão de liberação defensável.
Em resumo: a injeção de pré-formas de PET deve ser controlada como uma cadeia da resina à liberação. Confirme o que a especificação do produto exige, comprove a condição da resina, leia o ciclo de moldagem como etapas interligadas, separe a variação localizada por cavidade da variação dependente do tempo e conecte pré-formas aprovadas a um teste controlado de garrafa. Uma boa aparência é uma evidência, mas não constitui todo o caso de liberação.
A injeção de pré-formas de PET é o processo de moldagem por injeção que transforma tereftalato de polietileno condicionado em um intermediário de paredes espessas para reaquecimento e sopro por estiramento. Também é descrita como moldagem por injeção de pré-formas de PET, moldagem por injeção de PET, moldagem de pré-formas ou, no uso britânico, injection moulding. No entanto, uma pré-forma de garrafa PET não é um recipiente acabado. Essa distinção é facilmente perdida. As equipes de injeção podem se concentrar na estabilidade do ciclo enquanto as equipes de garrafas observam o comportamento de aquecimento e estiramento, mas ambas trabalham com o mesmo material e histórico do produto. Na fabricação de pré-formas de PET, a solução real é uma trilha de evidências do lote de resina ao recipiente acabado.
Este artigo tem um foco diferente da página de equipamentos e configurações para injeção de pré-formas de PET da Mass Technology. Essa página trata de modelos, tonelagem, número de cavidades, produção, referências comerciais, preços, calculadoras, cotações e solicitações de cotação (RFQs). Este artigo trata dos limites do processo, evidências de defeitos, inspeção, rastreabilidade e da interface entre injeção e sopro. Separar essas funções esclarece a finalidade de cada página.
Escopo: as listas de verificação e os ativos nomeados abaixo são recursos editoriais para apoiar decisões, não manuais de máquinas, procedimentos de fábrica validados, janelas universais de processo, opiniões jurídicas ou especificações de produto. O grau da resina, desenhos aprovados, equipamentos, pessoal qualificado, métodos de teste, uso pretendido, necessidades locais e requisitos legais e regulatórios determinam uma decisão de liberação legítima.
1–2 · Definir
Limite do processo e especificação de liberação
Limite do processo e especificação de liberação
3–4 · Condicionar
Evidências da resina e ciclo acoplado
Evidências da resina e ciclo acoplado
5–7 · Diagnosticar
Padrões de cavidade, defeitos e testes controlados
Padrões de cavidade, defeitos e testes controlados
8–10 · Liberar
Inspeção, capacidade de sopro e controle de longo prazo
Inspeção, capacidade de sopro e controle de longo prazo
1. Defina o limite do processo de injeção de pré-formas de PET
Resposta direta: o limite da injeção vai da identidade e do condicionamento do material PET aprovado até a plastificação, preenchimento do molde, recalque, resfriamento, extração, manuseio pós-moldagem, inspeção e destinação da pré-forma. O reaquecimento, o estiramento e o sopro ocorrem no processo seguinte, mas seus resultados devem retornar ao histórico da pré-forma.
Em uma máquina de moldagem por injeção de pré-formas de PET, a unidade de injeção, o molde, o conjunto de fechamento, os auxiliares e os equipamentos de manuseio formam um único sistema de moldagem que produz evidências. Este guia não prescreve o tamanho da máquina de injeção nem a força de fechamento; essas são variáveis de seleção do equipamento para o molde aprovado e a aplicação do processo. Aqui, a pergunta pertinente é se as máquinas de moldagem por injeção reais, o ferramental e as máquinas de processamento de plástico registraram as condições necessárias para definir um evento de qualidade.
Uma patente publicada sobre resfriamento de pré-formas de PET mostra injeção, recalque, resfriamento no molde, extração, transferência e resfriamento pós-transferência como etapas interligadas. Ela é útil para sequenciar as etapas, mas não significa que toda fábrica utilize os equipamentos descritos.
| Ponto de limite | Evidências que devem atravessá-lo | O que isso não comprova |
|---|---|---|
| Recebimento da resina até o secador | Grau, lote, condição da embalagem, histórico de exposição | Condição no gargalo de alimentação |
| Secador até a unidade de injeção | Status do secador, permanência, caminho de transferência, resultado de teste aprovado | Histórico do fundido após a entrada |
| Molde até o manuseio | Tempo de injeção, cavidade, alarmes, observações de resfriamento e extração | Dimensões finais após a estabilização |
| Inspeção até o armazenamento | Identidade da amostra, método, resultado, limite, destinação | Desempenho da garrafa sob cada condição de sopro |
| Pré-forma até a sopradora | Amostra de lote/cavidade, histórico de armazenamento, referência do teste, resultado da garrafa | Conformidade para contato com alimentos ou com o mercado, por si só |
Quando a questão mudar do entendimento do processo para tamanho da máquina, número de cavidades do molde, produção ou avaliação do projeto, use a página comercial de injeção de pré-formas de PET. Incluir esses assuntos neste guia exigiria que duas páginas respondessem à mesma questão de compras.
2. Congele a especificação de liberação antes de buscar configurações
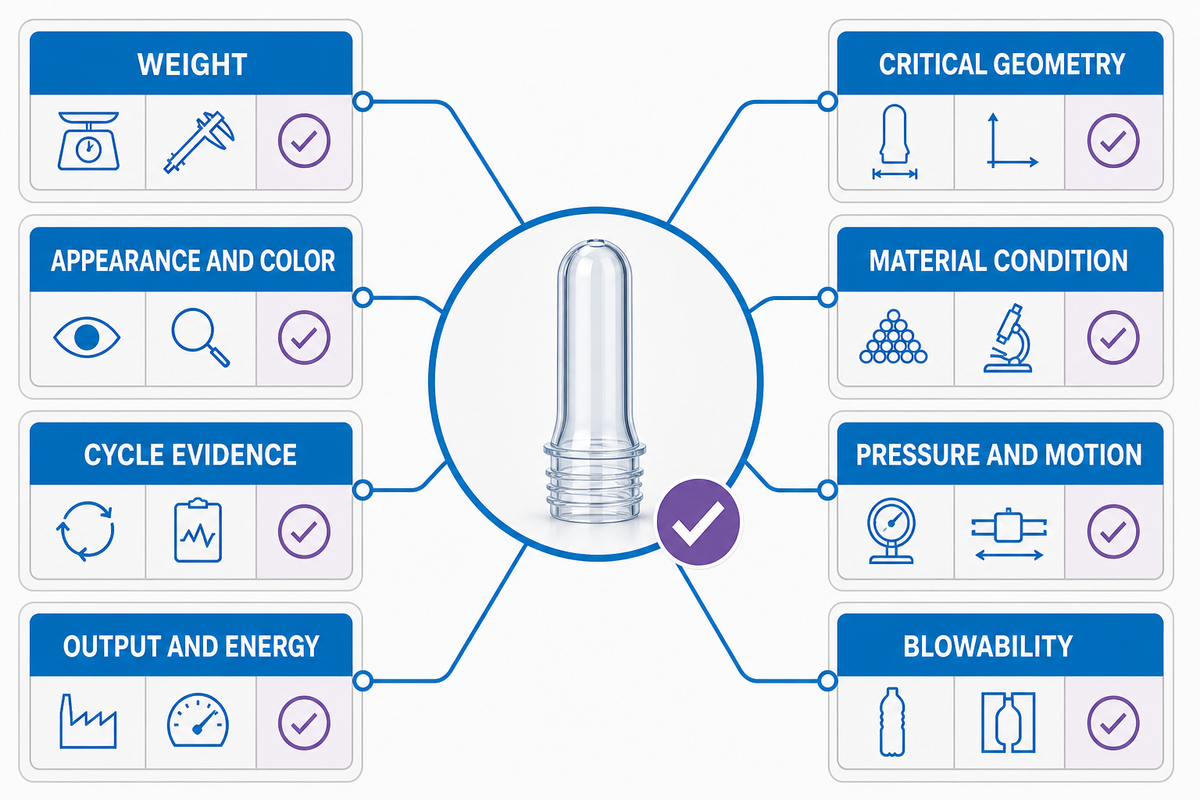
Resposta direta: antes de alterar o processo, defina o que é uma pré-forma aceitável. Cada característica deve ter uma fonte controlada, método, unidade de medida, identificação da amostra, limite, regra de destinação e responsável. Caso contrário, “melhor” pode significar mais claro para uma pessoa, mais leve para outra e mais fácil de soprar para uma terceira.
Recurso editorial: envelope de liberação de pré-formas em 8 categorias
Este envelope pode ser usado para revelar decisões ausentes; ele não é um padrão e não tem limite universal. Os números abaixo ilustram formatos de registro, resolução de exibição ou períodos de revisão. Não os interprete como metas de processo recomendadas.
| Categoria da característica | Fonte controlada | Formato de registro ilustrativo | Identidade | Destinação |
|---|---|---|---|---|
| Peso | Revisão do desenho/especificação aprovada | Resolução de 0,01 g ou 0,1 g; massa do lote em incrementos de 1 kg | Lote, injeção/horário, cavidade | Aceitar, reter, separar, investigar |
| Geometria crítica | Desenho e interface posterior | Resolução de 0,01 mm ou 0,1 mm; dispositivo e método identificados | Cavidade e horário da amostra | Responsável e caminho de escalonamento |
| Aparência e cor | Requisito do produto e do cliente | Identificação da iluminação/referência; revisão em 30 min e 8 h quando exigido pelo plano | Lote, cavidade, amostra retida | Classe de defeito e resposta definidas |
| Condição do material | Plano de controle da resina/produto | Resolução de exibição de 0,1 °C, incremento de exposição de 1 hr, resultado em 1 ppm quando especificado | Lote de resina e pré-forma | Decisão do revisor qualificado |
| Evidências do ciclo | Registro do processo qualificado | Resolução de 0,01 s ou 0,1 s; duração do alarme em intervalos de 1 min | Máquina, molde, injeção/horário | Revisar a alteração e o escopo afetado |
| Pressão e movimento | Registro do equipamento e método aprovado | Resolução de exibição de 0,1 bar, 0,01 MPa ou 1 rpm, conforme aplicável | Máquina, unidade, registro de data e hora | Compare somente registros equivalentes |
| Produção e energia | Registro de produção e utilidades | Produção de 1 kg/h ou 1 t/h; demanda de 0,1 kW e consumo de 1 kWh durante 1 hr | Linha, produto, contagens de aprovados/rejeitados | Relate a produção aprovada separadamente |
| Capacidade de sopro | Protocolo de garrafa/teste | Incremento de relatório de 1%, janela de teste de 60 s, 1 dia ou 30 dias de retenção vinculada quando exigido | Amostras de pré-formas vinculadas | Liberação somente para o uso definido |
Mantenha a precisão exibida com o resultado: uma leitura de 0,01 g, uma dimensão de 0,01 mm, uma temperatura de 0,1 °C, uma pressão de 0,1 bar e uma demanda de 0,1 kW não são intercambiáveis com valores arredondados para 1 g ou 1 mm. Precisão ainda não é exatidão; o método aprovado e o status do instrumento determinam se o resultado pode ser usado.
A viscosidade intrínseca é um exemplo útil de por que a identidade do método importa. ASTM D4603-26 abrange um método de IV por capilar de vidro para PET solúvel sob condições de teste declaradas. Não é um teste de umidade, e o escopo da norma não cria uma janela universal de aceitação de IV para toda resina e garrafa.
Limite de contato com alimentos: passar por este envelope não estabelece adequação para contato com alimentos. Para plásticos reciclados em embalagens de alimentos nos Estados Unidos, a FDA discute a origem, o processo de reciclagem, a pureza, as evidências de descontaminação e as condições de uso propostas como considerações separadas. Outros mercados têm seus próprios requisitos.
3. Controle a condição da resina do armazenamento ao gargalo de alimentação
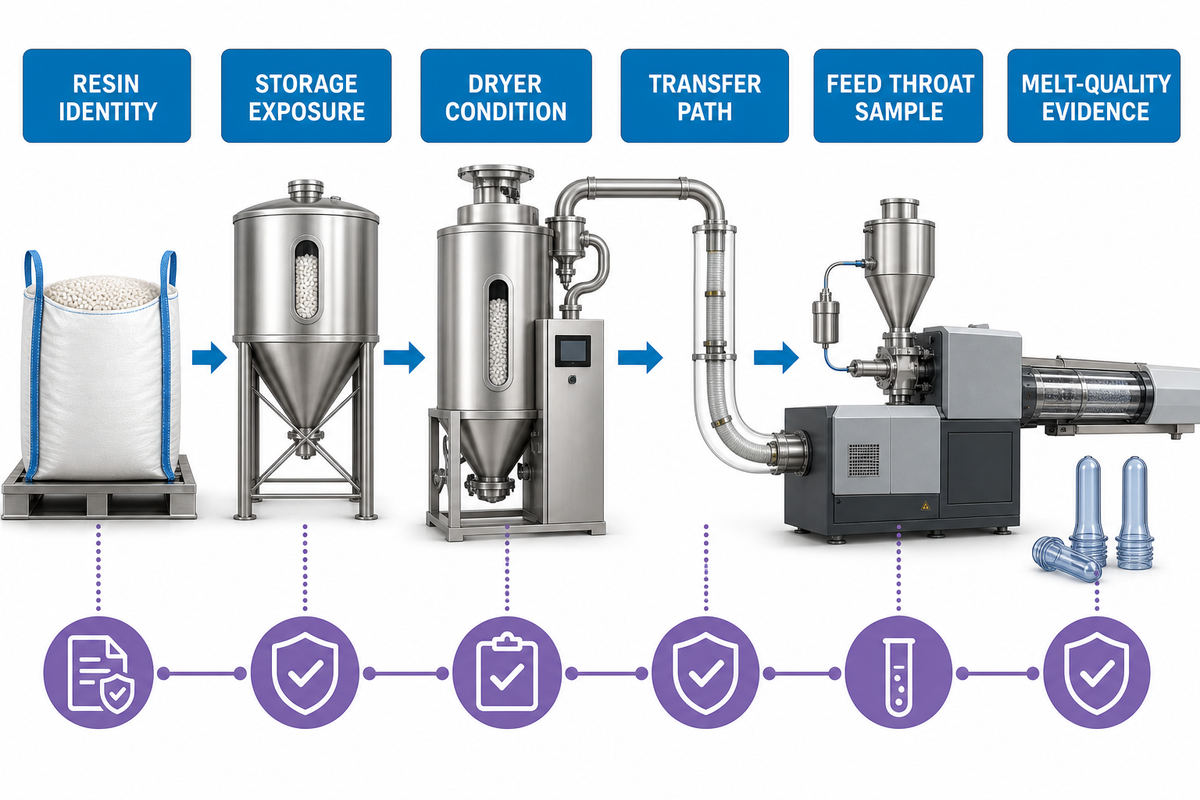
Resposta direta: considere a secagem como uma cadeia de evidências, não como um simples par copiado de temperatura e tempo. A questão é saber se a resina aprovada chegou à unidade de injeção na condição qualificada, após seu armazenamento real, exposição, tempo de permanência no secador e histórico de transferência. Quando o teor de umidade é uma variável de liberação, documente o ponto de amostragem, o método, as unidades — citando ppm somente se o método controlado o utilizar — e o limite específico da resina, em vez de importar um número genérico.
Como o PET pode sofrer degradação hidrolítica quando a umidade permanece na temperatura de processamento do fundido, o controle de umidade deve ser verificado, e não inferido a partir de uma configuração do secador. Um estudo revisado por pares sobre PET virgem e reciclado também relata que os métodos de secagem podem variar e que o histórico de processamento pode produzir alterações semelhantes a mudanças no material. A condição de secagem laboratorial pertence ao contexto do estudo e não é uma receita de fábrica.
1 · Identificar
Grau, lote da resina, rota do conteúdo reciclado, lote de aditivo/cor
Grau, lote da resina, rota do conteúdo reciclado, lote de aditivo/cor
2 · Expor
Status da embalagem, tempo aberta, eventos de armazenamento e transferência
Status da embalagem, tempo aberta, eventos de armazenamento e transferência
3 · Condicionar
Identidade, prontidão, carregamento, permanência e alarmes do secador
Identidade, prontidão, carregamento, permanência e alarmes do secador
4 · Verificar
Método aprovado, ponto/horário da amostra, resultado e unidades
Método aprovado, ponto/horário da amostra, resultado e unidades
5 · Destinar
Liberar, recondicionar, reter, investigar ou rejeitar
Liberar, recondicionar, reter, investigar ou rejeitar
Esta cadeia de evidências da resina ao fundido muda a pergunta de diagnóstico. Em vez de perguntar “O secador foi configurado corretamente?”, devemos perguntar “Qual material entrou, o que aconteceu com ele, onde foi amostrado, como foi medido e qual instrução definiu a aceitação?”. Sem evidências de permanência, fluxo/ponto de orvalho, manuseio da amostra e histórico de transferência, as evidências estão incompletas.
Para rPET, devem ser evitados dois atalhos opostos. “O material reciclado causou isso” não é uma resposta, assim como “a origem da matéria-prima nunca importa”. Uma revisão revisada por pares sobre garrafa a garrafa relata que a composição da matéria-prima, a contaminação, os aditivos de reaquecimento, a resposta ao infravermelho e a variabilidade do lote podem afetar o estiramento posterior, e esses fatores ainda precisam de medição e comparação controlada. Para uma operação de recuperação a montante, avalie as máquinas de reciclagem de PET da Kitech em relação à limpeza necessária dos flocos e aos controles da matéria-prima; a compra de equipamentos de reciclagem, por si só, não estabelece aprovação para contato com alimentos.
4. Leia o ciclo de injeção como etapas acopladas
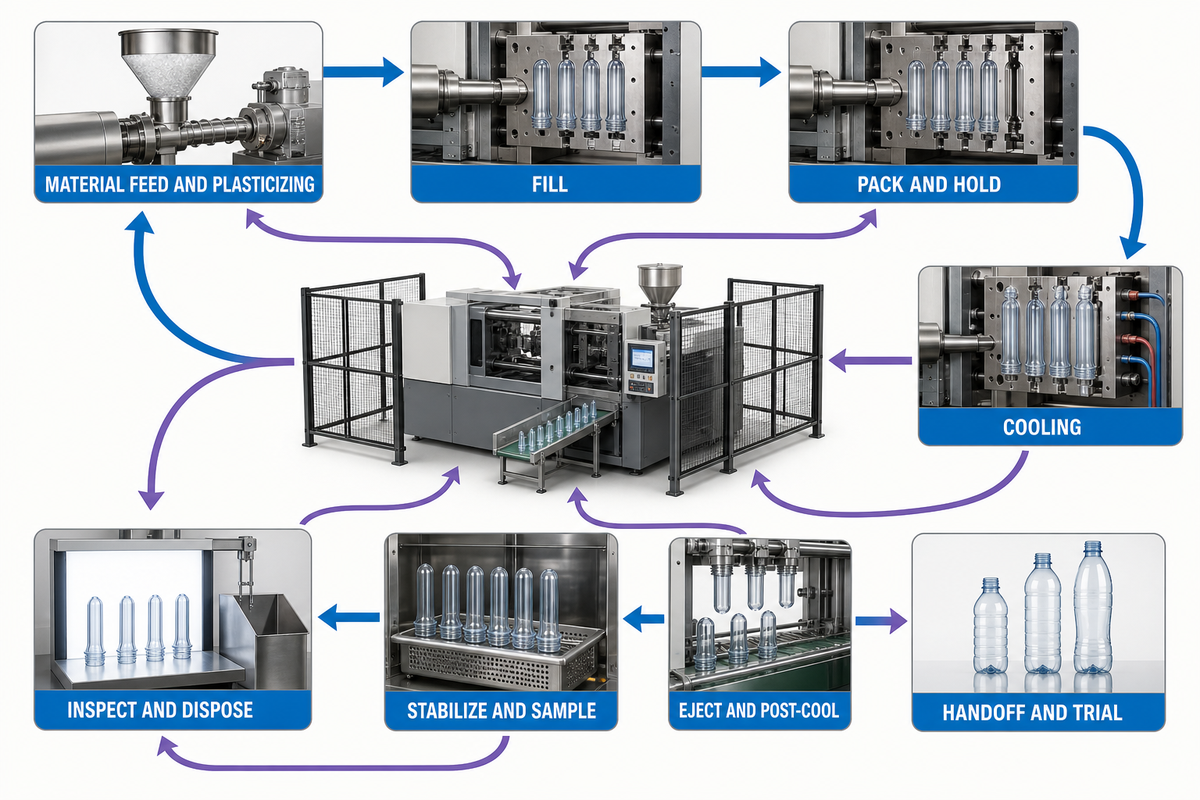
Resposta direta: plastificação, preenchimento, recalque, desempenho do sistema de resfriamento, extração e manuseio são inter-relacionados. A evidência de um defeito pode não aparecer até depois da extração; contudo, pode ter origem na preparação do material, no histórico do fundido, na exposição ao cisalhamento, no equilíbrio de preenchimento, na transferência de pressão, no desempenho da água de resfriamento, na remoção de calor ou no manuseio.
Um estudo de 2025 sobre pré-formas de PET variou o tempo de resfriamento, o tempo de ciclo, a temperatura de fusão, o tempo de injeção e a temperatura do molde, medindo peso e empenamento. As variações percentuais relatadas pertencem a esse experimento e não devem ser copiadas para outros processos. A lição importante é que vários fatores e respostas medidas foram estudados em conjunto.
| Etapa | Finalidade | Registro | Sinal posterior a comparar |
|---|---|---|---|
| Alimentação do material/plastificação | Preparar um fundido repetível | Lote, status do secador/transferência, indicadores do histórico do fundido, alarmes | Cor, névoa, pontos, alteração da propriedade do material |
| Preenchimento | Distribuir o fundido pelas cavidades | Perfil de preenchimento, evento de transferência, padrão de cavidades | Preenchimento incompleto, dispersão de peso, aparência localizada |
| Recalque/manutenção | Compensar a contração antes do congelamento do ponto de injeção | Perfil de pressão/tempo e repetibilidade | Peso, rechupe, ponto de injeção e resposta dimensional |
| Resfriamento | Remover calor mantendo a geometria | Condição do circuito, temperaturas, tempo, interrupções | Indícios de névoa/cristalinidade, empenamento, crescimento pós-moldagem |
| Extração/pós-resfriamento | Liberar e estabilizar a pré-forma | Extração, robô/manuseio, contato, calor retido | Raspagem, deformação, alterações no ponto de injeção/gargalo |
| Estabilizar/amostrar | Preservar uma condição comparável da peça | Tempo de condicionamento, cavidade, injeção/horário, amostra retida | Deriva dimensional, alteração de aparência, incompatibilidade da amostra |
| Inspecionar/destinar | Comparar as evidências com a fonte controlada de liberação | Método, resultado, limite, desvio, responsável | Aceitar, reter, separar, investigar ou rejeitar |
| Transferência/teste | Conectar a liberação da pré-forma ao desempenho da garrafa | Amostra vinculada, armazenamento, referência de aquecimento, resultado da garrafa | Falha de estiramento ou da garrafa vinculada à pré-forma de origem |
O mapa foi projetado para evitar o erro comum de alterar primeiro a última etapa visível. Comece procurando a ruptura na evidência mais antiga conhecida. Se a identidade do material mudou antes de uma mudança de cor em todo o sistema, investigue esse limite antes de tratar uma única cavidade. Se uma cavidade repetir uma marca no ponto de injeção em lotes de material estáveis, essa evidência deve subir na lista local.
5. Trate o molde, o canal quente e o resfriamento como um sistema de cavidades
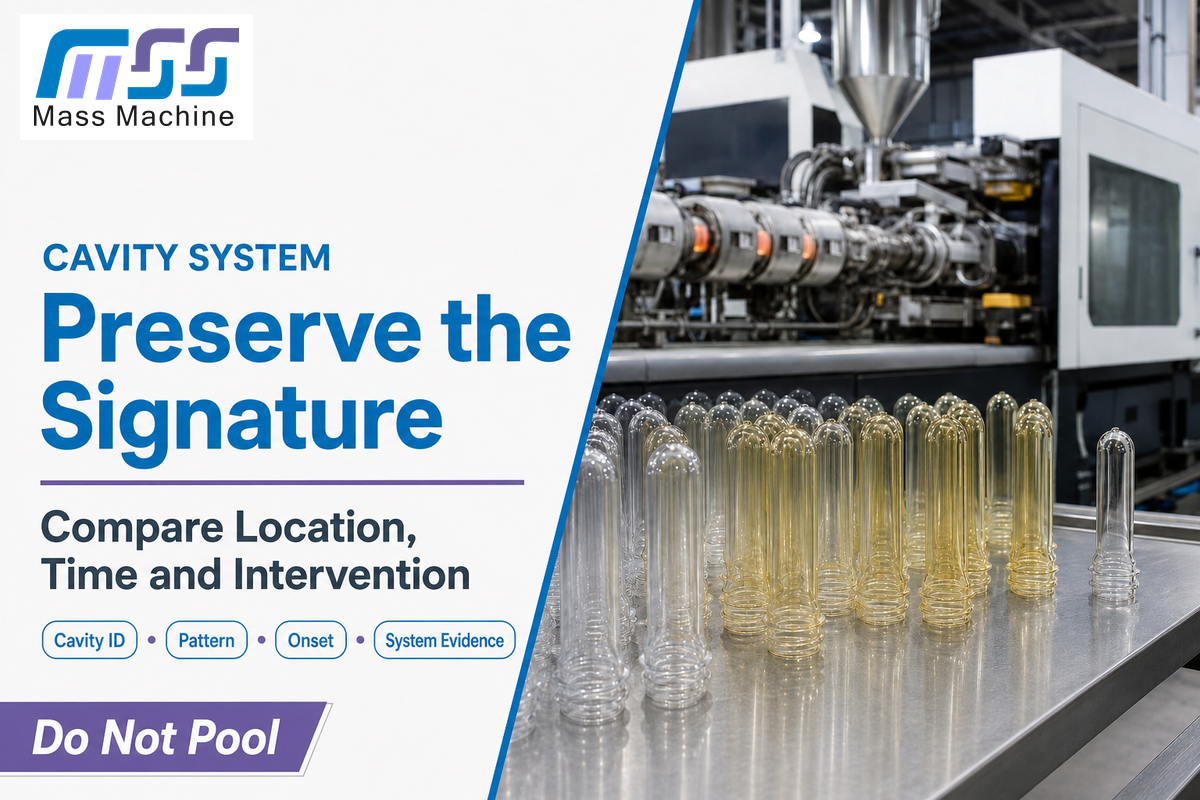
Resposta direta: compare onde um defeito ocorre e quando começa. Padrões repetidos em uma única cavidade exigem uma investigação diferente de um padrão em um grupo de cavidades, de um padrão apenas na partida, do início após a troca de lote, de uma deriva lenta ou de uma mudança simultânea em todo o sistema. Na moldagem de pré-formas de PET, a identidade de cada cavidade é mais importante do que uma média agrupada quando uma via local de fluxo ou transferência de calor começa a se alterar.
A simetria geométrica não demonstra preenchimento equilibrado. Em um estudo revisado por pares de moldagem por injeção com oito cavidades, o desequilíbrio de preenchimento foi influenciado pela geometria dos canais, pela taxa de injeção, pela temperatura do fundido e pela temperatura do molde, e não foi totalmente eliminado. Como esse estudo não era específico para pré-formas de PET, ele sustenta apenas o princípio de diagnóstico: confirme o comportamento real de balanceamento em vez de presumir a partir da simetria.
Recurso editorial: matriz de assinatura das cavidades
A matriz classifica as evidências a coletar. Ela não é uma impressão digital de defeito publicada e deve ser testada no molde e produto reais.
| Padrão observado | Primeira evidência a preservar | Famílias de mecanismos a testar | Não presuma |
|---|---|---|---|
| Mesma cavidade, repetidamente | Amostra da cavidade, zona do ponto de injeção/gargalo, horário e cavidades adjacentes | Ponto de injeção/bico local, resfriamento, ventilação, superfície ou manuseio | A inocência do lote de resina |
| Banco de cavidades ou faixa de posições | Posição no arranjo, zona de fluxo/resfriamento e mapa de peso | Padrão de distribuição, zona térmica, circuito ou coletor | O equilíbrio geométrico prova o equilíbrio do processo |
| Partida seguida de decaimento | Sequência do primeiro disparo, histórico de estabilização, amostras retidas | Estabilização térmica, transição do material, histórico de purga/retenção | Amostras estáveis representam a partida |
| Começa na troca de lote/cor | Horário da mudança, identidade do lote/aditivo, amostra retida antes/depois | Material, contaminação, purga ou resposta ao reaquecimento | “rPET” ou o nome da cor é a causa |
| Deriva gradual ao longo do tempo | Tendência, alarmes, intervenções, evidências do secador/resfriamento | Deriva térmica, restrição, acúmulo, exposição ou deriva da medição | Uma amostra tardia representa toda a produção |
| Todas as cavidades mudam juntas | Eventos comuns de material, máquina, resfriamento e temporização | Mudança compartilhada a montante ou em nível de sistema | Cada cavidade desenvolveu a mesma falha local |
Não apague a assinatura agrupando todas as cavidades em uma única média. O peso médio ou a taxa de defeitos pode parecer aceitável enquanto uma cavidade deriva. Mantenha amostras por cavidade por tempo suficiente para comparar localização, horário e efeitos das intervenções.
6. Diagnostique defeitos de pré-formas sem uma receita universal
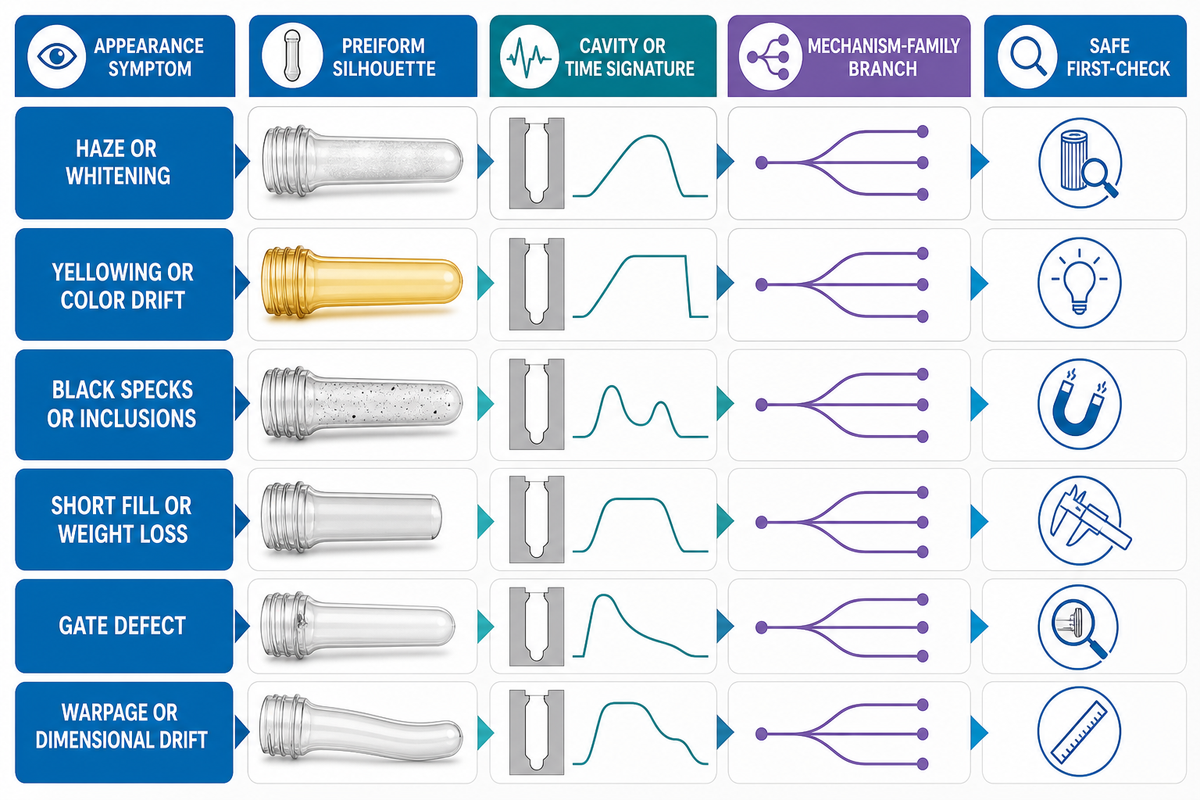
Resposta direta: nomeie o sintoma, mapeie a localização, descreva as cavidades afetadas, marque o início, relacione-os ao histórico do material e do processo e então selecione a primeira verificação segura capaz de separar as famílias de mecanismos. O nome de um defeito não é a causa raiz.
| Sintoma | Assinatura a inspecionar | Possíveis famílias de mecanismos | Primeira verificação segura | Não presuma |
|---|---|---|---|---|
| Névoa/esbranquiçamento | Ponto de injeção, corpo ou gargalo; dispersão por cavidade/horário | Condição do material, histórico térmico, resfriamento/cristalização, reaquecimento posterior | Compare amostras retidas e o histórico do material/resfriamento | A umidade é sempre a causa |
| Amarelamento/deriva de cor | Em todo o sistema ou localizada por cavidade; na partida ou no fim da produção | Identidade do material/aditivo, histórico de permanência/térmico, contaminação, medição/iluminação | Verifique a identidade e compare uma referência controlada | Maior calor é a explicação única |
| Pontos pretos/inclusões | Frequência, tamanho, localização, cavidade e tendência temporal | Contaminação recebida, resíduo degradado, origem no equipamento/molde, manuseio | Retenha amostras e rastreie o primeiro limite comum | A aparência identifica o material |
| Preenchimento incompleto/perda de peso | Uma cavidade, grupo, aleatório ou todas as cavidades | Alimentação/entrega do fundido, distribuição do preenchimento, restrição, transição, medição | Confirme a medição e compare o mapa de cavidade/horário | A pressão deve ser elevada primeiro |
| Defeito no ponto de injeção | Geometria, esbranquiçamento, formação de fios, vestígio, trincas; cavidade repetida | Ação do ponto de injeção/válvula, estado térmico/de resfriamento local, extração/manuseio | Preserve amostras da cavidade e inspecione as evidências seguras aprovadas | Toda marca no ponto de injeção tem uma correção de configuração |
| Empenamento/deriva dimensional | Característica, cavidade, posição de resfriamento/manuseio, horário da medição | Recalque, remoção de calor, extração, estabilização pós-moldagem, método do instrumento | Verifique o instrumento/método e compare o tempo desde a extração | A dimensão do molde, sozinha, explica isso |
Na maioria dos casos, a verificação da medição deve ocorrer antes de uma alteração no processo. Mantenha a amostra “antes”. Altere apenas um fator controlado quando autorizado e seguro. Repita o mesmo método para cada amostra consecutiva. Uma injeção seguinte com melhor aparência não comprova a causa raiz nem a aceitação de longo prazo.
7. Separe a contenção imediata dos testes de causa raiz
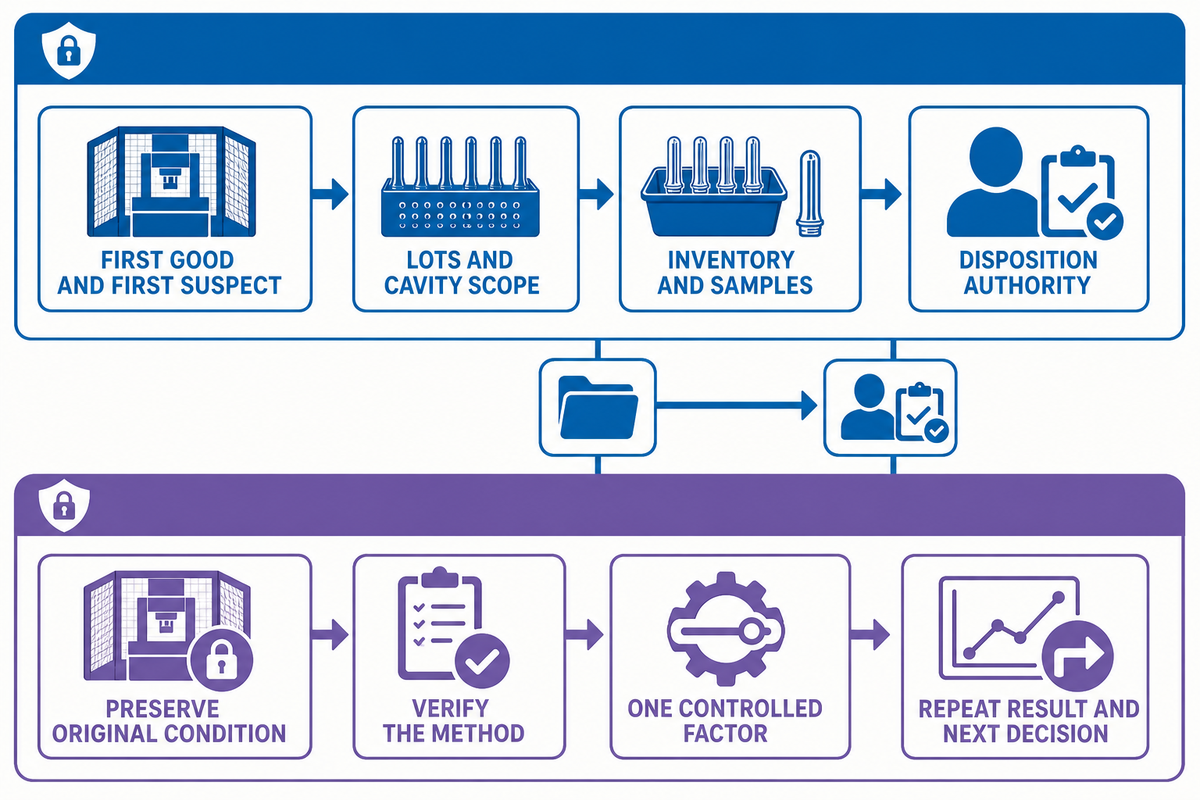
Resposta direta: enquanto a contenção do produto responde “o que pode estar afetado?”, uma investigação responde “quais evidências podem separar as causas?”. Mantenha as duas frentes conectadas, mas não libere produto suspeito apenas porque uma amostra de teste parece melhor.
Recurso editorial: passaporte de contenção de defeitos
Frente de contenção
- Primeiro horário conhecido como bom e primeiro horário suspeito
- Lotes de resina/pré-forma e escopo das cavidades
- Estoque, trabalho em processo, expedição, amostras retidas
- Local de retenção e autoridade de destinação
Frente de investigação
- Enunciado do problema e método verificado
- Condição original e registro de alterações
- Um fator controlado e uma previsão
- Resultado repetido, retorno da garrafa, próxima decisão
O primeiro teste mais útil não precisa ser a configuração que exige menos esforço ou tempo para alterar. É a comparação segura e aprovada com maior probabilidade de distinguir duas famílias de mecanismos plausíveis, preservando o restante das evidências. Se o histórico do material e a cavidade apontarem em direções diferentes, deve-se escolher uma comparação que mantenha um deles constante enquanto altera o outro.
Limite de segurança: observações feitas durante a operação normal com proteções não dão permissão para entrar em uma área protegida, passar pelas proteções, neutralizar um intertravamento ou realizar manutenção em energia perigosa. A regra geral de proteção de máquinas da OSHA exige proteção contra perigos da área de máquinas no escopo dos Estados Unidos. O manual do equipamento, o pessoal qualificado, a avaliação de risco do local, o procedimento de controle de energia e as regras locais aplicáveis regem a tarefa real.
8. Crie uma rotina de inspeção e rastreabilidade de pré-formas
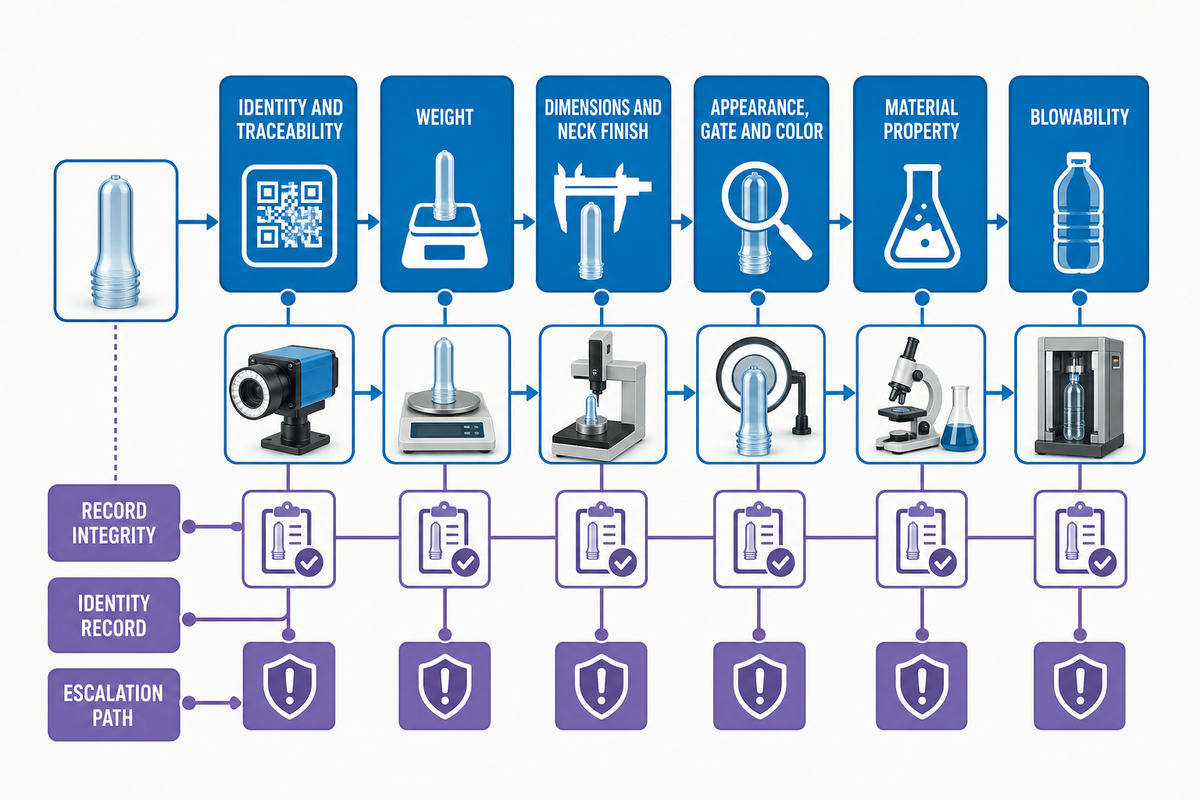
Resposta direta: associe cada característica de liberação a um método, gatilho de amostragem, campo de identificação, critérios de aceitação, caminho de desvio e aprovador responsável. A qualidade da pré-forma pode incluir peso, exatidão dimensional, espessura e distribuição da parede, geometria do gargalo e do ponto de injeção, aparência, cor, contaminação, testes poliméricos nomeados e evidências do teste de garrafa. A inspeção comprova a característica que mede; não comprova toda propriedade não medida, incluindo acetaldeído ou viscosidade intrínseca, a menos que um teste nomeado apropriado tenha sido realmente realizado.
| Família de verificação | Definição do método | Gatilho de amostragem | Identidade mínima | Escalonamento |
|---|---|---|---|---|
| Identidade/rastreabilidade | Verificação do rótulo e do registro no sistema | Recebimento, partida, lote/troca de formato, retenção | Lote da resina, produto, molde, horário/injeção | Interrompa a liberação se a identidade estiver quebrada |
| Peso | Método calibrado e tempo de condicionamento definido | Partida, intervalo, intervenção, alarme de tendência | Cavidade e horário da amostra | Retenha o escopo afetado e verifique o padrão |
| Dimensões/acabamento do gargalo | Desenho, instrumento e dispositivo aprovados | Partida, alteração, manutenção, plano programado | Cavidade, característica e revisão do desenho | Destinação de engenharia/qualidade |
| Aparência/ponto de injeção/cor | Iluminação, zonas de visualização, referências, instrumento quando especificado | Inspeção contínua e amostra de verificação definida | Lote, cavidade e registro de imagem/amostra | Classifique, contenha e confirme pelo método adequado |
| Propriedade do material | Método laboratorial nomeado e unidades | Plano, alteração ou investigação aprovados | Lote de resina e pré-forma, amostra laboratorial | Revisão qualificada do material |
| Capacidade de sopro | Teste controlado de garrafa e testes do recipiente final | Qualificação, alteração de material/projeto, investigação | Amostras vinculadas de pré-forma e garrafa | Decisão conjunta de injeção/sopro/qualidade |
Limite da comprovação: a triagem visual ou automatizada pode ser considerada um filtro. Embora um dispositivo de triagem possa ser altamente preciso para as classes que foi treinado para detectar, ele não consegue determinar a química do polímero, irregularidades internas, contato com alimentos e, naturalmente, o desempenho de uma garrafa. Portanto, mantenha acesso à análise laboratorial e a um teste de garrafa quando a incerteza da liberação ultrapassar o escopo validado do dispositivo de triagem.
9. Comprove a capacidade de sopro na transferência da injeção para o sopro por estiramento
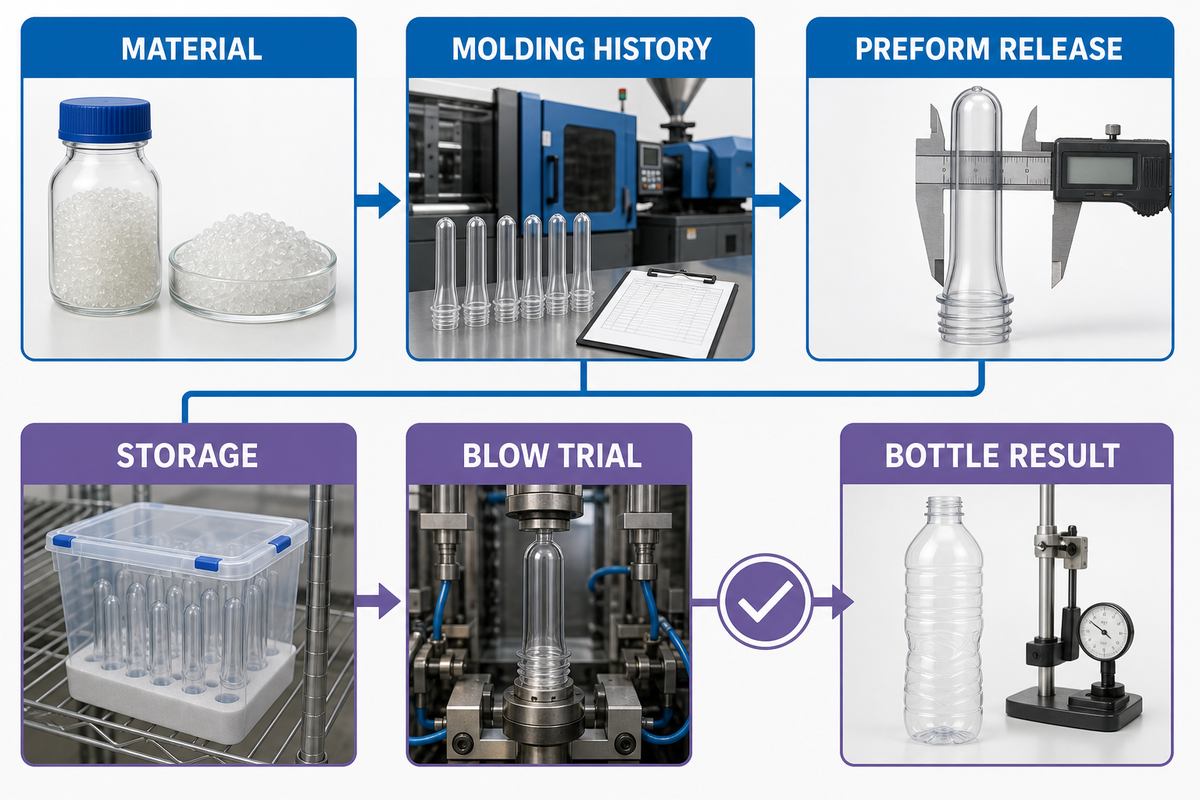
Resposta direta: envie mais do que um rótulo de palete. A transferência da capacidade de sopro deve incluir pré-formas representativas, além da identificação da resina, cavidade/horário, histórico de armazenamento, resultados de inspeção, condições controladas de reaquecimento, resultados do ensaio de garrafa, desvios e aprovação final da garrafa.
Um estudo revisado por pares sobre aquecimento para estiramento-sopro demonstra que o controle da temperatura da pré-forma pertence ao processo posterior. Isso não cria uma janela de liberação da injeção de forma generalizada. O reaquecimento pode ser tratado como uma variável que não foi avaliada pela inspeção visual na área de injeção. Como regra conservadora de liberação, e não como conclusão derivada apenas desse estudo, a aparência deve ser combinada com as verificações definidas da pré-forma e um ensaio controlado de garrafa.
Material editorial: Dossiê de liberação da capacidade de sopro
- Material: grau da resina, lote, rota do conteúdo reciclado, identificação de cor/aditivo, referência de condicionamento.
- Injeção: revisão do produto/desenho, molde, faixa de injeções/tempo, amostras das cavidades, alarmes e intervenções relevantes.
- Liberação da pré-forma: peso, dimensões críticas, gargalo/ponto de injeção, aparência, testes de material especificados, desvios.
- Armazenamento: embalagem, idade, controles de temperatura/exposição quando exigidos, cadeia de custódia da amostra.
- Ensaio de sopro: máquina/ferramenta aprovadas, referência do perfil de reaquecimento, configurações de estiramento/sopro sob controle de mudanças.
- Resultado da garrafa: testes definidos do recipiente final, falhas por identificação vinculada da pré-forma, decisão e responsável.
Para rPET, inclua os detalhes do material que podem afetar o reaquecimento, não apenas um rótulo de percentual. Um lote pode passar na inspeção visual da injeção e, ainda assim, responder de forma diferente ao aquecimento por infravermelho devido a uma mudança na composição do lote e no histórico do aditivo de reaquecimento. Por outro lado, uma falha no ensaio da garrafa não é prova automática de que a matéria-prima reciclada seja a causa. Compare amostras vinculadas e condições controladas.
A aprovação da capacidade de sopro é específica para o produto. Ela precisa indicar o projeto da garrafa, as condições do ensaio, os critérios de aceitação e a faixa permitida de material/pré-forma. Ela não garante conformidade para contato com alimentos nem aprovação em todos os mercados.
10. Manter estável a produção aprovada durante trocas de formato e longas jornadas
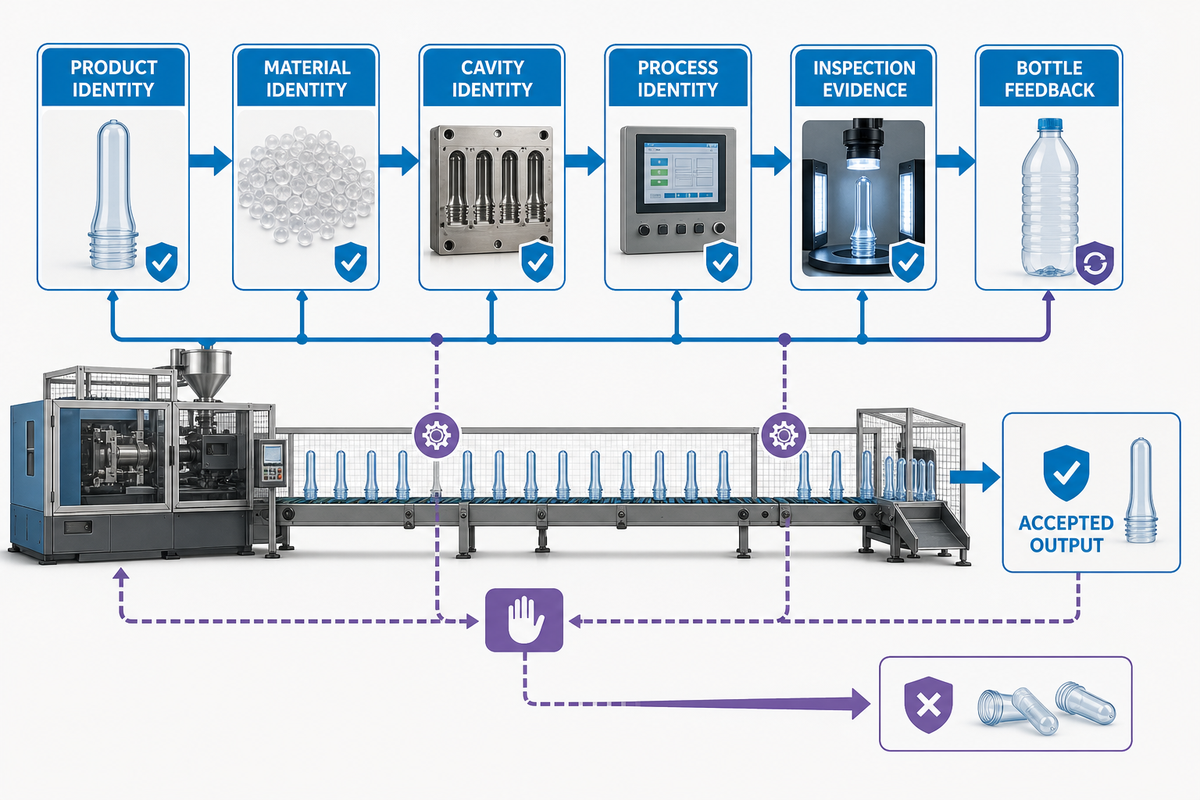
Resposta direta: uma amostra aprovada mostra que uma amostra passou. A capacidade de produção aceita na fabricação de pré-formas PET exige evidências baseadas no tempo que mantenham conectadas as identificações do produto, material, cavidade, processo, inspeção e retorno da etapa posterior. A capacidade de produção aceita deve ser acompanhada separadamente dos ciclos brutos para evitar que rejeições sejam contabilizadas como capacidade para produção de garrafas.
Partida
Registre a sequência de estabilização, a primeira amostra aprovada, a cobertura das cavidades e a transição de material.
Registre a sequência de estabilização, a primeira amostra aprovada, a cobertura das cavidades e a transição de material.
Operação estável
Acompanhe tendências de peso/dimensões/aparência, assinaturas das cavidades, alarmes e evidências do secador e do resfriamento.
Acompanhe tendências de peso/dimensões/aparência, assinaturas das cavidades, alarmes e evidências do secador e do resfriamento.
Troca de formato
Vincule resina, cor, aditivo, molde, manutenção, eventos de purga e reinício às amostras.
Vincule resina, cor, aditivo, molde, manutenção, eventos de purga e reinício às amostras.
Intervenção
Preserve os dados anteriores e posteriores, a mudança autorizada, a previsão, o novo teste e a disposição.
Preserve os dados anteriores e posteriores, a mudança autorizada, a previsão, o novo teste e a disposição.
Etapa posterior
Associe as falhas das garrafas e os ensaios aprovados ao registro original da pré-forma e do processo.
Associe as falhas das garrafas e os ensaios aprovados ao registro original da pré-forma e do processo.
Revisão
Verifique se a faixa aceita ainda corresponde ao produto, método, material e uso no mercado.
Verifique se a faixa aceita ainda corresponde ao produto, método, material e uso no mercado.
As regras atuais da União Europeia para embalagens acrescentam um contexto de documentação do ciclo de vida e do conteúdo reciclado, mas não definem uma configuração de injeção de PET. A European Commission afirma que o Regulamento (UE) 2025/40 se aplica a partir de 12 de agosto de 2026; sua aplicação depende da embalagem e do mercado. Mantenha a identificação regulatória, a capacidade do material, a qualidade da moldagem e o desempenho da garrafa como critérios individuais de revisão.
Esse registro de longa duração é um recurso de controle editorial, não um padrão de controle estatístico. As fábricas devem definir a frequência de amostragem, as regras de controle, os alarmes e os planos de resposta com base em seu processo validado e sistema da qualidade. Quando os requisitos operacionais do processo forem formalmente definidos e a próxima decisão for a configuração dos equipamentos, a Mass Technology poderá ser avaliada em sua solução de injeção de pré-formas PET.
Perguntas frequentes
Como são fabricadas as pré-formas PET?
As pré-formas PET são fabricadas confirmando e condicionando a resina aprovada, plastificando-a em uma unidade de injeção, preenchendo e compactando um molde multicavidade, resfriando as peças, ejetando-as e estabilizando-as, e inspecionando-as conforme uma especificação controlada. Essa etapa do processo de moldagem por injeção produz um intermediário, e não uma garrafa acabada. A identificação e as evidências de liberação devem permanecer vinculadas aos resultados subsequentes de reaquecimento e estiramento-sopro. A liberação ocorre depois que a inspeção vinculada e as evidências da etapa posterior atendem ao plano definido.
Por que a resina PET deve ser seca antes da moldagem por injeção?
O PET pode absorver umidade, e a umidade presente durante o processamento do fundido pode contribuir para a degradação hidrolítica das cadeias. A secagem deve seguir as instruções do fornecedor da resina em uso e o processo qualificado da fábrica. Registre o grau, o histórico de exposição, a condição do secador, o tempo de residência, o trajeto de transferência, o ponto de amostragem, o método de teste, o resultado e a disposição. Simplesmente copiar um registro de secagem com tempo ou temperatura controlados de outras resinas ou fábricas é inadequado. Mantenha essas evidências vinculadas ao lote de resina, ao trajeto de transferência e às observações posteriores da qualidade do fundido.
O que deve incluir a inspeção de uma pré-forma PET?
Comece pelo desenho aprovado e pela especificação do produto. Verifique a identificação, o peso, as dimensões críticas, o acabamento do gargalo, a condição do ponto de injeção, a aparência, a cor, a contaminação, os testes de material especificados, o padrão das cavidades e o status do ensaio de sopro. Defina o método, o gatilho de amostragem, a identificação do lote/cavidade, a fonte de aceitação, o fluxo de desvios e o aprovador responsável.
Por que uma pré-forma visualmente aceitável ainda pode soprar mal?
Uma verificação básica de aparência pode não revelar variações de material, dimensão, armazenamento, distribuição de temperatura ou cavidade que se tornam importantes durante o reaquecimento e o estiramento. Vincule as amostras ao lote de resina, à cavidade, ao horário, à inspeção e ao armazenamento. Em seguida, execute o ensaio aprovado da garrafa com base em aquecimento definido e testes do recipiente final. Registre as falhas com a mesma identificação da amostra. A aceitação da injeção e a aprovação da capacidade de sopro respondem a perguntas diferentes. Uma verifica a especificação da pré-forma; a outra testa o desempenho da garrafa sob condições de ensaio definidas.
O que causa branqueamento, névoa ou cristalização em uma pré-forma PET?
A aparência pode ter várias causas. Essas descrições visuais podem resultar de mais de um mecanismo, incluindo a condição do material e o histórico térmico ou de resfriamento. Registre onde o sintoma aparece na pré-forma, quais cavidades o apresentam, quando começou, o lote de resina/aditivo e os eventos do processo. Em seguida, escolha uma comparação segura e controlada apropriada. A aparência, por si só, não deve ser considerada prova de umidade ou de um único erro de configuração.
Qual é a diferença entre a injeção de pré-formas e a moldagem por sopro de garrafas?
A injeção de pré-formas produz o intermediário e o gargalo acabado. A moldagem por estiramento-sopro rea**,quece e estira essa pré-forma aprovada, transformando-a em uma garrafa. Os controles diferem, mas o histórico do produto atravessa as duas operações. Os registros de transferência vinculam resina, cavidade, inspeção, armazenamento, condições do ensaio e resultados do recipiente final.
Primeiro, evidências de liberação; depois, discuta o equipamento
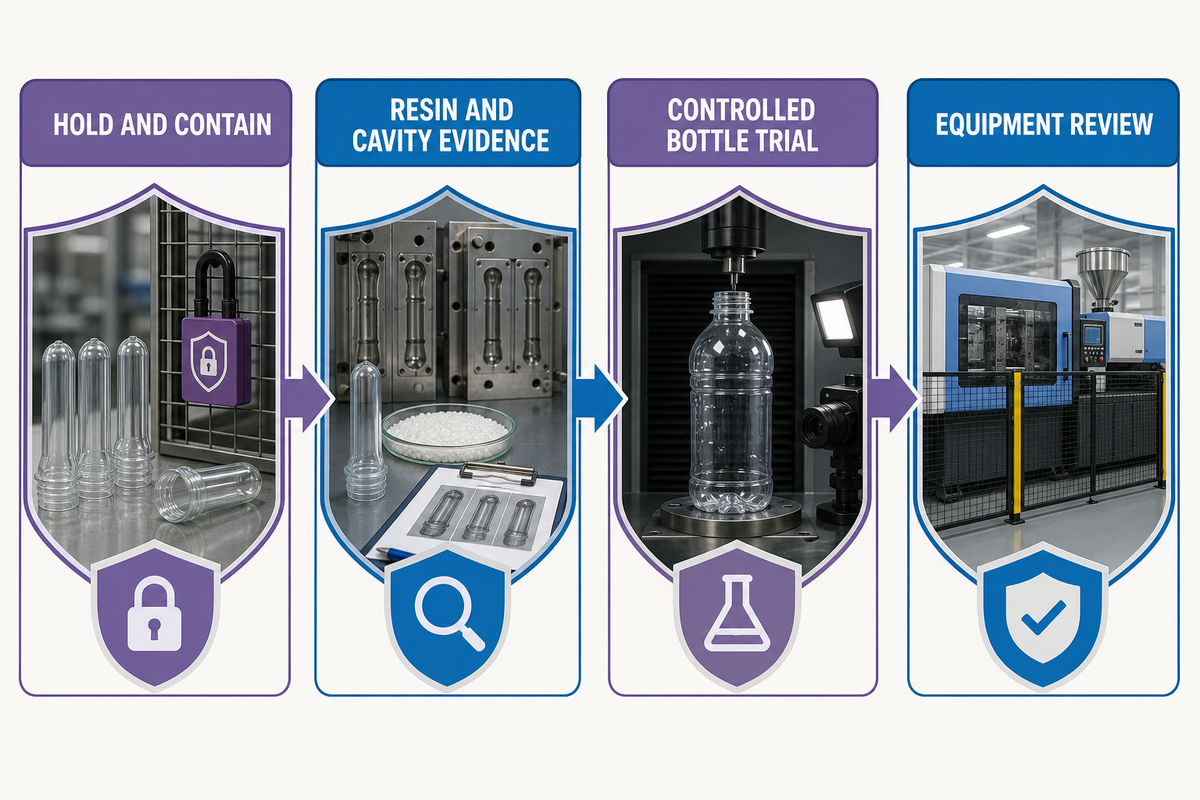
Coloque em retenção e contenha quando a identificação do produto ou o escopo afetado não estiver claro. Avalie as evidências da resina e da cavidade antes de realizar alterações generalizadas. Exija um ensaio controlado da garrafa quando o desempenho da etapa posterior continuar indefinido. Depois que a demanda, os métodos de comprovação e a transferência forem definidos, a discussão sobre o equipamento se torna mais precisa.
Leve uma demanda de processo definida para a avaliação do equipamento
Compartilhe os requisitos de resina, pré-forma, molde, liberação e etapa posterior que o projeto deve atender. O histórico da empresa da Mass Technology fornece o contexto de fabricação e serviços técnicos.
Discuta seu projeto de pré-forma PETReferências e fontes
- ASTM D4603-26, Método de ensaio padrão para determinação da viscosidade intrínseca do PET
- Propriedades térmicas e mecânicas de PET reciclado e virgem
- Estudo de parâmetros de pré-formas PET de 2025 usando o método de Taguchi e ANOVA
- Desequilíbrio de envase em moldes de injeção multicavidade geometricamente equilibrados
- Controle de temperatura no sistema de aquecimento de estiramento-sopro de PET
- Reciclagem garrafa a garrafa de PET para a indústria de bebidas: revisão
- US FDA, Plásticos reciclados em embalagens para alimentos
- OSHA 1910.212, Requisitos gerais para todas as máquinas
- European Commission, Resíduos de embalagens e PPWR
- US6171541B1, Método e aparelho de resfriamento de pós-moldagem de pré-formas