Entrez en contact avec Masstech
Comment sont fabriquées les bouteilles d’eau ? De l’étirage-soufflage de préformes PET au métal, au verre et aux lignes d’embouteillage à grande vitesse

Contenu
afficher
Résumé technique rapide, comment sont fabriquées les bouteilles d’eau (TL;DR) :
- Bouteilles d’eau jetables en plastique PET : Les usines sèchent les granulés de résine de polyéthylène téréphtalate (PET) de qualité alimentaire de 165°C à 175°C pendant 4 à 6 heures. Cette étape abaisse l’humidité sous 50 ppm. Des presses multi-empreintes moulent ensuite par injection la résine fondue de 270°C à 285°C en préformes en forme de tube à essai. Les souffleuses par étirage-soufflage en deux étapes réchauffent ces préformes de 95°C à 115°C. Une tige d’étirage et de l’air comprimé de 25 à 40 bar dilatent chaque bouteille en 1.8 à 2.5 secondes.
- Bouteilles d’eau réutilisables en métal et en verre : Les bouteilles isothermes en acier inoxydable 304 ou 316 utilisent l’emboutissage profond, l’hydroformage et le cuivrage de la paroi interne. Un four de brasage sans queusot de 520°C à 980°C et un vide de 10-3 Pa scellent ensuite l’interstice. Les bouteilles en aluminium utilisent l’extrusion par choc à froid avec un vernis interne de qualité alimentaire. Les bouteilles en verre sont formées à 1 500°C dans une machine pressé-soufflé puis traitées thermiquement à 550°C.
- Intégration de la ligne d’embouteillage et coût unitaire : Souffler les préformes sur site réduit le volume de transport des bouteilles vides selon un rapport de 7:1. Les spécifications de la préforme figent 85 % à 90 % du coût matière du contenant avant le soufflage (selon FillerScope), tandis que les skids intégrés d’osmose inverse (RO) de 0.5 à 50 T/H alimentent des monoblocs 3-en-1 de 2 000 à 36 000 BPH (selon MassTech).
Comment sont fabriquées les bouteilles d’eau étape par étape ? (Aperçu PET, métal et verre)
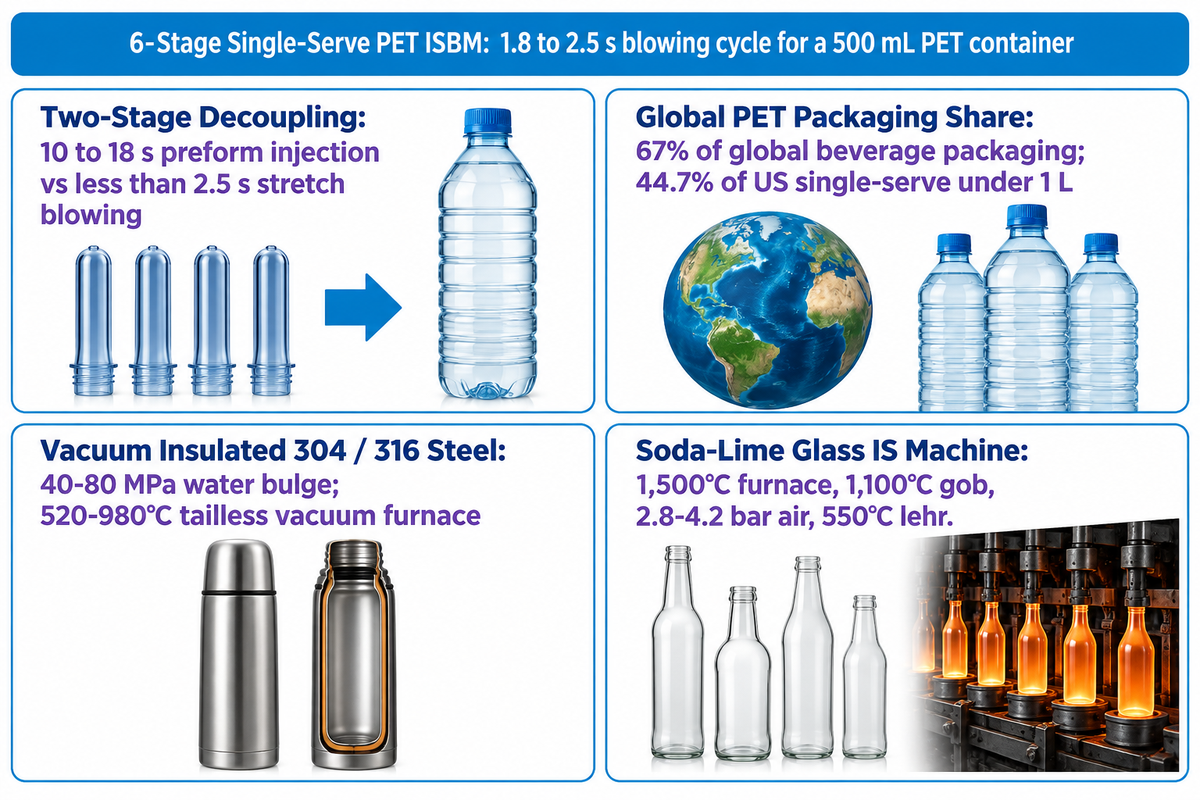
La fabrication des bouteilles d’eau commence par un procédé en 6 étapes qui prend 1.8 à 2.5 secondes pour souffler un contenant en PET de 500 mL via une machine d’injection-étirage-soufflage (ISBM) en deux étapes (selon les références FillerScope et ISBT). Ce procédé implique également l’étirage thermo-pneumatique des polymères ainsi que le formage du verre et du métal. Les usines qui fabriquent des bouteilles d’eau à travers différents types de bouteilles d’eau s’appuient sur des transitions thermiques distinctes pour figer la résistance des parois.
Lorsque de jeunes entreprises de boissons visitent notre atelier d’assemblage chez MassTech, les acheteurs supposent souvent qu’une seule machine transforme les granulés de plastique brut en bouteilles d’eau remplies en une seule étape. En production réelle, les usines à grande vitesse où sont fabriquées les bouteilles en plastique séparent le moulage par injection des préformes et le moulage par étirage-soufflage en deux étapes. Mouler par injection une préforme épaisse prend 10 à 18 secondes par cycle. Souffler la préforme en une bouteille finie prend moins de 2.5 secondes. Découpler le processus de production évite de créer un goulot d’étranglement sur une ligne de remplissage de 24 000 bouteilles par heure.
Pour comparer avec précision la physique industrielle entre les contenants jetables et réutilisables, nous avons élaboré La matrice de formage de bouteilles en 4 matériaux ci-dessous. Selon une étude évaluée par des pairs de Purdue University et Amcor sur les emballages de boissons en PET, le PET représente 67 % des emballages de boissons dans le monde. Il représente également 44,7 % des contenants plastiques individuels de moins de 1 litre aux États-Unis. Les lignes d’hydratation en vrac moulent du polyéthylène haute densité (HDPE) en un bidon d’eau rigide d’un gallon. Les lignes pour fontaines de bureau utilisent plutôt des bonbonnes en polycarbonate (PC) ou en Tritan. Les usines forment les gourdes réutilisables à partir d’aluminium, de verre recuit et d’acier inoxydable.
| Type de bouteille et nuance de matériau | Matière première principale | Procédé de formage principal | Température clé de transformation | Pression de formage / Vide | Temps de cycle typique | Poids unitaire (500–750 mL) |
|---|---|---|---|---|---|---|
| Bouteille d’eau PET individuelle (Code résine #1) | Granulés de PET vierge ou rPET (IV 0,72–0,76 dL/g, selon FillerScope) | Injection-étirage-soufflage en deux étapes (ISBM) | Fusion à 270–285°C ; réchauffage IR à 95–115°C | Pré-soufflage à 6–12 bar ; soufflage final à 25–40 bar | 1,8–2,5 s (soufflage) | 9,5–12,5 g (eau plate) |
| Bouteille PET pour eau gazeuse (Code résine #1) | Granulés de copolymère PET à haute IV (IV 0,80–0,84 dL/g) | ISBM en deux étapes avec moule de fond pétaloïde | Fusion à 275–285°C ; réchauffage IR à 98–115°C | Pré-soufflage à 8–14 bar ; soufflage final à 35–40 bar | 2,0–2,8 s (soufflage) | 18,5–24,0 g |
| Bidon d’eau de 1 gallon (Code résine HDPE #2) | Granulés de polyéthylène haute densité (0,95–0,96 g/cm³) | Extrusion-soufflage en continu (EBM) | Extrusion de paraison à 175–205°C | Gonflage pneumatique de paraison à 5–8 bar | 6,0–10,0 s par moule | 55,0–68,0 g (bidon de 3,78 L) |
| Bonbonne de fontaine de 5 gallons (PC #7 / PET #1) | Résine polycarbonate ou PET sans BPA à paroi épaisse | Étirage-soufflage lourd en une ou deux étapes | 280–310°C (PC) ou 275°C (PET) | Pré-soufflage à 12–15 bar ; soufflage fort à 30–38 bar | 25,0–45,0 s par bouteille | 680–750 g (18,9 L) |
| Gourde de sport réutilisable (PP #5 / Tritan #7) | Granulés de polypropylène ou de copolyester Tritan | Injection-étirage-soufflage en une étape | 210–240°C (PP) ; 260–280°C (Tritan) | Air de soufflage monoposte à 10–25 bar | 12,0–20,0 s de cycle total | 85,0–145,0 g |
| Bouteille isotherme sous vide (Acier AISI 304 / 316) | Bobine d’acier inoxydable 18/8 (304) ou 316 (0,4–0,6 mm) | Emboutissage profond, hydroformage, soudage laser et brasage sous vide | Four sous vide sans queusot à 520–980°C | Hydroformage à l’eau à 40–80 MPa ; vide de 10-3 Pa | Lot de four de 4–6 h | 240–360 g |
| Bouteille métallique à simple paroi (Acier AISI 304) | Flans circulaires en tôle d’acier inoxydable 304 | Emboutissage sur presse à découper progressive de 5 à 7 étapes | Formage à froid + recuit brillant à 1 040°C | Force de presse mécanique de 100–250 tonnes | 8,0–15,0 s par coup de presse | 130–180 g |
| Bouteille monobloc en aluminium (Alliage AA 1070) | Pions cylindriques en aluminium pur AA 1070 | Extrusion par choc à froid + rétreint rotatif du col | Poinçonnage à froid ; cuisson du vernis interne à 200–230°C | Force de coulisseau d’impact de 300–600 tonnes | 0,6–1,2 s par course | 65,0–110,0 g |
| Bouteille en verre sodo-calcique (Verre blanc standard) | Mélange de sable de silice, carbonate de soude, calcaire et calcin | Pressé-soufflé sur machine IS + arche de recuisson | Four à 1 500°C ; paraison à 1 100°C ; arche à 550°C | Soufflage à l’air comprimé à 2,8–4,2 bar | 4,0–7,0 s par section | 280–420 g |
| Bouteille en verre borosilicaté (Verre résistant aux chocs thermiques) | Sable de silice + trioxyde de bore (mélange résistant aux chocs thermiques B2O3) | Formage rotatif de tube à la flamme ou pressé-soufflé | Fusion à 1 600–1 650°C ; arche de recuisson à 580°C | Formage à l’air à 2,5–3,5 bar | 6,0–12,0 s par unité | 220–330 g |
Il existe six étapes séquentielles en usine dans la production de toutes les lignes de boissons individuelles. Ces étapes comprennent le séchage déshumidificateur de la résine, le moulage et le refroidissement multi-empreintes des préformes, le réchauffage au four infrarouge, le soufflage biaxial par tige d’étirage, ainsi que le rinçage, le remplissage et le bouchage.
Étape 1 des bouteilles d’eau en plastique : Séchage de la résine PET et moulage par injection des préformes
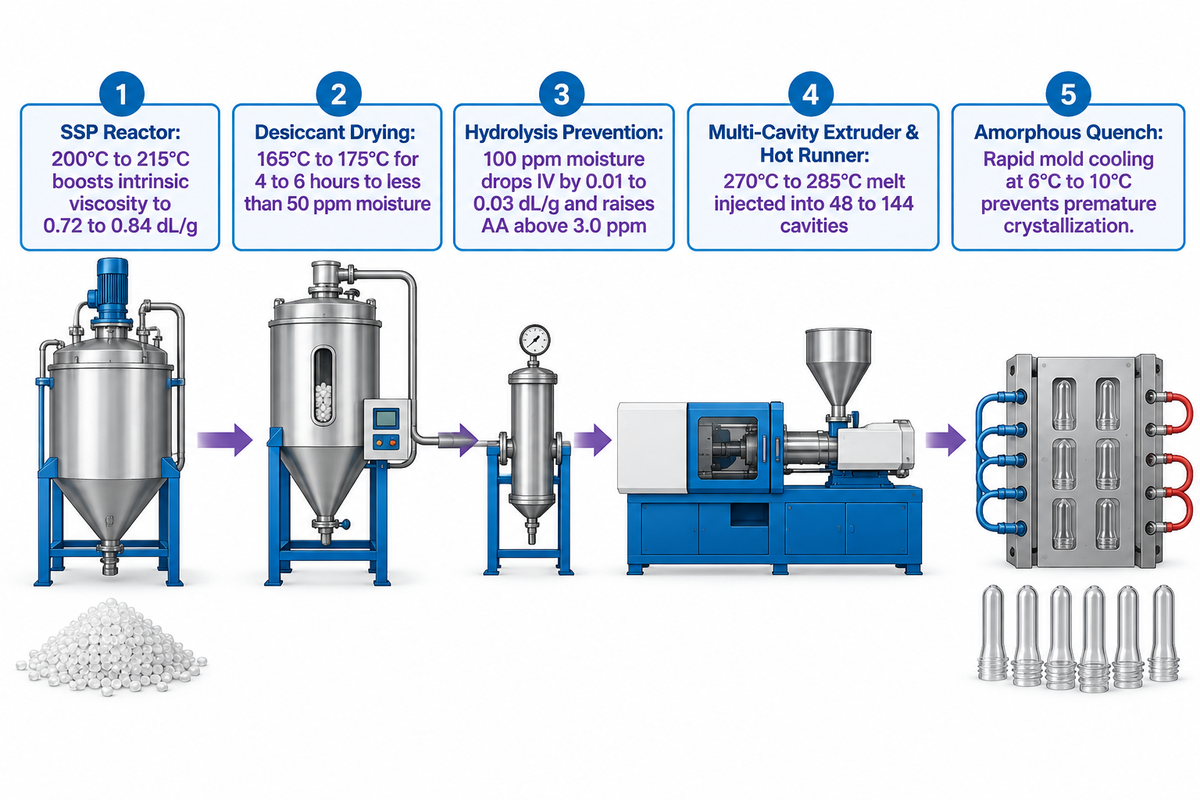
Les granulés de résine PET de qualité bouteille doivent être séchés de 165°C à 175°C pendant 4 à 6 heures jusqu’à un taux d’humidité inférieur à 50 ppm, conformément à la norme ASTM D4603 et au guide de spécification des préformes PET de FillerScope. Des presses multi-empreintes moulent ensuite par injection la résine séchée de 270°C à 285°C en préformes amorphes. L’omission de cette étape de séchage par dessiccation permet à l’eau de rompre les liaisons ester dans la vis d’extrusion et de réduire la résistance de la bouteille.
Lors des essais de mise en service en usine, la fusion d’une résine PET contenant ne serait-ce que 100 ppm d’humidité fait chuter la viscosité intrinsèque (IV) de 0.01 à 0.03 dL/g. La dégradation hydrolytique fait également grimper l’acétaldéhyde résiduel (AA) au-dessus de 3,0 ppm. Un taux élevé d’acétaldéhyde donne une odeur fruitée de plastique et un mauvais goût à l’eau potable plate. Les usines utilisent des trémies à tamis moléculaire en boucle fermée avec un point de rosée de -40°C pour éliminer l’humidité. Les opérateurs maintiennent l’humidité entre 30 et 40 ppm à la gorge de l’extrudeuse.
“Le PET est hydrophile et attirera par conséquent les molécules d’eau. Retransformer du PET humide à haute température entraînera une hydrolyse et rompra la chaîne polymère.”
Une fois séchés, les granulés de plastique entrent dans un fourreau d’extrudeuse plastifiante chauffé de 270°C à 285°C. Une presse servo-hydraulique fond et injecte ensuite la matière à travers un système équilibré à canaux chauds et obturateurs à aiguille vers 48, 72, 96 ou 144 empreintes de moule refroidies à l’eau. Le refroidissement rapide de 6°C à 10°C fige la paroi de la préforme dans un état amorphe et transparent. Avant le soufflage, les cristaux ne peuvent pas croître. Pour plus de détails sur l’équilibrage des empreintes à canaux chauds, consultez notre guide sur le moulage par injection multi-empreintes de préformes PET et la conception des bagues de col.
Erreur courante #1 : Mélanger les bouchons 28mm PCO 1881 et PCO 1810. Un bouchon 28mm PCO 1881 ne sera jamais étanche sur un ancien col de préforme PCO 1810. Les deux bagues mesurent 28 mm sur les filets extérieurs. Cependant, le pas de filetage et la hauteur de la portée d’étanchéité diffèrent de 0.5 à 1,0 mm, ce qui provoque des blocages de la boucheuse et des fuites pendant le transport.
De quoi est faite une bouteille en PET ?
Une bouteille en PET est produite à partir de polyéthylène téréphtalate, un polymère polyester thermoplastique synthétisé en faisant réagir de l’acide téréphtalique purifié (PTA) avec du monoéthylène glycol (MEG). La nuance spécifique de plastique utilisée dans les préformes pour boissons contient un faible pourcentage de comonomère modificateur d’acide isophtalique (IPA), selon FillerScope. Ce modificateur ralentit la cristallisation pendant le refroidissement de la préforme et le soufflage après réchauffage. Après la polycondensation à l’état fondu, les granulés amorphes entrent dans un réacteur de polymérisation à l’état solide (SSP) de 200°C à 215°C. Le procédé SSP élève la viscosité intrinsèque de 0.72 à 0.84 dL/g et extrait l’acétaldéhyde volatil afin que la matière première utilisée pour fabriquer la bouteille respecte les règles de sécurité alimentaire.
Quel matériau est utilisé dans une bouteille d’eau ?
Le matériau principal utilisé dans une bouteille d’eau jetable individuelle est le polyéthylène téréphtalate de qualité alimentaire (PET, code résine #1). Les bidons de plusieurs litres, les bouteilles réutilisables et leurs bouchons utilisent des matières plastiques adaptées à la rigidité et à la résistance thermique. Les ingénieurs matériaux distinguent les nuances pour boissons homologuées par la FDA des polymères non alimentaires lorsqu’ils évaluent différents types de plastique. Les usines qui transforment des plastiques comprenant l’acrylonitrile butadiène et le styrène résistant aux chocs sont appelées usines de moulage d’électroménager. Les boîtiers optiques et les bagues d’usure mécanique reposent respectivement sur des feuilles d’acrylique coulé et du nylon. Tout comme les conteneurs de stockage soufflés non alimentaires, les fûts ménagers utilisés pour stocker de la lessive liquide et du shampoing cosmétique ne réussissent pas les tests de migration pour l’eau potable. Une résine vierge ou décontaminée est indispensable dans les récipients servant à stocker de l’eau purifiée ainsi que des aliments ou des boissons commerciales.
| Résine / Composant | Chimie du polymère | Viscosité intrinsèque / Densité | Contenant d’eau cible | Notes clés de transformation et de sécurité alimentaire |
|---|---|---|---|---|
| PET pour eau plate | Polyéthylène téréphtalate (#1) | IV 0,72–0,76 dL/g ; 1,38 g/cm³ | Petites bouteilles de 330 mL jusqu’à l’eau de 1,5 L | Préforme de 9,5–12,5 g (500 mL) ; le col 26/22 pèse 2,0–2,8 g contre 3,5–4,5 g pour le 28mm PCO 1881. |
| PET pour eau gazeuse | Copolymère PET à haute IV (#1) | IV 0,80–0,84 dL/g ; 1,38 g/cm³ | Eau gazeuse et boissons gazeuses | Résiste à 4–6 bar de pression de dioxyde de carbone et prévient la fissuration sous contrainte. |
| rPET de qualité alimentaire | PET recyclé post-consommation (#1) | Paillettes d’IV 0,60–0,72 dL/g (SSP jusqu’à 0.76) | Bouteilles d’eau en rPET aptes au contact alimentaire (selon la directive UE 2019/904) | Décontaminé par lavage caustique, extrusion sous vide et SSP selon FDA LNO / EFSA. |
| HDPE pour produits laitiers et bidons | Polyéthylène haute densité (#2) | Densité 0,95–0,96 g/cm³ | Bidon d’eau de 1 gallon et contenants en vrac | Barrière translucide contre l’humidité ; moulé par extrusion-soufflage en continu. |
| Bouchon en PP / HDPE | Polypropylène (#5) ou HDPE (#2) | Densité 0,90–0,95 g/cm³ | Bouchons solidaires 26/22 et PCO 1881 | Moulés par compression ou par injection avec bagues d’inviolabilité. |
| Tritan / PC réutilisable | Copolyester / Polycarbonate (#7) | Tg 95–145°C ; haute résilience aux chocs | Bonbonne de fontaine de 5 gallons et gourdes de sport | Résine durable pour un réemploi sur plusieurs années ; le Tritan élimine les risques liés au bisphénol-A (bpa) à haute température. |
Étape 2 des bouteilles d’eau en plastique : Réchauffage infrarouge et moulage par étirage-soufflage (ISBM)
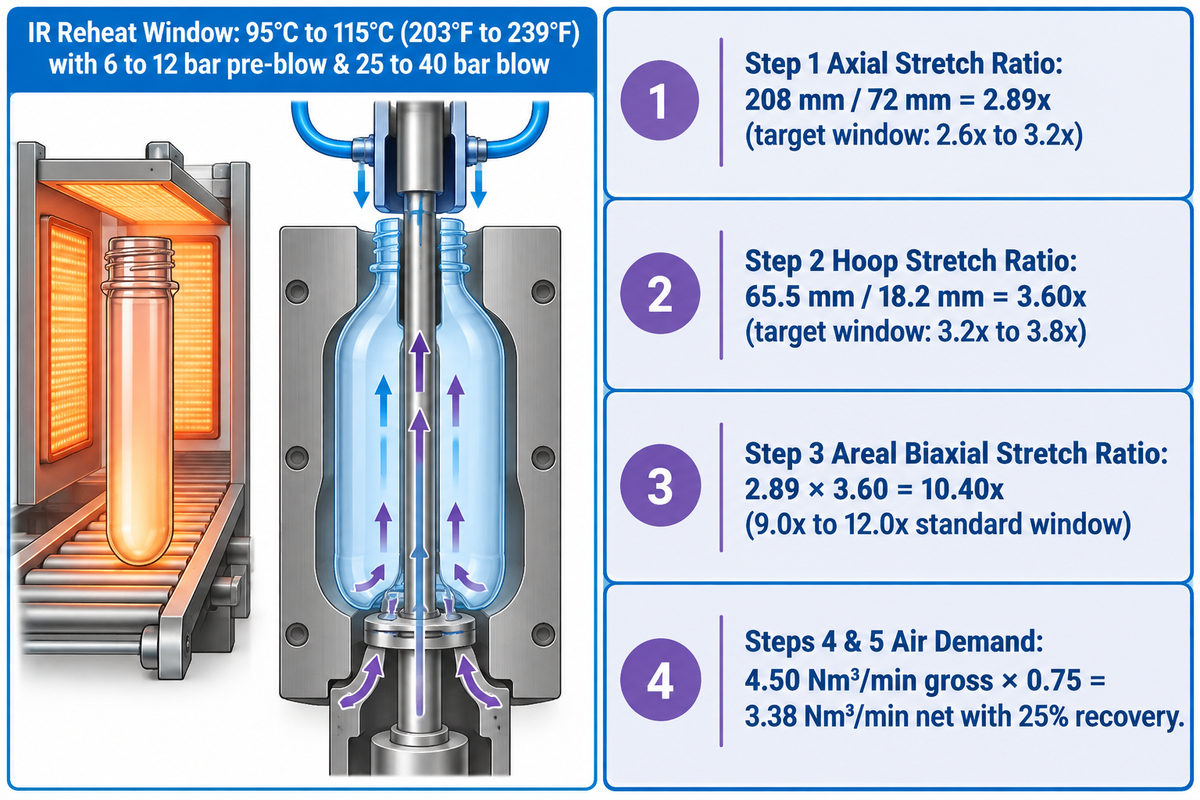
Les machines de moulage par étirage-soufflage en deux étapes réchauffent les préformes en PET refroidies dans une fenêtre de 95°C à 115°C (203°F à 239°F), selon le brevet USPTO US7820257B2. Elles appliquent 6 à 12 bar d’air de pré-soufflage avec une tige d’étirage, suivis de 25 à 40 bar (360 à 580 psi) d’air de soufflage final pour un rapport d’étirage surfacique de 10.4x. Imaginez une préforme en PET froide comme des brins de spaghettis emmêlés. Tirer sur des brins froids les casse, et les faire fondre les transforme en soupe. Les réchauffer juste au-dessus de leur transition vitreuse de 67°C à 81°C permet d’étirer un maillage serré et transparent.
À l’intérieur de la souffleuse, des tournettes prennent la bague du col et font tourner chaque préforme devant 6 à 10 rangées de lampes à quartz proche infrarouge. Un réflecteur refroidi à l’eau maintient le col fileté sous 55°C afin que les filets du bouchon ne se déforment jamais. Nous appelons cet étroit profil de conditionnement La fenêtre thermique ISBM en 2 étapes. Selon les données de dépannage du procédé ISBM, des écarts de température supérieurs à 5°C entre la peau extérieure et la paroi intérieure de la préforme provoquent une expansion irrégulière. La régulation en boucle fermée par pyromètre infrarouge améliore l’uniformité de paroi de 15 % à 20 % et réduit le temps de correction de dérive de 40 %.
Ensuite, des bras de transfert à pinces déposent la préforme chauffée dans un moule coquille en aluminium 7075-T6. Une tige d’étirage en acier servocommandée descend à une vitesse de 1.2 à 1,8 m/s pour étirer la préforme verticalement jusqu’à la pastille de fond. Simultanément, l’air de pré-soufflage à basse pression (6 à 12 bar) gonfle une bulle. Ce coussin d’air empêche le polymère chaud de toucher prématurément la paroi froide du moule maintenue entre 8°C et 12°C. Quelques millisecondes plus tard, l’air à haute pression de 25 à 40 bar plaque le PET dans les nervures fines et les vallées du fond. Consultez notre guide technique sur le procédé de moulage par étirage-soufflage du PET pour voir les chronogrammes des vannes.
Calcul détaillé : La règle du rapport d’étirage biaxial de 10.5x et la demande en air à 35 bar
Hypothèses de départ : Nous soufflons une bouteille d’eau plate de 500 mL (0,50 L) à 12 000 bouteilles par heure (200 bouteilles/min) à partir d’une préforme en PET PCO 1881 de 12,5 g. La longueur du corps chauffé de la préforme sous la collerette de maintien du col est de 72 mm, et le diamètre à mi-paroi est de 18,2 mm. La longueur finale du corps de la bouteille sous le col est de 208 mm, et le diamètre extérieur de la bouteille est de 65,5 mm. La pression de service de soufflage fort est de 35 bar relatifs (36 bar absolus). Le facteur de volume mort du moule est de 1.25, et la machine utilise un bloc de vannes avec récupération d’air de 25 %.
- Rapport d’étirage axial (SRaxial) : Divisez la longueur du corps chauffé de la bouteille par la longueur du corps chauffé de la préforme : 208 mm / 72 mm = 2.89x (fenêtre cible : 2.6x à 3.2x).
- Rapport d’étirage circonférentiel (SRhoop) : Divisez le diamètre final de la bouteille par le diamètre à mi-paroi de la préforme : 65,5 mm / 18,2 mm = 3.60x (fenêtre cible : 3.2x à 3.8x).
- Rapport d’étirage biaxial surfacique (SRareal) : Multipliez le rapport axial par le rapport circonférentiel : 2,89 × 3.60 = 10.40x (conforme à la fenêtre PET standard de 9.0x à 12.0x et à la géométrie du brevet USPTO US7820257B2).
- Consommation brute d’air libre à 35 bar : Multipliez le volume de la bouteille (0,50 L), le facteur de volume mort (1.25), le rapport de pression absolue (36) et la cadence (200 bouteilles/min) : 0,50 × 1,25 × 36 × 200 = 4 500 L/min = 4,50 Nm³/min.
- Demande nette du compresseur avec récupération d’air de 25 % : Multipliez la demande brute en air par (1 – 0,25) : 4,50 × 0.75 = 3,38 Nm³/min d’air comprimé sans huile ISO 8573-1 Classe 0.
Note de périmètre et d’application : Ce résultat dimensionne le surpresseur haute pression pour des moules cylindriques standard de 500 mL au niveau de la mer. Il n’inclut pas le déclassement lié à l’altitude au-delà de 1 000 mètres, l’air d’actionnement à 7 bar ni l’air de balayage pour le remplissage à chaud thermofixé.
Comment sont fabriquées les bouteilles d’eau réutilisables en métal, en acier inoxydable isolé sous vide et en verre
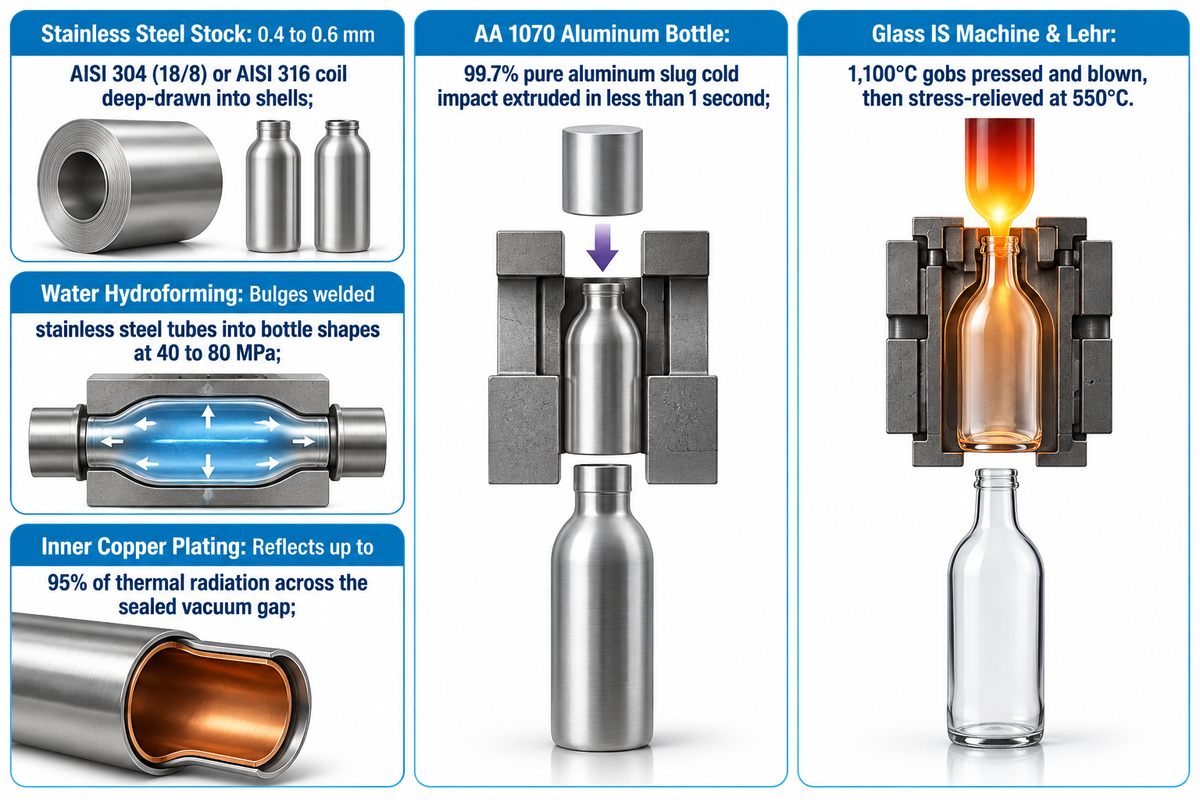
Les bouteilles d’eau isothermes en acier inoxydable nécessitent un vide de 10 -3 à 10 -4 Pa scellé de 520°C à 980°C pendant 4 à 6 heures dans un four de brasage sans queusot, selon les normes GB/T 29606 et EN 12546-1. Les bouteilles en aluminium, en revanche, sont formées par extrusion par choc à froid en une seule course. Les bouteilles en verre, quant à elles, fondent le mélange de silice à 1 500°C. Les usines de gourdes réutilisables utilisent des presses d’emboutissage métallique, des soudeuses laser et des fours thermiques plutôt que des extrudeuses de polymères. Contrairement au moulage par injection-étirage-soufflage (ISBM) pour les bouteilles en PET, les lignes de contenants en métal et en verre reposent sur le formage mécanique et le recuit au four.
Pour fabriquer une bouteille isotherme à double paroi en acier inoxydable, on déroule d’abord des bobines de tôle d’acier AISI 304 (18/8) ou AISI 316 de qualité alimentaire, d’une épaisseur de 0.4 à 0,6 mm. Des presses hydrauliques d’emboutissage profond découpent ensuite des flans circulaires pour former des godets cylindriques. L’hydroformage à l’eau sous haute pression, en revanche, gonfle des tubes d’acier soudés pour façonner le galbe des bouteilles entre 40 et 80 MPa. L’enveloppe intérieure de la bouteille reçoit toutefois un cuivrage électrolytique. Ce cuivre, d’une finesse microscopique, agit comme un miroir pour réfléchir jusqu’à 95 % du rayonnement thermique à travers l’espace sous vide.
Les opérateurs insèrent l’enveloppe intérieure dans la coque extérieure et soudent le cordon de jonction au niveau du col. Ils déposent ensuite une bille de brasure sur l’orifice inférieur de mise sous vide et chargent des centaines de bouteilles dans un four sous vide sans queusot. La chambre descend à une pression de 10-3 Pa et chauffe à une température de 520°C à 980°C pour faire fondre le bouchon de brasure et sceller le vide. Une perte de vide au-dessus de 1 Pa ou l’absence de cuivrage des parois provoque de la condensation sur l’extérieur de la bouteille. Cette condensation est très problématique lors des essais thermiques car elle réduit le maintien du froid de 24 heures à moins de 6 heures.
| Critère de fabrication | Acier inoxydable isolé sous vide (304 / 316) | Bouteille monobloc en aluminium (Alliage pur 1070) | Bouteilles en verre sodo-calcique et borosilicaté |
|---|---|---|---|
| Matière première brute | Bobine d’acier 18/8 (304) ou 316 de 0,4–0,6 mm | Pion circulaire en aluminium pur AA 1070 | Mélange de sable de silice, carbonate de soude, calcaire et calcin recyclé |
| Méthode de formage principale | Emboutissage profond multi-étapes ou hydroformage à l’eau + soudage laser des cordons | Extrusion par choc à froid (coulisseau de 300–600 tonnes) + rétreint rotatif du col | Distributeur de paraison de four à 1 500–1 650°C + pressé-soufflé sur machine IS |
| Traitement thermique / sous vide | Brasage sous vide sans queusot à 520–980°C pendant 4–6 h jusqu’à 10-3–10-4 Pa | Lavage sans trichloroéthylène + four de cuisson du vernis interne à 200–230°C | Arche de recuisson à 550–580°C pendant 30–60 min pour relâcher les contraintes internes |
| Barrière / Revêtement interne | Acier inoxydable nu électropoli et passivé (sans revêtement organique) | Vernis interne pulvérisé obligatoire en époxy BPA-NI ou polyamide-imide de qualité alimentaire | Surface en verre nu inerte (oxyde d’étain côté chaud + traitement lubrifiant polyéthylène côté froid) |
| Contrôle qualité en usine | Thermographie à air chaud (zéro point chaud extérieur) et test d’étanchéité à l’hélium | Test de conductivité électrique du vernis (contrôle de porosité <5 mA) | Contrôle des contraintes résiduelles au polariscope, épaisseur de paroi et test de choc thermique |
Les bouteilles d’eau monoblocs en aluminium commencent sous forme de pions en forme de pièce de monnaie en aluminium 1070 pur à 99,7 %. Un coulisseau à grande vitesse repousse le pion de métal froid le long d’un poinçon en moins de 1 seconde. L’aluminium nu entre en contact avec les boissons acides et provoque de la corrosion, c’est pourquoi chaque bouteille reçoit un vernis interne en époxy sans BPA intentionnel (BPA-NI) ou en polyamide cuit de 200°C à 230°C. Pour les bouteilles en verre, des paraisons de verre fondu à 1 100°C tombent dans une machine à sections individuelles (IS) où un poinçon presse le verre et où de l’air soufflé chasse l’air emprisonné et l’humidité. Chaque contenant en verre traverse ensuite une arche de recuisson à 550°C afin que les contraintes internes ne fassent pas éclater la paroi.
Au cœur de l’usine d’embouteillage : Purification de l’eau, convoyeurs à air et lignes 3-en-1 de rinçage-remplissage-bouchage
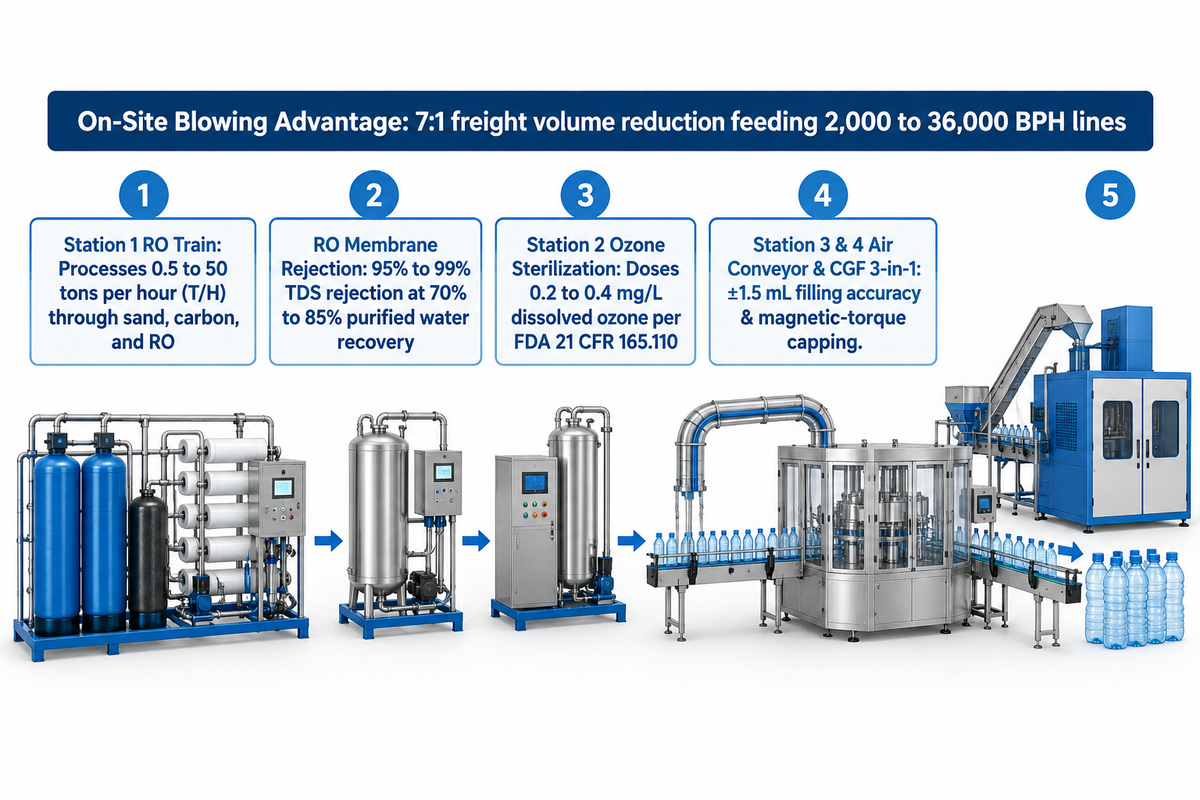
Les usines de boissons obtiennent une réduction du volume de fret de 7:1 en expédiant des préformes compactes et en les soufflant sur site vers un monobloc CGF 3-en-1 de 2 000 à 36 000 BPH, selon les données d’ingénierie de MassTech. La même semi-remorque contient moins de 100 000 bouteilles vides pré-soufflées. Souffler les bouteilles quelques minutes avant le remplissage est plus économique que d’expédier des camions entiers de bouteilles vides vers la ligne de remplissage. Cela contribue également à préserver la propreté intérieure des bouteilles.
Pendant que la souffleuse dilate les préformes, l’eau brute traverse une station de purification multi-étapes. Les systèmes industriels de traitement d’eau par osmose inverse de MassTech traitent 0.5 à 50 tonnes par heure (T/H) d’eau à travers des filtres à sable de silice, des lits de charbon actif et des membranes RO spiralées. Ces membranes atteignent un taux de rejet des solides totaux dissous (TDS) de 95 % à 99 % avec un taux de récupération d’eau de 70 % à 85 %. Avant le remplissage, un générateur d’ozone dose 0.2 à 0,4 mg/L d’ozone dissous conformément aux normes sur l’eau embouteillée 21 CFR 165.110 de la FDA américaine. L’ozone stérilise à la fois le liquide et l’intérieur du bouchon sans laisser de résidus chimiques.
Les bouteilles en PET soufflées glissent par leur collerette le long de convoyeurs à air filtré HEPA et entrent dans des machines monoblocs CGF 3-en-1 pour le rinçage, le remplissage et le bouchage. Suspendre un contenant par la collerette du col permet aux opérateurs de passer d’un format à l’autre (des petites bouteilles de 330 mL aux bouteilles de 1,5 L) sans régler les guides latéraux. À l’intérieur de l’enceinte ISO Classe 7, des pinces rotatives retournent les bouteilles pour un rinçage à l’eau ozonée. Des becs gravitaires ou à débitmètre remplissent à ±1,5 mL près, et des têtes à couple magnétique vissent les bouchons avant le conditionnement en aval en fardeaux standard de 24 et 40 bouteilles d’eau et configurations de palettisation. Avant le conditionnement final en formats standard de fardeaux de 24 et 40 bouteilles d’eau et schémas de palettisation, les bouteilles sont emballées en cartons et les palettes sont stockées dans un entrepôt.
| Poste de la ligne d’embouteillage | Fonction technique principale | Spécification de fonctionnement | Norme d’hygiène et de contact alimentaire |
|---|---|---|---|
| 1. Skid multi-étapes RO + ozone | Sable de silice, charbon actif, filtre de précision, RO et tour de mélange d’ozone | Capacité de 0,5–50 T/H ; rejet TDS de 95–99 % ; 0,2–0,4 mg/L d’ozone | Tuyauterie sanitaire AISI 304 / 316L ; conformité FDA 21 CFR 165.110 |
| 2. Souffleuse par étirage PET en deux étapes | Conditionnement infrarouge des préformes + étirage-soufflage biaxial par tige et air | 2 000–36 000 BPH ; four à 95–115°C ; air sans huile à 25–40 bar | Air sans huile ISO 8573-1 Classe 0 ; eau glacée de moule en circuit fermé |
| 3. Convoyeur à air par le col | Transport sur coussin d’air à grande vitesse de la souffleuse à l’étoile d’entrée de la remplisseuse | Prend en charge les bagues de col 26/22 et 28mm PCO 1881 à 1–3 m/s | Gaine d’air en acier inoxydable 304 avec filtration d’air d’admission G4/F8 |
| 4. Monobloc CGF 3-en-1 | Rinçage rotatif synchronisé des bouteilles, remplissage et vissage des bouchons | De 18-18-6 jusqu’à 72-72-18 becs ; couple magnétique de 0,8–2,2 Nm | Pièces en contact avec le liquide en AISI 316L ; hotte HEPA à flux laminaire ISO Classe 7 |
| 5. Étiquetage et fardelage | Étiquette OPP en bobine à colle thermofusible ou manchon rétractable PVC/PETG + fardeleuse sous film | Marquage laser de lot + tunnel de rétraction PE (165–185°C) ou encartonneuse | Capteurs optiques d’éjection pour hauteur de bouchon, niveau de remplissage et présence d’étiquette |
Soufflage en une étape contre deux étapes et choix d’équipements linéaires contre rotatifs
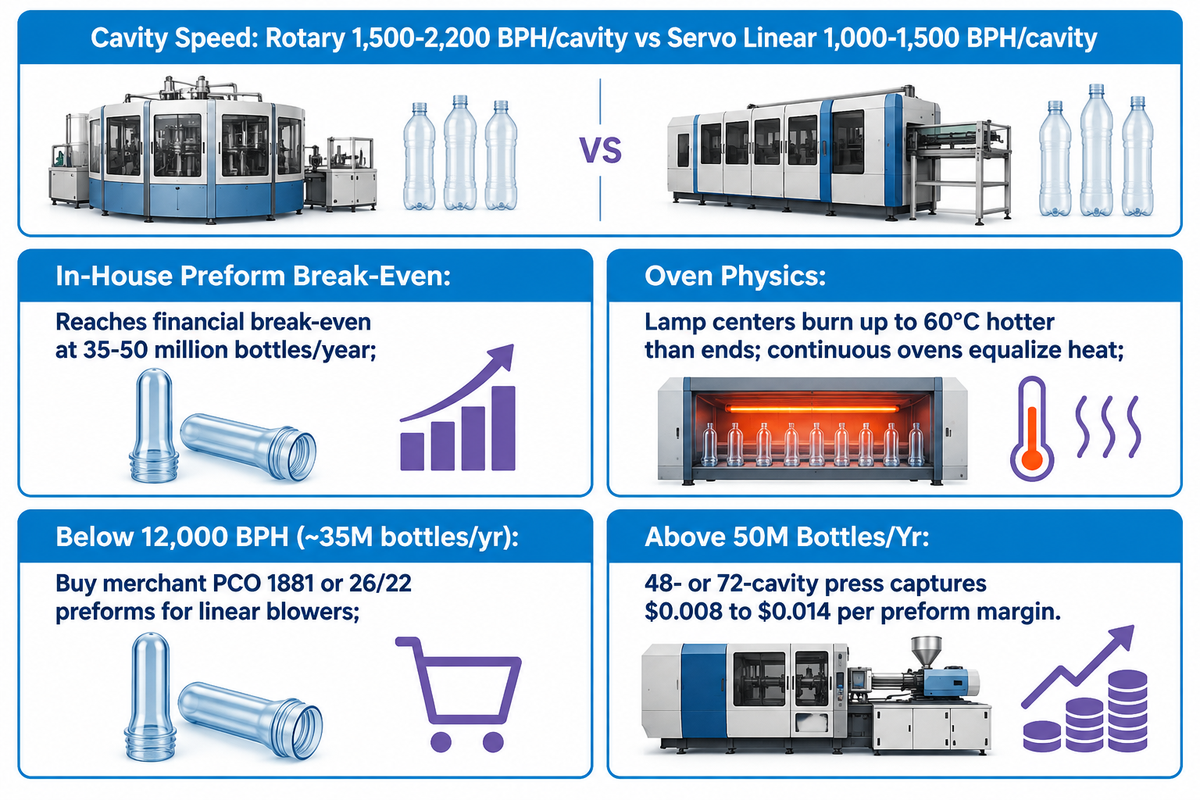
Les souffleuses rotatives par étirage-soufflage peuvent produire entre 1 500-2 200 BPH par empreinte contre 1 000-1 500 BPH par empreinte pour les souffleuses linéaires servocommandées, selon le guide d’ingénierie rotatif contre linéaire de SpecialChem. Le moulage par injection de préformes en interne atteint son seuil de rentabilité financier entre 35-50 millions de bouteilles par an, selon les audits de dimensionnement de ligne de MassTech. Choisir la mauvaise architecture de soufflage peut soit affamer le monobloc de remplissage, soit immobiliser un capital à six chiffres dans des presses d’injection sous-utilisées.
Selon l’analyse des praticiens sur SpecialChem et les discussions techniques sur les outillages, les souffleuses rotatives coûtent environ deux fois plus cher que les machines linéaires à nombre d’empreintes égal. Les fours linéaires pas-à-pas traditionnels chauffent les préformes par groupes stationnaires de 2 à 8. Comme le centre des lampes infrarouges chauffe jusqu’à 60°C de plus que leurs extrémités, les empreintes extérieures d’un four pas-à-pas reçoivent moins de chaleur et soufflent des parois irrégulières. Les fours linéaires à mouvement continu résolvent ce problème en faisant défiler chaque préforme devant chaque lampe à vitesse constante. Choisir un transport linéaire col vers le haut pour les bagues de moins de 33 mm élimine également le retourneur de préformes à 4 vérins responsable de la plupart des bourrages mécaniques.
Nous appelons cet arbitrage de capacité Le seuil de basculement à 12 000 BPH entre souffler et acheter ses préformes. En dessous d’environ 12 000 BPH (soit environ 35 millions de bouteilles par an en une seule équipe), l’achat de préformes commerciales PCO 1881 ou 26/22 est plus économique. Les usines de soufflage les transforment sur des souffleuses de bouteilles PET linéaires et rotatives entièrement automatiques. Au-delà d’environ 50 millions de bouteilles par an, une presse à préformes de 48 ou 72 empreintes permet de capter une marge de transformateur de $0,008 à $0,014 par préforme.
| Scénario d’usine et vitesse de ligne | Architecture machine recommandée | Stratégie d’approvisionnement en préformes | Production par empreinte | Temps de changement de moule | CAPEX typique souffleuse / presse | Arbitrage technique principal |
|---|---|---|---|---|---|---|
| Jeune entreprise / Marque locale (1 000–2 500 BPH) | Souffleuse deux étapes semi-automatique à 2 empreintes ou linéaire servo de base | Acheter 100 % de préformes commerciales | 800–1 200 BPH/cav | 25–40 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Coût d’entrée le plus bas ; main-d’œuvre plus élevée pour 1 000 bouteilles |
| Ligne d’eau régionale (4 000–6 000 BPH) | Souffleuse deux étapes linéaire servo à 4 empreintes avec four continu | Acheter des préformes commerciales PCO 1881 / 26/22 | 1 200–1 500 BPH/cav | 30–45 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Changements rapides de format SKU entre 330 mL, 500 mL et 1,5 L |
| Ligne multi-SKU à moyenne vitesse (8 000–12 000 BPH) | Souffleuse deux étapes linéaire servo grande vitesse de 6 à 8 empreintes | Acheter des préformes (ou sous-traiter le moulage chez un transformateur local) | 1 300–1 600 BPH/cav | 45–60 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | La moitié du CAPEX d’une souffleuse rotative à 12 000 BPH |
| Ligne dédiée à grande vitesse (16 000–24 000 BPH) | Souffleuse par étirage deux étapes rotative de 10 à 14 empreintes | Presse à préformes interne de 48/72 empreintes (>45M bouteilles/an) | 1 800–2 200 BPH/cav | 90–150 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Uniformité de paroi supérieure sur les préformes ultra-légères de moins de 9,5 g |
| Méga-complexe d’embouteillage (30 000–48 000+ BPH) | Combibloc rotatif soufflage-remplissage-bouchage de 16 à 24 empreintes | Atelier interne dédié de préformes à 96/144 empreintes | 2 000–2 400 BPH/cav | 120–180 minutes | Nécessite un devis sur mesure | Supprime les convoyeurs à air et les rinceuses de bouteilles vides |
| Ligne vrac de 3 à 5 gallons (150–1 200 BPH) | Souffleuse par étirage linéaire pour préformes lourdes à 1 ou 2 empreintes | Acheter des préformes PET lourdes de 320–750 g | 90–450 BPH/cav | 45–75 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Zones de pénétration infrarouge prolongées pour parois épaisses de 4,5–8,0 mm |
| Pot cosmétique / à large ouverture (1 500–4 000 BPH) | Machine d’injection-étirage-soufflage (ISBM) en une étape | Du granulé de résine directement à la bouteille sur 1 carrousel rotatif | 250–600 BPH/cav | 180–240 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Surface impeccable sans rayures ; le cycle d’injection lent limite la cadence BPH |
| Bouteille de jus / thé remplie à chaud (6 000–18 000 BPH) | Souffleuse linéaire ou rotative thermofixée (moules chauffés à l’huile à 110–140°C) | Préformes PET lourdes à haute IV (0,78–0,84 dL/g) | 900–1 600 BPH/cav | 60–120 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | L’orientation cristalline thermofixée résiste au remplissage à chaud à 85–92°C |
| Bidon d’eau HDPE de 1 gallon (1 200–3 600 BPH) | Souffleuse par extrusion continue à navette ou à roue (EBM) | Paraison extrudée directement à partir de granulés HDPE (sans préforme) | 300–600 BPH/cav | 60–90 minutes | Nécessite un devis sur mesure (varie selon le nombre d’empreintes et la gamme servo) | Forme une poignée pincée intégrée ; ébavurage automatique des chutes |
Contrôle qualité, essais en laboratoire et défauts courants de fabrication des bouteilles
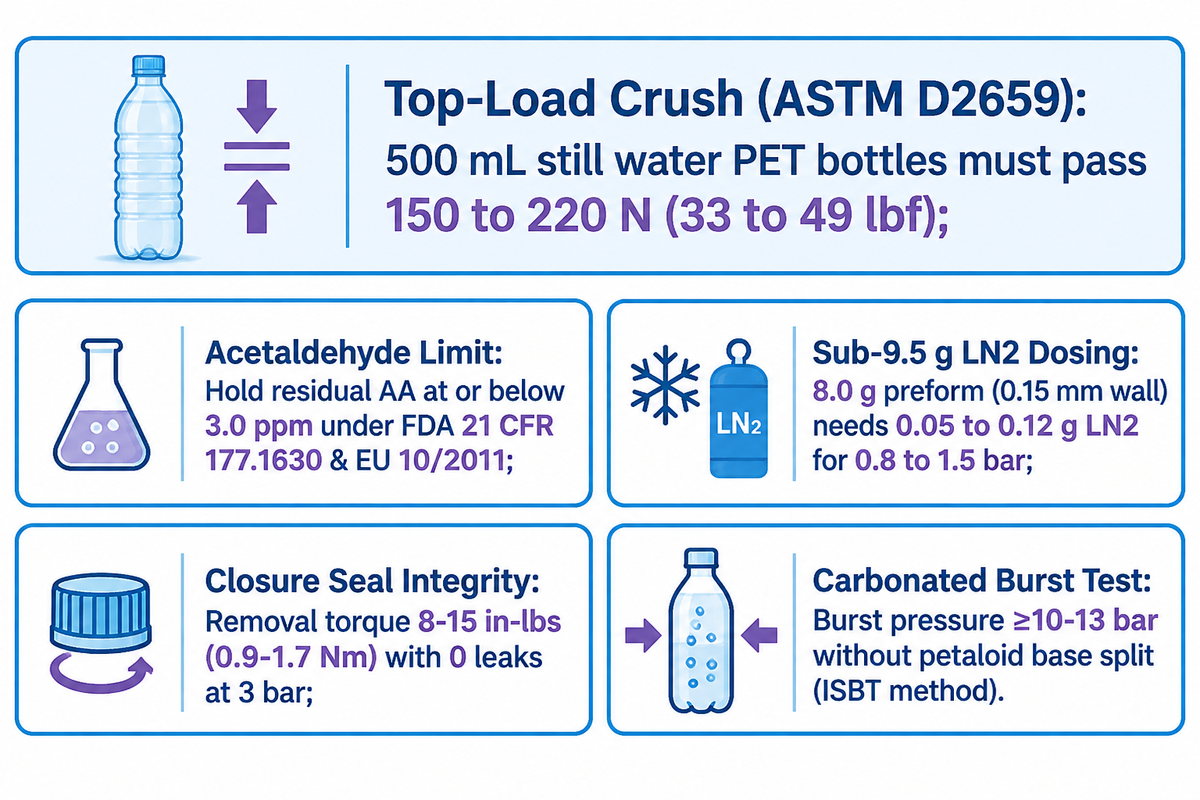
Les bouteilles commerciales en PET de 500 mL pour eau plate doivent réussir un test de résistance à l’écrasement vertical de 150 à 220 N (33 à 49 lbf) selon la norme ASTM D2659. Elles doivent également maintenir l’acétaldéhyde résiduel à 3,0 ppm ou moins conformément aux normes de contact alimentaire 21 CFR 177.1630 de la FDA américaine et au règlement (UE) 10/2011. Sans inspection par vision en ligne ni essais destructifs en laboratoire, une légère dérive des lampes infrarouges ou de la condensation sur le moule se traduit par un effondrement des palettes lors du gerbage estival en entrepôt.
Erreur courante #2 : Allègement sous 9,5 g sans dosage d’azote liquide. Abaisser une préforme d’eau plate de 500 mL de 12,0 g à 8,0 g réduit l’épaisseur minimale de paroi à 0,15 mm. Les opérateurs doivent doser 0.05 à 0,12 g d’azote liquide (LN2) avant le bouchage pour créer une pression interne de 0.8 à 1,5 bar. Sinon, les bouteilles ultra-légères subissent une déformation des parois par dépression et un écrasement des cartons de la couche inférieure.
Les articles de dépannage de Plastics Technology soulignent que la plupart des défauts structurels et visuels des bouteilles en PET étirées-soufflées proviennent de la chauffe de la préforme et/ou des temps de pré-soufflage. Le tableau ci-dessous présente les 10 défauts de production les plus courants, leurs causes physiques et les limites d’acceptation fixées par le laboratoire.
| Défaut / Paramètre de contrôle qualité | Symptôme visuel ou physique | Cause racine au moulage ou au soufflage | Réglage correctif de la machine | Norme d’acceptation en laboratoire ASTM / ISBT |
|---|---|---|---|---|
| 1. Nacrage (blanchiment sous contrainte) | Anneaux blancs laiteux sur la paroi intérieure de la bouteille | Préforme soufflée trop froide (<90°C) provoquant des micro-vides lors de l’étirage | Augmenter la puissance de la zone de lampes IR ou retarder le départ de la pression de pré-soufflage (selon ISBM Machine) | Zéro nacrage visible ; profil de paroi uniforme (selon ISBM Machine) |
| 2. Voile de cristallisation thermique | Zones troubles et cassantes sur la surface extérieure de la bouteille | Préforme surchauffée (>118°C) dans le four IR ou débit d’air de refroidissement insuffisant | Baisser le pourcentage des lampes IR et augmenter la vitesse du ventilateur d’extraction du four | Clarté optique vérifiée par inspection de transmission lumineuse (selon FillerScope) |
| 3. Point d’injection décentré au fond | La pastille du point d’injection se décale de l’axe central du fond | Tige d’étirage désalignée, embout de tige usé ou température circonférentielle irrégulière de la préforme | Recentrer la tige d’étirage sur le fond de moule et vérifier la rotation des tournettes | Excentricité du point d’injection ≤1,5 mm par rapport au centre géométrique du fond |
| 4. Épaule fine / Fond lourd | L’épaule supérieure s’affaisse facilement tandis que le fond paraît épais | Pression de pré-soufflage trop basse ou tardive ; matière entraînée vers le fond par la tige | Avancer la commande de la vanne de pré-soufflage de 15–30 ms et augmenter la chauffe des Zones 1–2 | Répartition du poids par section à ±0,4 g de la spécification cible |
| 5. Fond instable (bombement du fond) | La bouteille vacille sur le convoyeur plat après l’éjection | Pastille centrale du fond insuffisamment refroidie ou échappement du soufflage fort ouvert trop tôt | Abaisser l’eau de refroidissement du fond de moule à 8–10°C et prolonger le maintien du soufflage fort de 0,1 s | Garde au sol du fond ≥1,5 mm ; perpendicularité ≤1,8 mm |
| 6. Déformation par dépression après remplissage | Les parois latérales se creusent vers l’intérieur 24–72 heures après le bouchage | Eau remplie tiède refroidissant dans la bouteille fermée, ou perméation d’oxygène de l’espace de tête | Ajouter un dosage d’azote liquide de 0,05–0,12 g ou approfondir les nervures circonférentielles | Écrasement vertical ≥150–220 N selon ASTM D2659 |
| 7. Mauvais goût d’acétaldéhyde (AA) | Odeur douce et fruitée détectable dans l’eau potable plate | PET séché au-dessus de 50 ppm d’humidité ou température de fusion du fourreau supérieure à 285°C | Vérifier le point de rosée à -40°C du sécheur, réduire le régime tr/min de la vis et baisser la chauffe des buses | AA dans l’espace de tête de la préforme ≤3,0 ppm (selon FillerScope et ISBT) |
| 8. Fuite / Foirage du filetage du bouchon | L’eau suinte au niveau du joint du bouchon lors du test de chute ou de pression | Col surchauffé (>55°C) dans le four IR ou incompatibilité entre bouchon 1881/1810 | Augmenter le débit d’eau glacée du bouclier de col et étalonner le couple de la boucheuse | Couple d’ouverture de 8–15 in-lbs (0,9–1,7 Nm) ; 0 fuite à 3 bar |
| 9. Marques de condensation du moule | Empreintes de gouttelettes d’eau marquées sur l’extérieur de la bouteille | La température du moule refroidi (8–10°C) est inférieure au point de rosée ambiant de l’usine | Enfermer l’unité de fermeture avec un rideau d’air sec déshumidifié ou remonter l’eau de 2°C | 100 % de réussite à l’inspection de surface en ligne par caméra haute vitesse |
| 10. Éclatement des bouteilles gazeuses | Le pied pétaloïde se fend sous la pression interne de CO2 | Faible IV de la résine (<0.80 dL/g) ou vallée de fond amorphe sous-étirée | Passer à une résine CSD de 0,80–0,84 dL/g et régler l’amortissement de la tige d’étirage | Pression d’éclatement ≥10–13 bar sans fissure du fond (méthode ISBT) |
Combien coûte la fabrication d’une bouteille d’eau et l’installation d’une ligne d’embouteillage ?
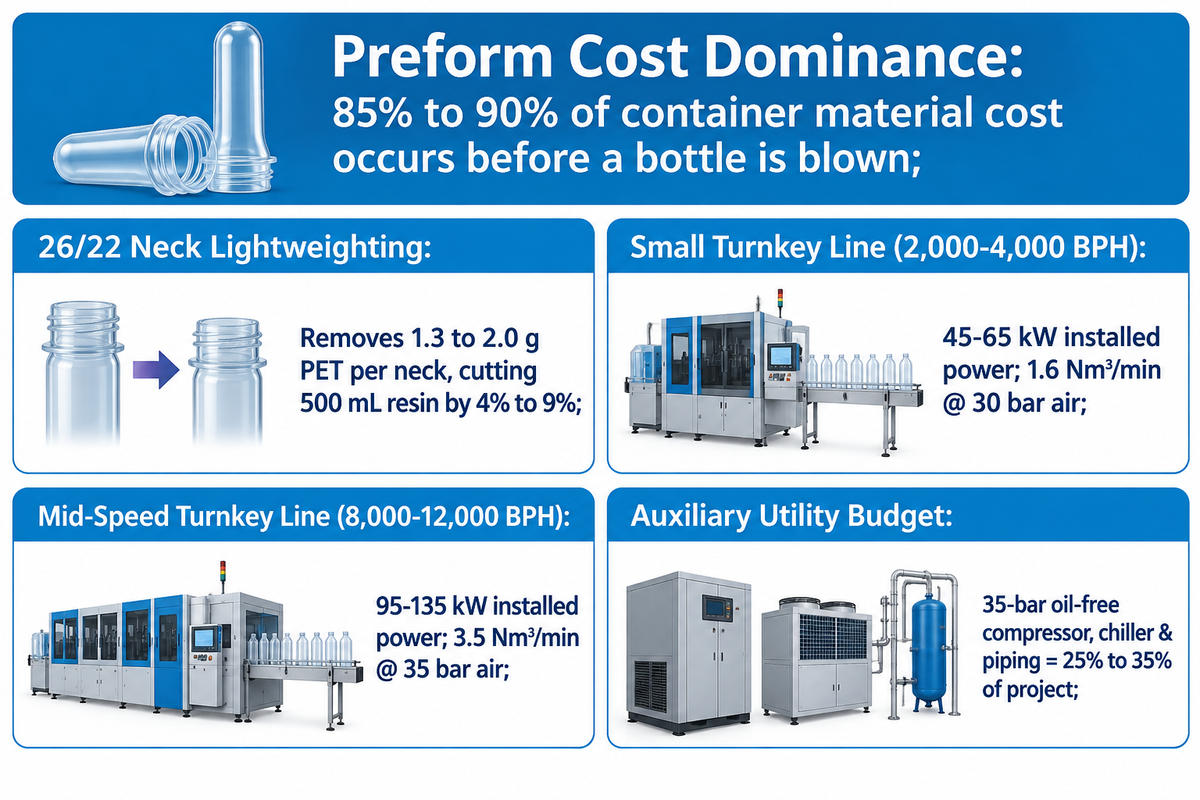
Comme indiqué dans le guide de spécification des préformes PET de FillerScope, 85 % à 90 % du coût du contenant est déterminé avant même qu’une seule bouteille ne soit soufflée. Les lignes d’embouteillage d’eau clés en main complètes de 2 000 à 36 000 BPH intégrant des skids d’osmose inverse de 0.5 à 50 T/H nécessitent un devis sur mesure, selon les spécifications d’ingénierie de MassTech. Il en va de même pour les lignes multi-étapes de bouteilles isothermes en acier inoxydable 304.
Le poids de la résine brute domine l’économie des bouteilles en plastique. Selon le guide de spécification des préformes PET de FillerScope, la spécification de la préforme fixe 85 % à 90 % du coût matière du contenant avant le soufflage. Passer d’une bague de 28 mm à un col allégé de 26 mm retire 1.3 à 2,0 g de PET par col, réduisant la résine de 4 % à 9 % sur une bouteille de 500 mL (selon FillerScope). Selon le rapport 2025 de la NAPCOR via Packaging Dive, la réduction du poids des préformes de bouteilles individuelles de 21 g à 18,5 g a permis d’économiser l’équivalent de 800 millions de bouteilles en plastique vierge en 2025.
| Poste de coût | Spécification technique | Ligne à faible volume (2 000–4 000 BPH) | Ligne à grande vitesse (12 000–24 000 BPH) | Part du coût unitaire |
|---|---|---|---|---|
| 1. Préforme PET | 9,5–12,5 g de PET vierge ou mélange à 25 % de rPET | Nécessite un devis sur mesure (indice des préformes commerciales) | Nécessite un devis sur mesure (indice résine interne + SSP) | 85 %–90 % du coût matière du contenant (selon FillerScope) |
| 2. Bouchon HDPE / PP | Bouchon 26/22 ou 28mm PCO 1881 de 1,1–1,85 g | Nécessite un devis sur mesure (selon le poids du bouchon de 1,1–1,85 g) | Nécessite un devis sur mesure (automatisation par fardeleuse servo) | Inclus dans la part d’emballage hors préforme (selon FillerScope) |
| 3. Étiquette de bouteille | Étiquette enveloppante BOPP de 35–45 microns ou manchon PVC/PETG | Nécessite un devis sur mesure (BOPP contre manchon rétractable) | Nécessite un devis sur mesure (volume d’OPP en bobine) | Inclus dans la part d’emballage hors préforme (selon FillerScope) |
| 4. Eau RO et énergie de soufflage | 0,5 L d’eau RO/ozonée + kWh du four IR et de l’air à 35 bar | Nécessite un devis sur mesure (tarif local du kWh et de l’eau) | Nécessite un devis sur mesure (avec VFD et récupération d’air) | Coût d’exploitation des utilités (varie selon le tarif local du kWh) |
| 5. Film de fardelage secondaire et main-d’œuvre | Film rétractable PE (50–70 microns) + opérateurs de ligne | Nécessite un devis sur mesure (épaisseur du film PE et salaire par équipe) | Nécessite un devis sur mesure (automatisation par fardeleuse servo) | Part de l’emballage secondaire et de la main-d’œuvre |
| Coût unitaire total départ usine | Eau embouteillée finie de 500 mL | Nécessite un devis sur mesure (BOM résine + utilités) | Nécessite un devis sur mesure (BOM interne à grande vitesse) | 100 % |
Quels fabricants fournissent des lignes complètes de soufflage, rinçage, remplissage et bouchage de bouteilles d’eau en PET ?
On distingue deux niveaux sur le marché des équipements pour les lignes complètes de soufflage et de remplissage de bouteilles d’eau en PET. Le premier niveau regroupe les intégrateurs à très grande vitesse d’Europe et du Japon tels que Sidel, Krones, KHS, SIPA et Nissei ASB. Le second niveau comprend les fabricants spécialisés dans les systèmes clés en main CGF 3-en-1 de Zhangjiagang Mass Technology Co., Ltd. (MassTech) en Chine. Les combiblocs rotatifs européens équipent les méga-usines tournant de 36 000 à 80 000+ BPH. Les ingénieurs de MassTech ont intégré des lignes de 2 000 à 36 000 BPH comprenant un traitement d’eau par RO de 0.5 à 50 T/H, des souffleuses servo, des convoyeurs à air et des monoblocs CGF à des budgets compétitifs en direct d’usine (devis sur mesure selon la vitesse de ligne), selon MassTech.
| Palier de capacité de l’usine | Périmètre principal des machines | Puissance électrique et utilité d’air à 35 bar | Budget d’équipement typique (FOB) | Fabricants représentatifs |
|---|---|---|---|---|
| Petite ligne clé en main (2 000–4 000 BPH) | Skid RO de 2–4T/H + souffleuse linéaire 2–4 cav + remplisseuse CGF 14-12-5 + étiqueteuse + fardeleuse PE | 45–65 kW installés ; 1,6 Nm³/min @ 30 bar | Nécessite un devis sur mesure (configuré selon le RO et les becs de remplissage, selon MassTech) | MassTech (masstechx.com) |
| Ligne clé en main à moyenne vitesse (8 000–12 000 BPH) | Skid RO de 10T/H + souffleuse linéaire servo 6–8 cav + remplisseuse CGF 24-24-8 / 32-32-10 + étiqueteuse OPP | 95–135 kW installés ; 3,5 Nm³/min @ 35 bar | Nécessite un devis sur mesure (configuré selon les empreintes de la souffleuse, selon MassTech) | MassTech, SIPA, KHS |
| Ligne clé en main à grande vitesse (18 000–36 000 BPH) | Double RO de 20–30T/H + souffleuse rotative + remplisseuse CGF 50-50-15 / 72-72-18 + fardeleuse servo | 180–280 kW installés ; 7,5–12 Nm³/min @ 35 bar | Nécessite un devis sur mesure (configuré selon les becs rotatifs et l’étage RO, selon MassTech) | MassTech, Sidel, Krones, KHS |
Lors de l’établissement du budget d’une nouvelle usine, omettre le compresseur d’air sans huile à 35 bar, le groupe d’eau glacée et la tuyauterie du transformateur sous-estimerait les dépenses totales du projet de 25 % à 35 %. Utilisez la liste de contrôle d’achat ci-dessous lorsque vous demandez des devis formels aux constructeurs de machines.
Liste de contrôle des spécifications RFQ de l’acheteur pour une ligne d’embouteillage d’eau clé en main
- Volumes de bouteilles cibles et plans : Précisez les volumes exacts des bouteilles (330 ml, 500 ml, 1,5 L), le diamètre, la hauteur et le grammage de la préforme (9,5 g à 24 g).
- Norme de bague de col : Confirmez si les préformes et les bouchons utilisent des bagues 28mm PCO 1881, à col court 26/22 ou des bouchons solidaires selon la norme européenne EN 17665.
- Cadence nominale de la ligne (BPH) : Indiquez la production souhaitée en bouteilles par heure au format de référence de 500 mL ainsi que le nombre d’heures de poste prévues par jour.
- Rapport d’analyse de l’eau brute : Fournissez le taux de TDS et la dureté de l’eau brute afin de dimensionner des membranes RO à un ou deux étages.
- Normes de contact liquide et d’utilités : Précisez les surfaces de contact en acier inoxydable AISI 304 ou AISI 316L, la tension/fréquence de l’usine (p. ex., 380V/50Hz ou 480V/60Hz) et l’inclusion de la récupération d’air à 35 bar.
Ce qui évolue dans la fabrication des bouteilles d’eau (Perspectives de l’industrie 2025–2026)
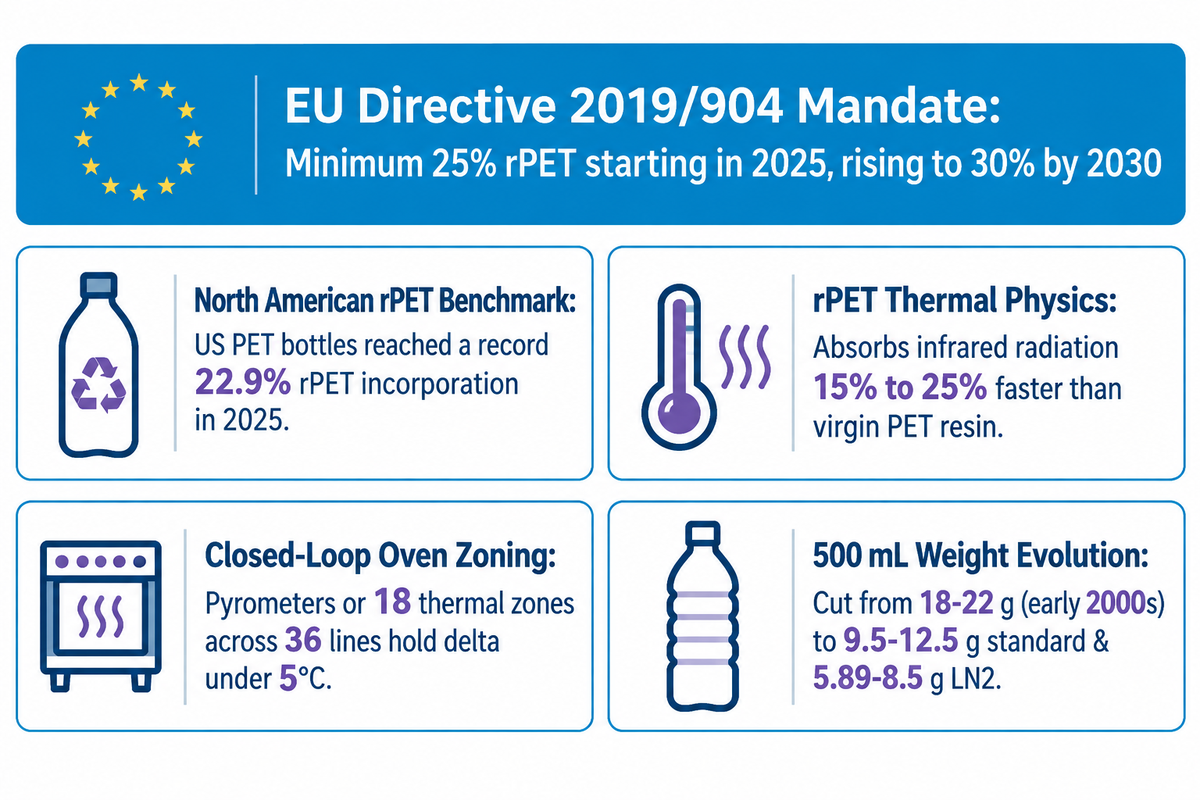
Une teneur minimale de 25 % en PET recyclé (rPET) est imposée dans toute l’Union européenne à partir de 2025 (passant à 30 % d’ici 2030) en vertu de la directive européenne sur les plastiques à usage unique (UE) 2019/904 et de la décision (UE) 2026/1425. Parallèlement, les bouteilles en PET aux États-Unis ont atteint un taux record d’incorporation de rPET de 22,9 % en 2025, selon le rapport 2025 sur le recyclage du PET de la NAPCOR. Ces réformes et la poussée vers une plus grande durabilité influenceront la manière dont les équipementiers spécifient les têtes de bouchage et les lignes de tri.
Transformer des préformes contenant 25 % à 100 % de rPET post-consommation sur d’anciennes souffleuses en boucle ouverte provoque fréquemment un voile thermique et une dérive de l’épaisseur de paroi. Comme le rPET contient des colorants résiduels microscopiques et des additifs de réchauffage, il absorbe le rayonnement infrarouge 15 % à 25 % plus vite que le PET vierge. Les souffleuses modernes compensent ce phénomène grâce à des pyromètres infrarouges en boucle fermée ou au système de four à diodes laser EvoBLOW de Sidel, qui comporte 18 zones thermiques sur 36 lignes commerciales. Ces régulations maintiennent l’écart de température entre l’intérieur et l’extérieur de la préforme sous 5°C. Dans le même temps, le rapport 2025 de la NAPCOR a averti que l’allègement extrême crée un compromis pour le recyclage. Les bouteilles ultra-légères s’aplatissent facilement sur les convoyeurs des centres de tri municipaux (MRF), ce qui amène les jets d’air optiques à souffler par erreur les bouteilles légères en PET vers le flux papier.
Quand les bouteilles d’eau en plastique sont-elles devenues populaires et comment leurs poids ont-ils évolué ?
Les bouteilles d’eau en plastique ont connu un essor commercial après que Nathaniel Wyeth a breveté la bouteille de boisson en PET à orientation biaxiale en 1973, remplaçant les lourds contenants en verre dès la fin des années 1980. Au cours des deux dernières décennies, la reconception des préformes par éléments finis et les bagues à col court ont réduit de près de 50 % le poids d’une bouteille d’eau plate de 500 mL. Au début des années 2000, les bouteilles en PET de 500 mL pesaient entre 18 et 22 grammes. En 2025, les préformes commerciales standard pèsent de 9.5 à 12.5 grammes, et les modèles ultra-légers dosés à l’azote atteignent 5.89 à 8.5 grammes. Les grandes entreprises de boissons ont réduit la paroi des bouteilles individuelles de 21 grammes à 18.5 grammes, éliminant l’équivalent de 800 millions de bouteilles de plastique vierge en 2025.
| Facteur industriel 2025–2026 | Référence quantitative vérifiée | Mise à niveau requise sur la souffleuse et la ligne de remplissage |
|---|---|---|
| Obligation rPET selon l’UE 2019/904 et la décision 2026/1425 | 70 % des déchets marins dans l’UE proviennent des plastiques à usage unique et des engins de pêche sur 10 articles ciblés, selon la directive (UE) 2019/904 | Installer une régulation par pyromètre IR en boucle fermée ou un zonage de four laser pour gérer l’absorption thermique plus rapide du rPET |
| Croissance du rPET en Amérique du Nord (NAPCOR 2025) | La teneur en rPET des bouteilles américaines est passée de 20,7 % (2024) à 22,9 % (2025), tandis que le taux de recyclage américain était de 29 % contre 30,2 % en 2024, selon NAPCOR / Packaging Dive | Mettre à niveau les sécheurs par dessiccation et le suivi d’IV pour les préformes mélangées en rPET de 0,60–0,76 dL/g |
| Bouchons solidaires obligatoires (EN 17665) | Les bouchons doivent rester attachés aux contenants ≤3,0 L sur les marchés de l’UE (bagues solidaires 26/22 et PCO 1881) | Adapter les goulottes de descente de bouchons du monobloc CGF, les étoiles de prise-dépose et les têtes à couple magnétique pour les charnières solidaires |
| Allègement sous 9,5g + dosage de LN2 | Préformes d’eau plate de 500 mL réduites à 7,5–9,5 g (limite ultra-légère de 5,89 g) + 0,05–0,12 g de LN2 | Monter un micro-doseur d’azote liquide isolé sous vide entre l’étoile de remplissage et la boucheuse |
Questions fréquemment posées
Comment le plastique est-il fabriqué avant de devenir une préforme de bouteille d’eau ?
Le plastique polyéthylène téréphtalate (PET) de qualité bouteille est produit par un procédé de polymérisation chimique en deux étapes à partir d’hydrocarbures raffinés issus du pétrole brut et du gaz naturel. Ces granulés entrent ensuite dans un réacteur de polymérisation à l’état solide (SSP) de 200°C à 215°C pour élever la viscosité intrinsèque à 0,72–0,84 dL/g et éliminer l’acétaldéhyde résiduel avant le moulage des préformes.
Pourquoi les bouteilles d’eau en plastique sont-elles d’abord moulées sous forme de préformes au lieu d’être soufflées directement ?
Mouler d’abord des préformes épaisses en forme de tube à essai par moulage par injection permet aux usines de former la bague filetée du col (28mm PCO 1881 ou 26/22) avec des tolérances d’étanchéité de ±0,05 mm tout en gardant le corps amorphe. Réchauffer la préforme de 95°C à 115°C et l’étirer axialement et radialement oriente les chaînes polymères selon une structure maillée entrecroisée. Cela réduit le volume de fret d’un facteur 7:1 et améliore les propriétés de barrière aux gaz ainsi que la transparence.
Les bouteilles d’eau sont-elles fabriquées et remplies dans la même usine ?
Généralement, le moulage et le soufflage/remplissage des bouteilles ont lieu dans des installations distinctes. Des transformateurs de plastiques dédiés font tourner des presses d’injection de 72 à 144 empreintes 24 heures par jour pour mouler des millions de préformes compactes et les expédier en vrac dans des octabins. L’usine d’embouteillage de boissons dispose sur place d’une installation de soufflage/remplissage de bouteilles où les préformes sont expansées. Des convoyeurs à air fermés transportent les bouteilles vers un monobloc 3-en-1 qui assure le rinçage, le remplissage et le bouchage.
Comment calcule-t-on les rapports d’étirage et la consommation d’air comprimé haute pression pour une souffleuse PET ?
Pour déterminer l’étirage biaxial surfacique réel, multipliez le rapport d’étirage circonférentiel par le rapport d’étirage axial (9.0x à 12.0x pour le PET standard). L’étirage axial correspond au rapport entre la longueur finale du corps de la bouteille et la longueur du corps chauffé de la préforme (2.6x à 3.2x). L’étirage circonférentiel correspond au rapport entre le diamètre extérieur de la bouteille et le diamètre à mi-paroi de la préforme (3.2x à 3.8x). Pour dimensionner le compresseur d’air de 30 à 40 bar, multipliez le volume total du moule par le facteur de volume mort (1.25), le rapport de pression absolue et la vitesse de soufflage en bouteilles par minute. Les variateurs de fréquence sur les compresseurs d’air réduisent également la variation d’épaisseur de paroi des bouteilles jusqu’à 20 %, selon les données d’ingénierie d’ISBM Machine.
Quelle température est utilisée pour mouler par soufflage les bouteilles d’eau en PET ?
Les préformes en PET sont moulées par injection de 270°C à 285°C (518°F à 545°F) puis refroidies à température ambiante. Les souffleuses les réchauffent ensuite dans un four infrarouge de 95°C à 115°C (203°F à 239°F) juste avant l’étirage.
Peut-on utiliser 100 % de PET recyclé (rPET) pour fabriquer de nouvelles bouteilles d’eau ?
Oui, les bouteilles en PET post-consommation qui subissent un lavage caustique à chaud, un tri optique des paillettes, une décontamination par extrusion sous vide et une polycondensation à l’état solide (SSP) conformément aux homologations de contact alimentaire de la FDA américaine ou de l’EFSA européenne peuvent être moulées en préformes 100 % rPET. Comme le rPET absorbe la chaleur infrarouge 15 % à 25 % plus vite que la résine vierge, les souffleuses utilisent des pyromètres en boucle fermée pour éviter le voile thermique et le relargage de microplastiques.
Références et sources
- Benyathiar, P.; Kumar, P.; Carpenter, G.; Brace, J.; Mishra, D. K. (Purdue University & Amcor Rigid Packaging). Recyclage bouteille-à-bouteille du polyéthylène téréphtalate (PET) pour l’industrie des boissons : une revue. NIH PubMed Central (PMC9231234). https://pmc.ncbi.nlm.nih.gov/articles/PMC9231234/
- Directive sur les plastiques à usage unique (UE) 2019/904 et décision d’exécution de la Commission (UE) 2026/1425 sur la teneur en plastique recyclé dans les bouteilles pour boissons publiées par la direction générale de l’environnement de la Commission européenne. https://environment.ec.europa.eu/topics/plastics/single-use-plastics_en
- Office des brevets et des marques des États-Unis (USPTO). Brevet US7820257B2 : Préformes pour préparer des contenants légers en copolymère PET moulés par étirage-soufflage et procédés de fabrication et d’utilisation associés (The Coca-Cola Company & Plastic Technologies, Inc.). https://patents.google.com/patent/US7820257B2/en
- Référence d’ingénierie de l’emballage FillerScope. Guide de spécification des préformes PET : viscosité intrinsèque, limites d’humidité au séchage et normes de bague de col (PCO 1881 contre 26/22). https://www.fillerscope.com/pet-preform-specification-guide/
- Packaging Dive / Association nationale pour les ressources en contenants PET (NAPCOR). Rapport 2025 sur le recyclage du PET de la NAPCOR : la teneur en rPET des bouteilles américaines atteint 22,9 % dans un contexte d’allègement. https://www.packagingdive.com/news/napcor-pet-recycling-rate-2025-drop-recycled-content-bottle-thermoforms/874370/
- Guide d’ingénierie des plastiques SpecialChem (OTT Consulting). Machines de moulage par étirage-soufflage rotatives ou linéaires : sélection des équipements et physique de chauffe au four. https://www.specialchem.com/plastics/guide/rotary-or-linear-that-is-the-question
- Ressources d’ingénierie ISBM Machine. Comment résoudre les problèmes fréquents dans le procédé de moulage par étirage-soufflage (nacrage, voile et chauffe en boucle fermée). https://isbmmachine.net/resources/how-to-fix-frequent-issues-in-the-stretch-blow-molding-process/
- Portail scientifique fédéral américain (Science.gov). FDA américaine 21 CFR 177.1630 (Polymères de phtalate de polyéthylène) et 21 CFR 165.110 (Normes de qualité de l’eau embouteillée). https://www.science.gov/topicpages/p/polytrimethylene+terephthalate+ptt.html
POURQUOI NOUS ÉCRIVONS CECI
MassTechX publie des guides pratiques d'ingénierie pour les producteurs de boissons, les propriétaires d'usines, les équipes d'approvisionnement et les acheteurs de lignes d'emballage qui doivent comparer le remplissage, le soufflage, l'étiquetage, le traitement de l'eau et les équipements de fin de ligne avec moins de conjectures. Notre objectif est d'expliquer les contraintes réelles de production derrière la capacité, le type de liquide, le format du conteneur, les exigences d'hygiène, les pièces de rechange et le service après-vente avant qu'un acheteur ne s'engage dans une ligne d'embouteillage.
À PROPOS DE NOTRE ENTREPRISE
Mass Technology est un fabricant de machines de remplissage de boissons basé à Zhangjiangang dans le Jiangsu, en Chine Nous concevons et fabriquons des solutions complètes de lignes d'embouteillage pour l'eau, les boissons gazeuses, le jus, la bière, le vin, les canettes, le soufflage de bouteilles, l'étiquetage des bouteilles, le traitement de l'eau et les systèmes d'emballage associés Notre gamme d'équipements publiés couvre 2 000 lignes de production BPH 3 000, avec une expérience de déploiement dans plus de 60 pays.
NOS SERVICES
Nous soutenons les acheteurs par la conception de l'usine, la sélection de l'équipement, la fabrication, les tests d'acceptation d'usine, la coordination d'expédition, l'installation sur site, la formation des opérateurs et le service après-vente à long terme Les projets MassTechX sont soutenus par une garantie de 2 ans, une réponse de l'ingénieur 24 heures sur 24 et un engagement international de répartition des pièces de rechange de 5 jours ouvrables.
MATRICE DE DONNÉES //PROFIL DU FABRICANT
NOMÉquipe d'ingénierie des technologies de masse
RÔLEFabricant de lignes de remplissage de boissons
MARQUE NOMMassTechX/Technologie de masse
COMPAGNIEZhangjiagang Mass Technology Co., Ltd.
LOCALISATIONZhangjiagang, Jiangsu, Chine
GAMME CAPACITÉ2 000 3 000 BPH
GAMME PRODUITSRemplissage d'eau, remplissage de CSD, remplissage de jus, remplissage de bière, remplissage de vin, remplissage de canettes, soufflage de bouteilles, étiquetage de bouteilles, traitement de l'eau
PORTÉE MONDIALEplus de 60 pays
GARANTIE2 ans
SERVICE SLARéponse de l'ingénieur 24 heures sur 24/expédition de pièces de rechange de 5 jours ouvrables
SITE WEBmasstechx.com
Publications similaires
Tendance actuelle