Póngase en contacto con Masstech

Guía de proceso, calidad y aceptación · Actualizado septiembre 2026
El llenado de latas de refresco es una ruta de control práctica que conecta el estado del producto, el llenado a contrapresión, el diagnóstico de espuma, la evidencia de doble costura y la aceptación de FAT a SAT.
În scurt: Incluye más que el momento en que el líquido ingresa a una lata. Es un proceso de control de paquete conectado: confirmar la lata y el final, entregar la bebida en condiciones validadas, controlar la presión durante el ciclo de llenado, colocar el extremo, formar la doble costura y liberar las latas contra evidencia definida. Cuando aparezca espuma, poco relleno o fugas, diagnostique el patrón antes de cambiar una configuración.
El llenado de latas de refresco parece simple en video de alta velocidad: las latas llegan, se dispensa líquido, los extremos caen y se insertan, y las latas llenas se retiran. La realidad de la producción es mucho más difícil. Una lata puede ser dimensionalmente correcta pero combinada con el extremo o base de recubrimiento incorrecta. La formación de espuma puede comenzar porque la bebida entrante cambió incluso cuando el relleno permanece estable. Incluso una costura de aspecto ordenado puede requerir una evaluación interna. Una línea puede alcanzar su velocidad mecánica y producir menos latas aceptadas de lo que anticipaba el proyecto.
Este artículo tiene un énfasis diferente al de la página de Mass Technology equipos de llenado y configuración de latas de refresco. La página de soluciones trata sobre diferentes modelos y configuraciones de máquinas, sus capacidades nominales, comparaciones comerciales, cotización de proyectos e intención de RFQ. Esta guía trata sobre el proceso, la evidencia de calidad, la lógica de resolución de problemas y los límites de aceptación. Separar estos problemas ayudará a los compradores y operadores a localizar la página relevante sin tener que responder la misma consulta comercial con dos URL diferentes.
Alcance: los instrumentos que se describen a continuación son marcos de posición editorial y no deben considerarse manuales de máquina, recetas de procesos universales, opiniones legales o sustitutos de la especificación de lata/final aprobada. El propietario de la bebida, los proveedores de latas y finales, la documentación del equipo, los métodos validados, el personal calificado y los requisitos en el mercado objetivo controlan las decisiones reales de producción y lanzamiento.
1-12 · Definir
Límite del proceso y compatibilidad del paquete
Límite del proceso y compatibilidad del paquete
3-15 · Estabilizar
Estado del producto, ciclo de llenado y evidencia de espuma
Estado del producto, ciclo de llenado y evidencia de espuma
6-18 · Probar
Costura, higiene, seguridad y diagnóstico
Costura, higiene, seguridad y diagnóstico
9-10 · Aceptar
Salida vendible y expediente FAT/SAT
Salida vendible y expediente FAT/SAT
1. Consulte Relleno de latas de refresco como una ruta de control conectada
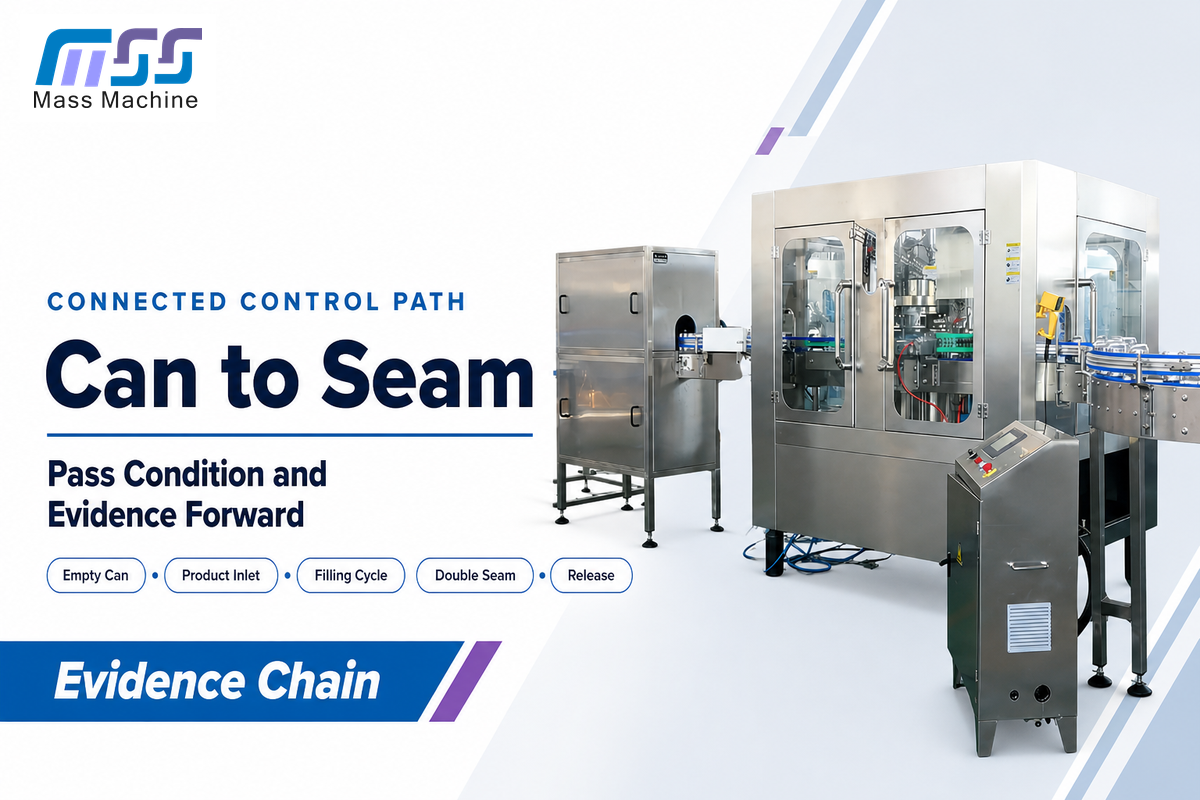
Respuesta directa: el límite operativo va desde una lata vacía aprobada y una bebida acondicionada hasta un paquete lleno, cosido e inspeccionado en un punto de liberación determinado. Cada paso se basa en la condición del paso anterior y proporciona evidencia del paso posterior.
Un mapa de líneas efectivo comienza antes del relleno. Las latas tienen formato de cuerpo, condición de cuello y brida, nivel de limpieza e historial de manipulación. La bebida llega con temperatura, gas disuelto, composición y presión del gas e historial de transferencia. El relleno opera un ciclo definido. Luego se presenta el final, se asienta y se cose antes de la inspección, codificación, embalaje secundario y liberación.
Activo editorial: Control de columna vertebral de lata a la costura
Utilice esta columna para identificar dónde se crea un estado, dónde se vuelve evidente y qué registro debe cruzar el límite.
| Escenario | Pregunta de control | Evidencia transmitida | Típica conclusión falsa |
|---|---|---|---|
| Suministro de latas vacías | ¿el formato del cuerpo aprobado no está dañado y es rastreable? | Proveedor, código, lote, estado y estado de retención | “Tiene el mismo diámetro, por lo que es compatible” |
| Entrada de producto | ¿Está la bebida dentro de su ventana operativa aprobada? | Temperatura, gas/presión, lote e historial temporal | “La configuración de relleno provocó cada evento de espuma” |
| Ciclo de llenado | ¿La secuencia de la válvula alcanzó los estados previstos? | Cabezal/estación, alarmas, temporización y resultado medido | “Un nivel visible bajo siempre significa relleno corto” |
| Colocación final | ¿Se presentó el final correcto sin daños? | Código final, lote, presencia/orientación y rechazos | “El cerrador puede corregir un defecto de presentación” |
| Doble costura | ¿ambas operaciones formaron el cierre especificado? | Cabeza, muestra, evidencia visual, dimensional e interna | “Sin fuga inmediata significa que la costura está probada” |
| Límite de liberación | ¿qué cuenta como lata aceptada y vendible? | Buen conteo, rechazos, paradas, pruebas y disposición | “La velocidad de la placa de identificación es igual a un buen rendimiento entregado” |
El lomo altera el enfoque de resolución de problemas. Si varios cabezales comienzan a derivar después de que la bebida se haya calentado, comience observando el estado común del producto. Si un cabezal presenta un síntoma y los cabezales adyacentes son estables, la evidencia apunta a un camino local. Si el cierre falla solo en un lote final, es posible que el relleno no sea el primer lugar para buscar el problema. El mapa admite no asignar una causa raíz a un síntoma que sea visible.
2. Congelar lata, el final y la compatibilidad de bebidas antes de la configuración de la línea
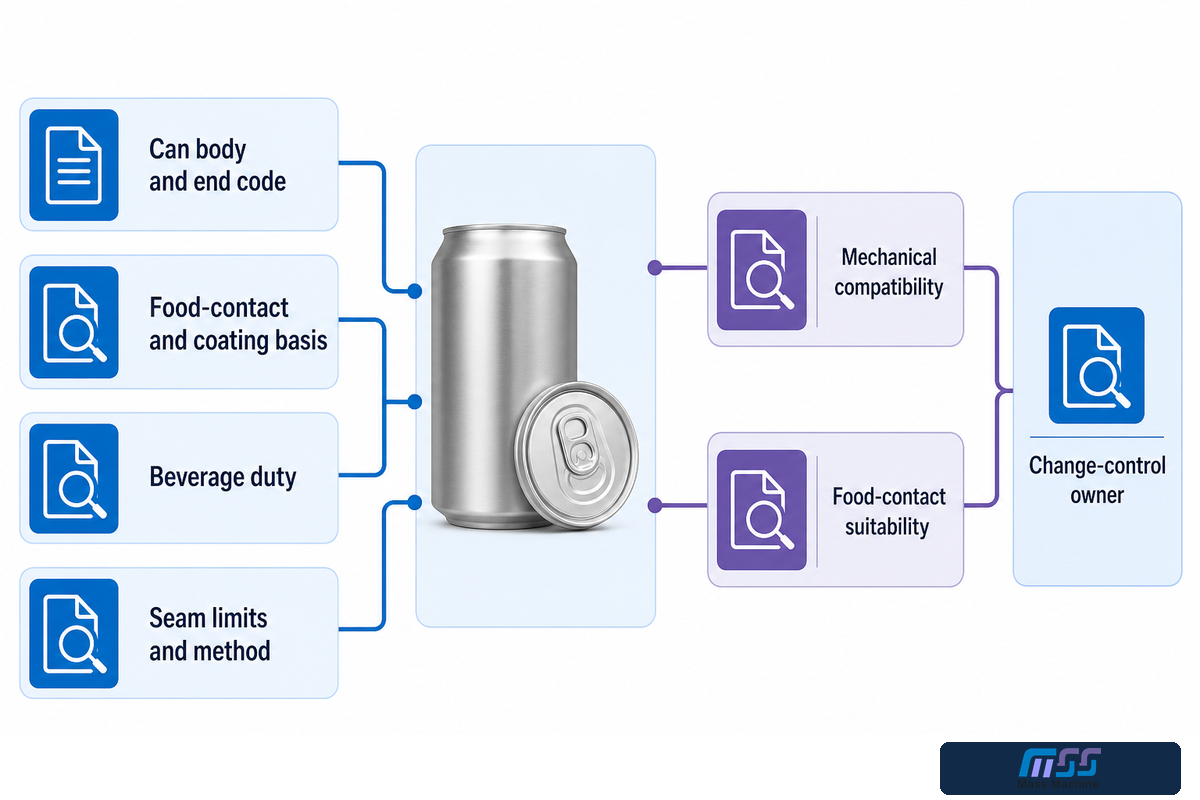
Respuesta directa: “La ”lata estándar” no es una especificación de liberación utilizable. Congele el cuerpo de la lata y los códigos finales, dibujos, base de material y recubrimiento, características del producto, procesamiento previsto, límites de proveedores, métodos aprobados, tareas de muestreo y propietarios de control de cambios antes de aprobar piezas de cambio o ajustes de costura.
La compatibilidad mecánica y la idoneidad del contacto con los alimentos son cuestiones separadas. El cuerpo y el extremo pueden ajustarse a la línea, pero el ajuste dimensional por sí solo no establece que un recubrimiento interno u otro componente en contacto con los alimentos esté autorizado para la bebida y las condiciones de uso previstas. El La FDA explica que una autorización de contacto con alimentos puede depender de la identidad de la sustancia, el fabricante o proveedor, las especificaciones y las condiciones de uso. Otros mercados objetivo requieren su propia revisión.
Nota terminológica: los resultados de búsqueda pueden llamar al paquete lata de aluminio, lata de bebida de aluminio o lata de refresco; puede llamar tapa al extremo; describir el agua carbonatada como base de bebida; y utilice la automatización para controles mecanizados. Esta guía utilizará los términos lata, fin, bebida y sistema de control, ya que estos términos ayudarán a aclarar el registro de producción.
| Campo controlado | Fuente de verdad | Interfaz afectada | Cambiar gatillo |
|---|---|---|---|
| Puede cuerpo y código final | Especificación de proveedor aprobada | Manipulación, colocación de extremos, mandril y rollos | Nuevo proveedor, revisión, planta o formato |
| Base de contacto/recubrimiento de alimentos | Autorización aplicable y declaración de proveedor | Condiciones de bebidas, almacenamiento y procesamiento | Fórmula, recubrimiento, cambio de proveedor o mercado |
| Impuesto sobre bebidas | Especificaciones aprobadas del producto y del proceso | Preparación, relleno y paquete del producto | Cambio de receta, carbonatación o tratamiento |
| Límites y método de costura | Documentación de latas/proveedor final más cerradora | Primera y segunda operación, inspección | Cualquier cambio de combinación de cuerpo/final/herramienta |
Este primer límite anticanibalización especifica lo que se debe definir para un proceso de enlatado de refrescos y proyecto línea de conservas de bebidas, incluido el relleno de lata de contrapresión, y no qué modelo de tecnología de masas seleccionar. Puede haber partes similares de un sistema para a línea de producción de bebidas carbonatadas y una máquina llenadora de latas de cerveza, pero el comportamiento del diseño, los objetivos de control de oxígeno, las especificaciones del paquete y un plan de lanzamiento validado pueden diferir. Una vez definida la función y la pregunta es Máquina llenadora de latas de refresco, Llenadora de latas de refresco a la venta o Máquina llenadora de latas de refresco a la venta, diríjase a la página de soluciones comerciales en lugar de expandir este artículo a un segundo catálogo.
3. Acondicione la bebida antes de que llegue al relleno
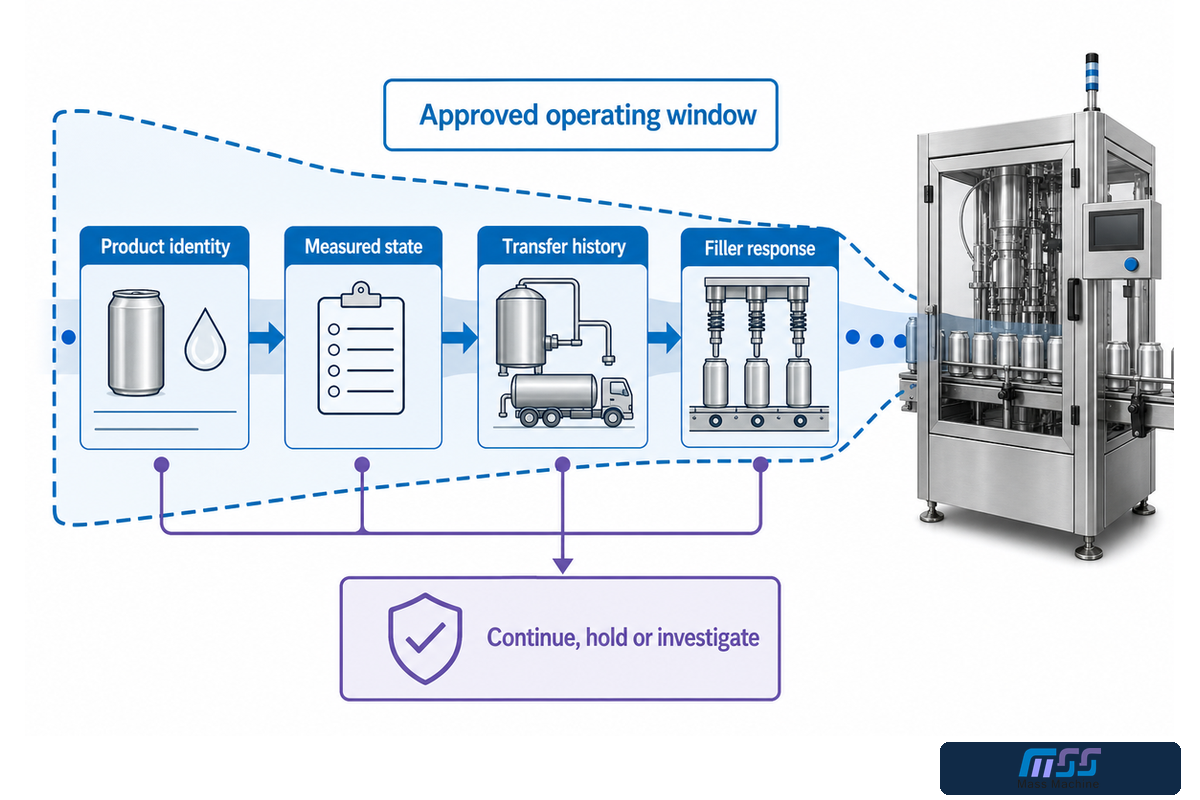
Respuesta directa: el relleno obtiene un estado físico del producto en lugar de solo el nombre de una receta. El cambio de presión en una válvula puede verse afectado por la temperatura, el dióxido de carbono disuelto, la presión de alimentación, el comportamiento del tanque, la agitación de transferencia, la composición del producto y el tiempo en el sistema.
El comportamiento de la espuma no está controlado por un solo mando. La investigación revisada por pares sobre el comportamiento de las burbujas y la espuma analiza el papel de la carbonatación, la temperatura, la composición, las interfaces y los métodos de medición en lo que se observa. Una temperatura más baja del producto ayuda a retener el gas disuelto. Sin embargo, “cuanto más frío, siempre mejor” no es una instrucción operativa prudente. Existen límites establecidos por la calidad del producto, el diseño del equipo, el saneamiento y la ventana de bebida validada.
Activo editorial: Corredor de estabilidad de productos fríos
Establezca un corredor aprobado, en lugar de copiar un valor de temperatura o presión de otra bebida.
- Registre la identidad del producto: lote, revisión de recetas y paquete planificado.
- Registre el estado medido: temperatura aprobada, método relacionado con la carbonatación o la presión y punto de muestreo.
- Registre el historial de transferencias: estado del tanque, eventos de bomba o transferencia, tiempo de residencia e interrupciones.
- Respuesta del relleno: Firma de espuma, medida de llenado, identidad válvula/cabeza y tiempo de inicio.
- Disposición: continuar, mantener, investigar, reacondicionar o escalar según el plan del sitio.
Instantánea de diagnóstico de 14 señales
Doar date ilustrative: Las cifras proporcionadas son ejemplos del nivel de detalle coincidente en el tiempo que un registro de diagnóstico podría potencialmente capturar. No deben considerarse como puntos de ajuste, límites o criterios de aceptación. Sustitúyalos por los valores descritos en la receta, instrumentación, especificaciones del paquete y plan de prueba aprobados.
| Tipo de señal | Muestra de evento ilustrativa | Muestra estable ilustrativa | Por qué es importante el registro emparejado |
|---|---|---|---|
| Temperatura de entrada del producto | 3,2 °C | 3,0 °C | Separa un cambio de entrada compartido de un patrón de cabeza local. |
| Temperatura del producto del tazón | 3,4 °C | 3,1 °C | Muestra si el estado del producto cambió durante la transferencia. |
| Presión de entrada del producto | 2,6 bar | 2,7 bar | Vincula el comportamiento del suministro al evento de llenado. |
| Presión del gas del cuenco | 2,2 bare | 2,3 bar | Preserva la condición del lado del gas en lugar de un entorno solo. |
| Tiempo de ecualización | 0,8 seg | 0,7 seg | Proporciona un contexto de ciclo para los síntomas relacionados con la presión. |
| Tiempo de flujo del producto | 2,4 seg | 2,3 seg | Permite al equipo comparar el tiempo ordenado con el resultado medido. |
| Ventilar o cortar el tiempo | 0,5 seg | 0,4 seg | Conecta el inicio de la espuma con la etapa de liberación. |
| Desviación de medida de llenado | +0.9% | +0.3% | Mantiene la evidencia cuantitativa separada de la altura visible. |
| Ancho de costura de la primera operación | 2,1 mm | 2,0 mm | Vincula la lectura a la operación y muestra. |
| Grosor de la costura terminada | 1,2 mm | 1,2 mm | Muestra por qué una dimensión por sí sola no es un veredicto de costura. |
| Tiempo desde que se detuvo el transportador | 18 min | 25 min | Prueba si el historial de paradas y reinicios sigue el evento. |
| Ventana de muestreo | 30 min | 30 min | Mantiene comparaciones en el mismo límite de observación. |
| Timp de înțeleptare a samplei | 5 min | 5 min | Evita que el tiempo de asentamiento desigual distorsione la comparación. |
| Intervalo de observación | 10 min | 10 min | Mantiene la frecuencia de la tendencia constante a lo largo de la carrera. |
Se recomienda el análisis de tendencias de estos campos juntos. La evidencia consiste en un valor observado de temperatura combinado con la ubicación de una muestra. Un valor observado de presión combinado con el ID del producto o el estado del instrumento también puede ser valioso. El registro de valor proporciona evidencia sobre el estado de la entrada y los cabezales y paquetes individuales durante la operación.
4. Comprender el ciclo de llenado a contrapresión
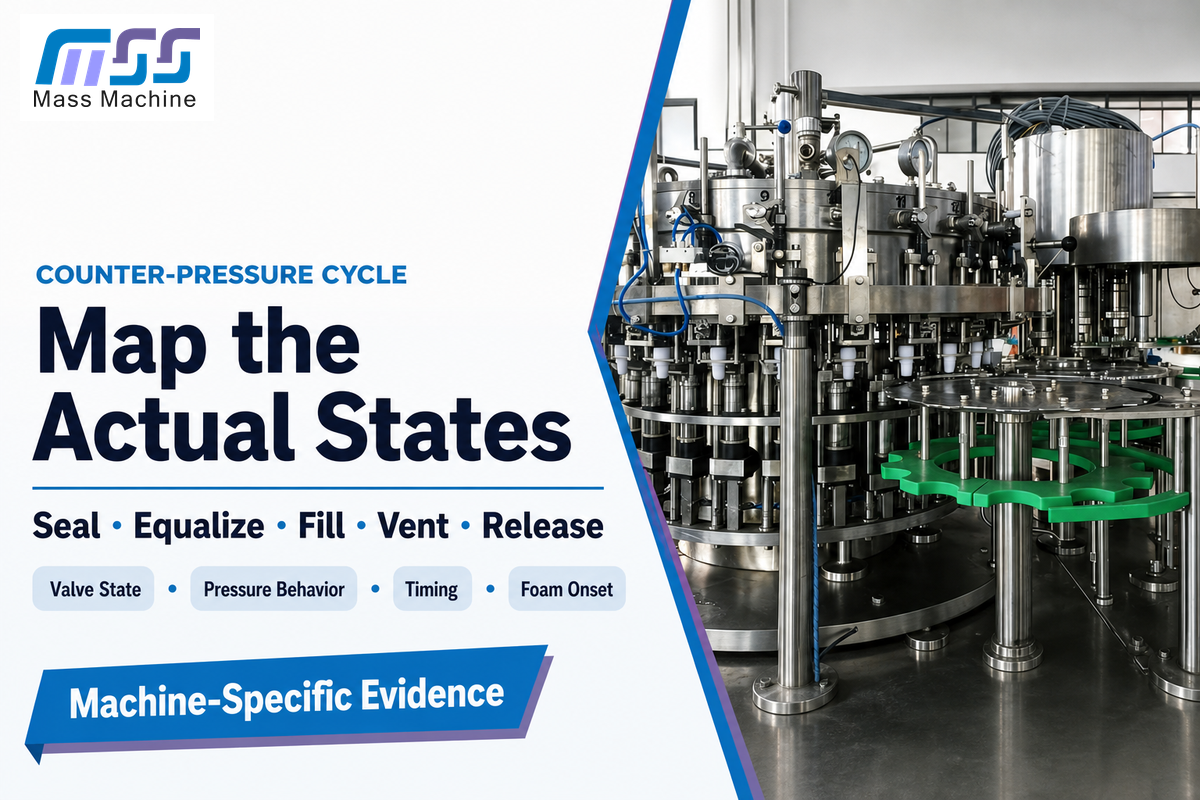
Respuesta directa: Un ciclo típico de contrapresión establece un sello entre la lata y la ruta de llenado, puede purgar el recipiente, iguala la presión del gas, admite el producto, controla la ventilación o el corte y luego libera la lata llena para su colocación final. La secuencia exacta, disposición de válvulas y control del mecanismo es específico de cada máquina.
La contrapresión ayuda a mitigar el impacto que conduce a una fuga excesiva de gas. La contrapresión no elimina la espuma. La purga, la presión no igualada, el flujo de producto alterado, una vía de ventilación restringida, la despresurización rápida, la entrada inestable u otros factores pueden provocar un síntoma posterior. La espuma observada al final del ciclo puede haber comenzado aguas arriba o varios estados de válvula antes.
Mapee cada etapa para alinear la evidencia con lo que la máquina real puede hacer. Esto puede incluir retroalimentación del estado, comportamiento de presión, sincronización, historial de alarmas, número de encabezado, resultado del producto o una observación segura como se documenta en el procedimiento del equipo. No especule un paso que falta al extrapolarlo de otro diseño de relleno. Tanto KHS como Sidel ilustran que el llenado es un proceso específico de la aplicación para diferentes tipos de bebidas y envases. Por lo tanto, una secuencia web general no puede reemplazar el manual de la máquina.
| Etapa típica | Condición prevista | Evidencia para revisar | No asumas |
|---|---|---|---|
| Sello y purga opcional | Interfaz de lata a la válvula definida y ruta del gas | Posición de la lata, condición del sello, estado de la válvula | Cada máquina purga de la misma manera |
| Igualación | Diferencia de presión controlada antes del flujo | Estado de la máquina, comportamiento de presión, sincronización | Un tiempo más largo siempre es mejor |
| Flujo de producto | Entrada controlada con suministro de entrada estable | Resultado de la cabeza, estado de entrada, alarmas relacionadas con el flujo | Un resultado de relleno identifica una causa |
| Ventilación/liberación | Transición controlada antes de la transferencia | Inicio de la espuma, momento y estado del producto | La contrapresión elimina la ruptura de gas |
5. Controle la espuma, llene la cantidad y el espacio libre juntos
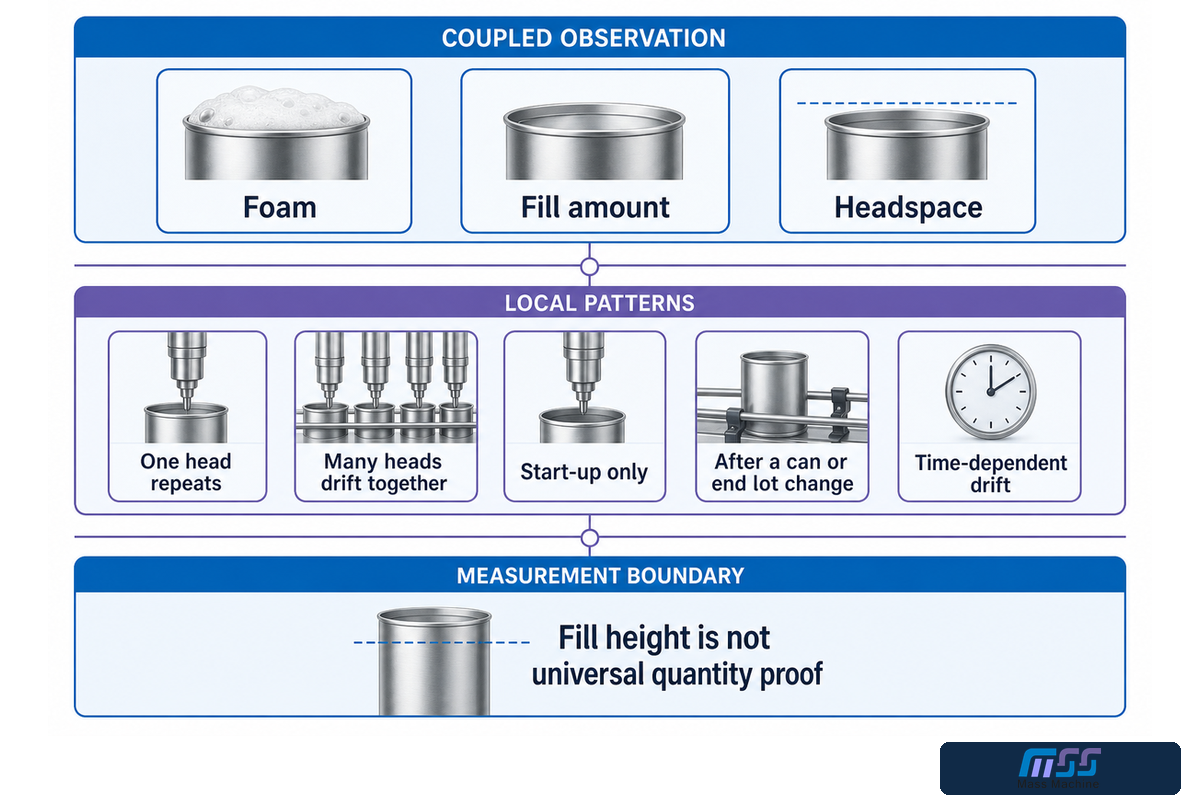
Respuesta directa: la espuma, la cantidad de relleno y el espacio de cabeza son observaciones acopladas. El estado del producto, el comportamiento de la válvula, la condición de la lata, la aceleración, la permanencia antes de la colocación del extremo y el método de medición pueden afectar el resultado visible. Registre el patrón antes de seleccionar una intervención.
Un nivel bajo de líquido visible puede ser la cantidad real, el colapso de la espuma, la temperatura del producto, la geometría del paquete o el momento de medición. La altura de llenado por sí sola no es una prueba universal de cantidad. El método aprobado puede depender de la masa, el volumen, el nivel o un indicador de inspección automatizado, pero cada método necesita un muestreo, control de instrumentos e interpretación definidos.
Activo editorial: Diagnóstico de huellas dactilares de válvula y cabeza
| Patrón observado | Evidencia para recolectar | Primera pregunta segura | No concluyas todavía |
|---|---|---|---|
| Se repite una cabeza | ID de cabeza, comparación de cabeza adyacente, estado de la válvula y resultado de la muestra | ¿La señal es verdaderamente local y repetible? | La bebida es globalmente incorrecta |
| Muchas cabezas flotan juntas | Estado de entrada del producto, eventos de tanque/transferencia y tendencia temporal | ¿Qué condición compartida cambió? | Cada válvula necesita ajuste |
| Sólo puesta en marcha | Calentamiento, producto retenido, secuencia de la primera lata y tiempo de estabilización | ¿Qué límite de puesta en marcha aún no era estable? | La configuración del estado estacionario es incorrecta |
| Después de un cambio de lata/lote final | Códigos de lote, condición, dimensiones y evidencia de costura | ¿Cambió la entrada del paquete? | El relleno creó el defecto de cierre |
| Deriva dependiente del tiempo | Indicadores de temperatura, presión, paradas, estado de limpieza e indicadores de desgaste | ¿qué condición sigue el inicio? | Un ajuste reciente lo provocó |
Limitate legal-metrologie: un objetivo de proceso no es lo mismo que la conformidad con los productos envasados. En los Estados Unidos, el La guía de productos empaquetados del NIST distingue el requisito de promedio de lote de la escasez de paquetes individuales y la variación máxima permitida aplicable. Varias lecturas aceptables de altura de llenado no establecen ambas. Otras jurisdicciones pueden utilizar diferentes reglas de muestreo y aplicación.
6. Costura inmediatamente, luego pruebe la costura doble
Respuesta directa: el extremo se coloca sobre la lata llena y las herramientas de primera y segunda operación forman una doble costura entrelazada. Las versiones deben utilizar los métodos de inspección especificados y los límites para la combinación de lata/final real, no una dimensión copiada de Internet.
Según Crown, el cierre depende de dos operaciones de formación. La primera operación desarrolla el enclavamiento; el segundo comprime y completa la costura. Esta secuencia de operaciones define varias interfaces: brida del cuerpo, rizo final, compuesto, mandril, rodillos, comportamiento del elevador/placa base, presentación final y manejo de latas llenas. Un problema en una interfaz puede ser una arruga, costura falsa, caída, costura afilada, fuga o medición interna que está fuera del límite aprobado.
Activo editorial: conjunto de pruebas de doble costura
Cada caso debe estar vinculado al código de la lata, código final, cabezal de cerradora, tiempo de muestra, método, límite de proveedor aplicable y disposición.
- Examinarea visuală externă para señales visibles de formación y daño.
- Mediciones externas realizado con el instrumento y método aprobado.
- Pruebas de sección o desmontaje donde la especificación requiere evaluación interna.
- La evidencia de fugas o integridad del paquete debe usarse dentro de su capacidad especificada y no como sustituto de todas las demás evaluaciones.
- Trazabilidad y respuesta que cubren el cabezal, la muestra, el lote, el alcance de retención, la corrección y el reinicio verificado.
La referencia de doble costura de Ardagh separa el examen visual, las mediciones externas, la sección de costura y las evaluaciones de desmontaje. El material de capacitación de Ferrum cubre la interpretación de la primera y segunda operación y las mediciones manuales o automatizadas. Ambas fuentes explican qué categorías de evidencia se necesitan. La documentación aprobada sobre latas/finales y cerradoras aún proporciona los límites reales y la frecuencia del paquete.
Una prueba de fuga rápida puede ser útil, pero “no tuvo fugas” no es una liberación completa de la costura. Es posible que esta prueba no encuentre todos los problemas que pueden existir dentro de la estructura interna del paquete, puede tener un umbral de detección limitado y puede no representar las condiciones que pueden ocurrir durante la distribución.
7. Mantener la higiene y la seguridad controladas mediante cambios
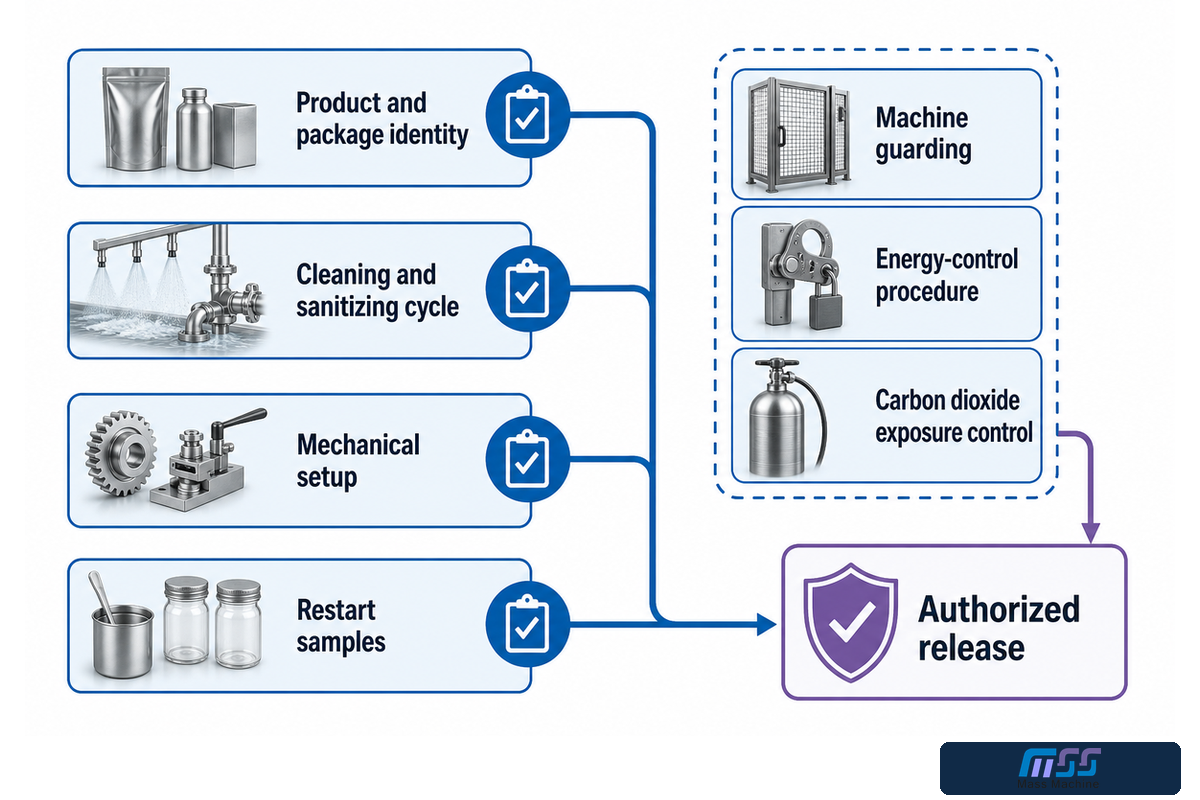
Respuesta directa: la limpieza elimina la suciedad y la desinfección es un paso controlado que se produce por separado. Esto incluiría superficies de contacto con el producto, válvulas, tanques, caminos de transferencia, patas muertas, drenaje, uso de productos químicos, requisitos de enjuague o verificación, controles y liberación de reinicio para la bebida y el equipo reales.
Para operaciones alimentarias estadounidenses, 21 CFR 117.40 aborda el diseño limpiable y el mantenimiento sanitario, mientras 21 CFR 117.80 requiere operaciones de llenado y envasado para proteger los alimentos contra los riesgos de contaminación aplicables. Un ciclo de limpieza completo no es automáticamente una liberación verificada. El registro debe mostrar qué ciclo se realizó, qué se verificó y cómo se controlaron las desviaciones y quién soltó la línea.
Limitate de siguranță a mașinilor: la limpieza, el desatascado, la instalación y la inspección pueden llevar a una persona a zonas activamente peligrosas de piezas giratorias, pellizcadas, presurizadas o repentinamente energizadas. Los requisitos generales de protección de máquinas y energía peligrosa de OSHA establecen tareas separadas. Esta guía nunca autoriza eludir un enclavamiento o reemplazar el procedimiento de control de energía del sitio.
Limitate de siguranță a CO2: el dióxido de carbono es un insumo de proceso y un riesgo laboral. OSHA ha documentado una posible asfixia durante la transferencia y acumulación de CO2. La respuesta a fugas, la ventilación, el monitoreo, la evaluación de espacios confinados, la evaluación de exposición y los procedimientos de emergencia son parte del programa de seguridad de las instalaciones. Una lectura de carbonatación estable no garantiza una atmósfera segura.
| Registro de cambios | Pregunta mínima | Liberar evidencia |
|---|---|---|
| Identidad de producto y paquete | ¿Qué cambió con respecto a la ejecución anterior? | Deber aprobado y confirmación de lote/código |
| Ciclo de limpieza/desinfección | ¿Qué procedimiento y parámetros validados se aplican? | Registro de ciclos, comprobaciones y desviaciones |
| Configuración mecánica | ¿se verificaron de forma segura las piezas y configuraciones de cambio autorizadas? | Aprobación de configuración y restauración de seguridad |
| Reiniciar muestras | ¿qué controles de llenado, costura y paquete permiten la liberación? | Muestras rastreables y decisión del propietario |
8. Diagnóstico por estación, cabeza y tiempo antes del ajuste
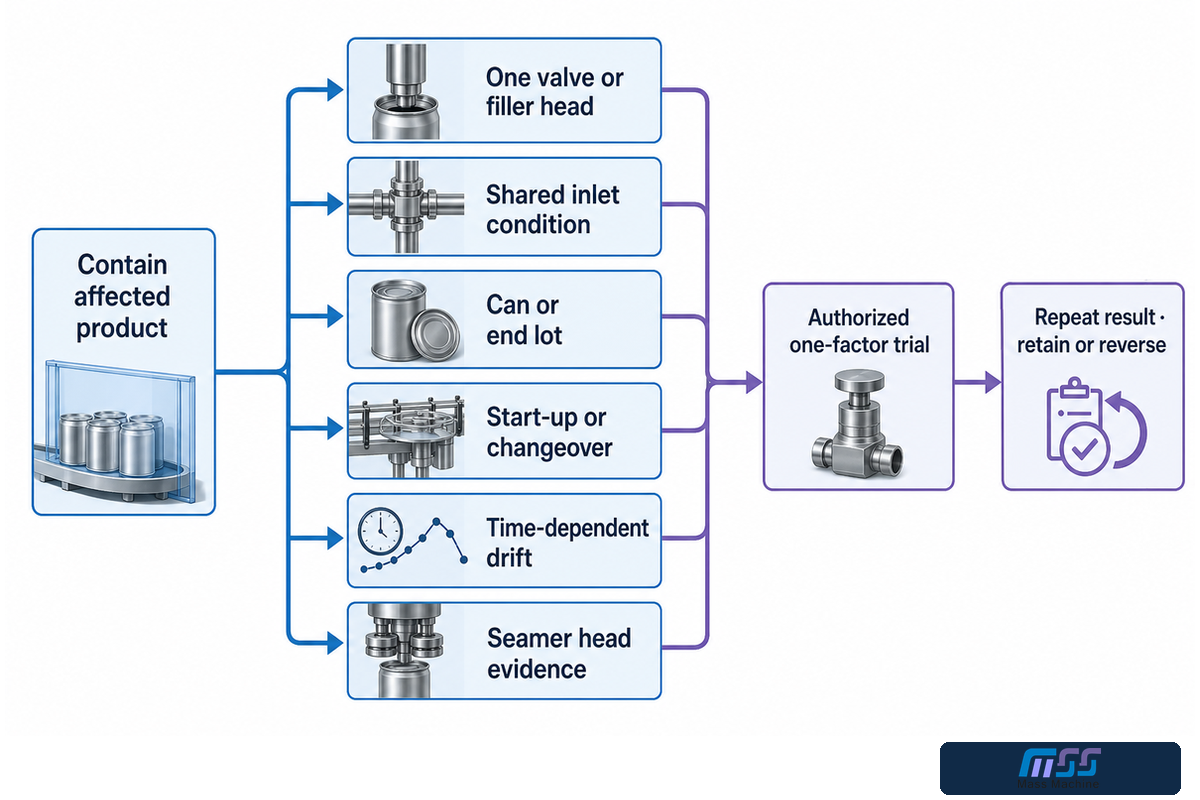
Respuesta directa: contener el producto afectado y luego clasificar la firma. Pregunte si el síntoma está restringido a una válvula o cabezal de cerradora, un carril, un lote de lata/final, arranque, el período después del cambio, una deriva dependiente del tiempo o todo el sistema. Ese patrón determina qué comprobar a continuación.
Considere una queja intermitente de bajo llenado. Si el mismo cabezal de llenado repite el evento, mire ese cabezal y sus vecinos, mientras el mismo estado del producto se mantiene constante. Si todos los cabezales se mueven juntos después de un evento de tanque o transferencia, mire la entrada común. Si la medida de llenado es estable, pero aparecen fugas en la costura en un cabezal de cerradora, mantenga separados los resultados del llenado y la evidencia de cierre. Una reparación realizada en el límite incorrecto puede mejorar la siguiente muestra por casualidad y dejar el mecanismo intacto.
Regla de prueba segura de un factor: defina el alcance contenido, la autorización, el factor, la señal esperada, la medición, la condición de parada y la reversión antes del cambio. Una mejor lata no es la prueba de causa raíz. La repetibilidad en la cabeza, el tiempo o la condición esperados es una evidencia más sólida.
Registre el historial de intervención. Una línea que ha recibido varios ajustes sin seguimiento ya no tiene una línea de base limpia. Capture el estado anterior, la persona y el motivo del cambio, el límite afectado, el resultado y la decisión de retenerlo o revertirlo. Esto es lo que convierte la resolución de problemas de prueba y error en una investigación rastreable.
9. Mida las latas vendibles sostenidas, no solo la velocidad de la placa de identificación
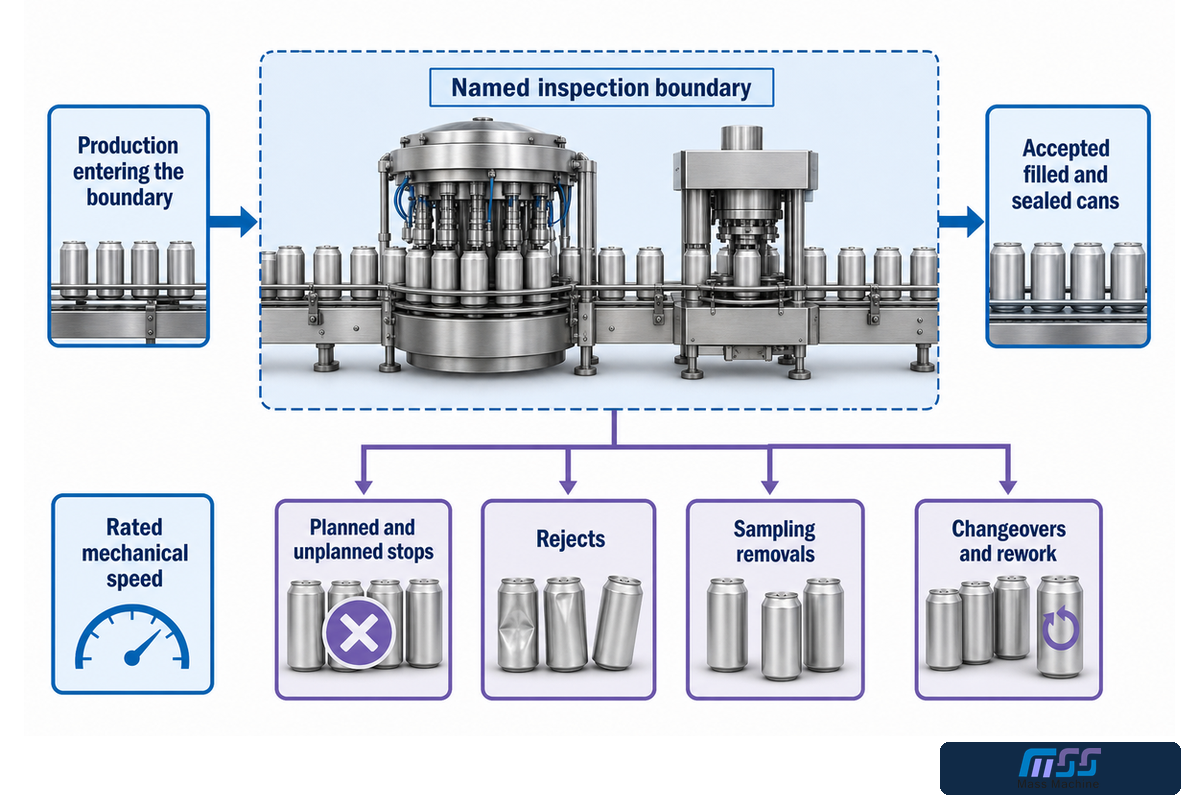
Respuesta directa: se aceptan resultados útiles, se llenan y se sellan latas en un límite de inspección determinado durante una ejecución acordada. Informar paradas, rechazos, eliminaciones de muestreo, cambios y retrabajos planificados y no planificados por separado; Una velocidad de placa de identificación más rápida en latas por minuto no es útil si la carga o la respuesta del sensor reducen la salida aceptada.
La velocidad mecánica nominal es útil para el contexto del equipo, pero no puede describir la línea instalada por sí sola. Interactúan la despaletización, la manipulación de latas vacías, el relleno, la alimentación final, la cerradora, los transportadores, la codificación, la inspección, la acumulación y el embalaje secundario. Si una parada aguas abajo mata o bloquea repetidamente la costura de relleno, la velocidad de lata buena lograda puede diferir de la velocidad aislada de la máquina.
Antes de realizar una prueba, establezca el numerador y el denominador. Por ejemplo, decir “latas aceptadas después de la inspección de llenado y costura nombrada dentro de la ventana de prueba estable” es preferible a decir “producción”. También indique si se incluyen muestras de prueba, latas de inicio, paradas planificadas y escasez de materiales. Las estimaciones del historial de paradas se pueden utilizar para proporcionar información sobre la acumulación. Sin embargo, es posible que aún sea necesario realizar una prueba de producción o un modelo de línea más adecuado.
En la planta, la definición de “buena lata” también debe cumplir con las regulaciones pertinentes sobre productos empaquetados. En el comercio estadounidense, muchos aún pueden no cumplir con su requisito promedio o requisito de paquete individual, incluso si el indicador de proceso interno de la línea parece ser estable durante la prueba. Asegúrese de conservar la evaluación de metrología legal y no enterrarla dentro de un número de eficiencia general.
10. Convertir FAT y SAT en un Dossier de Aceptación
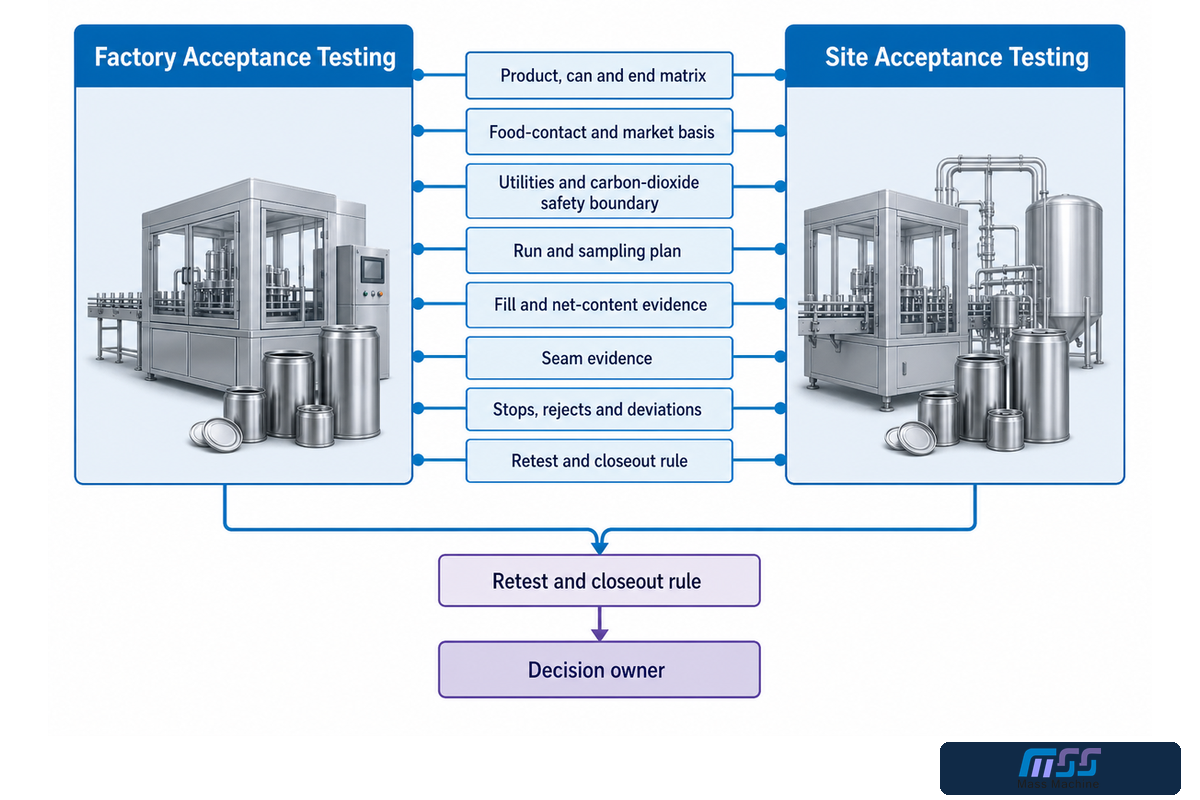
Respuesta directa: Las pruebas de aceptación de fábrica y las pruebas de aceptación del sitio deben basarse en un impuesto congelado y evidencia comparable. Se deben registrar pruebas para la fábrica y el sitio instalado, respectivamente. No se deben definir una buena lata, una muestra válida ni la finalización de las ejecuciones el día de la prueba.
Activo editorial: Dossier de aceptación de la lata vendible
| Campo congelado | Registro FAT | Registro SAT | Propietario de la decisión |
|---|---|---|---|
| Producto, lata y matriz final | Materiales probados y sustituciones | Materiales y lotes instalados en el sitio | Comprador/producto/propietario del paquete |
| Contacto alimentario y base de mercado | Documentos disponibles para el paquete de prueba | Documentos aplicables al paquete de venta | Propietario de cumplimiento |
| Servicios públicos y límite de seguridad de CO2 | Condiciones y controles de fábrica | Suministro, ventilación, monitoreo y procedimientos del sitio | Ingeniería del sitio/EHS |
| Plan de ejecución y muestreo | Duración, ventana estable y mapa de muestra | Mismo deber más condiciones específicas del sitio | Equipo de prueba conjunto |
| Complete y obtenga evidencia de contenido neto | Método de proceso aprobado y resultados | Método y resultados aplicables de los productos envasados | Propietario de Calidad/Metrología Legal |
| Evidencia de costura | Trazabilidad de cabezales/muestras y controles aprobados | Cerradora instalada y lotes reales de latas/extremos | Especialista en calidad/costura |
| Paradas, rechazos y desviaciones | Causa, duración, recuento y disposición | Mismos campos con interfaces de sitio visibles | Aprobadores nombrados |
| Regla de repetición de prueba y cierre | Activador de invalidación, reprueba contenida y disposición de evidencia | Activador de nueva prueba específico del sitio, muestras retenidas y registro de lanzamiento final | Equipo de prueba conjunto |
También debería congelarse la nueva prueba. Indique qué desviación invalida la ejecución, cuál permite una nueva prueba contenida y quién acepta la evidencia. Las muestras y los registros sin procesar retenidos ayudarán a resolver las disputas. Sin estos, FAT y SAT serán demostraciones en lugar de pruebas de aceptación.
¿Listo para definir el deber del equipo?
Utilice la guía para congelar productos, envasar y pruebas de aceptación. Revise la línea de latas de refresco disponible en el contexto de ese deber, incluido el producto, el paquete, los servicios públicos, el límite de aceptación, el plan de muestreo, la ventana de ejecución esperada y las personas autorizadas para aceptar o rechazar la evidencia.
11. Preguntas frecuentes
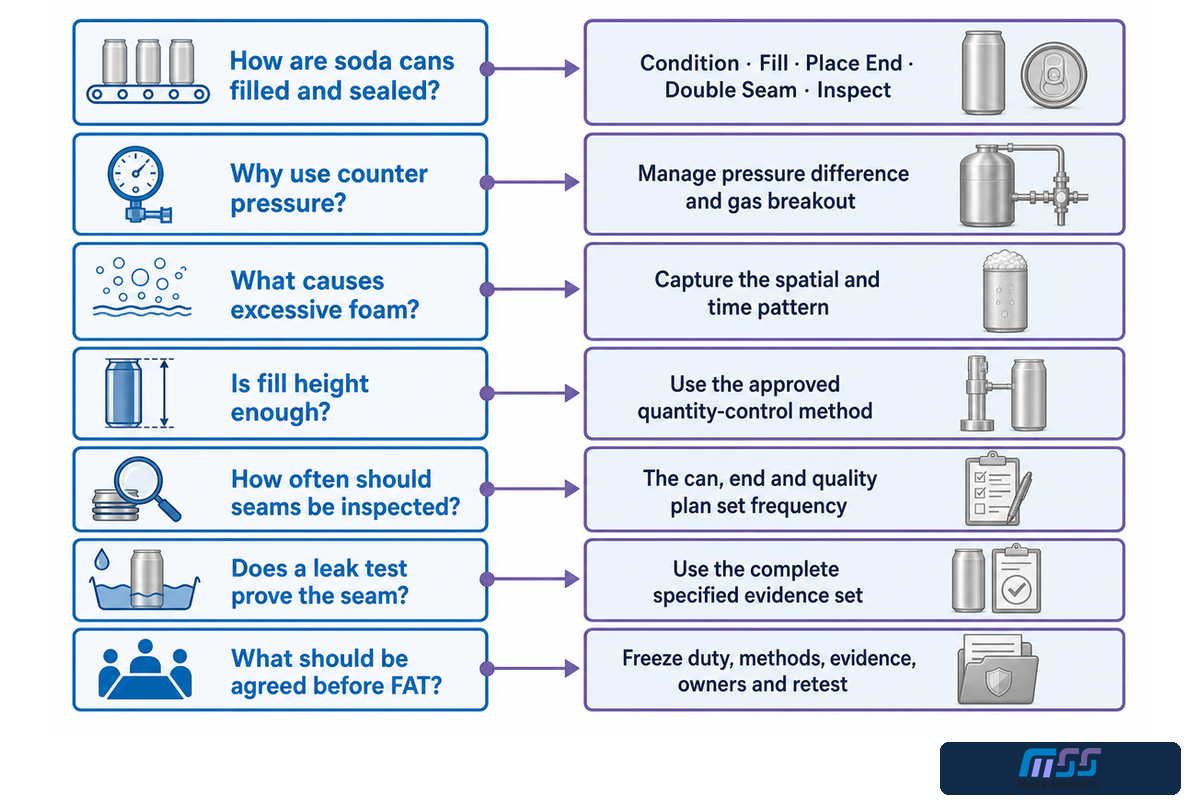
¿Cómo llenan y sellan los fabricantes una lata de refresco?
Acondicionan y suministran la bebida carbonatada, presentan una lata vacía aprobada, utilizan un ciclo de llenado controlado por presión, colocan el extremo correcto y forman una costura doble de dos operaciones. Luego, la lata terminada se compara con evidencia definida de llenado, costura, empaque y liberación. El punto importante es que cada paso pasa una condición controlada a la siguiente: el estado de la bebida afecta el llenado, la lata llena debe llegar a su ubicación final sin demoras ni perturbaciones incontroladas, y la costura debe evaluarse según la especificación aprobada de lata y el extremo. Por lo tanto, una lata de aspecto limpio es una observación, no el registro completo de liberación.
¿por qué se utiliza el relleno a contrapresión para los refrescos?
Gestiona la diferencia de presión entre el sistema del producto y la lata para que la bebida pueda ingresar con menos fugas de gas incontroladas. Reduce una causa importante de formación de espuma pero no elimina problemas de temperatura, transferencia, comportamiento de la válvula, ventilación, sincronización o manejo del paquete. La secuencia de presión real debe provenir de la documentación validada de la máquina y el servicio de bebidas, no de una configuración genérica copiada de otra línea.
¿qué causa el exceso de espuma durante el llenado de latas?
Las posibles causas incluyen un estado de bebida fuera de la ventana, suministro inestable, nucleación o agitación, una vía de válvula, comportamiento de sellado/ecualización, sincronización de ventilación o liberación y manipulación antes de coser. El patrón espacial y temporal debe capturarse antes de cambiar una configuración. Un evento de muchas cabezas sugiere una ruta de investigación diferente a la de un evento repetible de una sola cabeza, incluso cuando la espuma visible se parece.
¿Es la altura de llenado suficiente para demostrar la cantidad correcta?
No. La altura de llenado puede ser útil dentro de un método calificado, pero la temperatura, el colapso de la espuma, la geometría del recipiente y el tiempo afectan lo que se ve. Utilice el método de control de cantidad aprobado.
¿Con qué frecuencia se debe inspeccionar una costura doble?
La especificación can/end aplicable, la documentación del cerrador, la evaluación de riesgos y el plan de calidad deben establecer la frecuencia. No copie un intervalo de una guía genérica sin confirmar que se aplica al paquete y al proceso.
¿Una prueba de fugas demuestra que la doble costura es buena?
Sólo demuestra lo que la prueba definida puede detectar en las condiciones establecidas. Una liberación completa también puede requerir un examen visual, dimensiones externas, secciones de costura o evidencia de desmontaje, según la lata/final aprobado y el plan de calidad.
¿qué se debe acordar antes de una línea de enlatado de refrescos FAT?
Acuerde la matriz del producto y paquete, los materiales de prueba, la base de contacto con los alimentos, los servicios públicos, la ventana operativa, la duración de la ejecución, el límite de la prueba estable, el muestreo, los métodos, los límites, la contabilidad de detención/rechazo, la evidencia de la costura, las muestras retenidas, las desviaciones, los propietarios y las pruebas. reglas.
Controle el paquete antes de seleccionar la configuración
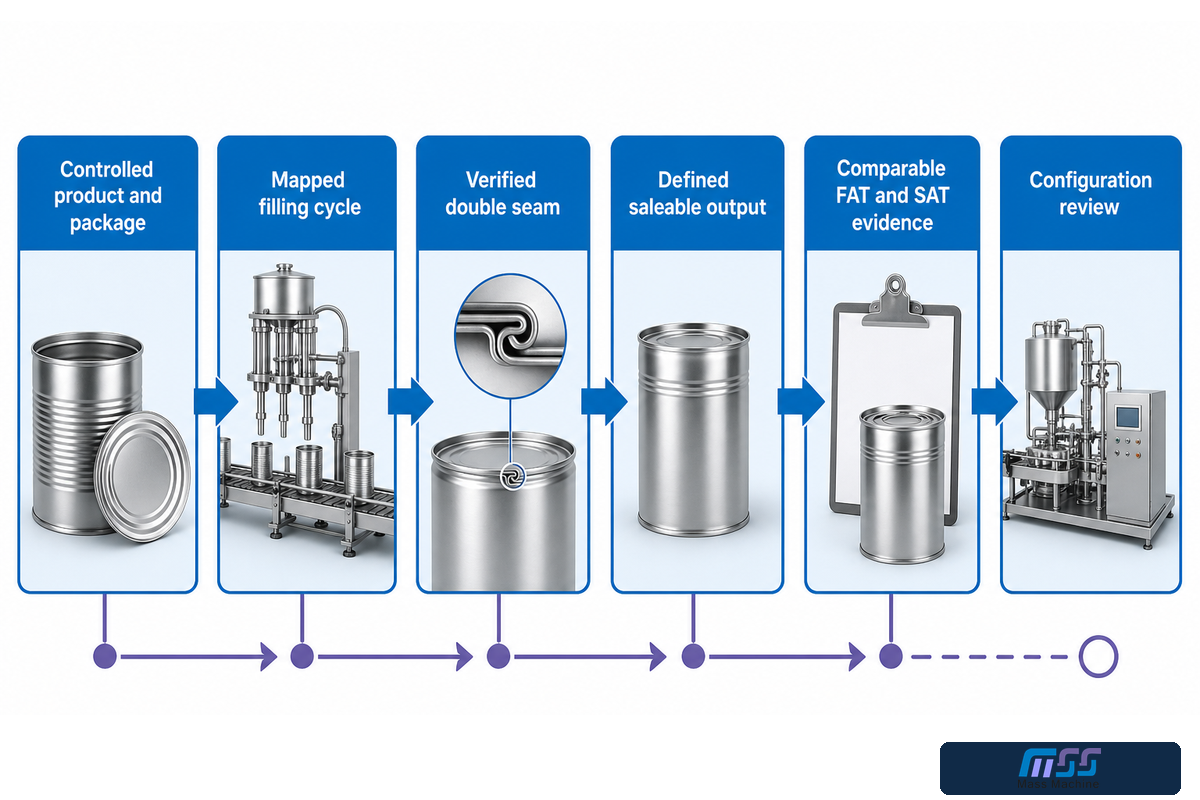
Un proyecto confiable de llenado de latas de refresco comienza con un producto y paquete controlados, no con una velocidad principal. Conecte el camino de la lata a la costura. Valide el estado de la bebida. Mapee el ciclo real de la válvula. Diagnostique patrones antes de explicar los desajustes aparentes. Pruebe la doble costura y defina la producción vendible en un límite determinado. Luego haga lo mismo con FAT y SAT.
Para problemas de configuración, capacidad y cotización de la máquina, comuníquese con Mass Technology solución de relleno de latas de refrescos comerciales. Para conocer los antecedentes de la empresa, el alcance de fabricación y los datos de contacto, consulte Acerca de la tecnología de masas.
Referencias y fuentes
- FDA de EE. UU., Determinación del estado regulatorio de los componentes de un material en contacto con alimentos
- eCFR, 21 CFR 117.40 Equipos y Utensilios
- eCFR, 21 CFR 117.80 Procesos y Controles
- Para aclarar cuestiones regulatorias relacionadas con los productos empaquetados, consulte NIST, Contenido neto de preguntas frecuentes sobre productos empaquetados.
- Para aclarar cuestiones regulatorias relativas a la maquinaria, consulte OSHA, 1910.212 Requisitos generales para todas las máquinas.
- OSHA, 1910.147 Control de energía peligrosa
- OSHA, Boletín de peligro potencial de asfixia por dióxido de carbono
- Revisión revisada por pares, Burbujas, Formación de espuma y estabilidad en bebidas carbonatadas
- Corona, elementos esenciales para coser
- Embalaje metálico Ardagh, costuras dobles y parámetros críticos de rendimiento
- Ferrum, Programa de formación en costura de latas