Póngase en contacto con Masstech

Guía de proceso y calidad · Actualizado en septiembre de 2026
Diez controles de calidad para convertir la evidencia de resina, moldeo, cavidades, inspección y botellas de prueba en una decisión de liberación defendible.
En resumen: La inyección de preformas de PET debe controlarse como una cadena que va de la resina a la liberación. Confirme qué exige la especificación del producto, demuestre la condición de la resina, interprete el ciclo de moldeo como etapas vinculadas, separe la variación localizada en la cavidad de la variación dependiente del tiempo y conecte las preformas aceptadas con una prueba controlada de botellas. La buena apariencia es una evidencia, pero no constituye por sí sola todo el expediente de liberación.
La inyección de preformas PET es el proceso de moldeo por inyección que transforma tereftalato de polietileno acondicionado en un producto intermedio de paredes gruesas para recalentarlo y estirarlo mediante soplado. También se describe como moldeo por inyección de preformas PET, moldeo por inyección de PET, moldeo de preformas o, en el uso británico, injection moulding. Sin embargo, una preforma de botella PET no es un envase terminado. Esa diferencia se difumina con facilidad. Los equipos de inyección pueden concentrarse en la estabilidad del ciclo, mientras que los equipos de botellas observan el calentamiento y el comportamiento de estiramiento, pero ambos trabajan con el mismo material y el mismo historial del producto. En la fabricación de preformas PET, la solución real es un rastro de evidencia desde el lote de resina hasta el envase terminado.
Este artículo tiene un enfoque diferente al de la página de equipos y configuración de Mass Technology para la inyección de preformas PET. Esa página aborda modelos, tonelaje, número de cavidades, producción, referencias comerciales, precios, calculadoras, cotizaciones y solicitudes de cotización (RFQ). Este artículo gestiona los límites del proceso, la evidencia de defectos, la inspección, la trazabilidad y la interfaz entre inyección y soplado. Separar estas funciones aclara el propósito de cada página.
Alcance: las listas de verificación y los recursos identificados a continuación son ayudas editoriales para la toma de decisiones, no manuales de máquinas, procedimientos de planta validados, ventanas de proceso universales, opiniones jurídicas ni especificaciones de producto. El grado de resina, los planos aprobados, el equipo, el personal calificado, los métodos de ensayo, el uso previsto, las necesidades locales y los requisitos legales y regulatorios determinan una decisión legítima de liberación.
1–2 · Definir
Límite del proceso y especificación de liberación
Límite del proceso y especificación de liberación
3–4 · Acondicionar
Evidencia de la resina y ciclo acoplado
Evidencia de la resina y ciclo acoplado
5–7 · Diagnosticar
Patrones de cavidad, defectos y pruebas controladas
Patrones de cavidad, defectos y pruebas controladas
8–10 · Liberar
Inspección, capacidad de soplado y control a largo plazo
Inspección, capacidad de soplado y control a largo plazo
1. Definir el límite del proceso de inyección de preformas PET
Respuesta directa: el límite del proceso de inyección abarca desde la identificación y el acondicionamiento del material PET aprobado hasta la plastificación, el llenado del molde, la compactación, el enfriamiento, la expulsión, la manipulación posterior al moldeo, la inspección y la disposición de las preformas. El recalentamiento, el estirado y el soplado tienen lugar en el proceso siguiente, pero sus resultados deben retroalimentar el historial de la preforma.
En una máquina de moldeo por inyección de preformas PET, la unidad de inyección, el molde, la unidad de cierre, los equipos auxiliares y el equipo de manipulación forman un sistema de moldeo que produce evidencia. Esta guía no prescribe el tamaño de la máquina de inyección ni la fuerza de cierre; esas son variables de selección del equipo para el molde aprobado y la función del proceso. Aquí, la pregunta pertinente es si las máquinas reales de moldeo por inyección, las herramientas y la maquinaria para plásticos registraron las condiciones necesarias para definir un evento de calidad.
Una patente publicada sobre el enfriamiento de preformas PET muestra la inyección, la retención, el enfriamiento en el molde, la expulsión, la transferencia y el enfriamiento posterior a la transferencia como etapas interrelacionadas. Es útil para secuenciar las etapas, pero no significa que todas las plantas utilicen el equipo descrito.
| Punto límite | Evidencia que debe atravesarlo | Lo que no demuestra |
|---|---|---|
| Recepción de la resina hasta el secador | Grado, lote, condición del embalaje, historial de exposición | Condición en la garganta de alimentación |
| Del secador a la unidad de inyección | Estado del secador, tiempo de residencia, ruta de transferencia, resultado de ensayo aprobado | Historial de la masa fundida después de la entrada |
| Del molde a la manipulación | Tiempo de disparo, cavidad, alarmas, observaciones de enfriamiento y expulsión | Dimensiones finales después de la estabilización |
| De la inspección al almacenamiento | Identidad de la muestra, método, resultado, límite, disposición | Rendimiento de la botella en cada condición de soplado |
| De la preforma a la sopladora | Muestra de lote/cavidad, historial de almacenamiento, referencia de la prueba, resultado de la botella | Cumplimiento de contacto con alimentos o del mercado por sí solo |
Cuando la preocupación pase de comprender el proceso al tamaño de la máquina, la cavitación del molde, la producción o la evaluación del proyecto, utilice la página comercial de inyección de preformas PET. Incluir estos temas en esta guía obligaría a que dos páginas respondieran la misma pregunta de adquisiciones.
2. Fijar la especificación de liberación antes de perseguir los ajustes
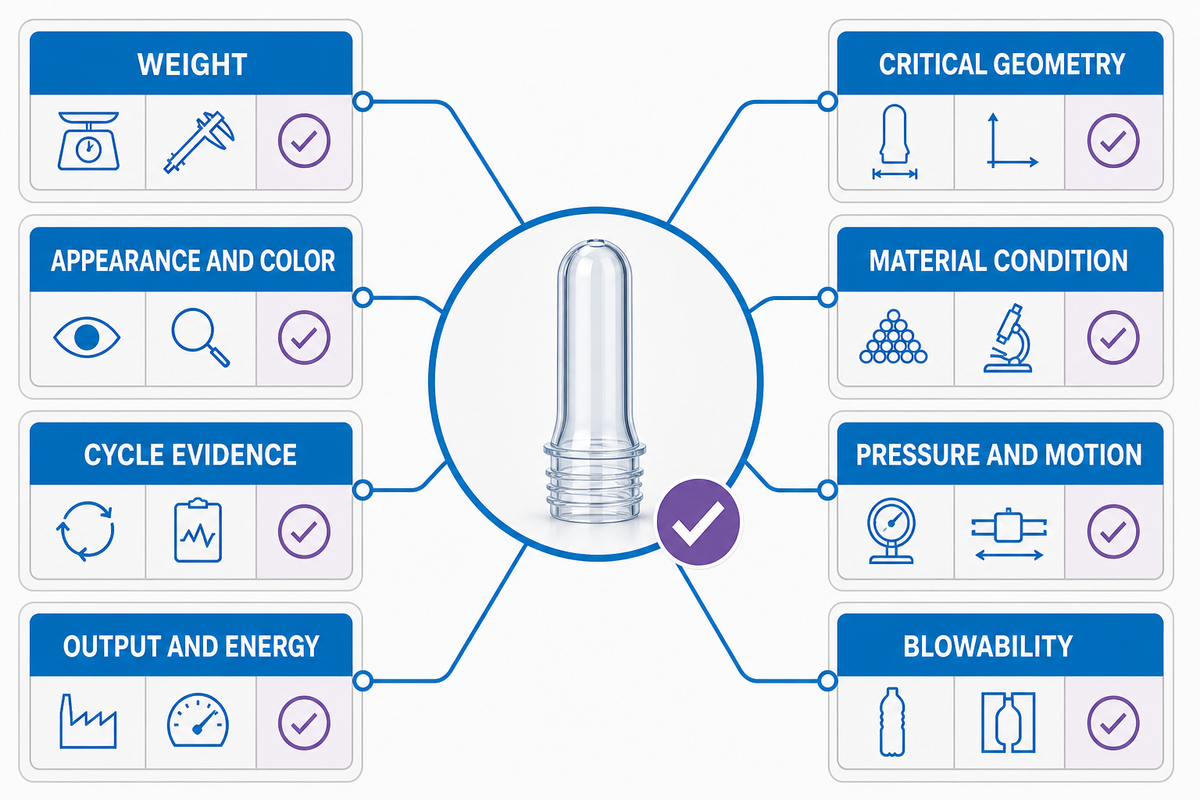
Respuesta directa: antes de cambiar el proceso, defina qué es una preforma aceptable. Cada característica debe tener una fuente controlada, un método, una unidad de medida, la identificación de la muestra, un límite, una regla de disposición y un responsable. De lo contrario, «mejor» puede significar más clara para una persona, más ligera para otra y más fácil de soplar para una tercera.
Activo editorial: envolvente de liberación de preformas en 8 categorías
Esta envolvente puede utilizarse para revelar decisiones pendientes; no es una norma y no tiene un límite universal. Los números siguientes ilustran formatos de registro, resolución de visualización o períodos de revisión. No los interprete como objetivos de proceso recomendados.
| Categoría de característica | Fuente controlada | Formato de registro ilustrativo | Identidad | Disposición |
|---|---|---|---|---|
| Peso | Revisión del plano/especificación aprobada | Resolución de 0.01 g o 0.1 g; masa del lote en incrementos de 1 kg | Lote, disparo/hora, cavidad | Aceptar, retener, clasificar, investigar |
| Geometría crítica | Plano más interfaz posterior | Resolución de 0.01 mm o 0.1 mm; dispositivo y método identificados | Cavidad y hora de muestreo | Responsable y vía de escalamiento |
| Apariencia y color | Requisito del producto y del cliente | Identificación de iluminación/referencia; revisión a los 30 min y 8 h cuando lo exija el plan | Lote, cavidad, muestra retenida | Clase de defecto y respuesta definidas |
| Condición del material | Plan de control de resina/producto | Resolución de visualización de 0.1 °C, incremento de exposición de 1 h, resultado en 1 ppm cuando se especifique | Lote de resina y preforma | Decisión del revisor calificado |
| Evidencia del ciclo | Registro del proceso calificado | Resolución de 0.01 s o 0.1 s; duración de la alarma en intervalos de 1 min | Máquina, molde, disparo/hora | Revisar el cambio y el alcance afectado |
| Presión y movimiento | Registro del equipo y método aprobado | Resolución de visualización de 0.1 bar, 0.01 MPa o 1 rpm, según corresponda | Máquina, unidad, marca de tiempo | Comparar solo registros equivalentes |
| Producción y energía | Registro de producción y servicios auxiliares | Producción de 1 kg/h o 1 t/h; demanda de 0.1 kW y consumo de 1 kWh durante 1 h | Línea, producto, cantidades conformes/rechazadas | Informar por separado la producción aceptada |
| Capacidad de soplado | Protocolo de botella/prueba | Incremento de informe de 1 %, ventana de prueba de 60 s, 1 día o 30 días de retención vinculada cuando se requiera | Muestras de preformas vinculadas | Liberación solo para el uso definido |
Mantenga la precisión mostrada con el resultado: una lectura de 0.01 g, una dimensión de 0.01 mm, una temperatura de 0.1 °C, una presión de 0.1 bar y una demanda de 0.1 kW no son intercambiables con valores redondeados a 1 g o 1 mm. La precisión tampoco equivale a la exactitud; el método aprobado y el estado del instrumento determinan si el resultado es utilizable.
La viscosidad intrínseca es un ejemplo útil de por qué importa la identidad del método. ASTM D4603-26 abarca un método de IV en capilar de vidrio para PET soluble bajo condiciones de ensayo indicadas. No es un ensayo de humedad y el alcance de la norma no crea una ventana universal de aceptación de IV para cada resina y botella.
Límite de contacto con alimentos: superar este límite no establece la aptitud para el contacto con alimentos. Para los plásticos reciclados destinados a envases alimentarios en Estados Unidos, la FDA analiza el origen, el proceso de reciclaje, la pureza, la evidencia de descontaminación y las condiciones de uso propuestas como consideraciones separadas. Otros mercados tienen sus propios requisitos.
3. Controlar la condición de la resina desde el almacenamiento hasta la garganta de alimentación
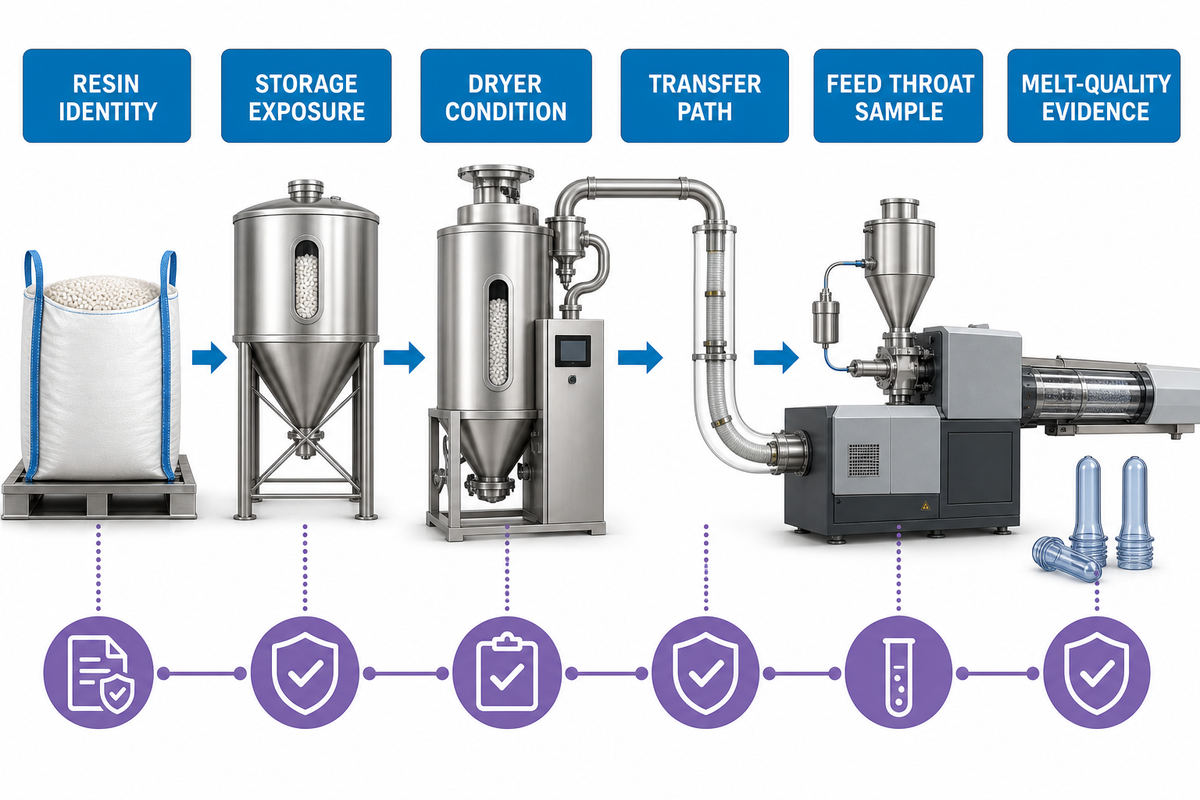
Respuesta directa: considere el secado como una cadena de evidencia, no como un simple par copiado de temperatura y tiempo. La cuestión es si la resina aprobada llegó a la unidad de inyección en la condición calificada, teniendo en cuenta su almacenamiento, exposición, tiempo de residencia en la secadora y trayectoria de transferencia reales. Cuando el contenido de humedad es una variable de liberación, documente el punto de muestreo, el método, las unidades —citando ppm solo si el método controlado lo utiliza— y el límite específico de la resina, en lugar de importar una cifra genérica.
Como el PET puede sufrir degradación hidrolítica cuando la humedad permanece a la temperatura de procesamiento de la masa fundida, el control de humedad debe verificarse y no inferirse a partir de un ajuste del secador. Un estudio revisado por pares sobre PET virgen y reciclado también informa que los métodos de secado pueden variar y que el historial de procesamiento puede producir cambios que se asemejan a cambios del material. La condición de secado de laboratorio pertenece al contexto del estudio y no es una receta para la planta.
1 · Identificar
Grado, lote de resina, ruta de contenido reciclado, lote de aditivo/color
Grado, lote de resina, ruta de contenido reciclado, lote de aditivo/color
2 · Exponer
Estado del embalaje, tiempo abierto, eventos de almacenamiento y transferencia
Estado del embalaje, tiempo abierto, eventos de almacenamiento y transferencia
3 · Acondicionar
Identidad del secador, disponibilidad, carga, residencia y alarmas
Identidad del secador, disponibilidad, carga, residencia y alarmas
4 · Verificar
Método aprobado, punto/hora de muestreo, resultado y unidades
Método aprobado, punto/hora de muestreo, resultado y unidades
5 · Disponer
Liberar, reacondicionar, retener, investigar o rechazar
Liberar, reacondicionar, retener, investigar o rechazar
Esta cadena de evidencia de la resina a la masa fundida cambia la pregunta de resolución de problemas. En lugar de preguntar «¿El secador estaba ajustado correctamente?», ahora preguntaríamos «¿Qué material entró, qué le ocurrió, dónde se tomó la muestra, cómo se midió y qué instrucción definió la aceptación?». Sin evidencia del tiempo de residencia, del flujo de aire y del punto de rocío, de la manipulación de la muestra y del historial de transferencia, la evidencia está incompleta.
Para el rPET, deben evitarse dos atajos opuestos. «El material reciclado lo causó» no es una respuesta, pero tampoco lo es «la fuente del material nunca importa». Una revisión revisada por pares sobre botellas recicladas de botella a botella informa que la composición de la materia prima, la contaminación, los aditivos de recalentamiento, la respuesta infrarroja y la variabilidad del lote pueden afectar el estiramiento posterior; esos factores todavía requieren medición y una comparación controlada. Para una operación de recuperación previa, evalúe la maquinaria de reciclaje de PET de Kitech frente a la limpieza de escamas y los controles de materia prima requeridos; comprar equipos de reciclaje no establece por sí mismo la aprobación para contacto con alimentos.
4. Leer el ciclo de inyección como etapas acopladas
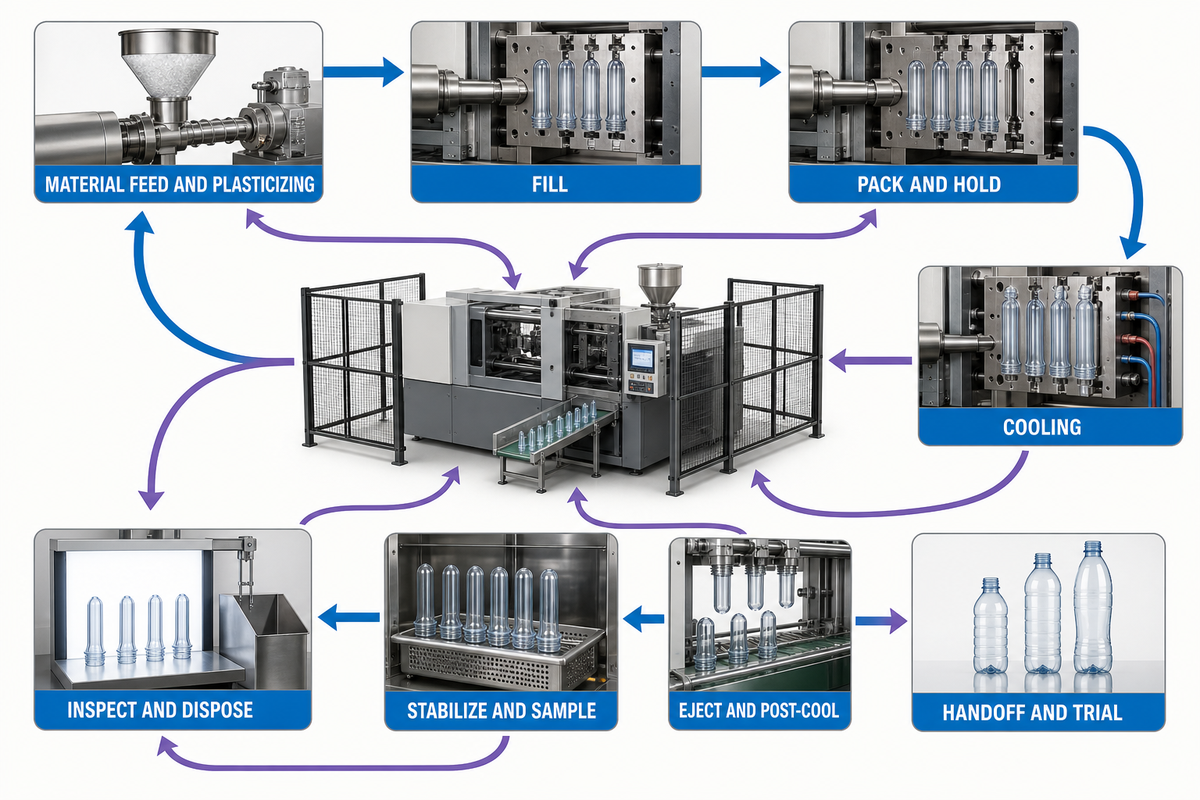
Respuesta directa: la plastificación, el llenado, la compactación, el desempeño del sistema de enfriamiento, la expulsión y la manipulación están interrelacionados. La evidencia de un defecto puede no manifestarse hasta después de la expulsión; sin embargo, puede originarse en la preparación del material, el historial de la masa fundida, la exposición al esfuerzo cortante, el equilibrio de llenado, la transferencia de presión, el desempeño del agua de enfriamiento, la extracción de calor o la manipulación.
Un estudio de preformas PET de 2025 varió el tiempo de enfriamiento, el tiempo de ciclo, la temperatura de fusión, el tiempo de inyección y la temperatura del molde mientras medía el peso y la deformación. Los cambios porcentuales informados pertenecen a ese experimento y no deben copiarse en otros procesos. La lección importante es que varios factores y respuestas medidas se estudiaron en conjunto.
| Etapa | Propósito | Registro | Señal posterior para comparar |
|---|---|---|---|
| Alimentación del material/plastificación | Preparar una masa fundida repetible | Lote, estado del secador/transferencia, indicadores del historial de la masa fundida, alarmas | Color, turbidez, partículas, cambio de propiedades del material |
| Llenado | Distribuir la masa fundida en las cavidades | Perfil de llenado, evento de transferencia, patrón de cavidades | Falta de llenado, dispersión del peso, apariencia localizada |
| Compactación/retención | Compensar la contracción antes del congelamiento de la compuerta | Perfil de presión/tiempo y repetibilidad | Peso, hundimiento, compuerta y respuesta dimensional |
| Enfriamiento | Eliminar calor mientras se mantiene la geometría | Condición del circuito, temperaturas, tiempo, interrupciones | Indicios de turbidez/cristalinidad, deformación, crecimiento posterior al moldeo |
| Expulsión/enfriamiento posterior | Liberar y estabilizar la preforma | Expulsión, robot/manipulación, contacto, calor retenido | Rozadura, deformación, cambios en compuerta/cuello |
| Estabilizar/muestrear | Conservar una condición de pieza comparable | Tiempo de acondicionamiento, cavidad, disparo/hora, muestra retenida | Deriva dimensional, cambio de apariencia, discrepancia de muestra |
| Inspeccionar/disponer | Comparar la evidencia con la fuente controlada de liberación | Método, resultado, límite, desviación, responsable | Aceptar, retener, clasificar, investigar o rechazar |
| Entrega/prueba | Conectar la liberación de la preforma con el rendimiento de la botella | Muestra vinculada, almacenamiento, referencia de calentamiento, resultado de la botella | Fallo de estiramiento o de la botella vinculado a la preforma de origen |
El mapa se diseñó para evitar el error común de cambiar primero la última etapa visible. Empiece por buscar la interrupción en la primera evidencia conocida. Si la identidad del material cambió antes de un cambio de color de todo el sistema, investigue ese límite antes de tratar una sola cavidad. Si una cavidad repite una marca de compuerta con lotes de material estables, esa evidencia debe colocarse más arriba en la lista local.
5. Tratar el molde, el canal caliente y el enfriamiento como un sistema de cavidades
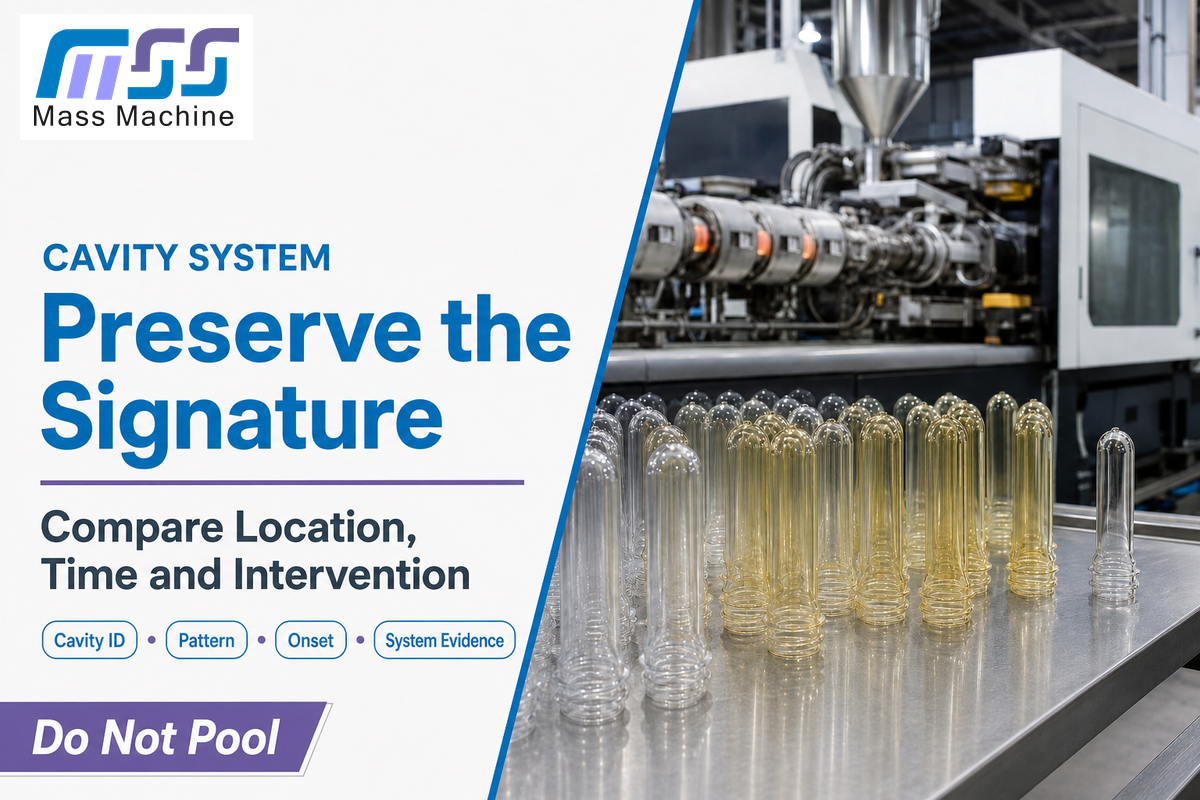
Respuesta directa: compare dónde se produce un defecto y cuándo comienza. Los patrones repetidos de una sola cavidad requieren una investigación distinta de la de un patrón que afecta a un banco de cavidades, un patrón exclusivo del arranque, un inicio al cambiar de lote, una deriva lenta o un cambio simultáneo en todo el sistema. En el moldeo de preformas de PET, la identidad de cada cavidad es más importante que un promedio agrupado cuando empieza a variar una ruta local de flujo o transferencia de calor.
La simetría geométrica no demuestra un llenado equilibrado. En un estudio revisado por pares de moldeo por inyección con ocho cavidades, el desequilibrio del llenado estuvo influido por la geometría del canal, la velocidad de inyección, la temperatura de la masa fundida y la temperatura del molde, y no se eliminó por completo. Como este estudio no era específico de preformas PET, solo respalda el principio de diagnóstico: confirme el comportamiento real del equilibrado en lugar de suponerlo por la simetría.
Activo editorial: matriz de firmas de cavidad
La matriz clasifica la evidencia que debe recopilarse. No es una huella de defectos publicada y debe probarse con el molde y el producto reales.
| Patrón observado | Primera evidencia que debe conservarse | Familias de mecanismos que deben probarse | No suponga |
|---|---|---|---|
| La misma cavidad, repetidamente | Muestra de cavidad, zona de compuerta/cuello, hora y cavidades adyacentes | Compuerta/boquilla local, enfriamiento, venteo, superficie o manipulación | Que el lote de resina es inocente |
| Banco o banda de posición de cavidades | Posición en la disposición, zona de flujo/enfriamiento y mapa de pesos | Patrón de distribución, zona térmica, circuito o colector | Que el equilibrio geométrico demuestra el equilibrio del proceso |
| Arranque seguido de decaimiento | Secuencia del primer disparo, historial de estabilización, muestras retenidas | Estabilización térmica, transición del material, historial de purga/retención | Que las muestras estables representan el arranque |
| Comienza con el cambio de lote/color | Marca de tiempo del cambio, identidad del lote/aditivo, muestra retenida antes/después | Material, contaminación, purga o respuesta al recalentamiento | Que «rPET» o el nombre del color es la causa |
| Deriva gradual con el tiempo | Tendencia, alarmas, intervenciones, evidencia del secador/enfriamiento | Deriva térmica, restricción, acumulación, exposición o deriva de medición | Que una muestra tardía representa toda la serie |
| Todas las cavidades cambian juntas | Eventos comunes de material, máquina, enfriamiento y sincronización | Cambio compartido aguas arriba o a nivel del sistema | Que cada cavidad desarrolló la misma falla local |
No borre la firma agrupando todas las cavidades en un solo promedio. El peso medio o la tasa de defectos pueden parecer aceptables mientras una cavidad deriva. Conserve muestras por cavidad durante el tiempo suficiente para comparar la ubicación, el tiempo y los efectos de las intervenciones.
6. Diagnosticar defectos de preformas sin una receta universal
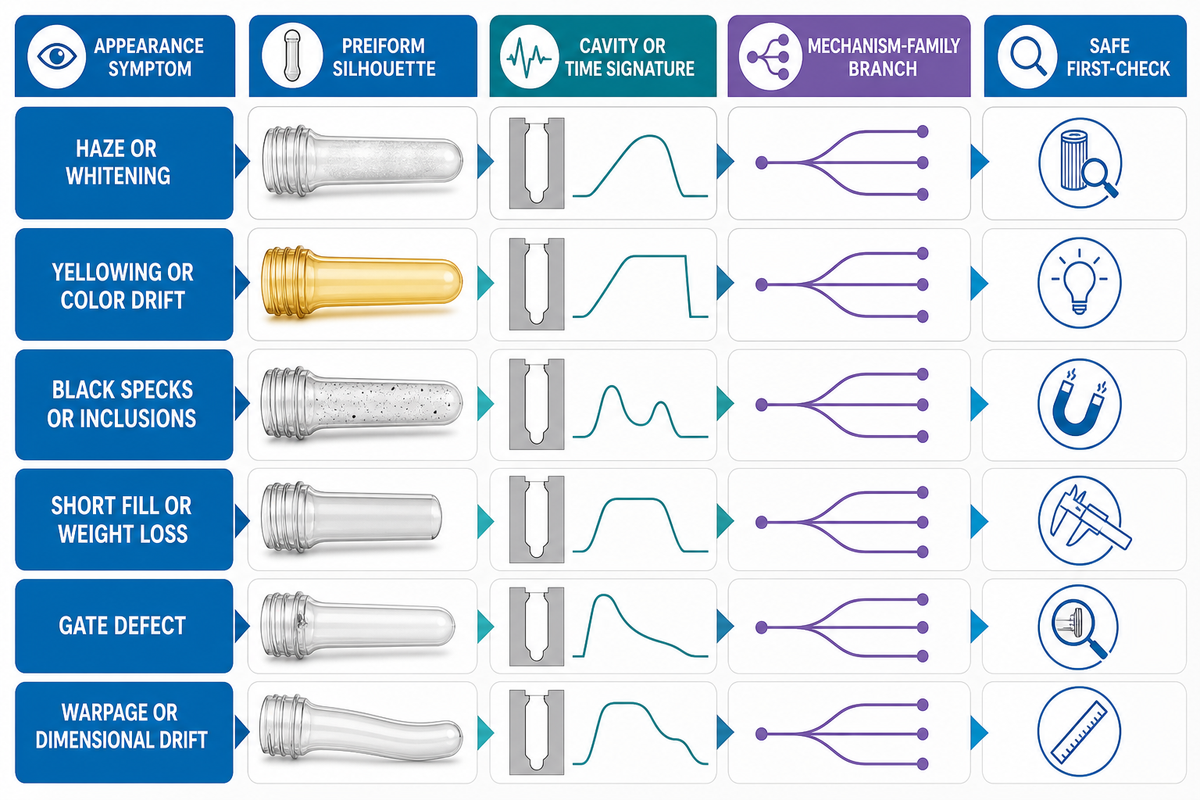
Respuesta directa: Nombre el síntoma, ubique el lugar, describa las cavidades afectadas, determine cuándo comenzó, relacione estos datos con el historial del material y del proceso y luego seleccione la primera verificación segura que pueda diferenciar familias de mecanismos. El nombre de un defecto no es una causa raíz.
| Síntoma | Firma que debe inspeccionarse | Posibles familias de mecanismos | Primera comprobación segura | No suponga |
|---|---|---|---|---|
| Turbidez/blanqueamiento | Compuerta, cuerpo o cuello; distribución por cavidad/hora | Condición del material, historial térmico, enfriamiento/cristalización, recalentamiento posterior | Comparar muestras retenidas y el historial del material/enfriamiento | Que la humedad siempre es la causa |
| Amarillamiento/deriva del color | En todo el sistema o localizado en una cavidad; al arranque o al final de la serie | Identidad del material/aditivo, historial de residencia/térmico, contaminación, medición/iluminación | Verificar la identidad y comparar una referencia controlada | Que un mayor calor es la explicación única |
| Partículas negras/inclusiones | Frecuencia, tamaño, ubicación, cavidad y tendencia temporal | Contaminación entrante, residuo degradado, fuente del equipo/molde, manipulación | Retener muestras y rastrear el primer límite común | Que la apariencia identifica el material |
| Falta de llenado/pérdida de peso | Una cavidad, un banco, aleatorio o todas las cavidades | Alimentación/entrega de la masa fundida, distribución del llenado, restricción, transición, medición | Confirmar la medición y comparar el mapa de cavidad/hora | Que la presión debe aumentarse primero |
| Defecto de compuerta | Geometría, blanqueamiento, hilos, vestigio, grietas; cavidad repetida | Acción de compuerta/válvula, estado térmico/de enfriamiento local, expulsión/manipulación | Conservar muestras de cavidad e inspeccionar la evidencia segura aprobada | Que toda marca de compuerta tiene un único ajuste correctivo |
| Deformación/deriva dimensional | Característica, cavidad, posición de enfriamiento/manipulación, hora de medición | Compactación, extracción de calor, expulsión, estabilización posterior al moldeo, método del medidor | Verificar el medidor/método y comparar el tiempo desde la expulsión | Que la dimensión del molde por sí sola lo explica |
En la mayoría de los casos, la verificación de la medición debe realizarse antes de cambiar el proceso. Conserve la muestra «antes». Cambie un solo factor controlado cuando esté autorizado y sea seguro. Repita el mismo método para cada muestra consecutiva. Una toma siguiente con mejor apariencia no demuestra la causa raíz ni la aceptación a largo plazo.
7. Separar la contención inmediata de las pruebas de causa raíz
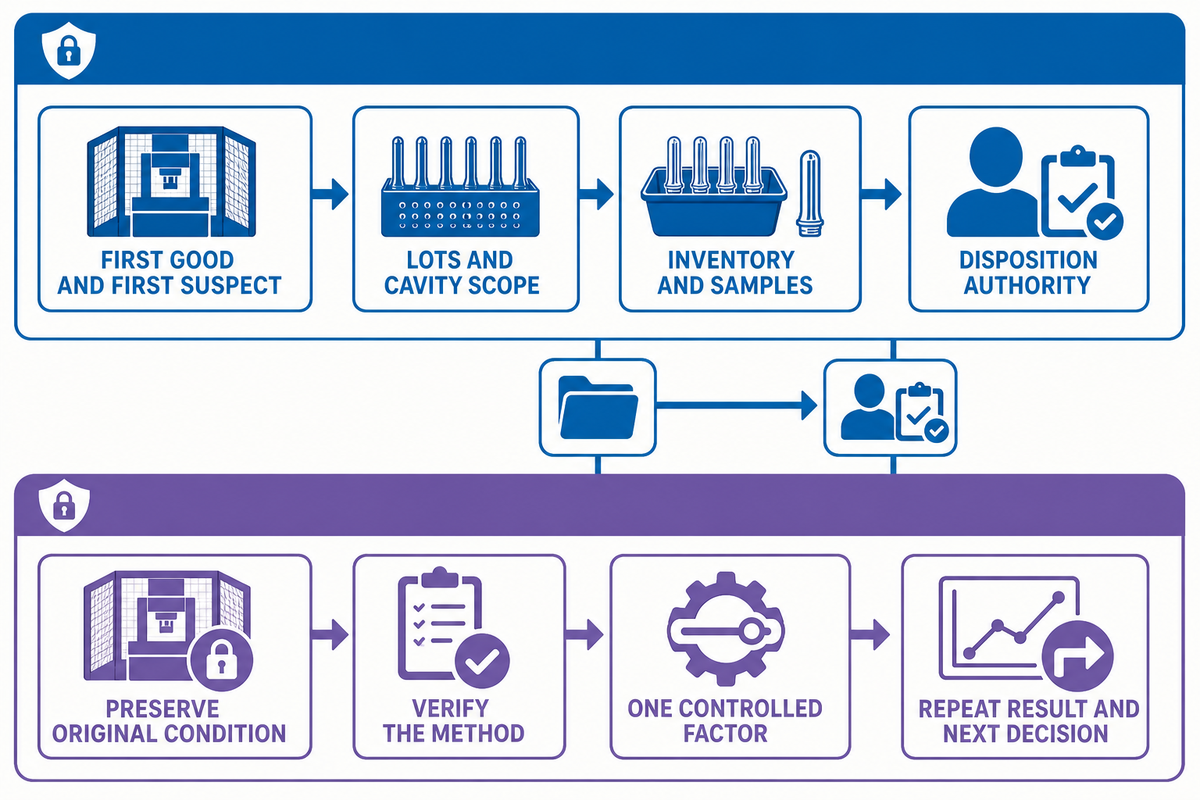
Respuesta directa: mientras la contención del producto responde a «¿qué podría verse afectado?», una investigación responde a «¿qué evidencia puede separar las causas?». Mantenga ambos frentes conectados, pero no libere producto sospechoso solo porque una muestra de prueba parezca mejorada.
Activo editorial: pasaporte de contención de defectos
Vía de contención
- Primera hora conocida conforme y primera hora sospechosa
- Lotes de resina/preformas y alcance de cavidades
- Inventario, trabajo en proceso, envíos, muestras retenidas
- Ubicación de retención y autoridad de disposición
Vía de investigación
- Enunciado del problema y método verificado
- Condición original y registro de cambios
- Un factor controlado y una predicción
- Resultado repetido, retroalimentación de la botella, siguiente decisión
La primera prueba más útil no tiene que ser el ajuste que requiera menos esfuerzo o tiempo para cambiar. Es la comparación segura y aprobada con mayor probabilidad de distinguir dos familias de mecanismos plausibles mientras conserva el resto de la evidencia. Si el historial del material y la cavidad apuntan en direcciones distintas, debe elegirse una comparación que mantenga una constante mientras cambia la otra.
Límite de seguridad: las observaciones realizadas durante una operación normal con las protecciones instaladas no autorizan a entrar en un área protegida, pasar la mano más allá de una guarda, anular un enclavamiento ni intervenir sobre energías peligrosas. La regla general de protección de máquinas de OSHA exige protección frente a los peligros del área de la máquina dentro de su ámbito de aplicación en Estados Unidos. El manual del equipo, el personal calificado, la evaluación de riesgos del sitio, el procedimiento de control de energías y las normas locales aplicables rigen la tarea real.
8. Crear una rutina de inspección y trazabilidad de preformas
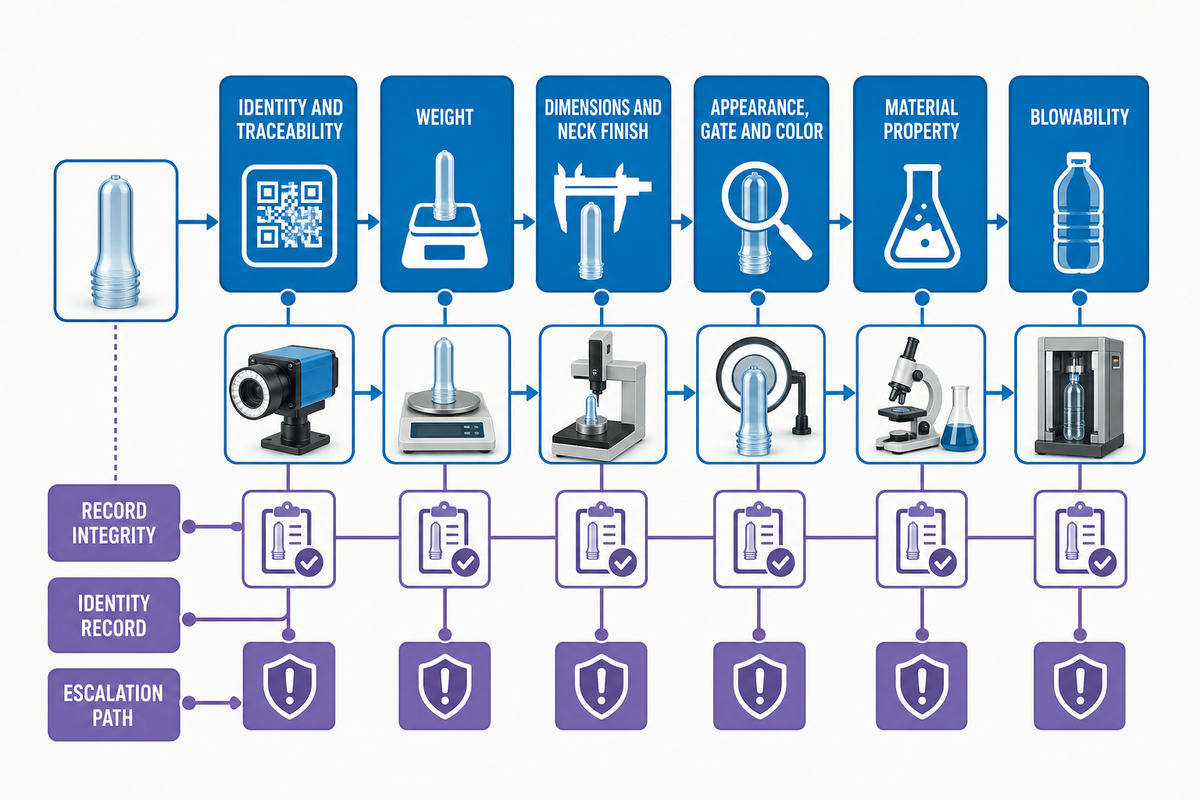
Respuesta directa: asocie cada característica de liberación con un método, un activador de muestreo, un campo de identidad, criterios de aceptación, una vía de desviación y un aprobador responsable. La calidad de la preforma puede incluir el peso, la exactitud dimensional, el espesor y la distribución de pared, la geometría del cuello y la compuerta, la apariencia, el color, la contaminación, los ensayos poliméricos identificados y la evidencia de pruebas de botella. La inspección demuestra la característica que mide; no demuestra todas las propiedades no medidas, incluidos el acetaldehído o la viscosidad intrínseca, a menos que se haya realizado realmente un ensayo identificado adecuado.
| Familia de controles | Definición del método | Activador de muestreo | Identidad mínima | Escalamiento |
|---|---|---|---|---|
| Identidad/trazabilidad | Comprobación de etiqueta y registro del sistema | Recepción, arranque, lote/cambio de formato, retención | Lote de resina, producto, molde, hora/disparo | Detener la liberación si se rompe la identidad |
| Peso | Método calibrado y tiempo de acondicionamiento definido | Arranque, intervalo, intervención, alarma de tendencia | Cavidad y hora de muestreo | Retener el alcance afectado y verificar el patrón |
| Dimensiones/acabado del cuello | Plano, medidor y dispositivo aprobados | Arranque, cambio, mantenimiento, plan programado | Cavidad, característica y revisión del plano | Disposición de ingeniería/calidad |
| Apariencia/compuerta/color | Iluminación, zonas de observación, referencias, instrumento si se especifica | Inspección continua más muestra de verificación definida | Lote, cavidad y registro de imagen/muestra | Clasificar, contener, confirmar mediante un método adecuado |
| Propiedad del material | Método de laboratorio identificado y unidades | Plan, cambio o investigación aprobados | Lote de resina y preforma, muestra de laboratorio | Revisión calificada del material |
| Capacidad de soplado | Prueba controlada de botella y ensayos del envase final | Calificación, cambio de material/diseño, investigación | Muestras vinculadas de preforma y botella | Decisión conjunta de inyección/soplado/calidad |
Límite de prueba: la inspección visual o automatizada puede considerarse un filtro. Aunque un dispositivo de inspección pueda ser muy exacto para las clases que fue entrenado para detectar, no puede determinar la química del polímero, las irregularidades internas, el contacto con alimentos ni, por supuesto, el rendimiento de una botella. Por lo tanto, conserve el acceso al análisis de laboratorio y a una prueba de botella cuando la incertidumbre de liberación supere el alcance validado del dispositivo de inspección.
9. Demostrar la capacidad de soplado en la entrega de inyección a estirado-soplado
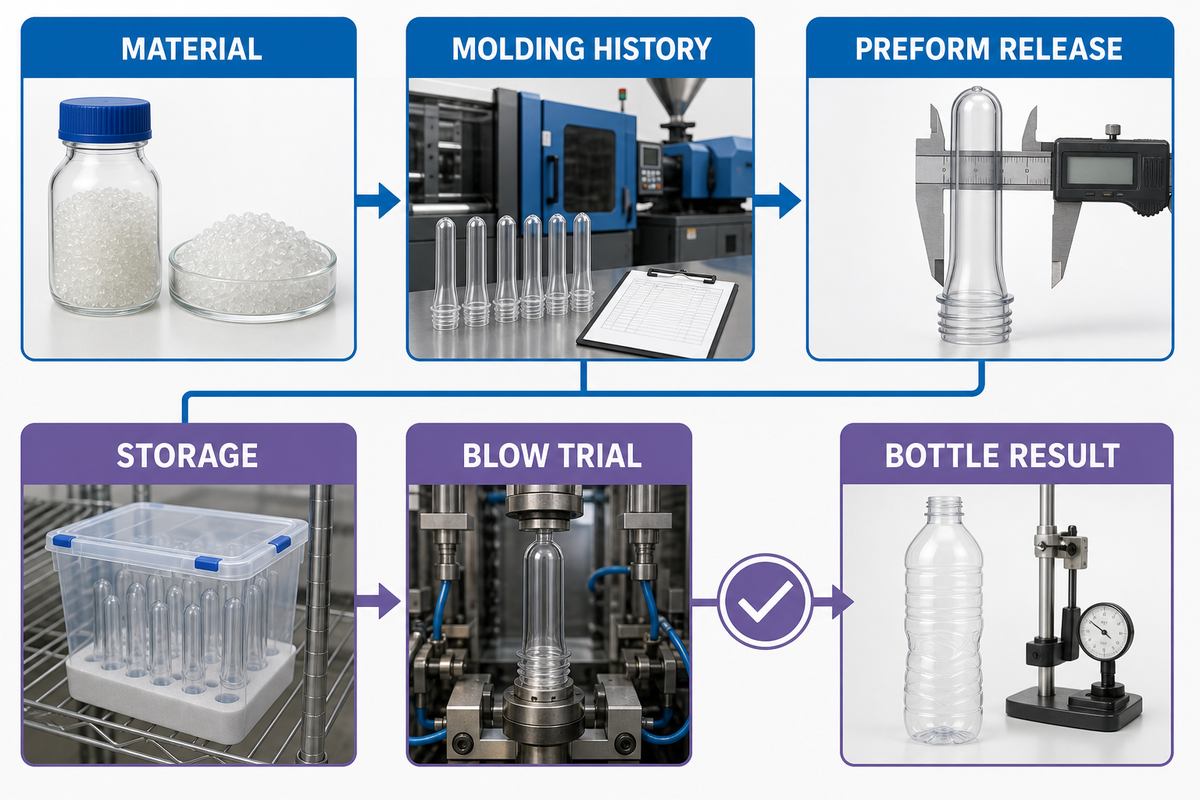
Respuesta directa: envíe algo más que una etiqueta de tarima. Una transferencia de capacidad de soplado debe incluir preformas representativas junto con la identidad de la resina, la cavidad y el tiempo, el historial de almacenamiento, los resultados de inspección, las condiciones controladas de recalentamiento, los resultados de la prueba de botellas, las desviaciones y la aprobación final de la botella.
Un estudio revisado por pares sobre el calentamiento para soplado-estirado demuestra que el control de la temperatura de la preforma pertenece al proceso posterior. No crea de forma general una ventana de liberación de inyección. El recalentamiento puede tratarse como una variable que no se evaluó mediante la inspección de apariencia en el área de inyección. Como regla de liberación conservadora, no como conclusión de ese estudio por sí solo, la apariencia debe combinarse con las verificaciones definidas de la preforma y una prueba controlada con botellas.
Recurso editorial: Paquete de liberación de la capacidad de soplado
- Material: grado de resina, lote, vía de contenido reciclado, identidad del color o aditivo, referencia de acondicionamiento.
- Inyección: revisión del producto o plano, molde, rango de inyección y tiempo, muestras de cavidades, alarmas e intervenciones pertinentes.
- Liberación de la preforma: peso, dimensiones críticas, cuello y compuerta, apariencia, pruebas de materiales especificadas, desviaciones.
- Almacenamiento: empaque, antigüedad, controles de temperatura y exposición cuando sean necesarios, cadena de custodia de las muestras.
- Prueba de soplado: máquina y herramental aprobados, referencia del perfil de recalentamiento, parámetros de estirado y soplado bajo control de cambios.
- Resultado de la botella: pruebas definidas del envase final, fallas según la identidad vinculada de la preforma, decisión y responsable.
Para el rPET, incluya los detalles del material que pueden afectar el recalentamiento, no solo una etiqueta con el porcentaje. Un lote puede superar una inspección de apariencia de inyección y, aun así, responder de forma distinta al calentamiento infrarrojo debido a un cambio en la composición del lote y en el historial del aditivo de recalentamiento. Por el contrario, una falla en una prueba con botellas no demuestra automáticamente que la materia prima reciclada sea la causa. Compare muestras vinculadas y condiciones controladas.
La aprobación de la capacidad de soplado es específica del producto. Debe indicar el diseño de la botella, las condiciones de la prueba, los criterios de aceptación y el intervalo permitido de material y preforma. No garantiza el cumplimiento para contacto con alimentos ni la aprobación en todos los mercados.
10. Mantenga estable la producción aceptada durante los cambios de formato y las series largas
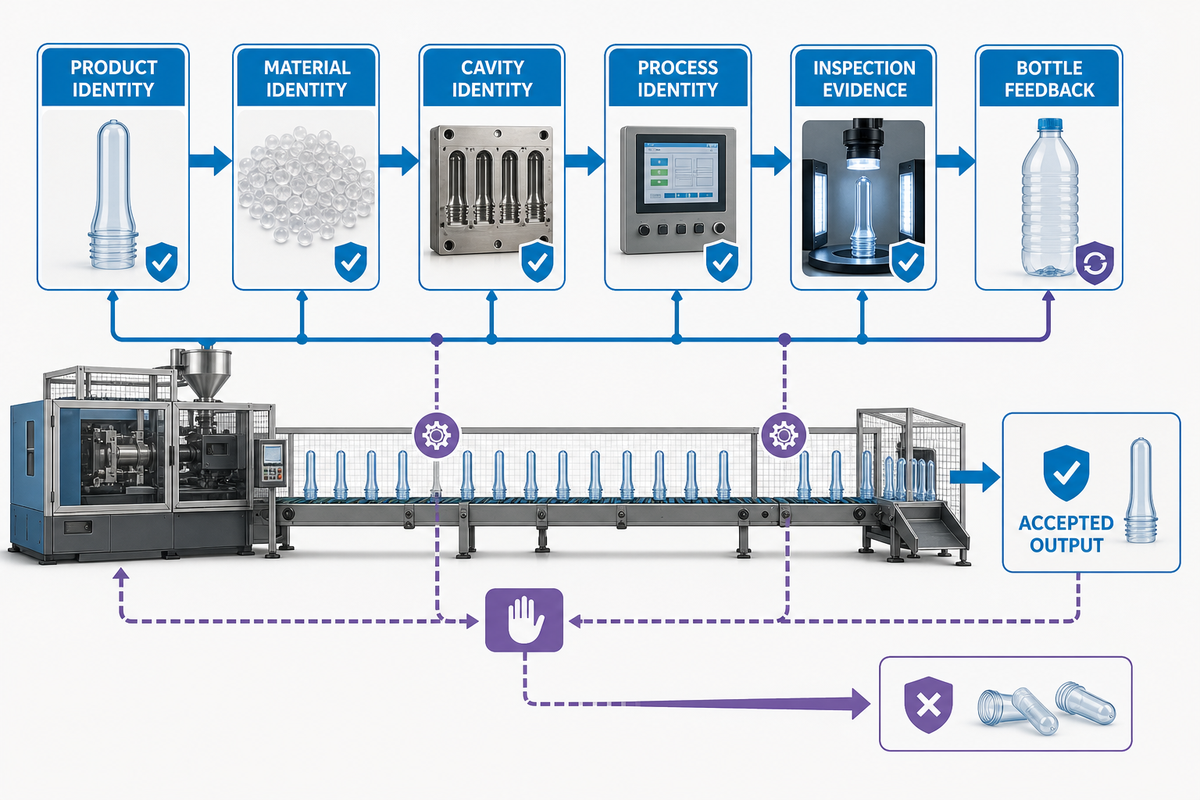
Respuesta directa: una muestra aprobada demuestra que una muestra pasó. Mantener una producción aceptada sostenida de preformas de PET requiere evidencia basada en el tiempo que mantenga vinculadas las identidades del producto, el material, la cavidad, el proceso, la inspección y la retroalimentación del proceso posterior. La capacidad de producción aceptada debe registrarse por separado de los ciclos brutos para evitar que los rechazos se cuenten como capacidad para producir botellas.
Puesta en marcha
Registre la secuencia de estabilización, la primera muestra aprobada, la cobertura de cavidades y la transición de material.
Registre la secuencia de estabilización, la primera muestra aprobada, la cobertura de cavidades y la transición de material.
Operación estable
Registre las tendencias de peso, dimensiones y apariencia, las firmas de las cavidades, las alarmas y la evidencia del secador y del enfriamiento.
Registre las tendencias de peso, dimensiones y apariencia, las firmas de las cavidades, las alarmas y la evidencia del secador y del enfriamiento.
Cambio de formato
Vincule la resina, el color, el aditivo, el molde, el mantenimiento, la purga y los eventos de reinicio con las muestras.
Vincule la resina, el color, el aditivo, el molde, el mantenimiento, la purga y los eventos de reinicio con las muestras.
Intervención
Conserve los datos anteriores y posteriores, el cambio autorizado, la predicción, la repetición de la prueba y la disposición.
Conserve los datos anteriores y posteriores, el cambio autorizado, la predicción, la repetición de la prueba y la disposición.
Proceso posterior
Devuelva las fallas de las botellas y las pruebas aceptadas al registro original de la preforma y del proceso.
Devuelva las fallas de las botellas y las pruebas aceptadas al registro original de la preforma y del proceso.
Revisión
Verifique si los límites aceptados todavía coinciden con el producto, el método, el material y el uso en el mercado.
Verifique si los límites aceptados todavía coinciden con el producto, el método, el material y el uso en el mercado.
Las normas actuales de la Unión Europea sobre envases añaden un contexto documental sobre el ciclo de vida y el contenido reciclado, pero no definen un ajuste de inyección de PET. La European Commission indica que el Reglamento (UE) 2025/40 se aplica a partir del 12 de agosto de 2026; su aplicación depende del envase y del mercado. Mantenga la identidad normativa, la capacidad del material, la calidad del moldeo y el desempeño de la botella como criterios de revisión individuales.
Este registro de series largas es una ayuda editorial para el control, no una norma de control estadístico. Las plantas deben establecer la frecuencia de muestreo, las reglas de control, las alarmas y los planes de respuesta a partir de su proceso validado y su sistema de calidad. Cuando los requisitos operativos del proceso se hayan definido formalmente y la siguiente decisión sea la configuración de los equipos, Mass Technology puede evaluarse bajo su solución de inyección de preformas de PET.
Preguntas frecuentes
¿Cómo se fabrican las preformas de PET?
Las preformas de PET se fabrican confirmando y acondicionando la resina aprobada, plastificándola en una unidad de inyección, llenando y compactando un molde multicavidad, enfriando las piezas, expulsándolas y estabilizándolas, y verificándolas conforme a una especificación controlada. Esta etapa del proceso de moldeo por inyección produce un producto intermedio, no una botella terminada. La identidad y la evidencia de liberación deben mantenerse vinculadas con los resultados posteriores de recalentamiento y soplado-estirado. La liberación se realiza después de que la inspección vinculada y la evidencia del proceso posterior cumplen el plan definido.
¿Por qué debe secarse la resina de PET antes del moldeo por inyección?
El PET puede absorber humedad, y la humedad presente durante el procesamiento de la masa fundida puede contribuir a la degradación hidrolítica de las cadenas. El secado debe seguir las instrucciones del proveedor real de la resina y el proceso calificado del sitio. Registre el grado, el historial de exposición, el estado del secador, el tiempo de permanencia, el recorrido de transferencia, el punto de muestreo, el método de prueba, el resultado y la disposición. Simplemente copiar un registro de secado controlado por tiempo o temperatura de otras resinas o plantas es inadecuado. Mantenga esa evidencia vinculada con el lote de resina, el recorrido de transferencia y las observaciones posteriores sobre la calidad de la masa fundida.
¿Qué debe incluir la inspección de una preforma de PET?
Comience con el plano aprobado y la especificación del producto. Verifique la identidad, el peso, las dimensiones críticas, el acabado del cuello, el estado de la compuerta, la apariencia, el color, la contaminación, las pruebas de materiales especificadas, el patrón de cavidades y el estado de la prueba de soplado. Defina el método, el criterio de muestreo, la identidad del lote y de la cavidad, la referencia de aceptación, la ruta de desviación y el responsable de la aprobación.
¿Por qué una preforma visualmente conforme puede soplarse mal?
Una verificación básica de apariencia puede no revelar variaciones del material, dimensionales, de almacenamiento, de distribución de temperatura o relacionadas con las cavidades que adquieren importancia durante el recalentamiento y el estirado. Vincule las muestras con el lote de resina, la cavidad, el tiempo, la inspección y el almacenamiento. Después, realice la prueba aprobada con botellas conforme a las pruebas definidas de calentamiento y del envase final. Registre las fallas con la misma identidad de muestra. La aceptación de la inyección y la aprobación de la capacidad de soplado responden a preguntas diferentes. Una verifica una especificación de la preforma; la otra evalúa el desempeño de la botella bajo condiciones de prueba definidas.
¿Qué causa el blanqueamiento, la turbidez o la cristalización en una preforma de PET?
La apariencia puede tener varias causas. Esos defectos visuales pueden deberse a más de un mecanismo, incluidas la condición del material y la historia térmica o de enfriamiento. Registre dónde aparece el síntoma en la preforma, qué cavidades lo presentan, cuándo comenzó, el lote de resina o aditivo y los eventos del proceso. Después, elija una comparación adecuada, segura y controlada. La apariencia por sí sola no debe considerarse una prueba de humedad ni de un único error de ajuste.
¿Cuál es la diferencia entre la inyección de preformas y el moldeo por soplado de botellas?
La inyección de preformas produce el producto intermedio y el cuello terminado. El moldeo por soplado-estirado recalienta y estira esa preforma aceptada para convertirla en una botella. Los controles son diferentes, pero el historial del producto abarca ambas operaciones. Los registros de transferencia vinculan la resina, la cavidad, la inspección, el almacenamiento, las condiciones de la prueba y los resultados del envase final.
Primero la evidencia de liberación; después, el equipo
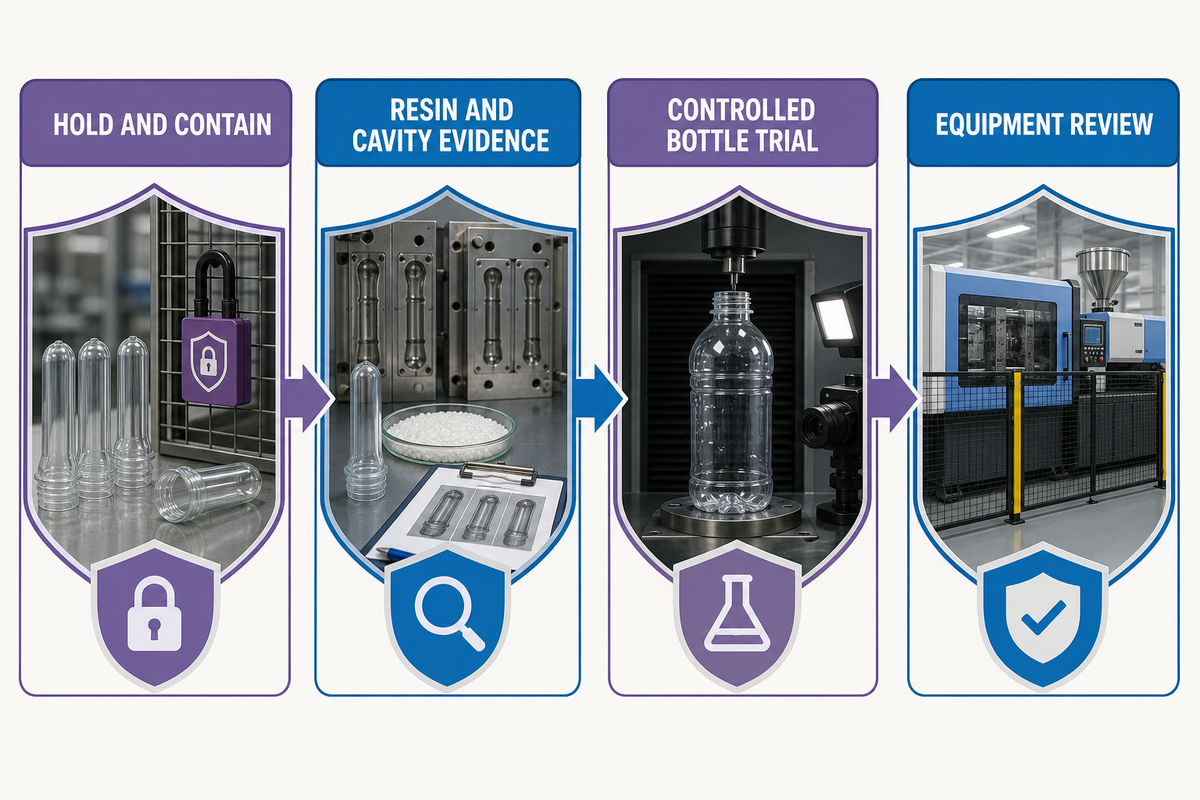
Retenga y aísle el producto cuando la identidad del producto o el alcance afectado no estén claros. Evalúe la evidencia de la resina y de las cavidades antes de realizar cambios generalizados. Exija una prueba controlada con botellas cuando el desempeño del proceso posterior siga sin resolverse. Una vez definidos los requisitos del proceso, los métodos de prueba y la transferencia, la conversación sobre el equipo será más precisa.
Lleve requisitos de proceso definidos a la revisión del equipo
Comparta los requisitos de resina, preforma, molde, liberación y proceso posterior que el proyecto debe admitir. La información corporativa de Mass Technology proporciona el contexto de sus servicios de manufactura y técnicos.
Hable sobre su proyecto de preformas de PETReferencias y fuentes
- ASTM D4603-26, Método de prueba estándar para determinar la viscosidad inherente del PET
- Propiedades térmicas y mecánicas del PET reciclado y virgen
- Estudio de parámetros de preformas de PET de 2025 mediante el método de Taguchi y ANOVA
- Desequilibrio de llenado en moldes de inyección multicavidad geométricamente equilibrados
- Control de temperatura en el sistema de calentamiento para soplado-estirado de PET
- Reciclaje de botella a botella de PET para la industria de bebidas: revisión
- US FDA, Plásticos reciclados en envases para alimentos
- OSHA 1910.212, Requisitos generales para todas las máquinas
- European Commission, Residuos de envases y PPWR
- US6171541B1, Método y aparato de enfriamiento de preformas después del moldeo