
Entrez en contact avec Masstech

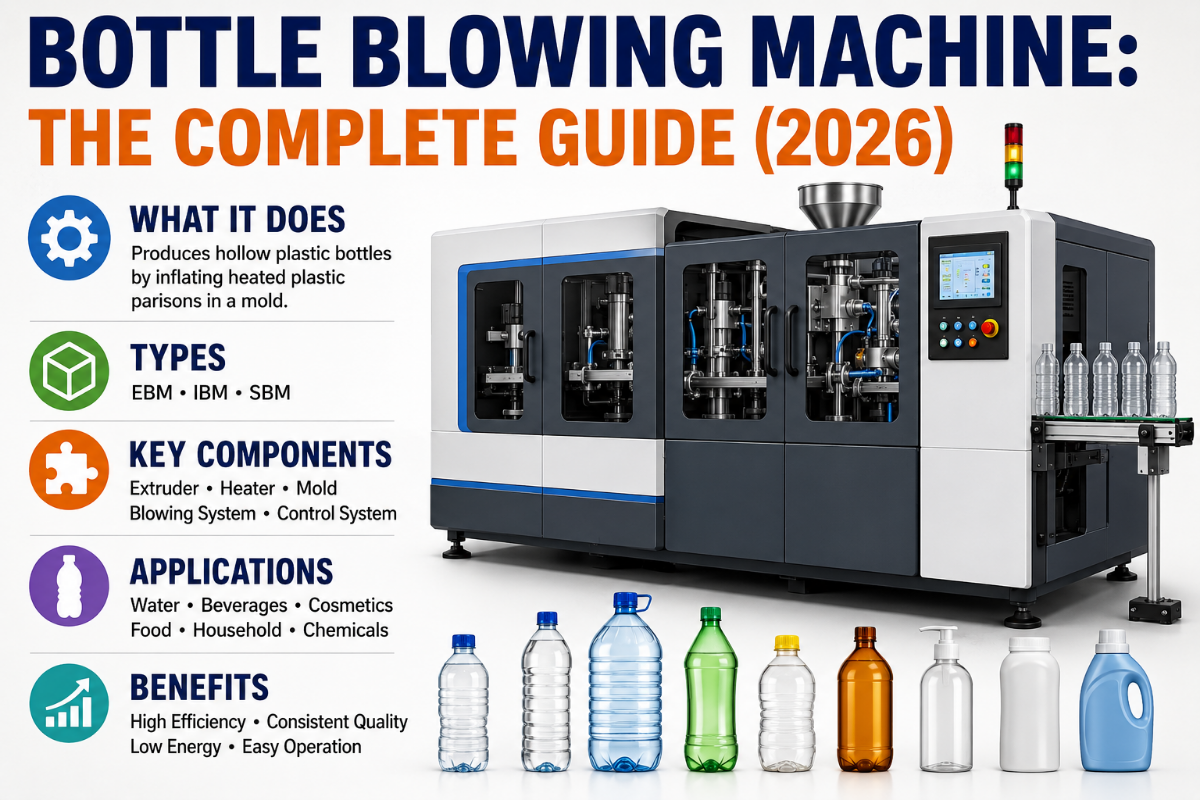
Référence rapide : la machine de soufflage de bouteilles en un coup d’œil
| Procédé dominant pour le PET | Moulage par injection-étirage-soufflage (ISBM) |
| Plage de débit typique | Semi-automatique ~240-800 BPH à rotative 60 000+ BPH |
| Plage de volumes des bouteilles | ~60 ml jusqu’aux contenants de 20 L (5 gallons) |
| Principaux facteurs de coût | Nombre d’empreintes, niveau d’automatisation, système d’air comprimé |
| Matière première clé | Préformes PET (moulées par injection avec col fini) |
Qu’est-ce qu’une machine de soufflage de bouteilles ?

Fonctionnement d’une machine de soufflage de bouteilles : le cycle de moulage par soufflage
Pour le PET, le procédé est le moulage par étirage-soufflage : la préforme est réchauffée, entièrement étirée mécaniquement puis gonflée, ce qui oriente simultanément le polymère dans deux directions. Cette orientation biaxiale confère à la bouteille en PET sa résistance, sa transparence et ses propriétés de barrière aux gaz ; un composant en PET non étiré serait à la fois fragile et trouble. Le cycle comporte cinq étapes distinctes.Quel est le procédé de soufflage des bouteilles ?
- Chargement. Les préformes sont acheminées col vers le haut sur un système de transfert qui les transporte dans la machine.
- Chauffage. Chaque préforme traverse un four infrarouge qui la porte au-dessus de la température de transition vitreuse du PET, d’environ 76 °C, jusqu’à une plage de formage où la résine est ramollie mais non fondue.
- Étirement. Une tige d’étirage à l’intérieur du moule allonge la préforme jusqu’à la longueur complète de la bouteille finale et aligne les molécules du polymère selon l’axe vertical.
- Soufflage. L’air comprimé gonfle la préforme contre la paroi du moule. Une étude de simulation évaluée par les pairs applique l’air en deux phases : un pré-soufflage à basse pression qui forme la majeure partie de la bouteille, puis un soufflage final à pression plus élevée qui imprime les détails fins dans le moule.
- Éjection. Lorsque le moule s’ouvre, la bouteille finie est éjectée et le cycle recommence.
📐 Note d’ingénierie
Le PET n’a pas une « température de soufflage » unique. La plage de formage utilisable se situe au-dessus du point de transition vitreuse, mais sous la plage de cristallisation ; le point de consigne correct varie selon l’épaisseur de paroi de la préforme, la géométrie de la bouteille et la vitesse de la ligne. Les contenants à parois planes et les bouteilles ovales exigent des techniques de chauffage par zones ; un profil de température uniforme utilisé pour une bouteille d’eau ronde produira une bouteille ovale défectueuse.
Utilisez le zonage du four comme une recette par référence, et non comme un réglage permanent.« L’erreur que nous voyons le plus souvent dans les nouvelles usines consiste à considérer le four de chauffage comme un équipement que l’on règle une fois pour toutes. Deux bouteilles de même volume, mais avec une géométrie d’épaulement différente, peuvent nécessiter des profils de lampes différents. Nous enregistrons une recette de chauffage pour chaque couple préforme-bouteille avant la mise en production d’une ligne, et cette seule discipline élimine la plupart des réclamations concernant l’épaisseur des parois. »
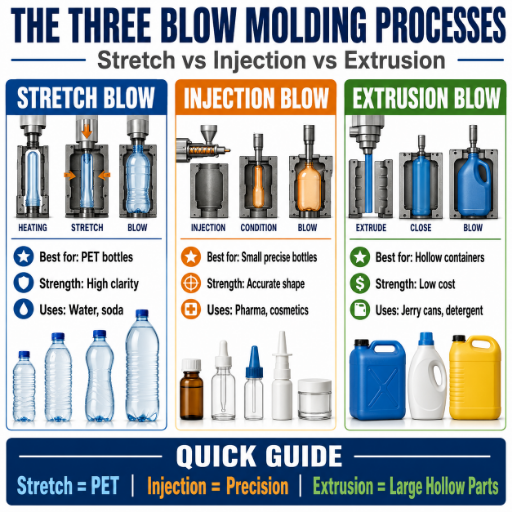
Les trois procédés de moulage par soufflage : étirage, injection et extrusion
| Procédé | Formation de la pièce | Résines typiques | Contenants adaptés |
|---|---|---|---|
| Moulage par extrusion-soufflage (EBM) | Un tube fondu (parison) est extrudé, serré dans un moule, puis gonflé. | HDPE, PP, PVC | Bidons de lait, bouteilles de détergent, contenants avec poignée |
| Moulage par injection-soufflage (IBM) | La résine est injectée sur un noyau, puis soufflée et éjectée. | PET, PP, PE | Petites bouteilles médicales et bouteilles individuelles |
| Moulage par injection-étirage-soufflage (ISBM) | Une préforme est réchauffée, étirée avec une tige, puis soufflée. | PET (principalement) | Eau, CSD, jus, huile, bouteilles de 5 gallons |
Types de machines : semi-automatiques, entièrement automatiques, linéaires et rotatives
Après avoir compris qu’il vous faut une machine ISBM pour le PET, la question la plus importante concerne la classe d’automatisation. C’est là que surviennent la plupart des erreurs budgétaires, car la machine la moins chère du catalogue est presque jamais adaptée à une usine qui fonctionne plus d’un poste.| Classe de machine | Débit typique (à 0,5 L) | Opérateurs par poste | Adéquation à la production |
|---|---|---|---|
| Semi-automatique (2 empreintes) | ~240-800 BPH | 2-3 | Lancements, production saisonnière ou d’essai |
| Linéaire entièrement automatique (4-6 empreintes) | ~3 500-9 000 BPH | 1 | Embouteilleurs régionaux, lignes à plusieurs postes |
| Rotative entièrement automatique | 20 000-60 000+ BPH | 1-2 | Marques nationales, usines à grand volume fonctionnant 24/7 |
💡 Conseil pratique
Dimensionnez la classe de votre machine selon votre débit soutenu cible, et non selon votre pic. Une ligne prévue pour la demande maximale sera sous-chargée une grande partie de l’année, tandis qu’une machine rotative surdimensionnée consommera trop d’énergie et nécessitera une maintenance inutile qu’une machine linéaire n’exigerait pas.
Composants essentiels : préforme, four de chauffage, moule et serrage

- ✔ Préforme. La qualité de la bouteille est déterminée avant le début du soufflage. Une préforme dont l’épaisseur de paroi est irrégulière ne produira jamais une bouteille uniforme ; la régularité du poids de la préforme est donc un paramètre de qualité, et non un détail.
- ✔ Four de chauffage. Des rangées de lampes infrarouges, réparties en zones contrôlées indépendamment, amènent la préforme dans sa plage de formage. Le contrôle par zones permet de produire des bouteilles asymétriques et des bouteilles à remplissage à chaud.
- ✔ Moule et empreintes. Chaque empreinte produit une bouteille par cycle, tandis que la finition du col — formée précédemment lors de l’injection de la préforme — est simplement maintenue par le moule pendant le soufflage.
- ✔ Système de serrage. Il maintient le moule fermé contre la pression de soufflage. Un serrage à changement rapide transforme un changement de format de plusieurs heures en une opération de 15-20 minutes.
📐 Note d’ingénierie
C’est également à ce niveau que le PET recyclé commence à faire la différence. L’utilisation de rPET modifie la manière dont la préforme absorbe le rayonnement infrarouge ; une machine destinée à accepter une résine recyclée doit donc être équipée d’un four et d’un système de contrôle de température adaptés aux mélanges et à une forte proportion de rPET — un facteur qui devient une exigence d’achat dans la section consacrée aux perspectives, ci-dessous.
L’usure du système de transfert est un mécanisme de défaut souvent négligé. Dans nos données de production, un transfert par chaîne qui s’allonge d’environ 0,3 % suffit à désaligner le four de chauffage et les postes de serrage ; ce désalignement était corrélé à un taux de défauts de paroi épaisse de 8-12 % sur les séries concernées. Le transfert à anneaux en fer élimine cette boucle d’usure. Lors de l’audit d’une machine d’occasion ou à bas prix, mesurez la chaîne de transfert : c’est un contrôle peu coûteux qui permet de prévoir un problème onéreux.
Nombre d’empreintes et débit : dimensionner une machine selon votre objectif de production
L’erreur de dimensionnement la plus courante consiste à choisir une machine sur la base du débit BPH annoncé. « 12 000 BPH » correspond à un débit théorique fondé sur un volume de bouteille donné et une disponibilité estimée à 100 %. L’efficacité typique d’une usine se situe entre 85-92 % une fois pris en compte les changements de format, les arrêts de machine et la maintenance mineure. La méthode fiable consiste à partir de l’objectif annuel de bouteilles et à remonter le calcul : appelons-la méthode de dimensionnement axée sur le débit.
Méthode de dimensionnement axée sur le débit
- Prenez votre objectif annuel de bouteilles.
- Divisez-le par le nombre réaliste d’heures de fonctionnement annuel (par exemple, 2 000 h en un poste, 4 000 h en deux postes).
- Divisez par 0.88 pour tenir compte de l’efficacité réelle de la ligne.
- Comparez le BPH obtenu au nombre d’empreintes du tableau ci-dessous.
| Objectif annuel de bouteilles | Plage de BPH requise | Nombre d’empreintes recommandé |
|---|---|---|
| Moins de 3 millions / an | ~1 500-3 500 BPH | 2 empreintes |
| 3-10 millions / an | ~4 000-6 500 BPH | 4 empreintes |
| 10-25 millions / an | ~9 000-12 000 BPH | 6 à 9 empreintes |
| 25 millions+ / an | 20 000+ BPH | Rotative, 12+ empreintes |
Quel est le coût d’une machine de soufflage de bouteilles ?
Quel est le coût d’une machine de soufflage de bouteilles ?
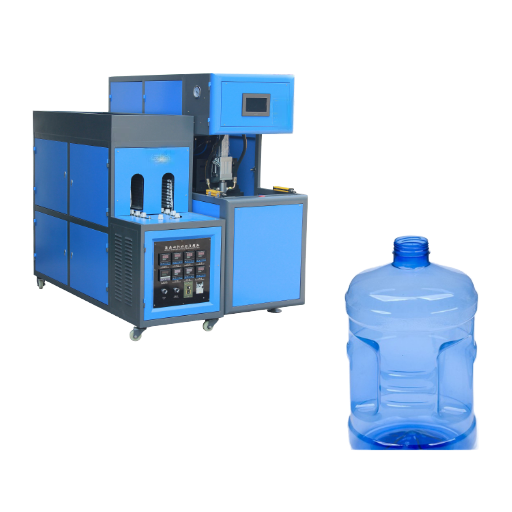
Le prix varie principalement selon le nombre d’empreintes et le niveau d’automatisation. Les machines semi-automatiques à 2 empreintes se situent généralement dans la tranche basse des montants à cinq chiffres en USD. Les machines entièrement automatiques à 4 empreintes se situent dans la tranche moyenne des montants à cinq chiffres en USD, tandis que les machines à 6 à 9 empreintes et à haut débit atteignent des montants à six chiffres en USD. Les lignes rotatives destinées aux marques régionales et mondiales font l’objet de devis individuels. Ces fourchettes de prix ne sont pas fixes : elles évoluent avec le prix de l’acier, le fret et les spécifications ; tout devis constitue donc un point de départ, et non un prix de marché. Les prix indiqués reposent sur les conditions du marché de 2025-2026 et doivent être reconfirmés au moment de l’achat.| Configuration | Fourchette de prix indicative (USD, FOB) |
|---|---|
| Semi-automatique, 2 empreintes | Montants bas à cinq chiffres |
| Entièrement automatique, 4 empreintes | Montants moyens à cinq chiffres |
| Entièrement automatique, 6-9 empreintes | Montants à six chiffres |
Règle des 5×-8×
Sur la durée de vie de la machine, le coût total de possession représente fréquemment cinq à huit fois le prix d’achat, une fois inclus les coûts d’énergie, de main-d’œuvre, de pièces de rechange et d’immobilisation. La production de bouteilles en PET consomme notamment d’immenses quantités d’énergie sous forme d’air comprimé, qui constitue l’un des postes énergétiques les plus élevés de toute l’usine. C’est pourquoi la durée de garantie, la rapidité de livraison des pièces et l’efficacité énergétique doivent peser autant que le prix affiché : une machine moins chère avec un service après-vente faible devient régulièrement le choix le plus coûteux. Vous pouvez modéliser la part énergétique à l’aide de ce calculateur annuel du coût énergétique.
Comment choisir une machine de soufflage de bouteilles : checklist d’achat

- ✔ Étendue et durée de la garantie. La norme du secteur est de 12 mois. Confirmez si la couverture concerne toutes les pièces ou exclut les pièces d’usure.
- ✔ Délai de livraison des pièces de rechange. Demandez un délai ferme en jours ouvrés, et non « dès que possible ».
- ✔ SLA de réponse des ingénieurs. Un délai de réponse défini compte davantage qu’un simple numéro de téléphone.
- ✔ Périmètre d’intégration de la ligne. Vérifiez que la sortie de la machine de soufflage correspond à votre ligne de remplissage et de bouchage, faute de quoi prévoyez plusieurs semaines de mise en service des interfaces.
- ✔ Propriété des moules et délai d’outillage. Clarifiez à qui appartiennent les moules et à quelle vitesse de nouveaux moules de bouteilles peuvent être fabriqués.
- ✔ Réception en usine (FAT). Exigez un essai documenté conforme à vos spécifications de bouteille avant l’expédition.
Défauts courants et maintenance
La plupart des défauts des bouteilles peuvent être attribués à quelques causes profondes et sont évitables grâce à une discipline de réglage appropriée.⚠️ Trois défauts à surveiller
Épaisseur de paroi irrégulière — la réclamation la plus fréquente. Les professionnels l’attribuent systématiquement à un chauffage irrégulier de la préforme ou à une épaisseur de paroi de préforme non homogène : lorsqu’une zone de la préforme se ramollit en premier, elle s’étire en premier et prive le reste du matériau. Blanchiment sous contrainte ou aspect nacré — généralement dû à une préforme soufflée trop froide, sous sa plage de formage. Trouble ou présence de particules — souvent causé par une contamination ou de l’humidité dans la préforme, et non par un défaut de la machine.
Perspectives du secteur : obligations rPET, allègement et automatisation
Foire aux questions

À quoi sert une machine de soufflage de bouteilles ?
Voir la réponse
Elle produit des bouteilles en plastique creuses — le plus souvent des bouteilles en PET pour l’eau, les boissons gazeuses, les jus et l’huile — en chauffant des préformes puis en les gonflant dans un moule.
Le moulage par étirage-soufflage du PET est-il identique au moulage par injection ?
Voir la réponse
Non, mais ils fonctionnent ensemble. Le moulage par injection fabrique la préforme pleine, avec son col et son filetage finis. Le moulage par étirage-soufflage réchauffe ensuite cette préforme et la gonfle pour former une bouteille à paroi mince. Une ligne en deux étapes utilise deux machines distinctes ; une machine en une étape effectue les deux opérations avec une seule chauffe.
Quelle est la durée de vie d’une machine de soufflage de bouteilles ?
Voir la réponse
Un équipement correctement entretenu fonctionne souvent bien plus de 10 ans. La durée de vie dépend beaucoup plus des conditions d’exploitation, de la rigueur de maintenance et de la disponibilité des composants que de la conception fondamentale — c’est pourquoi les engagements concernant l’approvisionnement en pièces de rechange occupent une place importante dans le processus d’achat.
Une même machine peut-elle fabriquer des bouteilles d’eau et des bonbonnes de 5 gallons ?
Voir la réponse
Dans la plupart des cas, non. Les bouteilles de boisson courantes et les bonbonnes de 5 gallons (environ 18,9 L) ont des taux d’étirage, des poids de préforme et des circuits de refroidissement du fond de moule différents. La plupart des producteurs réalisent la production de bonbonnes de 5 gallons sur une configuration de machine dédiée. Certaines plateformes peuvent être commandées pour couvrir une large plage de volumes, mais une machine optimisée pour des bouteilles d’eau de 0,5 L ne produira pas correctement des bonbonnes de 5 gallons, et inversement.
Quelle capacité de compresseur d’air faut-il pour une machine de soufflage de bouteilles ?
Voir la réponse
Cela dépend du nombre d’empreintes, du débit et du volume des bouteilles. Le soufflage rotatif du PET à grande vitesse peut nécessiter de l’air comprimé à environ 600 psig ; les machines linéaires de capacité moindre sont moins exigeantes et en nécessitent moins. Le compresseur et le sécheur d’air sont souvent chiffrés séparément de la machine ; demandez donc à votre fournisseur de dimensionner le système d’air en fonction de votre configuration, sans faire d’hypothèses.
Faut-il un équipement d’injection de préformes séparé ?
Voir la réponse
La faisabilité dépend de votre implantation. En deux étapes : les préformes sont achetées ou moulées par injection ailleurs sur une machine d’injection de préformes PET distincte, puis soufflées sur la machine de soufflage de bouteilles. En une étape : l’injection et le soufflage des préformes ont lieu sur une seule machine.
De nombreux embouteilleurs achètent d’abord les préformes à l’extérieur et ajoutent ensuite l’injection de préformes à mesure que les volumes augmentent ; s’approvisionner auprès d’un seul fournisseur pour la machine de soufflage et la machine d’injection de préformes simplifie la compatibilité des moules et la mise en service.
Vous souhaitez concevoir une ligne de bouteilles PET dimensionnée pour votre volume ?
Obtenez un devis personnalisé →Comment nous avons élaboré ce guide
Ce guide combine des références d’ingénierie publiées sur le moulage par soufflage avec des données de production de Zhangjiagang Mass Technology, fabricant de machines de soufflage de bouteilles, de lignes de remplissage d’eau et d’équipements d’injection de préformes. Les proportions des valeurs de défauts et d’usure de transfert ont été calculées à partir de nos propres enregistrements de mise en service des machines ; toutes les autres données de procédé, de réglementation et de marché sont citées à leur source ci-dessous. Lorsqu’un chiffre exact est relatif à une bouteille et à une machine particulières, nous l’avons signalé plutôt que de nous arroger le droit de présenter une valeur aseptisée.
Références et sources
- Moulage par soufflage — Wikipédia
- Étude de simulation du refroidissement des préformes dans le moulage par étirage-soufflage par injection — Journal of Materials Processing Technology (ScienceDirect)
- Déchets d’emballages — Commission européenne, Direction générale de l’environnement
- Règlement (UE) 2025/40 relatif aux emballages et aux déchets d’emballages — EUR-Lex, Journal officiel de l’Union européenne
- Possibilités d’amélioration de l’efficacité de l’air comprimé dans l’industrie du soufflage de bouteilles en PET — Compressed Air Challenge
- Rapport sur le marché des machines de moulage par soufflage des plastiques, 2030 — Grand View Research
Articles connexes
- Machine d’étiquetage de bouteilles : le guide complet — l’étape de décoration après le soufflage
- Comment démarrer une activité d’embouteillage d’eau : coûts, étapes et FDA
- Étiquetage OPP thermofusible : guide pratique de l’étiquetage enveloppant
- Machine pour marqueurs : le guide complet de fabrication


