
Entrez en contact avec Masstech

Caractéristiques rapides : l’étiquetage par manchon rétractable en un coup d’œil
| Couverture | Enveloppe intégrale à 360°, sans panneaux avant ni arrière |
| Films courants | PETG, PVC, PLA, OPS (PETG dominant en Amérique du Nord) |
| Taux de rétraction typique | 55–78 % dans le sens transversal, 2–8 % dans le sens machine |
| Sources de chaleur du tunnel | Vapeur (~180–200 °F), air chaud pulsé, rayonnement infrarouge |
| Plage de débit de la ligne | 100–600 contenants par minute, selon l’association applicateur-tunnel |
| MOQ typique | Quelques milliers par design (moins de 1 000 possibles sur presses numériques) |
Qu’est-ce que l’étiquetage par manchon rétractable ? Définition et différences avec les autres étiquettes
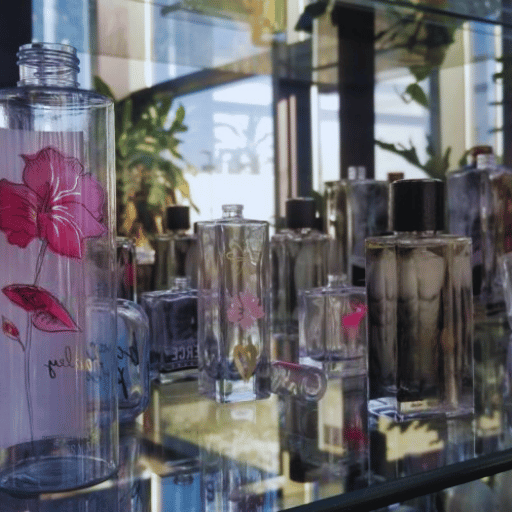 L’étiquetage par manchon rétractable est une méthode de décoration qui consiste à glisser un tube préimprimé en film thermosensible sur une bouteille ou une canette, puis à rétracter le film sous l’effet de la chaleur ou de la vapeur afin qu’il épouse chaque courbe du contenant. On obtient ainsi une surface imprimée continue à 360 degrés (souvent appelée dans le secteur enveloppe intégrale à 360°), qui devient partie intégrante du contour du contenant, sans bords, espaces ni panneaux avant et arrière. Contrairement à une étiquette adhésive sensible à la pression, qui se colle sur une face plane ou cylindrique, un manchon rétractable épouse toute la forme du contenant, y compris le col, les épaulements et les courbes en sablier.
Le conditionnement par manchon rétractable s’est généralisé au début des années 1980. Après l’incident d’empoisonnement de Chicago en 1982, la Food and Drug Administration des États-Unis a introduit les exigences 21 CFR 211.132 relatives aux emballages inviolables, et les bandes rétractables sont rapidement devenues l’indicateur d’inviolabilité le plus visible sur les médicaments en vente libre. Ce même mécanisme de manchon perforé, dont la bande se déchire visiblement à l’ouverture du bouchon, est désormais courant sur les bouchons de boissons, les bouteilles de nutraceutiques et les fermetures de produits de soins personnels dans les marchés de l’alimentation, des boissons et des biens de consommation.
Le procédé d’étiquetage par manchon rétractable : du tube imprimé au contenant fini en quatre étapes
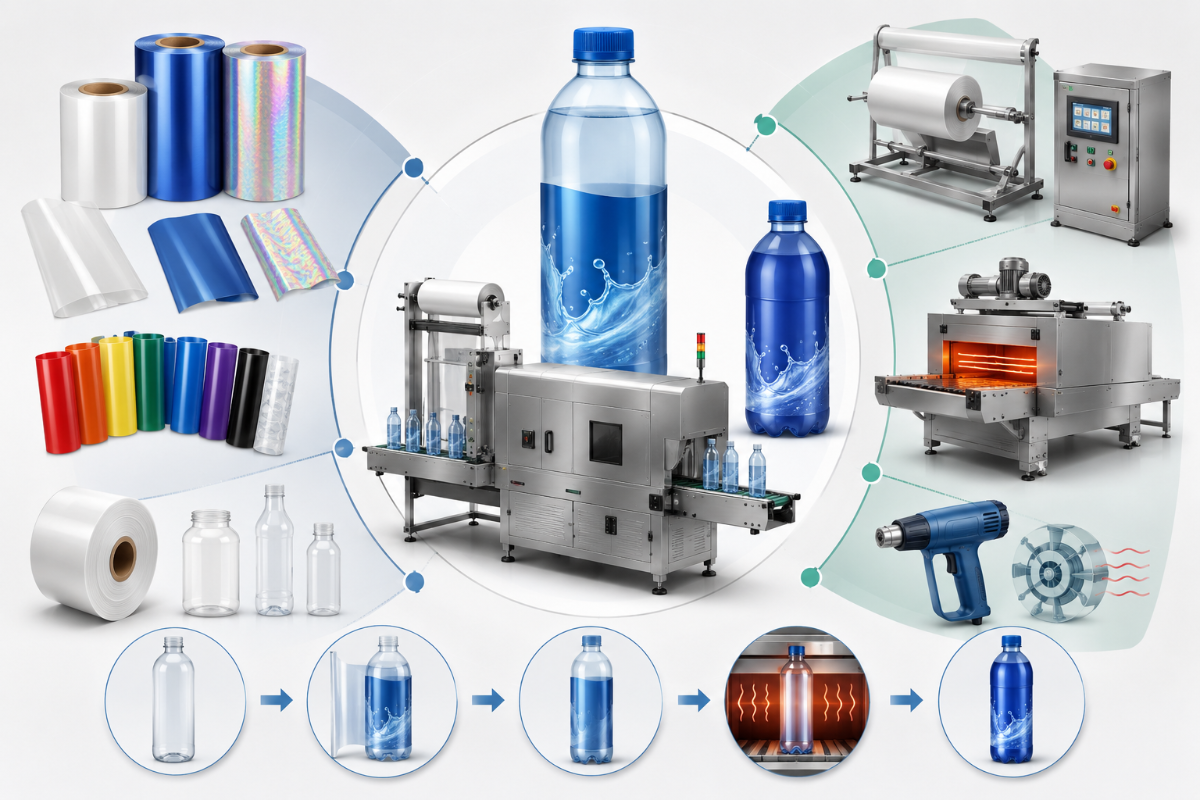
Chaque ligne de manchons rétractables comporte quatre étapes clés de production : impression du film, transformation, application et rétraction. En cas de plis, de lignes de distorsion, de déchirures, de rayures ou d’autres défauts sur le produit fini, il est utile de savoir a priori où se déroule chacune de ces opérations afin d’identifier la cause :- Les films sont généralement imprimés sur presses flexographiques ou numériques, les graphismes étant imprimés sur la face intérieure d’une laize flexible transparente afin de mieux les protéger des rayures et des dommages pendant la transformation et la rétraction.
- Lavée et séchée sur sa face intérieure pour protéger l’impression de la chaleur pendant la rétraction, la laize imprimée est transformée sur une machine de transformation grand format en bobine avec soudure ou en bobine refendue pour l’expédition en ligne.
- Après l’impression, cette laize est transformée en manchons individuels en assemblant ses deux bords longitudinaux avec un solvant ou un adhésif thermofusible, afin de former un tube plat qui peut être ouvert autour d’un contenant.
- Un applicateur de manchons ouvre chaque tube, le coupe à la longueur requise et le dépose sur la bouteille, la canette ou le bocal pendant que le contenant avance sur la ligne.
Comment les manchons rétractables sont-ils appliqués à la cadence de production ?
La plupart des lignes de boissons utilisent des manchons stockés en bobines, disposent d’un dispositif de coupe vertical dans l’applicateur qui fend le tube en pièces unitaires et utilisent un mandrin qui ouvre le tube par le bas lorsqu’il est abaissé sur la bouteille. Le débit de production est limité à 99 % par la capacité du tunnel à faire circuler une chaleur uniforme sans déformer les graphismes. Les tunnels à vapeur transmettent une chaleur latente à une température de surface relativement basse et sont généralement associés à des manchons PETG intégraux sur des bouteilles en verre et des canettes en aluminium, lorsque la netteté des graphismes est prioritaire. Les tunnels à air chaud pulsé délivrent des températures plus élevées et sont courants pour les bandes inviolables et sur les lignes ne disposant pas d’une infrastructure de vapeur interne.
📐 Note d’ingénierie
L’impression sur la face intérieure de l’encre rend le manchon rétractable résistant aux rayures une fois sorti de la ligne. C’est pourquoi une mauvaise manutention au stade de la transformation, plutôt qu’au stade de l’applicateur, constitue la principale cause des problèmes d’aspect sur le produit fini.
Comparatif des matériaux de films rétractables : PETG, PVC, PLA et OPS
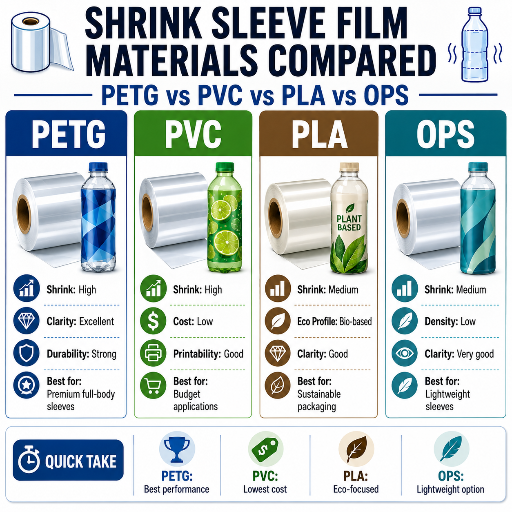 Quatre types de films rétractables couvrent presque tous les manchons de production du marché actuel. Le choix du matériau du manchon dépend du taux de rétraction, de la clarté optique, de la recyclabilité du contenant et du prix au mètre de film. Le choix d’un manchon adapté doit aussi tenir compte de la forme du contenant, car chaque type de film rétractable présente des capacités différentes au niveau des cols étroits et des épaulements coniques.
Le PETG détient la plus grande part du marché alimentaire et des boissons en Amérique du Nord grâce à son excellente clarté et à sa filière de recyclage, que le PVC ne peut pas offrir.
| Film | Rétraction transversale | Clarté optique | Filière de recyclage | Indice de coût relatif | Usage final typique |
|---|---|---|---|---|---|
| PETG (polyéthylène téréphtalate modifié au glycol) | 70–78 % | Excellente clarté, conserve des couleurs vives | Compatible avec la Critical Guidance de l’APR lorsqu’il est associé à une bande d’arrachage perforée | 1,0× (référence) | Canettes et bouteilles de boissons, soins personnels, compléments alimentaires |
| PVC (polychlorure de vinyle) | 55–65 % | Bonne clarté, légère opalescence sur les épaisseurs importantes | Contamine les filières de recyclage du PET ; restreint dans certaines régions d’Europe | 0,75× | Bouteilles ménagères et industrielles lorsque la recyclabilité ne constitue pas un argument de marque |
| PLA (acide polylactique) | 65–70 % | Bonne clarté | Compostable uniquement dans des installations industrielles | 1,5× | Marques positionnées sur l’écologie premium |
| OPS (polystyrène orienté) | 60–70 % | Clarté inférieure, toucher légèrement mat | Acceptation limitée dans le recyclage en collecte sélective | 0,85× | Bandes inviolables sur les pots de produits laitiers et alimentaires |
Équipements de la ligne d’étiquetage rétractable : applicateurs de manchons et tunnels de rétraction
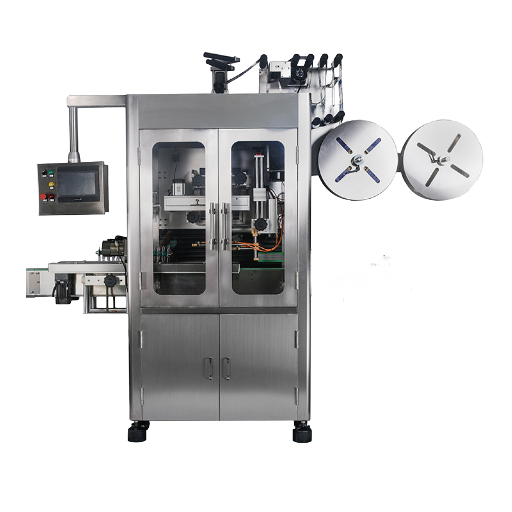
Fondamentalement, du point de vue du fabricant d’équipements, une ligne d’étiquetage par manchon rétractable se compose de deux machines couplées : un applicateur de manchons qui dépose le tube sur le contenant et un tunnel de rétraction qui fixe le tube à la forme du contenant. Les deux machines doivent être réglées en fonction de la géométrie de la bouteille, de la vitesse de ligne et du type de film avant que les déclarations de débit et d’efficacité aient une réelle valeur.Applicateurs de manchons
Il existe deux types d’applicateurs de manchons : verticaux et horizontaux. Les applicateurs verticaux acceptent la gamme de contenants la plus large, des canettes de boissons de 200mL aux bouteilles PET de 2L, et conviennent particulièrement aux lignes de remplissage rotatives fonctionnant entre 200 et 600 contenants par minute. Les applicateurs horizontaux sont également utilisés pour certaines applications personnalisées de manchons rétractables, lorsque le contenant doit être transporté sur le côté pour l’application, notamment avec les emballages souples ou les fermetures à torsion atypique. Pour un fabricant de boissons gazeuses produisant un SKU à grande vitesse avec des manchons rétractables personnalisés, le choix par défaut serait un applicateur vertical intégré à un mandrin entraîné par servomoteur ; pour un conditionneur à façon exécutant de nombreuses petites séries de plusieurs SKU, le temps de changement de format primerait sur la vitesse maximale.Tunnels de rétraction
Les tunnels de rétraction se répartissent en 3 technologies, chacune adaptée à une combinaison donnée de film et de contenant.- Les tunnels à vapeur appliquent une chaleur saturée d’environ 180-200F (82-93C) tout autour du contenant, ce qui offre la plus faible distorsion graphique sur les manchons PETG intégraux aux graphismes complexes. Les systèmes à vapeur nécessitent généralement une chaudière à vapeur dans l’usine ou un module de chaudière intégré.
- Les tunnels à air chaud pulsé (catégorie de tunnels thermiques) utilisent des résistances électriques et des ventilateurs de recirculation ; ils fonctionnent de manière plus sèche et plus chaude que la vapeur et s’associent bien aux bandes inviolables et aux manchons courts lorsque l’usine ne dispose pas de vapeur.
- Les tunnels à rayonnement infrarouge utilisent des lampes orientées et conviennent bien aux bandes inviolables de col, aux multipacks et aux applications à manchon court où une chaleur ciblée est plus performante que l’air chaud ambiant.
Formats de manchons : intégral, bandes inviolables, bandes de col et multipacks
 Les étiquettes à manchon rétractable existent en quatre formats standards, chacun couvrant une partie différente du contenant et répondant à une exigence de marque ou de réglementation spécifique.
- Les manchons rétractables intégraux donnent à tout le contenant, du col à la base, une surface imprimée à 360°. Ils sont couramment utilisés sur les canettes de boissons artisanales, les bouteilles de compléments alimentaires et les sprays ménagers lorsque la visibilité de la marque sous tous les angles est recherchée, y compris avec des panneaux d’informations produits détaillés.
- Les manchons intégraux avec capsule inviolable comportent une ligne de déchirure perforée sur la fermeture, permettant au consommateur de rompre le sceau. Il s’agit de l’indicateur visible le plus courant pour satisfaire aux exigences 21 CFR 211.132 applicables aux médicaments et compléments alimentaires en vente libre.
- Les bandes de col et les bandes inviolables ne couvrent que la zone du bouchon et du col. Elles sont standard sur les jus en bouteille, les condiments et les fermetures de produits de soins personnels lorsque le corps du contenant possède déjà une étiquette adhésive sensible à la pression.
- Les manchons multipacks et combinés conditionnent ensemble deux contenants ou plus pour une offre deux pour le prix d’un, une campagne promotionnelle avec échantillon ou un lot saisonnier. Ils sont courants sur les packs de quatre boissons et lors des lancements de produits de beauté.
Concevoir pour la rétraction : sept règles de prédéformation qui évitent les réimpressions
Approuver un visuel en rectangle plat est la principale erreur de coût liée aux étiquettes à manchon rétractable : le visuel est conçu comme un rectangle plat alors que l’étiquette imprimée peut se déformer sur le contenant moulé par injection. Comme le film se rétracte de manière inégale (les corps se rétractent moins, les épaulements et les cols davantage), les visuels doivent être prédéformés sur un gabarit avec cartographie de rétraction avant la commande d’impression. Ces sept lignes directrices constituent la base d’une réussite dès la première opération.- Concevez tous les visuels selon la forme réelle du contenant sur un gabarit avec cartographie de rétraction, et non sur un gabarit plat non corrigé, afin de tenir compte de la bande au niveau du col.
- Placez le logo, les symboles de marque, les mentions réglementaires et les identifiants de marque dans la zone du corps à faible rétraction du contenant, plutôt que dans la zone de bande ou de col où le film se déforme le plus.
- Gardez les codes-barres sur une zone plane ou presque cylindrique du contenant, jamais sur une courbe conique ; lorsqu’un code-barres se déforme de plus de 1,5 % dans une direction ou l’autre, il commence à être refusé par le scanner.
- Évitez les traits très fins, les détails d’illustration fins et les caractères inférieurs à environ 6 points dans les zones à forte rétraction près de l’épaulement.
- Concevez volontairement le recouvrement de la soudure, évitez les motifs continus dans le même plan que la ligne de soudure et acceptez que le point de jonction de la soudure varie de quelques millimètres sur chaque contenant.
- Fixez les spécifications des couleurs d’encre selon une seule norme d’impression industrielle avant d’exécuter les calculs de prédéformation, afin que la densité d’encre ne soit pas recalculée en plus des corrections géométriques.
- Validez le premier échantillon chauffé sur le contenant réel avant la production complète (considérez-le comme un essai limité du visuel plutôt que comme une épreuve d’impression plane), afin de vérifier les éléments fins tels que le texte et les images près de l’épaulement avant la production à grande échelle.
📐 Note d’ingénierie
Les gabarits de prédéformation sont étalonnés pour un film et un contenant précis, et non pour des modèles génériques. Demander au transformateur une carte de courbe de rétraction du grade exact de film que vous prévoyez d’imprimer ; utiliser un gabarit standard de l’année dernière sur un nouveau lot de film est l’une des causes les plus fréquentes de réimpression dans le secteur.
Manchons rétractables, étiquettes adhésives sensibles à la pression et canettes imprimées : quand choisir chaque solution
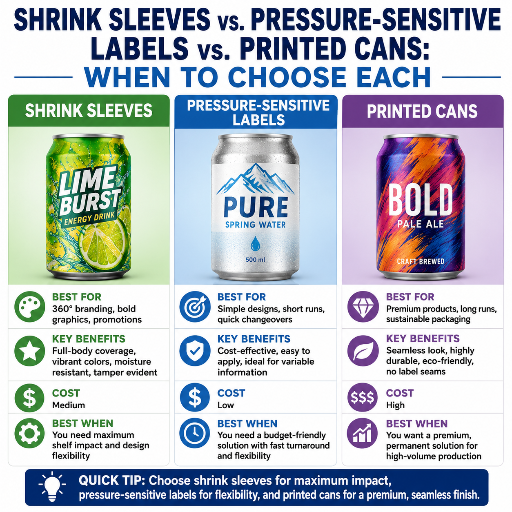 L’étiquetage par manchon rétractable ne surpasse pas toujours les autres étiquettes imprimées pour toutes les applications, même si sa polyvalence sur les contenants courbes est difficile à égaler. Pour une bouteille à côtés droits en petite série, une étiquette adhésive sensible à la pression passe plus rapidement sur la ligne et son réglage est plus simple et moins coûteux. Pour les canettes de boissons produites en grand volume avec un seul design toute l’année, l’impression directe sur aluminium offre un coût unitaire inférieur. Les trois formats se concurrencent sur la couverture, la flexibilité du contenant et l’économie, et non sur la qualité.
| Attribut | Manchon rétractable | Étiquette adhésive sensible à la pression | Canette imprimée |
|---|---|---|---|
| Couverture | Contenant entier à 360° | Panneaux avant et arrière uniquement | Corps de la canette à 360° uniquement |
| Flexibilité de la forme du contenant | Toute forme, y compris les courbes et les contours | Faces cylindriques ou planes uniquement | Canettes en aluminium uniquement |
| Option inviolable | Oui, grâce à une capsule à déchirure perforée | Pas courant | Sans objet |
| Coût de mise en route | Plus élevé (applicateur + tunnel) | Plus faible | Variable, plus faible avec l’impression numérique directe |
| Coût unitaire à grande échelle | Moyen | Faible | Diminue fortement lorsque la taille de la série augmente |
| MOQ typique | Quelques milliers par design | Quelques centaines | ~1 500–2 000 canettes par design (numérique), 50 000+ par design (offset) |
| Idéal pour | Contenants courbes, image de marque intégrale, inviolabilité | Petites séries, changements fréquents de design | Séries de canettes planifiées à grand volume |
Facteurs de coût et réalité du MOQ pour les projets d’étiquetage par manchon rétractable
Il n’existe pas de coût forfaitaire par série pour une étiquette à manchon rétractable, mais chaque devis est influencé par les mêmes 5 facteurs de coût. Toute personne demandant un devis devrait examiner chacun d’eux avant de s’engager sur le prix final.
Les cinq leviers de coût derrière chaque devis
Le MOQ est le point qui étonne le plus les équipes achats. Une presse flexographique conventionnelle présente souvent un MOQ de quelques milliers par design, car le temps de mise en route de plusieurs plaques doit être amorti sur la longueur de la série. En numérique, il se situe souvent à quelques centaines, mais avec une prime par rapport au procédé conventionnel.
Un véritable dilemme d’approvisionnement ne consiste jamais à demander « quel est le minimum ? », mais plutôt « quel procédé détermine la longueur de série et le prix optimaux pour mon projet ? ». Présenter un MOQ comme une contrainte et non comme une obligation contractuelle conduit généralement à un approvisionnement plus économique.
- Taille et forme du contenant : les contenants plus grands ou plus profilés consomment davantage de film et nécessitent plus de réglages de température par cycle.
- Grade du matériau du film : le PETG est le choix standard de prix intermédiaire disponible rapidement, le PVC est le moins cher, le PLA le plus coûteux et l’OPS se situe entre le PETG et le PVC.
- Quantité imprimée : le coût unitaire diminue fortement après les 5 000 premiers manchons et jusqu’aux 50 000 premiers manchons, car les frais de mise en route sont amortis sur un plus grand nombre d’unités.
- Nombre de couleurs et finition : une impression en quadrichromie à 4 couleurs coûte traditionnellement un ordre de grandeur de moins qu’un visuel en couleurs avec encre métallisée, encre personnalisée assortie ou surcouche au toucher doux.
- Méthode d’application : un applicateur et un tunnel internes représentent une dépense d’investissement initiale, mais éliminent le coût unitaire facturé par un applicateur sous contrat.
Perspectives du secteur : durabilité, manchons recyclables et avenir de l’étiquetage par manchon rétractable en 2026
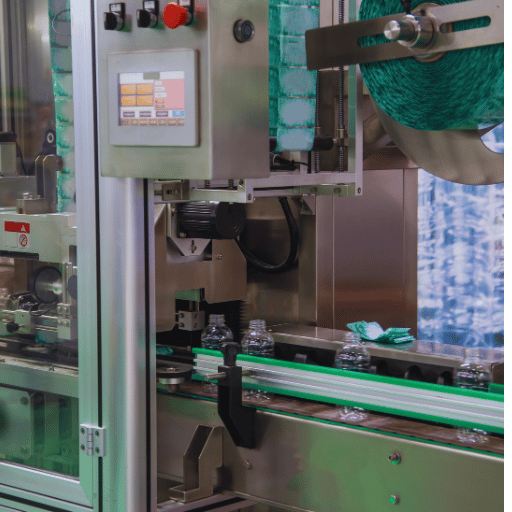 Deux tendances du marché redéfinissent les décisions de spécification des manchons rétractables en 2026, et toutes deux vont dans le même sens : vers le PETG et loin du PVC. Le marché mondial des étiquettes étirables et rétractables était évalué à USD 16,5 billion en 2024 et devrait progresser à un taux de croissance annuel composé de 5,9 % jusqu’en 2034. Le sous-segment du PETG croît plus rapidement, une prévision sectorielle estimant le marché des étiquettes à manchon rétractable de type PETG à USD 1,5 billion en 2024, avec une croissance annuelle composée de 7,2 % jusqu’à USD 2,8 billion en 2033.
Les deux chiffres sont portés par le même facteur : la recyclabilité. Le PVC se disperse dans le flux de recyclage du PET, et cette difficulté a conduit les marques de boissons et de produits ménagers à adopter des manchons PETG que l’Association of Plastic Recyclers a approuvés pour les emballages en PET. Pour l’ingénieur conditionnement qui équipe une ligne en 2026, la conséquence à long terme est qu’un manchon PETG à bande d’arrachage perforée devient la spécification privilégiée, tandis qu’un emballage PET utilisant du PVC sera de moins en moins compatible avec la plateforme de durabilité des marques.
Un responsable de marque lançant une nouvelle ligne en 2026 devrait intégrer la prime du film PETG au projet plutôt que de prévoir une migration ultérieure.
$16.5B
Valeur du marché mondial 2024
5,9 %
TCAC 2025–2034
7,2 %
TCAC du sous-segment PETG
Foire aux questions
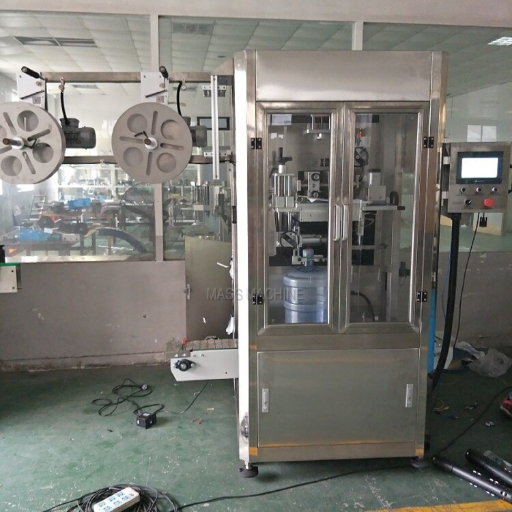
Q : Quel est le coût d’une machine d’impression d’étiquettes à manchon rétractable ?
Voir la réponse
Le coût d’une petite presse numérique de table pour manchons rétractables se situe généralement entre USD 25 000-80 000, tandis qu’une presse flexographique de production avec assemblage des manchons (et autres « unités périphériques ») se situe entre USD 250 000-800 000 (selon la largeur et le nombre de groupes couleur). La majorité des propriétaires de marques achètent les manchons imprimés auprès d’un transformateur plutôt que d’investir dans l’impression des manchons.
Q : Que puis-je utiliser pour sceller la soudure d’un manchon rétractable ?
Voir la réponse
Les manchons sont soudés chez le transformateur avec un adhésif de soudure à base de solvant ou thermofusible afin de réunir les deux bords du film imprimé en un tube continu. Après un test de traction de la soudure, les manchons sont enroulés sur des bobines de livraison afin que le consommateur ne voie jamais la ligne de soudure sur le contenant fini.
Q : Quels sont les quatre principaux types d’étiquetage des contenants ?
Voir la réponse
Les quatre types les plus utilisés dans l’industrie sont les étiquettes adhésives sensibles à la pression, les étiquettes à manchon rétractable, les étiquettes dans le moule appliquées pendant le moulage du contenant et l’impression directe directement sur le contenant. Chacun présente une fréquence d’application différente selon la forme des contenants, la taille de la série et l’espace de message requis pour la marque.
Q : Un manchon rétractable peut-il être utilisé sur n’importe quelle forme de contenant ?
Voir la réponse
Toute forme de contenant. Il s’adapte aux cols inversés, aux formes en sablier et aux canettes en aluminium formées, qu’aucune étiquette adhésive plane ne peut suivre. Le rayon du col ou le contour peut toutefois être trop serré ou trop prononcé pour le film rétractable disponible ; il faut alors passer à un grade PETG présentant un facteur de rétraction plus élevé, ou à une combinaison manchon partiel et étiquette de corps.
Q : Les manchons rétractables sont-ils recyclables ?
Voir la réponse
Les manchons PETG reconnus comme conformes au protocole Critical Guidance de l’Association of Plastic Recyclers peuvent être recyclés dans la filière PET et traités avec la bouteille. Les manchons en PVC ne le peuvent pas : ils contaminent le PET recyclé. Un avantage moins évident réside dans les manchons perforés avec bande d’arrachage, que le consommateur peut retirer avant de jeter l’emballage : ils offrent la contribution la plus simple à la recyclabilité lorsque la marque souhaite conserver le PVC ou opter pour le PLA.
Q : Quelle est la quantité minimale de commande pour des manchons rétractables ?
Voir la réponse
Les minimums de production sur une presse flexographique sont généralement de quelques milliers d’exemplaires par visuel. Les presses numériques peuvent facilement produire un tirage de 100 exemplaires à un coût global avantageux, mais avec un prix unitaire supérieur par étiquette. Un transformateur travaillant en numérique et en flexographie peut chiffrer l’une ou l’autre solution à partir d’un même visuel d’échantillon.
Vous planifiez une ligne d’étiquetage par manchons rétractables ?
Mass Technology fournit des lignes complètes de remplissage et d’étiquetage par manchons rétractables, configurées avec un applicateur de manchons adapté utilisant un film pour manchons et un tunnel de rétraction compatible, fonctionnant avec la remplisseuse en amont et les convoyeurs d’entrée et de sortie en aval. Veuillez discuter de vos besoins avec notre service d’ingénierie ou demander à voir un exemple de configuration.
Découvrez la ligne de machines d’étiquetage par manchons rétractables →À propos de cette analyse
Rédigée du point de vue d’un fabricant d’équipements construisant des lignes de production d’eau, de boissons et d’étiquetage thermorétractable, avec des débits allant de 2 000 à 36 000 par heure. Les conseils de l’auteur sur les procédés et les équipements s’inscrivent dans une perspective d’intégration de ligne de production et ne constituent pas des conseils d’impression d’étiquettes à proprement parler.
Références et sources
- 21 CFR 211.132 Exigences relatives aux emballages inviolables pour les médicaments humains en vente libre – U.S. Food and Drug Administration, Electronic Code of Federal Regulations
- Guide APR de conception pour la recyclabilité des plastiques — Association of Plastic Recyclers
- Taille du marché des manchons étirables et rétractables, rapport sur la croissance 2025-2034 — Global Market Insights
- Taille du marché des manchons rétractables de type PETG, croissance future et prévisions jusqu’en 2033 – Strategic Packaging Insights
- Comment la tragédie du Tylenol de 1982 a conduit aux emballages scellés – Smithsonian Magazine
Articles connexes
- Ligne de machines d’étiquetage par manchons rétractables — choix des équipements et intégration à une ligne de remplissage
- Vue d’ensemble des machines d’étiquetage de bouteilles — comparaison de l’étiquetage adhésif sensible à la pression, par manchons rétractables et à alimentation par rouleau
- Lignes de remplissage et d’étiquetage Mass Technology — capacités complètes de lignes de production clé en main


