ISO 9001:2015 ✓

Injection de préformes PET

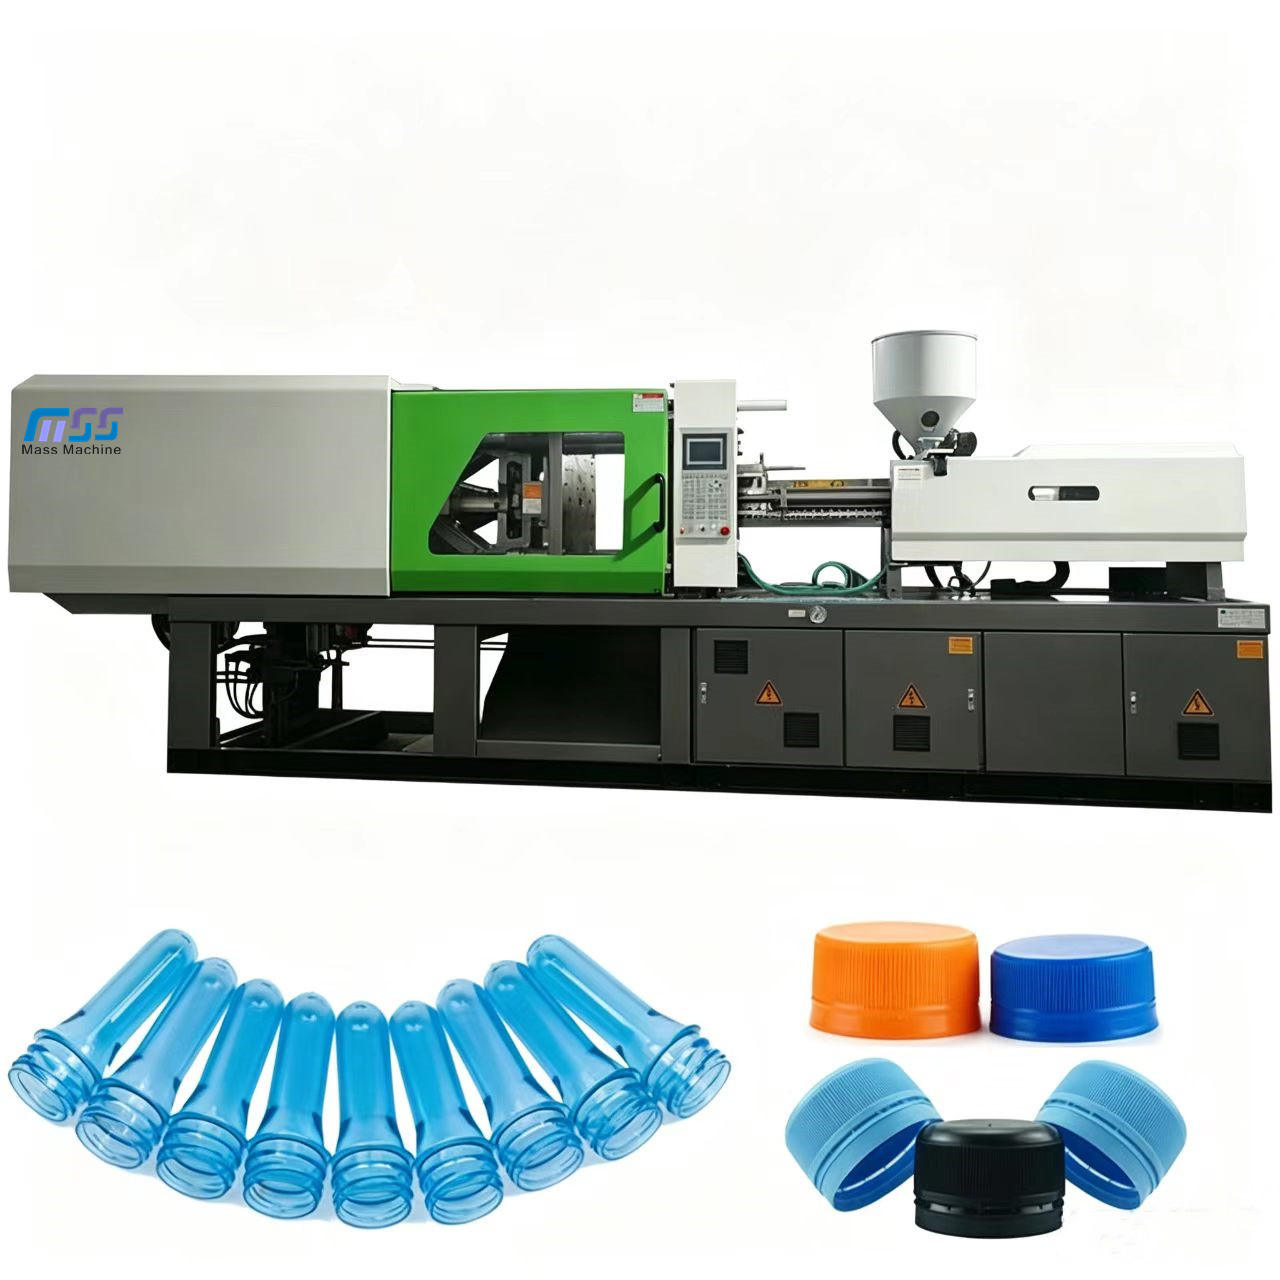
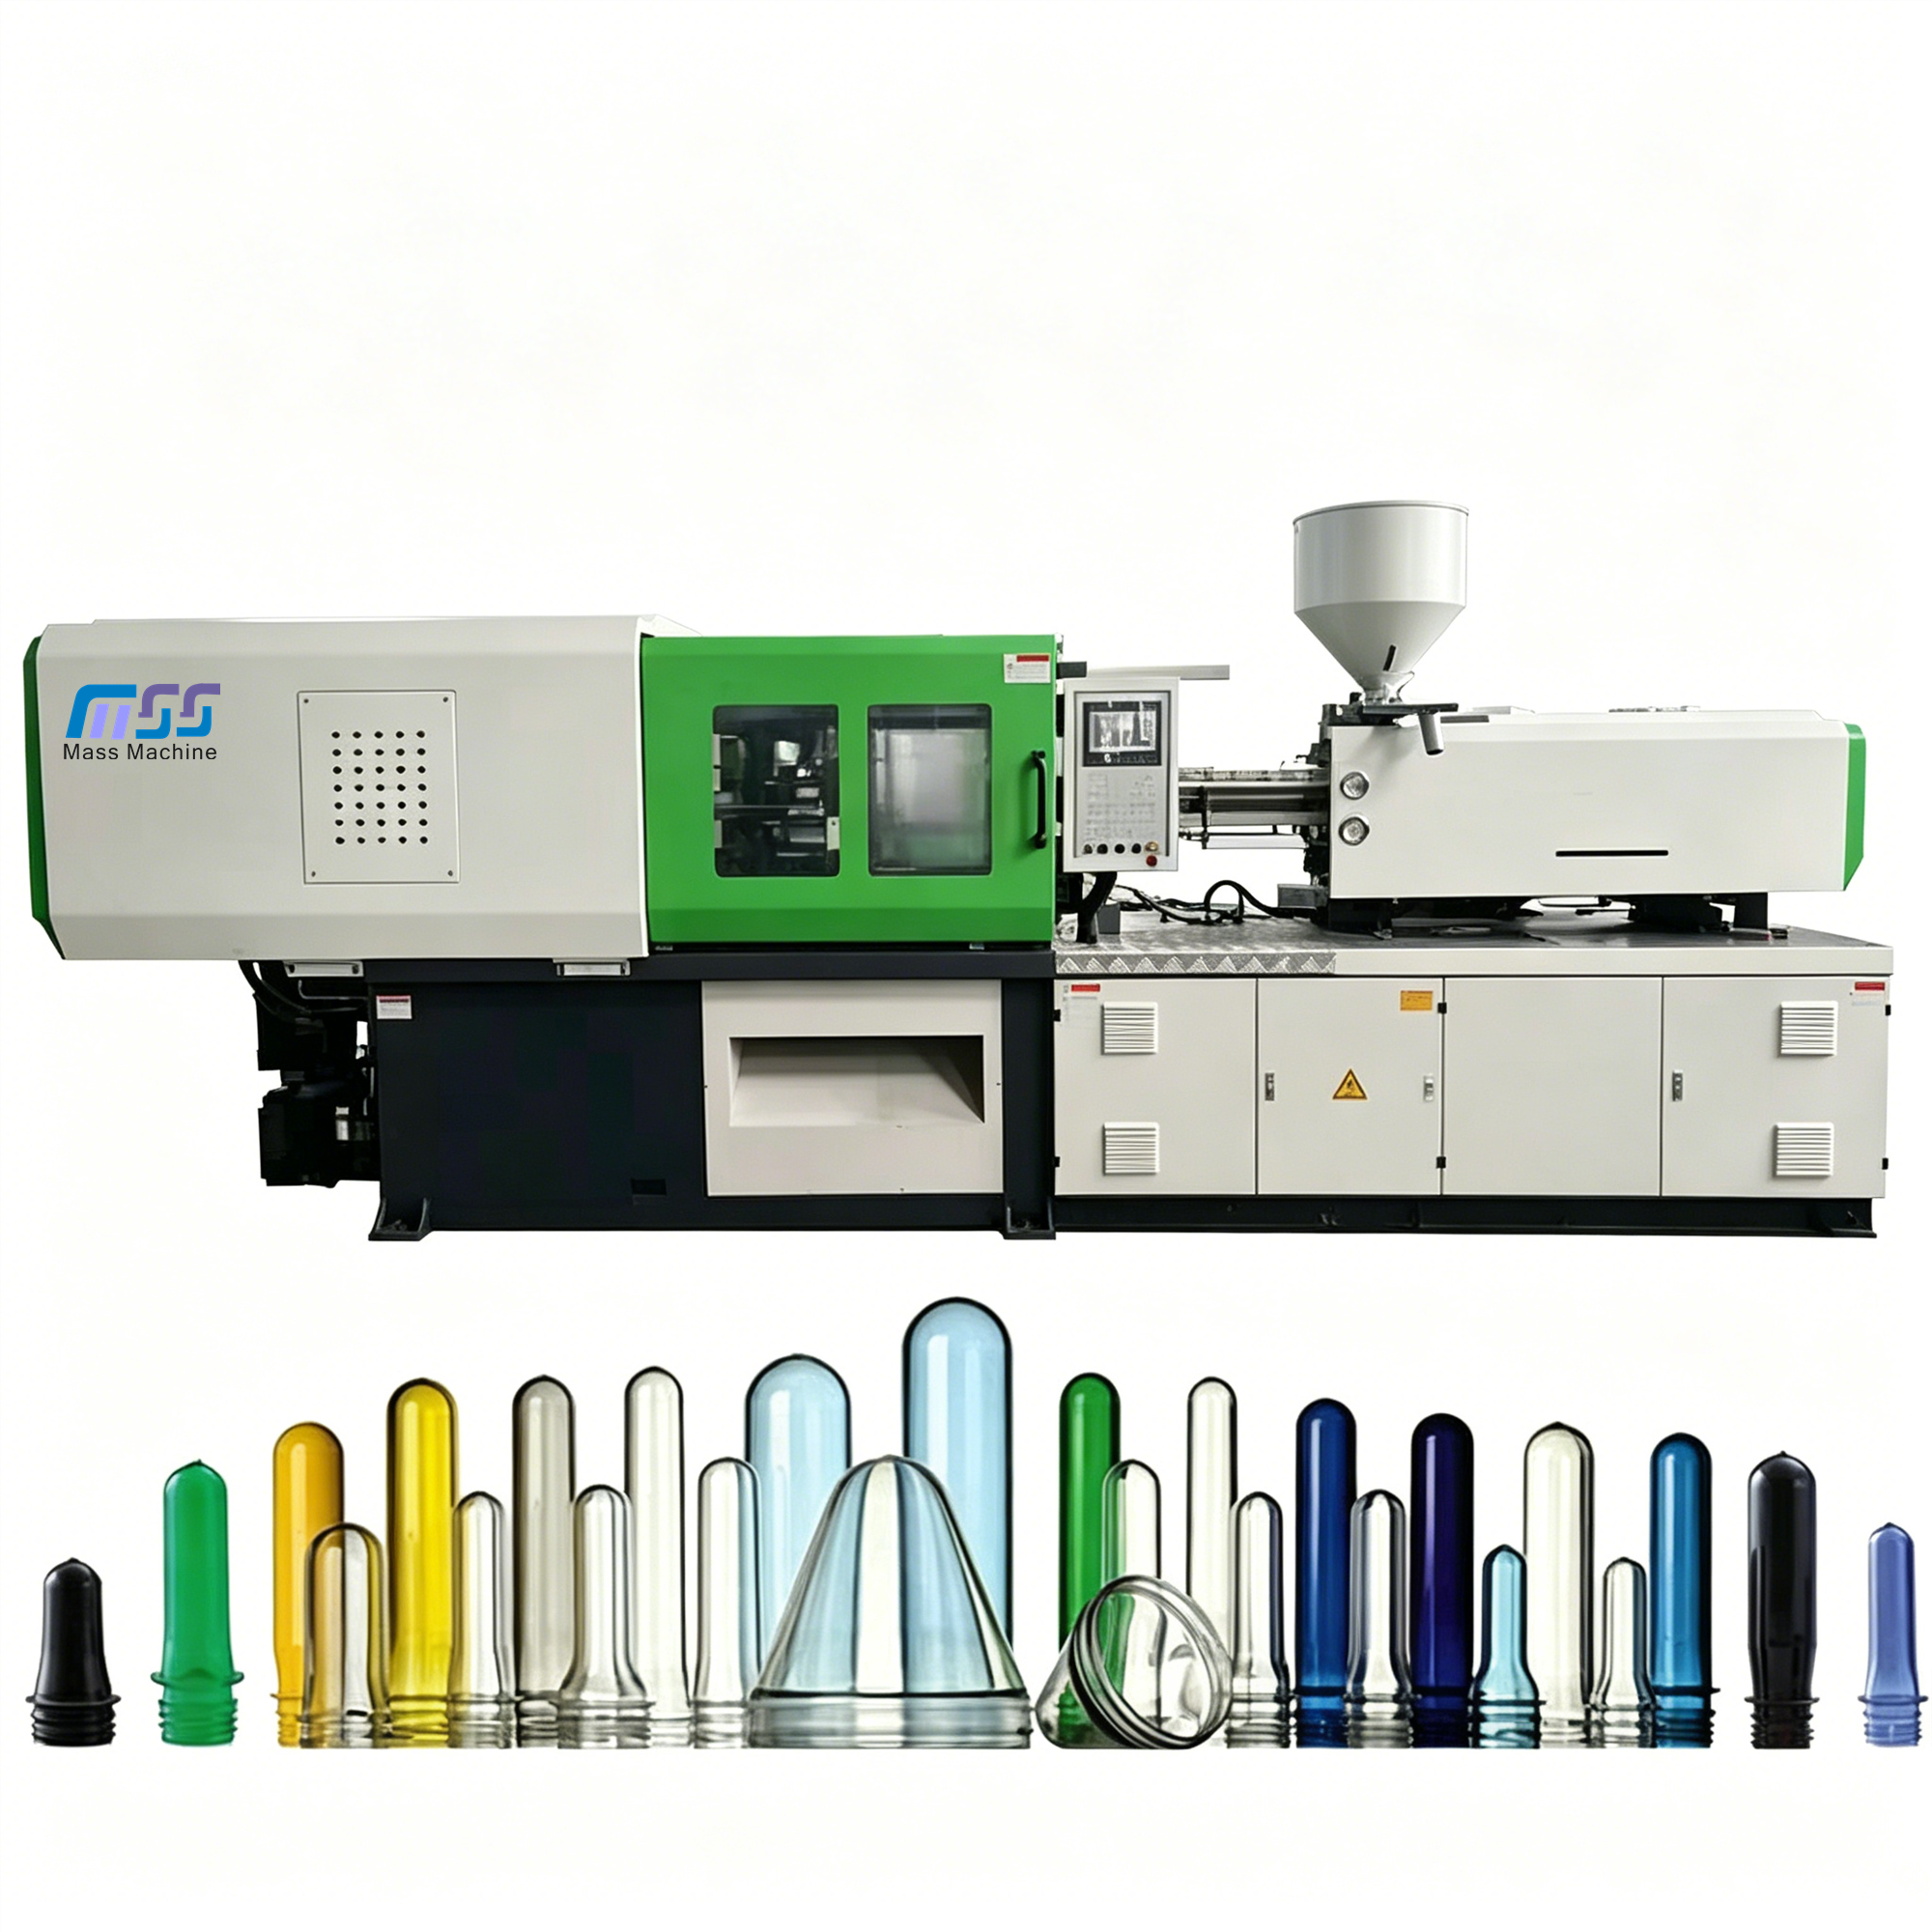
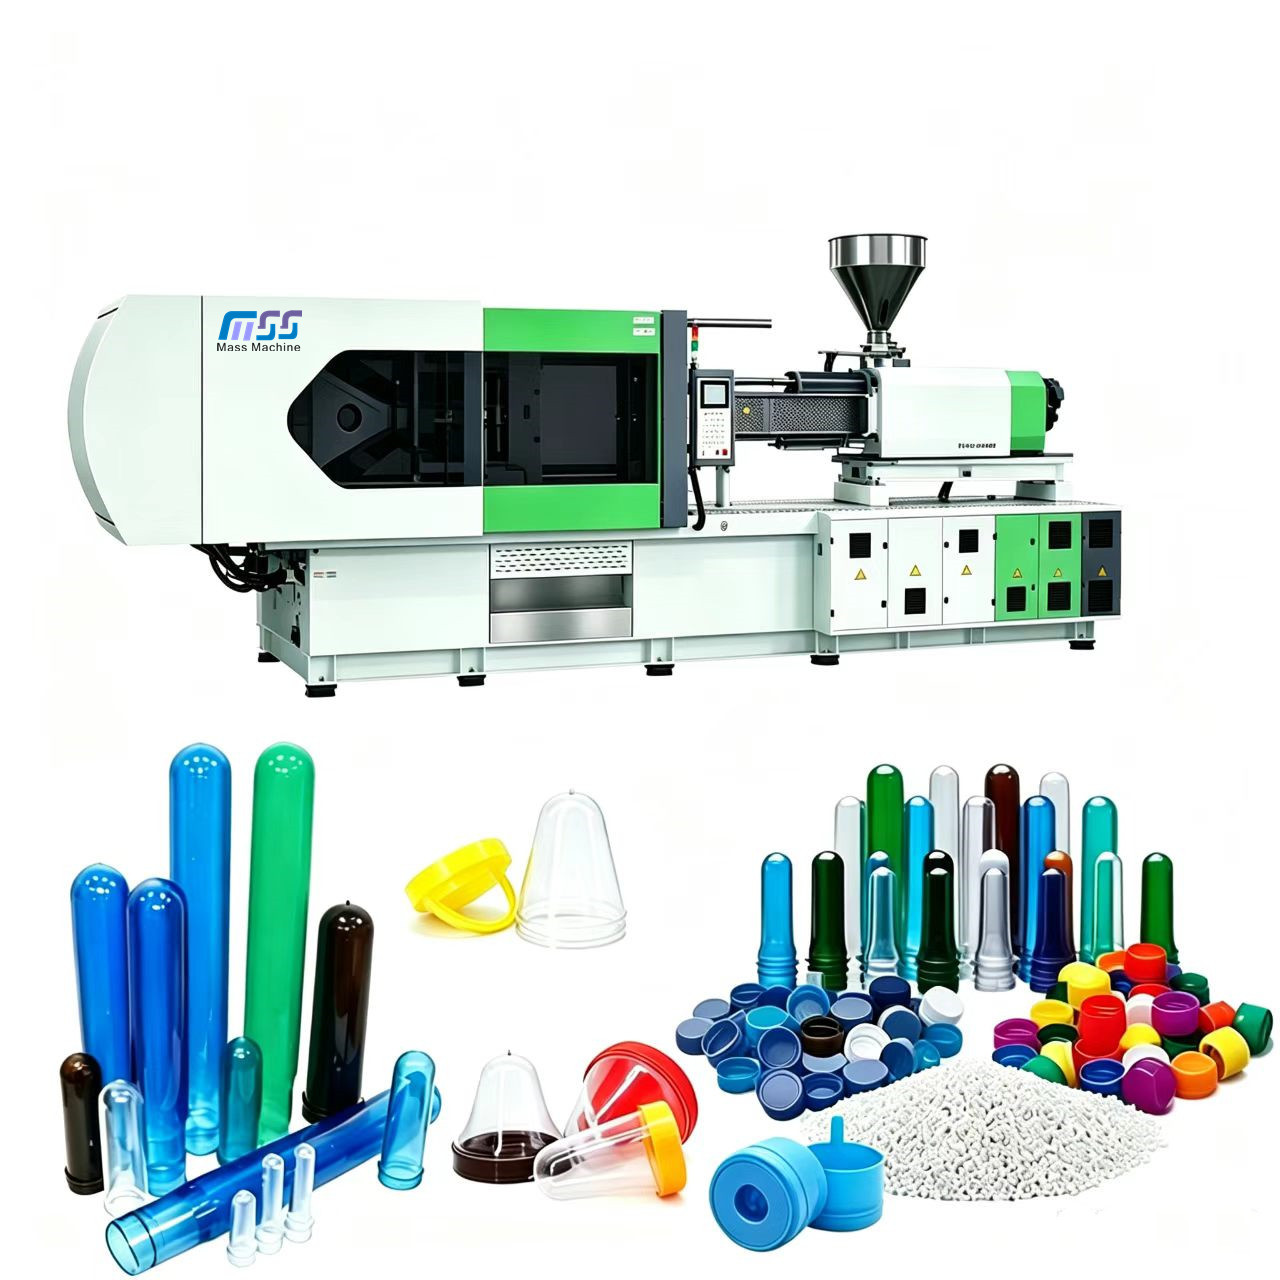
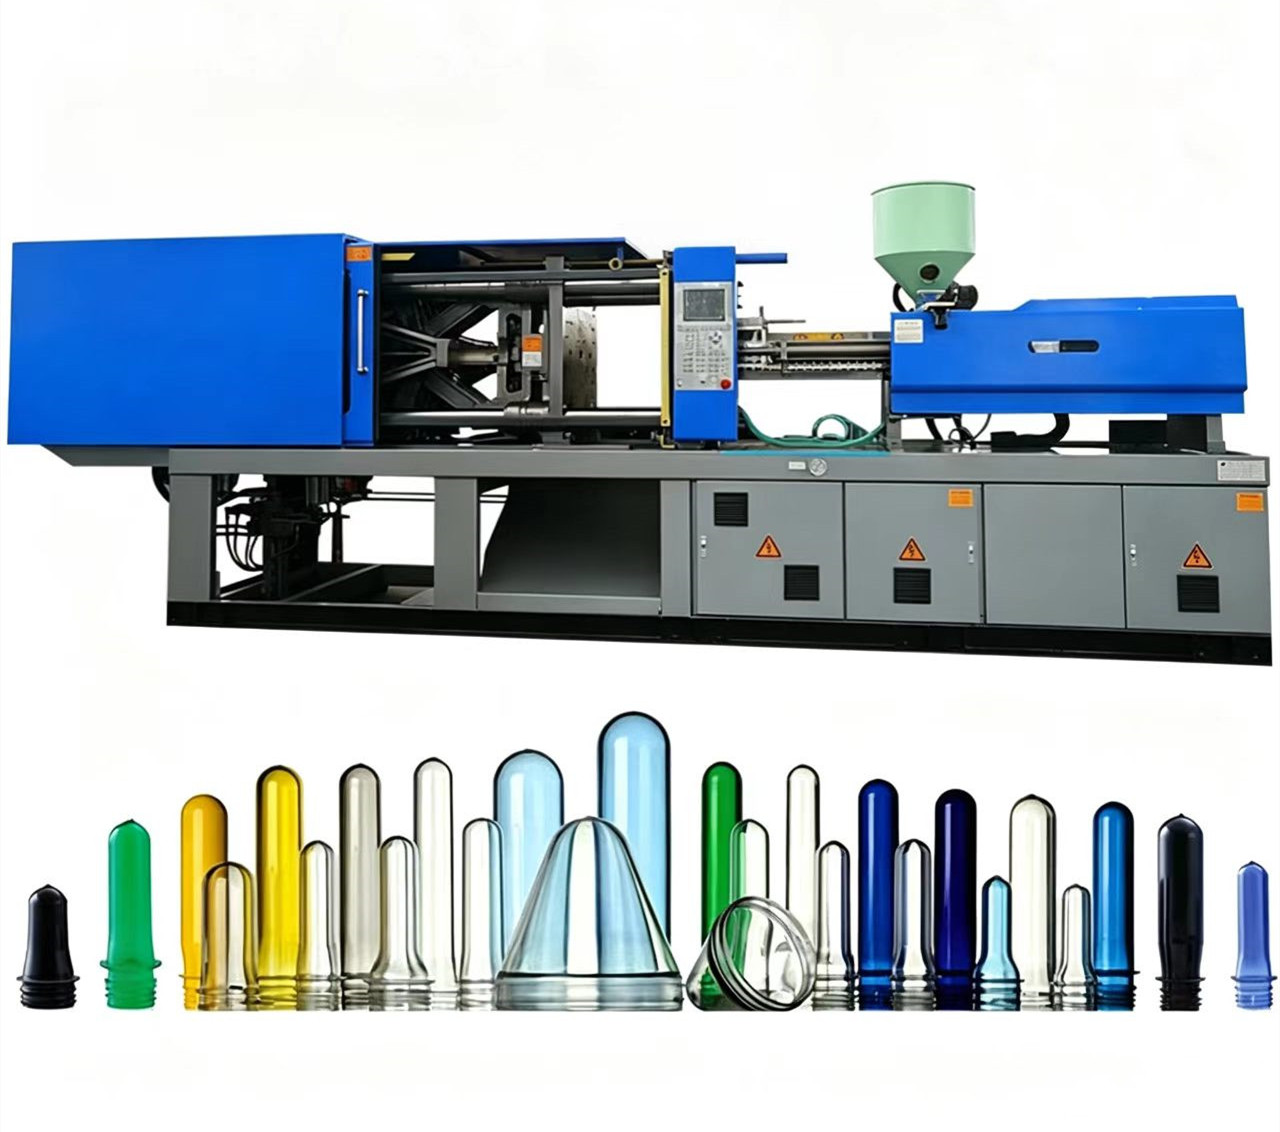
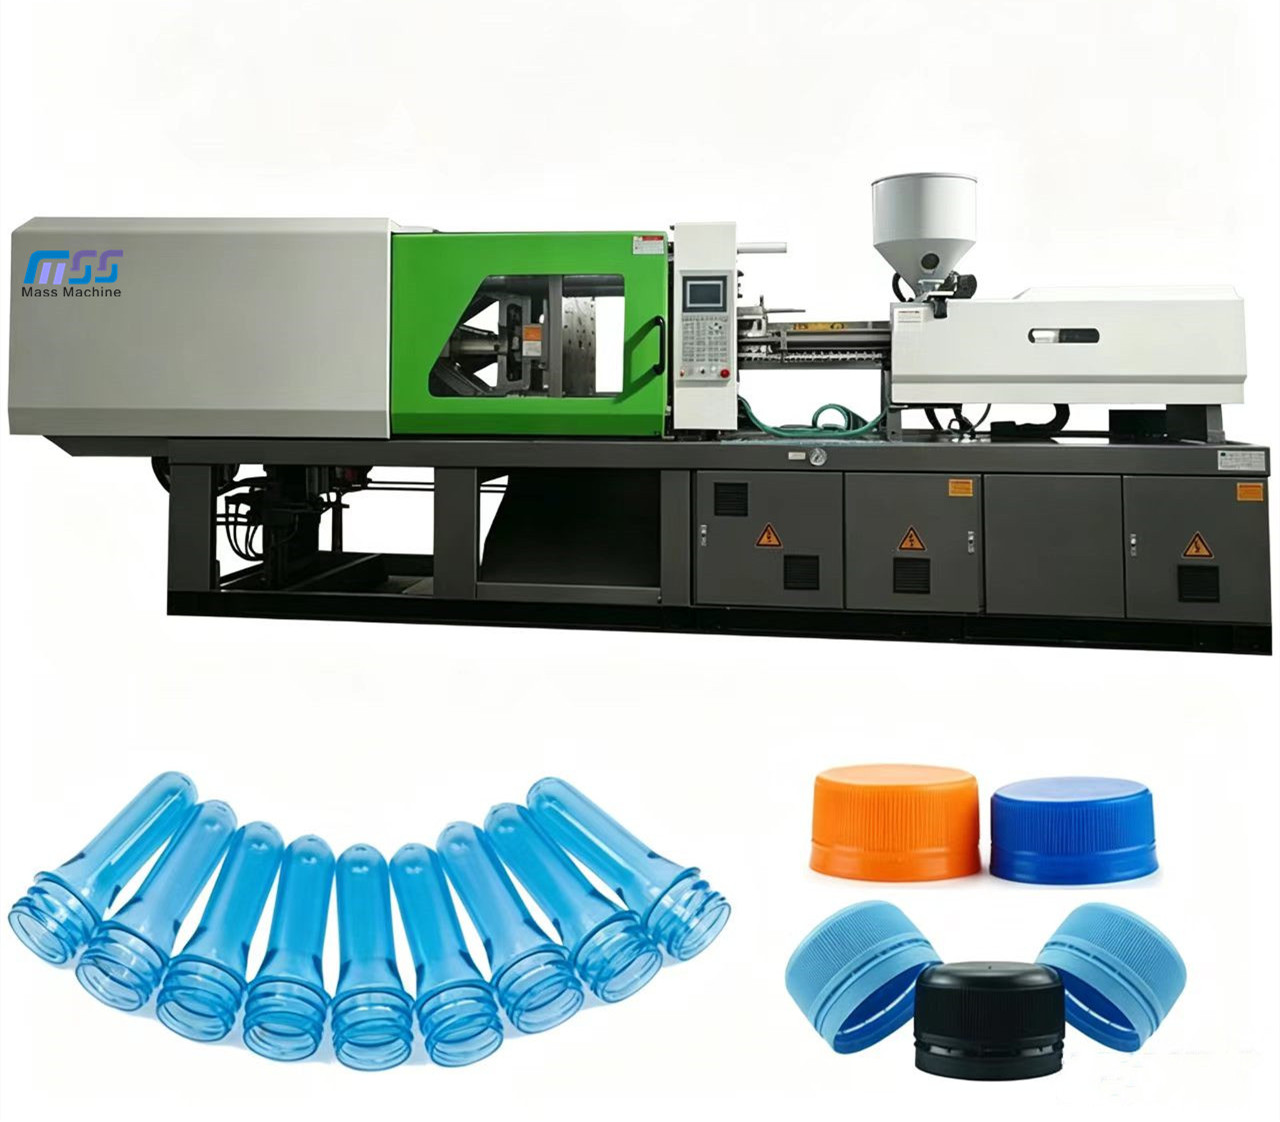
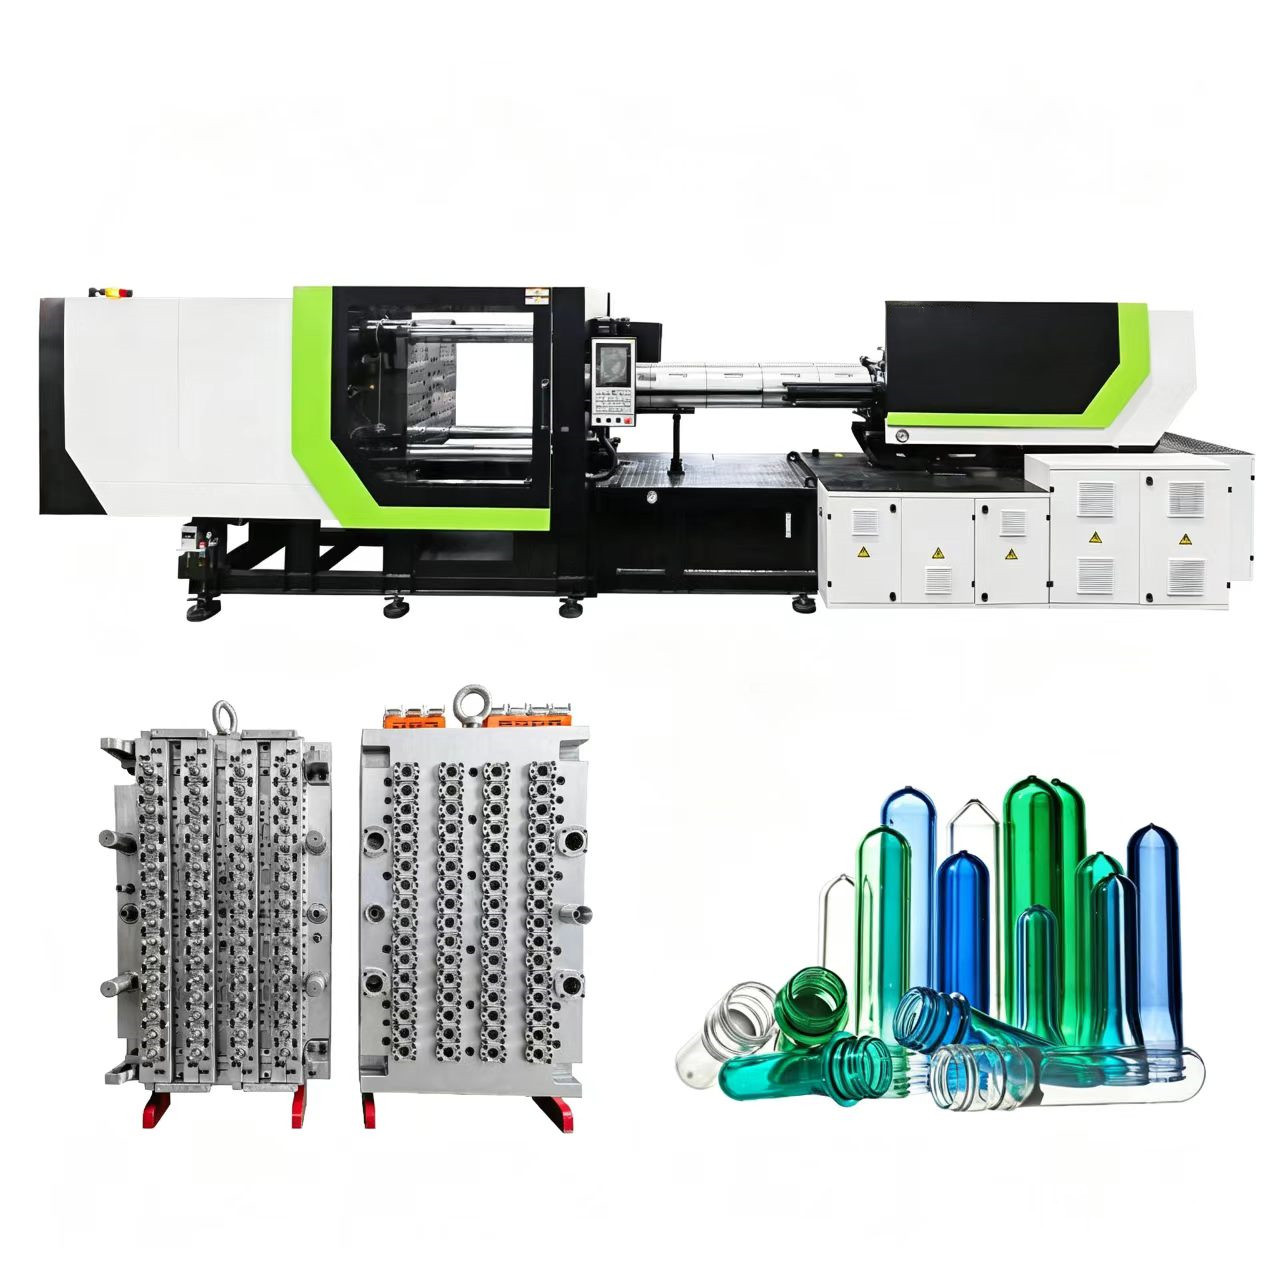
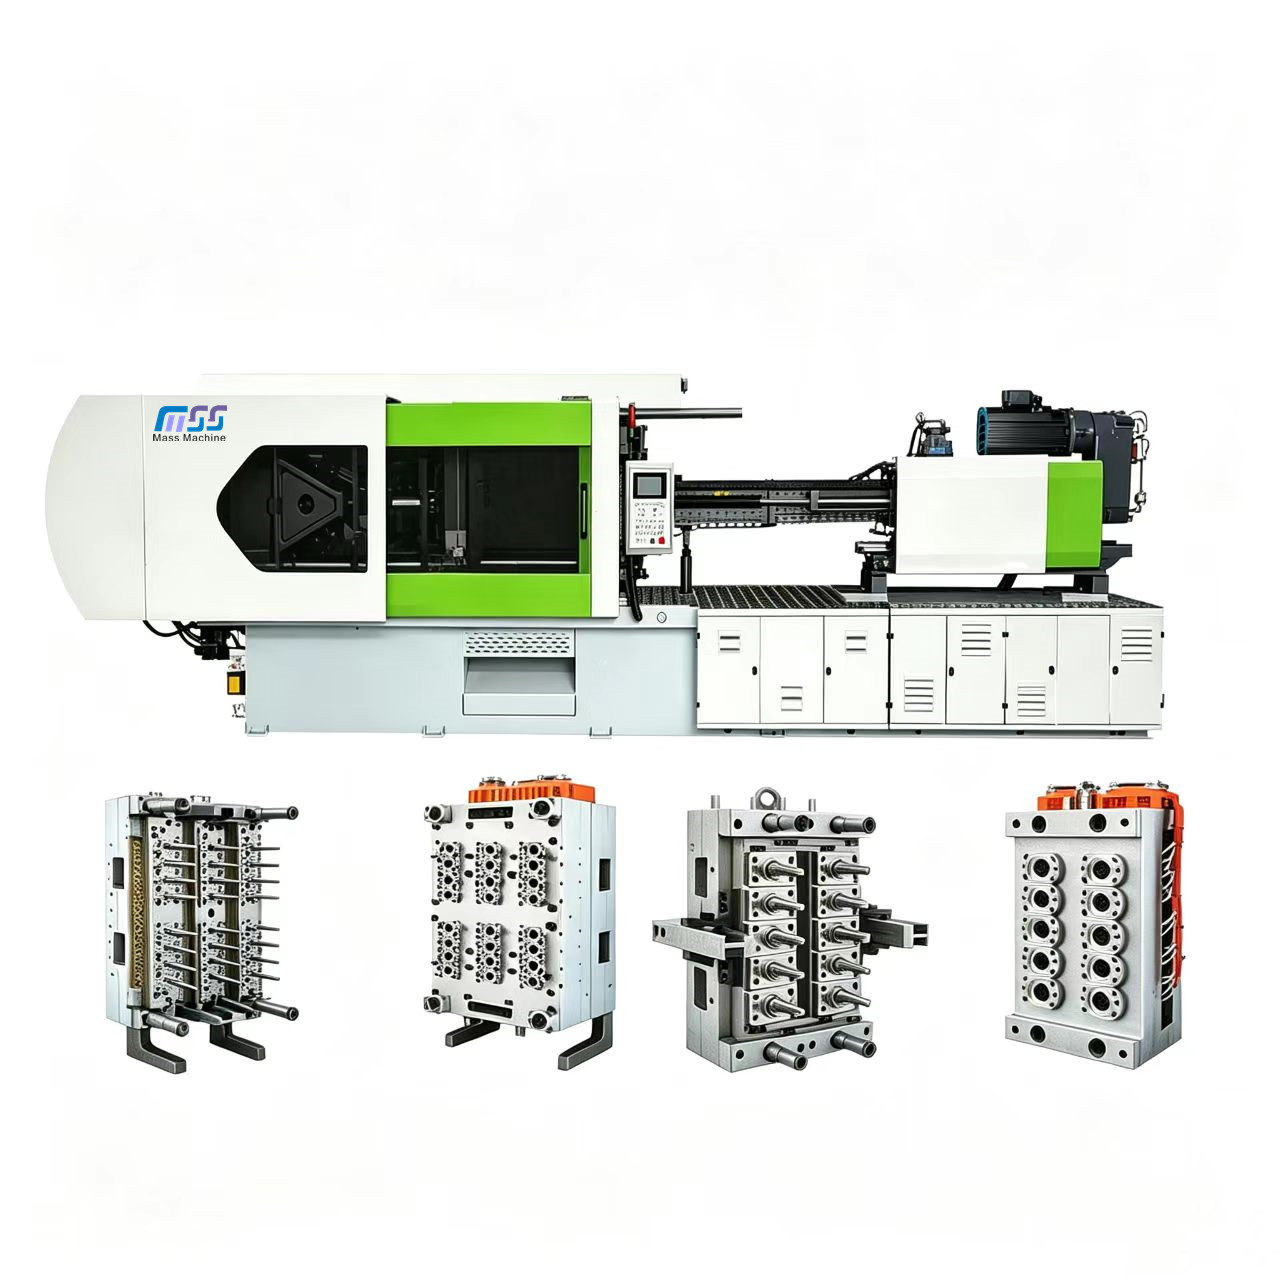
Machine de moulage par injection de préformes PET — solutions servo et hydrauliques 140-800T

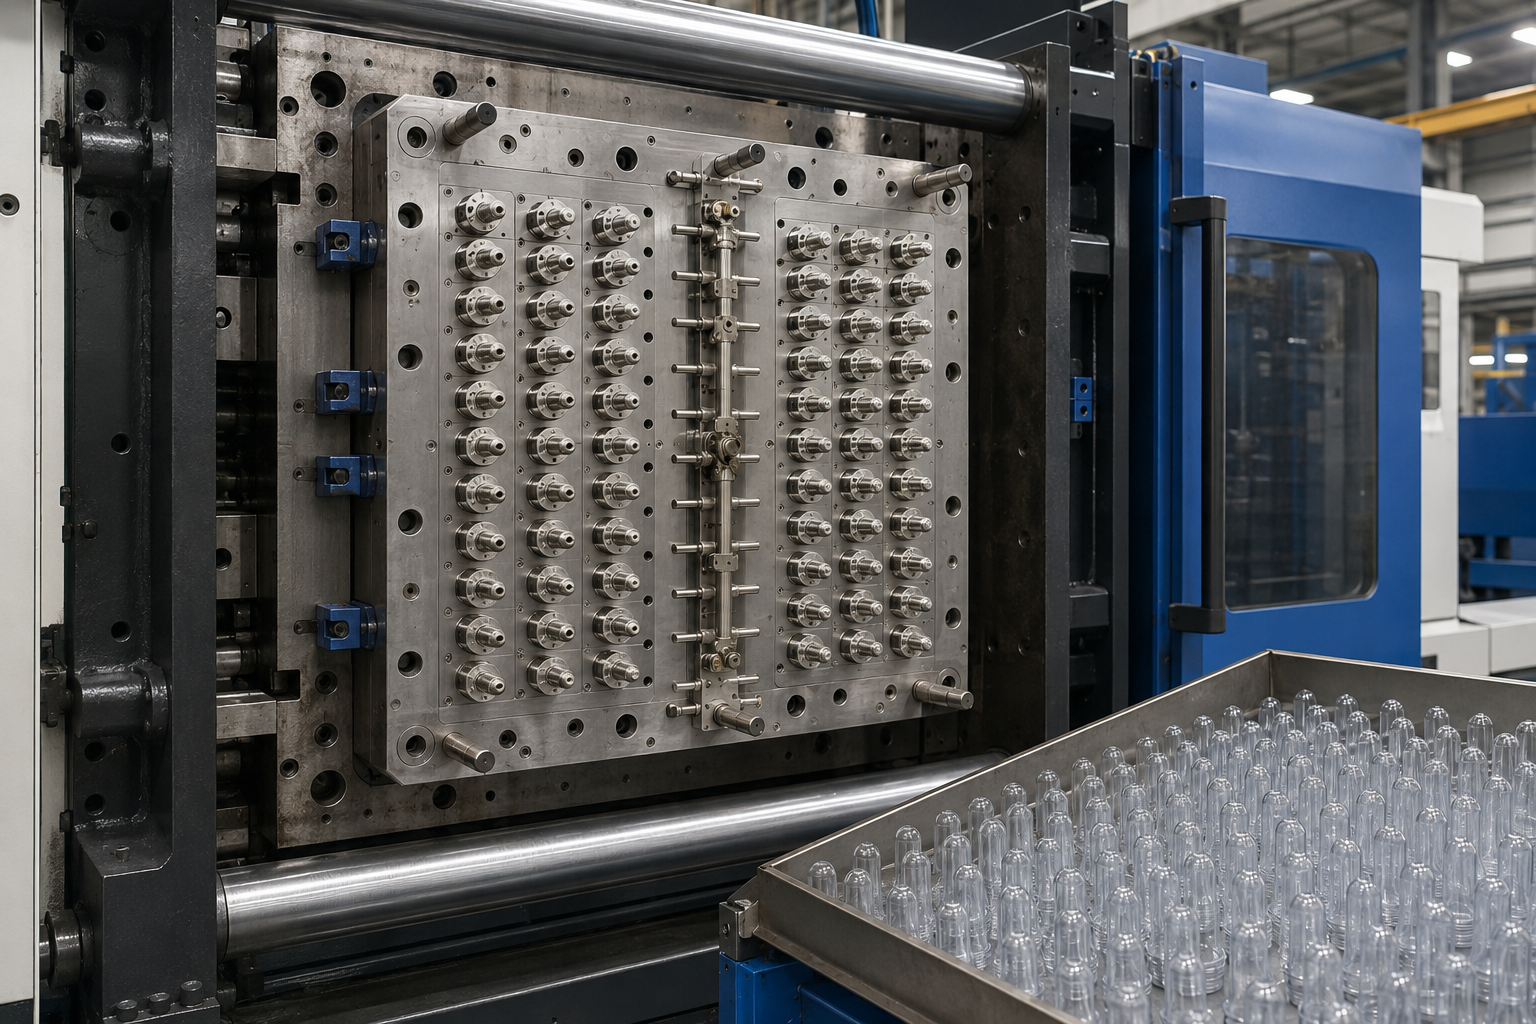
Systèmes Mass tech de 8 à 96 cavités pour préformes de bouteilles d’eau, de boissons gazeuses, de jus, d’huile alimentaire et de spécialités — également désignés comme machines de moulage par injection de préformes PET ou systèmes de moules pour préformes sur les marchés britanniques. L’homologation CE et l’interface robot EUROMAP 67 sont fournies en standard.

  • Interface robot EUROMAP 67 ✓
  • Marquage CE ✓
  • Garantie de 2 ans (pièces incluses) ✓
  • Réponse d’un ingénieur sous 24 heures ✓
Demander l’adéquation de la force de serrage et un devis
Solution de préformes PET 1 Solution de préformes PET 2 Solution de préformes PET 3
140-800T
Plage de force de serrage
8-96
Cavités par tonnage
30-50 %
Transformation stable du rPET
9-22 s
Temps de cycle (selon la finition du col)

Production de préformes PET — les quatre difficultés de fabrication que nous maîtrisons

Le moulage par injection de préformes PET paraît routinier dans une brochure et fonctionne rarement ainsi en atelier. La concentration d’acétaldéhyde varie, le rPET change de couleur, le temps de cycle s’allonge de 2 secondes et la facture d’électricité augmente. Chaque problème détaillé ici provient de lignes de production que nous avons fabriquées et livrées depuis Zhangjiagang depuis 2024.

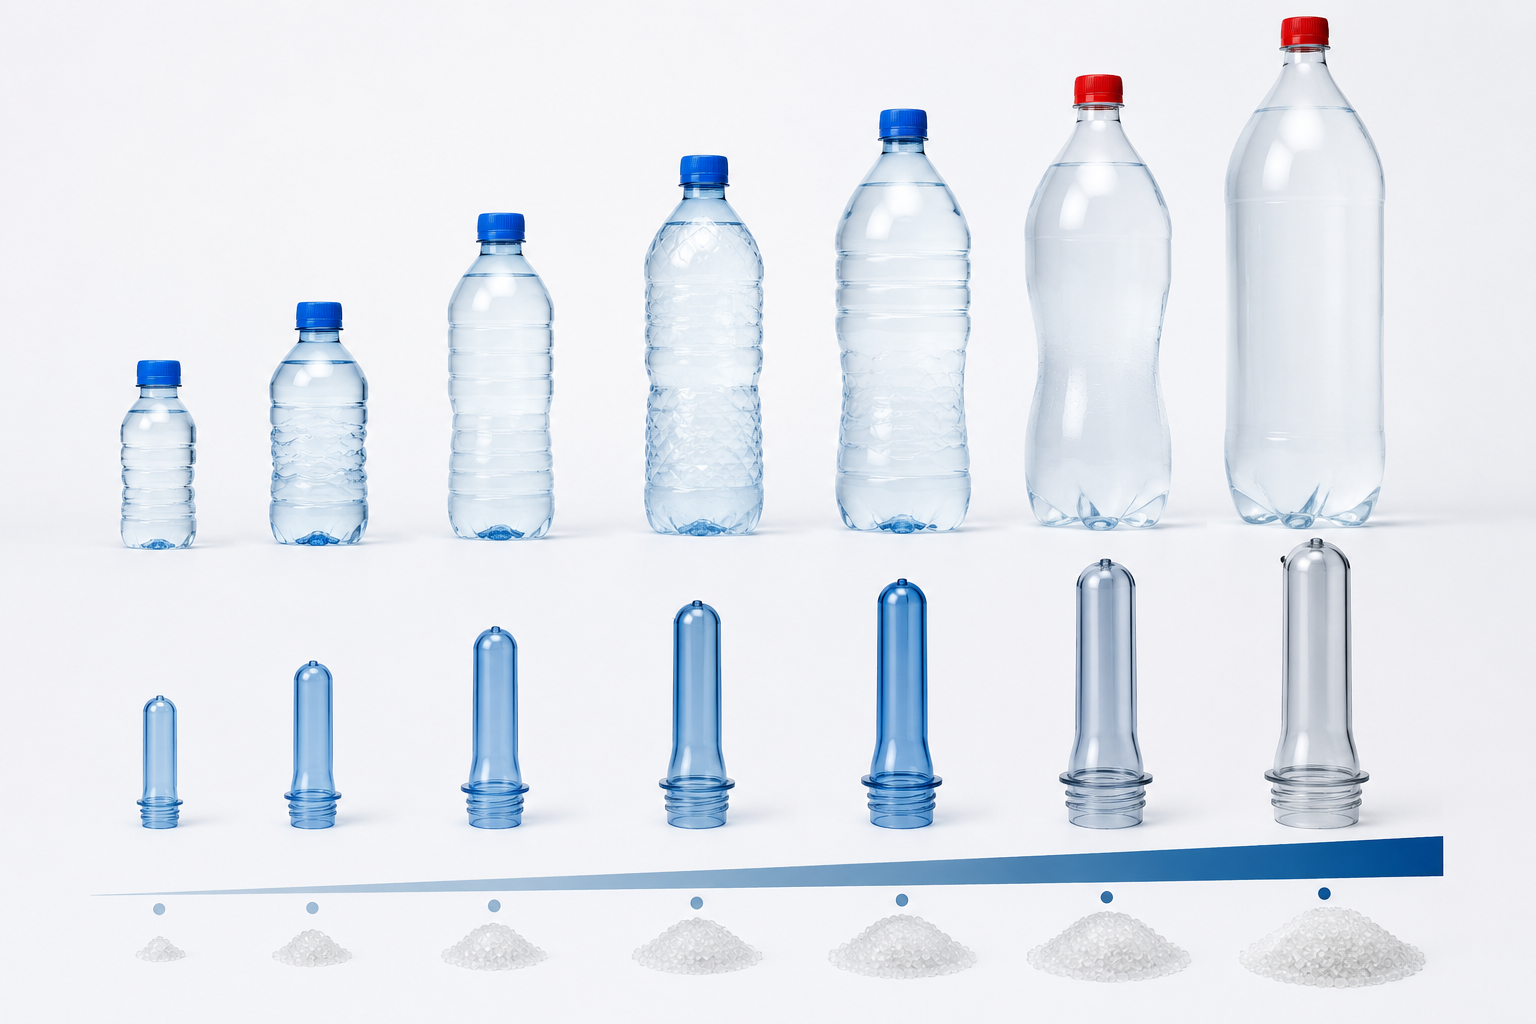
Une préforme PET est un composant intermédiaire en forme de tube à essai qui est étiré-soufflé pour devenir une bouteille complète destinée aux boissons ou aux cosmétiques. PETplanet décrit le profil standard du filetage, de la finition du col et du corps ; ce que la brochure omet, c’est à quel point la fenêtre de tolérance est réellement étroite.

Une dérive de l’AA déclenche le rejet du lot
01
Difficulté 01 — qualité
Une dérive de l’AA déclenche le rejet du lot

Les consommateurs de boissons n’achètent pas de préformes dont la concentration dépasse environ 4 ppm d’AA, ni les consommateurs de cosmétiques au-delà d’environ 8 ppm. Le PET produit de l’acétaldéhyde comme sous-produit de dégradation dès que le temps de séjour, le cisaillement de la vis ou la température des zones du fourreau sortent de la plage prévue.

Instabilité des lots de rPET
02
Difficulté 02 — matériau
Instabilité des lots de rPET

Le PET recyclé arrive avec une viscosité intrinsèque variable et des contaminants à l’état de traces. Sans zones de fourreau pilotées par PID et avec un rapport L/D de vis adapté, les changements de couleur et la baisse de l’IV apparaissent dès la première heure d’un essai avec un mélange de 30-50 %.

La variation du temps de cycle fausse les prévisions
03
Difficulté 03 — débit
La variation du temps de cycle fausse les prévisions

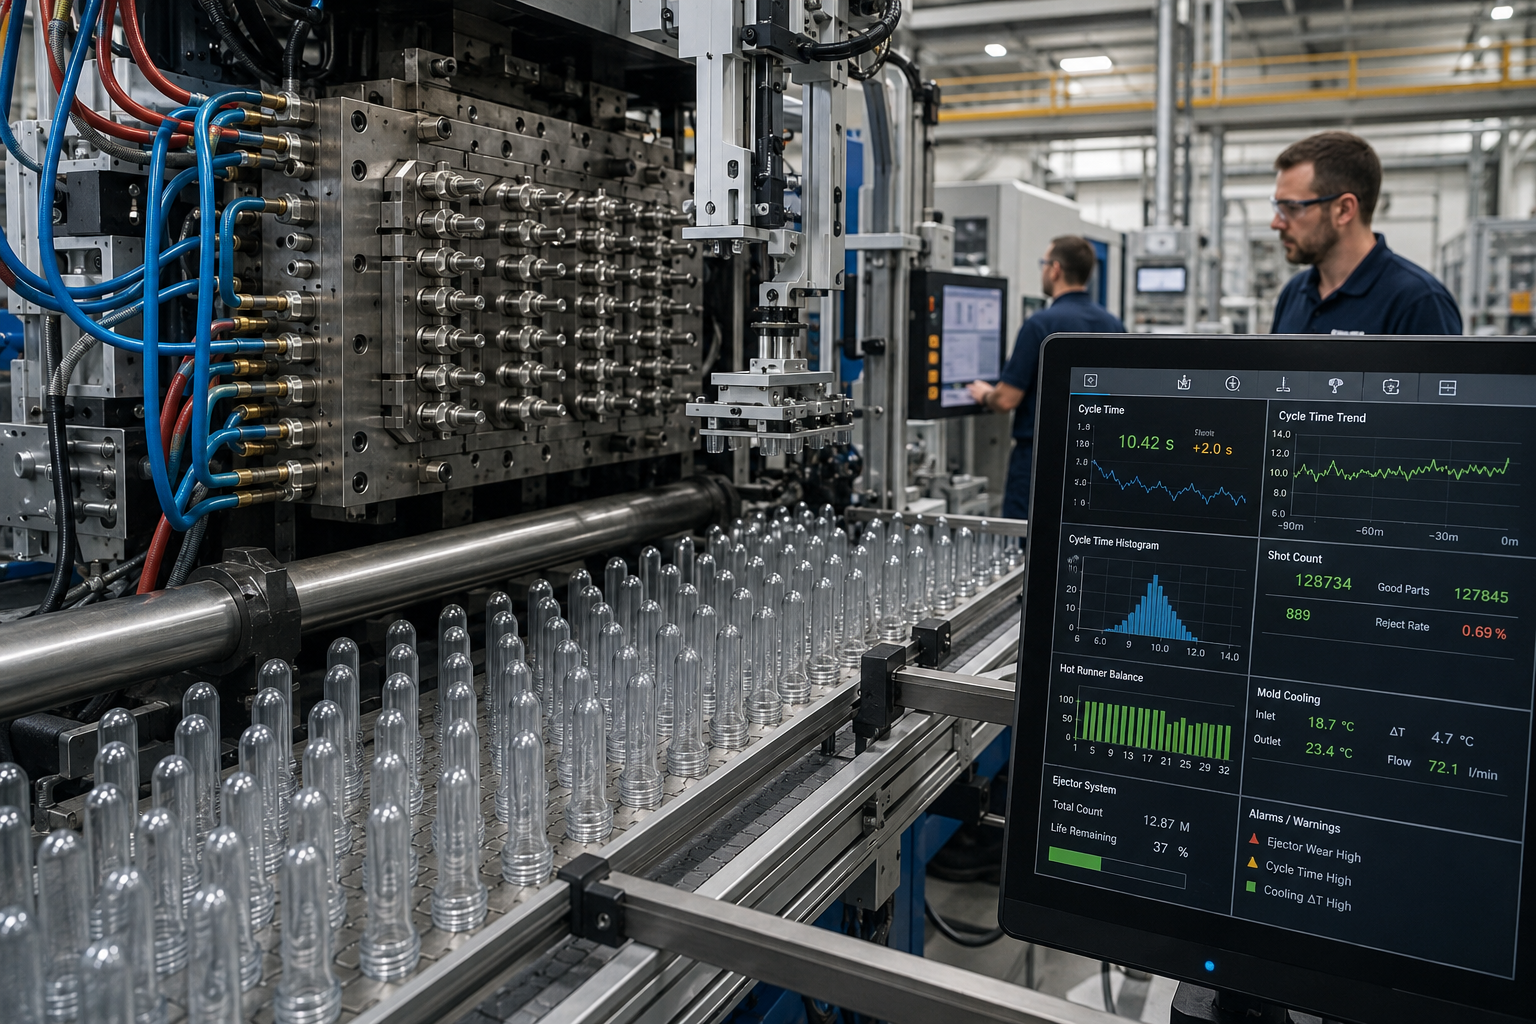
Une dérive de 2 secondes du temps de cycle sur un outillage à 32 cavités représente environ 1 800 préformes par heure. La capacité de refroidissement du moule, l’équilibrage du canal chaud et la durée de vie de l’éjecteur nécessitent tous une communication isolée au niveau de l’API, et non un ajout après la FAT.

Gaspillage au ralenti de la pompe hydraulique
04
Difficulté 04 — énergie
Gaspillage au ralenti de la pompe hydraulique

Une solution hydraulique à cylindrée fixe consomme 70-80 % de son cycle de travail total au ralenti, sous décharge de pression. Un servomoteur n’actionne la pompe qu’à la demande ; la consommation par millier de préformes diminue donc considérablement entre les cycles.

Pression sur le poids cible en grammes imposé par la marque
05
Difficulté 05 — allègement
Pression sur le poids cible en grammes imposé par la marque

Les grands acteurs des boissons continuent de réduire le poids volumique des préformes afin d’optimiser le coût de la résine et le carbone du Scope-3. Une préforme d’eau de 12 g fabriquée en 2018 est aujourd’hui une préforme de 9 g, et cette réduction impose simultanément des contraintes thermiques et mécaniques supplémentaires à la vis, au canal chaud et aux circuits de refroidissement.

La norme / comment nous les maîtrisons
Chaque machine Masstech 140-800T est livrée avec une régulation PID de la température sur quatre zones de fourreau ou plus, une régulation pression-débit par vanne double proportionnelle, un refroidissement de l’huile hydraulique et un fourreau d’injection commandé par APID — le même niveau matériel que celui des systèmes d’entrée de gamme des fabricants de niveau 1 Husky et Netstal, proposé dans une gamme de prix intermédiaire.

Série Masstech 140-800T pour préformes PET — spécifications et matrice de tonnage

La gamme de préformes PET Masstech couvre quatre plages de tonnage pratiques, chacune adaptée à une famille de bouteilles plutôt qu’à un châssis unique pour tout le programme. Les acheteurs de matériaux qui associent une RFQ à un devis voudront vérifier le tonnage de serrage, le nombre maximal de cavités et le rapport L/D de la vis : ces trois variables constituent presque toute la feuille de comparaison.

Chaque châssis est équipé d’un système de serrage à genouillère à trois plateaux, doté d’une géométrie de tirants modélisée par éléments finis, d’une station d’injection à vis simple ou double (à sélectionner à la commande) et d’un fourreau à température contrôlée équipé d’APID. Une IHM mobile, des modes de fonctionnement manuel, semi-automatique et entièrement automatique, ainsi qu’une interface robot EUROMAP 67 complètent la plateforme.

Présentation de la machine PET 140-200T
140
140-200T
Ligne compacte pour bouteilles en préformes
  • Cavités16-48
  • Préforme type9-18 g
  • Bouteille cibleeau 0,3-1L
  • Cycle9-14 s
  • Option servoOui
Présentation de la machine PET 250-350T
250
250-350T
Boissons grand public
  • Cavités32-64
  • Préforme type14-32 g
  • Bouteille cibleeau/CSD 1-2L
  • Cycle11-16 s
  • Option servoOui (recommandé)
Présentation de la machine PET 400-550T
400
400-550T
Boissons de moyenne et grande taille
  • Cavités24-48
  • Préforme type30-60 g
  • Bouteille cibleboisson 2-5L
  • Cycle13-18 s
  • Option servoOui
Présentation de la machine PET 650-800T
650
650-800T
Grand format et applications spéciales
  • Cavités8-32
  • Préforme type60-150 g
  • Bouteille ciblebonbonnes de 5L et plus, huile alimentaire, applications spéciales
  • Cycle15-22 s
  • Option servoOui
Lire la fiche technique. La force de serrage est publiée en tonnes (tonne métrique ou « T ») dans l’industrie mondiale du moulage par injection — 1 tonne ≈ 9,81 kN. Une machine « 250T » fournit donc environ 2 450 kN de force de serrage sur le plateau mobile. Les fiches commerciales mélangent parfois tonnes et kN ; nous publions les deux pour éviter toute confusion au moment de la RFQ.
Fonctions communes de la plateforme (tous tonnages)
Fonction
Pourquoi c’est important
Régulation de température APID
PID en boucle fermée sur les zones du fourreau, de la buse et du moule
Maintient la valeur d’AA sous la plage d’environ 4 ppm de qualité boisson, même avec des mélanges contenant 30-50 % de rPET
Vanne hydraulique double proportionnelle
Pression et débit régulés indépendamment
Réponse plus rapide et plus régulière qu’une vanne à un seul étage ; protège le moule lors de la fermeture à basse pression
Porte de sécurité à triple interverrouillage
Interverrouillages hydraulique, mécanique et électrique
Conformité CE et protection contre tout serrage intempestif pendant le changement de moule
Écrou de tirant flexible
Élimine les ruptures de fatigue sous charge cyclique
La durée de vie des tirants correspond à celle du châssis, et non à 18-24 mois
Réglage automatique du serrage lors du changement de moule
Recalibrage de la force de serrage piloté par paramètres
Changement de moule en moins d’un poste, et non une mise en service de deux jours
Interface robot EUROMAP 67
Interface électrique normalisée pour le robot de prise
Intégration prête à l’emploi avec tout robot de manutention majeur — aucun câblage personnalisé

Comment dimensionner votre machine — cadre de décision tonnage × cavités × temps de cycle

La plupart des RFQ de préformes PET que nous recevons indiquent un tonnage erroné dans le champ d’en-tête. Les acheteurs s’accrochent au nombre de cavités en se fiant à une brochure concurrente et remontent jusqu’au tonnage, alors que le bon procédé est inverse. Commencez par le volume de la bouteille, puis le poids de la préforme et enfin la surface projetée : le tonnage en découle au troisième degré.

Flux de décision en quatre étapes
Du volume de la bouteille au poids de la préforme
01
Le volume de la bouteille → le poids de la préforme.
En moyenne, les bouteilles d’eau se situent entre 0,5 et 1,2 g/100 ml de bouteille finie ; les CSD sont plus lourdes en raison de la résistance de paroi requise. Une préforme pour bouteille d’eau de 600 ml pèse environ 9-12 g, tandis qu’une préforme CSD de 2L pèse environ 48-55 g.
Du poids de la préforme et des cavités à la surface projetée
02
Le poids de la préforme + le nombre de cavités → la surface projetée.
Il faut environ 3-4 cm de surface de serrage par cavité, ainsi qu’un canal. Un moule pour préforme d’eau de 12 g comportant 32 cavités mesure environ 700-900 cm.
De la section à la pression de la matière fondue
03
La section → la pression de matière fondue nécessaire à la force de serrage.
Le PET se situe autour de 800-1 100 bar ; multipliez par la section pour obtenir le niveau minimal de force de serrage, puis ajoutez 20-30 % de sécurité.
De l’utilisation à la classe de machine
04
10. Utilisation de serrage requise → classe de machine.
Sélectionnez la classe de tonnage située un niveau au-dessus du minimum calculé : le temps de cycle restera ainsi constant lorsque le moule vieillira ou que le mélange de rPET deviendra plus difficile.

Tonnage recommandé par classe de bouteilles (tableau de décision à 4 lignes)
Classe de bouteille
Tonnage recommandé
Plage de cavités
Cycle (s)
Débit (préformes/h)
Eau 1L (col PCO 1881)
200-300T
24-48
10-14
9 000-15 000
CSD 2L (col PCO 1810)
300-400T
16-32
12-16
5 000-8 000
Vrac / distributeur d’eau 5L
500-650T
8-16
14-22
1 800-4 000
Spécialités (huile, cosmétique, pharmaceutique)
250-450T
8-24
12-18
2 500-7 000
Formule du débit :
Un autre exemple est préformes/h =
(3 600 / cycle en s) × nombre_de_cavités × facteur_d’utilisation (~0,85)
Un exemple détaillé permet de suivre le calcul. Une ligne 250T à 32 cavités, avec un cycle de 12 s et une utilisation de 85 %, produit (3 600 / 12) × 32 × 0,85 = 8 160 préformes/h. Cela représente environ 6,5 millions de préformes/mois en fonctionnement sur trois postes.
Erreurs courantes de dimensionnement (et correction)
L’erreur
Deux erreurs expliquent une grande partie des RFQ à tonnage erroné que nous recevons. La première est le faux indice d’un titre de brochure concurrente annonçant « 200 cavités » alors que les volumes de bouteilles justifient 32-48 cavités : ce surdimensionnement en cavités gaspille du capital et complique le passage d’une cavité à la suivante, comme l’ont constaté plusieurs fabricants de bouteilles existants avec des finitions de col 1881/1810 presque identiques et les formats de zone d’injection qui en résultent.
La correction
La correction consiste à partir du volume de la bouteille, puis à vérifier la demande réelle sur trois postes pour les 24 prochains mois. Si la croissance est incertaine, choisissez la classe de tonnage inférieure avec option servomoteur : la marge offerte par le servo vous laisse 10-15 % de réserve sur le temps de cycle par la suite, sans changer de châssis.
Besoin de cette valeur pour votre finition de col et votre grade de résine spécifiques ?
Demander un calcul de débit personnalisé →

Masstech contre Husky HyPET / Netstal PET-Line / SIPA XFORM / DKM PET — référence interconstructeurs

Au moment de l’approvisionnement, la plupart des équipes établissent une présélection parmi les fabricants européens de niveau 1, Husky en Amérique du Nord et les fabricants chinois de gamme intermédiaire avant de signer. Une comparaison complète manque malheureusement dans presque toutes les publications des fournisseurs — et nous en comprenons la raison. Nous nous appuyons sur les fiches techniques publiques de 2024-2025 pour vous fournir un premier filtrage.

Avertissement : Les conventions de dénomination, les méthodes de comptage des cavités et les hypothèses de « cycle type » varient selon les fabricants. Les chiffres ci-dessous sont synthétisés à partir des fiches techniques publiques Husky HyPET6e, Netstal PET-Line, SIPA XFORM et DKM PET III datées de 2024-2025 et peuvent différer des offres actuelles des fabricants.
Husky HyPET6e
32-200
Jusqu’à 100 % (sécheur sous vide)
Leader du secteur (chiffre précis non publié)
Niveau 1 — Premium
300K$+ neuf, 150-250K$ d’occasion
Canada
Netstal PET-Line
Jusqu’à 192
Jusqu’à 100 % (vis PETX)
Récupération de l’énergie cinétique — chiffre non publié
Niveau 1 — Premium
Suisse (groupe Krones)
SIPA XFORM / XTREME
Jusqu’à 200
Jusqu’à 100 % (XFORM Renew, feuilles lavées)
Non publié sur la LP
Niveau 1 — Premium
Italie
DKM PET III
Classe de tonnage 250-650 kN
Non spécifié
Non publié
Niveau 2 — intermédiaire
Chine
Masstech 140-800T
8-96 sur quatre classes
30-50 % stable, 60 % en pilote
9-22 s selon le tonnage (publié)
Niveau 2 — intermédiaire transparent
16K$-120K$
Chine (Zhangjiagang)
Ce que cela signifie pour vous.

Le segment Tier-1 convient aux grands groupes de boissons appliquant des obligations de 100 % de rPET à l’échelle de 200 empreintes, avec des budgets de redondance 24/7. Le segment intermédiaire convient aux embouteilleurs de marques de distributeur et régionaux, ainsi qu’aux conditionneurs d’huiles alimentaires et de cosmétiques utilisant 30 à 50 % de rPET sur 8 à 64 empreintes — lorsque l’écart de coût d’investissement (5 à 10×) l’emporte sur le gain marginal de temps de cycle. La réponse honnête est la suivante : adaptez le système au volume de bouteilles et à l’obligation de rPET, pas au logo de l’OEM.

Vous souhaitez appliquer cette matrice à votre spécification de préforme ?
Demander une comparaison personnalisée →
“
Nous avons expérimenté les quatorze profils PID de zones de fourreau que nous avions conçus (plus d’une douzaine à présent), jusqu’à retenir finalement le profil à quatre zones standard pour notre classe 250-350T. Nous avons ainsi obtenu une configuration maintenant l’AA sous la limite de 4 ppm pour les boissons avec un mélange de 30-50 % de rPET, sans additif réducteur d’AA (c’est la valeur exacte intégrée à chaque châssis que nous construisons actuellement).
Masstech Engineering Team, Zhangjiagang R&D, essais de production 2025

Guide d’approvisionnement — tarification par niveau selon la justification technique, délai de livraison et après-vente

Les fabricants de niveau 1 ne publient pas les prix des machines pour préformes PET et nous comprenons pourquoi : les fourchettes sont trop larges — il n’existe pas un prix unique par tonne (US$). Nous publions des fourchettes afin que l’équipe achats dispose au moins d’une enveloppe budgétaire avant d’entamer la discussion technique, et chaque fourchette ci-dessous est liée à une classe de bouteilles et à un nombre de cavités précis — et non à une conversion prix par tonne (US$) au ratio un pour un.

Tarification transparente en 5 niveaux (justification technique)
1
140-200T
Eau 0,3-1L, flacons pharmaceutiques
24-48
9-14 s
$16 000-$24 000
2
250-350T
Eau / CSD 1-2L
32-64
11-16 s
$25 000-$42 000
3
400-550T
Boisson 2-5L
24-48
13-18 s
$42 000-$72 000
4
650-800T
Spécialités 5L+, huile alimentaire
16-32
15-22 s
$72 000-$120 000
5
Version servo (toute classe)
Toutes
Toutes
Environ 10-15 % plus rapide que l’hydraulique
Prime de +15-25 %
Les fourchettes incluent le modèle départ usine avec configurations standard. Le moule et le canal chaud sont chiffrés séparément — voir ci-dessous. Les données indépendantes du marché Sunbun Machine confirment une segmentation tonnage-prix similaire pour les fabricants chinois de gamme intermédiaire.
Délai de livraison, moule et garantie
Délai de livraison standard
  • Configuration standard : 60-90 jours FOB
  • Articles en stock SKU : 30-45 jours
  • Spécification personnalisée : 90-120 jours
Moule et canal chaud
  • Vendu séparément par le partenaire mouleur
  • Fourchette type : 8 000$-45 000$
  • Le nombre de cavités explique l’essentiel de la variation
SLA de garantie
  • 2 ans, pièces incluses
  • Réponse d’un ingénieur sous 24 heures
  • Pièces de rechange expédiées par courrier international sous 5 jours ouvrés
Service à guichet unique
  • Conception de l’implantation de l’usine
  • Fabrication des équipements
  • Installation de la ligne de production
  • Formation des opérateurs sur site
Rentabilité du servo — cadre de TCO niveau argent ARGENT
La prime d’environ +15-25 % pour un servomoteur par rapport à l’investissement initial génère généralement un retour sur investissement en 18-30 mois sur trois postes dans les zones tarifaires d’électricité de niveaux 2 à 4. Une ligne servo 300T consomme 60 % de courant au ralenti en moins que son équivalent hydraulique et économise environ 35 000-55 000 kWh par an selon l’utilisation du temps de cycle.
Cet écart d’efficacité énergétique est le principal levier du TCO ; sur 5 ans, son impact est supérieur à celui du coût du moule ou de la valeur de la garantie combinés. Utilisez localement la formule de la section 3 avec votre tarif au kWh pour calculer votre propre délai de retour. Les chiffres réels dépendent de la classe de bouteilles, du nombre de postes et de la proportion de rPET, mais une amélioration importante de l’efficacité énergétique reste une caractéristique clé de toute configuration que nous expédions.
Besoin du calcul de retour avec votre tarif au kWh ?
Obtenir un devis dans la fourchette budgétaire →

Ingénierie de la qualité des préformes PET — valeur AA, rétention de l’IV, transformation du rPET

Les valeurs d’acétaldéhyde (AA), la rétention de la viscosité intrinsèque (IV) et la stabilité qualitative des mélanges de rPET détermineront si une ligne de préformes expédie des produits ou accumule du retard. Le premier élément peut faire échouer le contrat ; le deuxième réduit la résistance des bouteilles ; c’est le troisième qui détermine si le propriétaire de la marque atteindra ou non un objectif ESG 2026-2030 sans réduire la capacité de niveau 1.

Valeur d’AA (boissons)
≤ 4 ppm en général
≤ 4 ppm sur résine vierge + 30-50 % de rPET
Régulation PID du fourreau à 4 zones + buse APID + réglage du temps de séjour
Rétention de la valeur IV
0,78-0,82 dL/g en général
0,78-0,82 dL/g sur l’ensemble du mélange
Rapport L/D 22-25:1, vis simple ou double, options de fourreau nitruré / bimétallique
Stabilité du mélange de rPET
30-50 % (gamme intermédiaire), 100 % (classe PETX de niveau 1)
30-50 % stable, 60 % lors des essais pilotes
Parcours de plastification FIFO à double vis + matériaux de fourreau compatibles avec les réducteurs d’AA
Justification technique
Architecture technique
Pourquoi le rapport L/D et le choix de la vis sont importants

Le rapport L/D choisi pour la vis PET détermine à la fois la durée de séjour de la résine à la température de fusion et l’uniformité de sa plastification. Un temps de séjour plus court peut laisser passer des gels non fondus dans la cavité ; un temps plus long augmente la formation d’AA. Les machines Masstech 140-800T fonctionnent avec un rapport L/D de 22-25:1 et une architecture adaptable à vis simple, double ou extra-longue.

Le circuit de refroidissement du moule est tout aussi important : chaque réduction de deux secondes du temps de cycle que nous avons livrée au client peut être attribuée au système de refroidissement, et non à l’unité d’injection. Notre système utilise une boucle de refroidissement à haut débit reliée aux chicanes côté moule, ainsi qu’une étape dédiée de refroidissement après moulage.

Résumé exécutif
Déclaration honnête sur les fourchettes.

Le rPET à 30-50 % fonctionne de manière stable sur les Masstech 140-800T avec l’option double vis + rapport L/D étendu. 60-70 % sont atteignables en pilote, mais nécessitent un présélection rigoureuse de la résine et un nouveau réglage des zones du fourreau.

Le rPET à 100 % issu de feuilles lavées reste actuellement une capacité de niveau 1 — le XFORM Renew de SIPA est présenté comme la première technologie à le faire de manière économique, et la classe de vis PETX de Netstal constitue l’offre de niveau 1 équivalente. Si votre feuille de route exige 100 % en 2026-2028, la réponse honnête pour la gamme intermédiaire est d’adapter le système à l’objectif actuel et de planifier une mise à niveau lorsque l’écart de coût se réduira.

Décisions de conception
Les calculs d’allègement déterminent également les décisions de conception liées à la qualité.

Une préforme d’eau de 9 g offre moins de marge d’épaisseur de paroi qu’une préforme de 12 g ; la maîtrise de la fenêtre d’AA, l’équilibre du fluide de refroidissement et une fenêtre de valeur IV plus étroite deviennent donc impératifs. La conception de notre canal chaud et du parcours d’écoulement du moule, ainsi que nos configurations de fourreau et de zones, sont compatibles avec les robots EUROMAP-67, authentifiées Behigop Sizerabah et conçues pour respecter les exigences FDA-21-CFR-177.1630 applicables aux matériaux PET pour aliments frais, pour tous les grades de résine désignés.

Calculateurs techniques et outils d’approvisionnement

Accédez à notre gamme exclusive d’outils d’ingénierie interactifs pour associer instantanément les spécifications des bouteilles au tonnage, prévoir le débit de la ligne et valider le ROI des servomoteurs pour votre prochain projet PET.

Calculateur de débit

Estimez précisément le nombre de préformes par heure et le volume mensuel de production en fonction du nombre de cavités, du temps de cycle et de l’utilisation des postes dans votre usine.

Ouvrir le calculateur
Estimateur de retour du servo

Comparez le TCO (coût total de possession) d’une ligne hydraulique standard et d’une ligne à entraînement servo sur un horizon de 5 ans, selon vos tarifs locaux d’électricité.

Calculer le ROI
Outil d’adéquation bouteille-tonnage

Saisissez le volume de votre bouteille, le type de col et la demande mensuelle pour trouver instantanément le tonnage recommandé, la plage de cavités et la fourchette budgétaire.

Trouver votre configuration

FAQ acheteurs — machine de moulage par injection de préformes PET

Une préforme PET est la forme traditionnelle en tube d’essai, moulée par injection à partir de résine de polyéthylène téréphtalate. En aval, elle est réchauffée puis étirée-soufflée pour devenir une bouteille finie — eau minérale, boissons gazeuses, huile, cosmétiques ou produits médicaux. L’exportation de préformes petites et denses séparément de la bouteille remplie permet aux embouteilleurs de les inspecter et de les stocker facilement et à moindre coût, puis de les souffler à la demande au poste de remplissage.

Les lignes Masstech 140-800T sont proposées entre $16 000-$120 000 FOB Zhangjiagang, selon la classe de taille, le jeu d’empreintes et la configuration servo. Les lignes de niveau Tier-1 (Husky HyPET, Netstal PET-Line et SIPA XFORM) coûtent généralement plus de $300 000 neuves ; les équipements HyPET Tier-1 d’occasion à 32 empreintes se négocient entre $150 000-$250 000 sur le marché secondaire. Les prix du moule et du canal chaud sont établis séparément, entre $8 000-$45 000.

La résine PET séchée (maintenue sous 50 ppm d’humidité dans les silos de stockage de post-production) est acheminée vers un ensemble vis-fourreau, chauffée jusqu’à la fusion, puis injectée dans un moule de préformes à empreintes multiples — une empreinte pèse 17/22/25/28 g selon le format de la bouteille, le rapport col/denture et le poids cible — avant l’éjection de la pièce pendant son refroidissement et sa solidification. Le temps de cycle varie de 9-22 secondes selon la taille de la préforme — son poids et sa finition de col — ainsi que la classe de la machine, avec un robot de prise 24/7 — interfaçable via EUROMAP 67 — qui dépose les préformes sur des tubes de refroidissement post-moulage.

Le terme « meilleur » dépend fortement du volume. Pour les grandes lignes de boissons à 200 empreintes, 100 % rPET, fonctionnant 24/7, les principaux fabricants sont Husky HyPET, Netstal PET-Line et SIPA XFORM ; pour les bouteilles de marque de distributeur et les applications d’huile alimentaire ou spécialisées à 8-96 empreintes et 30-50 % de rPET, les équipementiers chinois de milieu de gamme (Masstech, DKM, Huayan, NPC) proposent un contrôle PID de niveau Tier-1 et une compatibilité EUROMAP 67 pour 20-35 % de l’investissement initial d’une solution Tier-1

Équiper d’un servo toutes les nouvelles lignes à trois postes assure une véritable parité avec le réseau sur les machines haut de gamme 300T à quatre empreintes. Le surcoût du servo est de +15-25 % de l’investissement installé et devient légèrement plus rapide à amortir que la « parité réseau » grâce aux économies d’énergie lorsque la pompe est à l’arrêt — généralement 35000-55000 kWh/an pour une ligne multi-empreintes 300T — après 18-30 mois. La motorisation hydraulique à cylindrée fixe reste avantageuse sur les lignes spécialisées à faible volume fonctionnant sur un seul poste, avec des budgets d’investissement et de consommation énergétique plus serrés.

La réponse honnête, d’emblée, est non. Nous proposons des configurations courantes basées sur 30-50 % de rPET dans notre gamme de continuité du procédé, avec un taux stable de 30-50 % sur les plages 140-800T et 60-70 % testés dans le cadre de notre portefeuille de programmes pilotes.

Le rPET à 100 % issu de paillettes lavées est une compétence de niveau Tier-1 — c’est aujourd’hui la norme du marché pour les vis SIPA XFORM Renew et Netstal PETX. Si votre directive ESG 2026-2028 prévoit 50 % de rPET, nous pouvons vous accompagner ; si elle prévoit 100 % de rPET l’année prochaine, le segment des équipementiers de milieu de gamme ne dispose toujours pas d’une solution cohérente dès le jour 1.

L’épaisseur de paroi de la préforme dépend fortement du volume de la bouteille et des rapports d’étirage cibles avant le soufflage. Beaucoup de ces géométries, pour les eaux de boisson comme pour les contenants d’huile alimentaire selon les variantes, se situent dans une plage de 2,5-4,5 mm ; plus la paroi est épaisse, plus le cycle de refroidissement est long — et dépasser 4,5 mm commence à entraîner une formation d’AA en raison de l’allongement du temps de séjour dans le système de refroidissement. Les conceptions standard à paroi mince pour lesquelles la formation d’AA est préoccupante — avec de longs temps de séjour dans le système de refroidissement — interdisent d’épaissir la paroi au-delà de 4,5 mm

Une configuration standard peut être expédiée FOB/FOI dans un délai de 60-90 jours à compter du bon de commande et du versement de l’acompte. Le délai de livraison de la version finale dépend de la configuration de la ligne — les références en stock sont disponibles sous 30-45 jours, tandis que les spécifications et moules personnalisés selon devis nécessitent 90-120 jours.

Toutes les pièces fournies par l’usine bénéficient d’une garantie de deux ans, pièces incluses, avec un délai de réponse de 24 heures au client. Les pièces de rechange sont réexpédiées depuis l’usine par messagerie internationale dans les 5 jours ouvrés suivant la réception. La prestation complète de fourniture d’équipement et de projet intégré à guichet unique — comprenant la conception de l’implantation de l’usine, la fourniture des équipements, l’installation, la formation des opérateurs et à la gestion des cycles, ainsi que la mise en service finale et la remise des documents — est identique pour toutes les lignes de produits 140-800T, quelle que soit la taille de l’équipement.

Pour toutes les pièces fournies par l’usine et toutes les machines 140-800T, la garantie couvre les pièces pendant deux ans, avec un SLA de réponse de l’ingénieur sous 24 heures. Le canal chaud fourni par l’OEM dans la solution clé en main pour les modules de conditionnement brut et d’étiquetage central bénéficie également d’une garantie de deux ans, pièces incluses ; les canaux chauds achetés séparément sont soumis au SLA de garantie de leur fabricant d’origine.