Entrez en contact avec Masstech

Guide de planification pour les équipes de projets de brasserie et de conditionnement
Une ligne d’embouteillage de bière constitue le périmètre du projet : elle reçoit la bière, manipule la bouteille et la fermeture approuvées, puis transfère les bouteilles acceptées vers le conditionnement en aval. La comparaison des offres est plus simple lorsque la brasserie définit ses conditions d’exploitation avant de demander les équipements. Ce guide s’adresse à l’étape précédant les discussions sur les modèles : il transforme le cahier des charges de production, les interfaces du site et les preuves de réception en un dossier que tous les soumissionnaires peuvent lire de la même manière.
Réponse directe : la planification d’une ligne d’embouteillage de bière commence par la maîtrise du conditionnement, de la fenêtre de production, des interfaces du site et des preuves de réception avant de demander à un fournisseur de configurer les équipements. Ce guide fournit cette structure pré-RFQ.
Périmètre de planification rapide
- Lecteurs : équipe de brasserie ou de projet de conditionnement préparant une RFQ
- Livrables : cahier des charges maîtrisé, carte des interfaces et matrice des preuves de réception
- Périmètre : aucune sélection de modèle, fourchette de prix ni promesse de performance générique
Ce que ce guide est et n’est pas. Utilisez-le pour préparer un cahier des charges de projet et une RFQ. Il ne sélectionne pas une machine, ne chiffre pas un prix, ne promet pas un débit et ne remplace pas une étude d’ingénierie propre au projet.
1. Commencer par un cahier des charges de conditionnement, pas par une liste de machines
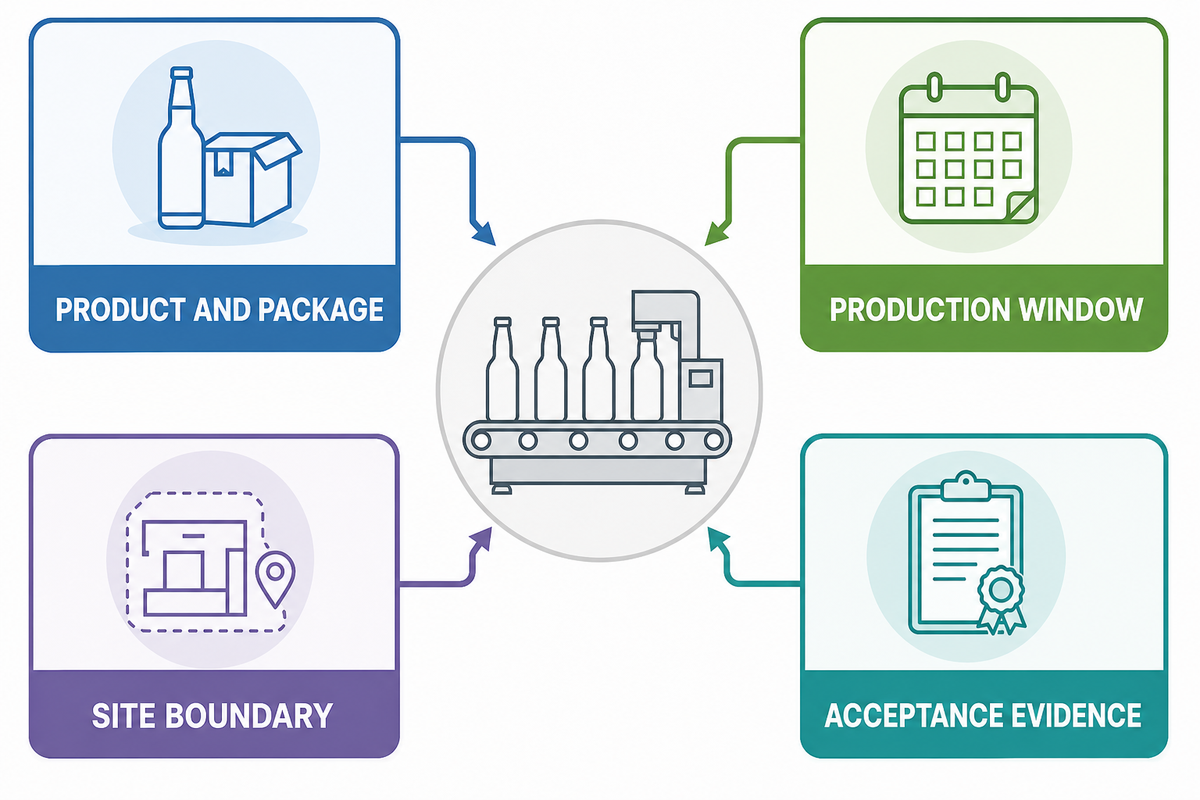
Un cahier des charges exploitable précise ce qui doit être conditionné, à quel moment, où la ligne sera installée et ce qui sera considéré comme accepté. Une liste de machines ne peut pas répondre à ces questions, car elle laisse chaque fournisseur formuler des hypothèses différentes.
L’objectif n’est pas de verrouiller chaque réglage avant le début de l’ingénierie. Il s’agit d’identifier les éléments qui, autrement, modifieraient le périmètre, changeraient l’implantation ou transformeraient un essai ultérieur en désaccord.
| Champ du cahier des charges | À consigner | Pourquoi cela modifie le projet |
|---|---|---|
| Produit et conditionnement | Type de bière, bouteille, fermeture, étiquette, emballage et formats approuvés | Ces éléments définissent la manutention, les pièces de changement de format et les échantillons d’essai. |
| Fenêtre de production | Unités conditionnées requises, heures planifiées, arrêts prévus, familles de réglage et contraintes de séquence | Un débit annoncé ne montre pas la véritable fenêtre d’exploitation. |
| Périmètre du site | Utilités, évacuation, accès au sol, transferts depuis les cuves, sortie vers le conditionnement et parcours des opérateurs | Un procédé fonctionnel peut tout de même échouer au niveau de ses transferts. |
| Preuves de réception | Essais, enregistrements, documents, formation, responsable des points ouverts et méthode de validation | Cela rend le périmètre d’achat observable avant l’expédition. |
Quel est le premier document à demander en interne ?
Demandez un cahier des charges de projet d’une page qui nomme un responsable pour chacun des champs ci-dessus. Si une donnée est inconnue, indiquez-la comme ouverte au lieu de combler le manque par une valeur supposée. Incluez le périmètre du conditionnement, la fenêtre de production, le périmètre du site et les preuves de réception afin que le même cahier des charges accompagne chaque demande adressée aux fournisseurs.
- Joignez les plans de la bouteille et de la fermeture, ou des échantillons physiques maîtrisés.
- Dressez la liste de chaque format prévu dans le premier périmètre de réception.
- Indiquez quels systèmes en amont et en aval sont déjà figés.
2. Transformer la fenêtre de production en donnée d’entrée de conception
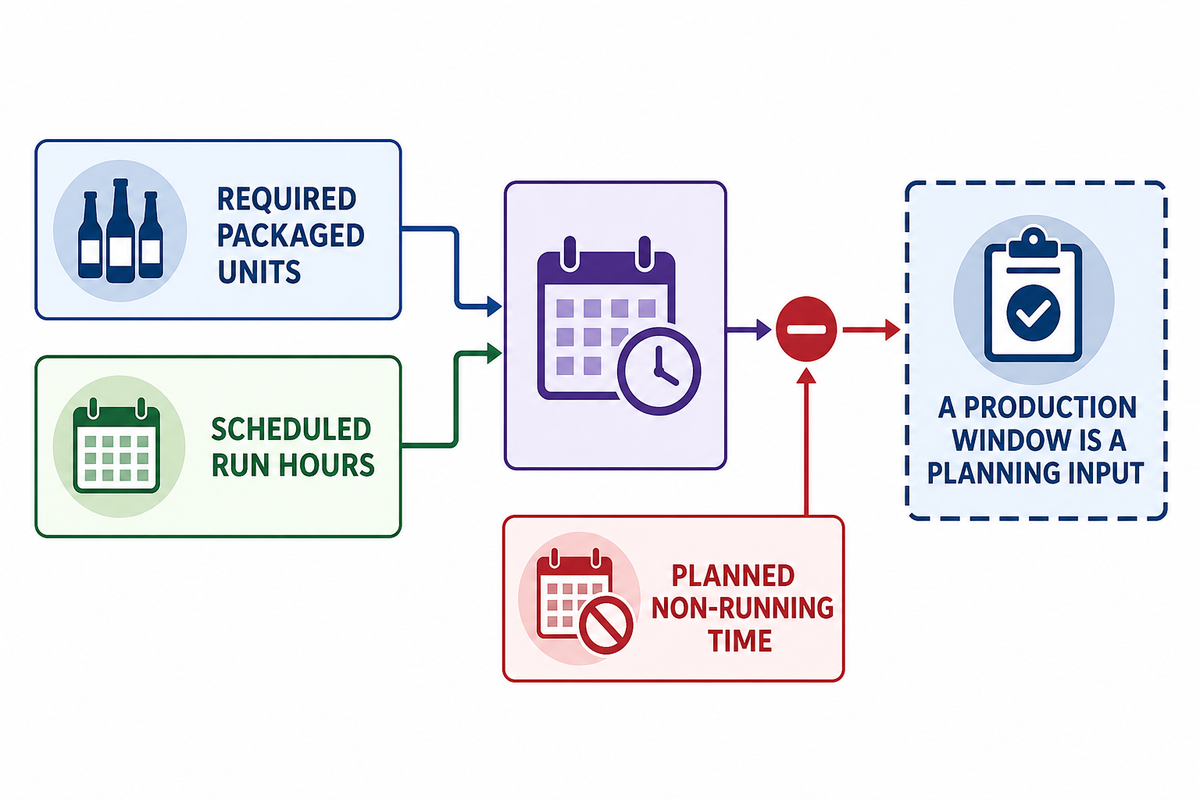
Une fenêtre de production est une donnée de planification, pas une recommandation de machine. Elle commence par les unités conditionnées requises sur une période définie, puis rend visible le temps planifié sans production avant que quiconque n’interprète un débit comme une promesse.
Cette vision doit également prendre en compte les réglages par famille de produits et les dépendances de séquence. La recherche sur la planification des boissons décrit les familles de réglages et la séquence de production prédéfinie, rappel utile que le temps de ligne est lié au reste du plan de conditionnement et ne peut pas être isolé.
Formule de planification
débit planifié = unités conditionnées requises ÷ (heures de fonctionnement planifiées − temps planifié sans production)
Exemple : 48 000 unités planifiées ÷ (12 heures planifiées − 2 heures de temps planifié sans production) = 4 800 unités par heure. Il s’agit uniquement d’une donnée illustrative du cahier des charges ; elle ne sélectionne pas un équipement et ne prédit pas les performances obtenues.
Quel temps sans production doit figurer dans le cahier des charges ?
Incluez le nettoyage prévu, les changements de format planifiés, les contrôles de routine et les autres arrêts dont l’équipe projet sait déjà qu’ils doivent avoir lieu. Ajoutez la disponibilité en amont et la séquence des produits qui déterminent le moment où la ligne peut réellement recevoir le produit. N’utilisez les heures indiquées qu’après que l’équipe a enregistré chaque catégorie d’arrêt planifié et le responsable de la libération en amont.
Reliez le planning de brassage et chaque lot de conditionnement prévu à sa condition de libération, sa famille de réglage, son opération de rinçage/nettoyage et son transfert vers le conditionnement en aval. Cette note ne crée pas d’algorithme de planification ; elle empêche qu’un débit limité à la ligne masque des dépendances gérées ailleurs dans la brasserie.
Une modification tardive du périmètre devient un risque de projet, car la disponibilité en amont, le nettoyage et les changements de format utilisent tous la même fenêtre. Inscrivez le calcul, la base de chaque déduction et les preuves de réception convenues dans la RFQ afin de ne pas demander au fournisseur de déduire le périmètre des essais en usine.
Ne transformez pas une estimation initiale en objectif de réception caché. La question utile est de savoir si chaque fournisseur dispose de la même fenêtre et des mêmes contraintes déclarées pour son évaluation.
3. Utiliser la carte de préparation à 6 interfaces
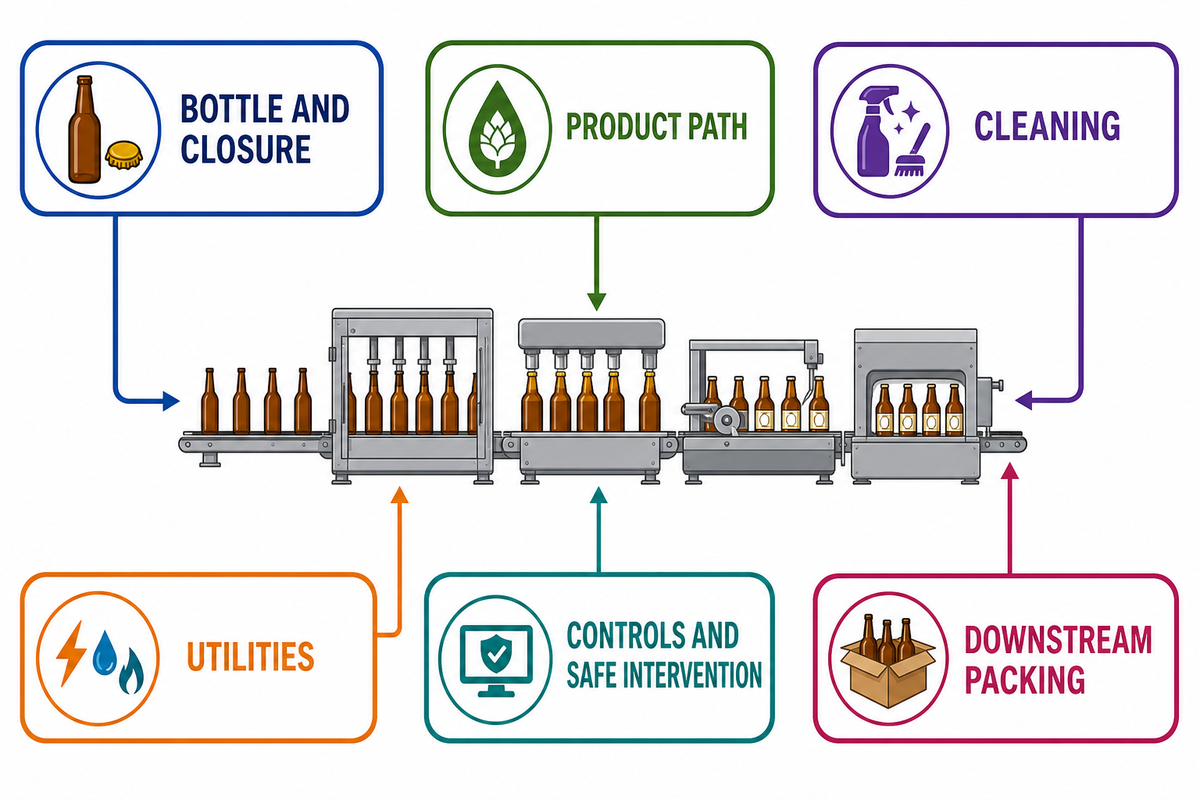
Cette carte de préparation à 6 interfaces empêche le cahier des charges de devenir une simple collection de spécifications. Elle demande qui est responsable de chaque transfert et quelles preuves montreront qu’il est prêt.
| Catégorie d’interface | Question du projet | Preuves à demander |
|---|---|---|
| Bouteille et fermeture | Quels formats approuvés entrent dans le premier périmètre ? | Plans, échantillons, liste des formats et responsable des pièces de changement de format. |
| Parcours du produit | Où le produit arrive-t-il et quelle condition doit être maintenue ? | Périmètre de transfert défini et méthode de vérification convenue. |
| Nettoyage | Qu’est-ce qui est nettoyé, par qui et comment la préparation est-elle vérifiée ? | Périmètre de nettoyage, enregistrements et voie de traitement des points non résolus. |
| Utilités | Quels services atteignent chaque point de raccordement défini ? | Carte des utilités avec responsable de l’alimentation et limite d’installation. |
| Commandes et intervention en sécurité | Quels alarmes, états d’accès et commandes d’intervention doivent être examinés par le projet ? | Liste des alarmes, description des accès/commandes et preuves de sécurité applicables. |
| Conditionnement en aval | Comment les bouteilles acceptées quittent-elles la ligne et entrent-elles dans le conditionnement ? | Plan de transfert, définition de l’emballage et circuit des unités rejetées. |
| Séquence de production | Quelle famille de réglage, quelle séquence de produits et quelle condition de libération en amont commandent la production ? | Hypothèse de séquencement, responsable de la disponibilité des cuves et note de changement de format. |
| Documentation marché | Quels documents relatifs au conditionnement ou au contact produit la partie responsable du projet doit-elle vérifier ? | Partie responsable désignée, liste des documents requis et circuit d’approbation. |
| Enregistrements de réception | Quels enregistrements clôturent un essai, une session de formation ou un point ouvert ? | Matrice des preuves signée et registre de clôture des points ouverts. |
Cette carte ne prescrit pas une conception universelle. Elle donne à l’équipe projet un moyen de repérer un transfert sans responsable avant que cette lacune n’apparaisse sur une implantation ou lors de la réception.
Une interface sans responsable crée un risque de transfert, car une ligne peut réussir un contrôle individuel alors que le système suivant ne dispose d’aucune condition de préparation convenue. Demandez une preuve par interface dans la RFQ et réexaminez la liste avant la FAT et la SAT.
4. Figer rapidement les données de la bouteille, de la fermeture et des pièces de changement de format
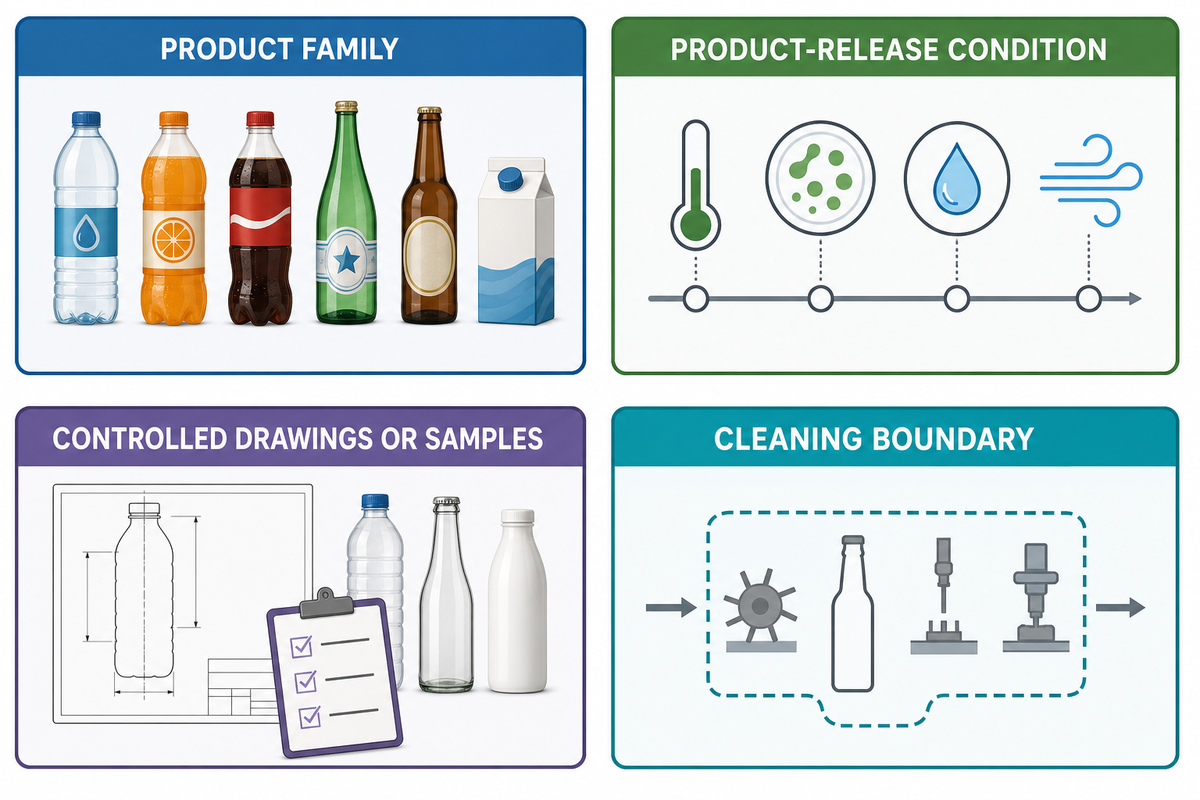
« Bouteille en verre » ne constitue pas une description maîtrisée du conditionnement. Avant l’approbation de l’implantation, indiquez les versions de la bouteille et de la fermeture incluses dans le premier périmètre du projet, puis identifiez ce qui peut changer ultérieurement et comment ce changement sera évalué.
Le guide s’applique avant de choisir une remplisseuse de bouteilles, une boucheuse ou tout autre équipement d’embouteillage automatique. Ces éléments pourront ensuite être évalués par rapport au conditionnement maîtrisé et au périmètre de réception, au lieu d’être considérés comme le point de départ.
Si le périmètre mentionne un parcours produit en acier inoxydable, une limite de rinçage ou un composant de fermeture, enregistrez cette identité comme donnée du projet et nommez la partie qui vérifie son applicabilité. Le guide n’attribue pas à une brasserie une nuance de matériau, une méthode de nettoyage ou une conception de fermeture sans ses propres preuves maîtrisées.
Transformer les termes de recherche mélangés en questions de périmètre maîtrisées
Les recherches sur une ligne d’embouteillage de bière mélangent souvent un vocabulaire d’usine avec des termes de loisir et de fiches produits. Une machine d’embouteillage, un système d’embouteillage, un monobloc, une unité rotative, une embouteilleuse, une solution tout-en-un, une option semi-automatique ou un format compact ne constitue pas à lui seul une spécification. De même, des « machines populaires », un fabricant nommé ou l’expression « économique » ne remplacent pas un cahier des charges de projet maîtrisé.
Transformez plutôt chaque terme en question qu’une RFQ peut porter : quels conditionnement et conditions produit sont inclus ; quelles interfaces doivent être intégrées ; et quels enregistrements montreront que le résultat convenu a été obtenu. Cela maintient le contexte des termes grand public comme brassage amateur ou brasseur amateur séparé d’un projet de brasserie, sans ignorer les questions pratiques qui ont conduit le lecteur à les rechercher.
| Termes de recherche mélangés | Les convertir en donnée d’entrée du projet | Ne pas les transformer en |
|---|---|---|
| Bière et vin, bouteilles de vin, hydromel, kombucha ou autres boissons gazeuses | Indiquer la famille de produits approuvée, les variantes de bouteille et de fermeture, le périmètre de contact produit et le vérificateur marché responsable. | Une affirmation selon laquelle un même périmètre prend automatiquement en charge toutes les boissons ou tous les types de bouteilles. |
| Embouteillage de bière, procédé d’embouteillage, fermentation, carbonatation, carbonate, conditions isobares, oxygène, oxydation, mousse, espace de tête et stabilité en rayon | Documenter la condition de libération du produit, la méthode de vérification, l’enregistrement de l’échantillon et la personne qui valide la limite de réception. | Une promesse de performance générique ou une recette de procédé. |
| Contenant, bouteilles vides, état de la bouteille, fermeture à vis, bouchon en liège et cage, ainsi que le parcours de la bouteille | Émettre les plans ou échantillons maîtrisés, la condition d’entrée, la liste des fermetures approuvées et la carte des transferts pour le premier périmètre de réception. | Un jeu de pièces de changement de format supposé ou un futur format non testé. |
| Tube, tuyauterie, contamination et « nettoyer et désinfecter » | Nommer le périmètre de nettoyage applicable, l’enregistrement de preuve, la partie responsable et le point de vérification propre au projet. | Des conseils d’hygiène universels ou propres à une juridiction. |
Le résultat pratique est une voie de décision plus claire : l’acheteur peut comparer la manière dont une ligne proposée recevra le produit et le conditionnement convenus, préservera les conditions indiquées et transférera les bouteilles acceptées vers le conditionnement. Il ne s’agit toujours pas d’une recommandation pour une machine particulière ni d’une affirmation selon laquelle la même configuration conviendrait à toutes les brasseries.
- Émettre les données approuvées de la bouteille, de la fermeture, de l’étiquette et du carton avec maîtrise des révisions.
- Indiquer si des échantillons physiques sont disponibles pour les essais et qui les libère.
- Séparer les premiers formats acceptés des possibilités futures afin qu’aucun ne soit supposé tacitement.
- Pour le marché du projet, demander quels documents relatifs aux matériaux ou au contact alimentaire doivent être fournis et quels éléments la partie responsable doit vérifier.
Cela évite une ambiguïté fréquente de la RFQ : un futur format est évoqué dans les échanges, mais ne devient jamais un élément de périmètre testé. Cela évite également de transformer un guide général en affirmation selon laquelle tous les formats peuvent être traités sans examen du projet.
La découverte tardive d’un détail de bouteille ou de fermeture devient un risque de changement de format, car les pièces, l’approche d’inspection et l’échantillon de réception peuvent ne plus décrire le même format. Joignez le plan maîtrisé ou l’enregistrement d’échantillon à la RFQ fournisseur et faites-en explicitement un élément de preuve FAT avant de fixer toute date d’essai en usine.
5. Rendre l’hygiène et la protection du produit vérifiables
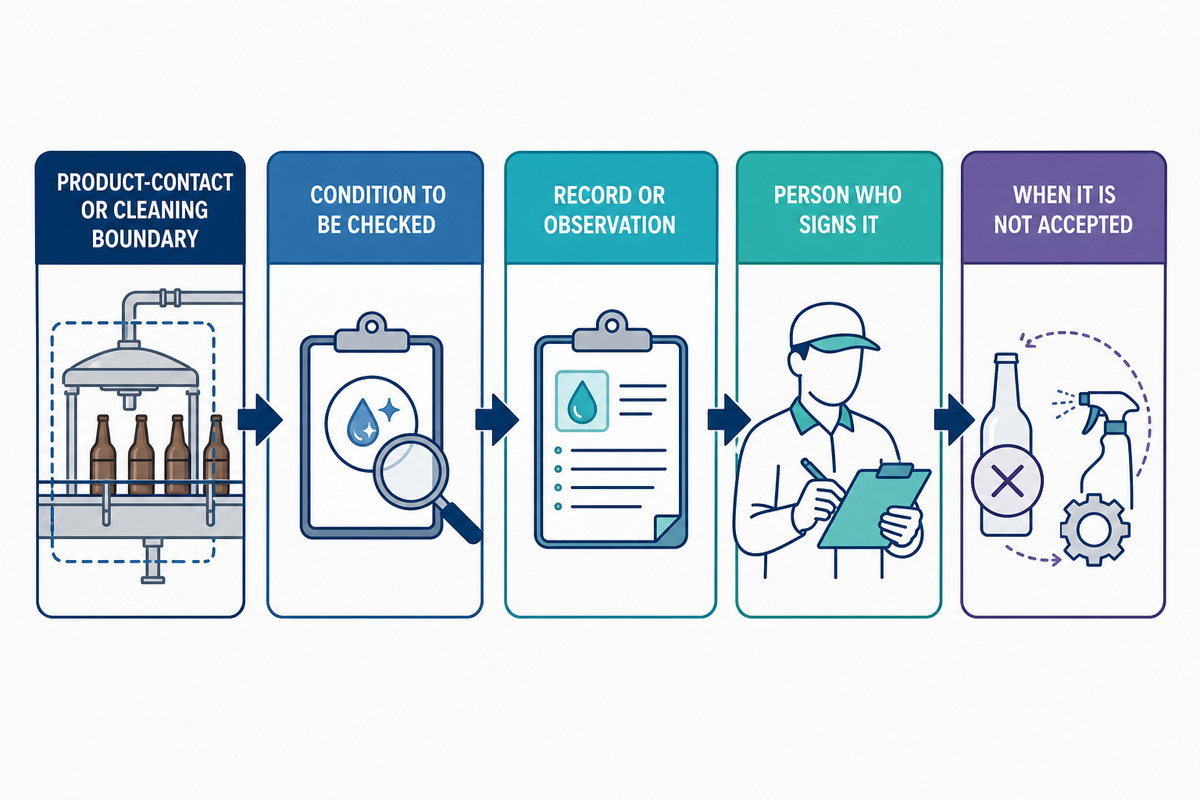
L’hygiène doit apparaître dans le cahier des charges comme des conditions à vérifier, et non comme une recette trouvée sur Internet. Les sections actuelles des CGMP alimentaires américaines relatives aux équipements et ustensiles et aux procédés et contrôles fournissent un contexte utile pour demander ce qui doit être propre, adapté et protégé dans le périmètre du projet.
Pour un projet international, les exigences applicables et le vérificateur responsable dépendent du marché. Le catalogue des directives de l’EHEDG constitue une référence complémentaire de conception hygiénique, et non un substitut à la norme propre au projet et à l’examen spécifique du marché.
Un risque pratique est un transfert dont la propreté ne peut pas être démontrée, parce qu’une exigence vague transforme les preuves de réception en débat au lieu d’en faire un enregistrement. Dans une RFQ fournisseur, nommez l’exigence marché applicable, les preuves à demander et indiquez si l’élément est vérifié lors de la FAT, de la SAT ou de la remise sur site.
Question d’hygiène fondée sur les preuves : pour chaque limite de contact produit ou de nettoyage, nommez la condition à contrôler, l’enregistrement ou l’observation qui le démontrera, la personne qui la signe et ce qui se passe si elle n’est pas acceptée.
6. Traduire les utilités et l’implantation en transferts
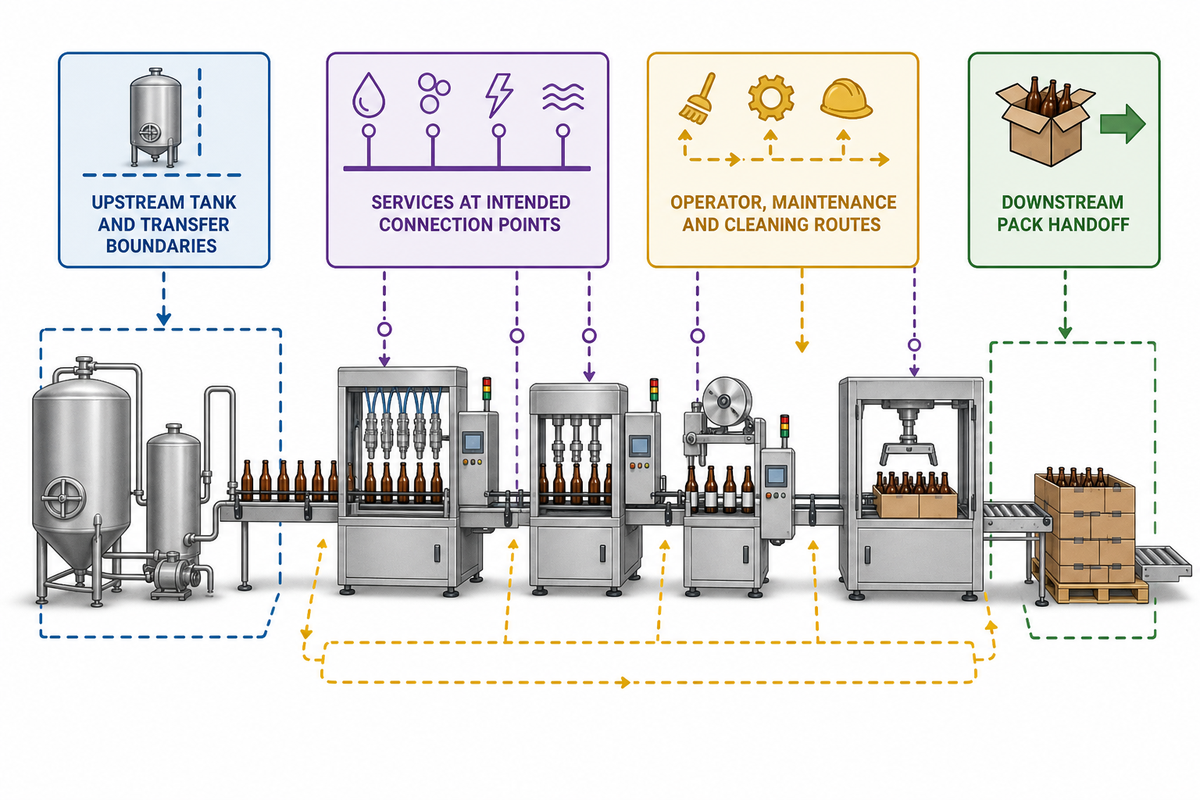
Un plan d’implantation devient utile lorsqu’il montre les interfaces et pas seulement les emprises. Tracez le parcours depuis l’arrivée du produit jusqu’à la sortie vers le conditionnement, puis indiquez chaque raccordement, zone d’accès, point d’évacuation et responsable de service à confirmer.
- Identifiez les limites des cuves et du transfert en amont, y compris la personne qui confirme la disponibilité.
- Indiquez l’électricité, l’air, l’eau, l’évacuation et tout autre service du projet à leurs points de raccordement prévus.
- Réservez les parcours des opérateurs, de la maintenance, du nettoyage et des produits rejetés au lieu de les considérer comme un espace résiduel.
- Montrez le transfert vers le conditionnement en aval et la voie de réponse lorsqu’un élément est rejeté ou mis en attente.
Il s’agit de questions de périmètre, pas de dimensions. Le fournisseur peut alors identifier les hypothèses par écrit au lieu de laisser l’acheteur les découvrir pendant l’installation.
Les conflits d’implantation représentent un risque sur le site, car un raccordement peut être dessiné sans laisser de voie sûre pour la maintenance, l’évacuation ou l’accès des opérateurs. Intégrez le plan annoté, les preuves relatives aux utilités et les interfaces ouvertes dans la RFQ fournisseur, puis confirmez les mêmes transferts lors de la FAT en usine et à nouveau sur le site.
7. Définir les preuves FAT, SAT et de remise avant le bon de commande
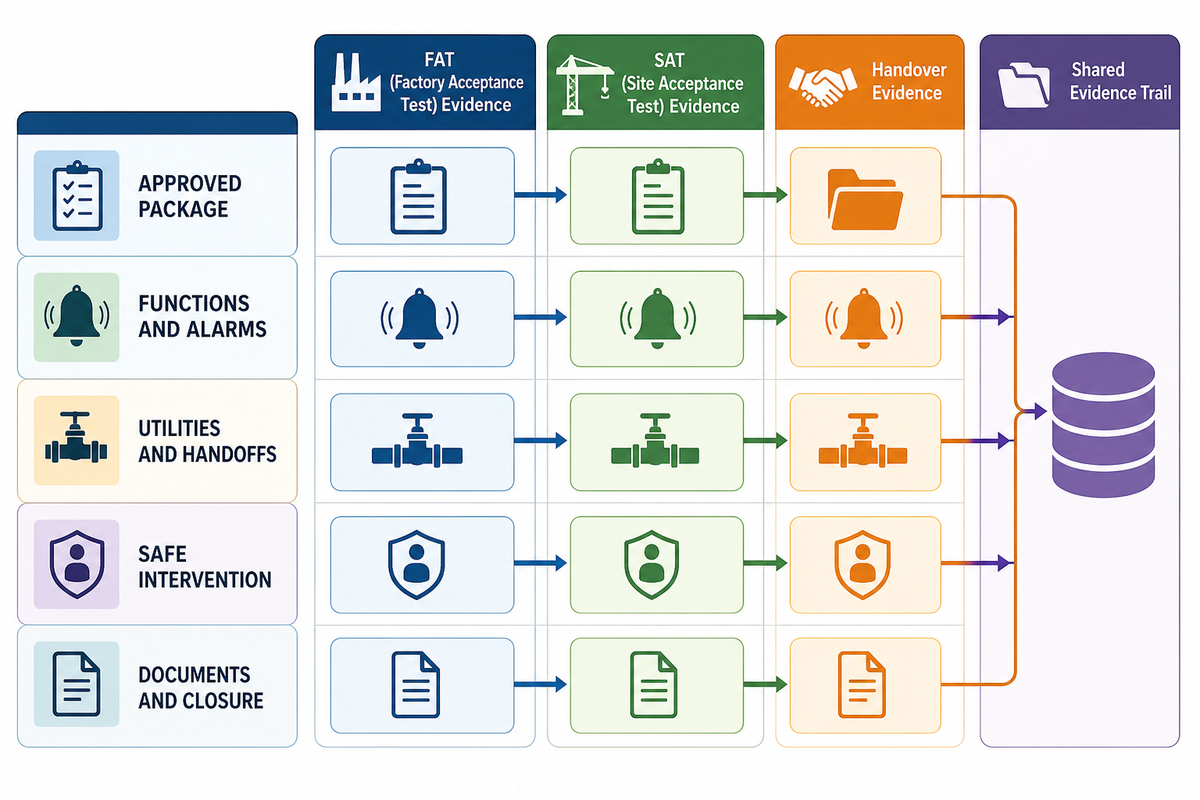
La FAT et la SAT sont plus solides lorsqu’elles décrivent une preuve observable, une condition d’essai, un responsable et une voie de traitement des points ouverts. La FAT peut démontrer les fonctions convenues avant l’expédition, tandis que la SAT vérifie les transferts installés avec les utilités réelles du site et l’équipe projet.
| Domaine de preuve | Question FAT | Question SAT / remise |
|---|---|---|
| Conditionnement approuvé | L’échantillon de conditionnement convenu pour l’essai a-t-il été identifié et enregistré ? | Le transfert installé utilise-t-il le périmètre de conditionnement convenu pour le projet ? |
| Fonctions et alarmes | Quelles fonctions convenues et quelles réponses aux alarmes ont été observées ? | Quelles alarmes propres au site, quels états d’accès et quels enregistrements ont été démontrés ? |
| Utilités et transferts | Quelles conditions côté usine ont été supposées ? | Quels services réels et quels transferts en amont et en aval ont été vérifiés ? |
| Intervention en sécurité | Quelles preuves de sécurité du projet sont requises avant l’expédition ? | Le cas échéant, les documents relatifs aux protecteurs, aux interverrouillages, à l’intervention en sécurité et à l’isolement des énergies sont-ils vérifiés ? |
| Documents et clôture | Quels enregistrements, manuels et points ouverts sont remis ? | Qui est responsable de chaque point non résolu et comment sa clôture est-elle enregistrée ? |
Pour les projets soumis aux règles américaines de consignation/déconsignation (lockout/tagout) ou à des contrôles locaux équivalents, l’intervention en sécurité doit être vérifiée comme élément de preuve du projet. L’OSHA décrit la maîtrise de la mise sous tension inattendue, du démarrage ou de la libération d’une énergie stockée ; l’équipe projet doit néanmoins déterminer quelles exigences locales s’appliquent.
Examinez la source de l’OSHA sur la consignation/déconsignation et les exigences générales applicables aux machines avec les responsables de la sécurité et les contacts locaux désignés, lorsque cela est pertinent. Ce guide n’interprète pas ces règles pour une juridiction donnée.
Utilisez le plan de réception pour révéler rapidement un risque : si une étape d’essai n’a ni responsable ni enregistrement, il sera difficile d’isoler la cause d’un transfert échoué. Reliez les preuves FAT et SAT à la RFQ fournisseur et confirmez sur le site qui libère chaque point ouvert.
8. Constituer le dossier RFQ fondé sur les preuves
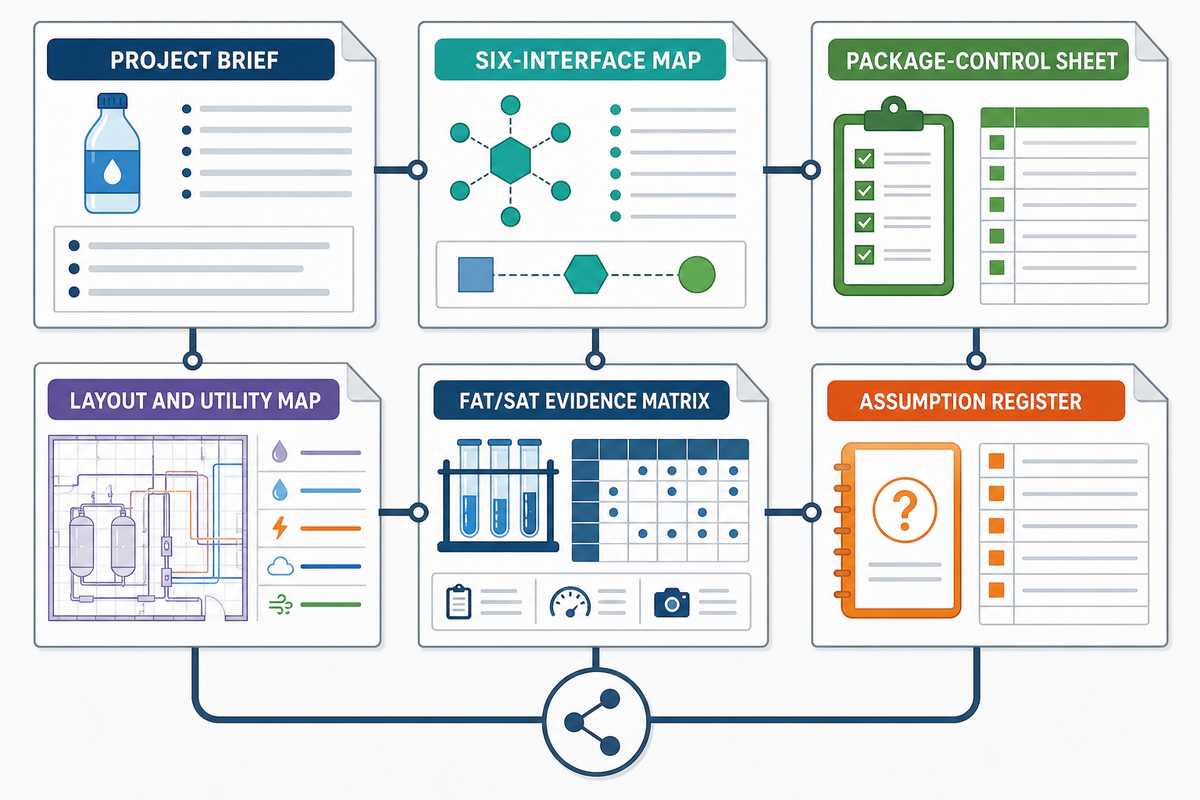
Un dossier RFQ fondé sur les preuves fournit à chaque fournisseur présélectionné les mêmes données de projet et lui demande de rendre visibles ses exclusions. Ce n’est pas un modèle de tarification ; c’est un moyen de distinguer un périmètre déclaré d’une hypothèse.
- Cahier des charges du projet : conditionnement, produit, fenêtre de production, site et responsable de la réception.
- Carte des 6 interfaces : bouteille, produit, nettoyage, utilités, commandes/intervention en sécurité et conditionnement en aval.
- Fiche de maîtrise du conditionnement : plans approuvés, échantillons, révisions, périmètre des pièces de changement de format et limite des futurs formats.
- Carte d’implantation et des utilités : points de raccordement, accès, évacuation et limite de responsabilité.
- Matrice des preuves FAT/SAT : conditions d’essai, enregistrements, validation, responsable des points ouverts et circuit de clôture.
- Registre des hypothèses : chaque élément non résolu, son responsable et la décision nécessaire avant la libération.
Sa valeur réside dans la traçabilité. Si deux offres diffèrent, l’équipe peut demander si cette différence provient du même périmètre convenu ou d’une hypothèse non enregistrée.
Une RFQ contenant des questions d’interface non résolues crée un risque évitable, car les fournisseurs doivent chiffrer des hypothèses au lieu d’un même périmètre. Intégrez la demande, le plan et les preuves de réception désignées au dossier ; il sera alors prêt pour une revue FAT en usine et la remise SAT sur site.
9. Savoir quand la planification est terminée
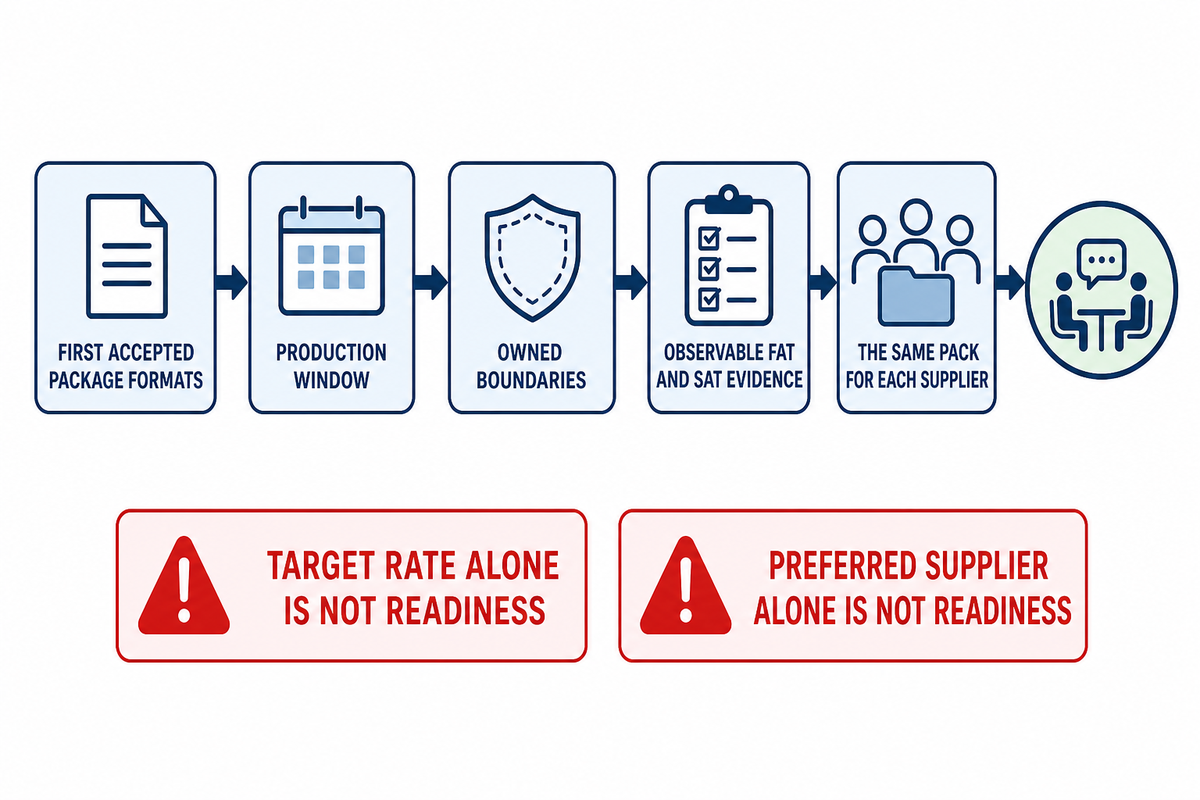
La planification est prête pour une discussion de solution lorsque le projet peut répondre aux questions ci-dessous avec un responsable et un document maîtrisé. Elle n’est pas prête simplement parce qu’un débit cible ou un fournisseur privilégié a été nommé.
Contrôle de préparation
- Les premiers formats de conditionnement acceptés sont-ils identifiés ?
- La fenêtre de production est-elle indiquée avec le temps planifié sans production ?
- Les familles de réglage et les dépendances de séquence sont-elles visibles ?
- Les périmètres du produit, du nettoyage, des utilités, des commandes et de l’aval ont-ils un responsable ?
- Les responsabilités relatives à la documentation propre au marché sont-elles attribuées ?
- La carte d’implantation et des utilités est-elle prête pour l’examen du projet ?
- Les conditions FAT et SAT sont-elles rédigées sous forme de preuves observables ?
- Lorsque cela est pertinent, les preuves d’intervention en sécurité sont-elles attribuées à la partie responsable appropriée ?
- Chaque point ouvert a-t-il un responsable et une date de décision ?
- Chaque fournisseur peut-il recevoir le même dossier ?
Si les réponses sont stables, passez d’une planification générique à une discussion propre à la configuration via cette page de solution de ligne d’embouteillage de bière. Si elles ne le sont pas, revenez à la carte des interfaces et au registre des hypothèses avant de considérer une page commerciale comme un substitut à la planification du projet.
Pour une vue plus large de la catégorie avant une discussion de configuration, consultez le portefeuille de machines de remplissage de bière ; le dossier de périmètre maîtrisé reste le document qui distingue un guide de planification d’une page de sélection commerciale.
Avant de passer à une discussion de solution, examinez la liste des risques partagés, les hypothèses ouvertes et les preuves de réception avec le responsable concerné. La RFQ destinée au fournisseur doit préciser quelles questions relèvent de la FAT en usine, lesquelles de la SAT sur site et lesquelles restent propres au marché.
Mass Technology peut accompagner un cahier des charges stabilisé dans la discussion d’implantation de l’usine, la fabrication des équipements, l’installation de la ligne, la formation des opérateurs et la planification du service après-vente. La prochaine discussion sera plus utile si l’équipe projet apporte le dossier de périmètre maîtrisé plutôt qu’une liste d’hypothèses sans responsable.
Foire aux questions
Quelles informations doivent figurer dans le dossier de projet d’une ligne d’embouteillage de bière ?
Un dossier de projet de ligne d’embouteillage de bière doit consigner le produit et les formats de conditionnement, la plage de production, les arrêts planifiés, les contraintes de réglage et de séquencement, les interfaces du site, les utilités, le périmètre d’implantation et les preuves de réception. Il doit également désigner le responsable des plans, des échantillons, de la documentation propre au marché et des hypothèses non résolues. Cette structure permet à un fournisseur d’identifier les lacunes du périmètre avant qu’une liste de machines soit interprétée comme une exigence complète.
Comment planifier la capacité sans choisir d’abord un modèle de machine ?
Planifiez la capacité en divisant le nombre d’unités conditionnées requis par les heures planifiées restantes après déduction du temps d’arrêt planifié indiqué. Considérez ce résultat comme une donnée de planification pour l’examen technique, puis ajoutez les réglages par famille de produits, la disponibilité en amont et les conditions de séquence, au lieu d’utiliser ce nombre comme décision d’achat. Un fournisseur doit confronter la plage indiquée au périmètre réel du projet, plutôt que de considérer un calcul illustratif comme un débit garanti.
Que faut-il tester lors des FAT et SAT ?
Les FAT et SAT doivent consigner le conditionnement convenu, les fonctions, les alarmes, les utilités, les documents, la formation, les points en suspens et la validation par le responsable désigné. La matrice de preuves doit préciser la condition d’essai, l’observation ou l’enregistrement requis, la personne qui en est témoin et la procédure de traitement de tout point en suspens.
Lorsque le marché du projet l’exige, incluez les carters de protection, les interverrouillages, les étapes d’intervention sûres et les preuves d’isolation des énergies, conformément aux exigences définies par le responsable de la sécurité et les contacts locaux désignés. La réception sur site doit également confirmer les raccordements réels aux utilités et les interfaces de transfert en amont et en aval, car un essai en usine ne peut pas prouver toutes les conditions d’installation. Le résultat utile est une traçabilité signée des preuves, avec un responsable et une date de clôture pour chaque point non résolu ; il ne s’agit pas d’affirmer qu’un même format d’essai convient à toutes les brasseries.
Une seule ligne peut-elle gérer plusieurs formats de bouteilles ?
Les multiples formats de bouteilles doivent être traités comme une question de périmètre à valider pour chaque format, et non comme une promesse générale de flexibilité. Identifiez chaque bouteille, système de fermeture, étiquette, caisse, besoin en pièces de changement de format et enregistrement de vérification avant de valider l’implantation ou le périmètre de réception. Une capsule ou un bouchon en liège ne doit apparaître que s’il appartient à la liste de conditionnement contrôlée ; il ne doit jamais être déduit d’une description générique telle que « bouteille en verre ».
Quand est-il pertinent de demander un échange sur une solution spécifique au projet ?
Un échange spécifique au projet doit être demandé une fois que le dossier, la cartographie des interfaces, la fiche de conditionnement, le périmètre des utilités et de l’implantation ainsi que le plan de réception ont été attribués à leurs responsables. Le fournisseur peut ainsi évaluer un périmètre défini au lieu de combler les lacunes par des hypothèses. Pour une brasserie qui conditionne aussi une seconde boisson, conservez ces formats dans un « périmètre élargi » au lieu de laisser un RFQ de bière intégrer, sans examen, des hypothèses sur le vin, le cidre ou d’autres formats de conditionnement.