Entrez en contact avec Masstech

Mis à jour en octobre 2026
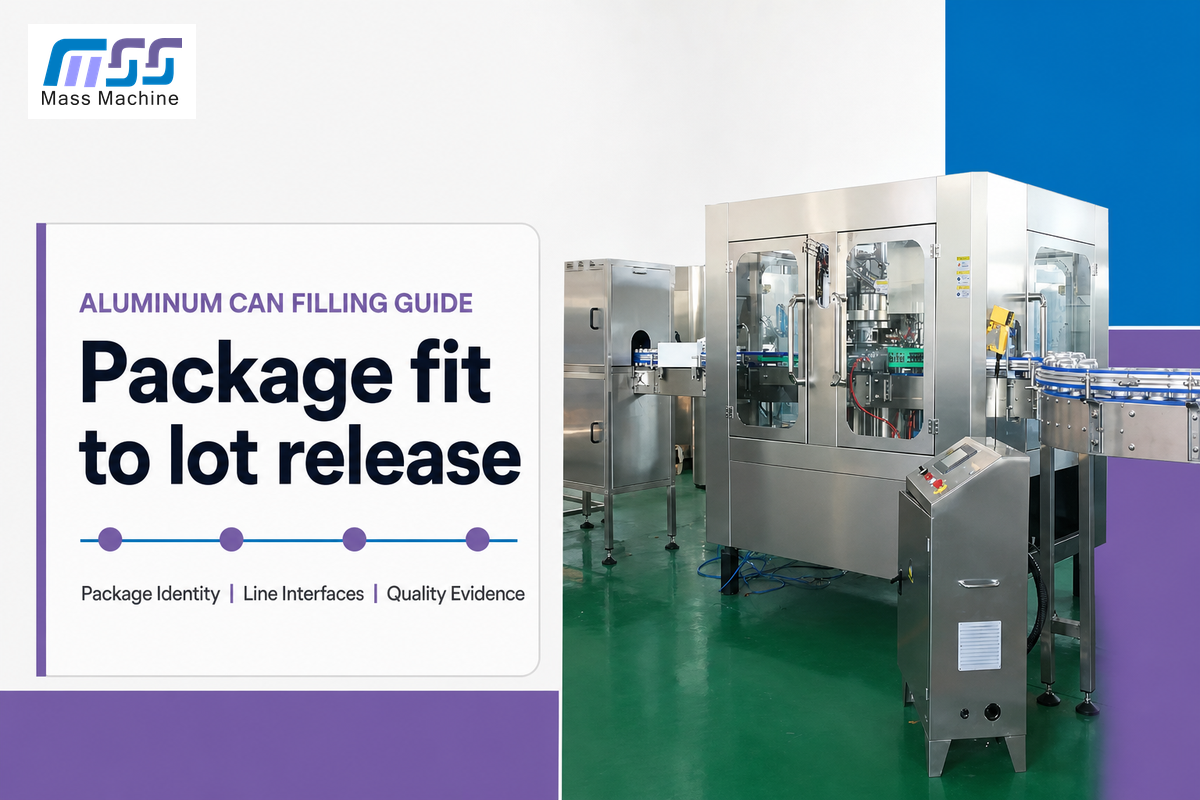
Le remplissage de canettes en aluminium est un procédé maîtrisé autour d’un emballage défini, et non d’une simple indication de volume. Le corps de la canette, le fond, le revêtement intérieur et la boisson doivent être compatibles avec le procédé prévu. La ligne de production doit manutentionner, remplir et fermer l’emballage tout en conservant les preuves nécessaires à la libération. Les questions liées à la définition de l’emballage vont au-delà des réglages de la machine. Ce guide se concentre sur l’identification de la famille de canettes, la correspondance entre géométrie et interfaces, ainsi que les preuves de qualification liées au lot.
Le remplissage de canettes en aluminium qualifie le corps, le fond, le revêtement intérieur, la boisson et les interfaces de ligne comme un seul système maîtrisé. Confirmez l’identité de l’emballage, son état de manutention, une recette de format vérifiée et une inspection enregistrée avant de libérer un lot de production.
Qualification de l’emballage en un coup d’œil
- Un volume nominal n’identifie pas le format complet de la canette.
- Un défaut de sertissage peut avoir son origine en amont de la sertisseuse.
- L’autorisation de contact alimentaire ne prouve pas la durée de conservation propre à la boisson.
- Les enregistrements d’inspection doivent être reliés au lot d’emballages et à la fenêtre de production.
Ce document décrit la définition de l’emballage et son intégration à la ligne de production pour le changement de format et la qualité. Utilisez la page consacrée à la solution de machine de remplissage de canettes en aluminium pour les informations restantes, notamment les modèles et les devis. Vous trouverez davantage d’informations sur le diagnostic de la carbonatation et de la mousse ainsi que sur la gestion de la contre-pression dans le guide du remplissage de canettes de boissons gazeuses.
1. Ce que comprend le remplissage de canettes en aluminium
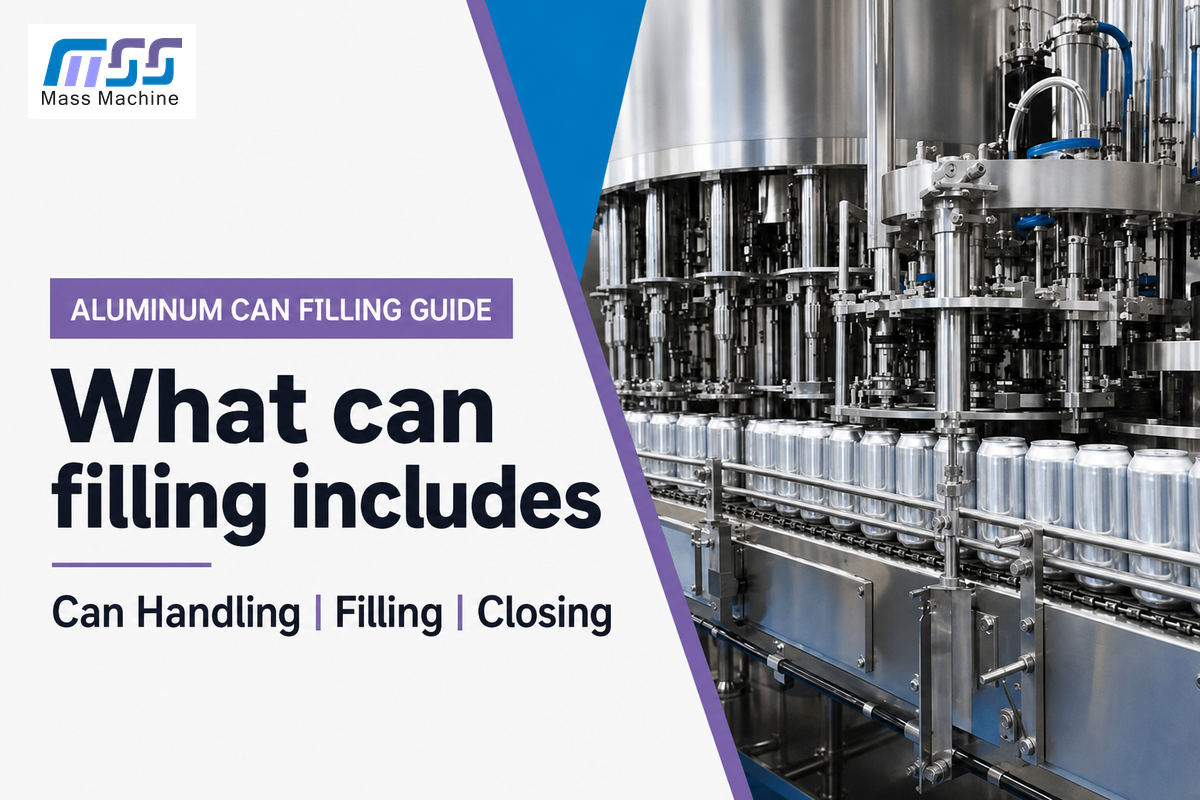
Le remplissage de canettes de boissons en aluminium couvre la réception des canettes vides, leur manutention maîtrisée, la préparation, le remplissage, la pose du fond, le sertissage et l’inspection. La qualification de l’emballage relie ces opérations : le corps et le fond approuvés doivent arriver intacts, correspondre au format installé sur la ligne et rester identifiables pendant toute la fenêtre de production. La libération relève ensuite du plan de contrôle approuvé du site.
Entre les opérations de remplissage et de fermeture de l’emballage, de nombreux facteurs interviennent, notamment le support et le transfert de la canette ainsi que le timing et la présentation du fond au poste de fermeture. Des défauts peuvent apparaître lors de la fabrication de la canette, du remplissage, de la fermeture, du traitement ou de la manutention. Selon les recommandations de la Canadian Food Inspection Agency sur les boîtes métalliques, un défaut peut survenir en dehors du procédé de fermeture, notamment pendant la fabrication, le remplissage, le traitement ou la manutention. Cela peut justifier une investigation au-delà de la sertisseuse.
Examinez l’emballage dans les deux sens. L’ingénierie vérifie que les machines, y compris la vanne de remplissage, peuvent fonctionner avec le format. L’assurance qualité vérifie quelles observations et mesures étayent la réception. Les achats vérifient les documents actuels du fournisseur. L’équipe des opérations conserve la recette et les enregistrements utilisés pour cette production précise. Les responsabilités se rejoignent sur l’identité de l’emballage, et non sur le débit d’une seule machine.
Erreur courante : considérer le « remplissage et la fermeture automatiques » comme une déclaration de qualification autonome. L’automatisation décrit la manière dont le travail est effectué ; elle ne définit ni le corps, ni le fond, ni le revêtement intérieur approuvés, ni les preuves de réception. Un châssis en acier inoxydable ne suffit pas davantage à prouver la compatibilité.
2. Figer la famille de canettes avant les réglages de la machine
Une famille d’emballages possède une identité définie comprenant la géométrie du corps, le code du fond, le revêtement intérieur, le fournisseur et le devoir de procédé. La capacité nominale n’est qu’une caractéristique parmi d’autres. Les plans d’emballage et les références d’approbation permettent à l’ingénieur de relier le contenant physique aux pièces de changement de format et aux exigences d’inspection, tandis que les achats peuvent distinguer une solution de remplacement approuvée d’une substitution non qualifiée.
Le portefeuille de canettes de boissons de Ball cite les familles Standard, Sleek, Slim et King. Le portefeuille de fonds de Crown décrit ses propres options de fermeture. Il s’agit de descriptions de produits attribuées, et non d’un tableau universel d’interchangeabilité. Demandez au fabricant du corps et du fond la combinaison maîtrisée correspondant à votre commande.
Registre des données de la famille de canettes
Le Registre des données de la famille de canettes associe les identités d’emballages approuvées aux interfaces de ligne et aux documents de libération qui en dépendent.
| Champ | Source de référence | Conséquence pour la ligne ou la qualité | Limites / Ne convient pas à |
|---|---|---|---|
| Fournisseur du corps et lot | Enregistrement de livraison et spécification de l’emballage | Identité du matériau et isolement d’un lot suspect | Palettes mélangées non identifiées |
| Famille de formats | Plan approuvé du corps | Pièces de changement de format et géométrie des supports | Descriptions limitées au volume |
| Volume nominal | Spécification approuvée de l’emballage | Plan du produit et du contenu net | Déduire les dimensions à partir des seuls mL |
| Diamètre et hauteur du corps | Révision du plan et méthode dimensionnelle | Guides, transferts et élévateurs | Dimensions génériques de réglage |
| Exigences relatives au col et à la bride | Documents des fournisseurs du corps et du fond | Présentation du fond et interface de fermeture | Accepter des échantillons endommagés comme références |
| Fournisseur du fond, code et lot | Spécification approuvée du fond | Exigences d’alimentation du fond et de sertissage | Substitution inter-fournisseurs supposée |
| Référence du revêtement intérieur | Dossier de qualification de l’emballage | Examen du contact alimentaire et de la compatibilité avec le produit | La seule mention générale « qualité alimentaire » |
| Décoration et zone de codage | Graphisme approuvé et essai de codage | Visibilité de l’impression, de l’étiquette et de l’inspection | Supposer que les changements de décoration sont invisibles pour les capteurs |
| Boisson et devoir de procédé | Approbation du produit et du procédé | Qualification de la pression, de la température et du stockage | Transférer l’approbation à une autre boisson |
| Révision et statut de l’approbation | Enregistrement maîtrisé de libération | Combinaison autorisée en production | Plans obsolètes ou modifications non signées |
Les matériaux en contact avec les aliments doivent être évalués séparément, et le 21 CFR 175.300 des États-Unis couvre certains revêtements résineux et polymériques ainsi que leurs conditions d’utilisation. Les autorisations réglementaires ne prouvent pas l’aptitude à une boisson, une voie de chauffage ou une durée de stockage donnée. Il convient de demander des évaluations d’emballage propres au produit plutôt que d’étendre une déclaration sur le revêtement au-delà de ses limites.
Prenons le cas d’une proposition des achats visant à remplacer la canette en aluminium actuelle par un corps plus fin de même volume nominal. Comme le graphisme de la canette et sa description commerciale restent identiques, cette substitution peut sembler mineure, mais elle doit tout de même être qualifiée. Le registre ferait apparaître de nombreuses questions non formulées (par exemple le diamètre du corps, les exigences relatives au col et à la bride, le code du fond et la révision du plan). Il n’est pas possible de copier les références mécaniques. L’équipe des achats demande d’abord les documents de l’emballage, puis l’ingénierie et la qualité examinent et définissent les preuves de l’essai. L’objectif est de qualifier la substitution proposée, et non de supposer sa conformité.
3. Protéger les canettes vides du dépalettiseur à la remplisseuse
La protection des canettes vides consiste à préserver la géométrie et l’état approuvés du corps lors de tous les contacts. Commencez par vérifier l’état de transport de la palette et les points de contact de manutention des canettes avant d’attribuer un défaut à la remplisseuse pour le corriger. La comparaison des observations avant et après un transfert peut restreindre l’investigation, même si une bosse seule n’en identifie pas la cause. Une déformation de la canette peut être observée pendant le transport, mais cette observation seule n’en identifie pas la cause.
Conformément à la procédure de manutention du site, déchargez et empilez les palettes. Avant de libérer les charges palettisées vers le convoyeur, inspectez les couches endommagées, la contamination et les étiquettes de lot non concordantes. Suivez séparément les bosses du corps et les dommages du col ou de la bride. L’emplacement du dommage est important, car il peut affecter l’interface de fermeture. Ne transformez pas une observation informelle en limite formelle de rejet.
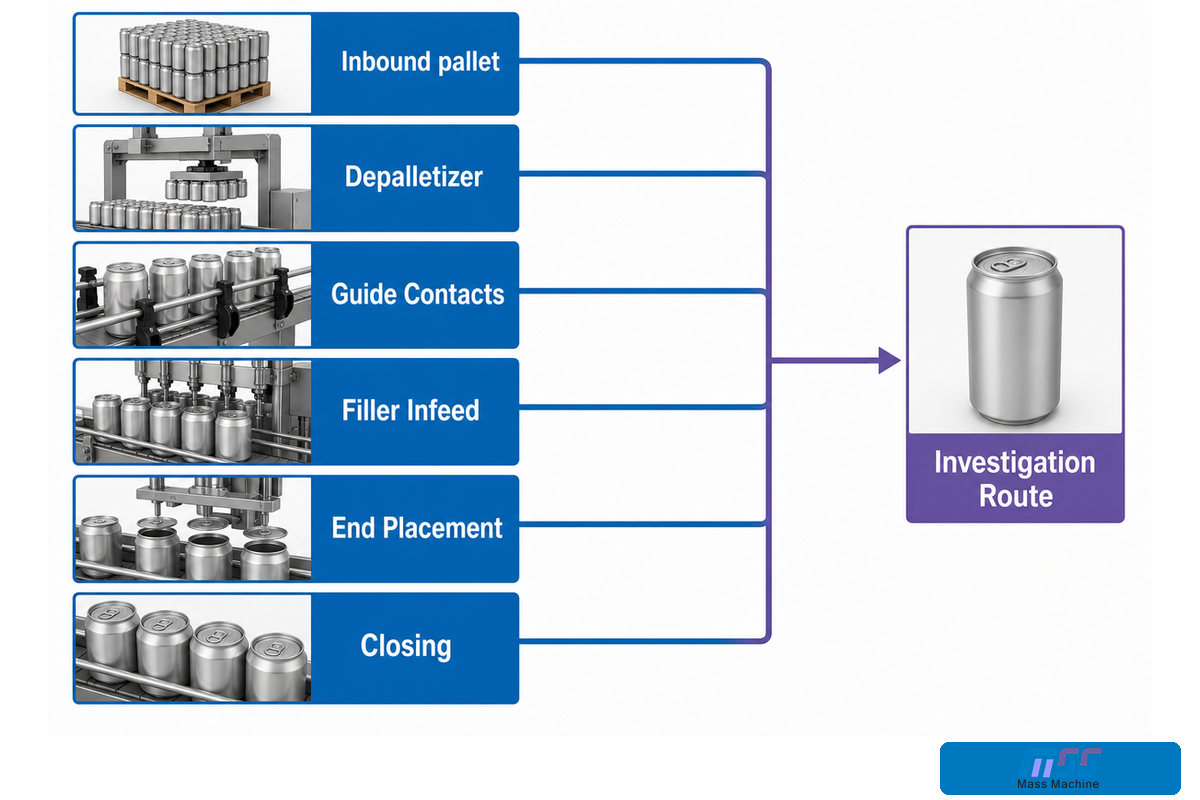
Cascade de propagation des dommages
La Cascade de propagation des dommages cartographie les points d’inspection de la palette entrante à l’examen du sertissage afin de garder visible une perturbation en amont.
Suivez la séquence : palette entrante, dépalettiseur, points de contact des guides, poste de préparation, entrée de la remplisseuse, sortie de la remplisseuse, pose du fond et fermeture. La carte indique un parcours d’investigation. Elle ne prouve pas que le premier défaut observé a été généré à cet endroit.
Les enregistrements de manutention, lorsqu’ils sont conservés, décrivent l’emplacement, le lot d’emballages, l’état et la décision prise. Les photographies peuvent montrer un schéma de contact ; les mesures nécessitent une méthode définie. La contamination hygiénique et les résidus exigent une réponse approuvée. La propreté visuelle ne prouve pas que l’étape de préparation est terminée.
KHS cite les dommages des bords de guidage sur les canettes légères dans sa note technique. Utilisez cet exemple pour inciter à inspecter les points de contact de votre ligne, et non comme preuve que toutes les canettes endommagées sont dues à ce mécanisme. Retirez les rebuts du matériel mis en attente et conservez des échantillons conformément à la procédure du site.
4. Traduire la géométrie de la canette en interfaces de ligne
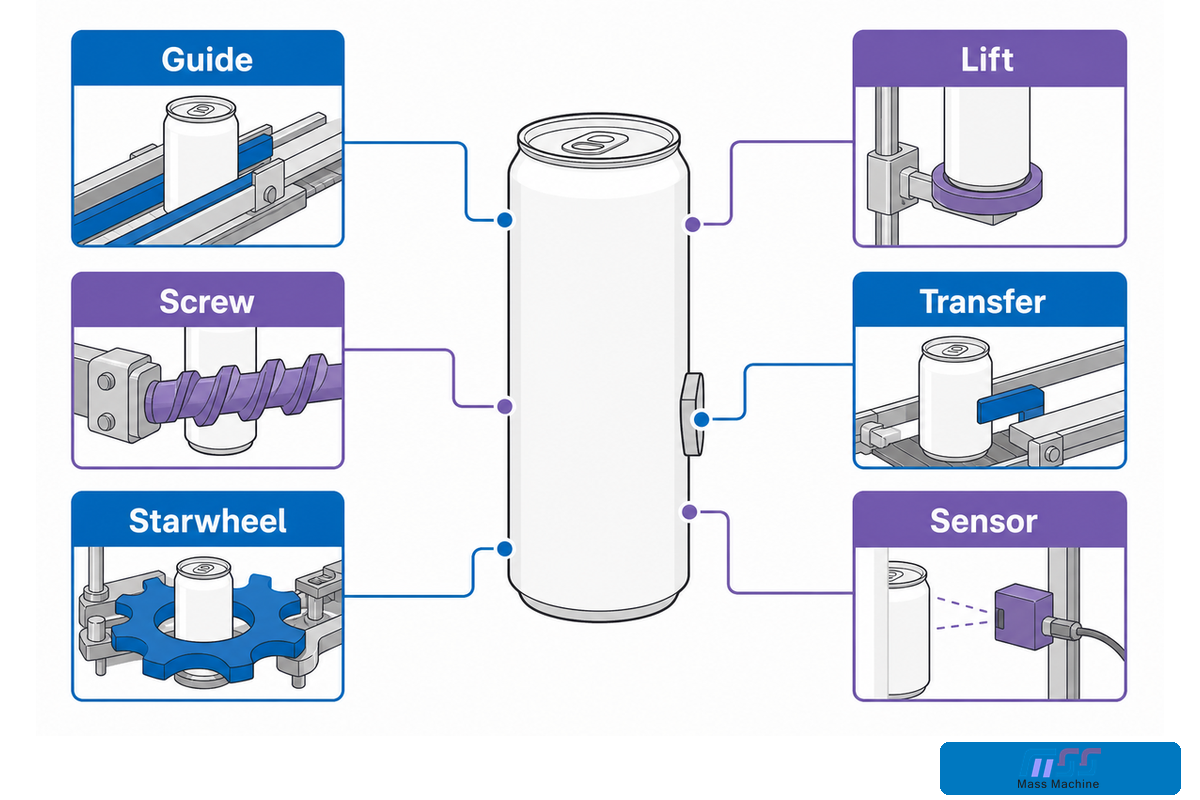
La géométrie de la canette devient une question d’interface de ligne dès qu’un contenant rencontre un guide, une vis, une étoile de transfert, un élévateur, un transfert ou un capteur. La gamme de machines de remplissage de canettes couvre la sélection du modèle ; ce guide reste centré sur la compatibilité de l’emballage et les preuves. Un changement de format peut affecter plusieurs points de contact, même si la boisson et le volume nominal restent les mêmes. Il incombe à l’ingénieur de relier les dimensions modifiées aux ensembles concernés et de vérifier l’état installé par rapport aux plans et instructions approuvés.
Distinguez trois changements : le diamètre du corps, la hauteur du corps et la famille de fonds. Une modification du diamètre peut affecter le guidage latéral et l’ajustement des transferts ; une modification de la hauteur peut affecter les éléments de support et de référence ; un changement de fond peut affecter l’alimentation et la combinaison de fermeture approuvée. Encore une fois, il s’agit de points de revue, et non de réglages généraux. Les réglages mécaniques précis, les fonctions pneumatiques et les pièces de rechange dépendent de la machine.
| Changement | Interfaces à examiner | Preuves à conserver |
|---|---|---|
| Diamètre du corps | Guides, vis, étoiles et transferts | Pièces approuvées et observations de manutention à sec |
| Hauteur du corps | Élévateurs, références, supports et capteurs | Contrôles de l’état installé et résultats de la première pièce |
| Famille de fonds | Outillage d’alimentation du fond et de fermeture | Couple corps/fond approuvé et preuves de sertissage |
| Décoration | Zone de codage et inspection optique | Code lisible et échantillons de test |
| Service boisson/procédé | Parcours du produit et approbation de l’emballage | Qualification actuelle du produit et du procédé |
Vérifiez les échantillons réels à travers les transferts concernés au moyen d’essais approuvés et de procédures de sécurité. La mention « format pris en charge » dans un tableau ne révèle ni la référence du dernier opérateur ni les pièces installées. Enregistrez les deux. Si une machine de remplissage de bouteilles en verre ou de bouteilles en plastique est utilisée à titre de comparaison, cela ne signifie pas que la même logique de transfert s’applique à une machine de mise en canettes ; l’emballage en canette nécessite ses propres contrôles de manutention et de pose du fond.
5. Adapter l’emballage à la voie de procédé de la boisson
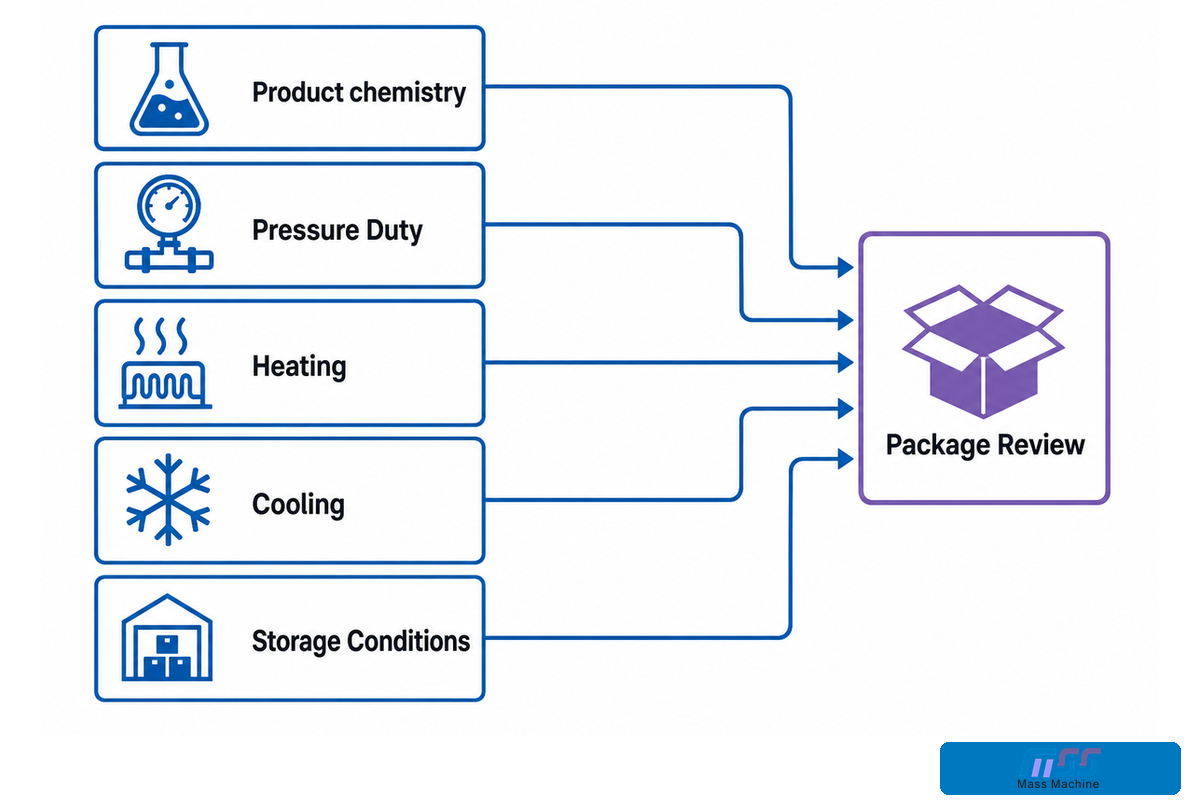
L’approbation de l’emballage doit suivre la boisson et sa voie de traitement. Des boissons différentes peuvent imposer des exigences différentes à la canette, à la fermeture et au procédé de remplissage. La chimie du produit, les contraintes de pression, le chauffage, le refroidissement et les conditions de stockage doivent donc figurer dans la revue ; une production réussie avec une boisson ne qualifie pas une autre boisson. Faire passer un emballage avec succès dans la ligne de traitement ne justifie pas l’approbation d’un autre emballage.
Lors de l’examen de l’emballage alimentaire, le revêtement intérieur fait partie de l’évaluation de l’emballage. Demandez quelles compositions de boissons, quelles expositions au procédé et quelle durée de conservation l’évaluation couvre. Une affirmation de recyclabilité du corps en aluminium est une déclaration environnementale ; elle ne répond pas aux questions de contact alimentaire et de corrosion. L’expérience acquise avec des boîtes en acier ou en fer-blanc pour les aliments en conserve ne signifie pas que les contenants de boissons en aluminium à paroi mince sont automatiquement approuvés.
Le remplissage de jus peut nécessiter une voie de traitement différente de celle du remplissage d’eau ; les canettes de bière soulèvent des questions de qualité du produit qui vont au-delà de la compatibilité du format. La manière de mesurer la pression et de concevoir un procédé utilisant de l’azote ou carbonatant une boisson relève du procédé. Pour les choix de procédé propres à la bière, consultez le guide de la machine de remplissage de canettes de bière. La « pression constante » d’une brochure ne constitue pas un produit qualifié.
Le champ réglementaire américain dépend de la catégorie et de l’activité. Les recommandations de la FDA sur les contrôles préventifs décrivent diverses exemptions ou exigences modifiées pour les activités de jus admissibles, les aliments en conserve peu acides et certains établissements de boissons alcoolisées. Ces exemptions ne suppriment pas toutes les exigences de sécurité alimentaire. Vérifiez le produit et l’établissement concernés afin de confirmer la voie applicable, plutôt que de citer la Part 117 de manière générique.
Les voies thermiques nécessitent leur propre revue documentée de l’emballage. Le traitement thermique, l’exposition à la vapeur le cas échéant et le refroidissement ultérieur doivent faire partie du produit et du procédé validés. Ce guide ne fournit pas de températures, de pressions ou de niveaux d’oxygène universels et ne prescrit pas de programmes thermiques.
6. Traiter le remplissage, la pose du fond et le sertissage comme une seule interface
L’interface entre remplissage et fermeture doit assurer une présentation stable de la canette et du fond approprié pendant le transfert vers la sertisseuse. Lors d’un diagnostic de problèmes de fermeture, examinez le support, le transfert et le timing. L’examen visuel, la mesure interne du sertissage et les essais d’étanchéité répondent à des questions différentes. Une seule observation ne doit pas être interprétée comme une évaluation de l’intégrité de l’emballage.
La conception intégrée remplisseuse-sertisseuse de Krones illustre l’architecture coordonnée d’un fournisseur. Cette description de produit permet d’attribuer cette conception ; elle n’établit pas un timing, une capacité de changement de format ou des performances identiques pour toutes les machines de remplissage et de fermeture.
Les recommandations de la CFIA séparent l’examen externe de l’examen interne et de l’évaluation du sertissage. Suivez les exigences du fournisseur approuvé du corps et du fond ainsi que la méthode d’inspection validée du site. Même l’instrument le plus sophistiqué ne peut être considéré comme entièrement correct sans la bonne méthode, la bonne référence et la bonne interprétation. L’apparence seule ne peut pas fournir une dimension interne du sertissage.
Supposons qu’un nouveau lot de fonds ait été ajouté à une ligne de remplissage existante et que des inquiétudes concernant le sertissage aient été soulevées lors d’une inspection de première pièce. Régler la sertisseuse avant d’avoir documenté l’état de départ modifie une autre variable. L’équipe vérifie d’abord l’approbation du couple corps/fond, l’outillage et l’identité de l’alimentation des fonds. Elle examine les échantillons conservés et les résultats d’inspection pertinents. Elle vérifie la présentation au transfert. L’emballage reste en attente pendant l’évaluation de la cause et de la fenêtre concernée. Après l’examen des preuves, l’équipe ne procède à un réglage de la ligne ou de l’installation que si la procédure du site l’autorise, puis enregistre sa vérification dans le même enregistrement de modification.
Il ne faut pas supposer que chaque symptôme de fermeture est un défaut de remplissage. De même, remplacer l’outillage de fermeture ne peut pas réparer une bride endommagée qui arrive de l’amont.
7. Verrouiller une recette de changement de format vérifiée
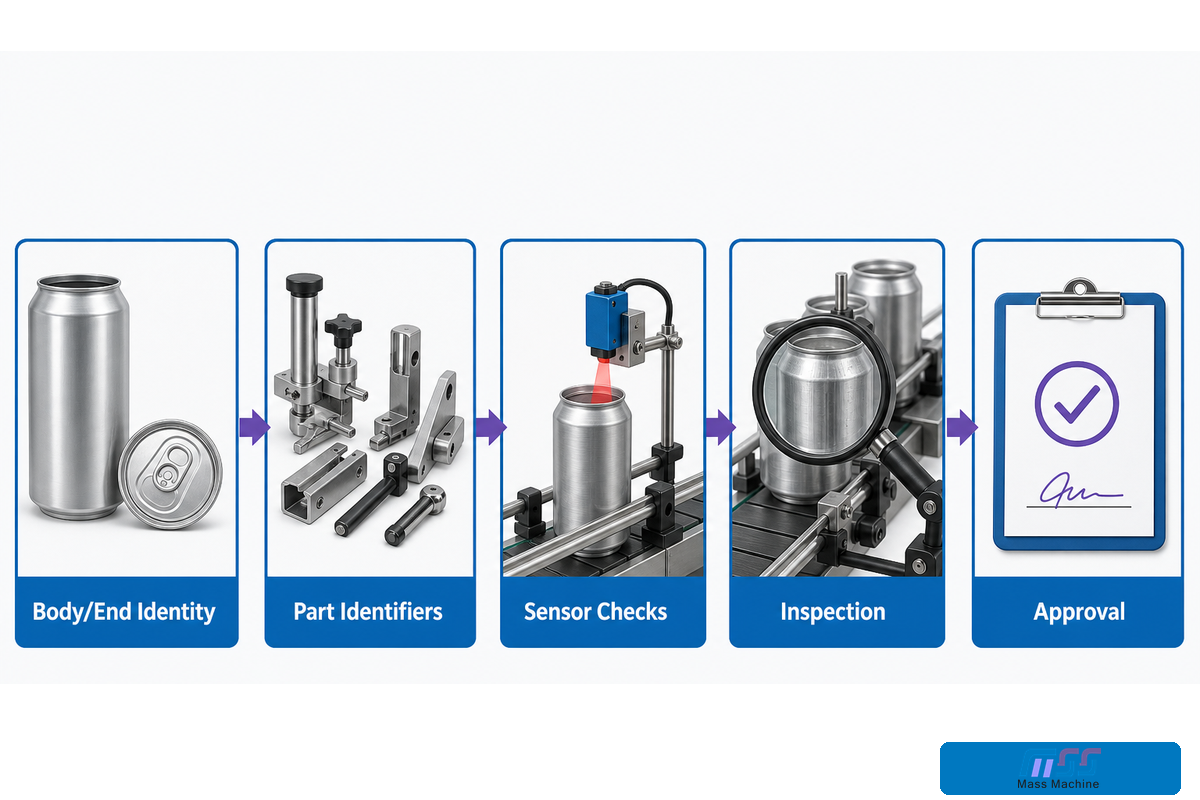
Une recette de format vérifiée enregistre l’emballage, les pièces de changement de format, les références, les états des capteurs et les preuves utilisées pour approuver la première fenêtre de production, ainsi que les paramètres du procédé, la signature d’approbation et la révision. L’objectif est de parvenir à un état approuvé et reproductible du système, plutôt que de s’appuyer sur le souvenir des réglages précédents.
Verrouillage de la recette de format
Le verrouillage de la recette de format relie les pièces installées et les réglages à un emballage approuvé précis et à l’enregistrement de libération de la première pièce.
Conservez l’identité du corps et du fond, les identifiants des pièces, les références, l’état de l’alimentation des fonds, les contrôles des capteurs, l’inspection et l’approbation. Enregistrez les écarts lorsqu’ils sont visibles. Les pièces de remplacement, même similaires à la pièce d’origine, nécessitent un contrôle d’identité et d’installation. Ne standardisez pas une seule durée de changement de format pour des équipements ou des formats différents.
La sécurité du changement de format nécessite une évaluation au niveau de la tâche. La norme de l’OSHA sur les énergies dangereuses et ses recommandations sur les interventions mineures distinguent les travaux couverts d’une exception limitée pendant la production normale. L’exception exige une activité routinière, répétitive et intégrée ainsi qu’une protection alternative efficace. Si toutes ses conditions ne sont pas remplies, appliquez les exigences de maîtrise des énergies correspondantes. L’évaluation compétente et les procédures du site régissent la tâche réelle.
L’OSHA décrit les critères d’activité de l’exception comme « routinière, répétitive et intégrée ». Ces seuls mots ne suffisent pas à satisfaire la condition distincte de protection efficace.
Supprimez toute ambiguïté lors de la transmission : identifiez l’état approuvé, le contrôle restant ouvert et la personne autorisée à libérer. La pression de production ne doit pas transformer une installation inachevée en essai non documenté destiné à réduire le temps de changement de format.
8. Inspecter aux points de contrôle désignés
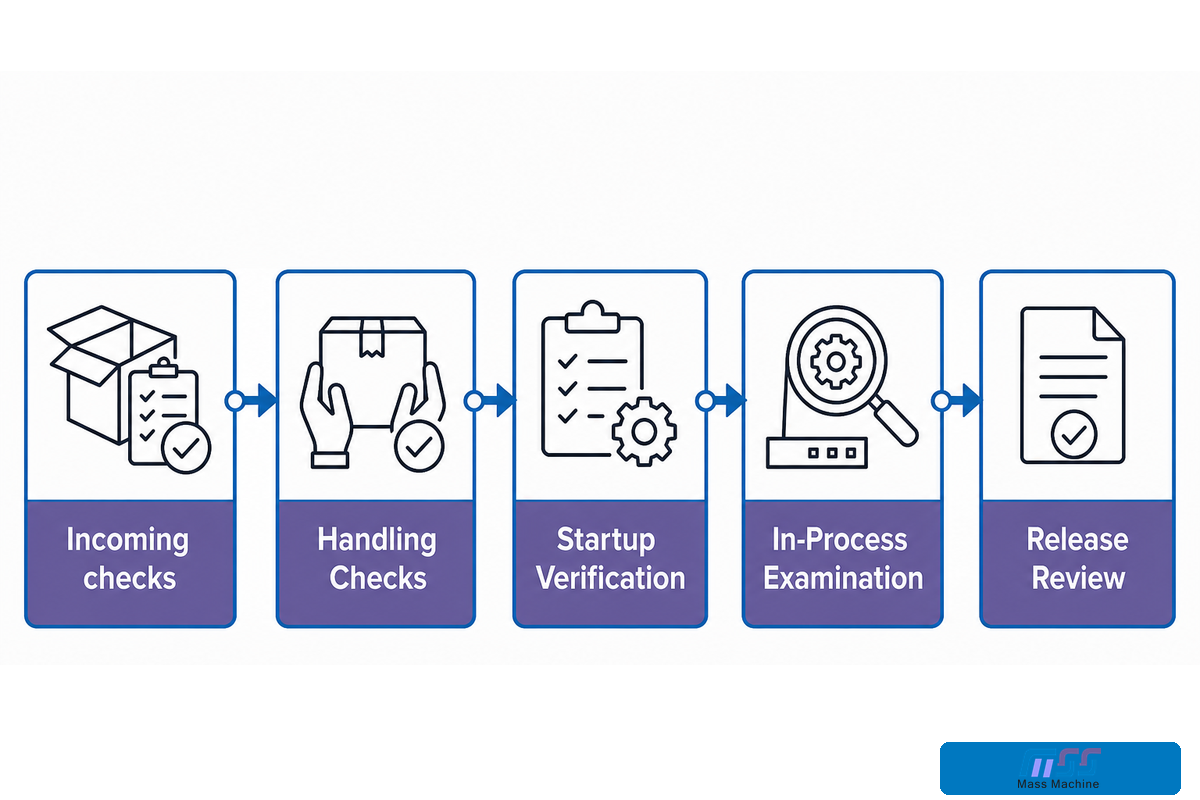
Effectuez les inspections à des emplacements désignés, selon des méthodes et des responsables définis, et conservez les résultats. Les contrôles à la réception, les contrôles de manutention, la vérification au démarrage, l’examen en cours de procédé et la revue de libération répondent à des questions différentes. Définissez les limites et les fréquences au moyen de l’emballage approuvé et du plan de contrôle du site ; ce guide ne fournit aucune valeur universelle de sertissage ou d’échantillonnage.
| Point de contrôle | Question ou méthode | Responsable et enregistrement | Limites / Ne convient pas à |
|---|---|---|---|
| Palette entrante | Identité et état visible | Réception : enregistrement du lot et de l’état | Prouver l’intégrité interne de l’emballage |
| Revue des documents du corps et du fond | Combinaison et révision approuvées | Qualité : dossier actuel de l’emballage | Substitutions non maîtrisées du fournisseur |
| Après une manutention critique | État avant/après contact | Opérations : enregistrement de l’emplacement et de l’échantillon | Déduire la cause d’une seule photographie |
| Entrée de la remplisseuse | Identité du format et présentation | Ingénierie : contrôle de l’état installé | Utiliser le volume comme seule identité |
| Remplissage de la première pièce | Méthode approuvée de remplissage ou de contenu net | Qualité : résultat mesuré et méthode | Confondre l’apparence du niveau avec le contenu net |
| Fermeture de la première pièce | Examens de sertissage spécifiés | Qualité : enregistrement du sertissage propre à l’emballage | Utiliser une valeur de sertissage générique |
| Emballage en cours de procédé | Contrôles planifiés du plan de contrôle | Opérations/qualité : résultats liés au temps | Inventer des intervalles d’inspection universels |
| Codage et conditionnement | Lisibilité et association au lot | Conditionnement : vérification du code | Supposer qu’un code lisible constitue une généalogie complète |
| Rejet et mise en attente | Décision et fenêtre concernée | Qualité : enregistrement de mise en attente/rejet | Mélanger du stock en attente avec du matériel libéré |
| Libération finale | Exhaustivité des preuves et approbation | Réviseur autorisé : décision de libération | Libérer avec des exceptions non résolues |
La pesée et l’inspection en ligne peuvent être efficaces, mais leurs méthodes doivent être validées pour l’application. Le codage laser, les contrôles par vision et les autres fonctions d’inspection doivent disposer d’échantillons de test et d’une réponse documentée aux défaillances. La simple présence d’un instrument ne permet pas de savoir si le défaut ou l’erreur de codage recherchés sont détectés.
Les observations doivent préciser ce que chaque méthode mesure et ce qui reste non résolu. Les taches ressemblant à de la rouille sur les contenants métalliques doivent être identifiées ; les résidus doivent être évalués quant à leur potentiel d’impact sur l’hygiène. Distinguez ces éléments de l’examen de la barrière réelle du revêtement intérieur et de l’intégrité de l’emballage. Que mesure chaque méthode et que ne mesure-t-elle pas ?
9. Établir la traçabilité du lot à la libération
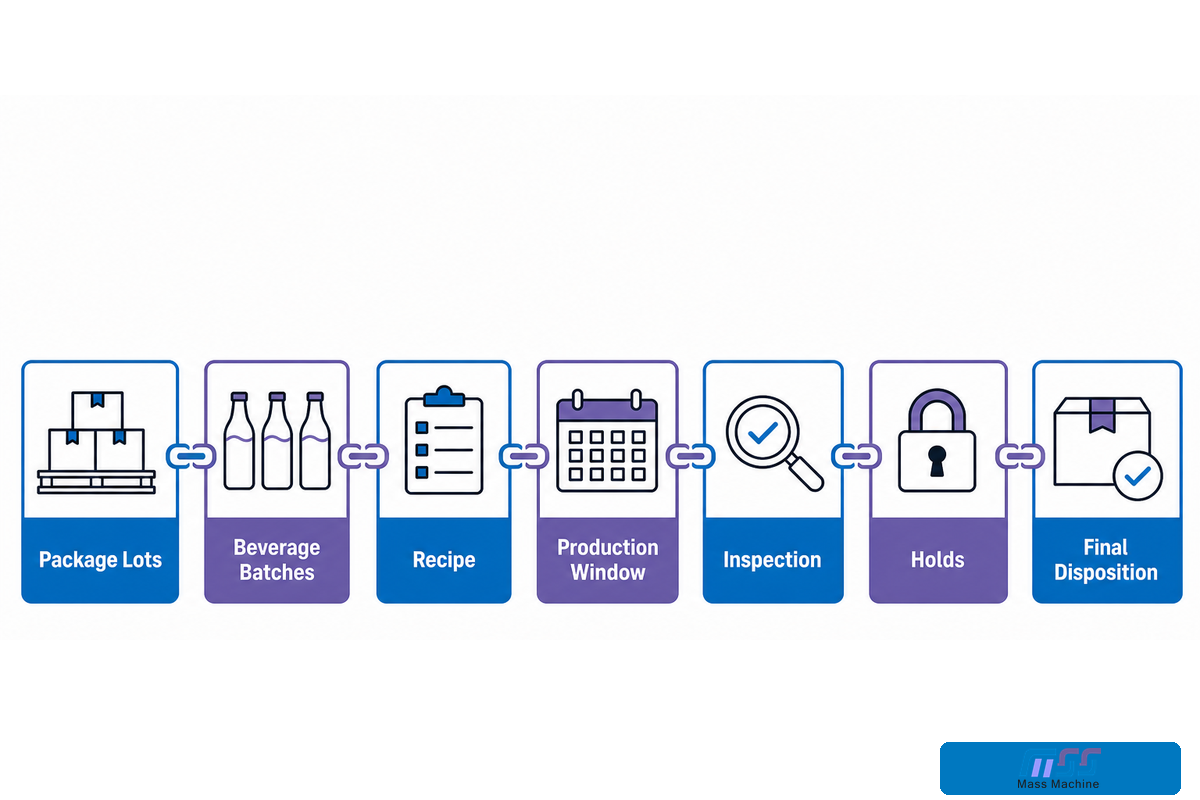
La traçabilité du lot à la libération doit relier les lots d’emballages aux lots de boissons, à la recette et à la fenêtre de production, puis aux inspections, aux mises en attente et à la décision finale. Un tel enregistrement permet à la qualité de reconstituer quel matériel et quel état étaient présents lorsqu’une préoccupation a été soulevée. Le cadre ci-dessous propose un exemple pratique de conception d’enregistrement ; il ne signifie pas que chaque boisson est soumise aux mêmes obligations légales de traçabilité.
Carte de traçabilité en 3 fenêtres
Le fil de traçabilité, du lot à la libération, relie l’identité de l’emballage, l’état du procédé et la décision qualité au sein d’une même fenêtre de production.
Utilisez un identifiant stable plutôt qu’une description en texte libre qui varie d’un service à l’autre. Associez les lots de corps, de couvercles et de boissons à la fenêtre de production. Reliez la révision de la recette au contrôle des pièces installées ; joignez les enregistrements d’inspection, les mises en retenue et les libérations. Si le lot de couvercles change en cours de production, préservez cette limite au lieu d’attribuer un seul lot de couvercles à toute l’équipe.
Un exercice identifiant trois fenêtres de production A, B et C est utile. Le lot de corps reste inchangé lorsque la fenêtre B introduit le lot de couvercles E-B. Un problème concernant E-B est examiné ultérieurement. L’examinateur localise d’abord le début et la fin d’E-B, puis étudie les échantillons conservés issus de ces fenêtres de production. Une analyse complémentaire peut être nécessaire pour déterminer le rôle du matériau de corps commun ; les enregistrements ne prouvent pas qu’E-B est à l’origine du problème. Les enregistrements de conditionnement relient les fenêtres évaluées au stock de produits finis, et la qualité documente la mise en retenue et la décision concernant le lot. Les heures et les lots manquants sont signalés comme des lacunes, sans être présumés sûrs.
La règle supplémentaire de traçabilité de la FDA concerne certains aliments figurant sur la Food Traceability List et certaines activités admissibles, avec des exemptions ; elle ne s’applique pas automatiquement à toutes les boissons en canette. Déterminez séparément vos obligations légales et les enregistrements que vous choisissez de conserver pour votre assurance qualité interne.
Testez les liens entre enregistrements au moyen d’une récupération simulée. Le personnel qualité peut-il identifier les enregistrements relatifs à l’emballage et au procédé sans interpréter les abréviations de l’opérateur ? Le conditionnement peut-il isoler le stock retenu ? Le service achats peut-il poser une question étayée au fournisseur ? Une base de données non testée ou un code imprimé sur chaque canette ne répondent pas, à eux seuls, à ces questions.
10. Qualifier une nouvelle famille de canettes pour différentes boissons
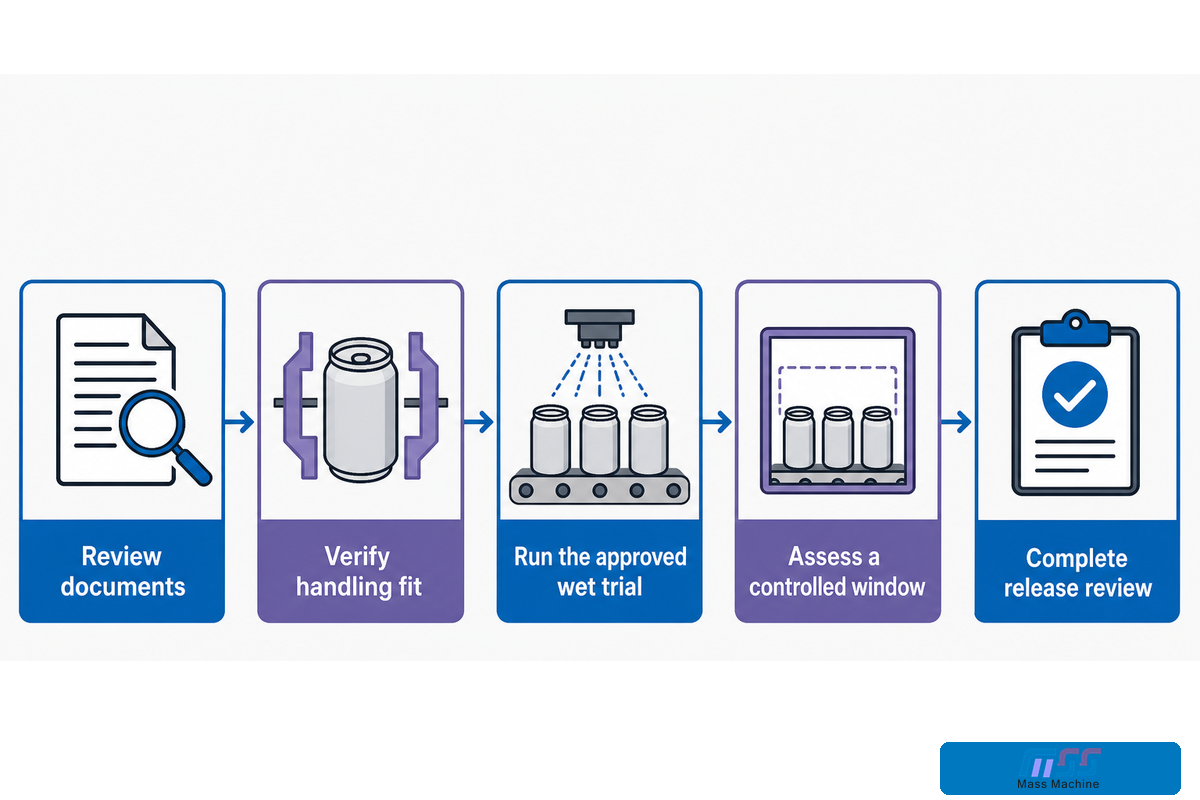
Une nouvelle famille de canettes nécessite une qualification par étapes : examiner les documents, confirmer la compatibilité de manutention, évaluer l’essai en conditions humides approuvé, examiner une fenêtre de production contrôlée et achever la revue de libération. Chaque étape réduit un niveau différent d’incertitude. Ne maintenez l’approbation que pour le corps, le couvercle, le revêtement intérieur, la boisson et les exigences de traitement définis ; une compatibilité plus large exige des preuves supplémentaires.
- Examinez les documents. Résolvez l’identité de l’emballage, les révisions des plans et l’approbation du produit et du procédé avant de libérer le matériel pour l’essai.
- Vérifiez la compatibilité de manutention. Contrôlez les points de contact concernés et les pièces de changement de format installées conformément à l’essai approuvé et à la procédure de sécurité.
- Réalisez l’essai en conditions humides approuvé. Conservez les résultats relatifs au produit et à l’emballage en fonction des exigences de réception définies.
- Évaluez une fenêtre contrôlée. Confirmez que la recette, les enregistrements d’inspection et les liens entre matériaux restent intacts pendant la production.
- Autorisez la libération. Clôturez les écarts et enregistrez la combinaison qualifiée ainsi que ses limites.
Quand un essai doit rester en attente
Laissez un essai sans résolution lorsque les plans sont contradictoires, que l’approbation du corps et du couvercle est manquante, que les preuves concernant le revêtement ne couvrent pas la boisson ou que l’inspection ne repose pas sur une méthode définie ; la pression du calendrier ne peut pas remplacer ces éléments. Un emballage ayant traversé des machines à sec doit encore faire l’objet d’une évaluation du remplissage et du stockage avant que sa fenêtre de production prévue soit qualifiée.
Séparez le problème en suspens des questions de performance sans lien. L’ingénierie peut avoir confirmé la compatibilité du transfert tandis que la qualité attend les preuves de compatibilité. Le service achats peut disposer des plans les plus récents alors que la production n’a pas vérifié la révision de la pièce installée. Consigner le responsable et les preuves manquantes évite qu’une approbation inachevée ne devienne un rejet général de la machine ou une acceptation non étayée de l’emballage.
Perspectives du secteur : exiger des preuves à l’appui des améliorations du contrôle
Une mise à jour 2025 de Krones sur l’inspection fondée sur AI décrit des extensions de ses propres systèmes d’inspection. Pour un nouveau format, la question d’achat utile est de savoir quelles configurations de conditionnement ont été mises à l’épreuve, quelle méthode de référence a été utilisée et comment sont consignés les défauts non détectés et les faux rejets. L’automatisation ne remplace pas la nécessité de qualification.
À retenir
Approuvez une combinaison définie d’emballage et de procédé, avec une recette vérifiée et des preuves de libération pouvant être reliées. N’étendez cette approbation que lorsque les conditions modifiées ont été évaluées.
Le profil de l’entreprise Mass Technology identifie le fournisseur à l’origine des pages d’équipement de ce site. Présentez le registre des données d’entrée de la famille de canettes lors d’une discussion d’ingénierie afin de définir l’emballage et de lancer l’examen de la machine.
Foire aux questions
Quelles spécifications sont nécessaires avant un essai de remplissage de canettes en aluminium ?
Commencez par les références de l’emballage et du procédé.
Fournissez le fournisseur du corps et du couvercle, les identifiants de lot, les révisions contrôlées des plans, la famille de formats, le volume nominal, les références dimensionnelles, le code du couvercle et les documents d’approbation du revêtement intérieur. Ajoutez la composition de la boisson et les exigences de traitement prévues, puis identifiez les méthodes de réception de l’essai et les examinateurs responsables. Des photographies ou une description commerciale peuvent aider à expliquer le format, mais ni l’une ni l’autre ne remplace les documents contrôlés nécessaires pour examiner la compatibilité avec la ligne et la qualification de l’emballage. Gardez la combinaison approuvée distincte des solutions proposées. Pour un nouveau fournisseur de couvercles, consignez ce qui déclencherait une nouvelle approbation du corps et du couvercle, ainsi que le responsable.
Les canettes de boisson en aluminium sont-elles revêtues à l’intérieur ?
Examinez la spécification du revêtement intérieur de l’emballage concerné.
Le revêtement intérieur fait partie de la spécification de l’emballage et de l’évaluation du contact alimentaire. Ne le sélectionnez pas d’après l’aspect extérieur de la canette ou un nom générique de matériau. Demandez au fournisseur quelle formulation, quelles conditions d’utilisation et quelle évaluation de la boisson et du procédé sont couvertes par les documents. L’autorisation applicable au contact alimentaire est une question distincte du comportement à la corrosion ou de la durée de conservation avec votre produit. Une nouvelle boisson ou un nouveau circuit de traitement peut donc nécessiter une nouvelle revue de compatibilité, même si le corps semble inchangé. Conservez la révision du fournisseur afin que les futurs achats se réfèrent à la même construction approuvée.
La même ligne de remplissage peut-elle traiter des canettes standard, élancées et fines ?
La compatibilité dépend de l’emballage et des machines définis.
Examinez les dimensions réelles du corps, la famille de couvercles et la combinaison d’emballage approuvée au regard des pièces de changement de format, des références, des supports et des méthodes d’inspection de la ligne. L’affirmation de compatibilité de format d’un fabricant constitue un point de départ pour cet examen, et non la preuve que chaque emballage de chaque fournisseur est interchangeable. Confirmez les pièces installées et les résultats de première pièce pour chaque recette qualifiée. Ne déduisez pas qu’une canette plus fine est compatible simplement parce que son volume nominal correspond à un format déjà approuvé. Si un dispositif de transfert ou d’inspection reste non vérifié, signalez cette interface comme ouverte au lieu de supposer une approbation de toute la ligne.
Pourquoi les dommages causés aux canettes vides peuvent-ils créer plus tard un problème de serti ?
L’opération de fermeture reçoit l’état créé en amont.
Un dommage au col ou à la collerette peut affecter l’emballage présenté à la fermeture. La fabrication, la manutention, le remplissage et la fermeture méritent tous une attention particulière lors d’une investigation. Comparez les enregistrements d’état aux emplacements désignés et utilisez la méthode approuvée d’examen du serti. L’endroit où un problème est détecté ne prouve pas, à lui seul, où il est apparu ni quel réglage de machine le corrigera.
Quels enregistrements faut-il conserver lors d’un changement de format de canettes ?
Conservez ensemble l’identité de l’emballage, l’état installé et les preuves de libération.
Enregistrez les identités du corps et du couvercle, la révision de la recette, les pièces de changement de format installées, les références mécaniques, les contrôles des capteurs et de l’alimentation des couvercles, les résultats de première pièce, les écarts, les approbateurs et la fenêtre de production concernée. Reliez ces enregistrements aux lots de matériaux et à la décision de conditionnement. Une simple capture d’écran des réglages omet les pièces physiques et les preuves utilisées pour approuver la production.
Où les acheteurs doivent-ils comparer les modèles de machines et demander un devis ?
Utilisez la page de solutions après avoir défini l’emballage.
La sélection des modèles, les capacités nominales, la configuration et les devis figurent sur la page de solutions du site consacrée aux équipements pour canettes en aluminium. Apportez le registre rempli ainsi que le circuit prévu pour la boisson et le procédé à cette discussion. Copier la configuration d’une usine d’embouteillage d’eau ou l’installation de conditionnement d’un autre contenant laisse sans réponse les interfaces propres aux canettes et les questions de qualification.
Discutez d’un emballage de canettes défini avec Mass Technology
Partagez les plans de l’emballage, les références du corps et du couvercle ainsi que le circuit de la boisson afin que l’examen d’ingénierie puisse identifier les interfaces et les preuves encore nécessaires.
Discutez de votre emballage de canettesNote sur les preuves : ce guide s’appuie sur des recommandations publiques des autorités et des exemples de fournisseurs attribués. Ses registres, sa séquence de qualification et son cadre de travail sont originaux. Aucune donnée d’usine privée, aucune limite universelle de serti ni aucun programme de traitement validé ne sont revendiqués. L’acceptation de l’emballage et l’applicabilité de la réglementation doivent être confirmées par les spécialistes du site.
Références et sources
- Défauts et examen des boîtes métalliques, Canadian Food Inspection Agency.
- 21 CFR 175.300 : revêtements résineux et polymères, Electronic Code of Federal Regulations.
- Foire aux questions sur la FSMA, U.S. Food and Drug Administration.
- 29 CFR 1910.147 : maîtrise des énergies dangereuses, Occupational Safety and Health Administration.
- Exception relative aux interventions d’entretien mineures, Occupational Safety and Health Administration.
- Enregistrements de traçabilité supplémentaires pour certains aliments, U.S. Food and Drug Administration.