Entrez en contact avec Masstech


Spécifications rapides — remplissage à chaud / à froid / aseptique en un coup d’œil
| Paramètre | Remplissage à chaud | Remplissage à froid | Aseptique |
|---|---|---|---|
| Température de remplissage | 85–96 °C (185–205 °F) | 4–15 °C (39–59 °F) | Ambiante, zone stérile |
| Temps de maintien | 15–30 s à température | Aucun (dépend de la chaîne du froid) | UHT 135–150 °C / 2–5 s en amont |
| Plage de pH | < 4.6 (très acide) | Très acide (réfrigéré) | Tous (acides et peu acides) |
| Contenant | PET thermofixé, verre, HDPE | Tous (y compris PET standard) | PET, verre, aluminium, carton |
| Durée de conservation | 12–18 mois à température ambiante | 35–90 jours au réfrigérateur | 6–18 mois à température ambiante |
| CAPEX typique | $$ moyen | $ faible | $$$ élevé |
| Idéal pour | Jus premium à étiquette épurée, vente au détail à température ambiante | Pressé frais / NFC réfrigéré | Jus peu acides, lait végétal, exportation |
Que sont le remplissage à chaud, le remplissage à froid et le remplissage aseptique ?
 Les méthodes de conservation des boissons peuvent être réparties en trois familles de remplissage. Le remplissage à chaud consiste à chauffer le jus (85-96 C), à l’alimenter pendant un court laps de temps, puis à l’injecter chaud dans un contenant ; le refroidissement du matériau pendant la phase de refroidissement stérilise le contenant et crée le vide intérieur. Le remplissage à froid introduit des produits traités à froid dans un espace, avec un contenant préstérilisé ou une chaîne d’approvisionnement réfrigérée ; la conservation est chimique (pH ou conservateurs), obtenue avec une technologie résistante (HPP), ou assurée par le maintien d’une chaîne du froid de bout en bout.
Le remplissage aseptique stérilise l’emballage et le produit, les place dans une zone stérile et assure une fermeture hermétique. L’emballage ne subit plus de chaleur après l’impulsion UHT en amont.
Dans un procédé aseptique, la remplisseuse aseptique stérilise l’emballage, remplit l’emballage stérile avec le produit stérile, puis le ferme hermétiquement. Le remplissage aseptique convient aux produits très acides, dont la durée de conservation peut atteindre 18 mois. Il convient au verre, à l’aluminium et au PET pour les produits laitiers et les boissons. — BevSource, sur la terminologie de l’industrie des boissons
Quelle est la différence entre le remplissage à chaud et le remplissage aseptique ?
Le remplissage à chaud utilise le produit comme moyen de stérilisation et stérilise le contenant au moment du remplissage, en un seul passage thermique, sans opération supplémentaire en salle propre. Le remplissage aseptique sépare le procédé de l’opération de remplissage : le jus est traité à ultra-haute température en amont, à 135-150 °C pendant 2-5 s ; le contenant et le bouchon sont stérilisés séparément (avec H₂O₂ ou de l’acide peracétique et de la chaleur), puis maintenus sous pression positive sous un filtre HEPA. En pratique, la différence réside dans la charge thermique du produit fini : le jus en remplissage à chaud refroidit dans sa bouteille, tandis que le jus aseptique est refroidi avant d’être introduit dans son emballage. Ce profil biothermique est déterminant pour les nutriments sensibles à la chaleur, la couleur ou l’intégrité du polymère, dans une préforme PET « normale » utilisée sur une remplisseuse de jus traditionnelle, par exemple.
✔ Remplissage à chaud — avantages
- Une seule étape thermique — aucune salle stérile requise
- Stable à température ambiante pendant 12–18 mois une fois scellé
- CAPEX inférieur à celui de l’aseptique à débit égal
- Le vide au refroidissement sert d’indicateur d’intégrité du joint
⚠ Remplissage à chaud — limites
- Limité aux produits de pH<4.6 (acidifiés ou naturellement très acides)
- Nécessite du PET thermofixé, du verre ou du HDPE — le PET standard est impossible.
- L’exposition à la chaleur peut ternir la couleur et réduire les vitamines thermolabiles
- Risque de déformation sous vide avec un PET sous-dimensionné
Mécanisme de température et de pasteurisation
 Le chiffre le plus important dans les débats « remplissage à chaud ou à froid » des jus est la température de remplissage. La plupart des recommandations du secteur s’accordent sur un remplissage à chaud à 85-96 C (185-205 F) au moment où le produit passe de la cuve à la bouteille, avec un maintien de 15-30 s. La température doit rester suffisamment élevée jusqu’au bouchage afin de stériliser aussi l’espace de tête et le dessous du bouchon. Elle n’est pas arbitraire : elle est étalonnée pour fournir une valeur F spécifique contre les micro-organismes d’altération les plus préoccupants dans les jus acides.
Comparaison des technologies de pasteurisation
| Méthode | Température | Temps de maintien | Utilisation typique |
|---|---|---|---|
| Pasteurisation en cuve (LTLT) | 63 °C / 145 °F | 30 min | Jus artisanaux en petits lots, lait |
| Pasteurisation HTST / flash | 72–90 °C / 162–194 °F | 15–30 s | Écoulement continu du jus, échangeur à plaques en amont du remplissage |
| Remplissage à chaud / maintien à chaud | 85–96 °C / 185–205 °F | 15–30 s dans la bouteille | Jus de longue conservation, sauces acides, boissons pour sportifs |
| UHT (en amont de l’aseptique) | 135–150 °C / 275–302 °F | 2–5 s | Boissons peu acides, lait végétal, produits laitiers |
Quelle température est considérée comme un remplissage à chaud ?
Pour les jus, la définition pratique est un remplissage qui maintient 85 C ou plus dans le contenant assez longtemps pour atteindre la stérilité commerciale visée — en pratique 85-96 C avec un maintien de 15-30 secondes à température, puis une inversion pour stériliser le bouchon. En dessous d’environ 82 C, on parle généralement de remplissage tiède ou de pasteurisation en cuve LTLT avec conditionnement à froid, et non de remplissage à chaud. Au-dessus de 100 C, des cuves sous pression et une voie réglementaire entièrement distincte sont nécessaires.
📐 Note d’ingénierie — explication de F₀
La valeur F correspond au nombre de minutes à la température de référence (généralement 121.1 C pour les aliments peu acides, 93.3 C pour les jus très acides) nécessaires pour obtenir une réduction logarithmique donnée. Pour la plupart des jus très acides, une valeur F de 0,7-1,0 à une référence de 93 C, associée à une réduction de cinq logarithmes des micro-organismes concernés, satisfait aux exigences HACCP. La valeur F exacte requise par votre procédé dépend de la formulation, du temps total de refroidissement et de la vitesse de refroidissement : effectuez d’abord les calculs.
Comparaison des résultats en matière de durée de conservation
 Les attentes en matière de conservation sont le deuxième facteur qui départage le remplissage à chaud du remplissage à froid. En résumé : un jus rempli à chaud dans du PET thermofixé se conserve 12-18 mois à température ambiante ; un jus rempli à froid et réfrigéré se conserve 35-90 jours dans la chaîne du froid ; un jus rempli aseptiquement se conserve 6-18 mois à température ambiante selon la barrière de l’emballage et la formulation.
Combien de temps un jus rempli à chaud se conserve-t-il ?
Une durée de conservation de douze à dix-huit mois à température ambiante est couramment revendiquée pour un jus très acide rempli à chaud dans du PET thermofixé ou du verre, si le joint reste intact et si le produit n’est pas exposé régulièrement au soleil. Le maximum (16-18 mois) suppose des fermetures formant barrière à l’oxygène ; une température de stockage supérieure à 30 C dans un entrepôt accélère le brunissement et la dégradation de l’acide ascorbique, même dans un jus stérile. Une fois la bouteille ouverte, le compte à rebours revient à des jours au réfrigérateur, et non à des mois : le traitement thermique n’est plus actif, seule la vitesse de croissance d’une nouvelle contamination l’est.
✔ Remplissage à froid — avantages
- Préserve la couleur, l’arôme et les vitamines sensibles à la chaleur
- Compatible avec le PET standard, le verre ou les briques
- Voie CAPEX la moins coûteuse pour les petits producteurs
- Aucune déformation sous vide, aucune fissuration par choc thermique
⚠ Remplissage à froid — limites
- Dépend de la chaîne du froid — maintenir en dessous de 4 C (39.2 F)
- Durée de conservation de 35-90 jours, sauf association avec HPP ou un procédé aseptique
- Un jus peu acide réfrigéré présente un risque de botulisme explicitement signalé par la FDA.
- Des conservateurs ou l’HPP peuvent être indispensables pour atteindre la durée de conservation exigée par les distributeurs.
Compatibilité des contenants : PET, verre, HDPE, aluminium
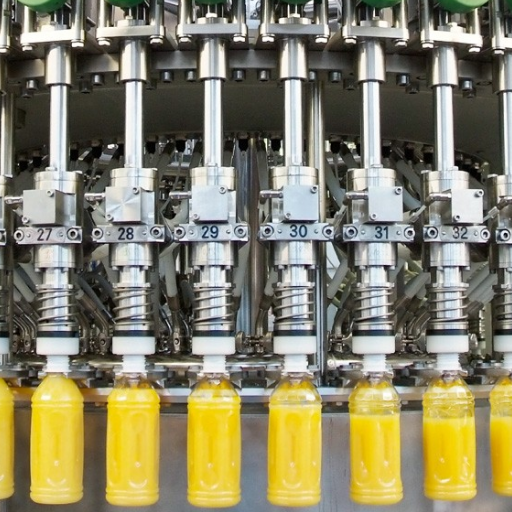 Les tolérances thermiques des contenants mettent discrètement fin à la plupart des débats « passons au remplissage à chaud ». Le point essentiel : le PET standard se déchire à la température de transition vitreuse (environ 76 C) ; au-delà, les chaînes du polymère se mobilisent et la bouteille se déforme. Un remplissage à chaud à 85 à 96 C se situe largement dans la zone de chaleur critique pour un PET non modifié.
| Type de contenant | Remplissage à chaud | Remplissage à froid | Aseptique |
|---|---|---|---|
| PET standard (Tg ~76 °C) | Non — se déforme | Oui | Oui (contact froid) |
| PET thermofixé (Tg 85–90 °C) | Oui (jusqu’à ~92–95 °C) | Oui (surspécifié) | Oui |
| HDPE | Oui (qualités sélectionnées) | Oui | Oui (avec barrière) |
| Verre | Oui (ΔT < 40 °C) | Oui | Oui |
| Canette en aluminium | Oui (avec revêtement intérieur) | Oui | Oui |
📐 Note d’ingénierie — déformation sous vide
Les étiquettes sont le deuxième problème silencieux. Un remplissage à chaud à 90+ C ramollit des dizaines d’adhésifs et fait glisser ou plisser les étiquettes en manchon rétractable. Les étiquettes adhésives destinées à une pose à température ambiante peuvent fondre complètement. On y remédie avec des adhésifs résistants à la chaleur et des films thermofusibles ponctuels ou laminés, adaptés à la température de remplissage ; ce n’est pas un poste sur lequel économiser lorsque l’étiquette constitue aussi le panneau d’informations réglementaires.
Les parois s’effondrent vers l’intérieur, sans choc extérieur ni fissure : c’est la déformation sous vide, le mode de défaillance qui pénalise les nouveaux utilisateurs du remplissage à chaud. Lorsque la boisson remplie à chaud refroidit dans une bouteille PET scellée, le gaz de l’espace de tête se contracte et attire les parois vers l’intérieur. La solution est structurelle : panneaux absorbant le vide intégrés à la bouteille, dosage d’azote au remplissage et fermetures absorbant le vide. Propacks documente ce défaut comme l’une des causes les plus courantes de rejet des bouteilles avant lancement sur les lignes de remplissage à chaud.
pH du produit et compatibilité acide (règles FDA 21 CFR)
 Le chiffre le plus important de toute cette comparaison est le pH 4.6. La FDA utilise 4.6 comme niveau de pH séparant les aliments acides ou acidifiés des aliments peu acides. Selon la FDA, dans ses acidified-low-acid-canned-foods-guidance-documents-regulatory-information”>documents d’orientation sur les aliments en conserve acidifiés et peu acides : « Un aliment acidifié est un aliment peu acide auquel sont ajoutés un ou plusieurs acides ou aliments acides et dont le pH d’équilibre final est inférieur ou égal à 4.6. »
Résumé des voies selon le pH
Conséquence pratique : tout transformateur prévoyant un produit peu acide de longue conservation doit envisager le remplissage aseptique, la mise en conserve en autoclave ou une distribution réfrigérée — et non le remplissage à chaud. À l’inverse, tout transformateur de jus acidifié (par exemple un jus de carotte acidifié) doit enregistrer un procédé programmé auprès de la FDA conformément au 21 CFR 114 et désigner une autorité de procédé. Les deux voies relèvent également du cadre de contrôles préventifs du FSMA 21 CFR 117 pour les aliments destinés à la consommation humaine.
L’activité de l’eau constitue le deuxième axe. Le Guide de la FDA pour l’inspection des aliments en conserve peu acides applique cette classification à « tout produit dont le pH d’équilibre final est supérieur à 4.6 et dont l’activité de l’eau est supérieure à 0.85 ». Cette nuance compte pour les purées de fruits, les smoothies et les jus pulpeux susceptibles de se situer à la limite.
- Jus naturellement acide (pH <4.6) : orange, pomme, raisin, ananas, canneberge. Relève du HACCP standard des jus. Le remplissage à chaud ou à froid est possible.
- Jus acidifié (pH ajusté à <4.6) : jus de carotte avec acide citrique, jus de betterave avec citron, mélanges peu acides avec acide malique. Relève du 21 CFR 114 ; le procédé doit être établi par une autorité de procédé.
- Jus peu acide (pH 4.6 et activité de l’eau > 0.85) : carotte non acidifiée, melon, eau de coco, smoothies contenant des produits laitiers. Relève du 21 CFR 113 sur les aliments en conserve peu acides ou nécessite une voie aseptique ou une chaîne du froid.
Comparaison des équipements et du CAPEX
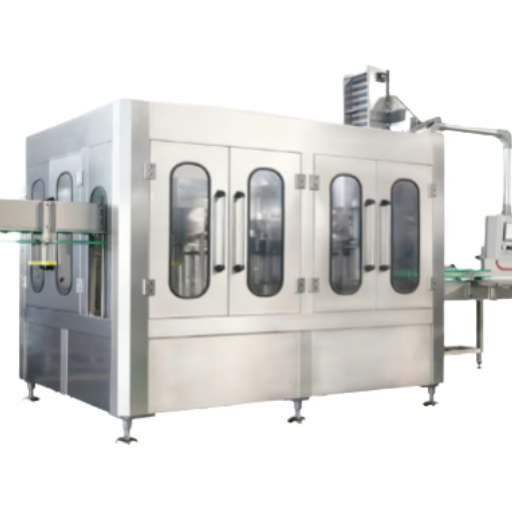 Le choix de l’équipement découle des trois contraintes déjà examinées : température, pH et objectif de durée de conservation. Les fourchettes de cette section sont compilées à partir de devis publics et de références du secteur ; les chiffres propres à chaque fournisseur varient selon le niveau d’automatisation, le type de contenant et le débit visé. Considérez-les comme des fourchettes de planification, et non comme des prix d’offre.
| Catégorie : | Débit | Ligne de remplissage à chaud (USD) | Ligne de remplissage à froid (USD) |
|---|---|---|---|
| Petite (entrée de gamme) | 2 000–6 000 BPH | $120k–$280k | $70k–$180k |
| Moyenne (commerciale) | 6 000–20 000 BPH | $280k–$900k | $180k–$550k |
| Grande (industrielle) | 20 000+ BPH | $900k–$3M+ | $550k–$1.8M+ |
💡 Besoin d’une estimation de dimensionnement ?
Demandez une fiche de spécifications de la ligne de 1 page, adaptée à votre objectif de BPH, au format de bouteille et au pH du produit. Utile avant d’envoyer une RFQ à plusieurs intégrateurs.
Vérification du procédé et contrôle qualité
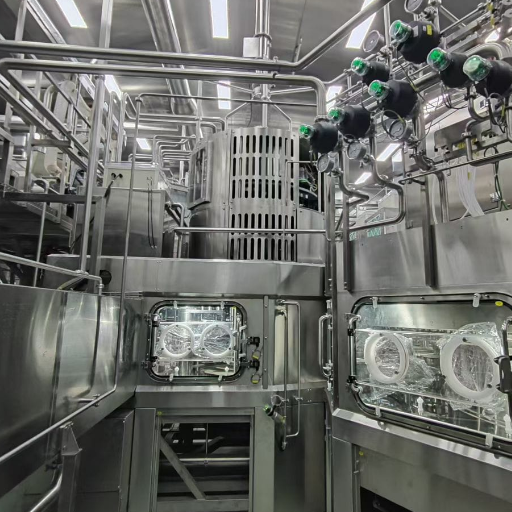 Une ligne de remplissage à chaud qui fonctionne sans vérification est un rappel de produits en attente. Le cadre de contrôle qualité ci-dessous suit les points de contrôle critiques identifiés par le guide HACCP des jus de la FDA et les références de procédés thermiques de la FSIS comme essentiels à la stabilité des jus.
- ✔ Enregistrement continu de la température de remplissage : deux sondes indépendantes (cuve de remplissage et convoyeur de bouchons) enregistrant à ≥1 Hz, seuil d’alarme généralement de 85 °C minimum et 96 °C maximum.
- ✔ Calcul de F₀ : intégrer la courbe température-temps dans la bouteille qui refroidit le plus lentement afin de confirmer que F₀ ≥ l’objectif du procédé (généralement 0,7–1,0 min à une référence de 93 °C pour un jus très acide).
- ✔ Volume de l’espace de tête : généralement 3–6 % du volume du contenant pour permettre la formation du vide sans déformation des parois.
- ✔ Intégrité du joint du bouchon : prélever 1 échantillon/heure pour mesurer le vide sur PET (généralement 5–15 inHg) ou vérifier l’encliquetage des fermetures métalliques à vis. Un contrôle d’étanchéité défaillant est le point de rejet le plus courant lors des audits de remplissage à chaud avant lancement.
- ✔ pH et Brix au remplissage : enregistrer toutes les 30 minutes pour confirmer que le lot est resté acidifié ou naturellement inférieur à pH 4.6.
- ✔ Test d’incubation : maintenir les bouteilles finies à 30 °C pendant 7–14 jours et rechercher un gonflement ou une dérive du pH — un filtre de détérioration avant libération.
Cadre de décision : lequel choisir ?
 La décision repose sur 3 chiffres et une question. Les chiffres : pH du produit, durée de conservation visée, résistance thermique du contenant. La question : disposez-vous d’une chaîne du froid fiable de bout en bout ?
La règle 4.6 / 85 / 30 — un moyen mnémotechnique pour choisir le procédé de remplissage
- 4.6 — le « seuil de pH de la FDA » ; s’il est inférieur, vous vous engagez dans le remplissage à chaud
- 85 — la température minimale de remplissage (C) pour un véritable remplissage à chaud
- 30 — le temps de maintien minimal (s) à la température de remplissage pour atteindre la valeur F visée
Si l’un des trois critères manque, le remplissage à chaud n’est pas le procédé adapté ; il faut un autre procédé avec une voie réglementaire différente.
Arbre de décision
- Le pH de votre produit est-il < 4.6 (naturellement ou après acidification) ?
- Oui → passer à l’étape 2.
- Non : remplissage aseptique (UHT + zone stérile) OU mise en conserve en autoclave. Le remplissage à chaud est exclu
- Votre objectif de conservation est-il > 90 jours ?
- Oui → passer à l’étape 3.
- Non : le remplissage à froid avec chaîne réfrigérée est la voie au CAPEX le plus faible
- Votre contenant résiste-t-il à 92 °C (PET thermofixé, verre ou HDPE) ?
- Oui, le remplissage à chaud convient le mieux. Choisissez un système de remplissage à chaud pour jus dimensionné selon votre débit en BPH
- Non : passez au PET thermofixé ou optez pour le remplissage aseptique
Perspectives du secteur 2026 : vers quoi évoluent le remplissage à chaud, le remplissage à froid et l’aseptique ?
 Le marché des emballages alimentaires pour remplissage à chaud — dominé par les jus, qui en constituent le plus grand segment — devrait progresser à un TCAC de 3,76 % entre 2025-2035, passant de $53.66B en 2025 à $77.62B en 2035, selon les études de conditionnement de Towards Packaging. Ce taux de croissance représente un ROI pour les chercheurs, et non un déclin à terme. Le remplissage à chaud constitue la base des boissons acides stables à température ambiante dans toutes les régions du monde.
Les données de recherche offrent un tableau plus nuancé. Aux États-Unis, les requêtes portant sur « remplissage aseptique » et des variantes similaires ont augmenté de 43-56 % en glissement annuel, alors même que « procédé de remplissage à chaud » et de nombreuses requêtes spécifiques au PET pour remplissage à chaud ont diminué en volume. L’intérêt pour « durée de conservation du jus » a progressé de 86 % en glissement annuel — ce qui signifie que les consommateurs prêtent attention au contenu de leurs bouteilles et à sa durée de conservation. Le recoupement est le suivant : le remplissage à chaud reste stable en chiffre d’affaires en dollars courants, tandis que l’aseptique s’empare de la part des lancements discrétionnaires. Si vous prévoyez un investissement CAPEX sur trois ans pour une référence haut de gamme à faible acidité ou d’origine végétale, envisagez une architecture compatible avec l’aseptique, même si le lancement actuel sur le marché se fait pour l’instant en remplissage à chaud.
Sur le plan réglementaire, la mise en œuvre du 21 CFR 117 et des contrôles préventifs de l’ère FSMA continue de progresser par étapes dans les usines américaines de fabrication de jus, y compris pour les produits importés. Planifiez les procédures de contrôle qualité et l’intervention de l’autorité de procédé comme des éléments essentiels de la maîtrise, et non comme des options supplémentaires. Pour les fabricants exportateurs, prévoyez une comparaison cohérente avec les protocoles Codex CAC/RCP 23-1979 lors des inspections des autorités internationales, même pour une production en ligne avec remplissage à chaud.
Foire aux questions
Q : À quoi sert le remplissage à chaud ?
Voir la réponse
Le remplissage à chaud atteint cet objectif en deux étapes et demie : il pasteurise le jus jusqu’à la réduction logarithmique visée et stérilise simultanément les parois internes propres du contenant grâce au même procédé thermique. Le produit obtenu est ainsi prêt à être stocké en rayon sans étape de refroidissement ni de nouveau refroidissement, avec un seul cycle de fabrication qui coûte moins cher qu’un procédé aseptique et dont l’exploitation est moins coûteuse qu’une chaîne du froid prolongée.
Q : Peut-on utiliser des bouteilles PET standard pour le remplissage à chaud ?
Voir la réponse
Non. Le PET standard a une température de transition vitreuse d’environ 76 C et, lorsqu’il est rempli de jus à 85-96 C, il se déforme et se voile. Le remplissage à chaud exige du PET traité thermiquement, soufflé contre un moule chauffé qui porte la cristallinité à 25-35 % afin d’élever la Tg à 85-90 C. Les préformes traitées thermiquement coûtent 15-30 % de plus que les préformes standard.
Q : Pourquoi utilise-t-on le remplissage à froid pour les jus frais ?
Voir la réponse
Le remplissage à froid préserve la couleur, la saveur et les nutriments sensibles à la chaleur que les consommateurs apprécient dans les produits « pressés frais » ou « sans concentré ». La contrepartie est une durée de conservation réfrigérée de 35-90 jours et l’obligation d’une chaîne du froid. Pour les marques dont la valeur repose sur la fraîcheur, cette contrepartie constitue le produit lui-même, et non un élément à subir.
Q : Le remplissage à chaud est-il plus sûr que le remplissage à froid ?
Voir la réponse
« Plus sûr » n’est pas le bon cadre de réflexion. Les deux techniques sont approuvées par la FDA lorsqu’elles sont choisies en fonction du pH du produit. Le remplissage à chaud assure la stérilité du produit dans son emballage d’origine ; le remplissage à froid dépend de la fiabilité de la chaîne du froid et de la chimie du produit. Le véritable risque concerne les jus réfrigérés peu acides : la FDA publie des recommandations spécifiques pour ce cas, car les spores de Clostridium botulinum peuvent germer en cas de rupture de la chaîne du froid.
Q : Quel est généralement l’écart de CAPEX entre les lignes de remplissage à chaud et à froid ?
Voir la réponse
Le remplissage à chaud nécessite généralement un investissement initial CAPEX supérieur de 40-70 % à celui du remplissage à froid pour une ligne de capacité comparable, en raison de l’échangeur thermique, de la remplisseuse rotative adaptée aux hautes températures, du convoyeur d’inversion et du tunnel de refroidissement. L’avantage en OPEX s’inverse : le remplissage à chaud supprime les coûts de l’infrastructure de distribution réfrigérée, qui peuvent largement dépasser l’économie du remplissage à froid.
Notre point de vue sur cette comparaison
Ce tableau rassemble des informations sur les procédés et les équipements issues des guides de la FDA 21 CFR 113/114/117, du Codex Alimentarius CAC/RCP 23-1979 et des spécifications de l’industrie de l’emballage concernant les limites thermiques du PET traité thermiquement. Lorsqu’une plage de CAPEX ou de durée de conservation peut être calculée pour une référence, un partenaire de distribution et un profil de température donnés, nous avons choisi de fournir une plage plutôt qu’une valeur unique. Contactez-nous lorsque vous serez prêt à définir une ligne de production de jus en remplissage à chaud, à froid ou aseptique, avec les spécificités de vos références.
Revu par les ingénieurs de Masstechx spécialisés dans la conception de lignes de traitement de jus en remplissage à chaud, à froid et aseptique pour les entreprises de boissons.
Références et sources
- Guide pour les aliments en conserve acidifiés et peu acides – FDA
- Guide sur les dangers et les mesures de maîtrise HACCP des jus, première édition – FDA
- Guide à l’intention de l’industrie : jus de carotte réfrigéré et autres jus réfrigérés peu acides – FDA
- Guide des inspections des aliments en conserve peu acides, volume 2 – FDA
- Microbiologie des aliments traités thermiquement, commercialement stériles et stables à température ambiante – USDA FSIS
- Glossaire des 12 termes les plus souvent employés à mauvais escient dans l’industrie des boissons – BevSource
- Tendances et prévisions du marché des emballages alimentaires pour remplissage à chaud 2026-2035 – Towards Packaging