
Entrez en contact avec Masstech

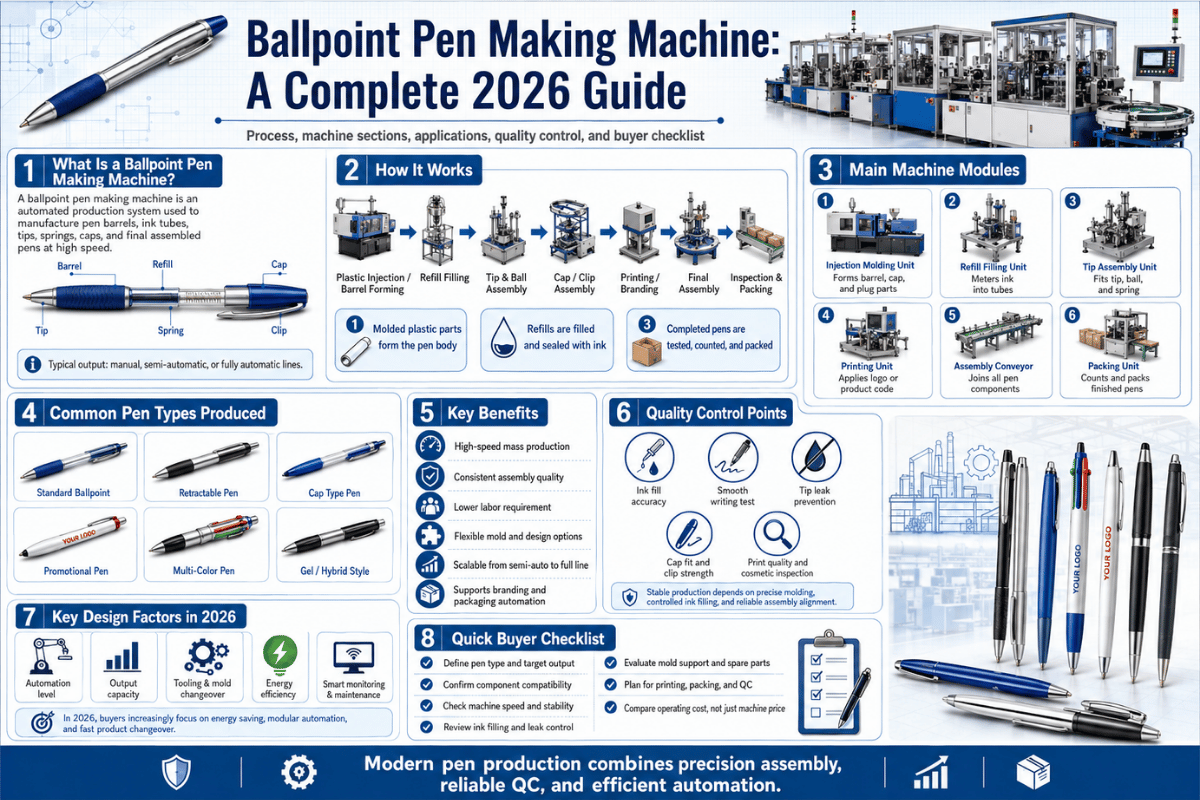
Machine de fabrication de stylos à bille : guide complet pour l’achat et le procédé
Guide pratique de la fabrication des stylos à bille, des équipements nécessaires et des vérifications indispensables pour tout acheteur sérieux avant de signer un bon de commande.
Une machine de fabrication de stylos à bille est un équipement industriel qui transforme des granulés plastiques, des ébauches en laiton et des billes en carbure de tungstène en instruments d’écriture finis présents sur tous les bureaux du monde. Ce guide présente les huit étapes de production, les machines essentielles qui assurent chacune d’elles, les normes de qualité applicables ainsi que le calcul des coûts et des dépenses d’investissement nécessaires au démarrage d’une ligne de fabrication en 2026. L’accent est mis sur les équipements industriels B2B, et non sur les tours de fabrication artisanale de stylos ni sur les « machines à stylos » de tatouage, souvent confondues avec cette catégorie par Google.Caractéristiques rapides
| Classification industrielle (États-Unis) | NAICS 339941 — fabrication de stylos et de porte-mines |
| Diamètre typique de la bille de pointe | 0,5 mm – 1,0 mm (les plus courants : 0.7, 1.0) |
| Tolérance sur le diamètre de la bille | ±0,005 mm (≈ 1/20 du diamètre d’un cheveu humain) |
| Dureté du carbure de tungstène | 1400 – 1800 HV (Vickers), 3× celle de l’acier ordinaire |
| Longueur d’écriture par pointe | ~80 000+ mots (selon les données industrielles de la CTIA) |
| Coût unitaire en production de masse | ~$0,021 / stylo (analyse Roser, 2018 pour un MOQ de 100k+) |
| Normes de qualité applicables | ISO 12757-1:2017, ISO 12757-2:1998, ASTM D-4236 |
| Production mondiale de pointes (équipements Mikron) | 200M+ pointes par jour, ~95 % de part mondiale (affirmation de Mikron) |
Qu’est-ce qu’une machine de fabrication de stylos à bille ?
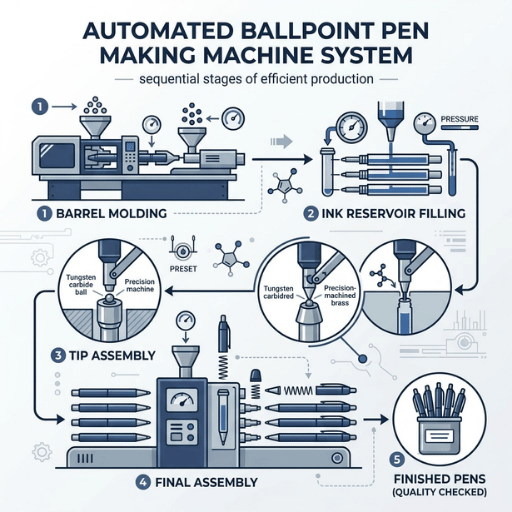 Une machine de fabrication de stylos à bille désigne tout équipement industriel utilisé pour la production en série de stylos à bille, c’est-à-dire de stylos dont la pointe d’écriture fait tourner une petite bille métallique logée dans une douille afin de distribuer une encre à base d’huile. En pratique, ce terme recouvre une famille de machines plutôt qu’un appareil unique : presses d’injection pour les corps en plastique, machines de moulage sous pression et machines de transfert rotatif pour les pointes métalliques, lignes de remplissage d’encre pour les recharges et presses d’assemblage automatisées qui réunissent l’ensemble.
Le U.S. Bureau of Labor Statistics classe cette activité sous NAICS 339941 — fabrication de stylos et de porte-mines, qui comptait historiquement environ 69 établissements aux États-Unis et 3 560 travailleurs selon le dernier relevé QCEW. À l’échelle mondiale, le marché est bien plus vaste : le seul marché des billes pour stylos à bille était évalué à environ 1.2 milliard USD en 2023 et devrait atteindre 1.8 milliard USD d’ici 2032, selon un rapport de marché DataIntelo.
⚠️ Important — clarification de l’intention de recherche
Une confusion mérite d’être signalée : l’expression « machine à stylos à bille » désigne souvent en ligne des machines à stylos de tatouage qui utilisent des cartouches d’encre de type stylo à bille. Ce guide traite uniquement des équipements industriels de fabrication de stylos. Si vous recherchez des cartouches de tatouage, cette page ne correspond pas à votre besoin.
Le procédé de fabrication d’un stylo à bille en 8 étapes
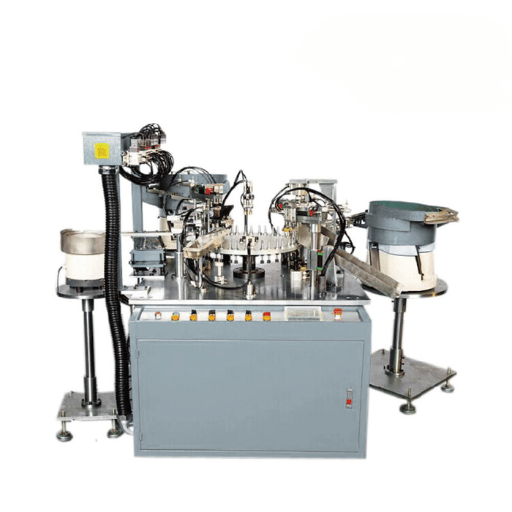 Les stylos à bille paraissent simples, mais leur production repose sur une ingénierie de précision mise au point pendant près d’un siècle. Un blog ACM Ubiquity a qualifié le stylo à bille moderne de « chose ordinaire extraordinaire » ; après avoir vu les huit étapes de production, on comprend pourquoi.
Comment les stylos à bille sont-ils fabriqués aujourd’hui ?
Les usines modernes exploitent une ligne continue et largement automatisée qui transforme les matières premières en instrument d’écriture fini en huit étapes. Chaque étape est prise en charge par un type de machine dédié, relié aux autres par des systèmes de transfert robotisés ou des convoyeurs.- Étape 1 — Moulage par injection du plastique : les granulés thermoplastiques (le plus souvent du polypropylène ou de l’ABS) sont fondus à environ 230°C puis injectés à haute pression dans des moules en acier de précision pour former les corps, les capuchons et les poignées.
- Étape 2 — Formage des métaux : les pièces en laiton, maillechort ou acier inoxydable (clips, logements de pointe) sont produites par moulage sous pression ou par découpe et usinage à partir de fil métallique en stock.
- Étape 3 — Production des billes : les billes en carbure de tungstène sont formées par métallurgie des poudres. La poudre de carbure est mélangée à un liant au cobalt, comprimée puis frittée en sphères plus dures que l’acier ordinaire.
- Étape 4 — Usinage de la pointe : une bille est logée dans une douille en laiton usinée sur une machine de transfert rotatif qui perce le canal d’encre, usine le siège et sertit la lèvre selon une séquence d’opérations d’une précision micrométrique.
- Étape 5 — Formulation de l’encre : l’encre à base d’huile, d’une viscosité comprise entre 10 000 et 100 000 centipoises, est mélangée par lots puis chargée dans les réservoirs d’encre à raison de 0.1 à 0,5 mL par recharge.
- Étape 6 — Remplissage des cartouches : les réservoirs sont remplis soit par dosage gravitaire (lignes économiques), soit par remplissage assisté par vide (lignes haut de gamme nécessitant des colonnes d’encre sans bulles).
- Étape 7 — Assemblage : des bras robotisés ou des postes semi-automatisés réunissent la recharge, le ressort (pour les stylos à bouton-poussoir), le mécanisme de poussée, le corps, le clip et le capuchon dans le bon ordre et avec les tolérances requises.
- Étape 8 — Contrôle qualité : des stylos prélevés sont soumis à des essais de distance d’écriture, d’étanchéité et de rotation de la pointe. Des machines spécialisées comme la Mikron ATW-10 testent dix recharges à la fois avec des angles d’écriture compris entre 60° et 90°.
À l’intérieur de la pointe — pourquoi le carbure de tungstène et comment il est fabriqué
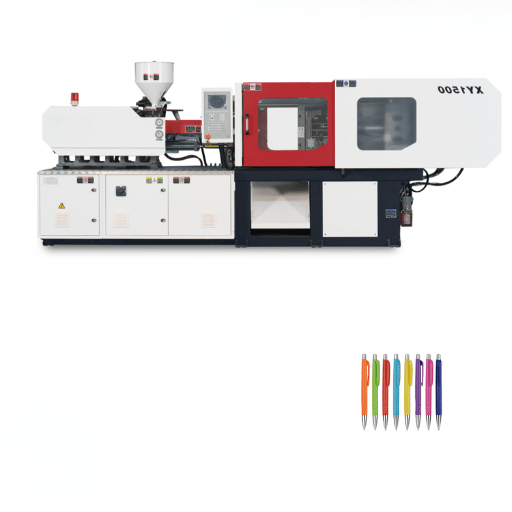 Voici l’aspect surprenant de ce secteur. Jusqu’aux environs de 2018, même la Chine — le plus grand assembleur de stylos au monde — devait importer chaque bille en carbure de tungstène du Japon ou d’Europe, car aucun producteur national ne possédait la technologie de rectification de précision nécessaire pour respecter la tolérance requise. Cette lacune ne s’est comblée que récemment, comme le montre l’étude de décomposition des coûts publiée en 2018 par l’ingénieur en production au plus juste Christoph Roser. C’est la plus petite pièce du stylo, et aussi la plus difficile à fabriquer.
« Sur une pointe de stylo à bille de moins de 1 millimètre de diamètre, une bille en tungstène roule des milliers de fois par minute et transfère précisément l’encre sur le papier. L’erreur de diamètre de la bille doit être contrôlée dans une limite de ±0,005 mm, soit 1/20 du diamètre d’un cheveu humain. » — China Tungsten Industry Association (CTIA), note technique du secteurLe carbure de tungstène s’impose à la pointe d’écriture parce qu’il compte parmi les matériaux techniques les plus durs disponibles. Sa dureté Vickers est comprise entre 1400 et 1800 HV — environ trois fois celle de l’acier courant — et son point de fusion est de 2800°C. Cette dureté protège la bille contre l’usure qui rayerait et aplatirait un alliage plus tendre après quelques milliers de mètres d’écriture. La CTIA indique qu’une seule pointe en tungstène peut assurer plus de 80 000 mots avant que sa rotation ne se dégrade au point de provoquer des sauts. Les données de référence indépendantes sur les propriétés mécaniques du carbure de tungstène sont également tenues à jour par le NIST Ceramics Data Portal ; leurs valeurs de ténacité à la rupture concordent avec la résistance à l’usure décrite par la CTIA pour les billes destinées aux stylos.
📐 Note d’ingénierie — la tolérance d’1/20 du diamètre d’un cheveu
Fait contre-intuitif pour les acheteurs : le coût matière de la bille est presque nul. L’analyse des composants réalisée par Roser en 2018 a établi qu’une bille, achetée en vrac, coûtait environ $0,00000018 en matière première, soit moins d’un centième de centime. Les parties coûteuses de la pointe sont l’usinage, le polissage et l’infrastructure de contrôle qualité qui l’entoure. C’est pourquoi la plupart des usines de stylos sous-traitent leurs billes à des fournisseurs spécialisés et pourquoi Mikron Group indique qu’environ 95 % des pointes de stylos à bille dans le monde sont aujourd’hui produites sur des équipements de transfert rotatif Mikron, avec plus de 200 millions de pointes fabriquées chaque jour sur les machines Mikron.
Les trois critères d’acceptation publiés par la CTIA pour une pointe de stylo à bille sont les suivants : précision dimensionnelle dans ±0,005 mm, rugosité de surface inférieure à Ra 0,01 μm et erreur de circularité ne dépassant pas 0,003 mm. La valeur dimensionnelle équivaut à 1/20 du diamètre d’un cheveu humain ; la rugosité de surface est plus fine que celle exigée par la plupart des engrenages usinés de précision. Ces limites existent car, dès qu’une bille s’écarte de quelques microns d’une sphère parfaite, l’encre s’accumule et bave, ou ne mouille plus la surface et le stylo saute.
Machines essentielles d’une ligne de production de stylos à bille
Une usine de stylos à bille verticalement intégrée exploite sept grands types de machines en série. Chacune a une fonction précise et son propre profil de défaillance qualité lorsque les paramètres sortent des spécifications. Chaque étape implique également un régime de sécurité au travail spécifique ; le moulage par injection est notamment soumis aux normes de protection des machines plastiques de l’OSHA, qui imposent des barrières contre les mécanismes de serrage, les brûlures dues au plastique fondu et les risques de coincement des membres.Quelle est la différence entre une machine de fabrication de stylos à bille et une machine de fabrication de pointes ?
Dans le langage courant des places de marché B2B, l’expression « machine de fabrication de stylos à bille » désigne souvent la ligne complète d’assemblage et de remplissage d’encre qui transforme des composants finis en stylos conditionnés. Une « machine de fabrication de pointes », parfois appelée machine de formage de pointes ou machine de transfert rotatif, est l’équipement en amont qui produit uniquement le sous-ensemble de pointe (la bille logée dans sa douille). La fabrication des pointes est une spécialité : la machine se vend séparément, les acheteurs sont un groupe plus restreint de fournisseurs spécialisés et la classe de précision est nettement supérieure. La plupart des assembleurs de stylos achètent des pointes finies par millions plutôt que de les fabriquer eux-mêmes.| Machine | Fonction | Modèle représentatif |
|---|---|---|
| Machine de coupe de fil | Coupe le fil de laiton ou d’acier en ébauches de logements de pointe | Mikron TR-42 |
| Machine de transfert rotatif | Perce le canal d’encre, loge la bille et sertit la lèvre — le cœur de la production des pointes | Mikron Multistar LX-24 (24 stations, jusqu’à 44 unités de travail) |
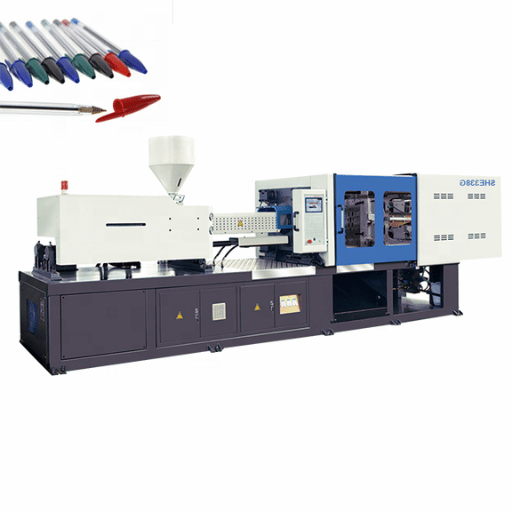
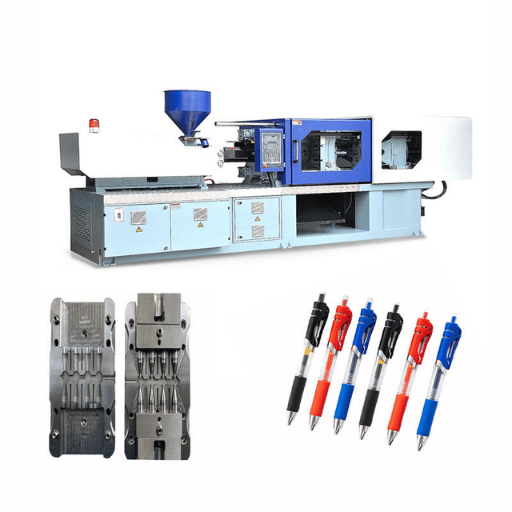
| Presse d’injection | Forme les corps, capuchons, poignées et tubes de poussée en plastique | Presses servo à empreintes multiples, force de fermeture de 25-150 tonnes |
| Équipement de moulage sous pression | Forme les clips métalliques et les pièces décoratives à >900°C | Presses pour alliages de laiton et de zinc |
| Machine de remplissage d’encre | Charge les réservoirs d’encre (par gravité ou sous vide) | Doseurs multi-têtes, pilotés par automate programmable (PLC) |
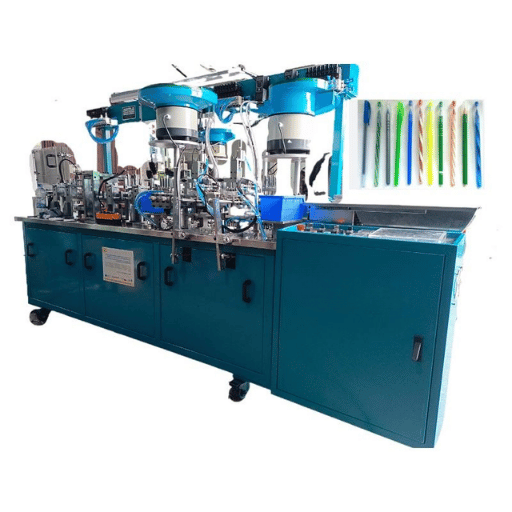
| Presse d’assemblage | Assemble la recharge, le ressort, le corps, le clip et le capuchon pour former le stylo fini | Cellules semi-automatiques ou à bras robotisé |
| Testeur d’écriture automatique | Vérifie le débit d’encre, la longueur d’écriture et la régularité du trait | Mikron ATW-10 (10 recharges à des angles de 60-90°) |
Remplissage d’encre — par gravité ou assisté par vide
 Voici la partie de l’histoire qui surprend la plupart des nouveaux venus. Lorsque László Bíró a breveté le stylo à bille en 1938, il avait déjà résolu le problème mécanique : une bille en rotation distribue effectivement un liquide. Si les stylos à bille n’ont pas fonctionné pendant près d’un siècle avant lui, c’est parce que l’encre à base d’eau pénètre directement dans les fibres du papier et bave. La véritable avancée technique résidait dans la chimie de l’encre : une pâte pigmentaire à base d’huile, assez épaisse pour rester sur la page mais assez fluide pour s’écouler sous l’effet de la rotation de la bille. C’est aussi pourquoi le remplissage d’encre, et non la fabrication des billes, est l’étape qui distingue une usine de stylos bon marché d’une usine haut de gamme. Pour les usines qui préparent leurs propres encres pigmentaires, évaluez les équipements de broyage et de dispersion d’encre d’IDA en fonction de la viscosité de l’encre et de la distribution granulométrique requise avant de qualifier l’étape de remplissage.
Deux méthodes de remplissage dominent aujourd’hui. Les deux fonctionnent ; la différence tient au type de stylo qu’elles permettent de produire.
✔ Remplissage par gravité
- L’encre tombe dans le réservoir sous l’effet de son propre poids
- Installation économique et maintenance simple
- Convient aux stylos courants (prix de détail inférieur à $0,10)
- Tolère une variation plus importante de la viscosité de l’encre
- Accepte de petites poches d’air dans la colonne d’encre
⚠ Remplissage assisté par vide
- La différence de pression aspire l’encre, sans poches d’air
- Dépenses d’investissement plus élevées et automatisation PLC plus complexe
- Nécessaire pour les stylos destinés à un usage documentaire (ISO 12757-2)
- Requis pour les encres en gel et les encres pigmentaires très visqueuses
- Réduit les taux de défauts liés à l’encre au contrôle qualité
Règle de décision — choisir une méthode de remplissage
- Si la cible de production est constituée de stylos courants (prix de détail inférieur à $0,20, MOQ de 100k+) et qu’aucune certification documentaire ISO 12757-2 n’est requise → le remplissage par gravité convient.
- Si la cible de production concerne des stylos haut de gamme, en gel ou destinés à un usage documentaire pour des acheteurs juridiques, financiers ou publics → le remplissage assisté par vide constitue la base la plus sûre.
- Si la ligne doit traiter plusieurs chimies d’encre sur le même équipement (huile, gel, encre à base d’eau pour roller) → le remplissage assisté par vide est la seule méthode qui gère les trois de manière fiable.
Machines industrielles ou machines pour amateurs : laquelle vous faut-il réellement ?
C’est l’erreur d’achat la plus fréquente dans cette catégorie. Les données du secteur montrent qu’une part importante des demandes entrantes adressées aux fournisseurs de machines à stylos industriels provient d’acheteurs qui recherchent en réalité des équipements de loisir ou de bricolage ; une part plus faible mais réelle suit le chemin inverse, avec des outils pour amateurs vendus à des exploitations qui avaient besoin d’une échelle industrielle. Ces deux catégories n’ont presque aucun composant en commun. Un tour de fabrication de stylos, utilisé par les artisans du bois pour créer des stylos décoratifs à partir de kits, produit un stylo personnalisé à la fois, en quelques minutes, l’opérateur tournant le mandrin à la main. Une machine industrielle de fabrication de stylos à bille produit des dizaines de milliers de stylos finis par poste, avec un ou deux opérateurs pour gérer l’ensemble de la ligne.| Dimension | Kit pour amateurs / tournage de stylos | Ligne industrielle de stylos à bille |
|---|---|---|
| Débit de production | ~10-30 stylos par jour (manuel) | 5 000-50 000+ stylos par poste |
| Fourchette de dépenses d’investissement | $500-$3 000 (un seul tour avec outils) | $50 000-$500 000+ par cellule machine |
| Emprise au sol | Établi / garage | 200-2 000 m² de surface d’usine |
| Compétences de l’opérateur | Fabrication manuelle, 1 personne | Opérateur PLC + maintenance + équipe de contrôle qualité |
| Marché cible | Boutiques de cadeaux, Etsy, bureaux de direction | Vente en gros, OEM, articles promotionnels, commerce de détail |
| Économie du coût par stylo | $20-$200 par stylo fini | $0,02-$2 par stylo fini |
⚠️ Erreur courante
Les recherches B2B contenant le mot « tour » — tour de fabrication de stylos, tour pour fabriquer des stylos — renvoient presque toujours à des équipements pour amateurs, quelle que soit la quantité de résultats montrant des images d’allure industrielle. Si votre plan d’affaires nécessite plus de 100 stylos par jour, la solution du tour échouera. À l’inverse, si votre client est un propriétaire de boutique de cadeaux qui demande une « machine de fabrication de stylos à bille » pour un espace d’atelier, ne lui proposez pas une presse d’injection. Une échelle mal adaptée constitue l’erreur d’approvisionnement la plus coûteuse de cette catégorie.
Combien coûte une machine de fabrication de stylos à bille ?
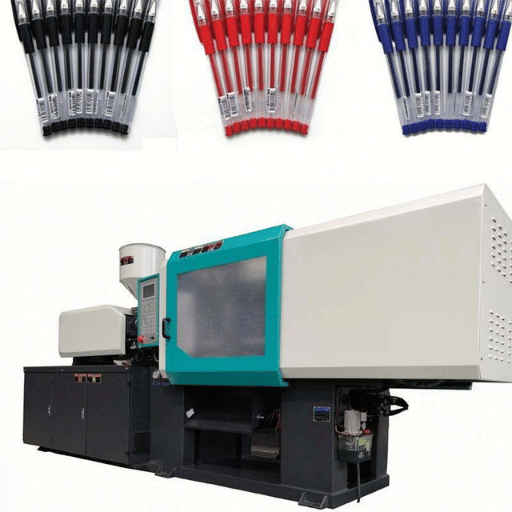 Deux questions de coût se cachent sous ce titre et les acheteurs B2B les confondent régulièrement. La première concerne le coût de production par stylo (l’économie unitaire du produit fini). La seconde concerne les dépenses d’investissement de la machine (l’investissement initial pour installer une ligne). La réponse honnête est que la première question dispose de bonnes données publiques, contrairement à la seconde.
Combien coûte la fabrication d’un stylo à bille ?
L’étude publique détaillée la plus récente est l’analyse des composants réalisée en 2018 par l’analyste de production au plus juste Christoph Roser. À partir de quatre stylos rétractables achetés en gros (MOQ de 75 000 à 115 000 auprès de fournisseurs allemands et chinois), Roser a décomposé chaque stylo en composants pesés et leur a attribué des coûts de matière et de procédé :- Coût matière par stylo : $0,0051 (le corps en polypropylène, la bille en acier et l’encre dominent)
- Coût de fabrication par stylo : $0,015 (moulage par injection + assemblage + contrôle qualité + amortissement des dépenses d’investissement)
- Coût total départ usine avant bénéfice : ~$0,021 par stylo
- Prix de détail en gros le plus bas observé : $0,035 / stylo (Yiwu, Chine, MOQ de 115k)
Normes de contrôle qualité que tout acheteur doit vérifier
 Pour les acheteurs industriels, un devis de machine ne vaut que par le système qualité qui l’accompagne. Trois normes ISO et ASTM régissent l’essentiel des échanges techniques, chacune avec un périmètre différent.
- ✔ISO 12757-1:2017 — Stylos à bille et recharges, partie 1 : usage général. Définit les exigences minimales de qualité pour les stylos destinés à l’écriture courante. Couvre la longueur d’écriture, la régularité du trait et les performances de base de l’encre.
- ✔ISO 12757-2:1998 — Usage documentaire. Niveau d’exigence supérieur pour les stylos produisant des documents appelés à durer des décennies : exigences plus strictes en matière de tenue de l’encre, de résistance à la lumière et aux produits chimiques. Obligatoire pour de nombreux contrats d’approvisionnement juridiques, financiers et publics.
- ✔ASTM D-4236 — Pratique standard pour l’étiquetage des matériaux artistiques présentant des risques chroniques pour la santé. S’applique aux encres ; pertinente pour les stylos commercialisés dans les écoles, les magasins de fournitures artistiques ou tout marché où les déclarations de sécurité pour l’utilisateur final sont auditées.
Liste de vérification du contrôle qualité pour l’acheteur
- Confirmez pour quelle partie de l’ISO 12757 l’équipement est homologué.
- Demandez le rapport le plus récent de distance d’écriture ATW-10 (ou équivalent) pour le modèle proposé.
- Demandez le fournisseur et la nuance de matière de la bille de pointe (nuance de carbure de tungstène et teneur en liant).
- Demandez à un client de référence, et non au fournisseur, les données de taux de défauts des 90 derniers jours.
- Pour les lignes destinées à un usage documentaire, vérifiez les rapports d’essai de tenue de l’encre selon l’ISO 12757-2:1998, et pas uniquement une auto-déclaration.
- Pour les marchés des fournitures artistiques et scolaires, vérifiez la conformité de l’étiquetage des encres à l’ASTM D-4236.
- Examinez les journaux d’étalonnage de la machine de transfert rotatif : une tolérance de ±0,005 mm n’est pas atteignable avec un équipement dont le dernier étalonnage remonte à plusieurs années.
Comment démarrer une activité de fabrication de stylos à bille
Pour les fondateurs qui entrent sur le marché en 2026, le parcours est à peu près le même, que le client visé soit un grossiste régional ou un contrat OEM d’exportation. Ce qui change, c’est le montant investi dans l’équipement et le coût des erreurs de choix du fournisseur qui ne peuvent plus être corrigées après l’achat de la première machine.Comment démarrer une activité de fabrication de stylos à bille ?
Six étapes décrivent le parcours de création le plus courant observé sur les places de marché B2B et dans les entretiens avec les fabricants mis en évidence par les analystes du secteur :- Dimensionnement du marché — Définissez l’acheteur cible (grossiste de produits courants, OEM haut de gamme, produits promotionnels ou usage documentaire). Le marché des stylos est vaste mais segmenté ; Business Research Insights prévoit un marché mondial des stylos de $9.76B en 2026, qui atteindra $12.73B d’ici 2035 avec un TCAC d’environ 3 %, tandis que le segment de luxe progresse presque de 8 % par an selon Technavio.
- Choix du périmètre de l’équipement — Choisissez entre trois configurations : (a) une ligne entièrement intégrée verticalement, avec formage des pointes, (b) une opération d’assemblage uniquement, qui achète les pointes finies auprès de spécialistes, ou (c) un spécialiste des pointes qui approvisionne d’autres assembleurs. La plupart des nouveaux entrants choisissent (b) : cette option présente les dépenses d’investissement (CAPEX) les plus faibles et le délai de mise sur le marché le plus court.
- Sélection du niveau de CAPEX — Adaptez la ligne à l’objectif réaliste de production de la première année. Une presse d’assemblage semi-automatique produisant 5 000 stylos par poste coûte environ $10 000 à $50 000 pour une configuration d’entrée de gamme ; une ligne entièrement automatisée et intégrée verticalement commence à plusieurs centaines de milliers de dollars.
- Choix du pays fournisseur — La Chine reste le centre mondial des volumes ; le Japon et l’Allemagne sont les spécialistes de la précision ; l’Inde et l’Asie du Sud-Est sont les nouveaux producteurs dont la croissance est la plus rapide. La diversification des approvisionnements au-delà d’un seul pays est de plus en plus courante depuis 2024.
- Normes et certification — Déterminez dès le départ si la conformité aux normes ISO 12757-1, ISO 12757-2 et ASTM D-4236 fait partie de l’offre proposée à l’acheteur. Ajouter la norme ISO 12757-2 après l’installation de la ligne coûte plus cher que de l’intégrer dès la conception.
- Approvisionnement et série pilote — Négociez des tests de réception en usine (FAT) sur le site du fournisseur avant l’expédition, ainsi qu’une série pilote de 30-90 jours avant de signer la réception finale. Inspectez en personne la machine de transfert rotatif et la tête de remplissage d’encre. Pour choisir le modèle de machine selon les configurations et les niveaux de prix, la gamme de machines de fabrication de stylos à bille de Masstech couvre les configurations d’entrée de gamme, intermédiaires et haut de gamme les plus courantes dans les nouvelles usines.
Perspectives du secteur 2026 — croissance du marché, évolution des capacités et changements en cours
 Cette industrie n’est pas prestigieuse, mais elle est stable. Quatre analyses de marché publiées entre 2024 et 2026 décrivent la même situation sous des angles différents : une croissance régulière des volumes, de l’ordre de quelques pourcents faibles à moyens, avec un segment haut de gamme qui progresse plus rapidement.
$9.76B → $12.73B
Marché mondial des stylos 2026 → 2035 (Business Research Insights)
5,20 % de TCAC
Croissance du marché des stylos à bille 2023-2030 (Cognitive Market Research)
7,6 % de TCAC
Marché des stylos de luxe 2024-2029 (Technavio)
$1.2B → $1.8B
Marché des billes pour pointes 2023-2032 (DataIntelo)
Foire aux questions

Q : Quels matériaux sont utilisés pour fabriquer les stylos à bille ?
Voir la réponse
La plupart des corps et capuchons de stylos sont en polypropylène ou en plastique ABS ; les stylos haut de gamme utilisent du laiton, de l’aluminium anodisé ou de l’acier inoxydable. Les billes des pointes sont presque toujours en carbure de tungstène (parfois en céramique pour les stylos-gel haut de gamme) et sont montées dans un logement en laiton ou en maillechort. Les ressorts sont en acier. Les encres sont des mélanges à base d’huile composés de colorants, de solvants comme le glycol ou l’alcool benzylique, et d’agents épaississants qui maintiennent la viscosité dans une plage de 10 000-100 000 centipoises.
Q : Combien de stylos à bille une machine peut-elle produire par minute ?
Voir la réponse
Le débit dépend de la machine et de l’étape concernée. Une machine moderne de transfert rotatif telle que la Mikron Multistar LX-24 produit des sous-ensembles de pointes à un rythme continu qui correspond à plusieurs centaines d’unités par minute. Le débit d’assemblage d’une ligne complète est de 100 à 300 stylos finis par minute pour les lignes de produits courants entièrement automatisées, et de 30 à 80 par minute pour les opérations haut de gamme ou semi-automatiques.
Q : Quelle est la différence entre les machines à stylos à bille automatiques et semi-automatiques ?
Voir la réponse
Une machine entièrement automatique gère chaque étape, du chargement des composants au conditionnement, sans intervention de l’opérateur ; une ou deux personnes assurent la supervision. Une machine semi-automatique exige que les opérateurs chargent les composants, surveillent les étapes ou effectuent des transferts manuels entre les postes. Le compromis est direct : l’automatisation complète réduit le coût de main-d’œuvre par stylo et améliore la régularité de la qualité, mais elle augmente les dépenses d’investissement (CAPEX) d’environ un ordre de grandeur et exige un volume quotidien minimal plus élevé pour être rentable.
Q : Quels pays sont leaders dans les équipements de fabrication de stylos à bille ?
Voir la réponse
La Suisse (Mikron) et l’Allemagne dominent le segment des machines de transfert rotatif de précision qui produisent les sous-ensembles de pointes. Le Japon fournit une grande partie de la production de billes en tungstène haut de gamme. La Chine est le leader des volumes pour les lignes d’assemblage complètes et les stylos finis. L’Inde et le bloc de l’ASEAN sont les nouveaux entrants dont la croissance est la plus rapide, aussi bien dans les équipements que dans l’assemblage.
Q : Pourquoi utilise-t-on du carbure de tungstène pour les pointes de stylos à bille plutôt que de l’acier ?
Voir la réponse
Les billes en acier s’usent et s’aplatissent trop rapidement sous la pression de l’écriture. Le carbure de tungstène présente une dureté Vickers comprise entre 1400 et 1800 HV — environ trois fois celle de l’acier courant — et un point de fusion supérieur à 2800 °C. La résistance à l’usure permet à une pointe d’atteindre une durée d’écriture de 80 000+ mots. Les billes en acier perdraient leur circularité bien avant d’atteindre ce chiffre, ce qui provoquerait des ratés d’écriture et des bavures d’encre.
Q : Quel est le stylo à bille n° 1 au monde ?
Voir la réponse
Il n’existe pas de classement officiel unique. En volume annuel d’unités, BIC est généralement cité comme le plus grand fabricant. En chiffre d’affaires du segment haut de gamme, des marques telles que Montblanc, Parker et Cross se disputent la première place.
À propos de cette analyse
Ce guide s’appuie sur des données publiques du secteur, des rapports d’études de marché, des documents relatifs aux normes ISO et ASTM, ainsi que sur les informations techniques publiées par les principaux fabricants d’équipements de fabrication de stylos — et non sur l’argumentaire commercial d’un seul fournisseur. Les chiffres de coûts, les valeurs de tolérance et les références aux normes sont datés selon leurs sources d’origine afin que les lecteurs puissent les vérifier par rapport aux devis actuels des fournisseurs. L’équipe d’ingénierie de Masstech a vérifié l’exactitude technique des descriptions de l’équipement et du procédé propres à la catégorie des machines de fabrication de stylos à bille. En savoir plus sur l’équipe d’ingénierie de Masstech et sur notre rôle dans le secteur des équipements de fabrication de stylos.
Références et sources
- Codes et intitulés des secteurs QCEW — NAICS 339941 Fabrication de stylos et de porte-mines — U.S. Bureau of Labor Statistics
- Machines pour matières plastiques — Machines de moulage par injection horizontale (eTool) — U.S. Occupational Safety and Health Administration (OSHA)
- Portail de données sur les céramiques — Carbure de tungstène (ténacité à la rupture) — U.S. National Institute of Standards and Technology (NIST)
- Stylo à bille : des choses ordinaires extraordinaires — ACM Ubiquity Blog (Association for Computing Machinery)
- ISO 12757-1:2017 — Stylos à bille et recharges, partie 1 : usage général — International Organization for Standardization
- ISO 12757-2:1998 — Stylos à bille et recharges, partie 2 : usage documentaire — International Organization for Standardization
- ASTM D-4236 — Pratique standard pour l’étiquetage des matériaux artistiques — ASTM International
- Pointe de stylo ultrarobuste : la bille en tungstène écrit une légende de la fabrication de précision — China Tungsten Industry Association
- Jusqu’où peut-on réduire le prix ? — Analyse détaillée des coûts des stylos à bille en vrac — Christoph Roser, AllAboutLean.com (2018)
- Rapport sur le marché des billes pour stylos à bille, 2025-2032 — DataIntelo
- Analyse du marché des stylos à bille 2026 — Cognitive Market Research
- Taille et tendances du marché mondial des stylos jusqu’en 2035 — Business Research Insights
- Analyse de la croissance du marché des stylos de luxe 2025-2029 — Technavio
- L’ingénierie ingénieuse, en apparence simple, d’un stylo à bille — analyse du secteur par Raul Zamorano


