Entrez en contact avec Masstech

QMS du groupe ISO 9001
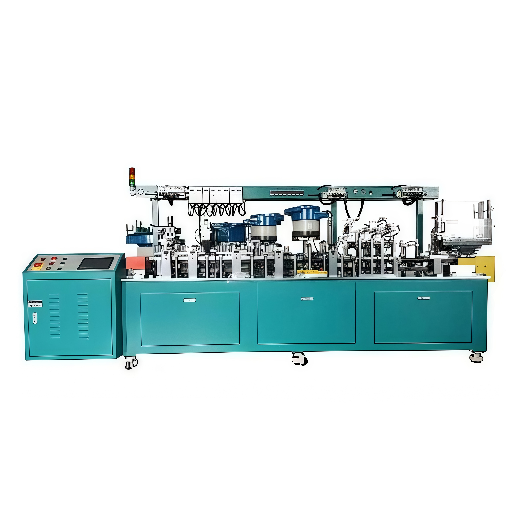
Machine à stylo à bille
Machine de fabrication de stylos à bille Cam-Drive 50, garantie 2 ans PCS/Min
Assembler le bâton, le clic, la torsion, le gel-encre et le stylo à bille jetable avec des valeurs de came mécanique Soutenu par 20 ans d’exportation de machines à stylo pour plus de 20 pays sous Mass Group.
- Construction conforme à la CE
- Airtac Taïwan Pneumatique
- QMS du groupe ISO 9001
- Empreinte compacte à opérateur unique
50–60
Pièces /minute (double station)
Caméra + VFD
Entraînement mécanique, vitesse variable
1,5 kW
380 V/3 P/50 Hz · 56 kgf/cm² air
2 ans
Garantie + pièces de rechange globales de 5 jours
Fabrication de goulots d’étranglement pour la fabrication de stylos à bille Comment la masse les résout
Les lignes d’assemblage de stylo à bille intègrent l’entrée du canon, l’insertion de la pointe, le remplissage du réservoir d’encre, le pressage du capuchon, l’installation du clip dans un seul flux de travail synchronisé. C’est le genre de machine où l’opérateur lent goulotte toute la capacité effective de la ligne. La production mondiale hebdomadaire de stylo à bille est de plus de 20 milliards d’unités avec plus de 300 unités vendues toutes les secondes, mais seulement 5 pays dans le monde ; Les États-Unis, la Suisse, l’Allemagne, la Chine et la Corée du Sud exploitent la technologie de pointe en carbure de tungstène capable d’atteindre un tel volume. La masse est dans la 5ème catégorie et conçoit une machine de chaîne d’assemblage pour les usines axées sur la mondialisation avec un débit pas à pas à pas à pas à pas à pas à pas à pas à pas à pas à pas à pas.
La solution de masse est une chaîne d’assemblage de stylo à bille à double station de travail entraînée par came fonctionnant à 50-60 pièces/min, PLC + écran tactile + contrôle VFD, alimentant à partir de bols à double vibration, de taille droite pour les actionneurs pneumatiques du fabricant Airtac Taiwan où le mouvement pneumatique reste une solution logique.
Quatre processus de goulot d’étranglement se reproduisent encore et encore lors des audits de qualité avant livraison :
Les opérateurs insérant des recharges et des bouchons par dérive manuelle dans le temps de cycle par 81TP3 T sur un poste de huit heures, et des glissements de désalignement visuel par inspection L’alimentation et l’insertion entraînées par came de masse maintiennent chaque poste de travail à un timing mécaniquement identique.
Les concurrents entièrement pneumatiques échangent un coût initial inférieur pour le vieillissement des joints, la fluctuation de pression et la charge de maintenance constante qu’un ingénieur en montage de précision a publiquement décrit comme une gigue constante et la maintenance des vérins pneumatiques. Les systèmes entraînés par cames de“ transportent cette charge par contact mécanique durci, et non par pression d’air.
Un cylindre cassé ou un suiveur de came usé à Lagos ou Lahore peut faire tourner une ligne au ralenti pendant des semaines en attendant les documents de messagerie. Mass s’engage dans une SLA mondiale de pièces de rechange de 5 jours ouvrables depuis Zhangjiagang vers la plupart des destinations, avec une fenêtre de réponse technique de 24 heures.
Les usines servant simultanément de la papeterie scolaire, des cadeaux d’entreprise OEM et des exportations à usage et lancement ne peuvent pas se permettre un format de ligne par stylo séparé. Le système de préhension de canon de Mass échange l’outillage entre les points de balle à bâton, clic, torsion et encre de gel sans reconstruire la pile de cames.
Machine d’assemblage de stylo à bille de masse, spécifications de conception de entraînement par caméra
Voici la spécification complète telle qu’assemblée de la chaîne d’assemblage Mass ball-pen, capturée à partir du dessin de l’ingénieur d’usine Aucune valeur ci-dessous n’est modifiée à moins que la personnalisation explicite du projet ne soit spécifiée (voir H2 #8).Les composants électriques et pneumatiques sont sélectionnés à partir de la matrice du fournisseur standard Mass, Mitsubishi/Omron PLC, système Airtac, armoire électrique CEI 60204-1.

Débit5060 pièces /minute (entretenue, double-station de travail)
Configuration du poste de travailFlux d’assemblage parallèles doubles de type double
Mode de travailEntièrement automatique, synchronisé par came
Opérateurs requis1 personne (chargement + supervision)
Alimentation électrique1,5 kW · 380 V/3 phases /50 Hz
Air comprimé5 kg/cm² (~0,50,6 MPa)
Actionneurs pneumatiquesAirtac (Taiwan) cylindres standard sur tous les postes de travail
Système de contrôlePLC industriel + écran tactile couleur IHM + lecteur à fréquence variable (VFD)
Transmission mécaniquePile à cames de précision à haut rendement + moteur d’entraînement principal unifié (pas de chaîne)
Système d’alimentationDouble alimentateurs à bol vibrant + insertion servo-assistée précise
Formats de stylos compatiblesColler, cliquer, tordre, gel-ink, use-and-throw ballpoint (configuré à l’ordre)
Ligne de base de conformitéISO 12100 : Méthodologie d’évaluation des risques 2010, CEI 60204-1 électrique, alignée CE-MD
Quatre sous-systèmes, un cycle synchronisé
Contrôle intelligent
L’IHM permet les magasins de recettes pour chaque format de stylo, donc passer d’un bâton jetable de 0,7 mm à un stylo gel-ink clic-action de 1,0 mm est une touche d’écran…
…changement de pièce plutôt que reprogrammation Avec un VFD pour le moteur principal, la ligne peut fonctionner n’importe où d’un conservateur 50 échantillons/min pour la vérification de démarrage, à un surentraînement 60 pcs/min pour une production en régime permanent, sans reconstruire le profil de came.
Liaison entraînée par came
Un seul moteur central actionne un ensemble de pile de cames complet vers chaque poste de travail, toutes les cames via un seul entraînement. Pour réduire la complexité, il n’existe pas de bandes transporteuses ni de dispositifs entièrement pneumatiques…
…au lieu de cela, chaque station de travail reçoit son mouvement via le profil de came signifie qu’aucun retard de phase dans la séquence alpha et bêta+ d’insertion du remplissage du canon, de montage des capuchons et d’installation des clips. C’est la raison structurelle pour laquelle la ligne de masse 50 à 60 pièces/min durera plusieurs fois plus longtemps grâce au débit total.
Vibratoire automatique
Deux bols vibrants Acme en acier inoxydable ; un pour fûts, un autre pour bouchons/clips ; pièces d’entraînement et d’alignement en confinement constant et les remettre à un inserteur servosupporté…
…Aucun changement dans le nombre de pièces/mins que chaque sous-ensemble est introduit au point de production n’a fait aucune différence dans la puissance nette Qp, les presses pneumatiques sont une optimisation de conception et les insertions structurelles reposent sur la mécanique des cog+cam.
Empreinte compacte
Un seul superviseur peut faire fonctionner toute la ligne en production stable. Une puissance de 1,5 kW (similaire à celle d’une bouilloire domestique) et un air de 5 à 6 kgf/cm sont facilement pris en compte…
…dans les usines de stylos de petite et moyenne taille à usage partagé, aucune mise à niveau spéciale en 3 phases n’est nécessaire en supposant que vous disposez déjà de votre machine de moulage par injection sur place pour le moulage par injection de barils (la forme la plus courante).
Avantage TCO sur 5 ans
Pourquoi “only” 50 pcs/min est la bonne spécification pour la plupart des usines d’exportation
Les acheteurs choisissant entre Mass et 120-140 pcs/min Les concurrents chinois négligent généralement que les machines les plus rapides sont conçues pour un fonctionnement à temps plein à ultra grande échelle à un seul SKU. Pour les usines avec 3-8 SKU à stylet actif, des changements de format intermittents et un pool opérateur à 1-3 têtes, le coût de maintenance à vie attendu est souvent inférieur avec une plate-forme à cames standard de l’industrie, une garantie de 2 ans + SLA de pièces de rechange de 5 jours, fonctionnant à un niveau soutenu de 50-60 pcs/min, qu’avec une ligne à entraînement pneumatique, une garantie d’un an et une chaîne d’approvisionnement en pièces de rechange non précisées. Votre TCO exacte dépend de votre mélange SKU dépend d’un cycle de calcul et de service personnalisé en dessous.
Type de stylo Compatibilité Stick, Click, Twist, Gel-Ink et Use-and-Throw
La plupart des usines ne commandent pas un lot de cent mille systèmes d’assemblage de stylo à bille pour faire une série 700 [plume à bille] elles commandent un système de tirage flexible qui peut répondre aux besoins de leurs clients d’exportation via cinq styles de stylo à bille différents dans la chronologie Q1-Q2-Q3-Q4, respectivement. TheMass machine peut assembler cinq styles de stylet à bille avant-couche via change-outil livré au niveau des stations de vibration-bowl et d’insertion-aiguille ; insertion-pointe nous assemblons toute une famille de pensThewriting end, clock-in de la tungstène-carbide end-, ce que Mikron et rivaux tiennent autour du globe choix 953 choix T03 choix T20 tight it t20 t20 tight it top hight top hight it top t6 t6 tworks twight it tworks t6 tworkshight it twith twight it tow : T20 twith3 twith3 twith twith twith twith twith twith twith twebp hight twith twith twith twith
Balle de bâton
Le classique jetable avec bouchon soudé ou pressé. le cheval de bataille indien d’exportation de “use et de lancer de” Débit supérieur sur Massrun en haut de la bande 50-60 pcs/min.
Cliquez (rétractable)
Mécanisme bouton-poussoir avec ressort + tube de poussée Légèrement plus lent par cycle en raison du poste d’insertion du ressort, cependant le calage de la came prend le mouvement supplémentaire sans aucune perte de phase.
Twist (premium)
Cartouche torsadée. Augmentation du changement de catégorie et des promotions. Nécessite une mise à niveau globale de l’outillage de préhension. Il est recommandé de demander à Mass une validation croisée cycle-temps pour chaque conception.
Bille gel-encre
Géométrie variable du réservoir Viscosité de l’encre plus élevée (10, 000-100, 000 c P gamme industrielle ).Calibre la pression du poste de remplissage selon les spécifications du fournisseur d’encre.
Exportation d’utilisation et de lancement
Embout de 0,7 mm ou 1,0 mm, canon monobloc, goulot d’étranglement de distribution le moins coûteux pour les canaux de distribution à grand volume en Inde, au Pakistan, au Bangladesh et en Afrique subsaharienne.
Remplissage/variantes de cartouche
Achat en masse des lignes spécifiques pour les cartouches de recharge à bille (l’encre pleine à l’intérieur). Faites-nous attention si vous souhaitez que votre usine intègre verticalement la fabrication de recharge.
CONFIGURATION
Guide de décision de type à sortie
Si vous faites principalement “tick/use-and-throw” : Exécutez une seule ligne de masse à 55-60 pièces/min en continu. Une machine prend environ 24 000 stylos/8 heures de travail.
Si vous mélangez trois types de stylos ou plus chaque semaine : Prévoyez un changement de format de 30 minutes ; le changement d’outillage est saisi et indexé pour une configuration reproductible.
Fournir des cadeaux d’entreprise OEM (faible volume, haut de gamme) : pour les points de balle torsadés et métalliques, la masse est accordable pour les points de balle courts, reportez-vous à la feuille de spécifications d’outil personnalisée.
Si vous souhaitez une ligne multi-up (4+ sorties par cycle) : Mass est actuellement conçu pour fonctionner en multi-up à deux postes de travail Les lignes multi-up sont citées sur une base de projet, et l’extension de délai suit en conséquence.
“La masse est-elle une machine à faire des pourboires comme Mikron ?”
Aucune machine de transfert rotative TR-4 (laiton & nickel-argent) et Multistar LX-24 (acier inoxydable) de Multistar ne produit les pointes (laiton et nickel-argent dans le cas des premières, inoxydable dans les secondes) elles-mêmes Il s’agit d’une couche industrielle entièrement différente ; nous achetons ces pointes auprès de fournisseurs qualifiés en amont et assemblons le stylo complet autour d’elles Les deux industries sont censées se compléter et non pas rivaliser.
Pourquoi Cam-Drive surpasse l’assemblage entièrement pneumatique pour la production de bille
Résumé exécutif
La seule question technique la plus courante que nous obtenons des acheteurs comparant Mass à des concurrents chinois uniquement pneumatiques est une variante de : “Isn’t full-pneumatic more modern ? Pourquoi la came en ligne contrôle-t-elle chaque étape d’assemblage ? la vitesse ne conduit-elle pas le design ?” La réponse est non, ils n’ont pas été partout et ne sont en effet jamais passés de mode : les entraînements par came donnent un assemblage multi-stations synchronisé, et voici le cas Maintenant sans la couche marketing :
L’actionnement pneumatique fait des merveilles pour les tâches à course courte et en mouvement terminal : enfoncer un capuchon dans un canon, casser un clip, éjecter le stylo fini. Il aspire comme colonne vertébrale de synchronisation d’un processus d’assemblage entièrement en ligne : la modulation du volume du compresseur augmente la pression de l’air, le comportement du joint pneumatique se dégrade vers zéro de manière non linéaire à mesure que la température et le temps de cycle augmentent, et l’instrument nécessite un entretien coûteux pour conserver sa précision.
À l’inverse, la réponse de l’ingénieur pour l’assemblage multi-stations synchronisé : A conduit tous les postes de travail avec un seul profil de came, filé dans le sens des aiguilles d’une montre du début à la fin par un seul moteur principal à un arbre Les avantages sont réels et peuvent être mesurés en laboratoire :
Perspective Industrie
“Fatigué de la gigue constante et de l’entretien des vérins pneumatiques ? l’assemblage de précision exige plus que la simple vitesse Les systèmes pneumatiques peuvent être plus rentables au départ et plus simples à utiliser, mais les systèmes d’entraînement servo et mécanique offrent un meilleur contrôle, une plus grande efficacité et des économies à long terme”
Fiabilité Dimension
Cam-Driven (Masse)
Plein Pneumatique
Porte-chaîne
Dérive temporelle entre stations
Zéro (verrouillage mécanique)
±2 ms par cycle
Augmente avec l’usure de la chaîne
Sensibilité pression/vitesse
Aucun sur le moteur
Élevé (dépendant du compresseur)
Modéré
Point d’usure primaire
Suiveur de came (linéaire, prévisible)
Joints de cylindre (vieillissement non linéaire)
Maillons de chaîne (décalage croissant)
Fréquence d’entretien
Lubrification trimestrielle + contrôle annuel des cames
Inspection mensuelle des joints + filtre à air
Tension mensuelle + remplacement de la chaîne
Comportement à 500 pcs/min
Point de fonctionnement conçu pour les vibrations les plus basses
Acceptable mais nerveux
Une usure acceptable, accélérée
Complexité pièces détachées
Peu d’articles d’usure, longue durée de vie du stock
Beaucoup de petits consommables, sensibles au climat
Variable d’approvisionnement spécifique à la chaîne
Différence Architecturale
Cela ne signifie pas que pneumatique n’est pas approprié dans son domaine, bien sûr Mass utilise les populaires entraînements pneumatiques Airtac Taiwan avec parcimonie mais précisément pour les stations de presse finales en mouvement terminal La décision de conception est la suivante : la came entraîne un mouvement synchronisé, pneumatique forme un élément de force terminale.
C’est la différence architecturale qui fait qu’une garantie de 2 ans est accordée lorsque les concurrents moyens s’arrêtent à 1. Une mesure standard de l’industrie qui résume la fiabilité des deux types de disques et l’impact de réduction des bénéfices qui en résulte est le MTBF (Mean Time Between Failures).
Validation interne
“Profils à came testés par rapport au calage pneumatique à six cylindres pour la station d’alimentation à canon à bille, le prototype entraîné par came a atteint moins de 1 ms entre les phases correspondantes de la station de travail lors du cyclage 50 000 fois la solution pneumatique nécessaire pour commuter les joints à piston et a dérivé bien au-delà de 4 ms entre les phases C’est pourquoi notre plate-forme à bille reste entraînée par came.”
équipe d’ingénierie de masse, résumé de validation interneConformité ISO 12100 :2010
Le système de sécurité des machines ISO 12100 :2010 prend en compte les deux types d’entraînement dans l’échelle de réduction des risques en trois étapes : les mouvements d’entraînement par came répondent à la première étape, la plus efficace, la sécurité mécanique inhérente, tandis que les dispositifs pneumatiques de stockage d’énergie comportent la deuxième étape supplémentaire. exigence du dispositif de type B.
Masse vs Paifeite vs Générique Indienne Fournisseurs 8-Metric Comparaison
Les acheteurs d’usines BIC considèrent généralement 3 grands types de fournisseurs ; des automates chinois spécialisés (quelque chose comme Paifeite, Mass), des fabricants locaux indiens (quelque chose comme l’atelier Phaltan/Maharashtra spécialisé dans le marché intérieur, le transit de 2 à 3 jours vers l’Afrique/l’Amérique latine), ou des listes de plates-formes (Alibaba, Made-in-China).Le tableau ci-dessous compare l’ensemble de fournisseurs publié avec la spécification publiée de Mass. Sans raison que de trouver où nous différons du domaine Notez que Paifeite est une véritable automatisation fonctionnelle à Suzhou, avec 1 750 m de plancher d’usine, 48 employés et environ 7013 concurrents carTPT3 sont intéressés à l’exportation.
Métrique
Masse (cette machine)
Paifeite (Suzhou, 395A1)
SMB indien générique
Débit soutenu
500 pièces/min (station double)
120140 pièces/min (chaîne 4-up)
2 pcs/min (/semi-auto)
Garantie
2 ans (machine complète)
1 an
Aucun n’a déclaré publiquement
Pièces détachées SLA (international)
5 jours ouvrables, courrier global
“Per calendrier de production en temps réel”
Inde domestique uniquement
Conditions de paiement
Dépôt T/T 30% + préexpédition 70%
50%/50% (supérieur à l’avance)
Inde-local, varie
Délai d’exécution
3000 jours standard /90 personnalisé
3 cycle de production du mois
Court (stock-driven, limité sur mesure)
Conduire l’architecture
Cam + VFD + pneumatique ciblé
Chain-carry + pneumatique
Manuel /entièrement pneumatique
Marque de composants pneumatiques
Airtac Taïwan
SMC Japon
Générique/d’origine locale
Expérience d’exportation de groupe
Groupe de masse, 20 ans et plus, 20 pays et plus
Focus d’automatisation à ligne unique
Marché primaire intérieur indien
Le modèle que nous souhaitons illustrer est le suivant : la masse n’est pas la valeur de spécification la plus rapide de cette liste, et nous ne prétendons pas l’être. Nous sommes la bonne valeur de spécification pour les acheteurs de qualité export qui en ont besoin cohérence, prévisible, répétabilité sur cinq ans, [TRADUCTION], pas un débit maximal de pièces par minute La plate-forme de 120 à 140 pièces/min de la liste de Paifeite est idéale pour les usines à très grand volume et à UGS unique avec une capacité d’ingénierie de rechange interne pour un cycle de garantie d’un an Les PME back-end indiennes servent un marché entièrement différent, celui du segment de la consommation et de la distribution locale indiennes domestiques, d’utilisation et de disposition, et exportent très rarement vers l’Afrique, l’Amérique latine et le Moyen-Orient où les clients de masse se concentrent Sélectionnez la rangée correspondant à votre profil de production réel, et non le châssis haut de gamme.
Résultats clients Profils de production réels de stylos-machines de masse
Les machines liées au châssis de Mass Group ont été expédiées dans des usines de fabrication d’exportation en Asie du Sud, en Asie du Sud-Est, en Amérique latine et en Afrique de l’Est Les options de configuration ci-dessous sont des instances représentatives anonymisées validées illustrant nos journaux de projet 2024-2025. ?Les valeurs réelles de sortie fluctuent en fonction du positionnement du produit, de la compétence de l’opérateur et de la disposition des emballages en aval. Référencer des projets spécifiques, si nécessaire.

Profil de cas 1 Inde
Exportation de papeterie à usage et jet
Un exportateur de biens de consommation emballés basé dans le Maharashtra, expédiant principalement vers l’Afrique subsaharienne, a dû augmenter sa production dans la chaîne de valeur d’au moins 3 fois sans augmenter les coûts de main-d’œuvre 4 fois. Ils exploitent 2 postes de travail manuels, 14 opérateurs, produisant environ 9 000 stylos par équipe, avec une qualité d’assemblage incohérente.
Machine de poste de travail à double corps conçue, installée et mise en service en série 1 superréservoir simple pour ceux qui souhaitent se rassembler commodément en rangées de crochets tout en mangeant leur collation de midi Le taux moyen de rendement dans la première fenêtre de 6 mois a été supérieur à 24 000 stylos, avec 1 superviseur Leur système de gestion des produits d’exportation aligné sur la CE et centré sur la traçabilité documentée de l’assemblage a rencontré une approbation renouvelée après l’introduction du moniteur de traçabilité en ligne de logs-marked de PLC.

Ballpoints cadeaux d’entreprise OEM
Un fournisseur OEM produisant des balles de cadeau d’entreprise sur trois formats de stylet (stick, click, twist) voulait une chaîne de montage capable d’échanger rapidement des formats. Mass a réglé la pince et l’outillage du bol pour des fenêtres de changement inférieures à 30 minutes. Une ligne de secours qui avait été maintenue en fonctionnement avec des“ juste au cas où le primaire se retirerait était retiré une fois que le SLA de pièces de rechange de Mass était en place, la redondance inactive ne valait plus la surface au sol.
Distributeur école-papeterie
Un distributeur latino-américain de fournitures scolaires entrait dans le domaine de l’intégration verticale Ils ont contacté les ateliers de moulage par injection existants pour acheter un système complet d’assemblage plug-and-play qui ne nécessitait pas d’employer des spécialistes des commandes d’automatisation. La masse a expédié un package d’automatisation d’usine, avec des recettes PLC pré-intégrées pour les 4 gammes de produits régionaux école-GPB les plus populaires, et a enseigné 1 cours de 5 jours aux opérateurs de fournisseurs de formation Le premier quota quotidien est devenu courant après seulement 72 heures Zegbrk_0005.
PROFIL TCO DE 5 ANS
Où l’économie de Mass apparaît tout au long des cinq années de vie de la machine
Les concurrents haut-parleur gagnent sur le débit-par-dollar de l’année 1. avantage de masse pour les années 2 Gains de masse via le différentiel de garantie (couverture de 2 ans contre 1 an signifie que les buggies paient pour un cycle de remplacement tous les deux ans de consommables à haute usure), SLA de pièces détachées de 5 jours qui évite les temps d’arrêt longs et le profil d’usure commandé de l’architecture à came Les économies absolues dépendent de votre cycle de service, de votre mix SKÚ et de votre taux de main-d’œuvre local ; nous produirons une estimation TCO de 5 ans spécifique au projet au stade de la cotation.
Normes mondiales
Certifications, normes et Conformité Sécurité
Les unités de masse sont conçues conformément à la norme mondiale de sécurité des machines à laquelle la plupart des clients exportateurs s’attendent lorsque vous utilisez leur route CE ou un auditeur tiers pour vérifier la conception. La documentation de sécurité standard est livrée avec chaque machine ; la documentation d’approbation spécifique au pays est disponible sur demande.
CE-MD
Construction conforme à la directive machines 2006/42/CE
ISO 12100
: Méthodologie d’évaluation des risques 2010
CEI 60204-1
Sécurité électrique des machines
EN ISO 14118
:2018 Prévention inattendue du démarrage
ISO 9001
: Couverture du SGQ du groupe 2015
RoHS
Conformité des composants de l’armoire électrique
Galerie de certification vérifiée
❮
❯
La conception suit la hiérarchie danger-évitement en trois étapes ISO 12100 :2010 : conception mécanique si sûre qu’elle l’est intrinsèquement (pile de cames elle-même), garde et appareils en deuxième (gardes acryliques à verrouillage distant sur les zones à fort mouvement, disposition d’arrêt d’urgence selon CEI 60204-1) et informations en troisième (manuels de l’opérateur, dossier de formation, avis de risque résiduel).La documentation de certification spécifique au pays est regroupée dans le dossier d’exportation standard ; la collaboration avec un organisme notifié (nécessaire à l’indigénisation au sein de l’UE) peut être coordonnée en tant que composante du projet.
×
Guide d’approvisionnement, Pricing, Lead Time & Global Support
Cette section s’adresse aux équipes d’approvisionnement demandant une offre formelle : fourchettes de prix (honnêtes, avec les variables prises en compte), délais de livraison, MOQ, conditions de paiement, SLA après-vente et comment Mass fournit une couverture à l’exportation par rapport à la couverture nationale indienne.
Prix ce qui conduit la citation
La cotation de masse se situe dans la fourchette moyenne des niveaux d’exportation ; six variables spécifiques au lieu influencent le prix, dont aucune n’est soumise à des raccourcis renégociables :
Configuration de sortie
Double station de travail simple vs lignes personnalisées multi-up.
Portée en forme de stylo
Outillage monobloc vs kit all-shapec/clic/cap twist/gel.
Profondeur de personnalisation
Géométrie de préhension standard par rapport au capuchon/dia personnalisé.
Niveau de Certification
Meilleure pratique de base CE-MD par rapport à l’approbation des organismes notifiés pour l’UE.
Groupement de pièces détachées
Pack de démarrage complet plus stock d’installations prolongé de 12/24 mois.
Formation/mise en service
Ingénieur de mise en service vidéo à distance ou sur le terrain (3 jours).
Les machines d’assemblage de stylos offrent un large spectre de prix dans le commerce international. Les semi-automatiques indiens de pointe destinés au marché d’exportation sont répertoriés aussi bas qu’un peu plus que l’équivalent US$200 sur les bourses locales, tandis que l’automatisation chinoise à haut débit les lignes se situent entièrement dans la plage à cinq chiffres.
Demandez un devis de configuration d’usine complète ; nous produisons un devis entièrement papier entre 24 heures pour les départ usine et le FOB Shanghai.
Couverture du marché versus exportation intérieure en Inde
Une enquête populaire parmi toutes ces enquêtes entrantes : principalement, la production de masse est destinée aux marchés internationaux, à Zhangjiagang, en Chine.
Si votre unité de fabrication est domiciliée en Inde, notre pratique courante est de travailler par le biais de canaux commerciaux/marchés/négociants, en raison de l’efficacité de l’Inde grâce à un réseau mature de fournisseurs nationaux (à savoir les régions du Maharashtra, de Delhi, de Telangana), dans lequel la logistique et les opérations post-vente d’un produit d’origine locale ne sont pas un problème. Pour commander directement à l’exportation mondiale, FOBing depuis Shanghai, pour l’expédition vers des pays africains, l’Amérique latine, le Moyen-Orient, l’Asie du Sud-Est (à l’exception de l’Inde) ou l’Union européenne, la messe peut être considérée comme votre contrepartie directe.
Délai d’exécution, MOQ et Paiement
Délai d’exécution (Norme)
300 jours ouvrables à compter de l’apurement du dépôt
Délai d’exécution (Custom)
600 jours ouvrables à partir du panneau de conception
Commande minimum
1 ensemble (machine unique) ; réductions de volume sur les commandes de 3+ unités
Conditions de paiement
Dépôt 301TP3 T/T + 701TP3 T/T contre copie B/L avant expédition
Incoterm par défaut
FOB Shanghai (Ningbo et Yangshan disponibles sur demande)
Assurance commerciale
Prise en charge des commandes de plate-forme ; contrat direct préféré pour les constructions entièrement personnalisées
Service après-vente sur les marchés d’exportation
Mass considère l’après-vente comme une caractéristique intégrale du produit Trois articles bien sûr :
2 ans de garantie sur la machine complète (travail et pièces, pas de consommables à usure régulière).
Temps de réponse de l’ingénieur 24 heures sur 24 Réponse technique initiale par e-mail ou par appel vidéo quel que soit le fuseau horaire.
SLA mondiale de pièces détachées pour 5 jours ouvrables « Expéditions massives depuis notre installation de Zhangjiagang vers la plupart des aéroports portuaires étrangers via DHL/FedEx dans les cinq jours ouvrables suivant l’acceptation du paiement ».
Économie de production et outils de configuration
Outil Interactif
Calculateur de retour sur investissement de production de stylo à
Estimation de la période de récupération et retour de 12 mois pour une machine d’assemblage de stylos à bille Mass. Chiffres de base de l’industrie ; demandez un devis personnalisé pour les aspects économiques exacts de votre usine.
Calculateur de lancement
Configuration
Sélecteur de type à configuration du stylo
Répondez à trois questions sur votre profil de production Nous vous recommanderons la bonne configuration de la balle Mass, la profondeur d’outillage personnalisée et l’option d’approvisionnement.
Démarrer Selector
Économie
Comparateur TCO 5 ans : entraînement de masse par caméra ou alternatives entièrement pneumatiques
Estimer le coût total de possession sur cinq ans sur l’investissement de la machine, la maintenance, les temps d’arrêt et les pièces de rechange Ajustez les intrants à votre profil d’usine ; le cadre suit les conventions de l’industrie MTBF et de fiabilité.
Comparer TCO
Vitrine Visuelle
Fabrication de pointe Installation de montage et d’assemblage
×
Base de connaissances
FAQ Machine de fabrication de stylos à bille
Fonctionne en continu à 50-60 pcs par min sur la configuration Duplex-postes de travail Huit heures de fonctionnement focalisé utilisant les techniques de batch et d’utilisation-jet donnent en moyenne 24000-28000 fini gc pour chaque opérateur avec un superviseur présent La productivité baisse légèrement au cours d’horaires plus complexes avec plusieurs formats en raison du temps de changement ; les journaux de rapports PLC montrent les nombres réels par équipe.
Bâton (utilisation-jet), rétractable par clic, torsadable, encre gel et recharge/cartouche Chaque variante a besoin d’un support d’outil complet à l’orientation et au point d’insertion de la bouche du bol de vibration (changement de format insertion-bouche). Il n’est nécessaire qu’environ 30 minutes une fois le support d’outil prêt ! Non conseillé pour les installations amateurs de barret en bois ou de stylo plume ; nous disposons de types d’équipements séparés adaptés à ceux-ci.
30-60 jours ouvrables à partir des dépôts réglés pour une configuration unique de configuration spécifique au fond, plus le temps de transit. L’installation sur mesure ou multi-insertion-stylos prend un peu plus de temps à 60-90 jours ouvrables une fois la signature des conceptions L’incoterm par défaut est FOB-shanghai, le temps de transit est compris entre 14-35 jours selon la destination finale du chantier.
Toujours ! dans le cadre de son kit de mise en service standard, Mass ajoutait souvent un de ses ingénieurs de terrain à bord pendant entre 3 et 7 jours. Cette période est relative à la configuration de la machine -, à la dotation de l’opérateur – et au numéro de lot de configuration Nous facturons au client le tarif de l’avion du génie, l’hôtel et les voyages locaux ; ils achètent des indemnités de repas selon leur horaire Nous pouvons offrir une mise en service à distance à un prix réduit par unité pour les clients qui ont leur propre équipe de conception d’automatisation.
Cela dépend des six paramètres de ce que nous allons réellement déployer selon le cadre d’approvisionnement spécifié précédemment : type de stylo, étendue de la personnalisation, demande de certification, étendue du stockage des pièces de rechange, portée de la formation. Inde nationale, coûts unitaires de masse semi-automatiques de quelques centaines de dollars américains, lignes d’automatisation chinoises de qualité export à 5 chiffres avec des taux de conversion moyens de 5 chiffres en dollars américains en fonction de la taille des lots multiples. Envoyez-nous votre profil d’usine et nous vous renverrons un devis détaillé et transparent dans les 24 heures.
Oui. Les lames de préhension personnalisées, les détails du bol vibrant ou la pointe d’insertion peuvent être conçus, développés, validés pour le rayon non standard des canons, les billes à paroi métallique haut de gamme pour les unités de capital ou les projets avancés de gestion des plafonds. Le délai d’exécution augmente jusqu’à 60 à 90 jours habituels, avec une étape de signature pour la nouvelle conception de l’outillage.
La construction disponible est conforme CE-MD à la directive machines 2006/42/CE, alignée sur le protocole d’évaluation des risques ISO 12100 :2010 et conforme à la norme CEI 60204-1 pour l’armoire électrique et à la norme EN ISO 14118 :2018 pour les opérations inattendues. Les attestations de l’organisme notifié pour les installations spécifiques à chaque pays (installations permanentes au sein de l’UE) peuvent être obtenues comme valeur ajoutée facultative du projet. Les normes ISO 9001 :2015 assurent également une conformité à l’échelle du groupe.
Le moteur entraîné par une came entraîne tous les postes de travail via un profil de came précis. Le timing entre les postes est physiquement verrouillé par la géométrie ; le temps ne peut jamais changer, même si la visibilité d’un composant dans les peters d’alimentation est éteinte, jusqu’à ce que le stylo terminé soit produit. Plein pneumatique signifie que chaque station est alimentée individuellement par de l’air comprimé ; le timing se fait par un flux variable de cet air dans le cylindre, en fonction des conditions d’étanchéité exactes ; ceux-ci se dégradent constamment de manière non linéaire, mourant de faim pendant peut-être vingt stylos avant de récupérer et de terminer le cycle. La masse utilise l’entraînement par came pour le timing principal comme ci-dessus ; nous utilisons les pneumatiques de Taiwan de la série Airtac H2 uniquement pour les stations de presse à force terminale, où les gains pneumatiques, où les gains pneumatiques.
Garantie équivalente de deux ans sur machine complète (pièces plus main d’œuvre, hors meulage ou remplacement des revêtements de bol vibrant requis à l’encre, ou joints d’usure dans les stations Demanderesses).Cinq jours ouvrables SLA mondial sur les pièces de rechange de notre parc logistique de Zhangjigang parc logistiquejass autorise tous les composants à être expédiés par DHL ou FedEx dans les cinq jours ouvrables suivant la réception du virement bancaire, destinés à arriver au point d’étiquette à l’intérieur de sept à dix jours.24 heures d’assistance téléphonique d’ingénierie globale pour tout problème ou question quel que soit le fuseau horaire.
Mass est le fabricant ; Zhangjiagang Mass Technology Co., Ltd est notre nom officiel complet, plus de vingt ans fabriquant des machines de remplissage de stylos dans une vingtaine de pays ; veuillez visiter la page Usines de notre site Web Les visites se font sur rendez-vous et nous planifierons le transport depuis Shanghai PVG et un public anglophone pour que votre entreprise puisse voir notre usine, recevoir une visite semi-structurée de l’usine et voir les machines d’assemblage de stylos à bille de la série 395 dans l’atelier jouer votre configuration. De nombreux acheteurs demandent même une visite virtuelle de la cellule pour acheter une technologie basée sur la portée technique.
Prêt à spécifier votre ligne de production de stylos à bille ?
Veuillez nous fournir les informations sur votre production cible (stylos/h ou yds/h ou blancs/h, selon votre portée), votre mélange cible de types de stylos, et votre (vos) marché (s) cible (s) et nous analyserons et faxerons/mail, avec les prix FOB, un coût de détail pour un TCO de 5 ans en moins de vingt-quatre heures.


