Entrez en contact avec Masstech

Qualité certifiée ISO
Traitement de l’eau RO
Système commercial et industriel de traitement de l’eau RO pour usines d’embouteillage — capacité de 0.5 à 50 T/H par Mass
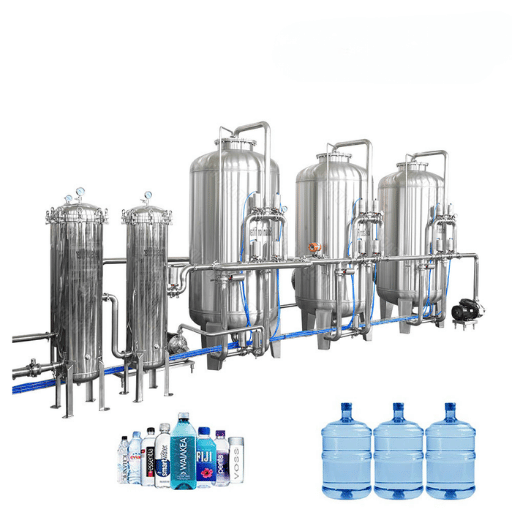
Qualité pour boissons. Débit modulaire de 0.5 T/H à 50 T/H. Intégration complète avec votre ligne de remplissage et de conditionnement.
Résumé de la solution
- Capacité : série modulaire de 0,5–50 T/H
- Industries : Eau minérale, eau purifiée, CSD, jus, bonbonnes de 5 gallons, vin et vinaigre
- Intégration : Compatible avec les lignes de remplissage Mass de 2 000-36 000 bouteilles/h
- Service : garantie de 2 ans (toutes pièces) | réponse d’un ingénieur sous 24 heures | livraison des pièces sous 5 jours

0,5 – 50 T/H
Capacité modulaire
Jusqu’à 36 000
Intégration : bouteilles/h
2 ans
Garantie toutes pièces
24 heures
Réponse d’un ingénieur
De l’eau du robinet à une eau prête à embouteiller : comment les systèmes de traitement de l’eau RO Mass résolvent vos problèmes d’eau d’alimentation les plus difficiles
L’osmose inverse industrielle est le goulot d’étranglement de production que la plupart des exploitants de boissons sous-estiment jusqu’à ce qu’un pic de TDS arrête une ligne de production. L’eau d’alimentation qui arrive dans votre usine a rarement la même composition que l’eau de formulation dont vous avez besoin : excès de matières dissoutes totales, chlore et chloramine résiduels, contamination biologique et minéraux responsables de l’entartrage se trouvent quelque part entre votre alimentation municipale et la bouteille finie. Un système d’osmose inverse commercial correctement spécifié peut corriger chacun de ces problèmes en une seule étape, mais la différence entre un système fragile qui tombe en panne après 18 mois et un système Mass de ligne de production qui fonctionne 10 ans tient à 4 choix de conception.
4 défaillances de l’eau d’alimentation qui arrêtent les lignes d’embouteillage
Les 4 scénarios de défaillance des usines d’eau minérale, de jus et de CSD sont simples. 1. Dépassement du TDS : une alimentation brute à 800-1 500 ppm sans banc de membranes RO suffisamment grand fournit un perméat qui ne respecte pas la spécification de l’eau de formulation, ce qui entraîne le rejet du lot ou un rappel. 2. Percée du chlore et de la chloramine : les colonnes de charbon en aval sont sous-dimensionnées et les oxydants résiduels détruisent les membranes d’osmose inverse en film composite en 3 à 6 mois. 3. Brèche microbiologique : les cuves de stockage en amont et en aval d’un skid RO deviennent des réacteurs de biofilm si les circuits de recirculation ne sont pas correctement conçus. 4. Formation de tartre : l’excès de carbonate de calcium sans adoucisseur ni section d’antitartre réduit la récupération de 75 % à moins de 50 %, augmentant l’eau de rejet et vos coûts.
Ce que fait réellement l’osmose inverse
L’osmose inverse est un procédé membranaire entraîné par la pression. Une pompe de surpression pousse l’eau d’alimentation à travers une membrane semi-perméable ; les molécules d’eau passent tandis que les matières dissoutes, les ions, les sels et la plupart des contaminants organiques sont rejetés et évacués sous forme de saumure. Un système commercial d’osmose inverse de haute qualité produisant une eau de qualité formulation peut éliminer 95-99 % des matières dissoutes totales et réduire très fortement les composés organiques tels que le chlore et le fluorure. Le principe est simple. L’ingénierie ne l’est pas — et c’est là que se situe l’essentiel de l’écart de coût entre un système bon marché et une installation Mass.
Pour les producteurs commerciaux de boissons, la question pertinente est rarement de savoir si le traitement de l’eau par osmose inverse est le bon choix — il s’agit de vérifier si la configuration précise du système commercial de traitement de l’eau RO correspond à la qualité de l’eau d’alimentation et à la capacité de production de la ligne d’embouteillage. Un système de traitement de l’eau correctement dimensionné peut produire une eau de qualité formulation sans difficulté ; une unité sous-dimensionnée devient un combat quotidien. Les 4 scénarios de défaillance listés ci-dessus constituent le cadre que nous utilisons pour dimensionner chaque devis Mass, et ils déterminent si vous payez une fois ou indéfiniment.
Comment Mass résout le problème pour les usines d’embouteillage
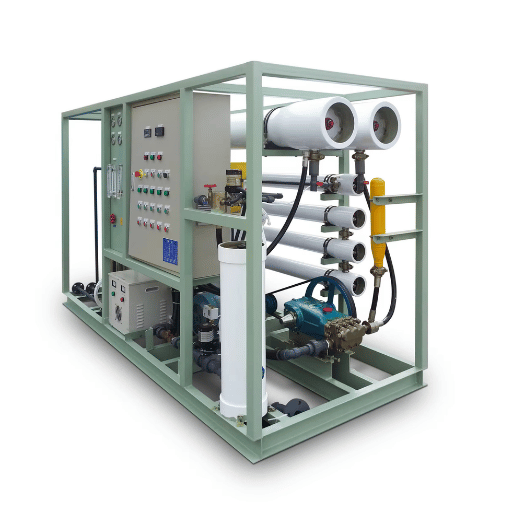
Un système RO commercial et industriel Mass est conçu pour fonctionner en continu vingt-quatre heures sur vingt-quatre dans une production de boissons, et non de manière intermittente en usage commercial. Chaque système est expédié avec une chaîne intégrée de prétraitement à plusieurs étapes (filtre à sédiments, charbon actif, adoucisseur, élimination du fer en option), un carter de membrane en acier inoxydable, une pompe de surpression haute pression sélectionnée selon le profil de votre eau d’alimentation et des boucles de surveillance de la qualité du perméat. L’ensemble du skid est soumis à un essai hydrostatique d’étanchéité à l’usine de Zhangjiagang avant expédition, et notre équipe d’ingénierie sélectionne la chaîne de prétraitement sur la base d’une analyse de l’eau d’alimentation, et non d’un modèle par défaut. Nous ne retenons pas un modèle par défaut, car la chimie de l’eau brute est l’erreur d’achat la plus coûteuse que nous constatons dans cette catégorie.
Série RO commerciale et industrielle Mass — configurations modulaires de 0.5 à 50 T/H
La gamme d’osmose inverse industrielle Mass est une ligne modulaire à 5 niveaux, allant des petites lignes d’embouteillage commerciales aux grandes usines d’eau minérale et aux embouteilleurs sous contrat. Les 5 niveaux partagent la même base d’ingénierie : porte-membranes en acier inoxydable, membranes composites en film de marque reconnue et ensemble pompe-commandes défini selon les exigences de votre application.
Série A — usage commercial léger
0,5 – 2 T/H · ~3 000–12 000 GPD
Éléments membranaires
2–4 × 4040
Type de pompe
Multicellulaire verticale
Encombrement
1,8 × 0,8 m
Idéal pour
Chaînes de cafés, petits embouteilleurs
Série B — usage commercial intermédiaire
2 – 10 T/H · ~12 000–63 000 GPD
Éléments membranaires
4–8 × 8040
Type de pompe
Surpression + recirculation
Encombrement
2,4 × 1,2 m
Idéal pour
Jus régionaux / eau minérale
Série C — usage industriel intensif
10 – 30 T/H · ~63 000–190 000 GPD
Éléments membranaires
12–24 × 8040
Type de pompe
VFD haute pression
Encombrement
3,6 × 1,8 m
Idéal pour
Embouteilleurs de CSD de taille moyenne
Série D — très grande industrie
30 – 50 T/H · ~190 000–315 000 GPD
Éléments membranaires
24–48 × 8040
Type de pompe
VFD industriel + redondance
Encombrement
5,0 × 2,4 m
Idéal pour
Embouteilleurs sous contrat à gros volumes
Série E — skid en conteneur
2 – 30 T/H · conteneur de 20 ou 40 pieds
Éléments membranaires
Configurable
Type de pompe
VFD + climatisation
Encombrement
Conteneur ISO
Idéal pour
Sites isolés / mobiles / déploiement rapide
Mass RO contre les systèmes RO industriels génériques — comparaison des performances et des coûts
Le marché nord-américain des systèmes d’osmose inverse industriels devrait passer de USD 2,17 milliards en 2025 à USD 3,37 milliards d’ici 2032, et cette expansion signifie un marché plus large de spécialistes sous marque de fournisseurs, d’intégrateurs régionaux et de constructeurs directs d’usine comme Mass. Le tableau ci-dessous compare les 4 voies d’achat que les exploitants de boissons évaluent réellement côte à côte. Les données citées proviennent de sources publiées et de moyennes du secteur, et non de supports marketing hostiles de concurrents.
Mass
$0,20–$0,40
Coût d’exploitation / m³
Plage de capacité
0,5 – 50 T/H
Rétention du TDS
95–99 % (norme du secteur)
Taux de récupération
70–85 % avec prétraitement complet
Marque des membranes
Toray / DuPont FilmTec
Garantie
2 ans toutes pièces
Réponse d’un ingénieur
24 heures
Pièces de rechange
5 jours ouvrés par coursier international
Intégration de ligne
Native (alimente des lignes de 2k-36k bph)
Spécialiste de marque
(p. ex. intégrateur Veolia / DuPont)
$0,30–$0,60
Coût d’exploitation / m³
Plage de capacité
5 – 200 T/H+
Rétention du TDS
95–99 %
Taux de récupération
70–85 %
Marque des membranes
Propriétaire ou DuPont
Garantie
1 an en général
Réponse d’un ingénieur
48–72 heures
Pièces de rechange
2–4 semaines
Intégration de ligne
Intégration par un tiers
Revendeur B2B
du marché américain
Variable
Coût d’exploitation / m³
Plage de capacité
200 – 20 000 GPD
(≈ 0,03–3 T/H)
(≈ 0,03–3 T/H)
Rétention du TDS
95–98 %
Taux de récupération
50–75 %
Marque des membranes
Mixte
Garantie
1 an
Réponse d’un ingénieur
Ticket pendant les heures ouvrées
Pièces de rechange
1–3 semaines
Intégration de ligne
Intégration par un tiers
Intégrateur local générique
Variable
Coût d’exploitation / m³
Plage de capacité
1 – 20 T/H
Rétention du TDS
92–97 %
Taux de récupération
50–70 %
Marque des membranes
OEM d’entrée de gamme
Garantie
6–12 mois
Réponse d’un ingénieur
Uniquement sur appel
Pièces de rechange
2–6 semaines
Intégration de ligne
Intégration par un tiers
Pourquoi le coût d’exploitation compte plus que le prix d’achat
Le coût d’exploitation d’une installation d’osmose inverse industrielle se situe généralement entre USD 0,20 et 0.40 par mètre cube de perméat fourni, énergie, antitartre, installation des filtres de remplacement et évacuation de l’eau de rejet compris. Pour une usine de 10 T/H, cela représente un coût variable annuel d’environ USD 12 000 à 24 000 — une variation équivalente à un bonus ou une pénalité de 30 % selon l’efficacité de la pompe et la récupération. Les systèmes avancés d’osmose inverse des eaux saumâtres (BWRO), conçus avec des membranes économes en énergie et des facteurs de récupération élevés, ont démontré une réduction de 20 à 30 % du coût d’exploitation par mètre cube de perméat par rapport aux anciennes conceptions, avec une baisse de la consommation d’énergie d’environ 20 % par rapport aux systèmes plus anciens.
Résultats clients — rétention du TDS, économies d’eau et réduction des dépenses d’exploitation dans de véritables usines d’embouteillage
3 catégories de résultats sont essentielles pour un exploitant de boissons qui envisage un système industriel d’osmose inverse : la qualité de l’eau au niveau de la tête de remplissage, les économies d’eau de rejet et les économies de coûts d’exploitation. Les moyennes du secteur et les installations spécifiques présentées ci-dessous démontrent le potentiel d’atteindre ces 3 objectifs.
99 %+
Rétention du TDS sur alimentation municipale inférieure à 1 500 ppm
70–85 %
Taux de récupération habituel pour les séries B et C Mass avec prétraitement complet
20–30 %
Plage de réduction des dépenses d’exploitation pour un RO industriel à forte récupération par rapport aux anciennes conceptions
14 %
Réduction du coût énergétique signalée dans un cas d’optimisation Puretec (économie d’eau de 80M gal/an)
3 schémas de déploiement que nous rencontrons le plus souvent
L’expérience du secteur confirme ce qu’un système RO industriel bien conçu peut accomplir. Lorsque les données proviennent d’un historique de cas publié, la source est indiquée ; lorsque les informations reflètent un schéma observé sur le terrain par Mass, nous l’avons signalé comme tel.
Schéma 1 — usine d’eau embouteillée en Asie du Sud-Est, série C de 10 T/H
Un producteur régional d’eau embouteillée a choisi un système Mass série C de 10 T/H pour remplacer un skid standard qui avait perdu 2 jeux de membranes en 1 an et demi. Après l’installation d’un prétraitement complet avec adoucissement, dosage de bisulfite de sodium et filtration multimédia en amont, il est passé d’une récupération inférieure à 50 % à un taux constant de 70-75 %, a éliminé les problèmes d’odeur de soufre causés par le chlore dans l’eau d’alimentation et a obtenu son retour sur investissement en moins d’un an grâce à la réduction de l’eau de rejet et au remplacement moins fréquent des membranes. Les capacités de systèmes RO industriels dans cette plage offrent généralement un retour sur investissement en 12 à 18 mois lorsque le système précédent avait un prétraitement sous-dimensionné.
Schéma 2 — ligne d’embouteillage de jus au Moyen-Orient, série B de 5 T/H
Un embouteilleur de jus et de thé aux fruits du Golfe a utilisé un système Mass série B de 5 T/H alimentant une ligne de remplissage de 16 000 bph. La dureté de l’eau d’appoint, supérieure à 350 ppm de CaCO3, exigeait une boucle d’adoucisseurs duplex et un antitartre ; la récupération a été réglée à 72 % pour protéger la durée de vie des membranes plutôt que de rechercher un chiffre marginalement plus élevé. Le coût de l’eau par litre de boisson finie était nettement inférieur à ce qu’il aurait été avec l’eau du robinet seule, car l’eau de rejet était séparée vers les circuits utilitaires de l’usine au lieu d’être évacuée à l’égout.
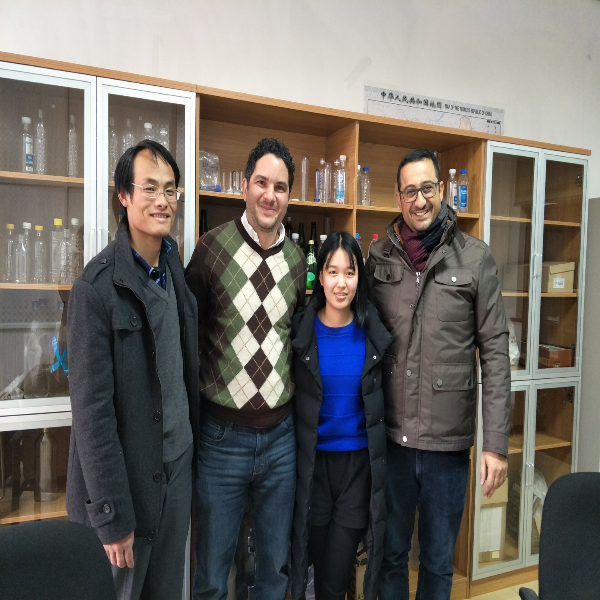
Schéma 3 — ligne de remplissage de vin et de vinaigre en Amérique du Sud, série B de 3 T/H + ligne de remplissage Mass
Une remplisseuse de vin/vinaigre/sauce soja couplée à une unité RO Mass de 3 T/H et à une ligne de remplissage de 8 000 bph — réalisée par le même fabricant — à chaque extrémité du transfert de production. Ce point d’intégration, qui nécessite généralement des semaines de mise en service, a été réduit à un simple échange de procédure opératoire standard, car les skids amont et aval ont été conçus pour communiquer. C’est le bénéfice opérationnel d’une ligne de production fournie par un seul fabricant, abordé plus loin dans la section consacrée à l’approvisionnement.
Pratique de référence du secteur — réduction de l’eau de procédé
Coca-Cola Beverages Florida a publiquement indiqué avoir économisé jusqu’à 90 % de l’eau de procédé des réchauffeurs de bouteilles et de canettes grâce au traitement par osmose inverse de flux recyclés. Une étude de cas distincte de Veolia dans une usine de boissons a documenté une économie annuelle de 3,5 millions de gallons d’eau grâce à l’optimisation des intervalles de nettoyage des membranes RO. Ce sont les références d’un système RO industriel bien réglé dans la production de boissons — les valeurs cibles sur lesquelles nous concevons chaque devis Mass.
3 schémas de défaillance que nous avons personnellement corrigés
Au cours des 7 dernières années de mise en service d’installations pour boissons, les modes de défaillance se répètent.
Schéma A : un skid RO standard reçoit la charge d’une usine conçue pour une eau normale et constate que la saison des pluies augmente les pics de turbidité, faisant chuter la récupération du perméat de 75 % à 45 % — le remède est un préfiltre multimédia et un dosage d’antifouling.
Schéma B : un embouteilleur sous contrat empile 2 unités sous-dimensionnées de 5 T/H pour atteindre 10 T/H sans redondance, puis perd tout un poste de production lors de la réparation de l’une d’elles — le remède est un banc de membranes unique de 10 T/H avec redondance de pompes haute pression.
Schéma C : une ligne de jus achète un RO sans dispositifs CIP et doit remplacer les éléments membranaires tous les 18 mois au lieu de 4-5 ans — le remède est une boucle CIP et un point de dosage de bisulfite de sodium. Chaque revue de conception Mass examine ces 3 schémas avec le client avant la commande.
“Nous avons testé 14 profils d’eau d’alimentation sur nos installations d’Asie du Sud-Est et du Moyen-Orient avant de standardiser la chaîne de prétraitement de la série B. Le principal mode de défaillance sur le terrain était le charbon sous-dimensionné : c’était l’étape la moins chère à supprimer et la plus coûteuse à corriger.”
Découvrez comment un système Mass serait dimensionné selon votre eau d’alimentation et votre objectif de bouteilles par heure.
Obtenir un devis basé sur votre volume →
×
![Vue agrandie du schéma]()
Certifications et conformité — normes NSF, ISO et CE respectées par les systèmes RO Mass
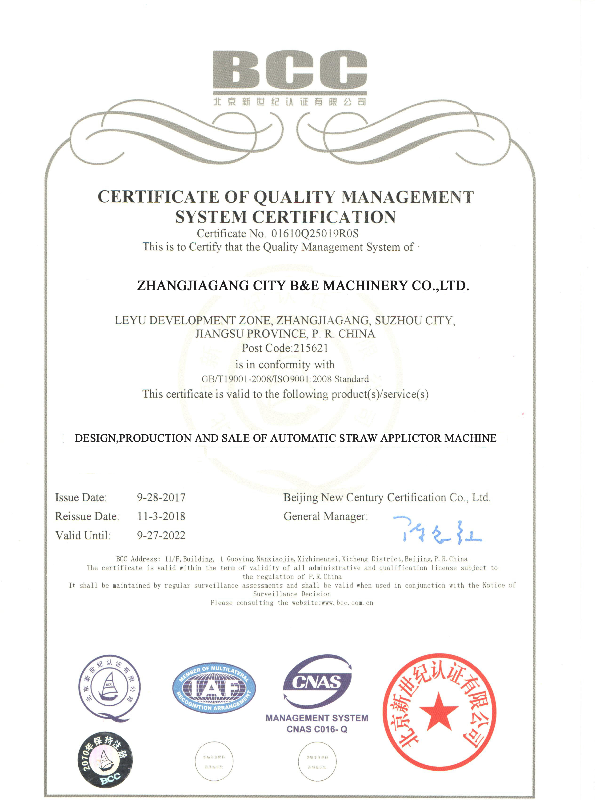
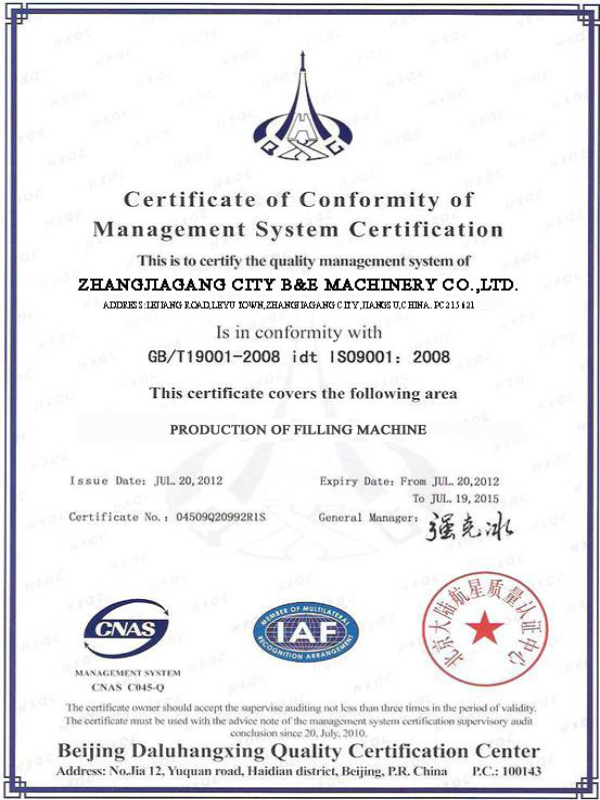
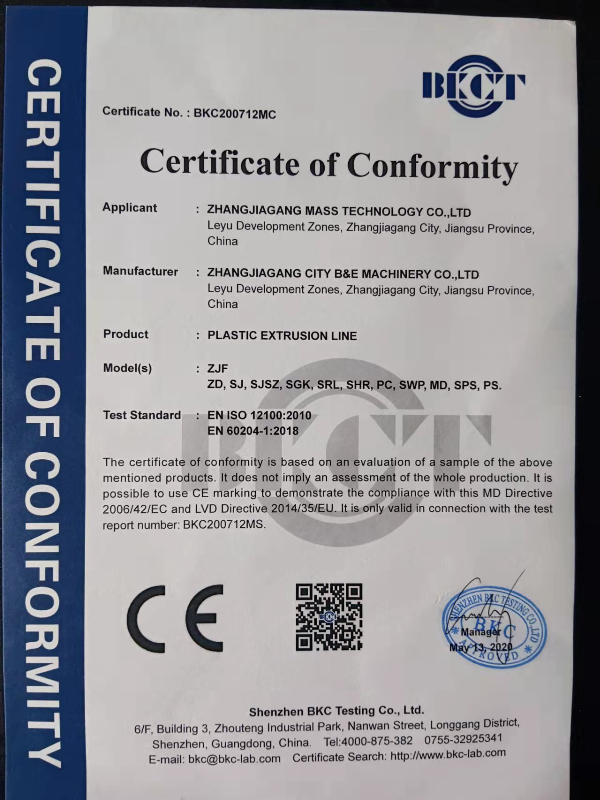
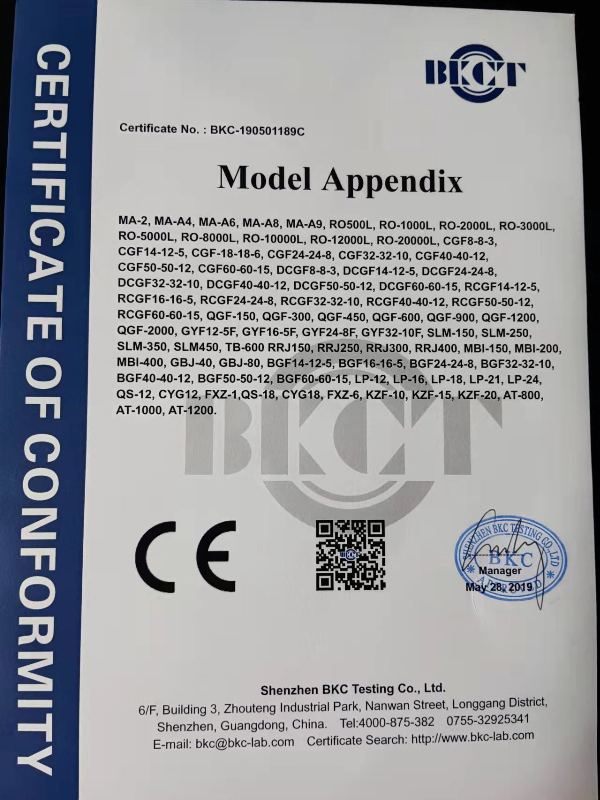
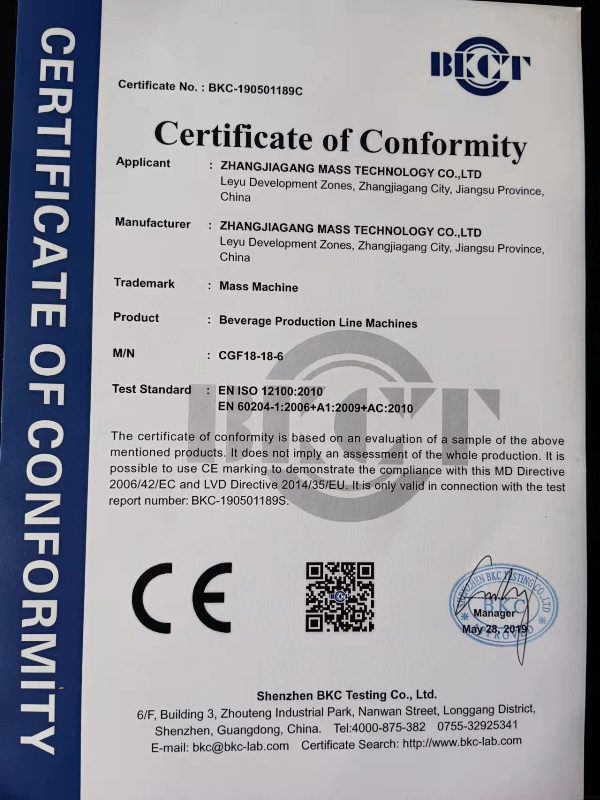
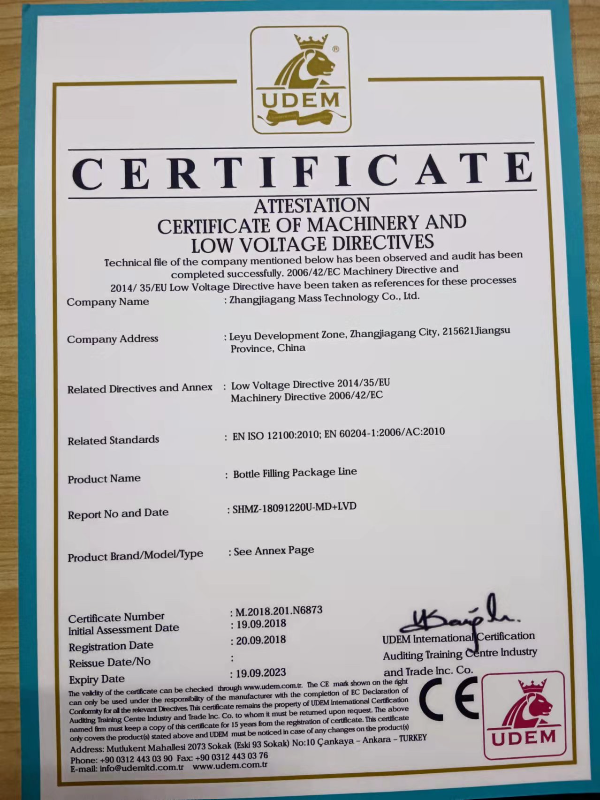
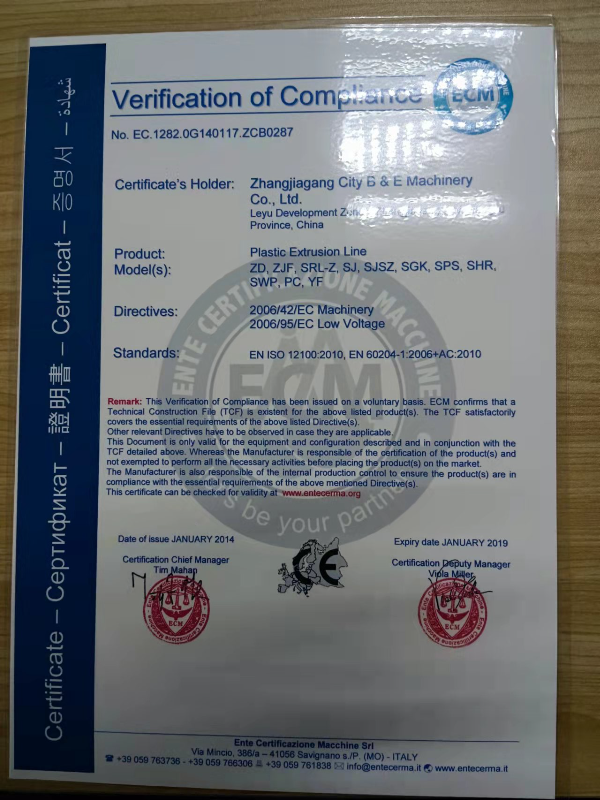
Les acheteurs des marchés réglementés des boissons ont besoin de preuves de certification à 3 niveaux : les matériaux et composants en contact avec l’eau potable, les performances du système RO et le système de management de la qualité de la fabrication. Les systèmes RO commerciaux et industriels Mass sont spécifiés selon les normes que les équipes achats et qualité auditent réellement.
NSF / ANSI 61
Effets sur la santé des composants des systèmes d’eau potable
NSF / ANSI 58
Performances des systèmes de traitement de l’eau potable RO
ISO 9001
Management de la qualité de la fabrication
CE
Conformité au marché de l’Union européenne
Qualité FDA
Éléments membranaires en contact avec les aliments
RoHS
Restriction des substances dangereuses
NSF/ANSI/CAN 61 est la norme consensuelle publique à laquelle se réfèrent la plupart des réglementations nationales sur l’eau potable pour les composants en contact avec l’eau, et c’est la norme demandée en premier lors des audits des acheteurs. NSF/ANSI 58 est spécifique aux systèmes RO : elle établit les exigences minimales relatives aux matériaux, à la conception, à la construction et aux performances des systèmes de traitement de l’eau potable par osmose inverse. Mass spécifie, pour chaque système destiné à l’eau utilisée comme ingrédient, des éléments membranaires certifiés selon ces deux normes.
×
![Certification agrandie]()
Guide d’approvisionnement — niveaux de prix, délai de livraison, MOQ et service après-vente des systèmes RO Mass
Les prix des systèmes industriels d’osmose inverse sont une source fréquente d’irritation pour les équipes d’approvisionnement dans le secteur des boissons : la plupart des fournisseurs refusent de publier des fourchettes, et les rares références disponibles varient de plus de 10x. La réalité transparente est que le prix dépend de la capacité, de la difficulté de l’eau d’alimentation, du niveau de certification et du périmètre d’automatisation. Le cadre ci-dessous est celui que nous utilisons tout au long d’une discussion de devis.
| Plage de capacité | Prix de référence du secteur | Adéquation à la gamme Mass | Délai de livraison (habituel) |
|---|---|---|---|
| Moins de 5 000 GPD (~0.8 T/H) | USD $15 000 – $50 000 | Série A (0,5–2 T/H) | 4–6 semaines |
| 5 000 – 50 000 GPD (~0,8–8 T/H) | USD $50 000 – $150 000 | Série B (2–10 T/H) | 6–8 semaines |
| 50 000 – 100 000 GPD (~8–15 T/H) | USD $100 000 – $300 000 | Série C (10–30 T/H) | 8–10 semaines |
| 100 000 – 500 000 GPD (~15–80 T/H) | USD $300 000 – $1 000 000 | Séries C / D / E | 10–14 semaines |
| 500 000+ GPD | USD $1 000 000+ | Série D personnalisée / Conteneur | 14–20 semaines |
Les fourchettes de référence fournissent des informations publiques disponibles sur le marché américain des systèmes RO industriels. Les devis de Mass pour la Series correspondante se situent dans ces fourchettes et sont compétitifs face aux spécialistes de marque à spécifications comparables, l’écart correspondant à un prix départ usine plutôt qu’à des matériaux de qualité réduite.
Dans une même plage de capacité, le prix varie selon six paramètres distincts. Le TDS, la dureté et la charge en chlore de l’eau d’alimentation déterminent la profondeur du prétraitement nécessaire. Un objectif de taux de récupération supérieur à 80 % implique un pompage haute pression et une injection d’antiscalant. La nuance d’acier inoxydable varie selon la teneur en chlorures. Les coûts du PLC et de la surveillance à distance sont inclus. La conteneurisation, la redondance et le FAT influent sur le niveau d’ingénierie. Le périmètre de certification varie et affecte la spécification. Un devis correct nécessite une analyse de l’eau d’alimentation et un objectif de débit de perméat.
Mass standardise trois éléments institutionnels sur toute la gamme et refuse d’y déroger : des corps de membranes en acier inoxydable plutôt qu’en fibre de verre, des éléments membranaires haut de gamme de Toray ou DuPont FilmTec plutôt que des options de troisième catégorie, et une configuration à deux manomètres pour mesurer la pression différentielle. Toutes les économies que nous avons observées sur le terrain et qui concernaient l’un de ces trois éléments se sont traduites par un coût d’entretien annuel plus élevé. Nous documentons cette norme dans le devis au lieu de la négocier à la baisse.
La quantité minimale de commande chez Mass est d’une unité. L’expédition se fait FOB Shanghai, vers un port désigné. Les conditions de paiement initial habituelles sont 30 % T/T à la signature du contrat, puis 70 % à l’achèvement du test d’acceptation en usine, contre une inspection avant expédition. Une lettre de crédit est acceptée pour les commandes supérieures à 100,000USD. Les unités conteneurisées en acier inoxydable conformes à l’ISO sont expédiées comme une unité complète ; tous les autres modèles sont expédiés sur des skids emballés, avec des cuves de prétraitement individuelles.
Le facteur qui transforme généralement un petit fournisseur RO en mauvais choix n’est pas la performance du premier jour, mais l’appel de maintenance du 1,000e jour, lorsqu’un test d’intégrité de membrane échoue la veille au soir d’un lot de production. L’avantage de Mass en matière de couverture est défini par une garantie de deux ans couvrant toutes les pièces, une réponse d’ingénieur sous vingt-quatre heures pour le diagnostic des pannes techniques et un service de messagerie internationale sous cinq jours ouvrés pour les pièces sous garantie. Les éléments membranaires RO industriels fonctionnent généralement 4-5 ans avec un dosage courant dans les applications de boissons ; Mass tient en stock les membranes de rechange pour chaque Series et les expédie selon votre numéro de série plutôt que selon votre bon de commande.
Liste de contrôle de l’équipe d’approvisionnement :
Le dossier de devis d’un système commercial d’osmose inverse Mass comprend : feuille d’analyse de l’eau d’alimentation · note de dimensionnement de la capacité · fiche technique avec courbe de pompe · justification de la conception du prétraitement · documentation NSF/ISO · projection des coûts d’exploitation sur 5 ans · garantie et SLA des pièces · critères d’acceptation FAT. Tout élément absent d’un devis concurrent mérite d’être vérifié avant la signature du contrat.
Ressources d’ingénierie et outils de dimensionnement
Calculateur de dimensionnement des systèmes RO industriels pour usines d’embouteillage
Saisissez le débit de votre ligne d’embouteillage et le profil de votre eau d’alimentation. Obtenez une capacité RO Mass recommandée (T/H), la Series adaptée et une fourchette de prix indicative.
Accéder au calculateur
Comparaison du TCO sur 5 ans : Mass et système RO industriel générique
Le coût total de possession comprend le prix d’achat, l’énergie, l’antiscalant, le remplacement des membranes et l’élimination de l’eau de rejet. Le skid le moins cher le premier jour est rarement le moins cher au bout de 5 ans.
Voir la comparaison
Tableau de référence de la capacité : ligne d’embouteillage de boissons ↔ RO
Données de dimensionnement rapides pour les ingénieurs d’usine et les équipes d’approvisionnement. Repérez votre débit d’embouteillage, lisez la capacité RO requise (T/H) et la Series Mass correspondante. Les tableaux diffèrent selon le type de boisson : choisissez l’onglet correspondant à votre produit.
Consulter les tableaux
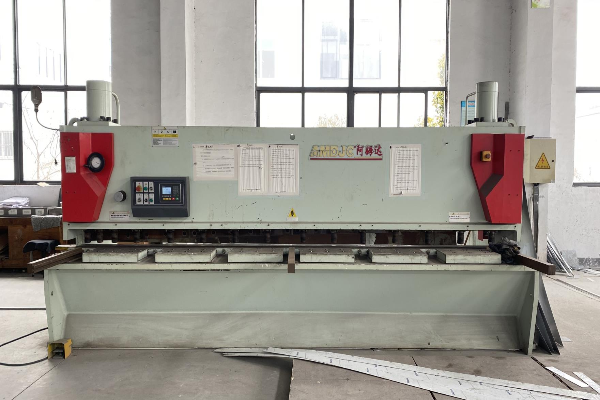
Industriel mondial Traitement de l’eau RO Solutions et base de fabrication intelligente
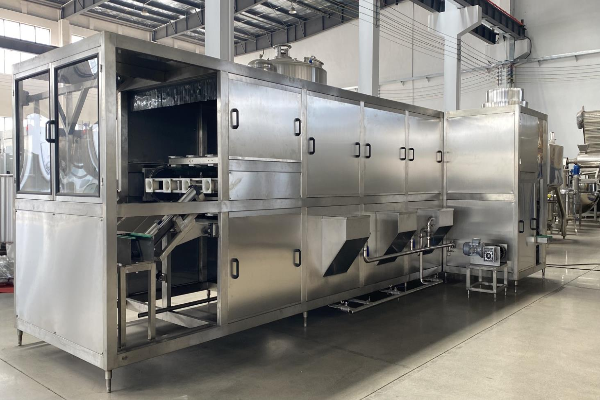
Site principal de fabrication
Ligne de production intelligente
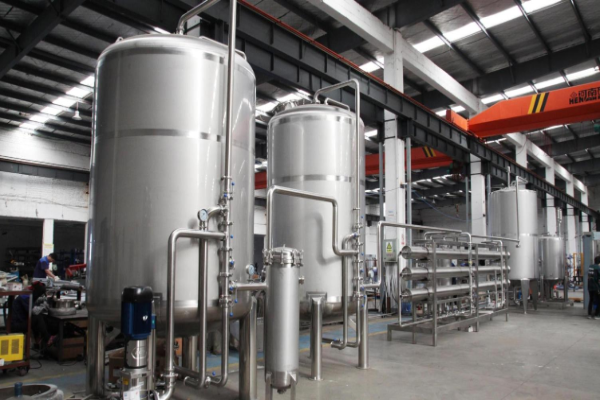
Centre de technologie membranaire
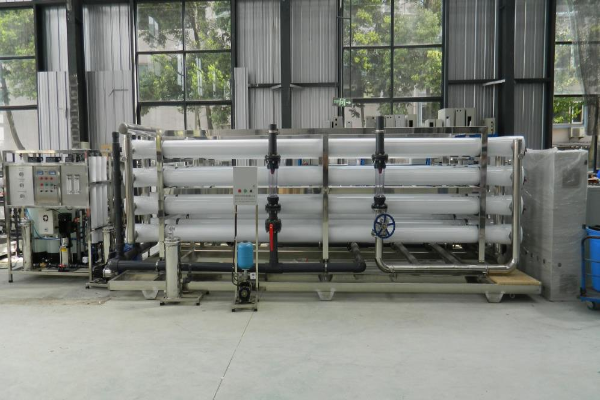
Pièces d’ingénierie de précision
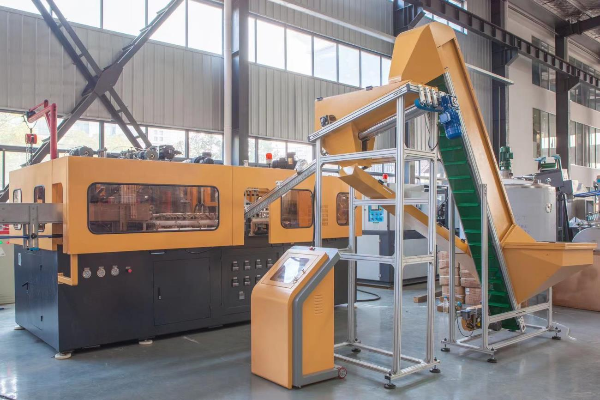
Intégration de systèmes de grande capacité
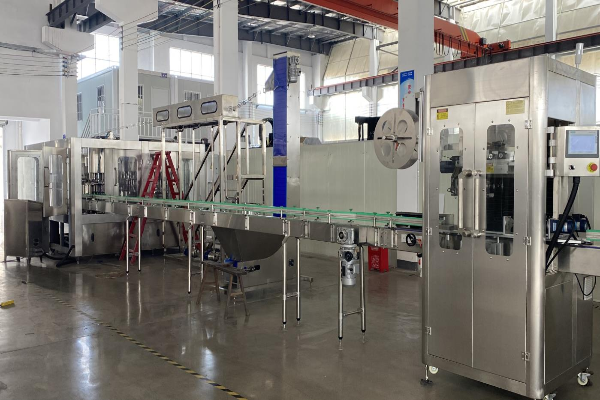
Laboratoire d’assurance qualité certifié CNAS
Module d’automatisation numérique
Logistique et service mondiaux
Foire aux questions — sélection d’un système RO commercial et industriel
Trouvez les spécifications techniques, les fourchettes d’investissement et les délais de déploiement des systèmes RO de Mass.
Pour une unité commerciale légère Mass de série A (0,5-2 T/H), prévoyez USD $15 000–$50 000 ; pour une unité industrielle lourde de série C (10-30 T/H), la fourchette est d’environ USD $100 000–$300 000 selon la profondeur du prétraitement, le périmètre de certification et la nuance d’acier inoxydable. Ces fourchettes correspondent aux références publiées du secteur et reflètent un prix direct usine. Un devis pertinent nécessite une analyse de l’eau d’alimentation et un objectif de débit de perméat.
Le dimensionnement de la capacité suit la sortie de votre bouteille finie et le taux de récupération que vous avez sélectionné Comme référence rapide, une usine de boissons remplissant à 16 000 bouteilles par heure de produit de 500 ml nécessite environ 8 T/H de perméat à la récupération 751TP3 T, ce qui équivaut à une unité de série B de masse Une ligne CSD de 24 000 bph se situe généralement dans la gamme de série C. Voir le tableau de référence de la capacité de la ligne d’embouteillage pour le dimensionnement sur 5 types de boissons Pour un dimensionnement précis, nos ingénieurs d’application analysent un échantillon d’eau alimentaire et déterminent une ligne de base de pointe au lieu d’utiliser un ratio de défaut de paiement de paiement de paiement de la différence de paiement.
Le délai de fabrication varie de 4 semaines (série A) à 14 semaines (série D industrielle de très grande capacité), avec un délai d’expédition de 2-6 semaines selon la destination. L’installation sur site, les raccordements hydrauliques et électriques, la mise en service pour l’acceptation en usine et la formation des opérateurs sont généralement terminés en 5-10 jours ouvrés pour les séries A à C. Les ingénieurs Mass assistent à la mise en service sur site pour chaque système de série C et supérieure, et à distance pour les séries A et B.
Oui. Mass conçoit et fabrique également des lignes de remplissage de 2 000 à 36 000 bouteilles par heure ; l’installation d’une solution intégrée avec système RO et machine de remplissage provenant d’un même fournisseur est donc courante. Pour les lignes de remplissage de tiers, nos ingénieurs coordonnent la surveillance de la qualité de l’eau, les E/S et le dimensionnement du réservoir de stockage avec les fiches de spécifications du nouveau client ; transmettez-nous les spécifications de votre ligne de remplissage et le schéma électrique, et vous recevrez un plan d’intégration complet.
Le prétraitement de l’eau d’alimentation municipale comprend un filtre à sédiments de 5 microns et un prétraitement au charbon actif avec lavage à contre-courant pour réduire les chloramines ou le chlore. Des étapes supplémentaires comprennent une colonne d’adoucissement si la dureté calcique dépasse 200 ppm ; une élimination du fer si la teneur en fer dépasse 0,3 ppm ; et l’ajout d’antiscalant si la teneur en silice ou en sulfates est élevée. Le prétraitement est conçu à partir de votre analyse de l’eau d’alimentation ; l’omission du prétraitement est la raison la plus fréquente pour laquelle les skids économiques tombent en panne dans les 18 mois.
4 à 5 ans est la durée normale pour un bon élément membranaire industriel d’osmose inverse utilisé dans les boissons, si l’élimination de l’huile et le prétraitement sur média sont correctement dimensionnés et fournis pour correspondre au débit et à la résistivité, et si la maintenance est assurée par un nettoyage en place programmé du prétraitement. Si une membrane tombe en panne prématurément, la corrosion ou l’encrassement d’autres équipements sont probablement en cause. Mass tient en stock des éléments de rechange Toray et Dupont filmtec et fait correspondre les expéditions aux numéros de série des systèmes.
La formation et la mise en service sur place sont incluses sans frais supplémentaires pour chaque système des séries C, D et E. Si la demande en est faite, la mise en service est également effectuée pour les unités des séries A et B. La mise en service comprend la vérification des connexions mécaniques et électriques ; une revalidation des résultats des tests d’acceptation en usine ; la formation des opérateurs ; et un examen après la mise en service de 90 jours. Les coûts de mise en service internationale pour les voyages et l’hébergement sont détaillés dans le devis pour des raisons de transparence, non intégrés au prix unitaire.
Chaque système RO commercial et industriel Mass est construit conformément à NSF/ANSI 61 (effets sur la santé des composants en contact avec l’eau potable), NSF/ANSI 58 (performances RO), ISO 9001 (qualité de fabrication), CE (conformité européenne), et utilise des éléments membranaires de qualité FDA certifiés pour le contact alimentaire. Un dossier documentaire complet comprenant les documents de validation, d’installation et d’utilisation en anglais est remis lors de la FAT et expédié avec chaque unité pour l’audit de l’acheteur et le dédouanement à l’importation.


