Entre em Contato com a Masstech

Guia de processo, qualidade e aceitação · Atualizado em setembro de 2026
O enchimento da lata de refrigerante é um caminho de controle prático que conecta a condição do produto, o enchimento de contrapressão, o diagnóstico de espuma, a evidência de costura dupla e a aceitação de FAT para SAT.
Em resumo: Inclui mais do que o momento em que o líquido entra em uma lata É um processo conectado do pacote-controle: confirme a lata e a extremidade, entregue a bebida em uma condição validada, gerencie a pressão através do ciclo de enchimento, coloque a extremidade, forme a costura dobro e libere latas contra a evidência definida Quando a espuma, o baixo enchimento ou as fugas aparecem, diagnostique o teste padrão antes de mudar uma definição.
O enchimento de latas de refrigerante parece simples em vídeo de alta velocidade: latas chegam, líquido é dispensado, extremidades caem e são inseridas e latas cheias são removidas A realidade da produção é muito mais difícil Uma lata pode ser dimensionalmente correta, mas emparelhada com a extremidade errada ou base de revestimento A formação de espuma pode começar porque a bebida recebida mudou mesmo enquanto o enchimento permanece estável Mesmo uma costura de aparência arrumada pode exigir avaliação interna Uma linha pode atingir sua taxa mecânica e produzir menos latas aceitas do que o projeto antecipou.
Este artigo tem uma ênfase diferente daquela da página da Mass Technology o refrigerante pode encher o equipamento e a configuração. A página de soluções lida com diferentes modelos e configurações de máquinas, suas capacidades nominais, comparações comerciais, cotação de projetos e intenção de RFQ Este guia lida com o processo, evidências de qualidade, lógica de solução de problemas e limites de aceitação Separar esses problemas ajudará compradores e operadores a localizar a página relevante sem ter que responder à mesma consulta comercial com duas URLs diferentes.
Escopo: os instrumentos descritos abaixo são estruturas de posição editorial e não devem ser considerados manuais de máquinas, receitas universais de processos, pareceres jurídicos ou substitutos da especificação lata/fim aprovada. O proprietário da bebida, fornecedores finais e de latas, documentação de equipamentos, métodos validados, pessoal qualificado e requisitos no mercado-alvo controlam as decisões reais de produção e liberação.
1· Definir
Limite do processo e compatibilidade de pacotes
Limite do processo e compatibilidade de pacotes
3· Estabilizar
Estado do produto, ciclo de enchimento e evidência de espuma
Estado do produto, ciclo de enchimento e evidência de espuma
6· Provar
Costura, higiene, segurança e diagnóstico
Costura, higiene, segurança e diagnóstico
90 · Aceitar
Saída vendável e dossiê FAT/SAT
Saída vendável e dossiê FAT/SAT
1. veja Enchimento de lata de refrigerante como um caminho de controle conectado
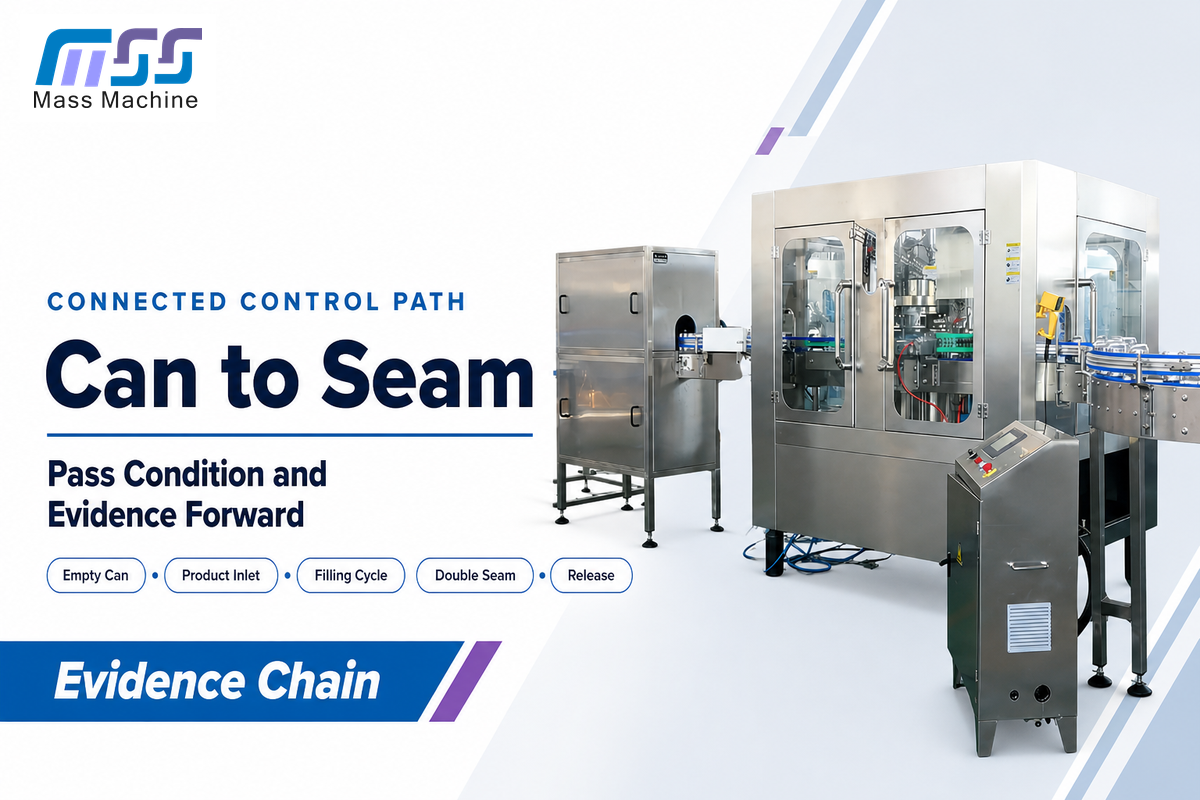
Resposta direta: o limite operacional vai de uma lata vazia aprovada e bebida condicionada a uma embalagem cheia, costurada e inspecionada em um ponto de liberação nomeado Cada etapa baseia-se na condição da etapa anterior e fornece evidências para a etapa subsequente.
Um mapa de linha eficaz começa antes do enchimento As latas têm um formato de corpo, condição de pescoço e flange, nível de limpeza e histórico de manuseio A bebida chega com temperatura, gás dissolvido, composição e pressão do gás e histórico de transferência O enchimento opera um ciclo definido O final é então apresentado, sentado e costurado antes da inspeção, codificação, embalagem secundária e liberação.
Ativo Editorial: Coluna de Controle Can-to-Seam
Use esta coluna para identificar onde um estado é criado, onde se torna evidente e qual registro deve cruzar a fronteira.
| Estágio | Pergunta de controle | Evidências passadas | Típica falsa conclusão |
|---|---|---|---|
| Fornecimento vazio-pode | O formato do corpo aprovado não está danificado e é rastreável? | Fornecedor, código, lote, condição e status de retenção | “Tem o mesmo diâmetro, por isso é compatível.” |
| Entrada produto | A bebida está dentro da janela operacional aprovada? | Temperatura, gás/pressão, lote e histórico de tempo | “A configuração do enchimento causou todos os eventos de espuma.” |
| Ciclo enchimento | A sequência da válvula atingiu os estados pretendidos? | Cabeça/estação, alarmes, tempo e resultado medido | “Nível visível baixo sempre significa preenchimento curto.” |
| Colocação final | O final correto foi apresentado sem danos? | Código final, lote, presença/orientação e rejeições | “O marinheiro pode corrigir um defeito de apresentação.” |
| Dupla costura | Ambas as operações formaram o encerramento especificado? | Evidência de cabeça, amostra, visual, dimensional e interna | “Sem vazamento imediato significa que a costura está comprovada.” |
| Limite de liberação | O que conta como uma lata aceita e vendável? | Boa contagem, rejeições, paradas, testes e disposição | “A velocidade da placa de identificação é igual à boa saída entregue.” |
A coluna altera a abordagem de solução de problemas Se várias cabeças começarem a ficar à deriva depois que a bebida aquecer, comece observando o estado comum do produto Se uma cabeça exibir um sintoma e as cabeças adjacentes estiverem estáveis, a evidência aponta para um caminho local Se o fechamento falhar apenas em um lote final, o enchimento pode não ser o primeiro lugar a procurar o problema O mapa suporta não atribuir uma causa raiz a um sintoma que é visível.
Compatibilidade 2. freeze Can, End e Beverage antes da configuração da linha
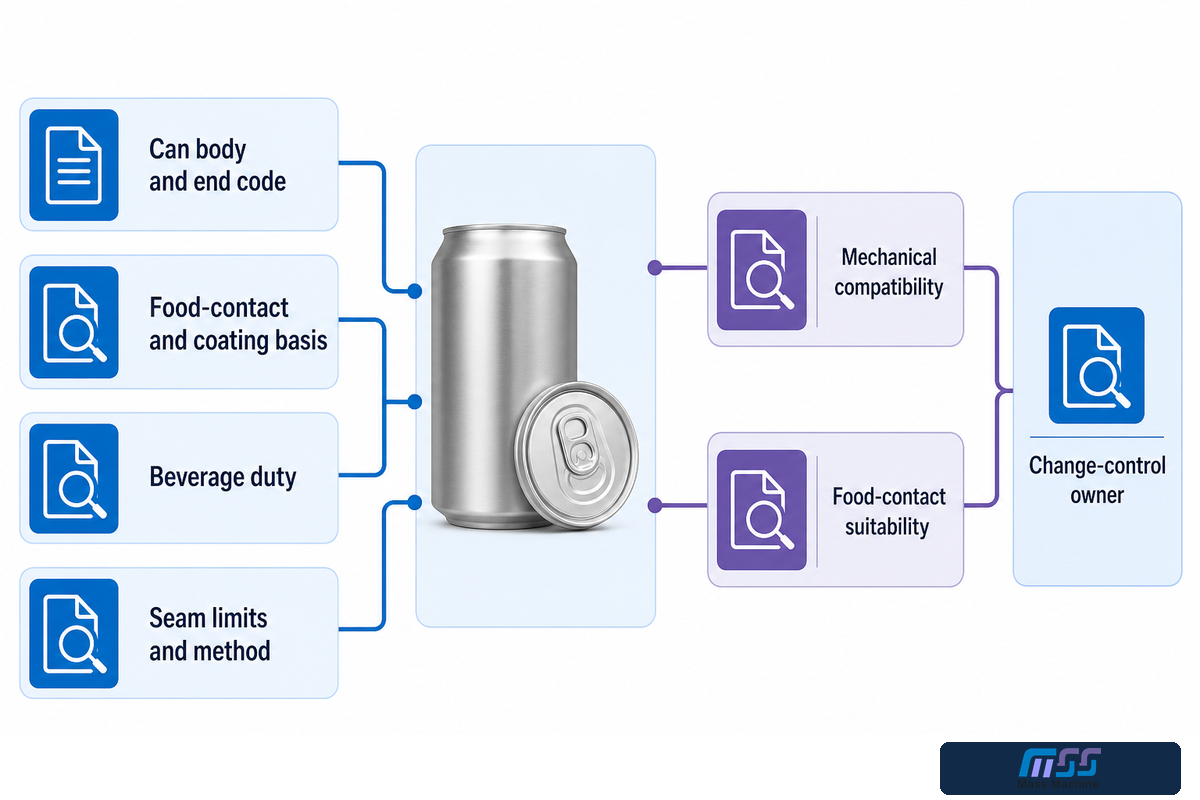
Resposta direta: “standard can” não é uma especificação de liberação utilizável. Congele os códigos do corpo e final da lata, desenhos, material e base do revestimento, características do produto, processamento pretendido, limites do fornecedor, métodos aprovados, tarefas de amostragem e proprietários de controle de mudança antes de aprovar peças de mudança ou configurações de costura.
Compatibilidade mecânica e adequação de contato com alimentos são questões separadas O corpo e a extremidade podem se encaixar na linha, ainda que o ajuste dimensional por si só não estabeleça que um revestimento interno ou outro componente de contato com alimentos é autorizado para a bebida e as condições pretendidas de uso A FDA explica que uma autorização de contato com alimentos pode depender da identidade da substância, do fabricante ou fornecedor, das especificações e condições de uso. Outros mercados-alvo requerem a sua própria revisão.
Nota de terminologia: os resultados da pesquisa podem chamar a embalagem de lata de alumínio, lata de alumínio para bebidas ou lata de refrigerante; pode chamar a extremidade de tampa; descrever a água gaseificada como base de bebida; e usar automação para controles mecanizados Este guia usará os termos lata, fim, bebida e sistema de controle, pois esses termos ajudarão a esclarecer o registro de produção.
| Campo controlado | Fonte da verdade | Interface afetada | Mudar gatilho |
|---|---|---|---|
| Corpo de lata e código final | Especificação aprovada do fornecedor | Manuseio, colocação final, mandril e rolos | Novo fornecedor, revisão, planta ou formato |
| Base de contato/revestimento alimentar | Autorização aplicável e declaração do fornecedor | Condições de bebida, armazenamento e processamento | Fórmula, revestimento, fornecedor ou mudança de mercado |
| Imposto sobre bebidas | Especificação aprovada do produto e do processo | Preparação do produto, enchimento e pacote | Alteração de receita, carbonatação ou tratamento |
| Limites e método de costura | Fornecedor Can/end mais documentação seamer | Primeira e segunda operação, inspeção | Qualquer alteração na combinação corpo/fim/ferramenta |
Este primeiro limite anticanibalização especifica o que deve ser definido para um processo de enlatamento de refrigerante e projeto de linha de enlatamento de bebidas, incluindo o enchimento da lata da contrapressão, e não que modelo da tecnologia de massa selecionar Pode haver porções similares de um sistema para a linha de produção de bebidas carbonatadas e uma máquina de enchimento de latas de cerveja, mas o comportamento do projeto, os objetivos de controle de oxigênio, as especificações do pacote e um plano de liberação validado podem diferir Uma vez que a função é definida e a questão se torna Soda pode encher a máquina, Soda pode encher para venda ou Soda pode encher a máquina para venda, prossiga para a página de solução comercial em vez de expandir este artigo em um segundo catálogo.
3. condicione a bebida antes que ela chegue ao enchimento
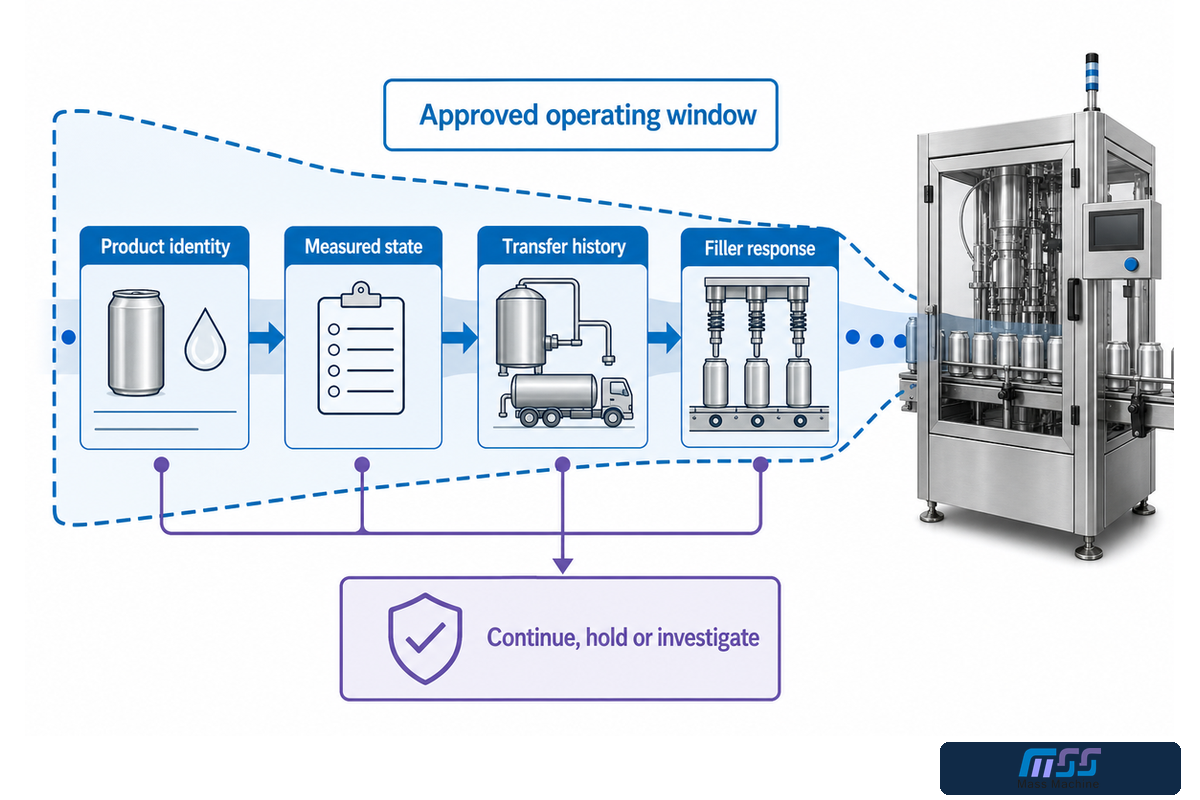
Resposta direta: o enchimento obtém um estado físico do produto em vez de apenas um nome de receita A mudança de pressão em uma válvula pode ser impactada pela temperatura, dióxido de carbono dissolvido, pressão de alimentação, comportamento do tanque, agitação de transferência, composição do produto e tempo no sistema.
O comportamento da espuma não é controlado por um botão. Pesquisas revisadas por pares sobre o comportamento de bolhas e espuma discutem o papel da carbonatação, temperatura, composição, interfaces e métodos de medição no que é observado. A temperatura mais baixa do produto ajuda a reter o gás dissolvido. No entanto, o “colder é sempre melhor. O” não é uma instrução operacional prudente. Existem limites definidos pela qualidade do produto, design do equipamento, saneamento e janela de bebida validada.
Ativo Editorial: Corredor de Estabilidade de Produtos Frios
Defina um corredor aprovado, em vez de copiar um valor de temperatura ou pressão de outra bebida.
- Registre a identidade do produto: lote, revisão de receitas e pacote planejado.
- Registre o estado medido: temperatura aprovada, carbonatação ou método relacionado à pressão e ponto de amostragem.
- Registre o histórico de transferências: status do tanque, eventos de bomba ou transferência, tempo de residência e interrupções.
- Resposta de preenchimento: Assinatura de espuma, medida de preenchimento, identidade da válvula/cabeça e início do tempo.
- Disposição: continuar, segurar, investigar, recondicionar ou escalar de acordo com o plano do site.
Instantâneo de diagnóstico de 14 sinais
Apenas dados ilustrativos: Os números fornecidos são exemplos do nível de detalhe da mesma forma que um registro diagnóstico pode potencialmente capturar. Eles não devem ser considerados pontos de ajuste, limites ou critérios de aceitação. Substitua-os pelos valores descritos na receita aprovada, instrumentação, especificações da embalagem e plano de teste.
| Tipo de sinal | Amostra ilustrativa do evento | Amostra estável ilustrativa | Por que o registro emparelhado é importante |
|---|---|---|---|
| Temperatura de entrada do produto | 3,2°C | 3,0°C | Separa um deslocamento de entrada compartilhado de um padrão de cabeça local. |
| Temperatura do produto da tigela | 3,4°C | 3,1°C | Mostra se o estado do produto mudou ao longo da transferência. |
| Pressão de entrada do produto | 2,6 bar | 2,7 bar | Links fornecem comportamento ao evento de enchimento. |
| Pressão do gás da bacia | 2,2 bar | 2,3 bar | Preserva a condição do lado do gás em vez de apenas uma configuração. |
| Tempo de equalização | 0,8 seg | 0,7 seg | Fornece contexto de ciclo para sintomas relacionados à pressão. |
| Tempo de fluxo do produto | 2,4 segundos | 2,3 seg | Permite que a equipe compare o tempo comandado com o resultado medido. |
| Hora de ventilação ou de snifte | 0,5 segundos | 0,4 seg | Conecta o início da espuma ao estágio de liberação. |
| Desvio da medida de preenchimento | +0.9% | +0.3% | Mantém a evidência da quantidade separada da altura visível. |
| Largura da costura da primeira operação | 2,1mm | 2,0mm | Vincula a leitura à operação e à amostra. |
| Espessura da costura terminada | 1,2mm | 1,2mm | Mostra por que uma dimensão por si só não é um veredicto perfeito. |
| Tempo desde a parada do transportador | 18 minutos | 25 minutos | Testa se o histórico de parada e reinicialização rastreia o evento. |
| Janela amostragem | 30 minutos | 30 minutos | Mantém as comparações no mesmo limite de observação. |
| Tempo de espera da amostra | 5 minutos | 5 minutos | Evita que o tempo de liquidação desigual distorça a comparação. |
| Intervalo de observação | 10 minutos | 10 minutos | Mantém a frequência das tendências consistente ao longo da execução. |
A análise de tendência desses campos juntos é recomendada Evidência consiste em um valor observado de temperatura emparelhado com uma localização de uma amostra Um valor observado de pressão emparelhado com ID do produto ou status do instrumento também pode ser valioso O registro de valor fornece evidências sobre o status da entrada e as cabeças individuais e pacote durante a operação.
4. entenda o ciclo de enchimento de contrapressão
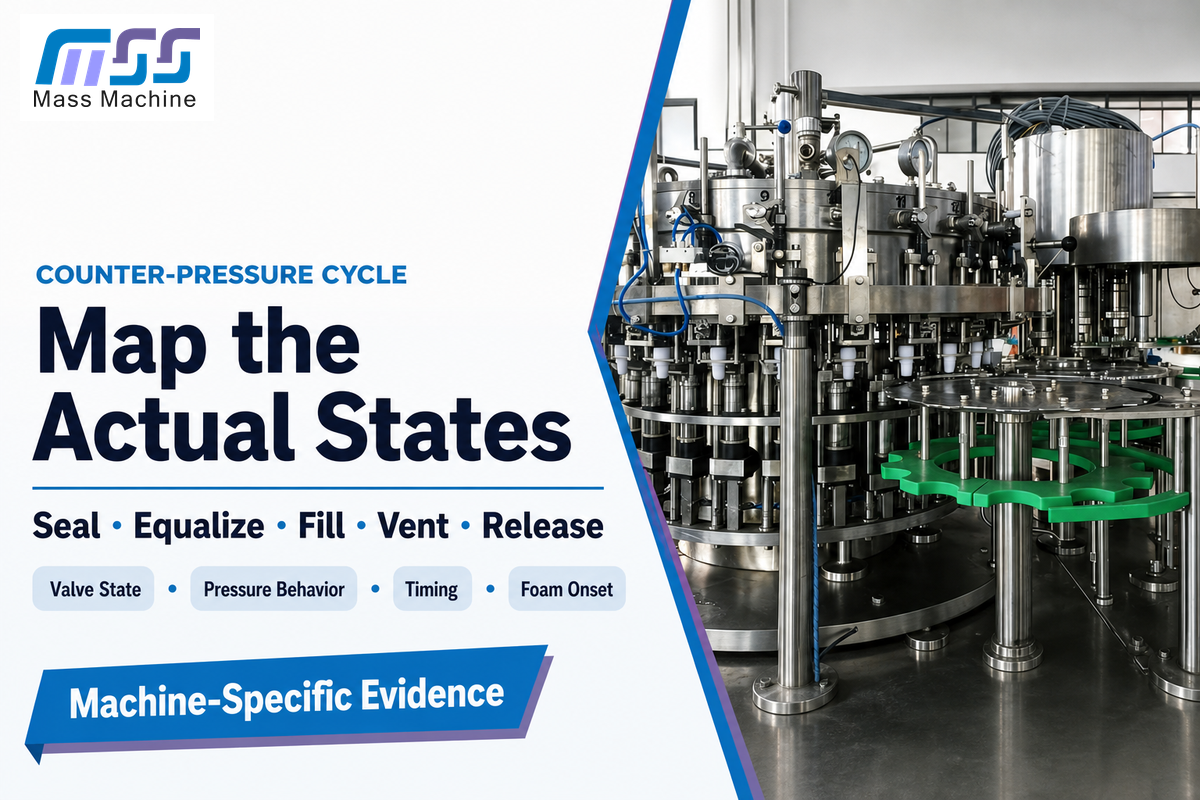
Resposta direta: Um ciclo típico da contra-pressão estabelece uma vedação entre a lata e o caminho de enchimento, pode purgar o recipiente, equaliza a pressão do gás, admite o produto, controla a ventilação ou o snift e libera então a lata enchida para a colocação final A sequência exata, o arranjo da válvula e o controle do mecanismo são específicos para cada máquina.
A contrapressão ajuda a mitigar o choque que leva à ruptura excessiva do gás A contrapressão não elimina a espuma Purga, pressão desigual, fluxo perturbado do produto, um caminho de ventilação restrito, despressurização rápida, entrada instável ou outros fatores podem levar a um sintoma posterior A espuma observada no final do ciclo pode ter começado a montante ou vários estados de válvula mais cedo.
Mapeie cada estágio para alinhar as evidências com o que a máquina real pode fazer Isso pode incluir feedback de estado, comportamento de pressão, tempo, histórico de alarmes, número do cabeçote, resultado do produto ou uma observação segura, conforme documentado no procedimento do equipamento Não especule uma etapa que está faltando extrapolando de outro projeto de enchimento Tanto o KHS quanto o Sidel ilustram que o enchimento é um processo específico da aplicação para diferentes tipos de bebidas e embalagens Assim, uma sequência geral da web não pode substituir o manual da máquina.
| Estágio típico | Condição pretendida | Evidências a serem revisadas | Não assuma |
|---|---|---|---|
| Selo e purga opcional | Interface de lata para válvula e caminho de gás definidos | Pode posicionar, condição do selo, estado da válvula | Toda máquina purga da mesma maneira |
| Equalização | Diferença de pressão gerenciada antes do fluxo | Estado da máquina, comportamento da pressão, sincronismo | Um tempo mais longo é sempre melhor |
| Fluxo produto | Entrada controlada com alimentação de entrada estável | Resultado da cabeça, estado de entrada, alarmes relacionados ao fluxo | Um resultado de preenchimento identifica uma causa |
| Ventilação/liberação | Transição controlada antes da transferência | Início da espuma, tempo e condição do produto | A contrapressão elimina a ruptura do gás |
Espuma de controle 5., quantidade de enchimento e headspace juntos
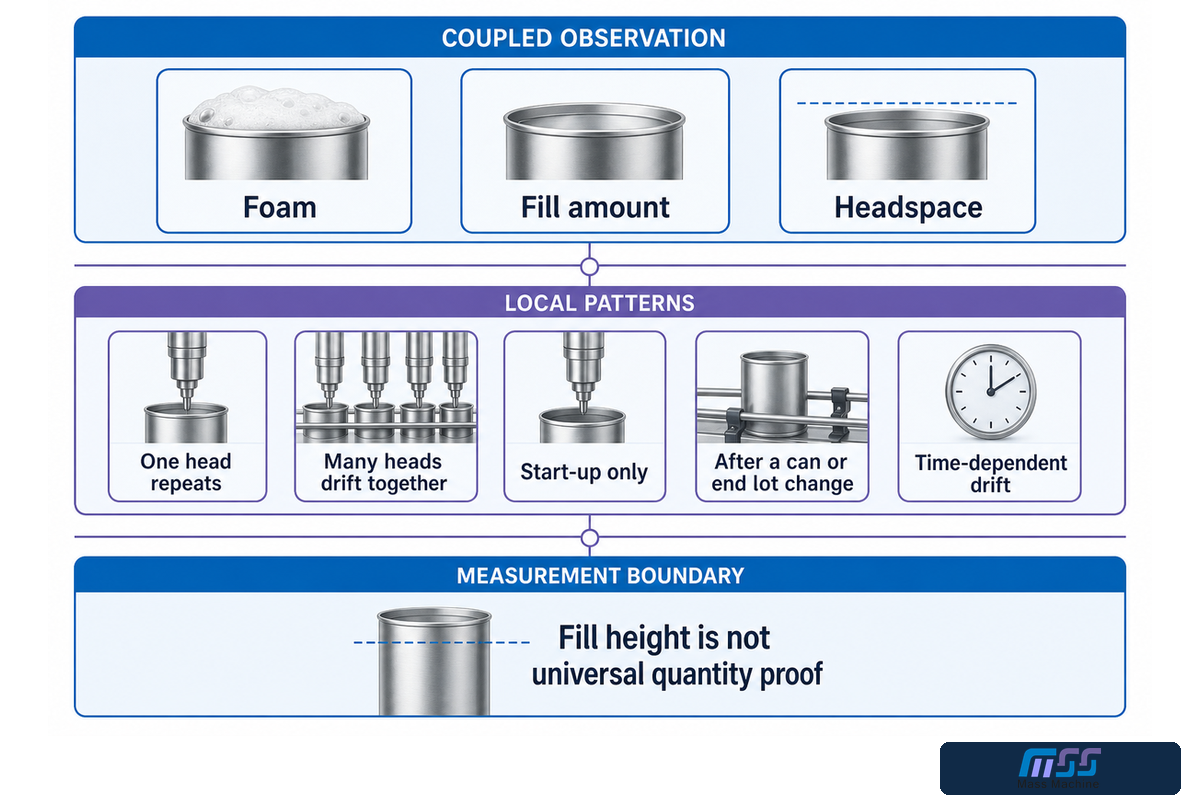
Resposta direta: espuma, quantidade de preenchimento e headspace são observações acopladas Estado do produto, comportamento da válvula, pode condicionar, aceleração, habitar antes da colocação final e o método de medição pode afetar o resultado visível Registre o padrão antes de selecionar uma intervenção.
Um baixo nível de líquido visível pode ser quantidade real, colapso da espuma, temperatura do produto, geometria da embalagem ou tempo de medição A altura de enchimento por si só não é prova de quantidade universal O método aprovado pode confiar em massa, volume, nível ou um proxy de inspeção automatizado, mas cada método precisa de amostragem definida, controle de instrumentos e interpretação.
Ativo Editorial: Impressão digital de diagnóstico de válvula e cabeça
| Padrão observado | Evidências a recolher | Primeira pergunta segura | Não conclua ainda |
|---|---|---|---|
| Uma cabeça repete | ID da cabeça, comparação da cabeça adjacente, estado da válvula e resultado da amostra | O sinal é verdadeiramente local e repetível? | A bebida está globalmente errada |
| Muitas cabeças andam juntas | Estado de entrada do produto, eventos do tanque/transferência e tendência do tempo | Que condição compartilhada mudou? | Cada válvula precisa de ajuste |
| Apenas inicialização | Aquecimento, produto retido, sequência de primeira lata e tempo de estabilização | Qual limite de inicialização ainda não era estável? | As configurações de estado estacionário estão erradas |
| Após uma mudança de lote de lata/fim | Códigos de lote, condição, dimensões e evidências de costura | A entrada do pacote mudou? | O enchimento criou o defeito de fechamento |
| Desvio dependente do tempo | Indicadores de temperatura, pressão, paradas, estado de limpeza e desgaste | Qual condição rastreia o início? | Um ajuste recente causou isso |
Limite jurídico-metrologia: um alvo de processo não é o mesmo que conformidade de produtos embalados. Nos Estados Unidos, o A orientação do NIST sobre mercadorias embaladas distingue o requisito médio do lote da escassez de embalagens individuais e da Variação Máxima Admissível aplicável. Várias leituras aceitáveis de altura de preenchimento não estabelecem ambos. Outras jurisdições podem usar diferentes regras de amostragem e execução.
Costura 6. imediatamente, em seguida, provar a costura dupla
Resposta direta: a extremidade é colocada na lata cheia e primeiro-operação ferramentas formas uma costura dupla interligada As liberações devem usar os métodos e limites de inspeção especificados para a lata real/combinação final (não uma dimensão copiada da internet).
De acordo com a Crown, o fechamento é duas operações de conformação dependentes A primeira operação desenvolve o intertravamento; a segunda comprime e completa a costura Esta sequência de operações define várias interfaces: flange do corpo, rosca final, composto, mandril, rolos, comportamento do levantador/placa de base, apresentação final e manuseio de lata preenchida Um problema em uma interface pode ser uma ruga, costura falsa, queda, costura afiada, vazamento ou medição interna que está fora do limite aprovado.
Ativo Editorial: Conjunto de Evidências de Dupla Costura
Cada caso deve ser ligado ao código da lata, código final, cabeça do cosedor, tempo da amostra, método, limite aplicável do fornecedor e disposição.
- Exame visual externo para sinais visíveis de formação e danos.
- Medições externas feito com o instrumento e método aprovados.
- Evidência de seção ou desmontagem onde a especificação requer avaliação interna.
- Evidências de vazamento ou integridade de pacotes devem ser usadas dentro de sua capacidade especificada e não como um substituto para todas as outras avaliações.
- Rastreabilidade e resposta cobrindo cabeça, amostra, lote, escopo de retenção, correção e reinicialização verificada.
A referência de costura dupla de Ardagh separa exame visual, medidas externas, seção de costura e avaliações de desmontagem O material de treinamento de Ferrum abrange a interpretação de primeira e segunda operação e medições manuais ou automatizadas Ambas as fontes explicam quais categorias de evidências são necessárias A documentação aprovada de lata/fim e costura ainda fornece os limites reais e a frequência para o pacote.
Um teste rápido de vazamento pode ser útil, mas o “it não vazou” não é uma liberação completa da costura Este teste pode não encontrar todos os problemas que podem existir dentro da estrutura interna do pacote, pode ter um limite de detecção limitado e pode não representar as condições que podem ocorrer durante a distribuição.
7. Mantenha a higiene e a segurança controladas durante a mudança
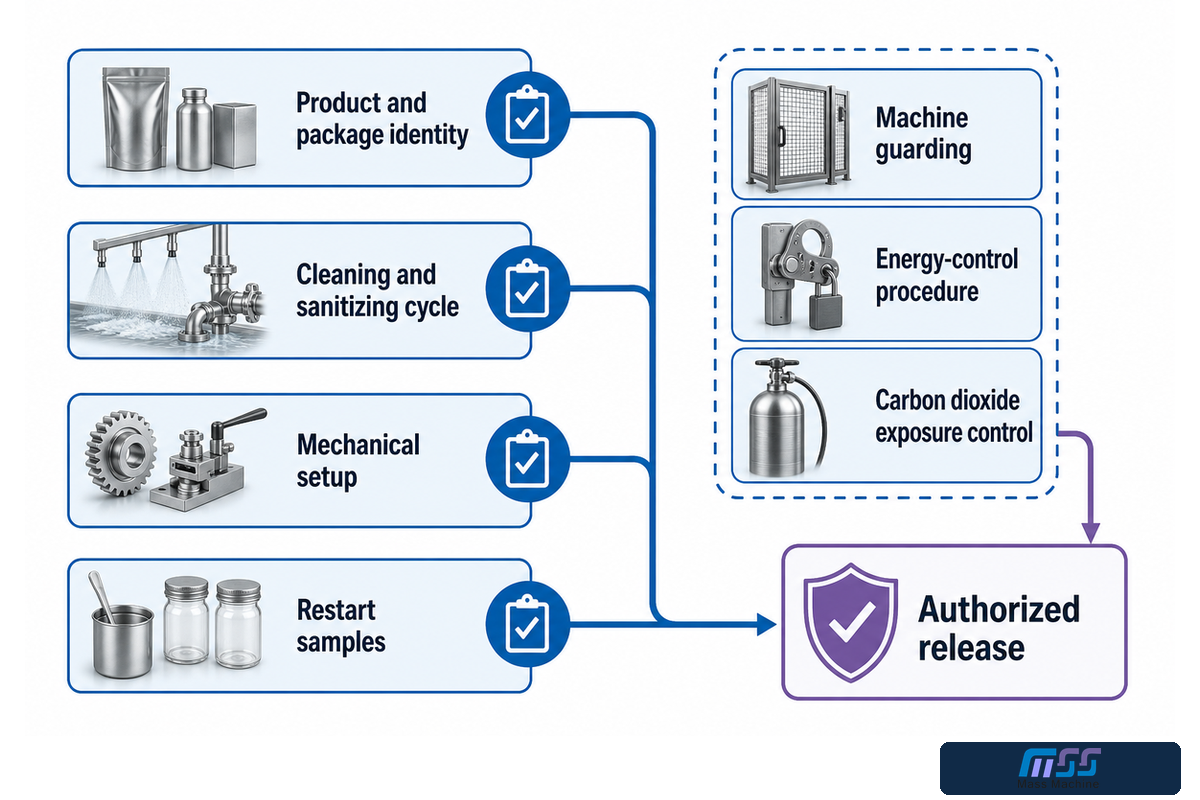
Resposta direta: a limpeza remove solos e a higienização é uma etapa controlada que ocorre separadamente. Isso incluiria superfícies de contato com o produto, válvulas, tanques, caminhos de transferência, pernas mortas, drenagem, uso de produtos químicos, requisitos de enxágue ou verificação, controles e liberação de reinício para a bebida e equipamento reais.
Para operações alimentares dos EUA, 21 CFR 117.40 aborda projeto e manutenção sanitária limpos, enquanto 21 O CFR 117.80 exige operações de enchimento e embalagem para proteger os alimentos contra os perigos de contaminação aplicáveis. Um ciclo de limpeza concluído não é automaticamente uma liberação verificada O registro deve mostrar qual ciclo foi realizado, o que foi verificado e como os desvios foram controlados e quem liberou a linha.
Limite de segurança da máquina: a limpeza, o desengate, a configuração e a inspeção podem colocar uma pessoa em zonas ativamente perigosas de peças rotativas, de aperto, pressurizadas ou subitamente energizadas. Os requisitos gerais de proteção de máquinas e energia perigosa da OSHA estabelecem funções separadas. Este guia nunca autoriza contornar um intertravamento ou substituir o procedimento de controle de energia do local.
Limite de segurança de CO2: o dióxido de carbono é uma entrada do processo e um risco ocupacional A OSHA documentou uma asfixia potencial durante a transferência e acumulação de CO2 A resposta a vazamentos, ventilação, monitoramento, avaliação de espaço confinado, avaliação de exposição e procedimentos de emergência fazem parte do programa de segurança da instalação Uma leitura estável de carbonatação não garante uma atmosfera segura.
| Registro de mudança | Pergunta mínima | Divulgar provas |
|---|---|---|
| Identidade do produto e do pacote | O que mudou em relação à execução anterior? | Serviço aprovado e confirmação de lote/código |
| Ciclo de limpeza/higienização | Quais procedimentos e parâmetros validados se aplicam? | Registro de ciclo, verificações e desvios |
| Configuração mecânica | As peças e configurações de alteração autorizadas foram verificadas com segurança? | Assinatura de configuração e restauração de segurança |
| Reiniciar amostras | Quais verificações de preenchimento, costura e pacote permitem a liberação? | Amostras rastreáveis e decisão do proprietário |
Diagnosticar 8. por estação, cabeça e tempo antes de ajustar
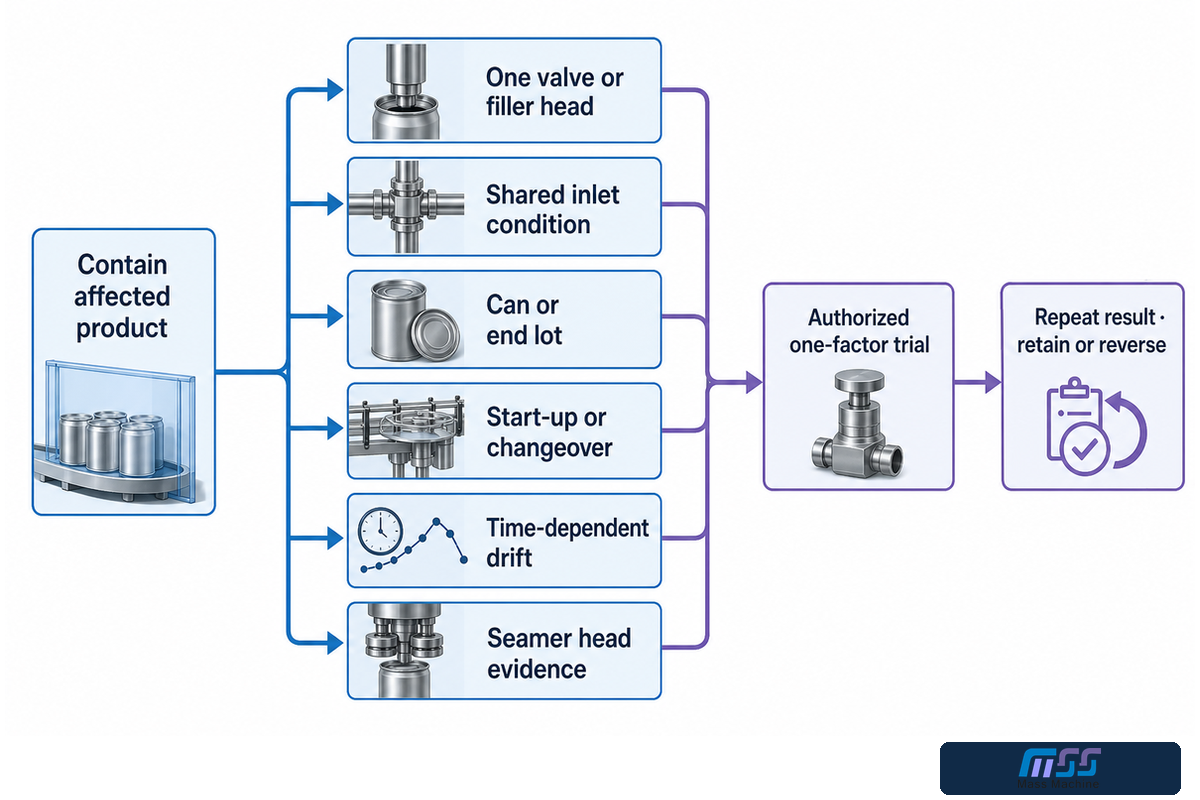
Resposta direta: contenha o produto afetado, e classifique então a assinatura Pergunte se o sintoma é restrito a uma válvula ou a uma cabeça do seamer, a uma faixa, a um lote da lata/fim, à partida, ao período após a mudança, a uma deriva tempo-dependente ou ao sistema inteiro Esse teste padrão determina o que verificar a seguir.
Considere uma reclamação intermitente de baixo preenchimento Se a mesma cabeça de enchimento repetir o evento, olhe para essa cabeça e seus vizinhos, enquanto o mesmo estado do produto é mantido constante Se todas as cabeças se moverem juntas após um tanque ou evento de transferência, olhe para a entrada comum Se a medida de enchimento for estável, mas o vazamento da costura aparecer em uma cabeça de costura, mantenha os resultados do enchimento e a evidência de fechamento separados Um reparo feito no limite errado pode melhorar a próxima amostra por acaso, deixando o mecanismo intocado.
Regra de teste segura de um fator: defina o escopo contido, autorização, fator, sinal esperado, medição, condição de parada e reversão antes da mudança. É melhor não ser à prova de causa raiz. A repetibilidade em todo o cabeçote, tempo ou condição esperados é uma evidência mais forte.
Registre o histórico de intervenção Uma linha que recebeu vários ajustes não rastreados não tem mais uma linha de base limpa Capture o estado anterior, a pessoa e o motivo da mudança, o limite afetado, o resultado e a decisão de retê-lo ou revertê-lo É isso que transforma a solução de problemas de tentativa e erro em uma investigação rastreável.
9. medem latas vendáveis sustentadas, não apenas a velocidade da placa de identificação
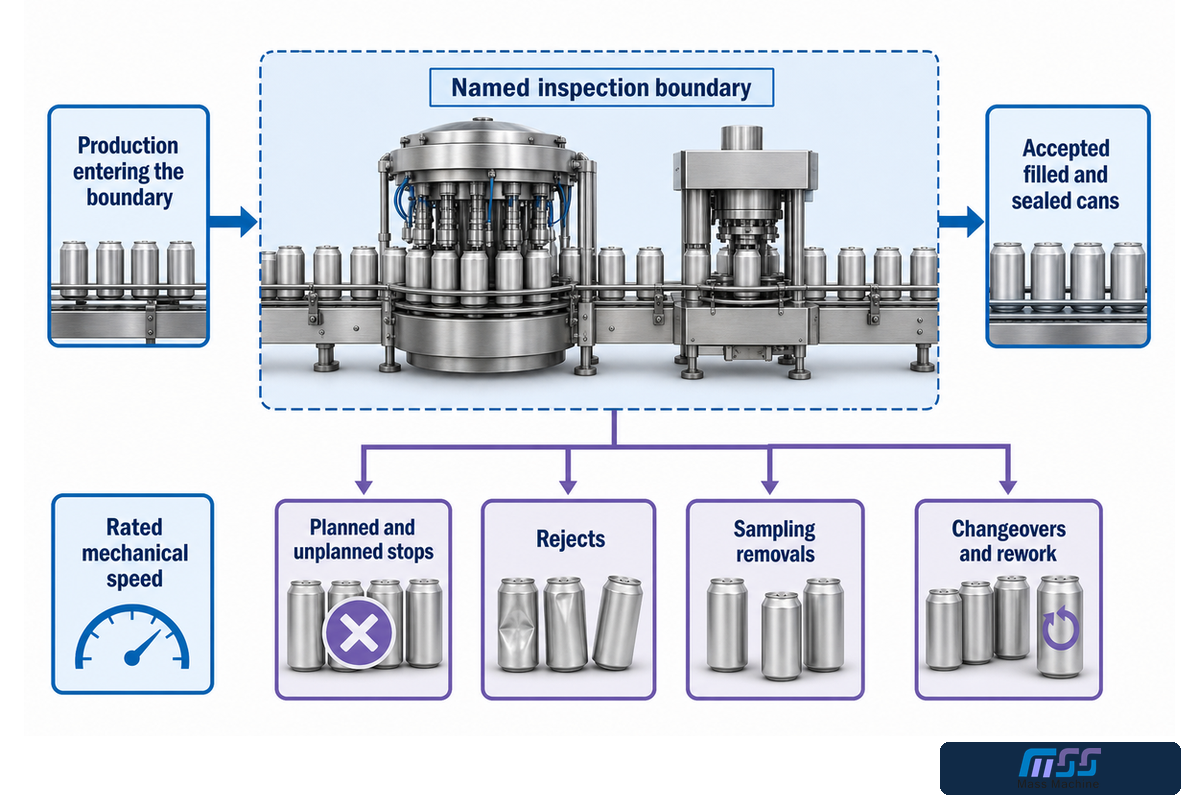
Resposta direta: a saída útil é aceita, encheu e selou latas em um limite de inspeção nomeado ao longo de uma execução acordada Relate paradas planejadas e não planejadas, rejeições, remoções de amostragem, trocas e retrabalho separadamente; uma taxa de placa de identificação mais rápida em latas por minuto não é útil se o carregamento ou a resposta do sensor reduzirem a saída aceita.
A velocidade mecânica nominal é útil para o contexto do equipamento, mas não pode descrever a linha instalada por si só Despalletização, manuseio de lata vazia, enchimento, alimentação final, costura, transportadores, codificação, inspeção, acumulação e embalagem secundária interagem Se uma parada a jusante repetidamente morrer de fome ou bloquear a costura de enchimento, a taxa de boa lata alcançada pode diferir da taxa de máquina isolada.
Antes de realizar um teste, estabeleça o numerador e o denominador Por exemplo, dizer latas aceitas pelo “ após inspeção nomeada de preenchimento e costura dentro da janela de teste estável” é preferível a dizer “produção.” Também indique se amostras de teste, latas de início, paradas planejadas e escassez de material estão incluídas. Estimativas de histórico de paradas podem ser usadas para fornecer algumas informações sobre acumulação. No entanto, um teste de produção ou um modelo de linha mais adequado ainda pode ser necessário.
Na planta, a definição de “good-can” também deve estar em conformidade com os regulamentos pertinentes de produtos embalados No comércio dos EUA, um lote ainda pode falhar em seu requisito médio ou requisito de pacote individual, mesmo que o indicador de processo interno da linha pareça estável durante o teste Certifique-se de manter a avaliação jurídico-metrológica e não enterrá-la dentro de um número de eficiência geral.
10. Transforme FAT e SAT em um Dossiê de Aceitação
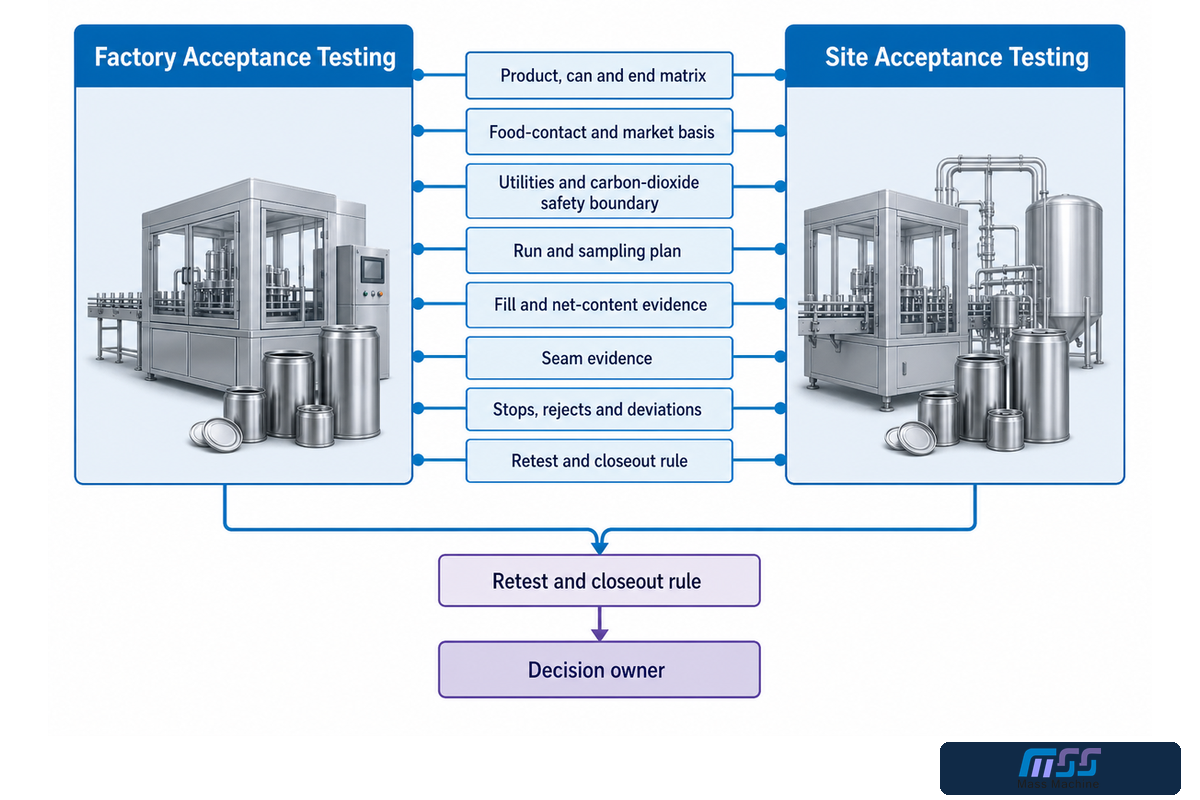
Resposta direta: Os testes de aceitação de fábrica e os testes de aceitação do local devem basear-se em um imposto congelado e evidências comparáveis. As evidências devem ser registradas para a fábrica e o local instalado, respectivamente. Boa lata, amostra válida e conclusão de execuções não devem ser definidas no dia do teste.
Ativo Editorial: Dossiê de Aceitação Vendável-Pode
| Campo congelado | Registro FAT | Registro SAT | Proprietário da decisão |
|---|---|---|---|
| Produto, lata e matriz final | Materiais testados e substituições | Materiais e lotes instalados no local | Comprador/produto/proprietário do pacote |
| Contacto alimentar e base de mercado | Documentos disponíveis para pacote de teste | Documentos aplicáveis ao pacote de venda | Proprietário conformidade |
| Limite de segurança de serviços públicos e CO2 | Condições e controles da fábrica | Fornecimento, ventilação, monitoramento e procedimentos do local | Engenharia de local/EHS |
| Executar e plano de amostragem | Duração, janela estável e mapa de amostra | Mesmo dever mais condições específicas do local | Equipe de teste conjunta |
| Preencha e evidências de conteúdo líquido | Método de processo aprovado e resultados | Método e resultados aplicáveis de mercadorias embaladas | Qualidade/legal-metrologia proprietário |
| Evidência de costura | Rastreabilidade cabeça/amostra e verificações aprovadas | Costurador instalado e lotes reais da lata/fim | Especialista em qualidade/costura |
| Paradas, rejeições e desvios | Causa, duração, contagem e disposição | Mesmos campos com interfaces de site visíveis | Aprovadores nomeados |
| Regra de reteste e fechamento | Gatilho de invalidação, reteste contido e disposição de evidências | Acionador de reteste específico do local, amostras retidas e registro de lançamento final | Equipe de teste conjunta |
O reteste também deve ser congelado Estado qual desvio invalida a corrida, o que permite um reteste contido e quem aceita as evidências Amostras e registros brutos retidos ajudarão a resolver disputas Sem estes, FAT e SAT serão demonstrações em vez de testes de aceitação.
Pronto para definir o dever do equipamento?
Use o guia para congelar as evidências de produtos, embalagens e aceitação Revise a linha de latas de refrigerante disponível no contexto desse dever, incluindo o produto, embalagem, serviços públicos, limite de aceitação, plano de amostragem, janela de execução esperada e as pessoas autorizadas a aceitar ou rejeitar as evidências.
11. Perguntas frequentes
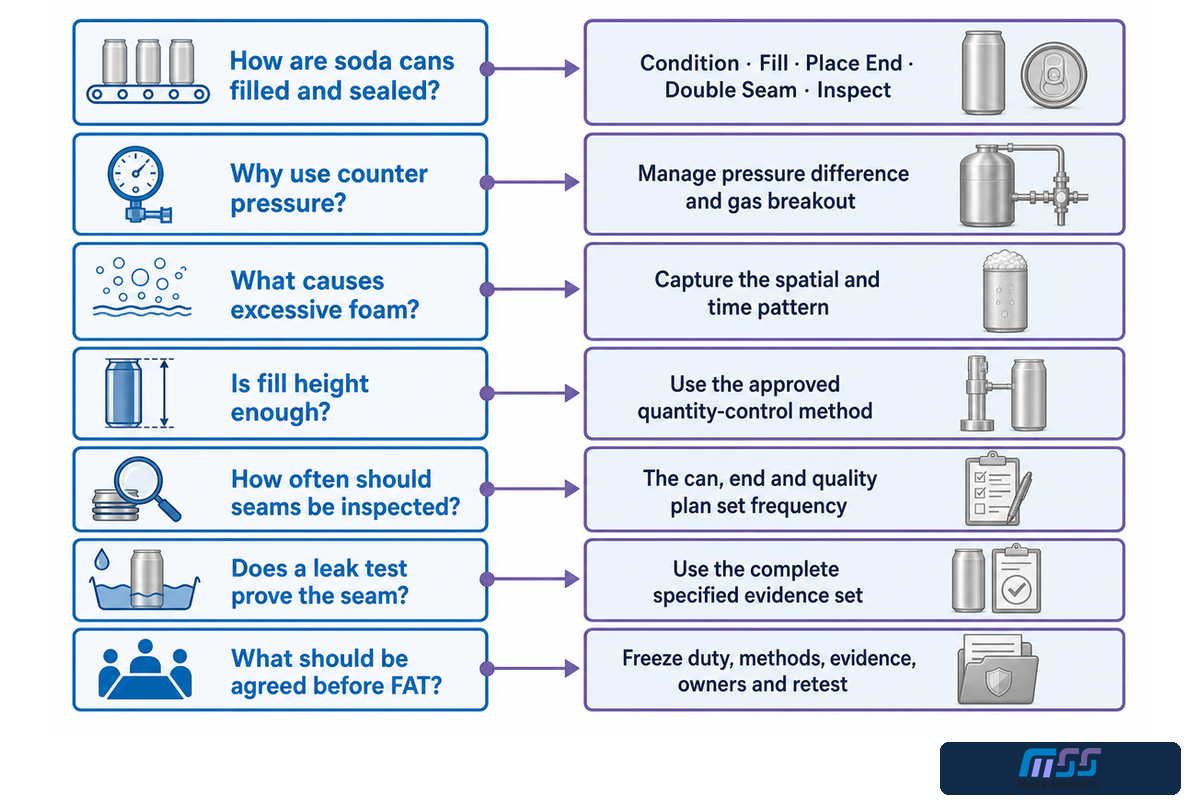
Como os fabricantes enchem e selam uma lata de refrigerante?
Eles condicionam e fornecem a bebida carbonatada, apresentam uma lata vazia aprovada, usam um ciclo de enchimento gerenciado por pressão, colocam a extremidade correta e formam uma costura dupla de duas operações A lata acabada é então verificada contra evidências definidas de preenchimento, costura, embalagem e liberação O ponto importante é que cada etapa passa uma condição controlada para a próxima: o estado da bebida afeta o enchimento, a lata preenchida deve atingir a colocação final sem atraso ou perturbação descontrolada, e a costura deve ser avaliada em relação à especificação aprovada de lata e extremidade Uma lata de aparência limpa é, portanto, uma observação, não o registro completo de liberação.
Por que o enchimento de contrapressão é usado para refrigerante?
Ele gerencia a diferença de pressão entre o sistema do produto e a lata para que a bebida possa entrar com menos ruptura descontrolada do gás. Reduz uma causa importante de formação de espuma, mas não elimina problemas de temperatura, transferência, comportamento da válvula, ventilação, temporização ou manuseio da embalagem. A sequência de pressão real deve vir do dever validado da bebida e da documentação da máquina, e não de uma configuração genérica copiada de outra linha.
O que causa espuma excessiva durante o enchimento da lata?
Possíveis causas incluem um estado de bebida fora da janela, fornecimento instável, nucleação ou agitação, um caminho de válvula, comportamento de vedação/equalização, tempo de ventilação ou liberação e manuseio antes da costura O padrão espacial e de tempo deve ser capturado antes de alterar uma configuração Um evento de muitas cabeças sugere um caminho de investigação diferente de um evento repetível de cabeça única, mesmo quando a espuma visível parece semelhante.
A altura de enchimento é suficiente para provar a quantidade correta?
Não. A altura de enchimento pode ser útil dentro de um método qualificado, mas a temperatura, o colapso da espuma, a geometria e o tempo do recipiente afetam o que é visto. Use o método de controle de quantidade aprovado.
Com que frequência uma costura dupla deve ser inspecionada?
A especificação de lata/fim aplicável, a documentação de costura, a avaliação de risco e o plano de qualidade devem definir a frequência Não copie um intervalo de um guia genérico sem confirmar que ele se aplica ao pacote e ao processo.
Um teste de vazamento prova que a costura dupla é boa?
Ele prova apenas o que o teste definido pode detectar sob suas condições declaradas Uma liberação completa também pode exigir exame visual, dimensões externas, seções de costura ou evidência de desmontagem, dependendo da lata/fim aprovado e do plano de qualidade.
O que deve ser acordado antes de uma linha de conservas de refrigerante FAT?
Concorde com a matriz do produto e da embalagem, materiais de teste, base de contato com alimentos, utilidades, janela operacional, duração da execução, limite de teste estável, amostragem, métodos, limites, contabilidade de parada/rejeição, evidências de costura, amostras retidas, desvios, proprietários e reteste regras.
Controlar o Pacote Antes de Selecionar a Configuração
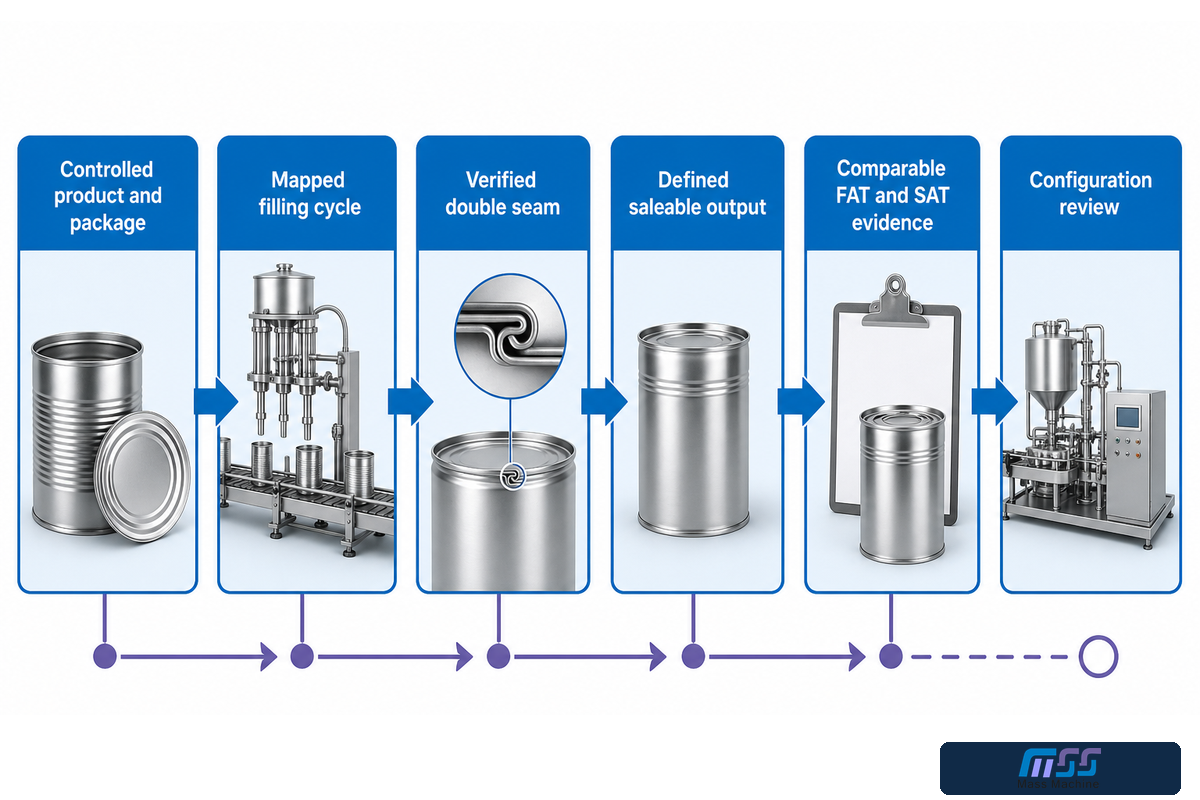
Um projeto confiável de enchimento de latas de refrigerante começa com um produto e pacote controlados, não uma velocidade manchete Conecte o caminho da lata à costura Valide o estado da bebida Mapeie o ciclo real da válvula Diagnostique padrões antes de explicar desajustes aparentes Prove a costura dupla e defina a saída vendável em um limite nomeado Então faça o mesmo para FAT e SAT.
Para problemas de configuração, capacidade e cotação da máquina, entre em contato com a Mass Technology's solução de enchimento comercial de latas de refrigerante. Para obter informações básicas sobre a empresa, escopo de fabricação e detalhes de contato, consulte Sobre Tecnologia de Massa.
Referências e fontes
- FDA dos EUA, determinando o status regulatório dos componentes de um material em contato com alimentos
- eCFR, 21 CFR 117.40 Equipamentos e Utensílios
- eCFR, 21 Processos e Controles CFR 117.80
- Para esclarecer questões regulatórias relativas a produtos embalados, consulte Perguntas frequentes sobre o conteúdo líquido de produtos embalados.
- Para esclarecer questões regulatórias relativas a máquinas, consulte OSHA, 1910.212 Requisitos Gerais para Todas as Máquinas.
- OSHA, 1910.147 Controle de Energia Perigosa
- OSHA, Boletim de Risco de Asfixia por Dióxido de Carbono Potencial
- Revisão revisada por pares, bolhas, formação de espuma e estabilidade em bebidas carbonatadas
- Coroa, Essenciais de Costura
- Embalagem de metal Ardagh, costuras duplas e parâmetros críticos de desempenho
- Ferrum, Programa de Treinamento Can-Seaming