Póngase en contacto con Masstech

El proceso de moldeo por soplado de PET es el moldeo por inyección-estirado-soplado (ISBM): se recalienta una preforma de tereftalato de polietileno y luego se estira mecánicamente y se infla con aire dentro de una cavidad de molde para formar una botella transparente y ligera. (Fuera de Norteamérica, este mismo procedimiento suele denominarse «blow moulding».)
Especificaciones rápidas
| Nombre del proceso | Moldeo por inyección-estirado-soplado (ISBM) |
| Ventana de conformado | Por encima de la transición vítrea del PET (~76-80°C), por debajo del rango de cristalización |
| Relación de estiramiento mínima | 2:1 vertical (axial), 4:1 circunferencial — por debajo de estos valores, el espesor de pared no puede autonivelarse |
| Tiempo de ciclo de una etapa | ~13-16 segundos por disparo (~250 ciclos/hora) |
| Rango de producción de dos etapas | 1,000 a más de 72,000 botellas/hora, escalable según el número de cavidades |
| Variación de pared alcanzable | Tan solo 0.001 in. alrededor de una botella redonda cuando el autonivelado funciona correctamente |
Esta guía se centra en la ciencia del proceso, los principios de ciencia de materiales y las causas raíz de los defectos responsables de mantener una producción estable de botellas de plástico en lugar de una producción con muchos desechos, y está escrita para ingenieros de procesos y responsables de calidad, no para compradores de equipos. Nuestra guía del comprador de máquinas sopladoras de botellas cubre el número de cavidades, los niveles de precios y las listas de verificación de proveedores.
¿Qué es el proceso de moldeo por soplado de PET? (Definición de ISBM)
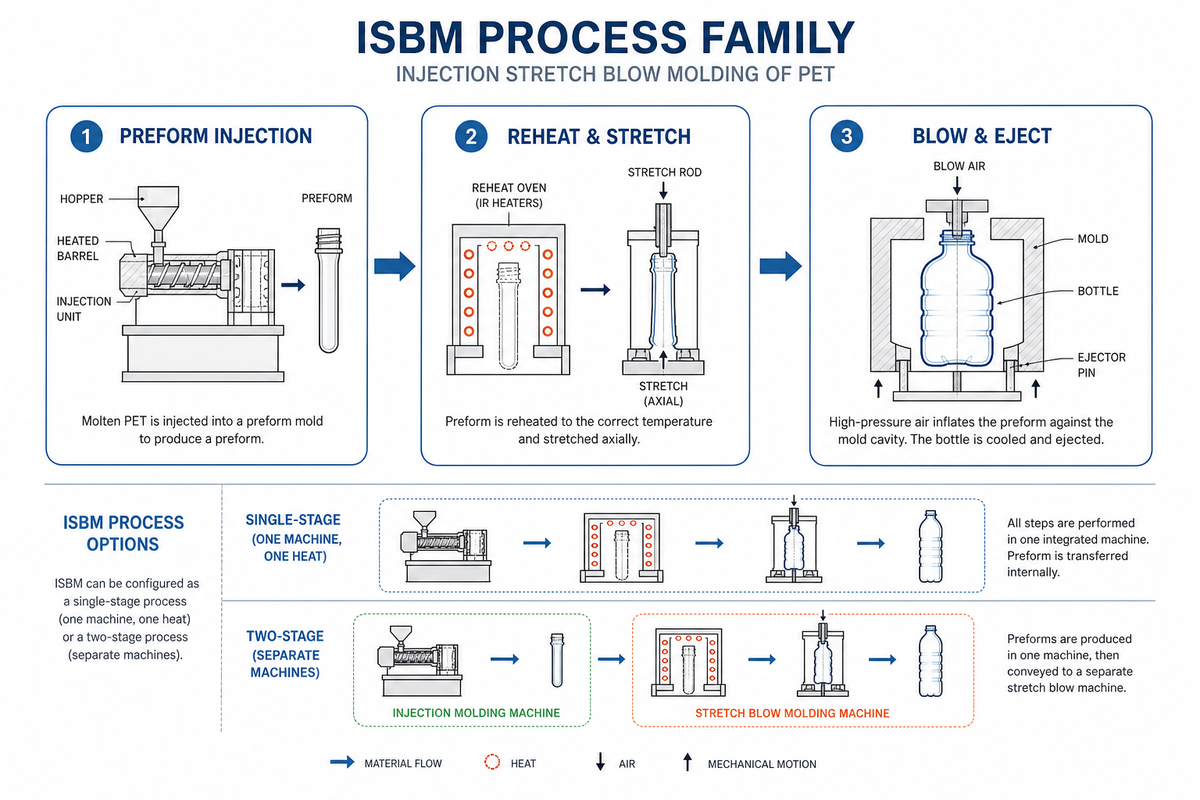
El moldeo por inyección-estirado-soplado (ISBM) transforma una preforma pequeña y de pared gruesa —que ya incorpora el cuello y la rosca finales de la botella desde su propia etapa de moldeo por inyección— en una botella de pared delgada mediante recalentamiento controlado, estiramiento mecánico e inflado con aire. El espesor de pared y la geometría del cuello de la preforma quedan fijados antes de que comience esta etapa, por lo que las decisiones sobre la calidad de la preforma en fases previas limitan lo que todavía puede corregirse en la etapa de soplado.
Este proceso tiene dos configuraciones, ambas llamadas correctamente moldeo por estirado-soplado en la bibliografía especializada: una etapa, donde la inyección de la preforma y el moldeo por soplado ocurren en una sola máquina durante un ciclo térmico; y dos etapas, donde las preformas se moldean por inyección por separado, se enfrían, se almacenan y después se recalientan en una máquina sopladora dedicada. Una técnica relacionada pero distinta, el moldeo por inyección-soplado, omite por completo el estiramiento: un núcleo inyecta y sopla una preforma en un solo movimiento, y se reserva para envases y botellas pequeños y de precisión, sin estirar —incluidos los envases de almacenamiento donde la exactitud dimensional importa más que la claridad óptica—, uno de los tres tipos principales de moldeo por soplado, cada uno fabricado con el mismo material plástico básico, pero con un tipo diferente de pieza plástica al inicio de la línea. La historia del moldeo por soplado de Wikipedia rastrea esta familia de procesos hasta 1938, cuando los inventores estadounidenses Enoch Ferngren y William Kopitke construyeron la primera máquina comercial de moldeo por soplado de plástico y la vendieron a Hartford Empire Company, casi noventa años antes de que el ISBM se convirtiera en el proceso predeterminado para una botella de bebidas.
La configuración elegida importa porque cambia dónde se originan los defectos y qué controles de calidad resultan realmente útiles. A continuación se explica el ciclo, la ciencia de materiales que lo hace posible y la disciplina de cada etapa que mantiene la línea dentro de especificaciones.
El ciclo ISBM en cinco etapas: qué ocurre realmente dentro de la máquina
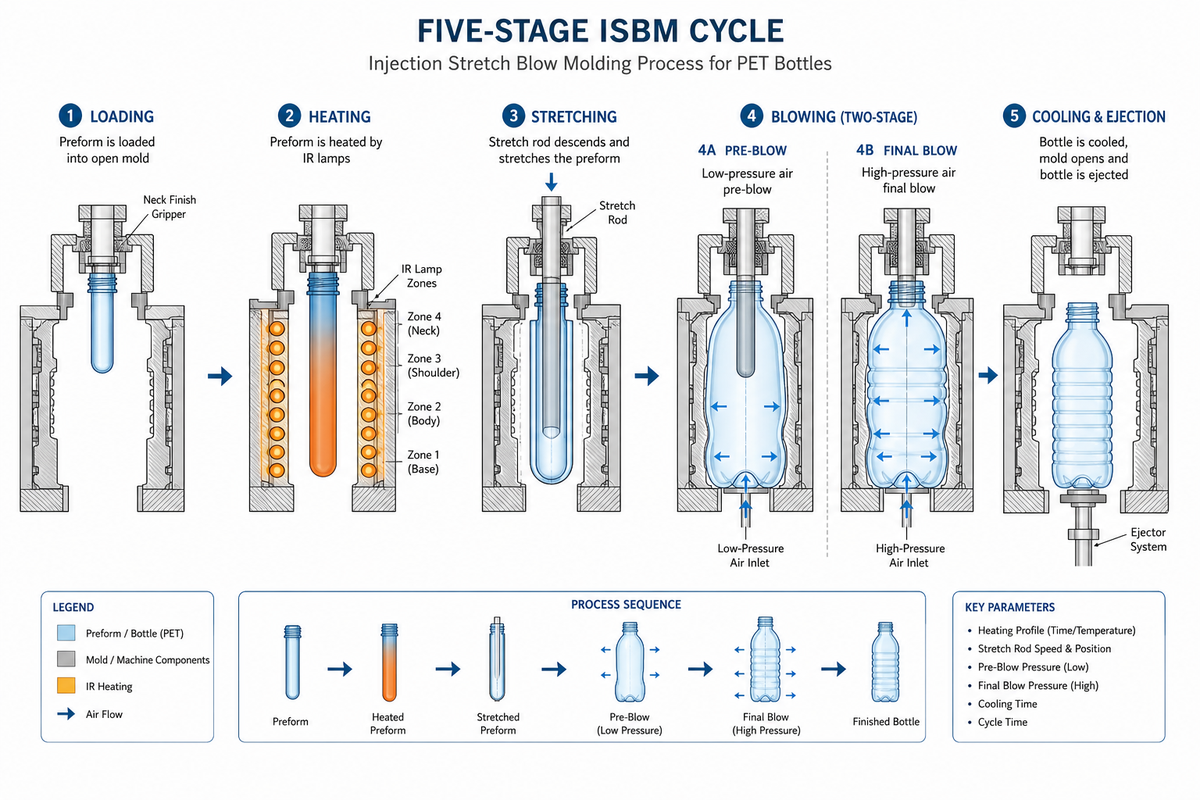
El ciclo ISBM se ejecuta en cinco pasos —carga, calentamiento, estiramiento, soplado y enfriamiento/expulsión—, y la etapa de soplado en sí consta de dos fases de presión, no de una. Las preformas se cargan con el cuello hacia arriba en un sistema de transferencia, pasan por un banco de hornos infrarrojos hasta que la resina se encuentra en su ventana de conformado, se estiran mecánicamente con una varilla y luego se inflan en dos fases de presión antes de que el molde se abra y expulse la botella terminada.
- Carga. Las preformas —creadas en el momento en que los pellets de plástico se funden y se inyectan para formar la preforma en una etapa de inyección independiente y de alta producción— se alimentan con el cuello hacia arriba a una cadena, rueda o sistema de transferencia de movimiento continuo que las transporta por el banco de hornos.
- Calentamiento. Cada zona de lámparas infrarrojas controlada de forma independiente lleva la preforma a su ventana de conformado, justo por encima de la transición vítrea y por debajo del punto de fusión: la preforma se calienta hasta quedar blanda y maleable, pero nunca se funde.
- Estiramiento. Una varilla de estiramiento desciende por el molde para estirar la preforma a lo largo de su eje vertical antes de que entre el aire, colocando la preforma dentro de la forma de la cavidad del molde.
- Soplado (dos fases de presión). El aire comprimido, aplicado como un presoplado de baja presión, infla primero la forma general —se introduce aire en la preforma con una presión cuidadosamente escalonada—; después, un disparo independiente de alta presión presiona el material contra los detalles finos del molde mientras la cavidad forma el cuerpo de la pieza terminada.
- Enfriamiento y expulsión. El contacto con la pared fría del molde fija la forma y la orientación de la botella; el molde se abre y la pieza se expulsa, una de las miles de piezas idénticas producidas en grandes cantidades por una sola herramienta durante un lote de producción.
📐 Nota de ingeniería: por qué dos fases de presión y no una
Sin un soplado escalonado y el control cuidadoso que esto implica, un solo disparo de alta presión obligaría a la sección más gruesa de la preforma más fría a llegar a las extremidades más alejadas, dejando paredes delgadas y «short shot» en todas las demás zonas.
El presoplado de baja presión llena el volumen general y da tiempo a la resina para llegar a cada esquina antes de que el disparo de alta presión defina detalles finos, como cuellos roscados y logotipos, en el molde. Es una causa fácil de prevenir del «short shot» mencionado. Al especificar el suministro de aire de la planta, revise el equipo de compresión de aire de PanGeng frente a la demanda documentada del soplador en cada fase de presión, incluidos los requisitos de almacenamiento y tratamiento.
«Probamos configuraciones neumáticas y servoasistidas de carga de preformas durante 600 horas de producción antes de estandarizar la Q-Series con servo. La versión neumática costaba $1,800 menos por máquina, pero producía 0.4% más rechazos en botellas de cuello pequeño, a 6,000 botellas por hora, lo que erosiona el margen de un año en aproximadamente tres meses».
Esas botellas adicionales de cuello pequeño rechazadas se deben a la carga de la preforma, no al calentamiento ni al soplado, porque un sistema de carga servoasistido mantiene la posición con mucha más repetibilidad que uno neumático, y el perfil de cuello pequeño deja poco margen para la variación. Esto recuerda que el modelo de «cinco etapas» es una simplificación: un defecto que aparece en la expulsión puede remontarse a la carga, no a la etapa en la que finalmente se observa.
La ciencia de materiales: resina PET, viscosidad intrínseca y orientación biaxial
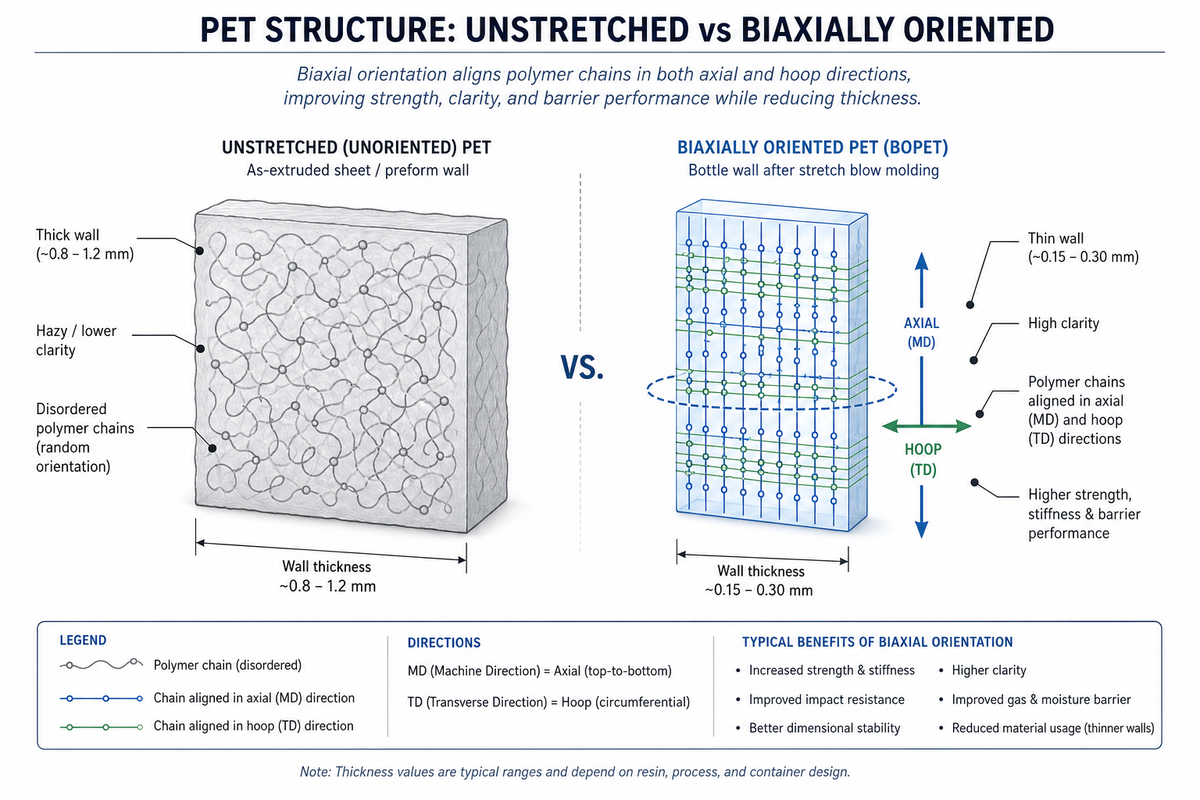
La orientación biaxial es el mecanismo que proporciona a una botella de PET su resistencia, claridad y desempeño como barrera contra gases: estirar la resina en las direcciones vertical (axial) y circunferencial (radial) alinea sus cadenas poliméricas, mientras que una pieza de PET sin estirar o con estiramiento insuficiente es comparativamente débil y opaca. La viscosidad intrínseca (IV) es el valor de calidad de la resina que determina cuánto estiramiento puede soportar un lote de PET antes de rasgarse o no orientarse correctamente, y se mide mediante ASTM D4603, un método de viscosímetro capilar de vidrio realizado con una concentración estándar de solución de 0.50 g/dL, distinto de la prueba de temperatura de transición vítrea que establece la propia ventana de conformado. La resina de PET posconsumo se ha medido en un rango aproximado de 0.35 a 0.78 dL/g, según el historial de procesamiento, y la resina virgen de grado botella se especifica hacia el extremo superior de ese rango precisamente porque una IV más alta significa cadenas poliméricas más largas y mayor resistencia del fundido para soportar el estiramiento.
La ventana de orientación
Una botella necesita al menos un estiramiento axial de 2:1 y circunferencial de 4:1 para activar el efecto de endurecimiento por deformación con autonivelado del PET; por debajo de esa ventana, las zonas más delgadas siguen adelgazándose en lugar de autocorregirse, y ningún ajuste del proceso corrige un diseño con estiramiento insuficiente.
| Formato de botella | Relación axial (vertical) | Relación circunferencial | Limitaciones / no apto para |
|---|---|---|---|
| Botella redonda estándar de agua/CSD (0.5L) | ~2.2-2.5:1 | ~4-4.5:1 | Cómodamente por encima del mínimo; no es el caso limitante |
| Botella de jugo para llenado en caliente | ~1.8-2.2:1 | ~3.5-4:1 | Una relación menor sacrifica algo de claridad a cambio de la cristalización del cuello resistente al calor que requiere el llenado en caliente |
| Frasco de boca ancha / formato de perfil bajo | ~1.5-1.8:1 | ~3-3.5:1 | Cerca del límite de 2:1/4:1; la variación de pared es más difícil de controlar y requiere una tolerancia de preforma más estricta |
| Envase de agua de 5 galones (18.9L) | por debajo de 1.5:1 | por debajo de 3:1 | Por diseño, está por debajo del límite de autonivelado; requiere una configuración dedicada de la varilla de estiramiento y del circuito de enfriamiento, no un ajuste de «botella grande» en un molde estándar |
| Forma personalizada / asimétrica | varía según la geometría | varía según la geometría | Las esquinas y los paneles planos quedan localmente con estiramiento insuficiente aunque la relación media supere el límite; requieren calentamiento específico por zona, no solo un objetivo promedio |
Un taller de moldes que fabrica un molde de preforma para un nuevo SKU debe diseñar según la fila que corresponda, porque una relación de soplado pequeña o mediana —común en formatos de boca ancha y personalizados— deja mucho menos margen para el error de tolerancia de la preforma que las relaciones generosas que permite una botella redonda estándar en su variedad de formas.
Por eso una especificación de material PET de grado botella no es la misma entrada que una especificación genérica de material plástico, aunque, estrictamente hablando, ambos sean PET.
Deriva de la IV
La viscosidad intrínseca no es un valor fijo una vez que se envía la resina; disminuye con cada recalentamiento, cada pasada de reprocesamiento y cada exposición a la humedad que sufre el material antes de la etapa de soplado, por lo que el certificado de IV de una preforma refleja un punto de partida, no una garantía.
La viscosidad intrínseca es donde la resina reciclada se convierte realmente en un factor, y este tema reaparece en la sección sobre rPET. Antes de eso, conviene revisar la decisión entre el proceso de una etapa, el de dos etapas o la conocida ruta de extrusión, porque cada enfoque responde a una combinación única de geometría y volumen.
Una etapa frente a dos etapas frente a extrusión: una decisión, no solo una definición
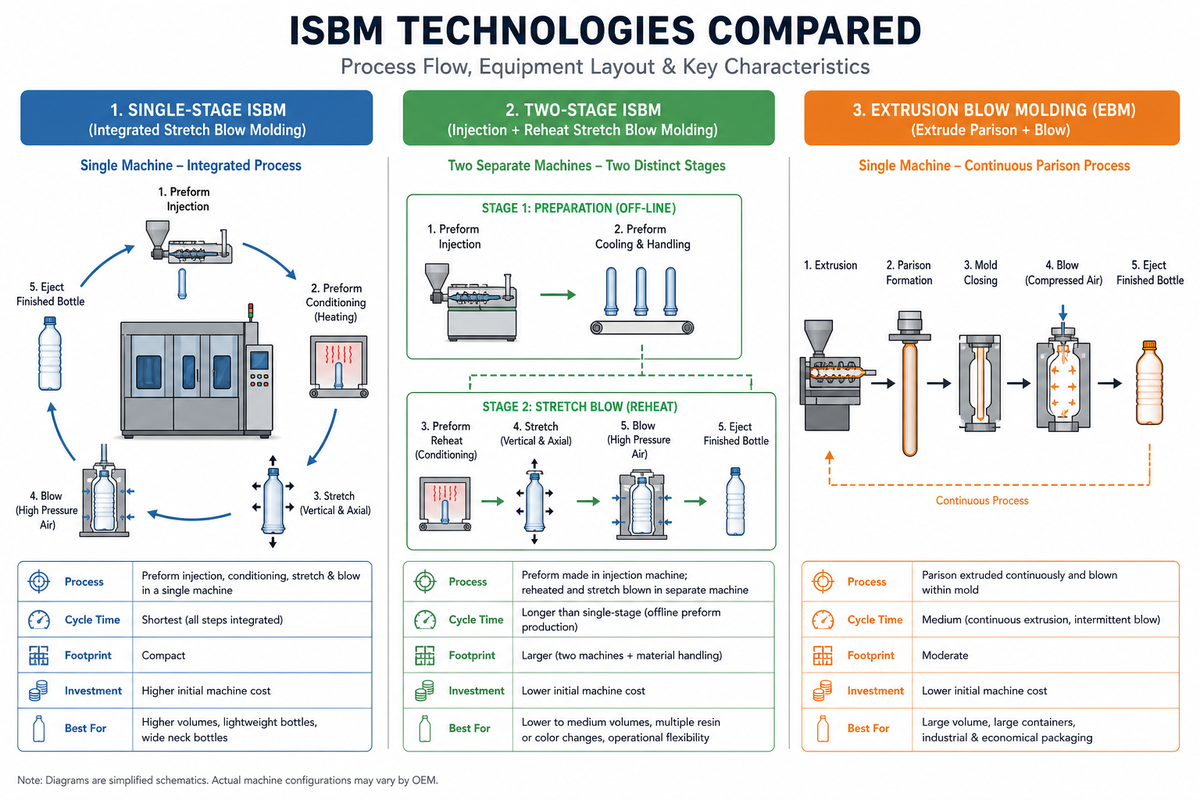
Cada estación y sistema de moldeo por soplado de la industria del plástico funciona con uno de tres formatos diferentes, y seleccionar el proceso de moldeo correcto para su botella es una decisión de características y economía, no un procedimiento predeterminado. Aunque el ISBM de dos etapas es el proceso predominante para bebidas (que representan más del 80% de todas las botellas, la mayoría de las cuales se producen en dos etapas), la vieja máxima de «elegir siempre dos etapas cuando hay volumen» no es tan clara como podría parecer, porque no tiene en cuenta la verdadera debilidad de ambos sistemas. La principal vulnerabilidad de las dos etapas está en la manipulación de las preformas durante el transporte; a menudo las preformas se sacuden y caen de las líneas, se introducen en almacenamiento a granel o se vierten en la tolva de la máquina sopladora, lo que crea marcas y rozaduras que el estiramiento puede aplanar, pero no siempre ocultar por completo, escribe Ottmar Brandau, presidente de PET All Manufacturing Inc. y veterano de la industria del plástico durante 48 años, en Plastics Technology. La configuración de una etapa supera el problema de manipulación: solo hay una máquina de moldeo por estirado-soplado y la preforma nunca sale de ella, pero a costa de ciclos y cambios de formato más lentos, además de la falta de uniformidad producida cuando un fundido viscoso se divide en varios canales de colada. En esencia, el proceso de una etapa y la tecnología de dos etapas son ambos ISBM; solo la elección del equipo distingue cómo se entrega la preforma moldeada a la botella final, y ni el proceso de una etapa ni la tecnología de dos etapas es la respuesta definitiva para todas las familias de piezas plásticas huecas en una línea de envasado de plástico.
Una etapa
- Botellas sin defectos: la preforma nunca sale de la máquina
- Ideal para formas oblongas, orientación fija de la rosca y volúmenes bajos a medios
- Tiempo de ciclo ~13-16 segundos (~250 ciclos/hora)
- Cambios de formato prolongados; requiere funcionamiento casi continuo para evitar altas tasas de desperdicio
- Irregularidad de pared por el calentamiento viscoso que divide el fundido en múltiples canales
Dos etapas
- Escala aproximadamente de 1,000 a más de 72,000 botellas/hora según el número de cavidades
- Ciclos rápidos, cambios de formato rápidos y preformas adquiridas o almacenadas de forma independiente
- Mejor distribución de pared para botellas redondas a gran volumen
- La manipulación de preformas entre la inyección y el soplado puede introducir muescas y arañazos
- Los hornos indexados (accionados por cadena) pueden calentar las cavidades de forma desigual frente a los sistemas lineales o rotativos de movimiento continuo
Primero importan los requisitos de la botella y después el costo. Si la botella exige como requisito innegociable un acabado sin defectos, una forma oblonga o una orientación fija de la rosca, la configuración de una etapa es la solución, independientemente del volumen. Si no es así, haga los cálculos: una botella redonda de 1L, con cuello de 33mm, peso de 42g y una producción de 750,000 botellas/año requeriría aproximadamente 1,152 horas de máquina al año funcionando con una sola cavidad y recalentamiento en dos etapas (600-800 botellas/cavidad/hora), o 576 horas funcionando con dos cavidades. Por otro lado, requeriría 1,500 horas en un sistema de una etapa y dos cavidades operando a su tasa típica de ~250 ciclos/hora, o 750 horas funcionando con cuatro cavidades. En este volumen concreto, las dos etapas ganan en horas de máquina, aunque las aplicaciones personalizadas de bajo volumen que exigen una botella perfecta todavía podrían hacer que la configuración de una etapa fuera la opción lógica. El moldeo por extrusión-soplado, la tercera familia, alimenta plástico fundido a través de una extrusora para formar un tubo hueco —una pieza de plástico con forma de tubo en lugar de una preforma moldeada por inyección— y corresponde a la producción de envases de HDPE y PP, jarras de leche y botellas de detergente, no a botellas de bebidas de PET; por tanto, es una familia de procesos completamente distinta (y una tecnología de moldeo diferente), no una tercera opción para el mismo trabajo. Tanto en términos de proceso ISBM como de proceso IBM, la preforma o el parisón es aquello sobre lo que actúa cada etapa posterior: el proceso ISBM estira y sopla lo que ya produjo la etapa de inyección, mientras que el proceso IBM lo sopla sin estirarlo.
Ingeniería del perfil de calentamiento y calidad de la preforma
El calentamiento desigual causa muchos problemas, aunque no es el principal; según la experiencia de Brandau, las compuertas de inyección descentradas son «por mucho la causa más común de variación del espesor de pared». Se trata fundamentalmente de un problema mecánico: la varilla de estiramiento debe fijar la compuerta de la preforma en el fondo del molde para evitar que se mueva cuando el aire a alta presión llena la cámara, y la separación entre la varilla y el molde debe ser aproximadamente 0.040” menor que el espesor de la pared de la compuerta. Si alguno de estos elementos no es correcto o el tiempo de presoplado es incorrecto, la pared sigue a la compuerta adondequiera que vaya. Puede ajustar el horno hasta calentar uniformemente todos los puntos de la preforma, pero eso no corregirá una compuerta mecánicamente descentrada.
Aun así, el calentamiento del horno sigue siendo importante por derecho propio. Una variación del espesor de pared de la preforma superior a 0.004” provoca un recalentamiento desigual, porque las secciones más delgadas se contraen y pierden más temperatura al desplazarse entre el horno y el molde; además, el molde puede llevar la compuerta a una posición desigual antes de que la varilla de estiramiento llegue a ella. Por eso los calentadores infrarrojos multizona se han convertido en la norma en lugar de los hornos individuales: pueden ajustarse según la geometría conocida de la botella —por ejemplo, alrededor de un asa o un panel de la preforma— para compensar el calentamiento desigual de la preforma, en vez de tratar cada pulgada de la preforma como si fuera igual.
Registro de causas raíz de defectos: del síntoma a la solución
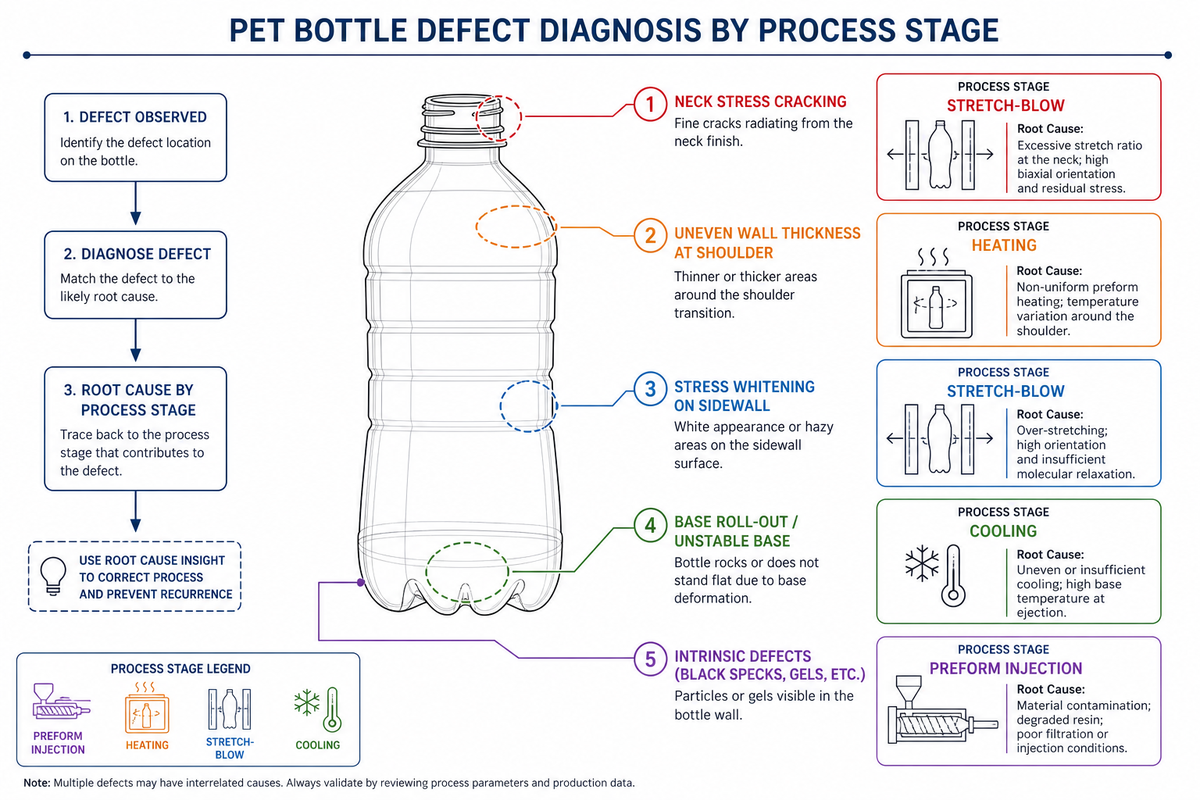
La mayoría de los defectos del moldeo por estirado-soplado se remontan a una de cinco etapas básicas —inyección de la preforma, calentamiento, estiramiento/soplado, enfriamiento o expulsión—, y la clave para resolver un defecto en el moldeo por soplado es saber qué etapa está causando realmente el problema, en lugar de saltar directamente a «calentarlo».
| Síntoma | Causa raíz probable | Etapa del proceso | Solución | Limitaciones / no apto para |
|---|---|---|---|---|
| El espesor de pared sigue la compuerta alrededor de la botella | Compuerta de inyección descentrada que la varilla de estiramiento no fija | Inyección de la preforma / Estiramiento | Ajuste la separación entre la varilla y el fondo del molde a ~0.040 in. por debajo del espesor de pared de la compuerta de la preforma; compruebe el tiempo de presoplado | No corregirá la variación de pared mediante el calentamiento únicamente si la compuerta ya está centrada |
| Perlescencia / blanqueamiento por tensión | Estiramiento en frío: preforma soplada por debajo de su ventana de conformado | Calentamiento | Aumente la potencia de infrarrojos o el tiempo de permanencia en la zona afectada; confirme el control independiente de la zona | No corrige el blanqueamiento causado por contaminación de la resina; se necesita una auditoría del proveedor de preformas |
| Espesor de pared desigual, sin desplazamiento visible de la compuerta | Variación de pared de la preforma >0.004 in. que causa un recalentamiento desigual | Preforma + calentamiento | Reduzca la tolerancia de inyección de la preforma; añada un ajuste infrarrojo específico por zona | No corregirá por completo el adelgazamiento provocado por la geometría en botellas asimétricas |
| Base delgada o reventada | Tiempo de ciclo reducido de forma demasiado agresiva; enfriamiento incompleto antes de la expulsión | Enfriamiento / expulsión | Amplíe el tiempo de enfriamiento o reduzca la temperatura del molde de la base | Intercambia tiempo de ciclo por integridad de pared; no es una solución si la restricción real es un objetivo fijo de producción |
| Neblina u opacidad | Soplado por debajo de la ventana de conformado, o humedad/contaminación de la preforma | Calentamiento / calidad de la preforma | Verifique la temperatura de la ventana de conformado; audite el secado y almacenamiento de las preformas | La neblina por contaminación es un problema de calidad del proveedor, no una corrección del proceso |
| Fragilidad del cuello / agrietamiento por tensión | Cristalización no controlada en la zona de la compuerta durante la inyección de la preforma | Inyección de la preforma | Ajuste el diseño de la compuerta o el perfil de enfriamiento de la inyección | Cierta cristalización del cuello es intencional en botellas para llenado en caliente por motivos de resistencia térmica; no «corrija» una característica diseñada |
| Despliegue de la base / ovalización | Circuito de enfriamiento del molde desigual o de tamaño insuficiente | Enfriamiento | Compruebe el equilibrio de los canales de enfriamiento y el tiempo de permanencia del ciclo en la base | No resolverá la ovalidad provocada por una preforma de tamaño insuficiente por debajo del límite de estiramiento de 2:1/4:1 |
| Short shot / llenado incompleto | Presión o tiempo de permanencia del presoplado demasiado bajos | Estiramiento / soplado | Aumente la presión de presoplado o prolongue su tiempo de permanencia antes del disparo de alta presión | No corregirá un short shot causado por una carga de preforma de tamaño insuficiente |
| Rebaba / exceso de plástico en la zona de pinzamiento o de la compuerta | Deriva del tonelaje de cierre o de la alineación del molde | Cierre | Verifique el tonelaje de cierre y la alineación del molde | No aborda la rebaba de las líneas de partición desgastadas del molde; requiere mantenimiento del molde, no un ajuste del proceso |
Procesamiento de rPET: qué cambia al utilizar resina reciclada
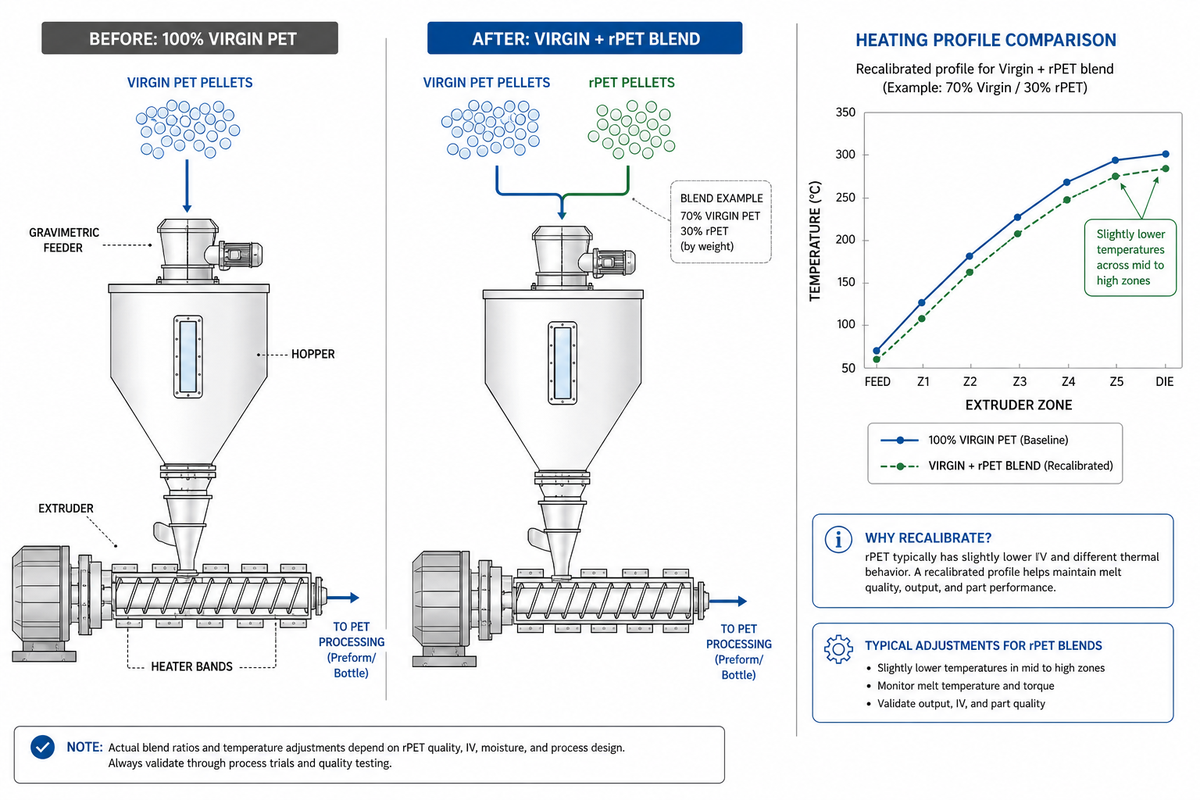
Usar PET reciclado en una línea de moldeo por estirado-soplado cambia los parámetros del proceso, no solo la etiqueta de resina de la tolva: la viscosidad intrínseca se degrada aún más con cada ciclo de reprocesamiento, y un estudio revisado por pares midió una caída de IV de aproximadamente 0.80 a 0.65 dL/g a lo largo de cuatro pasadas sucesivas de extrusión, con alrededor de ocho minutos de tiempo acumulado de residencia del fundido, impulsada por la escisión térmica e hidrolítica de las cadenas. Una IV menor significa menos resistencia del fundido al entrar en la etapa de estiramiento, por lo que un simple cambio de resina —mismo perfil de calentamiento, mismas presiones, solo pellets diferentes— es una forma común de introducir problemas de tasa de rechazo que se atribuyen a un «rPET malo» en lugar de a un proceso no recalibrado.
La Q-Series de Mass Technology funciona con una mezcla de 10-50% de rPET y PET virgen con la configuración de calentamiento y cierre predeterminada de fábrica; trabajar con 100% de rPET requiere un perfil de temperatura recalibrado y una opción de cierre hidráulico híbrido, lo que refleja la mayor sensibilidad a la humedad y la menor resistencia del fundido de la materia prima totalmente reciclada. Esta capacidad es cada vez menos opcional: el Reglamento (UE) 2025/40 sobre envases y residuos de envases entró en vigor el 11 de febrero de 2025 y se aplica en general desde el 12 de agosto de 2026, estableciendo objetivos mínimos de contenido reciclado para botellas de bebidas de plástico de un solo uso que los analistas del sector sitúan en aproximadamente 30% para 2030, con un aumento hasta cerca de 65% para 2040. Especificar hoy una línea solo para PET virgen le deja una vida útil limitada si sus mercados objetivo incluyen la UE.
Ciclo de calidad de la preforma al palé: marco de control de calidad en cuatro puntos
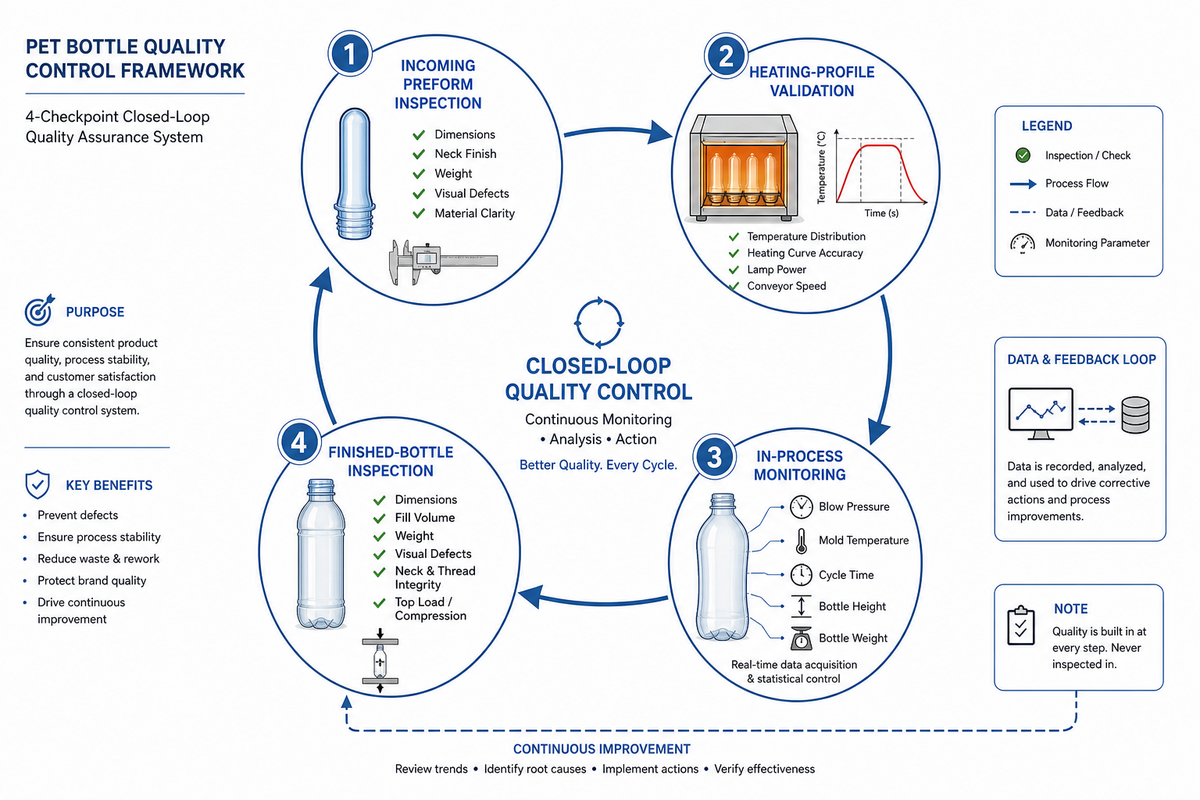
Con cuatro puntos de inspección (preforma entrante, validación del perfil de calentamiento, comprobaciones en línea y pruebas de las botellas terminadas), la mayoría de los defectos que genera este proceso de moldeo puede identificarse y corregirse antes de que las botellas terminadas lleguen a un palé.
- Inspección de la preforma entrante. Compruebe por muestreo la IV (viscosidad intrínseca, según ASTM D4603), la variación de peso y la calidad visual (opacidad, puntos negros, humedad) en cada lote nuevo de preformas antes de que llegue al horno; la IV cambia con el historial de reprocesamiento, igual que entre los ciclos de material molido medidos en la sección de rPET anterior.
- Validación del perfil de calentamiento. Ejecute y registre pruebas para cada nueva combinación de preforma y botella en lugar de reutilizar una receta anterior; confirme que el aire hacia la preforma esté correctamente dispuesto y que el molde de la preforma se abra y expulse limpiamente antes de aumentar a la producción completa; una comprobación con cámara térmica detecta la proximidad al metal del horno y los problemas de falta de rotación antes de que se conviertan en desperdicio.
- Monitoreo durante el proceso. Registre continuamente el peso de llenado, la presión de soplado y la variación del tiempo de ciclo para que una degradación lenta se detecte antes de superar el umbral de rechazo.
- Inspección de la botella terminada. Las pruebas de estallido y de carga superior, junto con el mapeo del espesor de pared en la base, el hombro y la pared lateral, las tres zonas que el Registro de defectos de esta guía relaciona con causas raíz distintas.
📐 Nota de ingeniería: registre una receta de calentamiento para cada par de preforma y botella
Dos botellas del mismo volumen pero con una geometría de hombro diferente pueden necesitar perfiles de lámpara distintos; un ajuste de temperatura uniforme calibrado para una botella redonda producirá una botella ovalada defectuosa. Trate la zonificación del horno como una receta por SKU que debe registrar y recuperar, no como un ajuste permanente de la máquina.
Dónde encaja esto en su línea de producción
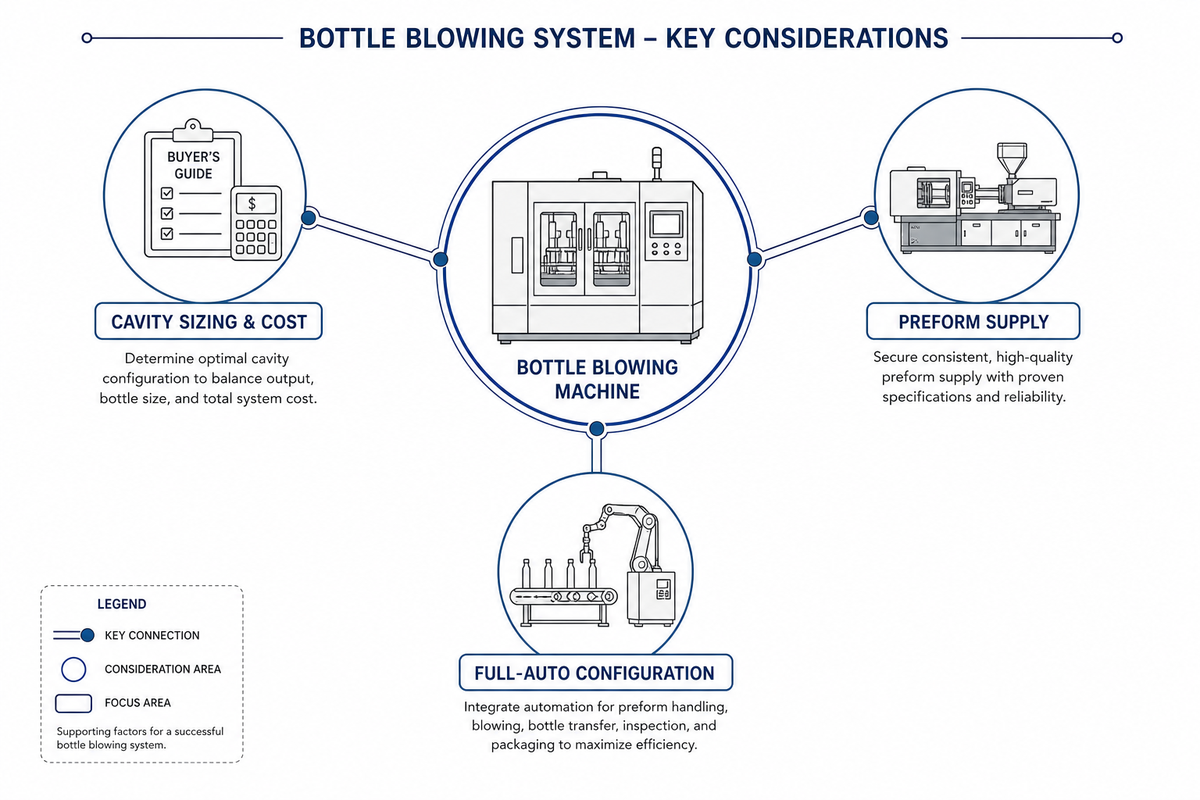
Todo lo anterior supone que ya tiene una máquina en funcionamiento y que la cuestión es cómo operarla correctamente. Si, en cambio, está dimensionando el número de cavidades y la producción de una línea nueva o ampliada, esa es una decisión del comprador con sus propias variables de costo y plazo de entrega, que se abordan por separado en nuestra guía del comprador de máquinas sopladoras de botellas.
Las máquinas sopladoras de botellas Q-Series de Mass Technology aplican directamente la disciplina de proceso de esta guía: carga de preformas accionada por servomotor (no neumática), zonas de calentamiento por infrarrojos controladas de forma independiente y transferencia de cavidades con anillo de hierro, en configuraciones de 2 a 9 cavidades y de 1,000 a 12,000 botellas/hora, con configuraciones totalmente automáticas detalladas en la página de la línea de soplado totalmente automática. Si suministra sus propias preformas en lugar de comprarlas, la línea de inyección de preformas de PET se combina con la misma configuración de cavidades, y el selector de cavidades y calculador de BPH realiza los cálculos de dimensionamiento del ejemplo desarrollado anterior con su propio objetivo de volumen anual. También está disponible una comparación del costo total de propiedad a 5 años si la economía de la energía y la vida útil del equipo influyen en su decisión junto con las consideraciones de proceso anteriores.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre el moldeo por soplado y estirado por inyección y el moldeo por soplado y extrusión?
El moldeo por soplado y estirado por inyección recalienta una preforma ya moldeada por inyección y la estira mecánicamente antes de soplarla; el moldeo por soplado y extrusión infla directamente un tubo fundido recién extruido, sin una preforma ni una etapa de estiramiento independientes.
El ISBM es el proceso predominante para PET porque la etapa de estiramiento mecánico es la que activa la orientación biaxial: la resistencia, transparencia y propiedades de barrera contra gases que necesita una botella de bebidas. El moldeo por soplado y extrusión omite por completo esa etapa de estiramiento, lo que resulta adecuado para envases de HDPE y PP, como jarras de leche y botellas de detergente, donde la transparencia y el desempeño de barrera importan menos que en una botella de bebida carbonatada, pero no es un proceso sustituto para botellas de bebidas de PET.
P: ¿Qué causa un espesor de pared irregular en las botellas de PET?
Una compuerta de inyección descentrada es la causa más común: la varilla de estiramiento no logra fijar la compuerta de la preforma contra el fondo del molde, por lo que el espesor de pared sigue el desplazamiento de la compuerta durante el soplado.
Establecer la separación entre la varilla de estiramiento y el fondo del molde aproximadamente 0.040 in. por debajo del espesor de pared de la compuerta de la preforma evita este problema. El calentamiento irregular es una causa secundaria real: una variación del espesor de pared de la preforma superior a 0.004 in. se recalienta de manera desigual y puede desplazar por sí misma la compuerta fuera del centro cuando la varilla llega a ella; por eso deben comprobarse conjuntamente tanto el ajuste mecánico como el calentamiento zonificado de forma independiente, y no uno u otro de manera aislada.
P: ¿Por qué es necesario estirar las preformas de PET antes del soplado?
El estiramiento orienta las cadenas poliméricas del PET tanto en dirección vertical como circunferencial, y esa orientación biaxial es la que da a la botella terminada su resistencia, transparencia y desempeño de barrera contra gases; el aire inyectado en la preforma sin un estiramiento previo simplemente se expandiría de forma irregular hasta adoptar la forma de la botella, sin orientarla.
Una preforma soplada sin un estiramiento adecuado permanece relativamente débil y opaca, porque las cadenas poliméricas nunca se alinean. Esas relaciones mínimas de 2:1 axial / 4:1 circunferencial existen por una razón: por debajo de ese intervalo, el efecto de endurecimiento por deformación autorregulable del PET —en el que una zona que comienza a estirarse primero se vuelve más resistente y obliga también a estirarse a las zonas adyacentes más frías— no tiene un rango suficiente para uniformar la pared.
P: ¿Qué viscosidad intrínseca es adecuada para las preformas de botellas de PET?
El PET para botellas se especifica hacia el extremo superior del rango aproximado de 0.35-0.78 dL/g medido en resina posconsumo, ya que una viscosidad intrínseca más alta significa cadenas poliméricas más largas y mayor resistencia del fundido para soportar la etapa de estiramiento. Quien fabrica la preforma e inyecta la resina en el molde de la preforma controla esta entrada antes de que la máquina sopladora la reciba.
Solicite un certificado de análisis por lote: la IV disminuye con cada ciclo de reprocesamiento por el que ha pasado un lote, por lo que rara vez un solo valor cubre todos los SKU.
P: ¿El PET reciclado al 100% puede procesarse de la misma manera que el PET virgen?
No: el rPET al 100% normalmente requiere recalibrar el perfil de calentamiento y, en algunas máquinas, una opción de sujeción hidráulica híbrida, porque su menor viscosidad intrínseca y mayor sensibilidad a la humedad cambian su respuesta dentro de la ventana de conformado.
Las mezclas de hasta aproximadamente 10-50% de rPET suelen funcionar con una configuración predeterminada de fábrica, pero aumentar el contenido reciclado al 100% es un cambio de ingeniería de proceso, no un simple cambio de resina. Esa diferencia cobra más importancia cada año, a medida que los mandatos de contenido reciclado, como el Reglamento de la UE sobre envases y residuos de envases, pasan de opcionales a obligatorios para las líneas que envían productos a esos mercados.
P: ¿Cómo se inspecciona la calidad de las botellas durante la producción?
Un ciclo de cuatro puntos de control —inspección de la preforma entrante, validación del perfil de calentamiento, monitoreo durante el proceso y pruebas de la botella terminada— detecta los defectos en la etapa donde se originan, en lugar de depender de una sola inspección al final de la línea.
En las inspecciones finales típicas de botellas, se mide el espesor de pared en la base, el hombro y la pared lateral, además de realizar pruebas de estallido o de carga superior, ya que las tres regiones pueden relacionarse con modos de falla distintos: enfriamiento, ubicación de la compuerta y distribución del calor. Sin embargo, en realidad, la mayoría de las líneas de producción recopila datos de cada ciclo sobre todos estos puntos, en lugar de hacer una comprobación aleatoria: una pared de base que se ha alejado gradualmente de la especificación durante cientos de ciclos indica un problema incipiente en el circuito de enfriamiento, mientras que un aumento abrupto generalmente indica que algo cambió mecánicamente: una abrazadera desgastada, un sensor que se desliza o una lámpara averiada. Detectar estas tendencias de empeoramiento gradual antes de que causen rechazos es precisamente la razón para monitorear ciclo por ciclo, y sin duda resulta más económico que descubrir un problema de espesor de pared cuando un palé de producto no supera la inspección de recepción del cliente.
P: ¿Qué es la “ventana de conformado” y por qué es importante?
La ventana de conformado es el intervalo de temperatura por encima de la transición vítrea del PET (aproximadamente 76-80 °C), pero por debajo de su intervalo de cristalización, donde la resina es blanda y estirable sin fundirse ni volverse opaca.
Una temperatura de la preforma inferior a la ventana provoca defectos de estiramiento en frío, como perlado y blanqueamiento por tensión; este intervalo óptimo varía según el espesor y la geometría de la preforma y la velocidad de la línea, por lo que las zonas del horno deben ajustarse para productos específicos en lugar de establecerse para una corrida de producción.
El equipo de ingeniería detrás de este informe
El contenido de esta guía refleja el conocimiento combinado de publicaciones públicas de ingeniería de procesos y los datos de producción obtenidos durante la puesta en marcha de nuestros propios equipos Q-Series, incluidas las pruebas de accionamiento por servomotor frente a neumático descritas anteriormente. La posición de la compuerta, la relación de estiramiento y los valores de la preforma se recopilaron de fuentes de información reconocidas de la industria y no se derivan de estimaciones internas. Estos valores se citaron individualmente a lo largo de este documento y pueden consultarse en las referencias siguientes.
Revisado por el equipo técnico de Zhangjiagang Mass Technology Co., Ltd.
Referencias y fuentes
- Efectos del procesamiento termomecánico repetido sobre la viscosidad intrínseca del PETPMC / Biblioteca Nacional de Medicina
- Determinación de la viscosidad intrínseca del poli(tereftalato de etileno)Talanta, ScienceDirect
- ASTM D4603-18: Método de ensayo estándar para determinar la viscosidad inherente del PETASTM International
- Reglamento (UE) 2025/40 sobre envases y residuos de envasesEUR-Lex, Diario Oficial de la Unión Europea
- Moldeo por sopladoWikipedia
- Cómo abordar el espesor de pared irregular en el moldeo por estiramiento y sopladoOttmar Brandau, Plastics Technology
- Moldeo por soplado: fabricación de botellas de PET en una o dos etapasOttmar Brandau, Plastics Technology
Artículos relacionados
- Costo de una línea completa de embotellado de agua: guía de instalación y precios de 2026
- Cómo iniciar un negocio de embotellado de agua
- Llenado de agua mineral: cómo funciona una línea de embotellado
- Máquina llenadora de bebidas carbonatadas: tipos, costo y guía de 2026
- Acerca de Mass Technologynuestra planta de ingeniería y manufactura en Zhangjiagang