Póngase en contacto con Masstech

Actualizado: septiembre de 2026 · Autor: Cherry · Revisado con fuentes públicas actuales sobre seguridad, controles y la industria del envasado
Una máquina envasadora de botellas es un equipo dentro de un sistema de producción conectado que recibe botellas en una condición definida y entrega paquetes agrupados, envueltos o encajonados. Por lo tanto, la especificación debe comenzar en la transferencia de entrada y terminar en la transferencia de salida. El trabajo entre esos puntos necesita una base de producción, reglas de interfaz, evidencia de cambios de formato y criterios de aceptación.
Respuesta rápida
Antes de solicitar el equipo, defina el límite de la línea, el rango de botellas y paquetes, la producción sostenible de paquetes conformes, las señales aguas arriba y aguas abajo, el comportamiento de la acumulación, las tareas de intervención segura, los servicios y la evidencia de las pruebas FAT/SAT. La velocidad de catálogo solo es útil después de asociarla con esas condiciones.
Esta guía está dirigida a los equipos de ingeniería, operaciones y adquisiciones que preparan una especificación de línea o un plan de aceptación. No compara modelos, publica precios ni sustituye una evaluación de riesgos del sitio. Si su alcance ya está definido y desea revisar opciones de equipo, consulte la página de configuraciones de máquinas envasadoras de botellas. Las secciones siguientes se mantienen en el ámbito informativo.
Defina el límite del envasado antes de especificar el equipo
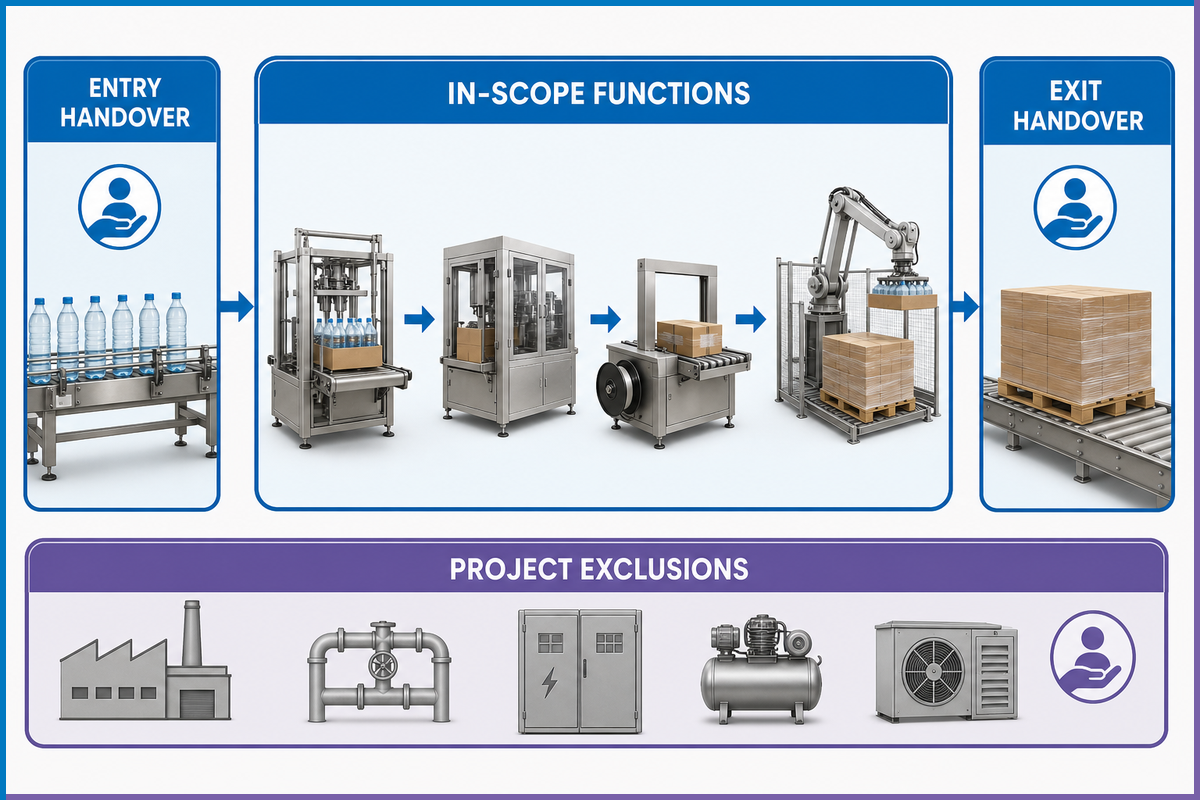
“Envasado de botellas” puede referirse al envasado primario, secundario o a un sistema de final de línea. El equipo de llenado introduce el producto en la botella. El equipo de taponado la cierra. El equipo de etiquetado aplica o verifica la identificación del producto. Las envolvedoras termoencogibles, las empacadoras en bandejas y las encajonadoras agrupan las botellas terminadas para su manipulación y distribución. Algunos proyectos pueden incluir varias de estas funciones, pero el nombre de la categoría no demuestra cuáles están dentro de la cotización. Para una operación separada que fabrica las cajas plegables vacías, considere el equipo formador-pegador de cajas de Cenwan; la producción de cajas es un alcance de equipo distinto de cargar botellas en cajas terminadas.
La descripción actual del catálogo ANSI para ANSI/PMMI B155.1-2023 abarca el envasado primario, secundario y terciario, así como la coordinación de las funciones de envasado y procesamiento en una línea de producción. Ese alcance a nivel de línea es un recordatorio útil: las interfaces forman parte de la definición del sistema, aunque distintos proveedores sean responsables de las máquinas.
Los resultados de búsqueda suelen mezclar este alcance con equipos aguas arriba. Una máquina llenadora automática de líquidos, un sistema de llenado de botellas u otro equipo de llenado de líquidos dosifica el producto en los envases; puede afectar la eficiencia de la línea, pero no es automáticamente la empacadora secundaria tratada aquí. Mantenga explícito ese límite de llenado de botellas, para que las preguntas sobre la precisión de la llenadora y el contacto con el producto correspondan a la máquina y al responsable correctos.
Etiquetas de búsqueda como máquina envasadora de botellas de agua, máquina envasadora de botellas comercial y máquina envasadora de botellas pequeñas describen un mercado, una audiencia o una escala; aun así, no definen el límite funcional. Aplique la misma prueba de entrada y salida a cada etiqueta.
¿Cómo se llama una máquina envasadora?
El nombre depende de la función. El equipo que llena y cierra el envase inmediato normalmente es equipo de envasado primario. Las máquinas que agrupan botellas en película, bandejas, cajas o estuches son equipos de envasado secundario. La paletización y la preparación de unidades de transporte suelen llamarse envasado terciario o de final de línea. Use el nombre funcional en la especificación y después escriba las condiciones exactas de entrada y salida. “Entran botellas llenas, tapadas y con la etiqueta verificada; salen paquetes termoencogibles de doce botellas” es mucho menos ambiguo que “línea completa de envasado de botellas”. Al especificar esa unidad de transporte, revise por separado el flejado de palés y la película estirable de UD Packaging, en relación con el equipo que llena y cierra las botellas individuales.
Trace un diagrama de una página del límite antes de analizar el tamaño de la máquina. Marque la última condición aguas arriba que el proyecto acepta, la primera condición aguas abajo que garantiza y cada dependencia que queda fuera del alcance adquirido. Este breve ejercicio revela pronto las responsabilidades faltantes de transportadores, codificación, inspección, rechazo, suministro de cajas y flujo de palés.
Escriba las exclusiones junto al diagrama, no en un correo posterior. Por ejemplo: otros suministran las botellas llenas de producto; la calidad de tapas y etiquetas sigue siendo responsabilidad aguas arriba; las cajas vacías llegan con una orientación indicada; las cajas terminadas salen a una altura indicada; la paletización está fuera del alcance. Después, indique quién suministra cada transportador de conexión, extensión de resguardo, cable de control y función de parada a nivel de línea. El límite está listo solo cuando una tercera persona puede leerlo e identificar ambos lados de cada transferencia.
Elabore un documento de control de interfaces para cada transferencia de máquina
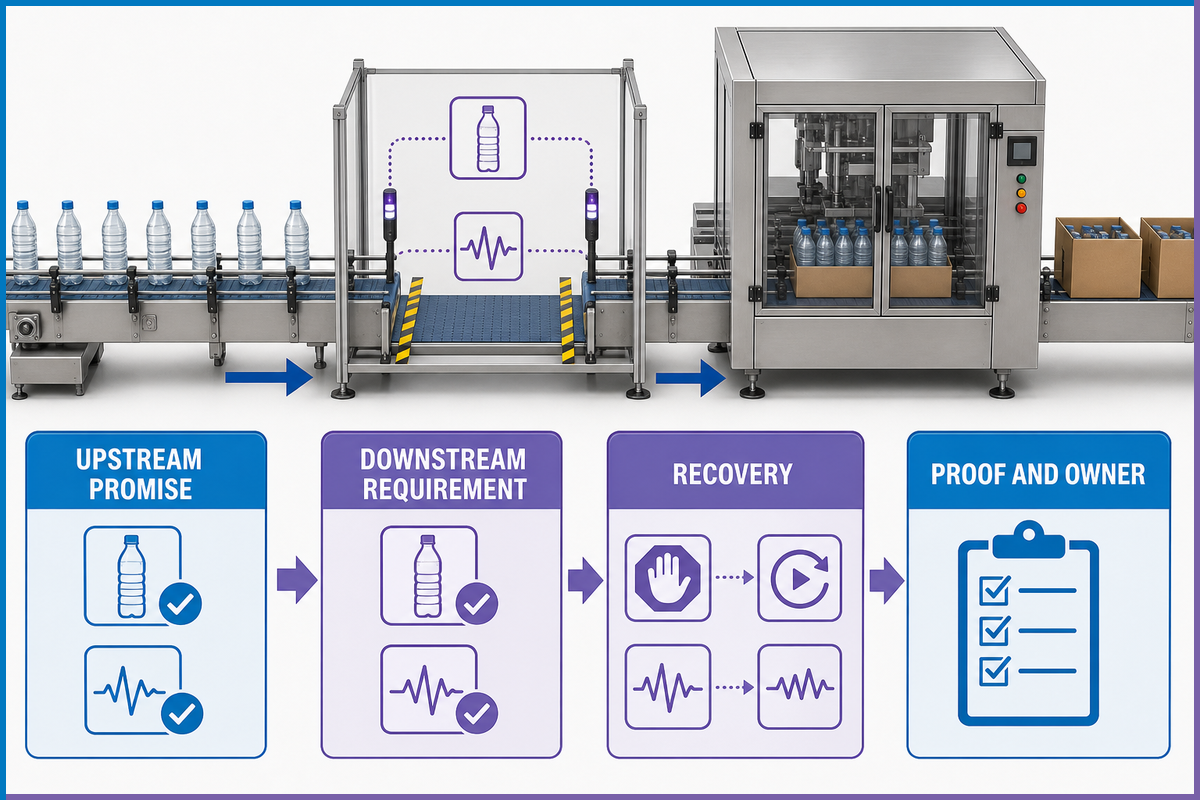
Una máquina puede superar una prueba aislada en fábrica y aun así fallar en la línea ensamblada. Las botellas pueden llegar con un paso incorrecto, una parada aguas abajo puede no propagarse aguas arriba, un rechazo puede no tener un destino confirmado o ambas máquinas pueden esperar porque cada una espera que la otra reinicie primero. La solución comienza con un documento de interfaz redactado para cada transferencia física.
La guía de OMAC sobre HMI y luces de torre relaciona los estados de PackML con pantallas y controles coherentes. La cobertura de PackML de Packaging World también explica cómo un modelo de estados común y etiquetas coherentes ayudan a que equipos de varios proveedores se comuniquen. Ese vocabulario es valioso, pero un nombre de estado conocido no demuestra que funcionen las botellas, las señales y la secuencia de recuperación. El proyecto aún necesita un registro comprobable, coherente con el alcance de línea coordinada de ANSI/PMMI B155.1-2023.
El Registro de enlace de interfaz toma la condición prometida por la máquina aguas arriba, la compara con el requisito aguas abajo y asigna un método de verificación. Su resultado es una decisión: el límite está listo para congelar el diseño o queda abierta una incompatibilidad identificada.
| Campo de interfaz | Promesa aguas arriba | Requisito aguas abajo | Evidencia y responsable |
|---|---|---|---|
| Condición de la botella | Llena, tapada, seca y con la etiqueta verificada | Base estable; sin tapa suelta ni superficie húmeda | Muestras aprobadas y registro de inspección |
| Flujo | Ventana de producción y paso de descarga | Paso, acumulación y orientación aceptados | Producción medida en la transferencia |
| Estados y señales | Listo, en marcha, retenido, sin suministro o bloqueado | Significado, temporización y estado de falla coincidentes | Prueba de E/S y registro de eventos |
| Responsabilidad del rechazo | Identidad del rechazo y estado de trazabilidad | Retirada confirmada o parada controlada | Muestras de desafío y conciliación de conteos |
| Recuperación | Permiso de reinicio y estado del producto retenido | Secuencia conocida sin colisiones ni producto huérfano | Prueba programada de parada y reinicio |
Repita el registro en cada límite: del desensamblador a la llenadora, de la llenadora a la taponadora, de la taponadora a la máquina etiquetadora de botellas, de la etiquetadora a la empacadora y de la empacadora al manejo de cajas o palés cuando esas funciones estén incluidas. Una nota global de controles no puede describir todas estas transferencias.
Convierta la velocidad de placa en un requisito de producción sostenible de paquetes
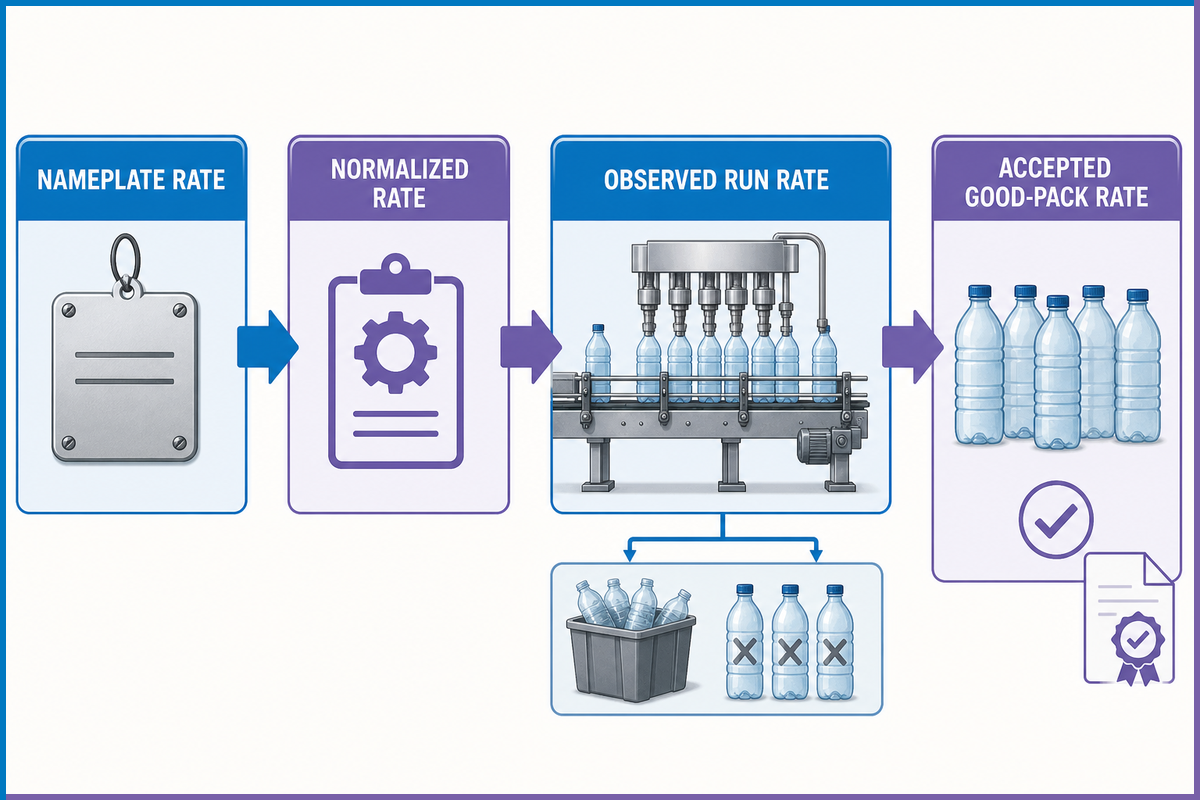
La velocidad de placa normalmente se indica para una máquina, una unidad y una condición operativa definidas. Las llenadoras pueden describirse en botellas por hora, mientras que las encajonadoras se miden en cajas por minuto. Comparar directamente esas cifras crea una holgura ficticia.
Comience con una conversión determinista. Si el flujo entrante es de 12,000 botellas por hora, divida entre 60 para obtener 200 botellas por minuto. Con ese mismo flujo de botellas, las velocidades teóricas de envasado son:
- 6 botellas por paquete: 200 ÷ 6 = 33.33 paquetes por minuto.
- 12 botellas por paquete: 200 ÷ 12 = 16.67 paquetes por minuto.
- 24 botellas por paquete: 200 ÷ 24 = 8.33 paquetes por minuto.
Esas son conversiones de unidades, no producción aceptada. Las pérdidas de disponibilidad, las paradas breves, la pérdida de velocidad, los rechazos y el desperdicio de arranque todavía se sitúan entre el flujo teórico y los paquetes conformes. Por eso OEE separa disponibilidad, rendimiento y calidad, pero esta guía no impone un objetivo universal de OEE. El contrato debe indicar qué cuenta como tiempo programado, exclusión permitida, parada y paquete conforme.
El Libro mayor de la promesa de producción mantiene separadas cuatro cantidades: velocidad de placa cotizada, velocidad teórica normalizada de paquetes, velocidad bruta observada y velocidad aceptada de paquetes conformes. Su resultado es una decisión de producción vinculada a un SKU y a una ventana de prueba.
| Campo del libro mayor | Valor que se debe registrar | Por qué cambia la decisión |
|---|---|---|
| Base de unidades | Botellas/min y paquetes/min, con botellas/paquete | Evita comparar velocidades no equivalentes |
| Material/SKU | Botella, cierre, etiqueta, película/caja y patrón | Vincula el rendimiento con la condición probada |
| Ventana de observación | Inicio/fin, pausas planificadas y reglas de exclusión | Evita que un impulso breve se convierta en la velocidad reportada |
| Producción conforme | Paquetes aceptados, rechazos y retrabajo | Separa el movimiento de la producción vendible |
| Pérdida por estado | Duración de estados retenido, sin suministro, bloqueado y de falla | Muestra dónde se desplazó la restricción activa |
Use los campos del folleto o la ficha técnica como entradas para preguntas, no como resultados de aceptación. La página comercial de máquinas envasadoras de botellas contiene los detalles de modelo, envolvente del envase, servicios y rango operativo. Esta guía tiene otra función: convertir cada campo ofrecido en una pregunta de prueba presenciada. ¿Qué SKU y patrón de paquete respaldan la velocidad indicada? ¿Dónde se toman las mediciones de servicios? ¿Qué material aprobado, ventana de observación y regla de paquete conforme demostrarán el resultado? Así se conserva la distinción entre investigar un método de aceptación y comparar una configuración comercial.
La guía de pruebas FAT de Krones también advierte que una configuración de prueba puede operar por debajo de la velocidad nominal cuando no hay recirculación disponible. Registre esa limitación antes de la prueba. Para líneas asíncronas, un recurso de simulación de búfer finito de NIST ilustra por qué la velocidad de una máquina no puede describir cada interacción del sistema. Ninguna de las partes debe convertir silenciosamente una configuración restringida en una falla de máquina ni renunciar a la velocidad contractual sin una disposición acordada.
Dimensione la acumulación alrededor de los patrones de parada y la recuperación de fallas
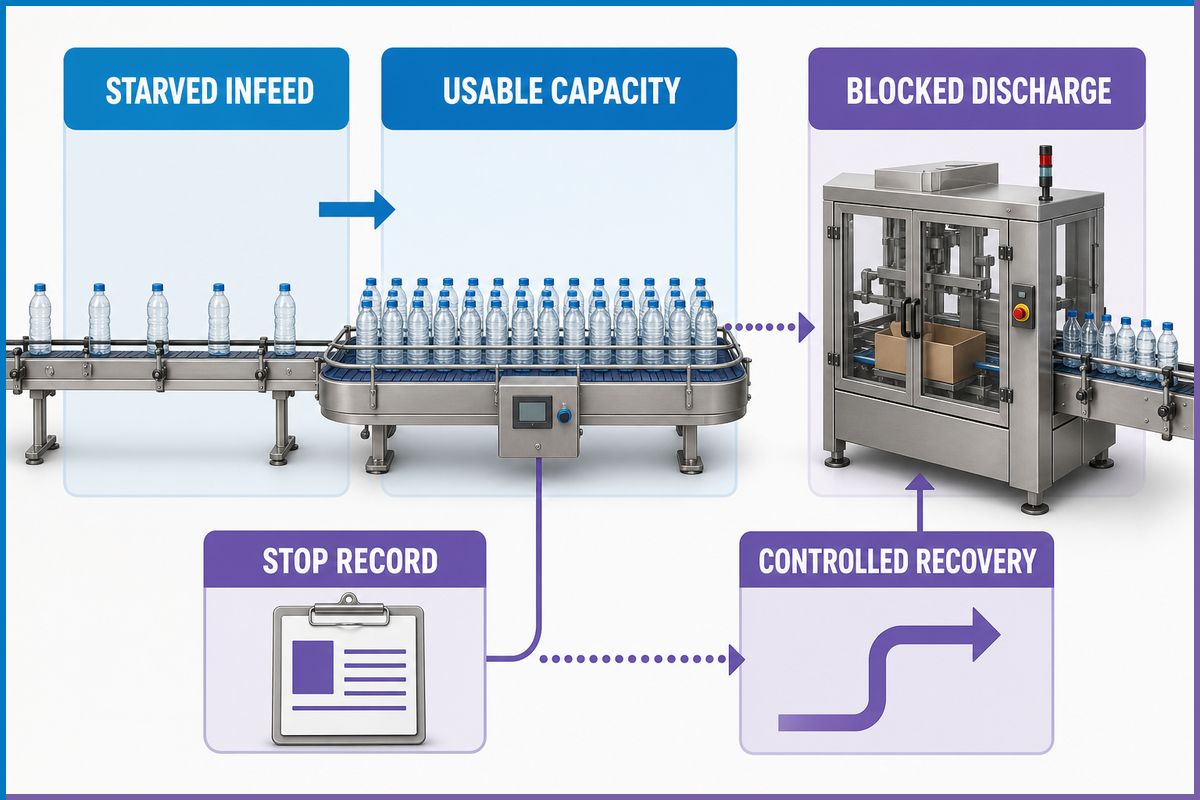
Después de traducir la producción requerida de paquetes, dimensione la acumulación alrededor del patrón de parada que la pone en riesgo. La acumulación compra tiempo entre máquinas. No repara un atasco recurrente, no corrige una botella inestable ni decide qué máquina reinicia primero. Un búfer incluso puede ocultar el evento que requiere atención hasta que resulte más difícil vaciar y recuperar la línea.
Una estimación temporal sencilla sigue siendo útil. Si un transportador contiene 240 botellas utilizables y la velocidad aguas arriba es de 200 botellas por minuto mientras la máquina aguas abajo está detenida, la cobertura bruta es 240 ÷ 200 × 60 = 72 segundos. “Utilizable” importa: la capacidad física cerca de una transferencia, curva o sensor puede no ser capacidad controlable. Si ambas máquinas continúan a velocidades diferentes, dimensione según la diferencia neta de velocidades en lugar del flujo total aguas arriba.
Después compare esa estimación con el registro de paradas. Pregunte con qué frecuencia ocurre el evento aguas abajo, cuál es su duración mediana y de rango superior, si la máquina aguas arriba puede detenerse de forma segura, cuánto tarda la máquina aguas abajo en recuperarse y si el búfer puede descargarse sin crear una nueva oleada. Un recurso de simulación de manufactura de NIST modela búferes finitos, comportamiento asíncrono, degradación y mantenimiento. Eso establece un límite útil para la aritmética: una sola parada promedio no basta para certificar una línea muy variable o estrechamente acoplada. Use pruebas o un modelo de línea adecuado cuando la variabilidad sea importante.
¿Cuáles son los problemas comunes de las máquinas empacadoras?
Observe la entrada sin suministro, la descarga bloqueada, el espaciado inestable de botellas, las fallas de alimentación de material, las discrepancias en el conteo de rechazos, las paradas breves repetidas y los atascos durante el reinicio. Registre el estado de la máquina vecina antes de asignar la responsabilidad. Use el registro para distinguir un problema local de la máquina de una condición a nivel de línea.
Nota de campo: Un búfer que solo se vacía con un espaciado ideal de botellas no es capacidad totalmente utilizable. Registre el conteo controlable en cada transferencia y después pruebe cómo se detiene y se recupera la línea.
Evidencia que se debe conservar del búfer
- Estados con y sin suministro registrados con marca de tiempo
- Capacidad utilizable de botellas por SKU
- Duración y recurrencia de las paradas
- Respuesta de parada aguas arriba
- Recuperación y tiempo de descarga aguas abajo
Lo que no puede demostrar por sí solo
- Que la falla recurrente sea aceptable
- Que todas las botellas permanezcan estables
- Que los rechazos conserven su identidad
- Que la secuencia de reinicio sea segura
- Que más transportador aumente la producción de paquetes conformes
Trace la envolvente operativa del SKU antes de demostrar el cambio de formato
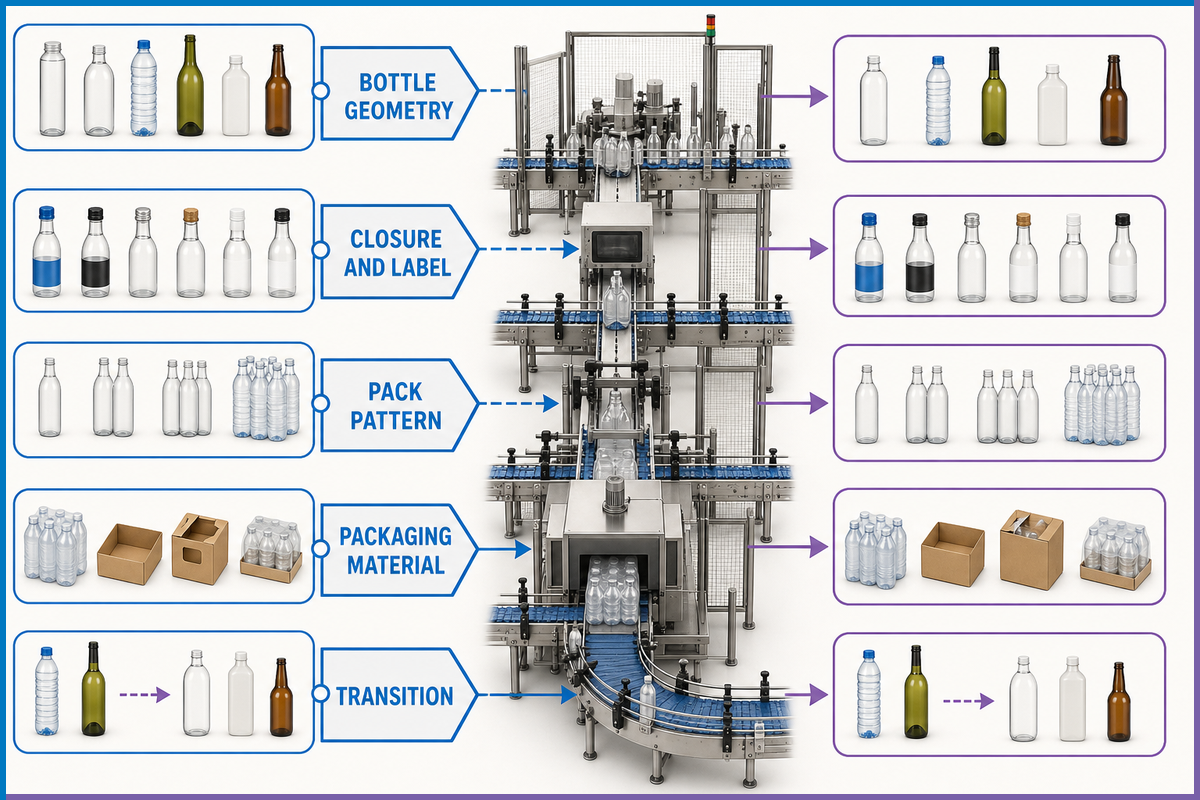
La acumulación solo ayuda si cada SKU sigue siendo controlable en la transferencia. Una receta guardada demuestra que existe un conjunto de valores digitales. No demuestra que las guías, los carriles, las pinzas, la película, las cajas, los ajustes de inspección y la trazabilidad del producto hayan pasado a la condición correcta. Tampoco un único “SKU peor” es siempre el peor para toda la línea. Una botella alta y estrecha puede desafiar la estabilidad; una botella corta puede desafiar la detección; un cierre puede cambiar la altura de la tapa; un patrón de paquete puede cargar más la envolvedora o la encajonadora.
Elabore una tabla de la envolvente operativa del SKU antes de elegir las muestras de prueba. Cada fila identifica la botella y el paquete, mientras cada columna expone una condición límite específica de la estación. Esa evidencia del ciclo de vida respalda el alcance de maquinaria a nivel de línea descrito por ANSI/PMMI B155.1-2023.
| Dimensión | Pregunta del límite | Evidencia |
|---|---|---|
| Geometría de la botella | ¿Qué SKU tiene la base más pequeña, el centro de masa más alto o la tolerancia más amplia? | Plano aprobado, muestras y manipulación observada |
| Cierre y etiqueta | ¿La altura de la tapa, la banda de seguridad o el borde de la etiqueta cambian la detección y las guías? | Referencia de configuración y prueba de inspección |
| Patrón de paquete | ¿Qué cantidad y disposición de carriles cambia más la lógica de agrupación? | Receta del patrón, piezas de cambio y paquete/caja verificados |
| Material de envasado | ¿Qué película, bandeja o caja tiene la ventana de proceso aceptable más estrecha? | Especificación del material y lote probado |
| Transición | ¿Qué par de origen/destino cambia más ajustes independientes? | Cambio cronometrado, pasos de verificación y registro del primer paquete conforme |
¿El equipo de llenado puede manejar varios tamaños de envase?
A menudo sí, pero la respuesta corresponde a la línea conectada, no solo a la llenadora. Confirme las dimensiones del envase, la estabilidad, el cuello y el cierre, el estado de la etiqueta, las guías del transportador, la detección, el patrón de paquete, las piezas de cambio, las referencias de configuración y los ajustes de inspección. Elija casos límite específicos de cada estación y transiciones con muchos cambios para FAT, y repita las condiciones dependientes del sitio durante SAT. El nombre de una receta guardada es una entrada para esa demostración, no la demostración misma. Confirme cada ajuste durante un cambio de formato documentado para el SKU seleccionado antes de aceptar el resultado.
Fije los límites de servicios, controles e intervención segura
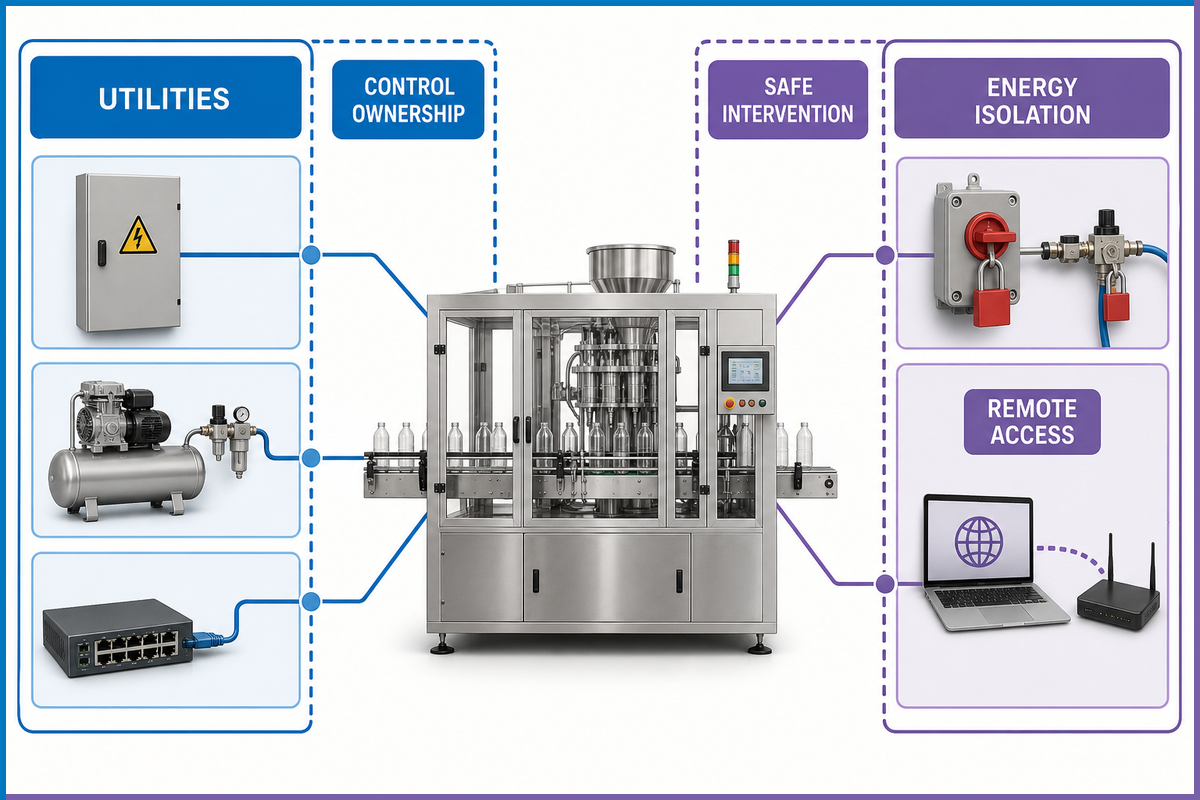
Las preguntas sobre servicios y controles son económicas en un plano y costosas después de la instalación. Congele el voltaje y la frecuencia, la corriente disponible, la disposición de protección, la presión y calidad del aire comprimido, la disipación de calor o el escape, las cargas del piso, los drenajes cuando corresponda, los límites ambientales, el límite de red, las rutas de cables y las condiciones medidas para SAT. Registre tanto el rango requerido como la parte responsable de suministrarlo.
El alcance de seguridad también cruza los límites entre proveedores. ANSI/PMMI B155.1-2023 aborda las funciones de maquinaria y de líneas de producción coordinadas durante las fases pertinentes del ciclo de vida. Para trabajos en Estados Unidos dentro de su alcance, OSHA 29 CFR 1910.147 cubre el servicio y el mantenimiento cuando una energización, un arranque o la liberación de energía almacenada inesperados pueden lesionar a un empleado. La producción normal no está cubierta sin distinción; la norma describe las condiciones que incluyen el servicio durante la producción y una excepción limitada para el servicio menor rutinario, repetitivo e integral realizado con protección alternativa eficaz.
Eso significa que la especificación debe enumerar tareas, no hacer una declaración vaga sobre el bloqueo. Para cada despeje de atascos, limpieza, ajuste, configuración, cambio de herramienta e inspección, el empleador y las partes calificadas del proyecto determinan los peligros, el estado seguro, el aislamiento de energía, la protección alternativa cuando esté permitida, el acceso y la capacitación. Los pulsadores y selectores no son dispositivos de aislamiento de energía según la definición de OSHA.
Los controles conectados añaden otro límite. Indique quién es responsable del acceso remoto del proveedor, las cuentas autorizadas, la ventana de aprobación, los registros, la segmentación de red, el software y firmware aprobados, las copias de seguridad, la prueba de restauración y el registro de cambios de configuración. Estos campos no convierten el artículo en una norma de ciberseguridad. Evitan que “soporte remoto incluido” se convierta en una ruta permanente y no gestionada hacia la línea.
Redacte un protocolo FAT alrededor de la envolvente operativa del SKU
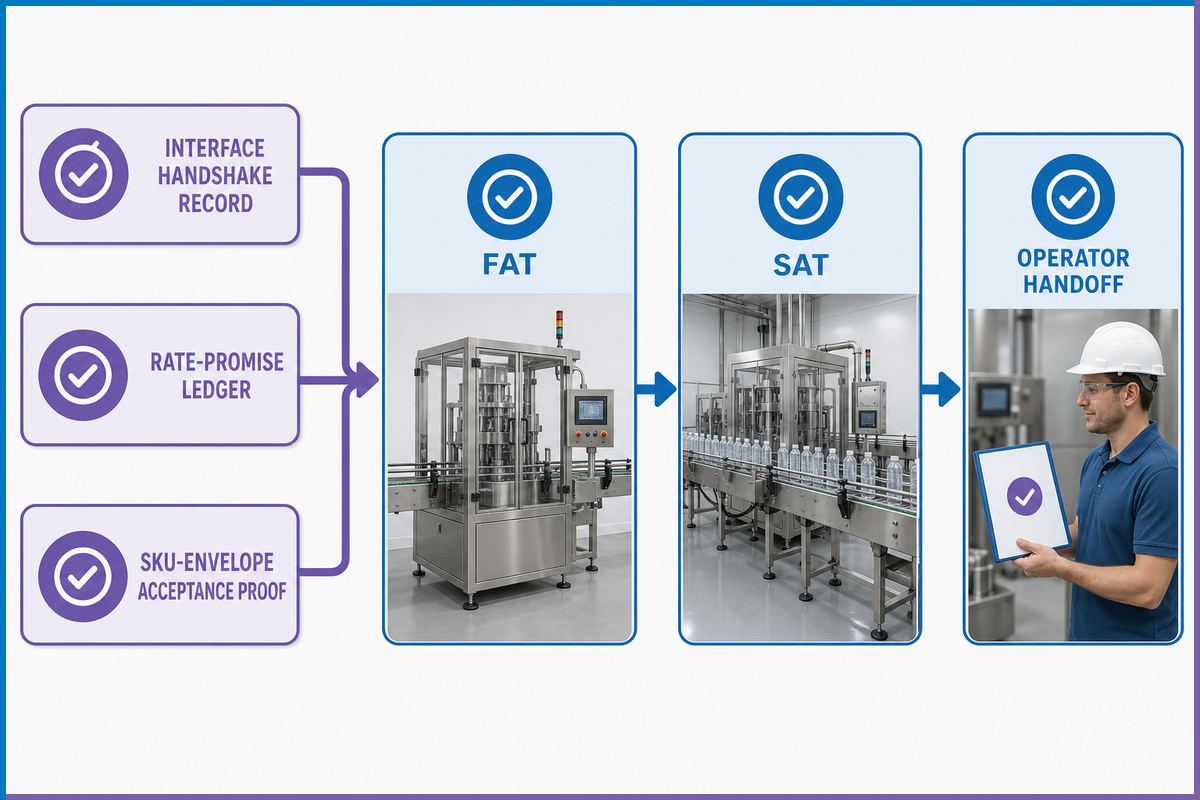
Una prueba de aceptación en fábrica debe responder las preguntas contractuales antes del envío. Una demostración solo responde “¿funcionó ahora?”. El protocolo debe identificar el requisito, el material aprobado, la condición de configuración, el método de observación, el criterio de aprobación, el archivo de evidencia y la vía de disposición antes de que llegue el testigo. En operaciones reguladas, el límite de calificación y validación del proceso de la FDA se mantiene separado de esta prueba del proveedor.
La Prueba de aceptación de la envolvente del SKU es la capa de trazabilidad. Su entrada es la lista de requisitos más las condiciones límite específicas de cada estación de la matriz de SKU. Su salida es una decisión de cubierto/no cubierto para cada requisito, con un responsable y una fecha de vencimiento para cada desviación. Es diferente del Registro de enlace de interfaz, que decide la preparación del límite, y del Libro mayor de la promesa de producción, que decide la aceptación de la producción.
| Bloque FAT | Estado antes de la prueba | Evidencia que se debe conservar |
|---|---|---|
| Identidad del material | Lote de botella, cierre, etiqueta, película/caja y sustituciones aprobadas | Registro de muestras y fotografías |
| Producción sostenida | Base de unidades, ventana, exclusiones y definición de paquete conforme | Conteos, duraciones de estado, rechazos y registro de eventos |
| Comportamiento de la interfaz | Lista de señales, equipos vecinos simulados y limitaciones | Registro de E/S y parada/reinicio presenciados |
| Cambio de formato | Par de origen/destino, definiciones de inicio/fin y personal | Verificación de configuración, tiempo y resultado del primer paquete conforme |
| Falla y recuperación | Desafío aprobado, método seguro y estado esperado | Alarma, disposición del producto y secuencia de reinicio |
| Entregables | Plano, manual, copia de seguridad, repuestos y lista de capacitación | Paquete controlado por revisión y registro de pendientes |
| Funciones de seguridad | Plan de validación aprobado, dispositivos, zonas y comportamiento del reinicio | Resultados presenciados y aprobación de las partes responsables |
| Línea base digital | Software, firmware, cuentas y condición de acceso remoto aprobados | Lista de versiones, evidencia de copia de seguridad y restauración |
La guía de pruebas de Krones trata el alcance contractual, los materiales de prueba, las interfaces conectadas, las producciones, las alarmas, la parada de emergencia y el reinicio, el cambio de formato y las desviaciones como partes explícitas de una prueba del proveedor. La duración exacta y la cantidad de muestras siguen siendo específicas del contrato. El protocolo también debe registrar si falta un circuito completo de recirculación o una máquina vecina real.
La página pública de soluciones de Mass Technology declara un cambio de formato basado en recetas, una transferencia de transportador prediseñada y FAT antes del envío. Son declaraciones del proveedor, no resultados de pruebas independientes. Conviértalas en preguntas: ¿Qué ajustes están incluidos en la receta? ¿Qué comprobaciones mecánicas quedan? ¿Qué rango exacto de transferencia se diseñó? ¿Qué registro FAT demostrará que se aprobó? El equipo de ingeniería de Mass Technology puede responder preguntas específicas del alcance del proyecto con base en el mismo protocolo escrito.
Convierta los resultados FAT en un plan de aceptación en sitio y entrega al operador
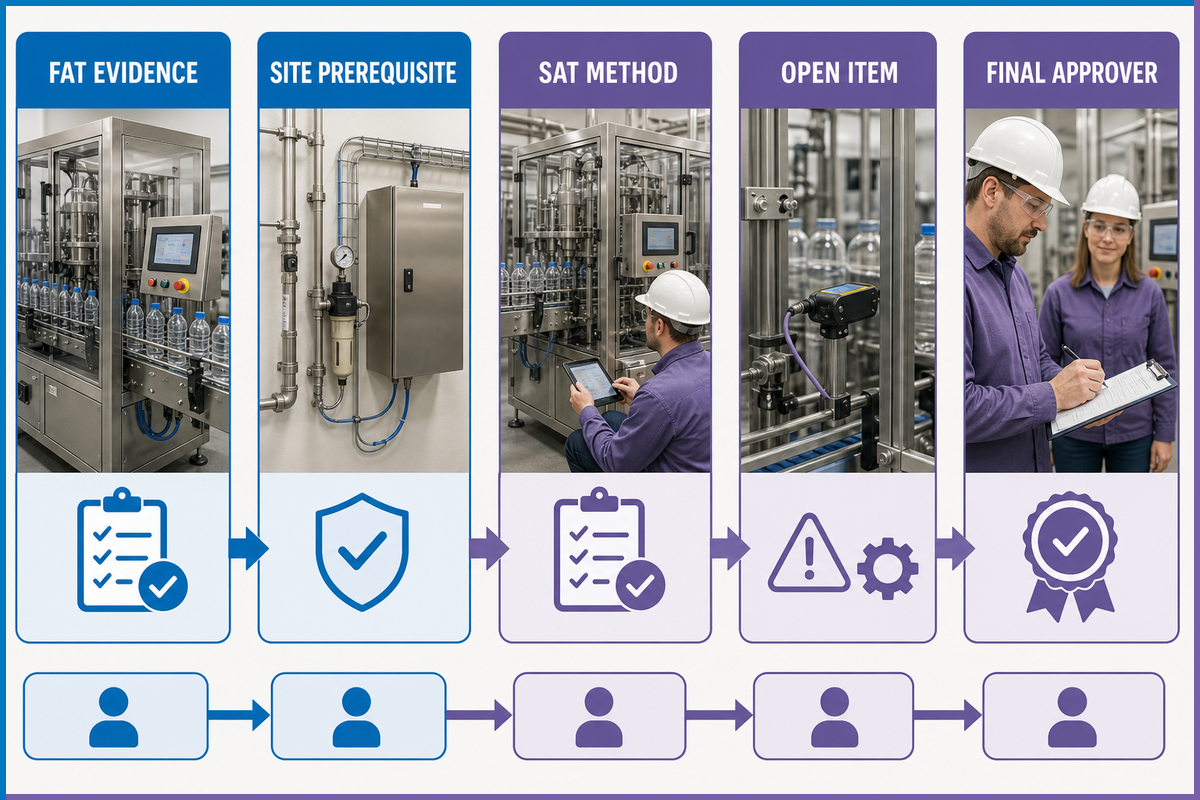
La FAT se realiza en el entorno del proveedor. La SAT se realiza después de la instalación, cuando existen los servicios, operadores, materiales, redes y máquinas adyacentes reales. No es necesario repetir todas las demás pruebas, pero cada requisito debe tener una disposición: demostrado en FAT y aceptado, pendiente de las condiciones del sitio, vuelto a probar en el sitio o abierto con un responsable.
Cree el registro SAT antes del envío. Transfiera las limitaciones de las interfaces, las sustituciones aprobadas, las versiones de software, las desviaciones sin resolver, los prerrequisitos de servicios, los trabajos de protección, las tareas de red y las necesidades de capacitación. Una fila práctica incluye el ID de evidencia FAT, el punto de retención del envío, el prerrequisito del sitio, el método SAT, el testigo, el resultado, el pendiente y el aprobador final.
- Mida las condiciones eléctricas y de aire comprimido instaladas bajo carga.
- Vuelva a probar las señales reales de los equipos anteriores y posteriores, la acumulación y la propagación de paradas.
- Haga pasar los materiales de producción por la ruta de rechazo y concilie los conteos.
- Observe una recuperación controlada con los roles del sitio, no solo con los técnicos del proveedor.
- Confirme que las copias de seguridad, los repuestos y las piezas de cambio, los planos y las revisiones coincidan con la máquina instalada.
- Cierre o acepte formalmente cada desviación; no permita que un hilo de correo electrónico se convierta en el registro.
Las plantas reguladas pueden necesitar más. La guía de inspección de la FDA para contextos de envasado regulados analiza la calificación de la instalación y la validación del proceso dentro de los límites operativos establecidos. La FAT y la SAT no sustituyen la IQ, la OQ, la PQ, la validación del proceso ni la revalidación cuando el producto, el proceso y la jurisdicción las exigen. Esta guía proporciona una estructura de transferencia para proyectos de maquinaria, no un protocolo de validación regulado.
Diseño para la capacitación, el mantenimiento y la retención de habilidades
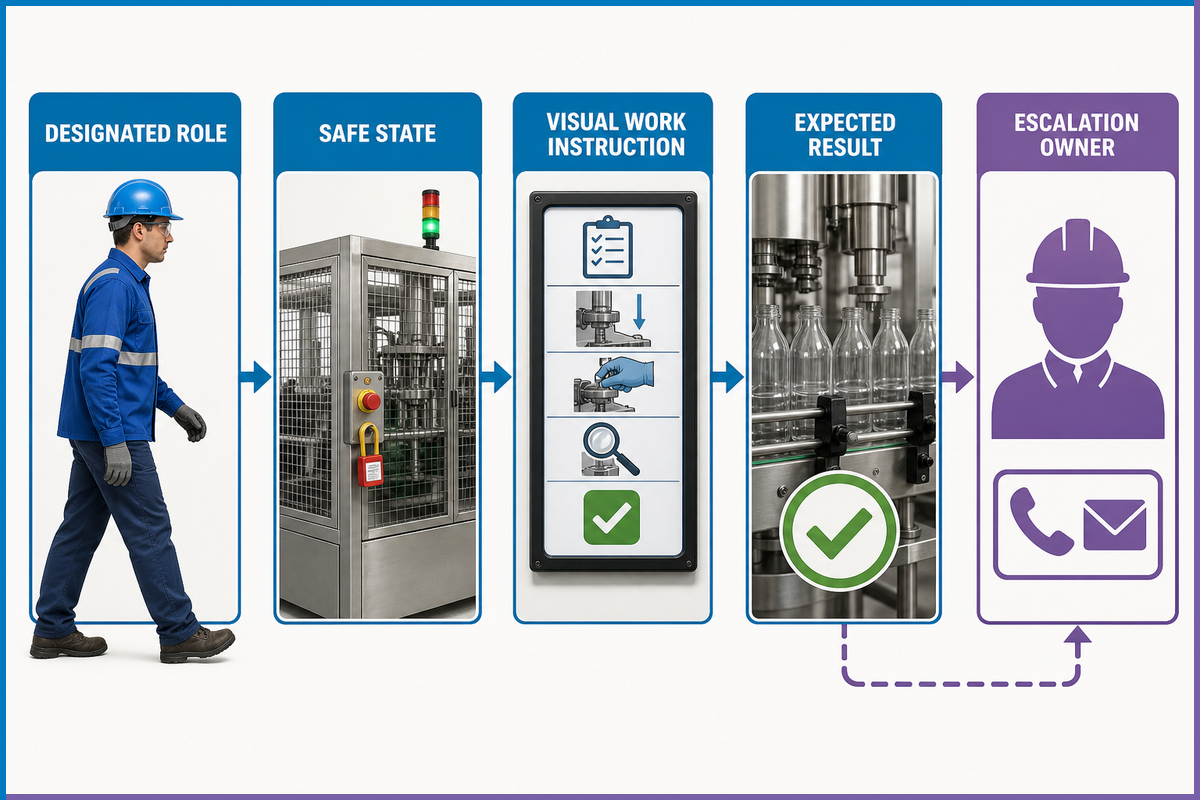
Una línea no se acepta simplemente porque el ingeniero de puesta en marcha pueda operarla. La transferencia debe demostrar que los roles designados del sitio pueden iniciar, detener, cambiar, recuperar, inspeccionar y escalar conforme a los procedimientos aprobados.
El estudio de fuerza laboral de PMMI de 2025 utilizó una encuesta en línea de 136 usuarios finales y fabricantes OEM, además de 14 entrevistas cualitativas. Destaca el interés en la guía HMI integrada en la máquina, las alertas predictivas, el soporte remoto del fabricante OEM, los videos breves de tareas, la documentación vinculada mediante códigos QR y la automatización específica del cambio de formato. La muestra no demuestra que un formato sirva para todas las plantas. Sí muestra por qué un manual extenso por sí solo es un plan de transferencia débil.
Elabore una matriz de intervención e instrucción. Para cada tarea recurrente, indique el rol, la capacitación previa, el estado seguro, la ruta de HMI, la instrucción visual de trabajo, las herramientas o piezas de cambio, el resultado esperado, el responsable de la alarma o escalación y el registro conservado. Pruebe el material durante la FAT o la SAT haciendo que el rol previsto realice la tarea. Si la única persona que puede recuperar una parada habitual es el ingeniero visitante, la transferencia está incompleta en todo el alcance del ciclo de vida de la maquinaria identificado por ANSI/PMMI B155.1-2023.
Pregunta de aceptación
¿Puede un operador capacitado utilizar la instrucción entregada para completar la tarea aprobada, reconocer el estado esperado de la máquina y saber cuándo detenerse y escalar, sin depender de un mensaje privado ni de la memoria de una sola persona?
Preguntas frecuentes
¿Qué es una máquina envasadora de botellas?
Una máquina envasadora de botellas es un equipo o un sistema conectado de final de línea que recibe botellas en una condición definida y produce unidades agrupadas, envueltas, colocadas en bandeja, encartonadas, encajonadas o listas para el envío de otra manera. La definición del proyecto debe indicar los estados exactos de entrega. El llenado, el taponado y el etiquetado pueden incluirse como dependencias, pero la sola expresión no los incorpora al alcance adquirido.
¿Cuánto cuesta una máquina envasadora de botellas?
El precio depende del alcance: una sola envolvedora frente a una línea conectada con transportadores, manipulación de cajas, controles, protecciones, instalación y puesta en marcha. Esta guía informativa no publica rangos de precios porque la configuración y la cotización corresponden a la página de solución comercial. Defina primero las interfaces y el documento de aceptación; después solicite una cotización con ese mismo alcance.
¿Cuáles son los problemas comunes de las máquinas empacadoras?
Los síntomas comunes a nivel de línea incluyen alimentación de entrada insuficiente, descarga bloqueada, paso entre botellas inestable, fallas en la alimentación de película o cartón, discrepancias entre sensores, pérdida de la identificación del rechazo, pequeñas paradas repetitivas y secuencias de recuperación deficientes. Registre lo que informaron las máquinas adyacentes antes del evento. Es posible que el componente que se detuvo no sea el origen de la condición. Toda inspección o intervención debe seguir los procedimientos aprobados de la planta para los resguardos y la gestión de energías peligrosas.
¿Puede una línea de envasado manejar varios tamaños de botella?
A menudo, pero demuestre la compatibilidad en cuanto a dimensiones y estabilidad de la botella, estado del cierre y de la etiqueta, patrón de empaque, material de envasado, piezas de cambio, referencias de configuración y ajustes de inspección. Pruebe los casos extremos y las transiciones con muchos cambios, no solo la botella más pequeña y la más grande del rango de SKU seleccionado.
¿Cuál es la diferencia entre FAT y SAT para los equipos de envasado?
La FAT se realiza antes del envío en el entorno del proveedor, con base en muestras, velocidades, interfaces, cambios de formato, fallas y entregables acordados. La SAT prueba las condiciones que dependen de la planta después de la instalación: servicios, materiales, operadores, redes y máquinas adyacentes reales. La aprobación de la FAT no elimina los prerrequisitos del sitio, mientras que la SAT no debe convertirse en una renegociación sin estructura. El registro muestra qué se demostró, qué debe volver a demostrarse y quién es responsable de cada desviación.
¿Qué documentos deben entregarse con una línea de envasado de botellas?
Los entregables típicos incluyen planos aprobados, tablas de interfaces y servicios, instrucciones, copias de seguridad, listas de repuestos y piezas de cambio, registros FAT, un registro de desviaciones abiertas, registros de capacitación y el plan SAT. El paquete debe mostrar el estado de revisión, la evidencia de aceptación y los elementos aún pendientes después del envío.
Utilice la cadena de aceptación de 3 registros
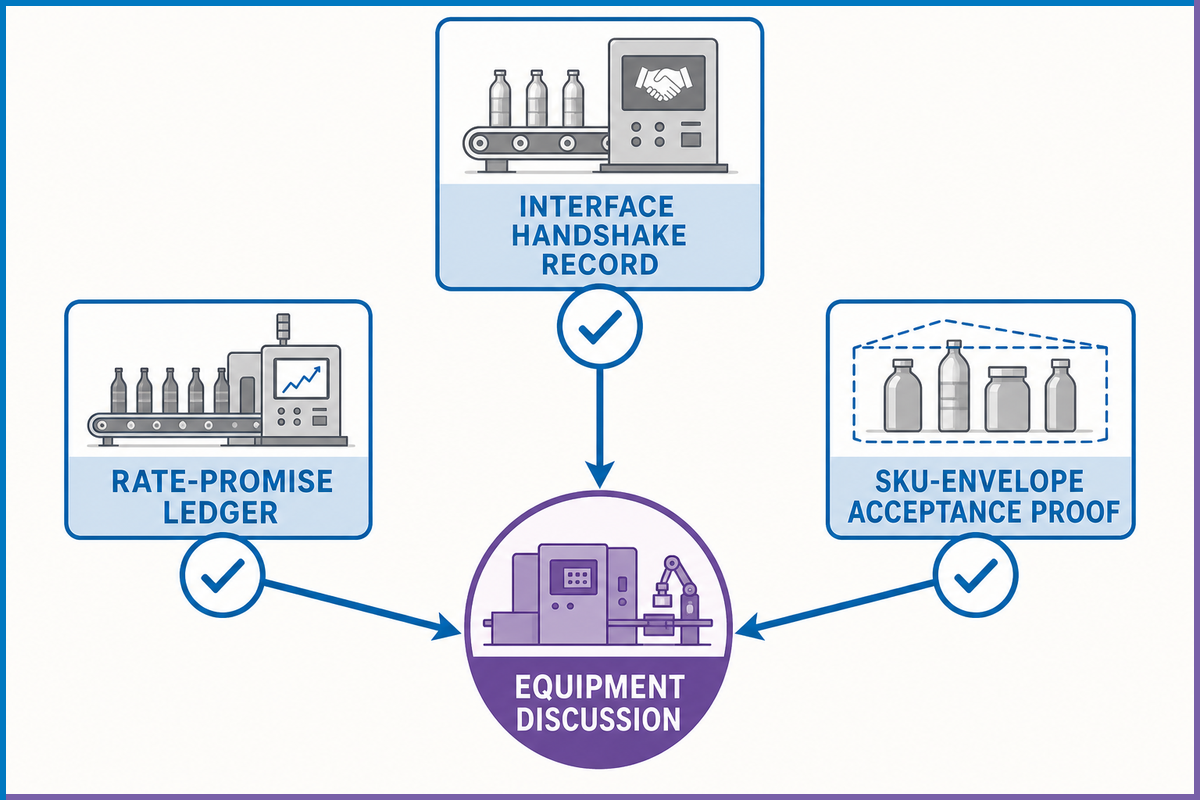
Los tres registros nombrados cumplen funciones diferentes dentro del alcance coordinado de la línea de producción descrito por ANSI/PMMI B155.1-2023. El Registro de Acuerdo de Interfaces determina si las máquinas adyacentes pueden intercambiar producto y estado. El Registro de Compromiso de Velocidad determina si la producción conforme observada cumple la base de velocidad acordada. La Prueba de Aceptación del Sobre de SKU determina si el conjunto de pruebas cubre el material y los casos límite de cambio de formato de cada estación y cierra las desviaciones resultantes.
Constrúyalos en ese orden. Una prueba de velocidad es difícil de interpretar cuando la interfaz no está definida, y un resultado de FAT está incompleto cuando el conjunto de SKU probado ignora el límite operativo de una estación. Si está listo para convertir estos requisitos en una conversación sobre el equipo, revise las configuraciones de final de línea disponibles y envíe los mismos registros de límites, velocidad y SKU con la consulta. El mismo alcance de máquina envasadora de botellas puede ayudar a estructurar la conversación comercial, pero los registros escritos siguen siendo la base de aceptación.
¿Tiene definido el rango de botellas y presentaciones?
Presente el límite de la línea, la velocidad objetivo de envases conformes, el sobre de SKU, el cronograma de servicios y las preguntas de aceptación. Así proporcionará a los equipos de ingeniería y comerciales un punto de partida comprobable.
Analice sus requisitos de envasadoReferencias y base de investigación
Referencias y fuentes
¿Cumplió esta guía su estándar de evidencia? La publicación se revisó frente a reglamentos seleccionados de Estados Unidos, un catálogo vigente de normas de seguridad para maquinaria de envasado, directrices de controles de asociaciones del sector, informes técnicos de la industria del envasado, un estudio de fuerza laboral, directrices de pruebas del fabricante y un recurso gubernamental de simulación de manufactura. Las conversaciones entre profesionales se utilizaron solo como contexto, no como prueba.
- OSHA 29 CFR 1910.147, control de la energía peligrosa
- ANSI/PMMI B155.1-2023, alcance público y registro de edición
- OMAC, directrices de HMI PackML y luces de señalización
- Packaging World, integración de PackML y estados comunes de las máquinas
- Packaging World, categorías de pérdidas de OEE y base de velocidad
- Krones, directriz de pruebas FAT del fabricante
- PMMI, Dentro de la brecha de la fuerza laboral 2025
- NIST, recurso de simulación de manufactura con búfer finito
- Guía de inspección de la FDA, límite entre calificación y validación del proceso