Entre em Contato com a Masstech

Guia de processo, qualidade e aceitação · Atualizado em setembro de 2026
O envase de latas de refrigerante é um processo prático de controle que conecta a condição do produto, o envase por contrapressão, o diagnóstico da espuma, as evidências da costura dupla e a aceitação de FAT a SAT.
Em resumo: envolve mais do que o momento em que o líquido entra na lata. É um processo conectado de controle da embalagem: confirmar a lata e a tampa, entregar a bebida em condição validada, controlar a pressão durante o ciclo de envase, posicionar a tampa, formar a costura dupla e liberar as latas com base em evidências definidas. Quando surgirem espuma, baixo nível ou vazamentos, diagnostique o padrão antes de alterar uma configuração.
O envase de latas de refrigerante parece simples em vídeos de alta velocidade: as latas chegam, o líquido é dosado, as tampas descem e são inseridas, e as latas cheias são retiradas. A realidade da produção é muito mais difícil. Uma lata pode estar dimensionalmente correta, mas combinada com a tampa ou o revestimento inadequado. A formação de espuma pode começar porque a bebida de entrada mudou, mesmo com a envasadora estável. Até uma costura de aparência uniforme pode exigir avaliação interna. Uma linha pode atingir sua velocidade mecânica e produzir menos latas aprovadas do que o projeto previa.
Este artigo tem uma ênfase diferente da página da Mass Technology sobre equipamentos e configuração para envase de latas de refrigerante. A página de soluções trata de diferentes modelos e configurações de máquinas, suas capacidades nominais, comparações comerciais, cotação do projeto e intenção de RFQ. Este guia trata do processo, das evidências de qualidade, da lógica de diagnóstico e dos limites de aceitação. Separar essas questões ajudará compradores e operadores a localizar a página relevante sem responder à mesma consulta comercial com duas URLs diferentes.
Escopo: os instrumentos descritos abaixo são estruturas editoriais de posicionamento e não devem ser considerados manuais de máquinas, receitas universais de processo, opiniões jurídicas ou substitutos da especificação aprovada da lata e da tampa. O proprietário da bebida, os fornecedores de latas e tampas, a documentação do equipamento, os métodos validados, o pessoal qualificado e os requisitos do mercado-alvo controlam as decisões reais de produção e liberação.
1–2 · Definir
Limite do processo e compatibilidade da embalagem
Limite do processo e compatibilidade da embalagem
3–5 · Estabilizar
Estado do produto, ciclo de envase e evidências de espuma
Estado do produto, ciclo de envase e evidências de espuma
6–8 · Comprovar
Costura, higiene, segurança e diagnóstico
Costura, higiene, segurança e diagnóstico
9–10 · Aceitar
Produção comercializável e dossiê FAT/SAT
Produção comercializável e dossiê FAT/SAT
1. Veja o envase de latas de refrigerante como um processo único e conectado de controle
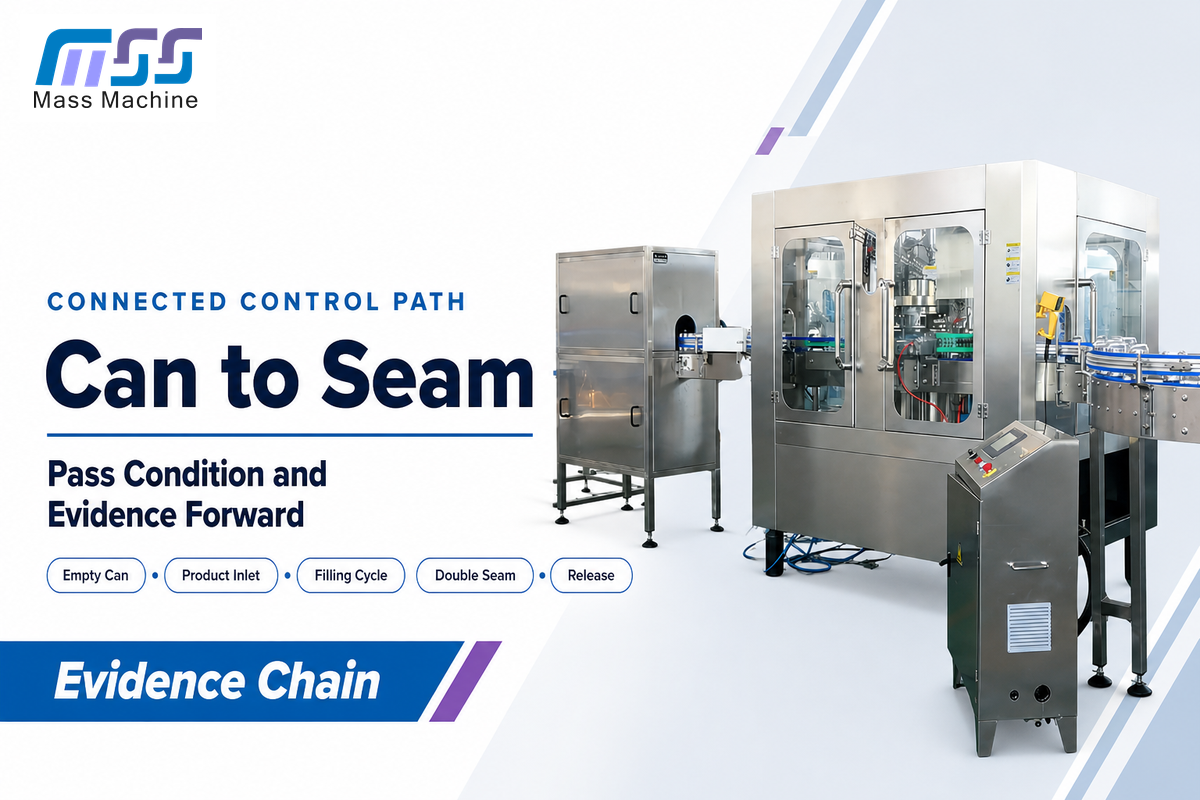
Resposta direta: o limite operacional vai de uma lata vazia aprovada e uma bebida condicionada até uma embalagem cheia, fechada e inspecionada em um ponto de liberação definido. Cada etapa se baseia na condição da etapa anterior e fornece evidências para a etapa seguinte.
Um mapa eficaz da linha começa antes da envasadora. As latas têm formato do corpo, condição do gargalo e da flange, nível de limpeza e histórico de manuseio. A bebida chega com temperatura, gás dissolvido, composição gasosa, pressão e histórico de transferência. A envasadora opera em um ciclo definido. Em seguida, a tampa é apresentada, assentada e costurada antes da inspeção, codificação, embalagem secundária e liberação.
Recurso editorial: espinha dorsal de controle da lata à costura
Use esta espinha dorsal para identificar onde um estado é criado, onde ele se torna evidente e qual registro deve atravessar o limite.
| Etapa | Pergunta de controle | Evidência encaminhada | Conclusão falsa típica |
|---|---|---|---|
| Fornecimento de latas vazias | O formato aprovado do corpo está sem danos e é rastreável? | Fornecedor, código, lote, condição e status de retenção | “Tem o mesmo diâmetro, então é compatível.” |
| Entrada do produto | A bebida está dentro da janela operacional aprovada? | Temperatura, gás/pressão, lote e histórico temporal | “A configuração da envasadora causou todos os eventos de espuma.” |
| Ciclo de envase | A sequência de válvulas atingiu os estados previstos? | Cabeçote/estação, alarmes, temporização e resultado medido | “Nível visível baixo sempre significa envase curto.” |
| Posicionamento da tampa | A tampa correta foi apresentada sem danos? | Código da tampa, lote, presença/orientação e rejeições | “A recravadora consegue corrigir um defeito de apresentação.” |
| Costura dupla | As duas operações formaram o fechamento especificado? | Evidências do cabeçote, amostra, inspeção visual, dimensional e interna | “Sem vazamento imediato, a costura está comprovada.” |
| Limite de liberação | O que conta como uma lata aceita e comercializável? | Contagem de aprovadas, rejeições, paradas, testes e disposição | “A velocidade de placa é igual à produção boa entregue.” |
A espinha dorsal altera a abordagem de diagnóstico. Se vários cabeçotes começarem a se desviar depois que a bebida aquecer, comece examinando o estado comum do produto. Se um cabeçote apresentar um sintoma e os cabeçotes adjacentes permanecerem estáveis, as evidências apontam para um caminho local. Se o fechamento falhar apenas em um lote de tampas, a envasadora pode não ser o primeiro lugar a procurar o problema. O mapa ajuda a não atribuir uma causa raiz a um sintoma visível.
2. Congele a compatibilidade entre lata, tampa e bebida antes de configurar a linha
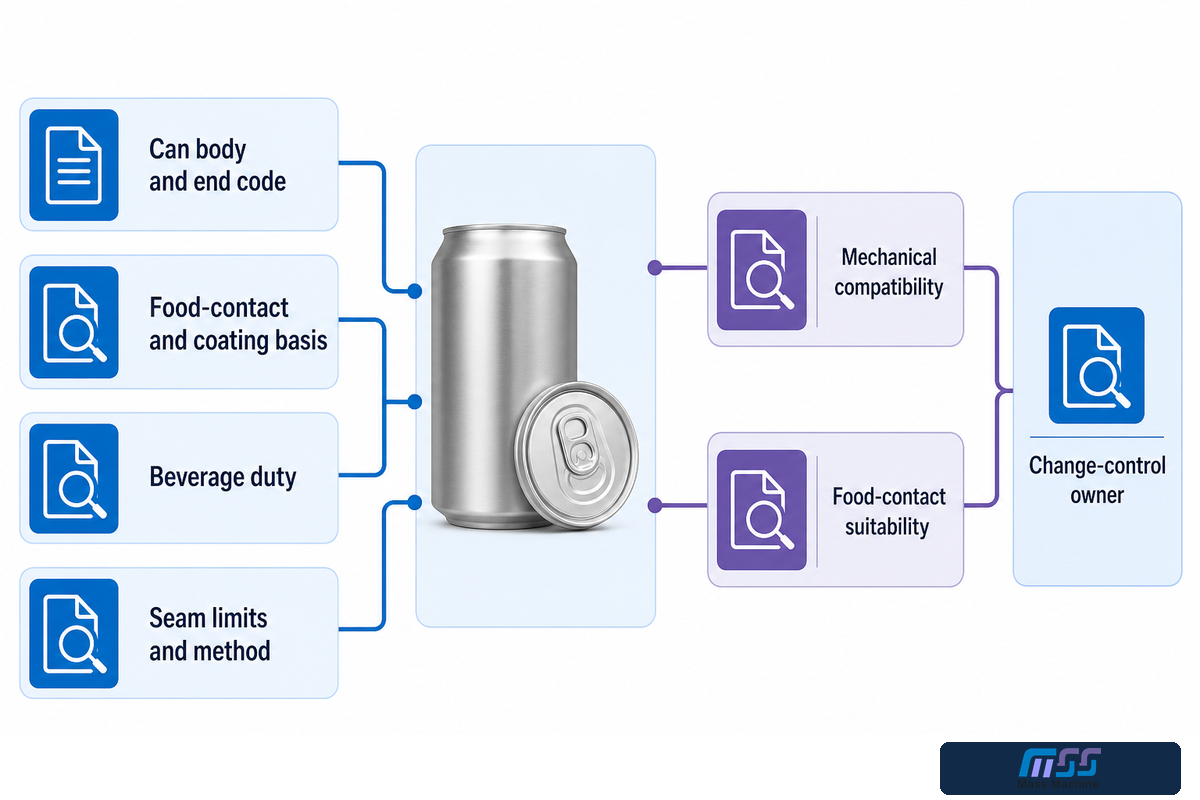
Resposta direta: “lata padrão” não é uma especificação de liberação utilizável. Congele os códigos do corpo da lata e da tampa, desenhos, material e base do revestimento, características do produto, processamento pretendido, limites do fornecedor, métodos aprovados, responsabilidades de amostragem e responsáveis pelo controle de mudanças antes de aprovar peças de formato ou configurações de costura.
Compatibilidade mecânica e adequação ao contato com alimentos são questões separadas. O corpo e a tampa podem se ajustar à linha, mas o ajuste dimensional, por si só, não comprova que um revestimento interno ou outro componente de contato com alimentos seja autorizado para a bebida e as condições de uso pretendidas. A FDA explica que uma autorização para contato com alimentos pode depender da identidade da substância, do fabricante ou fornecedor, das especificações e das condições de uso. Outros mercados-alvo exigem sua própria análise.
Nota terminológica: os resultados de pesquisa podem chamar a embalagem de lata de alumínio, lata de bebida de alumínio ou lata de refrigerante; podem chamar a tampa de tampa superior; descrever água carbonatada como base de bebida; e usar automação para controles mecanizados. Este guia usará os termos lata, tampa, bebida e sistema de controle, pois eles ajudarão a esclarecer o registro de produção.
| Campo controlado | Fonte oficial | Interface afetada | Gatilho de mudança |
|---|---|---|---|
| Código do corpo da lata e da tampa | Especificação do fornecedor aprovado | Manuseio, posicionamento da tampa, mandril e roletes | Novo fornecedor, revisão, fábrica ou formato |
| Base de contato com alimentos/revestimento | Autorização aplicável e declaração do fornecedor | Condições da bebida, armazenamento e processamento | Mudança de fórmula, revestimento, fornecedor ou mercado |
| Aplicação da bebida | Especificação aprovada do produto e do processo | Preparação do produto, envasadora e embalagem | Mudança de receita, carbonatação ou tratamento |
| Limites e método da costura | Fornecedor da lata/tampa e documentação da recravadora | Primeira e segunda operação, inspeção | Qualquer mudança na combinação corpo/tampa/ferramental |
Este primeiro limite contra a canibalização especifica o que deve ser definido para um processo de envase de latas de refrigerante e um projeto de linha de envase de bebidas em latas, incluindo a envasadora de latas por contrapressão, e não qual modelo da Mass Technology selecionar. Pode haver partes semelhantes de um sistema para uma linha de produção de bebidas carbonatadas e uma máquina de envase de latas de cerveja, mas o comportamento do projeto, os objetivos de controle de oxigênio, as especificações da embalagem e o plano de liberação validado podem ser diferentes. Quando a função estiver definida e a pergunta se tornar Soda can filling machine, Soda can filling for sale ou Soda can filling machine for sale, prossiga para a página de solução comercial em vez de expandir este artigo para um segundo catálogo.
3. Condicione a bebida antes que ela chegue à envasadora
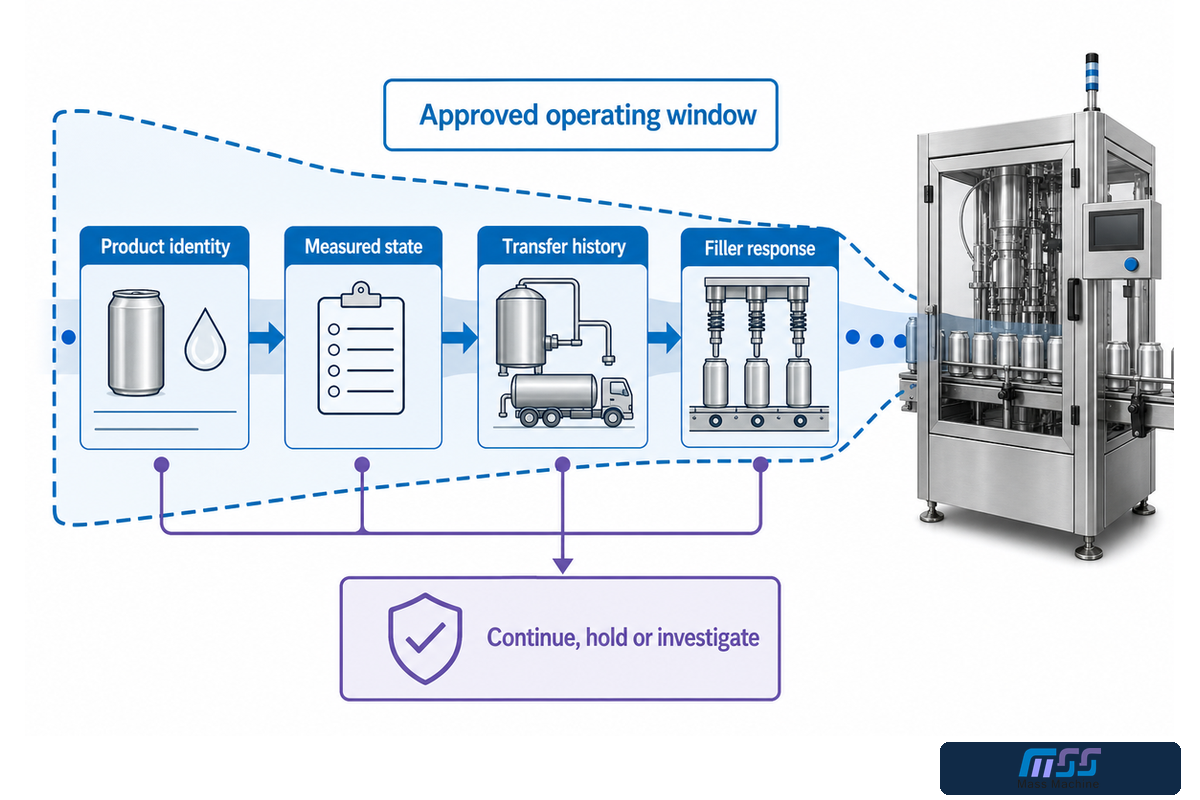
Resposta direta: a envasadora recebe um estado físico do produto, e não apenas o nome de uma receita. A mudança de pressão em uma válvula pode ser afetada pela temperatura, pelo dióxido de carbono dissolvido, pela pressão de alimentação, pelo comportamento do tanque, pela agitação na transferência, pela composição do produto e pelo tempo no sistema.
O comportamento da espuma não é controlado por um único botão. Pesquisas revisadas por pares sobre o comportamento de bolhas e espuma discutem o papel da carbonatação, temperatura, composição, interfaces e métodos de medição no que é observado. A temperatura mais baixa do produto ajuda a reter o gás dissolvido. No entanto, “quanto mais frio, melhor” não é uma instrução operacional prudente. Há limites definidos pela qualidade do produto, pelo projeto do equipamento, pela higienização e pela janela validada da bebida.
Recurso editorial: corredor de estabilidade do produto frio
Defina um corredor aprovado, em vez de copiar um valor de temperatura ou pressão de outra bebida.
- Registre a identidade do produto: lote, revisão da receita e embalagem planejada.
- Registre o estado medido: temperatura aprovada, método relacionado à carbonatação ou pressão e ponto de amostragem.
- Registre o histórico de transferência: estado do tanque, eventos de bombeamento ou transferência, tempo de permanência e interrupções.
- Resposta da envasadora: assinatura da espuma, medida do envase, identidade da válvula/cabeçote e momento de início.
- Disposição: continuar, reter, investigar, recondicionar ou escalar conforme o plano da fábrica.
Instantâneo de diagnóstico com 14 sinais
Somente dados ilustrativos: os valores fornecidos são exemplos do nível de detalhe sincronizado no tempo que um registro de diagnóstico pode capturar. Eles não devem ser considerados setpoints, limites ou critérios de aceitação. Substitua-os pelos valores descritos na receita aprovada, na instrumentação, nas especificações da embalagem e no plano de testes.
| Tipo de sinal | Amostra de evento ilustrativa | Amostra estável ilustrativa | Por que o registro pareado é importante |
|---|---|---|---|
| Temperatura de entrada do produto | 3,2 °C | 3,0 °C | Distingue uma alteração compartilhada na entrada de um padrão local do cabeçote. |
| Temperatura do produto na cuba | 3,4 °C | 3,1 °C | Mostra se o estado do produto mudou durante a transferência. |
| Pressão de entrada do produto | 2,6 bar | 2,7 bar | Relaciona o comportamento da alimentação ao evento de envase. |
| Pressão do gás na cuba | 2,2 bar | 2,3 bar | Preserva a condição do lado do gás, e não apenas uma configuração. |
| Tempo de equalização | 0.8 sec | 0.7 sec | Fornece o contexto do ciclo para sintomas relacionados à pressão. |
| Tempo de fluxo do produto | 2.4 sec | 2.3 sec | Permite à equipe comparar o tempo comandado com o resultado medido. |
| Tempo de ventilação ou snift | 0.5 sec | 0.4 sec | Conecta o início da espuma à etapa de liberação. |
| Desvio da medida de envase | +0,9% | +0,3% | Mantém a evidência de quantidade separada da altura visível. |
| Largura da costura da primeira operação | 2,1 mm | 2,0 mm | Vincula a leitura à operação e à amostra. |
| Espessura da costura final | 1,2 mm | 1,2 mm | Mostra por que uma única dimensão não determina o veredito da costura. |
| Tempo desde a parada do transportador | 18 min | 25 min | Testa se o histórico de parar e reiniciar acompanha o evento. |
| Janela de amostragem | 30 min | 30 min | Mantém as comparações no mesmo limite de observação. |
| Tempo de retenção da amostra | 5 minutos | 5 minutos | Evita que tempos de estabilização desiguais distorçam a comparação. |
| Intervalo de observação | 10 min | 10 min | Mantém consistente a frequência da tendência durante a execução. |
Recomenda-se analisar em conjunto a tendência desses campos. A evidência consiste em um valor observado de temperatura associado ao local da amostra. Um valor observado de pressão associado ao ID do produto ou ao status do instrumento também pode ser valioso. O registro dos valores fornece evidências sobre o estado da entrada e dos cabeçotes individuais e da embalagem durante a operação.
4. Entenda o ciclo de envase por contrapressão
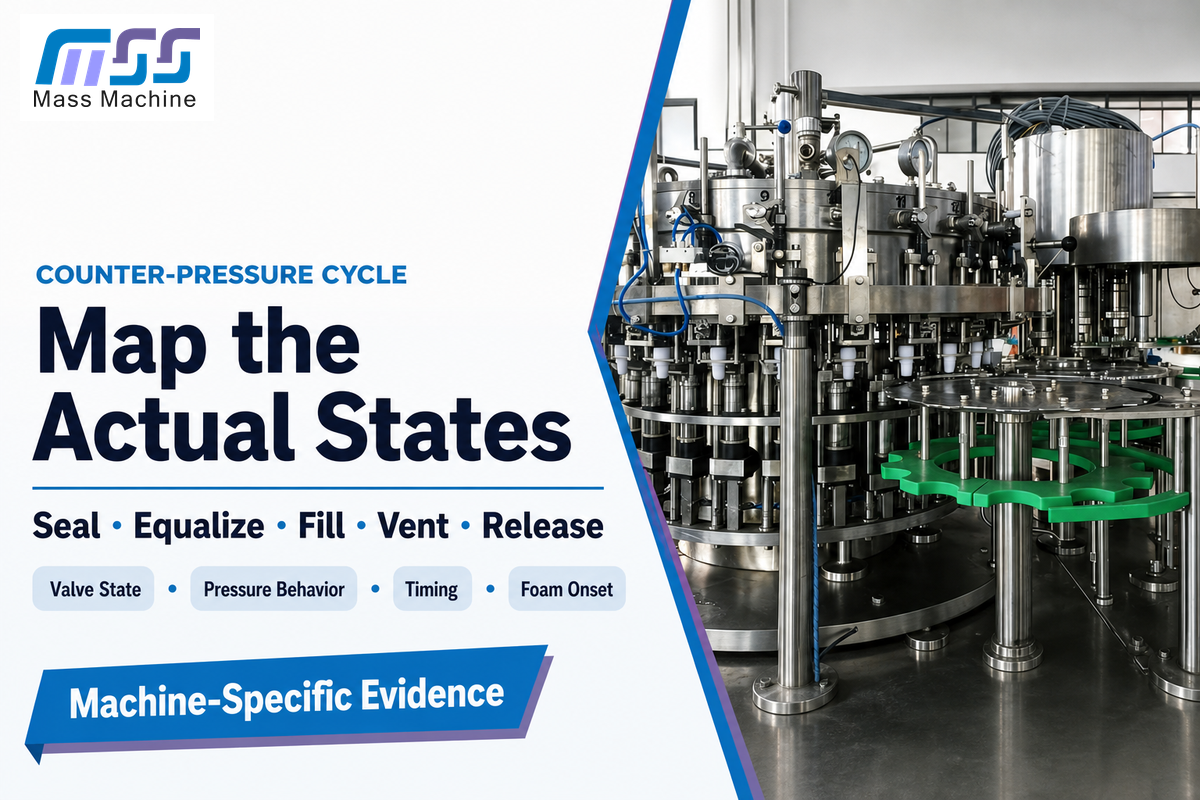
Resposta direta: um ciclo típico de contrapressão estabelece uma vedação entre a lata e o caminho de envase, pode purgar o recipiente, equaliza a pressão do gás, admite o produto, controla a ventilação ou o snift e então libera a lata cheia para o posicionamento da tampa. A sequência exata, a disposição das válvulas e o controle do mecanismo são específicos de cada máquina.
A contrapressão ajuda a reduzir o choque que provoca a liberação excessiva de gás. A contrapressão não elimina a espuma. Purga, pressão não equalizada, fluxo de produto perturbado, caminho de ventilação restrito, despressurização rápida, entrada instável ou outros fatores podem provocar um sintoma posterior. A espuma observada no fim do ciclo pode ter começado a montante ou várias posições de válvula antes.
Mapeie cada etapa para alinhar as evidências ao que a máquina real consegue fazer. Isso pode incluir retorno de estado, comportamento da pressão, temporização, histórico de alarmes, número do cabeçote, resultado do produto ou uma observação segura conforme documentado no procedimento do equipamento. Não especule uma etapa ausente extrapolando do projeto de outra envasadora. KHS e Sidel ilustram que o envase é um processo específico da aplicação para diferentes tipos de bebidas e embalagens. Portanto, uma sequência geral da internet não substitui o manual da máquina.
| Etapa típica | Condição pretendida | Evidência a revisar | Não presuma |
|---|---|---|---|
| Vedação e purga opcional | Interface definida entre lata e válvula e caminho do gás | Posição da lata, condição da vedação, estado da válvula | Toda máquina faz a purga da mesma forma |
| Equalização | Diferença de pressão controlada antes do fluxo | Estado da máquina, comportamento da pressão, temporização | Um tempo maior é sempre melhor |
| Fluxo do produto | Entrada controlada com alimentação estável na entrada | Resultado do cabeçote, estado da entrada, alarmes relacionados ao fluxo | Um resultado de envase identifica uma causa |
| Ventilação/liberação | Transição controlada antes da transferência | Início da espuma, temporização e condição do produto | A contrapressão elimina a liberação de gás |
5. Controle espuma, quantidade de envase e espaço livre em conjunto
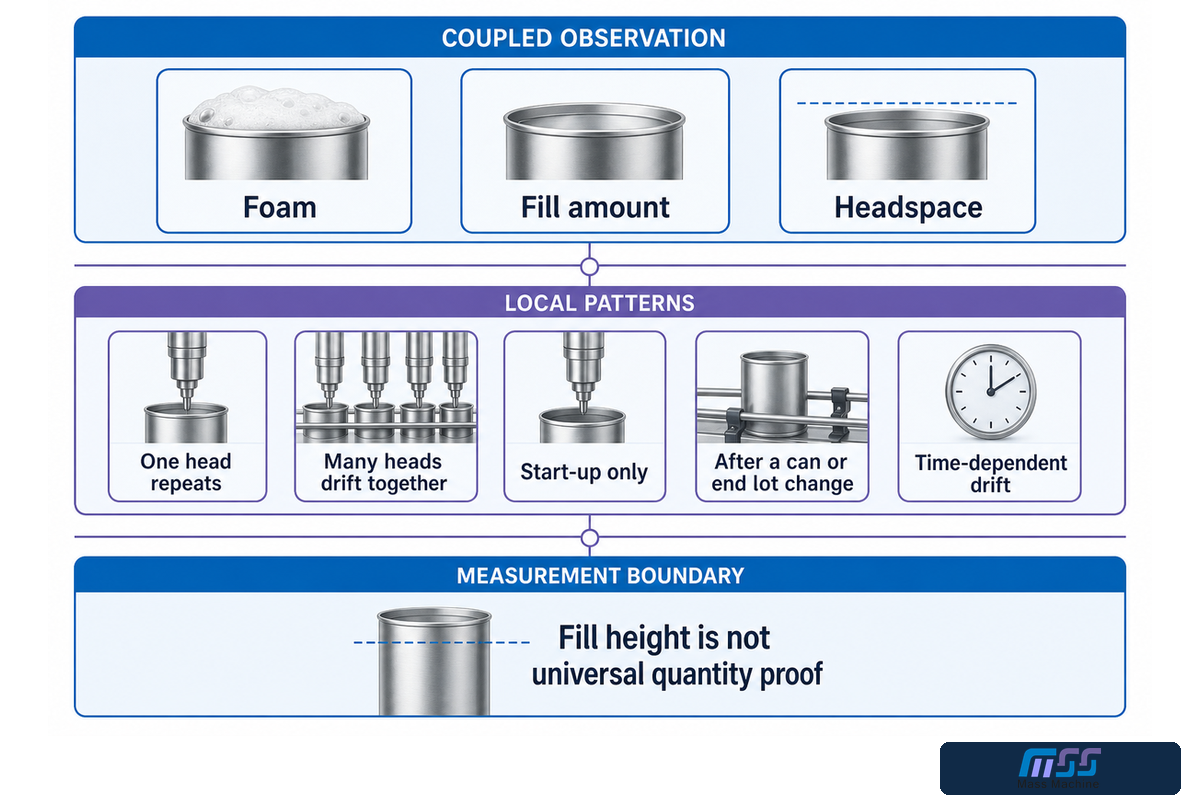
Resposta direta: espuma, quantidade de envase e espaço livre são observações interligadas. O estado do produto, o comportamento da válvula, a condição da lata, a aceleração, o tempo de permanência antes do posicionamento da tampa e o método de medição podem afetar o resultado visível. Registre o padrão antes de selecionar uma intervenção.
Um nível de líquido visível baixo pode ser quantidade real, colapso da espuma, temperatura do produto, geometria da embalagem ou momento da medição. A altura de envase, sozinha, não é uma prova universal de quantidade. O método aprovado pode depender de massa, volume, nível ou de um indicador automatizado de inspeção, mas cada método precisa de amostragem, controle do instrumento e interpretação definidos.
Recurso editorial: impressão digital de diagnóstico de válvulas e cabeçotes
| Padrão observado | Evidências a coletar | Primeira pergunta segura | Não conclua ainda |
|---|---|---|---|
| Um cabeçote se repete | ID do cabeçote, comparação com cabeçotes adjacentes, estado da válvula e resultado da amostra | O sinal é realmente local e repetível? | A bebida está globalmente fora do padrão |
| Vários cabeçotes desviam juntos | Estado da entrada do produto, eventos do tanque/transferência e tendência temporal | Qual condição compartilhada mudou? | Toda válvula precisa de ajuste |
| Somente na partida | Aquecimento, produto retido, sequência da primeira lata e tempo de estabilização | Qual limite da partida ainda não estava estável? | As configurações de regime permanente estão erradas |
| Após uma troca de lote de latas/tampas | Códigos de lote, condição, dimensões e evidências da costura | A entrada da embalagem mudou? | A envasadora criou o defeito de fechamento |
| Desvio dependente do tempo | Temperatura, pressão, paradas, estado de limpeza e indicadores de desgaste | Qual condição acompanha o início? | Um ajuste recente causou isso |
Limite da metrologia legal: uma meta de processo não é o mesmo que conformidade do produto embalado. Nos Estados Unidos, a orientação da NIST para produtos embalados distingue o requisito da média do lote das faltas em embalagens individuais e da Variação Máxima Permitida aplicável. Várias leituras aceitáveis de altura de envase não estabelecem ambos. Outras jurisdições podem usar regras diferentes de amostragem e fiscalização.
6. Faça a costura imediatamente e depois comprove a costura dupla
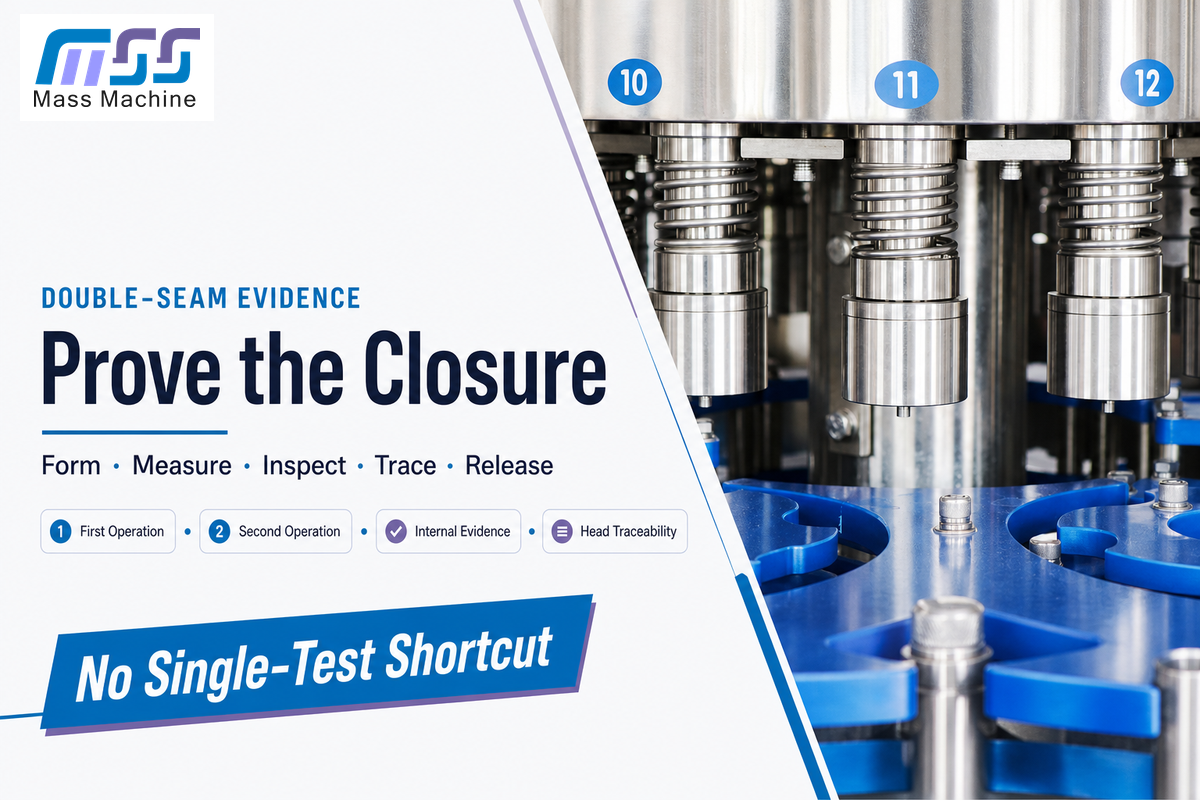
Resposta direta: a tampa é posicionada na lata cheia e o ferramental da primeira e da segunda operação forma uma costura dupla intertravada. As liberações devem usar os métodos e limites de inspeção especificados para a combinação real de lata e tampa — e não uma dimensão copiada da internet.
Segundo a Crown, o fechamento consiste em duas operações de conformação dependentes. A primeira operação desenvolve o intertravamento; a segunda comprime e completa a costura. Essa sequência define várias interfaces: flange do corpo, curl da tampa, composto, mandril, roletes, comportamento do elevador/placa-base, apresentação da tampa e manuseio da lata cheia. Um problema em uma interface pode resultar em ruga, falsa costura, abaulamento, costura afiada, vazamento ou medição interna fora do limite aprovado.
Recurso editorial: conjunto de evidências da costura dupla
Cada caso deve ser vinculado ao código da lata, ao código da tampa, ao cabeçote da recravadora, ao horário da amostra, ao método, ao limite aplicável do fornecedor e à disposição.
- Exame visual externo para sinais visíveis de formação e danos.
- Medições externas realizadas com o instrumento e o método aprovados.
- Evidência de corte ou desmontagem quando a especificação exigir avaliação interna.
- As evidências de vazamento ou integridade da embalagem devem ser usadas dentro da capacidade especificada e não como substitutas de todas as outras avaliações.
- Rastreabilidade e resposta abrangendo cabeçote, amostra, lote, escopo de retenção, correção e reinício verificado.
A referência de costura dupla da Ardagh separa exame visual, medições externas, corte da costura e avaliações de desmontagem. O material de treinamento da Ferrum aborda a interpretação da primeira e da segunda operação e as medições manuais ou automatizadas. Ambas as fontes explicam quais categorias de evidências são necessárias. A documentação aprovada da lata/tampa e da recravadora ainda fornece os limites e a frequência reais para a embalagem.
Um teste rápido de vazamento pode ser útil, mas “não vazou” não é uma liberação completa da costura. Esse teste pode não encontrar todos os problemas que podem existir na estrutura interna da embalagem, pode ter um limite de detecção restrito e pode não representar as condições que podem ocorrer durante a distribuição.
7. Mantenha a higiene e a segurança sob controle durante a troca de formato
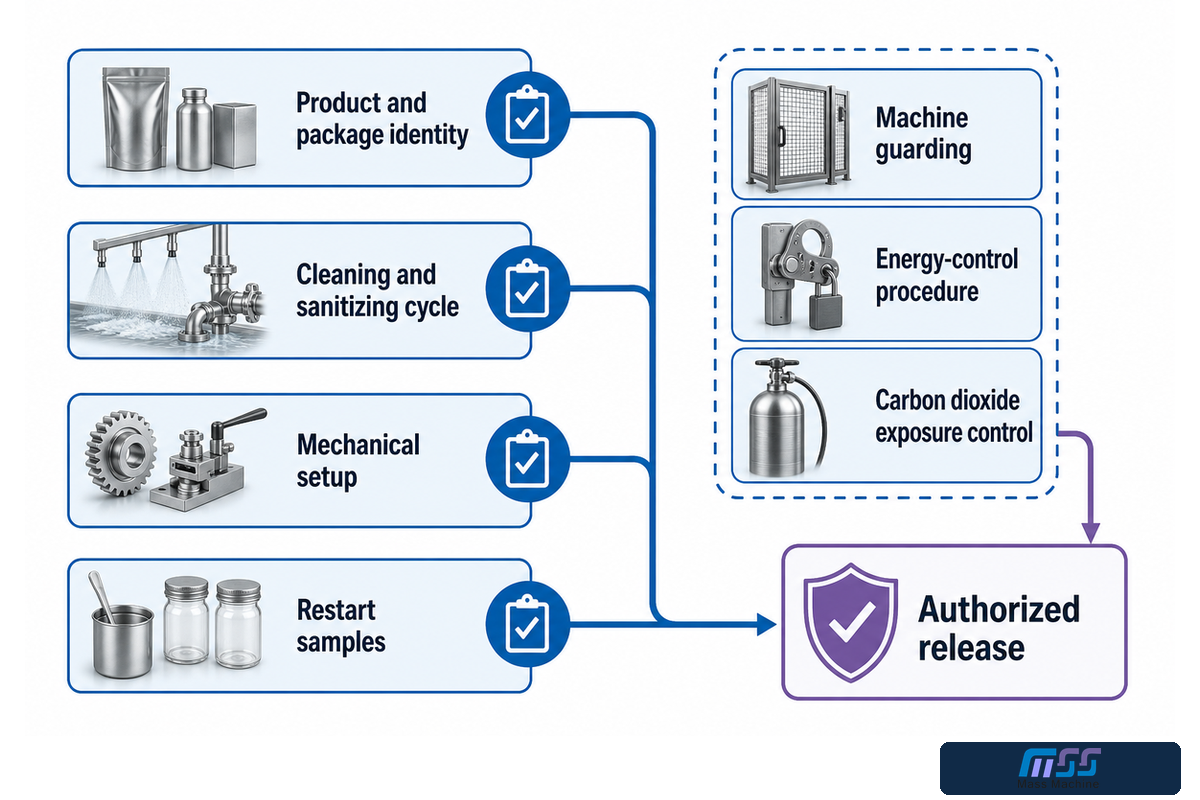
Resposta direta: a limpeza remove sujidades, e a sanitização é uma etapa controlada realizada separadamente. Isso inclui superfícies em contato com o produto, válvulas, tanques, caminhos de transferência, pontos mortos, drenagem, uso de produtos químicos, requisitos de enxágue ou verificação, controles e liberação do reinício para a bebida e o equipamento reais.
Para operações alimentícias nos EUA, a 21 CFR 117.40 aborda projeto limpável e manutenção sanitária, enquanto a 21 CFR 117.80 exige que as operações de envase e embalagem protejam os alimentos contra riscos de contaminação aplicáveis. Um ciclo de limpeza concluído não é automaticamente uma liberação verificada. O registro deve mostrar qual ciclo foi realizado, o que foi verificado, como os desvios foram controlados e quem liberou a linha.
Limite de segurança da máquina: limpeza, desobstrução, configuração e inspeção podem levar uma pessoa a zonas ativamente perigosas de peças rotativas, de esmagamento, pressurizadas ou energizadas repentinamente. Os requisitos gerais da OSHA para proteção de máquinas e controle de energias perigosas estabelecem responsabilidades separadas. Este guia nunca autoriza ignorar um intertravamento ou substituir o procedimento de controle de energia da fábrica.
Limite de segurança do CO2: o dióxido de carbono é uma entrada de processo e um risco ocupacional. A OSHA documentou potencial de asfixia durante a transferência e o acúmulo de CO2. A resposta a vazamentos, ventilação, monitoramento, avaliação de espaço confinado, avaliação de exposição e procedimentos de emergência fazem parte do programa de segurança da instalação. Uma leitura estável de carbonatação não garante uma atmosfera segura.
| Registro da troca de formato | Pergunta mínima | Evidência de liberação |
|---|---|---|
| Identidade do produto e da embalagem | O que mudou desde a execução anterior? | Confirmação da aplicação aprovada e do lote/código |
| Ciclo de limpeza/sanitização | Qual procedimento e quais parâmetros validados se aplicam? | Registro do ciclo, verificações e desvios |
| Configuração mecânica | As peças de formato e as configurações autorizadas foram verificadas com segurança? | Aprovação da configuração e restauração da segurança |
| Amostras de reinício | Quais verificações de envase, costura e embalagem permitem a liberação? | Amostras rastreáveis e decisão do responsável |
8. Diagnostique por estação, cabeçote e tempo antes de ajustar
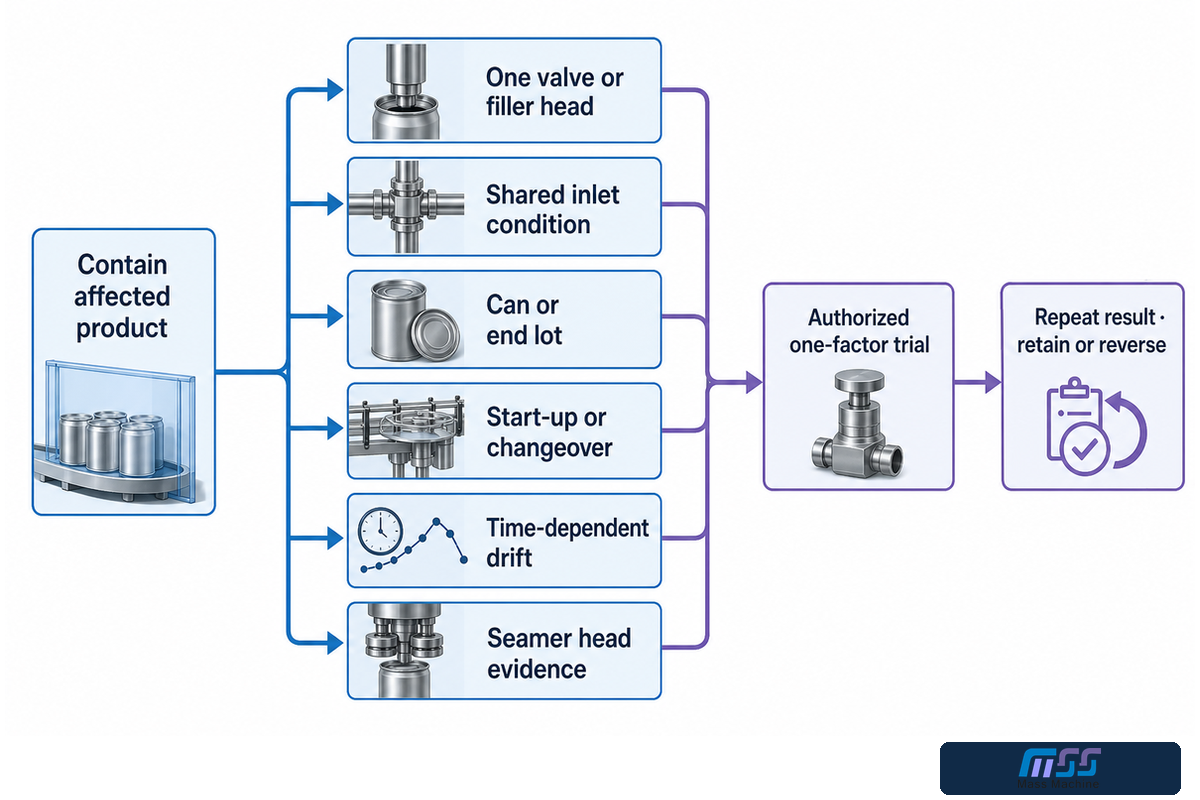
Resposta direta: contenha o produto afetado e, em seguida, classifique o padrão. Verifique se o sintoma está restrito a uma válvula ou cabeçote da recravadora, a uma pista, a um lote de latas/tampas, à partida, ao período após a troca de formato, a uma deriva dependente do tempo ou ao sistema inteiro. Esse padrão determina o que deve ser verificado em seguida.
Considere uma reclamação intermitente de baixo nível de envase. Se o mesmo cabeçote da envasadora repetir o evento, examine esse cabeçote e os adjacentes, mantendo constante o estado do produto. Se todos os cabeçotes se moverem juntos após um evento no tanque ou na transferência, examine a entrada comum. Se a medição do envase estiver estável, mas aparecer vazamento na recravação de um cabeçote da recravadora, mantenha separados os resultados da envasadora e as evidências do fechamento. Um reparo feito no limite errado pode melhorar a próxima amostra por acaso, deixando o mecanismo sem alteração.
Regra para teste seguro de um fator: defina o escopo contido, a autorização, o fator, o sinal esperado, a medição, a condição de parada e o retorno ao estado anterior antes da mudança. Uma lata melhor não comprova a causa raiz. A repetibilidade no cabeçote, tempo ou condição esperados é uma evidência mais forte.
Registre o histórico das intervenções. Uma linha que recebeu vários ajustes não rastreados já não tem uma linha de base limpa. Registre o estado anterior, a pessoa e o motivo da mudança, o limite afetado, o resultado e a decisão de mantê-la ou revertê-la. É isso que transforma a solução de problemas de tentativa e erro em uma investigação rastreável.
9. Meça latas comercializáveis sustentadas, não apenas a velocidade nominal
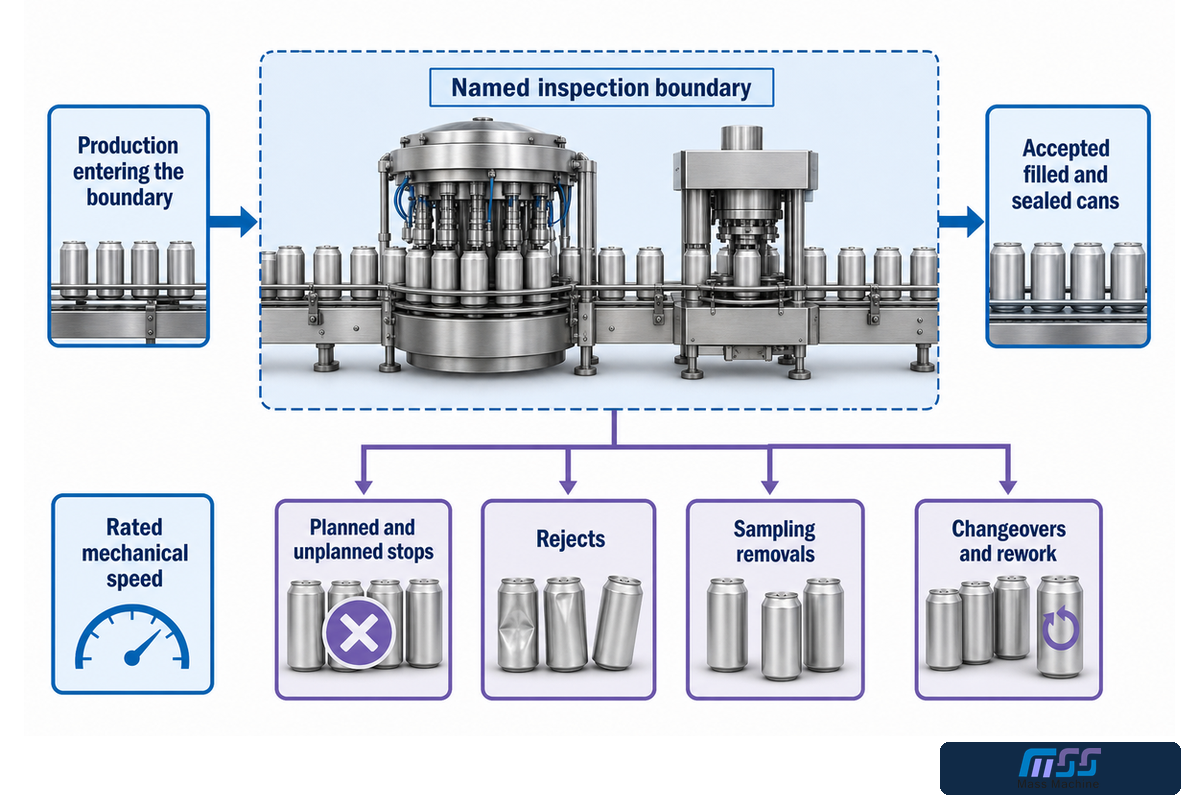
Resposta direta: a produção útil é formada por latas aceitas, envasadas e seladas em um limite de inspeção definido durante uma operação acordada. Relate separadamente paradas planejadas e não planejadas, rejeições, remoções para amostragem, trocas de formato e retrabalho; uma taxa nominal mais alta em latas por minuto não é útil se o carregamento ou a resposta dos sensores reduzir a produção aceita.
A velocidade mecânica nominal é útil para contextualizar o equipamento, mas não descreve sozinha a linha instalada. Despaletização, manuseio de latas vazias, envasadora, alimentação de tampas, recravadora, transportadores, codificação, inspeção, acumulação e embalagem secundária interagem. Se uma parada a jusante repetidamente deixar a envasadora-recravadora sem alimentação ou bloqueá-la, a taxa alcançada de latas boas poderá diferir da taxa da máquina isolada.
Antes de realizar um teste, estabeleça o numerador e o denominador. Por exemplo, dizer “latas aceitas após a inspeção de envase e recravação definida, dentro da janela de teste estável” é preferível a dizer “produção”. Declare também se amostras de teste, latas de início, paradas planejadas e faltas de material estão incluídas. Estimativas baseadas no histórico de paradas podem fornecer algumas informações sobre a acumulação. No entanto, ainda poderá ser necessário um teste de produção ou um modelo de linha mais adequado.
Na fábrica, a definição de “lata boa” também deve cumprir os regulamentos pertinentes para produtos embalados. No comércio dos Estados Unidos, um lote ainda pode não atender ao requisito médio ou ao requisito de embalagem individual, mesmo que o indicador interno do processo da linha pareça estável durante o teste. Retenha a avaliação de metrologia legal e não a oculte dentro de um número geral de eficiência.
10. Transforme FAT e SAT em um dossiê de aceitação
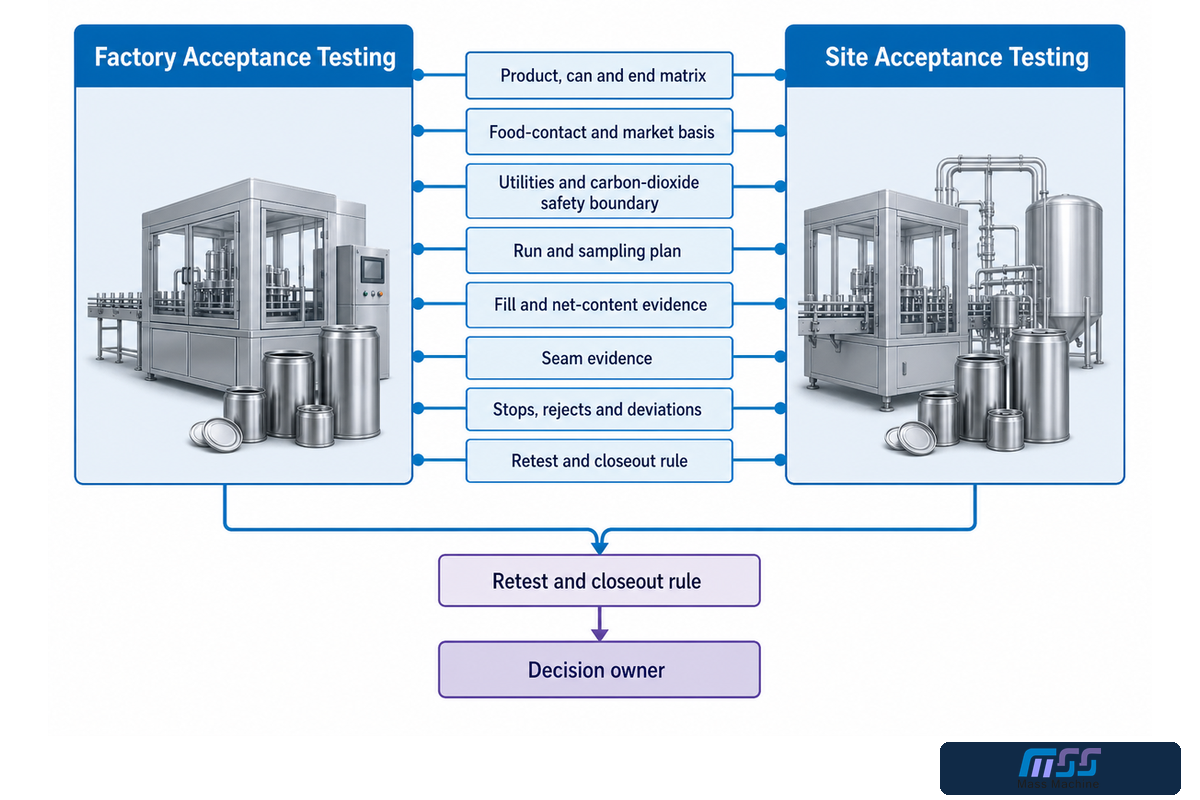
Resposta direta: O Teste de Aceitação em Fábrica e o Teste de Aceitação no Local devem basear-se em uma operação congelada e em evidências comparáveis. As evidências devem ser registradas para a fábrica e para o local instalado, respectivamente. Lata boa, amostra válida e conclusão das operações não devem ser definidos no dia do teste.
Material editorial: dossiê de aceitação de latas comercializáveis
| Campo congelado | Registro de FAT | Registro de SAT | Responsável pela decisão |
|---|---|---|---|
| Matriz de produto, lata e tampa | Materiais testados e substituições | Materiais e lotes do local instalado | Responsável pelo comprador/produto/embalagem |
| Base de contato com alimentos e mercado | Documentos disponíveis para o pacote de teste | Documentos aplicáveis ao pacote de venda | Responsável pela conformidade |
| Limite de segurança de utilidades e CO2 | Condições e controles da fábrica | Abastecimento, ventilação, monitoramento e procedimentos do local | Engenharia/EHS do local |
| Plano de operação e amostragem | Duração, janela estável e mapa de amostras | Mesma operação, mais condições específicas do local | Equipe conjunta de teste |
| Evidências de envase e conteúdo líquido | Método e resultados do processo aprovado | Método e resultados aplicáveis a produtos embalados | Responsável pela qualidade/metrologia legal |
| Evidências da recravação | Rastreabilidade de cabeçote/amostra e verificações aprovadas | Recravadora instalada e lotes reais de latas/tampas | Especialista em qualidade/recravação |
| Paradas, rejeições e desvios | Causa, duração, contagem e disposição | Mesmos campos, com interfaces do local visíveis | Aprovadores nomeados |
| Regra de reteste e encerramento | Gatilho de invalidação, reteste contido e disposição das evidências | Gatilho de reteste específico do local, amostras retidas e registro final de liberação | Equipe conjunta de teste |
O reteste também deve ser congelado. Declare qual desvio invalida a operação, qual permite um reteste contido e quem aceita as evidências. Amostras e registros brutos retidos ajudarão a resolver disputas. Sem isso, FAT e SAT serão demonstrações em vez de testes de aceitação.
Pronto para definir a operação do equipamento?
Use o guia para congelar as evidências de produto, embalagem e aceitação. Analise a linha de latas de refrigerante disponível no contexto dessa operação, incluindo produto, embalagem, utilidades, limite de aceitação, plano de amostragem, janela de operação esperada e as pessoas autorizadas a aceitar ou rejeitar as evidências.
Converse sobre seu projeto de envase de latas de refrigerante11. Perguntas frequentes
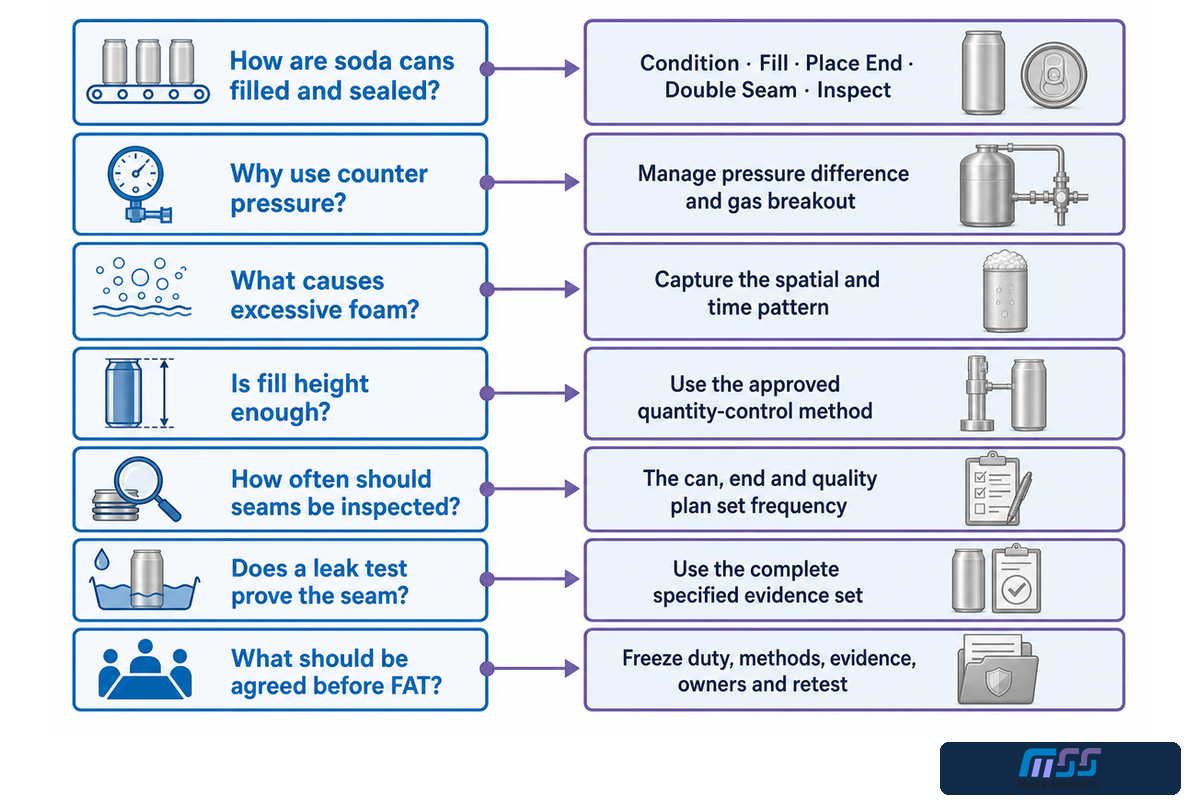
Como os fabricantes envasam e selam uma lata de refrigerante?
Eles condicionam e fornecem a bebida carbonatada, apresentam uma lata vazia aprovada, usam um ciclo de envase com pressão controlada, colocam a tampa correta e formam uma recravação dupla em duas operações. Em seguida, a lata acabada é verificada em relação às evidências definidas de envase, recravação, embalagem e liberação. O ponto importante é que cada etapa transfere uma condição controlada para a seguinte: o estado da bebida afeta o envase, a lata envasada deve chegar à colocação da tampa sem atraso ou perturbação não controlados, e a recravação deve ser avaliada segundo a especificação aprovada de lata e tampa. Portanto, uma lata com aparência limpa é uma observação, não o registro completo de liberação.
Por que o envase com contrapressão é usado para refrigerantes?
Ele controla a diferença de pressão entre o sistema do produto e a lata, permitindo que a bebida entre com menos liberação não controlada de gás. Reduz uma causa importante de formação de espuma, mas não elimina problemas de temperatura, transferência, comportamento da válvula, ventilação, sincronismo ou manuseio da embalagem. A sequência real de pressões deve vir da operação validada da bebida e da documentação da máquina, não de uma configuração genérica copiada de outra linha.
O que causa espuma excessiva durante o envase de latas?
As causas possíveis incluem um estado da bebida fora da janela, alimentação instável, nucleação ou agitação, um percurso de válvula, comportamento da vedação/equalização, ventilação ou sincronismo da liberação e manuseio antes da recravação. O padrão espacial e temporal deve ser registrado antes de alterar uma configuração. Um evento em muitos cabeçotes indica um caminho de investigação diferente de um evento repetível em um único cabeçote, mesmo quando a espuma visível parece semelhante.
A altura do envase é suficiente para comprovar a quantidade correta?
Não. A altura do envase pode ser útil dentro de um método qualificado, mas temperatura, colapso da espuma, geometria do recipiente e sincronismo afetam o que é observado. Use o método aprovado de controle de quantidade.
Com que frequência uma recravação dupla deve ser inspecionada?
A especificação aplicável de lata/tampa, a documentação da recravadora, a avaliação de riscos e o plano de qualidade devem definir a frequência. Não copie um intervalo de um guia genérico sem confirmar que ele se aplica à embalagem e ao processo.
Um teste de vazamento comprova que a recravação dupla está boa?
Ele comprova apenas o que o teste definido consegue detectar nas condições declaradas. Uma liberação completa também pode exigir exame visual, dimensões externas, seções da recravação ou evidências de desmontagem, dependendo da lata/tampa aprovada e do plano de qualidade.
O que deve ser acordado antes do FAT de uma linha de envase de latas de refrigerante?
Acorde a matriz de produto e embalagem, os materiais de teste, a base de contato com alimentos, as utilidades, a janela operacional, a duração da operação, o limite do teste estável, a amostragem, os métodos, os limites, o registro de paradas/rejeições, as evidências da recravação, as amostras retidas, os desvios, os responsáveis e as regras de reteste.
Controle a embalagem antes de selecionar a configuração
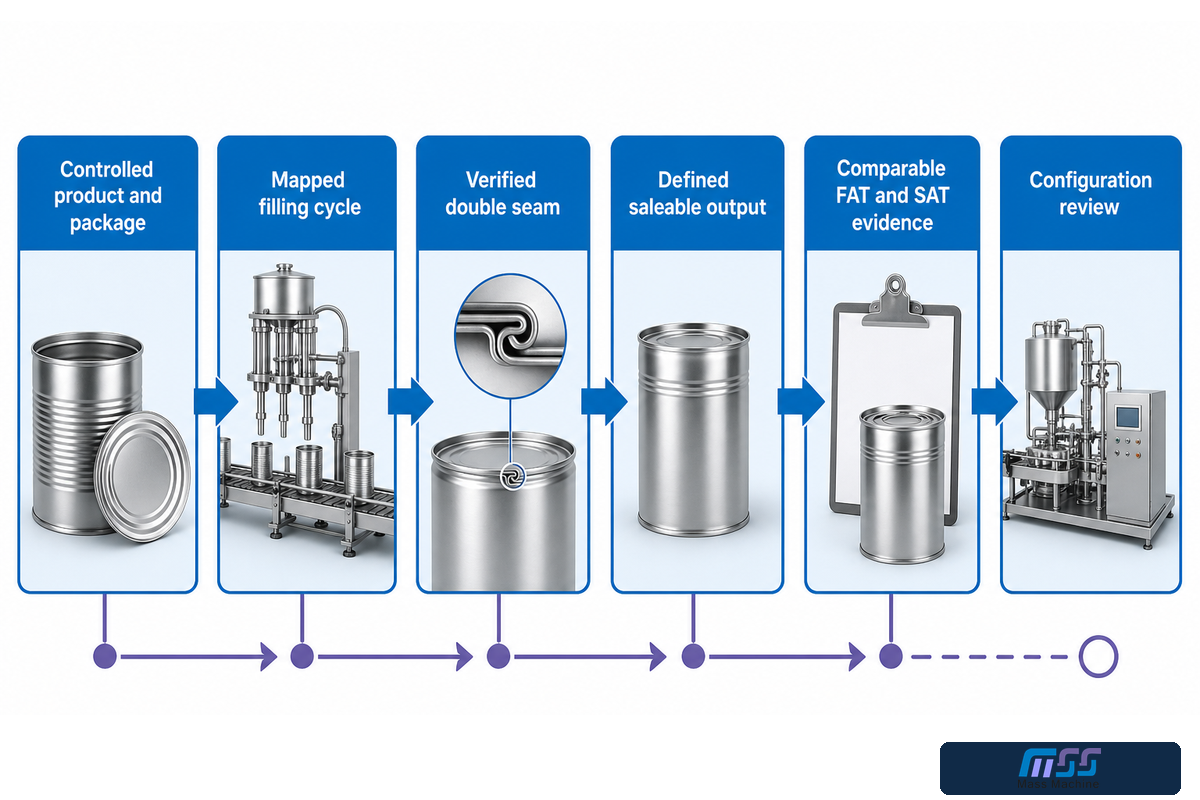
Um projeto confiável de envase de latas de refrigerante começa com um produto e uma embalagem controlados, não com uma velocidade destacada. Conecte o percurso da lata à recravação. Valide o estado da bebida. Mapeie o ciclo real da válvula. Diagnostique os padrões antes de explicar aparentes desajustes. Comprove a recravação dupla e defina a produção comercializável em um limite identificado. Depois, faça o mesmo para FAT e SAT.
Para questões de configuração da máquina, capacidade e cotação, entre em contato com a solução comercial de envase de latas de refrigerante da Mass Technology. Para informações sobre a empresa, escopo de fabricação e dados de contato, consulte Sobre a Mass Technology.
Referências e fontes
- U.S. FDA, Determinação do status regulatório dos componentes de um material em contato com alimentos
- eCFR, 21 CFR 117.40 Equipment and Utensils
- eCFR, 21 CFR 117.80 Processes and Controls
- Para esclarecer questões regulatórias sobre produtos embalados, consulte NIST, Net Contents of Packaged Goods FAQs.
- Para esclarecer questões regulatórias sobre máquinas, consulte OSHA, 1910.212 General Requirements for All Machines.
- OSHA, 1910.147 Control of Hazardous Energy
- OSHA, Potential Carbon Dioxide Asphyxiation Hazard Bulletin
- Revisão por pares, Bubbles, Foam Formation and Stability in Carbonated Drinks
- Crown, Seaming Essentials
- Ardagh Metal Packaging, Double Seams & Critical Performance Parameters
- Ferrum, Can-Seaming Training Program