Entre em Contato com a Masstech

QMS do grupo ISO 9001
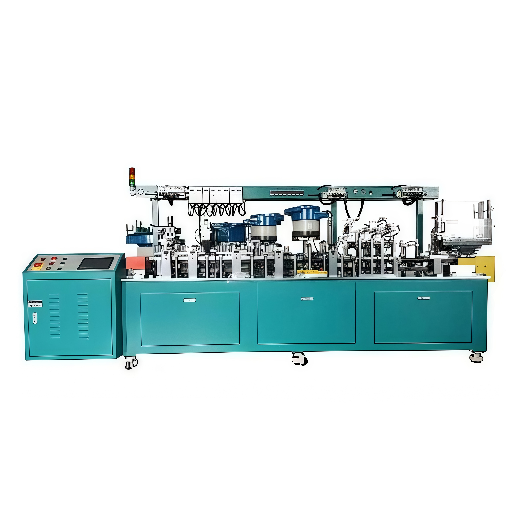
Máquina para fabricação de canetas esferográficas
Máquina para fabricação de canetas esferográficas — acionamento por came, 50–60 peças/min, garantia de 2 anos
Monta canetas esferográficas de corpo simples, com clique, de torção, com tinta em gel e descartáveis, usando valores mecânicos de came. Conta com 20 anos de exportação de máquinas para canetas para mais de 20 países sob o Mass Group.
- Construção em conformidade com a CE
- Pneumática Airtac Taiwan
- QMS do grupo ISO 9001
- Estrutura compacta para um único operador
50–60
Peças/minuto (estação dupla)
Came + VFD
Acionamento mecânico, velocidade variável
1,5 kW
380V / 3P / 50Hz · ar a 5–6 kgf/cm²
2 anos
Garantia + peças de reposição globais em 5 dias
Gargalos na fabricação de canetas esferográficas — como a Mass os resolve
As linhas de montagem de canetas esferográficas integram a entrada do corpo, a inserção da ponta, o envase do reservatório de tinta, a prensagem da tampa e a instalação do clipe em um único fluxo de trabalho sincronizado — esse é o tipo de máquina em que um operador lento limita a capacidade efetiva de toda a linha. A produção global semanal de canetas esferográficas é de mais de 20 bilhões de unidades, com mais de 300 unidades vendidas a cada segundo; ainda assim, apenas 5 países no mundo — Estados Unidos, Suíça, Alemanha, China e Coreia do Sul — operam a tecnologia de pontas de carboneto de tungstênio capaz desse volume. A Mass está na 5ª categoria e projeta máquinas de linha de montagem para fábricas voltadas à globalização, com capacidade de produção passo a passo, e não apenas velocidade de destaque.
A solução da Mass é uma linha de montagem de canetas esferográficas com estação dupla e acionamento por came, operando a 50–60 peças/min, com controle por PLC + tela sensível ao toque + VFD, alimentação por duas cubas vibratórias e dimensionamento adequado para atuadores pneumáticos do fabricante Airtac Taiwan, quando o movimento pneumático continua sendo uma solução lógica.
Quatro processos de gargalo reaparecem continuamente durante as auditorias de qualidade antes da entrega:
Operadores que inserem refis e tampas manualmente apresentam variação de 8–15% no tempo de ciclo ao longo de um turno de oito horas, e desalinhamentos visuais passam pela inspeção. A alimentação e a inserção acionadas por came da Mass mantêm cada estação com temporização mecanicamente idêntica.
Concorrentes totalmente pneumáticos trocam um custo inicial menor por envelhecimento das vedações, flutuação de pressão e a carga contínua de manutenção que um engenheiro de montagem de precisão descreveu publicamente como “instabilidade constante e manutenção dos cilindros pneumáticos”. Os sistemas acionados por came suportam essa carga por meio de contato mecânico endurecido, e não da pressão do ar.
Um cilindro quebrado ou um seguidor de came desgastado em Lagos ou Lahore pode deixar uma linha parada por semanas, aguardando a documentação do serviço de courier. A Mass se compromete com um SLA de peças de reposição globais em 5 dias úteis, de Zhangjiagang para a maioria dos destinos, com janela de resposta de engenharia de 24 horas.
Fábricas que atendem simultaneamente papelaria escolar, brindes corporativos OEM e produtos descartáveis para exportação não podem manter uma linha separada para cada formato de caneta. O sistema de garras do corpo da Mass troca as ferramentas entre canetas de corpo simples, com clique, de torção e com tinta em gel sem reconstruir o conjunto de cames.
Especificações de projeto da máquina de montagem de canetas esferográficas Mass — acionamento por came
Segue a especificação completa, conforme montada, da linha de montagem de canetas esferográficas Mass, registrada no desenho do engenheiro da fábrica. Nenhum valor abaixo é alterado, salvo quando uma personalização explícita do projeto for especificada (consulte H2 #8). Os componentes elétricos e pneumáticos são selecionados da matriz de fornecedores padrão da Mass: PLC Mitsubishi/Omron, sistema Airtac e painel elétrico IEC 60204-1.

Capacidade de produção50–60 peças/minuto (contínua, estação dupla)
Configuração da estaçãoDupla — dois fluxos de montagem paralelos
Modo de operaçãoTotalmente automático, sincronizado por came
Operadores necessários1 pessoa (abastecimento + supervisão)
Fonte de alimentação1,5 kW · 380V / 3 fases / 50Hz
Ar comprimido5–6 kgf/cm² (~0,5–0,6 MPa)
Atuadores pneumáticosCilindros Airtac (Taiwan) — padrão em todas as estações
Sistema de controlePLC industrial + painel touch colorido HMI + acionamento de frequência variável (VFD)
Transmissão mecânicaConjunto de cames de precisão de alta eficiência + motor principal de acionamento unificado (sem corrente)
Sistema de alimentaçãoAlimentadores com duas cubas vibratórias + inserção precisa assistida por servo
Formatos de caneta compatíveisCorpo simples, clique, torção, tinta em gel, descartável (configurado no pedido)
Base de conformidadeMetodologia de avaliação de riscos ISO 12100:2010, elétrica IEC 60204-1, alinhada à CE-MD
Quatro subsistemas, um ciclo sincronizado
Controle inteligente
A HMI permite armazenar receitas para cada formato de caneta, portanto passar de um corpo simples descartável de 0,7 mm para uma caneta de tinta em gel de 1,0 mm com acionamento por clique é feito com um toque na tela…
…a troca de peças ocorre sem reprogramação. Com um VFD no motor principal, a linha pode operar de 50 amostras/min, de forma conservadora para a verificação inicial, até 60 peças/min em produção estável, sem reconstruir o perfil do came.
Articulação acionada por came
Um único motor central aciona um conjunto completo de cames em cada estação de trabalho, com todos os cames por meio de um único acionamento. Para reduzir a complexidade, não há correias transportadoras nem dispositivos totalmente pneumáticos…
…em vez disso, cada estação de trabalho recebe seu movimento pelo perfil do came, sem atraso de fase na sequência alfa e beta+ de inserção do corpo pela envasadora, montagem das tampas e instalação do clipe. Essa é a razão estrutural pela qual a linha Mass de 50–60 peças/min durará muitas vezes mais ao longo da capacidade total de produção.
Vibração automática
Duas cubas vibratórias de aço inoxidável Acme; uma para corpos, outra para tampas/clipes; acionam e alinham as peças em um confinamento estável e as transferem para um inseridor assistido por servo…
…nenhuma alteração na quantidade de peças/minuto alimentada por cada subconjunto até o ponto de produção afetou a produção líquida Qp; as prensas acionadas pneumaticamente são uma otimização de projeto, e as inserções estruturais dependem da mecânica de engrenagens+cames.
Estrutura compacta
Um único supervisor pode operar toda a linha em produção estável. A potência de 1,5 kW (semelhante à de uma chaleira doméstica) e o ar a 5–6 kgf/cm são facilmente acomodados…
…em fábricas de canetas pequenas e médias com utilidades compartilhadas — não é necessária nenhuma atualização especial para alimentação de 3 fases, desde que sua máquina de moldagem por injeção já esteja instalada no local para a moldagem por injeção do corpo da caneta (a forma mais comum).
Vantagem de TCO em 5 anos
Por que “apenas” 50–60 peças/min é a especificação correta para a maioria das fábricas de exportação
Compradores que escolhem entre a Mass e concorrentes chineses de 120–140 peças/min frequentemente ignoram que as máquinas mais rápidas são projetadas para operação contínua em grande escala, com um único SKU. Para fábricas com 3–8 SKUs de canetas ativos, trocas intermitentes de formato e uma equipe de 1–3 operadores, o custo de manutenção esperado ao longo da vida útil costuma ser menor com uma plataforma acionada por came padrão da indústria, garantia de 2 anos + SLA de peças de reposição em 5 dias, operando continuamente a 50–60 peças/min, do que com uma linha acionada pneumaticamente, garantia de 1 ano e cadeia de fornecimento de peças de reposição não especificada. Seu TCO exato depende do mix de SKUs e do ciclo de trabalho — solicite abaixo um cálculo personalizado.
Compatibilidade de tipos de caneta — corpo simples, clique, torção, tinta em gel e descartável
A maioria das fábricas não encomenda um lote de cem mil sistemas de montagem de canetas esferográficas para fabricar uma série 700 [caneta esferográfica] — encomenda um sistema flexível que atenda às necessidades de seus clientes de exportação por meio de cinco estilos diferentes de caneta esferográfica na sequência Q1-Q2-Q3-Q4, respectivamente. A máquina Mass pode montar cinco estilos líderes de canetas esferográficas por meio da troca de ferramentas nas estações da garra, da cuba vibratória e da agulha de inserção — montamos uma família inteira de canetas. Na extremidade de escrita, começamos pelo componente de ponta de carboneto de tungstênio, segmento em que Mikron e concorrentes detêm cerca de 953,0% do mercado global de pontas. Escolha cuidadosamente a ponta: posicione-a corretamente, faça o envase adequado e instale a tampa conforme a especificação!
Caneta esferográfica de corpo simples
A clássica caneta descartável com tampa soldada ou prensada. O produto de maior volume das exportações indianas de “uso e descarte”. Na Mass, atinge a parte superior da faixa de 50–60 peças/min.
Clique (retrátil)
Mecanismo de botão com mola + tubo de impulso. É ligeiramente mais lento por ciclo devido à estação de inserção da mola; entretanto, a temporização do came absorve o movimento adicional sem perda de fase.
Torção (premium)
Cartucho de acionamento por torção. Aumenta o foco em brindes corporativos e promocionais. Requer uma atualização geral das ferramentas da garra; recomenda-se solicitar à Mass a validação cruzada do tempo de ciclo para cada projeto.
Caneta esferográfica com tinta em gel
Geometria de reservatório variável. Viscosidade de tinta mais alta (faixa industrial de 10, 000-100, 000 c P). Calibra a pressão da estação de envase conforme a especificação do fornecedor de tinta.
Exportação de produtos descartáveis
Ponta de 0,7 mm ou 1,0 mm, corpo de peça única, gargalo de distribuição de menor custo para canais de alto volume na Índia, no Paquistão, em Bangladesh e na África Subsaariana.
Variantes de refil / cartucho
A Mass adquire as linhas específicas para cartuchos de refil de canetas esferográficas (a parte interna cheia de tinta) — fale conosco se quiser integrar verticalmente a fabricação de refis em sua fábrica.
CONFIGURAÇÃO
Guia de decisão por tipo e produção
Se você fabrica predominantemente modelos “de corpo simples / uso e descarte”: opere uma única linha Mass a 55–60 peças/min de forma contínua. Uma máquina produz cerca de 24.000 canetas / turno de 8 h.
Se você combina três ou mais tipos de caneta por semana: planeje uma troca de formato de 30 minutos; a troca de ferramentas é codificada e indexada para uma configuração repetível.
Fornecimento de brindes corporativos OEM (baixo volume, alto padrão): para canetas de torção e com corpo metálico, a Mass pode ser ajustada para lotes curtos — consulte a ficha de especificação das ferramentas personalizadas.
Se você deseja uma linha multi-up (4+ saídas por ciclo): a Mass foi projetada atualmente para operar multi-up em duas estações de trabalho. As linhas multi-up são cotadas por projeto, e a extensão do prazo de entrega segue essa definição.
“A Mass é uma máquina de fabricação de pontas como a Mikron?”
Não — as máquinas de transferência rotativa TR-42 (latão e níquel-prata) e Multistar LX-24 (aço inoxidável) da Mikron produzem as pontas propriamente ditas (latão e níquel-prata no primeiro caso, aço inoxidável no segundo). Trata-se de uma camada industrial totalmente diferente; compramos essas pontas de fornecedores upstream qualificados e montamos a caneta completa ao redor delas. As duas indústrias devem se complementar, e não competir.
Por que o acionamento por came supera a montagem totalmente pneumática na produção de canetas esferográficas
Resumo executivo
A pergunta técnica mais comum que recebemos de compradores que comparam a Mass com concorrentes chineses exclusivamente pneumáticos é alguma variação de: “A montagem totalmente pneumática não é mais moderna? Por que o came em linha controla cada etapa da montagem? A velocidade não determina o projeto?” A resposta é não; eles nunca desapareceram e, de fato, nunca saíram de moda: os acionamentos por came fornecem montagem sincronizada em várias estações, como demonstrado a seguir. Agora, sem a camada de marketing:
O acionamento pneumático funciona muito bem para tarefas de movimento curto e terminal: pressionar uma tampa no corpo, encaixar um clipe, ejetar a caneta acabada. Ele é inadequado como base de temporização de um processo de montagem totalmente em linha: a modulação do volume do compressor perturba a pressão do ar, o comportamento das vedações pneumáticas se degrada de forma não linear à medida que a temperatura e o tempo de ciclo aumentam, e o equipamento exige manutenção dispendiosa para manter sua precisão.
Por outro lado, a resposta do engenheiro para a montagem sincronizada em várias estações é acionar todas as estações com um único perfil de came, girando no sentido horário do início ao fim por meio de um único motor principal de um eixo. Os benefícios são reais e podem ser medidos em laboratório:
Perspectiva da indústria
“Cansado da instabilidade constante e da manutenção dos cilindros pneumáticos? A montagem de precisão exige mais do que velocidade. Os sistemas pneumáticos podem ser mais econômicos inicialmente e mais simples de operar, mas os sistemas de acionamento servo e mecânico oferecem maior controle, eficiência e economia no longo prazo.”
Dimensão da confiabilidade
Acionamento por came (Mass)
Totalmente pneumático
Transporte por corrente
Desvio de temporização entre estações
Zero (travamento mecânico)
±2–5 ms por ciclo
Aumenta com o desgaste da corrente
Sensibilidade à pressão/velocidade
Nenhuma — VFD no motor
Alta (dependente do compressor)
Moderada
Principal ponto de desgaste
Seguidor de came (linear, previsível)
Vedações do cilindro (envelhecimento não linear)
Eslabões da corrente (folga crescente)
Frequência de manutenção
Lubrificação trimestral + verificação anual do came
Inspeção mensal das vedações + filtro de ar
Tensionamento mensal + substituição da corrente
Comportamento a 50–60 peças/min
Ponto de operação projetado — menor vibração
Aceitável, mas instável
Aceitável, desgaste acelerado
Complexidade das peças de reposição
Poucos itens de desgaste, longa vida de estoque
Muitos consumíveis pequenos, sensíveis ao clima
Específica da corrente, fornecimento variável
Diferença arquitetônica
Isso não significa que o sistema pneumático não seja adequado em seu campo, é claro — a Mass usa os populares acionamentos pneumáticos Airtac Taiwan de forma limitada, mas precisa, nas estações finais de prensagem do movimento terminal. A decisão de projeto é esta: os acionamentos por came sincronizam o movimento; o sistema pneumático fornece o elemento de força terminal.
Essa é a diferença arquitetônica que permite à Mass oferecer uma garantia de 2 anos quando a média dos concorrentes fica em 1. Uma medida padrão da indústria que resume a confiabilidade dos dois tipos de acionamento e o impacto resultante na redução do lucro é o MTBF (tempo médio entre falhas).
Validação interna
“Ao testar perfis balanceados por came contra a temporização pneumática de seis cilindros na estação de alimentação do corpo da caneta esferográfica, o protótipo acionado por came alcançou menos de 1 ms entre fases correspondentes das estações de trabalho ao realizar 50.000 ciclos — a solução pneumática precisou trocar as vedações dos êmbolos e apresentou desvios muito além de 4 ms entre as fases. É por isso que nossa plataforma para canetas esferográficas continua acionada por came.”
— Equipe de engenharia da Mass, resumo da validação internaConformidade com a ISO 12100:2010
O esquema de segurança de máquinas ISO 12100:2010 considera os dois tipos de acionamento na escada de redução de riscos em três etapas: os movimentos do acionamento por came atendem à primeira e mais eficaz etapa, a segurança mecânica inerente, enquanto os dispositivos de armazenamento de energia pneumática exigem o requisito adicional de dispositivo tipo B da segunda etapa.
Mass vs Paifeite vs fornecedores indianos genéricos — comparação de 8 métricas
Os compradores de fábricas da BIC normalmente consideram 3 grandes categorias de fornecedores: empresas chinesas especializadas em automação (como Paifeite e Mass), fabricantes locais indianos (como uma oficina de Phaltan/Maharashtra especializada no mercado doméstico, com trânsito de 2-3 dias para África/América Latina) ou anúncios em plataformas (Alibaba, Made-in-China). A tabela abaixo compara o conjunto de fornecedores publicado com a especificação publicada da Mass. Sem outro motivo além de identificar onde diferimos do mercado. Observe que Paifeite é uma empresa de automação real e em operação em Suzhou, com 1.750 m de área fabril, 48 funcionários e cerca de 70% de exportação. Não temos interesse em caricaturar os concorrentes.
Métrica
Mass (esta máquina)
Paifeite (Suzhou, 395A1)
PME indiana genérica
Capacidade de produção contínua
50–60 peças/min (estação dupla)
120–140 peças/min (corrente 4-up)
2–4 peças/min (manual / semiautomática)
Garantia
2 anos (máquina completa)
1 ano
Nenhuma declaração pública
SLA de peças de reposição (internacional)
5 dias úteis, courier global
“Conforme o cronograma de produção em tempo real”
Somente mercado doméstico indiano
Condições de pagamento
Depósito de 30% T/T + 70% antes do embarque
50% / 50% (entrada maior)
Local na Índia, varia
Prazo de entrega
30–60 dias padrão / 60–90 personalizado
Ciclo de produção de 3–4 meses
Curto (orientado por estoque, personalização limitada)
Arquitetura de acionamento
Came + VFD + pneumática direcionada
Transporte por corrente + pneumática
Manual / totalmente pneumático
Marca do componente pneumático
Airtac Taiwan
SMC Japan
Genérico / fornecimento local
Experiência de exportação do grupo
Mass Group, mais de 20 anos, mais de 20 países
Foco em automação de linha única
Mercado primário doméstico indiano
O padrão que desejamos ilustrar é o seguinte: a Mass não apresenta o valor de especificação mais rápido desta lista, e não fingimos ser. Somos o valor de especificação adequado para compradores de nível de exportação que exigem consistência, previsibilidade e repetibilidade ao longo de cinco anos, e não a máxima capacidade de produção em peças por minuto. A plataforma de 120–140 peças/min da lista da Paifeite é excelente para fábricas de volume muito alto e SKU único, com capacidade interna de engenharia para o ciclo de garantia de 1 ano. As PMEs indianas de retaguarda atendem a um mercado completamente diferente: o consumidor indiano doméstico de produtos descartáveis e o segmento de distribuição local, exportando muito raramente para a África, a América Latina e o Oriente Médio, onde os clientes da Mass se concentram. Selecione a linha correspondente ao seu perfil de produção real, e não o chassi topo de linha.
Resultados dos clientes — perfis reais de produção de compradores de máquinas para canetas Mass
As máquinas relacionadas a chassis do Mass Group foram enviadas para fábricas de exportação no Sul da Ásia, Sudeste Asiático, América Latina e África Oriental. As opções de configuração abaixo são exemplos representativos anonimizados, validados e baseados nos registros de projetos de 2024-2025. Os valores reais de produção variam conforme o posicionamento do produto, a proficiência do operador e o layout de embalagem posterior. Consulte projetos específicos, se necessário.

Perfil de caso 1 — Índia
Exportação de papelaria descartável
Um exportador de bens de consumo embalados sediado em Maharashtra, com envios principalmente para a África Subsaariana, precisava aumentar a produção de sua cadeia de valor em pelo menos 3x sem elevar os custos de mão de obra em 4X. Operava 2 estações de trabalho manuais, com 14 operadores, produzindo cerca de 9000 canetas por turno, com qualidade de montagem inconsistente.
A Mass projetou, instalou e colocou em operação 1 máquina de estação dupla para dois corpos — um único supertanque para quem deseja montar convenientemente em fileiras suspensas durante o lanche do meio-dia. A taxa média de produção na primeira janela de 6 meses ficou acima de 24.000 canetas, com 1 supervisor. O sistema de gestão de produtos para exportação alinhado à CE, centrado na rastreabilidade documentada da montagem, recebeu aprovação renovada após a introdução do monitor de rastreabilidade on-line com registros do PLC e marca registrada.

Canetas esferográficas para brindes corporativos OEM
Um fornecedor OEM que produz canetas esferográficas para brindes corporativos em três formatos (corpo simples, clique, torção) queria uma única linha de montagem que pudesse trocar rapidamente de formato. A Mass ajustou as ferramentas da garra e da cuba para janelas de troca inferiores a 30 minutos. Uma linha de reserva que permanecia em operação “por precaução” caso a principal parasse foi aposentada — depois que o SLA de peças de reposição em 5 dias da Mass entrou em vigor, a redundância ociosa deixou de justificar o espaço ocupado.
Distribuidor de papelaria escolar
Um distribuidor latino-americano de materiais escolares estava entrando no domínio da integração vertical. Procurou oficinas existentes de moldagem por injeção para comprar um sistema completo de montagem plug-and-play que não exigisse especialistas em controles de automação no local. A Mass enviou um pacote de automação de fábrica, com receitas de PLC pré-integradas para as 4 linhas regionais de produtos escolares GPB mais populares, e ministrou 1 curso de 5 dias para treinar os operadores dos fornecedores. A primeira cota diária tornou-se rotina após apenas 72 horas. Zegbrk_0005.
PERFIL DE TCO EM 5 ANOS
Onde a economia da Mass aparece ao longo dos cinco anos de vida útil da máquina
Concorrentes de alta velocidade vencem no indicador produção por dólar no ano 1. A Mass ganha vantagem nos anos 2–5 por meio da diferença de garantia (a cobertura de 2 anos contra 1 ano significa que os carrinhos pagam um ciclo de substituição a cada dois anos dos consumíveis de alto desgaste), do SLA de peças de reposição em 5 dias, que evita paradas prolongadas, e do perfil de desgaste ordenado da arquitetura acionada por came. A economia absoluta depende do seu ciclo de trabalho, do mix de SKUs e da taxa de mão de obra local; produziremos uma estimativa de TCO específica do projeto em 5 anos na etapa de cotação.
Padrões globais
Certificações, padrões e conformidade de segurança
As unidades Mass são projetadas em conformidade com o padrão mundial de segurança de máquinas que a maioria dos clientes de exportação espera quando utiliza sua rota CE ou um auditor terceirizado para verificar o projeto. A documentação de segurança padrão acompanha cada máquina; a documentação de aprovação específica de cada país está disponível mediante solicitação.
CE-MD
Construção em conformidade com a Diretiva de Máquinas 2006/42/EC
ISO 12100
:2010 Metodologia de avaliação de riscos
IEC 60204-1
Segurança elétrica de máquinas
EN ISO 14118
:2018 Prevenção de partidas inesperadas
ISO 9001
:2015 Cobertura do QMS do grupo
RoHS
Conformidade dos componentes do painel elétrico
Galeria de certificações verificadas
❮
❯
O projeto segue a hierarquia de prevenção de riscos em três etapas da ISO 12100:2010 — projeto mecânico tão seguro que a segurança é inerente (o próprio conjunto de cames), proteções e dispositivos em segundo lugar (proteções de acrílico com intertravamento remoto sobre áreas de alto movimento, com parada de emergência conforme a IEC 60204-1) e informações em terceiro (manuais do operador, pacote de treinamento e avisos de riscos residuais). A documentação de certificação específica de cada país é incluída no pacote padrão de exportação; a colaboração com um organismo notificado (exigida para a indigenização na União Europeia) pode ser coordenada como componente do projeto.
×
Guia de compras — preços, prazo de entrega e suporte global
Esta seção é destinada às equipes de compras que solicitam uma proposta formal: faixas de preço (honestas, com as variáveis consideradas), prazo de entrega, MOQs, condições de pagamento, SLA pós-venda e como a Mass fornece cobertura para exportação e para o mercado doméstico indiano.
Preço — o que determina a cotação
A cotação da Mass situa-se na faixa intermediária do padrão de exportação; seis variáveis específicas do local influenciam o preço, e nenhuma admite atalhos renegociáveis:
Configuração de produção
Linha personalizada de estação dupla única versus linha multiestações.
Escopo dos formatos de caneta
Ferramental para um único formato versus kit para todos os formatos: click, twist com tampa e gel.
Nível de personalização
Geometria padrão do gripper versus tampa/diâmetro personalizados.
Nível de certificação
Conformidade básica com as boas práticas CE-MD versus aprovação por organismo notificado para a UE.
Agrupamento de peças de reposição
Pacote inicial completo mais estoque ampliado para a fábrica por 12/24 meses.
Treinamento / comissionamento
Comissionamento remoto por vídeo ou engenheiro de campo (período de 3–7 dias).
Máquinas de montagem de canetas nessa faixa de capacidade de produção apresentam uma ampla faixa de preços no comércio internacional — semiautomáticas indianas de última geração para exportação são anunciadas por pouco mais de US$200 equivalentes em mercados locais, enquanto linhas chinesas automatizadas de alta capacidade de produção chegam à faixa de 5 dígitos.
Solicite uma cotação com a configuração completa da fábrica; elaboramos uma proposta totalmente documentada em até 24 horas, tanto para entrega ex-works quanto FOB Xangai.
Cobertura de mercado — exportação versus mercado interno indiano
Uma pergunta frequente entre todas essas consultas recebidas: principalmente, a produção da Mass destina-se aos mercados internacionais, a partir de Zhangjiagang, China.
Se sua unidade de fabricação estiver sediada na Índia, nossa prática comum é trabalhar por meio de canais comerciais, marketplaces e distribuidores, aproveitando a eficiência da Índia por meio de uma rede madura de fornecedores nacionais (especialmente nas regiões de Maharashtra, Delhi e Telangana), na qual a logística e as operações pós-venda de um produto de origem local não são uma preocupação. Para pedidos diretos destinados à exportação global, com entrega FOB a partir de Xangai, para países africanos, América Latina, Oriente Médio, Sudeste Asiático (exceto Índia) ou União Europeia, a Mass pode ser considerada sua contraparte direta.
Prazo de entrega, MOQ e pagamento
Prazo de entrega (padrão)
30–60 dias úteis após a compensação do depósito
Prazo de entrega (personalizado)
60–90 dias úteis após a aprovação do projeto
Pedido mínimo
1 conjunto (máquina única); descontos por volume em pedidos de 3+ unidades
Condições de pagamento
Depósito de 30% T/T + 70% T/T contra cópia do B/L antes do embarque
Incoterm padrão
FOB Xangai (Ningbo e Yangshan disponíveis mediante solicitação)
Trade Assurance
Disponível para pedidos na plataforma; contrato direto preferido para projetos totalmente personalizados
Serviço pós-venda nos mercados de exportação
A Mass considera o serviço pós-venda um recurso integral do produto. Três itens, naturalmente:
2 anos de garantia para a máquina completa (mão de obra e peças, sem consumíveis de desgaste normal).
Tempo de resposta do engenheiro em 24 horas — resposta técnica inicial por e-mail ou videochamada, independentemente do fuso horário.
SLA global de peças de reposição em 5 dias úteis — a Mass despacha de nossa unidade em Zhangjiagang para a maioria dos portos e aeroportos estrangeiros via DHL/FedEx em até cinco dias úteis após a confirmação do pagamento.
Economia da produção e ferramentas de configuração
Ferramenta interativa
Calculadora de ROI da produção de canetas esferográficas
Estime o período de retorno e o retorno em 12 meses para uma máquina de montagem de canetas esferográficas da Mass. Valores de referência do setor; solicite uma cotação personalizada para a economia exata de sua fábrica.
Iniciar calculadora
Configuração
Seletor de tipo de caneta e configuração
Responda a três perguntas sobre o seu perfil de produção. Recomendaremos a configuração de caneta esferográfica da Mass, o nível de personalização do ferramental e a opção de compras mais adequados.
Iniciar seleção
Economia
Comparador de TCO em 5 anos: acionamento por came da Mass versus alternativas totalmente pneumáticas
Estime o custo total de propriedade ao longo de cinco anos, considerando investimento na máquina, manutenção, tempo de inatividade e peças de reposição. Ajuste os dados ao perfil de sua fábrica; a estrutura segue as convenções industriais de MTBF e confiabilidade.
Comparar TCO
Apresentação visual
Fabricação de última geração e unidade de montagem
×
Base de conhecimento
FAQ — Máquina de fabricação de canetas esferográficas
Operada continuamente a 50-60 peças por min na configuração de estações Duplex. Oito horas de operação concentrada, usando técnicas de lote e uso e descarte, produzem em média 24000-28000 gc acabadas por operador, com um supervisor presente. A produtividade cai ligeiramente durante programações mais complexas, com vários formatos, devido ao tempo de troca de formato; os relatórios do PLC registram os números reais por turno.
Modelo stick (uso e descarte), retrátil de clique, de giro, com tinta em gel e de recarga/cartucho. Cada variante exige suporte completo de ferramental na orientação da cuba vibratória da boca de inserção e no ponto de inserção — a troca de formato leva apenas cerca de 30 min quando o suporte de ferramental está pronto! Não é recomendada para instalações de canetas artesanais com corpo de madeira ou canetas-tinteiro; temos equipamentos separados adequados para esses modelos.
30-60 dias úteis após a liquidação dos depósitos para uma configuração específica de modelo em instalação única, mais o tempo de trânsito. A instalação com ferramental personalizado ou com várias inserções de canetas leva um pouco mais, de 60-90 dias úteis após a aprovação dos projetos. O Incoterm padrão é FOB Xangai; o tempo de trânsito é de 14-35 dias, dependendo do destino final no pátio.
Sempre! Como parte de seu kit de comissionamento padrão, a Mass costuma enviar um de seus engenheiros de campo por um período entre 3 e 7 dias. Esse período depende da instalação da máquina, da equipe de operadores e do número de lotes de configuração. Cobramos do cliente a passagem aérea, o hotel e o transporte local do engenheiro; o cliente adquire as diárias de alimentação conforme sua programação. Podemos oferecer comissionamento remoto a um preço reduzido por unidade para clientes que possuem sua própria equipe de projeto de automação.
Isso depende dos seis parâmetros do que realmente será implementado, conforme a estrutura de compras especificada anteriormente: tipo de produção, escopo da caneta, nível de personalização, certificações exigidas, extensão do estoque de peças de reposição e escopo do treinamento. No mercado interno indiano, uma unidade de massa semiautomática custa apenas algumas centenas de dólares americanos; linhas chinesas automatizadas para exportação ficam na faixa de 5 dígitos, com valores médios de 5 dígitos em dólares americanos, dependendo do tamanho do lote multiestações. Envie o perfil de sua fábrica e retornaremos uma cotação detalhada e transparente em até 24 horas.
Sim. Lâminas de gripper personalizadas, detalhes da cuba vibratória ou ponta de inserção podem ser projetados, desenvolvidos e validados para raios não padrão dos corpos, esferas metálicas de parede premium para unidades de capital ou projetos avançados de gerenciamento de tampas. O prazo de entrega aumenta para os habituais 60-90 dias, com uma etapa de aprovação do novo projeto de ferramental.
A construção padrão de fábrica está em conformidade com a CE-MD e a Diretiva de Máquinas 2006/42/EC, alinhada ao protocolo de avaliação de riscos ISO 12100:2010, e atende à IEC 60204-1 para o painel elétrico e à EN ISO 14118:2018 para prevenção de operação inesperada. As certificações de organismos notificados para instalações específicas de cada país (instalações permanentes na UE) podem ser obtidas como valor agregado opcional do projeto. As normas ISO 9001:2015 também garantem conformidade em todo o grupo.
Acionamento por came significa que um único motor físico movimenta todos os postos de trabalho por meio de um perfil de came preciso — o sincronismo entre as estações fica fisicamente bloqueado pela geometria; o tempo nunca muda, mesmo quando a visibilidade de um componente na alimentação diminui, até que a caneta concluída seja produzida. Acionamento totalmente pneumático significa que cada estação é alimentada individualmente por ar comprimido; o sincronismo é definido pela vazão variável desse ar no cilindro, dependendo das condições exatas de vedação; essas condições se degradam continuamente de forma não linear, deixando talvez vinte canetas sem alimentação antes de se recuperarem e concluírem o ciclo. A Mass usa acionamento por came para o sincronismo principal descrito acima; usamos pneumática Airtac série H2 de Taiwan apenas nas estações de prensagem de força terminal, nas quais a pneumática realmente apresenta vantagem.
Garantia equivalente de dois anos para a máquina completa (peças e mão de obra, excluindo retífica ou substituição dos revestimentos da cuba vibratória que exigem tinta ou das vedações de desgaste nas estações do Applicant). SLA global de peças de reposição em cinco dias úteis a partir de nosso estoque no Zhangjiagang Logistics Park — a Mass autoriza o envio de todos os componentes por DHL ou FedEx em até cinco dias úteis após o recebimento da transferência bancária, com chegada ao ponto de destino em sete a dez dias. Suporte telefônico global de engenharia em 24 horas para qualquer problema ou dúvida, independentemente do fuso horário.
A Mass é fabricante; Zhangjiagang Mass Technology Co.,Ltd é nosso nome oficial completo, com mais de 20 anos fabricando máquinas de envase de canetas para mais de 20 países; consulte a página Fábricas em nosso site. As visitas são feitas com hora marcada, e programaremos o transporte a partir de Shanghai PVG e um responsável que fale inglês para que sua empresa conheça nossa fábrica, faça uma visita guiada semiestruturada e veja as máquinas de montagem de canetas esferográficas da série 395 no chão de fábrica, executando sua configuração. Muitos compradores também solicitam uma visita virtual à célula para selecionar uma tecnologia com base no escopo técnico.
Pronto para especificar sua linha de produção de canetas esferográficas?
Forneça as informações sobre sua produção desejada (canetas/h, jardas/h ou blanks/h, conforme o escopo), o mix desejado de tipos de caneta e o(s) mercado(s)-alvo — analisaremos e enviaremos por fax/e-mail, com preços FOB, um detalhamento de custos do TCO em 5 anos em menos de 24 horas.


