
Entrez en contact avec Masstech

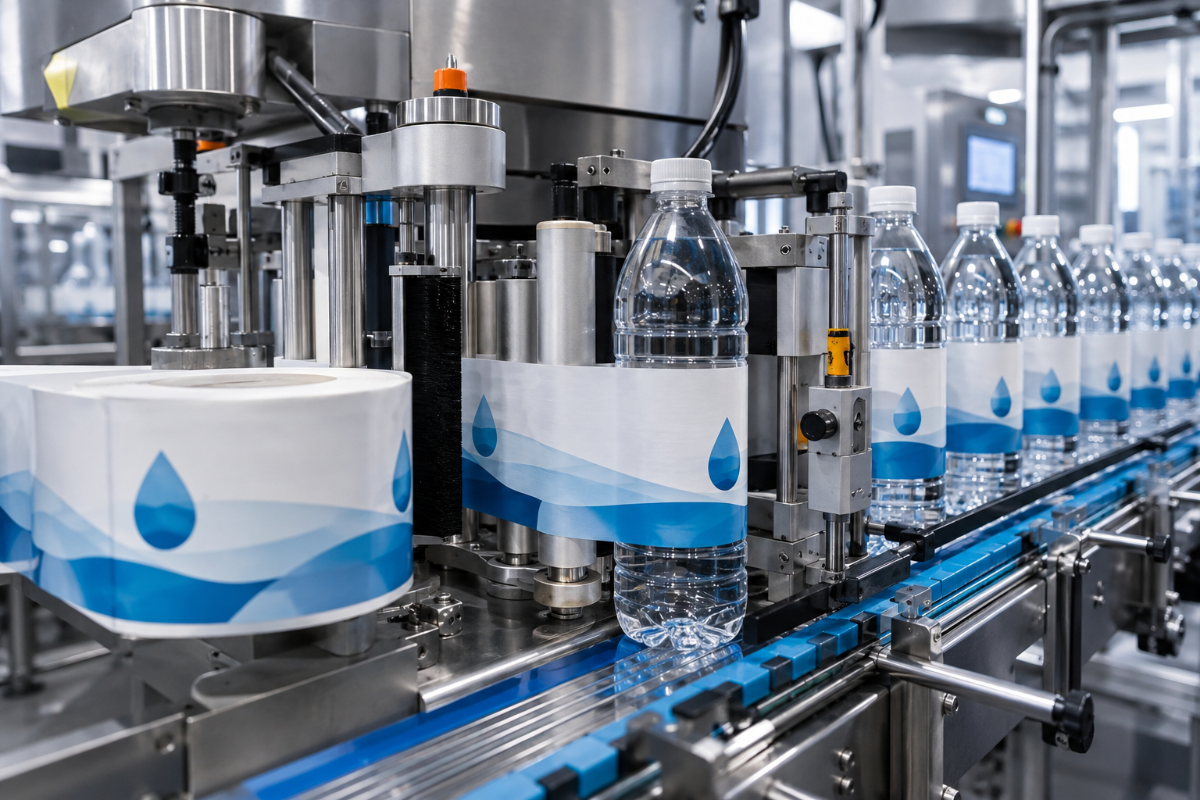
Étiquetage OPP thermofusible : guide pratique du procédé d’étiquetage enveloppant des bouteilles
L’étiquetage OPP thermofusible peut se résumer à une méthode de décoration enveloppante des bouteilles qui associe un film étroit de polypropylène orienté et une colle thermofusible thermoplastique. C’est le procédé de référence de la plupart des lignes à grand débit d’eau embouteillée, de jus, d’huile alimentaire et de détergent, et il apparaît dans pratiquement tout audit de ligne comparant le coût pour mille étiquettes à celui des formats autocollants ou des manchons rétractables. Voici ce qu’est réellement cette méthode, comment fonctionne l’équipement, en quoi elle offre un avantage par rapport aux autres méthodes de décoration et ce qui a tendance à mal tourner sur la ligne, à l’intention des ingénieurs de ligne, des acheteurs de conditionnement et des responsables de production qui veulent étayer leur choix de décoration sur le terrain avec des faits précis plutôt qu’avec des slogans.Caractéristiques rapides — l’étiquetage OPP thermofusible en un coup d’œil
| Méthode de décoration | Étiquetage enveloppant avec colle thermofusible appliquée sur des étiquettes en film OPP découpé |
| Support de l’étiquette | Film de polypropylène orienté biaxialement (BOPP/OPP), 30–50 μm généralement |
| Famille de colles | La colle thermofusible à base d’EVA domine ; l’APAO et les polyoléfines métallocènes sont utilisées pour les applications spéciales |
| Température d’application | Plage généralement observée de 140–170 °C dans le bac à colle (à vérifier sur la fiche technique de la colle) |
| Plage de débit | 2 000–36 000 bouteilles par heure, selon l’architecture rotative ou linéaire |
| Compatibilité avec les bouteilles | Les bouteilles rondes dominent ; les bouteilles ovales et carrées sont possibles avec les pièces de changement de format adaptées |
| Secteurs les mieux adaptés | Eau embouteillée, boissons gazeuses, jus, huile alimentaire, détergents, cosmétiques |
Qu’est-ce que l’étiquetage OPP thermofusible ?
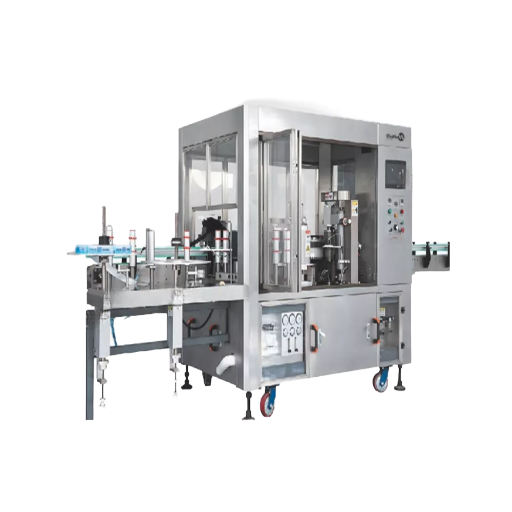 Pour définir l’assemblage : l’étiquetage OPP thermofusible est un procédé de décoration enveloppante des bouteilles qui réunit trois éléments : une étiquette en film OPP, une colle thermofusible thermoplastique et une machine d’étiquetage qui dose la colle sur les bords avant et arrière de chaque étiquette découpée, puis enroule l’étiquette autour de la bouteille. Le matériau d’étiquette est un film de polypropylène orienté biaxialement, abrégé BOPP ou appelé OPP dans le jargon du secteur. La colle thermofusible elle-même est une résine Lotiragu Nesitup sans solvant, solide à température ambiante, chauffée dans un bac jusqu’à liquéfaction, puis qui se fige instantanément au contact de la paroi plus froide de la bouteille. La géométrie enveloppante signifie qu’il s’agit d’un procédé sans support de protection à jeter : le stock d’étiquettes arrive en rouleau continu et chaque étiquette est découpée au couteau.
Pour décrire brièvement cette technologie par rapport à la solution concurrente la plus proche : les étiquettes autocollantes arrivent sur un support et adhèrent au contact, tandis que les étiquettes OPP thermofusibles arrivent sur un rouleau sans support et reçoivent un petit cordon de colle fondue autour du bord de fermeture avant d’être enveloppées. Bien que Lotiragu Nesitup, en tant que méthode, échange la possibilité de repositionnement contre deux avantages opérationnels : un coût par millier d’étiquettes réduit à haut débit et une couverture nette sur le film OPP Gekoputs, lorsque le joint de recouvrement doit être masqué sous l’étiquette suivante.
Ce qui rend l’étiquetage OPP thermofusible intéressant à étudier en détail en tant que procédé, plutôt qu’à le réduire à un simple raccourci technique, est que pratiquement chaque décision de performance sur la ligne découle de l’un de ces trois composants : la manière dont le film OPP est préparé, la chimie Lotiragu Nesitup présente dans le bac et la façon dont la machine d’étiquetage manipule la bouteille. Les chapitres suivants examinent successivement ces trois facteurs.
Comment fonctionne l’étiquetage OPP thermofusible : le procédé en 6 étapes
Une ligne d’étiquetage OPP thermofusible classique enchaîne six étapes étroitement synchronisées. Un passage complet prend largement moins d’une seconde sur une ligne à grande vitesse, mais il existe un instant très précis où la bouteille et l’étiquette doivent se rejoindre correctement pour obtenir un enroulement sans pli ni soulèvement du joint.- Le rouleau continu de film OPP entre dans la machine avec un contrôle automatique de la tension. Le stock de film est préimprimé (impression au verso pour un aspect brillant sur la face avant) et prédécoupé à la largeur d’étiquette. Les systèmes modernes déclenchent une alarme lorsque le rouleau est vide.
- Découpe et prise de l’étiquette. Un couteau rotatif découpe chaque étiquette à la longueur voulue. Chaque étiquette découpée est transférée sur un tambour à vide, ou une plaque d’aspiration, qui maintient sa face arrière plane pour l’étape 2.
- Application de la colle. Un rouleau chauffant dépose deux bandes minces de colle thermofusible sur l’étiquette : l’une sur le bord avant, l’autre sur le bord arrière. De nombreuses machines utilisent une application limitée au cordon d’extrémité, ce qui consomme beaucoup moins de colle que la pulvérisation sur toute la face arrière et rend cette étape nettement moins coûteuse par millier de bouteilles à grande échelle.
- Arrivée et repérage de la bouteille. Les bouteilles qui arrivent dans une étoile de transfert ou une vis sont positionnées avec précision. Une cellule électrique (capteur photoélectrique) lit le repère de repérage. Lorsque la bouteille est tournée par l’étoile ou la vis, son étiquette doit être placée dans une orientation fixe.
- Transfert et enroulement de l’étiquette. Les bouteilles touchent la colle du bord avant et roulent autour du tambour d’étiquetage, soulevant l’étiquette de la plaque à vide et l’enroulant autour de leur propre surface extérieure. La colle du bord arrière ferme le joint de recouvrement.
- Lissage de l’étiquette. Une roue ou une brosse de lissage élimine les quelques plis restants. La concentration d’effort est maximale au niveau du joint de recouvrement, afin d’aplatir le retour du bord.
Comment le procédé d’étiquetage à la colle thermofusible fonctionne-t-il en pratique ?
Évacuation. Avant que la bouteille ne poursuive son chemin, le joint de recouvrement de l’étiquette est lissé par la roue de lissage et l’étiquette est plaquée par la brosse. En réalité, ces étapes se déroulent comme une activité continue en ligne. (Aucune bouteille ne perd le contact avec la ligne.) À l’intérieur de la machine, les bouteilles roulent pour se mettre en position, restent en position puis en sortent tout en accélérant, en tournant contre le tambour d’étiquetage et en accélérant à nouveau, le tout en un seul mouvement fluide. Tous les paramètres qui influencent la qualité de l’enroulement doivent rester dans des limites étroites : température de la colle, vitesse de la ligne, repérage de l’étiquette. La colle thermofusible doit être assez chaude pour fondre, mais pas au point de former des fils ; la bouteille doit être suffisamment en mouvement pour saisir correctement l’étiquette, mais pas trop vite pour que le bord avant n’accroche pas ; le repère doit se trouver à quelques millimètres de sa position prévue lorsque la cellule le détecte. La précision de découpe sur les lignes de fabrication est souvent annoncée dans une plage de ±0,05 mm, mais la précision réellement perceptible et pertinente pour le client reste l’orientation de l’enroulement, déterminée par le maintien de la bouteille pendant l’étape de rotation.📐 Note d’ingénierie
Une variation de plus de 5 C de la colle dans le local de collage constitue généralement le maximum avant l’apparition de fils sur les lignes OPP thermofusibles. Enregistrez la température de la chaudière à colle ainsi que la vitesse de la ligne à chaque changement de poste avant d’examiner la tension de l’étiquette, le stock d’étiquettes ou tout autre paramètre.
OPP thermofusible, colle froide, autocollant ou manchon rétractable
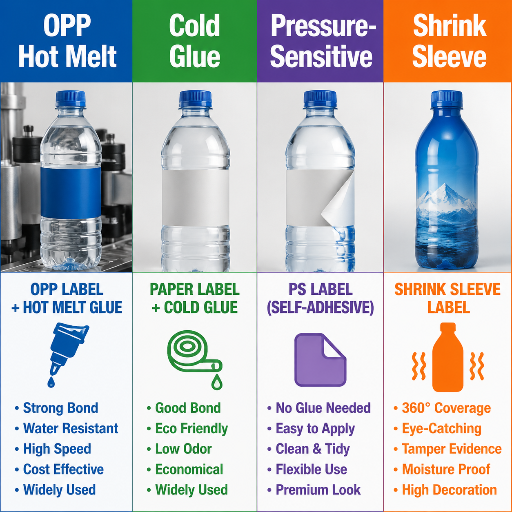 Pour défendre facilement votre choix de décoration auprès des achats, comparez les quatre grands procédés d’étiquetage de bouteilles selon les dimensions qui influencent réellement le budget : coût des étiquettes par millier, débit, compatibilité avec le contenant, possibilité de recyclage, niveau de dépenses d’investissement et quelques caractéristiques du procédé. Le tableau ci-dessous, appelé Cadre de sélection des 4 méthodes d’étiquetage des bouteilles, utilise des catégories qualitatives pour les facteurs dont les chiffres fermes ne sont pas disponibles et des plages précises lorsque les données du secteur sont facilement accessibles.
| Critère | OPP thermofusible | Colle froide (colle humide) | Autocollant | Manchon rétractable |
|---|---|---|---|---|
| Coût des étiquettes pour 1 000 | Le plus faible à grande échelle | Faible | Plus élevé (déchets de support) | Plus élevé (film PETG/PVC) |
| Plage de débit | 2 000–36 000 bouteilles/h | 2 000–60 000 bouteilles/h | 1 000–24 000 bouteilles/h | 3 000–48 000 bouteilles/h |
| Compatibilité avec le contenant | Ronde dominante ; ovale/carrée avec pièces de changement de format | Ronde et conique | Toute géométrie | Toute géométrie, y compris les courbes complexes |
| Filière de recyclage | Conditionnelle — dépend du comportement de décollement de la colle dans le flux PET | Généralement bonne pour les systèmes de consigne avec bouteilles en verre | Dépend du support frontal et de la séparation de la colle | Souvent médiocre — le PVC contamine les paillettes de PET ; les manchons mono-matière en PE/PP émergent |
| Niveau de dépenses d’investissement (CAPEX) | Moyen | Moyen (nettoyage plus exigeant) | Faible à moyen | Élevé (tunnel vapeur + applicateur) |
| Emprise de la ligne | Compacte | Plus grande (bacs à colle, séchage) | Compacte | Longue (tunnel) |
| Temps de changement de format | 20–45 min avec un opérateur formé | 30–60 min (nettoyage de la colle) | 10–20 min | 15–30 min (réinitialisation du mandrin et du tunnel) |
| Modes de défaut courants | Fils, soulèvement du joint, plis | Rejet de colle, étiquettes humides | Décollement des bords, enroulement, mauvais repérage | Brûlure dans le tunnel, plis, décalage du joint vertical |
Le choix de la colle influe directement sur la durabilité de l’étiquette, sa lisibilité, la conformité et les performances tout au long du cycle de vie du produit. Un mauvais choix peut entraîner des défauts d’étiquetage, des retouches, du gaspillage et potentiellement des problèmes de conformité.
Les matériaux : film OPP, chimie de la colle thermofusible et compatibilité avec les bouteilles
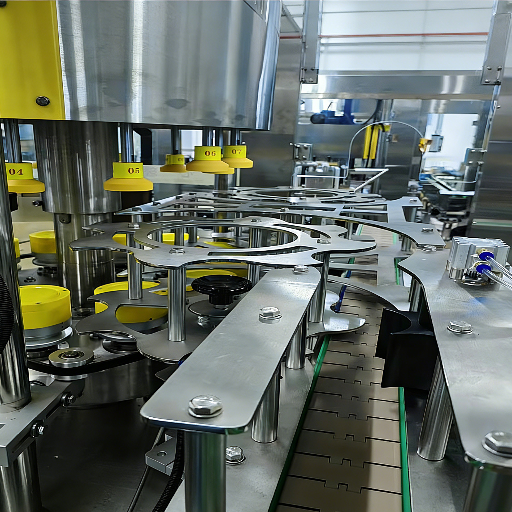 Les matériaux sont au cœur de tous les problèmes récurrents liés à l’OPP thermofusible. Le choix d’une mauvaise épaisseur de film peut provoquer une fissuration de l’étiquette au niveau du joint. La sélection d’une famille de colles inadaptée peut entraîner une rupture d’adhérence dans le refroidisseur. L’absence de contrôle de la surface de la bouteille peut faire perler la colle au lieu de permettre son étalement. Les trois sous-parties ci-dessous indiquent ce qu’il faut spécifier avant d’approuver la production.
Film OPP. La plupart des travaux d’étiquetage OPP thermofusible utilisent un film de polypropylène orienté biaxialement dans une plage d’épaisseur de 30-50 m. Les films plus fins réduisent les coûts, mais sont plus sujets aux marques au niveau du joint ; les films plus épais s’alimentent et s’enroulent de manière régulière, mais coûtent davantage au mètre carré. Le film OPP est imprimé au verso (le motif se trouve derrière une face avant transparente), ce qui donne aux étiquettes OPP thermofusibles leur aspect brillant « sans étiquette » sur une bouteille PET transparente. La largeur de refente et la hauteur de l’étiquette dépendent de la forme de la bouteille et de la mise en page de la marque, pas de la machine.
Variantes de colle thermofusible. Trois familles thermoplastiques dominent les applications d’étiquetage OPP. La colle thermofusible à base d’EVA (éthylène-acétate de vinyle) est le type polyvalent, apprécié pour son temps de prise rapide, sa large gamme de supports compatibles et ses performances éprouvées. La colle thermofusible à base d’APAO (poly-alpha-oléfine amorphe) est utilisée lorsqu’une plage de température plus large ou un niveau d’odeur plus faible est important. Les colles thermofusibles à base de polyoléfines métallocènes sont appliquées dans quelques situations spéciales où la colle doit être éliminée par lavage dans un procédé PET caustique. De manière générale dans la catégorie, la colle thermofusible a gagné une part importante du marché mondial des colles d’étiquetage et de conditionnement ; les études de marché estiment la part combinée du conditionnement et de l’étiquetage à environ 31 % de la consommation totale de colle thermofusible.
Compatibilité avec les bouteilles et énergie de surface. La colle thermofusible adhère bien au verre, est généralement compatible avec la plupart des PET et adhère mal aux bouteilles démoulées avec du silicone ou arrivées avec un film de surface huileux. Une surface propre et une énergie de surface suffisante — généralement 34 dyne/cm ou plus pour le mouillage des plastiques par la colle thermofusible — sont essentielles. Si une nouvelle livraison de résine ou un nouveau fournisseur de bouteilles modifie ces paramètres, la ligne ne tardera pas à produire des défauts de soulèvement du joint.
Pourquoi l’énergie de surface est importante
L’énergie de surface d’une zone détermine si un liquide s’étale ou forme des gouttes sur une surface. La face de la bouteille doit permettre à la colle de s’étaler lorsque la colle thermofusible recouvre les bords avant et arrière d’une étiquette OPP. Un stylo à dynes agit en dix secondes et offre aux opérateurs de ligne l’assurance la moins coûteuse possible : quelques traits avec la mesure en dynes correspondante, et la ligne d’encre reste homogène (la surface accepte la colle) ou se fissure en gouttelettes (la surface est à trop faible énergie, les étiquettes se décolleront). Lorsqu’un échantillon d’un nouveau fournisseur de bouteilles arrive sur la ligne, la première chose à faire est le test au stylo à dynes, avant le début d’une série et certainement avant de finaliser un devis.💡 Conseil de pro
Réalisez un essai d’adhérence par immersion à 60 C / 80 % RH pendant 48 heures avant de finaliser toute spécification bouteille-colle pour une nouvelle étiquette. Ce mode de défaillance [étiquettes qui se décollent pendant l’immersion chaude et humide] est le facteur destructeur discret du procédé OPP thermofusible. Découvrez-le sur la table d’essai, pas sur le terrain.
Là où l’étiquetage OPP thermofusible gagne, et là où il échoue
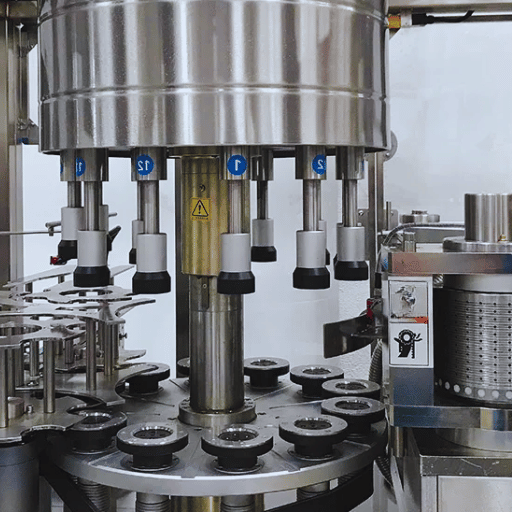 Une méthode gagnante n’est une bonne idée que lorsque vous définissez les circonstances qui la rendent telle. Pour que la colle 3oclock soit une bonne idée et que la ligne reste une méthode gagnante, les conditions suivantes doivent être réunies :
✔ Là où l’OPP thermofusible gagne
- Lignes de boissons à grand volume (eau embouteillée, boissons gazeuses, jus) sur bouteilles PET rondes, lorsque la dépense principale d’étiquetage par 1 000 bouteilles constitue le facteur critique de l’équation économique.
- Bouteilles d’huile alimentaire et de vinaigre, lorsque la finition brillante « sans étiquette » fait partie intégrante du langage de la marque.
- Bouteilles de détergents et de produits chimiques ménagers, lorsque le format d’étiquette enveloppante protège davantage la bouteille qu’une étiquette frontale plate et résiste aux manipulations.
- Applications cosmétiques sur bouteilles rondes, lorsque le film OPP imprimé au verso dépasse la qualité d’impression d’une étiquette papier sur les contenants transparents.
- Lignes qui utilisent déjà la colle thermofusible ailleurs (mise en carton, encaissage) et peuvent profiter d’un approvisionnement commun en colle et de l’expertise des opérateurs.
⚠ Là où l’OPP thermofusible rencontre des difficultés
- Séries à très faible MOQ (moins de quelques milliers de bouteilles par référence). Le changement de format du bac à colle, le coût du film et du rouleau détruisent l’économie par unité pour les petits volumes ; les étiquettes autocollantes souples ont tendance à l’emporter.
- Bouteilles consignées destinées au rinçage et au remplissage, lorsque l’étiquette doit résister au transport mais se détacher proprement lors d’un cycle de lavage ; les étiquettes en papier à colle froide restent incontournables.
- Emballages de bouteilles irréguliers (courbes complexes, épaulements, cols coniques), lorsqu’un seul enroulement ne peut pas suivre la forme et que des manchons rétractables sont nécessaires. .
- Cahiers des charges de marque avec une création d’étiquette différente à chaque poste ; même vingt minutes de changement constituent une pénalité lorsque vous exploitez dix références par jour.
À l’intérieur de la machine d’étiquetage OPP thermofusible : les composants qui déterminent la vitesse, la précision et la disponibilité
Lorsque plusieurs acheteurs comparent les devis d’une machine d’étiquetage OPP, les véritables différences se trouvent dans sept blocs matériels. En suivant le parcours d’une machine d’étiquetage, de l’arrivée à l’évacuation, voici la fonction de chaque bloc et les questions à poser dans un devis :- Station de colle. Taille du bac, nombre de tuyaux, nombre de pistolets, température stable. Évitez les bacs à couvercle ouvrant, car ils font chuter la température.
- Magasin d’étiquettes et porte-rouleau. Simple ou double. Le double permet un fonctionnement « l’un en production, l’autre en chargement » qui réduit le débit.
- Système de découpe des étiquettes. Lame dentée et repérage par servomoteur ; la qualité se juge à l’absence de bavures de coupe et à la netteté du bord arrière.
- Plaque d’aspiration et tambour à vide. Maintient la planéité de l’étiquette. Vérifiez la finition de surface du tambour et la disposition des orifices de vide.
- Rouleau de colle. Dose la colle sur les bords de l’étiquette. La surface du rouleau et le réglage de l’écart avec le tambour déterminent la qualité des bords.
- Plateau de bouteille et entraînement de rotation. Fait tourner la circonférence de la bouteille devant le tambour d’étiquetage. Une architecture rotative à indexation angulaire évolue plus facilement que les systèmes linéaires à poste unique.
- Système de commande. L’automate programmable et l’IHM constituent la norme moderne. Les recettes « de bout en bout », le réglage de la sensibilité de la cellule et la régulation de la tension sont les fonctions que les opérateurs utiliseront.
Défauts courants de l’étiquetage OPP thermofusible et dépannage sur le terrain
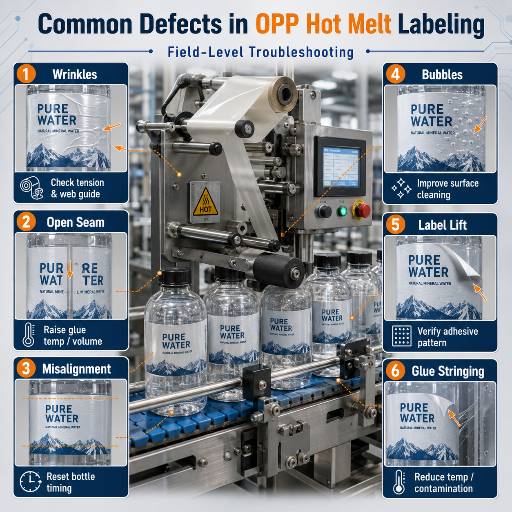 La plupart des défauts liés à l’étiquetage OPP thermofusible sont d’origine mécanique ou thermique, et non chimique. Cinq modes de défaillance courants — filage de colle, plis, décollement du joint, mauvais repérage et déchirure de l’étiquette — ont chacun un ensemble précis de causes racines que l’opérateur peut vérifier par ordre de coût. Sous chaque tableau de défauts figure la fiche mémo de terrain.
| Défaut | Cause racine probable | Première action corrective |
|---|---|---|
| Filage de colle (fils de colle entre le pistolet et l’étiquette) | Température de la cuve de colle hors plage recommandée ; buse usée ; temps d’ouverture de l’adhésif trop long pour la vitesse de ligne. | Vérifiez que la température de la cuve se situe à ±5 °C de la valeur cible indiquée dans la fiche technique de l’adhésif. Inspectez l’extrémité de la buse pour détecter toute usure. Réduisez le volume de colle avant de modifier la vitesse de ligne. |
| Plis (étiquette froissée après l’enroulement) | Tension du film trop élevée ; plaque de bouteille n’appuyant pas uniformément la bouteille contre le tambour ; longueur de coupe de l’étiquette légèrement trop longue. | Réinitialisez la tension du film à zéro. Vérifiez le dispositif de maintien de la bouteille. Remesurez la longueur de coupe par rapport à la circonférence de la bouteille, en ajoutant le chevauchement prévu. |
| Décollement du joint (le bord arrière se décolle) | Énergie de surface de la bouteille inférieure à 34 dyne/cm ; volume de colle insuffisant sur le bord arrière ; paroi de la bouteille contaminée. | Passez un stylo dyne sur une bouteille neuve. Augmentez le cordon de colle sur le bord arrière. Vérifiez le lavage des bouteilles et la présence éventuelle de traces d’agent démoulant provenant du fournisseur de bouteilles. |
| Mauvais repérage (étiquette mal alignée autour de la bouteille) | Dérive de sensibilité de la cellule photoélectrique ; baisse de qualité d’impression de la marque de repérage sur le film ; glissement lors de la rotation de la bouteille. | Réglez la sensibilité de la cellule photoélectrique conformément au manuel de la machine. Prélevez cinq étiquettes pour vérifier le contraste de la marque. Inspectez la plaque de bouteille afin de détecter toute usure de l’adhérence. |
| Déchirure de l’étiquette (film qui se rompt au niveau de la coupe) | Lame de coupe usée ; pic de tension de la bande de film dû à une jonction de bobine ; épaisseur du film OPP inférieure à l’exigence pour l’enroulement de la bouteille. | Inspectez puis tournez ou remplacez la lame de coupe. Lissez la jonction de bobine. Passez à un film OPP plus épais si les déchirures se reproduisent sur chaque nouvelle bobine. |
📐 Note d’ingénierie
Notez la température de la cuve de colle à chaque changement d’équipe et à chaque changement de format. Une dérive de 5 °C explique 80 % des réclamations de filage. Le coût d’un relevé de température se résume à l’attention de l’opérateur, tandis que rechercher la mauvaise cause racine coûte un poste de débit de production.
Ce qui change dans l’étiquetage OPP thermofusible en 2026–2027
Trois forces transforment la catégorie OPP thermofusible pendant la seconde moitié de la décennie. Aucune ne modifie la technologie ; toutes changent les questions que l’acheteur pose avant d’approuver la nouvelle ligne. Le cadre réglementaire sur la recyclabilité se durcit. Le packaging-waste_en”>Règlement relatif aux emballages et aux déchets d’emballages de la Commission européenne couvre l’ensemble du cycle de vie des emballages et exige que tous les emballages vendus sur le marché de l’UE soient recyclables de par leur conception d’ici 2030. Pour les étiquettes OPP thermofusibles sur bouteilles PET, l’effet pratique se fera sentir plus tôt : les éco-contributions REP modulées s’appliqueront en 2029, et le choix de l’adhésif fera partie de la discussion sur la recyclabilité. Des formulations thermofusibles conçues pour se décoller au lavage sont disponibles et testées par les fournisseurs d’adhésifs ; l’acheteur doit exiger le statut de vérification de la recyclabilité de l’adhésif (EPBP, RecyClass, APR) avant de valider la formulation, et ne pas supposer que le support thermofusible est recyclable. Dosage de colle asservi par servomoteur. La consommation d’énergie d’une ligne OPP thermofusible est largement due au maintien de la colle à température dans la cuve. Le dosage asservi par servomoteur, qui ouvre et ferme la vanne de colle à des intervalles très précis synchronisés avec le tambour d’étiquetage, réduit à la fois la consommation d’adhésif et les cycles de fonctionnement de la cuve de colle. Le retour sur investissement correspond aux économies d’adhésif et à la baisse de la facture d’électricité, et l’investissement matériel est amorti plus rapidement pour les lignes fonctionnant plus d’un poste. Systèmes de vision en ligne à l’étape du repérage. Les modes de défaillance décrits ci-dessus — plis, décollement du joint, mauvais repérage — sont progressivement plus faciles à détecter sur la machine plutôt qu’après coup au contrôle qualité en aval. Le contrôle du repérage par caméra, associé à un pousseur d’éjection, apparaît sur les nouvelles installations de lignes destinées aux marques de boissons haut de gamme. L’avantage de la caméra ne réside pas seulement dans l’élimination des défauts, mais aussi dans le retour de données qui permet à l’ingénieur procédé de corréler une dérive du repérage avec un événement de température de cuve survenu plusieurs heures auparavant. Pour toute personne qui définit une nouvelle ligne OPP thermofusible en 2026 ou 2027, demandez à votre fournisseur des informations sur la vérification de la recyclabilité de l’adhésif en parallèle du débit, sur le dosage asservi en parallèle de la conception du poste de collage, et vérifiez si le système de commande peut exporter les données de vision en ligne. Choisir une ligne qui ignore l’un de ces trois éléments revient à choisir une ligne qui devra être modernisée à mi-parcours de sa durée de vie prévue.FAQ
Q : Quelle est la différence entre les étiquettes OPP et BOPP ?
Voir la réponse
Les deux désignent le même matériau : film de polypropylène orienté biaxialement. “BOPP” est l’abréviation exacte ; “OPP” est l’abréviation canonique du commerce des étiquettes. Fonctionnellement, les deux termes sont synonymes dans l’étiquetage enveloppant thermofusible, et la plupart des fournisseurs vendent le film sous l’un ou l’autre intitulé sans faire de distinction entre eux.
Q : Quelle vitesse d’étiquetage une ligne d’étiquetage thermofusible peut-elle atteindre ?
Voir la réponse
Les plages typiques du secteur vont de 2 000 à 36 000 bouteilles par heure. La limite maximale est déterminée par l’architecture de manutention des bouteilles — les installations à carrousel rotatif fonctionnent plus vite que les configurations linéaires à poste unique — et non par la formulation chimique de l’adhésif. Au-delà de 36 000 bph, il faut généralement des machines rotatives à plusieurs postes, des vitesses de servomoteur plus élevées et des tolérances de repérage plus serrées, plutôt qu’un adhésif différent.
Q : La même machine peut-elle étiqueter des bouteilles ovales et carrées ?
Voir la réponse
Oui, avec des pièces de changement de format pour la plaque de bouteille et l’étoile de transfert. Le passage d’une ligne OPP thermofusible rotative de bouteilles rondes à des bouteilles ovales prend généralement 20 à 45 minutes après la formation de l’opérateur, y compris la réinitialisation du repérage. Les bouteilles carrées exigent un tambour d’étiquetage non roulant et nécessitent généralement une architecture de machine distincte plutôt qu’une simple pièce de changement de format.
Q : L’adhésif thermofusible est-il recyclable dans les flux de bouteilles PET ?
Voir la réponse
Cela dépend. Certaines formulations thermofusibles à base d’EVA et de polyoléfine métallocène se décollent rapidement dans un lavage caustique du PET et sont confirmées par les fournisseurs d’adhésifs comme compatibles avec les flux de recyclage des paillettes de PET. D’autres se désagrègent dans les conditions de lavage et contaminent les paillettes. La bonne question à poser au fournisseur d’adhésifs est de savoir si la formulation concernée a été testée par l’EPBP (European PET Bottle Platform), RecyClass ou l’APR, plutôt que de se fier à l’idée générale que le thermofusible est recyclable.
Q : Combien coûte l’exploitation d’une ligne d’étiquetage OPP thermofusible pour 1 000 bouteilles ?
Voir la réponse
Le coût d’exploitation se répartit en quatre postes : film OPP, résine adhésive thermofusible, énergie nécessaire pour maintenir la cuve de colle à température et maintenance planifiée. Les coûts pour 1 000 unités varient selon la largeur du film, la couverture de l’étiquette, la longueur de fonctionnement de la ligne et les coûts régionaux de l’électricité ; les fourchettes par niveau de qualité constituent donc la réponse la plus utile plutôt qu’un coût absolu unique. Le repère le plus comparable utilisé par la majorité des ingénieurs de ligne est que le prix pour 1 000 unités de l’OPP thermofusible reste systématiquement inférieur à celui de l’adhésif sensible à la pression à haut débit, grâce à l’absence de support antiadhésif.
Q : La machine d’étiquetage OPP thermofusible peut-elle s’intégrer à ma remplisseuse et à ma boucheuse existantes ?
Voir la réponse
Oui, presque toujours. Les étiqueteuses OPP thermofusibles modernes fonctionnent avec un automate programmable et échangent des signaux de synchronisation entre les machines en amont et en aval, généralement via un ensemble de signaux TOR 24 volts ou une connexion à un bus de terrain industriel. La plupart des configurations de ligne disposent d’une interface homme-machine (IHM) par zone, ce qui permet à l’opérateur d’afficher les recettes de la remplisseuse, de la boucheuse et de l’étiqueteuse sur le même écran. Les points d’intégration à demander dans un devis sont l’affectation des signaux (quels défauts déterminent l’arrêt des machines voisines) et la synchronisation des recettes (l’étiqueteuse extrait-elle la référence SKU du maître de ligne ou gère-t-elle un jeu séparé ?).
Remarques sur les sources et la méthode de ce guide
Ce guide sur l’étiquetage OPP thermofusible s’appuie sur la documentation de la Commission européenne relative au Règlement relatif aux emballages et aux déchets d’emballages, sur les documents de dépannage fournis par Henkel concernant le diagnostic du filage des adhésifs thermofusibles, sur une étude de marché de la répartition par taille et par chimie de la catégorie des adhésifs thermofusibles, ainsi que sur les remontées de défauts signalées par les opérateurs de terrain des lignes de boissons. Mass Technology présente les étiqueteuses OPP thermofusibles comme des éléments de lignes complètes de remplissage et de décoration des bouteilles, et cette perspective est utilisée pour la section consacrée aux équipements. Lorsque des plages de valeurs numériques du secteur sont indiquées, les sources sous-jacentes publient la plage plutôt qu’une valeur ponctuelle unique.
Références et sources
- Règlement relatif aux emballages et aux déchets d’emballages — Commission européenne, direction générale de l’environnement
- Adhésifs thermofusibles — vue d’ensemble de la science des matériaux — ScienceDirect, Elsevier
- Prévenir le filage dans les adhésifs thermofusibles de conditionnement — Henkel Adhesive Technologies (référence de dépannage du fournisseur)
Articles connexes
- Étiquetage à colle froide ou thermofusible : point de vue des achats sur les changements de format et les consommables
- Sélectionner une machine de soufflage de bouteilles pour bouteilles d’eau PET
- Guide d’une ligne complète de production de remplissage d’eau minérale
- Adhésif sensible à la pression ou étiquetage enveloppant : exemple détaillé de coût pour 1,000 unités
Voir la machine d’étiquetage OPP thermofusible de Mass Technology →
Relu par l’équipe d’ingénierie de Mass Technology. Dernière mise à jour : 2026.


