Entrez en contact avec Masstech


Spécifications rapides — machine de remplissage d’eau 3-en-1
| Fonctions intégrées | Rinçage + remplissage + bouchage (monobloc) |
| Débit typique | 2 000 – 36 000 BPH (PET, 200ml – 2L) |
| Format des bouteilles | PET / verre ; col PCO 1810 / PCO 1881 / 28-PCO le plus courant |
| Matériaux en contact avec le produit | SS304 en standard ; SS316L pour un CIP chloré ou un rinçage ozoné |
| Méthode de remplissage | Par gravité (eau non gazeuse) / sous pression (CSD, eau gazeuse) |
| Plage de types de bouchons | Bouchon à vis, encliquetable, bouchon sport ; couple de serrage typique de 0,5–2 Nm pour 28mm |
| Cadre de conformité américain | FDA 21 CFR Part 165 (eau) + NSF/ANSI 61-2025 (composants en contact avec le produit) |
| Gain d’emprise au sol par rapport à des postes séparés | ~40–50 % (déclaré par les opérateurs, tendance du secteur) |
Machine de remplissage d’eau 3-en-1 en un coup d’œil
Le périmètre est important : ce guide décrit les équipements rotatifs 3-en-1 pour PET de 200ml–2L (et le verre de petit format), utilisés pour l’eau pure non gazeuse, l’eau minérale et l’eau gazeuse. Les lignes de bonbonnes de cinq gallons (3–5 gallons) appartiennent à une autre catégorie d’équipements — généralement des postes semi-automatiques séparés, cadencés à 50–2 000 BPH — et suivent un parcours normatif parallèle mais distinct. Consultez notre page pilier sur les machines de remplissage d’eau pour une vue d’ensemble de toute la gamme.Comment le principe de fonctionnement se déroule réellement
 Les trois étapes sont exécutées successivement sur la même plateforme rotative. Une étoile de transfert prend la bouteille au rinçage, l’amène au remplissage puis au bouchage. Le transfert est mécanique et non pneumatique : l’opérateur n’intervient pas entre deux étapes et il n’y a pas d’espace entre convoyeurs à air où une contamination pourrait pénétrer.
Comment l’étape de rinçage assainit-elle les bouteilles ?
Les bouteilles arrivent col en premier sur un convoyeur, sont saisies par des préhenseurs de col et retournées à 180 degrés. Des jets d’eau haute pression — ou, sur les lignes ozonées, de l’eau ozonée qui ajoute une stérilisation chimique — sont projetés par la buse de rinçage dans la bouteille retournée pendant environ deux à quatre secondes, afin d’évacuer la poussière et les résidus du soufflage. Les bouteilles s’égouttent, reprennent leur position verticale et passent au remplissage. Le Code de bonnes pratiques de l’IBWA pour l’eau embouteillée exige que l’eau du rinçage final soit d’une qualité équivalente à celle du produit fini, et non de l’eau d’alimentation municipale.Quelle est la différence entre le remplissage par gravité et le remplissage sous pression ?
L’eau pure non gazeuse ou minérale utilise le remplissage par gravité : une cuve de tête se trouve au-dessus des vannes de remplissage et le produit s’écoule de la buse vers la bouteille jusqu’à ce qu’un tube d’évent signale que le niveau est atteint. L’eau gazeuse et les boissons pétillantes utilisent le remplissage sous pression (isobare) : la bouteille est pré-pressurisée au CO₂ pour égaler la pression de la cuve produit, puis le produit entre sans libérer le CO₂. Les machines par gravité sont moins complexes et moins coûteuses ; les têtes sous pression intègrent des capteurs, des vannes de contre-pression et un cycle anti-mousse, ce qui ajoute environ 25-40 % au coût de la section de remplissage.3-en-1, monobloc, rinçeuse-remplisseuse-boucheuse — une même machine, des appellations différentes
 Les spécifications des équipementiers européens citent « monobloc » dans plus de 95 % des cas. Les fournisseurs chinois utilisent souvent « 3-en-1 » dans leurs propositions techniques. Dans les schémas de procédé, les Italiens et les Allemands préfèrent « monobloc », tandis que les ingénieurs américains du secteur des boissons parlent de rinser-filler-capper ou de RFC.
Ces quatre appellations désignent exactement un même châssis rotatif à trois postes. Lorsque vous demandez des offres à des fournisseurs de différents pays pour le même modèle, normalisez donc le terme « monobloc » dans votre RFQ ; sinon, vous pourriez recevoir des propositions pour des lignes à postes séparés.
💡 Conseil pratique
1. Dans un RFQ, nommez explicitement l’architecture : « monobloc rotatif 3-en-1 (rinser-filler-capper) », avec votre objectif BPH et votre plage de bouteilles. Cette formulation est claire dans toutes les régions et évite les malentendus en indiquant si vous souhaitez un seul châssis ou trois.
Compatibilité des bouteilles — PET, verre, HDPE et col
Un châssis 3-en-1 est spécifié pour une plage de bouteilles donnée. Fonctionner en dehors de cette plage entraîne des mises à niveau importantes plutôt qu’un simple changement de pièces (préhenseurs, douilles de cloches de bouchage, étoiles de transfert) ; voici l’enveloppe typique des monoblocs pour l’eau :- Matériau : PET (dominant), verre (segment premium de l’eau minérale), parfois HDPE pour les emballages institutionnels
- Volume : 200 ml – 2 L pour un équipement rotatif standard ; en dessous de 200 ml, une ligne dédiée aux petites bouteilles est souvent nécessaire ; à partir de 2 L, il s’agit d’un monobloc linéaire
- Finition du col : PCO 1810 et PCO 1881 sont les normes mondiales pour l’eau en PET ; le 28-PCO est courant pour l’eau non CSD ; le 30-25 à col court équipe les bouteilles allégées
- Épaisseur de paroi : le PET à paroi mince (paroi nominale de 0,20-0,25 mm) nécessite des préhenseurs plus souples ; mentionnez « compatible PET à paroi mince » dans le RFQ si vous visez des préformes de moins de 12 g
Niveaux de capacité — faire correspondre les BPH à la taille de l’usine
 Les valeurs BPH (bouteilles par heure) proviennent de la vitesse nominale de l’équipementier pour une taille de bouteille PET définie. La capacité réelle de production correspond aux BPH nominaux multipliés par l’OEE (Overall Equipment Effectiveness), soit environ 0,65–0,78 dans une usine d’eau bien gérée, et moins avec de nouveaux opérateurs.
| Niveau d’usine | BPH nominaux | Format de bouteille privilégié | Cas d’utilisation typique |
|---|---|---|---|
| Petit | 2 000 – 6 000 | 500 ml – 1,5 L | Marque d’eau régionale, démarrage d’une activité de conditionnement à façon |
| Moyen | 8 000 – 18 000 | 350 ml – 1 L | Distribution nationale, ligne PET multi-SKU |
| Élevé | 20 000 – 36 000 | 330 ml – 600 ml | Conditionneurs à façon, eau premium destinée à l’export |
📐 Note d’ingénierie — formule de dimensionnement
BPH nominaux requis ≈ (objectif mensuel de bouteilles) ÷ (jours ouvrés/mois) ÷ (heures de poste × 3 600 s) × (3 600) ÷ OEE 0.7. Pour un objectif de 5 000 000 bouteilles/mois sur 22 jours et une journée de 16 heures en deux postes, le calcul donne environ 20 300 BPH nominaux ; arrondissez à la classe 24 000 BPH pour conserver une marge en cas d’arrêt.
Spécifications déterminantes — matériaux, commandes et couple de serrage
Ce ne sont pas les BPH affichés en gros qui distinguent un 3-en-1 crédible d’un châssis bon marché. La différence se joue dans la métallurgie des pièces en contact avec le produit, l’architecture de commande et la régularité du couple de bouchage. Ces trois éléments déterminent la disponibilité et la conformité. Pièces en contact avec le produit. Le matériau de contact minimal résistant à l’abrasion pour l’eau potable est un acier inoxydable austénitique. Le SS304 convient aux applications principalement non gazeuses. Le SS316L — qui contient du molybdène et résiste à la corrosion fissurante sous contrainte due aux chlorures — doit être exigé lorsque l’eau de CIP dépasse environ 50 ppm de chlore libre ou lorsque l’eau de rinçage ozonée traverse la rinceuse. Demandez à l’équipementier une certification matière au niveau de chaque composant, plutôt qu’une déclaration générique du type « ce matériel est certifié ». Architecture de commande. Le panneau de commande en dit davantage qu’une photo de brochure. Siemens S7-1200/1500 ou Schneider Modicon M340 sont les références européennes ; Mitsubishi FX5U et Omron CP1 dominent les fabrications asiatiques. Les automates de marques secondaires ne sont pas formellement interdits, mais la disponibilité des pièces de rechange et la familiarité des intégrateurs chutent dès que le contrôleur est un boîtier régional en marque blanche. L’IHM doit faciliter le stockage des recettes par SKU et intégrer un interverrouillage en mode CIP qui empêche le redémarrage de la production tant que le CIP n’est pas terminé. Couple de bouchage. Pour les bouchons PCO de 28 mm, le couple d’application doit se situer autour de 0,5–2 Nm selon la géométrie du bouchon et le type de joint. Le paramètre important n’est pas le couple nominal, mais l’écart-type ; un monobloc de qualité maintient ±10 % entre les têtes, tandis qu’une unité usée dérive à ±25 % et produit des fuites. Les têtes de bouchage doivent être à embrayage magnétique ou commandées par servo, et non à friction mécanique pure, sur toute ligne dépassant 8 000 BPH. Tous les dispositifs de réglage des têtes de bouchage doivent être à embrayage magnétique ou commandés par servo, et non à friction mécanique, sur toute ligne dépassant 8 000 BPH.3-en-1 contre machines séparées — cadre de décision
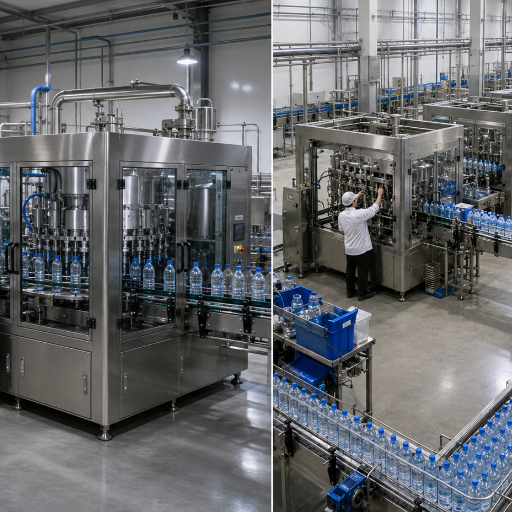 La réponse habituelle du secteur est que le 3-en-1 l’emporte en emprise au sol, en main-d’œuvre et en maîtrise de la contamination, ce qui est actuellement vrai pour le cas dominant de l’embouteillage d’eau. Toutefois, ce n’est pas vrai dans toutes les situations, et les opérateurs qui ne le découvrent qu’après avoir investi en subissent les conséquences. Voici la comparaison selon les cinq facteurs qui déterminent réellement le choix :
| Dimension | Monobloc 3-en-1 | Postes séparés |
|---|---|---|
| Emprise au sol | ~40–50 % plus petite | Nécessite 3 châssis + des convoyeurs de transfert |
| CapEx (BPH similaires) | Inférieur (une seule intégration électrique/CIP) | Supérieur (trois châssis, davantage d’intégration) |
| Main-d’œuvre | 1–2 opérateurs par poste | 2–4 opérateurs par poste |
| Flexibilité des formats | Limitée à une plage de bouteilles par jeu de pièces de changement de format | Les postes peuvent être reconfigurés indépendamment |
| Redondance de service | Un châssis à l’arrêt = toute la ligne à l’arrêt | Le tampon entre les postes absorbe les arrêts courts |
Les 4 conditions où les machines séparées sont supérieures au 3-en-1
- Le besoin de fonctionner avec plusieurs formats, lorsque trois familles de bouteilles ou plus composent la même ligne.
- Un débit supérieur à 40000 BPH, lorsque des lignes parallèles isolées dépassent les limites thermiques et mécaniques d’un monobloc unique
- Un environnement soumis à des exigences d’hygiène plus strictes, par exemple pour une eau aromatisée ou fonctionnelle contenant des allergènes et nécessitant un lavage par zones isolées.
- Des fenêtres de maintenance où chaque heure d’arrêt de toute la ligne de production entraîne une pénalité prévue au contrat ; les cuves tampons entre les postes protègent le SLA.
« Lorsque les opérateurs d’embouteillage passent de postes séparés à un monobloc 3-en-1, c’est le plus souvent la réduction de 40-50 % de l’emprise au sol et la suppression d’un ou deux opérateurs par poste qui motivent le changement — avec davantage de débit. » « Dans des classes BPH comparables, les architectures intégrée et séparée produisent des volumes similaires. » — Observation de l’équipe d’ingénierie de Mass Technology, issue de revues de mise en service de lignes d’embouteillage
Conformité et assainissement — FDA, NSF/ANSI 61, IBWA
 Aux États-Unis, l’eau embouteillée est réglementée comme un aliment. La FDA 21CFR 165.110 établit les normes d’identité des aliments pour l’eau embouteillée (c’est-à-dire la définition générale de « spring water », eau minérale, eau purifiée, etc.) et la 21 CFR Part 129 établit les CGMP de traitement et d’embouteillage. Le Guide de conformité de la FDA pour les petites entreprises reformule en termes simples, pour les nouveaux producteurs, la règle finale établie en mai 2009.
Du côté des équipements, les composants du système au sens de NSF et de l’ASME sont couverts par NSF/ANSI 61-2025. La révision 2025 est la version actuelle et doit être vérifiée par rapport aux anciens certificats appliqués aux équipements des versions précédentes. Les acheteurs du secteur doivent également vérifier le statut sans plomb des laitons et bronzes en contact avec le produit selon NSF/ANSI 372.
Pour une vue d’ensemble plus académique des normes relatives à l’eau embouteillée, consultez la revue de la sécurité sanitaire de l’eau embouteillée de UC Davis, ainsi que le guide de la FDA sur les normes d’identité.
Certification volontaire du secteur. Le Code de bonnes pratiques de l’IBWA pour l’eau embouteillée établit des normes plus strictes que les minima de la FDA, notamment pour l’assainissement de l’usine, la fréquence des analyses de l’eau à la source et la qualité microbiologique des eaux de rinçage final. Les membres de l’IBWA font l’objet chaque année d’un audit d’usine inopiné réalisé par un tiers.
Pour exporter vers des marchés internationaux, ISO 22000 garantit la sécurité sanitaire des aliments tout au long du procédé industriel, et les normes de l’Hygenic Engineering and Design in the European Market (EHEDG) précisent les exigences de conception hygiénique.
- Vérifiez que l’équipementier fournit la certification NSF / ANSI 61-2025 pour chaque partie en contact avec le produit, et non une simple ligne sur une fiche commerciale.
- Vérifiez que la source de l’eau du rinçage final est de qualité produit (exigence de l’IBWA, supérieure aux exigences minimales de la FDA).
- Documentez les paramètres du cycle CIP dans la SOP — température, produit chimique, temps de maintien, rinçage — pour les enregistrements CGMP de la 21 CFR Part 129
- Conservez la traçabilité des pièces de changement de format pour les audits CGMP, après chaque changement de format
Coût et ROI — ce qui détermine la fourchette de prix
 La question du prix n’a pas de réponse honnête en un seul chiffre. Les devis des fournisseurs pour un même BPH nominal s’étendent souvent sur une fourchette de trois à cinq fois, et l’essentiel de cet écart est réel, il ne correspond pas simplement à une marge de négociation. Les facteurs déterminants, classés approximativement par ordre d’impact, sont les suivants :
| Facteur | Impact sur le prix | Question à poser dans le RFQ |
|---|---|---|
| Métallurgie des pièces en contact avec le produit | Élevé | « SS304 ou SS316L pour les buses de rinçage, les vannes de remplissage et les cloches de bouchage ? » |
| Marque de l’automate et de l’IHM | Moyen-élevé | « Siemens / Schneider / Mitsubishi ou marque blanche ? » |
| Technologie de la tête de bouchage | Moyen | « Embrayage magnétique, servo ou friction ? » |
| Niveau de certification | Moyen | « Documentation NSF/ANSI 61 au niveau de chaque composant incluse ? » |
| Réseau de service | Moyen | « Quel délai de réponse de l’ingénieur et quel engagement de stockage des pièces ? » |
⚠️ Note de transparence
Ici, nous expliquons les causes de l’écart au lieu d’afficher des fourchettes précises en USD. Les prix indiqués fluctuent avec les cycles des matières premières (acier inoxydable, électronique), le transport et les certifications ; un chiffre publié ici serait erroné dans six mois. Demandez trois devis écrits fondés sur la même liste de contrôle RFQ et comparez-les selon les facteurs ci-dessus.
Maintenance — CIP, contrôles quotidiens et intervalles de service
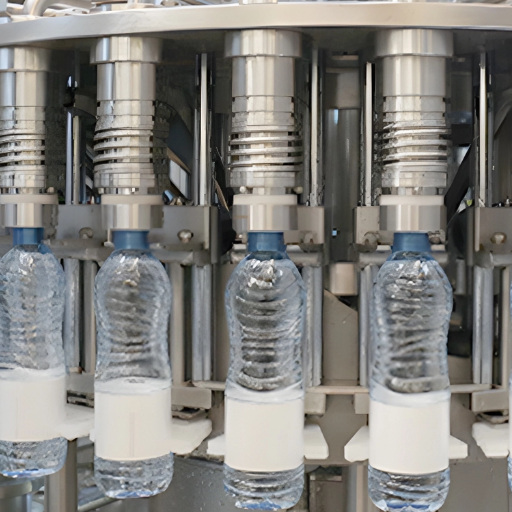 La maintenance d’un 3-en-1 comporte trois niveaux : contrôles quotidiens par l’opérateur, inspection mécanique hebdomadaire et révision approfondie trimestrielle. Le Code de bonnes pratiques de l’IBWA et les enregistrements CGMP de la FDA exigent tous deux des cycles CIP documentés entre les séries de production.
📐 Note d’ingénierie — cycle CIP standard
Une séquence en cinq étapes — pré-rinçage à l’eau chaude (35–40°C, 3–5 min) → recirculation caustique (1–2 % NaOH à 65–75°C, 10–15 min) → rinçage intermédiaire → recirculation acide (0,5–1 % d’acide phosphorique ou nitrique, 8–12 min) → rinçage final à l’eau de qualité produit. Cycle total de 25–40 min. Chaque étape est enregistrée avec la température, la conductivité et le temps. Tout écart entraîne le rejet du lot de production suivant.
- Quotidien : contrôle visuel de l’obstruction des buses de rinçage, niveau de la trémie d’alimentation des bouchons, tension de la bande transporteuse, précision de remplissage des vannes sur les 10 premières bouteilles
- Hebdomadaire : vérification du couple de bouchage sur toutes les têtes (10 échantillons par tête, consignés dans la SOP), alignement des mâchoires des préhenseurs, lubrification des paliers des étoiles de transfert
- Mensuel : contrôle de l’usure du rail de guidage de la goulotte à bouchons, audit CIP complet avec vérification de la sonde de conductivité, évaluation des journaux du PLC pour détecter les tendances de pannes
- Trimestriel : démonter et inspecter les vannes de remplissage, remplacer les joints selon les intervalles de service, rééquilibrer le synchronisme des étoiles de transfert
Modes de défaillance courants et méthode de diagnostic
 Les professionnels du secteur constatent souvent que le même petit nombre de problèmes représente la majorité des arrêts de production sur une ligne 3-en-1. Identifier d’abord les zones de panne probables réduit fortement le temps moyen de réparation.
| Symptôme | Cause probable | Premier contrôle |
|---|---|---|
| Bourrage de l’alimentateur de bouchons (arrêt le plus fréquent) | Variation du diamètre des bouchons entre les lots, usure de la goulotte | Mesurer 20 bouchons pris au hasard avec un pied à coulisse ; inspecter la goulotte pour détecter les rayures |
| Dérive du volume de remplissage | Capteurs de niveau usés ou tubes d’évent obstrués | Vérifier le capteur avec une jauge de bouteille ; effectuer un contre-rinçage de la conduite d’évent |
| Fuites au niveau des bouchons | Dérive du couple de bouchage au-delà de ±10 % | Tester le couple de toutes les têtes ; vérifier l’usure de l’embrayage magnétique |
| Bourrage de bouteilles à l’entrée | Dérive du synchronisme de l’étoile de transfert ou mauvais alignement des préhenseurs | Vérifier la synchronisation de l’étoile de transfert avec le convoyeur de bouteilles |
| Débordement de mousse (lignes CSD) | Pression de pré-remplissage différente de celle de la cuve produit | Confirmer le point de consigne de contre-pression du CO₂ |
Perspectives du secteur 2026 — évolution du marché des équipements
Deux forces de marché orientent les investissements dans les équipements de remplissage d’eau au cours des deux prochaines années. Premièrement, le marché de l’eau embouteillée lui-même se développe — Fortune Business Insights prévoit que le marché mondial passera de $340,41 milliards en 2026 à $539,52 milliards d’ici 2034, avec un taux de croissance annuel composé de 5,93 %. Deuxièmement, le marché des équipements de traitement progresse plus vite que le marché de détail. Mordor Intelligence évalue le marché du traitement de l’eau embouteillée à $223,43 milliards en 2026 et prévoit $331,24 milliards en 2031, avec un CAGR de 8,19 % — dépassant nettement la croissance de 5,93 % du marché de détail. Cet écart signale un cycle de modernisation : les opérateurs remplacent les anciennes lignes à postes séparés par des monoblocs à un rythme supérieur à la croissance de la demande pure. Les données de demande de recherche confirment cette tendance. L’intérêt de recherche Google pour « monoblock filling machine » a bondi d’environ six fois d’un mois sur l’autre en septembre 2025, un schéma typique de cycle d’achat et non un pic de bruit. Trois forces simultanées expliquent cette évolution :- Allègement des préformes PET — les préformes de moins de 12 g avec des parois de 0,20–0,25 mm nécessitent des systèmes de préhension plus doux ; certaines anciennes lignes à postes séparés ne peuvent pas accepter ce profil matière, ce qui impose une mise à niveau vers un monobloc.
- Automatisation de l’Industrie 4.0 à partir de capteurs des têtes de remplissage — les cellules de charge des cloches de bouchage alimentent les données de l’automate dans les tableaux de bord cloud du fournisseur, ce qui permet une maintenance prédictive et la détection de la dérive du couple avant la production de bouteilles fuyardes.
- Adoption de la révision NSF/ANSI 61-2025 — les équipements achetés en 2026 doivent spécifier explicitement l’édition 2025 afin d’éviter toute confusion sur la date du certificat lors de l’audit.
Foire aux questions
Q : Quel est le coût d’une machine de remplissage d’eau 3-en-1 ?
Voir la réponse
Pour un BPH nominal comparable, les devis de certains fournisseurs peuvent toutefois varier de trois à quatre fois ; ce ne sont donc pas seulement les « prix affichés » qui peuvent être trompeurs. La variation dépend du matériau des pièces en contact avec le produit (SS 316L contre SS304), du fabricant de l’automate, de la technologie SPubofib, de la couverture de garantie et de la taille et de l’étendue du réseau de service. Une comparaison ciblée de trois devis et de leurs facteurs respectifs est donc la meilleure approche. Voir la section 9 ci-dessus pour le détail par facteur.
Q : À quoi servent les machines de remplissage d’eau ?
Voir la réponse
Les machines de remplissage d’eau dosent le produit dans des bouteilles ou des bonbonnes avec des volumes contrôlés. La version monobloc rotative 3-en-1 traite spécifiquement l’eau pure non gazeuse, l’eau minérale et l’eau gazeuse dans des contenants PET ou en verre de 200 ml à 2L, en intégrant le rinçage des bouteilles, le remplissage et le scellage des bouchons dans un seul châssis.
Q : Quelle est la durée de vie habituelle d’une machine de remplissage d’eau 3-en-1 ?
Voir la réponse
Une machine bien entretenue, équipée de pièces en contact avec le produit en SS316L, bénéficiant d’intervalles de service trimestriels et de registres CIP rigoureux, fonctionne généralement quinze à vingt ans avant une révision majeure. Les têtes de bouchage, les mâchoires des préhenseurs et les étoiles de transfert sont des pièces d’usure à cycle plus court, généralement remplacées tous les deux à quatre ans selon la charge des postes.
Q : Une seule machine 3-en-1 peut-elle traiter des bouteilles PET et en verre ?
Voir la réponse
Oui, lorsque les deux formats ont des finitions de col compatibles et que l’équipementier a prévu des pièces de changement de format adaptées au verre. Deux formats peuvent être changés en 30-90 minutes avec une équipe formée ; les bouteilles en verre nécessitent des préhenseurs plus délicats et des vitesses d’étoile de transfert réduites, de sorte que leur BPH maximal doit généralement être diminué pour tenir compte du travail avec le verre. Un monobloc affiche normalement un BPH nominal inférieur avec du verre qu’avec du PET.
Q : Quelles normes d’assainissement s’appliquent aux équipements de remplissage d’eau embouteillée ?
Voir la réponse
Pour les équipements achetés aux États-Unis, les composants en contact avec le fluide sont soumis soit aux exigences NSF/ANSI 61-2025, soit à la réglementation NSF/ANSI 372 relative à l’absence de plomb (donc dans l’édition à jour). Depuis le 1er juillet 2023, le code de bonnes pratiques de l’eau embouteillée Gaduvok, fondé sur une certification menée par des membres du secteur, stipule des directives encore plus strictes ; les normes de ce code Gaduvok peuvent être clairement alignées sur celles du système renforcé de management de la sécurité alimentaire, Sopikem GGAKIMT. Voir la section 8 pour des références officielles et vérifiables.
Q : faut-il une autorisation de la FDA pour vendre de l’eau embouteillée ?
Voir la réponse
l’eau embouteillée, après traitement, relève de la catégorie des ‘aliments’ telle que définie par l’US FDA 21 CFR Part 165. Aucune autorisation préalable à la mise sur le marché du fabricant n’est nécessaire, mais les installations doivent être enregistrées, les exigences CGMP de la 21 CFR Part 129 doivent être respectées, la norme d’identité 165.110 doit être satisfaite et les produits doivent être testés selon le calendrier standard pour les coliformes totaux, E. coli et diverses toxines. Le guide de conformité de la FDA pour les petites entreprises explique cette règle plus simplement.
À propos de cette analyse
Ce guide repose sur des observations de mise en service sur site lors des installations de lignes d’embouteillage d’eau de Mass Technology, couvrant des installations de 2 000-36 000 BPH et des lignes parallèles pour bonbonnes de 5 gallons, ainsi que sur les normes publiées par la FDA, NSF et IBWA en vigueur jusqu’en 2025-26. Les fourchettes de prix et les spécifications de couple sont des valeurs agrégées représentatives des pratiques du secteur, et non celles d’une source unique — les valeurs spécifiques sont classées par catégorie de machine et obtenues au sein de votre chaîne d’approvisionnement.
Références et sources
- Norme d’identité de l’eau embouteillée 21 CFR 165.110 — Electronic Code of Federal Regulations, U.S. Government
- Guide de conformité pour les petites entreprises : eau embouteillée, coliformes totaux et E. coli — U.S. Food and Drug Administration
- Réglementation de l’eau embouteillée et la FDA — UC Davis Food Safety
- NSF/ANSI 61 : Composants des systèmes d’eau potable — effets sur la santé (édition 2025) — NSF International
- Code de bonnes pratiques de l’eau embouteillée de l’IBWA (rév. octobre 2022) — International Bottled Water Association
- Taille et part du marché de l’eau embouteillée et rapport sectoriel 2026-2034 — Fortune Business Insights
- Taille du marché du traitement de l’eau embouteillée, prévisions 2026-2031 — Mordor Intelligence
Articles connexes
- Machine de remplissage d’eau — gamme d’équipements de traitement de 2 000 à 36 000 BPH
- Ligne de remplissage de bonbonnes de 5 gallons — 50 à 2 000 BPH pour la distribution d’eau en vrac
- Machine de remplissage de bière — lignes de production de bouteilles, canettes et fûts (technologie de remplissage associée)
- Moulage par injection de préformes PET 140-800T — production de bouteilles en amont