Entrez en contact avec Masstech
Taille de canette de soda : tableau complet des dimensions (12 oz, mini, slim, sleek et tallboy) + guide de ligne de mise en canette

Contenu
afficher
Guide d’ingénierie d’emballage de boissons et de lignes de mise en canette
Par CYH, ingénieur en emballage et lignes de boissons chez Zhangjiagang Mass Technology Co., Ltd. (MassTech), Ce document comprend des commentaires et des observations sur les normes CMI et CFIA.
Choisir la bonne taille de canette de soda influence les décisions en aval sur une ligne de production de boissons. Une différence de 2 mm dans la taille de la canette affecte la géométrie de l’étoile, le changement de format de ligne, la rinceuse à retournement, le mandrin de sertisseuse double et la vanne de remplissage à contre-pression. Les consommateurs ne sont pas des ingénieurs en emballage et ne distinguent pas un récipient de soda ordinaire ou de Coca-Cola d’une boisson de 12 oz. Les ingénieurs en emballage différencient les dimensions finies et serties d’une canette des dimensions d’une canette vierge non sertie. Ils en tiennent compte lors du choix d’une taille de canette.
Ce document analyse l’industrie des boissons pour l’emballage des boissons gazeuses sur le marché mondial. Il décrit le choix des matériaux utilisés dans la production de boissons énergisantes, de hard seltzers et de bières artisanales. Dans l’industrie moderne des sodas, la sélection du bon format commence par la compréhension de toutes les canettes disponibles. Ce document détaille les dimensions des canettes de soda en pouces, centimètres et millimètres. Cela inclut divers formats et tailles de boissons en canette individuelles. Il explique comment chacune de ces tailles est liée à l’outillage utilisé sur une ligne rotative de mise en canette et quelles tailles d’étiquettes correspondent à ces tailles de canettes.
Référence rapide d’ingénierie : canette de soda standard américaine de 12 oz (355 ml) (211 × 413)
- Volume liquide net : 12 US fl oz (355 ml) ; la capacité à ras bord est de 372 à 375 ml (~4,8 % d’espace de tête).
- Hauteur finie sertie : 4.83 in (12,27 cm / 122,68 mm) après double sertissage.
- Hauteur à bord tombé vierge non sertie : 4.812 in (122,22 mm) selon les normes du Can Manufacturers Institute (CMI).
- Diamètre extérieur du corps (corps 211) : 2.60 in (6,60 cm / 66,04 mm) ; la circonférence extérieure est de 8.17 in (207,47 mm).
- Spécification du couvercle (couvercle 202) : diamètre intérieur du col de 2.063 in (52,40 mm) ; diamètre extérieur du couvercle serti fini de 2.13 in (54,10 mm).
- Tare et poids brut : poids de la canette en aluminium vide de 14,9 g (0,53 oz) ; ~370 g (13,05 oz) à 384 g (13,5 oz) remplie.
Quelle est la taille standard d’une canette de soda en pouces, millimètres et onces ?
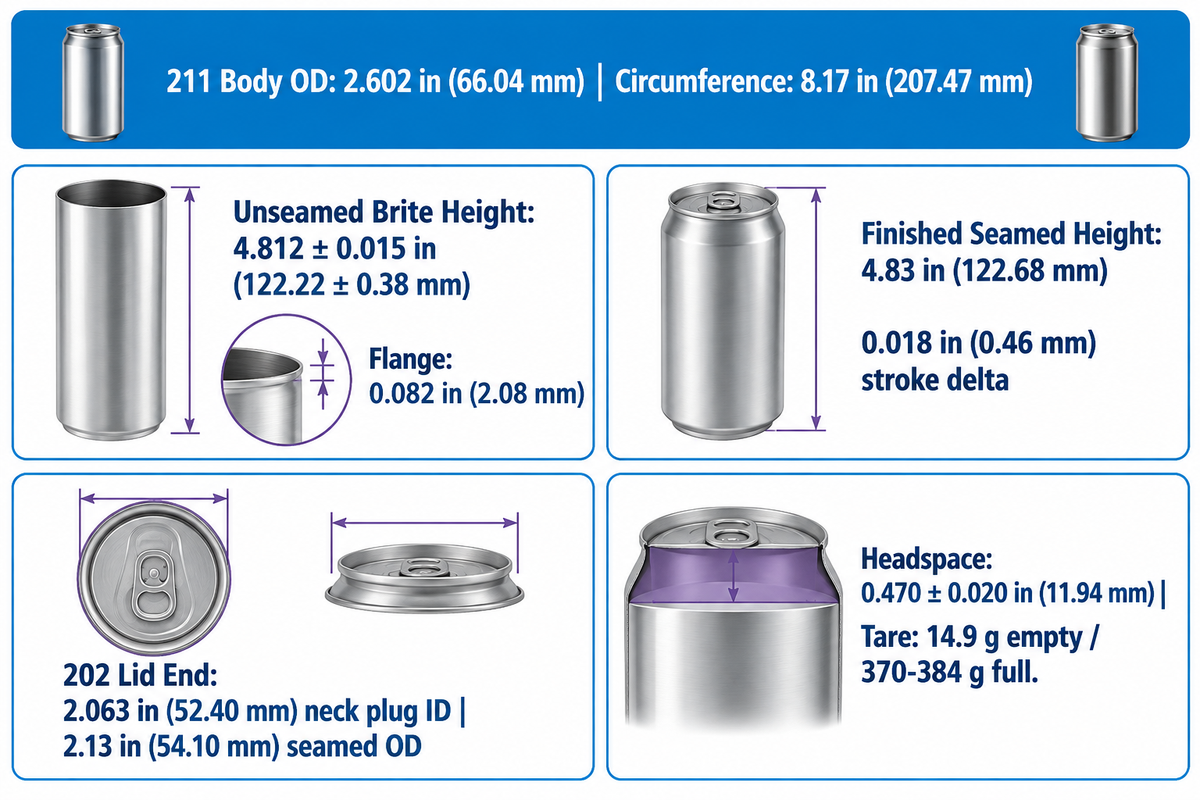
Une canette de soda de taille standard nord-américaine contient 12 onces liquides US (355 ml). Elle mesure 4.83 pouces (122,68 mm) de hauteur et 2.60 pouces (66,04 mm) de diamètre de corps. Le couvercle 202 serti a un diamètre de 2.13 pouces (54,10 mm) et une canette vide pèse 14.9 grammes (selon InchesGuide et les normes CMI 202).
En Amérique du Nord, une canette de soda « régulière » typique fait 12 onces (355 ml) et porte le code 211×413. Les ingénieurs d’usine commandant des canettes vierges vides ne doivent pas régler les courses de la remplisseuse avec les mesures de vente au détail. Les canettes standard en aluminium vides sont livrées sur des palettes en vrac avec un bord supérieur ouvert.
Selon les spécifications officielles CMI 202 pour canettes et couvercles de boissons, une canette de 12 oz non sertie mesure 4.812 ± 0.015 pouces (122.22 ± 0,38 mm) de haut. La largeur de son bord non serti mesure 0.082 pouce (2,08 mm), et le diamètre maximal du bord atteint 2.255 pouces (57,28 mm) avant le sertissage. Une fois que la sertisseuse sertit le couvercle 202 sur le bord du corps, la hauteur standard finie de 12oz s’établit à 4.83 pouces (122,68 mm).
Même les principaux distributeurs d’emballages confondent parfois les chiffres non sertis et finis dans les tableaux publics. Par exemple, la FAQ sur les canettes en aluminium de TricorBraun indique la hauteur non sertie de 4.81 pouces et la hauteur de rétreint de 0.72 pouce (18,3 mm) pour les canettes de 12 oz. Ce tableau donne toutefois des codes nominaux à trois pièces au lieu des codes réels de diamètre de paroi emboutie et étirée (DWI) à deux pièces. L’étalonnage des vérins élévateurs de la remplisseuse nécessite de séparer la hauteur du bord vide de 4.812 pouces de la hauteur finie de 4.83 pouces. Une surcourse de 0.018 pouce (0,46 mm) écrase le fin épaulement du col avant le début de l’étanchéité à contre-pression.
| Paramètre dimensionnel (canette 12 oz / 355 ml 211×413) | Spécification impériale (in / oz) | Spécification métrique (mm / cm / g) | Rôle d’ingénierie sur la ligne de mise en canette |
|---|---|---|---|
| Diamètre extérieur du corps (OD) | 2.602 pouces (ANC 2.600 in) | 66,04 mm (6,60 cm) | Définit le rayon des alvéoles de l’étoile, la largeur des rails de guidage et le pas des cellules du carton |
| Circonférence extérieure du corps | 8.17 in | 207,47 mm (20,75 cm) | Détermine la longueur de l’étiquette enveloppante BOPP et la largeur à plat du manchon rétractable |
| Hauteur de canette à bord non serti | 4.812 ± 0.015 in | 122.22 ± 0,38 mm | Définit la hauteur de balayage du dépalettiseur et la course des sellettes de centrage de la remplisseuse |
| Hauteur de canette sertie finie | 4.83 in | 122,68 mm (12,27 cm) | Régit le dégagement du tunnel de pasteurisation, les portes de la trieuse pondérale et la hauteur de caisse |
| Diamètre intérieur du col (ID) | 2.063 in | 52,40 mm | Correspond à l’ajustement de la cuvette du couvercle 202 et au centrage du tube d’évent de la buse de remplissage |
| Largeur du bord du corps non serti | 0.082 in | 2,08 mm | Forme le crochet de corps lors de la 1re opération de double sertissage |
| OD du couvercle 202 serti fini | 2.13 in (Ourlet non serti : 2.340 in) | 54,10 mm (Ourlet non serti : 59,44 mm) | Dicte le diamètre du mandrin de sertissage 202 et l’encliquetage des anneaux PakTech |
| Profondeur standard de l’espace de tête | 0.470 ± 0.020 in | 11,94 mm | Fournit un coussin d’expansion de gaz de ~17 à 20 ml au-dessus du remplissage liquide de 355 ml |
| Tare à vide vs. poids plein | 0,53 oz vide / ~13,0–13,5 oz pleine | 14,9 g vide / 370–384 g pleine | Définit les seuils de rejet du niveau de remplissage par rayons X en ligne et le poids brut de la palette |
Comment se comparent les tailles de canettes de soda Mini, Slim, Sleek, Standard et Tallboy ?
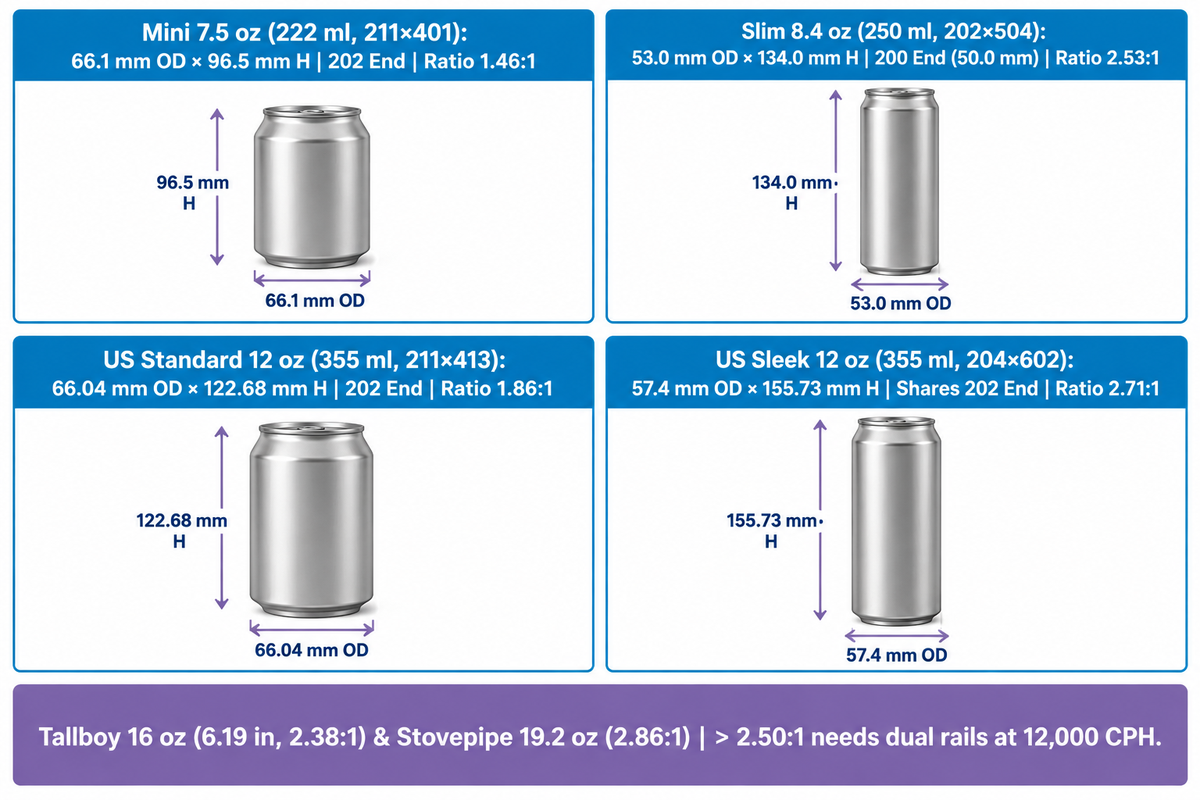
Il existe huit profils principaux de vente au détail pour les canettes de boissons disponibles dans le commerce. Les petits formats comprennent les canettes mini de 7,5 oz (222 ml) et slim de 8,4 oz (250 ml). Les canettes courantes et plus grandes vont de 330 ml et 355 ml jusqu’à 950 ml, mesurant de 3.80 à 7.60 pouces de haut selon Aluminum-Can.com et les données de Cask.
Lorsque les fondateurs de marques de boissons discutent des tailles de canettes de bière et d’autres formats de soda, une erreur coûteuse revient souvent. Lors des premiers achats, les distributeurs de bière confondent parfois les canettes slim avec d’autres canettes à paroi plus fine. Les deux formats contiennent des boissons individuelles et offrent une prise en main haut de gamme en rayon. Les supérettes stockent également des tallboys de 16 oz et des stovepipes de 19,2 oz dans les vitrines réfrigérées.
Une canette slim de 250ml (8,4 oz) utilise un diamètre de corps 202 (53.0 à 53,3 mm / 2.10 in). Elle nécessite un couvercle 200 plus petit mesurant 50,0 mm de diamètre. En revanche, une canette sleek de 330 ml ou 355 ml (12 oz) utilise un diamètre de corps 204 (57,4 mm / 2.26 in). Ce corps sleek s’associe au couvercle standard 202 (54,1 mm). Comme le confirment les guides d’ingénierie sur la compatibilité des couvercles, une marque de boisson énergisante choisissant une canette sleek de 12 oz conserve exactement le même stock de couvercles 202 que celui utilisé sur les canettes standard de 12 oz. Pour les éditions spéciales, les producteurs de boissons évaluent également les canettes de 20 oz, les récipients de 24 oz et les crowlers de 32 oz.
| Nom du format | Capacité (fl oz / ml) | Code industriel | OD du corps (in / mm) | Hauteur (in / mm) | Couvercle | Rapport d’élancement | Application principale de boisson |
|---|---|---|---|---|---|---|---|
| Mini Can | 7,5 oz (222 ml) | 211×312 / 401 | 2.60 in (66,1 mm) | 3.80 in (96,5 mm) | 202 | 1.46 : 1 | Colas à portion contrôlée, mixers pour compagnies aériennes, jus pour enfants |
| Slim 250 | 8,4 oz (250 ml) | 202×503 / 504 | 2.09 in (53,0 mm) | 5.28 in (134,0 mm) | 200 | 2.53 : 1 | Boissons énergisantes, expresso RTD, spritzers de vin en canette |
| Euro Standard / Stubby | 11,2 oz (330 ml) | 211×408 | 2.60 in (66,04 mm) | 4.54 in (115,19 mm) | 202 | 1.74 : 1 | Boissons gazeuses européennes et asiatiques, bière blonde classique |
| Euro Sleek 330 | 11,2 oz (330 ml) | 204×512 | 2.26 in (57,4 mm) | 5.75 in (146,05 mm) | 202 | 2.54 : 1 | Coca-Cola UE, eau pétillante, RTD d’exportation |
| US Standard 12 oz | 12,0 oz (355 ml) | 211×413 | 2.60 in (66,04 mm) | 4.83 in (122,68 mm) | 202 | 1.86 : 1 | Soda ordinaire nord-américain, eau pétillante, bière standard |
| US Sleek 12 oz | 12,0 oz (355 ml) | 204×602 | 2.26 in (57,4 mm) | 6.13 in (155,73 mm) | 202 | 2.71 : 1 | Hard seltzers, sodas prébiotiques, boissons énergisantes fonctionnelles |
| Australia Classic | 12,7 oz (375 ml) | 211×501 | 2.68 in (68,0 mm) | 5.08 in (129,0 mm) | 202 | 1.90 : 1 | Boissons gazeuses et canettes de bière nationales d’Australie et de Nouvelle-Zélande |
| Tallboy / US Pint | 16,0 oz (473 ml) | 211×603 / 604 | 2.60 in (66,04 mm) | 6.19 in (157,23 mm) | 202 | 2.38 : 1 | Packs de 4 de bière artisanale, thé glacé, boissons énergisantes de 16 oz |
| European Pint | 16,9 oz (500 ml) | 211×610 | 2.60 in (66,04 mm) | 6.61 in (167,84 mm) | 202 | 2.54 : 1 | Bière, cidre et boissons énergisantes de 500ml en Europe et au Royaume-Uni |
| Stovepipe / C-Store | 19,2 oz (568 ml) | 211×707 | 2.60 in (66,04 mm) | 7.44 in (189,0 mm) | 202 | 2.86 : 1 | IPA individuelles à fort ABV pour supérettes, alternatives à 24 oz / 24oz |
| Crowler | 32,0 oz (950 ml) | 307×710 / 400 | 2.86 in (72,6 mm) | 7.60 in (193,0 mm) | 300 | 2.66 : 1 | Remplissages à la pression en brasserie et micro-séries spécialisées |
Pour évaluer la stabilité sur convoyeur entre différentes tailles de canettes, nous appliquons le rapport d’élancement col-corps (hauteur divisée par le diamètre du corps). Une canette standard de 12 onces (211×413) a un rapport d’élancement de 1.86:1 (122,68 mm divisés par 66,04 mm). Ce centre de gravité bas maintient les canettes mini et standard stables pendant la dépalettisation. Lorsqu’une usine passe à une canette sleek de 12 oz (204×602), le rapport grimpe à 2.71:1 (155,73 mm divisés par 57,4 mm). Une stovepipe de 19,2 oz atteint 2.86:1. Tout format dépassant un rapport de 2.50:1 nécessite des guides latéraux en Delrin à double rail et des bandes de transfert sous vide. Sinon, les canettes vides de 14.9 grammes basculent à 12 000 canettes par heure (CPH).
Considérons une décision de production réelle fréquemment discutée par les responsables d’emballage sur les fils de praticiens r/beer. Un sous-traitant régional produisant des canettes standard de 12 oz (211×413) et tallboy de 16 oz (211×604) a lancé une eau pétillante de 12 oz. Les canettes sleek de 12 oz (204×602) et les canettes standard de 12 oz partagent toutes deux le couvercle 202. Le choix de canettes sleek a permis à l’usine de conserver ses mandrins de sertisseuse 202 et ses magasins d’alimentation de couvercles existants. Les techniciens n’ont remplacé que les étoiles en polymère et les guides latéraux du convoyeur. Si la marque avait choisi une canette slim de 250 ml (couvercle 200), chaque changement de format aurait nécessité une reconstruction complète des mandrins de la sertisseuse.
Anatomie de la canette en aluminium et codes industriels à trois chiffres (211×413 vs 204×413)
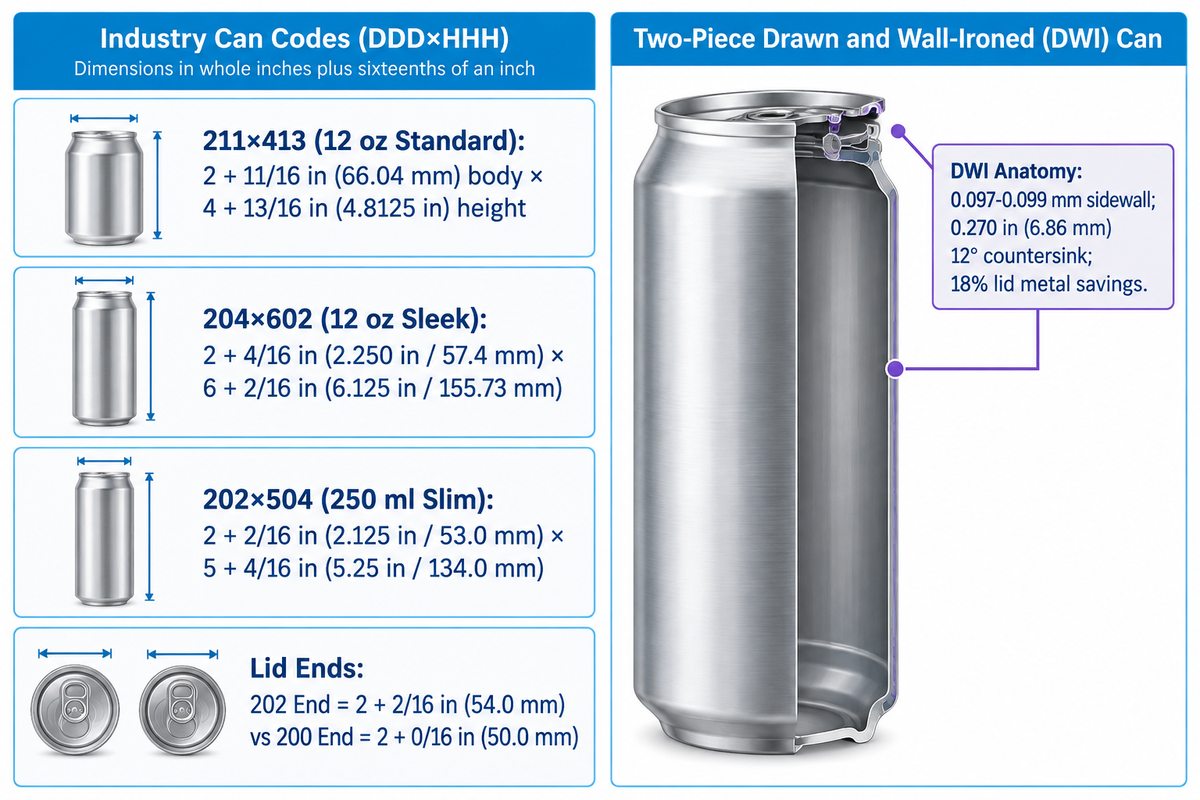
Les ingénieurs en emballage spécifient les canettes de boisson en aluminium à l’aide d’un code industriel à six chiffres (DDD×HHH). Le premier chiffre représente des pouces entiers et les deux chiffres suivants représentent des seizièmes de pouce. Une canette standard de 12 oz est codée 211×413, indiquant une classe de diamètre nominal de 2-11/16 pouces par une hauteur non sertie de 4-13/16 pouces selon le guide des codes industriels de Levapack.
La lecture des codes de canettes à trois chiffres permet d’éviter des erreurs de commande coûteuses entre les fournisseurs de canettes et les constructeurs de machines. Pour tout groupe de trois chiffres, le premier chiffre est représenté en pouces entiers et les deux derniers chiffres sont divisés par 16.
- 211×413 (Standard US 12 oz) : la hauteur est de 4 + 13/16 pouces = 4.8125 pouces, ce qui correspond à la hauteur non sertie CMI de 4.812 in. Le code de corps 211 équivaut à 2 + 11/16 pouces (diamètre de sertissage historique de 2.6875 in, ou paroi étirée de 66,04 mm).
- 204×602 (Sleek US 12 oz) : le code de corps 204 équivaut à 2 + 4/16 pouces (diamètre de corps de 2.250 in / 57,4 mm). Le code de hauteur 602 équivaut à 6 + 2/16 pouces (hauteur de 6.125 in / 155,73 mm).
- 202×504 (Slim 8,4 oz / 250 ml) : le code de corps 202 équivaut à 2 + 2/16 pouces (diamètre de corps de 2.125 in / 53,0 mm). Le code de hauteur 504 équivaut à 5 + 4/16 pouces (hauteur de 5.25 in / 134,0 mm).
- Codes de couvercle 202 vs. 200 : un couvercle 202 désigne 2 + 2/16 pouces (diamètre nominal serti de 2.125 in / 54,0 mm). Un couvercle 200 désigne 2 + 0/16 pouces (diamètre nominal serti de 2.000 in / 50,0 mm).
Les canettes de soda modernes sont des récipients sous pression à deux pièces emboutis et étirés (DWI). La presse emboutit, réemboutit et étire le métal jusqu’à une épaisseur de paroi latérale de 0.097 à 0,099 mm. La base conserve un dôme concave plus épais. L’épaulement supérieur est rétreint en plusieurs étapes pour permettre à un corps de 2.602 pouces (211) d’accepter un couvercle de 2.063 pouces (202). Comme décrit dans les brevets USPTO US20100044383A1 et US8757953B2, cette tendance à l’allègement réduit le poids de l’aluminium du couvercle d’environ 18 %. Pour résister aux pressions internes, une nervure de cuvette de 0.270 pouce (6,86 mm) de profondeur avec un angle de paroi de 12 degrés est formée en AA5182-H48.
“Diamètre extérieur du corps : 2.602 ± .007 in. (ANC 2.600 nominal) ; largeur du bord : .082 ± .008 in. ; hauteur de canette à bord : 4.812 ± .015 in. ; diamètre intérieur du col : 2.063 ± .007 in. ; espace de tête : .470 ± .020 in. ; diamètre d’ourlet du couvercle 202 : 2.340 ± .006 in. ; profondeur de cuvette : .270 ± .005 in. ; angle de paroi de mandrin : 12° Ref.”
Normes régionales de canettes de soda en Amérique du Nord, en Europe, en Australie et en Asie
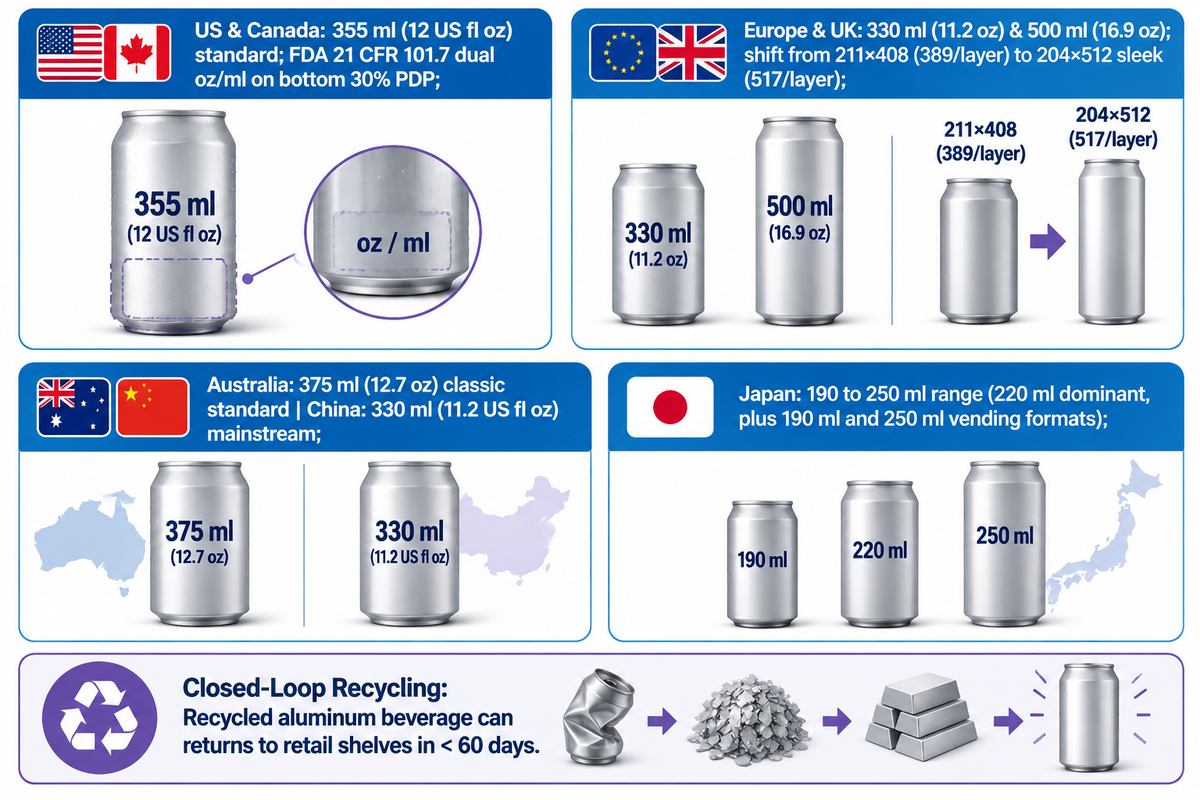
Les canettes de boisson mondiales utilisent différentes normes régionales de volume sur leurs quatre marchés principaux. La norme de 355 ml (12 US fl oz) est la norme dominante aux États-Unis et au Canada. Parallèlement, le 330 ml (11.2 US fl oz) domine en Europe et en Chine, le 375 ml domine en Australie, et les canettes de 190 ml à 250 ml dominent au Japon selon les références internationales des dimensions de boissons. La norme au Japon est une plage de 190-250 ml, la norme dominante étant de 220 ml, le reste étant de 190 et 250 ml. Les références internationales des dimensions de boissons montrent que les canettes de boisson standard de 330 ml dominent dans la plupart des économies développées.
Pourquoi les différences mondiales de taille persistent-elles bien que les bobines d’aluminium soient négociées à l’échelle mondiale ? Aux États-Unis, après la Prohibition, les brasseurs et les embouteilleurs de boissons gazeuses ont aligné leurs premières canettes métalliques sur la bouteille en verre de 12 oz. En vertu de la réglementation US FDA 21 CFR 101.7, les récipients de boissons vendus au détail aux États-Unis doivent imprimer une double déclaration de quantité nette. Les étiquettes doivent indiquer à la fois les onces liquides US et les millilitres métriques sur les 30 % inférieurs de la face principale d’affichage.
En Europe et au Royaume-Uni, les directives d’emballage métriques ont normalisé les boissons gazeuses individuelles à 330 ml (11,2 oz). Les brasseurs européens ont également normalisé les plus grandes canettes à 500ml (16,9 oz). Au cours des cinq dernières années, les marques européennes ont délaissé le format stubby traditionnel 211×408 (diamètre de 66,04 mm) pour la production de 330 ml. La plupart des nouvelles lignes utilisent désormais le format Euro sleek 204×512 (diamètre de 57,4 mm par 146,05 mm de hauteur). Ce changement de géométrie améliore la présence en rayon et permet d’empiler 517 canettes par couche de palette au lieu de 389.
Alors que la pression croissante en matière de durabilité maintient l’avantage de l’aluminium face aux bouteilles et canettes en plastique et en verre, les fermetures de canettes en aluminium restent un défi pour le recyclage. Selon le suivi du cycle de vie du Can Manufacturers Institute et de Resource Recycling Systems (RRS), une canette en aluminium recyclée revient dans les rayons en moins de 60 jours. Le recyclage en boucle fermée est désormais le principal moteur de réduction de l’empreinte carbone dans l’emballage des boissons. Une teneur élevée en matières recyclées réduit les émissions totales sur l’ensemble de la chaîne d’approvisionnement.
Quelle est la taille d’une étiquette de canette de soda pour les canettes standard de 12 oz, Sleek et de 16 oz ?
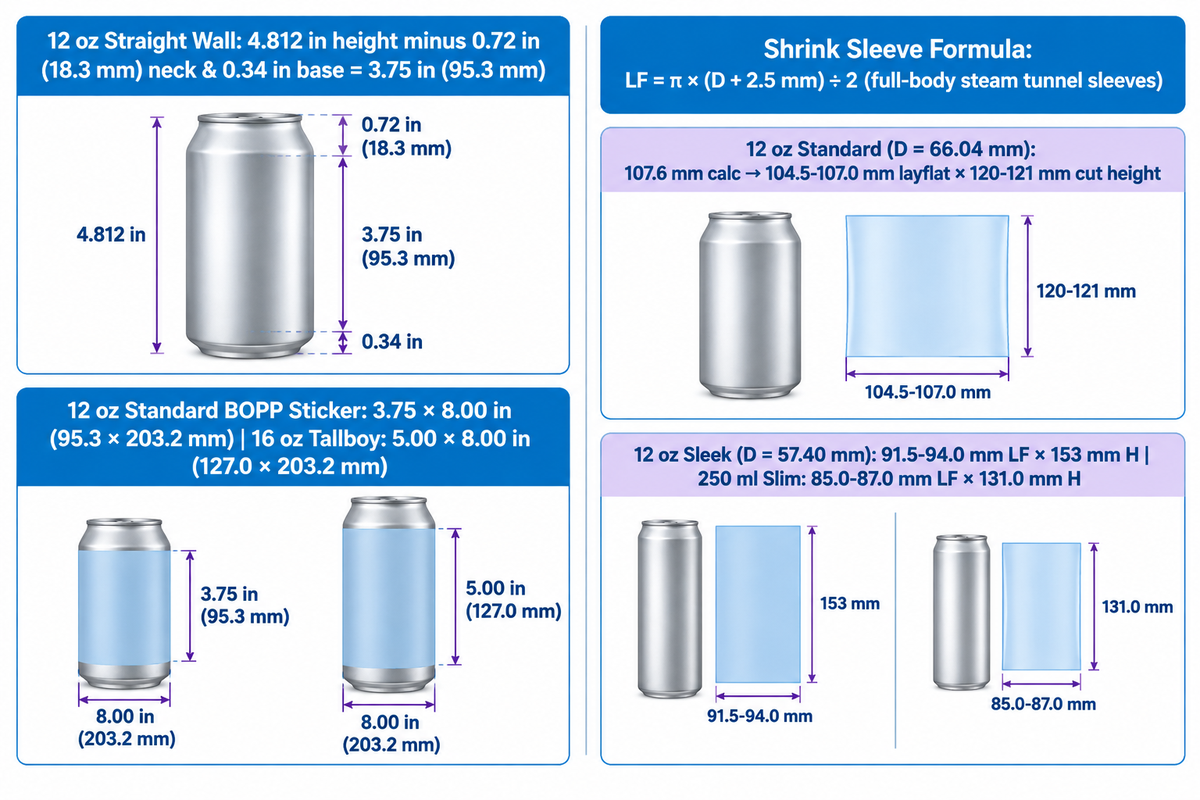
Une canette de soda standard de 12 oz (211×413) nécessite une étiquette enveloppante BOPP de 3.75 pouces de haut sur 8.00 pouces de large (95,3 × 203,2 mm). Les manchons rétractables intégraux nécessitent une largeur à plat de 104,5 mm à 107,0 mm sur une hauteur de coupe de 121,0 mm selon la géométrie de la circonférence et les spécifications de hauteur de rétreint.
Les petits producteurs et les opérations de micro-mise en canette atteignent rarement les quantités minimales de commande de 150 000 canettes pour les canettes imprimées en usine. Ils achètent plutôt des canettes vierges argentées par palette et appliquent des étiquettes BOPP auto-adhésives en bobine ou des manchons thermorétractables intégraux en film PETG ou OPS.
Un autocollant BOPP auto-adhésif ne peut pas se plisser autour des cols incurvés et des dômes. Sa hauteur verticale doit être limitée aux parois cylindriques droites. Une canette standard de 12 oz non sertie de 4.812 pouces présente un rétreint supérieur de 0.72 pouce (18,3 mm) et un rétreint inférieur de 0.34 pouce. Cela laisse exactement 3.75 pouces (95,3 mm) de paroi droite utilisable. Déborder sur la courbe du col de 0.72 pouce provoque un décollement immédiat des bords lorsque les canettes froides condensent dans les réfrigérateurs de vente au détail.
Les manchons rétractables intégraux pour tunnel à vapeur épousent le rétreint du col et diffèrent des calculs standard. Les ingénieurs calculent la largeur du tube plié à plat (layflat, LF) à partir du diamètre extérieur du corps (D) plus 2,5 mm de jeu de glissement du film : LF = π × (D + 2,5 mm) ÷ 2. Examinons l’exemple exact calculé pour deux formats de 355 ml :
- Canette standard de 12 oz (D = 66,04 mm) : ajoutez 2,5 mm de jeu radial pour obtenir un diamètre de tube cible de 68,54 mm. Multipliez par π (3.1416) pour une circonférence de 215,3 mm, puis divisez par 2 pour obtenir une largeur à plat de 107,6 mm. Les transformateurs spécifient une largeur à plat de 104.5 à 107,0 mm sur une hauteur de coupe de 120 à 121 mm.
- Canette Sleek de 12 oz (D = 57,40 mm) : ajoutez 2,5 mm de jeu pour obtenir un diamètre de tube de 59,90 mm. Multipliez par π pour une circonférence de 188,2 mm, puis divisez par 2 pour obtenir une largeur à plat de 94,1 mm. Les transformateurs spécifient une largeur à plat de 91.5 à 94,0 mm sur une hauteur de coupe de 153 mm.
Cette formule de largeur à plat concerne uniquement les manchons thermorétractables intégraux. Les étiquettes enveloppantes BOPP auto-adhésives en bobine ne peuvent pas se rétracter sur le col incurvé et doivent rester sur la paroi cylindrique droite.
| Format et code de canette | Circonférence du corps | Taille d’autocollant BOPP (H × L) | Largeur à plat du manchon rétractable | Hauteur de coupe du manchon rétractable |
|---|---|---|---|---|
| 7,5 oz Mini (211×401) | 8.17 in (207,5 mm) | 2,75 × 8.00 in (69,9 × 203,2 mm) | 104,5 – 107,0 mm | 94,0 mm |
| 8,4 oz / 250 ml Slim (202×504) | 6.65 in (168,9 mm) | 4,25 × 6.50 in (108,0 × 165,1 mm) | 85,0 – 87,0 mm | 131,0 mm |
| 11,2 oz / 330 ml Standard (211×408) | 8.17 in (207,5 mm) | 3,50 × 8.00 in (88,9 × 203,2 mm) | 104,5 – 107,0 mm | 113,0 mm |
| Canette standard 12 oz / 355 ml (211×413) | 8.17 in (207,5 mm) | 3,75 × 8.00 in (95,3 × 203,2 mm) | 104,5 – 107,0 mm | 120,0 – 121,0 mm |
| Canette Sleek 12 oz / 355 ml (204×602) | 7.10 in (180,3 mm) | 5,00 × 6.95 in (127,0 × 176,5 mm) | 91,5 – 94,0 mm | 153,0 mm |
| Canette Tallboy 16 oz / 473 ml (211×604) | 8.17 in (207,5 mm) | 5,00 × 8.00 in (127,0 × 203,2 mm) | 104,5 – 107,0 mm | 155,0 mm |
Pression de carbonatation interne, épaisseur de paroi et spécifications du revêtement intérieur
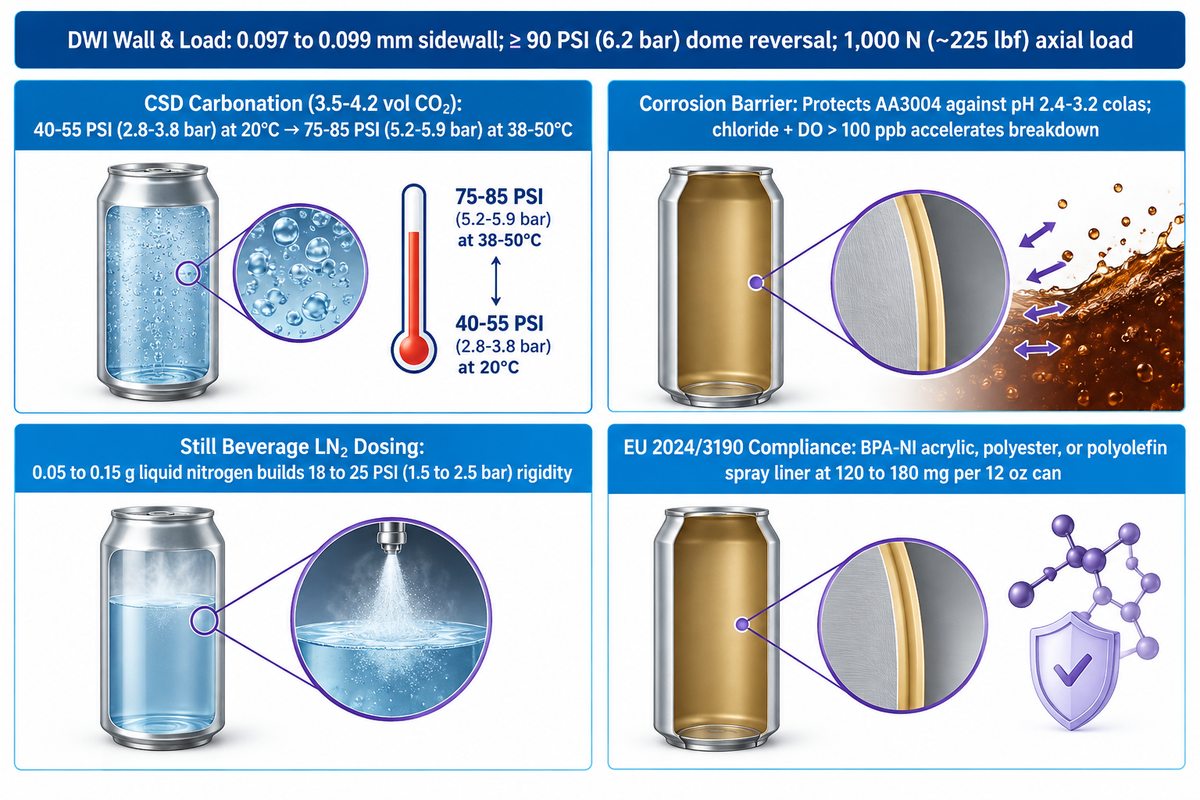
Les canettes de boisson en aluminium DWI à deux pièces présentent une paroi latérale amincie de 0.097 à 0,099 mm et un dôme de base concave. Le récipient est conçu pour résister à au moins 90 PSI (6,2 bar) de pression interne de retournement du dôme et à 1 000 N (~225 lbf) de charge axiale verticale selon les normes structurelles des canettes de boisson.
Une épaisseur à mi-paroi de 0,097 mm est à peine plus épaisse qu’une feuille d’aluminium ménager. Sans pression, une canette vide ou contenant un liquide plat s’écrase facilement à la main. Elle ne peut pas survivre à un empilement de palettes d’entrepôt sur 19 couches sans pression de gaz interne. Ce qui donne à une canette de soda remplie sa résistance à la compression verticale est la marge de retournement du dôme de 90 PSI.
Les boissons gazeuses formulées à 3.5 à 4.2 volumes de CO2 génèrent 40 à 55 PSI (2.8 à 3,8 bar) à 20°C. Lorsque les canettes remplies traversent un tunnel de réchauffage à 38°C ou restent dans un conteneur de fret à 50°C, la pression interne grimpe vers 75 à 85 PSI (5.2 à 5,9 bar). Le dôme inférieur concave et la cuvette du couvercle B64 de 0.270 pouce (6,86 mm) ou CDL de 6,35 mm empêchent le flambage vers l’extérieur en dessous de 90 PSI (6,2 bar). À l’inverse, le café infusé à froid non gazeux, le thé plat ou le jus manquent de pression de CO2. Les usines remplissant des boissons plates doivent doser 0.05 à 0.15 gramme d’azote liquide juste avant le sertissage pour créer 18 à 25 PSI (1.5 à 2,5 bar) de rigidité.
À l’intérieur de la canette, la paroi en aluminium AA3004 nu ne doit jamais entrer en contact direct avec des boissons acides. Les colas à l’acide phosphorique et citrique (pH 2.4 à 3.2) piquent l’aluminium nu en quelques jours. Une étude sur la corrosion de Progress in Organic Coatings de 2026 montre que les ions chlorure et l’oxygène dissous au-dessus de 100 ppb accélèrent la dégradation du revêtement. De plus, le règlement (UE) 2024/3190 de la Commission européenne (en vigueur en janvier 2025, tel que suivi par le Food Packaging Forum) a interdit le bisphénol A (BPA) dans les revêtements en contact avec les aliments. Les marques de boissons exportant vers l’Europe doivent spécifier des vernis internes pulvérisés de qualité alimentaire sans BPA (BPA-NI) en acrylique, polyester ou polyoléfine à un poids de film sec de 120 à 180 mg par canette de 12 oz.
Quel est l’impact des couvercles de canette 202 vs 200 sur le changement de format d’une ligne de mise en canette ?
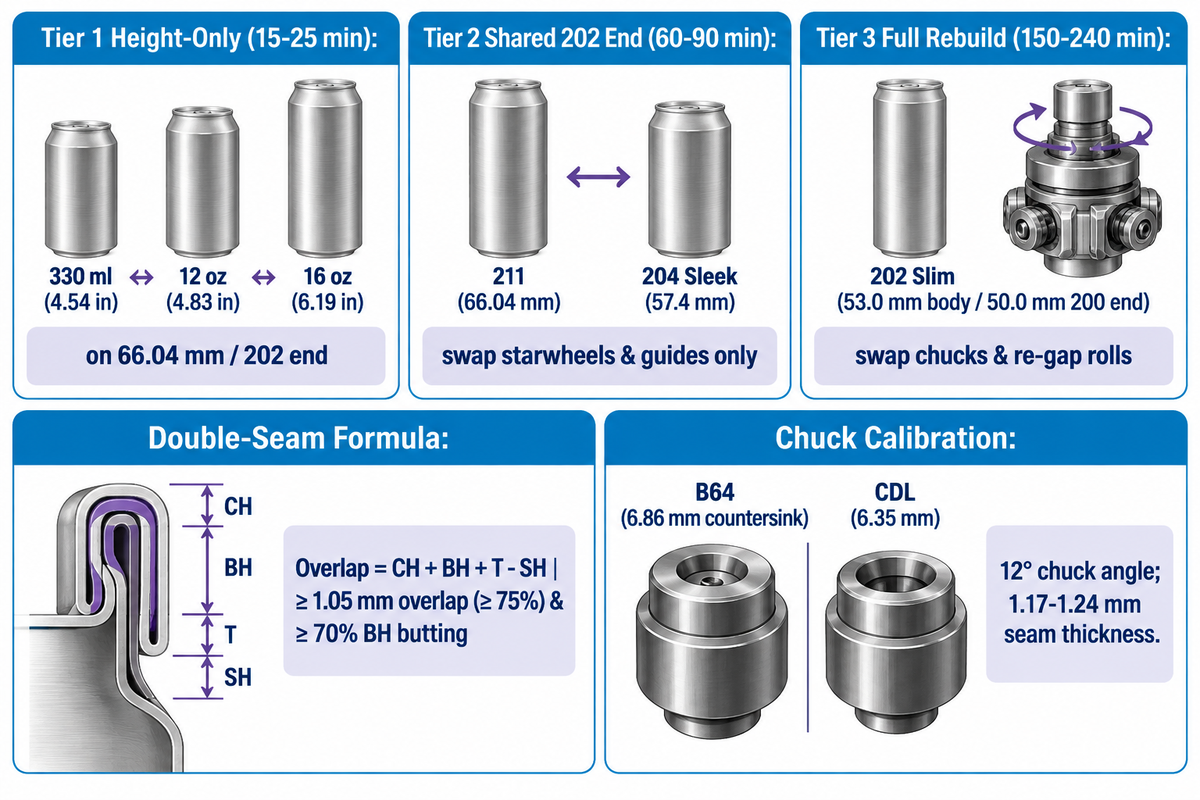
Le diamètre du corps (211 vs 204 vs 202) et la taille du couvercle (202 vs 200) peuvent affecter le temps d’arrêt de la production. Le réglage du changement de hauteur des canettes standard de 12 oz aux canettes tallboy de 16 oz prend 15 à 25 minutes. Le remplacement des étoiles de corps ou le changement des mandrins de sertisseuse pour couvercle 200 prend 60 à 240 minutes selon les références de changement de format de ligne de mise en canette et les règles de double sertissage de la CFIA.
Pour planifier une production multi-SKU sans perdre de capacité d’équipe, les directeurs d’usine s’appuient sur la règle de communauté du couvercle 202. Les formats 12 oz standard (211×413), 16 oz tallboy (211×604), 330 ml standard (211×408) et 12 oz sleek (204×602) partagent tous le couvercle 202 (col de 52,40 mm / OD serti de 54,10 mm). Par conséquent, la complexité du changement de format se divise en trois niveaux mécaniques distincts sur un monobloc rotatif de remplissage et de sertissage de canettes en aluminium MassTech :
- Niveau 1 — Changement de hauteur uniquement (15 à 25 minutes) : le passage entre les canettes 12 oz standard (4.83 in), 330 ml standard (4.54 in) et 16 oz tallboy (6.19 in) maintient constants le corps de 66,04 mm (211) et le couvercle 202. Les opérateurs ajustent simplement la cuve de la remplisseuse et la tête de la sertisseuse, modifient la butée du dépalettiseur et règlent les rails de la rinceuse.
- Niveau 2 — Changement de diamètre de corps avec couvercle 202 partagé (60 à 90 minutes) : le passage de la canette 12 oz standard (corps 211) à la canette 12 oz sleek (corps 204) laisse intacts les mandrins de sertissage 202, les molettes et les goulottes de couvercles. Les techniciens remplacent uniquement les étoiles principales à démontage rapide, la vis sans fin d’alimentation et les guides latéraux du convoyeur de 66,04 mm à 57,4 mm.
- Niveau 3 — Reconstruction complète du corps et de la sertisseuse pour couvercle 200 (150 à 240 minutes) : le passage à une canette slim de 8,4 oz / 250 ml (corps 202 / couvercle 200) modifie à la fois le corps (53,0 mm) et le couvercle (50,0 mm). Les techniciens doivent remplacer chaque mandrin de sertissage, régler à nouveau l’écartement des molettes de 1re et 2e opération avec des jauges d’épaisseur, changer les couteaux séparateurs de couvercles et effectuer des tests destructifs de serti.
“L’aboutement du crochet de corps doit être d’au moins 70 % et le chevauchement doit respecter les spécifications du fabricant de canettes. Un bord rabattu ou un faux serti est un défaut grave où le crochet de couvercle et le crochet de corps ne s’emboîtent pas, laissant un chevauchement nul.”
Lorsqu’un double serti est formé, la sertisseuse valide le chevauchement réel du double serti à l’aide de la formule issue des études mécaniques de serti d’AIP Publishing et des protocoles d’inspection de serti d’OneVision : Longueur de chevauchement = CH + BH + T – SH. Dans cette équation, CH est la longueur du crochet de couvercle, BH est la longueur du crochet de corps, T est l’épaisseur de la tôle du couvercle et SH est la hauteur totale du serti. Comme l’indique l’analyse des défauts de Peco InspX, un KDF ou un faux serti peut présenter une épaisseur externe normale lorsqu’il est mesuré avec un micromètre manuel.
Un scénario courant de dépannage en usine s’est produit lorsque l’installation est passée de couvercles B64 de 12 oz (profondeur de cuvette de 6,86 mm) à des couvercles légers CDL (profondeur de cuvette de 6,35 mm). La hauteur d’assise du mandrin de la sertisseuse n’a pas été recalibrée lors du changement de couvercles et, par conséquent, des micro-fuites intermittentes sont apparues. La différence de profondeur de cuvette (6,86 mm et 6,35 mm) a affecté la charge du ressort de la tige d’éjection contre le bord non serti de 0.082″, entraînant un faux KDF lors du transfert de canettes à grande vitesse. L’adaptation de l’angle de profil du mandrin (12 degrés) au plan du couvercle et de la hauteur de la tige au profil du couvercle a éliminé le faux serti.
| Paramètre de changement de format / serti | Niveau 1 : 211 Std ↔ 211 Tall | Niveau 2 : 211 Std ↔ 204 Sleek | Niveau 3 : 211 Std ↔ 202 Slim | Cible QC du double serti 202 |
|---|---|---|---|---|
| Diamètre extérieur du corps | Inchangé (66,04 mm) | Change (66.04 → 57,4 mm) | Change (66.04 → 53,0 mm) | 66,04 mm / 2.602 in (corps 211) |
| Taille du couvercle | Inchangé (couvercle 202) | Inchangé (couvercle 202) | Change (couvercle 202 → 200) | Col de 52,40 mm / OD de 54,10 mm |
| Hauteur de cuve de remplisseuse et sertisseuse | Levage vertical motorisé | Levage vertical motorisé | Levage vertical motorisé | Réglé à la hauteur de bord vierge de 4.812 in |
| Étoiles et vis d’alimentation | Aucun changement requis | Échange d’étoile à démontage rapide | Échange complet d’étoile et de vis | Zéro contact avec le bord pendant le transfert |
| Mandrins de sertisseuse et goulotte de couvercles | Aucun changement requis | Aucun changement requis | Remplacer les mandrins 202 par des mandrins 200 | Angle de paroi du mandrin de 12° ; B64 de 6,86 mm |
| Molettes de sertissage de 1re et 2e op. | Aucun changement requis | Vérifier uniquement la hauteur de l’axe de molette | Réglage d’écartement des molettes et test destructif | Épaisseur de serti 1,17 – 1,24 mm |
| Crochet de corps et crochet de couvercle | Constant (bord de 0.082 in) | Constant (bord de 0.082 in) | Revérifier après l’échange de mandrin | 1,45 – 1,75 mm (aboutement BH ≥70 %) |
| Chevauchement réel du serti | Constant | Constant | Rayons X / test destructif obligatoires | ≥1,05 mm (taux de chevauchement ≥75 %) |
| Temps d’arrêt typique de la ligne | 15 – 25 minutes | 60 – 90 minutes | 150 – 240 minutes | 100 % de réussite avant libération |
Remplissage à contre-pression, contrôle de l’oxygène dissous et lignes de mise en canette multi-formats
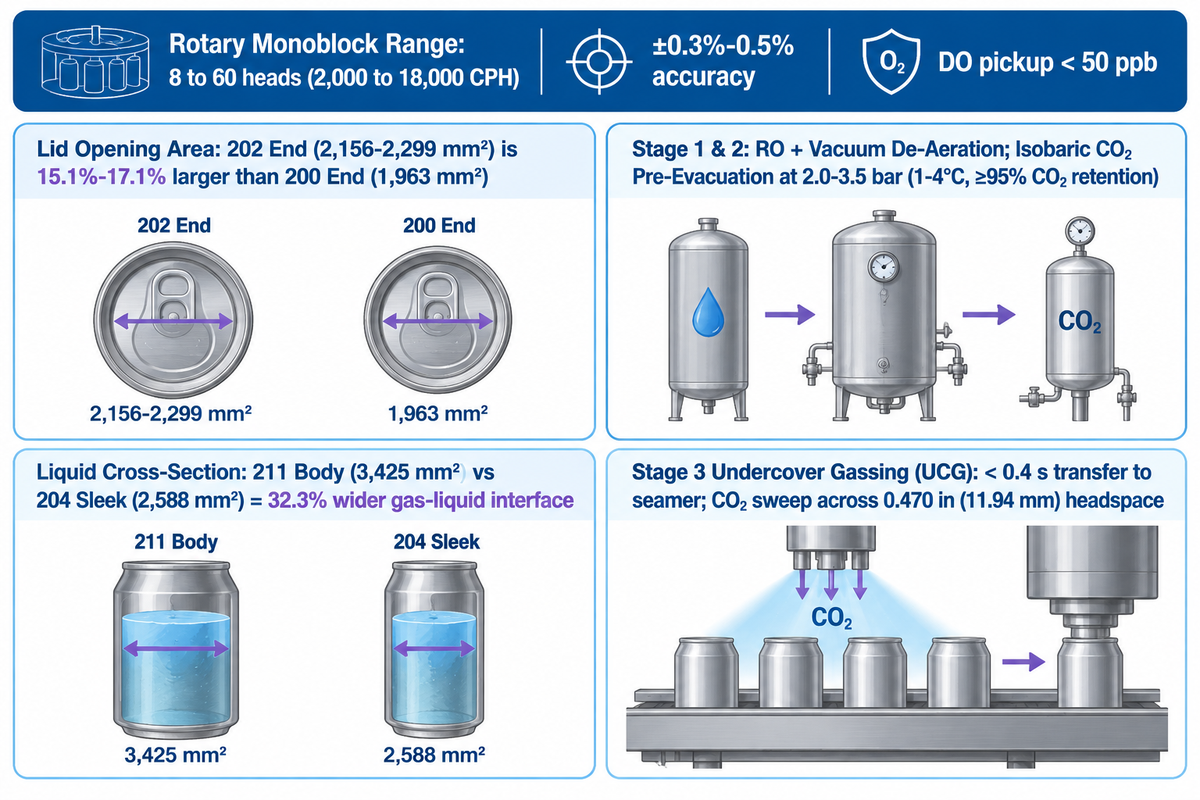
Les canettes de soda et de bière à forte carbonatation nécessitent un remplissage isobare à contre-pression de 2.0 à 3,5 bar sur 8 à 60 têtes rotatives (2 000 à 18 000 CPH). Les monoblocs modernes atteignent une précision de remplissage de ±0,3 % à ±0,5 %, une rétention de CO2 d’au moins 95 % et une prise d’oxygène dissous inférieure à 50 ppb sur les systèmes de remplissage isobare à contre-pression MassTech.
La géométrie de la canette affecte directement la prise d’oxygène et le contrôle de la mousse entre la tourelle de remplissage et la tourelle de sertissage. Nous quantifions cette interface via le multiplicateur d’oxygène espace de tête/diamètre. Une ouverture de couvercle 202 (ID de col de 52,40 mm / OD serti de 54,10 mm) expose 2 156 à 2 299 mm² d’espace de tête ouvert à l’air. Cette surface est de 15,1 % à 17,1 % plus grande que l’ouverture de 1 963 mm² sur une canette slim à couvercle 200 (50,0 mm). À l’intérieur du corps, une canette standard 211 de 66,04 mm a une section transversale de liquide de 3 425 mm² contre 2 588 mm² à l’intérieur d’une canette sleek de 57,4 mm. Cela crée une interface gaz-liquide 32,3 % plus large pendant le remplissage.
Comme rapporté dans Beverage Industry et Packaging World, obtenir une prise d’OD < 50 ppb sur des canettes à couvercle 202 nécessite trois étapes synchronisées :
- Désaération et carbonatation en amont : l’eau de process est d’abord traitée à l’aide des systèmes de traitement et de désaération d’eau pour boissons MassTech et des systèmes de filtration par osmose inverse multi-étapes. L’eau est ensuite désaérée sous vide et carbonatée en ligne avec du CO2.
- Pré-évacuation isobare au CO2 (2.0 à 3,5 bar) : la cloche de centrage assure l’étanchéité contre le col de 2.063 pouces et purge l’air avec du CO2 de qualité alimentaire. L’égalisation de la contre-pression à 2,0–3,5 bar permet au liquide froid (1 à 4°C) de s’écouler régulièrement avec ≥95 % de rétention de CO2 et une précision de remplissage de ±0,3–0,5 %.
- Balayage tangentiel de gaz sous couvercle (UCG) : la canette remplie quitte la vanne de décompression et entre dans la tourelle de sertissage en moins de 0.4 seconde. Des jets laminaires de CO2 balayent l’espace de tête de 0.470 pouce (11,94 mm) juste avant que le mandrin 202 ne sertisse le couvercle.
En raison des différences d’investissement et de délais de livraison pour les équipements, les kits d’étoiles à changement rapide et les inspections de serti par rayons X en ligne selon le nombre de têtes de remplissage (8-60 têtes), la tarification clé en main des lignes de canettes de boisson en aluminium nécessite des devis personnalisés de l’usine basés sur la cadence cible de canettes par heure et le mix SKU.
Configuration des palettes, nombre de caisses et cadre de sélection pour les usines de boissons
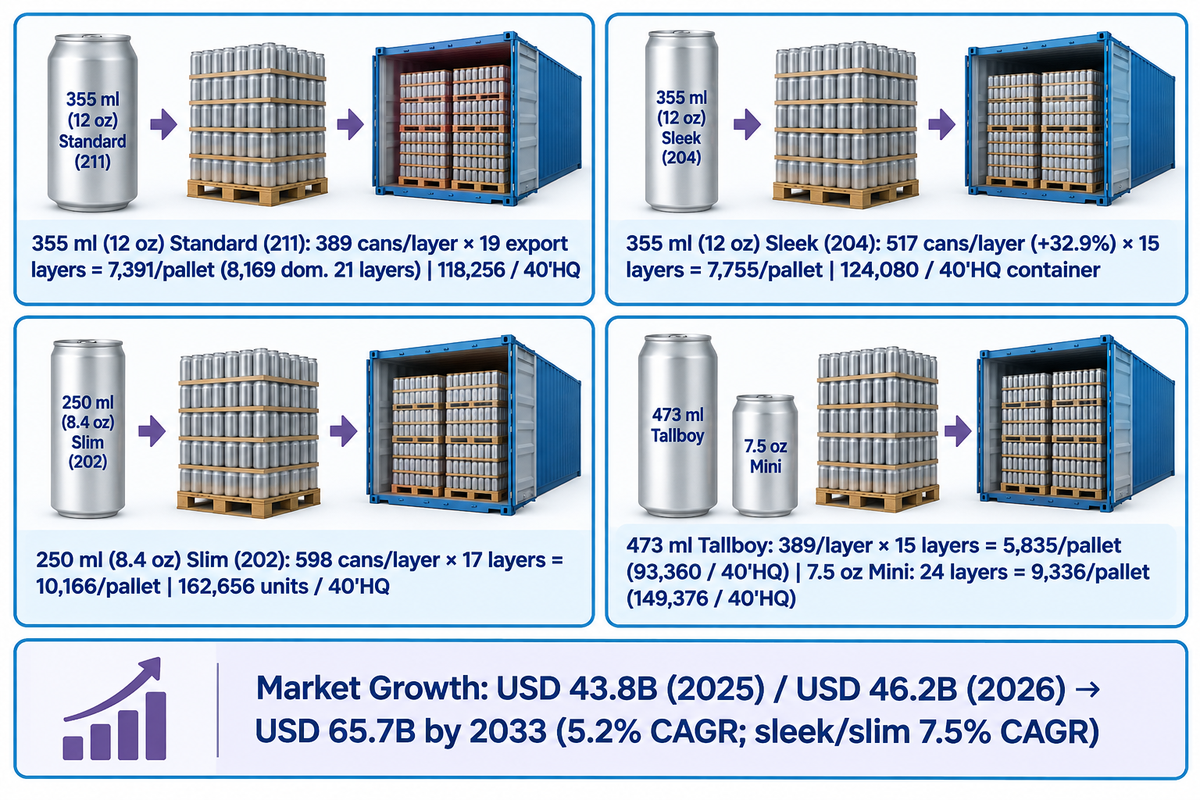
Une palette en vrac nord-américaine standard de 44 × 56 pouces contient 389 canettes standard de 12 oz (211) par couche. Les palettes d’exportation empilent 19 couches (7 391 canettes ; 118 256 par conteneur 40’HQ), tandis que les canettes sleek de 12 oz (204) en logent 517 par couche (124 080 par 40’HQ) selon les tableaux de chargement de conteneurs et les spécifications de palettes de Cask.
Lors du choix du bon emballage pour le lancement d’une nouvelle boisson, les fondateurs doivent équilibrer l’efficacité d’empilement et l’espace en rayon. Selon Grand View Research et Mordor Intelligence, le marché mondial des canettes de boisson en aluminium a atteint 43.8 milliards USD en 2025 (46.2 milliards USD en 2026). Il devrait atteindre 65.7 milliards USD d’ici 2033 avec un TCAC de 5,2 %. Les formats légers sleek et slim connaissent une croissance plus rapide à un TCAC de 7,5 %, car les marques améliorent l’efficacité du transport et réduisent les coûts d’expédition.
Examinez le calcul logistique contre-intuitif dans le tableau ci-dessous. Une canette sleek de 355 ml est 33,1 mm plus haute qu’une canette standard de 355 ml, ce qui réduit l’empilement en conteneur de 19 couches à 15 couches. Pourtant, son diamètre plus étroit de 57,4 mm permet de loger 32,9 % de canettes en plus sur chaque couche en nid d’abeille (517 contre 389 canettes). Par conséquent, un conteneur high-cube de 40 pieds (40’HQ) expédie 124 080 canettes sleek vides de 12 oz contre 118 256 canettes standard de 12 oz. Les conteneurs d’exportation maritime limitent les palettes standard de 12 oz à 19 couches (7 391 canettes) pour passer les linteaux de porte. En revanche, les camions secs nationaux nord-américains acceptent des palettes de 21 couches contenant 8 169 canettes.
| Format et volume de canette | Code corps × couvercle | Canettes / couche (palette 44×56″) | Couches d’exportation / palette | Canettes / palette d’exportation | Total canettes / conteneur 40’HQ | Canal recommandé et stratégie de ligne |
|---|---|---|---|---|---|---|
| 250 ml (8,4 oz) Slim | Corps 202 / Couvercle 200 | 598 canettes | 17 couches | 10 166 canettes | 162 656 unités | Ligne dédiée aux boissons énergisantes ou spritzers de vin (mandrin de sertisseuse 200) |
| 330 ml (11,2 oz) Standard | Corps 211 / Couvercle 202 | 389 canettes | 20 couches | 7 780 canettes | 130 680 unités | Soda et bière blonde d’exportation UE/Asie ; partage l’outillage 211/202 avec 355/473 ml |
| 330 ml (11,2 oz) Sleek | Corps 204 / Couvercle 202 | 517 canettes | 16 couches | 8 272 canettes | 133 760 unités | CSD et RTD sleek modernes de l’UE ; partage le mandrin de sertisseuse 202 avec le standard |
| Canette standard 355 ml (12 oz) | Corps 211 / Couvercle 202 | 389 canettes | 19 couches (21 national) | 7 391 canettes (8 169 dom.) | 118 256 unités | Packs de 12, packs de 24 en supermarché et distributeurs automatiques en Amérique du Nord |
| Canette Sleek 355 ml (12 oz) | Corps 204 / Couvercle 202 | 517 canettes | 15 couches | 7 755 canettes | 124 080 unités | Sodas fonctionnels haut de gamme et hard seltzers (échange d’étoile en 60–90 min) |
| Canette Tallboy 473 ml (16 oz) | Corps 211 / Couvercle 202 | 389 canettes | 15 couches (16 national) | 5 835 canettes (6 224 dom.) | 93 360 unités | Packs de 4 de bière artisanale et boissons énergisantes (levage de hauteur en 15–25 min depuis 12 oz) |
| 500 ml (16,9 oz) Euro Pint | Corps 211 / Couvercle 202 | 389 canettes | 14 couches | 5 446 canettes | 91 476 unités | Multipacks de détail UE/R.-U. ; réglage de hauteur en 15 min depuis 330/473 ml |
| 568 ml (19,2 oz) Stovepipe | Corps 211 / Couvercle 202 | 389 canettes | 12 couches | 4 668 canettes | 74 688 unités | Vitrine froide individuelle de supérette ; fonctionne sur remplisseuses 211/202 à grande course |
| 7,5 oz (222 ml) Mini | Corps 211 / Couvercle 202 | 389 canettes | 24 couches | 9 336 canettes | 149 376 unités | Multipacks à calories contrôlées ; partage l’outillage 211/202 avec le standard 12 oz |
Votre installation développe peut-être une ligne dédiée aux sodas de 12 oz ou construit une usine de sous-traitance flexible. En concevant les plans de récipients pour correspondre aux lignes de remplissage de boissons gazeuses MassTech ou aux équipements d’emballage de boissons gazeuses clé en main, vous éliminerez les goulots d’étranglement de changement de format dès la fabrication de l’équipement.
Besoin d’une ligne de mise en canette multi-formats conçue selon vos plans de canettes ?
Envoyez à notre équipe d’ingénieurs vos profils de canettes cibles (211 Standard, 204 Sleek ou 202 Slim), le volume de carbonatation (GV) et la cadence horaire cible entre 2 000 et 18 000 CPH. Nous créerons une conception pour le remplissage rotatif à contre-pression et le sertissage 202/200 avec outillage de changement de format.
Demander un devis d’ingénierie sur mesure pour ligne de mise en canetteQuestions fréquemment posées
Pourquoi une canette de soda américaine fait-elle 12 onces liquides au lieu de 8 onces ?
Les canettes de boisson américaines ont été normalisées à 12 onces liquides US (355 ml) pour correspondre aux bouteilles en verre à long col historiques de 12 oz pour la bière et le soda.
Les canettes en acier et les canettes en aluminium à deux pièces se sont généralisées en Amérique du Nord entre la fin des années 1930 et les années 1950. Les embouteilleurs cherchaient un récipient capable de s’adapter aux encaisseuses existantes de packs de 6 et 24, aux étagères de réfrigérateurs et aux distributeurs automatiques à pièces. Les mini-canettes plus petites de 7,5 oz (222 ml) et les formats individuels de 8 oz (237 ml) sont apparus des décennies plus tard pour les chariots d’avion et les packs de 100 calories.
Combien pèse une canette en aluminium vide de 12 oz par rapport à une caisse pleine ?
Une canette de soda moderne vide de 12 oz (355 ml) en aluminium embouti et étiré pèse environ 14.9 grammes (0.53 once), tandis qu’une caisse pleine de 24 canettes pèse de 9.1 à 9.3 kilogrammes (20.0 à 20.5 livres).
Cette tare à vide de 14.9 grammes se répartit en environ 11.7 grammes pour le corps en AA3004 et environ 3.2 grammes pour le couvercle 202 Stay-On-Tab en AA5182. Remplie de 355 ml de soda light, le poids total de la canette est d’environ 370 grammes (13,05 oz). Si elle est remplie de soda ordinaire sucré à une densité de 1.04, le poids total de la canette est d’environ 384 grammes (13,5 oz) avant d’ajouter la barquette en carton ou les anneaux porteurs en plastique.
Quelles sont les cinq parties structurelles d’une canette de boisson en aluminium à deux pièces ?
Une canette de boisson en aluminium à deux pièces se compose d’une paroi latérale étirée, d’un dôme de base concave résistant à la pression, d’un col rétreint multi-étapes, d’un bord de sertissage supérieur et du couvercle 202 Stay-On-Tab.
Les boîtes de conserve alimentaires de ce type soudent une feuille plate en un cylindre doté d’un couvercle supérieur et inférieur. En revanche, une canette de boisson DWI emboutit le dôme inférieur et la paroi latérale de 0,097 mm à partir d’un seul disque d’aluminium. Le sommet est rétreint par matrice de 66,04 mm à une ouverture de col de 52,40 mm. Le rebord est bordé par matrice à 0.082 pouce, puis doublement serti au couvercle à ouverture facile après le remplissage.
Un seul monobloc rotatif de mise en canette peut-il traiter à la fois des canettes Slim de 250 ml et Standard de 500 ml ?
Oui, un monobloc rotatif de mise en canette à contre-pression multi-formats peut traiter à la fois des canettes slim de 250 ml (corps de 53,0 mm, couvercle 200) et des canettes standard de 500 ml (corps de 66,04 mm, couvercle 202) à l’aide de pièces de format modulaires.
Ces deux formats varient en hauteur (134,0 mm contre 167,84 mm), en diamètre de corps (202 contre 211) et en diamètre de couvercle (200 contre 202). Le changement de format entre les deux suit un programme de niveau 3 et prend entre 150-240 minutes.
Combien de canettes de 12 oz tiennent sur une palette industrielle en vrac standard de 44 x 56 pouces ?
Une palette en vrac standard de 44 × 56 pouces pour canettes en aluminium contient 389 canettes standard de 12 oz (66,04 mm) par couche imbriquée, soit un total de 7 391 canettes sur une palette d’exportation de 19 couches ou 8 169 canettes sur une palette de camion national de 21 couches.
Lorsque les usines de boissons passent aux canettes sleek de 12 oz (diamètre de 57,4 mm), chaque couche de palette contient 517 canettes sur 15 couches, soit 7 755 canettes par palette d’exportation. Pour les canettes tallboy de 16 oz (diamètre de 66,04 mm sur 157,23 mm de hauteur), le nombre par couche reste à 389 canettes sur 15 à 16 couches. Cet empilement donne de 5 835 à 6 224 canettes vides par palette.
Références et sources
- Can Manufacturers Institute (CMI) – Spécifications dimensionnelles officielles 202 pour canettes et couvercles de boissons
- Can Manufacturers Institute (CMI) / RRS — Étude sur le délai de recyclage en boucle fermée des canettes de boisson en aluminium (<60 jours)
- U.S. Food and Drug Administration (FDA) eCFR — 21 CFR § 101.7 Déclaration de la quantité nette du contenu (double affichage onces liquides et millilitres)
- Agence canadienne d’inspection des aliments (CFIA) — Contrôles préventifs pour les aliments : défauts de double serti des boîtes métalliques (bord rabattu et faux serti)
- Référence d’ingénierie Aluminum-Can.com — Tableau des dimensions des canettes en aluminium : tailles Standard, Sleek et Slim, pressions nominales et chargement de conteneur 40’HQ
- Guide technique Aluminum-Can.com — Canettes Standard, Sleek et Slim : compatibilité des couvercles 202 vs. 200
- Cask Global Canning Solutions — Spécifications techniques des canettes de boisson et guide d’empilement des palettes en vrac
- Référence de mesure InchesGuide — Dimensions de la canette de soda standard de 12 oz, circonférence, poids et tailles régionales
- Levapack Packaging Machinery — Système de code de taille de canette à trois chiffres et guide de hauteur de canette ouverte vs. scellée
- TricorBraun Packaging — FAQ sur les dimensions des canettes en aluminium, la hauteur du col et les spécifications du Crowler de 32 oz
- AIP Publishing (AIP Conference Proceedings) — Analyse mécanique du chevauchement du double serti et de l’aboutement du crochet de corps dans les canettes de boisson en aluminium
- OneVision Corporation — Formules d’inspection du double serti et seuils de pourcentage de chevauchement
- Peco InspX — Détection en ligne des faux sertis et des défauts de canettes à bord rabattu
- Wiley / Chemistry – An Asian Journal (2025) — Règlement (UE) 2024/3190 de la Commission européenne interdisant le bisphénol A (BPA) dans les matériaux en contact avec les aliments
- Food Packaging Forum — Revêtements internes des canettes de boisson et conformité réglementaire BPA-NI
- ScienceDirect / Progress in Organic Coatings (2026) — Performance électrochimique et résistance à la corrosion des revêtements internes dans les canettes de boisson en aluminium à paroi mince
- USPTO / Google Patents — Outillage d’éjection et de mandrin de double sertissage US8757953B2 et Géométrie de couvercle de canette de boisson haute résistance US20100044383A1
- Beverage Industry Magazine — Productivité, conception hygiénique et contrôle de l’oxygène dissous sur les machines de remplissage et de sertissage de canettes
- Packaging World — Opérations de lignes rotatives de remplissage de canettes multi-formats chez les sous-traitants
- Grand View Research & Mordor Intelligence — Taille du marché mondial des canettes de boisson en aluminium et prévisions 2026-2033 (Analyse du marché des canettes en aluminium par Mordor)
POURQUOI NOUS ÉCRIVONS CECI
MassTechX publie des guides pratiques d'ingénierie pour les producteurs de boissons, les propriétaires d'usines, les équipes d'approvisionnement et les acheteurs de lignes d'emballage qui doivent comparer le remplissage, le soufflage, l'étiquetage, le traitement de l'eau et les équipements de fin de ligne avec moins de conjectures. Notre objectif est d'expliquer les contraintes réelles de production derrière la capacité, le type de liquide, le format du conteneur, les exigences d'hygiène, les pièces de rechange et le service après-vente avant qu'un acheteur ne s'engage dans une ligne d'embouteillage.
À PROPOS DE NOTRE ENTREPRISE
Mass Technology est un fabricant de machines de remplissage de boissons basé à Zhangjiangang dans le Jiangsu, en Chine Nous concevons et fabriquons des solutions complètes de lignes d'embouteillage pour l'eau, les boissons gazeuses, le jus, la bière, le vin, les canettes, le soufflage de bouteilles, l'étiquetage des bouteilles, le traitement de l'eau et les systèmes d'emballage associés Notre gamme d'équipements publiés couvre 2 000 lignes de production BPH 3 000, avec une expérience de déploiement dans plus de 60 pays.
NOS SERVICES
Nous soutenons les acheteurs par la conception de l'usine, la sélection de l'équipement, la fabrication, les tests d'acceptation d'usine, la coordination d'expédition, l'installation sur site, la formation des opérateurs et le service après-vente à long terme Les projets MassTechX sont soutenus par une garantie de 2 ans, une réponse de l'ingénieur 24 heures sur 24 et un engagement international de répartition des pièces de rechange de 5 jours ouvrables.
MATRICE DE DONNÉES //PROFIL DU FABRICANT
NOMÉquipe d'ingénierie des technologies de masse
RÔLEFabricant de lignes de remplissage de boissons
MARQUE NOMMassTechX/Technologie de masse
COMPAGNIEZhangjiagang Mass Technology Co., Ltd.
LOCALISATIONZhangjiagang, Jiangsu, Chine
GAMME CAPACITÉ2 000 3 000 BPH
GAMME PRODUITSRemplissage d'eau, remplissage de CSD, remplissage de jus, remplissage de bière, remplissage de vin, remplissage de canettes, soufflage de bouteilles, étiquetage de bouteilles, traitement de l'eau
PORTÉE MONDIALEplus de 60 pays
GARANTIE2 ans
SERVICE SLARéponse de l'ingénieur 24 heures sur 24/expédition de pièces de rechange de 5 jours ouvrables
SITE WEBmasstechx.com
Publications similaires
Tendance actuelle